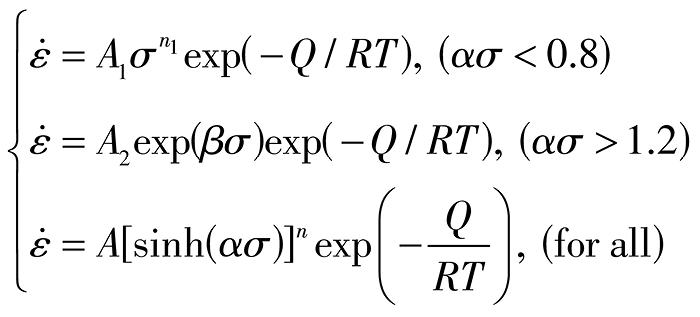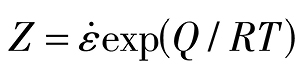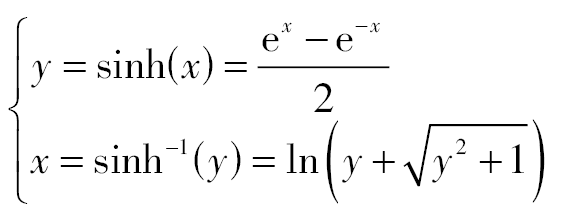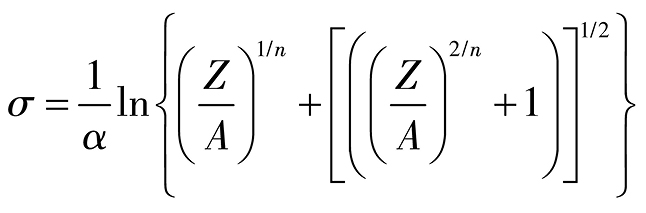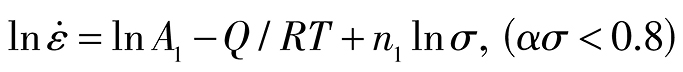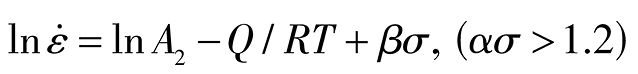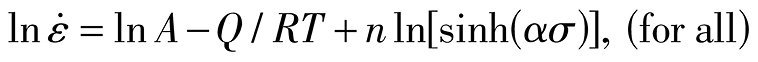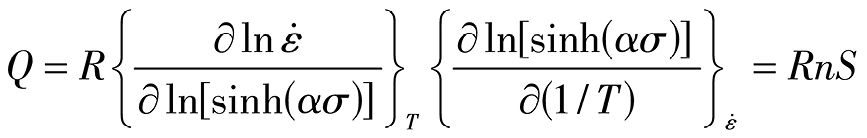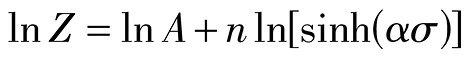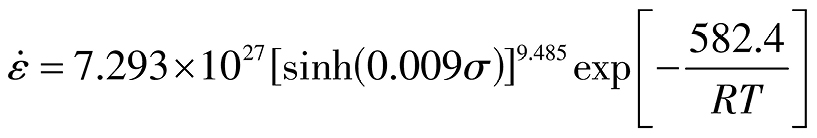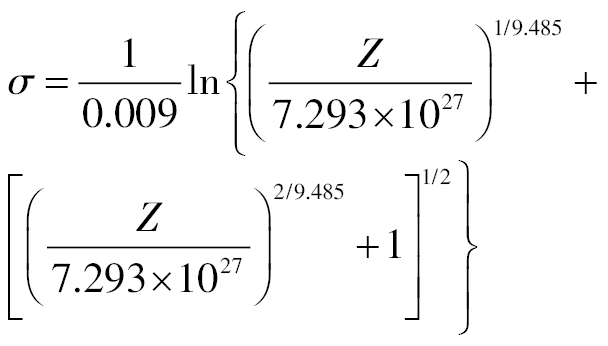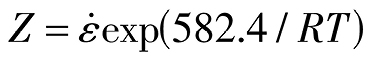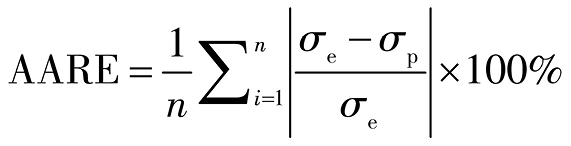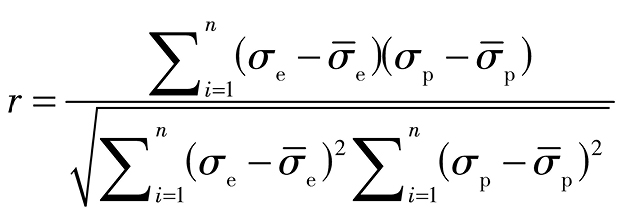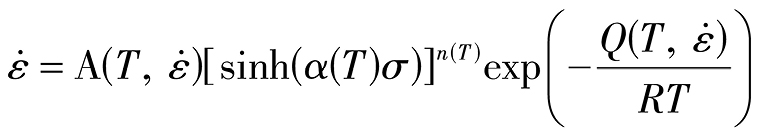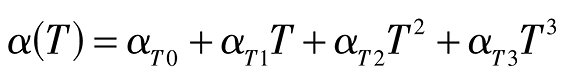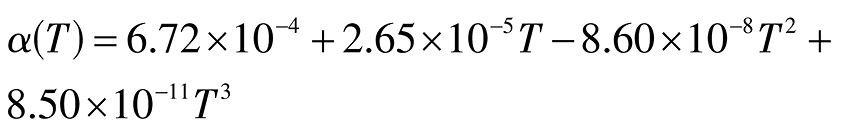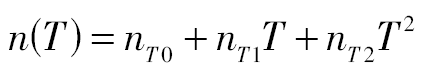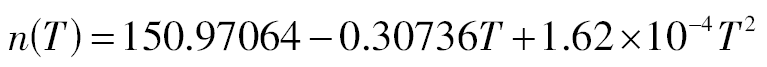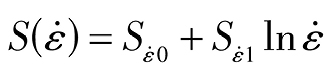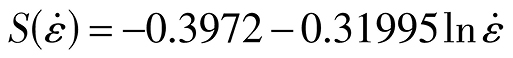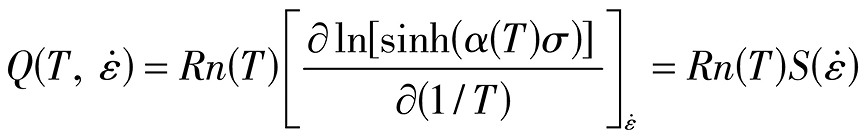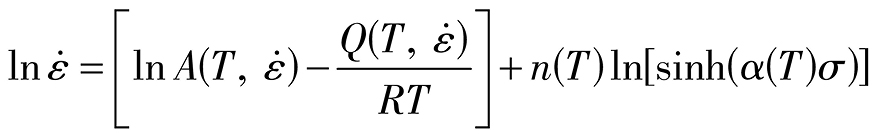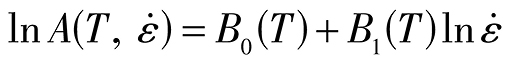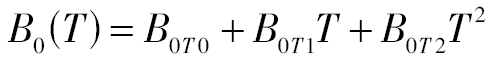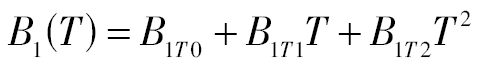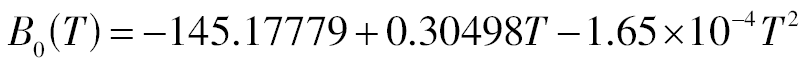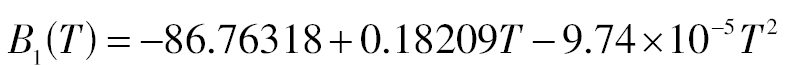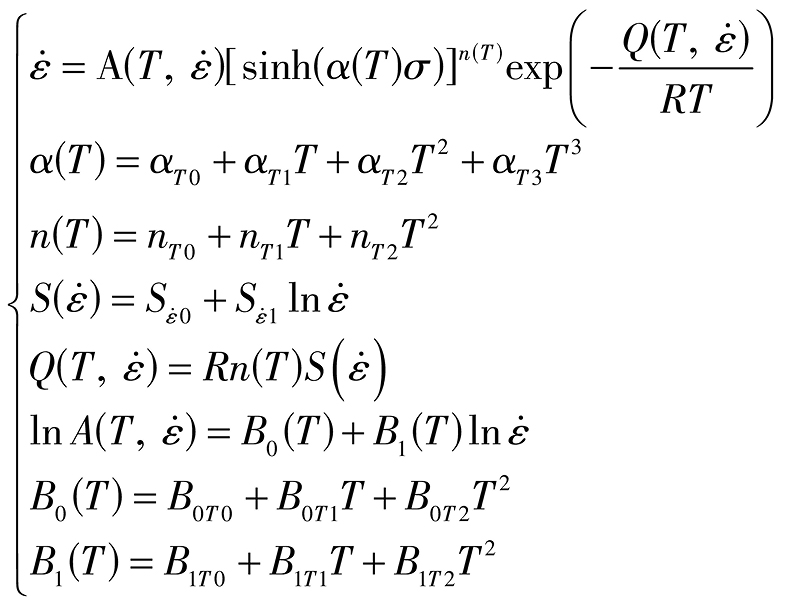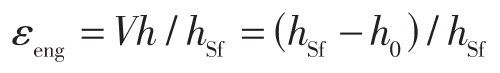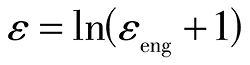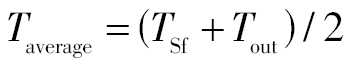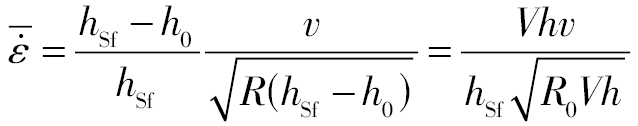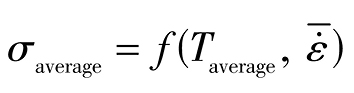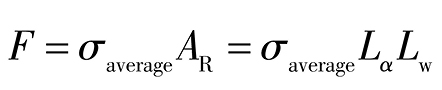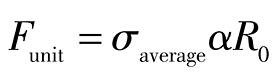目录图表
CuCrZr合金作为一种高性能铜基合金,因其优异的机械性能和热电性能,被广泛应用于电子信息、轨道交通、航空航天等领域[1–5]。然而,铸造、挤压等传统制备工艺面临提高生产效率、缩短工艺流程、降低生产成本等迫切需求[6–8],增材制造技术虽然可以实现零部件级别近终成形,但因铜合金对红外激光的高反射率和快速散热特性,组织致密度和工艺稳定性提升面临重要挑战[9]。因此,随着性能极端化、结构复合化、制备绿色化等行业发展进程推进,亟待推进组织性能调控与高效成形技术研发[10–12]。
双辊铸轧技术中快速凝固与塑性变形同步进行,有助于实现组织性能协同提升,具有高效率、短流程、低能耗等突出优势,成为最具代表性的连续近终成形技术之一。目前,双辊铸轧技术已经实现钢、铝、镁等单质合金板带和异质金属复合板带近终成形,但对于凝固区间宽、可成形性差、变形抗力大的部分合金材料仍无法制备。Ji等[13–15]提出了一种金属包覆材料固-液铸轧成形工艺,通过热-流耦合模拟获得了优化工艺窗口,并且建立了工程轧制力计算模型,成功实现钢/铝复合管、铜包钢导线、黄铜包覆纯铜绞线等近终成形。因此,采用双辊铸轧技术有望实现CuCrZr合金连续近终成形,但是铜及其合金具有易氧化、熔点高、导热性好、流动性差等特性,其凝固后的高温变形行为尚不清晰,设备载荷评估与工艺参数控制缺乏理论指导。
双辊铸轧工艺中,液体金属在旋转铸轧辊的冷却与轧制作用下实现凝固与塑性变形,其变形过程与温度和应变速率密切相关。然而,CuCrZr合金液相线约为1080 ℃[16],双辊铸轧过程温度高而应变速率较低,但传统轧制、挤压等工艺中CuCrZr合金流变行为研究多聚焦于850 ℃以下高应变速率条件[17–19],接近液相线的流变应力数值小,并且测试难度极大。此外,基于Arrhenius模型建立材料流变应力、应变速率和变形温度之间的函数关系,能够描述材料高温变形过程中的流变行为,但是现有研究通常把材料参数α,n,lnA和激活能Q等用平均值简化计算,并未考虑参数随变形温度和应变速率的变化[20–22],无法满足近液相高温流变行为精准预测需求。在制备CuCrZr合金的组织性能研究方面,通过多步轧制和时效处理可以有效提高CuCrZr合金强度[23],并且剧烈塑性变形(SPD)、铸造、冷轧等工艺路径不同时可以获得不同的组织性能[24–26],而双辊铸轧技术制备CuCrZr合金的性能如何尚不清晰。因此,亟需提升本构模型精度,指导可铸轧工艺窗口优化,减少工艺探索周期,分析组织性能是否满足要求。
本文采用Gleeble-3800试验设备对CuCrZr合金进行高温压缩性能测试,研究在650~950 ℃变形温度、0.01~10 s−1应变速率条件下的热压缩变形行为,将激活能和材料参数视为温度和应变速率的函数,建立基于参数补偿Arrhenius方程的CuCrZr合金高温流变应力模型,并在此基础上分析双辊铸轧CuCrZr合金的工艺窗口,开展双辊铸轧实验并对其组织性能进行表征分析,通过对比现有技术性能指标,验证采用双辊铸轧工艺可行性。
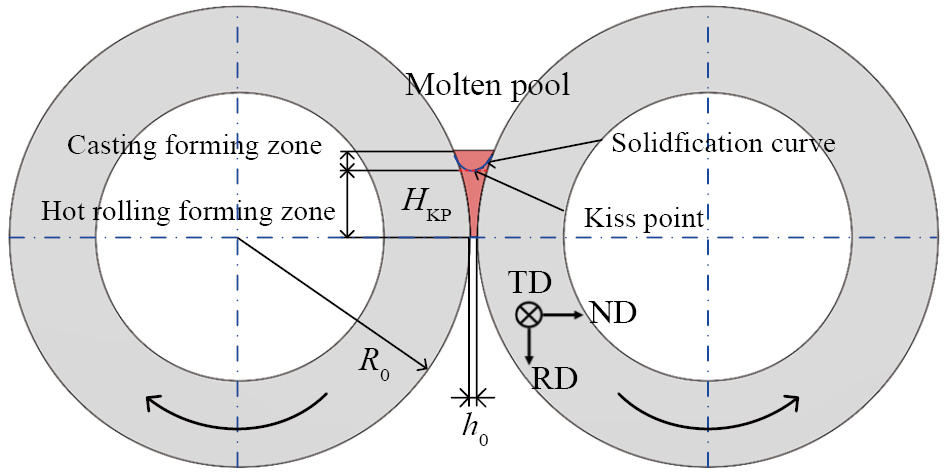
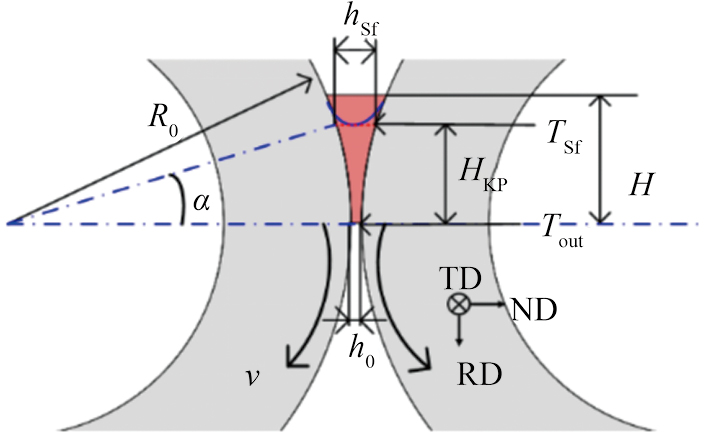
双辊铸轧工艺原理图如图1所示,在铸造成形区内液态金属经过快速冷却,在凝固点(Kiss点)以下完全凝固成为固态,热轧成形区随着冷却进行形成显著温度梯度,经历塑性变形后最终成为薄带材,其中R0为轧辊半径,RD为轧制方向,HKP为熔池内部热轧成形区长度,即凝固点高度,ND为厚度方向,TD为宽度方向。通常情况下,为了获得良好的组织性能,需要兼顾凝固成形与塑性变形,并且热轧成形区比例通常大于凝固成形区,因此热轧成形区的热变形过程对材料的可铸轧性至关重要。
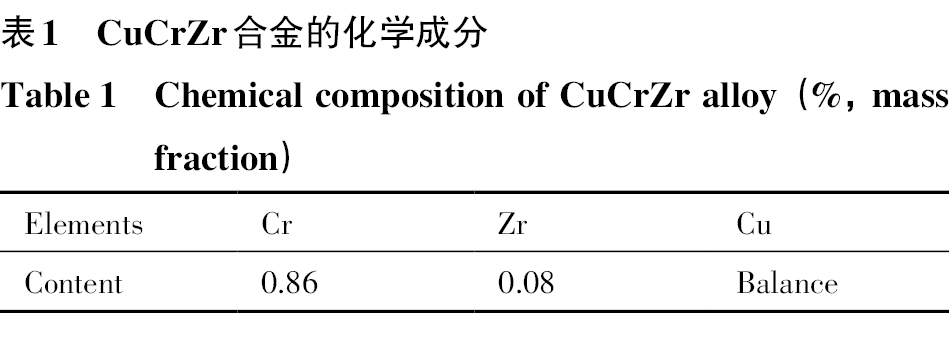
CuCrZr合金具有良好的导热系数,可以实现快速凝固,而双辊铸轧技术成形中凝固点以下近液态塑性变形行为成为可采用热压缩流变行为分析的关键。实验采用铸态CuCrZr合金,其化学成分如表1所示,将其加工成直径为10 mm、高为15 mm的圆柱试样,在Gleeble-3800热模拟试验设备上进行热压缩实验,实现对铸轧区内连续温度梯度条件下的离散模拟,建立高温流变本构模型。实验的变形温度为650,750,850和950 ℃,应变速率为0.01,0.1,1和10 s−1。在热变形过程中,采用石墨润滑剂来减小压头与试件接触面处的摩擦,以100 ℃·min−1的速率将样品加热至设定的变形温度,并保持2 min,以确保样品内部温度均匀,随后按指定条件压缩试样至0.6的真应变,并将其水冷至室温。采用Φ160 mm×150 mm双辊铸轧设备进行铸轧试验,获得CuCrZr合金板带,采用Axio Observer3 Materials金相显微镜(OM)和SEM3200XLG扫描电子显微镜(SEM)对试样进行表征分析。
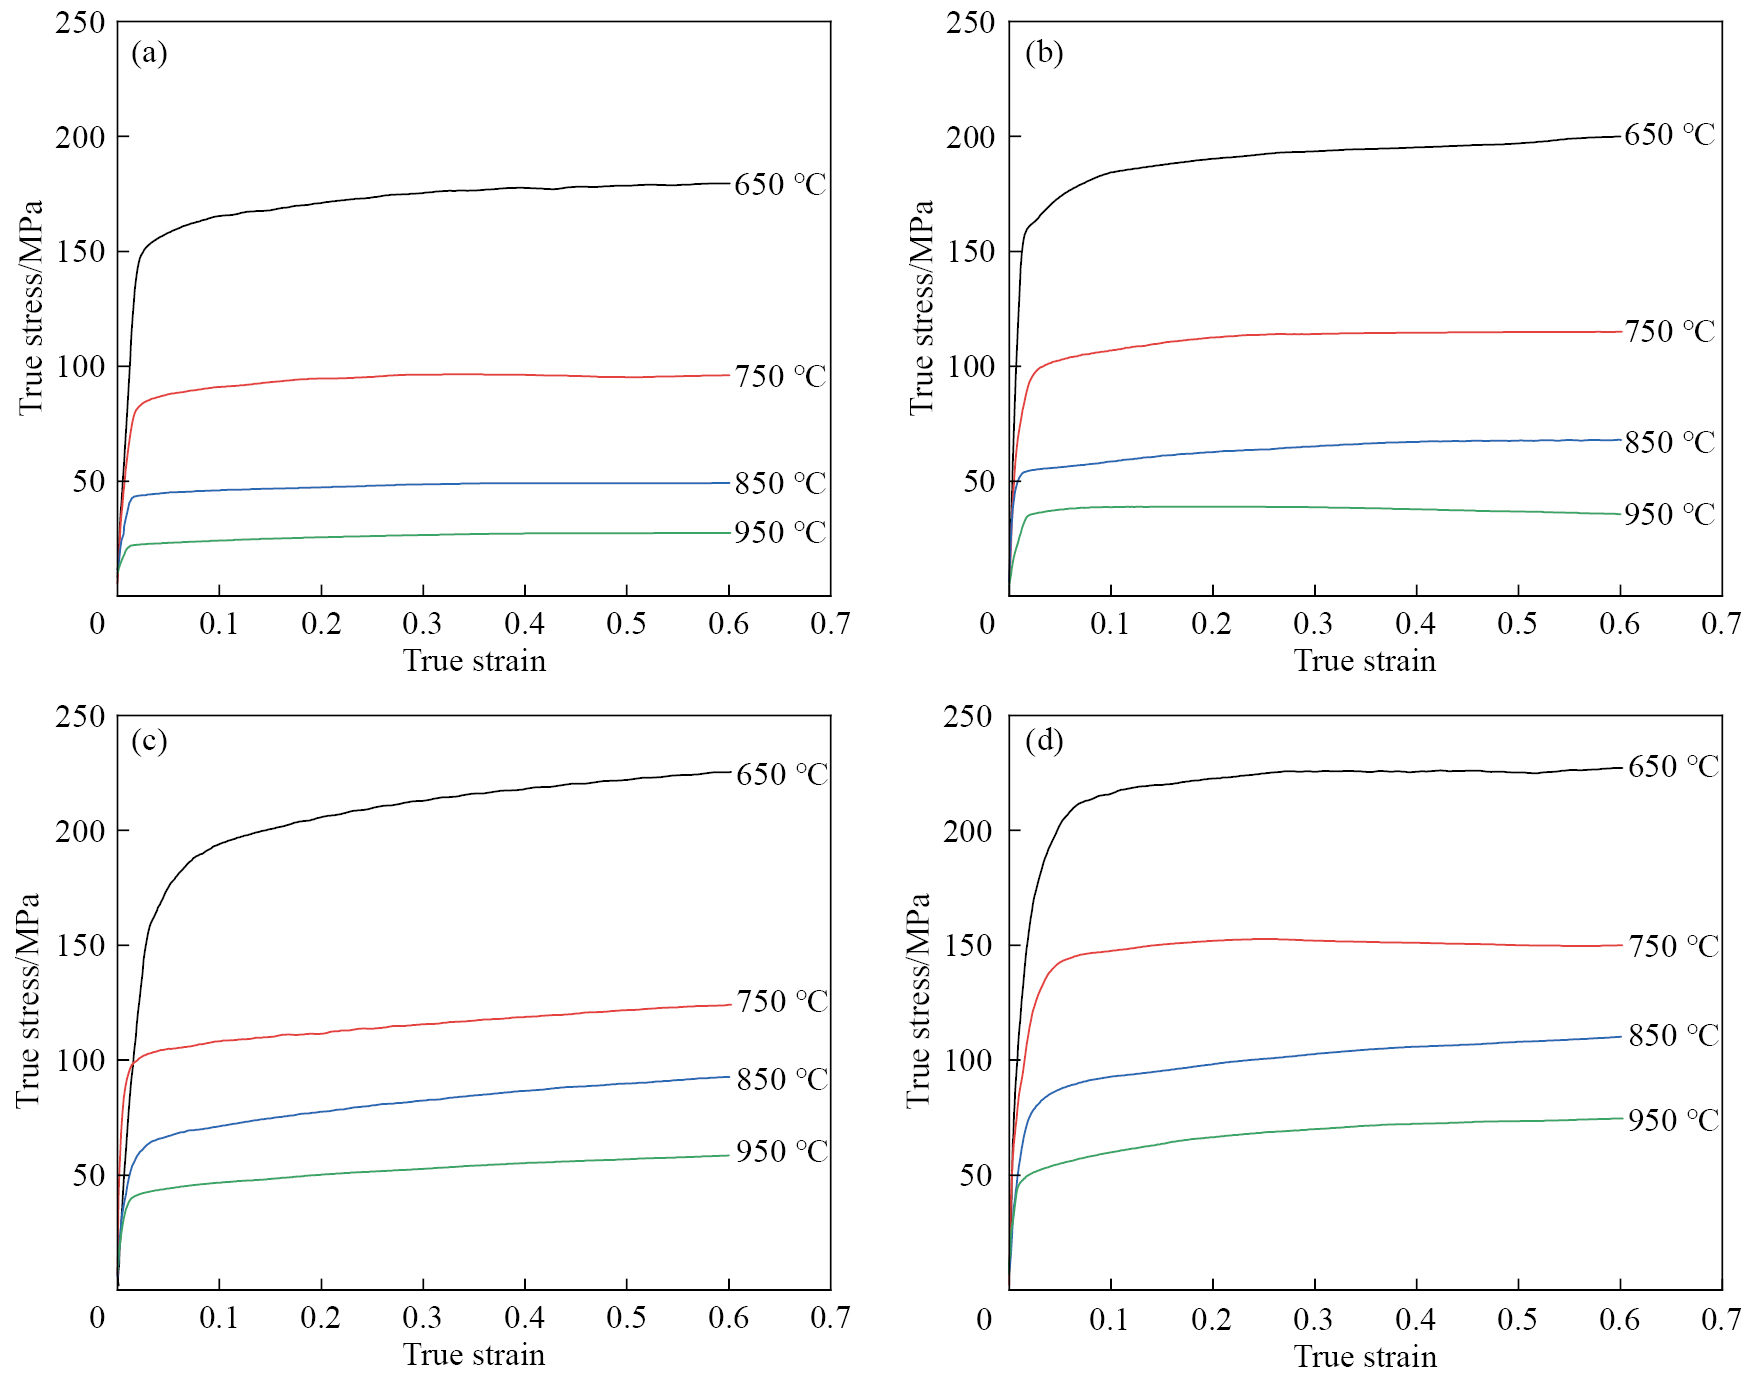
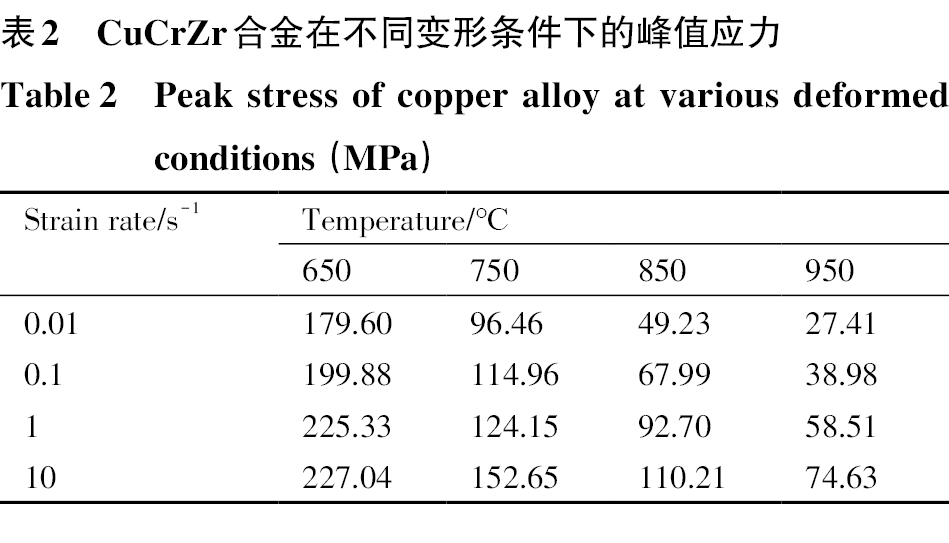
如图2所示,在材料变形的初始阶段,所有真应力-真应变曲线均表现为应力随着应变量的递增而上升,直至达到一个峰值; 其中,加工硬化占据主导,产生原因主要为位错的增殖及其相互间的交互作用。随着应变量的增加,材料表现出了显著的稳态流变特性,表明动态软化效应与加工硬化作用之间达到了平衡状态[27]。统计实验中不同变形条件下铜合金的峰值应力列于表2,流变应力峰值随着变形温度的上升呈现下降趋势,而随应变速率的上升呈现增高趋势,与文献[17]和[18]中CuCrZr合金的流变行为规律吻合,与动态再结晶机制密切相关。文献[28]和[29]所构建的CuCrZr合金的动态再结晶软化效应模型和动态再结晶动力学模型中的结论表明:在单一变量下,CuCrZr合金完成动态再结晶的时间随着变形温度的增加和应变速率的减小而减少。因此,应变速率相同时,变形温度越高,CuCrZr合金的完成动态再结晶的时间越短,峰值流变应力越小; 变形温度相同时,应变速率越低,CuCrZr合金完成动态再结晶的时间越短,峰值流变应力越小。
研究表明,Arrhenius型本构方程可以较好的描述热变形过程中合金流变应力与变形温度和应变速率之间的关系[30],其表示为:(1)式中,Q为变形热激活能,kJ·mol−1; σ为流变应力,MPa; R为理想气体常数,取值为8.314 J·mol−1·K−1; 为应变速率,s−1; T是绝对温度,K; A1,A2,A,n1,n和β均为材料常数,α为应力指数,且α=β/n1。且上述公式适用于不同的应力水平。
Zener和Hollomon[31]提出的Zener-Hollomon参数(Z参数)可表示高温塑性本构关系中热力学参数间的关系:(2)
双曲正弦函数及其反函数公式为:(3)
结合式(1),(2)和式(3),可以得到:(4)
对式(1)不同应力水平公式取自然对数,得到:(5)(6)(7)
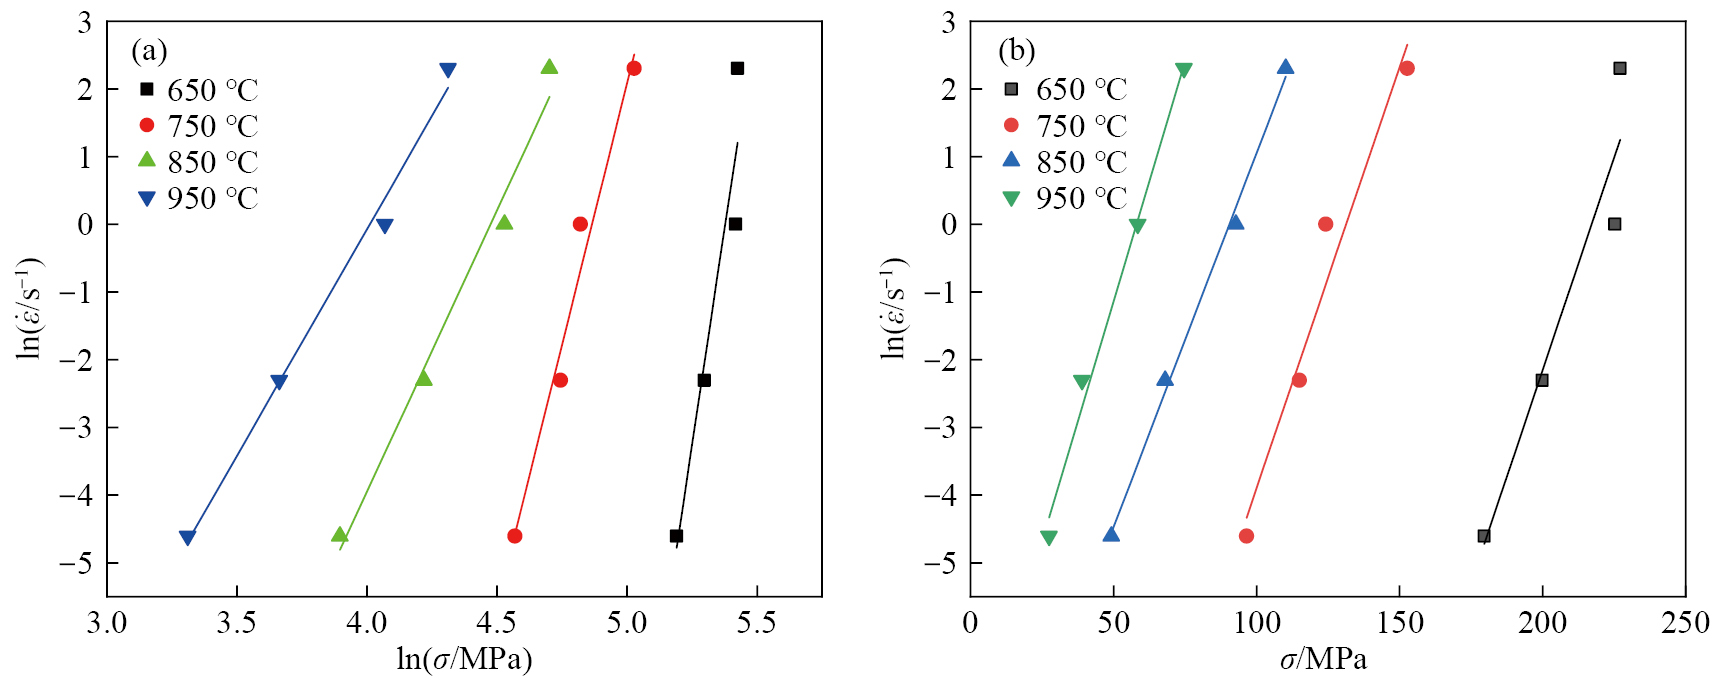
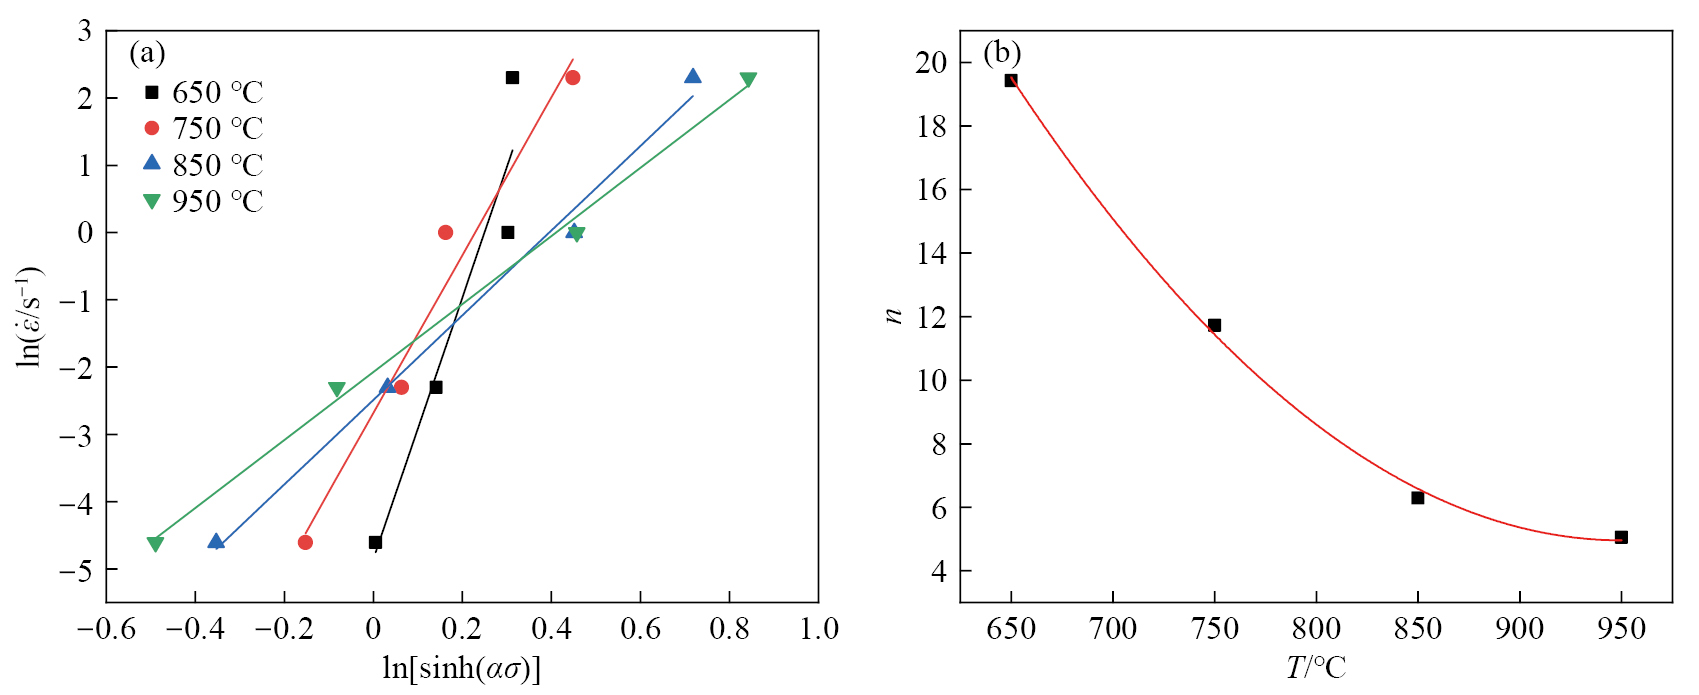
从式(5)和式(6)可知,ln分别与lnσ和σ呈现线性关系,其线性拟合后的斜率分别代表n1和β的值。将表2中的峰值应力值代入式(5)和(6),绘制线性关系图,如图3所示。采用线性拟合结果斜率的平均值作为n1和β的值,即n1=13.983,β=0.126,则α=β/n1=0.009。
由表2可知,本文热压缩实验不同变形条件的峰值应力范围为27.41~227.04 MPa,计算求得的α=0.009,可求得ασ的范围为0.25~2.04,代入式(5~7)适用范围可知,本文热压缩实验适用于式(7)。
对式取偏微分,经过整理可得到:(8)式中,S为中间变量。
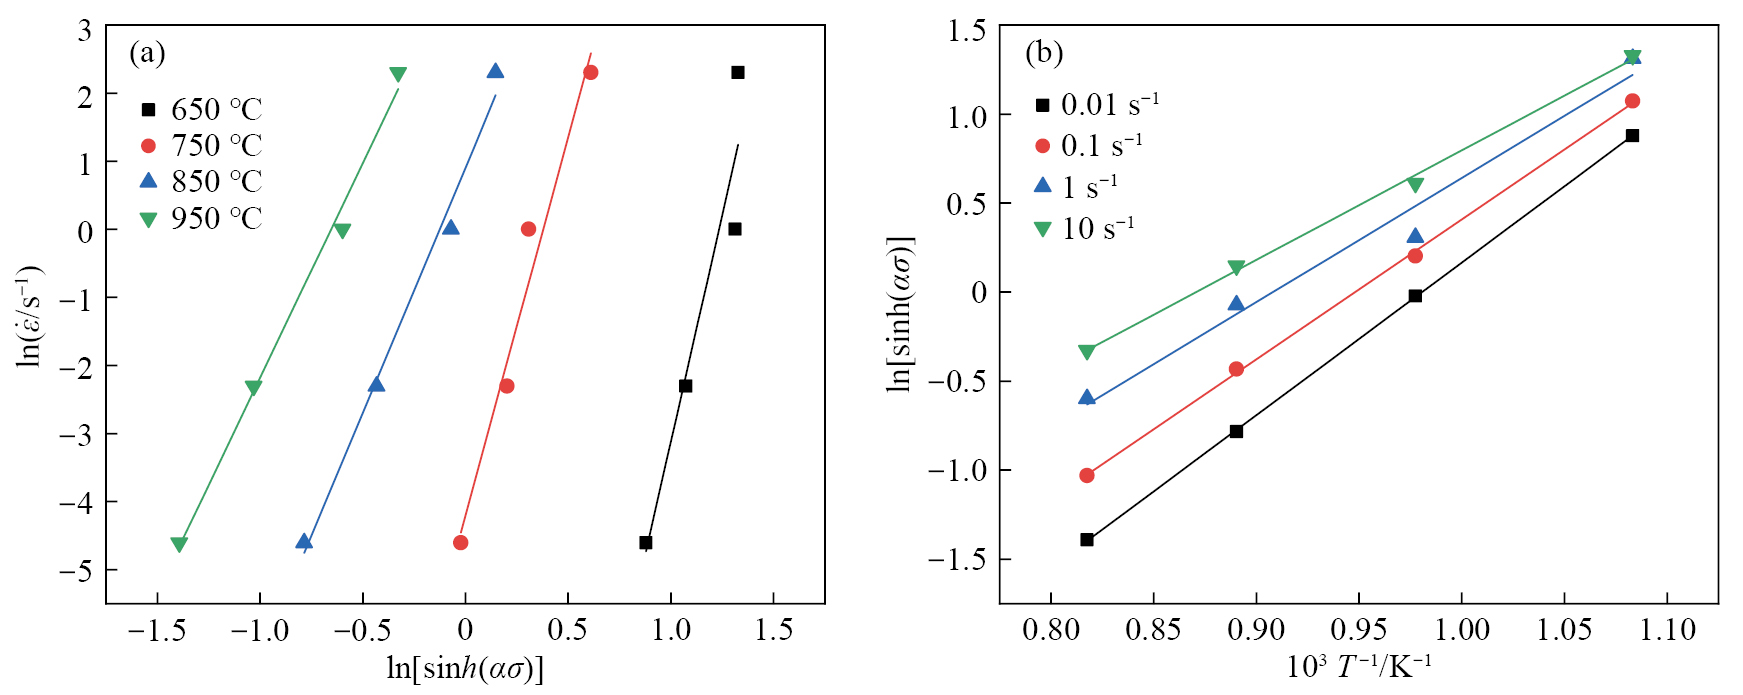
绘制ln–ln[sinh(ασ)]和ln[sinh(ασ)]–1000/T曲线如图4所示,对图4斜率求取平均值可得到S=7.386,n=9.485,将S和n的值代入式(8),得到CuCrZr合金的激活能Q=582.4 kJ·mol−1,介于丁宗业等[19]研究的铸态Cu-0.6Cr-0.03Zr合金(572.1 kJ·mol−1)和Dai等[32]研究的铸态Cu-0.35Cr-0.15Zr合金(597.5 kJ·mol−1)之间。此外,文献[17]所研究的铸态Cu-0.4Cr-0.15Zr-0.05Ce和Cu-0.36Cr-0.03Zr的Q分别为495.8和432.6 kJ·mol−1,文献[18]中的热轧态CuCrZr合金的Q=395.4 kJ·mol−1。因此,激活能与材料成分和加工状态密切相关,本文实验结果与现有研究结论吻合良好。
将式(2)中的Z代入式(8),经整理可得:(9)
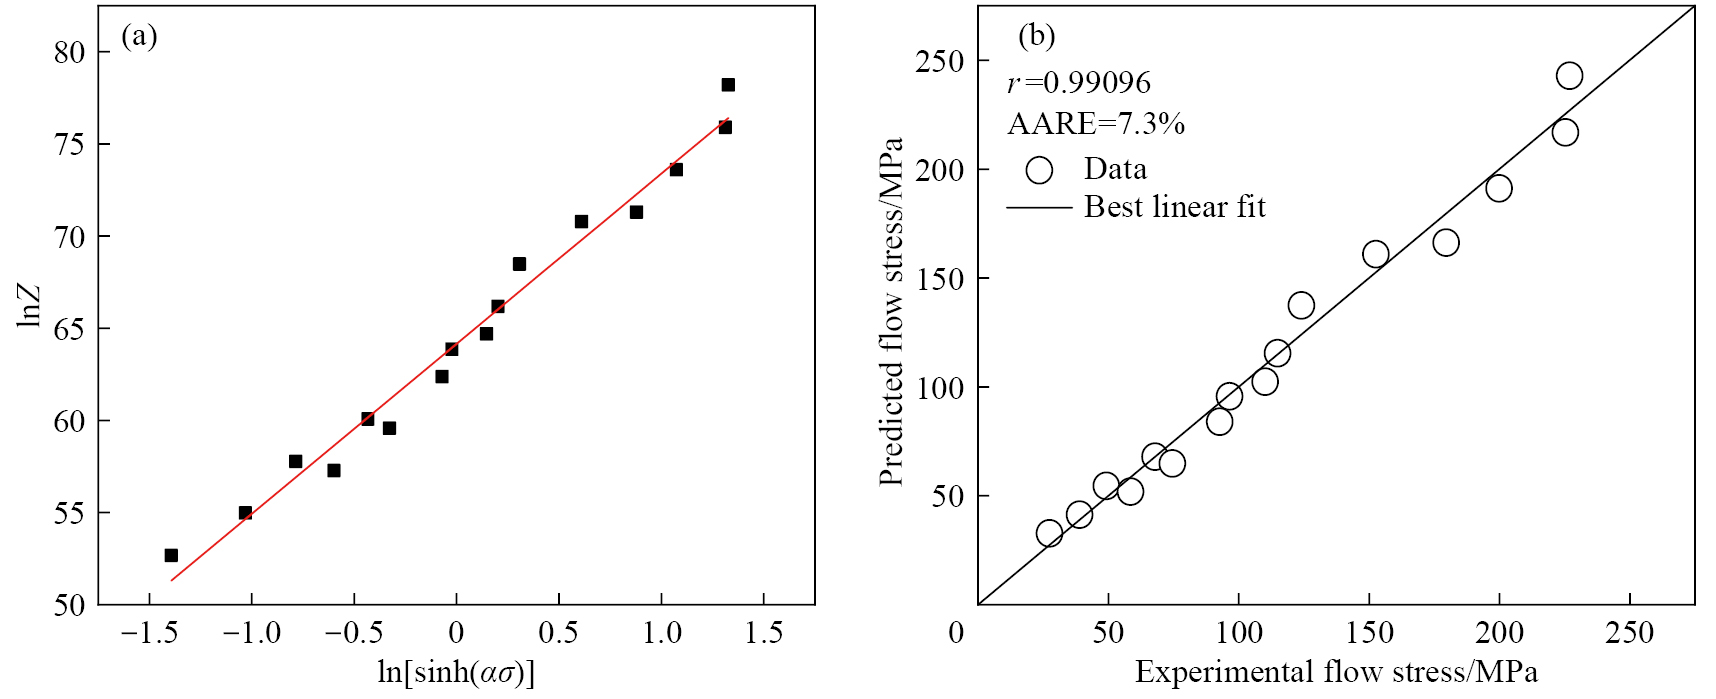
由式(10)可知,lnZ与ln[sinh(ασ)]线性拟合曲线截距为lnA。lnZ与ln[sinh(ασ)]的拟合曲线如图5(a)所示,可以得lnA=64.1567,则A=7.293×1027。
将上述得到的α,A,n和Q的参数值代入式(3),可得到CuCrZr合金的本构方程为:(10)
由式(2)和(4)可得到CuCrZr合金用Z参数表达的流变应力本构方程为:(11)
其中,Z参数为:(12)
采用平均绝对相对误差(AARE)和相关系数(r)作为本构方程预测精度的评价指标[33]:(13)(14)式中,σe为实验所得峰值应力值,MPa; 为实验所得峰值应力的均值,MPa; σp为拟合所得峰值应力值,MPa; 为拟合所得峰值应力的均值,MPa。
如图5(b)所示,通过式(13)和式(14)可得到峰值应力下本构方程的相关系数和平均绝对相对误差分别为0.99096和7.3%。
为了进一步提高本构模型精度,将激活能和材料参数视为温度和应变速率的函数,提出了基于参数补偿的Arrhenius方程:(15)式中,α和n被视为温度的函数,A和Q被视为温度和应变速率的函数,其中,T为摄氏温度,℃。
考虑到温度对α值的影响,可以将α(T)表示为:(16)
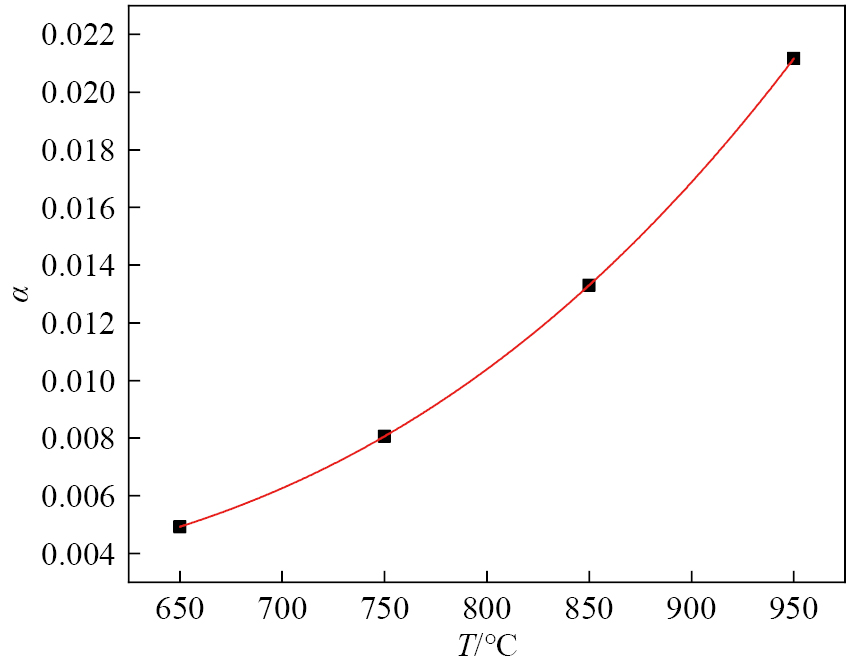
根据图6拟合结果,α(T)可表示为:(17)
由式(16)和式(17)可以求出不同温度下的α和ln[sin(ασ)]的值,再根据式(7),可求得各个温度下的n值。考虑到温度对n值的影响,可以将n(T)表示为:(18)
根据图7(a)中得到各温度下n值与对应温度进行拟合,拟合结果如图7(b)所示,则n(T)可表示为:(19)
图8(a)为ln[sin(ασ)]–1000/T的关系曲线。考虑到应变速率对S值的影响,可以将S()表示为:(20)
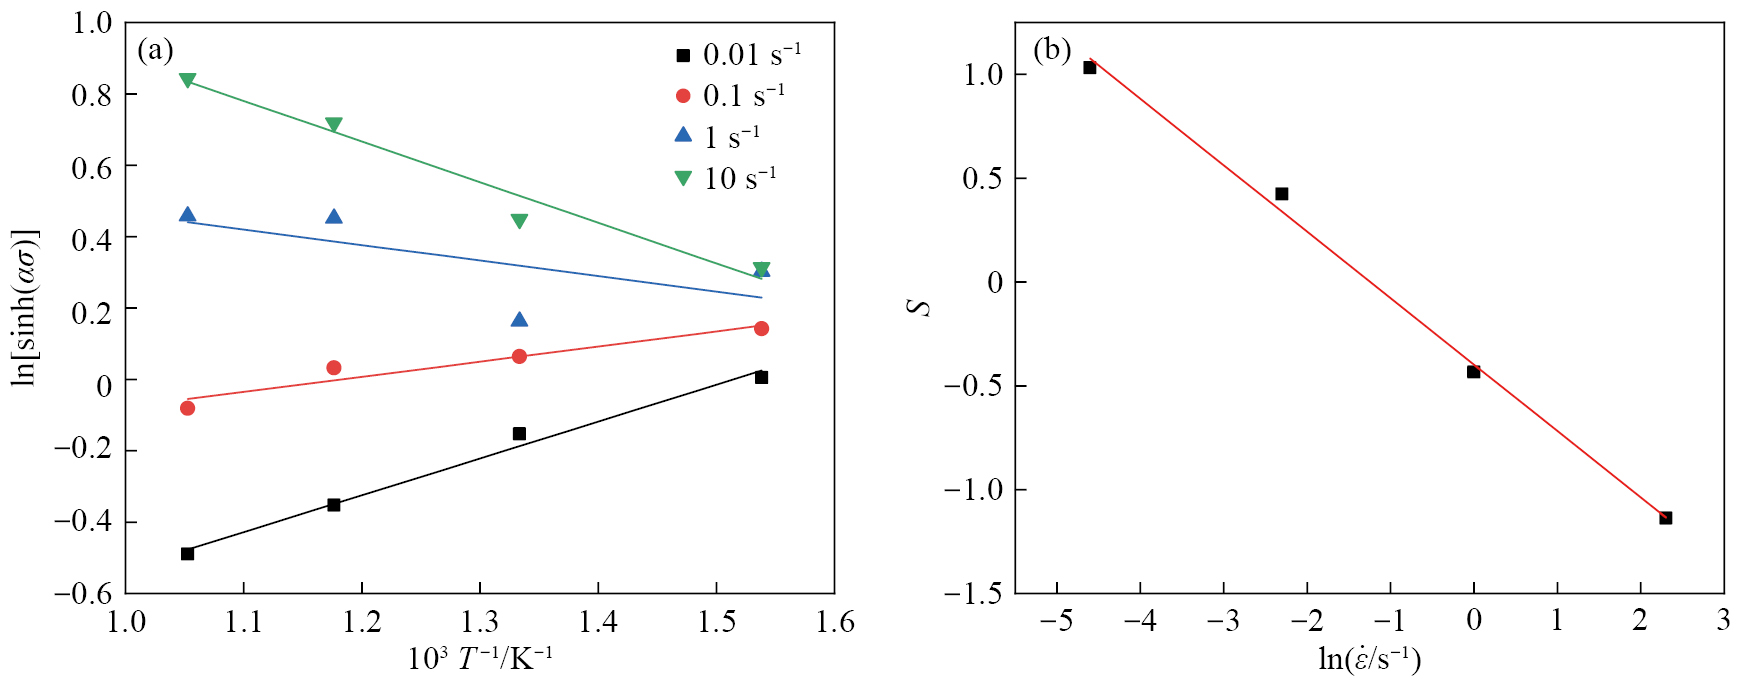
根据图8(b)的拟合结果,S()可表示为:(21)
根据式(8),Q可以用式(22)表示; 对式(15)两边取自然对数,可得到式(23):(22)(23)
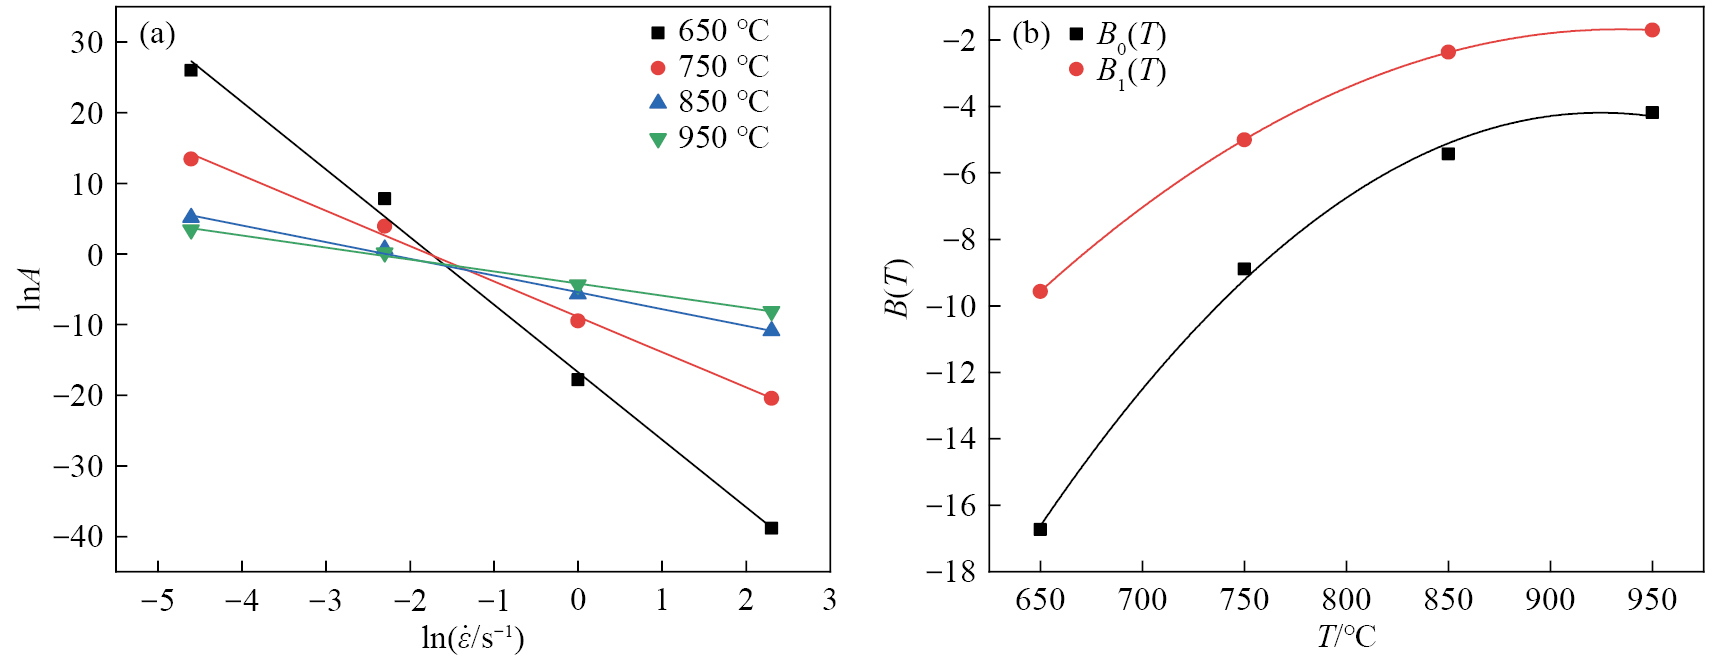
根据式(23),通过图7(a)和图8(b)拟合得出的各温度下的n(图7(a)的斜率)和lnA-Q/(RT)(图7(a)的截距)以及各应变速率下的S(图8(a)的斜率),可计算出温度为650,750,850和950 ℃以及应变速率为0.01,0.1,1和10 s−1时对应lnA的值。将lnA表示为:(24)(25)(26)
根据图9的拟合结果,B0(T)和B1(T)可表示为:(27)(28)
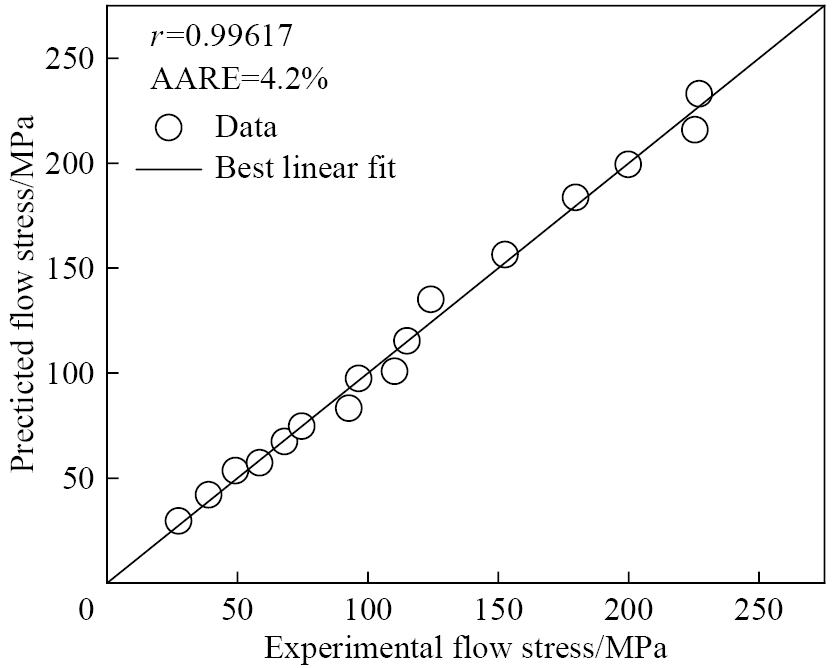
如图10所示,基于参数补偿Arrhenius高温流变应力本构方程的相关系数和平均绝对相对误差分别为0.99617和4.2%。对比图10和图5可知,激活能和材料参数可以用多项式关系进行回归拟合修正,且精度相比于参数补偿修正前提高了3.1%。
综合式(15~28),对于CuCrZr合金,参数补偿修正后的本构模型可以表示为:(29)
图11为图1中熔池区域放大图,其中Tout和h0分别为板带出口温度和出口厚度,TSf和hSf分别为熔池凝固点处温度和厚度,即可视为变形前温度和变形前厚度,v为轧辊轧制速度,α为热轧成形区对应的圆心角(弧度制)。
热轧成形区固相沿RD方向的工程应变为:(30)
则真应变为:(31)
热轧成形区固相的平均温度可表示为:(32)
轧制平均应变速率可表示为[34]:(33)
双辊铸轧工艺中,熔池狭小且封闭,同时伴随高温凝固与塑性变形,导致铸轧区的温度检测困难,通常将铸轧区出口温度作为关键检测指标之一。铸轧区出口温度决定材料的变形抗力,最终影响双辊铸轧工艺过程,可以通过调整铸轧速度、浇注温度等工艺参数进行控制,进而当轧制力过大时易造成轧卡现象,而轧制力过低时则容易发生泄漏问题。因此,本文采用热轧成形区出口温度作为关键参数进行分析。
根据式(29)构建的高温流变本构模型可知,峰值流变应力为变形温度T和应变速率的函数。对于双辊铸轧工艺的热轧成形区而言,将平均温度Taverage和轧制平均应变速率代入式(29)即可获得热轧成形区等效变形抗力,可用式(34)表示:(34)
对于热轧成形区而言,其轧制力可表示为:(35)式中,AR为热轧成形区与轧辊的接触面积,mm2; Lα为圆心角为α所对应的轧辊弧长,mm,Lα=αR0; Lw为热轧成形区对应的板带宽度,mm。
Lw为1 mm时则代表单位板带宽度,对应的单位轧制力可表示为:(36)
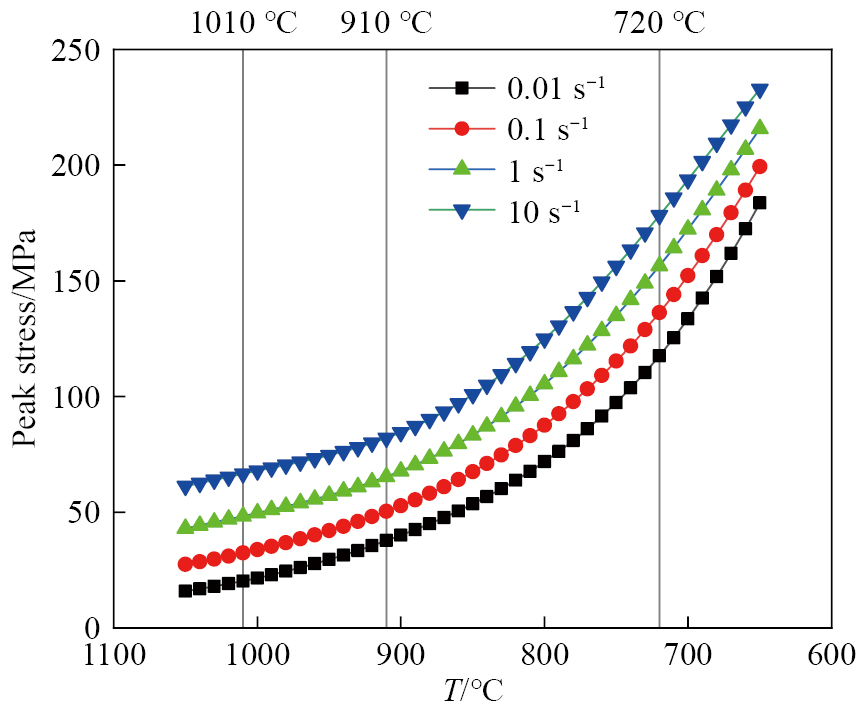
设备设计和工艺参数优化过程中材料变形抗力对于极限载荷选取至关重要。本文基于已有Φ160 mm×150 mm双辊铸轧设备,针对厚度为2 mm的CuCrZr合金薄带铸轧成形进行参数优化,为了保证轧制咬入条件,熔池高度设为30 mm,热轧成形区高度设为12 mm。利用参数补偿后的高温流变本构方程,预测变形温度区间为650~1050 ℃,间隔温度为10 ℃,且应变速率分别为0.01,0.1,1和10 s−1所对应的峰值应力,得到的峰值应力与变形温度的曲线如图12所示,对应的峰值应力变化率与变形温度的曲线如图13所示。根据式(36)中单位轧制力计算方法,结合图12中得到的峰值应力,当单位板带宽度且热轧成形区高度为12 mm时,计算得到的等效变形抗力与预测轧制力曲线如图14所示。
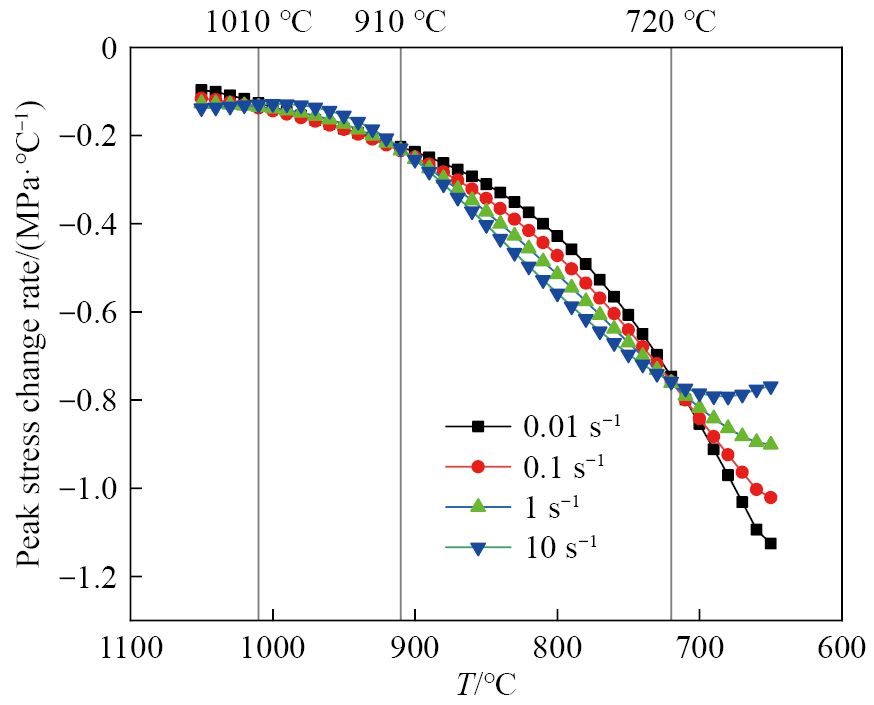
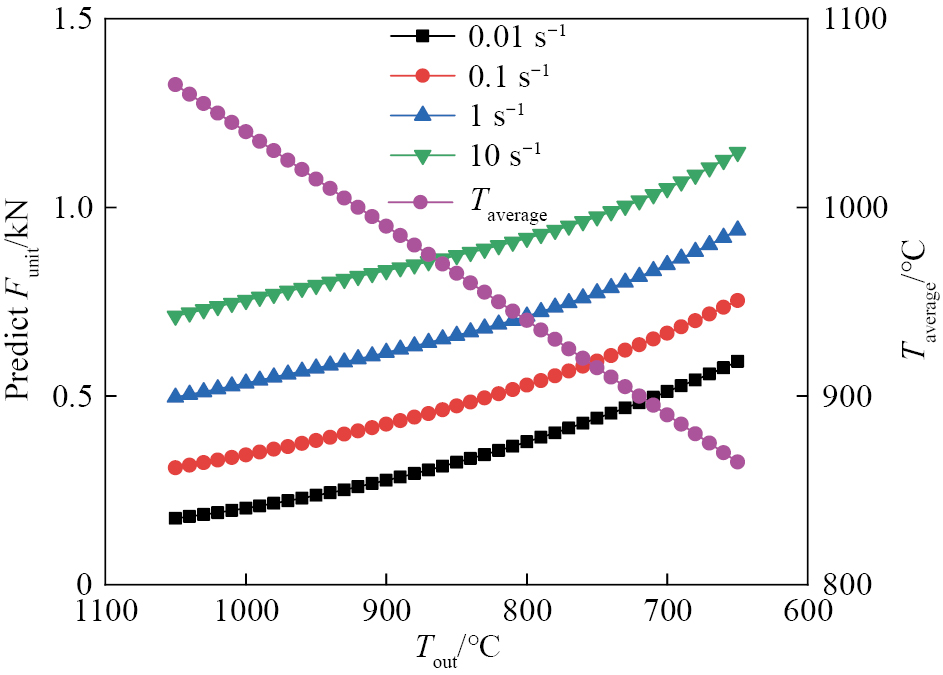
从图12可以看出,单变量条件下,CuCrZr合金的峰值应力随着变形温度的降低和应变速率的增大而逐渐增大。从图13可以看出,曲线分别相交于720,910和1010 ℃附近的温度区域。根据图12和图13可知,当变形温度大于1010 ℃时,峰值应力变化率的绝对值很小,即在此温度区间内材料变形抗力基本不变。随着温度降低至910 ℃过程中,峰值应力变化率的绝对值缓慢增大,即此温度区间内材料变形抗力略有增大。然而,当温度继续降低至720 ℃过程中,峰值应力变化率的绝对值显著增大,即此温度区间内材料变形抗力将显著增大。当温度继续降低时,应变速率为10 s−1时,峰值应力变化率基本不变,其余应变速率情况下,随着应变速率降低,峰值应力变化率的绝对值继续增大,即此温度区间内材料变形抗力持续保持迅速增大趋势。
双辊铸轧工艺制备CuCrZr铜合金时的速度相比轧制工艺较低,即应变速率较小。从图14可以看出,单变量条件下,CuCrZr合金热轧成形区的预测单位轧制力随着变形温度的降低和应变速率的增大而逐渐增大,与峰值应力变化规律一致。CuCrZr合金液相线约为1080 ℃[16],在双辊铸轧过程中凝固与热轧同步进行,铸轧区内存在固-液两相,为了获得良好的组织性能,需要保证快速凝固后能够经历足够的塑性变形。
双辊铸轧成形与传统轧制成形不同,快速凝固与塑性变形同步进行,温度控制尤为关键,凝固点过高时易轧卡而过低时易泄露,因此优化工艺区间较窄。此外,合金成分相似的Cu-0.8Cr-0.3Zr-0.05Nd合金在0.1~1 s−1和650~950 ℃范围内的热加工图最佳区间的温度范围为900~950 ℃[35],Cu-0.8Cr-0.3Zr-0.2Ag合金在0.001~1 s−1和650~950 ℃时热加工图最佳区间的温度范围也为900~950 ℃[36],表明CuCrZr合金在高温区域具有良好的可加工性。因此,综合图12~图14分析可知,采用双辊铸轧工艺制备CuCrZr合金时铸轧区出口温度控制建议不低于910 ℃为宜,既可以获得足够的塑性变形,又可以避免极限载荷过大。
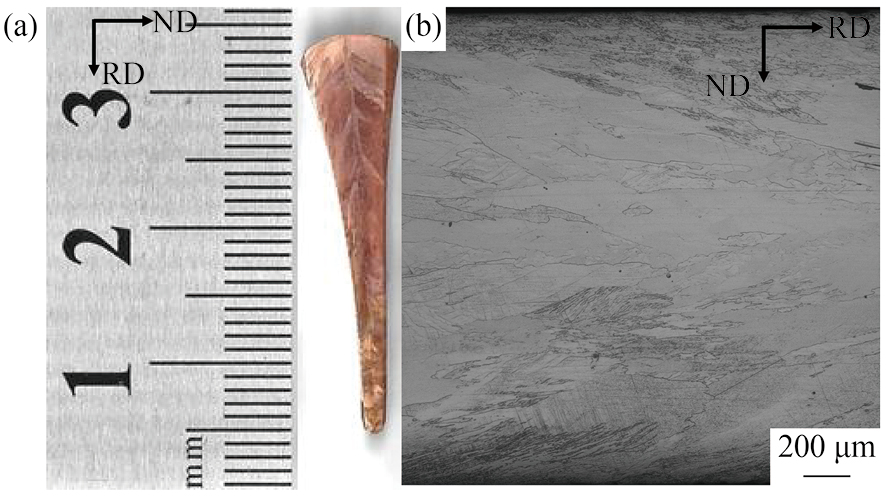
在铸轧速度为2 m·min−1,浇注温度为1150 ℃,熔池高度为30 mm,辊缝为2 mm,热轧成形区高度为12 mm以及出口温度约为935 ℃的工艺条件下,利用双辊铸轧技术制备了CuCrZr合金板带,其熔池晶粒形貌和厚度方向金相组织分别如图15(a,b)所示。可见,板带表层冷却速率较高,初始枝晶沿与热流相反方向快速生长,形成细小的等轴晶,芯部区域冷却速率略慢形成柱状晶,并且在塑性变形作用下延展变形呈现纤维状,组织致密,无缩孔疏松等微观缺陷。
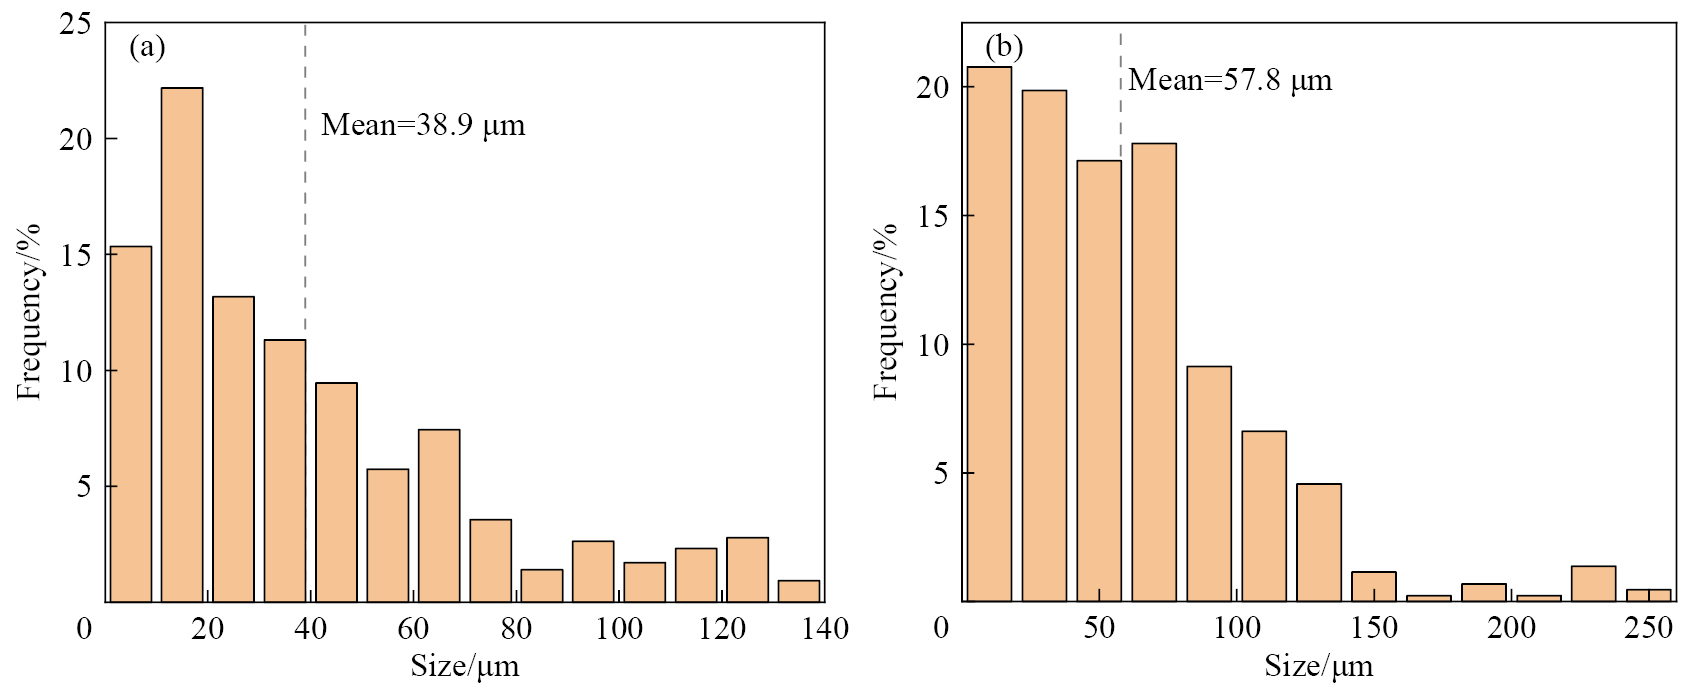
由于铸轧区熔池的晶粒形貌不是最终状态,因此选择铸轧区出口处板带进行晶粒特征分析。在铸轧过程中,ND方向由于凝固速率不同会形成晶粒特征差异,图16(a,b)分别统计了CuCrZr合金铸轧板带表层和芯部的晶粒沿ND方向的分布特征。可以看出,铸轧板带表层晶粒尺寸分布在0~140 μm区间,主要集中在1~50 μm区间; 芯部晶粒尺寸分布在0~250 μm,主要集中在1~100 μm。表层晶粒平均尺寸约为38.9 μm,芯部晶粒平均尺寸约为57.8 μm,表层晶粒尺寸略小于芯部位置。
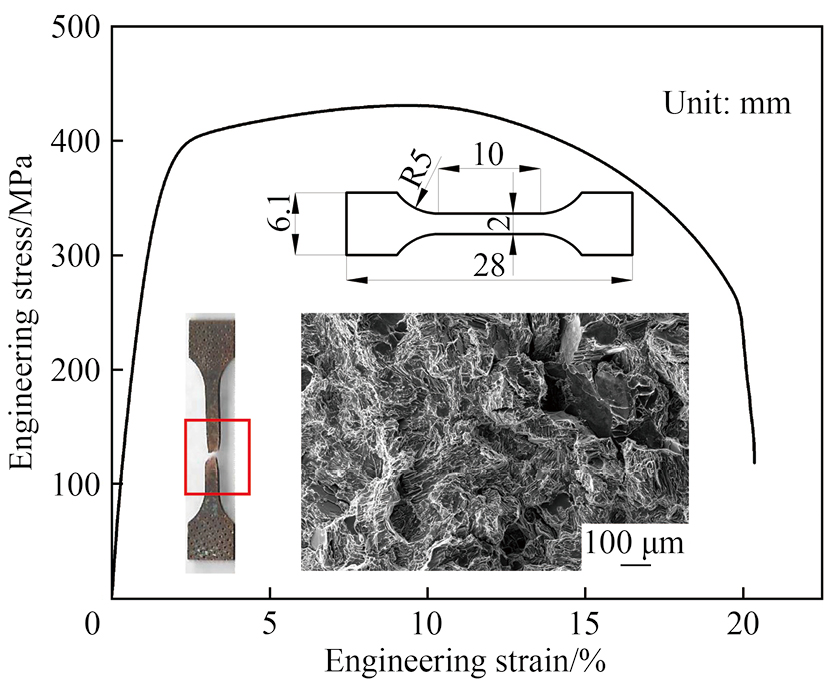
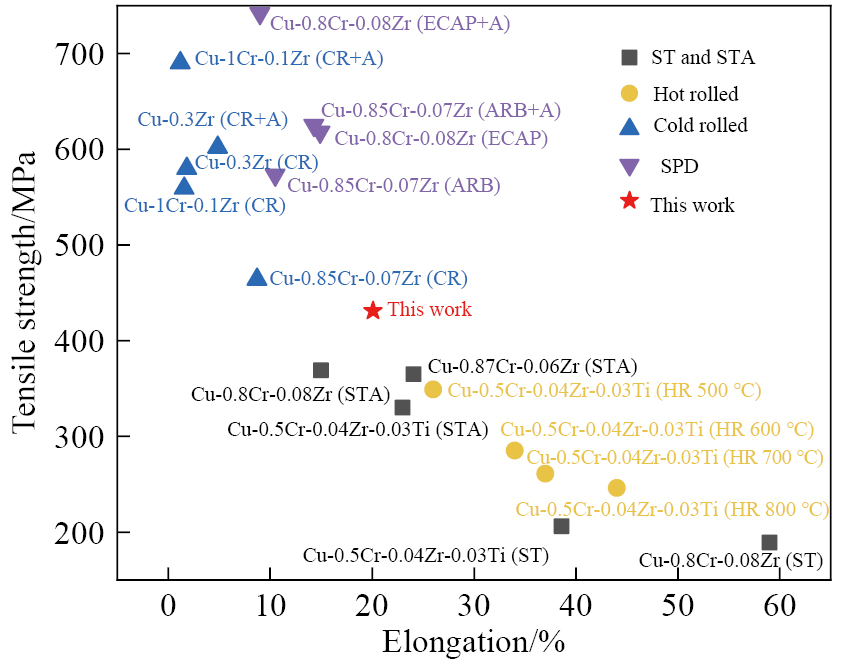
根据DIN 17666-1983标准中合金化学成分分类,CuCrZr合金的抗拉强度范围为400~600 MPa。铸轧态CuCrZr合金板带拉伸试样及断口形貌如图17所示,拉伸断口主要以韧性断裂为主,抗拉强度达到431MPa,符合DIN 17666-1983标准性能要求。
将铸轧态CuCrZr合金室温性能与现有文献进行比较,结果如图18所示,通过与固溶处理(ST)、固溶时效(STA)[37]、热轧(HR)[38]、等通道挤压(ECAP)[39]、冷轧(CR)[40]、累积叠轧(ARB)[41]结合时效处理(A)对比可以看出,通过双辊铸轧技术制备的CuCrZr合金兼具良好的强度和延伸率,其强度高于热轧工艺,而其延伸率高于累积叠轧、冷轧等工艺。
综上所述,本文研究结果证明了采用双辊铸轧技术实现CuCrZr合金短流程近终成形的可行性,但由于实验条件限制,无法在更宽泛工艺条件下进行验证,并且后续可以通过冷轧、时效处理、外加场能等对组织性能进一步调控,以制备性能更优异的铜合金材料,逐步实现高性能铜合金双辊铸轧技术的工业化。
1) 将材料参数α,n,A和激活能Q视为与温度和应变速率有关的函数,建立基于参数修正Arrhenius方程的CuCrZr合金本构方程,相关系数和平均绝对相对误差分别为0.99617和4.2%,表明参数补偿本构模型较好地预测CuCrZr合金峰值应力。
2) CuCrZr合金的变形温度大于910 ℃时,峰值应力变化较为平稳,而当变形温度低于910 ℃时,随着变形温度降低和应变速率增大峰值应力将会迅速增大,结合热加工性能与工艺窗口控制需求,采用双辊铸轧工艺制备CuCrZr合金时铸轧区出口温度控制建议不低于910 ℃为宜。
3) 在铸轧速度为2 m·min−1,浇注温度为1150 ℃,熔池高度为30 mm,辊缝为2 mm,热轧成形区高度为12 mm,出口温度为935 ℃的工艺条件下,利用双辊铸轧技术制备了CuCrZr合金板带,组织致密性能良好,抗拉强度满足DIN 17666-1983标准性能要求,证明了采用双辊铸轧技术实现CuCrZr合金短流程近终成形的可行性。
Mao Q Z,Liu Y F,Zhao Y H. A review on copper alloys with high strength and high electrical conductivity [J]. Journal of Alloys and Compounds,2024,990:174456.
Wang Y G,Li H Y,Yuan X Y,Jiang Y B,Xiao Z A,Li Z. Review of copper and copper alloys as immune and antibacterial element [J]. Transactions of Nonferrous Metals Society of China,2022,32(10):3163.
Yu J,Zhao F,Yang H Y,Liu J B,Ma J E,Fang Y T. Progress in research on nanoprecipitates in high-strength conductive copper alloys:a review [J]. Journal of Zhejiang University Science A,2023,24(3):206.
Kikuchi M,Takada Y,Kiyosue S,Yoda M,Woldu M,Cai Z,Okuno O,Okabe T. Mechanical properties and microstructures of cast Ti-Cu alloys [J]. Dental Materials,2003,19(3):174.
Dai Z K,Wu Y,Wu X D,Liu R R,Zhou H T. Effect of cryogenic rolling on the microstructure and texture of CuCrZr alloy [J]. Journal of Alloys and Compounds,2023,960:170729.
Tang X P,Chen X H,Sun F J,Liu P,Zhou H L,Fu S L. The current state of CuCrZr and CuCrNb alloys manufactured by additive manufacturing:a review [J]. Materials & Design,2022,224:111419.
Ji C,Huang H G,Meng K. Influence of process layouts of multi-roll solid-liquid cast-rolling bonding process on circumferential performance uniformity during fabricating metal cladding materials [J]. Journal of Materials Processing Technology,2022,301:117444.
Ji C,Huang H G. Cast-rolling force model of multi-roll solid-liquid cast-rolling bonding process for fabricating metal cladding materials [J]. Chinese Journal of Aeronautics,2023,36(9):346.
Wisniewski J,Drezet J M,Ayrault D,Cauwe B. Determination of the thermophysical properties of a CuCr1Zr alloy from liquid state down to room temperature [J]. International Journal of Material Forming,2008,1:1059.
Zhang Y,Volinsky A A,Tran H T,Chai Z,Liu P,Tian B H. Effects of Ce addition on high temperature deformation behavior of Cu-Cr-Zr alloys [J]. Journal of Materials Engineering and Performance,2015,24:3783.
Harikrishna K,Bhowmik A,Davidson M J,Kumar R,Anqi A E,Rajhi A A,Alamri S,Kumar R. Evaluation of constitutive equations for modeling and characterization of microstructure during hot deformation of sintered Al-Zn-Mg alloy [J]. Journal of Materials Research and Technology,2024,28:1523.
Savaedi Z,Motallebi R,Mirzadeh H. A review of hot deformation behavior and constitutive models to predict flow stress of high-entropy alloys [J]. Journal of Alloys and Compounds,2022,903:163964.
Wang H,Qin G L,Li C A. A modified Arrhenius constitutive model of 2219-O aluminum alloy based on hot compression with simulation verification [J]. Journal of Materials Research and Technology,2022,19:3302.
Wen P,Tao G. Molecular dynamics study of temperature effects on shock response and plastic deformation mechanism of CoCrFeMnNi high-entropy alloys [J]. Acta Physica Sinica,2022,71(24):246101.
Mao Q,Wang L,Nie J,Zhao Y. Enhancing strength and electrical conductivity of Cu-Cr composite wire by two-stage rotary swaging and aging treatments [J]. Composites Part B:Engineering,2022,231:109567.
Sousa T G,Moura I A D B,Garcia Filho F D C,Mon-teiro S N,Brandão L P. Combining severe plastic de-formation and precipitation to enhance mechanical strength and electrical conductivity of Cu-0.65Cr-0.08Zr alloy [J]. Journal of Materials Research and Technology,2020,9(3):5953.
Meng A,Nie J,Wei K,Kang H,Liu Z,Zhao Y. Opti-mization of strength,ductility and electrical conduc-tivity of a Cu-Cr-Zr alloy by cold rolling and aging treatment [J]. Vacuum,2019,167:329.
Huang Y C,Li M,Ma C Q,Xiao Z B,Liu Y. Flow behaviour constitutive model of CuCrZr alloy and 35CrMo steel based on dynamic recrystallization softening effect under elevated temperature [J]. Journal of Central South University,2019,26(6):1550.
Ji G L,Qin F L,Zhu L Y,Li Q,Li L. Dynamic recrystallization kinetics of Cu-0.36Cr-0.03Zr alloy during hot compression [J]. Journal of Materials Engineering and Performance,2017,26(6):2698.
Liu J,Wang X H,Liu J T,Liu Y F,Li H Y,Wang C. Hot deformation and dynamic recrystallization behavior of Cu-3Ti-3Ni-0.5Si alloy [J]. Journal of Alloys and Compounds,2019,782:224.
Zener C,Hollomon J H. Effect of strain rate upon plastic flow of steel [J]. Journal of Applied Physics,1944,15(1):22.
Dai J Y,Mu S G,Wang Y R. Study on hot deformation behavior and processing maps of Cu-0.35Cr-0.15Zr alloy [J]. Advanced Materials Research,2011,189:1456.
Zhang Y,Sun H L,Volinsky A A,Tian B H,Song K X,Chai Z,Liu P,Liu Y. Dynamic recrystallization behavior and processing map of the Cu-Cr-Zr-Nd alloy [J]. Springer Plus,2016,5(1):666.
Zhang Y,Chai Z,Volinsky A A,Sun H,Tian B,Liu P,Liu Y. Hot deformation characteristics and processing maps of the Cu-Cr-Zr-Ag alloy [J]. Journal of Materials Engineering and Performance,2016,25(3):1191.
Li R,Kang H,Chen Z,Fan G,Zou C,Wang W,Zhang S,Lu Y,Jie J,Cao Z,Li T,Wang T. A promising structure for fabricating high strength and high electrical conductivity copper alloys [J]. Scientific Reports,2016,6(1):20799.
Krishna S C,Rao G S,Jha A K,Pant B,Venkitakrishnan P V. Strengthening in high strength Cu-Cr-Zr-Ti alloy plates produced by hot rolling [J]. Materials Science and Engineering:A,2016,674:164.
Mishnev R,Shakhova I,Belyakov A,Kaibyshev R. Deformation microstructures,strengthening mechanisms,and electrical conductivity in a Cu-Cr-Zr alloy [J]. Materials Science and Engineering:A,2015,629:29.
Zhang S,Li R,Kang H,Chen Z,Wang W,Zou C,Li T,Wang T. A high strength and high electrical conductivity Cu-Cr-Zr alloy fabricated by cryorolling and intermediate aging treatment [J]. Materials Science and Engineering:A,2017,680:108.
 顶部