目录图表
放射性同位素电源能够在极端条件下提供长期稳定的电能供应,已广泛应用于航天、深海探测等领域[1–2]。其基本结构通常包括放射性同位素热源、热电转换装置和电源外壳等[3–4]。其中,放射性同位素热源由燃料芯块和包壳组成。包壳不仅起到密封保护的作用,还需要承受极端的环境条件[5]。钴基高温合金因其优异的高温强度、耐腐蚀性及抗氧化性能,成为放射性同位素热源包壳材料的首选之一[6–8]。
放射性同位素热源的包壳由空心管状外包壳管和端塞盖组成,采用焊接方式进行连接能够起到良好的密封作用。然而,传统单一热源的焊接方法在高温合金焊接过程中,易产生热裂纹和气孔等缺陷,导致焊接接头的综合性能较差[9–10]。张科等[11]采用电阻焊对钴基高温合金进行焊接,结果表明接头强度较低,且易出现裂纹、氧化等问题。张雄等[12]在高激光功率和高焊接速度条件下对高温合金进行焊接,虽然实现了晶粒结构的多样化,但也导致焊缝中心晶粒粗化、高滑移倾向和条纹裂纹。李林翰等[13]通过熔焊工艺研究了高温合金接头的组织及性能,结果表明熔焊容易引发各类缺陷,如气孔、裂纹等。激光电弧复合焊接技术克服了传统单一热源的不足,凭借其高能量密度和精准的热输入控制,逐渐成为高温合金材料的有效焊接手段[14–17]。
因此,本文采用激光电弧复合焊接方法,对L605钴基合金包壳焊接接头的组织和性能进行研究。通过光学显微镜(OM)、扫描电子显微镜(SEM)、X射线衍射(XRD)、拉伸测试等表征手段,探究不同脉冲频率对焊接接头组织及性能的影响,旨在为钴基合金焊接工艺的优化及其应用提供理论依据。
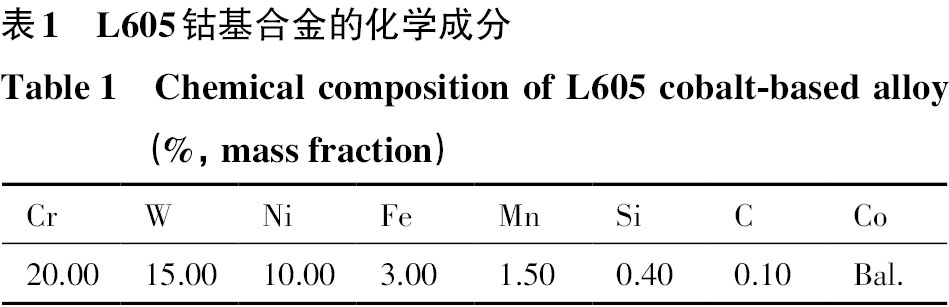
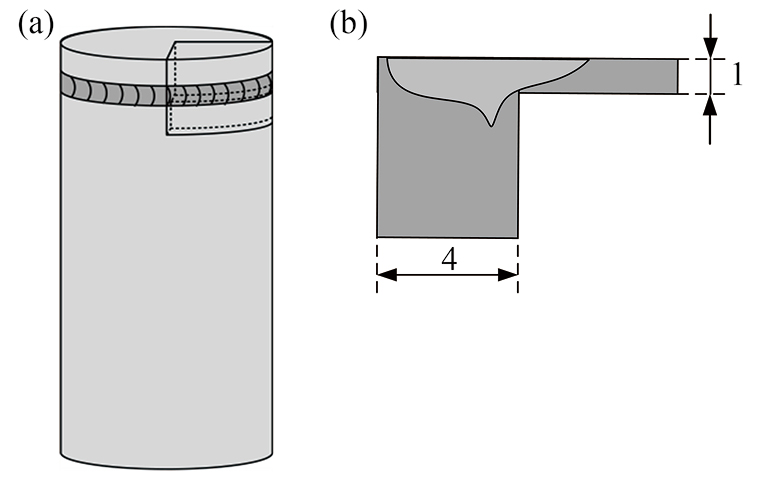
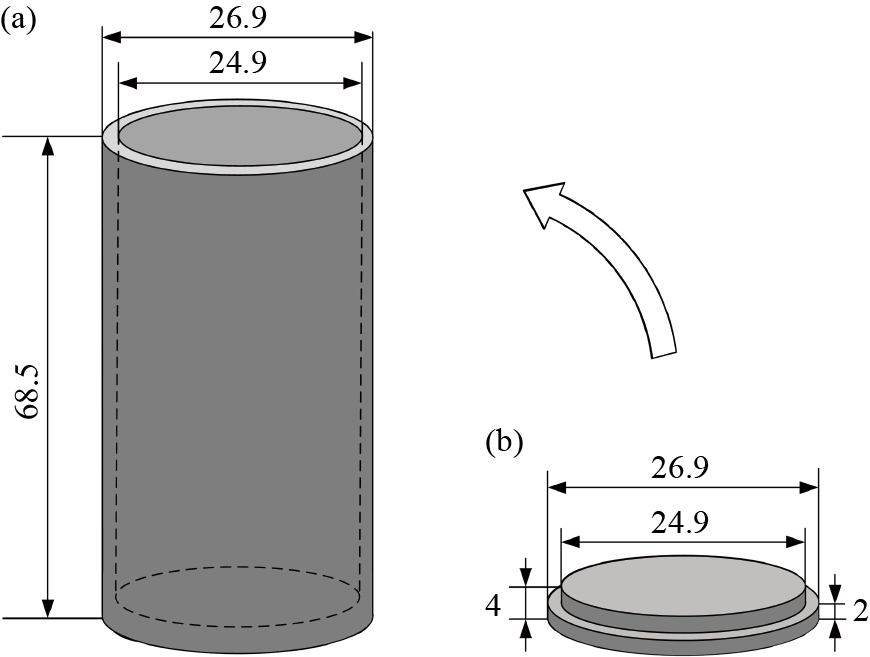
实验材料选用L605钴基合金,母材的化学成分[18]见表1。焊接工件由下底面封闭的空心管状外包壳管和端塞盖组成,外包壳管壁厚为1 mm,端塞盖的厚度为4 mm,具体尺寸如图1所示。
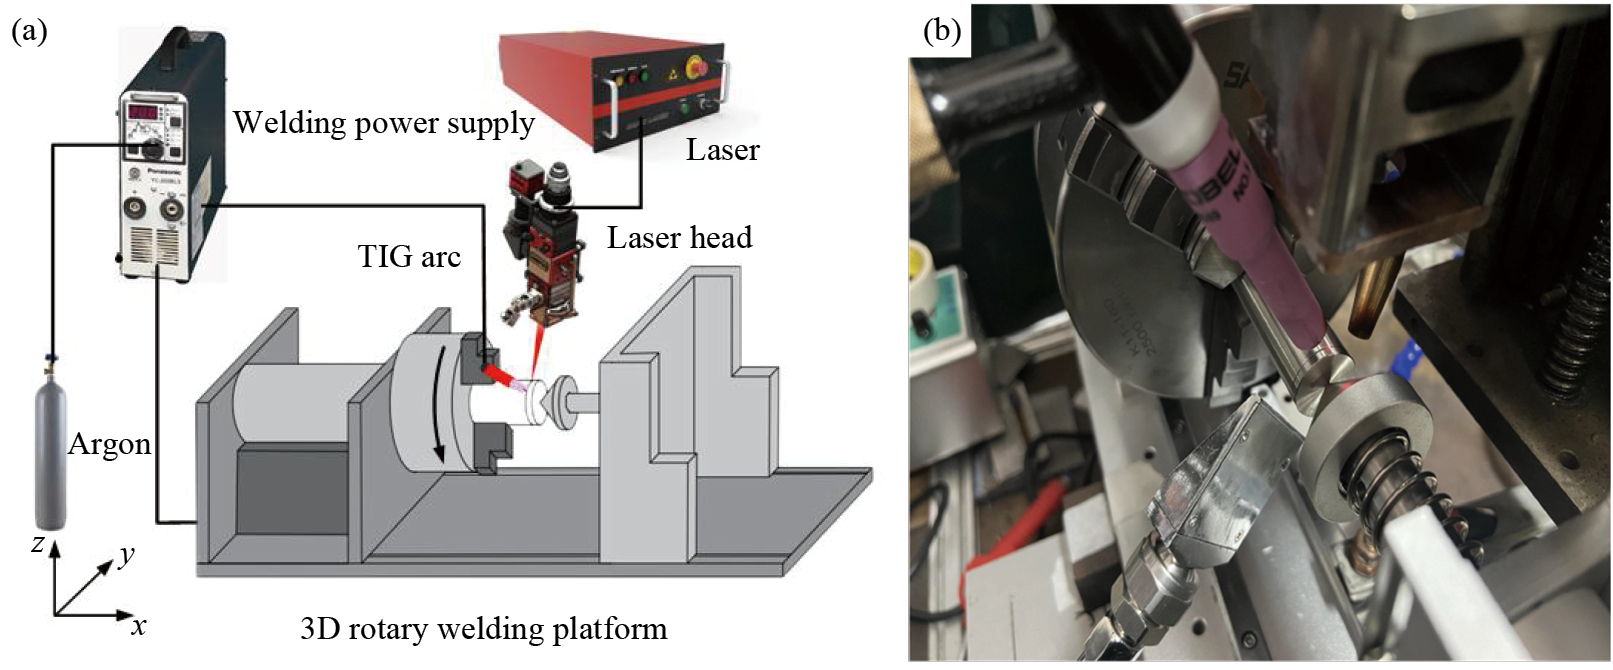
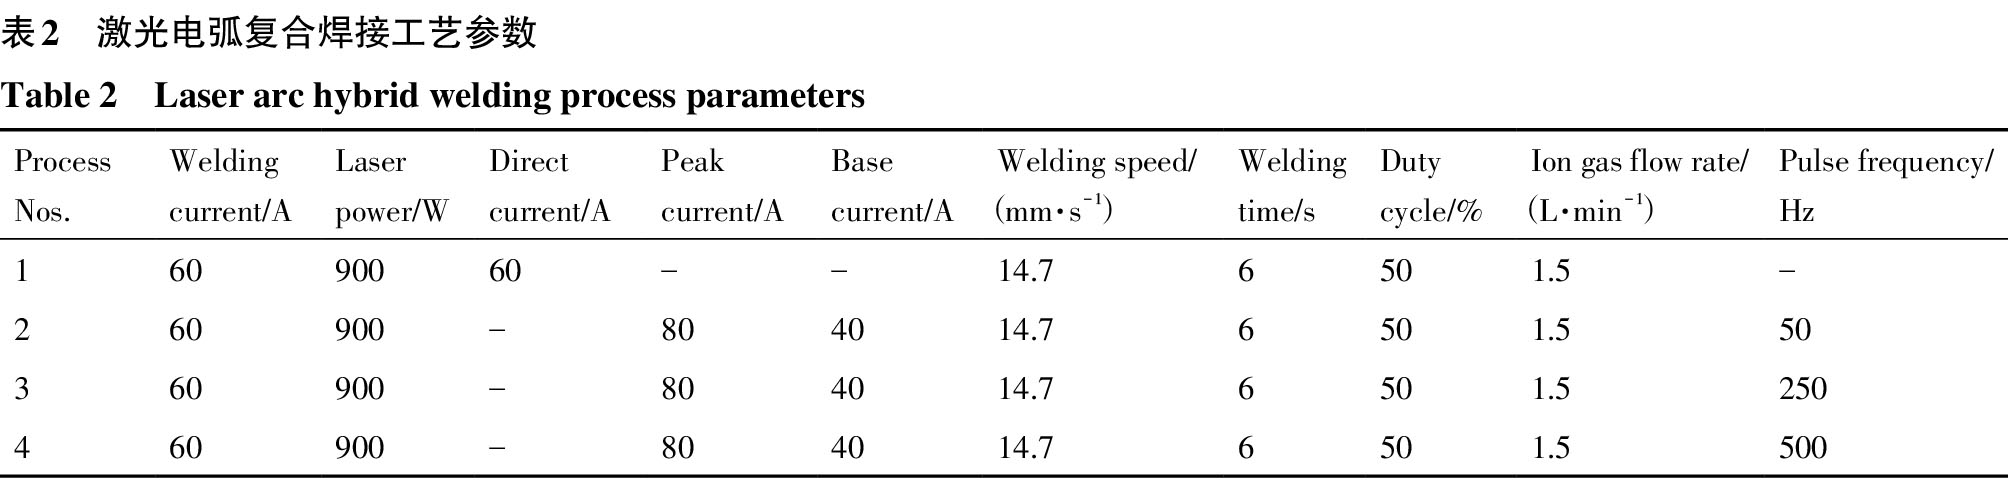
焊接前,采用丙酮对样品进行清洗,以去除表面及边缘的杂质。随后,将端塞盖与外包壳管对接,并固定于三维旋转焊接平台上。采用激光电弧复合焊接技术对外包壳管和端塞盖进行连接,试验系统如图2所示。焊接设备采用HS-CM-3000-C-G2连续光纤激光器和YC200-BL3直流钨极惰性气体保护焊(TIG)焊机。焊接过程中,保持激光功率、脉冲电流、保护气体流速等参数不变,分别采用直流电流(DC)以及50,250和500 Hz这3组脉冲频率进行实验。其中直流电流采用脉冲峰值和基值电流的平均值。为避免焊缝氧化,采用纯度为99.9%的氩气作为保护气体,焊接过程中的工艺参数见表2。
在焊接过程中,采用高速摄像机观察激光电弧复合焊接过程中电弧形状的变化。图3为脉冲频率为250 Hz条件下的高速摄像机图像。此时,脉冲电流的周期为4 ms,其中前2 ms为脉冲电弧处于峰值电流阶段,后2 ms则为基值电流阶段。在焊接过程中,熔池受到激光和电弧的共同作用。激光热源提供了高效的局部加热,并且对电弧产生了明显的吸引作用,使得电弧前端趋向激光照射区域。该过程有效抑制了溅射现象,从而提高了熔池的稳定性[19–21]。
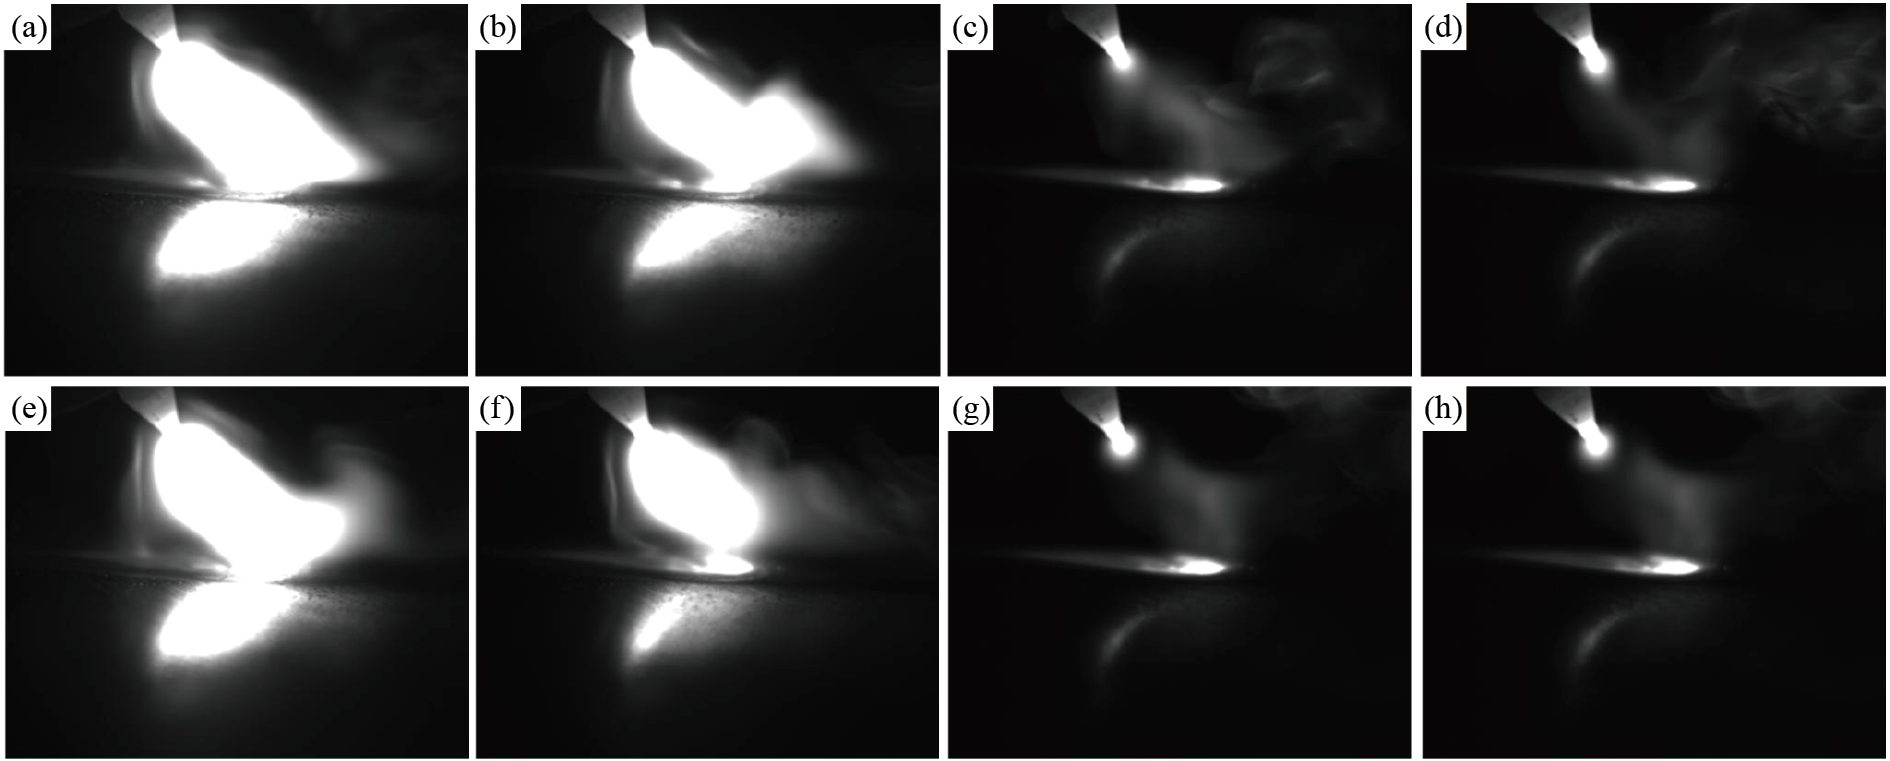
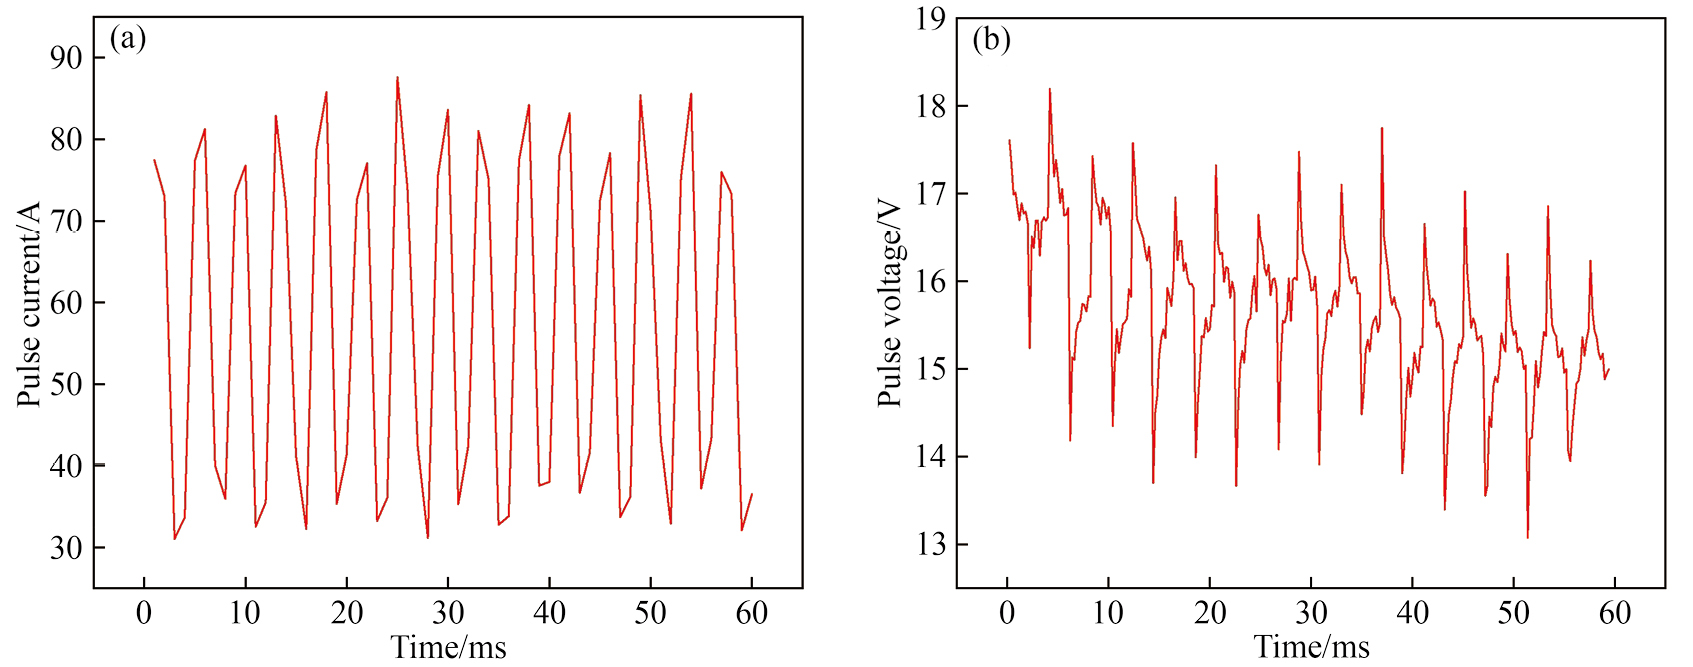
图4为脉冲频率为250 Hz条件下12个周期内脉冲电流和电压的波形变化,脉冲电流和脉冲电压均以4 ms为一个周期。其中,脉冲峰值电流为80 A,基值电流为40 A。
焊接后的试样采用电火花线切割,从焊缝中提取金相试样,具体取样位置和试样尺寸如图5所示。金相样品先经一系列砂纸进行机械研磨,再使用1 μm的SiO2抛光剂进行抛光处理。腐蚀溶液采用4 ml HNO3,12 ml HCl和0.36 g FeCl3的混合溶液。焊缝区的显微硬度值通过WILSON VH1102显微硬度计测量,加载力为2 N,停留时间为15 s,测量点间距为0.3 mm。此外,通过Axio Scope A1金相显微镜和SEM-5000扫描电子显微镜(SEM)对接头的显微组织进行观察分析。为验证数据的准确性和可重复性,在不同频率下对焊接试件的硬度进行3次重复测量,并取平均值。
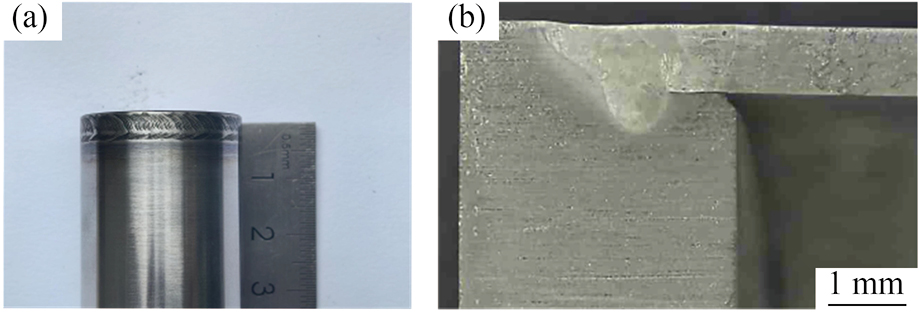
图6展示了脉冲频率为500 Hz条件下包壳工件焊接接头的表面及横截面宏观形貌。可以看出,焊缝边缘较为平齐,表面成形良好。在横截面上,端塞盖与外包壳管壁的熔合良好,无明显气孔、未熔合等焊接缺陷,熔池呈现“钟罩”形。熔池的上半区域较宽,主要受电弧热源的影响,下半区域的熔化区较深,主要受到激光热源的影响,整个熔池截面呈现出典型的激光-电弧复合热源特征[22–23]。
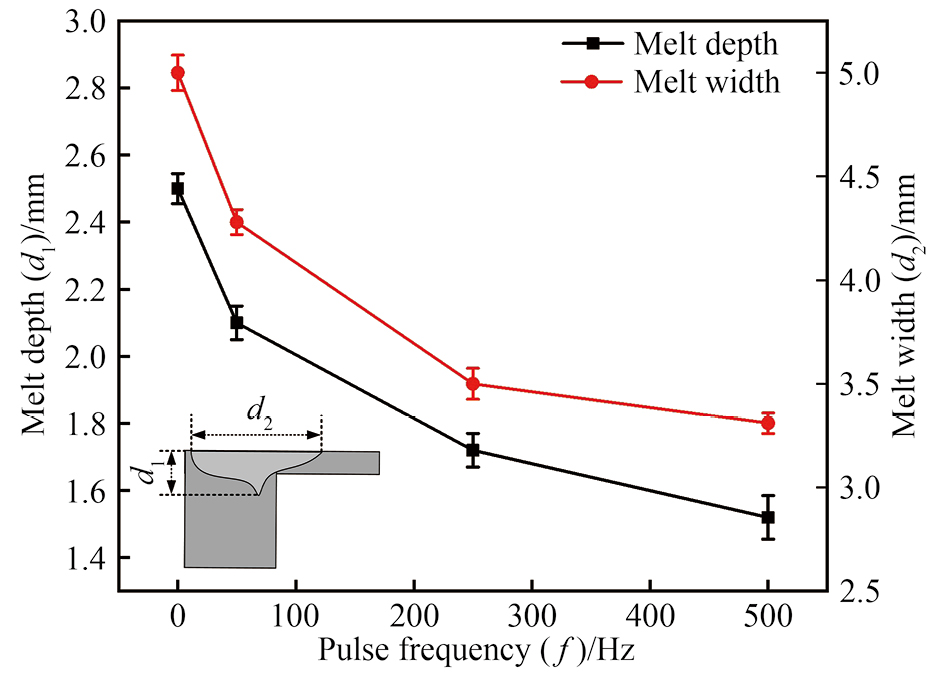
对不同脉冲频率下焊缝熔深(d1)和焊缝表面熔宽(d2)进行了统计,结果如图7所示。可以看出,当未施加脉冲频率时,焊缝的熔宽和熔深最大,分别为4.95和2.52 mm。随着脉冲频率的增加,焊缝的熔宽和熔深均逐渐减小。当脉冲频率达到500 Hz时,焊缝的熔宽和熔深分别降低至3.35和1.55 mm。这是由于脉冲激光的高频作用促进了熔池的快速凝固,减少了工件的热输入,从而导致熔宽与熔深减小[24]。此外,脉冲频率的增加还增强了电弧的稳定性和精确控制能力,使得焊缝的热影响区得到有效缩小,进一步降低了熔池熔宽和熔深。
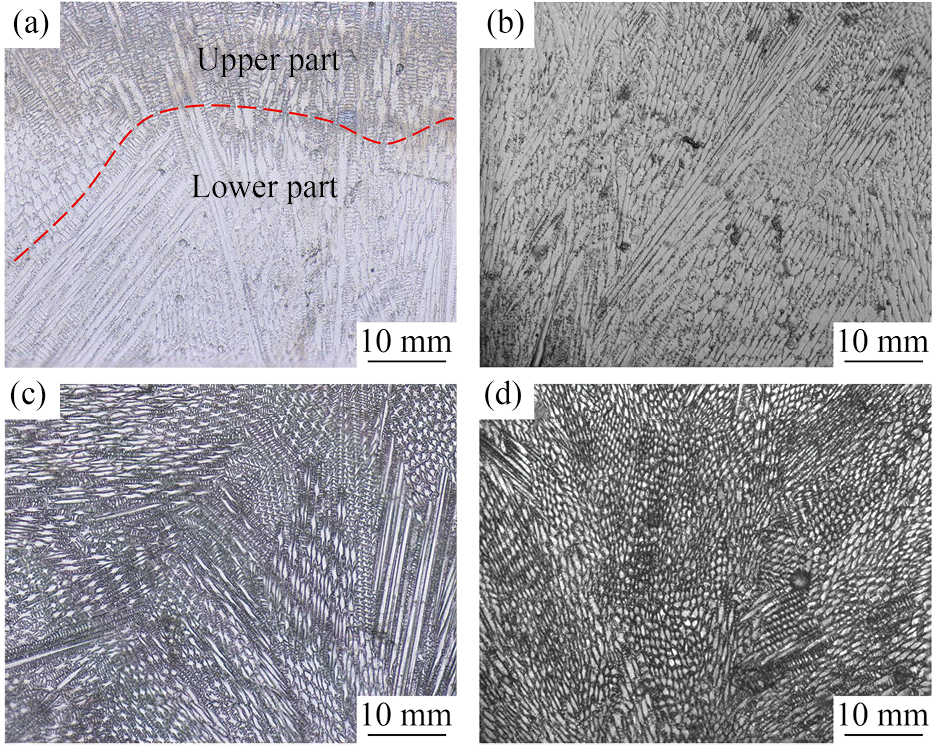
在激光电弧复合焊接过程中,脉冲频率对焊接接头的微观结构具有重要影响。图8为不同脉冲频率下激光电弧复合焊接后熔合区的显微组织形貌。可以看出,随着脉冲频率的变化,焊接接头的组织形态与晶粒尺寸发生显著变化。在未施加脉冲电流的情况下,焊接接头上部区域呈现等轴晶结构,下部区域则主要表现为长条状柱状晶。熔池的冷却过程呈现从上至下的温度梯度:上部区域因冷却速率较高,晶粒以等轴方式生长;下部区域接近基材,冷却速率较低,晶粒垂直于热流方向生长,形成柱状晶[25]。当脉冲频率为50 Hz时,等轴晶和柱状晶交替存在,以柱状晶为主。当脉冲频率升高至250 Hz时,晶粒进一步细化,等轴晶的比例增加,组织结构更加均匀。随着脉冲频率进一步增大至500 Hz,焊接接头的晶粒得到进一步细化,熔合区几乎完全由等轴晶构成。脉冲频率的增加有助于提高焊接区的热循环稳定性,减小冷却速率的极端变化,从而促进晶粒形态的细化和均匀化[26–28]。
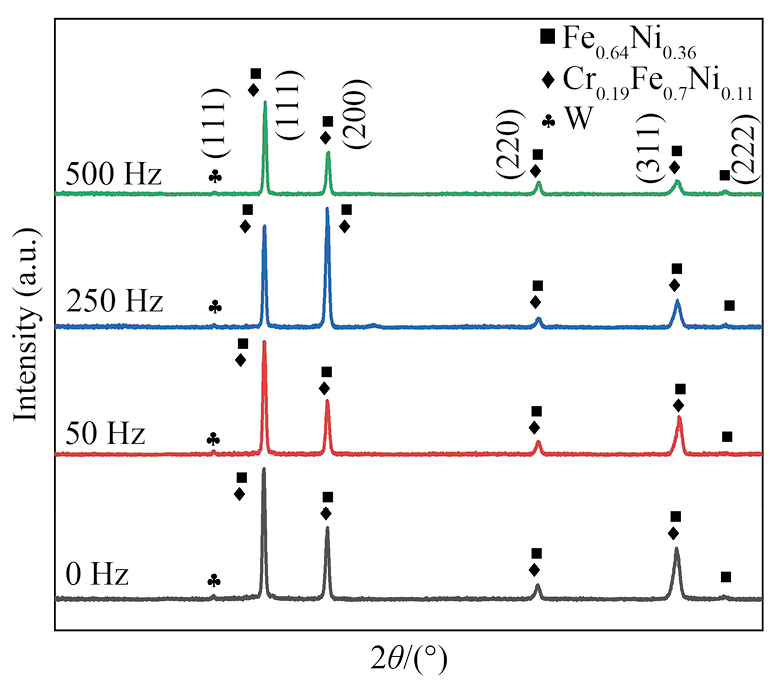
对不同频率下的焊缝区域进行XRD测试,扫描角度为20°~100°,扫描速度为2 (°)·min-1,以分析样品的物相。图9显示了不同频率下的焊缝区域的XRD图谱,结果显示,不同频率下焊缝区中均存在CrFeNi和FeNi相,同时也注意到焊缝区域存在W,并且随着频率的变化,焊缝区域中的物相无明显变化。
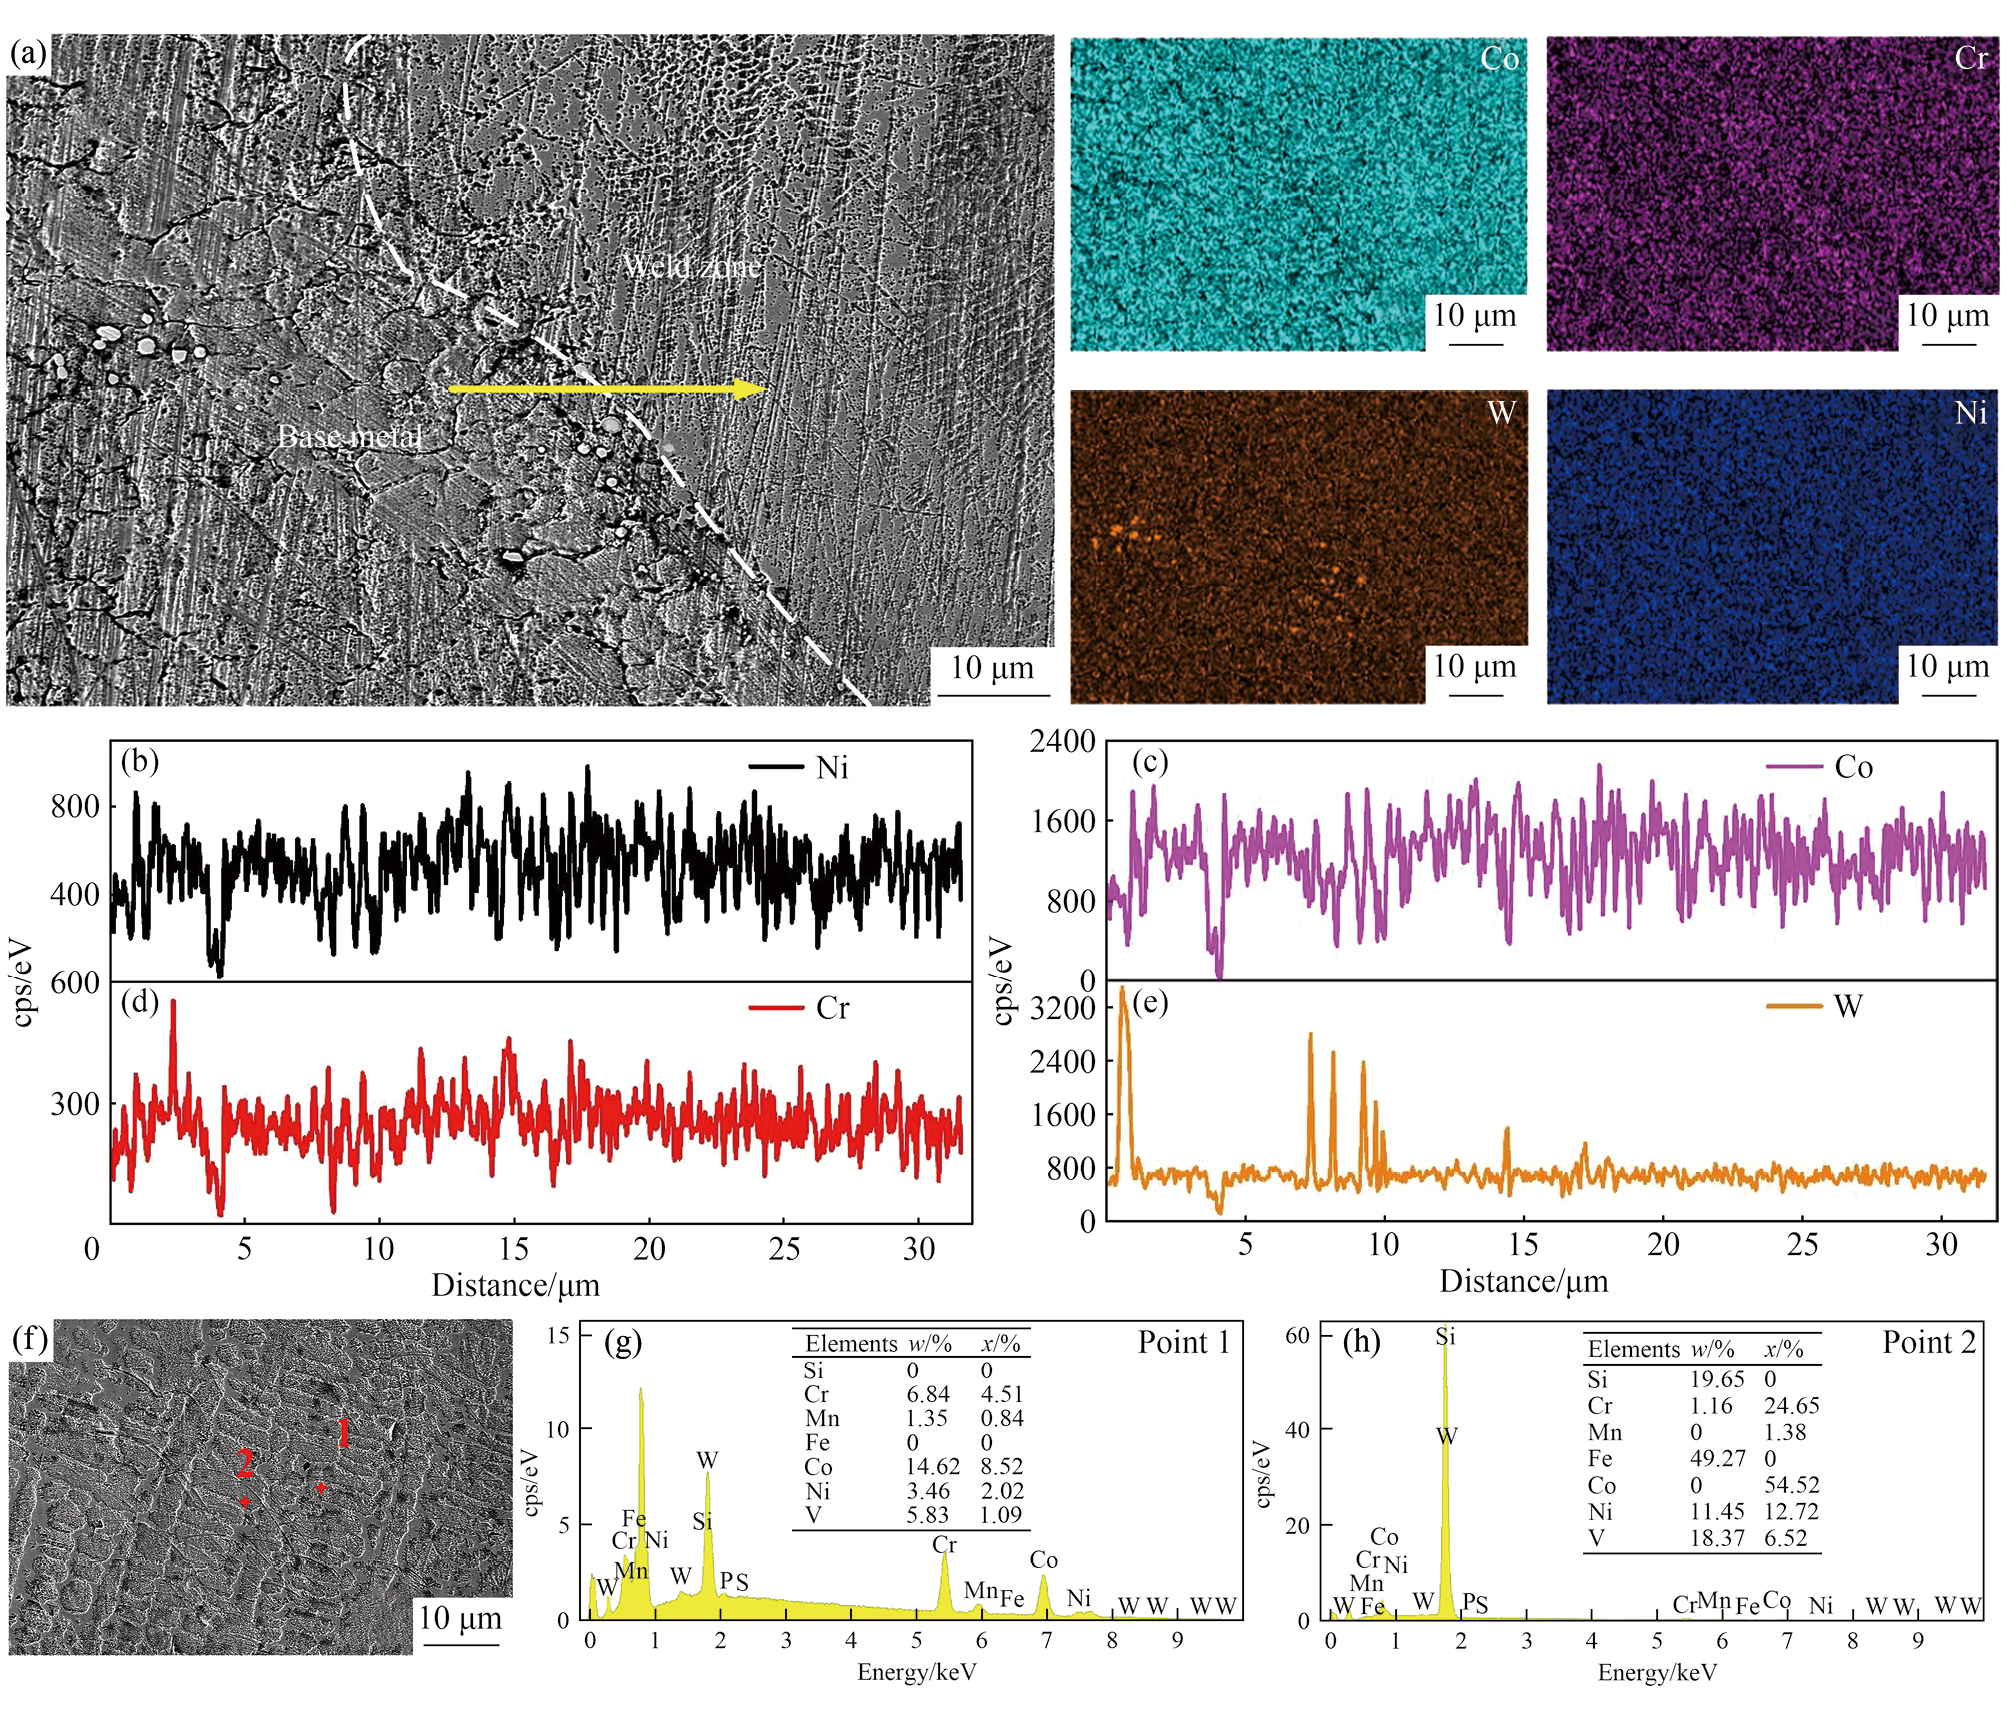
为进一步研究不同脉冲频率下合金元素在焊缝区和熔合区界面处的扩散行为,对直流电流和不同脉冲频率焊接后的熔合区界面及焊缝区进行了能谱(EDS)和显微组织(SEM)分析。直流电流焊接接头微观组织如图10所示。从图10(a)可以看出,母材区组织存在裂纹和孔隙,孔隙处分布有富W颗粒物。熔合线两侧Ni,Cr和Co含量基本保持不变,而颗粒物中W含量显著升高;焊缝区呈网状结构,并且网格上Co,Cr和W的含量明显较高;熔合区界面附近Ni,Co和Cr元素分布较为均匀,而W元素主要富集于颗粒区域。图10(b~e)的线扫描结果表明,熔合区两侧元素过渡较为平缓,未出现明显元素偏析现象。由图10(g,h)的特征点(图10(f)中特征点1和2为焊缝区随机获取的两个点)元素含量分析结果可知,焊缝区网状结构顶部区域Co,Cr及W元素含量相对较高,其中W元素富集较为明显。
引入脉冲电流后,脉冲频率为50 Hz时的焊接接头的微观组织、EDS面扫描和线扫描结果如图11所示。与直流条件相比,母材区组织的裂纹和孔隙增大,富W的颗粒物明显减少。除颗粒物中的W元素以外,熔合线两侧Ni,Cr,Co,W以及焊缝区内的元素含量都基本保持不变。脉冲频率为250 Hz时熔合区的微观组织、EDS面扫描和线扫描结果如图12所示。母材区组织的裂纹和孔隙处析出明显的连续颗粒物,元素含量分布较为均匀。焊缝区内组织呈现网槽状结构,网槽边缘和内部的元素含量差异较小。
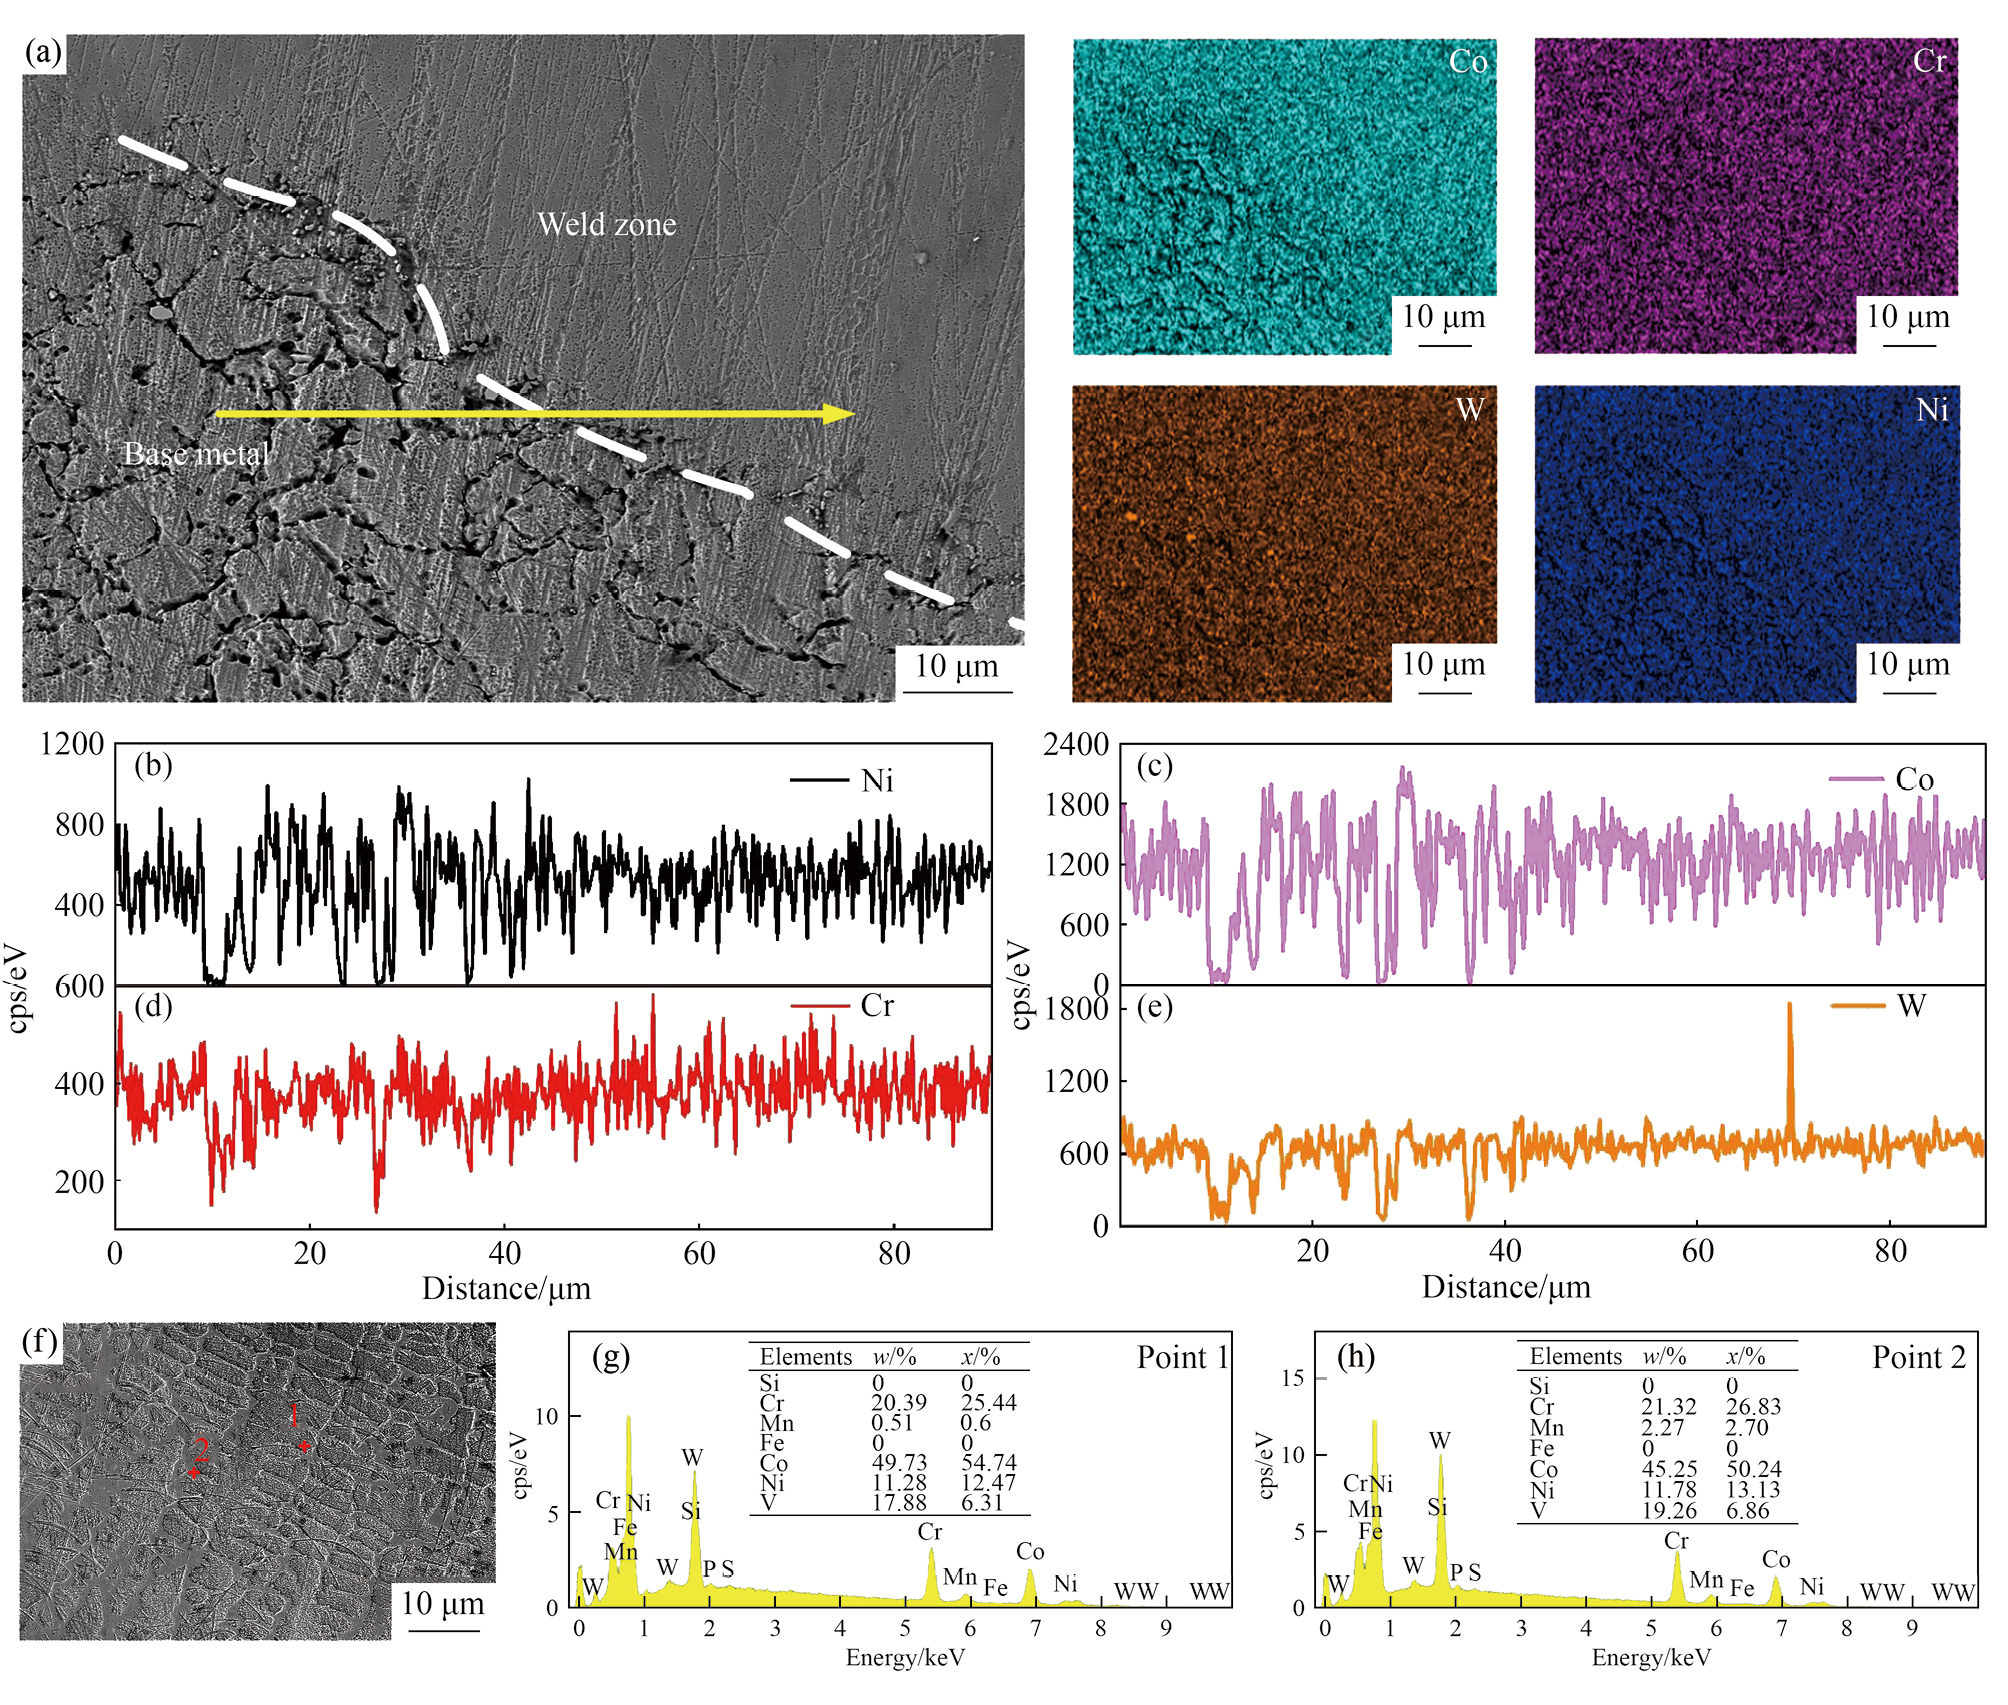
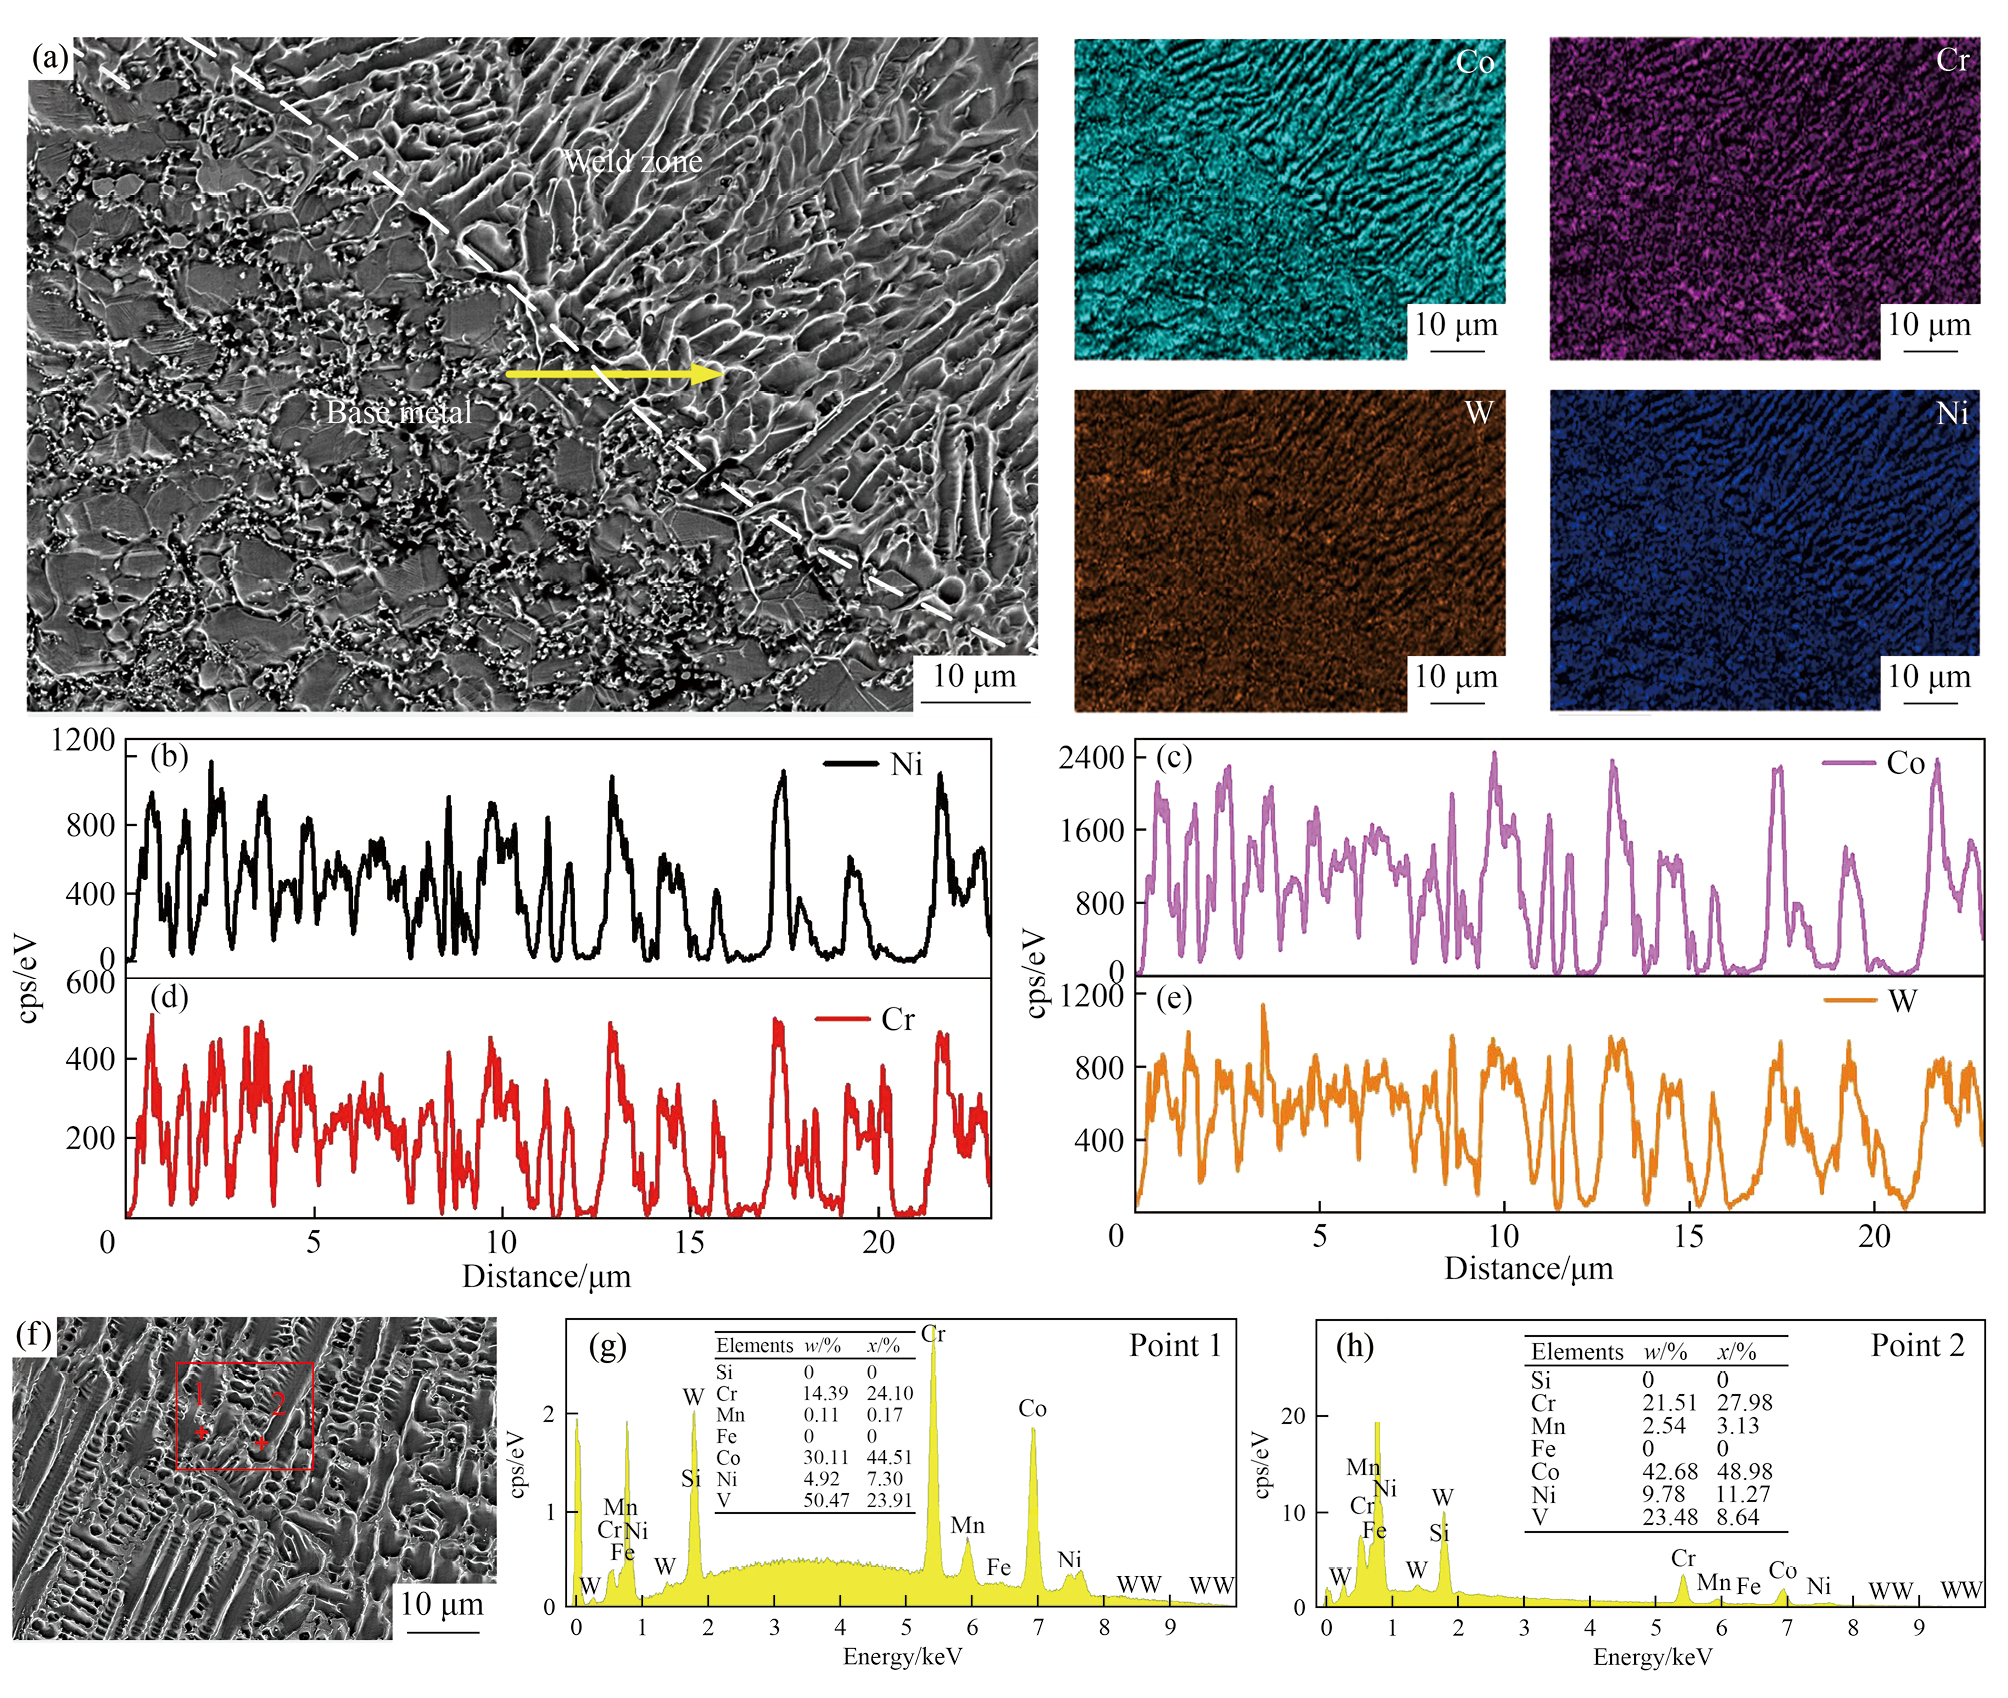
随着脉冲频率增加至500 Hz后,焊接接头的微观组织、EDS面扫描和线扫描结果如图13所示。母材区组织的裂纹与孔隙处仍存在明显的连续颗粒物,并且元素含量分布较为均匀。焊缝区内组织的网槽结构间隙变大,网槽边缘和内部区域Co和Ni元素含量差异较大。
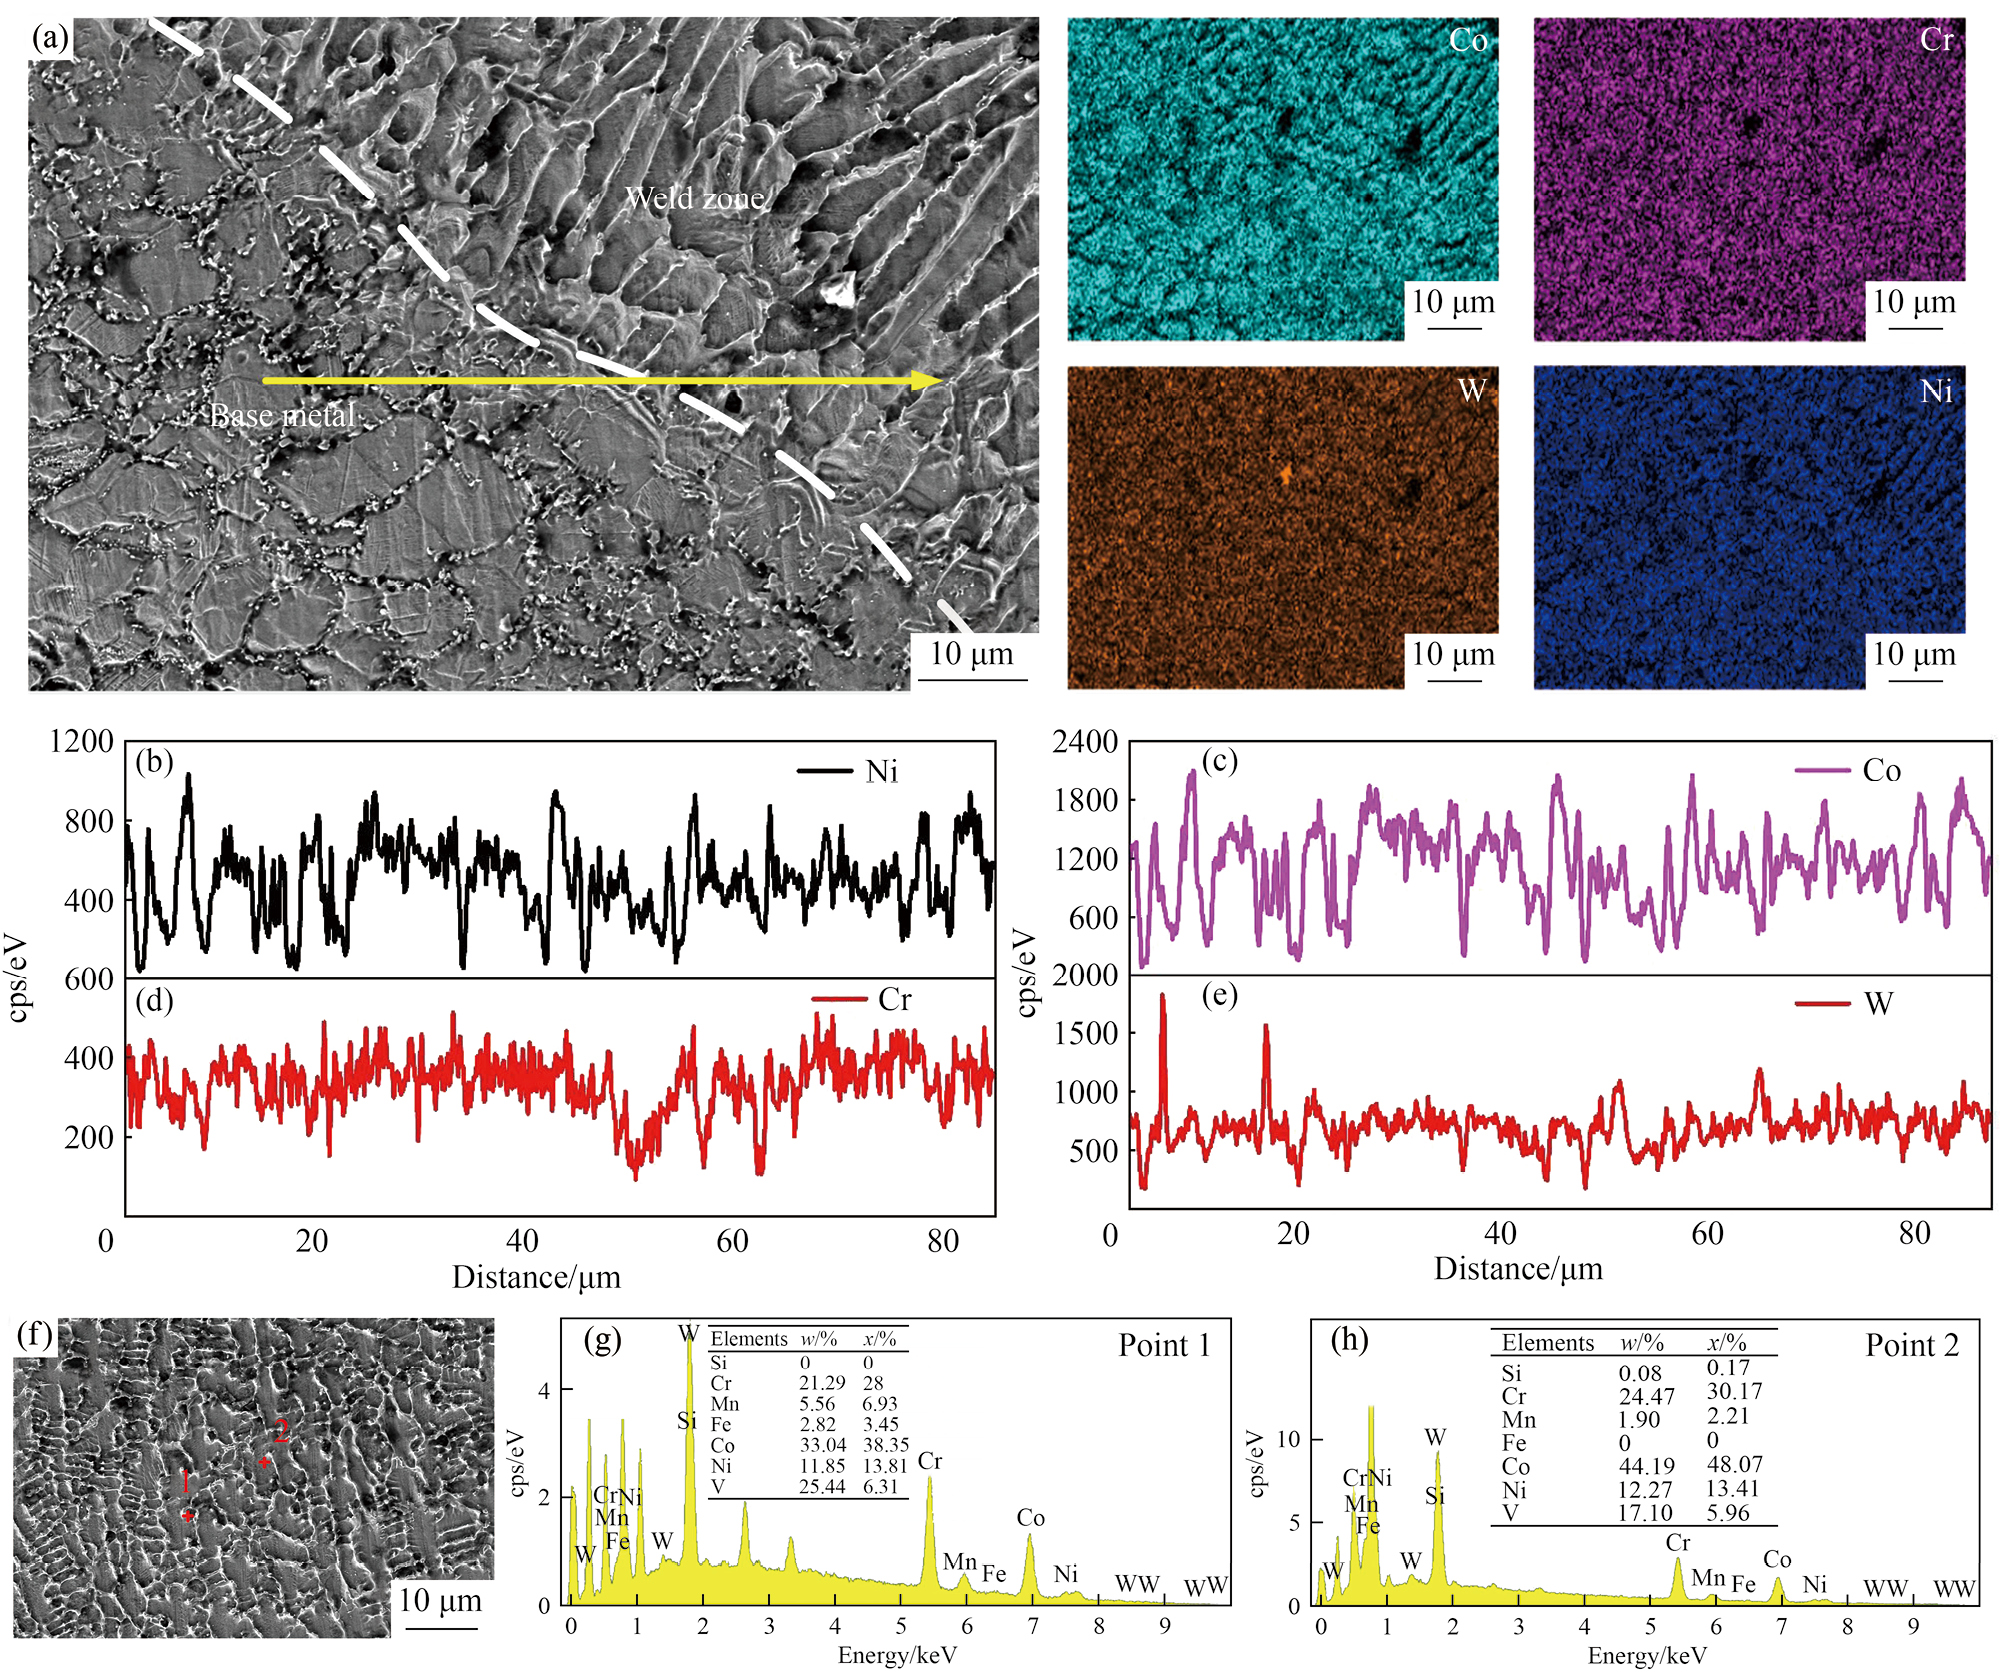
总体而言,在直流电流与不同脉冲频率下的焊接接头中,Ni,Co和Cr这3种元素在整个接头区域分布较为均匀。母材区和焊缝区均析出较多富W颗粒,出现了W元素的富集。线扫描结果表明,随着脉冲频率的变化,熔合区界面附近区域的Ni和W元素的分布基本保持不变。与直流电流焊接相比,脉冲电流的引入使得Cr含量显著升高,而Co含量则明显降低。
在焊缝区内,直流电流和不同脉冲频率对元素分布的影响相对较小。然而,在焊缝区槽状结构的顶端,Co,Cr和W这3种元素的含量较高。特别是在250 Hz的脉冲频率下,由点2数据可以明显看出,焊缝区内富W颗粒的W含量占比超过50%,显著高于表1中母材W元素15.00%的含量。
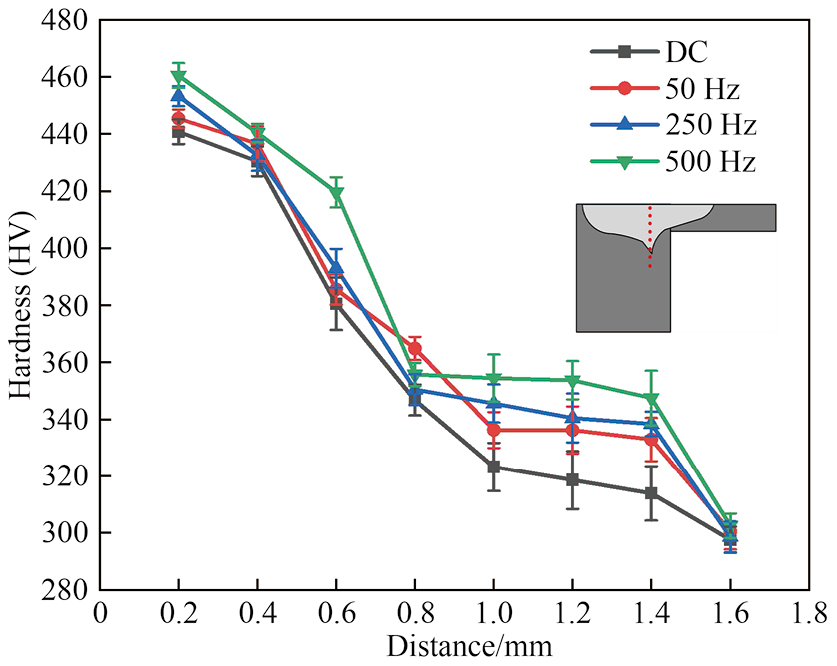
图14为不同脉冲频率条件下接头截面的硬度分布。脉冲频率对接头的硬度影响较小,沿焊缝深度方向,硬度值均呈现下降的趋势。焊缝表面区域的硬度平均值约为HV 450,热影响区的硬度平均值降低至HV 320,与母材硬度(约为HV 300)相近。
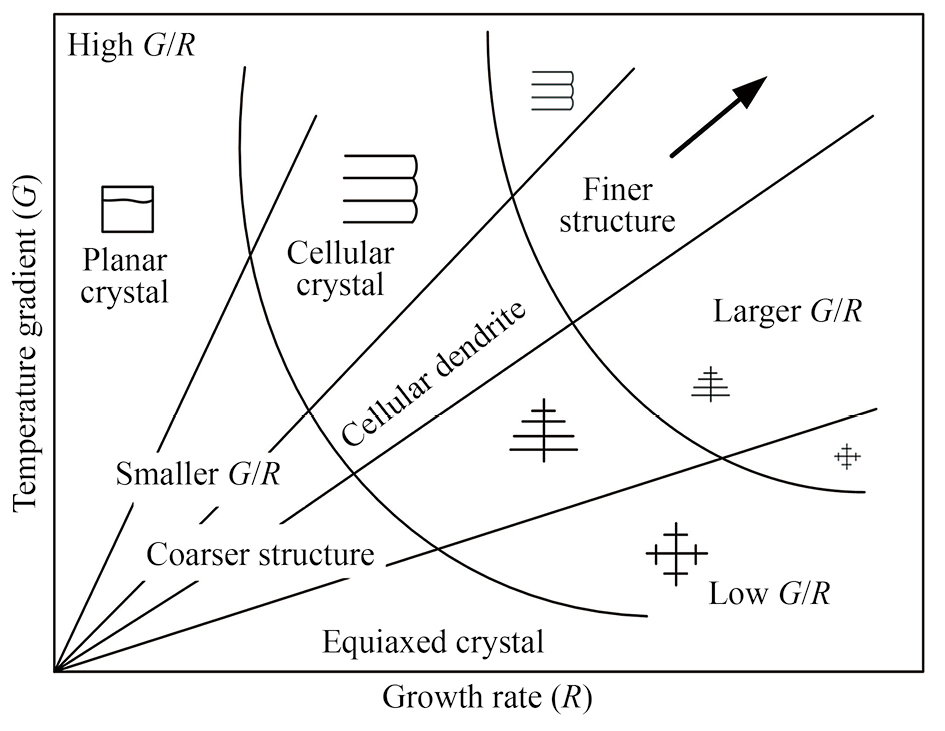
激光电弧复合焊接过程可采用成分过冷理论,通过温度梯度(G)和冷却速率(R)之间的关系预测凝固组织的形貌和尺寸,如图15所示。随着G和R的增大,冷却速度提高,微观组织逐渐细化[29]。
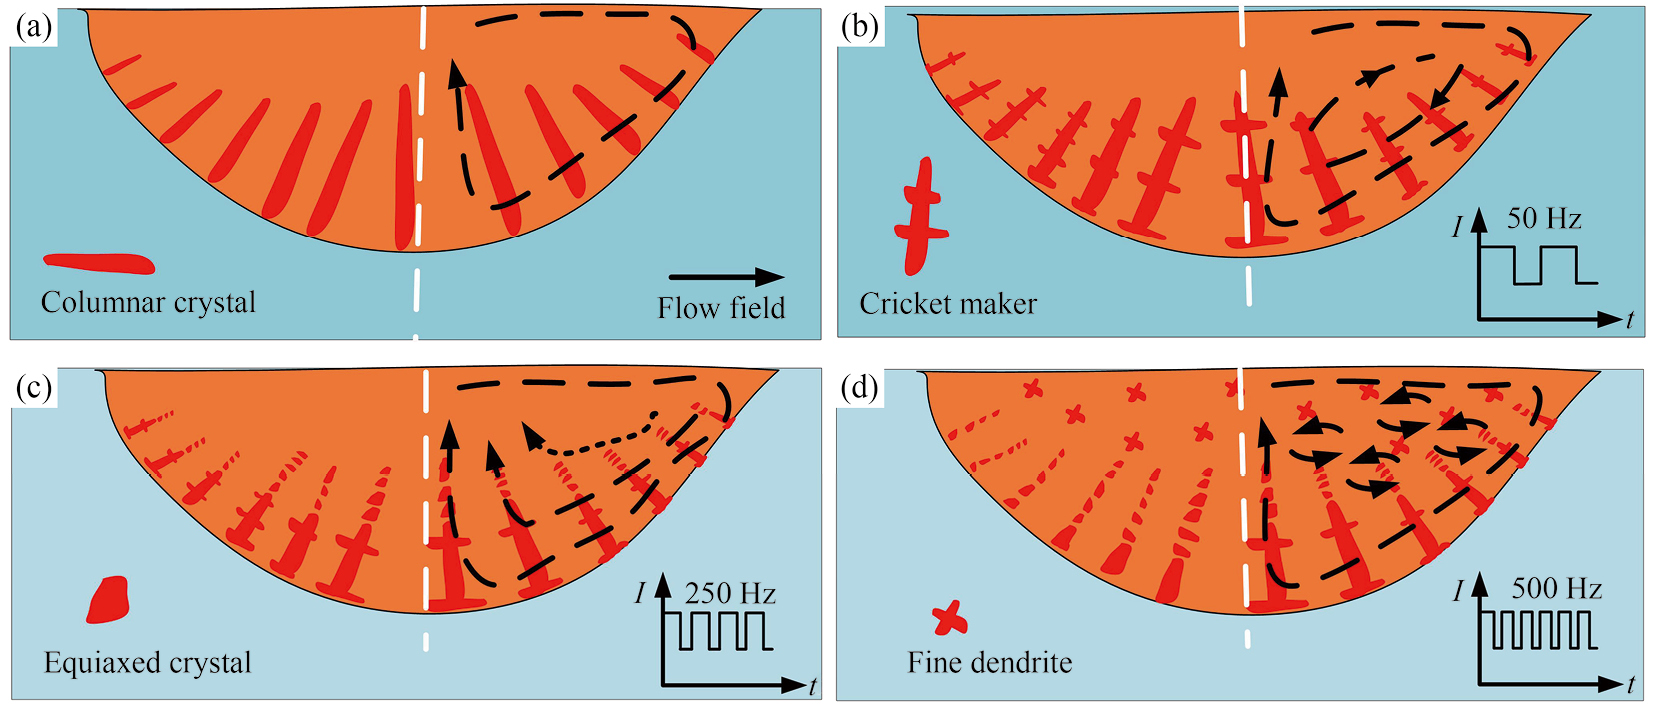
在激光电弧复合热源作用下,液态金属在熔池两端向下流动,熔池底部受到固液界面的反作用力影响,向熔池表面回流,如图16所示。在图16(a)所示的直流条件中,焊缝区晶粒尺寸受到熔池温度和流动性的影响,晶粒主要呈现柱状晶形态。这是由于直流电流产生的热场较为均匀,熔池的加热与冷却过程相对缓慢,导致晶粒长大且形态趋于单一化。与直流电流相比,脉冲电流的引入改变了熔池的局部热效应,加速了熔池的加热与冷却过程,从而增强晶粒的再结晶行为,有效地抑制大晶粒的形成,从而促进晶粒细化[30–31]。如图16(b)所示,采用脉冲电流时,焊缝区的晶粒形态发生显著变化,由柱状晶转变为粗枝晶。随着脉冲频率的增加,熔池流动性增强,晶粒由树枝晶变为等轴晶(图16(c)),频率达到500 Hz时,熔池的流动性最好,促使熔池中间区域形成细树枝晶(图16(d))。这一变化表明,脉冲电流通过加速冷却过程提升了晶粒细化的效果[32]。
于永龙:负责实验及撰写论文初稿与修订;郭亮:负责文献调研,参与实验;朱桐宇:负责审阅、资源、监督、获取资助;黄健康:负责焊接方法设计及论文的审阅和修订;樊丁:负责论文的审阅、资源、监督。
Naseem M B,Lee J,In S I. Radioisotope thermoelectric generators (RTGs):a review of current challenges and future applications [J]. Chemical Communications,2024,96:14155.
Wang X W,Liang R R,Fisher P,Chan W,Xu J. Critical design features of thermal-based radioisotope generators:a review of the power solution for polar regions and space [J]. Renewable and Sustainable Energy Reviews,2020,119:109572.
Sahay S K,Goswami B,Ray A K. Development of cobalt-base alloys for high temperature applications [J]. Journal of Metallurgy and Materials Science,2007,49(1):1.
Taheri M,Halvaee A,Kashani-Bozorg S F. Effect of pre-and post-weld heat treatment on microstructure and mechanical properties of GTD-111 superalloy welds [J]. Metals and Materials International,2021,27:1173.
Kataria R,Singh R P,Sharma P,Phanden R K. Welding of super alloys:a review [J]. Materials Today:Proceedings,2021,38:265.
Zhang X,Zhu Z W,Ma X Q,Wang C,Mi G Y,Zheng S Y. Solidification features and tensile performance altered by increased welding speed during laser welding GH909 superalloy [J]. Materials Characterization,2021,181:111488.
Su R,Li H Z,Chen H,Wang H,Wang W T,Wang D R,Guo J Q. Stability analysis and porosity inhibition mechanism of oscillating laser-arc hybrid welding process for medium-thick plate TC4 titanium alloy [J]. Optics & Laser Technology,2024,174:110569.
Fan H,Zhou P,Li J,Huang J K,Ni Y,Hui Y Y. Microstructure and mechanical properties of arc zone and laser zone of TC4 titanium alloy laser-TIG hybrid welded joint [J]. Metals,2022,12(11):1854.
Han Y F,Kong B,Wang J J,Fu K J,Jin H X,Chen J C,Wei Y H. Effect of laser-arc heat input ratio on the formation,microstructure,and properties of EH36 steel with laser-metal inert gas hybrid welding [J]. Journal of Materials Engineering and Performance,2023,32(4):1954.
Prasad B H,Madhusudhan R G,Das A K,Prashanth K G. Fiber laser welded cobalt super alloy L605:optimization of weldability characteristics [J]. Materials,2022,15(21):7708.
Yu J,Cai C,Xie J,Chen Z L,Chen H. Keyhole stability,arc behavior,and molten pool flow in narrow-gap oscillating laser-arc hybrid welding of titanium alloy [J]. International Journal of Heat and Mass Transfer,2024,220:124922.
Zhu Y G,Cai Y,Dong H,Wang M. Tailoring droplet transfer and molten pool flow during hybrid laser arc welding of nickel base alloy [J]. Optics & Laser Technology,2022,147:107620.
Dai Y,Li C K,Wang J X,Gu Y F,Shi Y. Study on the weld pool oscillation behavior during pulsed gas metal arc welding [J]. Journal of Manufacturing Processes,2022,84:327.
Bunaziv I.,Akselsen O M,Ren X,Nyhus B,Eriksson M. Laser beam and laser-arc hybrid welding of aluminium alloys [J]. Metals,2021,11(8):1150.
Gao Y K,Hao K D,Xu L Y,Han Y D,Zhao L,Ren W J,Jing H Y. Microstructure homogeneity and mechanical properties of laser-arc hybrid welded AZ31B magnesium alloy [J]. Journal of Magnesium and Alloys,2024,12(5):1986.
Zhang C,Zhao Y H,Liu D H,Niu F Y,Ma G Y,Wu D J. Effect of pulsed laser frequency on microstructure and mechanical properties of 2219 aluminum alloy welded joints [J]. Optics & Laser Technology,2023,158:108876.
Song B X,Yu T B,Jiang X Y,Xi W C,Lin X L,Ma Z L,Wang Z. Development of the molten pool and solidification characterization in single bead multilayer direct energy deposition [J]. Additive Manufacturing,2022,49:102479.
Guo J,Zhou Y,Liu C M,Wu Q R,Chen X P,Lu J P. Wire arc additive manufacturing of AZ31 magnesium alloy:Grain refinement by adjusting pulse frequency [J]. Materials,2016,9(10):823.
Wang D H,Lu J P,Tang S Y,Yu L,Fan H L,Ji L,Liu C M. Reducing porosity and refining grains for arc additive manufacturing aluminum alloy by adjusting arc pulse frequency and current [J]. Materials,2018,11(8):1344.
Yuan T,Li Y,Ren X L,Jiang X Q,Zhao P J. Effect of pulse current on grain refinement in Ti6Al4V welds during pulsed plasma arc welding [J]. Journal of Materials Engineering and Performance,2024,33(17):8904.
Cobbinah P V,Matsunaga S,Yamabe-Mitarai Y. Controlled crystallographic texture orientation in structural materials using the laser powder bed fusion process-a review [J]. Advanced Engineering Materials,2023,25(24):2300819.
Yin Z X,Liang D,Chen Y E,Cheng Y F,Zhai Q J. Effect of electrodes and thermal insulators on grain refinement by electric current pulse [J]. Transactions of Nonferrous Metals Society of China,2013,23(1):92.
 顶部