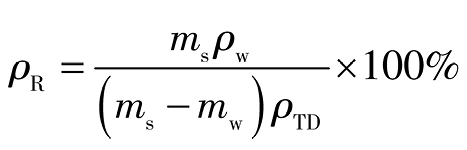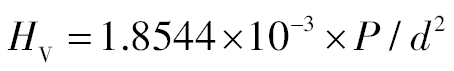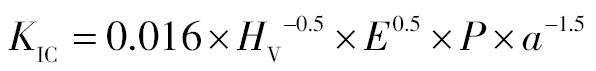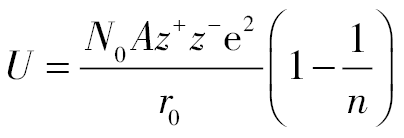目录图表
随着现代航空航天工业的快速发展,热障涂层已成为航空发动机与燃气轮机涡轮叶片防护的关键技术,可显著提升发动机服役效率并延长其使用寿命。目前,应用最为广泛的是7%±1%氧化钇部分稳定氧化锆(8YSZ)陶瓷材料,因其具有高熔点、高热膨胀系数、低导热系数及优异综合力学性能等优势,被普遍用作涡轮叶片热障涂层的陶瓷顶层[1–3]。然而,随着涡轮前燃气温度的持续升高,传统8YSZ热障涂层体系已难以满足高温热端部件日益严苛的性能需求。当服役温度超过1200 ℃时,8YSZ陶瓷在冷却过程中易发生相变,生成单斜相ZrO2,并伴随体积膨胀与线性膨胀,导致涂层内应力增加甚至开裂。此外,8YSZ陶瓷在高温下易发生烧结致密化,引起涂层弹性模量与热导率升高,严重削弱涂层的可靠性和耐久性[4–6]。
基于多元稀土掺杂改性策略,向YSZ晶格中引入多种稀土离子(如Gd2O3[7–8],La2O3[9–11],Sm2O3[12],Nd2O3[13–14],Yb2O3[7,15],Er2O3[16]和Sc2O3[17–25]等),以开发新一代稀土氧化锆热障涂层陶瓷材料,旨在克服单一稀土掺杂ZrO2陶瓷综合服役性能不足的局限。在稀土元素中,La3+在镧系元素中具有最大离子半径(0.116 nm),且在ZrO2中的溶解度通常低于1%(摩尔分数),通常以La2O3或锆酸镧晶粒的形式分布于晶界,通过“钉扎”效应有效抑制晶粒长大,从而提升材料的抗烧结性能。Matsumoto等[9–10]采用等离子喷涂法制备了La2O3-Y2O3-ZrO2热障涂层,结果发现当YSZ中加入l%La2O3(摩尔分数)时,陶瓷层在1400 ℃下热处理200 h后未发生相变,且La2O3的加入能显著抑制涂层烧结并有效降低热导率。相比之下,Sc3+的原子质量和离子半径在稀土元素中最小,且与Y3+的外层电子结构相似,通常被用来协同掺杂以形成ZrO2基固溶体陶瓷。此外,由于Sc3+与Zr4+半径相近,二者可形成置换固溶体,且具有较宽的固溶区范围,能有效提升ZrO2在高温及腐蚀服役环境中的相结构稳定性[11]。目前,针对Sc2O3-Y2O3-ZrO2体系高温相稳定性和抗熔盐腐蚀性已开展大量研究。结果表明,当稳定剂Sc2O3和Y2O3总含量约为7%(摩尔分数),且Sc2O3和Y2O3的含量分别为总稳定剂含量的90%~95%和5%~10%(摩尔分数)时,Sc2O3掺杂YSZ(ScYSZ)在1400 ℃的相稳定性较YSZ有显著提高;在抗腐蚀方面,单质Sc2O3不与矾酸盐发生反应,且ScYSZ对V2O5和NaVO3等含矾腐蚀介质具有较强的抗熔盐腐蚀能力[17–25]。
鉴于此,本文提出采用La2O3,Sc2O3和Y2O3多元稀土共掺杂制备稀土氧化锆复合热障涂层陶瓷材料,采用适合于批量生产的高效低成本固相合成工艺,初步探究不同La2O3含量掺杂对Sc2O3和Y2O3共掺杂ZrO2陶瓷的微观组织形貌、物相组成以及维氏硬度、弹性模量和断裂韧性等力学性能的影响规律,旨在为提升氧化锆热障涂层陶瓷材料服役性能提供材料设计依据。
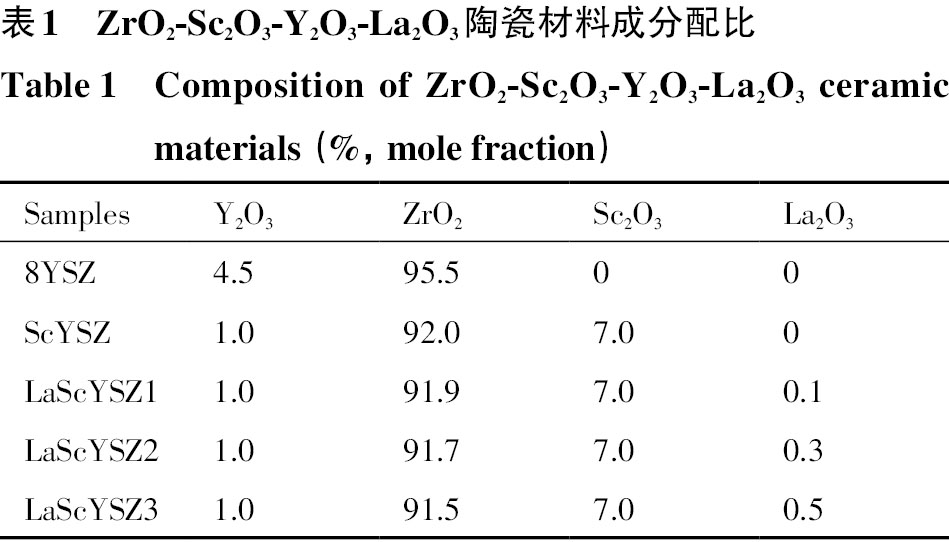
实验采用固相合成法制备多元稀土掺杂ZrO2陶瓷材料,名义成分配比如表1所示。试验原料分别采用ZrO2,Sc2O3,Y2O3和La2O3,纯度≥99.9%。具体制备工艺如下:首先,按照化学计量比称取上述氧化物原料,放入聚氨酯球磨罐中,以去离子水为球磨介质,置于卧式球磨机混料24 h;然后,在95 ℃温度下将所得的浆料放入干燥箱中烘干24 h,获得不同计量比的混合均匀粉体;其次,将上述混合粉体放入聚氨酯球磨罐中,以无水乙醇作为球磨介质,置于行星式球磨机以2700 r·min-1的转速高能球磨3h,将得到的浆料放入85 ℃烘箱中干燥24 h;随后,将高能球磨活化粉体在4 MPa下预压成型(60 s),再经220 MPa冷等静压处理获得陶瓷素坯;最后,在空气气氛1450 ℃无压烧结3.5 h获得由La2O3,Sc2O3和Y2O3多元稀土共掺杂ZrO2陶瓷。最后,对抛光陶瓷样品分别进行空气气氛1300 ℃热处理10,50和100 h,升温速率为10 ℃·min-1。
利用德国Bruker公司生产的D8 advance X射线衍射仪(XRD)对稀土氧化锆陶瓷进行物相表征,测试条件:Cu靶Kα1射线(λ=0.1540598 nm),功率为2 kW,工作电压和电流分别为40 kV和30 mA,扫描范围2θ=20°~80°,扫描速度为8 (°)·min-1,步长为0.02°。采用场发射扫描电子显微镜(FE-SEM,Zeiss,Sigma500)表征陶瓷的微观组织形貌,测试前需要对陶瓷材料表面进行抛光并热腐蚀(1400 ℃,0.5 h)和喷金等预处理,测试条件:电压为15 kV。陶瓷材料的相对致密度采用阿基米德法测定:(1)式中,为相对密度,%;为去离子水密度,g·cm-3;ρTD为理论密度,g·cm-3;ms为在空气中的质量,g;mw为试样在水中的质量,g。
采用BUZZ-O-SONIC型弹性应变性能测定仪,利用材料固有的共振频率来测量陶瓷材料的弹性模量。采用VIA-S自动维氏硬度仪测试上述试样维氏硬度,测试条件:加载载荷为19.6 N,保压时间为10 s,然后通过测量压痕对角线长度和裂纹扩展长度计算断裂韧性,测量断裂韧性时载荷为98 N,保压为10 s,为了确保实验的准确性每个试样测量10个以上压痕,维氏硬度(HV)计算公式为:(2)
断裂韧性的计算公式为:(3)式中,HV为维氏硬度,GPa;P为加载载荷,N;d为压痕对角线长度d1和d2的算术平均值,μm;E为弹性模量,GPa;a为压痕的中心位置距裂纹尖端的距离,μm。
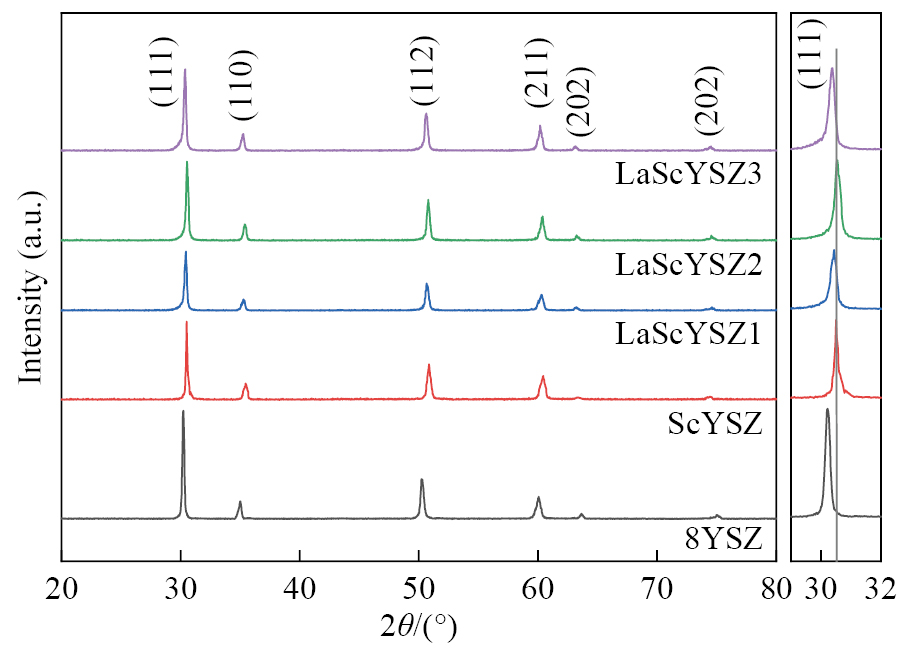
图1所示为高能球磨结合空气气氛下1450 ℃无压烧结3.5 h制备La2O3-Sc2O3-Y2O3掺杂ZrO2陶瓷的XRD图谱。结果表明,当La2O3掺杂含量为0~0.5%时,图谱中未出现与La2O3,Sc2O3,Y2O3及单斜相ZrO2相关的特征衍射峰。在2θ=30°,35°,50°,60°,63°和74°附近出现6个特征衍射峰,可指标化为四方晶系,空间群为P42/nmc(No.137),表明La2O3,Sc2O3和Y2O3均已固溶于ZrO2晶格中。相比于8YSZ陶瓷,7.0%Sc2O3掺杂导致(111)晶面衍射峰向高角区偏移,这主要是由于具有更小离子半径的Sc3+部分取代ZrO2晶体中的Zr4+引发晶格收缩所致。另外,随着La2O3掺杂含量由0.1%增加到0.5%,(111)晶面衍射峰向低角区偏移,其原因在于具有更大离子半径的La3+部分取代Zr4+,导致(111)晶面间距增大,晶格发生一定程度的膨胀。上述结果表明,采用固相合成法在上述烧结工艺下可以实现La2O3,Sc2O3和Y2O3多元稀土的完全固溶。
图2所示为空气气氛1300 ℃下不同热处理时间对La2O3-Sc2O3-Y2O3掺杂ZrO2陶瓷材料致密化行为的影响。研究表明,在相同烧结工艺下获得的稀土氧化锆陶瓷材料经1300 ℃热处理0~100 h后,传统8YSZ陶瓷相对致密度由约94%增加至100%;相比之下,La2O3-Sc2O3-Y2O3掺杂氧化锆陶瓷材料致密度较低,且随着热处理时间的延长致密度基本不变且保持较低水平,维持在89%~91%之间。上述结果不难看出,向ZrO2-Y2O3陶瓷材料中引入Sc2O3和La2O3可一定程度抑制陶瓷的致密化过程,提升其抗烧结性,特别当La2O3掺杂含量为0.1%和0.3%时,相对致密度达到最低水平。从材料学角度分析,在Sc2O3和Y2O3掺杂含量固定的前提下,引入La2O3有助于保持电子束物理气相沉积或热喷涂陶瓷层微结构的多孔特性,从而有利于提升热障涂层的长效隔热性能与服役稳定性。
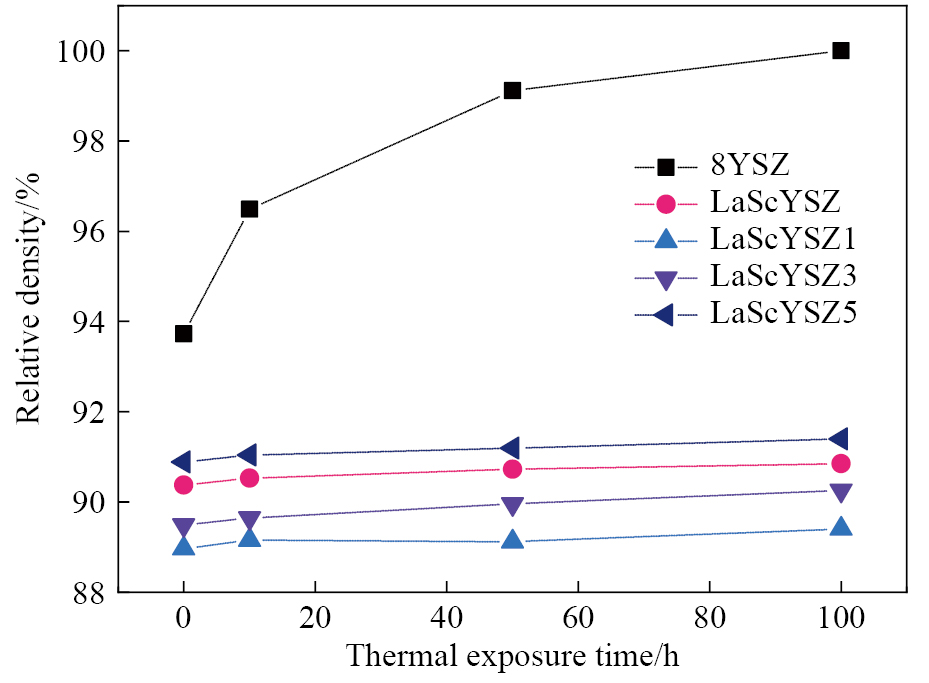
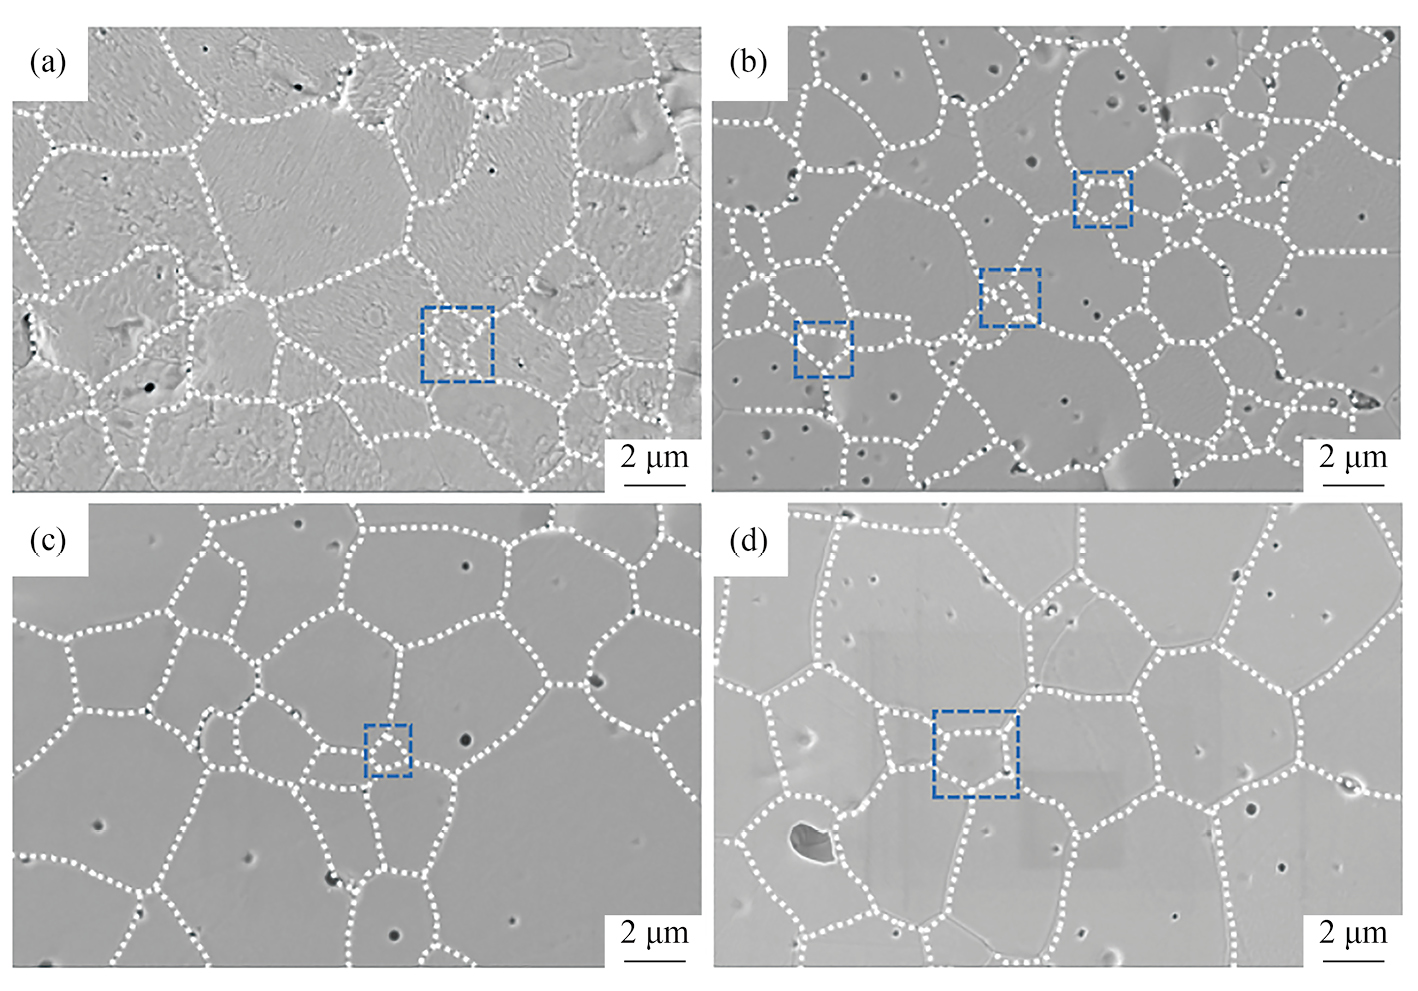
图3为La2O3-Sc2O3-Y2O3掺杂ZrO2陶瓷经过1400 ℃热蚀0.5 h后的表面微观组织形貌。研究表明,多元稀土掺杂ZrO2陶瓷具有致密的微观组织结构,晶粒呈现凸型不规则多面体(多边形)形貌,晶界处热蚀沟槽深度较浅,晶界轮廓虽清晰可辨但对比度偏低,表明该多元稀土掺杂氧化锆陶瓷的晶界能较低或晶界扩散速率较慢,有利于维持材料的高温力学稳定性。总体而言,小尺寸晶粒多分布于大尺寸晶粒的界面处;部分大尺寸晶粒通过吞食周围小晶粒而发生异常长大,即发生晶粒的聚集长大现象,尚未被合并吞食的小晶粒(图3中虚线矩形框)。当La2O3掺杂含量为0.1 mol%时,晶粒尺寸较小且具有较低的致密度(图2)。另外,材料内部存在封闭性纳米级微孔,主要源于烧结过程中气体未能完全排出。这些微孔形态规则,呈球形,且大部分分布于晶粒内部,对材料强度影响较小,同时在一定程度上有助于降低材料的热导率与弹性模量。
图4为1450 ℃无压烧结3.5 h制备La2O3掺杂对ZrO2-Sc2O3-Y2O3陶瓷力学性能的影响。结果表明,当Sc2O3和Y2O3掺杂含量固定的前提下,随着稀土La2O3掺杂量增加,弹性模量呈逐渐降低趋势,由200 GPa降低至154 GPa(图4(a)),均低于传统8YSZ陶瓷材料。研究表明,陶瓷材料弹性模量主要与材料内部晶格结构密切相关,根据Born-Lande方程[16]:(4)式中,N0,A,z,r0,e和n依次分别为阿伏伽德罗常数、马德隆常数、离子电荷、原子间距、电子电荷和玻恩指数。不难发现,原子间距与ZrO2晶格的内能呈反比关系[26]。由于离子半径较大的La2O3掺杂量的增加,导致ZrO2固溶体离子间距离增大,所以晶格能强度降低导致陶瓷的弹性模量降低。从应用角度考虑,低的弹性模量有利于降低涂层的热应力和提高其抗热震损伤性能,从而有助于提升热障涂层的服役寿命。
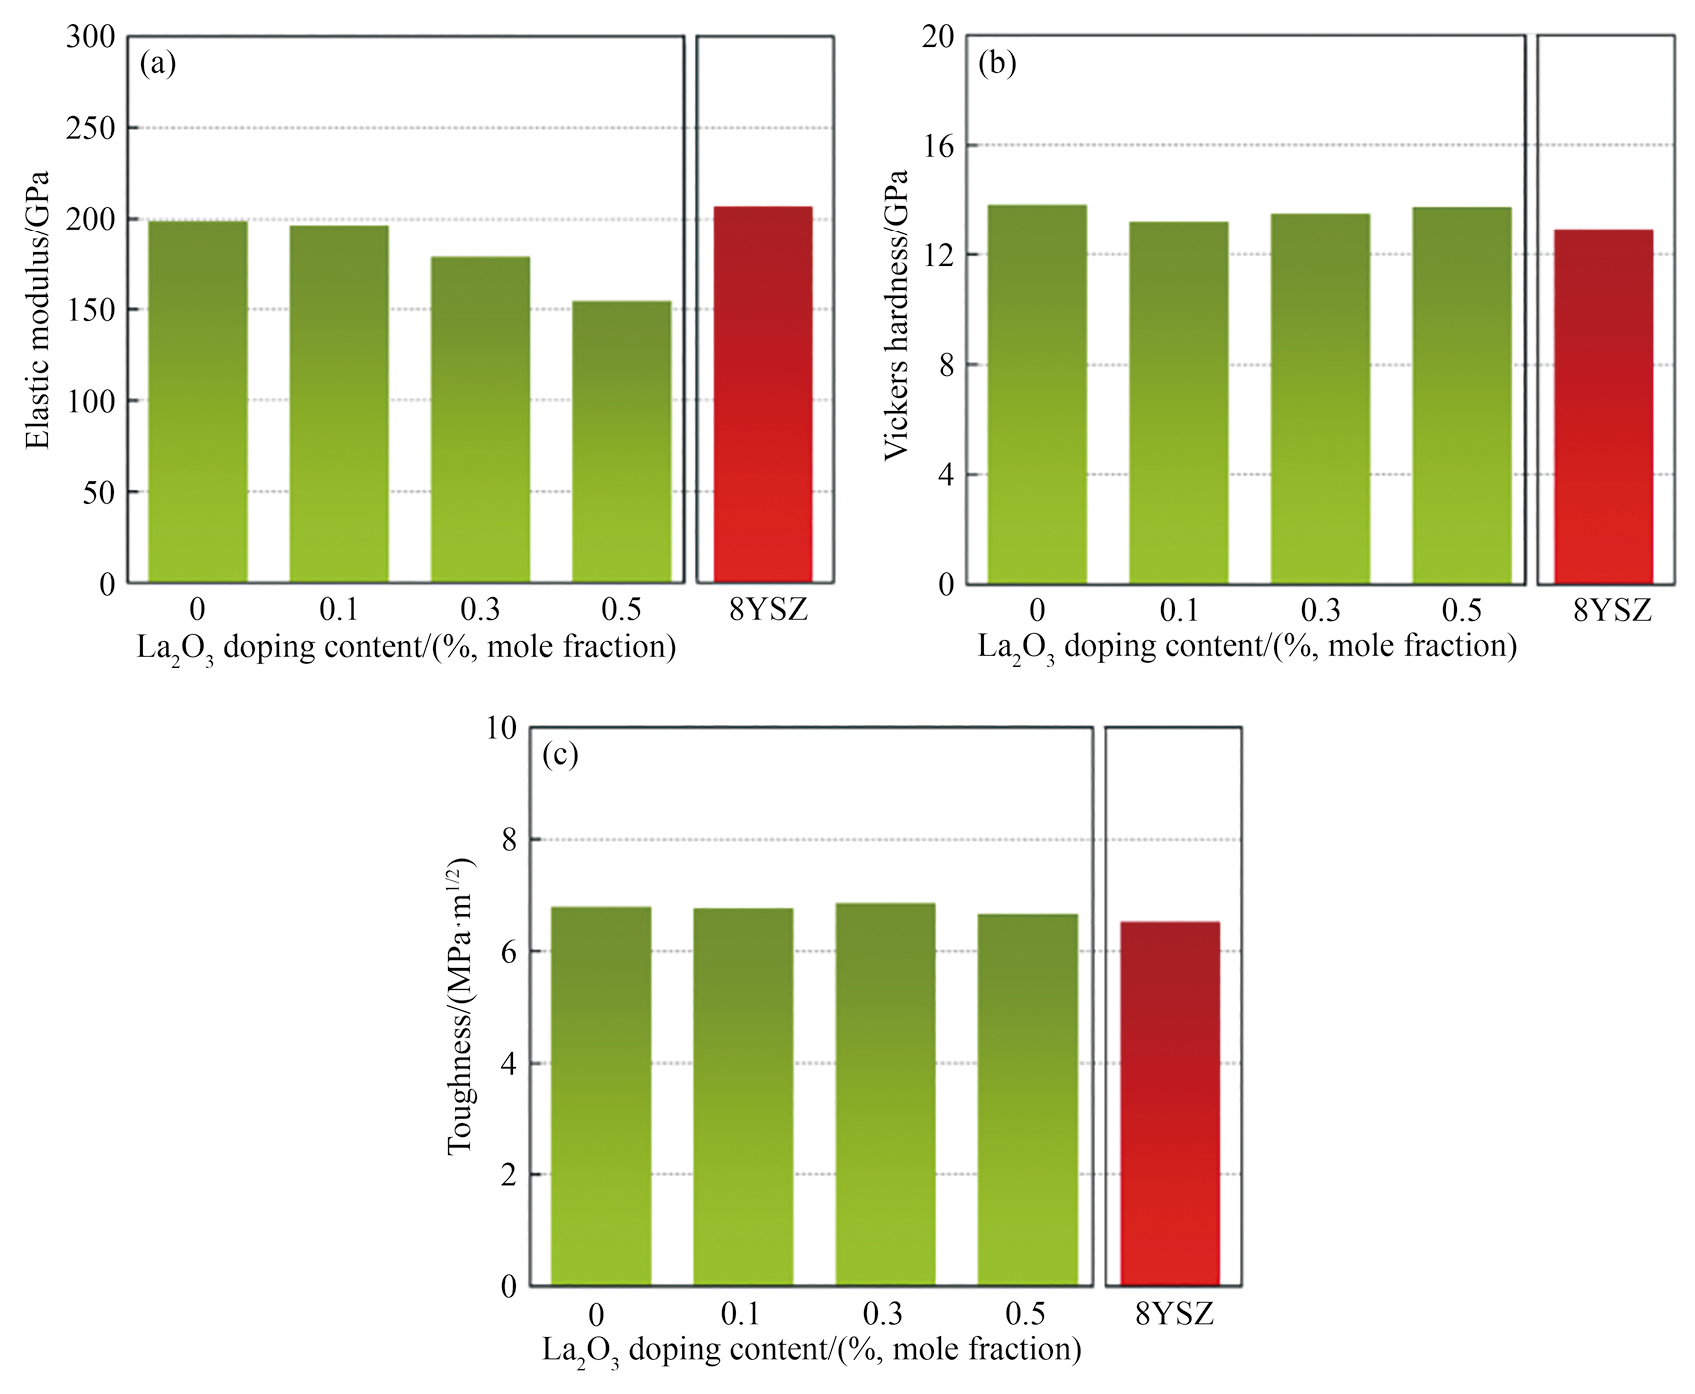
图4(b)为Sc2O3和La2O3掺杂对ZrO2-Y2O3陶瓷维氏硬度的影响。结果表明,Sc2O3与La2O3掺杂对维氏硬度影响较小,整体分布于13.5~14 GPa之间,通过微成分区间调控其维氏硬度略高于传统8YSZ陶瓷材料(13.5 GPa);当La2O3掺杂量为0.5%时达到峰值13.75 GPa。这可能是由于稀土元素La和Sc掺入ZrO2晶格中,引起晶体结构转变,通过形成置换固溶体来增强材料的晶格强度,导致Sc2O3和La2O3掺杂ZrO2-Y2O3体系的维氏硬度有所提高。图4(c)为Sc2O3和La2O3掺杂对ZrO2-Y2O3陶瓷断裂韧性的影响。可以看出,压痕断裂韧性分布于6.5~7.0 MPa·m1/2之间,与传统成熟应用的8YSZ陶瓷断裂韧性相当,Sc2O3和La2O3掺杂对ZrO2-Sc2O3-Y2O3陶瓷的断裂韧性基本没有影响。
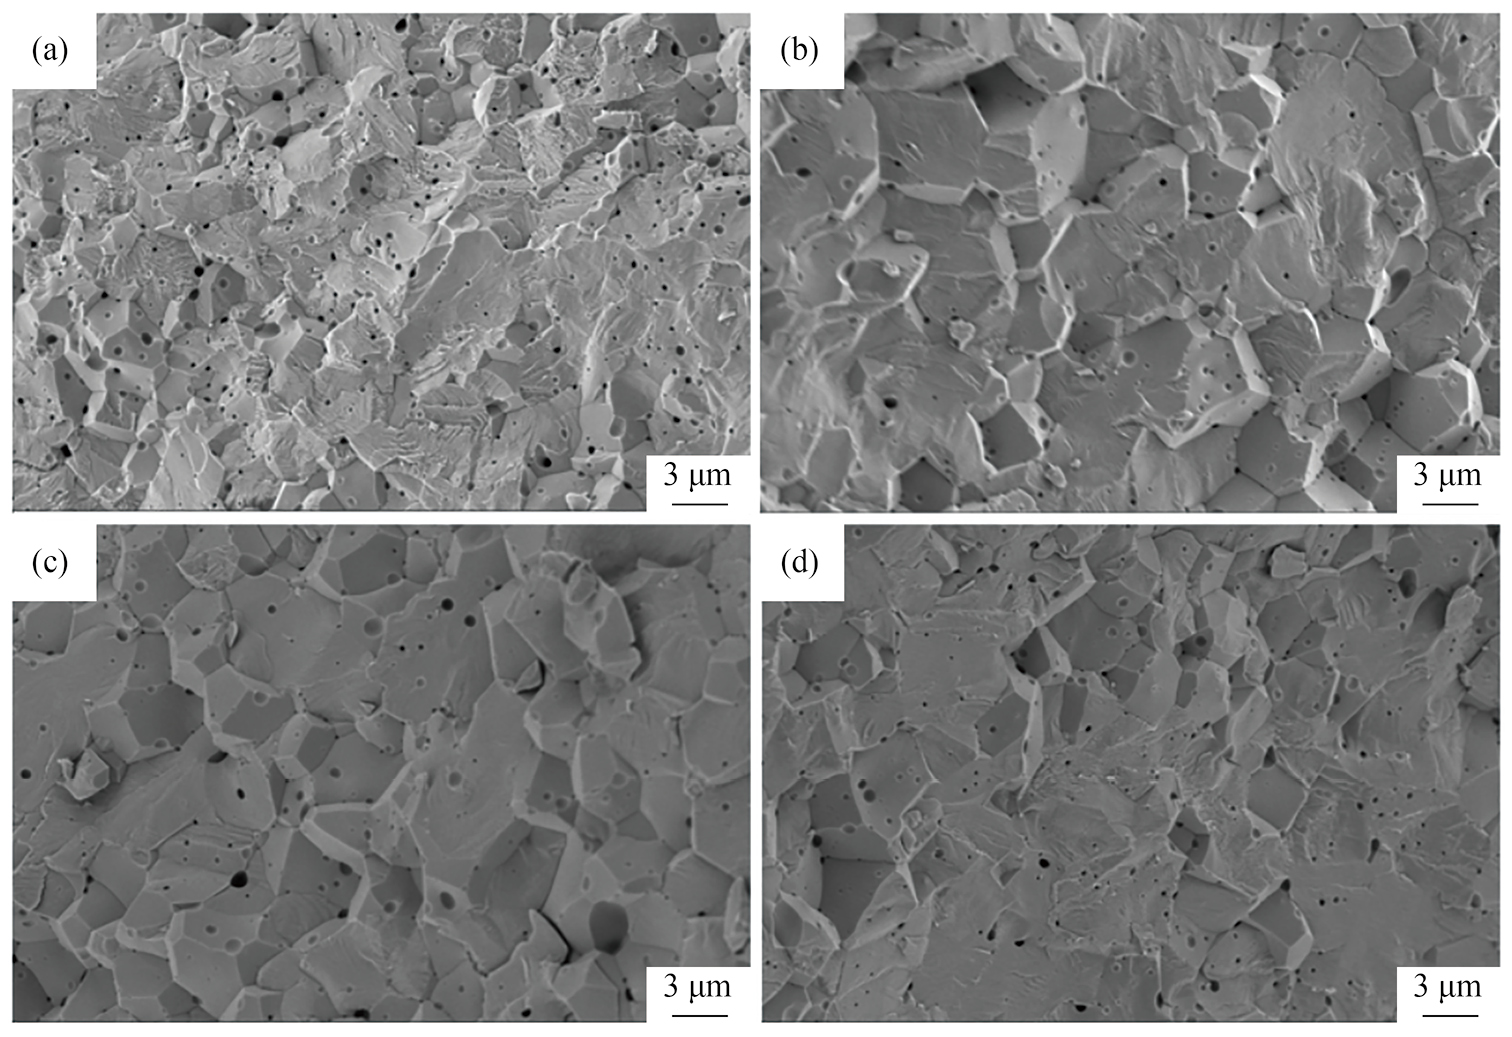
图5为1450 ℃无压烧结3.5 h制备La2O3掺杂ZrO2-Sc2O3-Y2O3陶瓷典型断口微观组织形貌。结果表明,陶瓷内部存在微裂纹,这些裂纹主要萌生于孔洞、杂质相及晶界等结构薄弱位置,在扩展的过程中会发生不同程度转变。总体而言,断裂行为表现为以穿晶断裂为主导、沿晶断裂为辅的混合型断裂模式。具体而言,聚集于晶界附近的小尺寸晶粒多呈现沿晶断裂特征,而大尺寸晶粒则主要表现为穿晶断裂,断口形貌呈现典型的脆性断裂特征。断裂行为产生该尺寸效应的主要原因是:裂纹扩展过程中,大尺寸晶粒难以被绕行,裂纹倾向于直接切过晶粒以最小化扩展路径;而小尺寸晶粒周围的晶界面积相对较大,裂纹更容易沿晶界扩展,从而表现为沿晶断裂的特征。
1)基于固相合成法,在1450 ℃下无压烧结3.5 h制备的La2O3-Sc2O3掺杂YSZ陶瓷的致密度在89%~91%之间,主要由四方相组成,随着La2O3掺杂量增加,(111)晶面衍射峰向低角区偏移。
2)当La2O3掺杂含量为0.1%时,晶粒平均尺寸较小且具有较低的致密度,表明向ZrO2-Sc2O3-Y2O3陶瓷材料中引入La2O3可一定程度抑制高温致密化过程。
3)La2O3-Sc2O3掺杂YSZ陶瓷的弹性模量在154~200 GPa之间,略低于8YSZ,可能是由于La2O3掺杂诱发YSZ陶瓷晶格能强度降低所致。
4)La2O3-Sc2O3掺杂YSZ的维氏硬度和断裂韧性与传统的8YSZ材料相当,分别为13~14 GPa和6.5~7.0 MPa·m1/2,断裂机制主要为穿晶断裂为主,沿晶断裂为辅的混合型断裂特征。
Belmonte M. Advanced ceramic materials for high temperature applications [J]. Advanced Engineering Materials,2006,8(8):693.
Zhou S L,Shen S B,Chen Y Y,Zhang Z,Wu S J. Fast synthesis of novel micron porous particles of Gd,Yb and Y-stabilized zirconia to prepare TBCs with low thermal conductivity [J]. Materials Chemistry and Physics,2021,259:124018.
Rahaman M N,Gross J R,Dutton R E,Wang H. Phase stability,sintering,and thermal conductivity of plasma-sprayed ZrO2-Gd2O3 compositions for potential thermal barrier coating applications [J]. Acta Materialia,2006,54:1615.
Matsumoto M,Aoyama K,Matsubara H,Takayama K,Banno T,Kagiya Y,Sugita Y. Thermal conductivity and phase stability of plasma sprayed ZrO2-Y2O3-La2O3 coatings [J]. Surface & Coatings Technology,2005,(1):194.
Matsumoto M,Yamaguchi N,Matsubara H. Low thermal conductivity and high temperature stability of ZrO2-Y2O3-La2O3 coatings produced by electron beam PVD [J]. Scripta Materialia,2004,50(6):867.
Song X W,Xie M,Mou R D,Zhou F,Jia G X,An S L. Influence of the partial substitution of Y2O3 with Ln2O3 (Ln=Nd,Sm,Gd) on the phase structure and thermophysical properties of ZrO2-Nb2O5-Y2O3 ceramics [J]. Acta Materialia,2011,59:3895.
Huang M Z,Liu X Y,Feng Y J,Wan C L,Pan W,Yang J,Zhao X H. Structure and properties of nonstoichiometric Y1-xNbxO1.5+x for thermal barrier coatings [J]. Journal of the European Ceramic Society,2021,41:526.
Zhou S L,Shen S B,Chen Y Y,Zhang Z,Wu S J. Fast synthesis of novel micron porous particles of Gd,Yb and Y-stabilized zirconia to prepare TBCs with low thermal conductivity [J]. Materials Chemistry and Physics,2021,259(4):124018.
Jones R L,Reidy R F,Mess D. Scandia,yttria-stabilized zirconia for thermal barrier coatings [J]. Surface & Coatings Technology,1996,82(1-2):70.
Jones R L. Some aspects of the hot corrosion of thermal barrier coatings [J]. Journal of Thermal Spray Technology,1997,6(1):77.
Jones R L. The development of hot-corrosion-resistant zirconia thermal barrier coatings [J]. Materials at High Temperatures,1991,9(4):228.
Fan W,Bai Y,Wang Z Z. Effect of point defects on the thermal conductivity of Sc2O3-Y2O3 co-stabilized tetragonal ZrO2 ceramic materials [J]. Journal of the European Ceramic Society,2019,39:2389.
Fan W,Bai Y,Liu Y F. Corrosion behavior of Sc2O3-Y2O3 co-stabilized ZrO2 thermal barrier coatings with CMAS attack [J]. Ceramics International,2019,45:15763.
Chen C,Liang T Q,Guo Y,Chen X Y,Man Q Y,Zhang X H,Zeng J M,Ji V. Effect of scandia content on the hot corrosion behavior of Sc2O3 and Y2O3 co-doped ZrO2 in Na2SO4+V2O5 molten salts at 1000 ℃ [J]. Corrosion Science,2019,158:108094.
Fan W,Wang Y Q,Liu Y F,Bai Y,Wang Y,Liu Q. Mechanical properties durability of Sc2O3-Y2O3 co-stabilized ZrO2 thermal barrier materials for high temperature application [J]. Coatings,2022,12:155.
Leoni M,Jones R L,Scardi P. Phase stability of scandia-yttria-stabilized zirconia TBCs [J]. Surface and Coatings Technology,1998,108-109:107.
 顶部