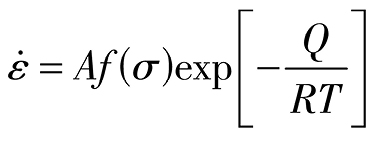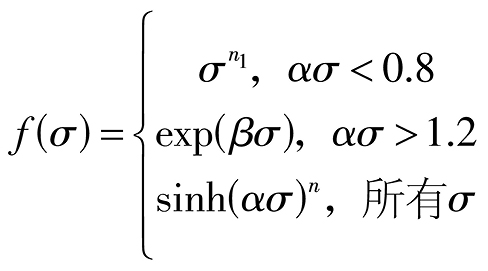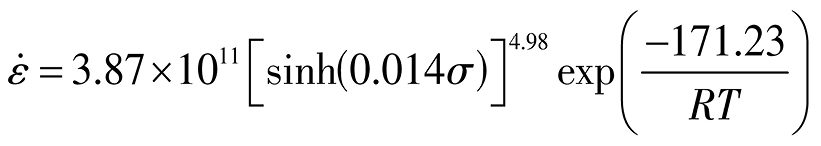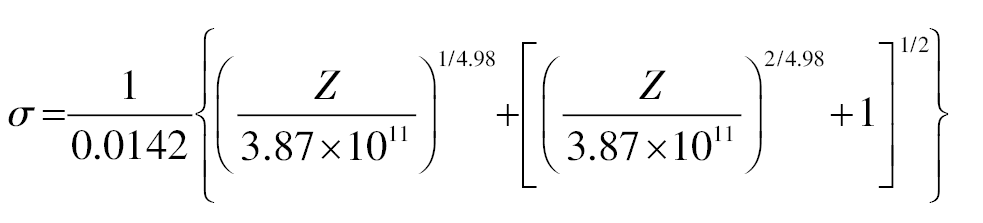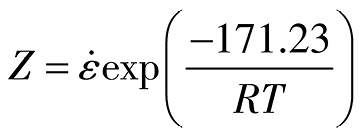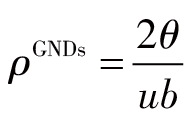目录图表
随着材料轻量化技术的发展,铝合金凭借其优异的性能在交通、航天、军工等领域获得了广泛应用。相应的焊接用铝合金焊丝(如5356,5083和4043等)的需求量也持续增长。然而,当前国产铝合金焊丝存在晶粒粗大、表面质量不佳、力学性能及送丝稳定性较差等问题,使得航空航天等关键构件所需的高端铝合金焊丝仍主要依赖进口。为推进高端铝合金焊丝的国产化进程,提升铝合金焊接材料的性能已成为迫切需求[1–3]。5356铝合金属于不可热处理强化型合金,其焊丝线坯的制备既要确保加工可行性,又需在细化晶粒的同时保障表面质量,目前仍是该型焊丝生产中的主要技术难题。焊丝的微观组织与表面质量直接影响其性能表现。对于5356这类含Mg和Zn元素的铝合金,热变形过程中可发生动态再结晶(DRX),引起织构、晶粒尺寸及晶界分布等微观组织演变,这些组织特征会“遗传”至焊丝,进而影响其表面质量与力学性能。因此,探究铝合金焊丝制备过程中DRX行为、织构演变与表面质量之间的关联,对开发高性能铝合金焊丝具有重要意义。
铝合金热变形中的DRX行为与织构演化规律已受到广泛关注。沈健等[4]借助电子背散射衍射(EBSD)分析Al-Zn-Mg合金的热变形行为,发现通过调控变形条件可诱发DRX,获得细小等轴晶粒,从而提升合金综合性能。Chamanfar等[5]研究表明,6099铝合金的主要软化机制包括动态回复(DRV)与部分DRX,在低温、高应变速率下DRX比例增加。孙有政等针对均质态7075铝合金的热压缩流变行为进行研究,指出热压缩过程中晶粒旋转与晶界迁移对织构演变及再结晶机制具有重要影响[6]。另有学者探讨了铝合金变形过程中微观组织的DRV与再结晶对织构的影响,揭示了大变形条件下合金的织构演变路径和塑性变形机制[7–8]。
目前,针对铝合金焊丝微观组织与织构的系统研究仍较为缺乏。为此,本文以铸挤工艺制备的5356铝合金焊丝为研究对象,重点考察不同变形速率下线坯热变形过程中DRX行为与织构演化规律,旨在优化热加工工艺参数、改善线坯表面质量,并为高性能铝合金焊丝的制备提供理论支持与实践依据。
实验采用铸挤工艺制备的5356铝合金线坯(Mg 5.10%,Si 0.25%,Fe 0.40%,Cu 0.10%,Zn 0.10%,Mn 0.10%,Cr 0.15%,Ti 0.08%,其余为Al,质量分数),将其加工为Φ10 mm×15 mm的圆柱试样用于热压缩实验。实验在Gleeble-3500热模拟试验机上进行。设定变形温度(T)范围为300~500 ℃,应变速率=0.01,0.1和1 s−1,应变ε=0.7。试样以8 ℃·s−1的速率升温至预定温度并保温3 min,随后实施热压缩变形,结束后立即水冷。观察面选择为试样纵截面。EBSD分析在配备HKL EBSD采集系统的扫描电镜(SEM,Tescan MIRA3 XMH)中完成。试样经电解抛光处理,电解液为高氯酸与乙醇的混合溶液(体积比为1∶9),抛光电压为20~30 V,时间为15 s。所得EBSD数据采用HKL Channel 5系统进行分析。
图1为5356铝合金在不同变形温度与变形速率下的真应力-真应变曲线(以下简称应力-应变曲线)。曲线中流动应力的变化由加工硬化与动态软化(DRX及DRV)之间的平衡所决定。流动应力对变形温度及变形速率均十分敏感。从图1可以看出:在变形速率恒定条件下,峰值应力随变形温度的升高而降低。这是由于温度升高会加速DRX过程,从而促进软化,使流动应力下降。当变形温度保持不变时,峰值应力随变形速率的提高而增大。高变形速率下材料变形时间缩短,DRV与DRX难以充分进行,动态软化效果减弱,导致变形所需能量增加,峰值应力相应上升[9–10]。
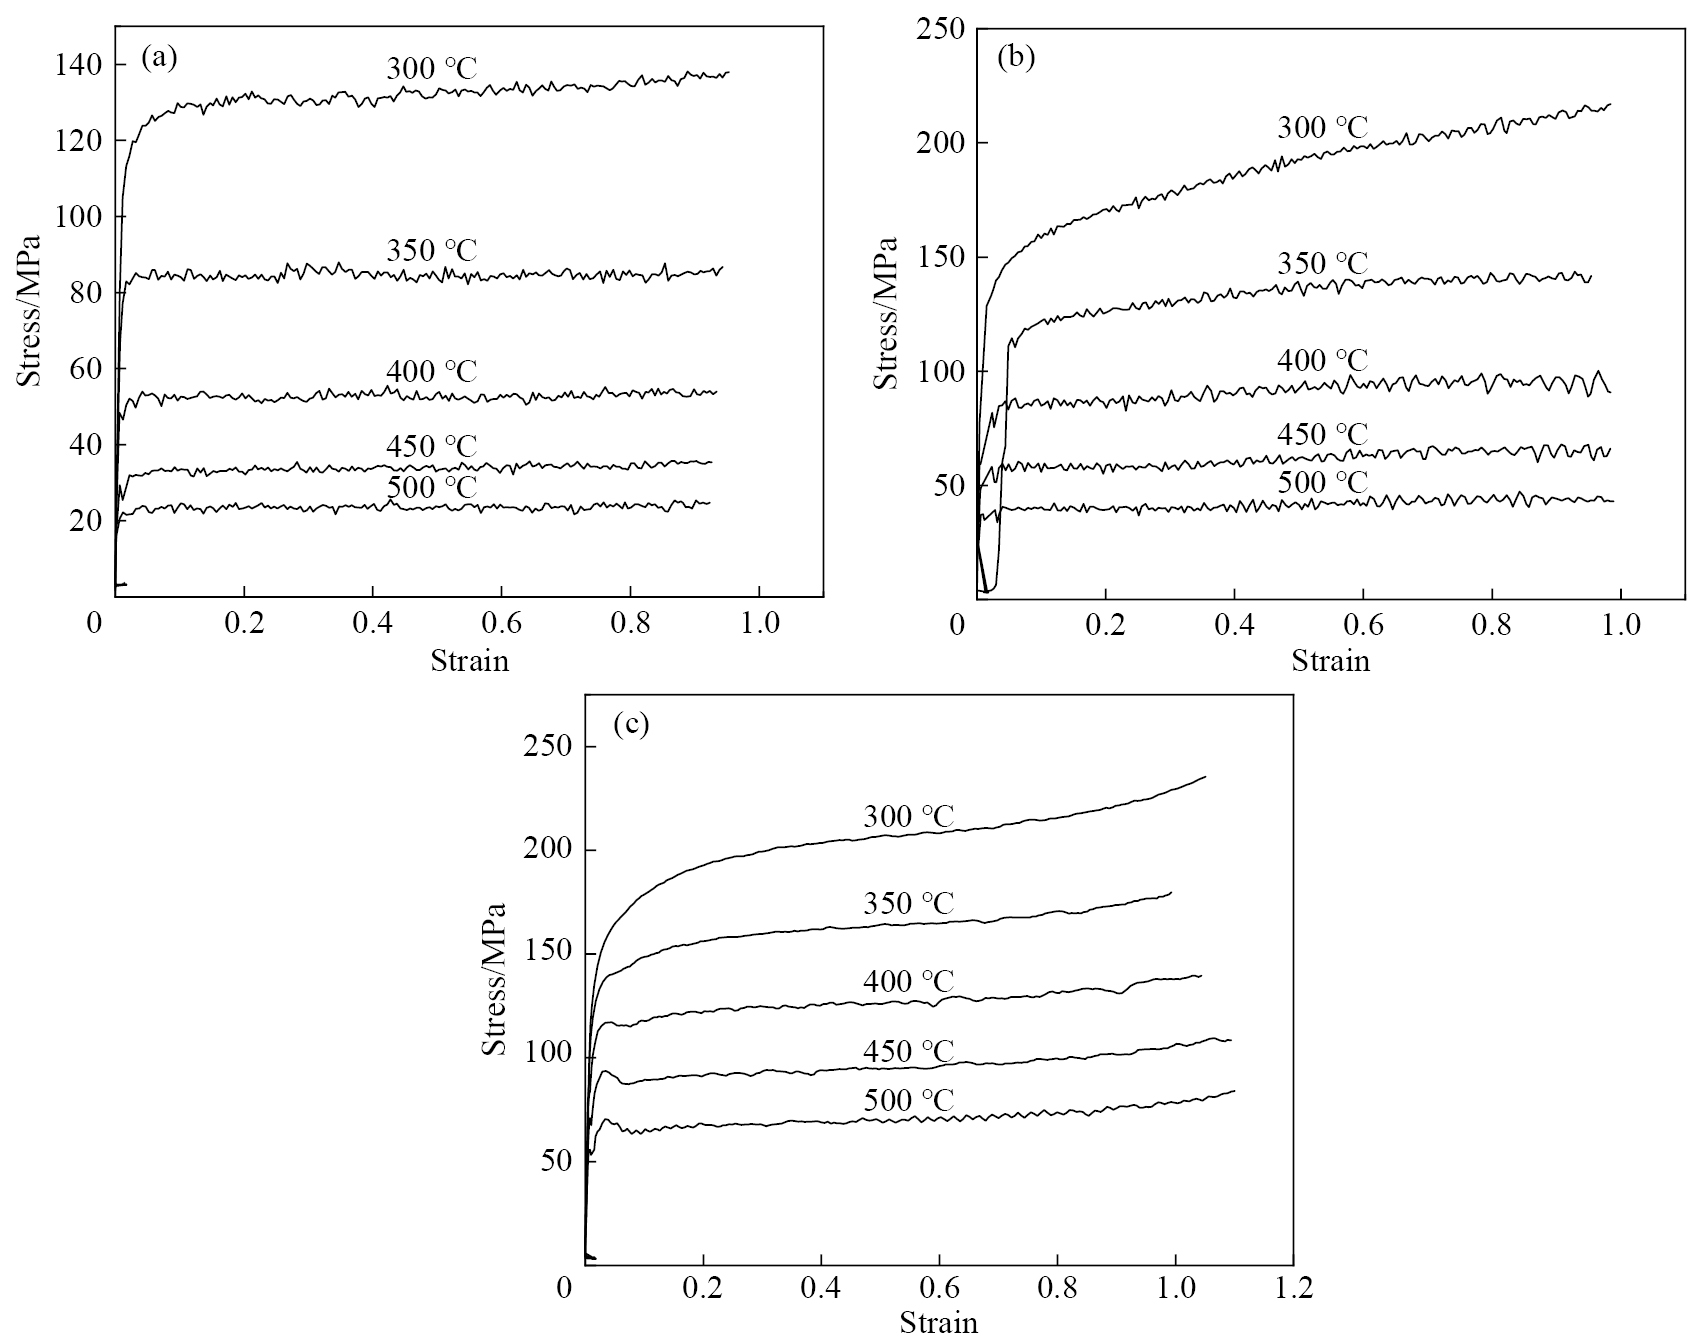
在5356铝合金的塑性变形过程中,DRX与超塑性属于“安全”的变形机制,而DRV在热加工中也被视为有利的变形方式;其他机制则可能引起微观组织损伤或性能不均匀[11]。从图1可见,当=0.01,0.1和1 s−1,T=300和350 ℃时,应力-应变曲线均表现为典型的“加工硬化型”。而在T=400,450和500 ℃条件下,当变形速率超过0.1 s−1时,应力值出现不同程度的波动,但波动幅度有限,表明线坯在热变形过程中同时发生DRV与DRX[12]。
本构方程能够反映真应力-真应变与变形速率、变形温度之间的内在联系,定量描述流动应力与变形条件、材料微观组织及性能之间的关联,是确定热变形工艺参数的重要依据[13]。为表征5356铝合金线坯在热压缩变形过程中各参量之间的关系,采用包含Arrhenius项的指数型本构方程及Zener-Hollomon参数(Z参数):(1)(2)式中,是变形速率,s−1;σ是峰值应力,MPa;Q是变形激活能,J·mol−1;T是绝对温度,K;R是气体常数,取值为8.314 J·mol−1;A,n1,n,α和β是材料常数,且满足α=β/n1。通过对实验数据进行线性回归拟合,得到A=3.87×1011 s−1,n=4.98,α=0.014,Q=171.23 kJ·mol−1。在给定应变条件下,5356铝合金线坯的Arrhenius本构方程可表示为:(3)对应的流动应力方程可借助Z参数表示为:(4)(5)
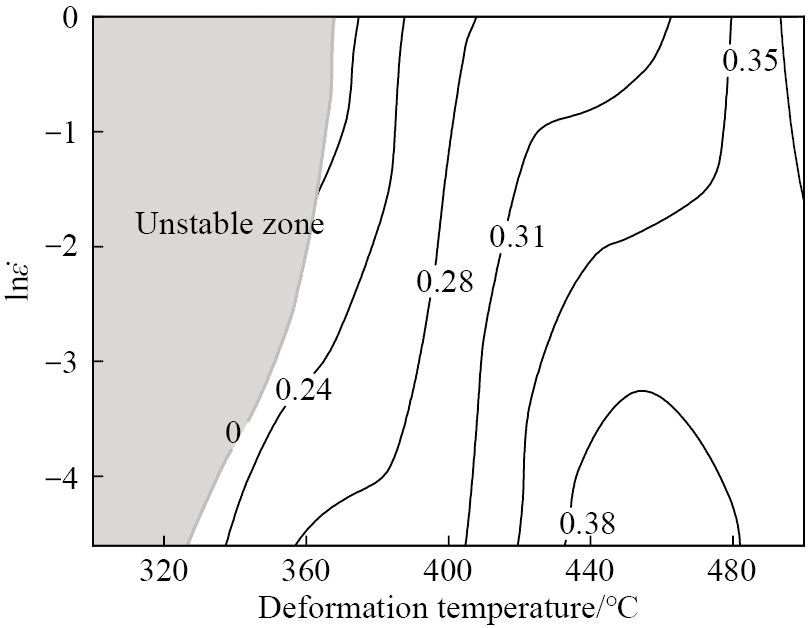
图2为5356铝合金在应变ε=0.7条件下基于动态材料模型构建的热加工图(白色区域为变形安全区,灰色区域为变形失稳区)。可知,失稳区集中在T=300~350 ℃,=0.01,0.1和1 s−1的范围内;其余区域为安全区。当ε=0.7时,高功率耗散系数出现在T=430~480 ℃,=0.01~1 s−1范围内,其最大功率耗散因子为0.38,表明该区域具有良好的可加工性。功率耗散系数随变形温度升高及变形速率降低而增大,说明高温、低应变速率条件有利于热变形加工。
为深入揭示线坯微观组织演变规律,基于图2中5356铝合金的热加工图,选取3个试样(ε=0.7,T=450 ℃,=0.01,0.1和1 s−1)进行EBSD分析,以探讨变形速率与微观组织演化之间的关联。图3为不同变形速率条件下(ε=0.7,T=450 ℃,=0.01,0.1和1 s−1)试样的晶粒分布图。图3(a~c)中均可见形状不规则且分布不均匀的细小晶粒,表明5356铝合金在热变形过程中发生了DRX[14–15]。通常合金在锯齿状晶界凸起处发生“晶界弓弯形核”,当成核后的应变能差驱动力达到临界值时,DRX晶核开始长大,引发晶界迁移。当变形速率提高至=1 s−1时,快速应变硬化导致位错密度迅速上升,为原始晶界的弓弯形核提供了更强的驱动力[16],从而在图3(c)虚线区域形成典型的“项链”组织,此为DRX的显著特征之一。图3(d~f)展示了不同变形速率条件下(ε=0.7,T=450 ℃,=0.01,0.1和1 s−1)试样的晶粒尺寸分布。统计结果表明,5356铝合金在不同变形速率下的晶粒尺寸主要集中在3~10 μm范围内,且小尺寸晶粒占比较高。具体而言,当=0.01 s−1时,晶粒尺寸分布较为均匀;在=0.1 s−1条件下,尺寸小于5 μm的晶粒基本消失,整体晶粒尺寸与=0.01 s−1时相比变化不大,但出现极少量大尺寸晶粒;当提高至1 s−1,晶粒尺寸分布趋于不均匀,大尺寸晶粒明显增多。3个试样(=0.01,0.1和1 s−1)的平均晶粒尺寸分别为7.47,8.55和9.45 μm,平均晶粒纵横比分别为2.89,1.95和4.93。随着变形速率的增加,平均晶粒尺寸逐渐增大,而平均晶粒纵横比呈现“先下降后上升”的变化趋势。在=0.1 s−1条件下,平均纵横比最接近1,表明此时晶粒形貌最接近等轴状,说明在压缩过程中晶粒逐渐向等轴化演变。
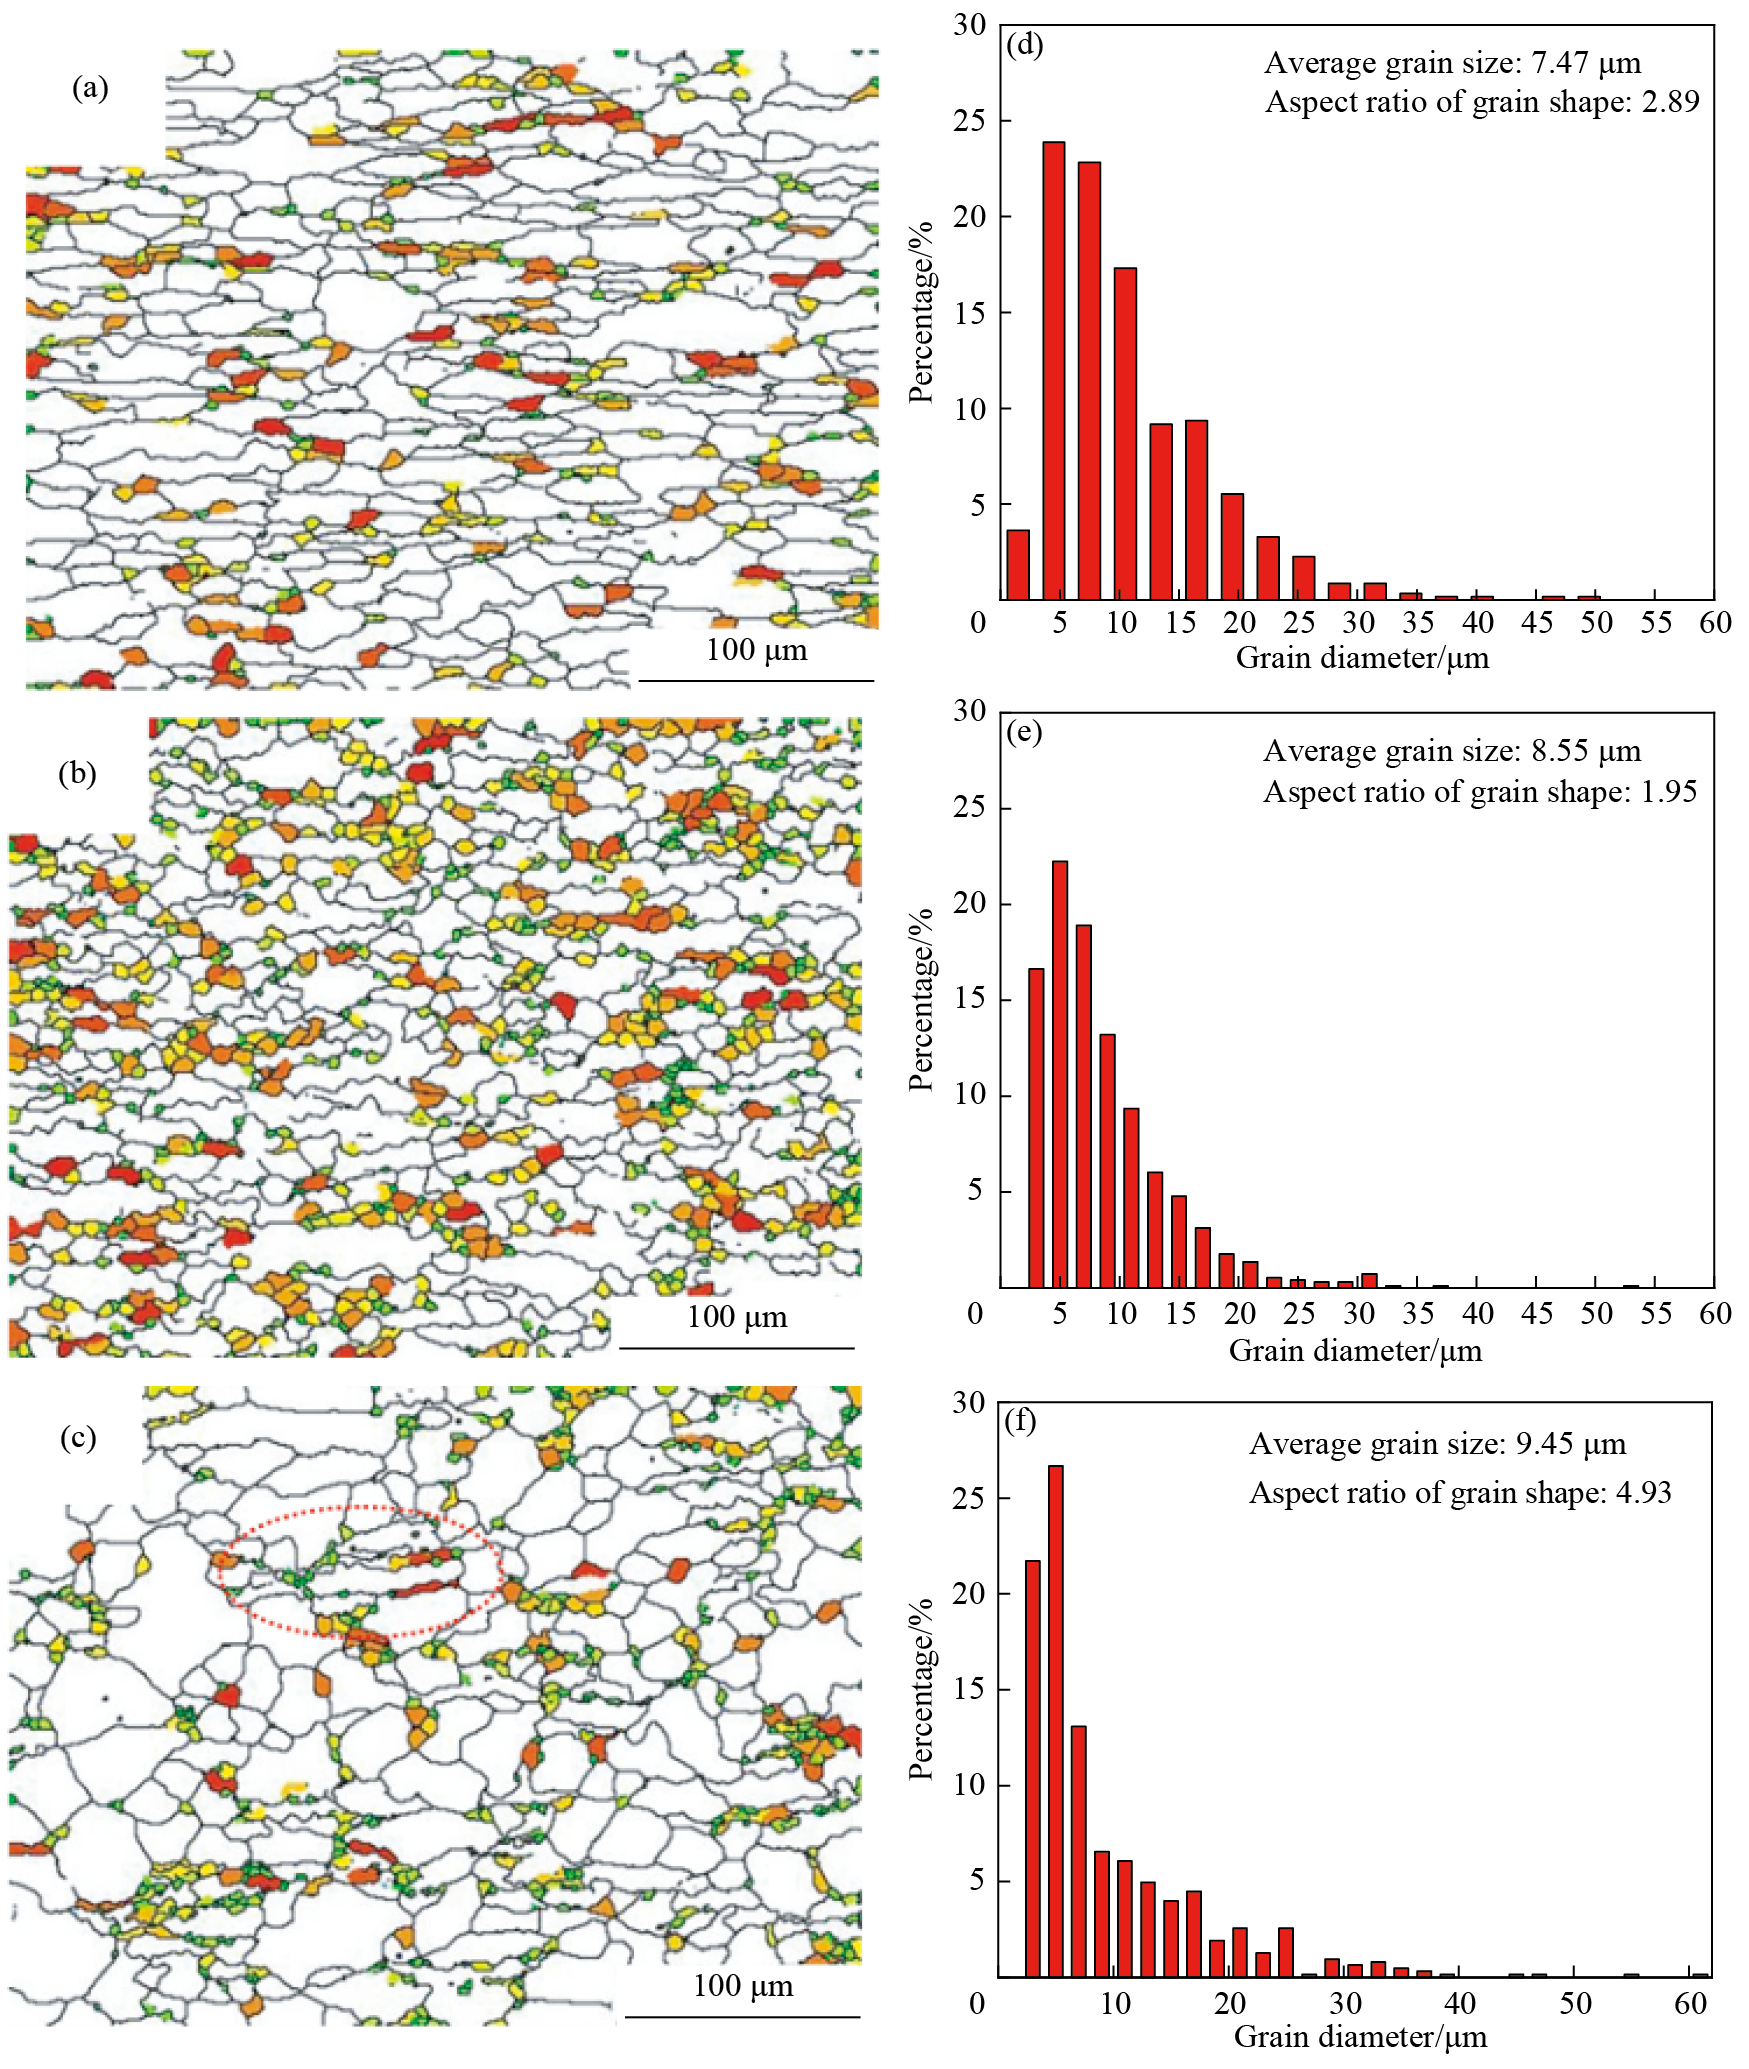
图4是不同变形速率条件下(ε=0.7,T=450 ℃,=0.01,0.1和1 s−1)试样的晶界分布图。图中黑色线条代表大角度晶界(HAGBs,取向差≥15°),绿色线条代表小角度晶界(LAGBs,取向差<15°)。LAGBs通常由变形引起,而再结晶过程会促使LAGBs向HAGBs迁移,因此晶界取向差分布可作为评估再结晶程度的重要依据。由图4(a~c)可知,当=0.01 s−1时,LAGBs分布较少;在=0.1 s−1条件下,LAGBs分布较前者更为密集;当增至1 s−1时,LAGBs数量明显减少,其在大小晶粒中分布不均,呈现局部偏聚现象,并伴随晶粒长大。此外,=1 s−1时HAGBs数量增加,这类晶界通常可作为DRX的潜在形核位置。图4(c)中HAGBs与小晶粒结合形成了典型的“项链”结构,这是DRX的显著特征,且新晶粒主要在弓弯晶界处形核与长大,表明该条件下主要发生非连续动态再结晶(DDRX)。图4(d)展示了变形速率对LAGBs与HAGBs比例的影响(ε=0.7,T=450 ℃)。随着变形速率从0.01 s−1增至1 s−1,LAGBs比例呈现“先升高后降低”的趋势(分别为38.3%,49.5%和39.0%),而HAGBs比例则呈“先降低后升高”的变化(分别为58.9%,47.6%和58.2%)。在挤压合金中,较多的HAGBs有助于阻碍位错运动,从而提升合金的抗拉强度;相反,较少的LAGBs可抑制裂纹扩展,有利于提高合金的塑性[17–18]。在=0.01 s−1条件下,HAGBs比例最高,LAGBs比例最低,表明该工艺状态下合金具有较优的综合性能。
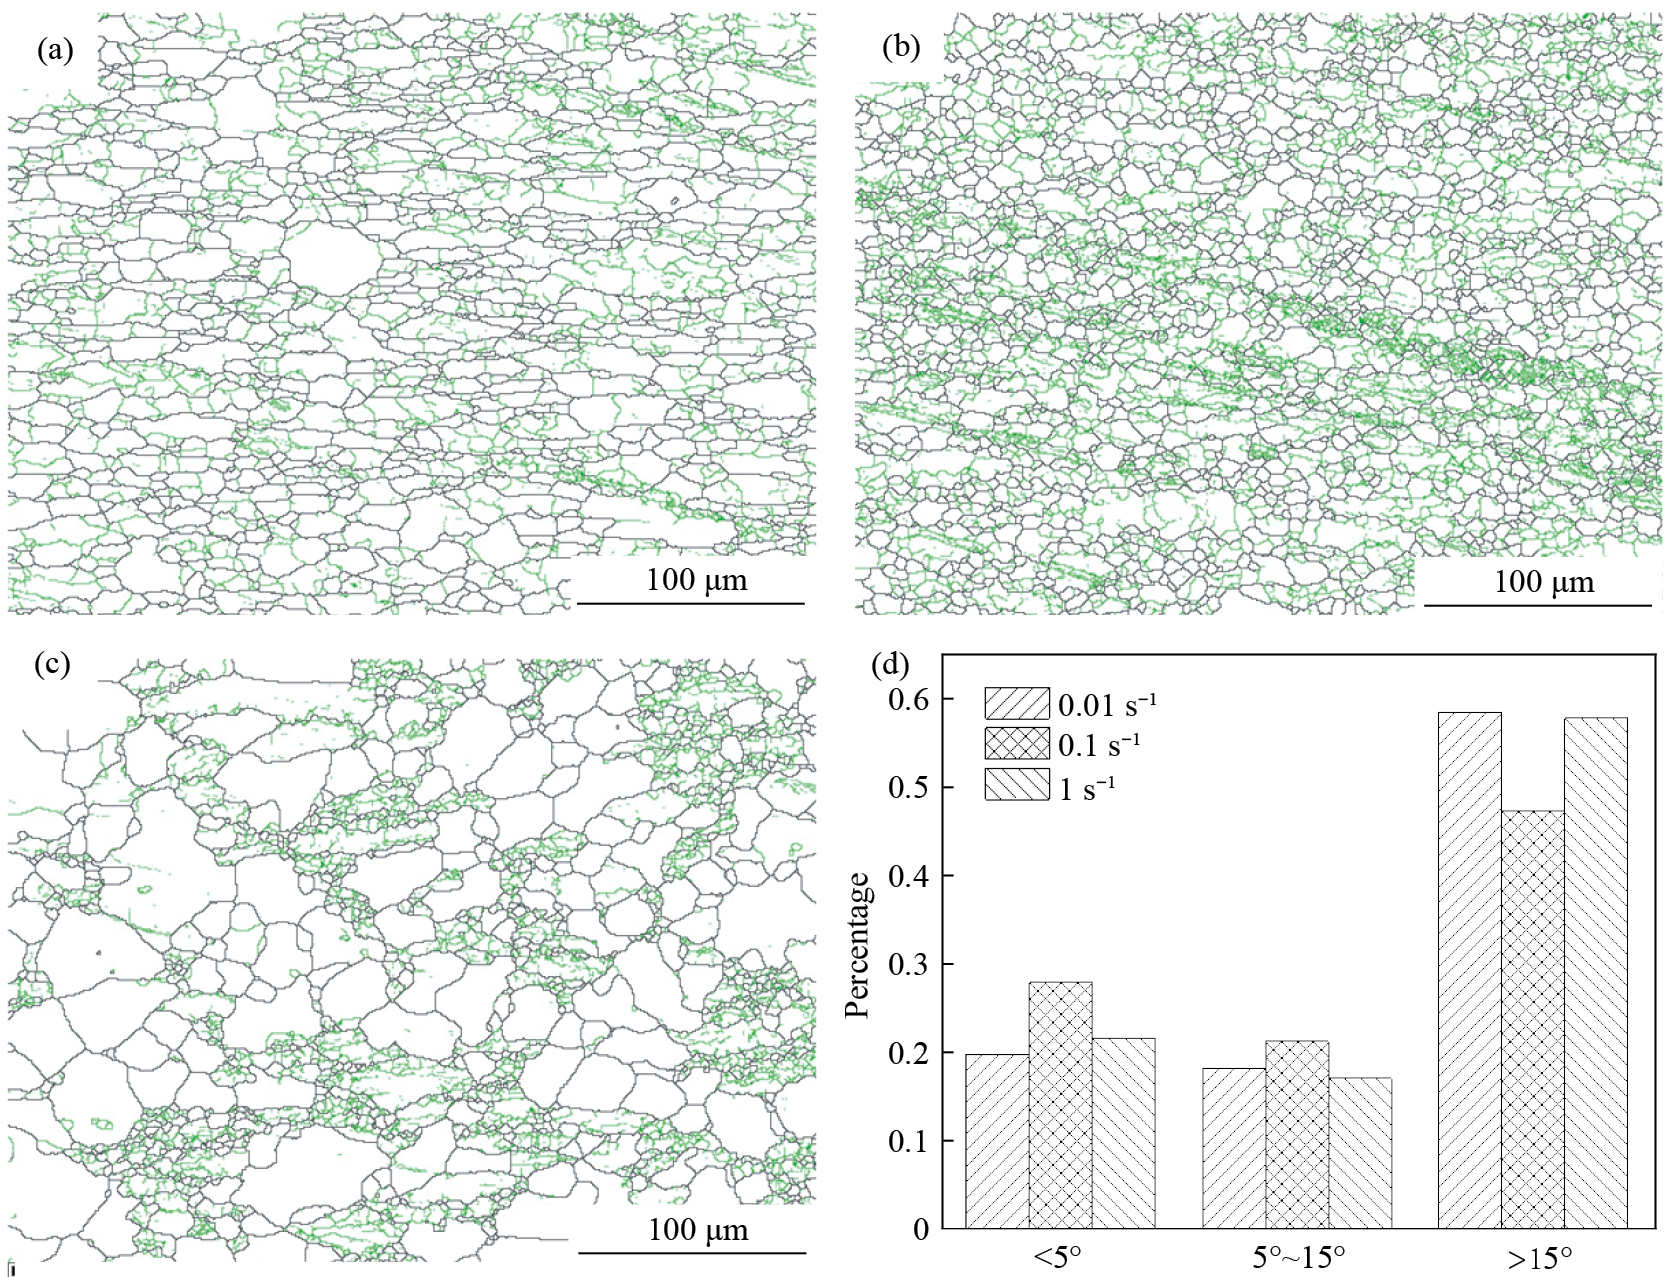
图5是不同变形速率条件下(ε=0.7,T=450 ℃,=0.01,0.1和1 s−1)试样的DRX分析图。图中蓝色区域代表再结晶晶粒,红色区域为变形晶粒,黄色区域则表示亚晶粒。由图5(a~c)可以看出,当=0.01 s−1时,晶粒沿压缩方向被压扁,变形晶粒、亚晶粒和再结晶晶粒分布较为均匀;当=0.1 s−1时,晶粒形态相较于=0.01 s−1时更趋于等轴状,但出现大量聚集分布的变形晶粒,形成明显的“变形带”;当提高至1 s−1时,晶粒尺寸分布不均,亚晶粒显著长大,且蓝色所标示的再结晶区域占比最高,表明该条件下晶界迁移过程加快、HAGBs数量增多,从而促进了DRX的发生。图5(d)反映了不同变形速率下再结晶区、亚结构区与形变区的比例变化。随着变形速率增加,再结晶区与亚结构区的占比均呈现“先降低后升高”的趋势(再结晶区:21.9%,9.47%和18.04%;亚结构区:52.8%,24.17%和48.12%),而形变区占比则表现为“先升高后降低”(25.2%,66.36%和33.83%)。再结晶体积分数的变化主要源于连续动态再结晶(CDRX)与DDRX之间的竞争机制,以及变形速率对二者演变过程的差异化影响。CDRX依赖于位错重组形成亚晶界,并逐步转化为HAGBs,该过程需要足够时间以实现亚晶稳定与晶界迁移。当=0.1 s−1时,CDRX因时间不足及动态回复的竞争作用而受到抑制,导致DRX体积分数下降;而当=1 s−1时,塑性变形引起的绝热温升与储存能积累共同激活了DDRX机制,HAGBs作为形核位点进一步促进再结晶,最终使DRX体积分数回升。
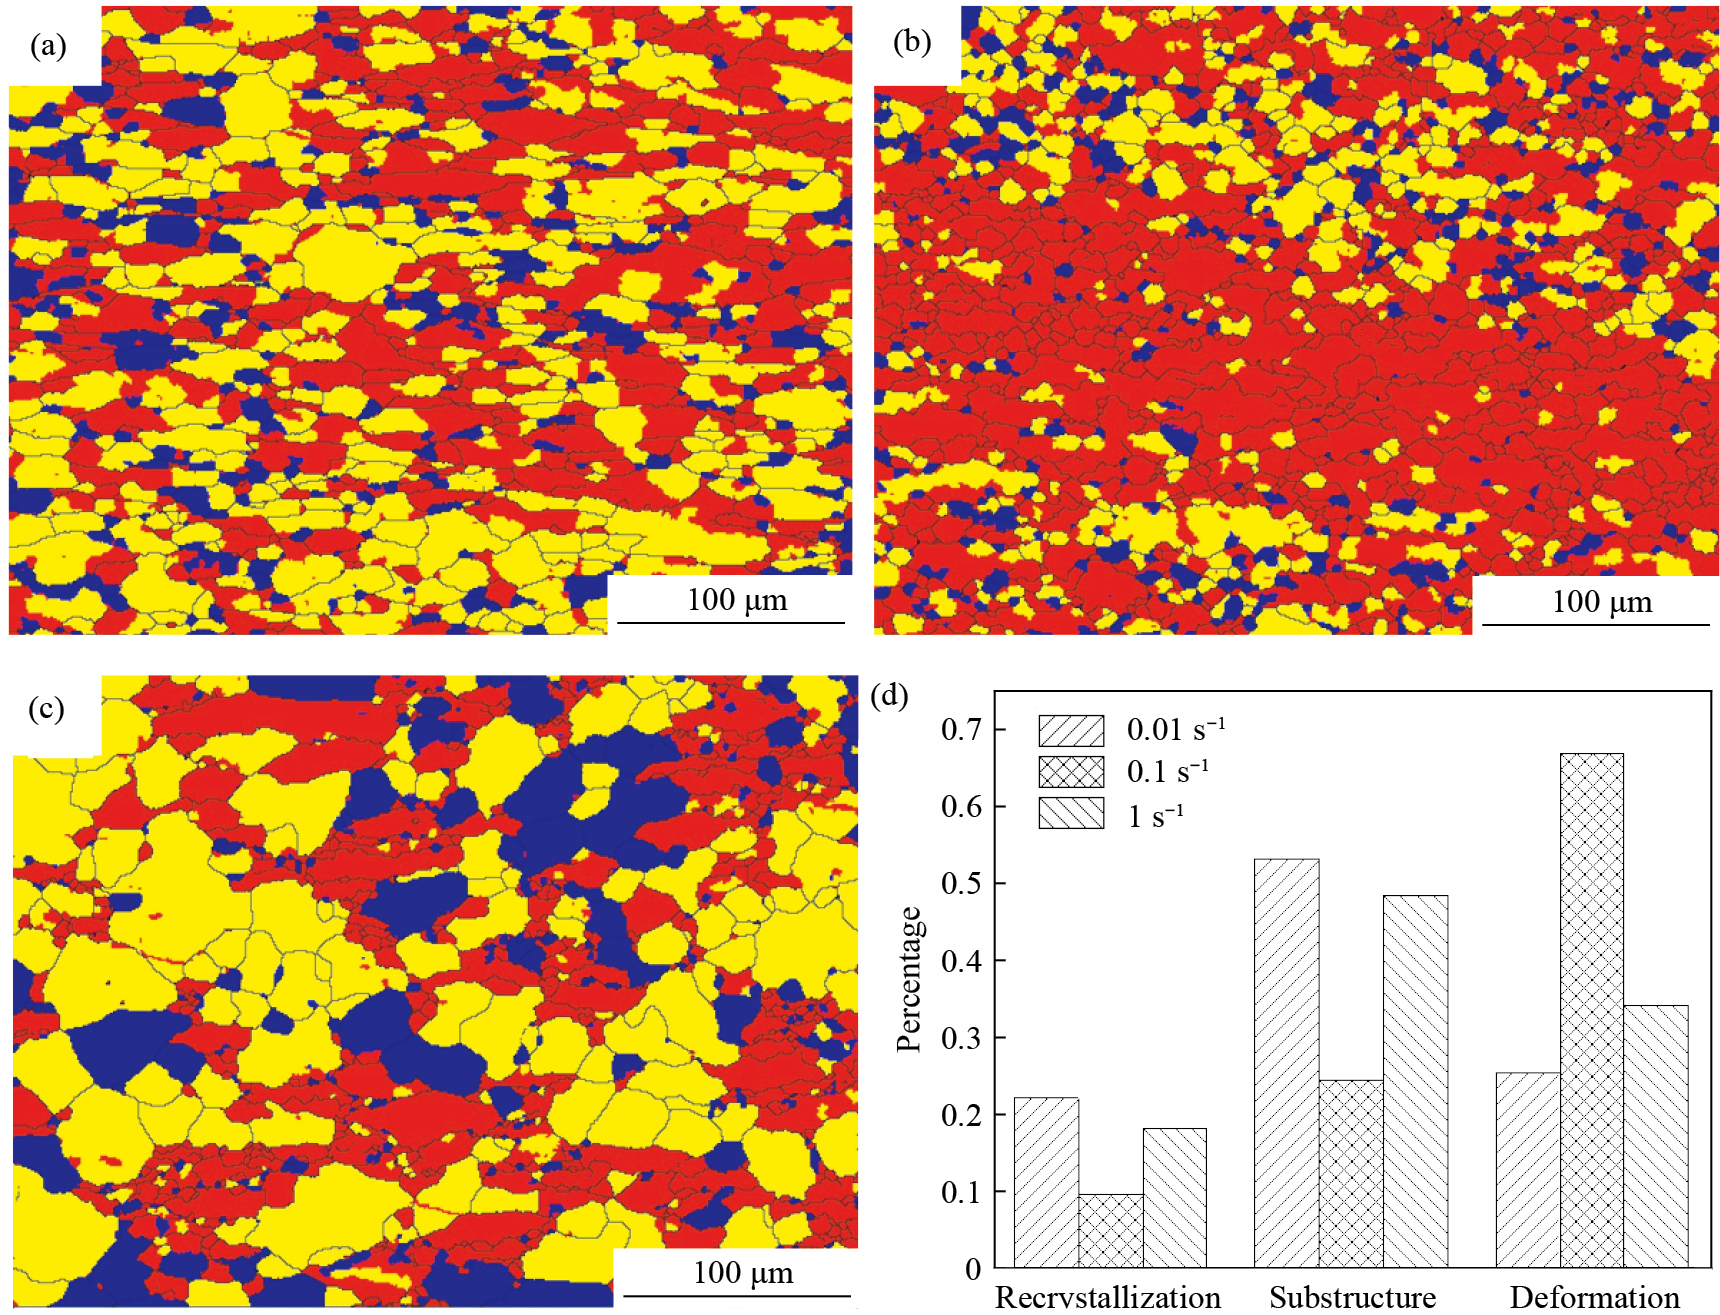
挤压态铝合金的DRX体积分数对其力学性能具有重要影响。通常,DRX晶粒体积分数越高,合金的塑性越好,这是因为较高的再结晶区域往往伴随晶粒细化[19]。在=0.01 s−1条件下,DRX占比最高,表明该状态下合金具备最优的可加工塑性,此结论与图4(a)的分析结果一致。
基于局部取向差的形核平均取向差方法,结合应变梯度理论对几何必须位错(GNDs)密度进行估算,可用于定量分析不同状态下的位错密度演化过程[20–23]。图6为不同变形速率条件下(ε=0.7,T=450 ℃,=0.01,0.1和1 s−1)试样的GNDs密度分布图和取向差柱状图。图6(a~c)为不同应变速率下的GNDs密度分布图,图中绿色区域表示塑性变形较大、位错密度较高的区域,蓝色区域则表示塑性变形较小、位错密度较低的区域。当=0.01 s−1时,GNDs密度较低且分布较为均匀;=0.1 s−1时,GNDs密度较高且分布相对集中;=1 s−1时,GNDs主要聚集在细小的再结晶晶粒周围。总体而言,GNDs密度越高,对应的局部应变越大。结合图5可以看出,位错密度主要集中在变形晶粒周围。图6(b)中由变形晶粒构成的变形带区域位错密度显著集中,这是由于变形晶粒内部位错密度较高,而再结晶晶粒和亚晶粒中位错密度较低。图6(d~f)为对应条件下的取向差统计柱状图。图中“Correlated”表示相邻晶粒间的取向差分布,“Uncorrelated”表示非相邻晶粒间的取向差分布,“Random”表示随机或理论取向差分布。图6(e)中“Uncorrelated”与“Random”曲线吻合较好,表明合金在=0.1 s−1条件下织构较弱。而在图6(d,f)中,“Uncorrelated”与“Random”曲线之间存在明显偏差,说明合金在=0.01和1 s−1条件下存在晶粒择优取向,织构含量相对较高。此外,不同应变速率下相邻晶粒取向差均呈现双峰分布特征,峰值分别位于2°和46°附近,取向相关性较低,反映了压缩变形后晶粒取向整体趋于随机分布。
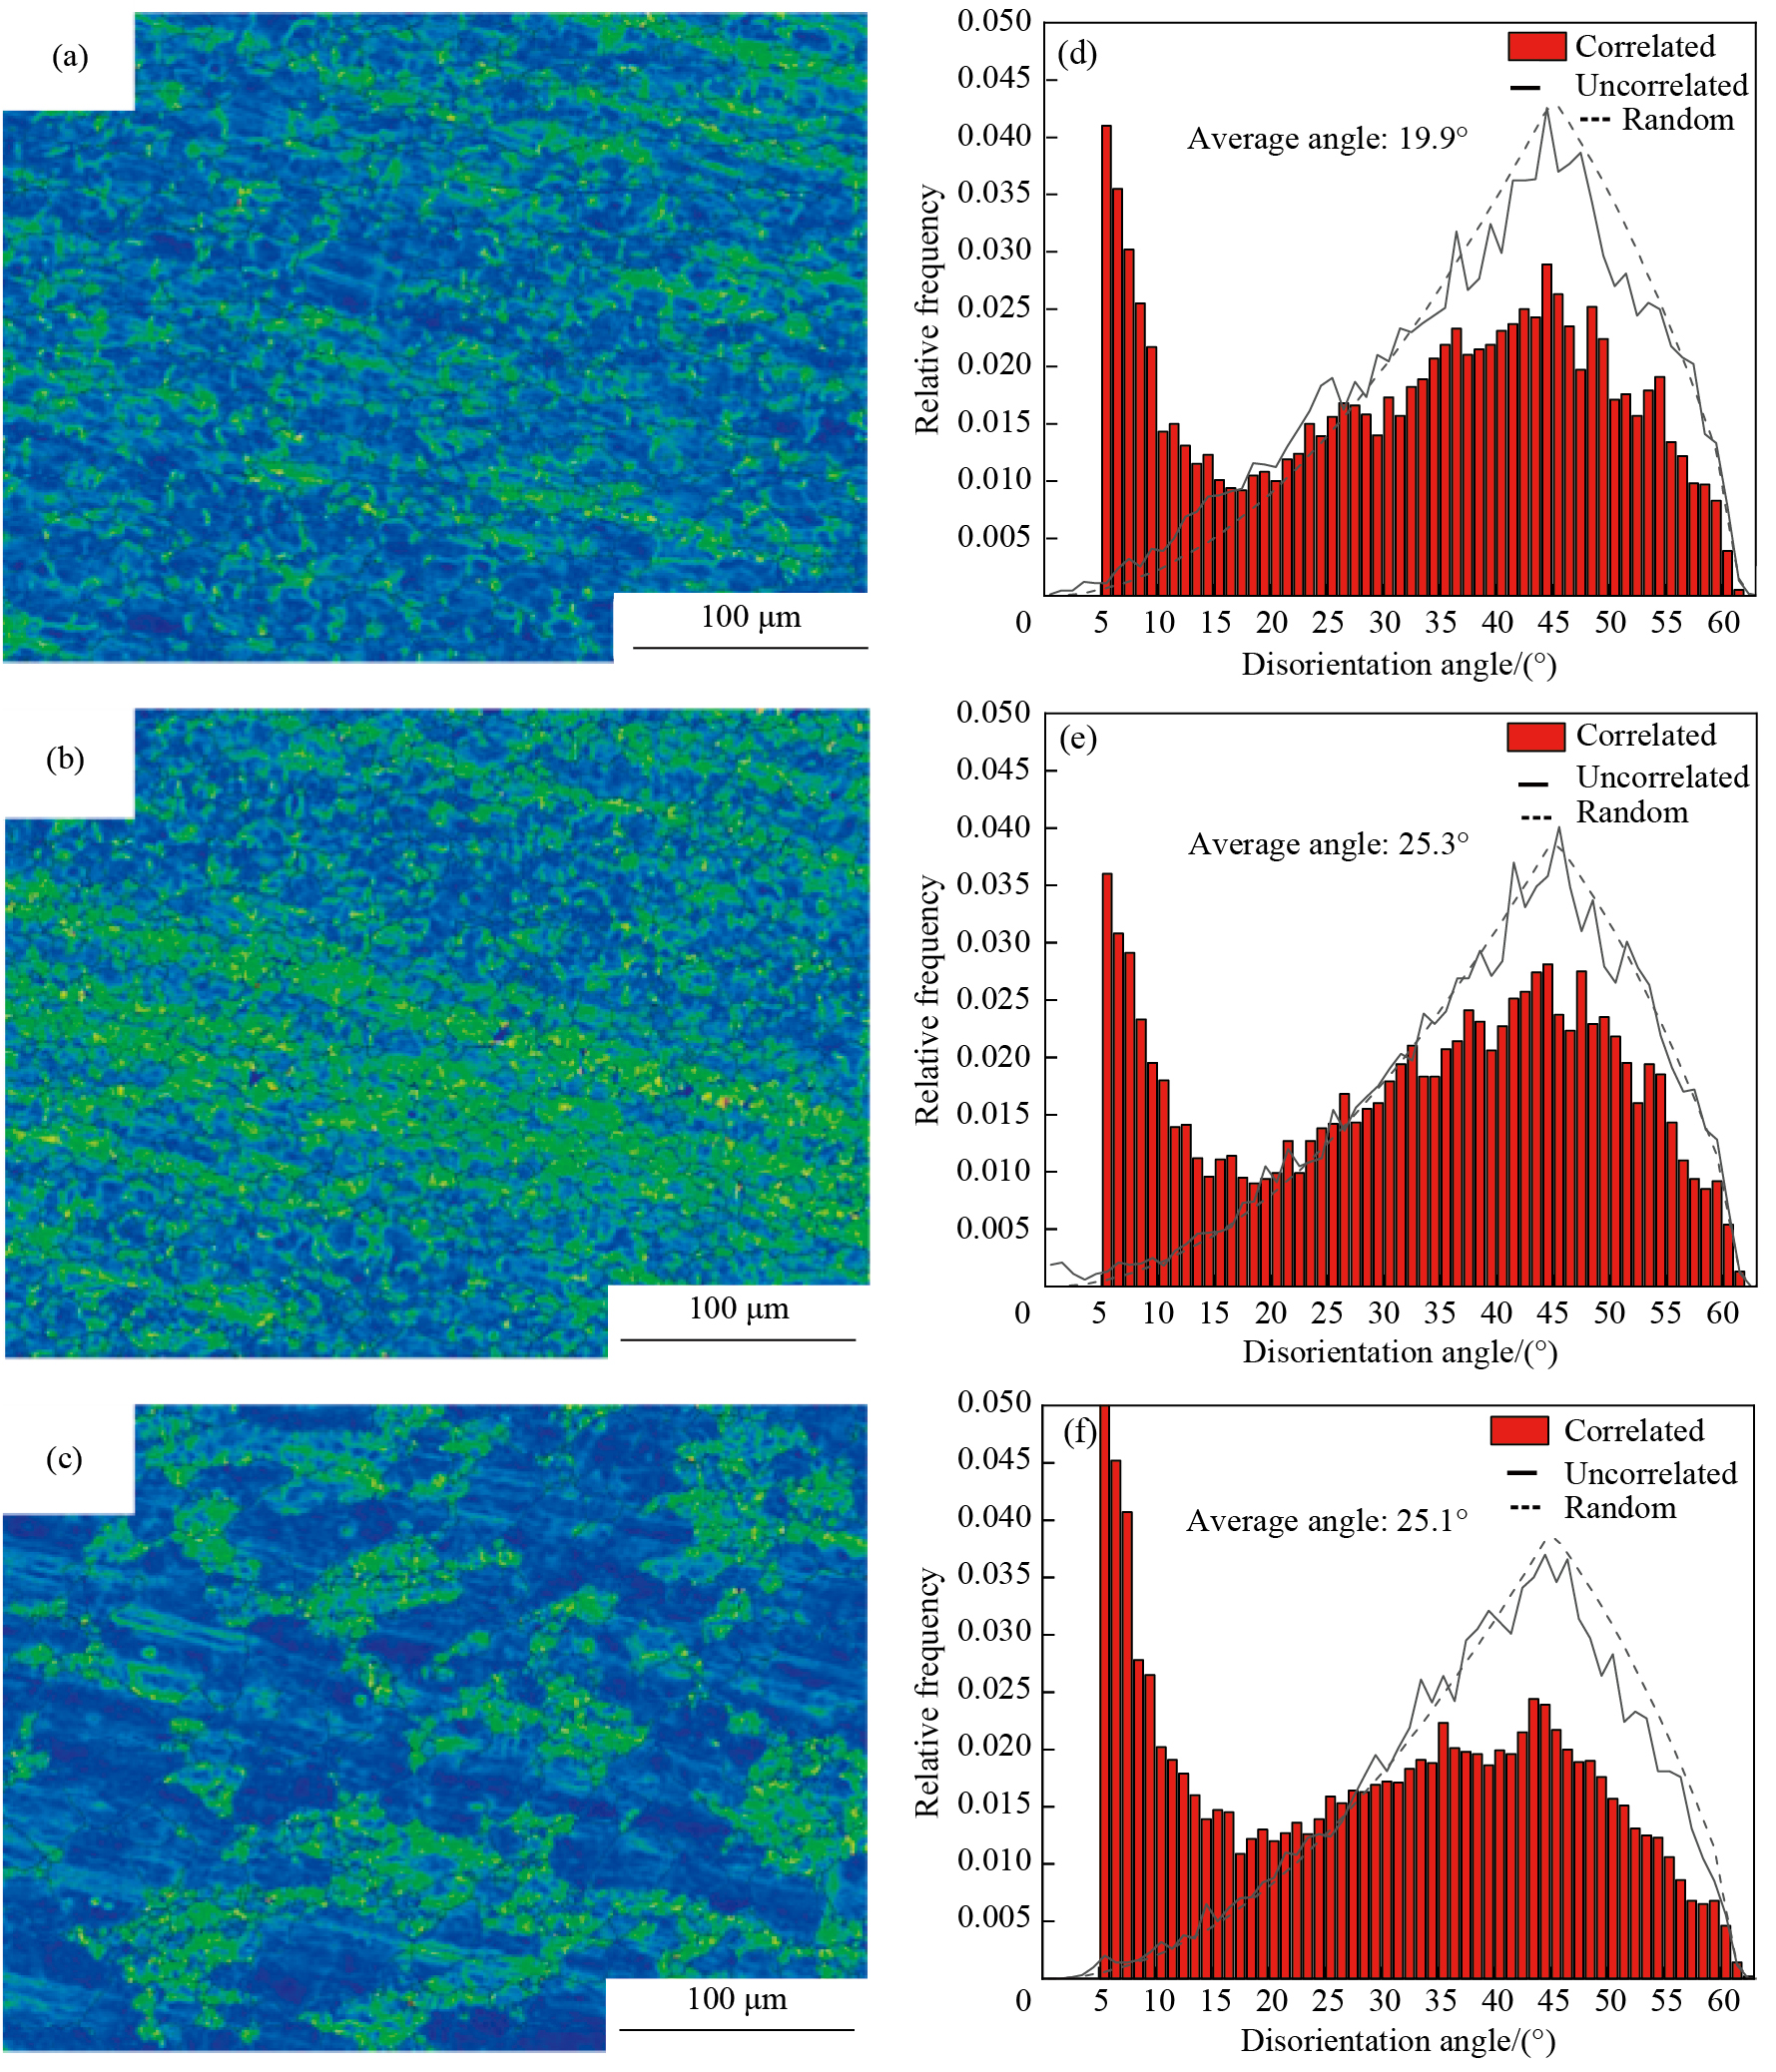
图7为不同变形速率条件下(ε=0.7,T=450 ℃,=0.01,0.1和1 s−1)试样的GNDs密度图。为定量分析5356铝合金在不同变形工艺中位错密度的演变规律,基于EBSD测得的局部取向差数据,采用Kernel Average Misorientation (KAM)方法对GNDs密度进行计算[24]:(6)式中,表示GNDs密度,θ表示局部取向差平均值,b表示Burger矢量,u表示单位长度。从图7可以看出,随着应变速率的提高,GNDs密度呈现“先升高后降低”的趋势,其值依次为2.36×1013,2.75×1013和2.10×10¹³ m−2。当=0.1 s−1时,GNDs密度达到最高,这与图6(b)及图5(b)中观察到的该状态下位错密度最高、变形晶粒占比最大的结果一致。
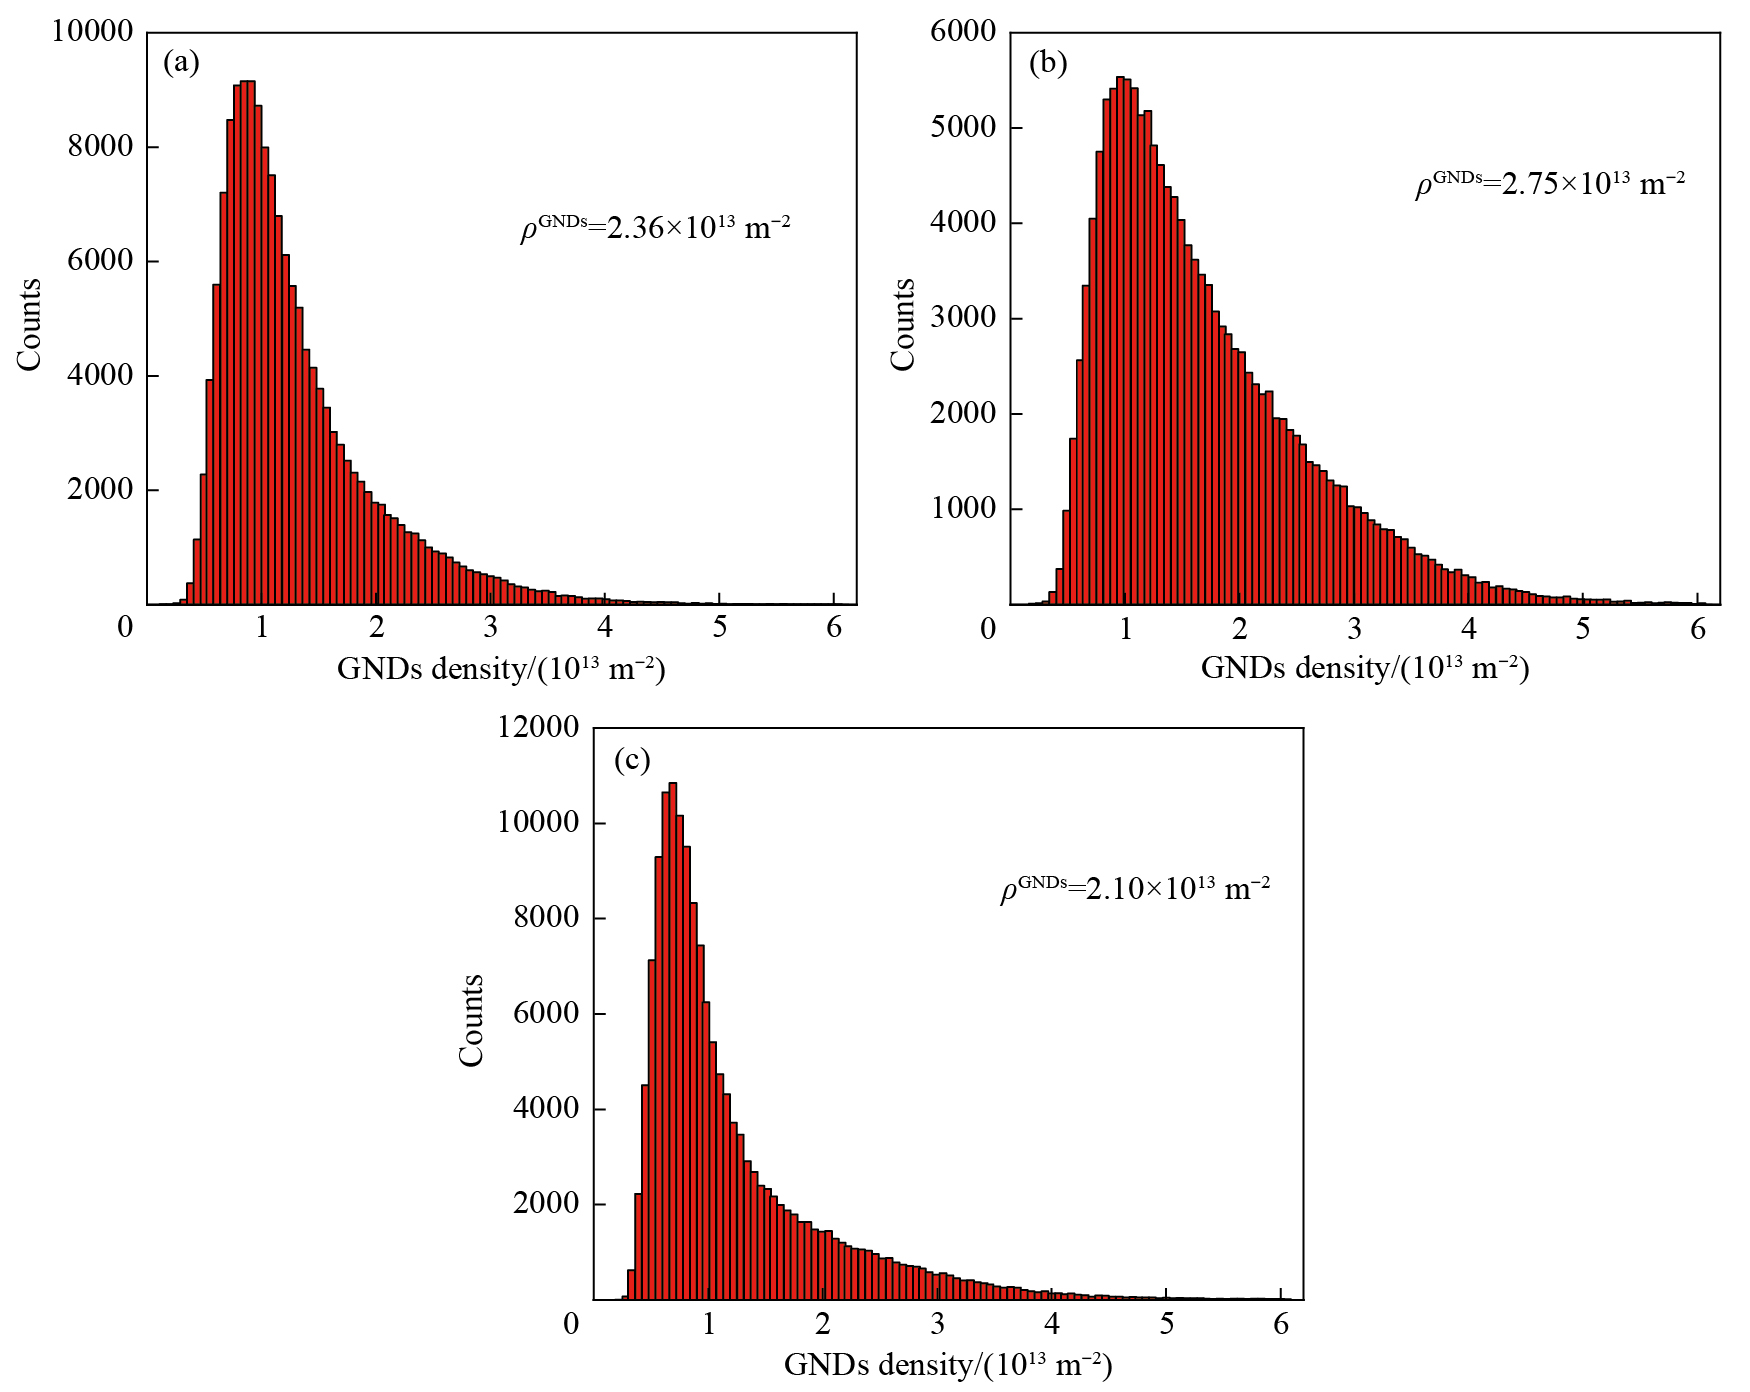
图8为不同变形速率条件下(ε=0.7,T=450 ℃,=0.01,0.1和1 s−1)试样的孪晶分布图,其中红色线条标记孪晶界。随着应变速率的增加,孪晶界所占比例同样呈现“先增加后减少”的趋势,分别为0.172%,0.772%和0.111%,该变化规律与GNDs密度的演变趋势一致。GNDs作为塑性变形梯度的产物,其非均匀分布会引起局部应力集中,从而直接降低孪生所需的临界分切应力(CRSS),促进孪生启动。因此,GNDs密度的升高会显著提升孪生机制的作用概率[25]。当=0.1 s−1时,位错增殖速率超过动态回复速率,导致GNDs密度上升,局部应力集中加剧,孪生形核概率显著增加,孪晶比例相应提高。而在=1 s−1时,绝热温升与储存能积累共同促进DDRX的发生。孪晶界作为高能界面,可为再结晶提供优先形核位置,如图8(c)中绿色虚线所示,晶界弓弯形核主要发生在孪晶界附近,从而导致孪晶比例下降。
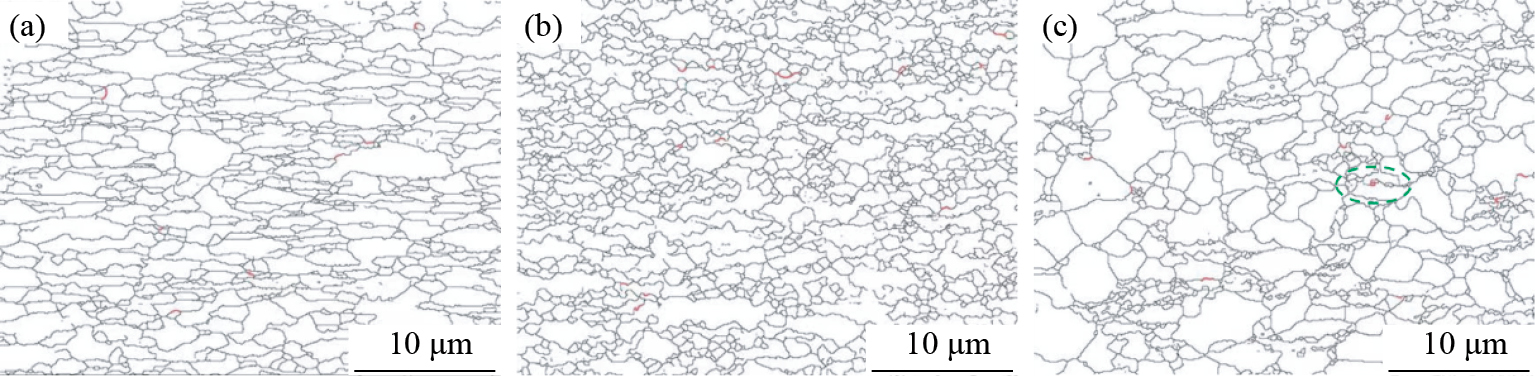
图9为不同变形速率条件下(ε=0.7,T=450 ℃,=0.01,0.1和1 s−1)试样的Schmid因子分布及其统计图。图9(a~c)中不同颜色代表晶粒的变形能力,当晶体从“硬取向”向“软取向”转变时,颜色相应由蓝色过渡到红色[26]。图中大部分区域呈现红、黄色,表明3种应变速率下的显微组织均以“软取向”为主,晶粒取向有利于滑移进行。由图9(d~f)的统计结果可知,3种应变速率下的Schmid因子数值普遍较高,整体以“软取向”占优,说明线坯在热变形过程中持续发生晶粒旋转与晶界迁移。具体而言,当=0.01 s−1时,Schmid因子在0.5区间出现最高峰;=0.1 s−1时,峰值位于0.48区间;而=1 s−1时,“软取向”程度有所降低,在小于0.36的区间出现新的峰值。总体来看,在给定温度下,随着应变速率的增加,“软取向”分布呈现逐渐减弱的趋势,这与图9(d~f)的统计结果一致。
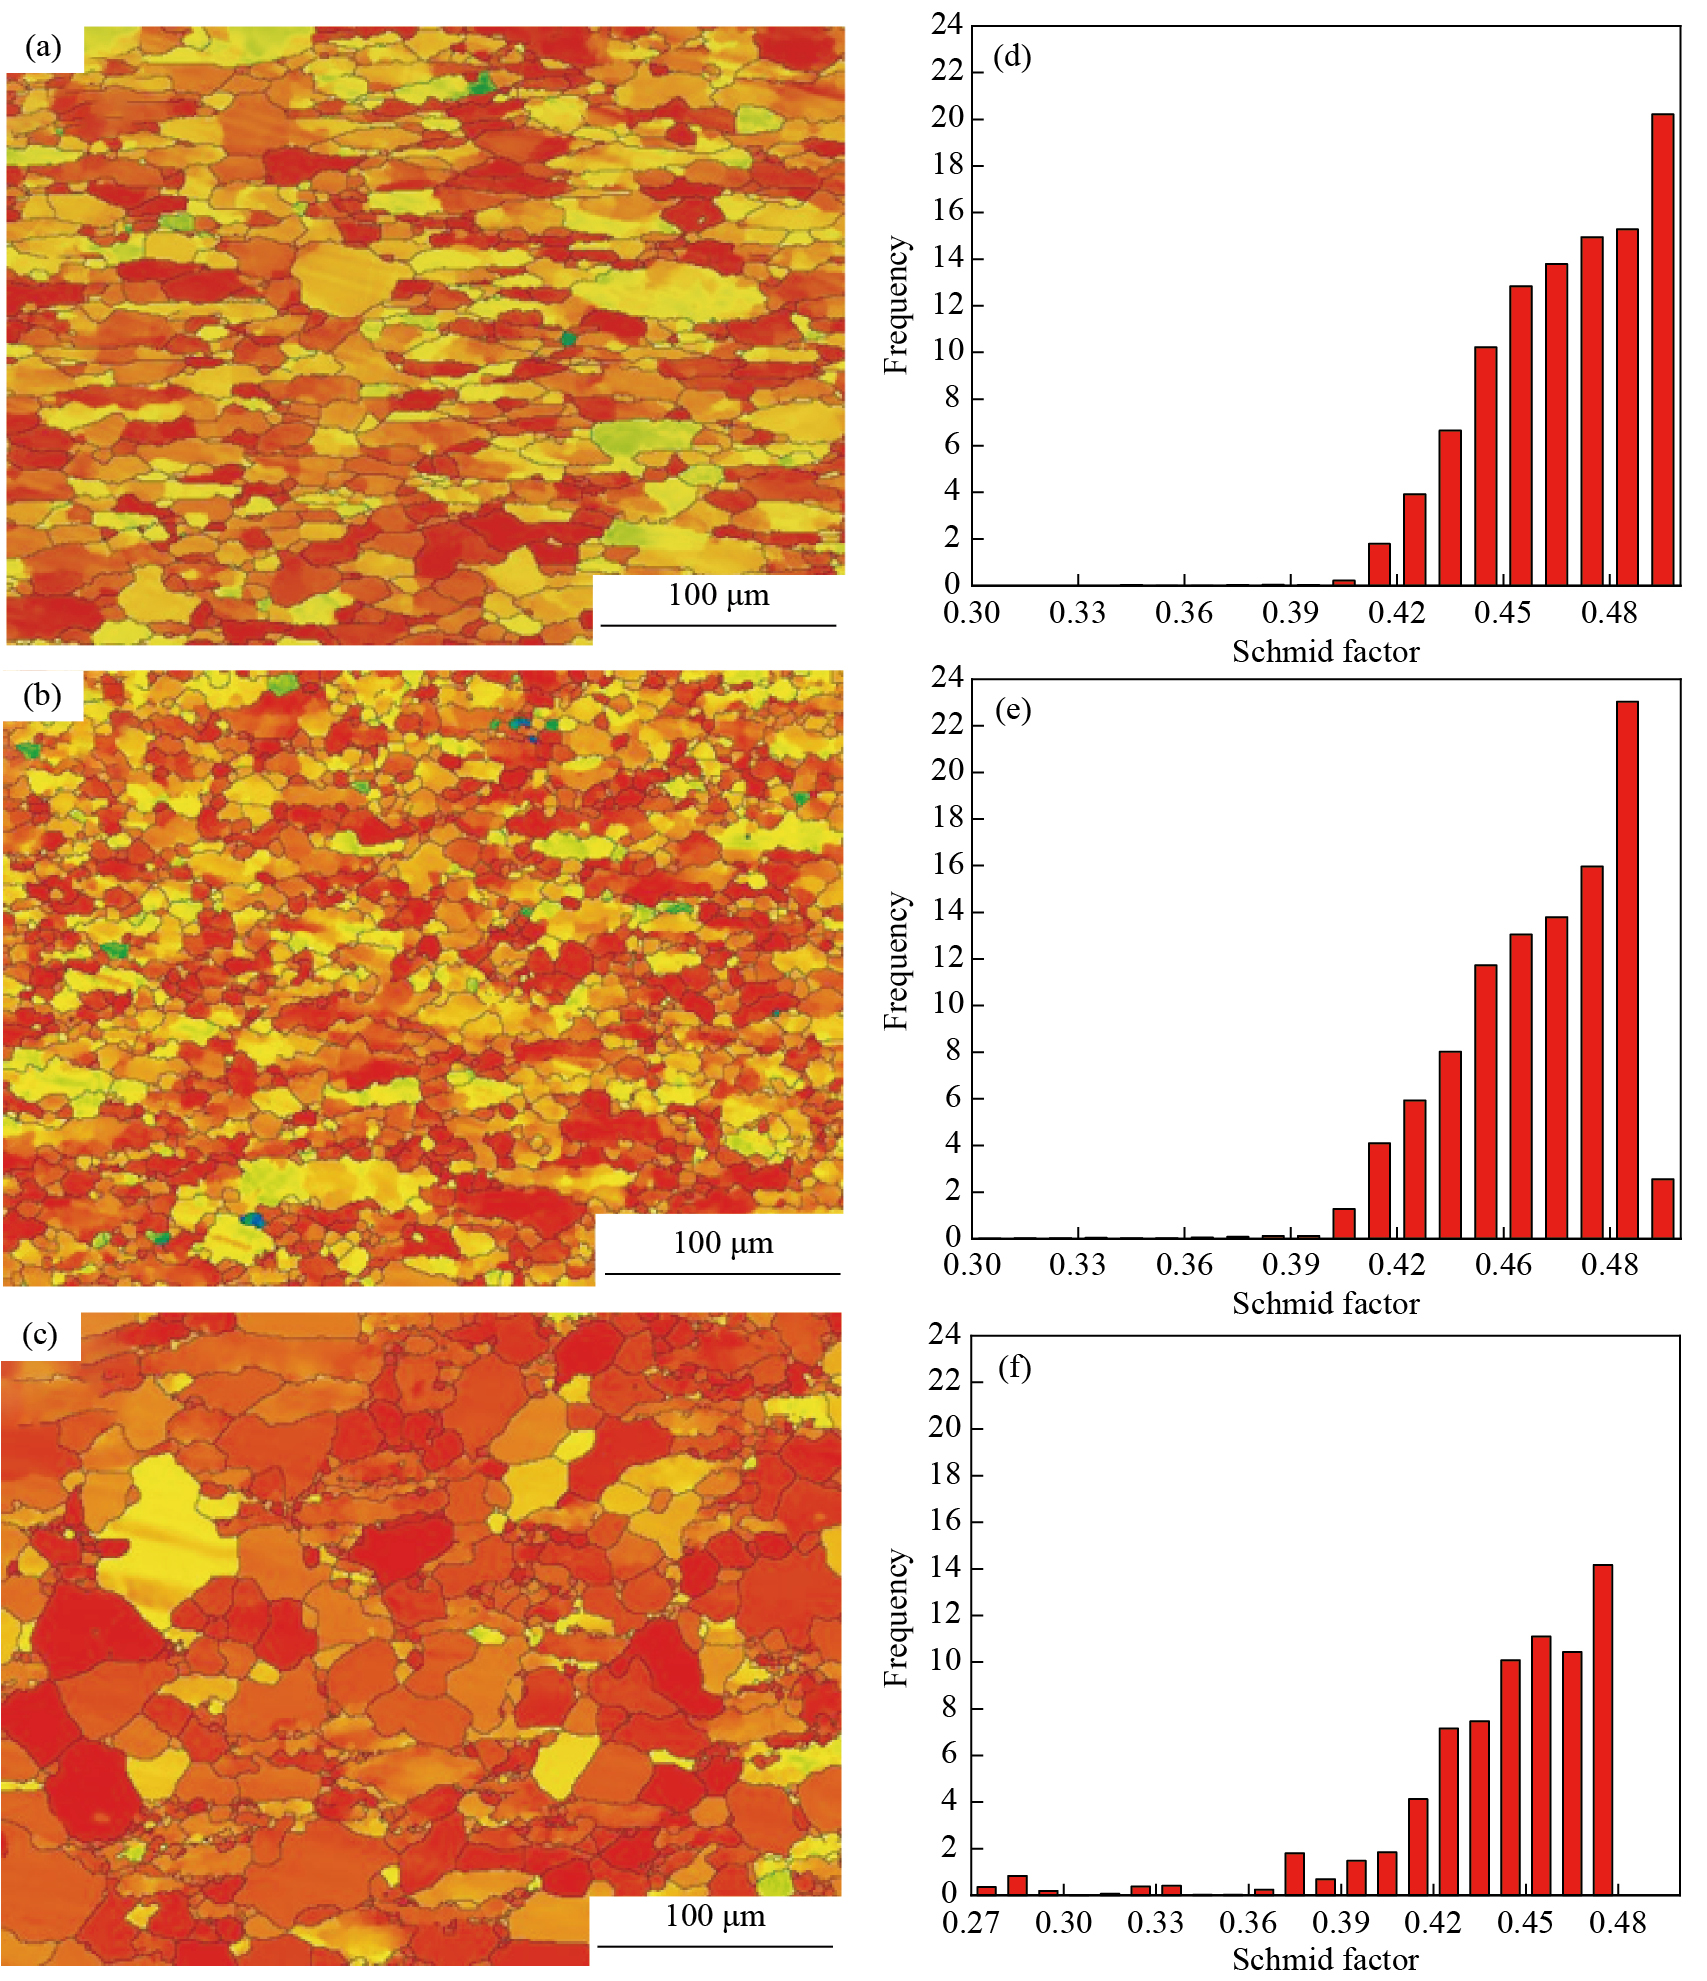
5356铝合金在塑性变形过程中,滑移引发晶粒旋转,促使滑移面逐渐转向最大剪切应力方向,即趋于“软取向”。在低应变速率下,位错滑移占主导地位,晶粒通过逐步旋转调整取向;软取向晶粒因变形抗力较低而优先参与塑性变形,从而进一步强化了软取向的分布。当应变速率升高时,绝热温升促进DRX,但位错的快速积累可能暂时抑制再结晶过程,此时晶粒旋转机制仍在取向调整中起主导作用,而随后温升所激活的DRX仍倾向于在软取向晶粒处形核。因此,在不同应变速率下,晶粒取向仍整体保持以“软取向”为主的特征。
图10为不同变形速率条件下(ε=0.7,T=450 ℃,=0.01,0.1和1 s−1)试样的反极图面分布图(Inverse Pole Figure map,IPF)。IPF通过颜色表示晶粒取向与样品法向之间的关系:图中颜色代表晶体相对于试样法线的取向,相同颜色表示晶体取向一致。其中,红色对应<001>方向,蓝色对应<111>方向,绿色对应<101>方向。随着应变速率的增加,<100>丝织构呈现“先增强后减弱”的趋势,<110>丝织构为“先减弱后增强”,<111>丝织构则为“先增强后减弱”。整体上,丝织构的演变路径可概括为:<101>丝织构→<001>与<111>丝织构→<101>丝织构。从图10可以看出,晶粒整体取向并不显著,不同热压缩状态下的合金织构呈随机分布特征,这与图6(d~f)的取向相关性较低的结果相一致。3种应变速率下的反极图极密度值分别为2.99,3.76和2.96,表明织构强度整体不高。这种较弱织构状态通常有利于提高合金的塑性[27–28]。
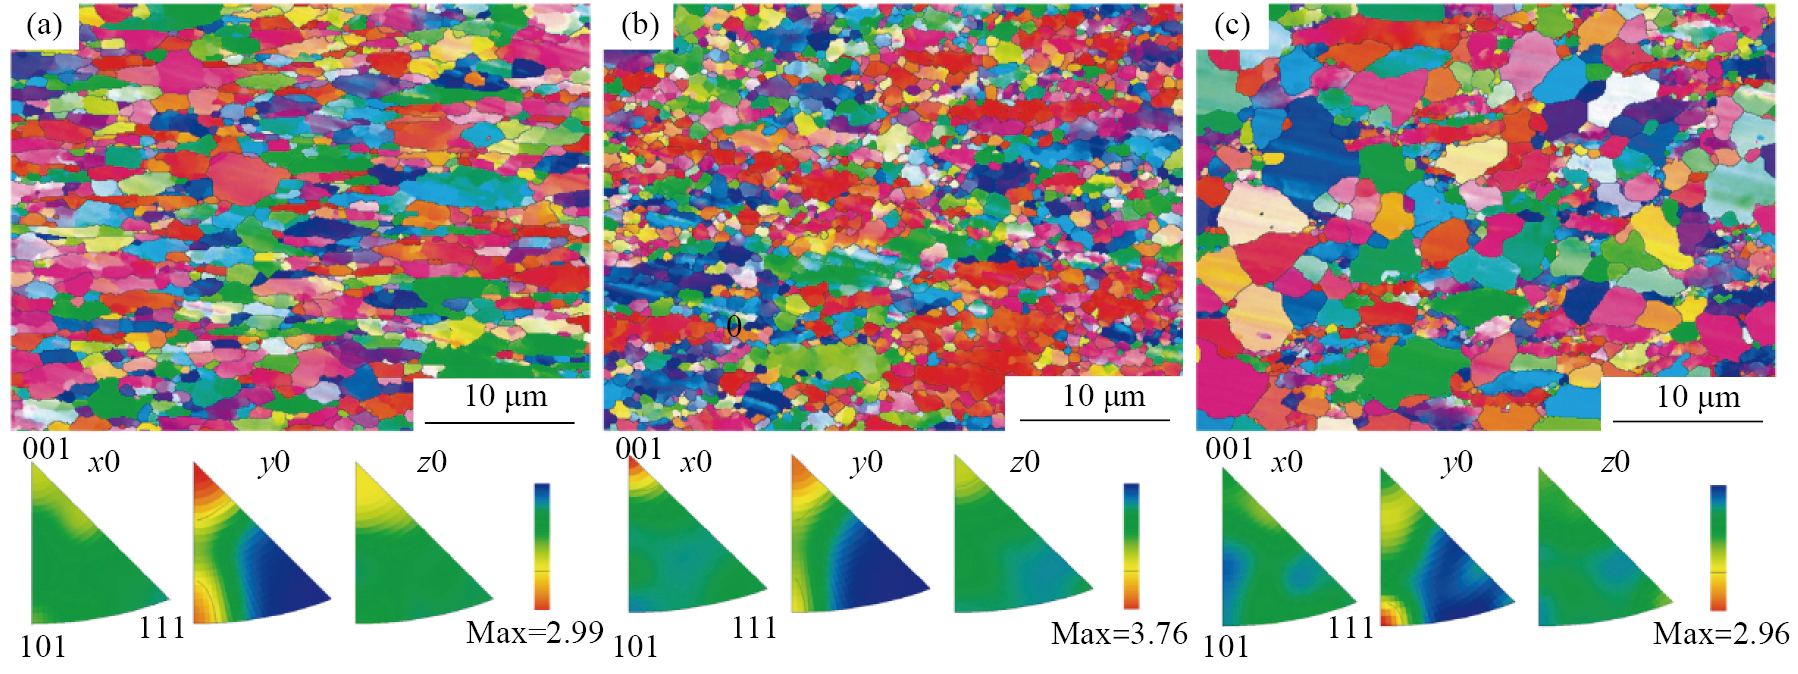
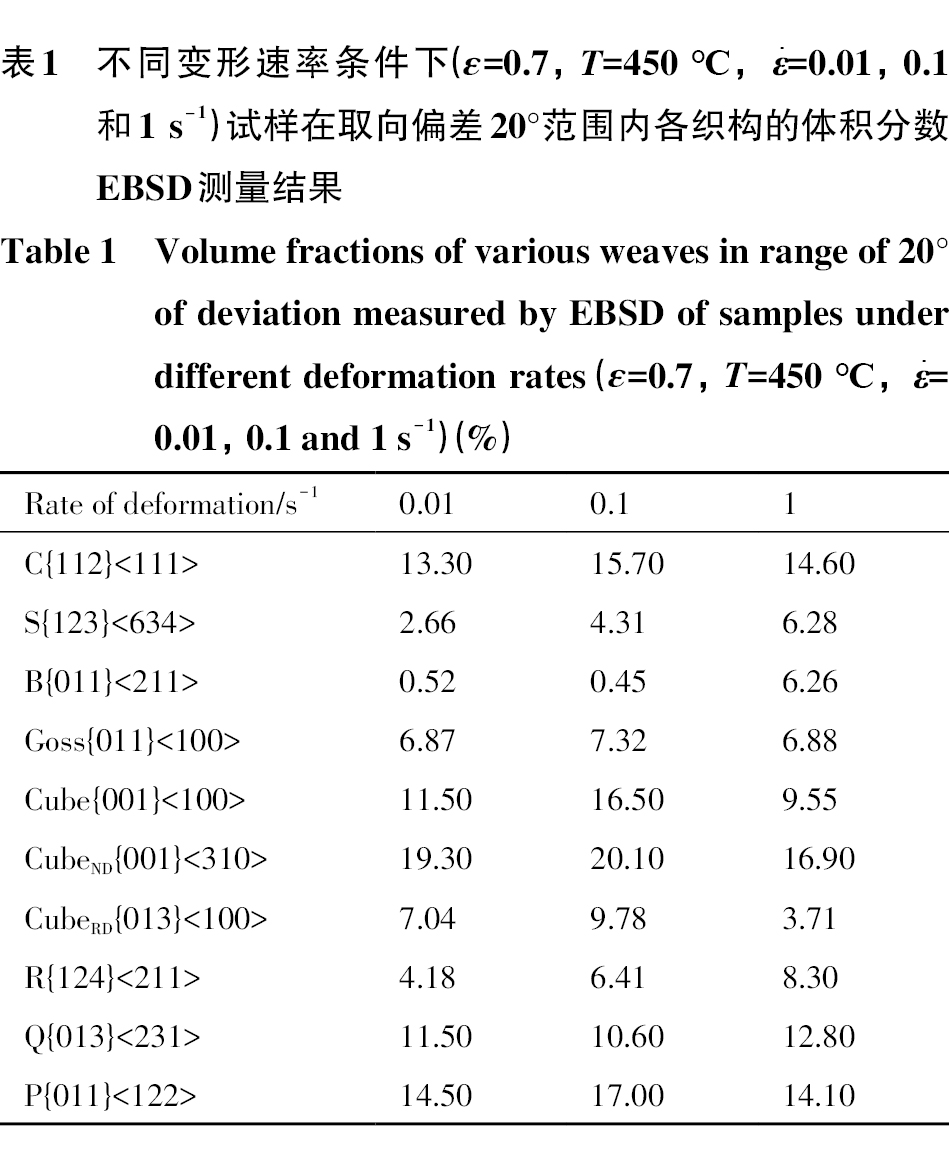
表1为不同变形速率条件下(ε=0.7,T=450 ℃,=0.01,0.1和1 s−1)试样在取向偏差20°范围内各织构的体积分数EBSD测量结果。3种应变速率下,立方织构(Cube)、旋转立方织构(CubeND)和P织构所占比例较高,表明合金中的再结晶织构主要以Cube,CubeND和P织构为主。当=0.01 s−1时,C,CubeND和P织构所占比例较大,分别为13.3%,19.3%和14.5%。随着应变速率的增加,这3种织构的体积分数均呈现“先升高后降低”的趋势;而S织构和R织构的体积分数则随应变速率的提高持续增加。B织构和Q织构的体积分数随应变速率的变化呈现“先减少后增加”的特点。当=1 s−1时,合金中C,S,B和Goss等变形织构的总含量较高。这些织构对应的Schmid因子相对较小,属于“硬取向”,不利于滑移进行,这与前文图8所述=1 s−1时Schmid因子“软取向”程度降低的结论相符。
基于热压缩实验建立了铸挤态5356铝合金的流动应力本构方程和热加工图。本构方程定量描述了流动应力与变形条件之间的关系,而热加工图可用于预测线坯在热变形过程中的“安全区”与“失稳区”,为5356铝合金焊丝制备提供工艺依据。由图2可知,功率耗散因子从左至右逐渐升高,其最高值(0.38)位于右下角区域,对应高温-低应变速率条件;最低值(0)则出现在左下角,对应低温-高应变速率条件。总体上,功率耗散因子随变形温度升高而增大,随应变速率降低而增大。较高的功率耗散因子通常意味着材料具有更好的可加工性,即高温-低应变速率区域有利于热变形加工。当ε=0.7时,5356焊丝线坯的高功率耗散区集中在T=430~480 ℃,=0.01~1 s−1范围内。
热塑性变形中常见的变形机制包括DRV,DRX,超塑性、楔形裂纹、孔洞形成、晶间裂纹、颗粒边界裂纹及流动失稳等[29]。其中,DRX和超塑性属于“安全”机制,DRV也为热加工所期望,而DRX对应的功率耗散因子通常高于DRV,更有利于热变形过程的进行[30]。结合图4~6可知:当=0.1 s−1时,较高的应变速率提升了变形活化能,促使位错增殖与积累更为显著,导致LAGBs的分布较=0.01 s−1时更为密集;当=1 s−1时,应变速率的进一步提高引起快速加工硬化,位错密度进一步增加。LAGBs在持续吸收位错后逐渐转变为HAGBs,同时变形过程中产生的热量促使亚晶及再结晶晶粒尺寸增大,形成典型的“项链”组织。在不同应变速率下,新晶粒主要在晶界弓弯处形核并长大,表明合金在热变形过程中的主要软化机制为DDRX。
热加工过程中微观组织(如亚晶、晶界特征)对DRX具有重要影响。首先,亚晶是DRX的形核基础,其状态直接影响再结晶的启动;其次,HAGBs作为有效的形核位置能够促进DRX进程,大小角度晶界的比例变化也会影响再结晶程度。图4(d)与图5(d)显示,HAGBs比例的变化趋势与再结晶区占比一致,而与LAGBs占比相反,说明HAGBs的增加为再结晶提供了更多形核位置,促进了再结晶的发生。当=0.01 s−1时,HAGBs占比最高(58.9%),LAGBs占比最低(38.3%)。HAGBs能有效阻碍位错运动,有利于提高线坯的强度;LAGBs则可抑制裂纹扩展,有助于改善塑性。因此,该条件下线坯表现出最佳的综合性能。
由图10和表1可知,不同变形状态下线坯的织构整体呈随机分布特征。随着应变速率的增加,不同丝织构之间发生相互转化,其演变路径可描述为:<101>丝织构→<001>与<111>丝织构→<101>丝织构。线坯中C,CubeND和P织构的体积分数随应变速率呈现“先升高后降低”的趋势,而B和Q织构则呈现“先降低后升高”的趋势。图5(d)显示,=0.01和1 s−1时的再结晶程度高于=0.1 s−1,说明再结晶区的增加促使C,CubeND和P织构向B和Q织构转变。此外,研究表明,Goss{011}<100>织构和P{011}<122>织构均与Brass{011}<112>织构存在35°<110>的晶体学取向关系,属于低能量取向[31]。表1中,Goss织构和P织构的体积分数均随应变速率“先增加后减少”,而B织构的变化趋势恰好相反,表明这三者之间存在相互转化的关系。
5356铝合金线坯织构的演变主要受以下3方面因素影响:1)晶粒尺寸:如图3所示,随着应变速率的增加,平均晶粒尺寸逐渐增大(7.47,8.55和9.45 μm),增大了晶粒转动与晶界迁移的阻力,从而引起晶粒取向变化;2)变形区与再结晶区比例:结合图5(d)、图10和表1可知,随应变速率增加,变形区比例呈现“先升高后降低”(25.2%,66.36%和33.83%),变形晶粒的择优取向导致丝织构发生变化;再结晶区比例则呈现“先降低后升高”(21.9%,9.47%和18.04%),进而影响再结晶织构的组成;3)GNDs密度:位错密度是反映材料性能的关键参数。热变形中位错先相互缠结形成胞状结构,随后通过湮灭与重排逐渐演化为亚晶,最终在HAGBs迁移作用下形成新的DRX晶粒。该过程直接影响晶粒取向,故位错密度与织构演变密切相关。如图6所示,GNDs密度随应变速率呈“先升高后降低”趋势(2.36×1013,2.75×1013和2.10×10¹³ m−2),其增大会阻碍晶粒间的相对转动,从而引起织构变化。
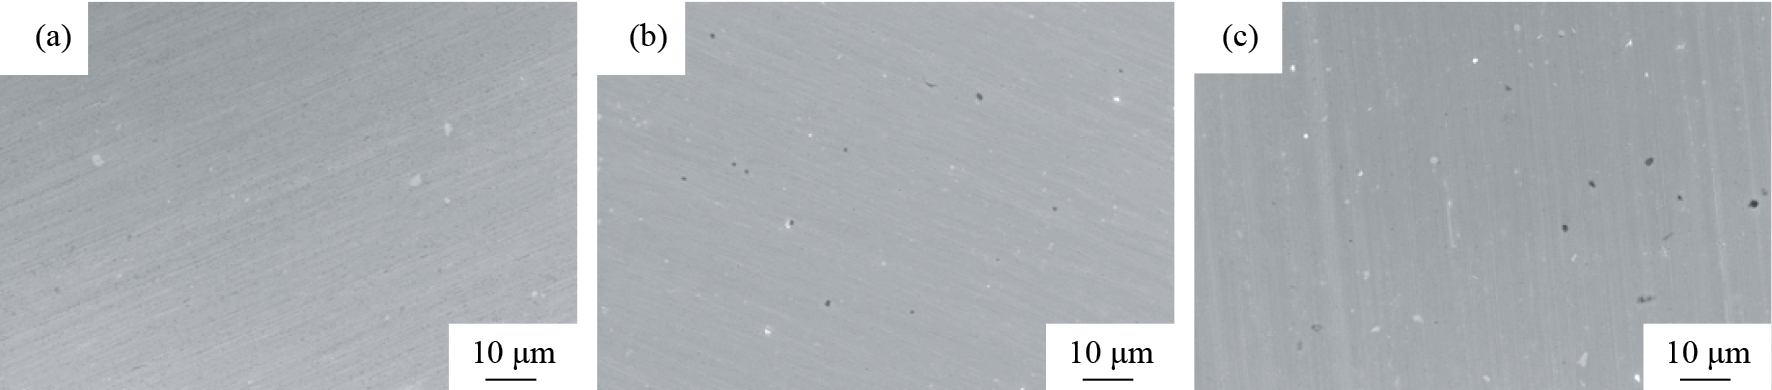
图11为不同变形速率条件下(ε=0.7,T=450 ℃,=0.01,0.1和1 s−1)试样的SEM表面形貌图。可见,当=0.01 s−1时,线坯表面缺陷最少,表面质量最佳。影响5356铝合金焊丝表面质量的主要因素包括晶粒尺寸、织构类型及晶体取向分布:1)晶粒尺寸:晶粒尺寸直接影响多晶体变形的均匀性。晶粒较大时,晶内与晶界附近的应变差异显著,变形不均匀性增大;晶粒较小时,应变分布更为均匀,有利于获得良好的表面质量。在ε=0.7,T=450 ℃,=0.01 s−1条件下,线坯平均晶粒尺寸最小(7.47 μm),变形均匀性最佳,表面质量最优;2)织构类型:焊丝后续常进行阳极氧化处理,织构类型会影响氧化膜的均匀性。其中Cube织构{001}<100>对氧化膜生长影响最为显著,由于{001}取向晶粒的氧化膜生长速度高于{011}和{111}取向,易导致膜厚不均与反射率差异。Cube织构占比越高,理论上阳极氧化后的表面质量越好[32]。由表1可知,在=0.01和0.1 s−1条件下,Cube织构体积分数较高;3)晶体取向随机化程度:在=0.01 s−1时,晶粒尺寸最小,晶粒转动与晶界迁移更易进行,促使织构随机化程度提高,晶粒间取向差增大。这种取向分布的不均匀性增强了材料的各向异性,有利于实现更均匀的塑性变形,从而改善表面质量。相较于织构类型,晶粒尺寸与晶粒间取向差对表面质量的影响可能更为显著。
1)5356铝合金线坯热变形过程中的热激活能为171.23 kJ·mol−1,在给定应变下,其Arrhenius本构方程可表示为:。热加工图显示,5356铝合金最佳热加工参数范围处于T=430~480 ℃,=0.01~1 s−1,对应的功率耗散因子最高(0.38),表明该区域具有优良的可加工性。
2)在ε=0.7,T=450 ℃,=0.01,0.1和1 s−1条件下,5356铝合金线坯热变形的主要软化机制为DDRX,再结晶形核以“晶界弓弯机制”为主。当=0.01 s−1时,再结晶区占比最高(21.9%),平均晶粒尺寸最小(7.47 μm),且再结晶、亚晶与变形晶粒分布均匀,织构呈随机化分布。此时线坯的可加工性最优,在保障焊丝强度的同时变形均匀性良好,有利于提高最终焊丝产品的表面质量。
3)相同变形条件下,5356铝合金线坯织构整体呈随机分布特征,其演变主要受晶粒尺寸、变形区/再结晶区比例以及GNDs密度的影响。随着应变速率的增加,不同丝织构之间发生相互转化,演化路径遵循:<101>丝织构→<001>与<111>丝织构→<101>丝织构。其中,Goss织构与P织构可与B织构相互转化,而再结晶区比例的增加会促进C,CubeND和P织构向B,Q织构转变。
Chamanfar A,Alamoudi M T,Nanninga N E,Misolek W Z. Analysis of flow stress and microstructure during hot compression of 6099 aluminum alloy (AA6099) [J]. Materials Science & Engineering A,2019,743(1):684.
Jian H G,Xiao K M,Pai J J,Chen M,Zhang W. Effect of deformation annealing on microstructure,texture and properties of 2A12 aluminum alloy [J]. Rare Metal Materials and Engineering,2023,52(10):3363.
Li H,Huang Y C,Liu Y. Dynamic recrystallization mechanisms of as-forged Al-Zn-Mg-(Cu) aluminum alloy during hot compression deformation [J]. Materials Science and Engineering:A,2023,878(6):145236.
Andiarwanto S,Miura H,Sakai T. Strain rate effect on dynamic nucleation at triple junctions in a copper tricrystal [J]. Materials Transactions,2003,44(10):2213.
Lu K,Lu L,Suresh S. Strengthening materials by engineering coherent internal boundaries at the nanoscale [J]. Science,2009,324(5925):349.
Nakanishi D,Kawabata T,Aihara S. Brittle crack propagation resistance inside grain and at high angle grain boundary in 3% Si-Fe alloy [J]. Acta Materialia,2018,144:768.
Deng L,Zhang H D,Li G A,Tang X F,Yi P S,Liu Z,Wang X Y,Jin J S. Processing map and hot deformation behavior of squeeze cast 6082 aluminum alloy [J]. Transactions of Nonferrous Metals Society of China,2022,32(7):2150.
Calcagnotto M,Ponge D,Demir E,Raabe E. Orientation gradients and geometrically necessary dislocations in ultrafine grained dual-phase steels studied by 2D and 3D EBSD [J]. Materials Science and Engineering:A,2010,527(10):2738.
Han C S,Gao H,Huang Y,Nix W D. Mechanism-based strain gradient crystal plasticity—I. theory [J]. Journal of the Mechanics and Physics of Solids,2005,53(5):1188.
Kubin L P,Mortensen A. Geometrically necessary dislocations and strain-gradient plasticity:a few critical issues [J]. Scripta Materialia,2003,48(2):119.
Ma X L,Huang C X,Moering J. Mechanical properties of copper/bronze laminates:Role of interfaces [J]. Acta Materialia,2016,116:43.
Stanford N. Micro-alloying Mg with Y,Ce,Gd and La for texture modification—a comparative study [J]. Materials Science and Engineering A,2010,527(10/11):2669.
Stanford N,Atwell D,Beer A,Davies C,Barnet M R. Effect of microalloying with rare-earth elements on the texture of extruded magnesium-based alloys [J]. Scripta Materialia,2008,59(7):772.
Du C F,Gao Y P,Zha M,Wang C,Jia H L,Wang H Y. Deformation-induced grain rotation and grain boundary formation achieved through dislocation-disclination reactions in polycrystalline hexagonal close-packed metals [J]. Acta Materials,2023,250(5):118855.
 顶部