目录图表
钨(W)具有优异的高温性能(如极高的熔点、较低的热膨胀系数和蒸气压)、良好的机械强度和化学稳定性,被广泛应用于能源、电子和航空航天等领域[1–2]。但钨的韧脆转变温度高(260~370 ℃[3])、脆性大,成形过程中容易产生裂纹和断裂。为克服这一局限,研究学者逐渐将关注点转向钨与异种材料的连接技术,以期通过复合结构实现材料的多功能化。铜(Cu)具有良好的导电导热和加工成型性能[4–5],W和Cu之间的有效连接已经成为近年来的一个重要课题,特别是W-Cu连接件被认为是现代磁约束核聚变堆中最适合面向等离子的部件[6–7]。然而,由于W和Cu的物理化学性质差异巨大,且两者在固态下既不互溶也不形成金属间化合物,所以在两种材料的界面处结合强度不高,服役过程中容易出现失效。具体而言,主要是两种材料弹性模量及热膨胀系数的差异会导致界面上出现明显的错配应力,从而引起应力集中[8]。目前,已报道的W和Cu的连接方法包括钎焊[9–14]、扩散焊[15–18]、等离子喷涂[19–21]和爆炸焊接[22–25]等。相比之下,钎焊作为一种低成本的连接方法,其焊接温度相对较低、工艺过程简单,且对焊件形状和尺寸无特殊要求,已成为了钨、铜材料的主要连接方法之一[26]。
W与Cu之间的钎焊属于硬钎焊,已有报道中使用的钎料包括Cu基[11,14,27]、Au基[10,12]和Ag基[9]等,其结果表明钎料成分和钎焊温度对W-Cu接头组织和性能有着重要影响。值得注意的是,相关研究基本都是通过炉内钎焊在真空条件下完成的[9–13,27]。由于在工业生产中,钎焊也经常会在保护性气氛下进行,保护气体的引入将影响零件表面状态并可能改变钎料的润湿性,从而对接头质量产生不可忽视的影响。本文在前期钎料与母材润湿行为研究的基础上[28],采用BAg72Cu,BCu89AgP,Ag-27Cu-3Ti和BAg49ZnCuMnNi这4种钎料分别在氮气(N2)和氮氢混合气氛(N2+H2)下对W和Cu进行钎焊连接,并系统研究W-Cu零件焊接外观、微观组织和力学性能,从而为其更好地在电子信息领域应用提供参考。
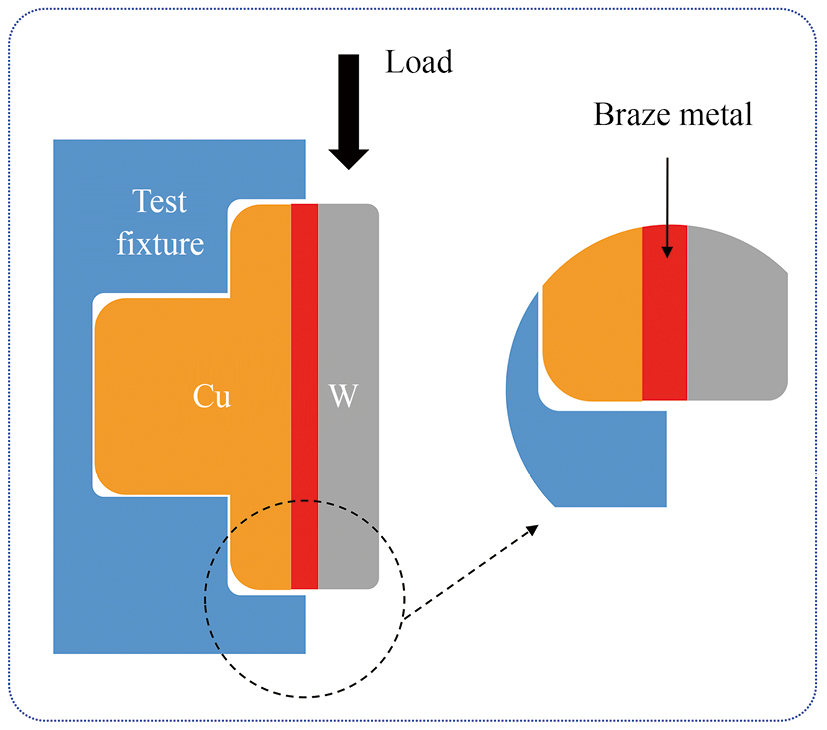
实验所用纯钨和紫铜中的W和Cu含量均不低于99.95%,钎料为市场上容易购得的银基和铜基钎料,具体为BAg72Cu,BCu89AgP,Ag-27Cu-3Ti和BAg49ZnCuMnNi。采用马弗炉钎焊连接W和Cu,炉内气氛为N2或N2+H2(N2/H2体积比为6∶1,气氛压力为常压),其氧含量不高于0.5×10−6。钎焊所用的纯钨和紫铜分别为圆片状(Φ3 mm×0.5 mm)和T形结构(头部为焊接端,尺寸Φ3 mm×0.4 mm),焊接前通过机械研磨和抛光使W和Cu的表面粗糙度Ra分别不高于0.1和0.45 µm,然后再经无水乙醇超声清洗和烘干。为去除钎料表面可能存在的油污,焊片(Φ2.2 mm×0.1 mm)在使用前同样经过无水乙醇清洗。清洗后的母材和焊片均存放于洁净干燥的环境中,其存储至入炉钎焊的时间不超过24 h。钎焊时,将铜材、焊片和钨片在石墨模具内依次组装(焊片位于铜和钨之间),然后将待焊零件和模具放入马弗炉,随炉升温至900 ℃保温10 min,最后随炉冷却至不高于60 ℃出炉(实际炉温曲线见文献28)。为保证实验结果的可靠性,每种钎料均焊接不少于20只零件。采用VHX 5000超景深光学显微镜观察焊后零件外观和焊接界面金相组织。金相试样制备时将零件沿轴向切开,采用环氧树脂冷镶后进行机械研磨和抛光,W的晶粒组织采用氨水和双氧水混合液进行刻蚀(9 ml H2O2+3 ml NH4OH),Cu晶粒组织采用氯化铁和盐酸水溶液(1 g FeCl3+30 ml HCl+50 ml H2O)刻蚀。W-Cu钎焊界面微区成分采用Zeiss Sigma扫描电镜(SEM)及其附带的能谱仪(EDX,Oxford X-Max)进行分析,界面微区硬度通过Shimadzu HMV 2000显微硬度计进行测量,测试载荷为2.94 N,保压压力为10 s。W-Cu钎焊接头强度通过Shimadzu ZT-LX电子万能试验机进行,横梁移动速率为1 mm·min−1,图1为W-Cu零件剪切示意图。
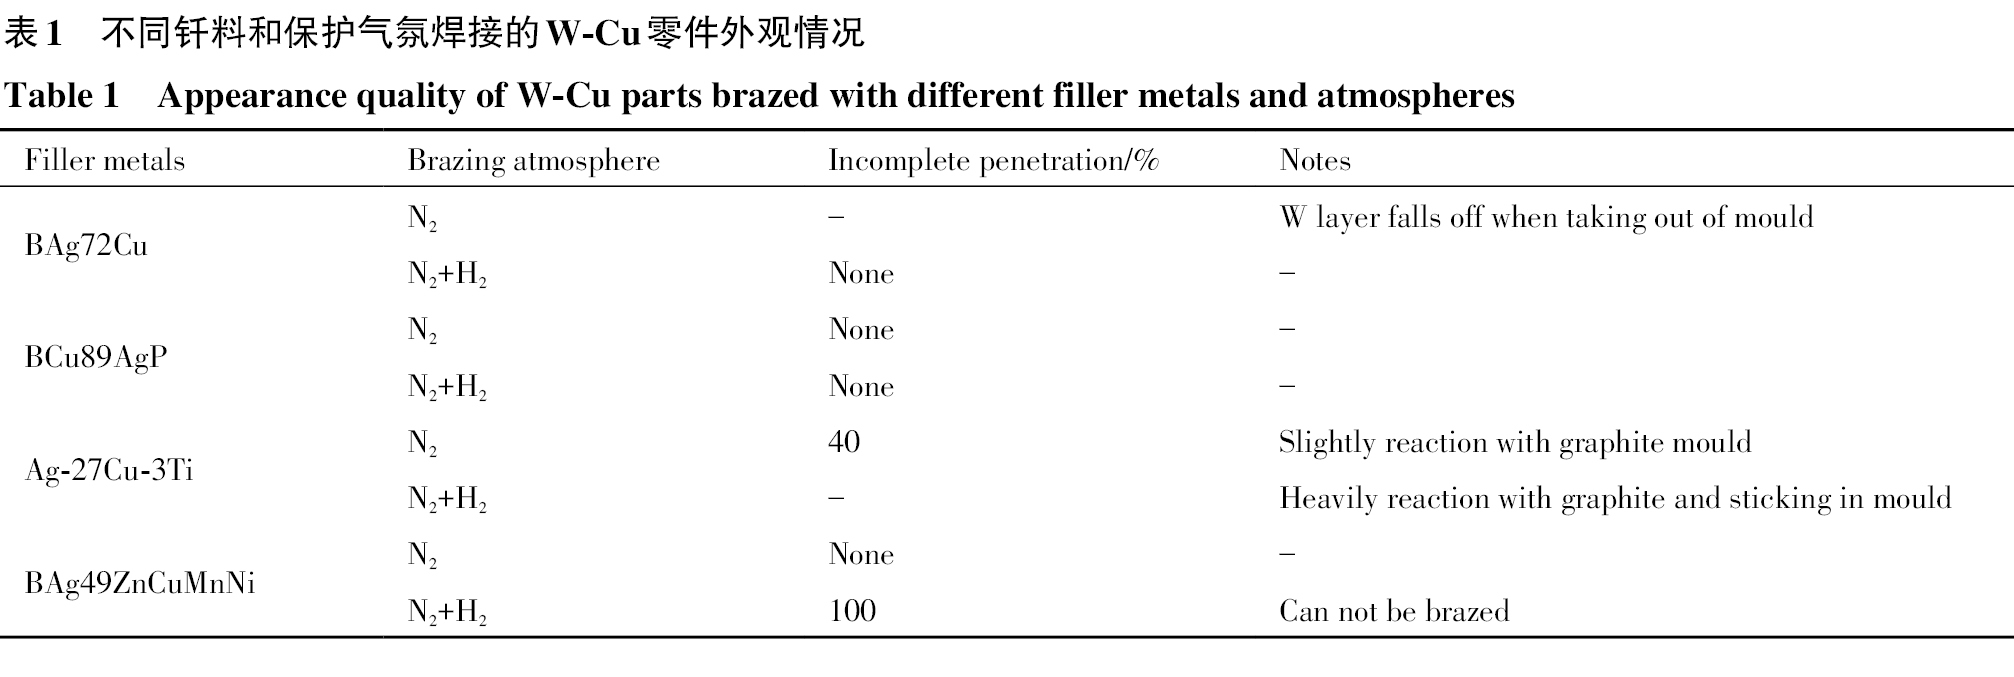
图2为不同气氛下分别采用BAg72Cu,BCu89AgP,Ag-27Cu-3Ti和BAg49ZnCuMnNi钎料焊接的W-Cu零件外观照片。可以看出,在N2气氛下,BCu89AgP和BAg49ZnCuMnNi连接的零件焊缝处金属填充较为充足,不存在明显的未焊合区域。Ag-27Cu-3Ti钎料焊接的只有部分零件外观完好,有较多零件出现焊料流动不均匀,从而造成钎料在一侧堆积甚至溢出,而另一侧分布不足产生缺口的情况(图2(c)插图中箭头所指)。此外,还可以观察到Ag-27Cu-3Ti钎料与石墨模具发生了反应,造成焊缝金属局部区域出现石墨粘接。而BAg72Cu钎料焊接的很多零件在从模具取出时便发生W层脱落的情况(图2(a)),表明W和Cu之间只是表观上形成了焊合,但两者之间的结合力很弱。在氮氢混合气氛下,BAg72Cu和BCu89AgP钎料所焊接的零件钎缝填充完好,不存在缺口等外观不良。Ag-27Cu-3Ti钎料与石墨模具的反应加剧,零件边缘出现大量石墨粘接(图2(g)),这同时也造成零件难以出模。BAg49ZnCuMnNi钎料则无法焊接,如图2(h)所示,W和Cu之间存在明显的缝隙,钎料未能通过毛细作用在W和Cu之间铺展。研究结果表明,当钎焊气氛从氮气变为氮氢混合气体后,BAg49ZnCuMnNi无论是与W还是Cu,在780~900 ℃温度下都由良好浸润变为不润湿,这是导致零件无法焊接的原因[28]。表1列出了采用上述4种钎料在不同气氛下焊接W-Cu零件的具体外观情况。由于在N2气氛下使用BAg72Cu钎焊的零件发生钨层脱落,而N2+H2气氛下Ag-27Cu-3Ti和BAg49ZnCuMnNi焊后零件与石墨模具反应严重或无法焊接,因此本文研究中暂不对以上3组样品进行组织和性能分析。
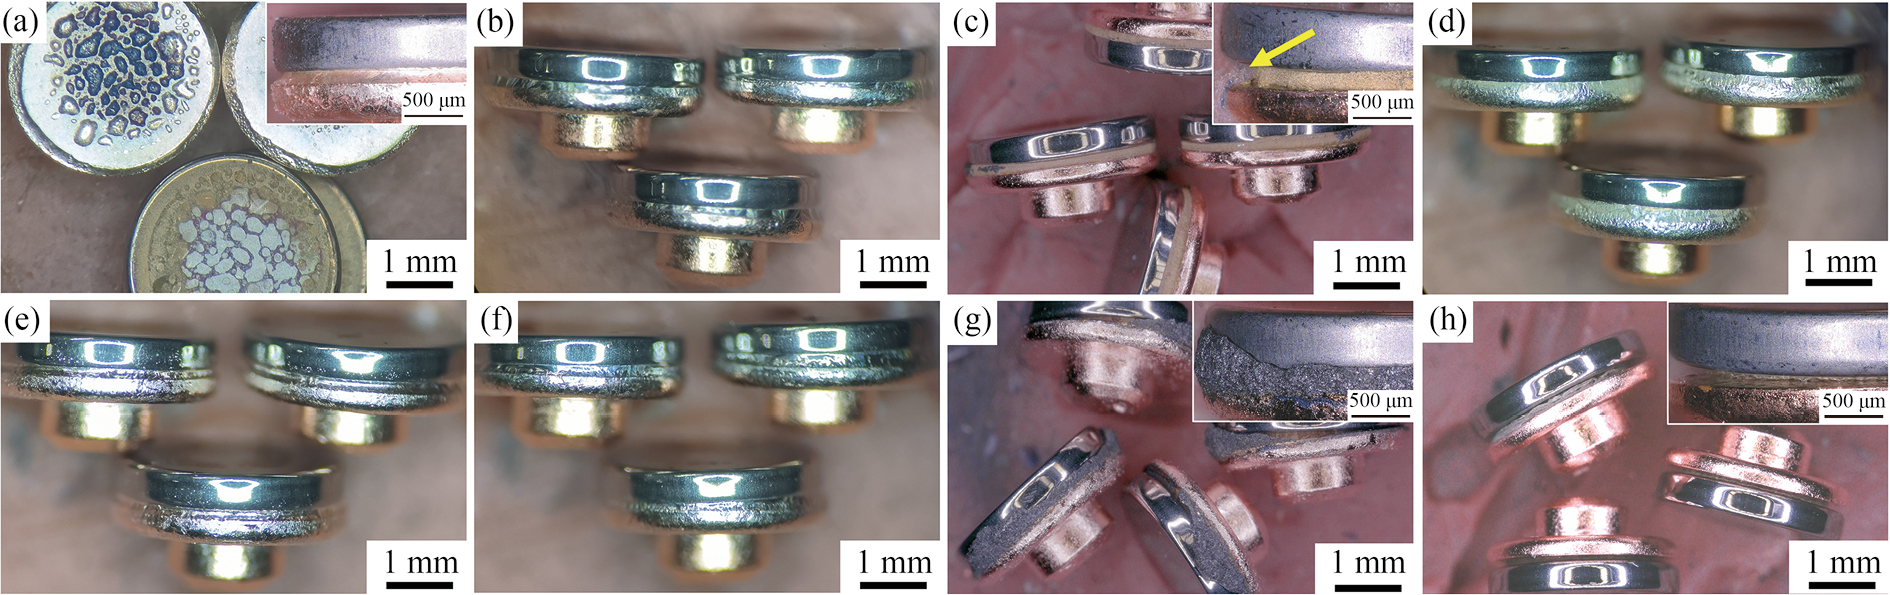
图3为不同钎料和保护气氛焊接的W-Cu零件金相照片。可以看出,采用BCu89AgP钎料在N2气氛下焊接的W-Cu界面存在不少尺寸在40 μm左右的气孔,相同气氛下,BAg49ZnCuMnNi中的孔洞很小,而Ag-27Cu-3Ti中基本观察不到孔洞缺陷,但在零件边缘产生与钎缝中心区域组织明显不同的近三角形区域,这可能是造成零件焊缝区边缘和石墨模具反应的原因,该区域的成分将通过SEM-EDS进行分析。在N2+H2气氛下,BAg72Cu和BCu89AgP的钎焊零件界面上也存在一定孔洞或(和)疏松,但相比N2气氛,引入H2后的BCu89AgP焊接界面孔洞数量减少。
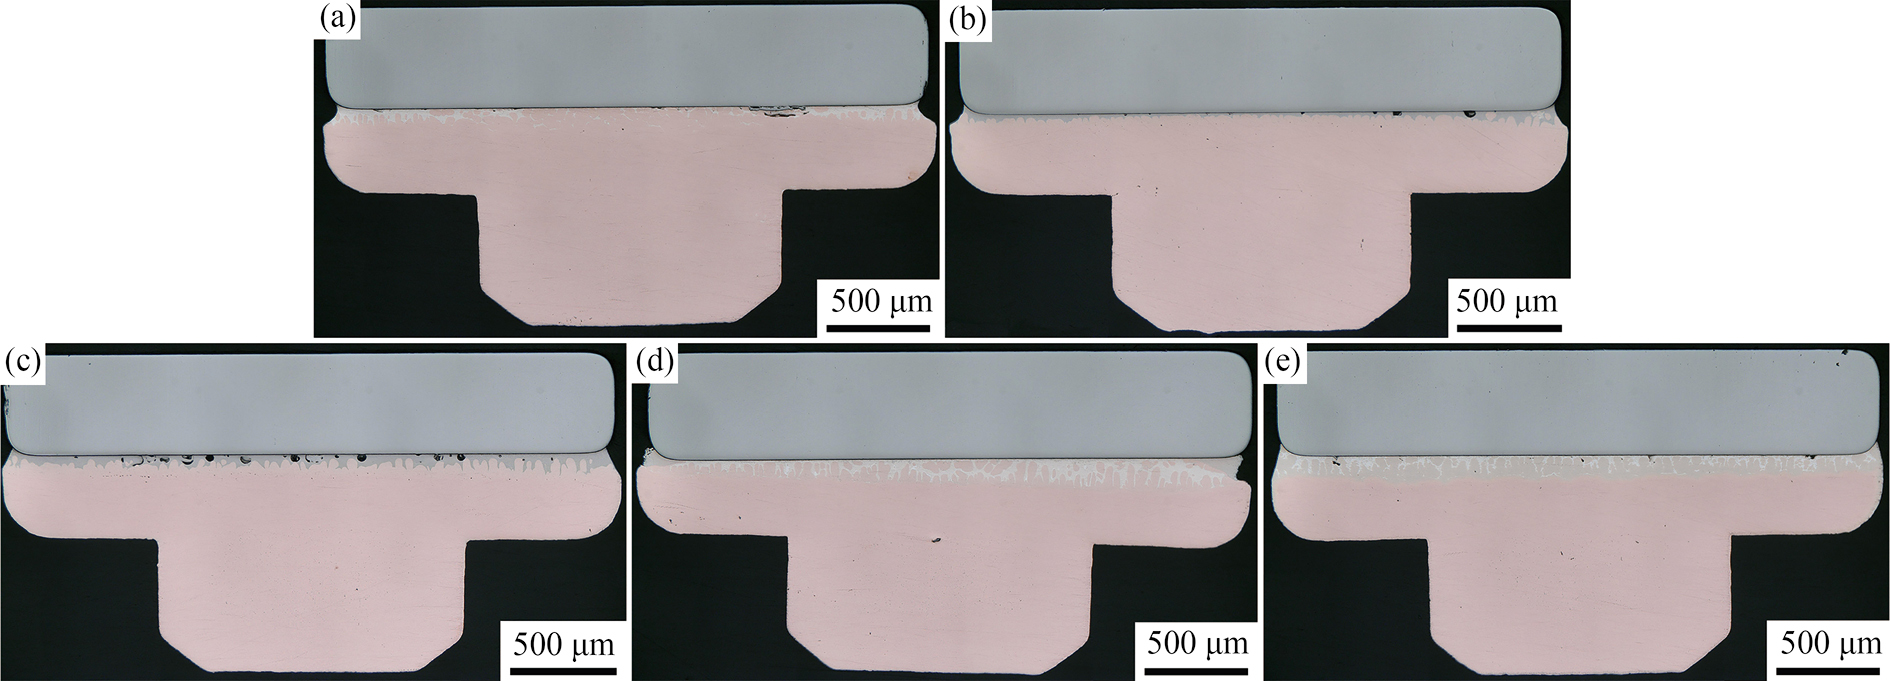
图4为钎焊前后W层和Cu基体分别在径向和轴向的金相组织,可见焊接前W和Cu在径向上的晶粒尺寸都非常细小,且由于强烈加工变形,其晶粒形状很不规则。在纵向上,W和Cu晶粒均被拉长,呈明显的纤维组织。钎焊后,无论在径向还是轴向上,W的晶粒尺寸及形态相比焊接前没有显著变化,而Cu则发生再结晶成为接近等轴的晶粒,且其尺寸比较粗大。需要指出的是,由于钎焊后W和Cu的组织随钎料成分和钎焊气氛变化不明显,故此处仅以N2+H2气氛下BCu89AgP焊接的零件进行说明。因纯铜的再结晶温度较低(200~300 ℃[29]),而W的再结晶温度为1200~1650 ℃[3],所以在本文研究所用的钎焊温度下(900 ℃),Cu出现再结晶和晶粒长大,而W晶粒组织保持不变。
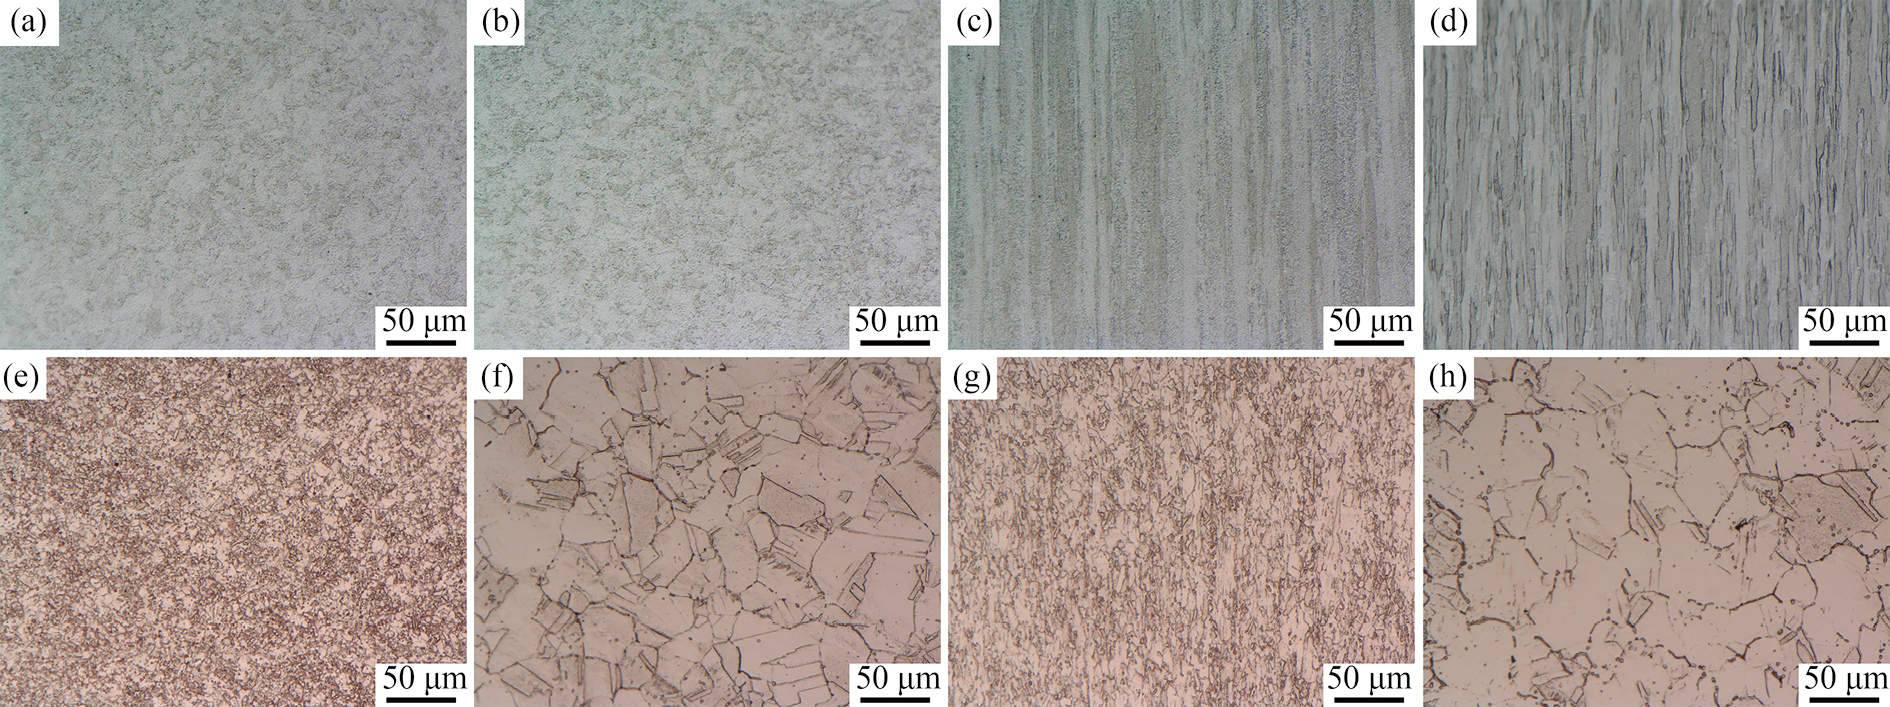
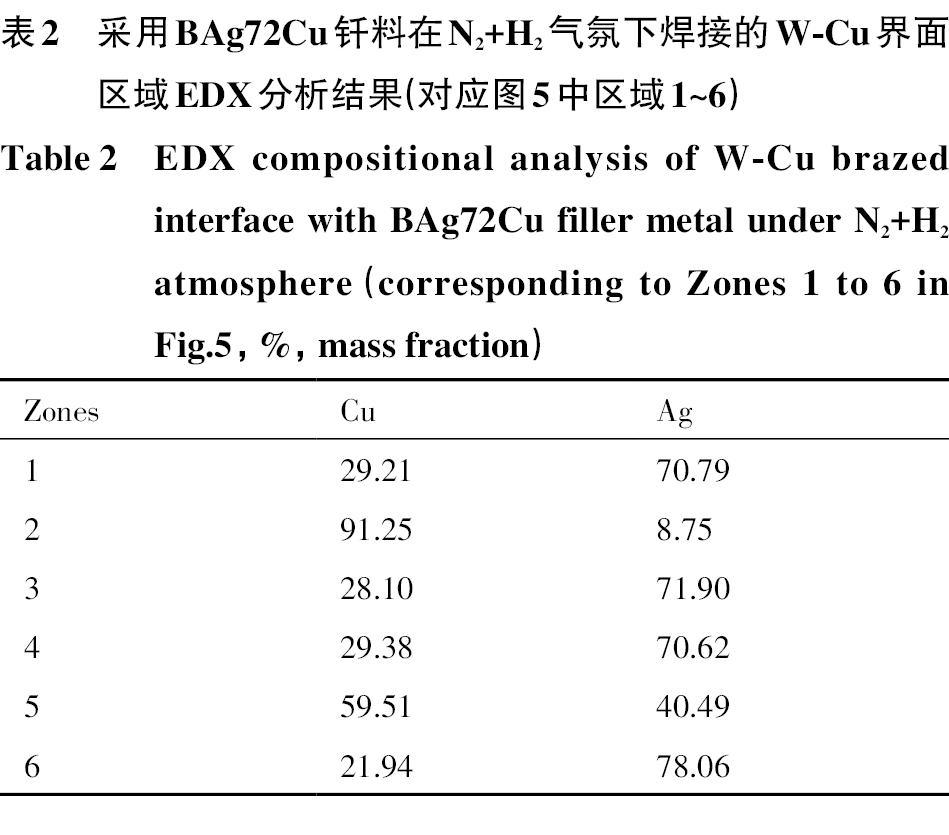
图5为采用BAg72Cu钎料在N2+H2气氛下焊接的W-Cu界面组织及EDX面扫描结果。由图5(a,b)可知,钎缝组织主要由Cu基固溶体(深灰色块状相)和Ag-Cu二元共晶组成,钎焊冷却过程中因其冷速相对较快,是一个非平衡凝固过程,因此熔点较高的Cu优先凝固形成初生相,剩余熔体则以共晶凝固的方式在初生α-Cu之间生成共晶组织。表2的EDX结果显示,区域3和4的Ag和Cu含量均在72%和28%附近,但两个共晶组织的形貌并不相同,这是由于棒状共晶在不同方向下(轴向和径向)的形貌差别造成的。由于W与Ag,Cu之间基本不存在固溶度且不发生相互作用,在近W一侧钎焊界面为完全平直状态,从元素分布图上也未观察到元素互扩散的情况(图5(d~f))。
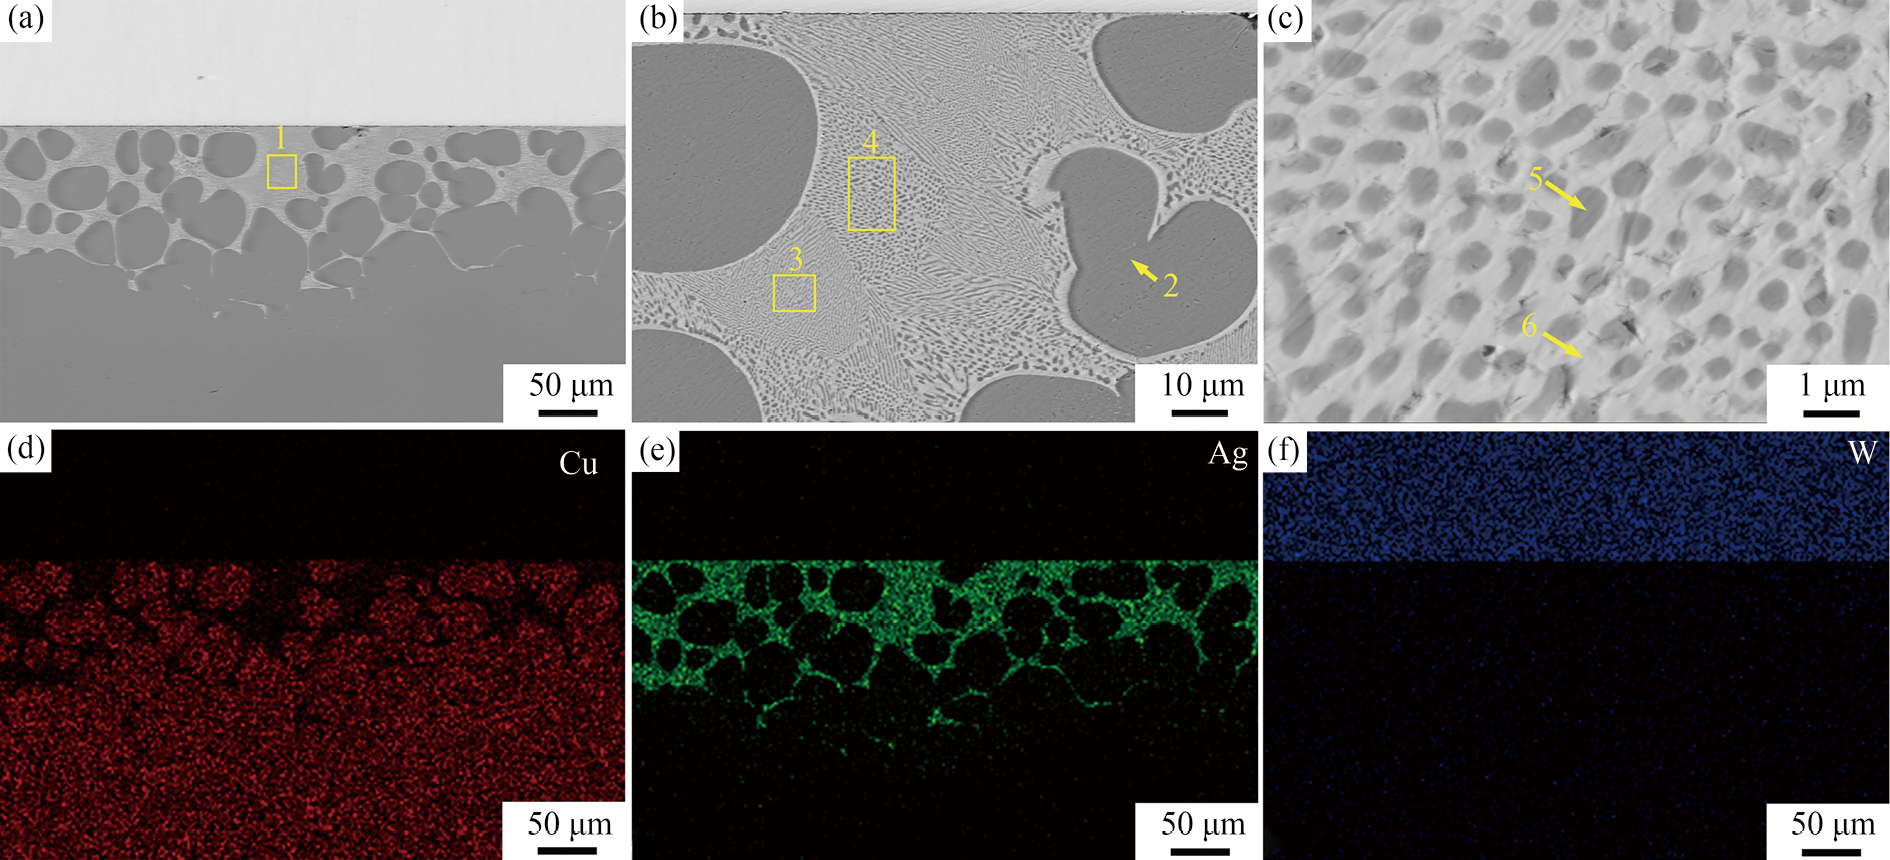
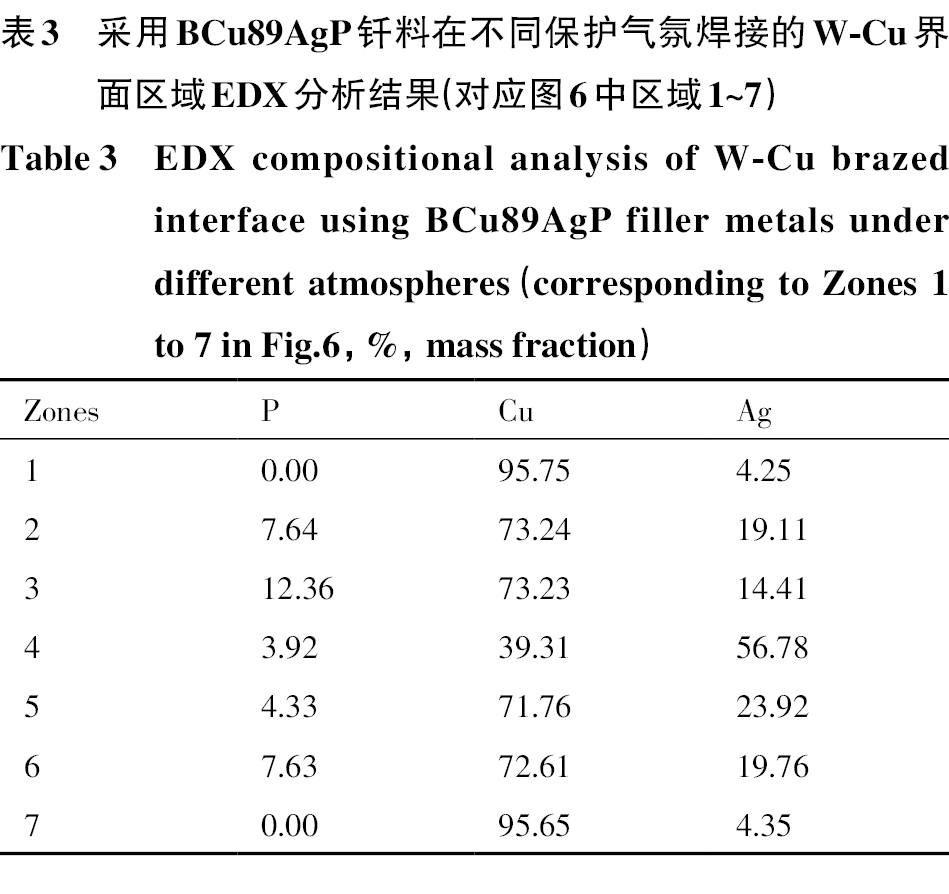
图6为采用BCu89AgP钎料在不同保护气氛焊接的W-Cu界面微观组织。可以看出,不同钎焊气氛下,除界面缺陷(主要为孔洞)形貌和尺寸外,界面相组成并不存在明显区别,均为Cu基固溶体和Ag+Cu+Cu3P三元共晶[30]。图6(c,f)为三元共晶区域的放大图,其中白色相为Ag基固溶体,灰色相为Cu基固溶体,深灰色相为Cu3P(表3)。W-Cu钎焊界面近W一侧仍为平直状态,其对应的EDX面扫描结果如图6(g~j)所示,由于N2和N2+H2气氛下的组织成分差异不大,因此N2气氛下的EDX面扫描结果不再给出。
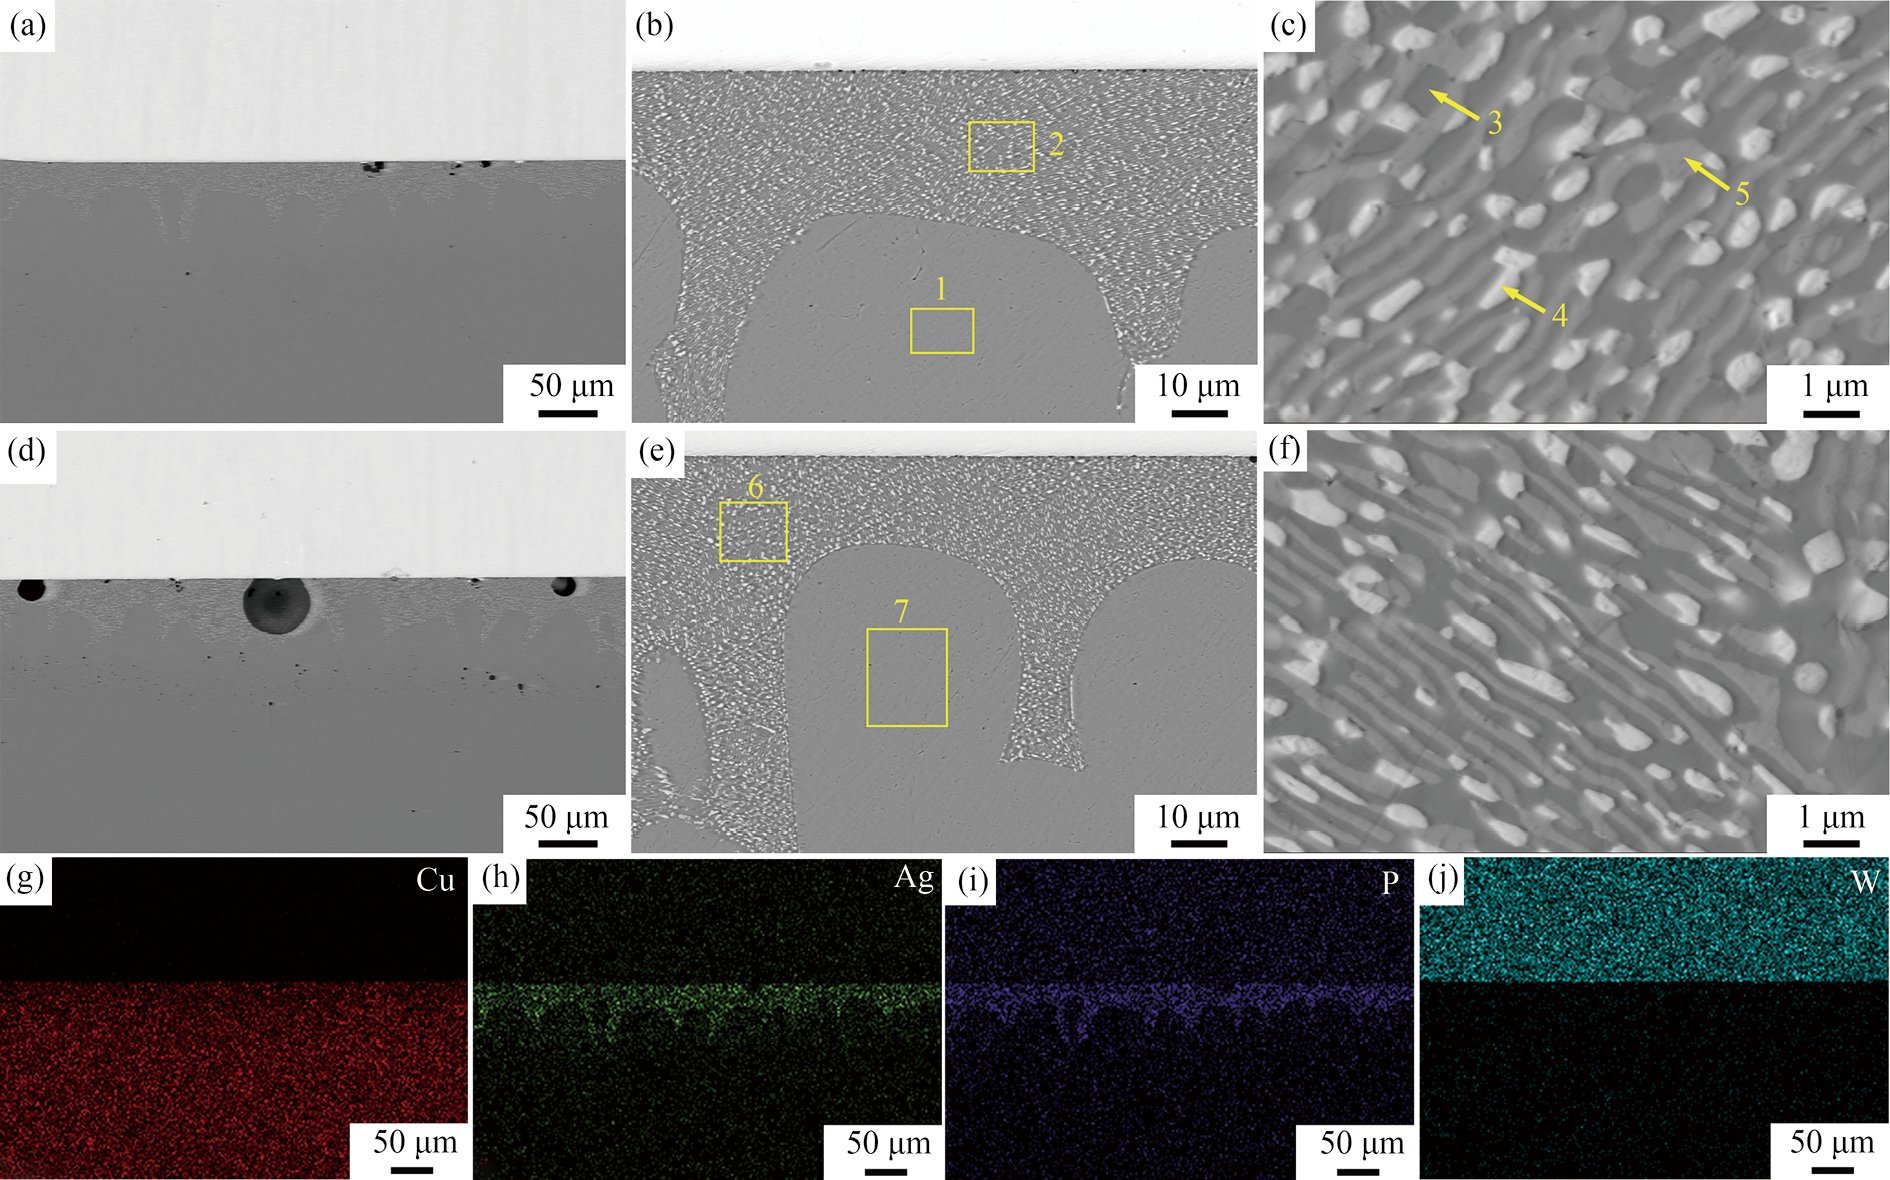
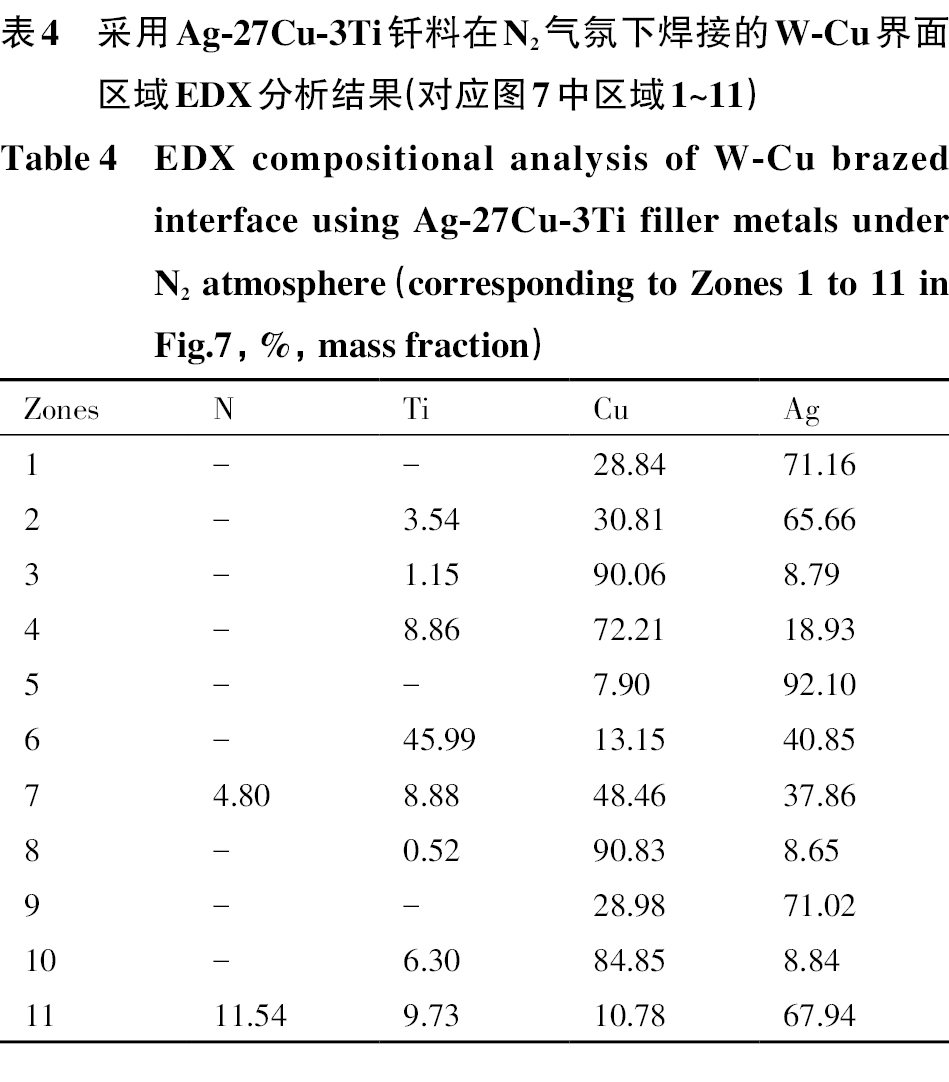
图7为采用Ag-27Cu-3Ti钎料在N2气氛下焊接的W-Cu界面微观形貌,其钎缝组织仍以初生α-Cu基固溶体和Ag-Cu二元共晶组成(图7(a,b))。图7(b)中区域2的放大图如图7(c)所示,其深灰色(箭头4所指)和浅灰色相(箭头5所指)分别为Cu基和Ag基固溶体相,两者交替凝固形成Ag-Cu二元共晶,此外在共晶体中可观察到少量黑色颗粒状第二相(箭头6所指),结合表4的EDX分析结果,该相很可能为AgTi2。如图3(d)所示,通过金相照片可观察到焊件边缘组织和其余区域存在明显差别,该边缘区域对应的SEM图像如图7(d~f)所示,该区域组织细小,从表4可知,其主要组成为Ag基和Cu基固溶体,但其与Ag-Cu二元共晶的成分差异很大,另外该区Ti含量显著高于钎缝中心区。由于Ti的活性很高,且能在高温下与C反应生成TiC,这是造成焊件边缘与石墨模具粘接的原因。同时,在钎缝边缘区域可检测到N元素存在,表明Ti与钎焊所用保护气氛(N2)也发生了反应。从能谱分析结果还可发现,在零件边缘以外的焊缝区,Ti元素主要固溶于Cu基体中(区域3,4和8),而Ag基固溶体中几乎检测不到Ti存在(区域5);但处于边缘区域的Cu基和Ag基固溶体中均有Ti富集(区域10和11)。研究表明,在很多金属凝固过程中,Ti往往成为异质形核的核心并起到细化晶粒的作用[31–32]。钎焊冷却过程中,Cu相因熔点高优先凝固,而在近钎缝中心区Ti含量较少,因此Ti均存在于Cu基固溶体中。相反,边缘区域Ti含量高,从而在Cu和Ag基固溶体中均能检测到。
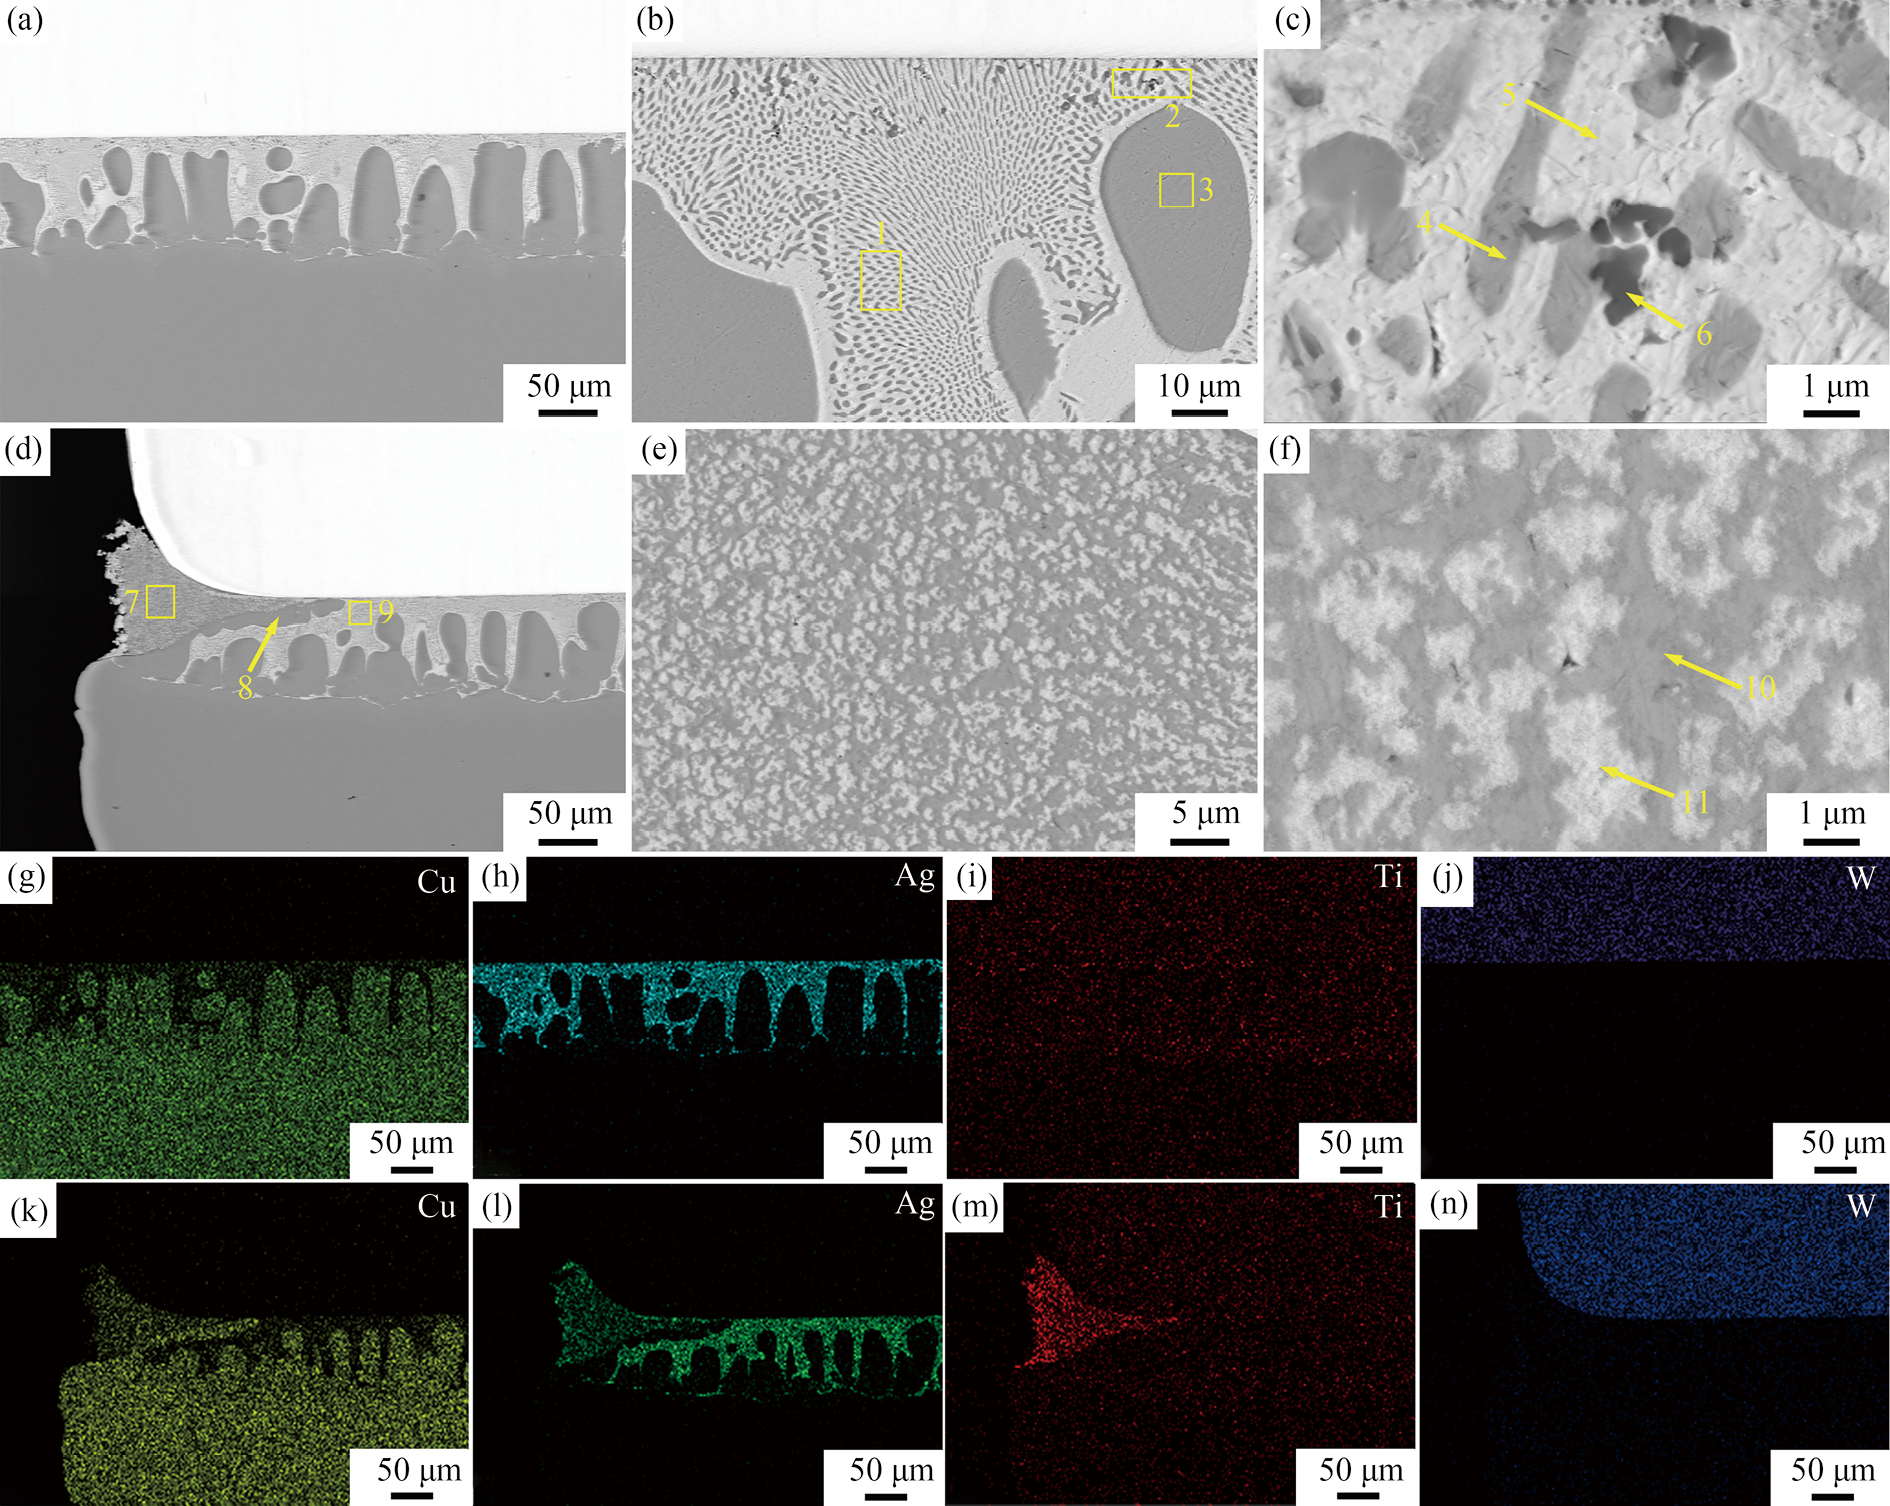
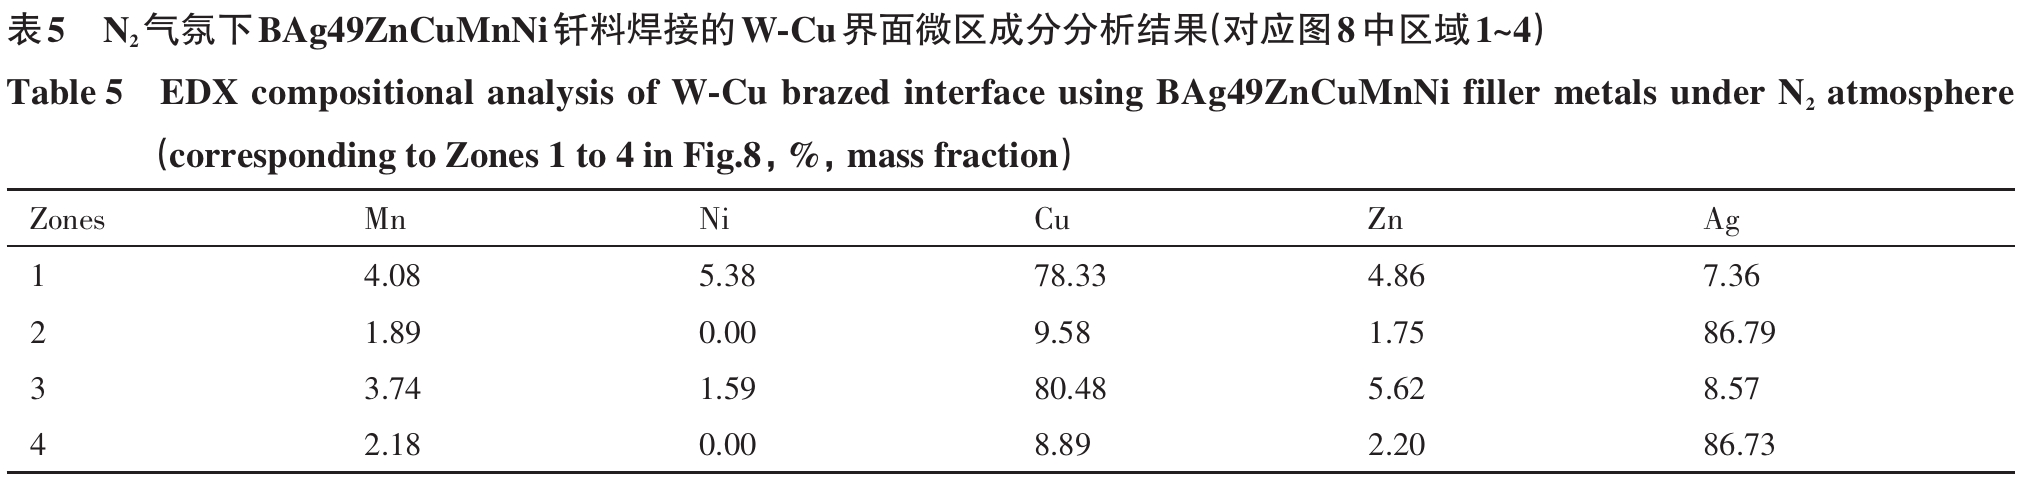
图8为采用BAg49ZnCuMnNi钎料在N2气氛下焊接的W-Cu界面微观形貌,界面上近W一侧黑色区域为金相下(图3(e))可观察到的孔洞缺陷,其尺寸在10~20 μm。钎缝的主要组成为Cu相(深灰色,区域1和3)和Ag相(浅灰色,区域2和4)(表5),与采用其余3种钎料不同,未观察到共晶组织存在。钎料中添加的合金元素均固溶于Cu和Ag基体中,其中,Zn,Mn在Cu和Ag基固溶体中均有存在,而Ni由于与Ag不互溶,仅能在Cu基固溶体中检测到。如图8(d~i)所示,Ni,Zn和Mn元素向W一侧发生了扩散,由Ni-W二元相图可知[33],Ni和W之间相互均有固溶度并能够形成Ni4W,NiW和NiW2等金属间化合物,因此钎料中含Ni能够提高其与W之间的润湿性,有助于形成较好的钎焊接头。
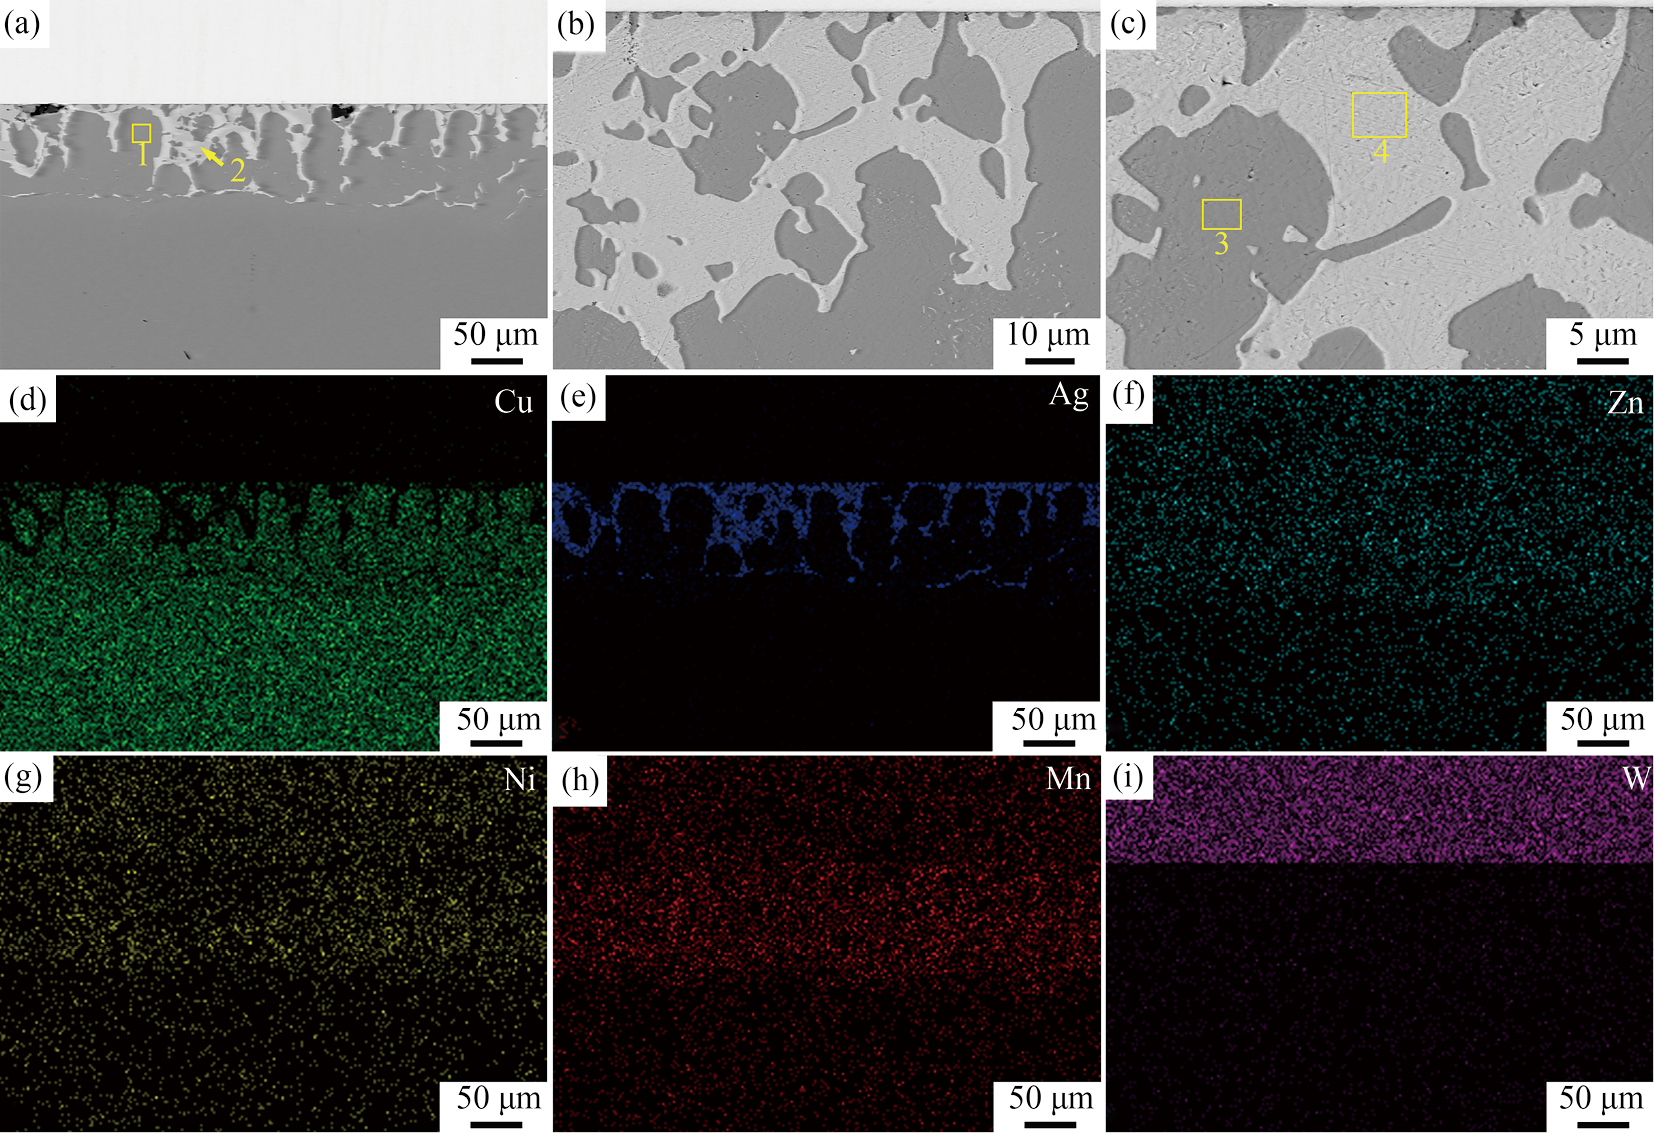
图9为不同钎料和保护气氛焊接的W-Cu零件界面区域显微硬度,纯W和Cu的平均硬度分别约为HV 460和HV 45,前者超过后者的10倍。在W侧近界面区域(约65 μm处),硬度达到最大值HV 473,当距界面的距离增加到165 μm及以上时,W侧硬度下降到纯W的水平。类似的,纯铜在近界面处达到最高硬度HV 75,此后逐渐下降,当距界面距离超过300 μm时,其硬度与基体维持一致。已有研究表明,靠近铜一侧界面附近硬度升高的主要原因在于钎料与铜母材发生了互扩散,并由此形成固溶体而产生了强化。
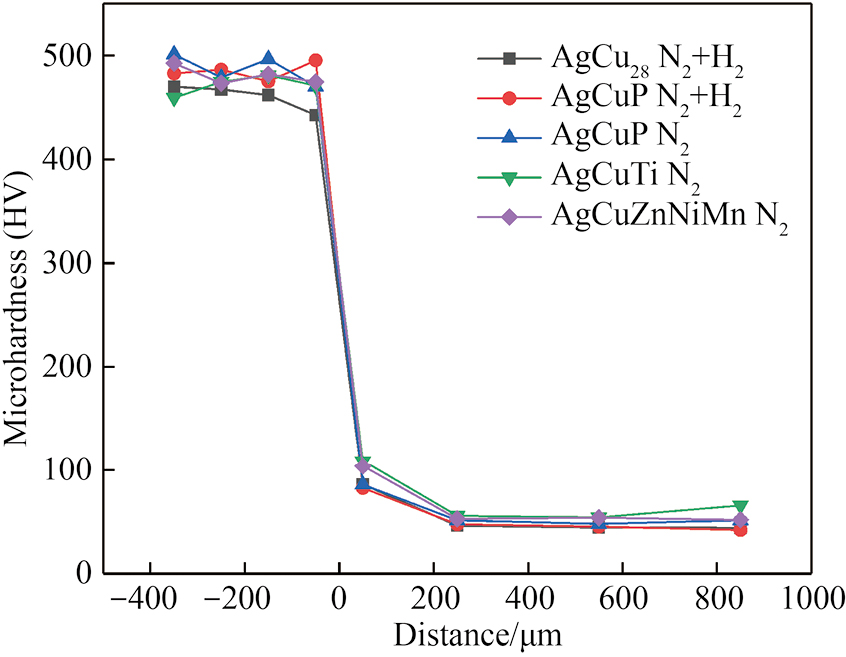
图10为采用不同钎料和保护气氛焊接的W-Cu零件界面剪切强度,除BAg72Cu外(9 MPa),其余钎料的接头强度均在200 MPa以上。N2和N2+H2气氛下通过BCu89AgP焊接的零件接头强度分别为208和215 MPa,表明对于含P钎料,气氛对W-Cu接头强度的影响不大,这是由于Cu-P系钎料具有自钎性能够在一定程度下去除零件表面氧化膜[34]。采用BAg49ZnCuMnNi钎料在N2气氛下焊接的零件强度最高,达到251 MPa,由于钎焊过程中Zn,Ni和Mn元素向W一侧扩散(图8),从而促进了焊接界面两侧元素相互作用,提高了界面结合强度,这与N2下BAg49ZnCuMnNi钎料与W之间具有良好浸润的结果也是一致的。
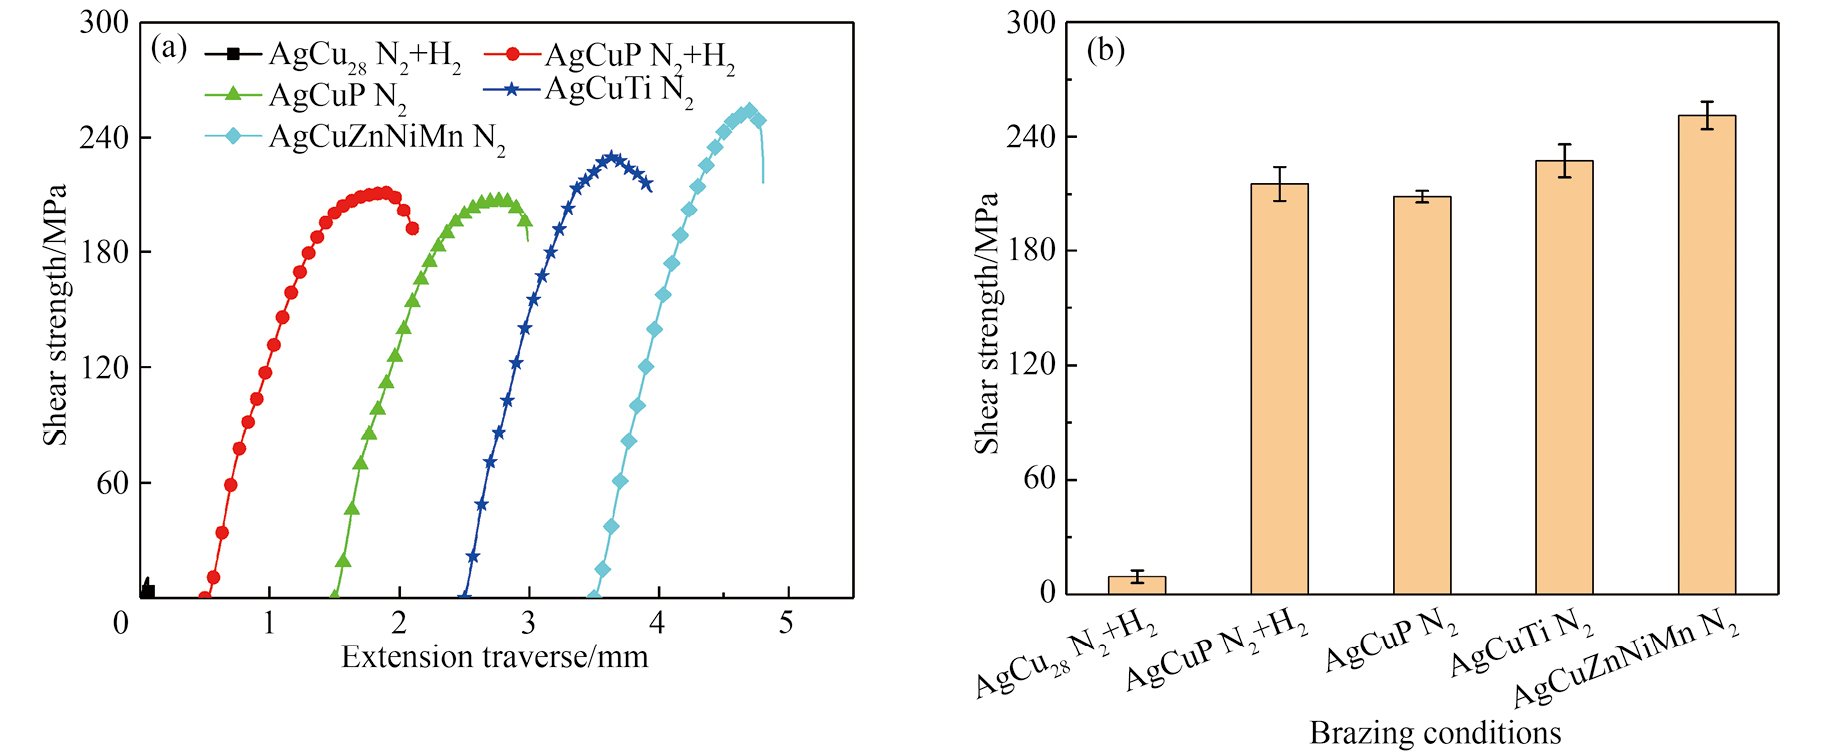
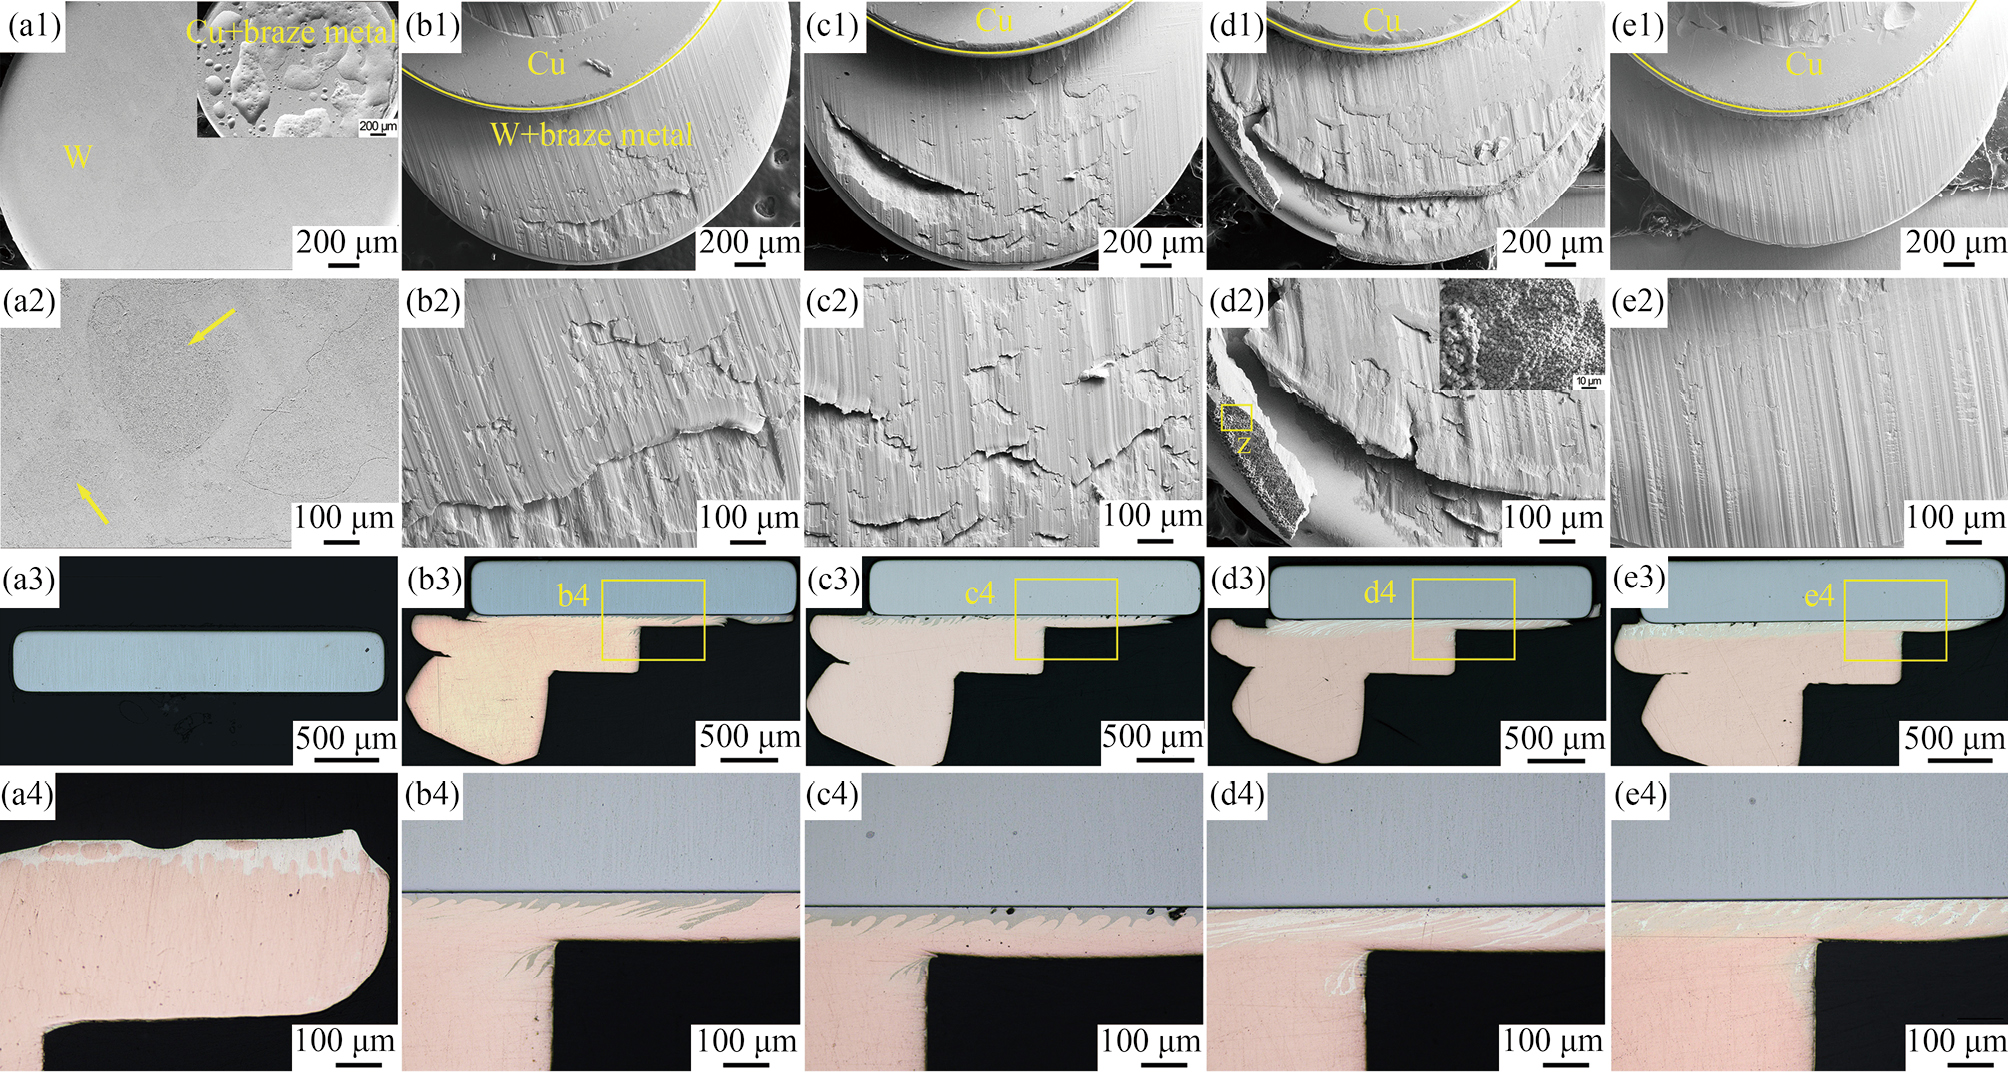
图11为不同钎料和保护气氛下焊接的W-Cu零件剪切断口形貌。可以看出,BAg72Cu钎料焊接的零件在剪切测试后W层与Cu完全分离(图11(a1,a2)),W焊接面上基本无钎料附着,仅可见部分液态钎料铺展过程中形成的环状痕迹(图11(a2)中箭头所指)。从剪切零件的侧面金相照片上看,钎焊结合只发生在铜侧的焊接面(图11(a3,a4))。BCu89AgP,Ag-27Cu-3Ti和BAg49ZnCuMnNi钎料焊接的W-Cu零件剪切断面上均可观察到金属附着(图11(b1~e1)),结合剪切样品侧面金相照片,不难发现该层金属为钎料及部分铜基体,而钎料与钨层之间的界面结合牢固,此外可看到钎料中的第二相沿着剪切相反方向流变。由于材料破坏总是发生于承载能力最低的部位,上述结果说明钨/钎料界面的结合强度高于钎料/铜界面强度。如图11(c1)所示,N2条件下焊接的W-Cu零件剪切面上存在钎料滑开区域,表明对应位置的钎料与W之间结合强度偏低,这可能是钎焊界面上存在较多气孔造成的(图3(c)和图11(c3,c4))。图11(d1)中Ag-27Cu-3Ti焊接零件的剪切断面上存在一台阶,由于钎焊接头边缘为富Ti组织(图7),而其余区域为Ag基和Cu基固溶体组织,因此在加载过程中,随着剪切破坏逐步从零件边缘向两种组织交界面扩展,其界面便出现分离并形成台阶。图11(d2)中插图为焊件边部区域放大形貌,其外表面粗糙、呈颗粒状,该组织中有Ti的氮化物存在(表4),其脆性增大,易于发生断裂。结合钎焊接头微观组织和剪切强度分析,进一步表明两者之间息息相关,因此钎料的合理选择对形成良好的接头性能至关重要。
本文采用BAg72Cu,BCu89AgP,Ag-27Cu-3Ti和BAg49ZnCuMnNi这4种钎料对W和Cu分别在N2和N2+H2气氛下进行连接,系统研究了W-Cu钎焊接头外观、微观组织和力学性能,得出的主要结论如下:
1)无论气氛条件,BAg72Cu钎料焊接都无法得到具有适当强度的W-Cu连接件,相比之下,BCu89AgP钎焊的零件在两种气氛下的剪切强度均达到200MPa,且接头外观良好。
2)H2对Ag-27Cu-3Ti和Ag49Cu16Zn23Ni4.5-Mn7.5钎焊W和Cu具有显著影响,对于前者,其会加剧Ti的反应活性,引起焊件与工装粘接及外观异常;对于后者,H2改变了钎料润湿性,抑制了其在母材之间的铺展填缝,导致W与Cu无法钎透。
3)W-Cu钎焊界面在近W一侧均不存在明显的反应层或中间层,界面上元素扩散的有无及程度主要受钎料自身化学成分的影响。另一方面,W/钎料界面上的元素扩散对该界面结合强度产生影响,并最终作用到W-Cu钎焊接头的宏观力学性能上。
4)BCu89AgP和BAg49ZnCuMnNi可以作为W和Cu连接的推荐钎焊材料,N2气氛下的BAg49ZnCuMnNi钎焊接头外观良好,组织致密,剪切强度达到最大值251 MPa。
Byun J M,Lee E S,Heo Y J,Jeong Y K,Oh S T. Consolidation and properties of tungsten by spark plasma sintering and hot isostatic pressing [J]. International Journal of Refractory Metals and Hard Materials,2021,99:105602.
Olson D L,Mishra B,Wenman D W. Welding,brazing and joining of refractory metals and alloys [J]. Mineral Processing and Extractive Metallurgy Review,2001,22(1):1.
Xu D,Cheng J G,Chen P Q,Fu K C,Wei B Z,Chen R Z,Luo L M,Xu Q. Recent progress in research on bonding technologies of W/Cu monoblocks as the divertor for nuclear fusion reactors [J]. Nuclear Materials and Energy,2023,36:101482.
Zhao P,Guo S B,Liu G H,Chen Y X,Li J T. Fabrication of W-Cu functionally graded material with improved mechanical strength [J]. Journal of Alloys and Compounds,2014,601:289.
Zhang Y X,Galloway A,Wood J,Robbie M B O,Easton D,Zhu W Z. Interfacial metallurgy study of brazed joints between tungsten and fusion related materials for divertor design [J]. Journal of Nuclear Materials,2014,454(1):207.
Liu X,Lian Y Y,Chen L,Cheng Z K,Chen J M,Duan X R,Song J P,Yu Y. Tungsten joining with copper alloy and its high heat load performance [J]. Journal of Nuclear Materials,2014,455(1):382.
Easton D,Zhang Y X,Wood J,Galloway A,Robbie M O,Hardie C. Brazing development and interfacial metallurgy study of tungsten and copper joints with eutectic gold copper brazing alloy [J]. Fusion Engineering and Design,2015,98-99:1956.
Peng L X,Mao Y W,Zhang Y Z,Xi L X,Deng Q R,Wang G M. Microstructural and mechanical characterizations of W/CuCrZr and W/steel joints brazed with Cu-22TiH2 filler [J]. Journal of Materials Processing Technology,2018,254:346.
Mou N Y,Han L,Yao D M,Pan Z W,Li L,Cao L,Duan M J. Manufacturing and high heat flux testing of flat-type W/Cu/CuCrZr mock-up by HIP assisted brazing process [J]. Fusion Engineering and Design,2021,169:112670.
Wang S,Ling Y H,Wang J J,Xu G Y. Microstructure and mechanical properties of W/Cu vacuum diffusion bonding joints using amorphous Fe-W alloy as interlayer [J]. Vacuum,2015,114:58.
Yan H X,Fan J L,Han Y,Yao Q,Liu T,Lv Y Q,Zhang C G. Vacuum diffusion bonding W to W-Cu composite:interfacial microstructure and mechanical properties [J]. Vacuum,2019,165:19.
Pintsuk G,Smid I,Döring J E,Hohenauer W,Linke J. Fabrication and characterization of vacuum plasma sprayed W/Cu-composites for extreme thermal conditions [J]. Journal of Materials Science,2007,42(1):30.
Zhou Z J,Song S X,Yao W Z,Pintsuk G,Linke J,Guo S Q,Ge C C. Fabrication of thick W coatings by atmospheric plasma spraying and their transient high heat loading performance [J]. Fusion Engineering and Design,2010,85(10):1720.
Zhou Z J,Guo S Q,Song S X,Yao W Z,Ge C C. The development and prospect of fabrication of W based plasma facing component by atmospheric plasma spraying [J]. Fusion Engineering and Design,2011,86(9):1625.
Chen X,Sun W,Li X J,Wang X H,Yan H H,Li K B. Experimental and numerical studies on W-Cu functionally graded materials produced by explosive compaction-welding sintering [J]. Fusion Engineering and Design,2018,137:349.
Liu K Y,Chen P W,Ran C,Zhou Q,Feng J R,Fan X K,Zhu L. Investigation on the interfacial microstructure and mechanical properties of the W-Cu joints fabricated by hot explosive welding [J]. Journal of Materials Processing Technology,2022,300:117400.
Sun C X,Wang S M,Guo W H,Shen W P,Ge C C. Bonding interface of W-CuCrZr explosively welded composite plates for plasma facing components [J]. Journal of Materials Science & Technology,2014,30(12):1230.
Parchuri P K,Kotegawa S,Ito K,Yamamoto H,Mori A,Tanaka S,Hokamoto K. Cladding of a crack-free W plate on Cu plates using explosive welding at higher collision velocity with lower collision angle [J]. Results in Materials,2020,5:100023.
Zhang Y X. The Joining Development,Metallurgical Study and Characterisation Approach of Brazed Joints Between Tungsten and Fusion Related Materials for Divertor Applications [D]. Glasgow:University of Strathclyde,2021. 1.
Premjit Singh K,Khirwadkar S,Bhope K,Patel N,Mokaria P. Preparation of W/CuCrZr mono-block test mock-up using vacuum brazing technique [J]. Journal of Physics:Conference Series,2017,823(1):012023.
Benchabane G,Boumerzoug Z,Thibon I,Gloriant T. Recrystallization of pure copper investigated by calorimetry and microhardness [J]. Materials Characterization,2008,59(10):1425.
Takemoto T,Okamoto I,Matsumura J. Phase diagrams of Cu-Ag-P and Cu-Sn-P ternary brazing filler metals:copper phosphorus brazing filler metals with low melting temperature-report Ⅱ (materials,metallurgy & weldability) [J]. Transactions of JWRI,1987,16(2):301.
Chen Z W,Yan K. Grain refinement of commercially pure aluminum with addition of Ti and Zr elements based on crystallography orientation [J]. Scientific Reports,2020,10(1):16591.
Saradesh K M,Vinodkumar G S. Grain refinement of 24 karat gold (99.99 wt.% pure) and 22 karat gold (Au-5.8 wt.%Cu-2.5 wt.%Ag) by Au-6 wt.%Ti grain refiner [J]. Gold Bulletin,2020,53(1):19.
Massalski T B,Okamoto H,Subramanian P,Kacprzak L. Binary Alloy Phase Diagrams [M]. 2nd edition. Materials Park,Ohio:ASM international,1990. 1.
 顶部