目录图表
核电领域所用金属结构材料种类繁多,其中镍基合金与奥氏体不锈钢因具备优异的力学性能和耐腐蚀性,被广泛应用于反应堆压力容器与管道连接、蒸汽发生器及冷却系统管路等关键部位[1–3]。这不可避免会涉及二者间的异种金属焊接,而这些焊接接头多位于关键结构位置,其可靠性直接关系到整个设备的安全稳定运行。由于母材在物理与化学性能上存在显著差异,异种金属焊接接头易出现组织不均匀和力学性能不连续等问题。对于镍基合金与奥氏体不锈钢的异种焊接接头,焊接熔池凝固过程中产生的元素偏析尤为常见[4–6],尽管目前已采取多种改善措施,如焊接时添加过渡层金属或进行焊后热处理等,但元素偏析问题仍然是焊接实践中面临的主要挑战。
钨极氩弧(GTA)焊接技术成熟、操作简便且易于实现自动化,因此在包括镍基合金与奥氏体不锈钢异种金属焊接在内的多个工业领域得到广泛应用。Sharma等[7]对6 mm厚的C-276镍基合金与AISI 321奥氏体不锈钢进行了常规与脉冲GTA焊接接头的组织与力学性能对比研究。结果显示,脉冲GTA焊接接头的焊缝组织更细小,元素偏析程度有所减轻。Li等[8]研究了8 mm厚的Inconel 625镍基合金和SUS 304奥氏体不锈钢的CO2激光对焊接头的微观结构和力学性能。发现在SUS 304不锈钢一侧熔合线附近存在的树枝状Laves相导致接头抗拉强度显著降低。Mortezaie和Shamanian[9]对10 mm厚的Inconel 718合金和310S奥氏体不锈钢进行了GTA焊接实验,结果表明,焊接接头内的Nb和Mo元素存在明显偏析,易形成脆性Laves相,该相常作为裂纹起源,被认为是此类异种金属接头产生热裂纹的直接原因。
鉴于超声波具有频率高、空化效应强、在介质中传播性好等特点,将超声引入焊接过程已成为国内外焊接领域的研究热点,研究学者围绕GTA焊接开展了大量研究,证实施加超声能够带来多方面有益效果,如促进熔池流动[10]、增加熔深[11]、细化焊缝组织[12]、减少气孔缺陷[13]以及改善接头力学性能[14–15]。在此基础上,本文采用从工件端施加超声振动的方式,提出了Inconel 718合金与316L不锈钢异种金属的超声波振动辅助钨极氩弧(UV-GTA)对焊技术,系统研究超声施加位置对接头宏观形貌、微观组织、显微硬度及抗拉强度的影响。相关研究结果不仅有助于深入认识UV-GTA焊接在异种金属连接中的应用潜力,也可为核电设备的安全稳定运行提供理论支持与技术参考。
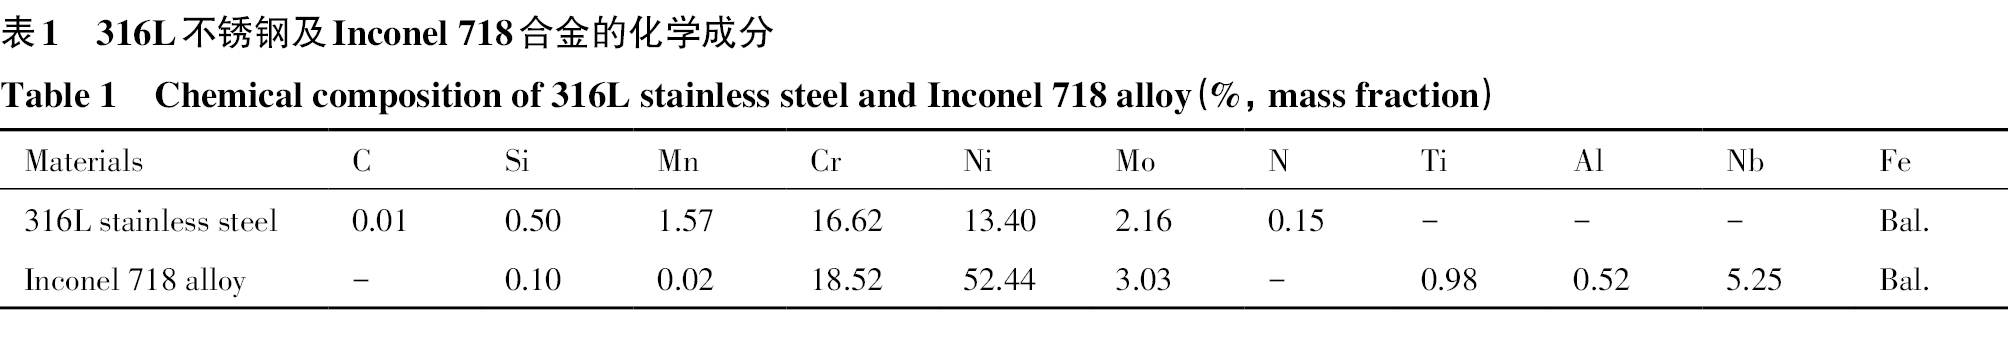
选用的材料为2 mm厚的Inconel 718合金和316L奥氏体不锈钢板材,两种金属化学成分如表1所示。Inconel 718合金的最大拉伸强度为829 MPa,延伸率为36%。316L不锈钢的最大拉伸强度为630.7 MPa,延伸率为62.7%。所有焊接实验均为无填丝平板对焊实验。
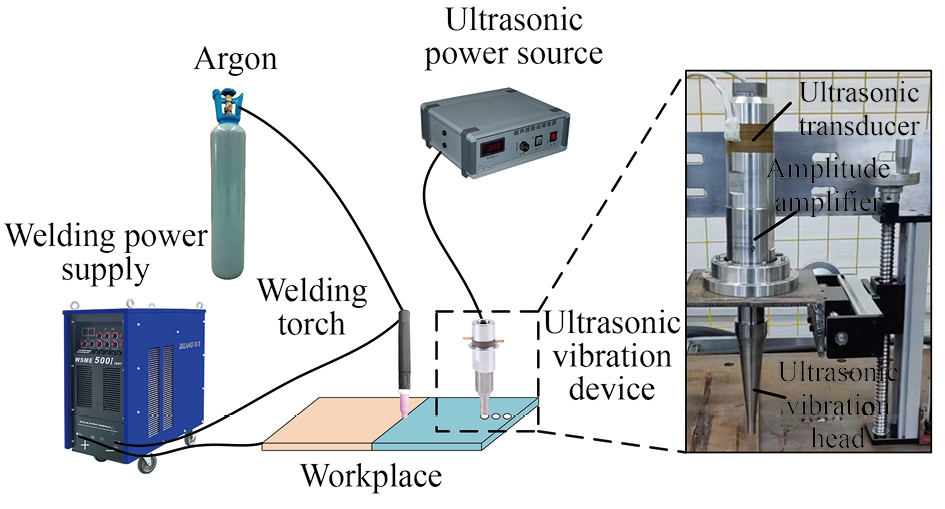
UV-GTA焊接系统示意图如图1所示,电源为WSME 500I焊接机。钨电极直径为2.4 mm,电极尖端距离工件的上表面为2 mm,焊接熔池被高纯氩气(99.99%)保护。超声波电源的激励频率为20 kHz,输出功率可调范围为0~600 W,理论上,超声波功率的输出功率越高,超声波发射端的振幅就越大。当关闭超声波电源,该系统即可实现常规GTA焊接。考虑到超声振动头的可达性以及不同材料液态金属的流动性差异,在保证稳定焊接过程及良好焊缝成形的基础上,所有UV-GTA焊接实验,超声振动头的作用时间一致,超声波电源输出功率均为140 W,施加位置均位于镍基合金一侧,具体见图2中标记数字1,2和3,分别对应位置1,位置2和位置3,施加位置之间等距且距离为22.5 mm,位置1距板材边缘5 mm,超声振动头与母材上表面垂直且紧密接触,振动头直径为5 mm。在确保板材焊透的基础上,为了实现Inconel 718合金与316L不锈钢异种金属板的有效焊接,确定了UV-GTA焊接参数为:焊接速度为8 mm·s−1,焊接电流为110 A,氩气流量为25 L·min−1。
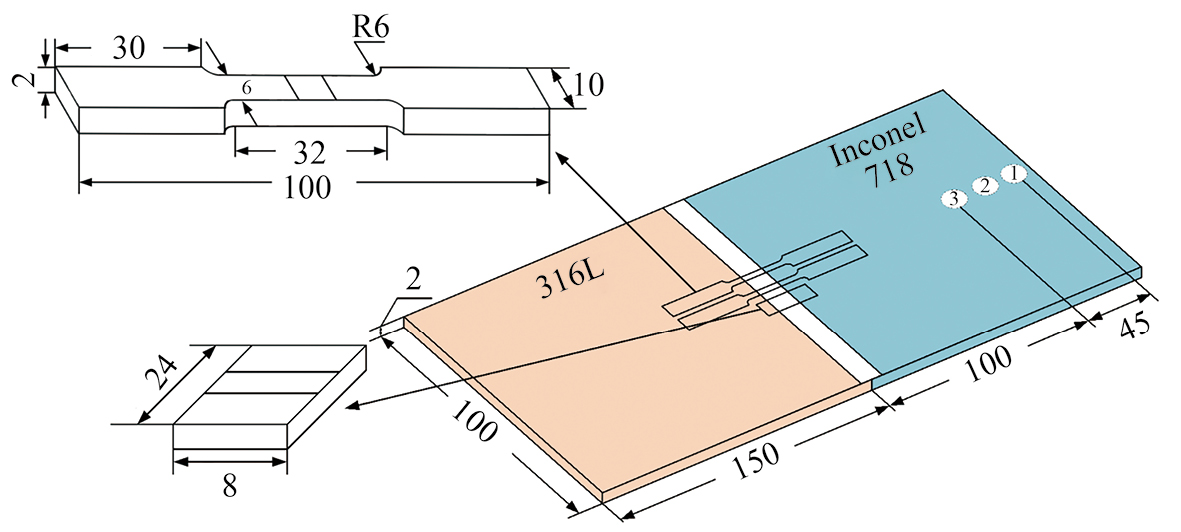
焊接完成后,采用线切割方法制备金相试样,试样尺寸见图2。在制备试样时,焊缝处于试样中间位置。打磨完成后异种金属焊接接头使用Marble's(CuSO4∶H2O∶HCI=10 g∶50 ml∶59 ml)腐蚀剂进行蚀刻。利用光学显微镜(OM,CMB-55E)、扫描电子显微镜(SEM,Regulus8100)对焊缝横截面进行微观结构表征,SEM配备了能量色散光谱仪(EDS)。使用维氏显微硬度计HXD-1000TMC/LCD沿着焊接接头板厚中心线进行硬度测量,施加的载荷为1.96 N,保荷时间为15 s,硬度测量点间隔为0.25 mm。按照国标GB/T 228.1–2010标准,B方法,采用电子万能拉伸试验机CMT5205进行焊接接头室温拉伸实验。
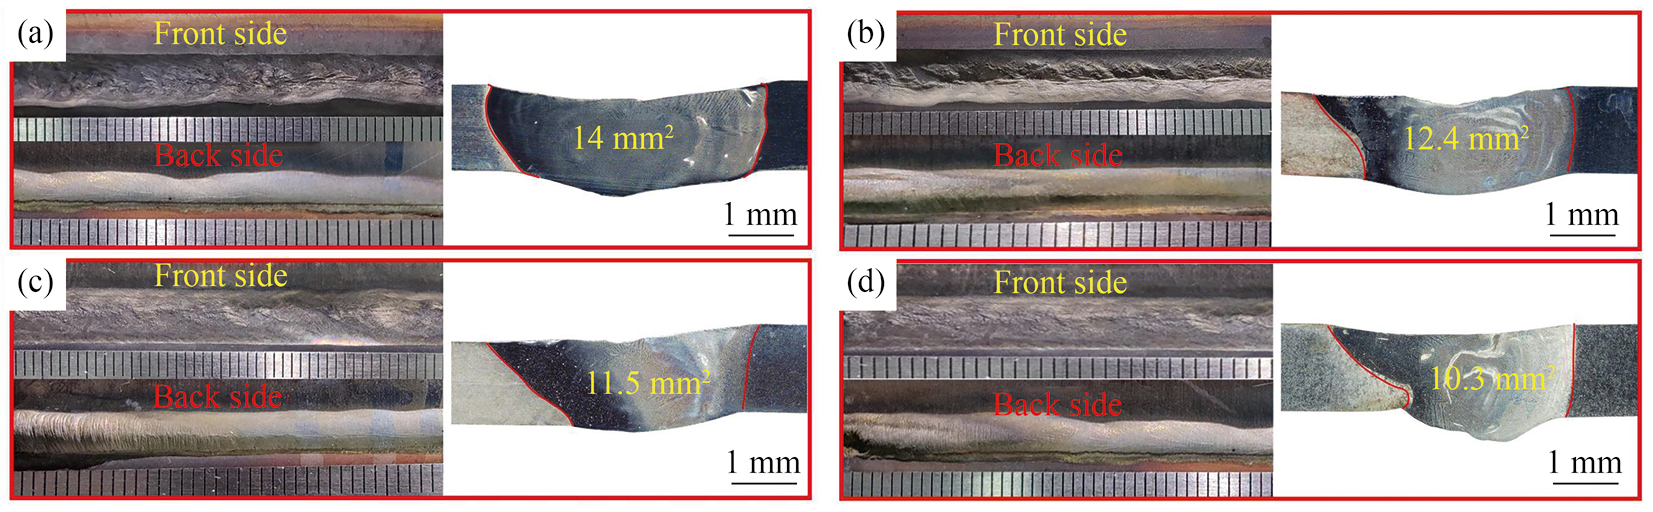
图3显示了Inconel 718合金与316L不锈钢异种金属的UV-GTA与GTA焊接接头的宏观形貌。对比4个焊接接头的焊缝区面积可知,GTA焊件具有最大的焊缝面积,达到14 mm2(图3(a));而对于UV-GTA焊接接头,随着施加位置越发靠近焊道,接头的焊缝区面积由12.4 mm2减小至10.3 mm2(图3(b~d))。这些结果表明,受超声振动对焊接熔池的流动和温度梯度的影响[16],在异种金属GTA焊接过程中超声施加垂直于工件的超声振动有助于获得小体积的焊接熔池,且施加振动位置越靠近焊道熔池体积越小,这对于异种金属薄板材料无填丝焊接尤为有利。它可以有效减少焊接接头下塌和咬边缺陷的发生。
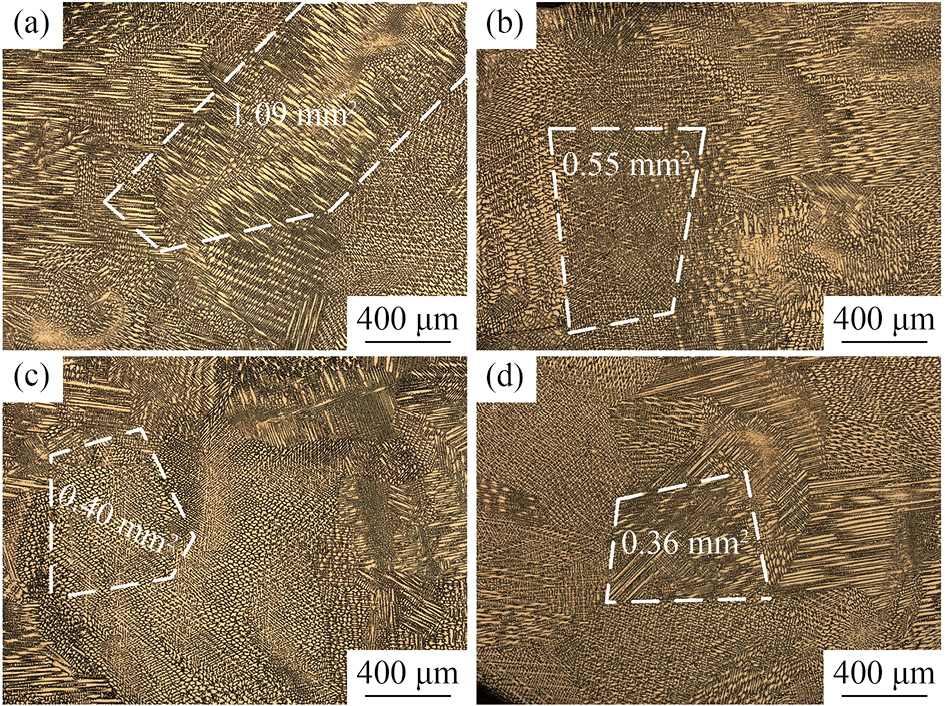
图4显示了不同超声施加位置下的UV-GTA与GTA焊接接头的微观组织。Inconel 718合金与316L不锈钢的微观组织主要由奥氏体晶粒组成,在Inconel 718合金中观察到不同尺寸的带状奥氏体晶粒和许多细小的退火孪晶,并且存在点状和带状析出物[15]。在UV-GTA焊接过程中,超声施加位置靠近焊缝,柱状晶尺寸越小,由0.55 mm2降低至0.36 mm2,等轴晶数量密度增加。图4(a)为GTA焊接接头焊缝中心处的微观组织,可以看出在4个焊接接头中其具有最大的柱状晶尺寸,最大尺寸达到1.09 mm2。
图5显示了不同超声施加位置下UV-GTA与GTA焊接接头的硬度分布情况。可以看出,所有接头的硬度分布均呈现出从316L不锈钢侧到Inconel 718合金侧逐渐增加的趋势。在Inconel 718合金侧的熔合线附近检测到维氏硬度值保持在HV 250附近。在3种不同超声振动施加位置的UV-GTA焊接接头中,超声振动施加位置越靠近焊道,所得接头焊缝区的平均硬度越高,最大达到HV 230。相比之下GTA焊接接头的焊缝区(WZ)平均显微硬度较低,仅为HV 190,与UV-GTA焊接相比更大的晶粒尺寸可能是焊缝区平均硬度下降的主要原因,晶粒大小与硬度的关系可以通过Hall-Petch方程证明,晶粒尺寸的增大会导致硬度的降低[17]。同时可能存在的Laves与含Nb碳化物形成,导致焊缝区Fe和Nb等主强元素含量降低,造成固溶强化效果减弱也不能被忽视[18]。
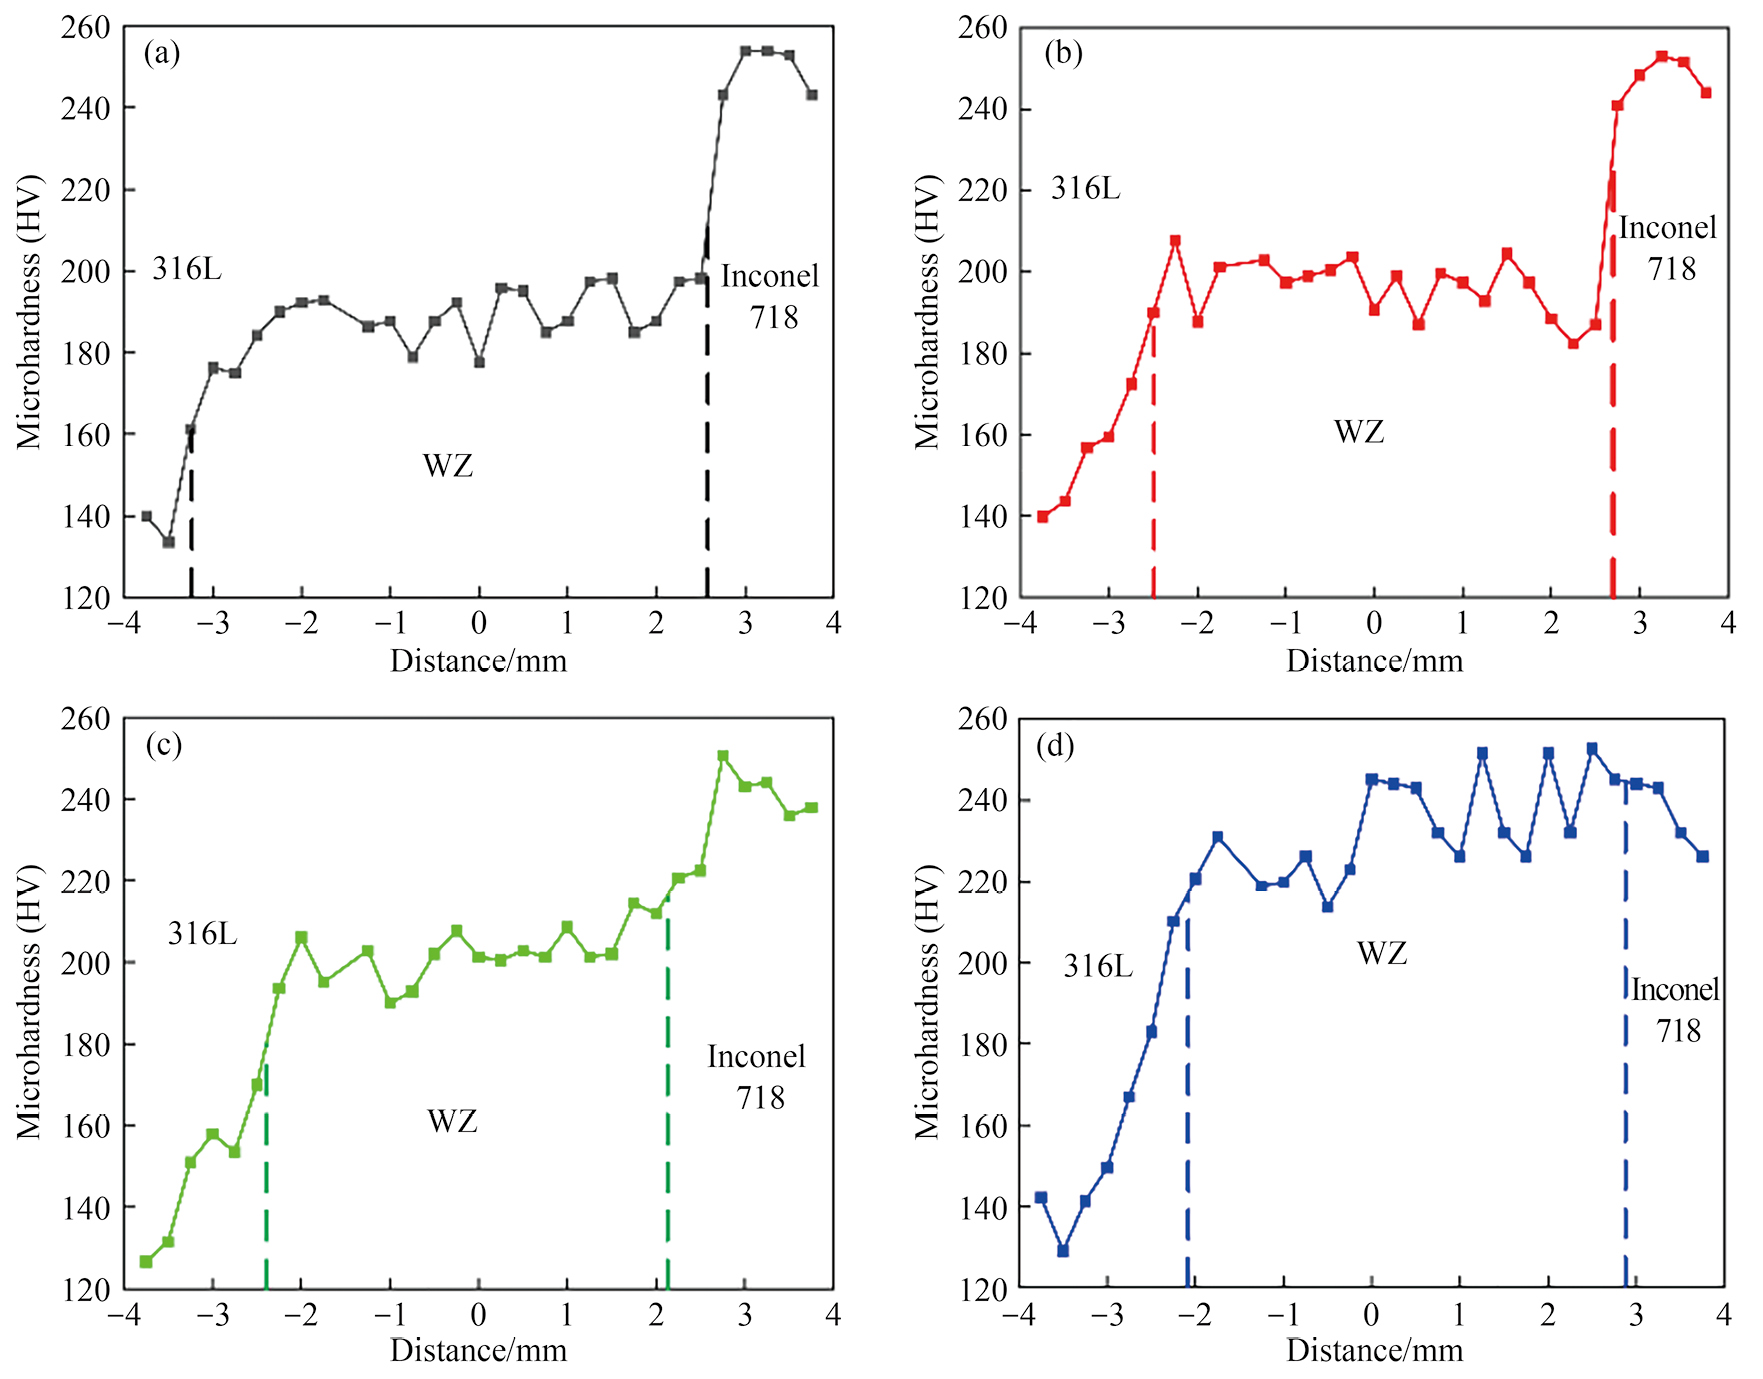
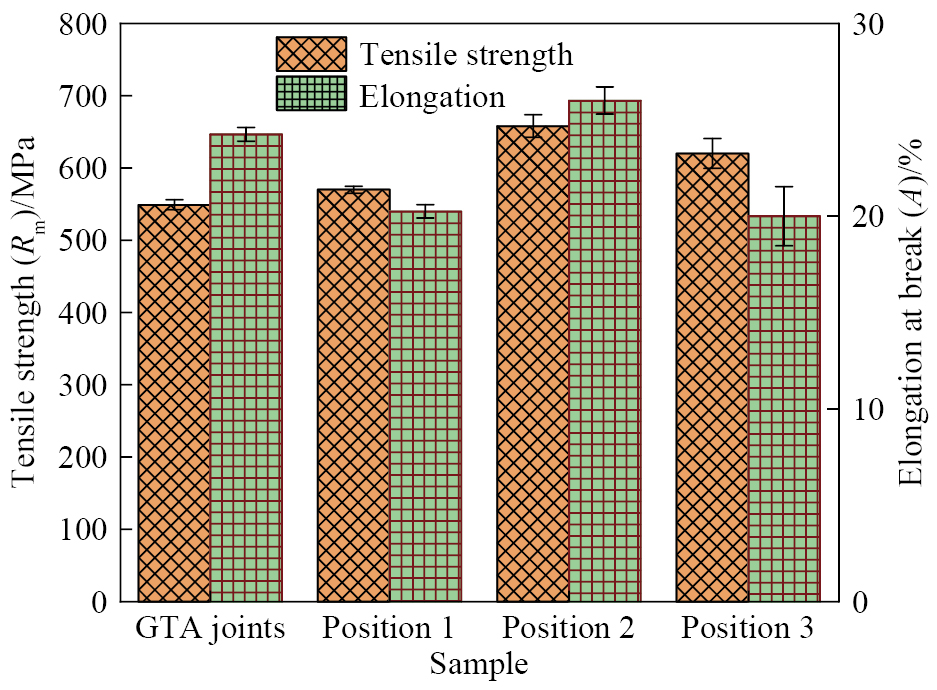
图6为两种焊接方式获得的焊接接头的最大拉伸强度与延伸率对比情况。可以看出,在所有焊接接头中,GTA焊接接头具有最低的最大拉伸强度,仅为539 MPa;而在位置2施加超声振动时,UV-GTA焊接接头的平均最大拉伸强度和延伸率分别达到690 MPa和27%,较GTA焊接接头分别提高了20%和11%;其最大拉伸强度达到了Inconel 718合金母材的80%以及316L不锈钢母材的109%,而延伸率则达到了Inconel 718合金母材的75%以及316L不锈钢母材的40%。
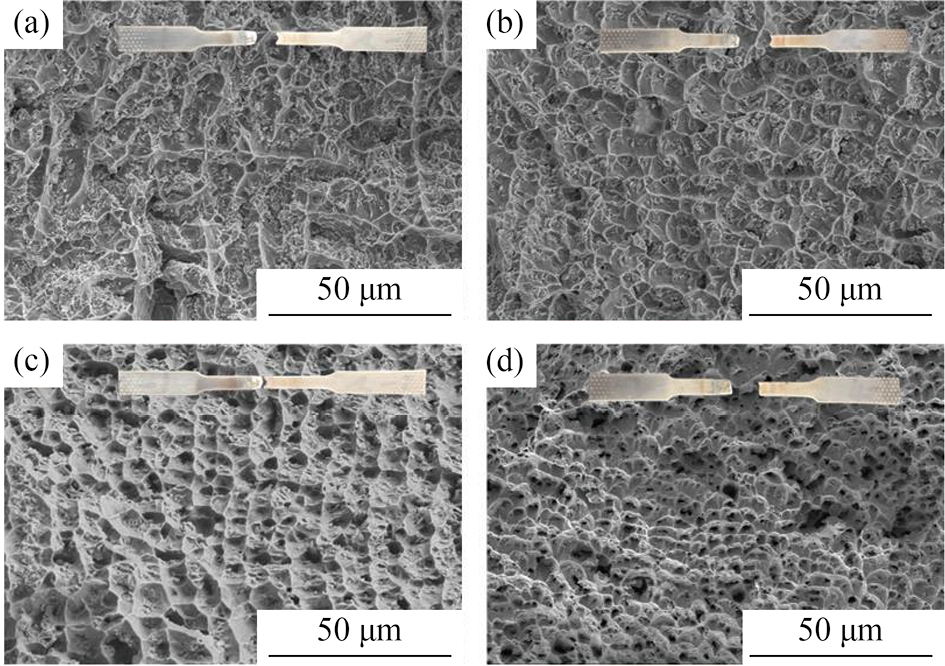
不同超声施加位置下UV-GTA与GTA焊接接头的拉伸断口形貌如图7所示。可以看出,所有样品均断裂在316L不锈钢一侧热影响区处,热影响区为整个接头中最薄弱环节。在拉伸断口上观察到许多韧窝,接头在拉伸载荷作用下的断裂模式为韧性断裂。UV-GTA接头拉伸断口表面上的韧窝显示出等轴形状,相比之下超声施加位置距离焊缝越近等轴韧窝越密集,而传统GTA接头拉伸断口表面的韧窝大小分布不均,这种现象可能归因于微观组织的不均匀性与晶粒取向的不同[19–20]。
在Inconel 718合金与316L不锈钢异种金属的UV-GTA焊接过程中,超声振动的“机械效应”驱动熔池金属流动,有助于打碎粗大枝晶、增加形核质点,促使粗大的枝晶破裂成更为细小的晶粒,从而促进焊缝晶粒细化,并获得更多等轴晶组织[21–23]。此时,超声振动头的施加位置直接影响焊接接头固液界面区所受剪切力的大小与方向。当超声施加位置越靠近熔池时,高频振动能量聚集于固液界面区,导致局部剪切速率显著提升[24–25]。这会加剧固液界面附近的塑性变形,形成强烈的剪切流动,使熔池内部晶粒沿剪切方向高度取向,最终形成致密且具有方向性的微观组织(图3)。此外,超声振动引发的“声流效应”有助于促进熔池内部成分的均匀分布。然而,若“机械效应”与“声流效应”之间未能良好协同,可能引起能量分布不均,导致焊接熔池失稳[24],进而造成焊道表面粗糙甚至局部榻陷等缺陷[26]。目前,关于UV-GTA焊接过程中“声流效应”影响的具体判据仍有待进一步深入研究。
对于异种金属UV-GTA焊接,在研究超声振动对接头焊缝成形与微观组织的影响基础上,还应进一步关注其对焊缝元素分布及抗拉性能的作用机制。抗拉性能不仅取决于硬度,还与材料的均匀性、韧性密切相关。若局部硬度过高,而相邻区域(如母材或热影响区)硬度较低,则在拉伸过程中应力易集中于硬度梯度显著的部位,从而引发过早断裂。这意味着,即便焊缝自身强度较高,若周围区域力学性能较弱,接头的整体承载能力仍会下降。通过合理控制工艺参数,可使热影响区至焊缝的硬度梯度更为平缓,有效降低应力集中。此外,超声作用可能在特定区域(如位置2)更有效地消除残余应力,促进微观组织的均匀化,例如获得更均匀的晶粒尺寸分布,从而使材料在拉伸过程中各区域变形更为协调,实现强度与延展性的良好匹配。
图8为GTA与位置2处UV-GTA焊接接头拉伸断口第二相粒子点扫描结果。可以看出,与UV-GTA接头拉伸断口相比,在GTA接头拉伸断口中存在较多粗大的第二相粒子,属于Nb,Cr和Mo等主强元素的富集相,其中Nb和Cr等元素的重新分配与富集可促进Laves相的形成[27–28]。与之对应,在图9的两种焊接接头的热影响区也发现了相似的研究结果。与GTA焊接相比,UV-GTA接头热影响区Laves相的尺寸与数量密度明显降低。虽然超声振动能在一定程度上抑制Laves相的析出,但由于热影响区内冷却速率不同,Laves相的分布和数量仍然存在差异。Laves相具有较高的密度,并且通常呈脆性,较差的塑性使得它在承受拉伸应力时容易成为断裂源[22]。这也是Inconel 718合金与316L不锈钢异种金属GTA焊接接头优先断裂于热影响区不可忽视的原因。
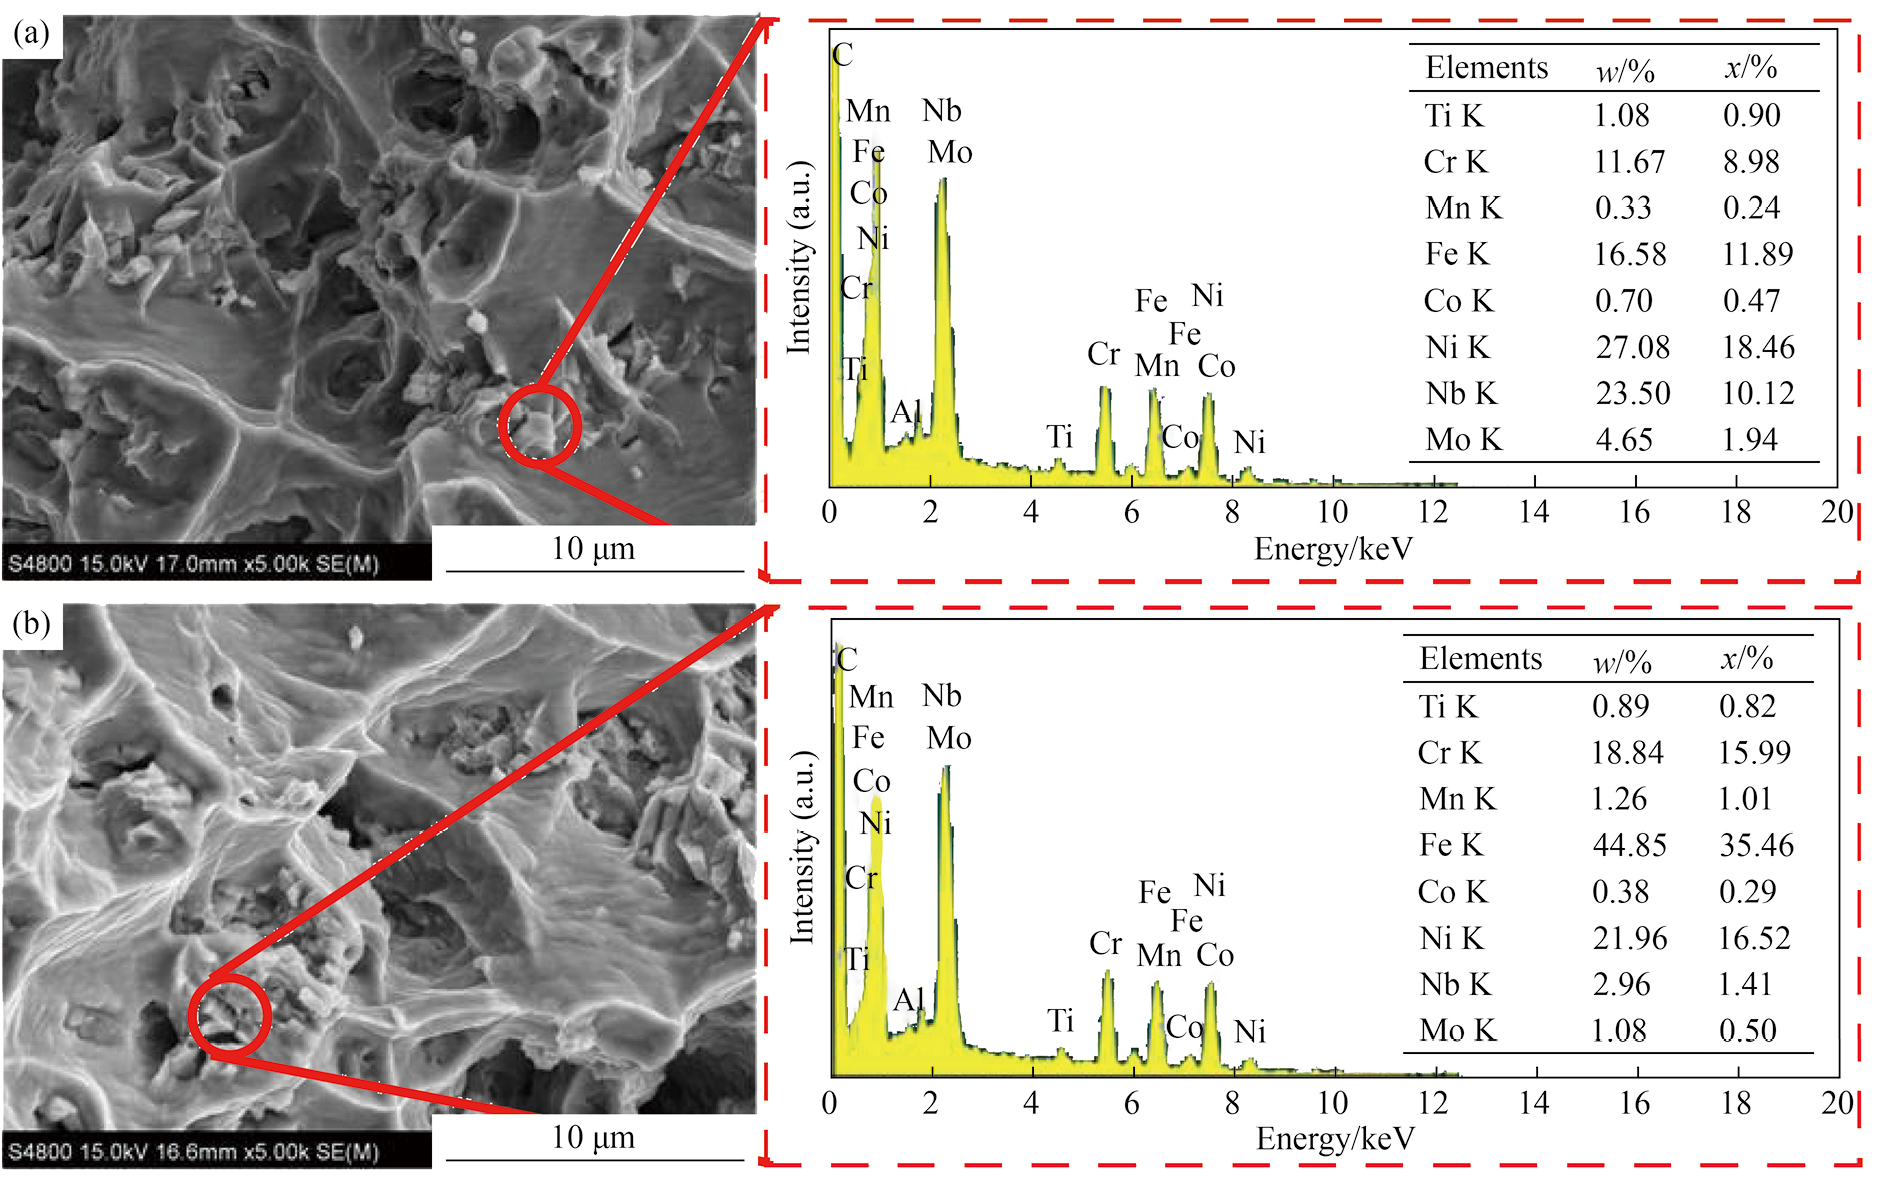
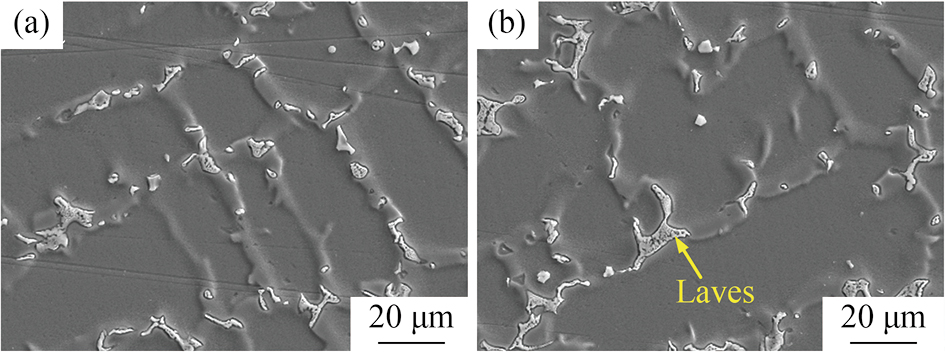
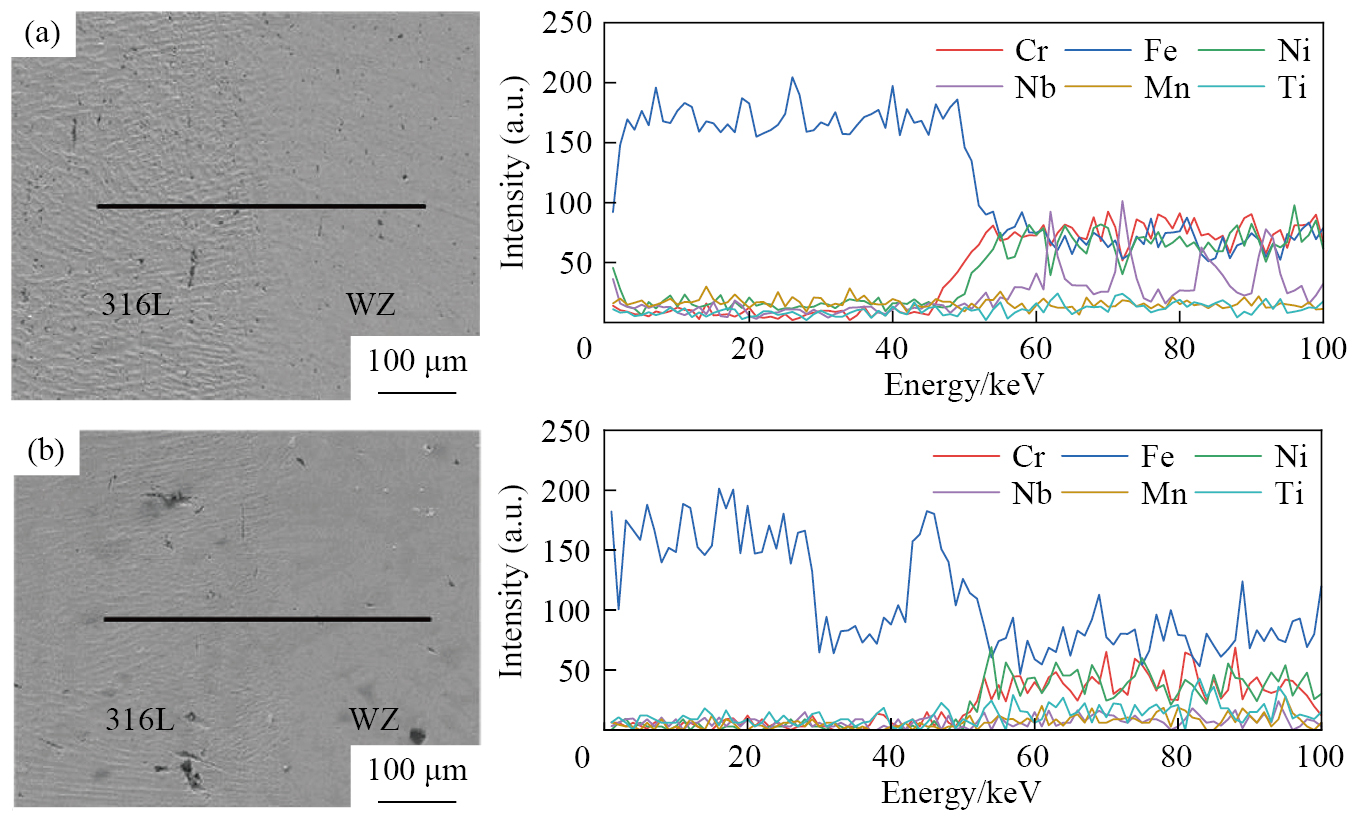
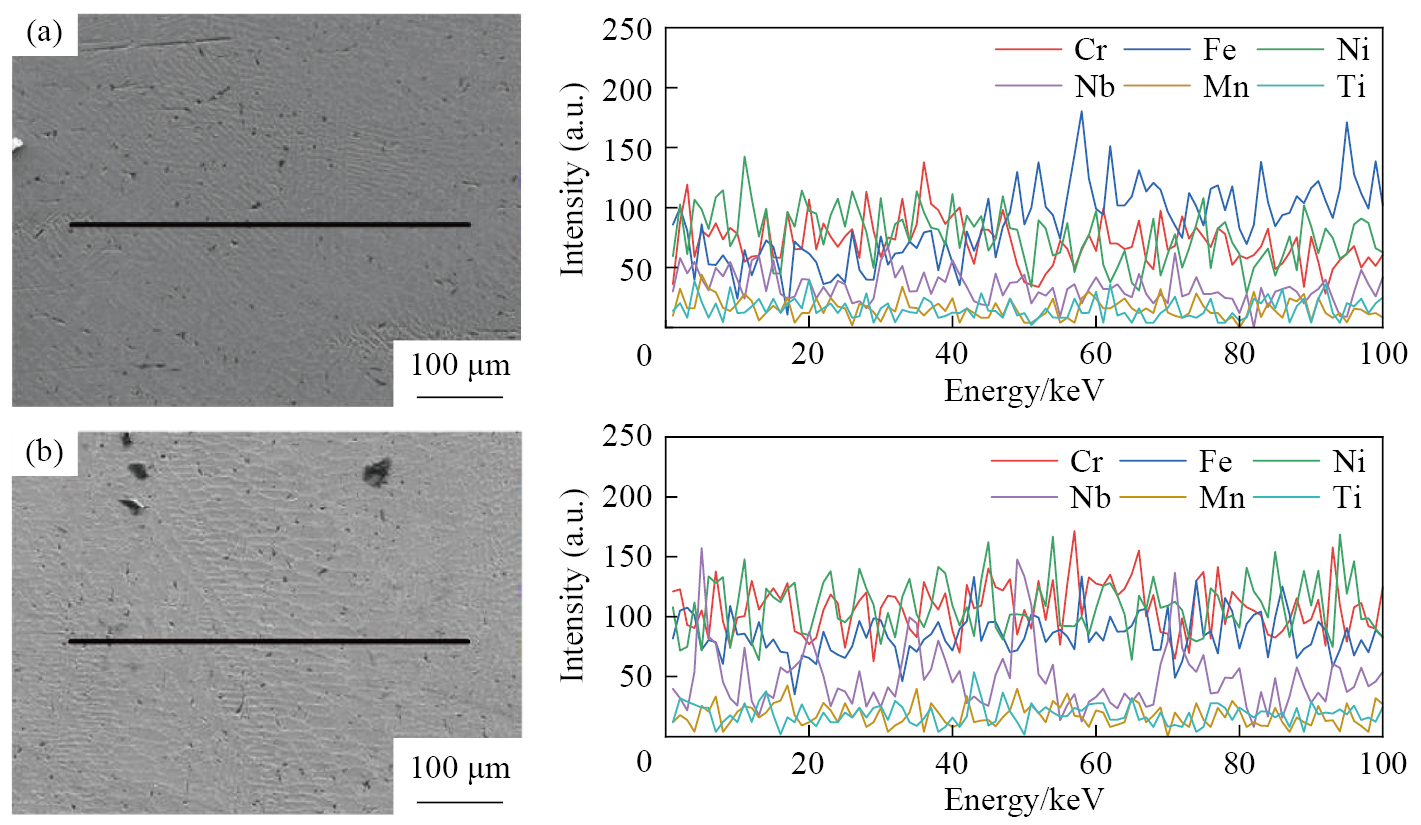
图10为GTA与位置2处UV-GTA焊接接头靠近316L不锈钢母材侧熔合线处的EDS线扫描分析。对比而言,在GTA接头靠近316L不锈钢母材侧的熔合线处Fe元素含量变化更为剧烈,且Cr与Nb两种主强化元素含量明显降低。图11为两种接头焊缝中心处EDS线扫描结果。与UV-GTA接头相比,在GTA接头焊缝中心处Fe元素含量同样波动幅度较大。不同于低沸点金属元素,焊缝Fe元素损耗可能主要与富Fe颗粒相的形成有关,比如Laves相[29–32],而熔池流动特性强弱直接关系到颗粒相是否有足够时间形成与长大。富Fe颗粒相也可影响接头微观组织和力学性能[33]。比如,粗大的颗粒相越多,势必增加裂纹敏感性,降低接头的韧性和抗裂性能,这与前面实验数据结果是一致的。
前文主要分析了在Inconel 718合金与316L不锈钢异种金属对焊过程中施加超声振动对抑制元素偏析缺陷的积极作用。此外还需注意,在异种金属UV-GTA焊接过程中,施加于工件上表面的垂直超声振动会引起薄板材料发生受迫振动。初始阶段仅为工件单侧振动,随着焊接进行逐渐发展为整体工件的受迫振动。外部超声激励源与板材的距离直接影响振幅大小,距离越近,振幅越大。随着UV-GTA焊接过程的推进,板材总质量逐渐增加,惯性效应相应增强,导致板材对超声激励的响应能力下降,受迫振动振幅呈现减弱趋势。因此,在异种金属UV-GTA长焊缝焊接中,建议沿焊接方向分段布置多个超声振动头,以改善超声作用的持续性与均匀性,从而提升焊接质量。
1)在UV-GTA焊接中,超声施加位置越接近焊道,焊缝区面积越小。当超声振动头位于位置3时,焊缝面积最小,仅为10.3 mm2。这表明通过调整超声施加位置,可有效抑制异种金属薄板UV-GTA焊接过程中熔池过大现象,并显著降低接头塌陷及咬边缺陷的发生倾向。
2)在UV-GTA焊接过程中,超声振动显著细化异种金属接头焊缝区的晶粒尺寸,与常规GTA相比晶粒明显细小。随着超声位置靠近焊缝,焊缝区平均硬度从HV 190提高至HV 230,同时抑制了Nb和Cr等强化相元素的析出,并降低了元素在熔合线附近的分布波动。
3)与异种金属GTA接头相比,UV-GTA引入超声振动后,接头抗拉强度与延伸率均得到提升。在所有焊接试验中,超声施加于位置2时,UV-GTA接头抗拉强度与延伸率达到最优值,分别为690 MPa与27%。
Kumar D G,Somnath C. Dissimilar welding of nickel based superalloy with stainless steel:influence of post weld heat treatment [J]. Materials and Manufacturing Processes,2022,37(2):136.
Anbarasan N,Jerome S,Arivazhagan N. Argon and argon-hydrogen shielding gas effects on the laves phase formation and corrosion behavior of Inconel 718 gas tungsten arc welds [J]. Journal of Materials Processing Technology,2018,263:374.
Ramkumar D K,Sai J R,Reddy S V,Gundla S,Mohan H T,Saxena V,Arivazhagan N. Effect of filler wires and direct ageing on the microstructure and mechanical properties in the multi-pass welding of Inconel 718 [J]. Journal of Manufacturing Processes,2015,18:23.
Ramkumar D K,Dev S,Prabhakar P K,Rajendran R,Mugundan K G,Nraryanan S. Microstructure and properties of Inconel 718 and AISI 416 laser welded joints [J]. Journal of Materials Processing Technology,2018,266:52.
Banovic S W,DuPont J N,Marder A R. Dilution and microsegregation in dissimilar metal welds between super austenitic stainless steel and nickel base alloys [J]. Science and Technology of Welding and Joining,2002,7(6):374.
Sharma S,Taiwade R V,Vashishtha H. Effect of continuous and pulsed current gas tungsten arc welding on dissimilar weldments between hastelloy C-276/AISI 321 austenitic stainless steel [J]. Journal of Materials Engineering and Performance,2017,26(3):1146.
Li G,Huang J,Wu Y X. An investigation on microstructure and properties of dissimilar welded Inconel 625 and SUS 304 using high-power CO2 laser [J]. The International Journal of Advanced Manufacturing Technology,2015,76(5-8):1203.
Mortezaie A,Shamanian M. An assessment of microstructure,mechanical properties and corrosion resistance of dissimilar welds between Inconel 718 and 310S austenitic stainless steel [J]. International Journal of Pressure Vessels and Piping,2014,116:37.
Yuan T,Kou S,Luo Z. Grain refining by ultrasonic stirring of the weld pool [J]. Acta Materialia,2016,106:144.
He L B,Wu M S,Li L M,Hao H W. Ultrasonic generation by exciting electric arc:a tool for grain refinement in welding process [J]. Applied Physics Letters,2006,89(13):131504.
Yang F,Zhou J,Ding R. Ultrasonic vibration assisted tungsten inert gas welding of dissimilar magnesium alloys [J]. Journal of Materials Science Technology,2018,34(12):2240.
Yuan H R,Li S B,Yang C L. Microstructure and porosity analysis in ultrasonic assisted TIG welding of 2014 aluminum alloy [J]. China Welding,2011,20(1):39.
Xie W F,Yang C L. Microstructure,mechanical properties and corrosion behavior of austenitic stainless steel sheet joints welded by gas tungsten arc (GTA) and ultrasonic-wave-assisted gas tungsten pulsed arc (U-GTPA) [J]. Archives of Civil and Mechanical Engineering,2020,20(2):1.
Hoon S K,Li H Y,Mo S Y,Aranas C,Choi K. Selective compositional range exclusion via directed energy deposition to produce a defect-free Inconel 718/SS 316L functionally graded material [J]. Additive Manufacturing,2021,47:102288.
Nian K Y,Xie W F,Tu H. Numerical simulation of molten pool flow behavior in ultrasonic vibration-assisted gas tungsten arc welding of low-alloy high-strength steel [J]. CIRP Journal of Manufacturing Science and Technology,2024,55:347.
Aghayar Y. An assessment of microstructure and mechanical properties of Inconel 601/304 stainless steel dissimilar weld [J]. Vacuum,2021,184:109970.
Doherty R D,Hughes D A,Humphreys F J. Current issues in recrystallization:a review [J]. Materials Science and Engineering:A,1997,238(2):219.
Liao H P,Wang Z M,Zhang B,Chi P,Wang Y H. Microstructure and mechanical properties of SUS304 weldments manufactured by ultrasonic vibration assisted local dry underwater welding [J]. Journal of Materials Processing Technology,2023,322:118183.
Lim Y C,Yu X,Cho J H,Sosa D F. Effect of magnetic stirring on grain structure refinement. Part 2–nickel alloy weld overlays [J]. Science and Technology of Welding and Joining,2010,15(5):400.
Ma Q C,Song C,Zhou J L. Dynamic weld evolution during ultrasonic welding of Cu-Al joints [J]. Materials Science & Engineering A,2021,823:141724.
Chu Q,Wang G,Yuan R. Effect of ultrasonic treatment on microstructure and properties of 2000 MPa ultra-high-strength steel-welded joints [J]. Coatings,2023,13(12):1995.
Wei Z,Weavers L K. Combining COMSOL modeling with acoustic pressure maps to design sono-reactors [J]. UltrasonicsSonochemistry,2016,31:490.
Dai W L. Effects of high-intensity ultrasonic-wave emission on the weldability of aluminum alloy 7075-T6 [J]. Materials Letters,2003,57(16-17):2447.
Yusuf S M,Mazlan N,Musa N H,Zhao X,Chen Y,Yang S F,Nordin N A,Mazlan S A,Gao N. Microstructures and hardening mechanisms of a 316L stainless steel/Inconel 718 interface additively manufactured by multi-material selective laser melting [J]. Metals,2023,13(2):400.
Xu J,Wu Z C,Niu J P,Song Y F,Liang C P,Yang K,Chen Y Q,Liu Y. Effect of laser energy density on the microstructure and microhardness of Inconel 718 alloy fabricated by selective laser melting [J]. Crystals,2022,12(9):1243.
Aghajani A,Tewes J,Parsa A B,Hoffmann T,Kostka A,Kloewer J. Identification of Mo-rich M23C6 carbides in alloy 718 [J]. Metallurgical and Materials Transactions A,2016,47(9):4382.
 顶部