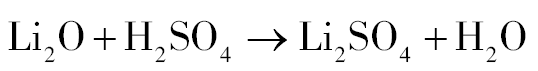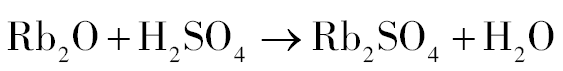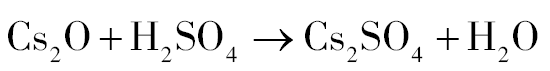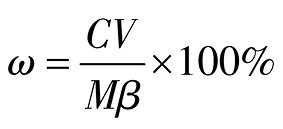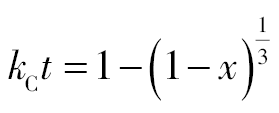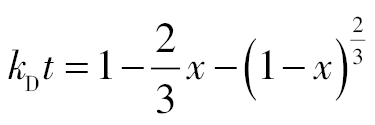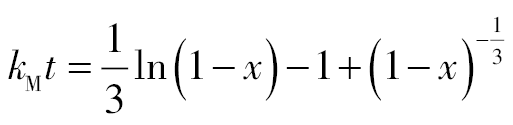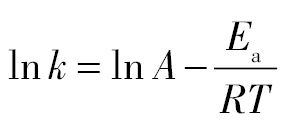目录图表
随着全球“双碳”战略的持续推进及新能源汽车产业的爆发式增长,锂作为战略性关键金属资源,其需求量持续攀升,供应安全已成为国际社会广泛关注的焦点[1–3]。同时,铷和铯在高端电子器件、催化剂、航天科技等前沿领域展现出独特应用价值,其战略重要性日益凸显[4–7]。锂云母是中国重要的锂资源来源之一[8–10],其提锂过程中产生的大量冶炼渣中仍赋存可观的锂、铷、铯等有价金属[11]。若此类固体废物仅作简单堆存处理,不仅导致稀缺资源的严重浪费,还可能因重金属浸出而对环境构成潜在威胁[12]。因此,开发高效、经济的工艺以实现锂云母冶炼渣中锂、铷、铯的同步回收,对保障中国关键金属供应链安全、推动冶金行业绿色低碳转型具有重要的现实意义[13–14]。
目前,针对锂云母冶炼渣的资源化利用研究主要围绕两条技术路径展开。其一侧重于对其铝硅质基体进行规模化消纳,例如将其用作混凝土掺合料、水泥原料、陶瓷材料或分子筛等[15–18]。这类方法虽可实现固废的大宗利用,但本质上属于“降级回收”,未能充分提取其中最具价值的锂、铷、铯等稀贵金属,造成了资源的高度浪费。其二则聚焦于有价金属元素的提取。现有研究多集中于单一锂元素的回收,而对共伴生的铷、铯等高价值元素关注不足,未能实现多金属协同回收与资源效益的最大化[19]。近年来,直接酸浸法因其流程简短、成本较低而受到关注[20–21]。其中,硫酸浸出法作为湿法冶金的核心工艺,利用其强酸性及硫酸根的络合作用,能有效破坏矿相结构,使目标金属离子转入溶液,已广泛应用于废旧电池[22]、冶金废渣[23]等二次资源的回收,体现了该技术成熟、可靠、适应性强的特点。然而,针对锂云母冶炼渣的硫酸浸出研究,多数仍停留在工艺参数优化层面,特别是采用硫酸直接同步浸出锂、铷、铯并系统探究其竞争溶出动力学与反应机制的研究尚属空白,导致工艺优化缺乏理论指导,制约了其工业化应用进程。
针对现有资源化路径单一、金属回收不充分的现状,本研究摒弃了传统的建材化利用思路,聚焦于冶炼渣中高价值元素的高效提取,旨在系统研究硫酸直接同步浸出锂云母冶炼渣中锂、铷、铯的工艺与机制,阐明浸出过程中矿物相的演变规律与浸出机制,揭示硫酸同步浸出的本质反应过程,以期为锂云母冶炼渣的高值化资源利用提供可靠的理论依据与技术支撑。
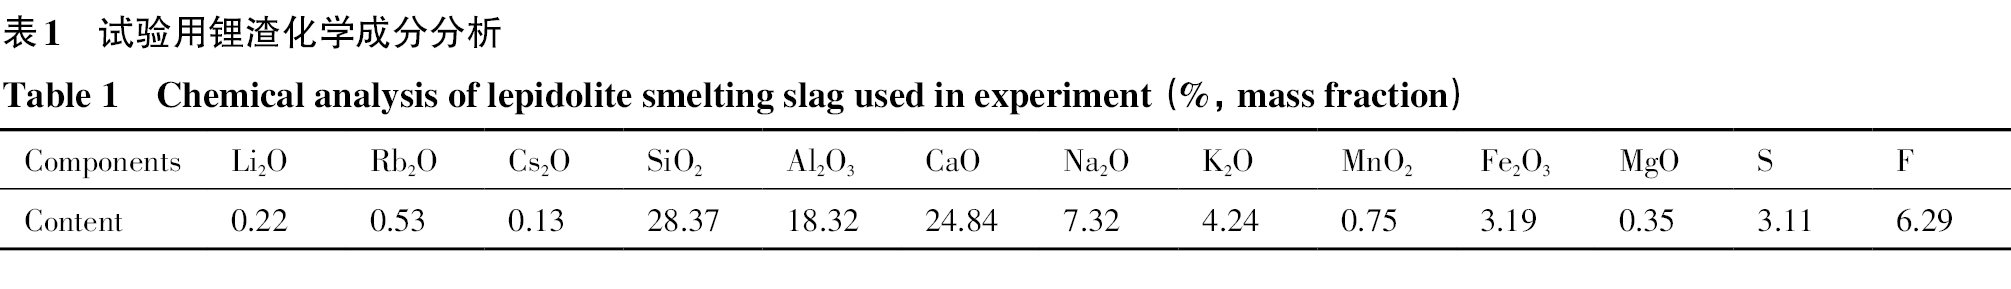
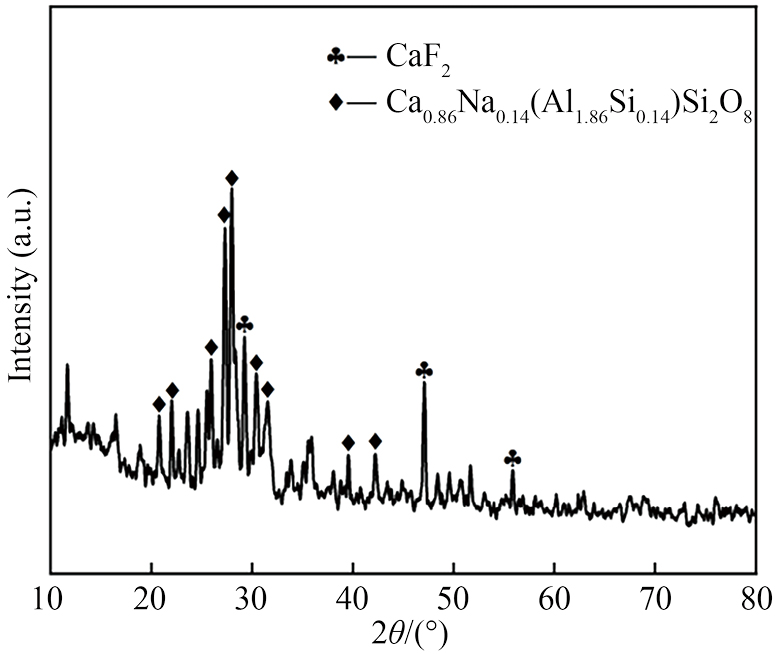
试验所用原料为江西宜春某碳酸锂企业提供的锂云母冶炼渣,经多次水洗预处理后获得。将原料置于100 ℃烘箱中烘干至恒重,经破碎、研磨、过筛后密封保存备用。锂渣的主要化学成分见表1,物相组成如图1所示。由图1可知,锂渣主要由斜长石等硅酸盐矿物以及氟化钙组成。该物相特征符合锂云母“先固氟、后提锂”的冶炼工艺逻辑,即通过添加石灰使氟以氟化钙形式预先固化,从而减少后续提锂过程中的干扰。由表1可知,锂渣主要成分为Si,Al,Ca,K和Na等元素,且其中Li,Rb和Cs等有价金属元素含量显著,进一步论证了对该渣进行二次资源回收与高值化利用的必要性和潜力。
为研究浸出过程中的物相与形貌演变规律,采用X射线衍射仪(XRD,Rigaku Ultima IV)对样品进行物相分析,采用扫描电子显微镜-能谱仪联用系统(SEM-EDS,Hitachi SU3500/Oxford X-Max 50)表征其微观形貌及元素分布。为精确量化样品的化学组成,采用X射线荧光光谱仪(XRF,PANalytical Axios max)对固体样品进行半定量全元素分析,并在此基础上采用电感耦合等离子体发射光谱仪(ICP-OES,Optima 8000)精确测定除Li,Rb和Cs以外的金属元素含量;Li,Rb和Cs的含量则通过火焰原子吸收分光光度法(FAAS,PerkinElmer PinAAcle 900F)进行测定;此外,样品中的F含量通过离子选择电极法(ISE)单独测定。
Li,Rb和Cs元素以晶格离子形式存在于锂云母层状硅酸盐结构中[24],与Si,Al和K等元素通过强化学键结合,通常需经高温焙烧或强酸熟化处理才能实现高效浸出。然而,在锂云母提锂过程中,其原有晶体结构已被破坏,化学键结合力显著减弱。因此,对于产生的锂渣,可采用硫酸在较低温度下直接浸出锂、铷和铯,且浸出效果显著。硫酸直接浸出的主要反应方程式为:(1)(2)(3)
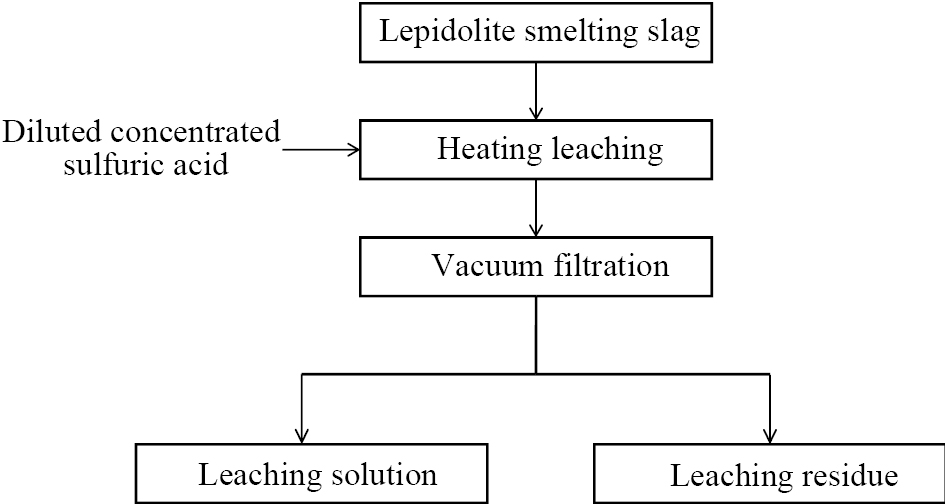
本研究的条件试验均按以下步骤进行:精确称取20 g经烘干恒重的锂云母冶炼渣样品,置于200 ml烧杯中,加入准确配制的一定浓度的硫酸,随后将烧杯置于恒温磁力搅拌器中,在设定温度下进行浸出反应。反应结束后立即进行热过滤,分离浸出液与浸出渣。具体工艺流程如图2所示。各元素的浸出率按式(4)计算:(4)式中,ω为锂、铷和铯的浸出率,%;C为浸出液中锂、铷、铯浓度,g·L−1;V为浸出液体积,L;M为原料质量,g;β为锂渣中锂铷铯的品位,%。
在条件试验确定的最佳工艺基础上,分别设置40,60和80 ℃这3个浸出温度梯度进行动力学实验。将称量好的锂渣置于烧杯中,放入已达设定温度的水浴锅内,加入硫酸溶液并启动恒温搅拌(记为t=0 min)。随后,在预设的时间点(如t=10,20和30 min等),用移液管快速吸取5 ml浸出液样品,立即以离心机(5000 r·min−1,5 min)进行固液分离,收集上清液并测定其中目标元素的浓度。基于所获实验数据,开展浸出动力学建模,以确定相应的动力学参数及本征方程[25]。
为明确硫酸浓度、液固比、浸出温度及浸出时间各参数对目标元素浸出率的作用机制与影响程度,通过控制变量法开展了系统探究,结果如图3所示。
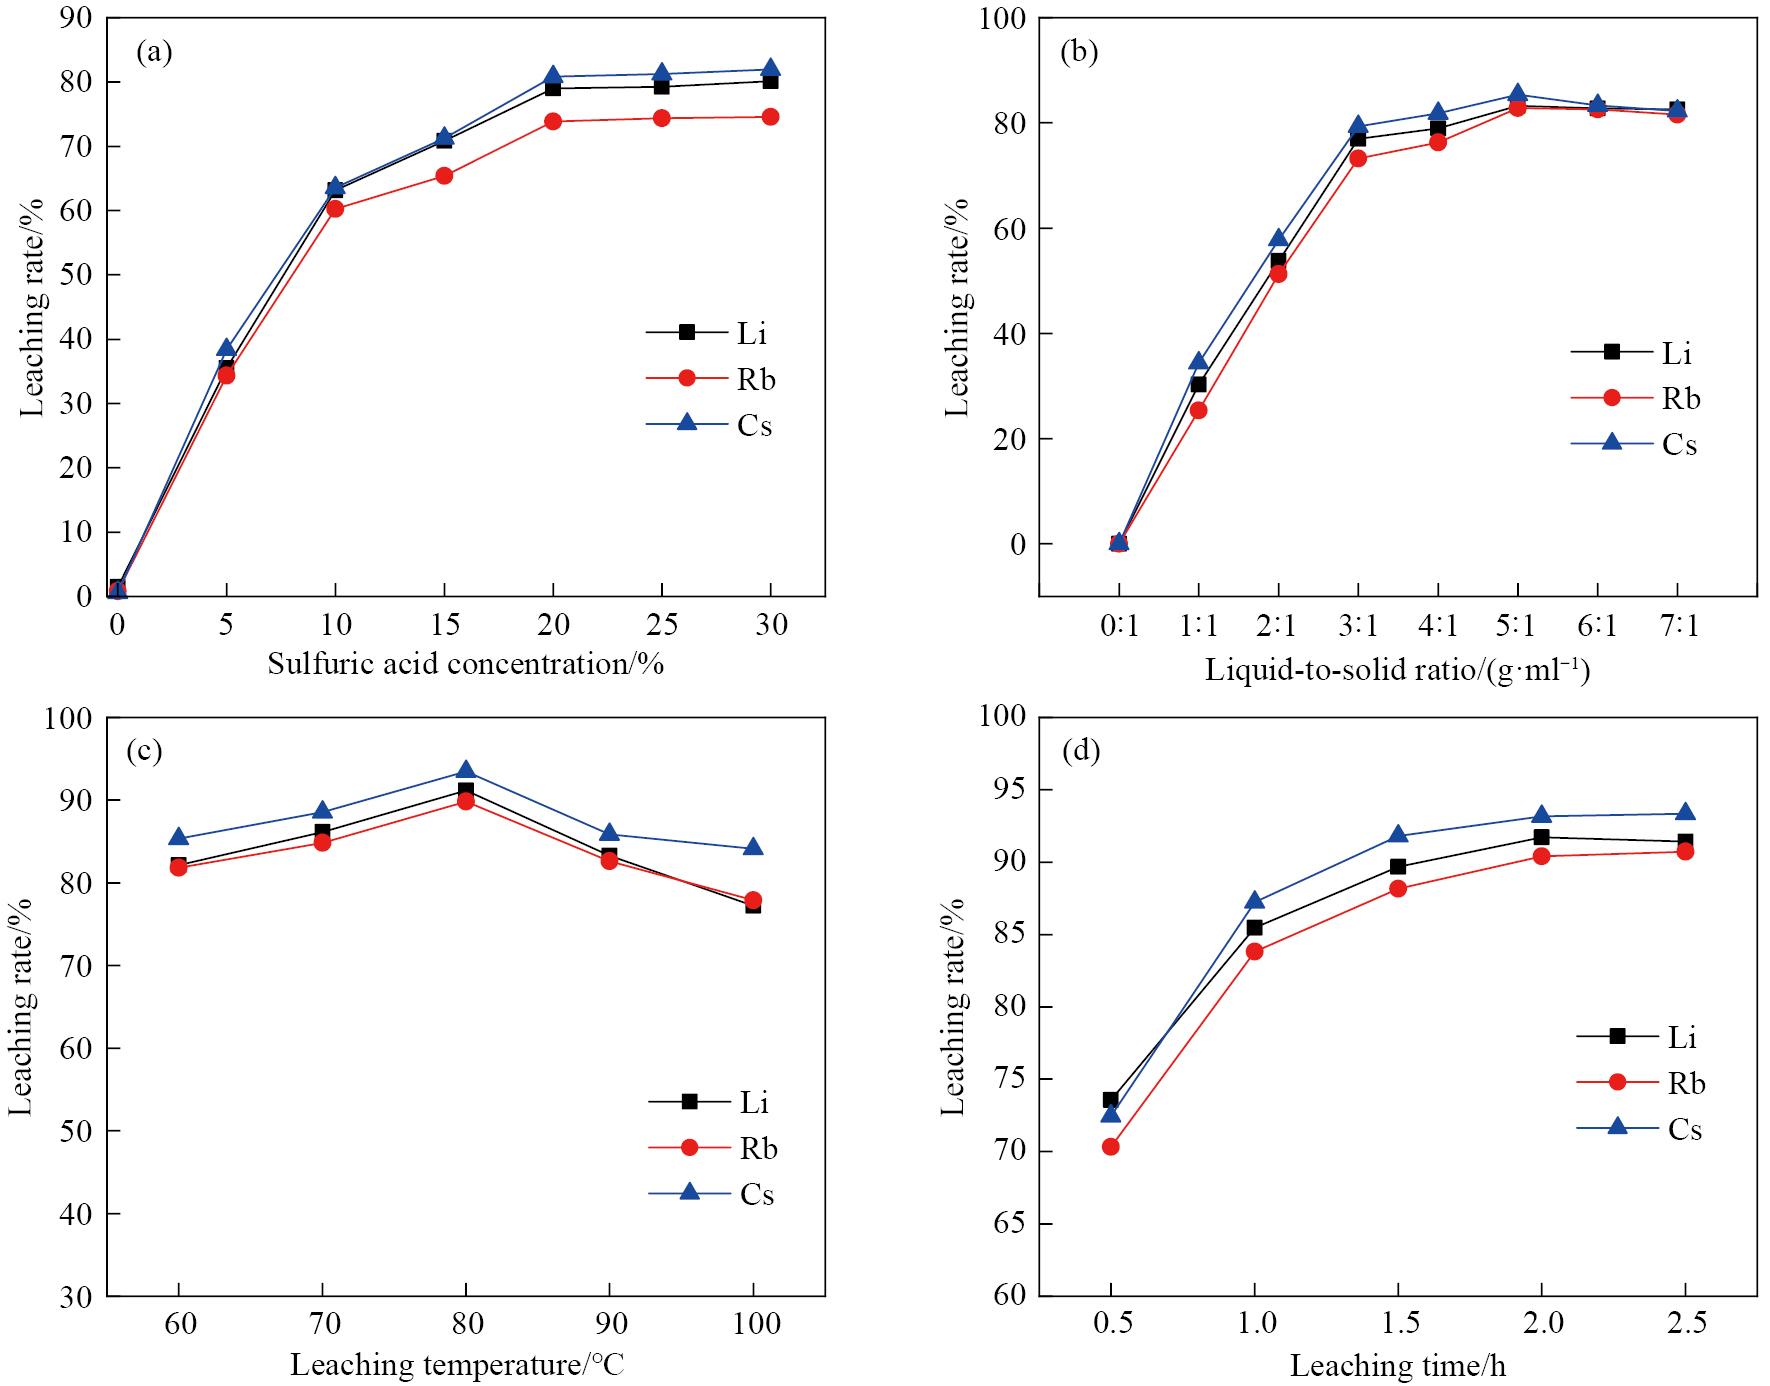
如图3(a)所示,硫酸浓度对锂、铷和铯的浸出率具有显著影响。当硫酸浓度为0(即空白水浸)时,锂、铷和铯的浸出率均低于1%,表明目标元素在中性环境下以稳定形态存在。随着硫酸浓度由5%提高至20%,H+浓度增加有效破坏了矿物的晶格结构,促进了目标元素的溶出。与此同时,大量共存杂质元素(如Al,Ca和Fe等)参与反应,竞争性消耗酸液,并伴随生成硫酸钙等副产物。在此阶段,充足的H+供应推动了浸出率显著上升。然而,当硫酸浓度超过20%后,浸出率的增长幅度明显放缓并趋于平稳。这表明在含杂质的复杂体系中,酸浓度已不再是制约浸出效率的主要因素,过量酸主要被杂质元素持续消耗;同时,反应生成的副产物覆盖层对传质过程的阻碍作用也逐渐凸显。因此,进一步提高酸浓度对目标金属浸出的提升效果有限。综合考虑浸出效果与资源效益,确定最佳硫酸浓度为20%。
液固比(L/S)是影响浸出过程传质效率的关键参数。图3(b)表明,在较低液固比(如1∶1和2∶1 g·ml−1)条件下,溶剂体积不足导致溶液黏度过高、流动性差,不仅限制了固-液接触和离子扩散,而且由于杂质离子(尤其是Ca2+)溶出后在局部浓度过高,易在矿物表面形成致密的硫酸钙等副产物覆盖层,严重阻碍反应界面的更新,致使锂、铷和铯浸出率均处于较低水平。随着液固比提高至5∶1 g·ml−1,充足的液相体积显著改善了溶液流动性,提升了传质效率;同时,杂质离子浓度得到有效稀释,延缓了表面钝化层的形成与致密化,为目标金属的持续溶出创造了有利条件,浸出率呈现急剧上升趋势。然而,当液固比继续增大(>5∶1 g·ml−1)时,浸出率未见进一步提升,表明液固比为5∶1 g·ml−1时已满足传质需求;继续增加液固比仅会增加后续液处理负荷,对浸出效率并无增益。综合考虑浸出效率、试剂消耗及杂质影响下的传质优化,确定最佳液固比为5∶1 g·ml−1。
温度通过影响反应动力学与扩散过程对浸出效率产生作用。图3(c)显示,在60~80 ℃范围内,升高温度显著提升了锂、铷和铯的浸出率。这主要归因于温度升高加快了化学反应速率,并增强了离子的扩散能力。但当温度超过80 ℃后,浸出率反而呈现下降趋势。其原因可能包括两方面:一方面,高温加剧溶剂(水)的蒸发,导致实际液固比下降;另一方面,高温促进副反应(如不溶性硫酸盐沉淀或其他副产物生成),消耗有效酸度并可能包裹未反应的矿物颗粒,从而抑制目标元素的浸出。因此,最佳浸出温度确定为80 ℃。
浸出时间直接影响反应进程。如图3(d)所示,在初始阶段(0.5~2 h),延长浸出时间显著促进了锂、铷和铯浸出率的提升,说明反应正向进行且尚未达到平衡。但当浸出时间延长至2.5 h时,浸出率的增长幅度明显减小,表明在2 h时目标元素的浸出已接近或达到反应平衡,继续延长反应时间对提高浸出率贡献有限。综合考虑浸出效率与能耗,确定最佳浸出时间为2 h。
通过系统浸出试验,明确了锂渣中锂、铷和铯高效浸出的最优工艺参数组合:浸出温度为80 ℃,硫酸浓度为20%,液固比为5∶1 g·ml−1,浸出时间为2 h。在此条件下,锂、铷和铯的浸出率分别达到91.72%,90.40%和93.16%。结果表明,在80 ℃条件下采用20%硫酸浸出可有效破坏锂渣中稳定的矿物结构,促进目标元素的同步溶解释放。该优化工艺为后续锂、铷和铯的高效分离与富集奠定了坚实基础。
锂渣的浸出行为主要包括以下4个步骤:1)浸出液中的氢离子(H+)向待浸出晶粒表面迁移;2)H+被晶粒表面吸附并发生反应;3)反应生成的离子产物部分通过扩散层迁移至液相主体,其余部分通过内扩散在颗粒内部形成稳定的产物层;4)硫酸电离出的H+继续突破扩散层,到达新暴露的固体反应界面进行后续反应。上述每个步骤均对总浸出速率产生影响,整个过程符合收缩核模型的特征。
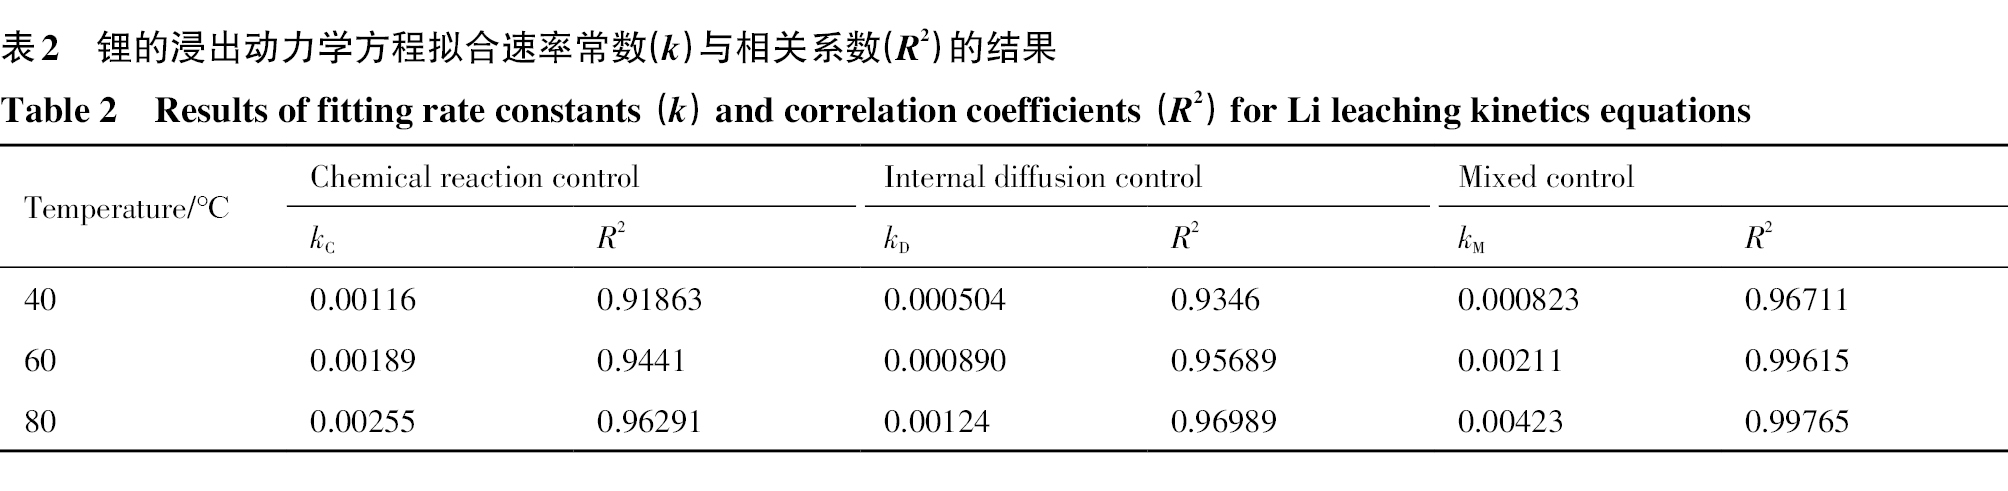
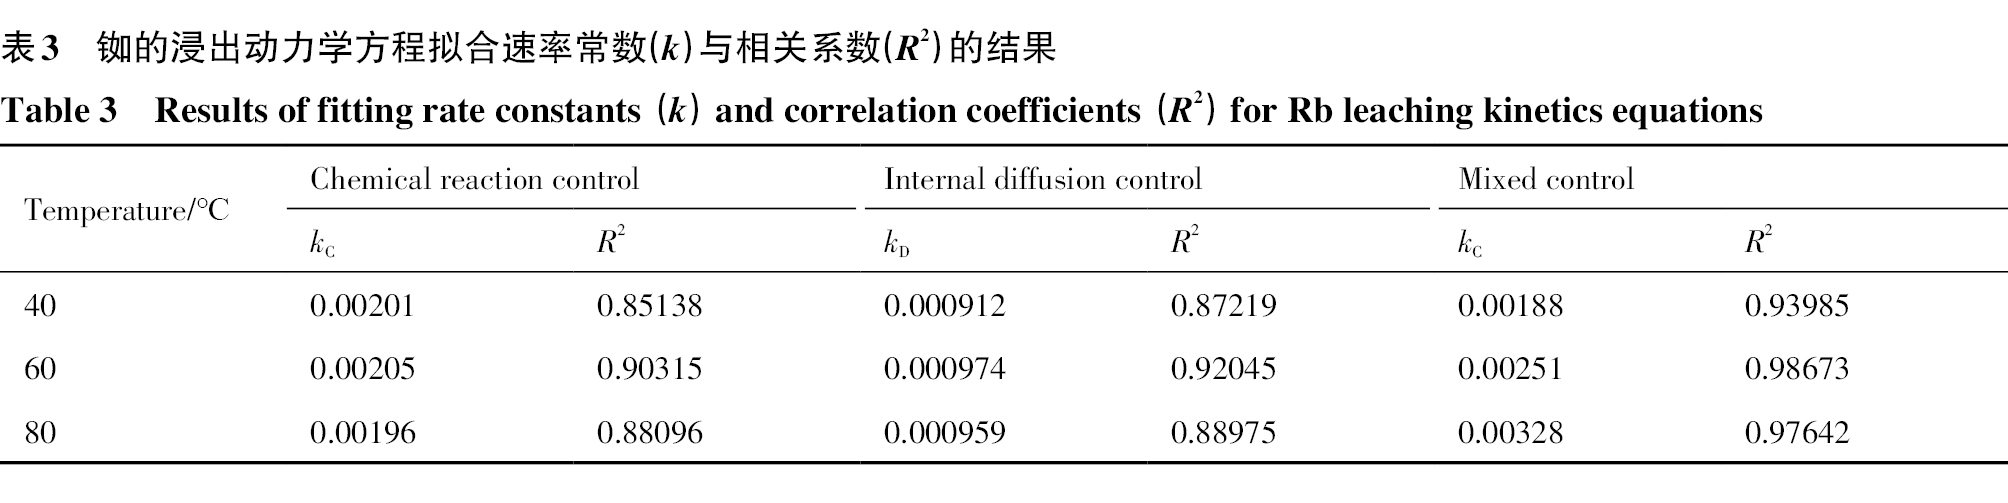
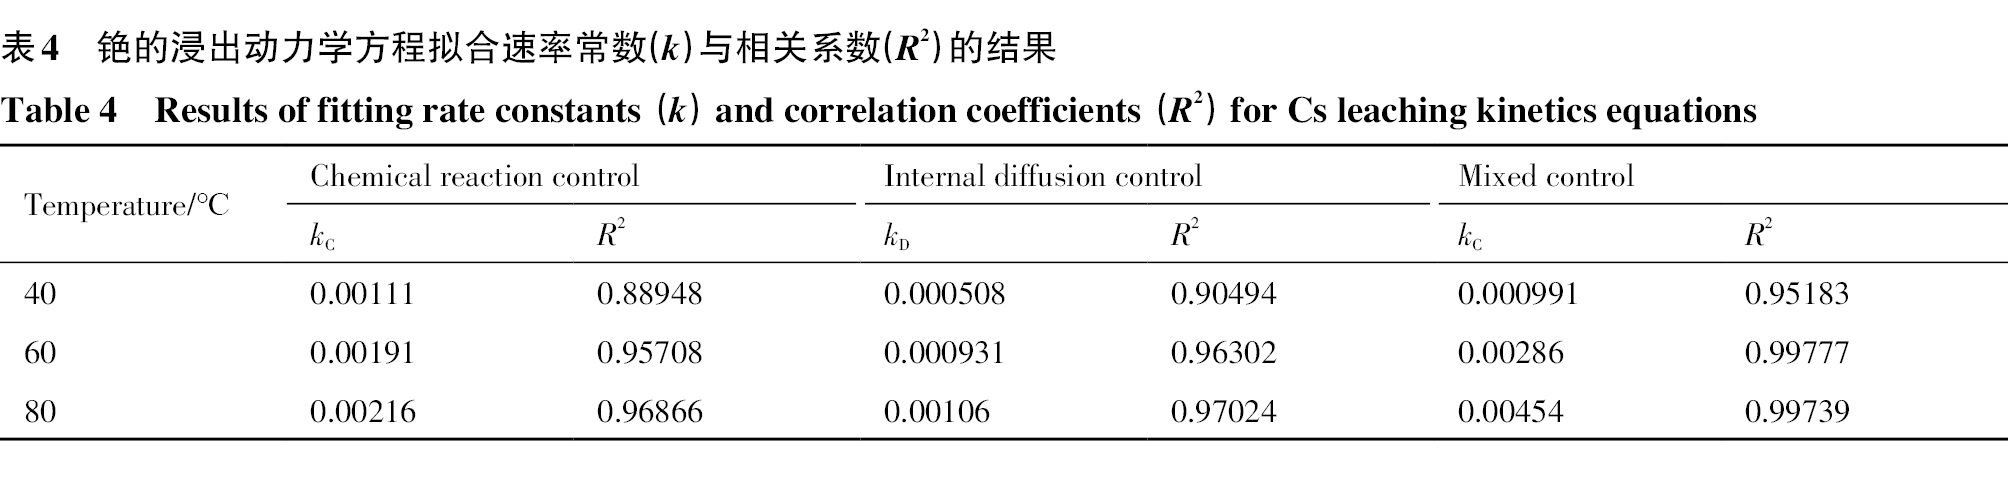
综合浸出条件试验结果可知,该浸出是一个复杂的物理化学过程,其速率同时受本征化学反应与传质扩散的共同制约。为识别其主导机制,采用收缩核模型对锂渣浸出动力学数据进行了系统拟合,所用拟合方程为[26–29]:(5)(6)(7)式中,kC,kD和kM为浸出反应中控制模型动力学常数,min−1;t为浸出时间,min;x为锂、铷和铯浸出率,%。式(5~7)依次对应化学反应控制、内扩散控制及混合控制机制。将浸出动力学的试验数据分别代入式(5~7)进行线性拟合,结果如表2~4以及图4~6所示。
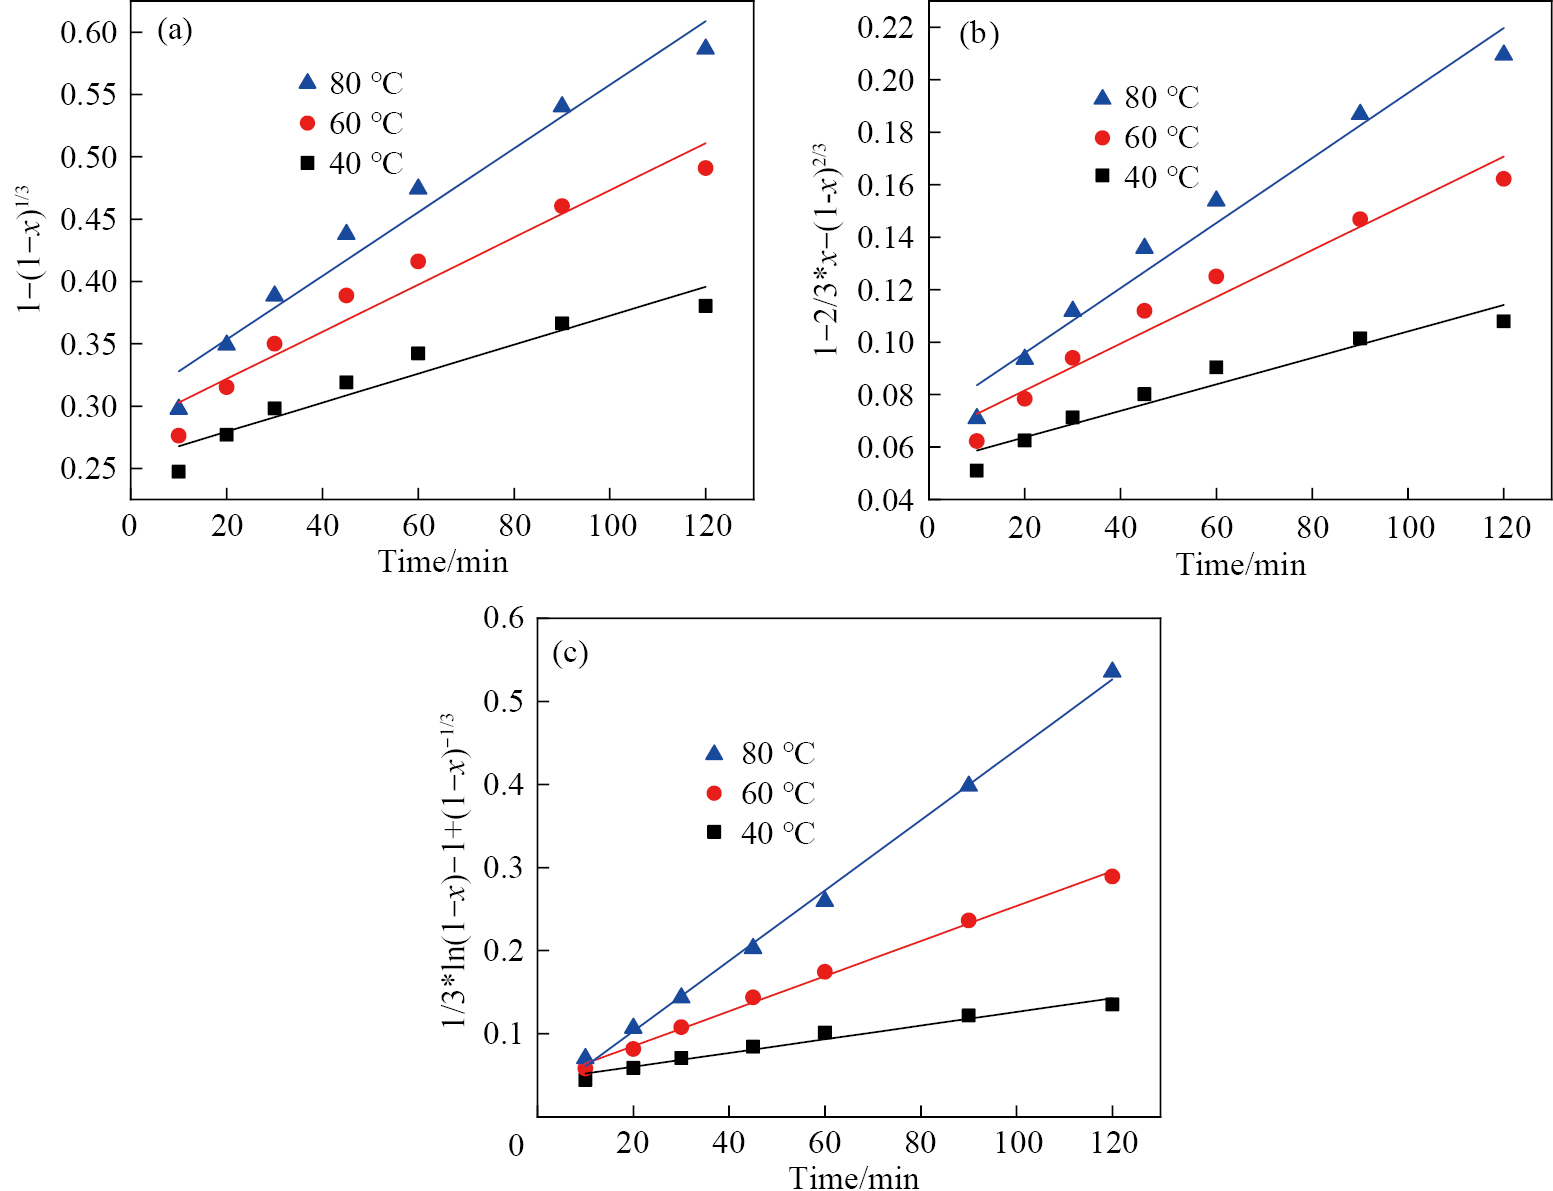
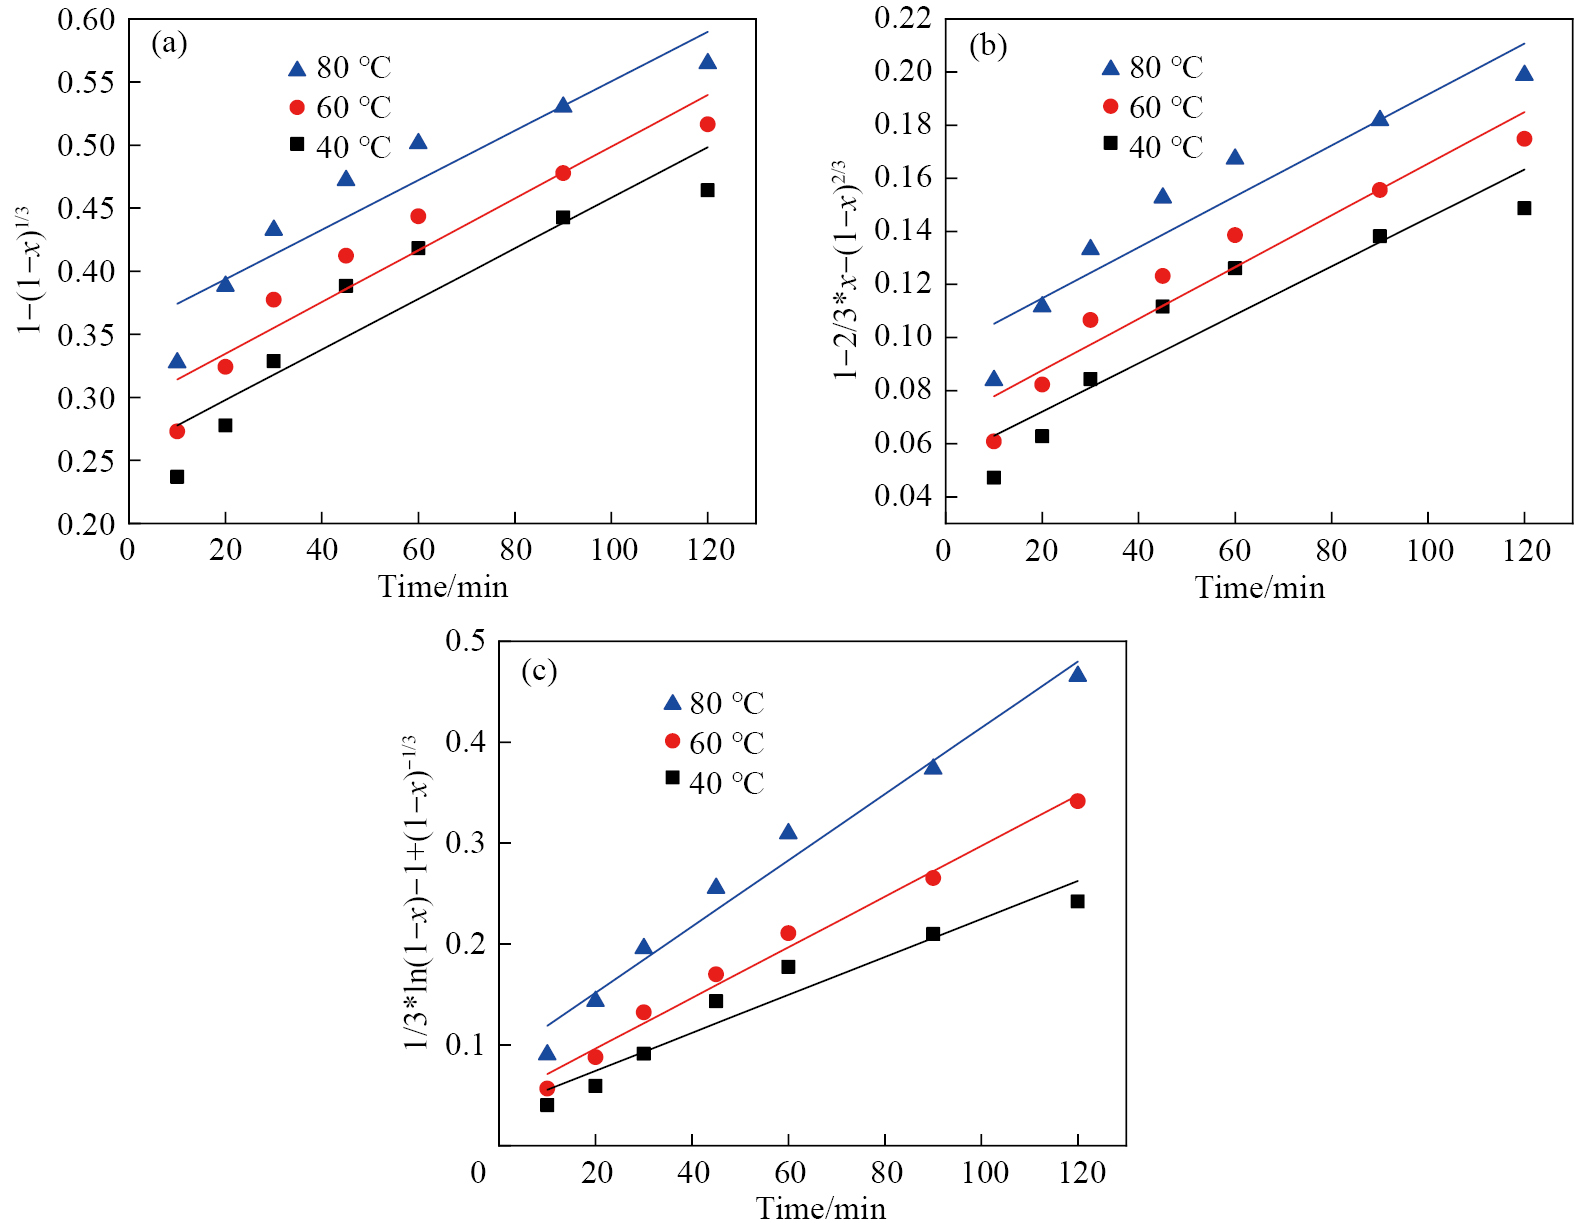
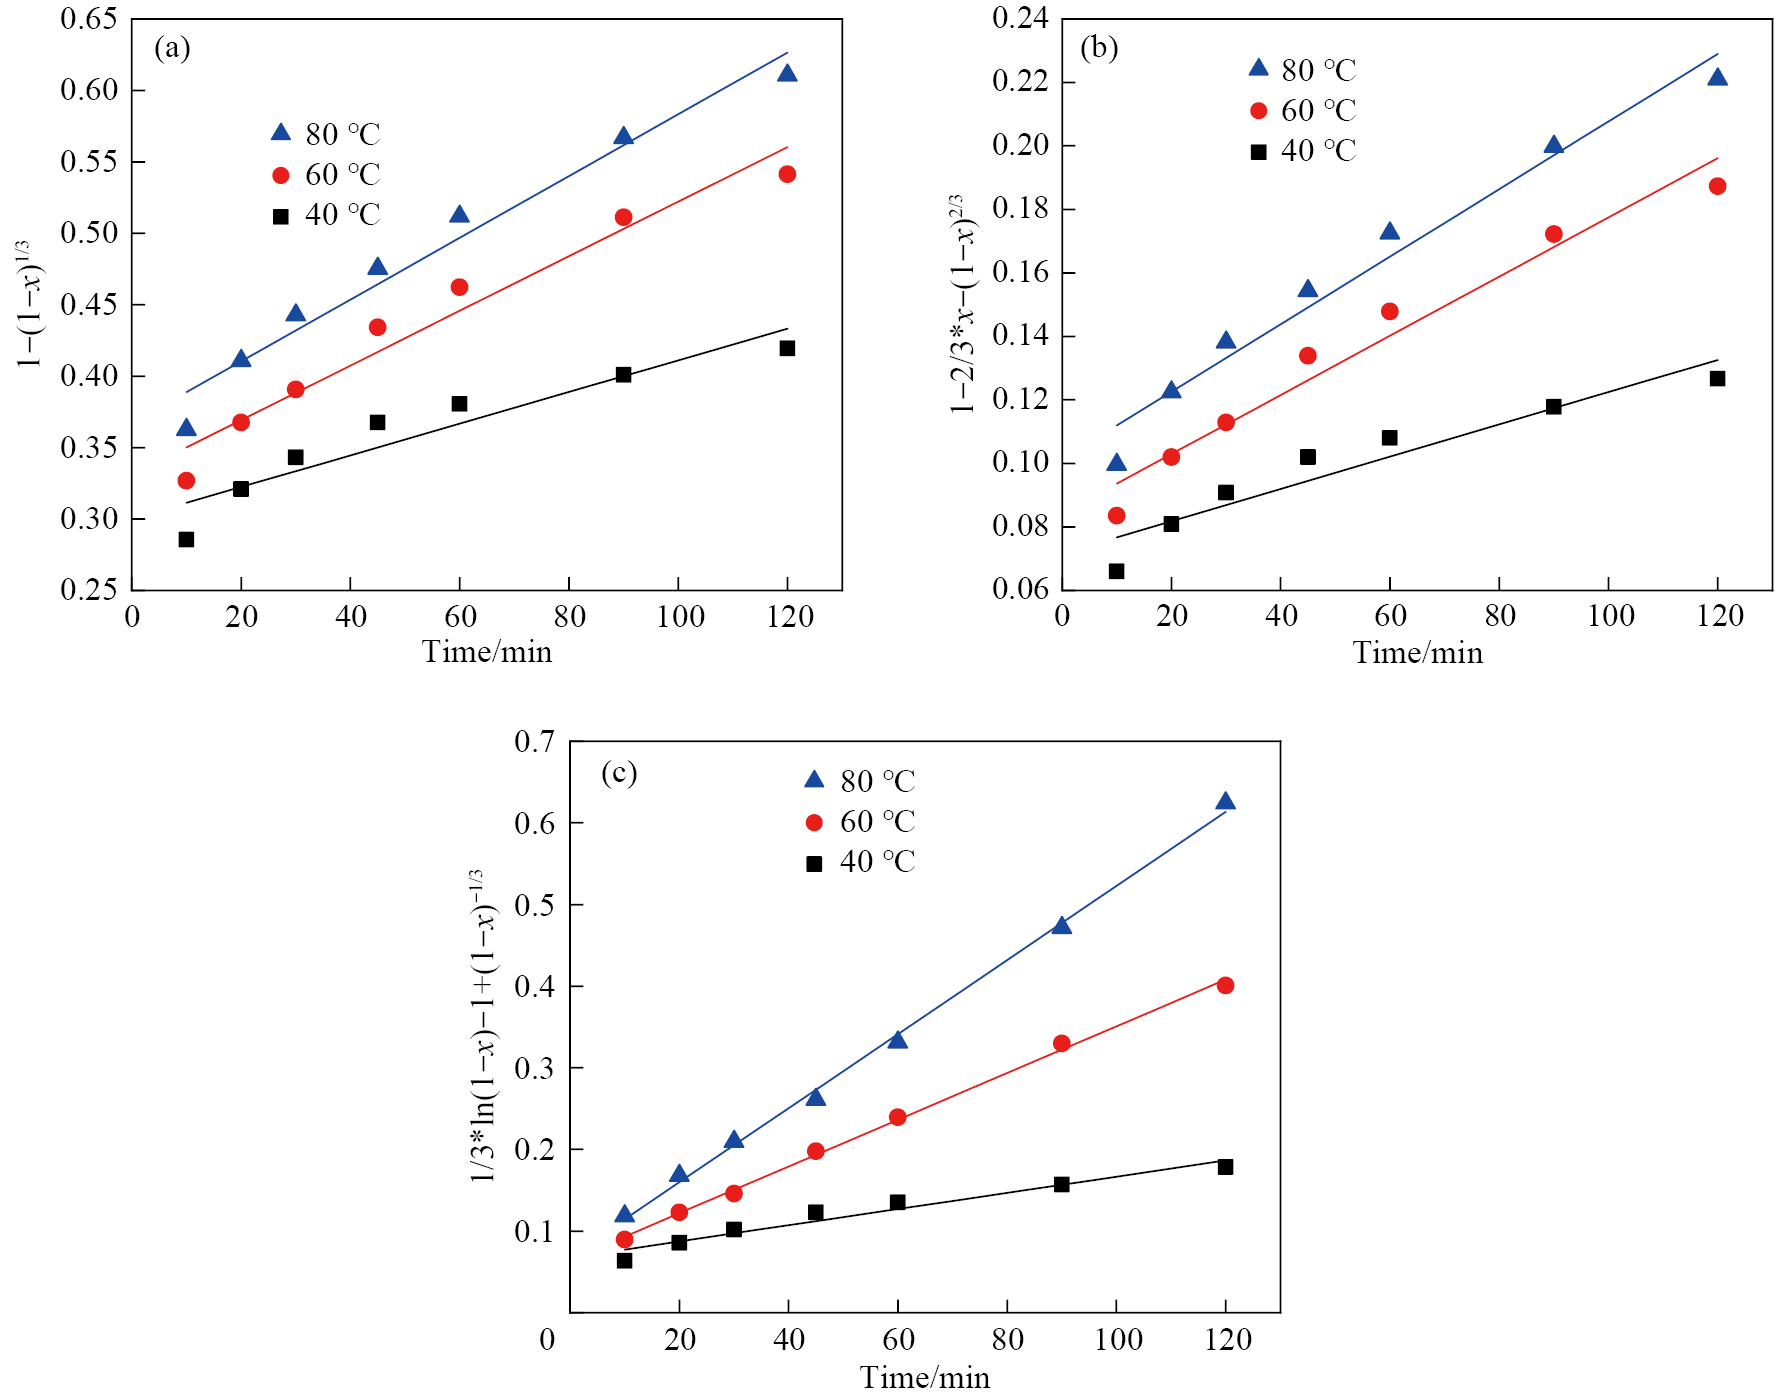
对比表2~4中不同控制模型的拟合结果可知,混合控制模型对锂、铷和铯浸出实验数据的拟合效果最佳,其R2值显著高于单一控制模型。这说明三者的浸出动力学均受化学反应与内扩散协同控制。根据阿伦尼乌斯方程,反应速率常数与活化能的关系为:(8)式中,k为表观速率常数;A为指前因子;Ea为活化能,kJ·mol−1;R为理想气体常数,取值为8.314 kJ·mol−1·K−1;T为温度,K[30–31]。
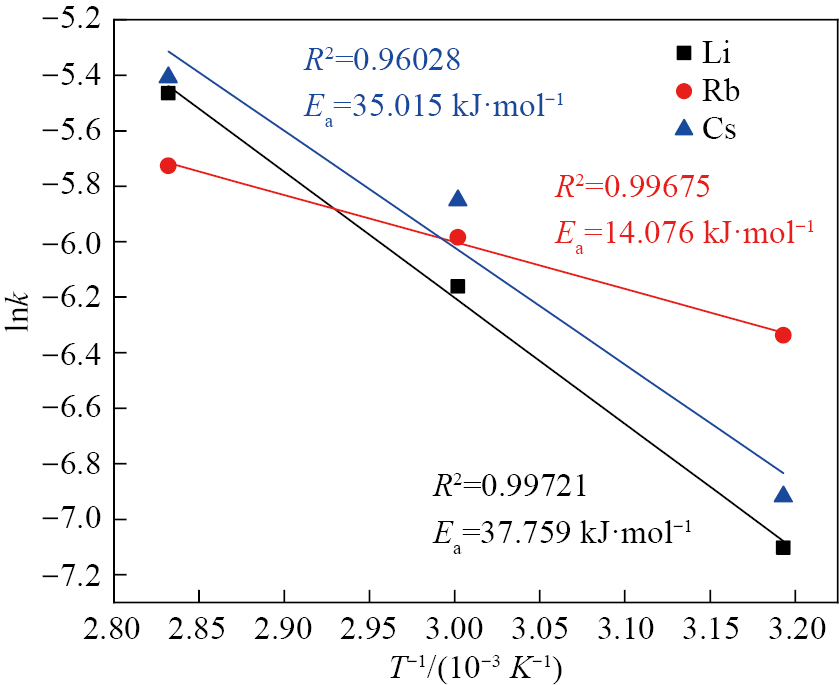
基于表2~4中混合控制模型对应的k值,通过式(8)计算得到lnk,并最终绘制出其与T−1的线性关系图,如图7所示。结果显示,锂、铷和铯在硫酸浸出过程中的表观活化能Ea分别为37.759,14.076和35.015 kJ·mol−1。根据动力学理论判据(Ea<12 kJ·mol−1为扩散控制,Ea>42 kJ·mol−1为化学反应控制),三者活化能均显著高于扩散控制下限且低于纯化学反应控制上限,明确处于12~42 kJ·mol−1的混合控制特征区间[32–33]。这表明锂渣中目标元素的浸出过程受界面化学反应(H+破坏矿物表面化学键)与内扩散(离子通过产物层/孔隙迁移)的协同控制。其中,铷的Ea(14.08 kJ·mol−1)相对最低,更接近扩散控制下限,暗示其溶出受内扩散限制更显著;而锂(37.76 kJ·mol−1)与铯(35.02 kJ·mol−1)的Ea较高,表明二者的浸出对界面化学反应能垒更为敏感,这可能与其在矿物晶格中的结合稳定性更强有关。该结果与“化学反应-内扩散混合控制模型”的拟合结论一致,进一步证实在实际工艺中需协同优化反应条件(如提高温度、酸浓度以克服化学能垒)与传质条件(如强化搅拌、减小粒度以降低扩散阻力),才能实现锂、铷和铯的高效协同浸出。
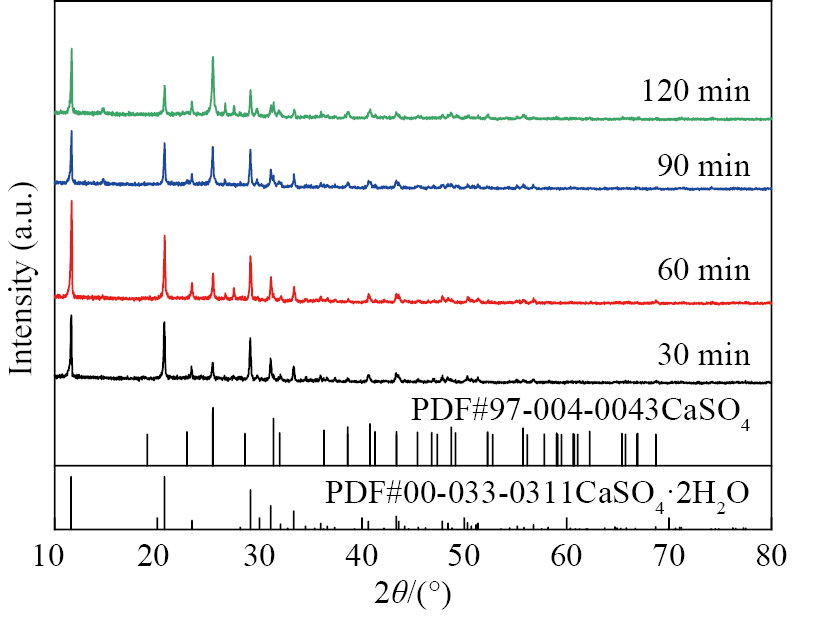
为探究锂渣在浸出过程中的物相演变规律,在最优工艺条件下对不同浸出时长的渣样进行XRD分析,结果如图8所示。可见,随浸出时间延长,CaSO4·2H2O(石膏)的衍射峰强度在0~60 min内显著增强,之后逐渐减弱;而CaSO4(硬石膏)的衍射峰强度则持续增强。这表明:反应初期(0~60 min),高酸浓度促使硫酸与钙离子快速生成疏松针状的石膏,其结构对扩散阻碍较小,同时强酸高效破坏含锂、铷和铯的矿物结构,驱动目标离子(Li+,Rb+和Cs+)快速溶出,浸出率急剧上升(图3(d));反应后期(>60 min),由于H+消耗导致酸度下降,在80 ℃高温环境下石膏逐渐脱水转化为致密层状的硬石膏,该产物覆盖于矿物表面,严重阻碍H+向内扩散及Li+,Rb+和Cs+向外迁移,致使浸出速率显著放缓(图3(d)后期平缓趋势)。由此可见,石膏向硬石膏的相变是导致浸出过程由快速溶出转向扩散控制的关键机制。
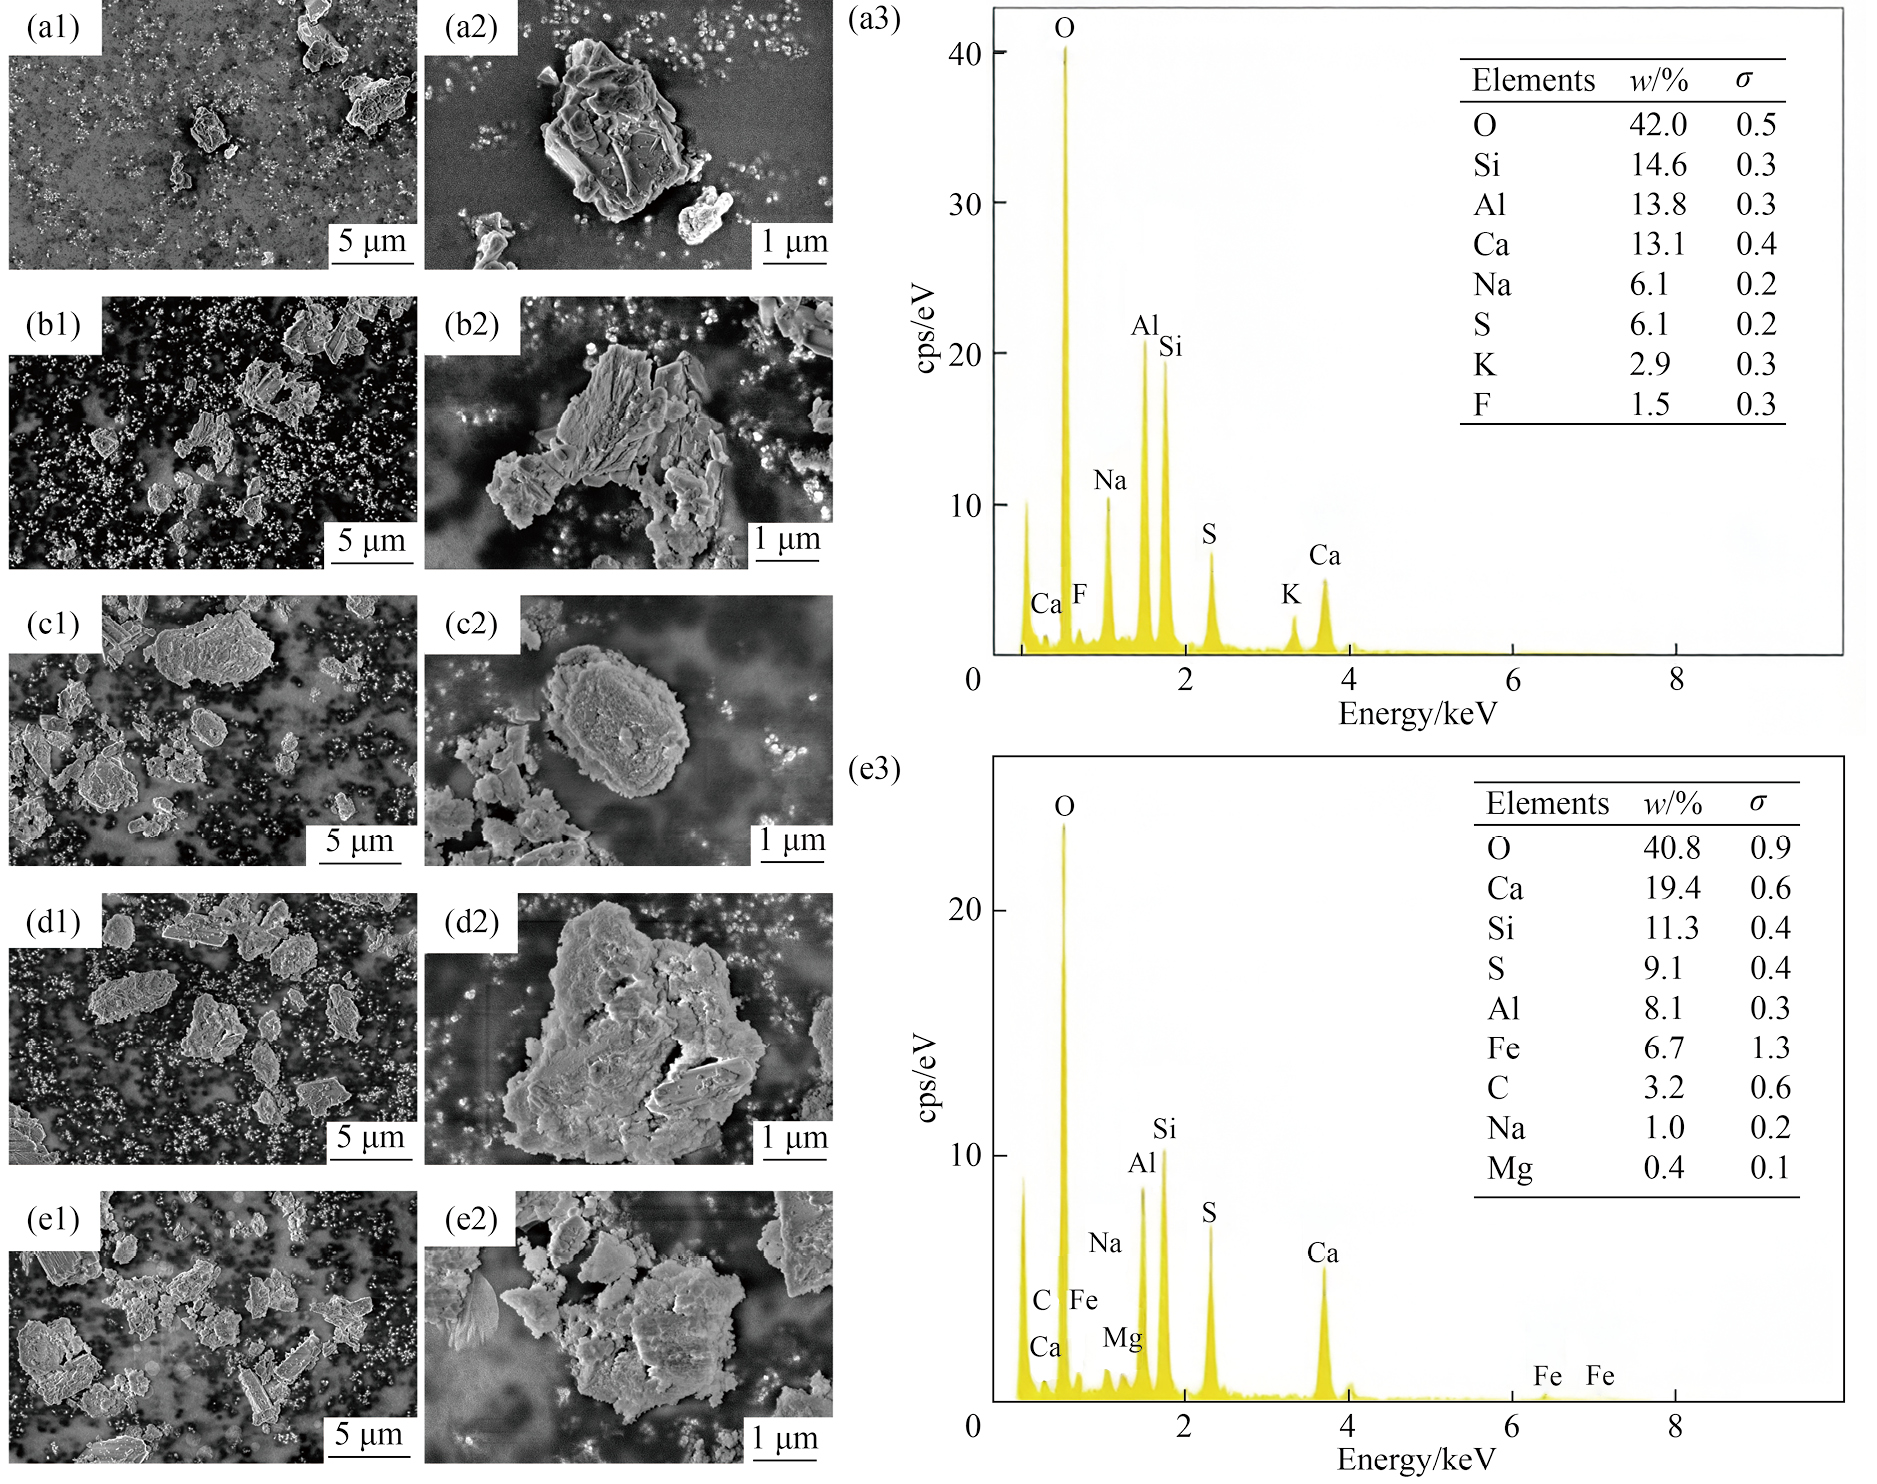
为系统阐明浸出过程中微观形貌的演化与产物转化行为,对不同浸出时间所得渣样进行SEM-EDS表征,结果如图9所示。SEM图像显示浸出过程中形貌发生显著重构:浸出前硅酸盐矿物颗粒边界清晰、表面光滑(图9(a2));随着浸出进行,硫酸优先溶解颗粒边缘并释放Li+,Rb+,Cs+和Al³+等离子,导致边缘发生定向腐蚀而模糊化,同时溶出的Ca2+与SO₄2−结合在残留SiO2骨架上发生异相沉积(图8)。反应初期(0~60 min)形成垂直生长的针状石膏(CaSO4·2H2O),呈现微米级针簇凸起(图9(b2));反应后期(>60 min),在80 ℃下石膏脱水转化为致密瘤状硬石膏团聚体,与酸蚀产生的微坑共同构成“脊-谷”交替的三维崎岖形貌,表面粗糙度显著增加(图9(e2))。该形貌演化机制耦合了H+腐蚀溶解(导致边缘模糊)与硫酸钙结晶相变(驱动表面粗糙化)的双重作用。图9(a3,e3)的EDS分析表明(σ代表各元素质量分数的标准偏差,反映测量值的离散程度,可用于评估成分分析的可靠性),Si元素含量变化不大,Al和Na元素含量大幅下降,说明大量可溶性离子已浸出;Ca和S元素含量显著上升,印证了难溶性硫酸钙沉淀的生成。上述SEM-EDS结果进一步揭示了锂渣浸出过程的微观机制,为后续工艺优化与资源高效回收提供了关键实验依据与理论支持。
1)锂云母冶炼渣中锂、铷和铯等有价元素含量较高,具备显著的回收价值。本研究证实,采用硫酸在较低温度下可实现锂渣中锂、铷和铯的同步高效浸出,并确定了最优工艺参数组合:浸出温度为80 ℃,硫酸浓度为20%,液固比为5∶1 g·ml−1,浸出时间为2 h。在此条件下,锂、铷和铯的浸出率分别达到91.72%,90.40%和93.16%。
2)锂渣浸出的本质是酸对矿物结构的破坏,使Li+,Rb+和Cs+等离子溶出;而伴随反应发生的石膏(CaSO4·2H2O)向硬石膏(CaSO4)的相变是浸出动力学的关键转折点,该相变形成的致密覆盖层导致浸出机制从前期的化学反应控制逐渐转向后期的扩散控制。锂渣浸出过程符合收缩核模型,锂、铷和铯的浸出动力学均为化学反应-内扩散混合控制,其表观活化能Ea分别为37.759,14.076和35.015 kJ·mol⁻¹。这表明在实际工艺中,需协同优化反应条件(如提高温度与酸浓度以克服化学能垒)和传质条件(如强化搅拌、降低粒度以减少扩散阻力),方可实现锂、铷和铯的高效协同浸出。
Liu D H,Gao X Y,An H Z,Jia N F,Wang A J. Exploring market instability of global lithium resources based on chaotic dynamics analysis [J]. Resources Policy,2024,88:104373.
Ni C Q,Liu C,Wang J Y,Liang Y T,Xie W Q,Zhong H,He Z G. Advances and promotion strategies of processes for extracting lithium from mineral resources [J]. Journal of Industrial and Engineering Chemistry,2024,140:47.
Gu T,Zhang G Y,Wang Z Y,Liu L B,Zhang L H,Wang W L,Huang Y L,Dan Y,Zhao P,He Y,Zhao D. The formation,characteristics,and resource utilization of lithium slag [J]. Construction and Building Materials,2024,432:136648.
Zheng C W,Zhang Z H,Zhu Y C,Ren Q,Provis J,Wang Q Q,Jiang Z W. Leaching behavior of lithium slag at various pH conditions [J]. Cement and Concrete Composites,2025,159:105985.
Liu Y B,Ma B Z,Lv Y W,Wang C Y,Chen Y Q. Selective recovery and efficient separation of lithium,rubidium,and cesium from lepidolite ores [J]. Separation and Purification Technology,2022,288:120667.
Lv Y W,Ma B Z,Liu Y B,Wang C Y,Zhang W J,Chen Y Q. Selective extraction of cesium from high concentration rubidium chloride leach liquor of lepidolite [J]. Desalination,2022,530:115673.
Zhou S Z,Zhang Z C,Zhu Y. Effect of lithium slag on hydration behavior of Portland cement paste [J]. Construction and Building Materials,2025,463:138909.
Zhao H,Huang H,Tang J,Yao C,Gao X J. Thermal activation of lithium slag and its performance in ultra-high-performance concrete [J]. Construction and Building Materials,2025,491:142682.
Xiong H,Sun J R,Liu C P,Xin W,Wang W Q,Luo L T,Li S. Study on sintering behavior and properties of lithium slag-based foamed ceramics [J]. Journal of Non-Crystalline Solids,2023,617:122499.
Xie T F,Sun C Y,Li G J,Luo Y G,Zheng X M,Ma A Y. Zinc extraction from industrial waste residue by conventional acid leaching [A]. Characterization of Minerals,Metals,and Materials 2021 [C]. Cham:Springer International Publishing,2021. 121.
Song D Q,Chen W,Yan Q K,Liu Y,Kuang G,Guo H,Li G S,Cao Y J. Flash roasting for phase transformation of α-spodumene coupled with sulfuric acid pressure leaching to enhance lithium extraction [J]. Minerals Engineering,2025,233:109622.
Fan X P,Song C H,Lu X F,Shi Y,Yang S L,Zheng F,Huang Y G,Liu K,Wang H Q,Li Q Y. Separation and recovery of valuable metals from spent lithium-ion batteries via concentrated sulfuric acid leaching and regeneration of LiNi1/3Co1/3Mn1/3O2 [J]. Journal of Alloys and Compounds,2021,863:158775.
Shoppert A,Valeev D,Diallo M M,Napol'skikh J,Loginova I. Reductive leaching of bauxite residue and subsequent scandium extraction by sulphuric acid leaching-preliminary evaluation [J]. Hydrometallurgy,2024,226:106315.
Sun J J,Zhang T F,Shen P L,Liu D W,Dong L Y. Kinetics analysis of copper extraction from copper smelting slag by sulfuric acid oxidation leaching [J]. Minerals Engineering,2024,216:108886.
Gao J,Lu W C,Li Y J,Wu T. Organic acid-mediated leaching kinetics study and selective extraction of Mo,V,and Ni from spent catalysts [J]. Waste Management,2024,187:198.
Cheng J,Li H Y,Hai D,Chen X M,Diao J,Xie B. Acidic leaching kinetics study on vanadium from magnesiation-roasted vanadium slag [J]. Transactions of Nonferrous Metals Society of China,2024,34(2):669.
Liu C L,Chen Z F,Zhu Y,Yu J G. Fundamental study of leaching kinetics and mechanism of spodumene assisted by mechanical activation [J]. Minerals Engineering,2024,218:108936.
Sun S Q,Zhao W T,Jin C X,He W Z,Li G M,Zhu H C. Efficient HCl leaching of platinum group metals from waste three-way catalysts:a study on kinetics and mechanisms [J]. Environmental Research,2023,238:117148.
Yan Y Y,Sun S C,Wei J,Shubo A,Xiao F X,Tu G F. Transforming electrolytic manganese residue into Mn3O4 via acid activation:structural evolution and leaching kinetics [J]. Journal of Water Process Engineering,2025,78:108768.
Wang L,Chen C F,Li Z X,Lyu W J,Liu X J,Wang H,Nie Y M,Wang L,Liu S X,Xue N. Recovery of zinc from blast furnace dust via ultrasonic-enhanced crotonic acid leaching:leaching kinetics and mechanism [J]. Ultrasonics Sonochemistry,2025,120:107489.
 顶部