目录图表
随着航空航天技术的快速发展,高推重比发动机、高超声速飞行器、空天运载装置等对耐高温轻质高强金属基复合材料提出了更高要求—更轻、更强、更高服役温度。采用连续SiC纤维对钛合金进行强化取得了一定成功,所获得的SiC纤维增强钛基(SiCf/Ti)复合材料不仅能大幅提升基体钛合金的强度、刚度和抗疲劳能力,而且能降低密度实现减重[1–3]。因此,SiCf/Ti复合材料被广泛应用于制造航空发动机和高超声速飞行器的零部件,如叶环、涡轮轴、机翼、蒙皮等[4–6]。SiCf/Ti复合材料的性能和服役温度强烈受制于基体钛合金的高温性能和软化温度。相比于传统钛合金基体,TiAl金属间化合物具有更低的密度、更优异的高温强度和抗氧化能力及更高的服役温度(可达900 ℃),被认为是理想的基体材料,由其制备的连续SiC纤维增强TiAl(SiCf/TiAl)复合材料可使服役温度提升到750~900 ℃[7–9]。
然而,TiAl基体在室温下塑性极差(TiAl合金在室温环境下的拉伸塑性小于2%)[10],且与SiC纤维之间存在较大的热膨胀系数差异,导致复合材料在成型后的冷却过程中在纤维/基体界面处引起应力集中[11–13]。此外,在高温成型过程中TiAl基体与SiC增强体会发生界面反应生成高脆性的界面反应层[14–16],加上TiAl基体低的室温延展性和韧性,在热应力的作用下会使成型后的SiCf/TiAl复合材料界面处和TiAl基体内部出现大量的裂纹。这些裂纹在载荷作用下将进一步扩展合并形成宏观裂纹,导致SiCf/TiAl复合材料因脆性断裂诱发快速失效,严重限制了SiCf/TiAl复合材料的性能[17–18]。界面应力集中是诱发SiCf/TiAl复合材料失效的关键,从微纳尺度理解界面反应机制和产物分布将有助于理解其在外加载荷下的失效行为。
在SiCf/Ti复合材料中引入界面涂层是保护增强纤维并调控界面性能最有效的方式之一。C涂层作为使用较为广泛的界面改性层,在SiCf/Ti复合材料中取得了巨大的成功,能有效阻挡钛合金基体与SiC纤维之间的界面反应,并保护SiC纤维完整性和充分发挥SiC纤维的增强作用[19]。因此,目前制备的连续SiC纤维通常都涂敷1~5 μm的C保护层。Li等采用带C涂层的SiC纤维作为增强体,分别在1223 K/160 MPa/1 h和1253 K/150 MPa/1 h的热等静压条件下制备出SiC/C/TiAl复合材料并观察了界面反应[19]。结果发现,在1223 K/160 MPa/1 h的成型条件下,界面反应产物主要为TiC和Ti2AlC,而在1253 K/150 MPa/1 h的条件下除了TiC和Ti2AlC产物外,还会形成Ti5Si3。虽然在SiCf/TiAl复合材料中,C涂层的引入能有效保护SiC纤维,但相对厚的脆性反应层的形成和大的应力集中,往往会成为微裂纹的萌发源,微裂纹在界面反应层萌生后,会向纤维和基体扩展最终导致TiAl基复合材料的断裂失效。为了防止SiCf/TiAl复合材料的脆性失效,引入高韧性的界面改性以减小脆性反应层厚度和降低界面应力集中是有效途径[20]。Mo作为钛合金的β稳定元素,在作为SiCf/TiAl复合材料的界面改性层时,具有显著优势:①C与Mo具有良好的化学稳定性,Mo涂层可以有效阻碍C的扩散和抑制过厚的脆性碳化物反应层的形 [21–22];②与SiC纤维和γ-TiAl基体的热膨胀系数相协调,减少应力集中[22];③Mo涂层自身高的韧性可以通过塑性形变减低界面应力集中[23];④Mo是钛合金的β稳定元素,有助于诱发β-Ti转变,提高基体的延展性[22,24]。Luo等[21,25]采用C/Mo双涂层作为界面改性层制备了SiC纤维增强Ti基复合材料,通过退火处理研究了增强纤维与基体之间界面区域的热稳定性。结果发现,对于添加了C/Mo涂层的复合材料,其界面反应的产物虽然与单一C涂层的复合材料一致,但是界面反应层的厚度要薄很多。除此之外,在经过900 ℃/200 h的热暴露后,SiCf/C/TiAl复合材料中的C涂层相较于初始状态(~3 μm)减薄了~2 μm,而SiC/C/Mo/TiAl复合材料中的C涂层仅减薄了~0.7 μm。Mo涂层的加入在高温下可以保护C涂层,一定程度上能阻碍C的扩散,减小界面反应区的厚度。虽然Mo涂层在阻挡SiC/C/Mo/TiAl复合材料的界面反应上有重要作用,其主导的界面反应机制和强韧化机制仍未探明。
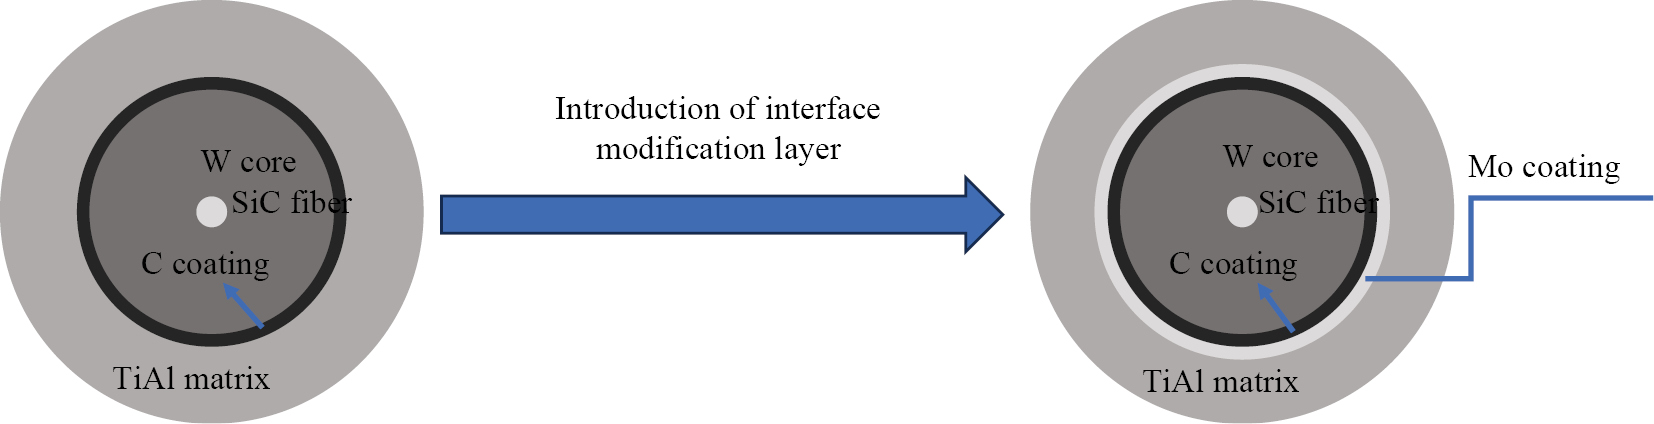
本文采用先驱丝涂覆法(SiCf/C/Mo/TiAl复合材料先驱丝示意图如图1所示)+热等静压成型方法制备出SiCf/C/TiAl和SiC/C/Mo/TiAl复合材料,采用透射电子显微镜(TEM)对比研究了C和C/Mo界面改性层支配的界面反应和拉伸失效行为。
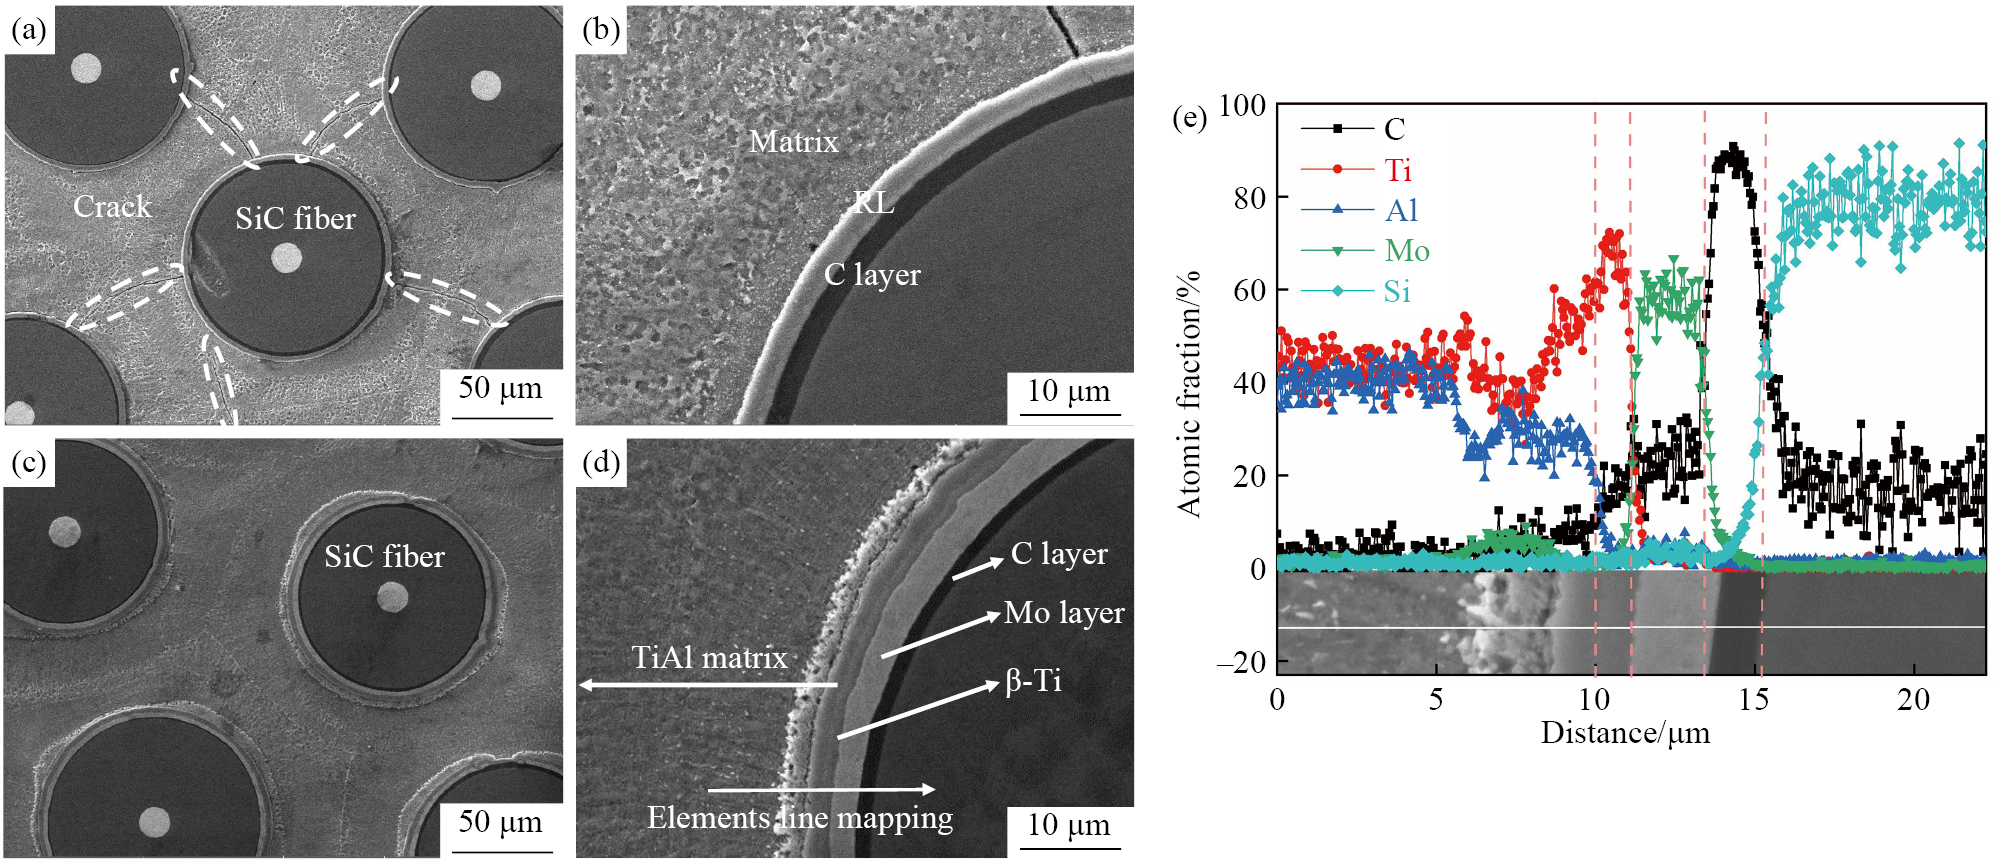
SiCf/TiAl复合材料中界面作为连接SiC纤维增强体与TiAl基体的纽带,其微观结构决定了界面性能和载荷传递行为,对复合材料力学性质和实效行为有至关重要的影响[26–28]。故在SiCf/TiAl复合材料高温成型过程中,需探究TiAl基体的闭合情况和界面涂层及其支配的界面反应。图2(a)和图2(c)分别显示了成型后SiCf/C/TiAl和SiCf/C/Mo/TiAl复合材料的截面SEM图像,可见,两种复合材料中的TiAl基体都完全闭合和致密化,未出现明显的孔隙。由于纤维涂层法能使TiAl涂层均匀涂覆在SiC纤维表面,故在致密化后SiC纤维能均匀分散在TiAl基体中,避免了SiC纤维间的碰触。在SiCf/C/TiAl复合材料中,TiAl基体在高温成型后出现了大量的裂纹;而在SiCf/C/Mo/TiAl基复合材料中,Mo界面改性层引入到C涂层与TiAl基体之间,在临近Mo涂层的TiAl区域出现了一薄层受影响区,TiAl基体中未观察到明显的微裂纹。这表面Mo界面改性层的引入大幅改善了SiCf/TiAl复合材料的韧性。如图2(b)和图2(d)所示,对界面区域进一步放大后发现,SiCf/C/TiAl复合材料中C与TiAl基体反生了界面反应形成了一层约2 μm厚的碳化物界面反应层,该反应层应该不利于冷却过程中热应力的释放,故在TiAl基体中引入了大量的裂纹。相比之下,SiCf/C/Mo/TiAl复合材料中C与Mo涂层间未观察明显的碳化物层,而在临近Mo的TiAl区域出现了多层影响区,这有助于热应力的释放,避免了TiAl基体中出现类似SiCf/C/TiAl复合材料的裂纹。为了进一步分析临近Mo的TiAl影响区,对SiCf/C/Mo/TiAl复合材料进行了线EDS测试,如图2(e)所示。结果发现:C涂层完全阻挡了Si元素向基体中的扩散及金属元素向SiC中的扩散,起到了保护纤维的作用;此外,SiC纤维表面紧挨Mo涂层的区域出现了Ti元素的强聚集现象,形成了以Ti为主导的影响层,此层基本没有Al元素。随着离Mo涂层的距离增加,Ti的聚集逐渐减弱,对应的Al元素含量逐渐增加,直至接近TiAl基体中正常的Ti和Al原子比。以上结果表明,Mo界面改性层的加入首先抑制了脆性碳化物层的形成,同时在Mo表面诱导Ti的聚集及Ti和Al的梯度分布,实现了增韧的目的。
为了研究SiCf/TiAl复合材料的界面反应产物和形成机制,对界面反应区域进行了FIB切片用于TEM观察,如图3(a)所示。可以发现,C涂层和TiAl基体发生了界面反应,在两者之间形成了约2 μm厚的碳化物反应层。C在TiAl基体中具有更快的扩散速度,界面反应产物主要是C原子朝向基体中扩散反应而获得。C原子与基体中的Ti原子的形成能比与Al原子的形成能更低,C将优先与Ti原子反应形成TiC,部分的Al原子也能与TiC产物反应进一步形成Ti2AlC。通过面能谱可以确认残余C涂层能完全阻挡Ti和Al原子扩散向SiC纤维,同时也能阻挡Si扩散到基体中。此外,在界面层中出现了Ti元素的聚集,含量远高于TiAl基体,而界面反应层中的Al元素远低于临近TiAl基体中的Al含量,这进一步说明C原子优先与基体中的Ti原子进行反应。通过对C涂层、界面反应层和TiAl基体进行电子衍射测试,发现C涂层主要为乱层石墨碳,其(0002)晶格条纹近平行于纤维表面,界面反应层主要为碳化物,TiAl基体为γ-TiAl。根据反应产物的晶粒尺寸,可以初步将SiCf/C/TiAl复合材料中位于C涂层与γ-TiAl基体之间的界面区域划分为两个亚层:细晶碳化物层(RL 2)和粗晶碳化物层(RL 3)。对RL 2层和RL 3层及与C涂层和TiAl基体界面区域进行进一步观察,如图4~6所示。
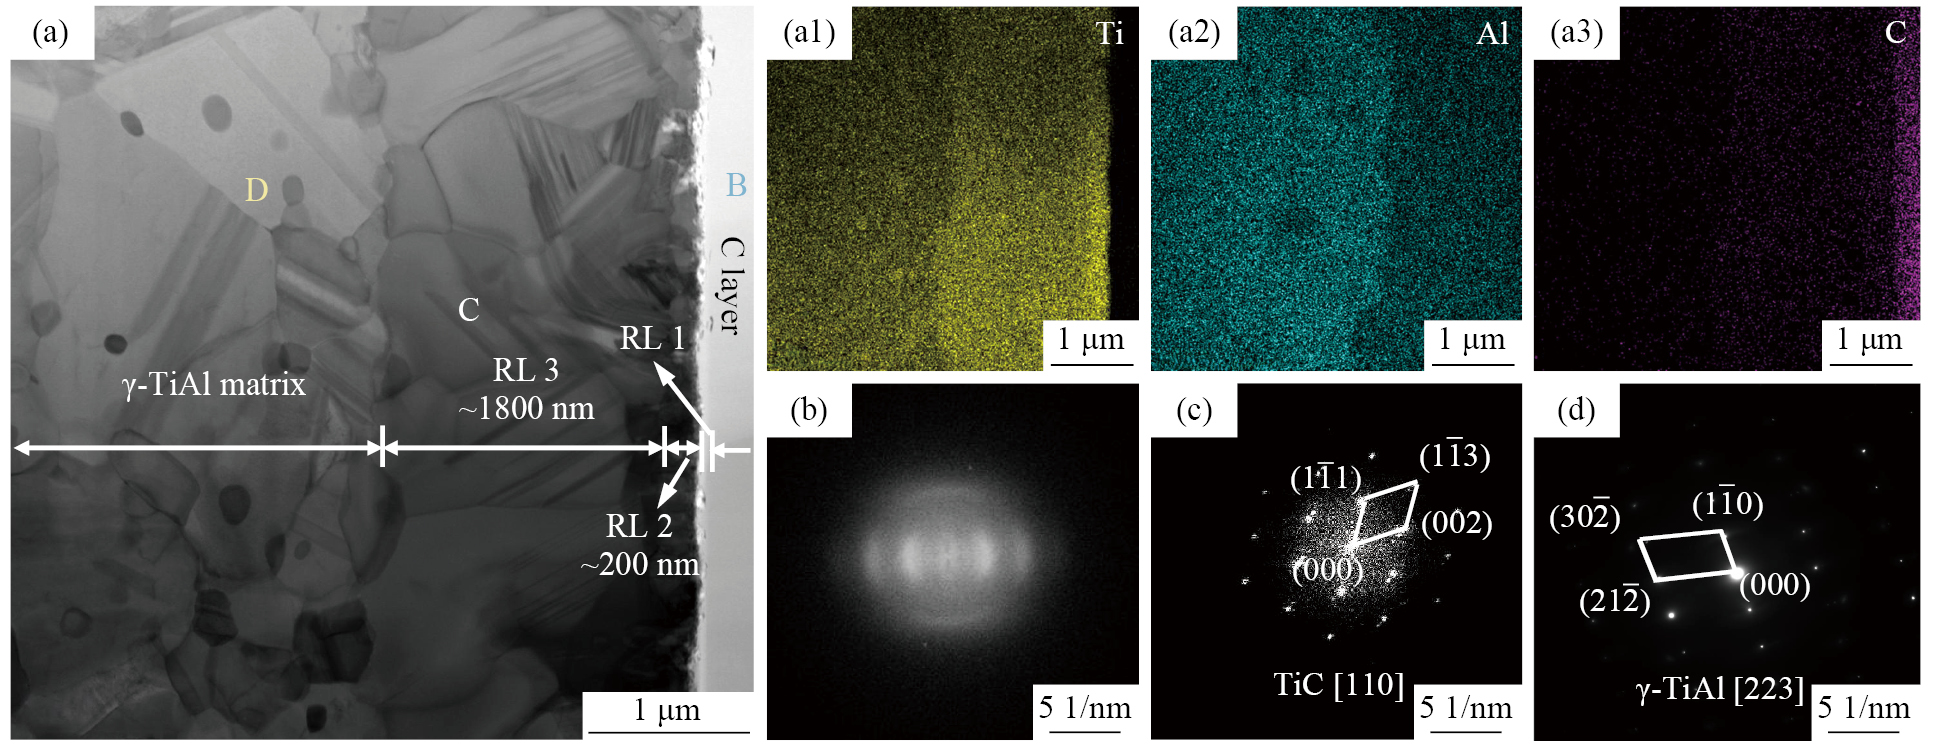
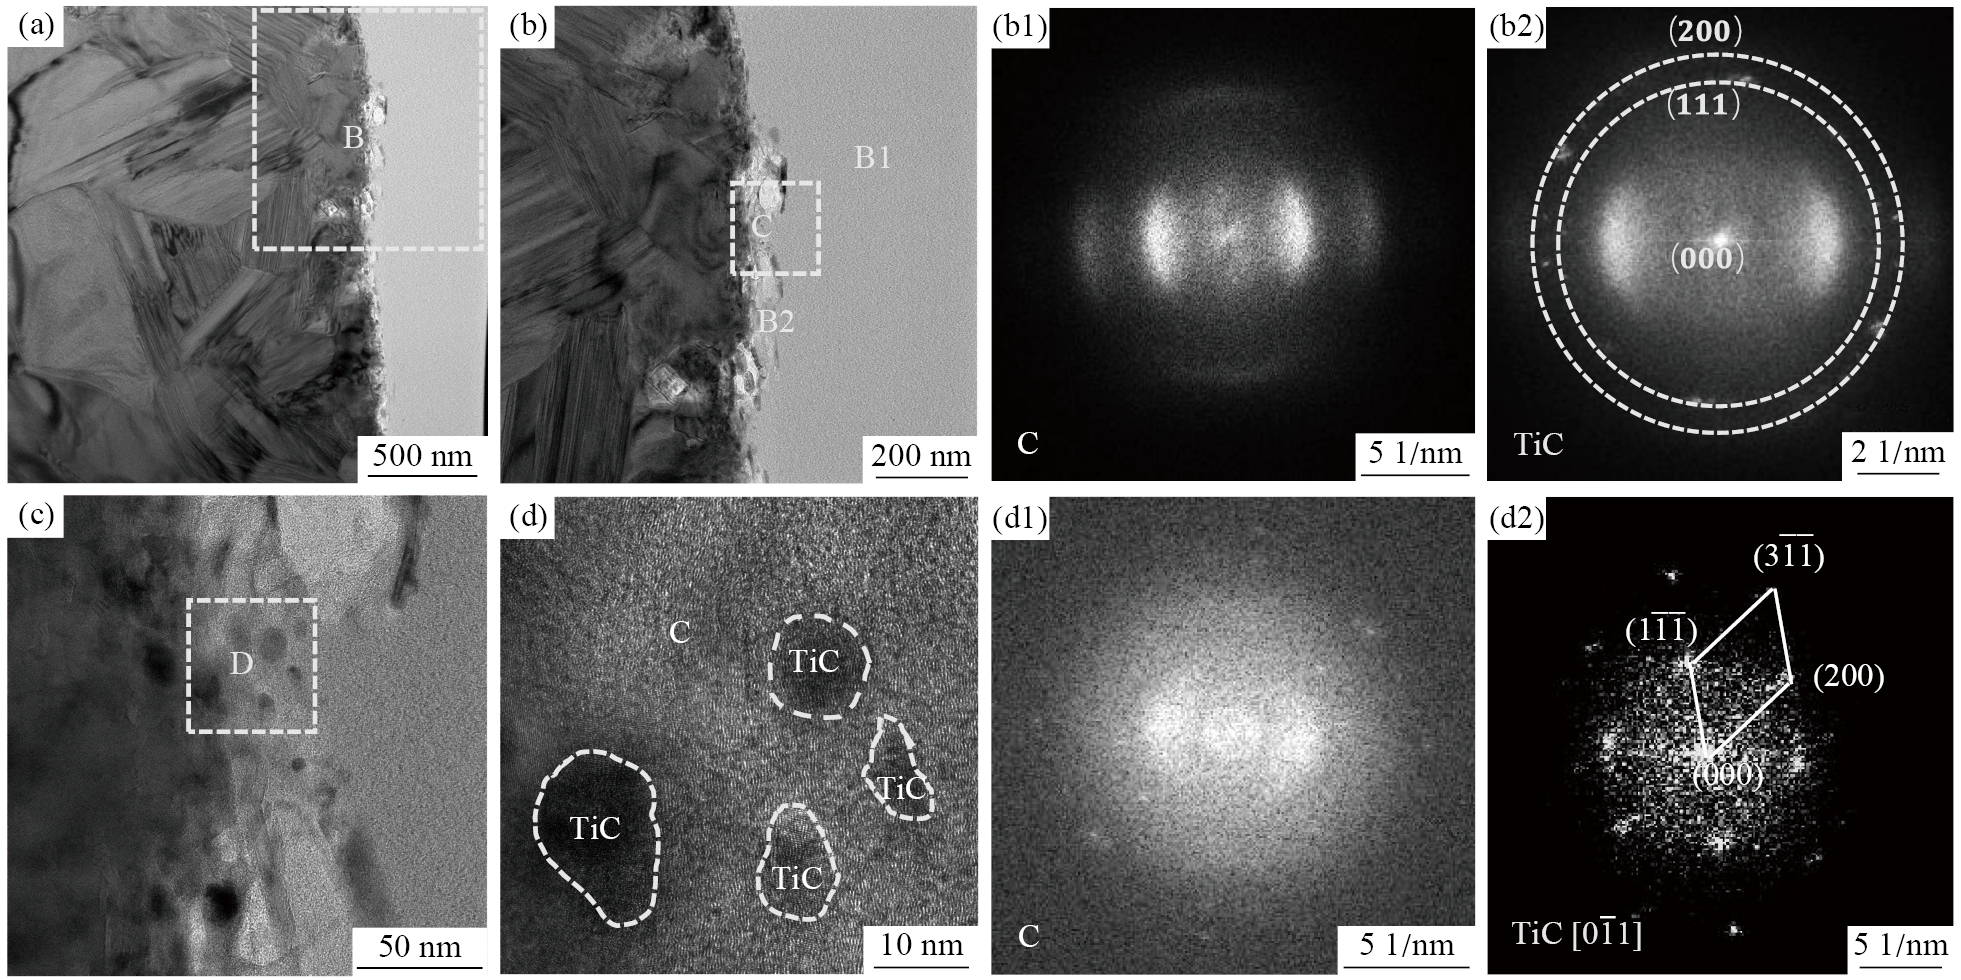
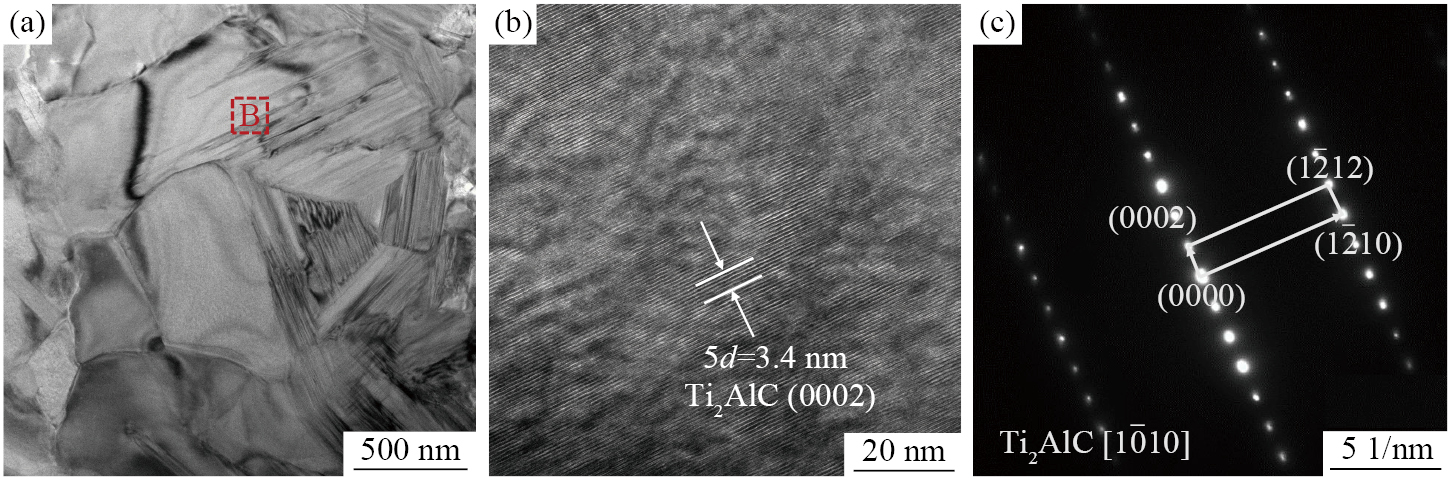
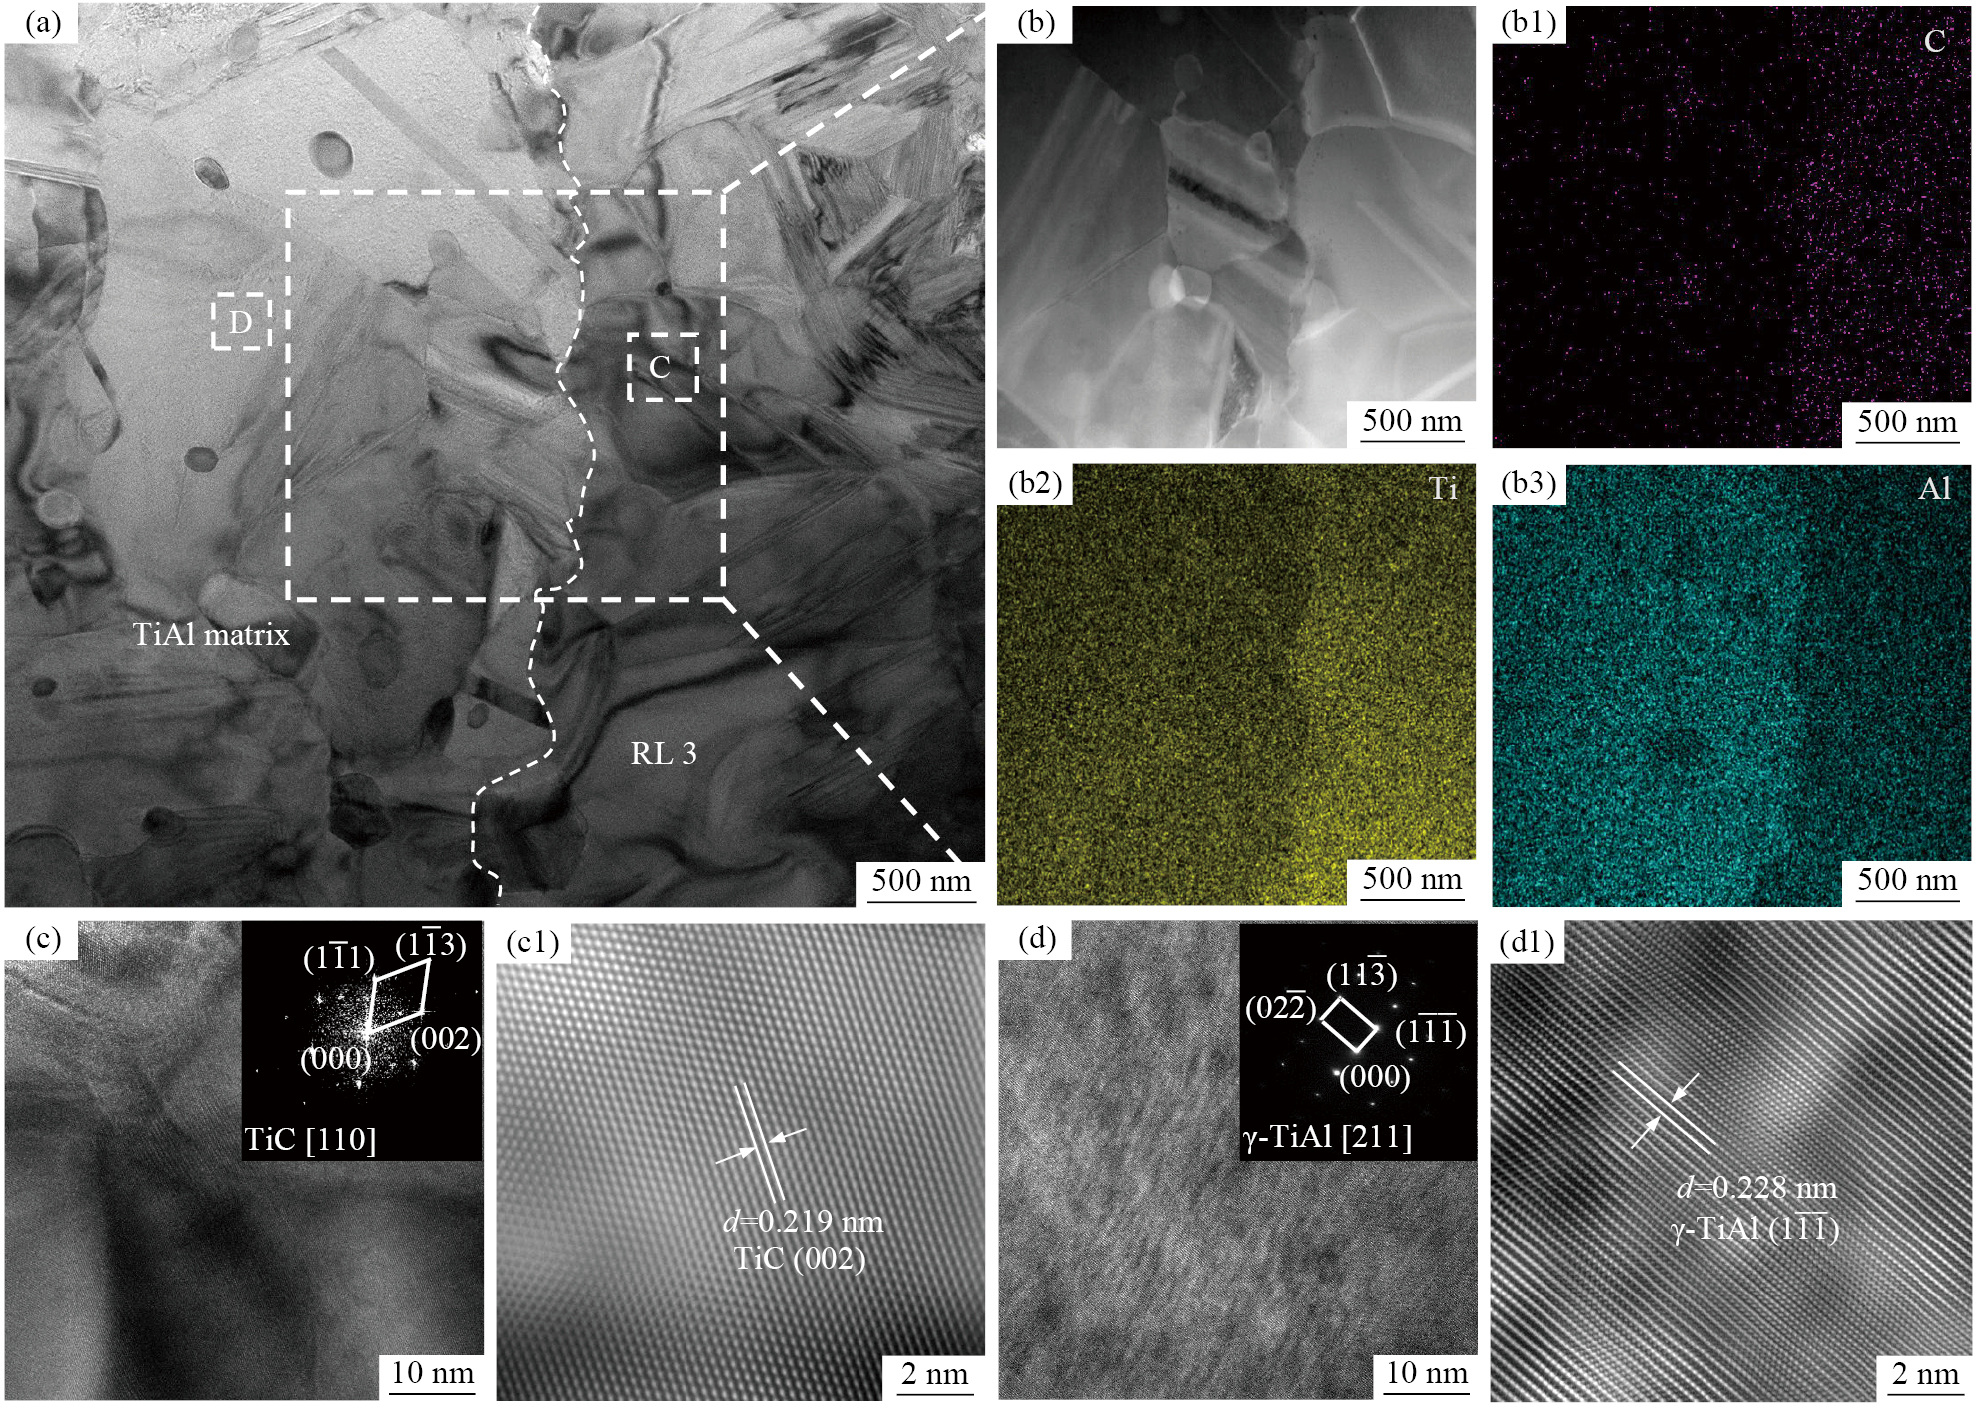
图4(a~d)为RL 2层与C涂层界面区域的不同放大倍数TEM图像。从图4(b)可以看出,RL 2层的晶粒尺寸约为几十纳米,厚度约为200 nm,与RL 2层临近的RL 3层晶粒尺寸超过100 nm,且出现了大量的层状结构,这来源于形成了Ti2AlC MAX相。从图4(c,d)可以发现,在RL 2层与C涂层之间还形成了约几十纳米厚的纳米晶TiC+非晶C的混合层,定义为RL 1层。与C涂层相比,RL 1层中的C的取向度和结晶性都大幅下降,这主要是由于Ti原子向C涂层中扩散破坏了乱层石墨C结构,部分聚集的Ti与C反应形成了TiC纳米颗粒,弥散在C基质中。由于Ti在C中的扩散速率远低于C在Ti中的扩散速率,所以导致仅形成了几十纳米的RL 1层。
为了进一步确认临近RL 2层的RL 3层中包含层状结构晶粒,对层状结构晶粒进行了HRTEM和FFT分析,如图5所示。可以确认临近RL 2层的层状结构晶粒为Ti2AlC MAX相。Al以夹层形式存在于TiC层之间形成Ti-C-Ti-Al叠层结构,MAX相材料集合了陶瓷和金属的高硬度、高弹性模量、高温稳定性和高韧性的等优点[29–31]。
图6为SiCf/C/TiAl复合材料的TiAl基体与RL 3层界面区域的TEM图像、EDS结果、高分辨相和FFT变换后的衍射斑点以及衍射斑点的反傅里叶变换(IFFT)分析。结合图4和图5的结果可知,临近RL 2层的RL 3层中的晶粒主要为Ti2AlC MAX相,而临近γ-TiAl基体(dTiAl(111)=0.228 nm)的RL 3层中的大晶粒主要为TiC(dTiC(110)=0.219 nm)。综上所述,对于SiCf/C/TiAl复合材料,其从C涂层到γ-TiAl基体的界面区域依次为几十纳米厚度的RL 1层(纳米晶TiC与C的融混区)、200 nm厚度的RL 2层(细晶TiC层)、1800 nm厚度的RL 3层(粗晶Ti2AlC MAX相+TiC)。通过扩散-固溶反应机制可以很好地解释这一界面构成,Ti和C的相互扩散导致了上述界面反应层的形成。C朝向基体中的扩散速度远大于Ti朝向C涂层的扩散速度,其中Ti往C涂层中的扩散使Ti弥散聚集在C基质中,进而形成仅几十纳米厚度的纳米晶TiC和C的融混区(RL 1层)。同时C也将朝向TiAl基体中扩散,会产生C含量沿着扩散路径出现梯度分布,在反应初期,由于C含量足够,基体中的晶粒来不及长大且Ti优先与C反应并快速形核,形成细晶TiC层(RL 2层);当连续细晶TiC层形成后,C通过体扩散穿过反应区域与基体继续反应。此时,TiAl基体的晶粒尺寸快速长大,C进入后,会发生两种反应,Ti+C=TiC(–149.1 kJ·mol−1)和2Ti+Al+C=Ti2AlC(–201.2 kJ·mol−1),可以看出Ti2AlC MAX相更容易形成,导致RL 3层主要由具有Ti-C-Ti-Al叠层结构的Ti2AlC MAX相构成[31];当靠近TiAl基体的RL 3层晶粒尺寸更大,形成Ti-C-Ti-Al叠层结构的有序堆垛难度更大,更易以Ti(Al)C固溶相存在,故粗晶的RL 3层主要由大尺寸的Ti2AlC MAX相+TiC构成。不论Ti2AlC MAX相还是Ti(Al)C固溶相中Al含量都低于TiAl中的Al含量,而多余的Al并未与C形成化合物相,导致界面反应区出现Ti富集,而Al主要在TiAl基体中聚集。综上所述,SiCf/C/TiAl复合材料在高温成型过程中由于C与Ti的互扩散和晶粒的连续长大,形成了~2 μm厚度界面反应层,反应产物的生成次序为纳米晶TiC与C的融混区/细晶TiC层/粗晶Ti2AlC MAX相+TiC。由于~2 μm厚度的脆性碳化物层的形成及在其临近区域仍为低塑性的γ-TiAl基体,这不利于释放界面应力和改善界面韧性,导致在TiAl基体中出现大量的裂纹。
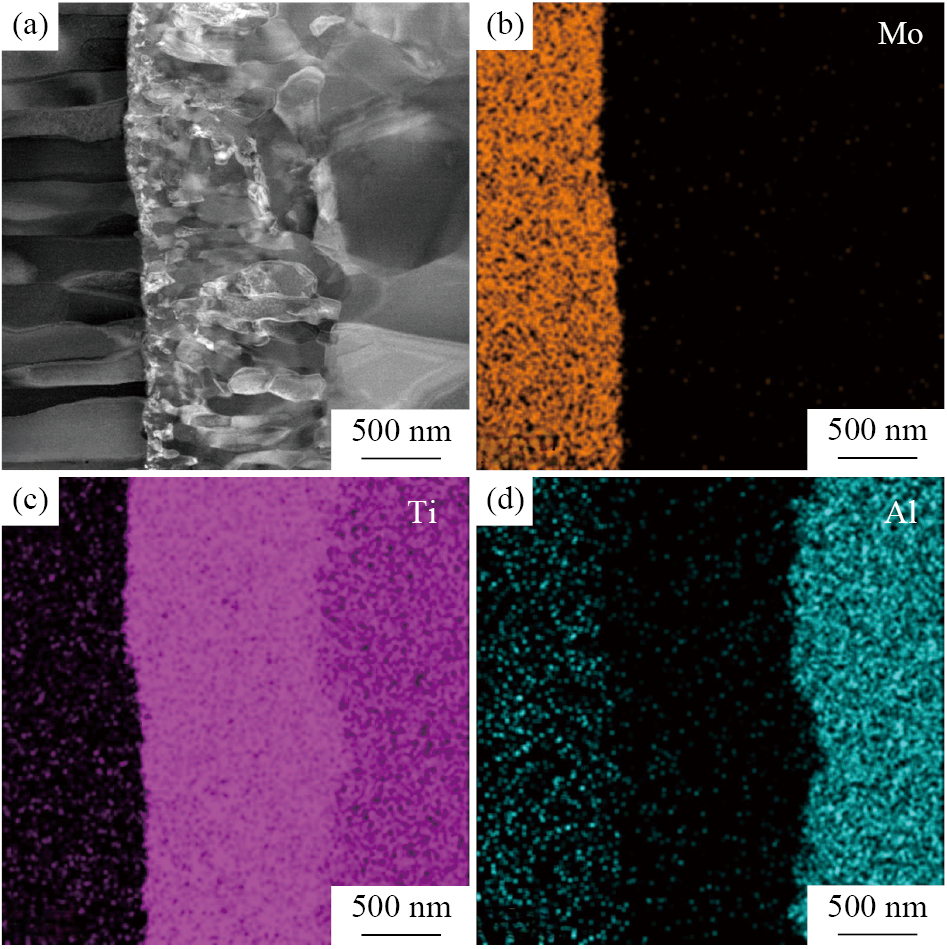
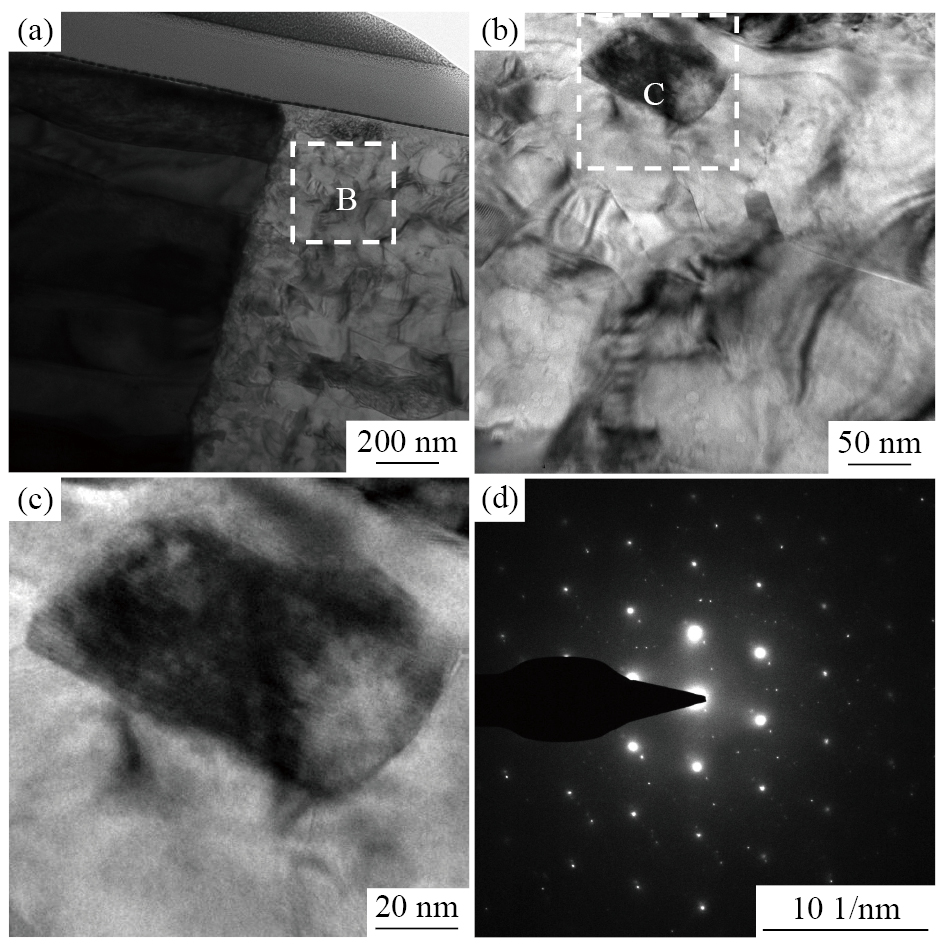
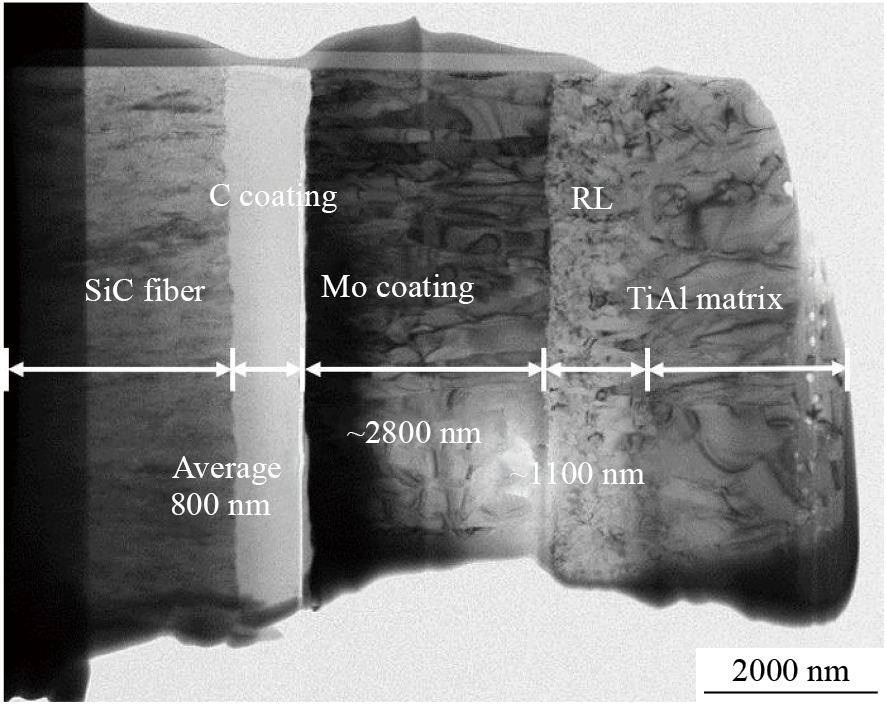
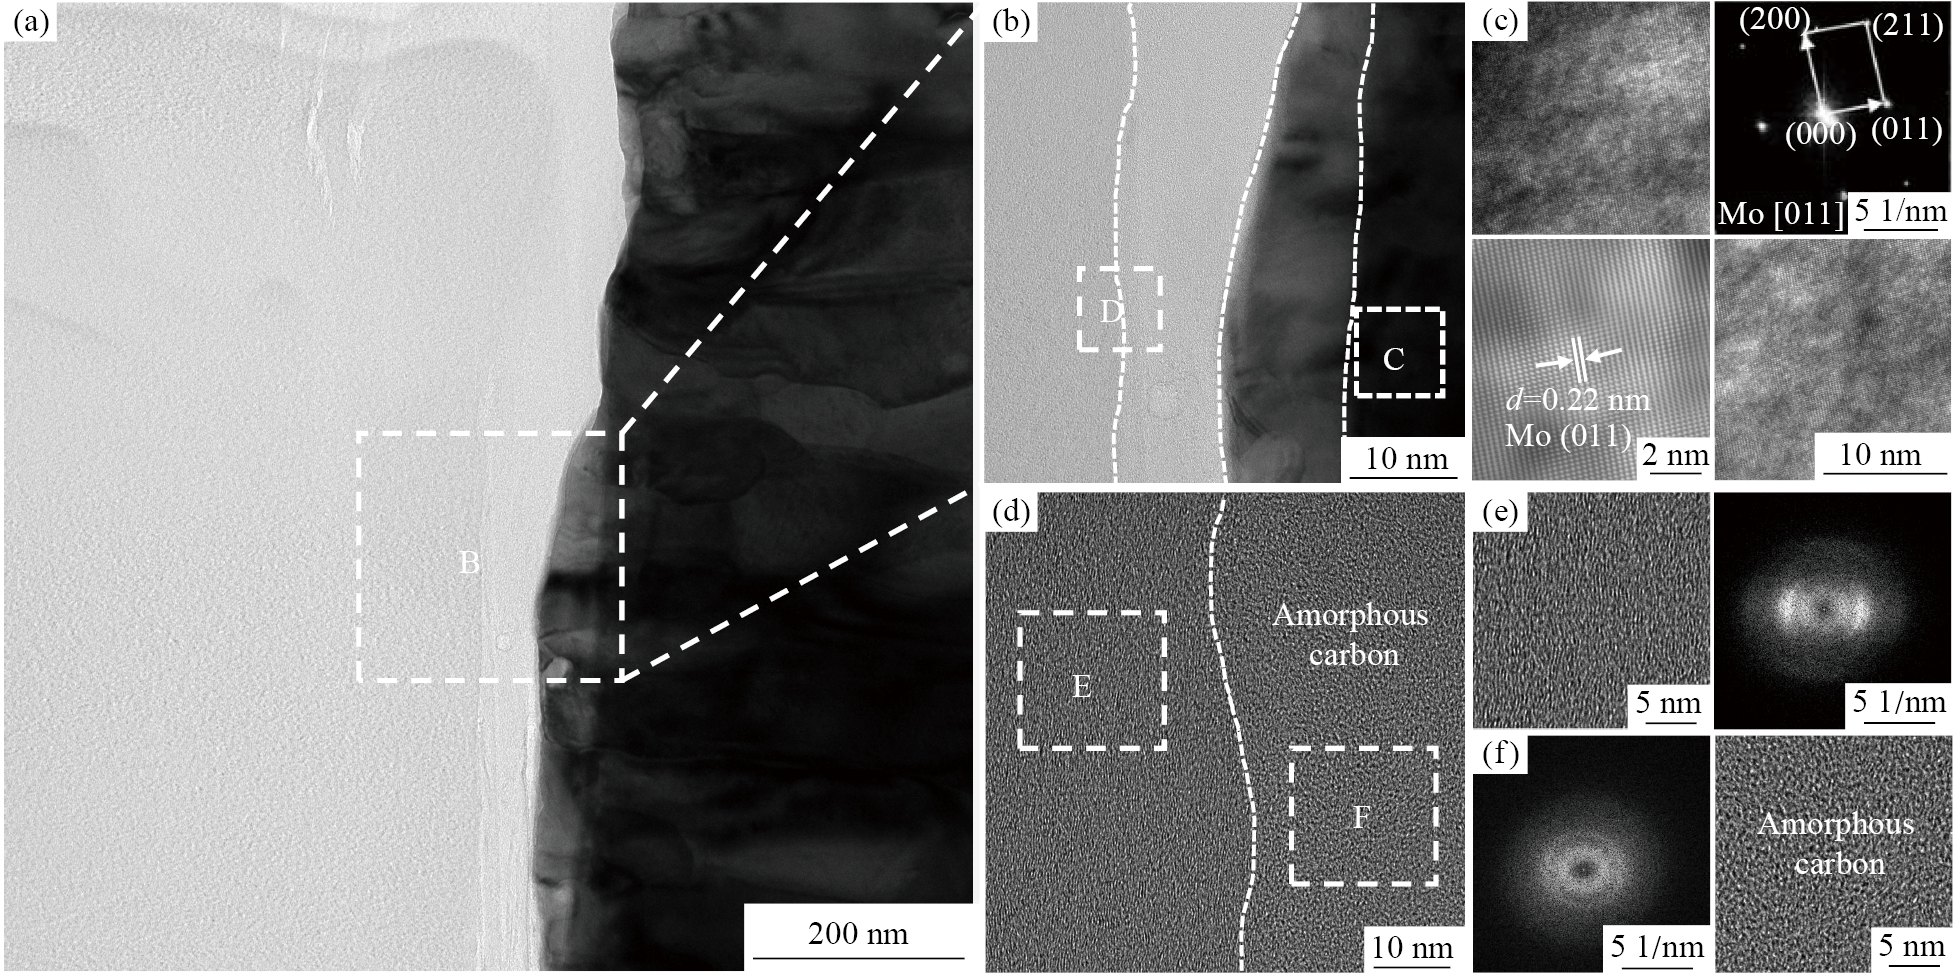
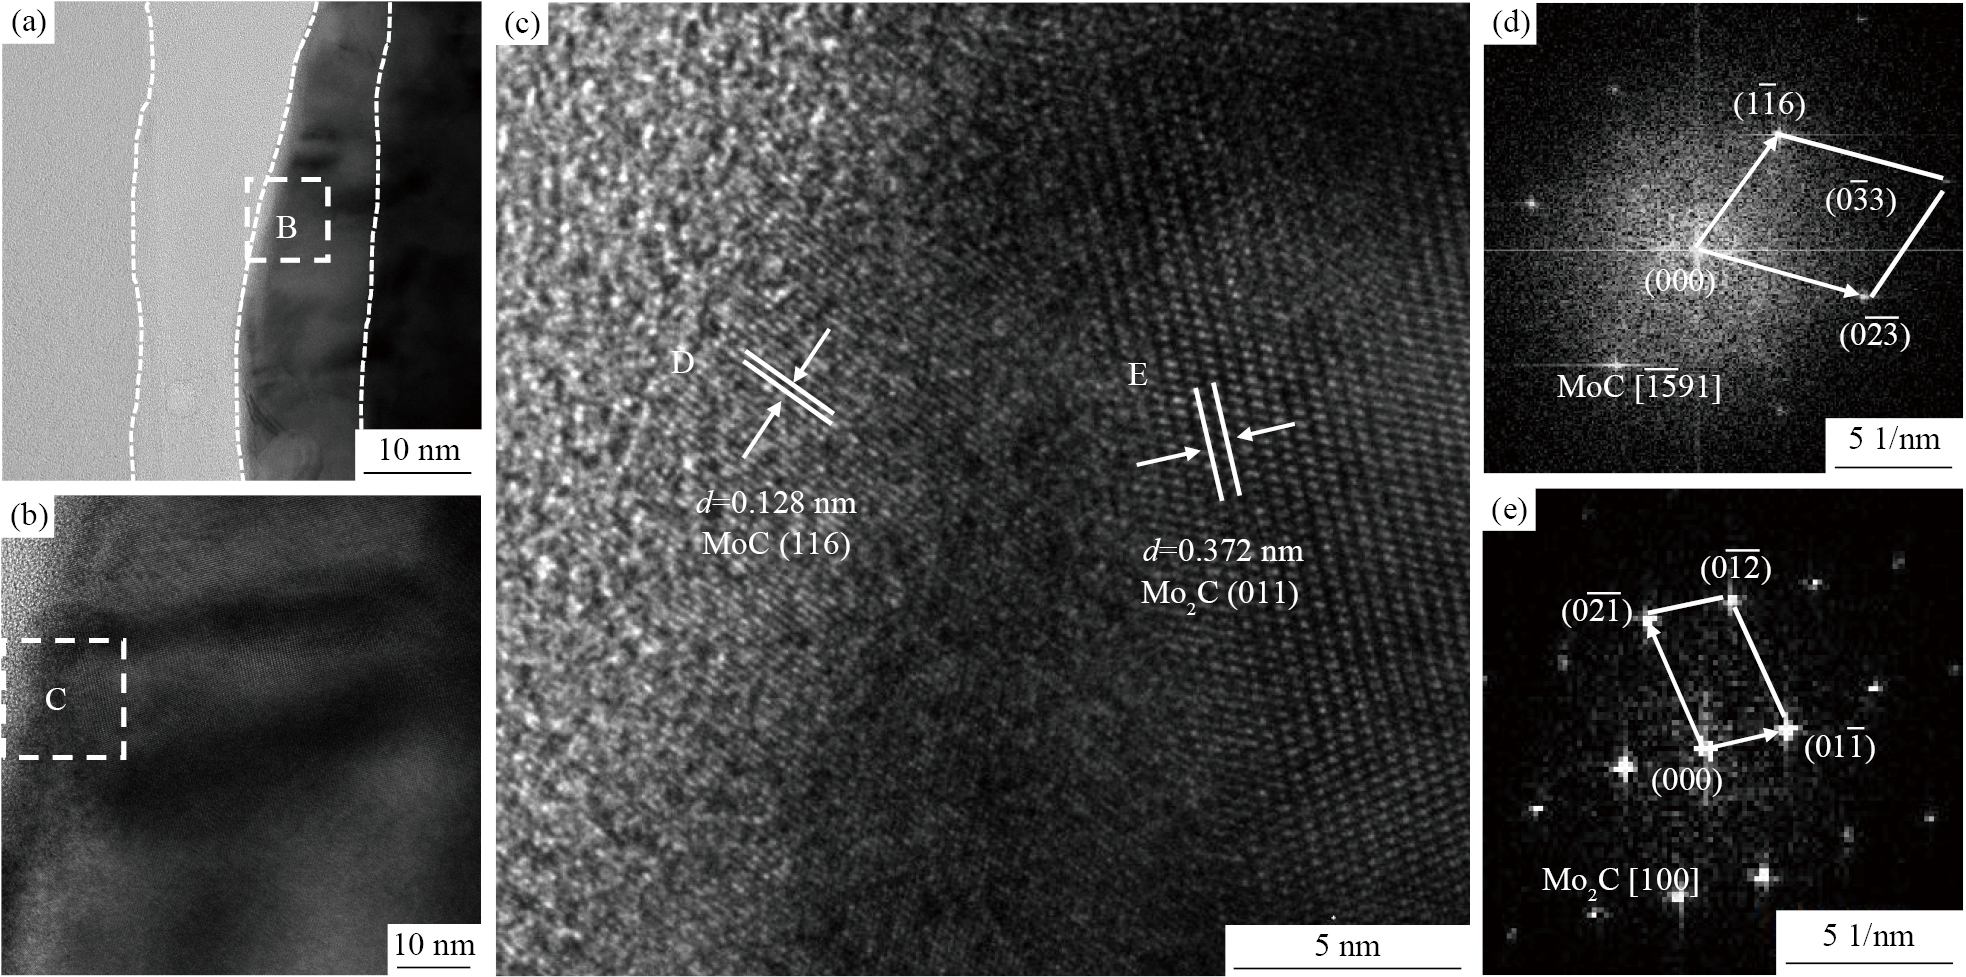
相比于SiCf/C/TiAl复合材料中形成厚的脆性碳化物层,Mo涂层的加入抑制了SiCf/C/Mo/TiAl复合材料中脆性碳化物的形成,并在界面区域出现Ti和Al的梯度变化,实现了增韧的目的。首先,对SiCf/C/Mo/TiAl复合材料的界面区域进行了FIB切片和TEM观察,如图7所示。可见,SiCf/C/Mo/TiAl复合材料界面区域从左至右依次为SiC纤维、C涂层、Mo涂层、Mo-TiAl界面反应层(RL)和TiAl基体。不同于SiCf/C/TiAl复合材料中C与TiAl基体发生了严重的界面反应生长了厚的碳化物反应层,Mo改性层引入到C与TiAl中间,并未观察到明显的Mo-C化合物层。图8和图9对C与Mo的反应层进行更细致的观察,发现在C涂层和Mo涂层之间仅形成了几十纳米厚度的碳化钼反应层。从图8还可以看出,C-Mo界面区域从左至右依次为C涂层、几十纳米厚的无定型C、几十纳米厚的C-Mo反应层和Mo涂层。与Ti相比,C与Mo形成化合物难度更大,Mo涂层可以有效阻碍C的扩散并抑制了过厚的脆性碳化物反应层的形成。此外,在临近碳化钼反应层区域的C转变为非晶C,这主要来源于Mo扩散进入C涂层,诱导了几十纳米厚度C发生非晶化转变。图9对C-Mo反应层进行了HRTEM和FFT分析,进一步证明了临近乱层石墨C发生了非晶化转变,几十纳米厚的C-Mo反应层主要为Mo2C,仅在靠近非晶C的区域出现了少量的MoC。相比于Mo2C,MoC形成的吉布斯自由能更高,形成更为困难,仅在紧邻非晶C的区域由于充分的C形成了少量的MoC,仅有几纳米厚;薄的MoC层形成后,C经MoC层进一步扩散并与Mo发生反应生成约几十纳米厚的Mo2C层。由此可见,C涂层与Mo涂层发生反应形成了几十纳米厚的无定型C和几十纳米厚的MoC+Mo2C反应层。
由于C与Mo之间低的反应能力,引入的韧性Mo层在C涂层和TiAl基体之间完好的保留。在SiCf/C/TiAl复合材料中,形成的TiC直接与γ-TiAl相接,并不会对TiAl基体结构产生影响,高脆性的界面反应层与低塑性的γ-TiAl形成尖锐的界面不利于热应力释放,并形成高脆性的界面区域。在SiCf/C/Mo/TiAl复合材料中,Mo界面改性层不仅抑制了过厚脆性碳化物反应层的形成,还对紧邻的TiAl基体产生了影响。图10为Mo/TiAl界面区域的TEM像和面EDS结果。可知,Mo涂层为粗大的柱状晶,而与Mo涂层紧邻的基体存在约1 μm厚的晶粒细小的受影响层,随后转变为粗大的TiAl等轴晶。通过EDS结果可以发现,Mo层与受影响的TiAl基体层具有较为明晰的界面,Mo并未大幅向基体扩散,同时TiAl也未大量向Mo层扩散。但Mo层仍然对紧邻的基体层产生了巨大影响,受影响区主要为Ti,仅包含少量的Al和Mo信号,这与钛合金一致,说明受Mo改性层影响区域形成了韧性更高的β-Ti层(图11)。这是由于Mo作为β稳定元素,当其少量的Mo扩散到TiAl基体中时,可以诱发β-Ti层的形成。随着离Mo涂层距离的增加,影响下降,晶粒逐渐长大,转变为γ-TiAl。综上,高韧性Mo界面改性层的引入不仅抑制了脆性碳化物反应层的形成,而且诱发出现增韧的β-Ti层和Al的梯度变化,这有利于释放界面应力和韧化界面,进而抑制了裂纹出现。
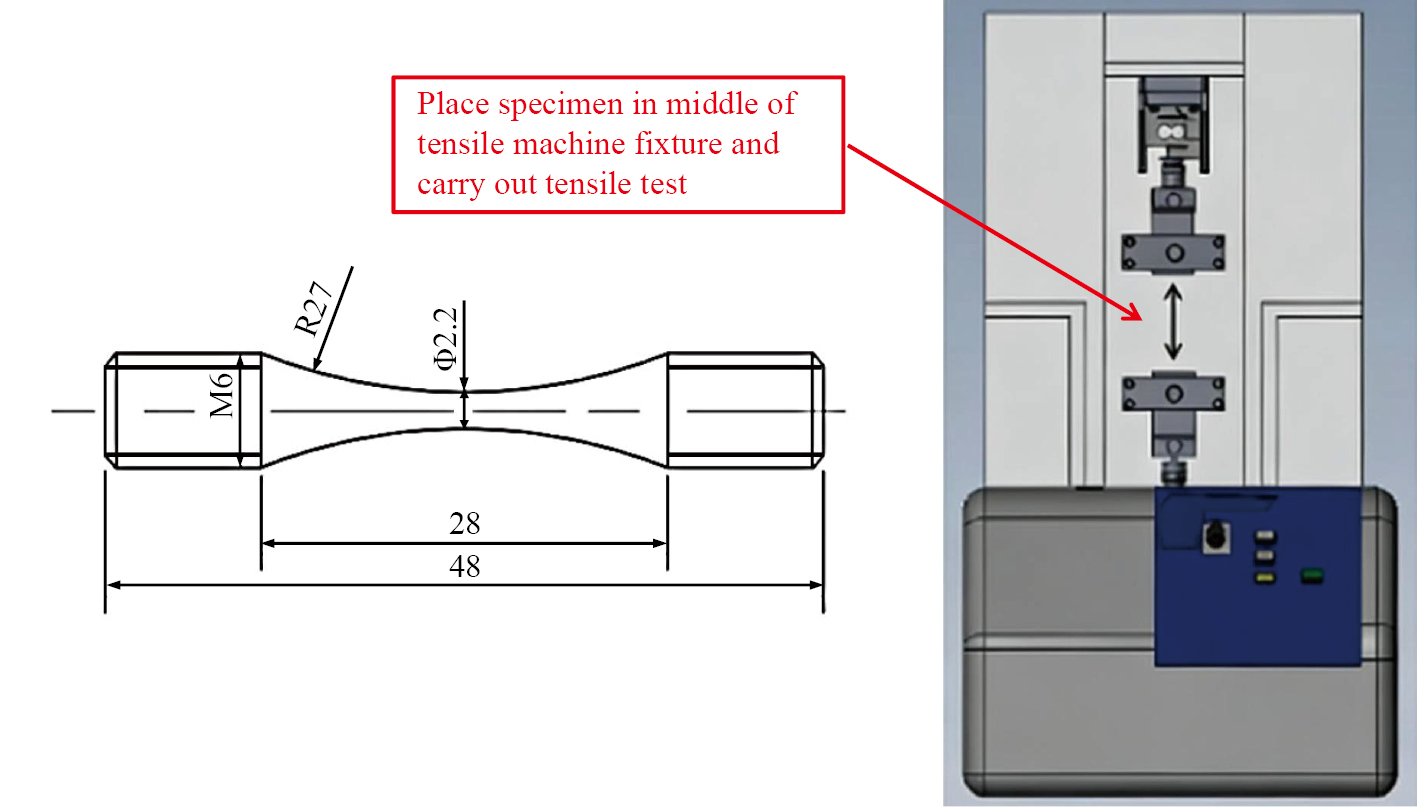
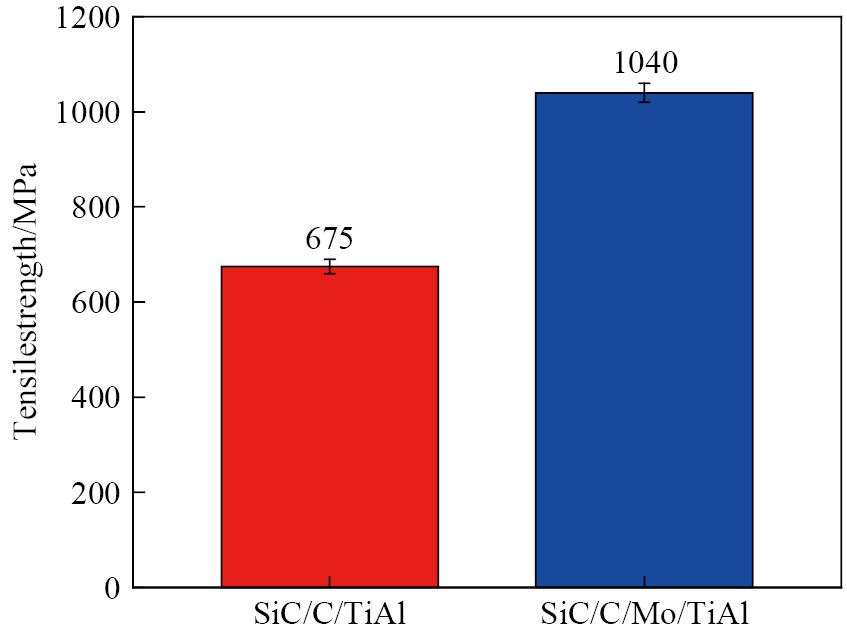
Mo界面改性层的引入大幅韧化了SiC/TiAl复合材料界面,这将有效防止宏观主裂纹形成导致的脆性断裂。如图12所示,在800 ℃下利用电子万能材料试验机对SiCf/C/TiAl和SiCf/C/Mo/TiAl复合材料的拉伸性能进行了测试,实验结果如图13所示。可知,SiCf/C/TiAl复合材料的高温拉伸强度为675 MPa,而当Mo界面改性层引入后大幅提升了SiCf/C/Mo/TiAl复合材料的拉伸强度至1040 MPa。纤维增强复合材料在拉伸过程中通常会发生纤维/基体界面脱粘、纤维桥连和纤维拔出现象,当脆性断裂发生时,纤维桥连和纤维拔出将要被抑制,使纤维很难发挥最大作用;当界面结合强化适中,韧化的界面将有利于纤维/基体界面脱粘、纤维桥连和纤维拔出,进而获得高的拉伸强度。
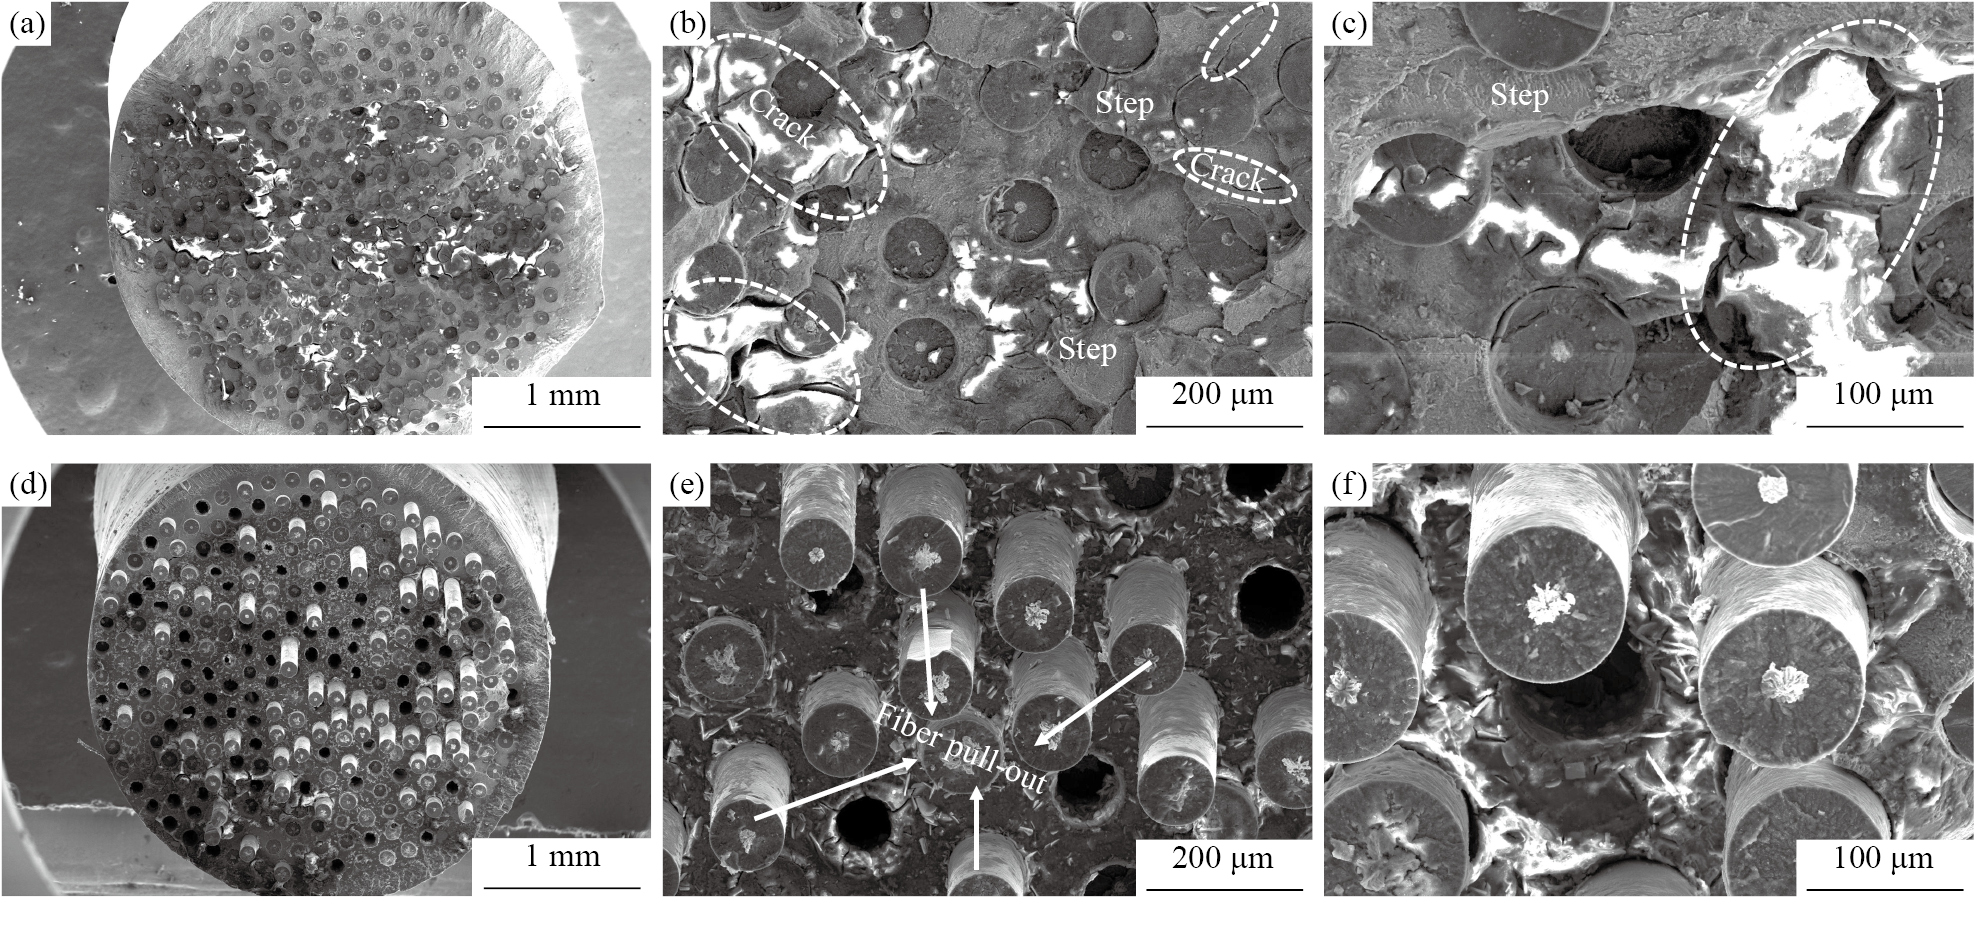
为了研究SiCf/TiAl复合材料的断裂机制,通过SEM对复合材料的断口进行了分析。如图14(a~c)所示,SiCf/C/TiAl复合材料的断裂方式为典型的脆性断裂,断口台阶较小,表现为平断的特征,同时纤维脱粘和拔出不明显。除此之外,SiCf/C/TiAl复合材料的基体中还能观察到大量的贯穿裂纹,这些由于低韧性预先存在的微裂纹,在拉伸载荷的作用下将快速合并为宏观主裂纹,引起大的应力集中,主裂纹的快速扩展将切断SiC纤维,抑制了纤维桥连和纤维拔出,不能充分发挥SiC纤维的强化作用,故产生低的拉伸强度。如图14(d~f)所示,相比于SiCf/C/TiAl复合材料,SiCf/C/Mo/TiAl复合材料断口处的基体中几乎观察不到扩展进入TiAl基体的贯穿裂纹,这是由于界面韧化的作用。不同于SiCf/C/TiAl复合材料的平断断口,SiCf/C/Mo/TiAl复合材料中出现了大量的纤维/基体界面脱粘,且大量的SiC纤维从基体中拔出,适当的界面结合强度可以提高SiCf/TiAl复合材料的界面韧性,避免材料出现因界面处裂纹的萌生与扩展而导致的灾难性失效。结合上文分析可以发现,Mo涂层的加入诱发了基体出现β-Ti增韧层,避免了裂纹在界面处的萌生发展,提高了复合材料的强度和韧性。
本文采用Mo涂层作为界面改性层制备了SiCf/C/Mo/TiAl基复合材料,研究了Mo界面改性层的引入对界面反应和强韧化的影响。结果表明:
1)SiCf/C/TiAl复合材料在高温成型过程中由于C与Ti的互扩散和晶粒的连续长大,形成了~2 μm厚度界面反应层,反应产物的生成次序为纳米晶TiC与C的融混区/细晶TiC层/粗晶Ti2AlC MAX相+TiC,且在TiAl基体中出现大量的裂纹。
2)在SiCf/C/Mo/TiAl复合材料中,Mo界面改性层不仅抑制了过厚脆性碳化物反应层的形成,仅形成几十纳米厚的MoC+Mo2C反应层,而且受Mo改性层影响在Mo层表面形成了韧性更高的β-Ti层,使TiAl基体中裂纹消失。
3)SiCf/C/TiAl复合材料的断裂方式为典型的脆性断裂其高温拉伸强度仅为675 MPa,而当Mo界面改性层引入后,SiCf/C/Mo/TiAl复合材料中出现了大量的纤维/基体界面脱粘,且大量的SiC纤维从基体中拔出,大幅提升其高温拉伸强度至1040 MPa。
Guo S Q,Kagawa Y,Saito H,Masuda C. Microstructural characterization of interface in SiC fiber-reinforced Ti-15V-3Cr-3Al-3Sn matrix composite [J]. Materials Science and Engineering A,1998,246(1–2):25.
Zhao G M,Yang Y Q,Zhang W,Luo X,Huang B,Chen Y. Microstructure and grain growth of the matrix of SiCf/Ti–6Al–4V composites prepared by the consolidation of matrix-coated fibers in the β phase field [J]. Composites Part B:Engineering,2013,52:155.
Chen G,Peng Y,Zheng G,Qi Z X,Wang M Z,Yu H C. Polysynthetic twinned TiAl single crystals for high-temperature applications [J]. Nature Materials,2016,15(8):876.
Tan Y M,Chen R R,Fang H Z,Liu Y L,Ding H S,Su Y Q,Guo J J,Fu H Z. Microstructure evolution and mechanical properties of TiAl binary alloys added with SiC fibers [J]. Intermetallics,2018,98:69.
Djanarthany S,Viala J C,Bouix J. Development of SiC/TiAl composites:processing and interfacial phenomena [J]. Materials Science and Engineering:A,2001,300(1):211.
Wagner R,Appel F. Microstructure and deformation of two-phase γ-titanium aluminides [J]. Materials Science and Engineering,1998,R22:187.
Zhou F H,Hashimoto R,Ogawa A,Sofue Y. Residual stress and its effect on yielding in SiC/Ti plate [J]. JSME International Journal Series A Solid Mechanics and Material Engineering,2006,49(1):25.
Bobet J L,Masuda C. Measurements of thermal residual stresses in SiC/Ti-15–3 composites [J]. Journal of Thermal Stresses,1996,19(6):579.
Lü X H,Yang Y Q,Ma Z J,Chen Y. Studies on the behaviors of interfacial reaction diffusion of SiC continuous fiber-reinforced Ti matrix composites [J]. Rare Metal Materials and Engineering,2006,35(1):164.
Zhao Y Q,Zhou L,Vassel A,Zeng L Y,Qu F L,Mao X N. Study of interfaces in titanium alloy composites reinforced with continuous SiC fibers [J]. Rare Metal Materials and Engineering,2004,33(4):359.
Fu Y C,Shi N L,Zhang D Z,Yang R. Effect of C coating on the interfacial microstructure and properties of SiC fiber-reinforced Ti matrix composites [J]. Materials Science and Engineering:A,2006,426(1–2):278.
Li X Y,Zhang W. Interfacial reaction in SiCf/C/TiAl matrix composites [J]. Journal of Materials Research and Technology,2021,12:1227.
Wu M,Zhang K,Huang H,Wang M J,Li H,Zhang S M,Wen M. Interfacial reactions in SiCf/C/Ti17 composites dominated by texture of carbon coatings [J]. Carbon,2017,124:238.
Zhu T K,Wang D G,Luo X. Effect of C/Mo duplex-coating on thermal residual stresses in SiCf/Ti2AlNb composites [J]. Journal of Wuhan University of Technology-Mater. Sci. Ed.,2021,36(4):526.
Luo X,Yang Y Q,Yu Y J,Wang X R,Huang B,Chen Y. Effect of Mo coating on the interface and mechanical properties of SiC fiber reinforced Ti6Al4V composites [J]. Materials Science and Engineering:A,2012,550:286.
Wang X R,Yang Y Q,Luo X,Zhang W,Jin N,Xiao Z Y,Feng G H. Effect of C/Mo duplex coating on the interface and mechanical properties of SiCf/Ti6Al4V composites [J]. Materials Science and Engineering:A,2013,566:47.
Qiu C Z,Liu Y,Huang L,Zhang W,Liu B,Lu B. Effect of Fe and Mo additions on microstructure and mechanical properties of TiAl intermetallics [J]. Transactions of Nonferrous Metals Society of China,2012,22(3):521.
Luo X,Li C,Yang Y Q,Xu H M,Li X Y,Liu S,Li P T. Microstructure and interface thermal stability of C/Mo double-coated SiC fiber reinforced γ-TiAl matrix composites [J]. Transactions of Nonferrous Metals Society of China,2016,26(5):1317.
Hirsch F,Natkowski E,Kästner M. Modeling and simulation of interface failure in metal-composite hybrids [J]. Composites Science and Technology,2021,214:108965.
Brendel A,Popescu C,Leyens C,Woltersdorf J,Pippel E,Boit H. SiC-fibre reinforced copper as heat sink material for fusion applications [J]. Journal of Nuclear Materials,2004,329–333:804.
Rado C,Drevet B,Eustathopoulos N. The role of compound formation in reactive wetting:the Cu/SiC system [J]. Acta Materialia,2000,48(18–19):4483.
Nicolaï J,Furgeaud C,Fonrose B W,Bail C,Beaufort M F. Formation mechanisms of Ti2AlC MAX phase on SiC-4H using magnetron sputtering and post-annealing [J]. Materials & Design,2018,144:209.
 顶部