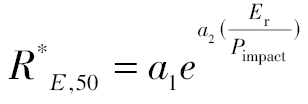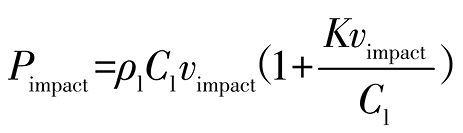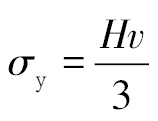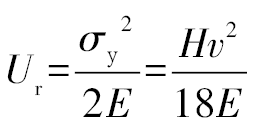目录图表
合金叶轮作为现代工业装备的基础零部件,凭借其高强度、耐腐蚀及轻量化等优势,广泛应用于能源、动力、交通及化工等领域,如压缩机、泵、蒸汽轮机、水轮机等机械装备[1]。叶轮机械通过精密设计的叶片曲面与流道结构实现机械与流体间动能的高效转换,叶轮的机械性能直接影响装备寿命。在离心式压缩机中,合金叶轮通过高速旋转实现气体增压,促进石化、冶金等行业的高效生产[2],目前离心式空气压缩机已成为氢燃料电池汽车的关键供氧装置。在潜油电泵中,叶轮耐受高温、高压与含砂流体的特性,成为深海油气开采不可或缺的“动力心脏”[3]; 在水轮机中,叶轮将水流动能转化为电能,推动清洁能源产业发展[4]。
然而,在复杂服役环境中,合金叶轮长期暴露于流体冲击下,冲蚀磨损问题日益凸显。高速运动的液滴或固体颗粒(如砂粒、金属碎屑)持续撞击叶轮表面,引发材料剥离、微裂纹扩展及几何形变,导致气动性能退化、振动加剧甚至发生突发性断裂。尽管现有研究在抗冲蚀材料开发、结构优化等方面取得进展,但多相流耦合作用冲蚀机制与综合防护措施等核心问题仍未完全解决,制约了合金叶轮性能的进一步提升。
本文旨在综述合金叶轮冲蚀磨损的研究进展,从磨损机制与影响因素、材料性能、防护技术等3方面开展归纳、分析与总结,重点剖析合金叶轮在高速液滴冲击下的特殊性与共性规律。通过对比分析材料、工艺、结构的协同优化,厘清当前技术现状与瓶颈,并展望多类型冲蚀耦合作用机制与多方案组合的抗冲蚀方法及其发展方向。旨在为叶轮抗冲蚀技术研究提供理论参考,助力高价值叶轮装备的长寿命运行。
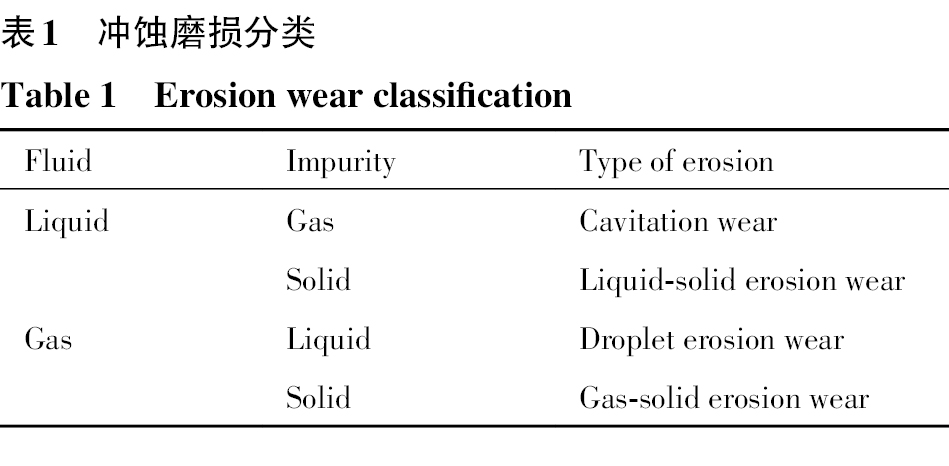
冲蚀磨损作为一种复杂的微观机械损伤现象,本质上是多种冲蚀机制协同作用的结果,不同的冲蚀类型具有不同的形成机制与作用方式。不同类型的冲蚀过程涉及的影响因素存在着显著差异,这与其作用机制直接相关。本质上,冲蚀磨损是流体及其携带的固相硬质颗粒的冲蚀引起的表面材料流失。因此,可采用流质与杂质不同的相来进行分类,如表1所示,通常分为气固冲蚀磨损、液固冲蚀磨损、液滴冲蚀磨损和空(气)蚀磨损[5]。
本节通过梳理冲蚀磨损的主要类型及其作用机制,进而建立机制与影响因素的映射关系。为揭示冲蚀磨损对合金叶轮性能的影响规律,以及开发针对性的防护技术提供理论基础。
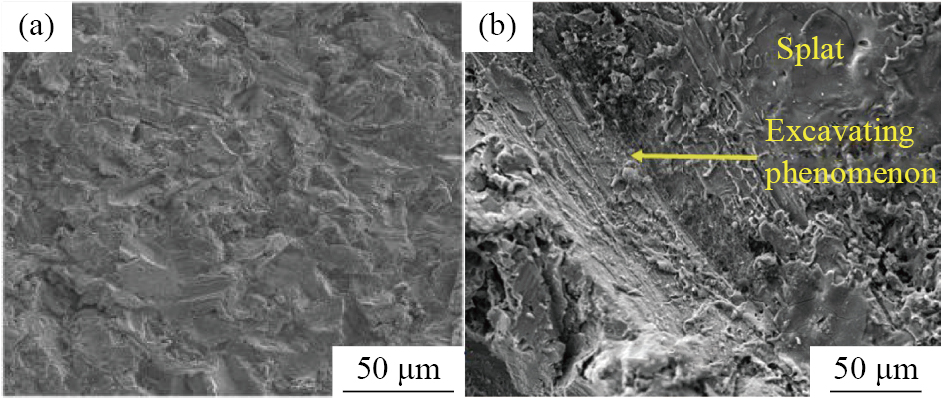
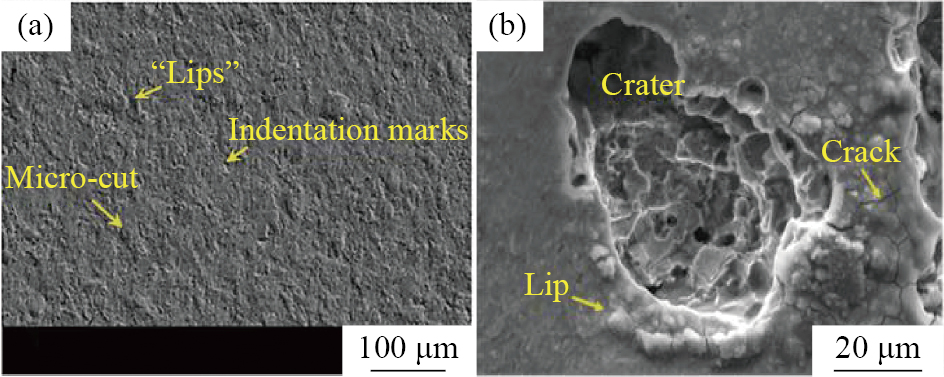
化工领域中使用的离心式压缩机、渣浆泵、潜油泵等设备常见磨损类型是气固冲蚀磨损与液固冲蚀磨损,这些冲蚀对叶轮表面的破坏极为严重。图1展示了Ti6Al4V合金表面与NiTi涂层表面气固冲蚀磨损的扫描电子显微镜(SEM)图像[6–7]。图2展示了不锈钢表面与无碳化物贝氏体钢表面液固冲蚀磨损的SEM图像[8–9]。
气固冲蚀磨损与液固冲蚀磨损的作用机制相似,固体颗粒冲击造成的表面损失是这两类磨损的主要形式。在工业环境下,流体常带有微小固体杂质以及运行过程中磨损产生的金属碎屑。相比于这类固体颗粒引起的磨损,流体直接对叶轮表面造成的磨损较低。为减轻固体颗粒导致的叶轮表面冲蚀磨损,揭示其冲蚀机制并研究冲蚀速率影响因素至关重要。
固体颗粒冲蚀机制的理论中,微切削理论可定量描述冲击参数与冲蚀速率,但存在脆性材料颗粒高角度冲蚀结果随机的局限; 变形磨损理论引入了能量平衡方程,通过采用塑性变形结合微切削理论以提升模型精度,但仍依赖实验结果校核; 绝热剪切理论揭示了高应变率下材料局部温升引发的剪切带断裂机制; 挤压锻造理论阐明了高角度冲击下塑性材料表层唇片硬化、软化协同剥落等的动态过程; 二次冲蚀理论进一步考虑了颗粒破碎运动过程,完善了多颗粒交互作用模型。从发展经验公式到机制模型,从描述一次撞击到复杂运动过程,固体颗粒冲蚀机制的理论框架已日趋成熟。
研究冲蚀速率的影响因素,对于防护措施的选取也具有重要意义。目前已有报道从固粒粒径、固粒形状、冲击速度以及冲击角度等方面研究冲蚀速率。不同粒径的固粒撞击叶片涂层时,冲蚀过程的一般趋势相似,但粒径越小,冲蚀过程发展越慢[10]。与较大的颗粒相比,较小的颗粒表现出较低的冲蚀速率[11]。另外,在固体颗粒占体积分数不变的前提下,随着固粒粒径的增加,叶轮磨损率先升高后降低,降低的原因在于颗粒数量的下降[12]; 不同固粒形状对冲蚀速率的影响主要源于接触面形状的不规则。非球形颗粒引起的冲蚀较球形颗粒更严重,但并不是越尖锐的颗粒造成的冲蚀越严重[13]。较低的圆度系数会导致更严重的冲蚀磨损[11]; 冲击速度的改变导致冲蚀速率变化更为显著。随着冲击速度的增加,冲蚀速率呈指数增加,且脆性材料的指数系数是塑性材料的两倍左右[14]; 冲击角度对冲蚀速率的影响主要在于撞击过程的变化。随着冲击角度的增大,冲蚀速率先增大后减小,在30°时达最大值。高角度撞击下,微观表面以冲蚀坑为主; 低角度时以切削、犁削为主,故冲蚀面积更大、损伤更严重[14]。
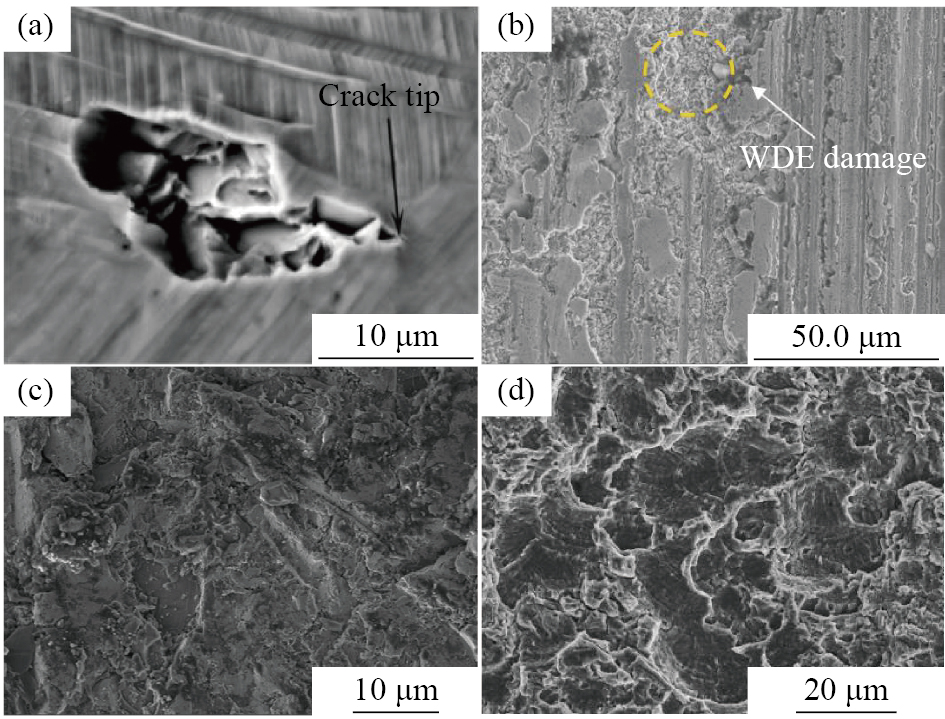
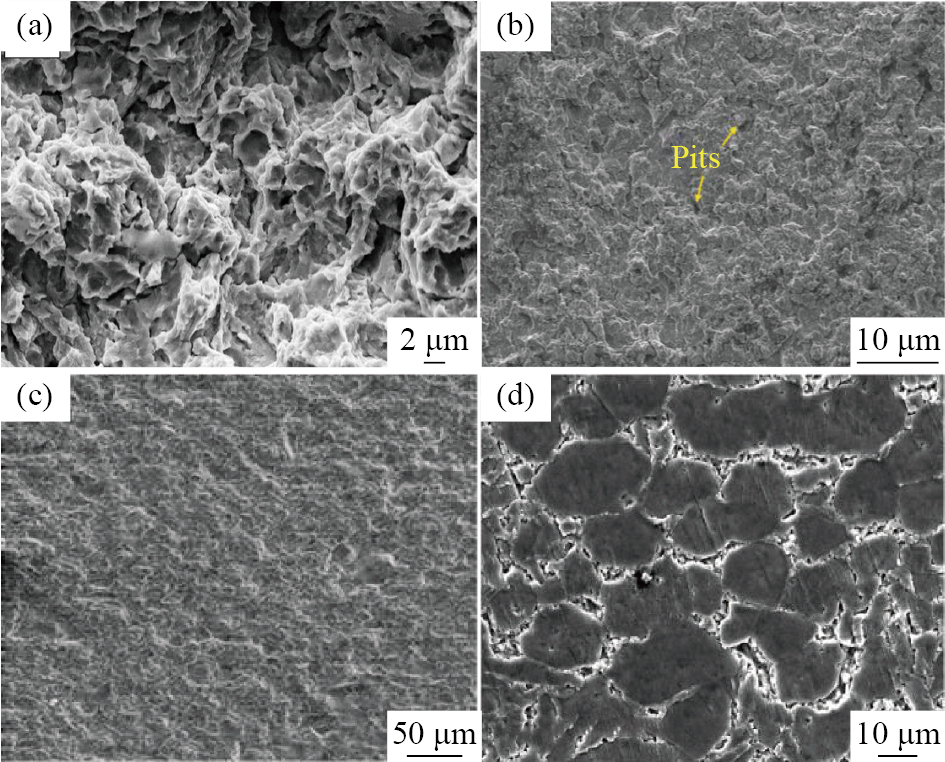
液滴冲蚀磨损(WDE)常见于汽轮机以及离心式空气压缩机。因膨胀产生的凝结液滴,在气流的裹挟下,以较大相对速度撞击在叶轮表面,产生动力损失的同时,也会对叶轮表面造成冲蚀。图3展示了γ-TiAl合金、钴基合金、13Cr不锈钢、H470不锈钢受到液滴冲蚀磨损的SEM图像[15–18]。
金属表面出现局部严重的不均匀微塑性变形是合金表面对水滴冲蚀的初始响应[15],导致其边界附近区域出现局部凹陷,形成离散的冲蚀表面空腔[19]; 这些区域的脆性断裂会导致微点蚀并造成材料初始损失。凹陷与空腔持续受到冲蚀,逐渐扩大、相连,形成连续的凹槽与大空隙[20]。水锤、水渗透和应力波传播是影响晚期冲蚀损伤的主要原因,使凹槽与空腔不断扩大,进而形成表面裂纹,导致叶轮寿命缩短、提前失效。
液滴冲蚀的过程并非简单的一次碰撞[21–22]。部分凝结液滴直接对叶轮表面形成冲蚀,另一部分则在静叶片后缘凝结形成水膜。在叶片的边缘,水膜受气流作用被撕裂成尺寸较大的二次水滴,撞击在叶片表面并碎裂成细小的水滴,形成二次冲击。其中一部分再次附着在叶片表面,从而形成循环的二次水滴冲蚀。例如,在汽轮机最末级,二次水滴的冲蚀比次末级受到的一次水滴的冲蚀更严重,负载越低,二次水滴的冲蚀就越严重[23]。
在液滴冲蚀磨损机制的研究基础上,探明影响冲蚀速率的主要因素,对减少液滴冲蚀磨损造成叶轮机械破坏具有重要意义。目前研究中主要考虑了液滴侧参数(包括液滴粒径、冲击速度、冲击角度等)与叶轮侧参数(包括表面硬度、叶轮扭曲角、叶轮转速、表面粗糙度等)对冲蚀速率的影响。
液滴粒径越大,冲蚀速率越高[24]。但液滴粒径对磨损率的影响并非连续变化,当液滴半径大于750 μm时,单次液滴冲击的最大等效应力基本保持不变,但大水滴在高速碰撞之后会分裂形成小水滴,继续与叶轮表面产生二次碰撞,会进一步导致表面磨损[25]; 随着冲击速度的增加,冲击压力增大,冲蚀速率显著上升[26],并呈指数增加[27]; 与固体颗粒作用不同,液滴冲击角度大于30°时,随着冲击角度的增大,冲蚀速率呈线性升高[28],30°冲击角度的试验样品单位面积质量损失最小[19]。
提高叶轮表面硬度,通常有利于叶轮抗冲蚀,但只有在相似显微结构的材料中,才能通过比较硬度的高低判断其抗冲蚀性能的优劣; 若材料间显微结构不同,仅凭硬度判断会造成结果不准确[26]; 叶轮扭曲角能改变液滴冲击角度、冲击速度以及冲蚀区域,从而影响冲蚀速率,并导致冲蚀形貌的变化[29]; 叶轮转速的增大会导致表面累积冲蚀质量的非线性变化,但仍为正相关[30]; 表面粗糙度对水蚀结果影响较大,表面粗糙度越高,越容易形成冲坑,冲蚀损伤也越严重,较低的表面粗糙度能够促进压力波的自由扩展,显著降低撞击压力[28],从而具有更长的冲蚀潜伏期与更低的最大冲蚀速率[31]。
液体在其流动区域内的静压低于蒸气压时,会发生冷沸腾产生微气泡。微气泡在低压区积聚、高压区坍塌,从而引起较高的局部应力,这种导致金属表面受损的现象称为气蚀或空蚀[32]。气蚀磨损在汽轮机和离心式压缩机中较为常见。压缩机进气时水蒸气由于压力的升高而液化,液化的液滴随高速旋转叶轮在通道内流动。在此期间液滴会遇到激波,产生反射,形成稀疏波,导致液滴内形成低压区。这些区域在液滴中心汇聚,导致空化[33]。
当低压区压力低于液体饱和蒸气压时,空化区域的液滴气化产生微气泡。气泡在曳力、表面张力等作用下运动,相邻气泡可能合并[34]。随着液滴进入高压区,气泡受压缩而迅速破裂,考虑流体可压缩性影响后,产生的辐射压力远大于水锤压力,导致点状冲蚀使金属晶格变形、错位,使得材料疲劳性能下降、出现裂纹和剥落并形成气蚀坑,导致叶轮表面受损[35–36]。图4展示了不锈钢、铝镍青铜、合金钢以及钛合金受到气蚀损伤后的SEM图像[37–40]。
气蚀通过微气泡的产生、运动、破裂等一系列复杂过程作用,严重影响叶轮正常工作。边界元法与浸没边界法在揭示水力机械与空气压缩机气蚀现象及影响因素中发挥关键作用。在水力机械方面: 边界元法是一种新的数值方法,能够较好地捕获液滴内部空化形成位置、可能在固体表面上形成的冲蚀部位的区域以及揭示空化气泡坍缩与附近固体表面的相互作用。利用边界元法发现了水力机械叶轮液滴表面张力较大时,液滴倾向于保持完整,不易形成气蚀核,但气蚀发生后由于较高张力会产生更剧烈冲击力,造成叶轮表面材料缺陷、破损等严重后果。同时,若液滴撞击固体表面时,固体表面没有气体,则冲击压力接近最大值,撞击后反射的压缩波在液滴处产生的空化体积增加[41]。浸没边界法是一种用于处理复杂边界条件的数值计算方法,能够模拟具有空化效应的弱可压缩流体(例如水)中运动障碍物周围的流场[42]。在此基础上发现,影响水力机械叶轮气蚀速率的因素主要有液体流速、液体饱和气压、固体表面粗糙度以及材料硬度。根据伯努利方程,液体流速增加时,其压力会降低,当液体流速达到一定程度,局部压力下降到液体的饱和蒸气压以下时,就会发生气蚀现象。表面粗糙度会影响气蚀的起始条件,相对粗糙的表面存在更多的微观凹凸不平和缺陷,更容易产生局部的流体扰动和压力变化,易造成气蚀。而光滑的表面能使流体更均匀地流动,减少局部压力波动,延缓气蚀。此外,材料硬度越大,抗气蚀能力越强。
对于空气压缩机等以气体为介质工作的机械,对气蚀强度影响较明显的因素有液滴冲击速度、液滴半径、液滴形状、叶轮硬度和表面粗糙度。液滴冲击速度越大,则液滴扩散速率和喷射速率增大,撞击瞬间产生的冲击力呈平方关系增大。液滴与固体表面接触时,液体内动能迅速转化为压力能。在此过程中,在液滴和固体表面相接触的边缘部分,会形成更为显著的低压区域。与此同时,液滴上部区域产生的蒸气,其体积不断膨胀,进而引发严重的空化现象[43]。一般来说,半径较大的液滴在撞击瞬间能够释放出更多能量,产生更大的冲击力。此外,这类液滴分裂后还会引发二次冲击,使得低压区域进一步扩大,更易形成气核以及加速空泡的生长。球形液滴中包含的两个气泡的坍塌速度比圆柱形液滴快20%,导致气蚀速率加快[44]。硬度高的叶轮材料具有良好的抗冲击变形能力,能够减少因气泡溃灭冲击而导致的材料表面变形和损伤。叶轮表面粗糙度越大,气蚀速率越快,主要是由于粗糙化表面预先存在不规则性,加快了气蚀粗糙化阶段的进程[45]。
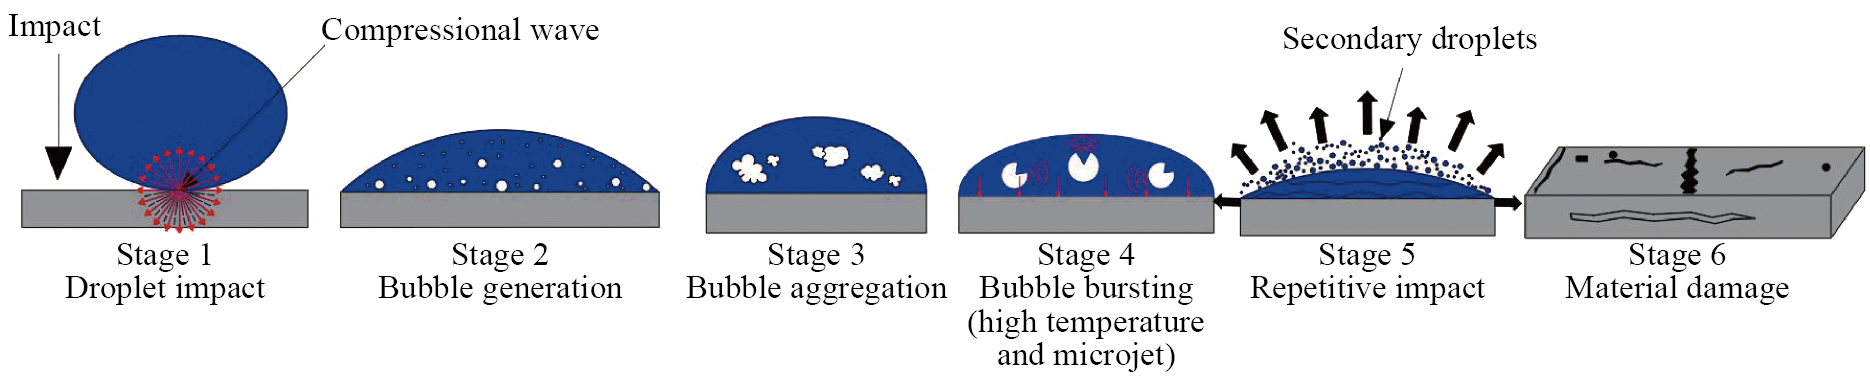
这种在液滴撞击过程中产生的微气蚀,是压缩机叶轮表面气蚀的主要形式。这种微气蚀因液滴压力的变化而产生,不仅具有气蚀磨损的特征,还对液滴冲蚀具有反作用。图5展示了液滴冲蚀与气蚀的协同原理。其中,阶段4因溃灭不对称性,液体在空泡与固体表面之间形成高速轴向微射流,以极高速度冲击固体表面,在液-固界面产生横向剪切应力(方向平行于表面),溃灭引发的冲击波在材料内部传播时,会因材料各向异性或缺陷导致局部剪切变形[46]。
冲蚀磨损不仅导致离心式压缩机叶轮的动力损耗和效率损失,而且会致使叶轮表面出现凹坑、裂纹甚至是直接断裂,极大程度影响了叶轮的寿命。
从材料的角度提升叶轮的抗冲蚀性能,可以通过选取抗冲蚀能力更强的基材以降低冲蚀效果; 或是在叶轮表面喷涂涂层以增强其表面抗冲蚀性。
目前多采用合金钢或钛铝合金作为叶轮的基体材料。在一些高温高压环境下工作的设备,例如燃气轮机[47],也会使用哈氏合金。这些材料中应用较为广泛的是Ti6Al4V。一般情况下,材料的抗冲蚀性能会随着硬度的升高而增强。但同时,脆性升高、韧性下降等机械特性的变化也会导致叶轮结构强度的下降。由于抗冲蚀性能在压缩机叶轮的总体设计中通常作为考虑的次要因素,因此,通过改变基材来解决冲蚀问题的研究还较为有限。
合金类型与材料组分对叶轮的抗冲蚀性能有较大影响。合金类型决定了材料的硬度、屈服强度等机械性能,而同类型合金中不同的组分,如Ni,Cr等,通过抑制脆性剥落、形成钝化膜等方式影响着材料的抗冲蚀性能。此外,部分材料,如TiAl等,虽在特定工况下性能优越,却存在着对冲击速度等环境参数敏感等问题。Ahmad等[26]对比了X20Cr13与X5CrNiMoCuNb14-5机械性能相似的钢,X5CrNiCuNb16-4,Ti6Al4V这4种基材以及经过激光硬化处理的X5CrNiCuNb16-4在不同液滴条件下的冲蚀行为。结果表明,在未经过表面处理的4种基材中,Ti6Al4V具有最优越的抗冲蚀性能,而激光硬化处理的X5CrNiCuNb16-4具有比Ti6Al4V更好的抗冲蚀性能,展现了激光硬化处理的优势。Mahdipoor等[48]重点研究了TiAl合金在蒸汽涡轮叶片和压缩机叶片中的应用。与Ti6Al4V相比,在轻微的冲蚀条件下,冲蚀潜伏期增加了3倍,冲蚀速率降低了83%; 在严重的冲蚀条件下,冲蚀潜伏期增加了2倍,冲蚀速率降低了60%。分析冲蚀速率与冲蚀条件的对应关系,发现TiAl的抗冲蚀性能较好,但对冲击速度较为敏感。Onur等[49]采用空化射流技术对4种铜基合金开展了空蚀试验研究。其中,机械强度最低的Cu1(锰-青铜)最容易受到空化冲蚀; 尽管Cu4(锰-铝-青铜)具有最高的机械强度,Cu3(镍-铝-青铜)却表现出更好的抗冲蚀性,这表明镍和铜的含量对材料的抗冲蚀性起着重要的作用。
此外,对比发现,钴基合金抗冲蚀磨损性能与其机械性能存在较大差异。这种差异源于合金微观结构在冲蚀下产生的响应形变,这种形变能在一定程度上起到吸收能量的作用。Di等[50]研究了激光固溶强化样品、典型马氏体析出基体钢0Cr17Ni4Cu4Nb、激光熔覆样品与钎焊钴基合金样品的抗液滴冲蚀磨损(WDE)性能。发现在相同的硬度水平下,钴基合金的抗WDE性能是12%铬马氏体钢的6倍,说明了钴基材料自身特性是其优异的抗液滴冲蚀性能的主要原因。进一步研究发现,在水射流冲击下,钴基体的微观结构发生了微妙变化,即稳定的面心立方结构转变为亚稳态六方密堆积结构。这种结构转变可以吸收大部分能量,随后晶粒破碎、细化,进一步增强了耐磨性。
液滴冲蚀作用难以定量表征,主要受限于材料性质与动态冲击载荷的复杂耦合效应。Ahmad等[51]利用冲蚀试验台模拟液滴冲蚀,分析了硬度、屈服强度、杨氏模量以及弹性等多种材料性质对抗冲蚀性能的影响,提出了基于经验分析的冲蚀预测模型,用于预测不同材料的抗冲蚀能力。其中,定义R*E,50为测试材料在50 h测试后标准化损失体积的倒数,用以表征冲蚀阻力,如下式:(1)式中,a1,a2为试验台的特定经验常数,Er为冲蚀强度,Pimpact为液滴冲击压力,用于描述外部冲蚀条件,如下式:(2)式中,ρl为液体密度,Cl为液体声速,vimpact为冲击速度,K为常数由撞击液体的特性决定,在水中K取值为2。
Er与材料自身特性相关,在液滴冲击压力不超过弹性回弹值,材料的抗水滴冲蚀损伤主要由弹性变形机制主导的前提下,等同于材料的弹性韧性Ur(Er=Ur),通过式(3)与式(4)计算获取Ur[51]。(3)(4)式中,σy为屈服强度,Hv为维氏硬度,E为弹性模量。
喷涂表面涂层是目前用于增强叶轮表面抗冲蚀性能的主要方法之一,其优点是对叶轮本身的机械性能无不利影响。
超音速火焰喷涂技术或称高速氧燃料喷涂技术(HVOF),作为主流表面涂层技术之一,实现了在涂层与基体间引入压缩残余应力[52]。Mann等[52]对比分析了X10CrNiMoV122,X20Cr13,沉淀硬化热处理(PH)钢17Cr-4Ni,SS321,Ti6Al4V与WC涂层等材料的抗液滴冲蚀性能,发现HVOF喷涂的WC涂层表现最优。此外,在所有的测试材料中,PH钢17Cr-4Ni的晶粒形态最好,这可能是其抗液滴冲蚀性能较好的原因之一。Tarasi等[53]用HVOF和高速空气燃料喷涂技术研究了两种团聚的WC-12Co粉末,发现当喷涂温度中等(T<2000 ℃)和颗粒速度较高(V>650 m·s−1)时,HVOF涂层的性能最佳,并指出涂层抗WDE能力与断裂韧性呈正相关,而硬度因脆性干扰无法有效表征抗冲蚀性。
电弧喷涂是另一种常用的表面涂层喷涂技术。李太江等[54]通过HVOF、超音速电弧喷涂两种技术制备了同种抗水蚀涂层。结果对比发现,在载荷与目数较高的情况下,两种涂层的抗冲蚀性能相近。但在其余工况下,利用HVOF制备的涂层均具有更好的抗冲蚀性能。Mann等[55]采用双丝电弧喷涂在Ti6Al4V合金上涂覆了SHS7170涂层,并通过薄粘结层连接。与未处理的基材相比,该多层涂层的性能包括抗WDE与抗气蚀(CE)等显著提高。
等离子喷焊技术凭借高热能密度、低热输入量、稀释度小以及优异的层基结合等特性,在涂层喷涂技术领域展现出优势。章友谊[56]利用等离子喷焊技术制备了WC-10Co-4Cr,Cr3C2-NiCr75-25和Stellite 6这3种涂层。发现这些涂层在抗磨粒磨损、抗微粒冲蚀及抗水蚀等性能指标上全面超越基材。其中,WC-10Co-4Cr涂层综合性能最优,显微硬度均值达到基材的6.46倍,形成了显著的表面强化。Zhang等[57]通过对比常压等离子喷涂与HVOF工艺在17-4PH不锈钢基体上涂覆的Ni60涂层与WC17Co涂层,发现HVOF-WC17Co涂层的抗WDE性能最为突出,体积损失率较基材降低了50.6%; 而常压等离子喷涂Ni60涂层因界面结合强度不足且孔隙率偏高,在初期冲蚀阶段即发生剥落,导致其防护性能劣化。由此可见,涂层的多孔结构与弱界面结合是制约其抗液滴/气蚀能力的关键因素。Liao等[58]研制了Mo-clad-304SS复合粉末,通过等离子喷焊结合扩散热处理工艺,沉积出具有增强层间结合的Mo合金不锈钢涂层。与传统304SS涂层相比,增强层间结合的304SS-17Mo合金涂层的抗空蚀性能提高了100%,其强化作用可能源于Mo元素的固溶强化效应以及热处理诱导的晶界重构,显著提升了涂层的界面结合强度与抗疲劳剥落能力。
分析多种表面涂层材料与喷涂技术,发现纳米涂层凭借其细小的晶粒形态与致密化的结构,较常规尺寸粉末涂层具有更高的抗冲蚀性能。Ding等[59]采用HVOF沉积出微纳米和常规WC-10Co4Cr金属陶瓷涂层,测试了两种涂层的抗CE性能。微纳米WC-10Co4Cr涂层具有致密的微观结构、优异的机械和电化学性能、极低的孔隙率,并且抗CE能力较传统涂层强化了50%。Qin等[60]研究了同种纳米复合材料下,不同厚度或不同涂层层数对材料抗空蚀性能的影响,发现随着涂层厚度和层数的增加,抗空蚀性能显著提升,尤其是涂层层数的增加会以逐层剥落的方式阻止微裂纹的扩展。
NiCr-Cr3C2硬质金属陶瓷粉末常作为合金叶轮涂层的典型材料。Lu等[61]采用等离子喷涂技术研制了具有不同NiCr比例的NiCr+Cr3C2-NiCr复合涂层试样,发现涂层的耐冲蚀性能与NiCr合金相的浓度呈显著正相关性,并基于变形磨损理论建立了考虑NiCr比例影响的半理论冲蚀速率模型,误差在9.15%以内。唐世延等[62]进一步将该涂层应用于17-4PH合金基体,验证了HVOF喷涂形成的NiCr-Cr3C2防护层具有高硬度、低孔隙率、高韧性、高强度等优点。
WC-Co涂层材料具有良好的抗冲蚀性能。为了探明其作用机制,Mahdipoor等[63]采用HVOF技术喷涂了Woka3110与Sulzer5810两种不同的WC-Co粉末,二者的主要区别在于只有Woka3110粉末在烧结后团聚。物相分析显示,Sulzer5810涂层中的WC发生分解脱碳,生成W2C与微量W相,原始游离Co经高温反应转化为纳米晶CoxWyCz及非晶Co相; Woka3110涂层也由WC,W2C,W和一些非晶相组成,但分解和脱碳的水平更高,非晶相的含量更高,孔隙率更低。尽管这两种涂层的化学成分相同,但在面对冲蚀时却显示了截然不同的机械性能。在250 m·s−1的冲击速度下,Sulzer5810涂层的冲蚀速率是Ti6Al4V的3.7倍; 而Woka3110涂层在这种情况下表现出最佳的抗冲蚀性能,冲蚀速率比Ti6Al4V低6.7倍。因此,增强抗冲蚀性能的关键是降低孔隙密度,或通过限制喷涂过程中碳化物的降解来最大限度地提高飞溅粘附力和涂层韧性。张瑞珠等[64]采用电火花熔覆技术在1Cr18Ni9Ti不锈钢表面制备了WC-8Co涂层,其孔隙率低且结构致密,显微硬度达基材的6倍,耐磨性提升至基材的3.75倍。
Ni60A是另一种应用广泛的涂层材料。Cui等[65]在Ti6Al4V表面制备了CeO2掺杂的Ni60A涂层。涂层形成过程中,TiB2和TiC相之间发生了非均匀形核,从而产生了TiB2+TiC共晶结构,而CeO2分解产生的Ce2O3颗粒有效阻滞了TiC/TiB2硬质相的生长,产生了晶粒细化效应,使得CeO2/Ni60A涂层中的TiB2相具有更小的晶粒尺寸,显著降低了裂纹敏感性,提升了材料表面的抗冲蚀性能。此外,TiC+TiB2共晶结构在涂层中充当骨架,使涂层能够有效抵抗高速水滴引起的剪切效应。在Ti6Al4V合金上涂覆Ni60A和CeO2/Ni60A后,合金的水滴冲蚀深度分别降低了38.7%和53.2%。
此外,涂层材料的抗气蚀性也有相关研究。Oka和Hayashi[66]用水射流模拟技术模拟了气蚀过程,对比不锈钢/TiC金属陶瓷与WC涂层的损伤行为,发现这两类材料均呈现两阶段失效特征: 第一阶段潜伏期较短,损伤深度率相对较低; 第二阶段磨损率大幅度增加且时间较长。Azar等[67]采用阴极电弧物理气相沉积涂覆出TiN涂层,研究了表面缺陷对空化冲蚀损伤的起始和传播作用,发现由锥形液滴分离形成的深腔是影响最大的缺陷类型之一。但埋藏液滴的损害非常有限,该作用取决于其在涂层中的形状和位置。Alwan等[68]研究了金属陶瓷热喷涂涂层(WC-10Co4Cr和WC-20CrC-7Ni)的抗CE能力。尽管WC-20CrC-7Ni涂层的平均硬度较低,但其抗空化性略高。Singh等[69]探讨了SS316,VC+TiC和聚四氟乙烯涂层的机械性能和冲蚀机制。虽然VC+TiC涂层的硬度较高且抗气蚀性最佳,但硬度较SS316更低的聚四氟乙烯涂层同样展现出了良好的抗气蚀性。通过聚四氟乙烯的非粘附特性,避免了空化引起的颗粒附着,从而形成了与金属材料不同的冲蚀过程,并减少了质量损失。
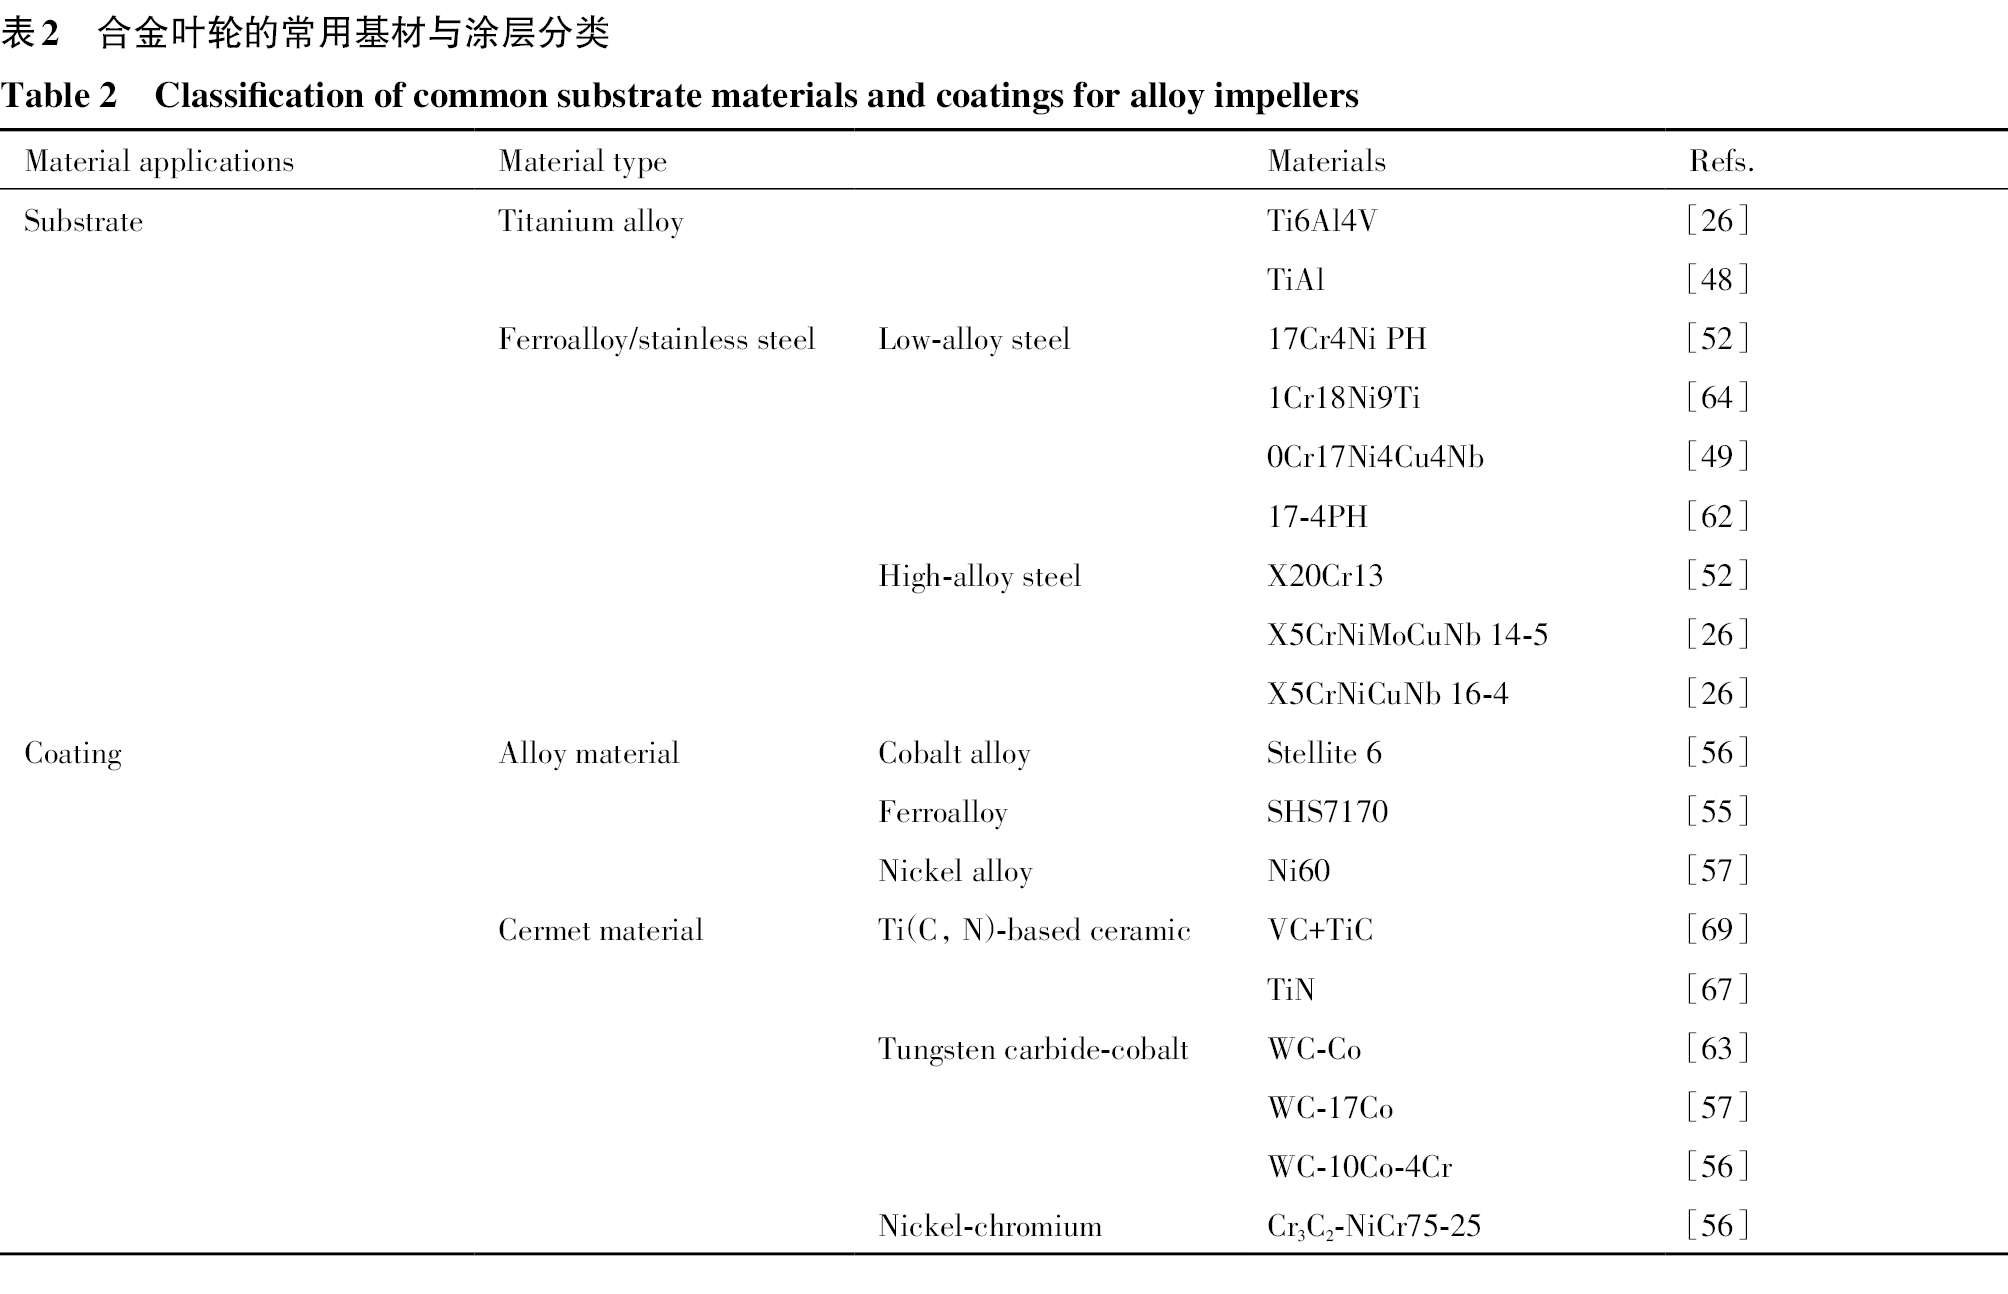
表2总结分类了合金叶轮的常用基材与涂层材料,其中,铁合金与钛合金是压缩机叶轮基材的主要选择,WC-Co涂层的应用更为广泛。
| Material applications | Material type | Materials | Refs. | |
|---|---|---|---|---|
| Substrate | Titanium alloy | Ti6Al4V | [26] | |
| TiAl | [48] | |||
| Ferroalloy/stainless steel | Low-alloy steel | 17Cr4Ni PH | [52] | |
| 1Cr18Ni9Ti | [64] | |||
| 0Cr17Ni4Cu4Nb | [49] | |||
| 17-4PH | [62] | |||
| High-alloy steel | X20Cr13 | [52] | ||
| X5CrNiMoCuNb 14-5 | [26] | |||
| X5CrNiCuNb 16-4 | [26] | |||
| Coating | Alloy material | Cobalt alloy | Stellite 6 | [56] |
| Ferroalloy | SHS7170 | [55] | ||
| Nickel alloy | Ni60 | [57] | ||
| Cermet material | Ti(C,N)-based ceramic | VC+TiC | [69] | |
| TiN | [67] | |||
| Tungsten carbide-cobalt | WC-Co | [63] | ||
| WC-17Co | [57] | |||
| WC-10Co-4Cr | [56] | |||
| Nickel-chromium | Cr3C2-NiCr75-25 | [56] | ||
在液滴冲击压力不超过弹性回弹值的条件下,根据式(4)计算了代表性材料的冲蚀强度Er,但考虑到模拟预测的试验台及水滴冲击压力对结果对比的影响有限,为了简化计算,故未考虑测试材料的R*E,50。图6展示了典型材料的抗冲蚀性能与表面硬度的关系(液滴冲击压力不超过弹性回弹值时)。
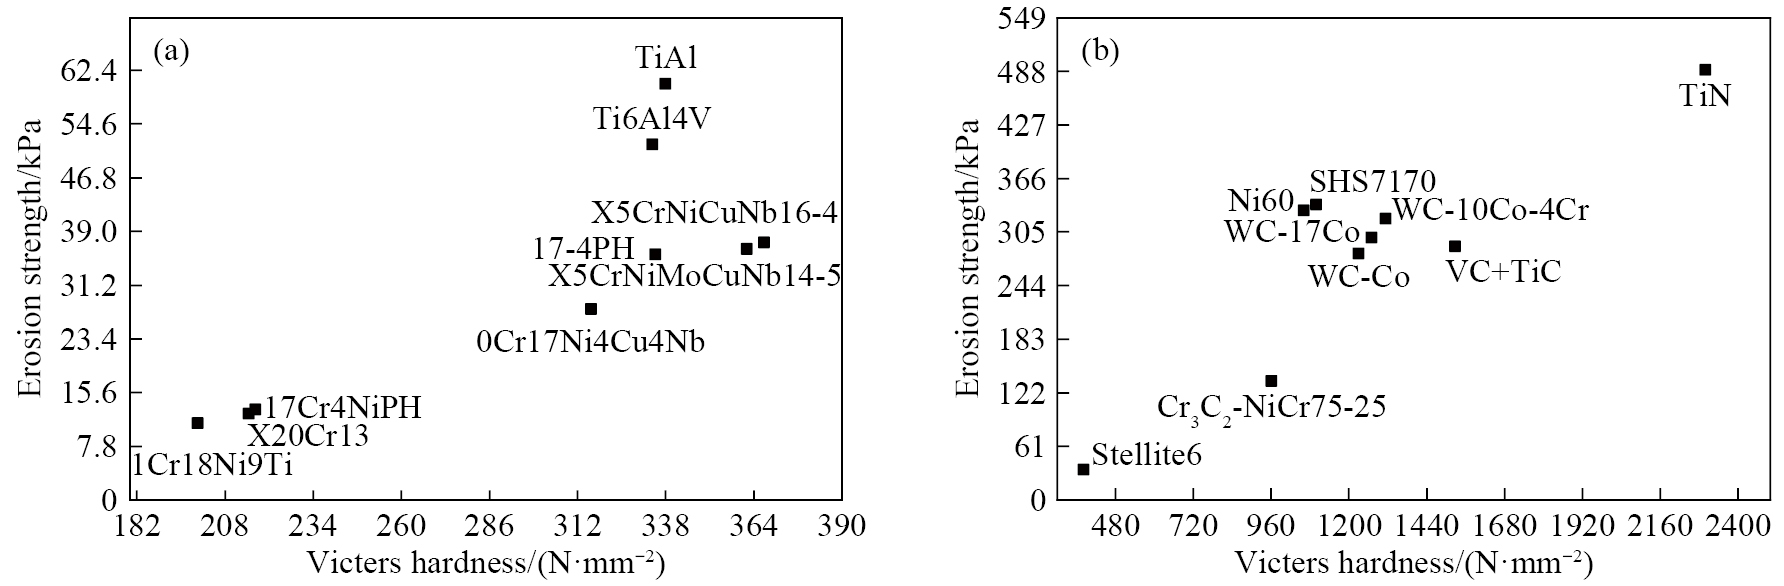
如图6所示,涂层材料的冲蚀强度普遍高于基材。材料的冲蚀强度与表面硬度总体上呈正相关,但由于弹性模量等影响,也存在硬度相对较低而冲蚀强度更高的情况。在基材中,TiAl与Ti6Al4V两种钛铝合金均展现出优异的冲蚀强度。在涂层材料中,TiN涂层具有突出的性能优势; 不同组分的WC涂层具有较强且稳定的冲蚀强度,应用前景良好。
空气压缩机叶轮表面的抗冲蚀性能与其材料、结构以及使用环境等密切相关。从冲蚀磨损的机制出发,可以通过叶轮结构优化或是通过表面处理等技术,改善叶轮运行环境、改性表面合金的微观结构等,进而提升叶轮抗冲蚀性能。
叶轮的气动特性包括流体压力、温度分布和流动特性等,与叶轮的结构密切相关。合理设计叶轮结构能够有效降低流阻,减少叶轮受到的冲蚀磨损。目前主要研究方向有叶轮结构参数设计优化、叶轮型线和叶片数量优化、叶轮表面微观结构设计以及添加辅助部件,如在叶轮表面引入适宜高度障碍物、设置槽口和平衡孔等。
通过优化设计叶片出入口休止角、叶片包角、叶轮进口直径等结构参数,能够有效抑制叶轮气蚀现象,提高叶轮机械性能和可靠性。Li等[70]对离心泵在不同工况下的液-气两相流和叶轮结构参数进行了数值仿真和实验研究,获取了叶轮叶片数、叶片包裹角度和叶片安装角度的优化组合。Pei等[71]以离心泵为研究对象,选取叶轮入口直径D、入口入射角Δβ和叶片包裹角Φ作为叶轮主要几何参数进行正交实验。结果表明,在相关因素中,叶轮入口直径对泵气蚀的作用最为显著。经优化,叶轮叶片前缘的流量分布得到了改善,提升了抗气蚀性和水力性能。经空化测试,在最佳效率点,泵的气蚀数减少了19.3%,显著改善了泵的抗气蚀性能[72]。Xin等[73]建立了数值模拟仿真模型,研究了带槽可变入口导流叶片对储气离心式压缩机空气动力学性能的影响。结果表明,带槽可变入口导流叶片有效地改善了叶轮上的气动载荷分布,降低了气动载荷和频率幅值。叶轮结构的优化也可用于抑制冲蚀磨损。Zhang等[74]通过模仿座头鲸叶片前缘胸鳍的自然形状,将仿生设计应用于混流泵叶轮,提高了空化起始速度并减少了流道内的空腔体积; Dolatabadi等[75]采用计算流体动力学,建立了基于欧拉方法的数值模型,解释了由液滴、冷凝激波和空气动力学引起的湍流,提出蒸汽轮机叶片的改进模型,降低了冲蚀速率; Yao和Zhou[76]比较了变体弓形叶片设计对叶轮冲蚀的影响,发现负弓形叶片可以降低叶片中部次级水滴和叶片表面的水滴速度,并提高叶片端壁上次级液滴的速度,有效减少叶片上的次级液滴冲击。Sun等[77]通过微调叶片与扩散管之间的几何形状,使得叶轮与扩散管之间的机械能耗散和空化流大幅度减少,降低了气蚀产生的可能性; 同时,采用具有自适应采样策略的克里金代理模型和合作协同进化算法解决了叶轮高度非线性优化问题,优化后的叶轮和整流罩锥几何形状符合流体运动特点,能够减少气蚀,叶轮空化作用下降[78–80]。间隙结构设置的叶轮能够较好地抑制空化,该结构具有优良的导流特性和间隙隧道所特有的压力自平衡作用[81]。此外,加大叶轮轴向间距可以减小二次水滴对动叶片的撞击速度,降低冲蚀速率[82]。
除了叶轮结构、设计参数优化之外,在叶轮表面制造合理微观结构以及设置槽口和平衡孔也是减轻冲蚀磨损的有效途径。Ren等[83]研究了微观结构间距和微结构形状,发现0.25,0.50和1.00 mm样品的微观结构间距可以提高材料的抗CE性。在此微观间距结构表面上,蒸气的体积分数降低,气泡不会依附在该表面。然而,当微观几何结构间距逐渐扩大至1.50 mm界限时,微观几何结构凹槽内部的损伤增加,材料的抗CE性不断降低。此后,随着间距的增加,样品表面蒸气的体积分数会增大,微结构槽中的气泡会聚集,从而导致损伤增加。陈由翔等[84]设计了沟槽、条纹、球窝、球凸和锯齿共5种表面微结构,并采用两种叶片材料制成标准件及5种带结构试件。结果表明,在叶片材料表面布置锯齿形微结构后,叶片材料表面的抗水蚀性能最好,其抗水蚀性能系数是平面的1.57倍; 布置条纹、沟槽、球窝这3种结构均能在不同程度上提升表面的抗水蚀性能。
在叶轮表面设置适宜高度的障碍物能够提升局部压力,并优化流动结构,从而抑制气蚀。但若障碍物高度过高,会导致更大的流动扰动,造成流场恶化。Wang等[85]通过实验发现叶轮表面放置障碍物能推迟空化脱落的发生,空化出现的周期性频率也得以降低,最大空化面积也随之缩小。在设定的障碍物高度范围内,随着障碍物高度逐渐增加,空化强度呈现减弱的趋势; 同时,障碍物在前缘周围增加的压力也可以有效地抑制叶片空化的产生和发展[86]。
在以液体为流质的水力机械中,如离心泵等,叶轮表面开设槽口能有效地抑制水滴撞击和气蚀造成的叶轮冲蚀磨损,槽口设置的位置会产生不同的效果。Hosseini等[87]采用欧拉方法研究了汽轮机叶片表面排水槽位置对冲蚀速率的影响,发现叶片排水槽位置对冲蚀速率的影响明显,通过合理布置槽口,冲蚀速率最多降低了88%; Zhang等[88]将槽口设置在离心泵靠近叶片前缘的吸入侧,发现当流体流经叶轮时,前缘腔室中具有高能量的流体会被排放到最低压力区域,产生的狭缝射流通过增加叶轮流速和蜗壳面积比,能够有效提高泵的抗气蚀性能,尤其是在低流速情况下。
平衡孔主要开设于叶轮的后盖板,其核心作用是平衡叶轮前后的压力差,有效减少轴向力。轴向力失衡时,叶轮与泵壳等部件极易出现异常摩擦、振动等状况,会导致液体稳定的流动状态被扰乱,增大气蚀发生的可能性。平衡孔能够确保叶轮稳定运转,减少气蚀的加剧。平衡孔的圆周位置和比面积是设计时的关键要素,直接影响了平衡孔的性能,也关系到叶轮的气动特性。Cheng等[89]以低比速半开式叶轮离心泵为研究对象,通过改变平衡孔圆周位置研究离心泵抗气蚀能力。当平衡孔与叶片前缘在旋转方向上的角度(θ)=30°时,离心泵的抗气蚀能力较弱。随着θ的减小,离心泵的内部气蚀逐渐改善。当θ=15°时,离心泵的抗气蚀性能最好,因此,平衡孔的周向位置应靠近叶片工作表面(周向位置角为15°); Cheng等[90]利用数值方法研究了平衡孔比面积对高速离心泵抗气蚀性能的影响。研究表明,在初始空化阶段,随着比面积的增加,泵的抗气蚀性能减弱,特别是当比面积达到一定值时,平衡孔内出现涡流,扰乱离心叶轮入口处流体流动状态。同时,空化也发生在平衡室中,主要集中在离心叶轮的轮毂附近。因此,设置平衡孔时应尽量减小其比面积。
叶轮表面处理也是提升其抗冲蚀性能的有效措施。在叶轮表面强化时,利用高功率激光二极管(HPDL)进行表面激光处理是常用的一种方法。Mann等[91]通过HPDL对Ti6Al4V表面进行不同温度处理,探究了HPDL的表面强化机制。结果表明,两个温度范围下的测试样品都展现出了远超未处理样品的抗冲蚀性能。并且,温度在1700~1800 ℃范围内的样品的抗冲蚀性能相比于1475~1625 ℃范围内提高了2倍。在微观上,1700~1800 ℃范围内的样品显示为α马氏体+β相,其中的α相较低温样品更多。在不影响延展性的前提下,实现了机械性能的最佳平衡并增强了抗液滴冲蚀能力,这种特性可能是增加的α马氏体相带来的。进一步地,Mann[92]通过创建纹理表面并用HPDL进行硬化处理,探究了表面粗糙度对HPDL处理效果的影响,发现相较于无纹理的样品,有纹理的样品展现出更高的显微硬度和抗冲蚀性能,可能是由于较高的表面粗糙度吸收了更多的激光能量,从而形成了更高的修正极限弹性。吴国龙等[93]采用激光复合微弧氧化的方法在TC4合金表面制备了陶瓷防护涂层,结果表明,激光复合微弧氧化涂层孔隙率低,涂层中高含量的Al元素使合金表面更加致密,减少了裂纹和空洞形成,有效降低了冲蚀速率。另外,Mann等[55]使用HPDL处理了涂覆SHS7170涂层的Ti6Al4V合金。结果表明,SHS7170涂层与基材间粘合力显著增强,同时,激光处理的SHS7170涂层试样具有无空隙、无氧化物、无气孔的微观结构,直接改善了其抗WDE性能。此外,激光熔覆涂层也能降低表面摩擦系数,从而降低冲蚀速率[94]。
激光功率与激光改性的种类会对激光改性的效果造成影响。Gong等[95]在TC4表面开发了不同激光功率的CeO2/Ni60A复合涂层,通过控制激光熔覆的晶粒细化效果提升表面涂层的抗冲蚀性能。激光功率对晶粒结构的生长有着显著影响,在6000 W激光功率下,涂层的平均显微硬度增长至TC4基材的3.25倍。但过高的激光功率也使TiC和TiB2的硬相脆化,易产生裂纹。对比结果发现,在5000 W的激光功率下,晶粒细化效果最好; 水蚀宽度和深度分别为0.908和0.148 mm,相较于TC4基材,分别降低了27.5%和41.5%。Kwok等[96]研究了多种激光改性,包括激光变形硬化、激光表面熔化、激光表面合金化、激光熔覆、激光色散和激光等离子体混合喷涂,对抗CE性能的影响。结果表明,高硬度、高韧性、均匀精细的微观结构以及具有高相变性或低堆垛层错能的结构更有利于抗冲蚀磨损。
在液滴冲蚀磨损中,二次水滴对叶轮表面造成的损伤更为严重。周骛等[97]从二次水滴的形成机制出发,提出了超亲水或超疏水的叶片表面处理方法,降低了二次水滴的数量。结果表明,相较于未处理、超疏水处理的情况,经超亲水处理的模拟叶片表面液膜破碎后形成的微液滴粒径显著减小,更易被主气流夹带加速,有效降低水蚀损伤程度。
叶轮的加工工艺也同样能够影响冲蚀特性。Gonzalez-Pociño等[98]研究了不同热处理下高铬次共晶白口铸铁的抗冲蚀磨损性能,发现淬火冷却介质不会明显影响硬度、抗冲蚀性以及马氏体或残余奥氏体的比例,而500 ℃的回火温度有利于马氏体的形成,并且由于回火过程中奥氏体的不稳定,提升了抗冲蚀磨损性能。Sasaki等[99]对电子束熔炼制造的Ti6Al4V试样采用多种喷丸方法处理,成功地提高了增材制造金属的抗CE性与疲劳强度。其中,空化喷丸和磨料空化喷丸能够降低空化冲刷初期的冲蚀速率、降低表面粗糙度并引入压缩残余应力,两种处理的冲蚀速率分别降低了40%和95%。王俣豪等[100]采用冷喷摩擦复合增材制造技术制备了ZrO2颗粒增强钛基复合材料。结果表明,试样中ZrO2均匀分布于Ti基体中,试样的致密度达99.1%,平均晶粒尺寸均匀化至2.5 μm。在模拟液体环境下,冷喷摩擦复合增材制造试样具有较低的磨损率,表现出较好的耐磨性。Grinspan和Gnanamoorthy[101]开发了一种新型油空化喷射喷丸工艺,该工艺下金属表面的塑性变形源自于油滴对表面的冲击,通过控制油滴碰撞时的空化作用,达到类似喷丸的效果。Du等[102]研究了等离子弧重熔对热喷涂Cr3C2-NiCr/NiCrAl复合涂层微观结构和性能的影响,重熔涂层的Cr23C6和Cr2O3相增加,使得粘附力得以改善,且孔隙率降低,但过大功率会导致粘合层和基材之间的机械接头分层,造成失效。此外,在冶金过程中添加铁中间合金等预合金化添加剂,能精确调控合金成分,起到细化晶粒与提高机械性能等作用,提高抗冲蚀性能[103]。
气体渗氮作为钛合金叶轮强化的有效手段,其作用原理是氮元素在α-Ti相中的高溶解性,通过其在金属基体内的扩散渗透形成金属氮化物,实现表层强化。Mahdipoor等[104]采用局部加热技术在Ti6Al4V表面进行了气体渗氮,表层形成由TiN,Ti2N,Ti3Al及TiAl2N多相构成的硬脆复合层,次表层扩散层则呈现出均匀致密的组织特征,其强化机制是氮原子的固溶强化效应,该层主要由富氮α-Ti组成,在延缓磨损和气蚀等机械损伤方面起着关键作用。此外,1173 K下氮化的Ti6Al4V显示出最佳的抗冲蚀性,比处理前的Ti6Al4V抗冲蚀性高出了80%~125%,相较于同温度退火态材料高40%~80%。Batory等[105]发现在不同的温度下,渗氮产生的氮化物组分以及分布均有变化,在580 ℃低温渗氮条件下,表层主要形成α-Ti(N)与β-Ti晶粒的固溶组织; 当处理温度提升至700 ℃并延长工艺时间时,在表面连续的氮稳定α-Ti层下方将形成厚脆的Ti2N/TiN化合物层,并进一步扩散,硬化层深度超过100 μm,而相同温度下,在Ar/N2气氛中改性的样品深度为50 μm。此外,H2/N2和Ar/N2渗氮气氛将冲蚀潜伏期分别延长至3倍和4倍。但更高温度下氮化的样品潜伏期较短,这可能是由于表面脆性造成的材料剥落。
此外,不同表面改性之间还存在一定的耦合作用。例如: 经HPDL表面处理的表面涂层具有更高的硬度以及更低的孔隙率,涂层与基材间的粘合力也得到了改善[55]。Mednikov等[106]探究了不同类型表面改性及其组合下,抗冲蚀性能的优化效果。结果表明,脉冲激光处理后涂覆Cr-CrC涂层,表面弯曲减少,说明压缩应力的极限水平降低; 随着涂层厚度的增加,表面层从压缩应力转变为拉伸应力,减小氮化层的深度会导致拉伸应力降低。此外,将具有不同厚度的Cr-CrC基涂层与几种类型的氮化相结合,可以降低这些组合中的应力,并获得优于司太立合金的抗冲蚀性能。
在特殊的应用场景下,也可通过控制流体中固体颗粒的浓度降低冲蚀速率,例如,用于矿业领域中的充填工业泵,可通过控制流体中所含的砂石浓度,在保证填充体质量的前提下降低冲蚀速率[107]。
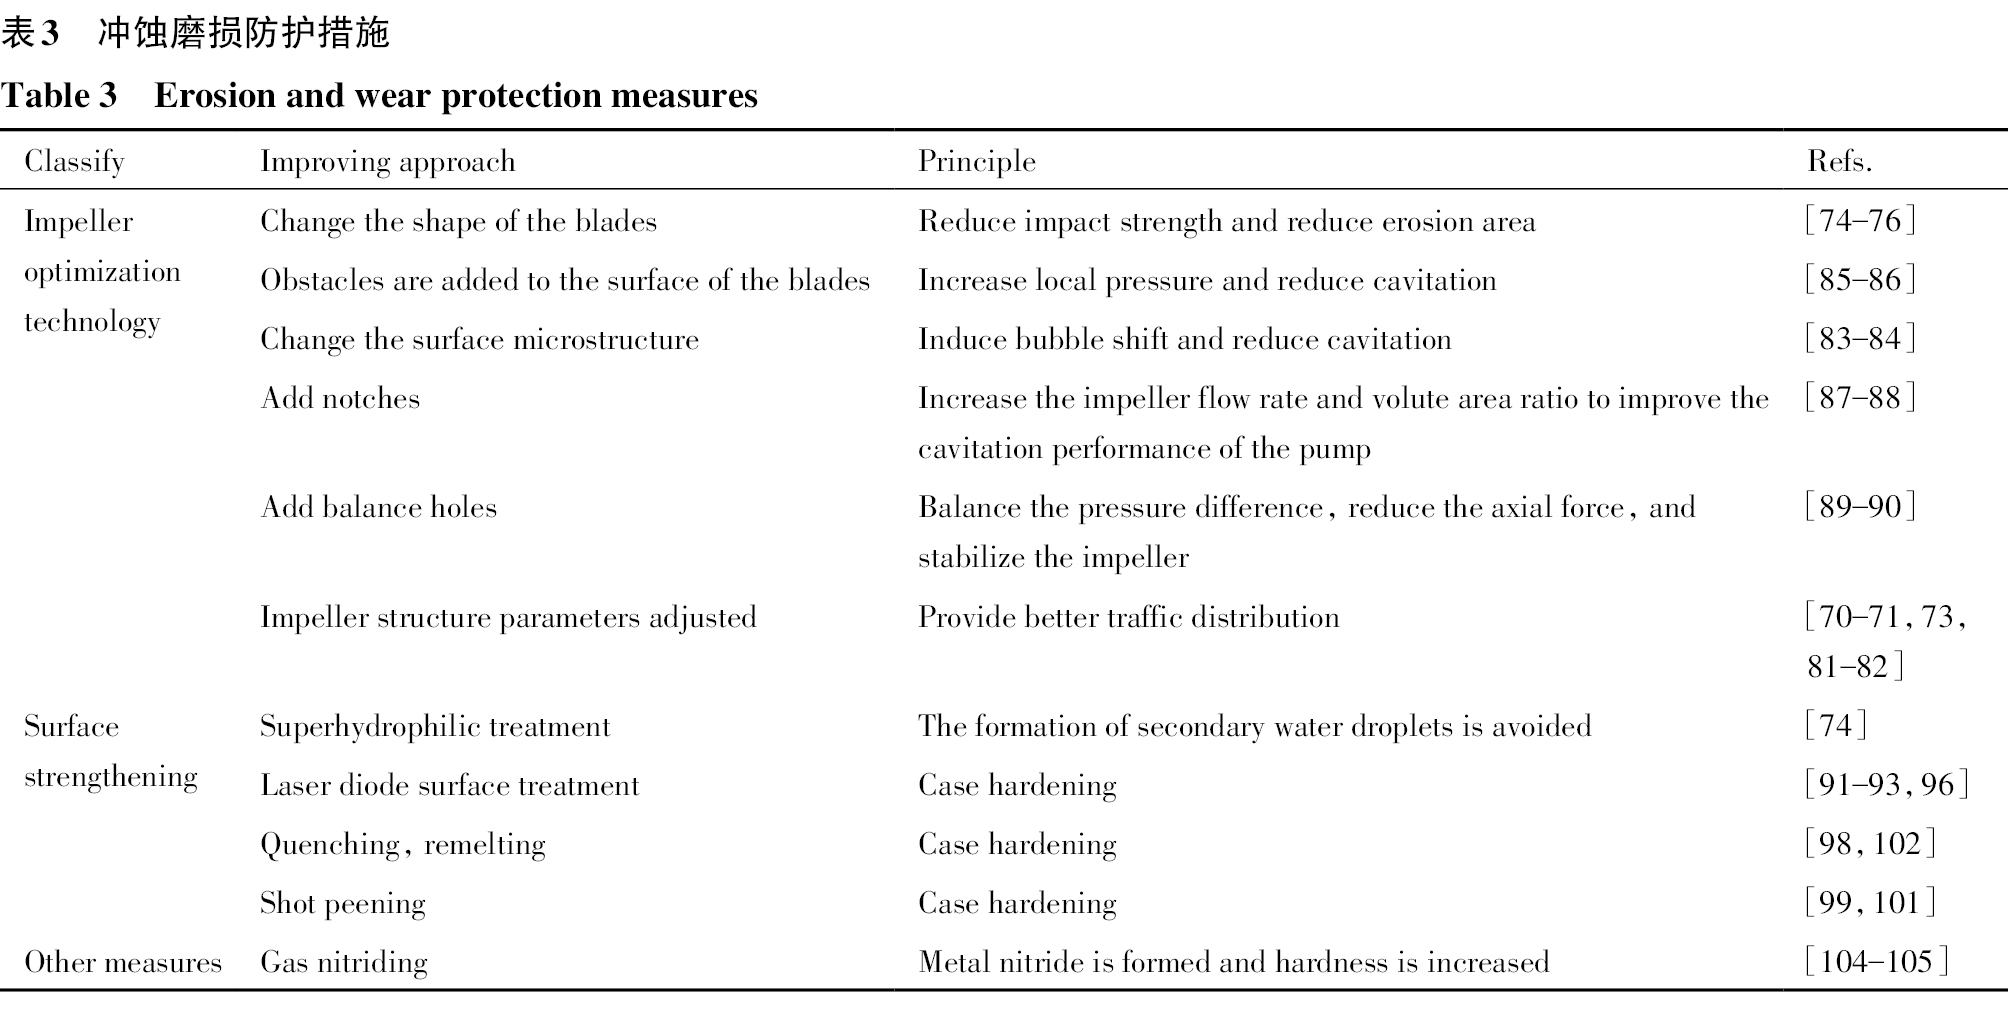
表3展示了叶轮优化与表面强化等多种措施的分类及其作用原理。
| Classify | Improving approach | Principle | Refs. |
|---|---|---|---|
| Impeller optimization technology | Change the shape of the blades | Reduce impact strength and reduce erosion area | [74–76] |
| Obstacles are added to the surface of the blades | Increase local pressure and reduce cavitation | [85–86] | |
| Change the surface microstructure | Induce bubble shift and reduce cavitation | [83–84] | |
| Add notches | Increase the impeller flow rate and volute area ratio to improve the cavitation performance of the pump | [87–88] | |
| Add balance holes | Balance the pressure difference,reduce the axial force,and stabilize the impeller | [89–90] | |
| Impeller structure parameters adjusted | Provide better traffic distribution | [70–71,73,81–82] | |
| Surface strengthening | Superhydrophilic treatment | The formation of secondary water droplets is avoided | [74] |
| Laser diode surface treatment | Case hardening | [91–93,96] | |
| Quenching,remelting | Case hardening | [98,102] | |
| Shot peening | Case hardening | [99,101] | |
| Other measures | Gas nitriding | Metal nitride is formed and hardness is increased | [104–105] |
合金叶轮冲蚀磨损主要有气固、液固、液滴冲蚀和空(气)蚀磨损4种类型。气固与液固冲蚀磨损主要由固体颗粒冲击造成,其磨损程度由固粒粒径、形状、冲击速度和角度等因素决定; 液滴冲蚀磨损主要是叶轮受到由膨胀作用产生的凝结液滴的撞击,与液滴粒径、冲击速度、角度及叶轮表面硬度、扭曲角、转速、粗糙度等因素相关; 空(气)蚀磨损则是因液体静压低于蒸气压产生微气泡,气泡在高压区坍塌引发,液体流速、饱和气压、固体表面粗糙度和材料硬度等对其影响显著。
选择耐冲蚀叶轮基材、表面涂层材料、叶轮结构优化以及表面强化是目前典型的叶轮抗冲蚀磨损的防护措施。合金钢、钛铝合金、钴基合金作为最具代表性的叶轮基材,具有良好的抗冲蚀性能。TiAl涡轮叶片相较于Ti6Al4V,在轻微冲蚀条件下,叶片冲蚀潜伏期增加了3倍,冲蚀速率降低了6倍; 钴基体在液体冲击下,微观结构由稳定的面心立方结构转变为亚稳态六方密堆积结构。这种结构转变可以吸收大部分能量,随后晶粒破碎、细化,进一步增强耐磨性。但这类高性能材料通常硬度较高,使得材料脆性升高、韧性下降,机械性能在一定程度上受到影响; 为了解决材料硬度高导致材料脆性升高、韧性降低的问题,可采用具有梯度结构的合金叶轮材料。采用强度较高的合金作为叶轮基材,支撑叶轮整体力学性能,并通过添加耐磨颗粒或合金元素,形成高硬度、抗冲蚀的表层。NiCr-Cr3C2,WC-Co,Ni60A等镍基合金以及碳钨合金涂层材料结合HVOF、电弧喷涂、等离子喷焊等喷涂技术能够制备出均匀致密的涂层,无空隙和氧化物,且孔隙率小,表现出良好的抗冲蚀性能。另外,掺杂反应物质形成共晶结构能够进一步降低晶粒尺寸。纳米结构涂层能够显著地提高抗空蚀性能,特别是多层涂层,通过逐层剥落的方式抑制微裂纹的扩展。但由于其工艺复杂、成本高等原因,目前实际应用还较少。复合涂层,例如等离子喷涂金属陶瓷复合涂层,能够同时实现高硬度和耐磨性。叶轮结构优化主要包括设计合理几何参数、改变叶片形状、数量或引入表面障碍物、槽或孔等。例如负弓形叶片能降低液滴速度,减小撞击; 间隙结构设置的叶轮具有优越的空化抑制特性,其原理是通过优良的导流特性和间隙隧道所特有的压力自平衡作用来实现; 增添表面障碍物、槽或孔能够平衡叶轮压力,优化流动结构。但叶轮结构受限于流动阻力以及强度稳定性等,例如增加部件会使流体流动路径变得复杂,增加叶片厚度或改变叶片曲率会引入新的应力集中点,在应力集中区域容易引发疲劳裂纹,降低叶轮的结构强度和使用寿命。HPDL表面处理、表面热处理、喷丸强化、表面渗氮是目前主流的叶轮表面强化方式。其中HPDL表面处理利用激光快速熔凝在叶轮表层形成高硬度细晶组织和残余压应力,提升耐磨性与抗疲劳性; 表面热处理通过对叶轮表层快速加热淬火实现马氏体相变硬化并产生残余压应力,主要提高叶轮表面硬度和耐磨性; 喷丸强化通过高速弹丸撞击在叶轮表层引入深层高幅值残余压应力场,显著提升疲劳强度和抗应力腐蚀能力; 表面渗氮原理是氮原子渗入叶轮形成超高硬度化合物层和弥散强化扩散层并产生压应力,从而增强叶轮耐磨性、耐蚀性和疲劳强度。
针对叶轮冲蚀磨损问题,未来研究可聚焦于多种优化方案组合,以突破单一性能参数限制,例如将梯度结构合金叶轮材料设计与表面涂层技术相结合,同时考虑叶轮结构优化和表面强化处理,实现对叶轮抗冲蚀性能的全面提升,以满足复杂工况下对叶轮长寿命、高性能的需求。
Li C, Bin G F, Li J, Liu Z Z. Study on the erosive wear of the gas-solid flow of compressor blade in an aero-turboshaft engine based on the Finnie model[J]. Tribology International, 2021, 163: 107197.
Swain B, Mantry S, Mohapatra S S, Mallick P, Behera A. Dependency of solid particle erosion behaviour of plasma sprayed NiTi coating on primary gas flow rate[J]. Applied Surface Science Advances, 2025, 25: 100681.
Mainardi V A, Cardoso R P, Brunatto S F, Scheuer C J. Slurry and liquid impingement erosion behavior of low-temperature plasma carburized AISI 420 martensitic stainless steel[J]. Surface & Coatings Technology, 2024, 477: 130390.
Mondal J, Das K, Das S. The effect of microstructure and mechanical properties on the slurry erosion behavior of carbide-free bainitic and martensitic steel[J]. Wear, 2022, 504-505: 204422.
Singh G, Jain P, Gill H S. Tribo-erosion analysis of HVOF colmonoy-88-coated pump impeller steel in coal ash particle slurries[J]. Journal of Tribology-Transactions of The Asme, 2024, 146(8): 081702.
Zhao R J, Zhao Y L, Zhang D S, Li Y, Geng L L. Numerical investigation of the characteristics of erosion in a centrifugal pump for transporting dilute particle-laden flows[J]. Journal of Marine Science and Engineering, 2021, 9(9): 961.
Hong B Y, Li Y B, Li X P, Li G, Huang A D, Ji S P, Li W D, Gong J, Guo J. Experimental investigation of erosion rate for gas-solid two-phase flow in 304 stainless/L245 carbon steel[J]. Petroleum Science, 2022, 19(3): 1347.
Mahdipoor M S, Kevorkov D, Jedrzejowski P, Medraj M. Water droplet erosion mechanism of nearly fully-lamellar gamma TiAl alloy[J]. Materials & Design, 2016, 89: 1095.
Di J, Wang S S, Yan X J, Cai L X, Xie Y H. Experimental investigation on effect of surface strengthening process and roughness on water droplet erosion behavior in turbomachinery[J]. Tribology International, 2020, 153: 106647.
Yang Y X, He M Q, Yu P, Kan C B, Wang X P, Yu X C, Chen X Y, Tao S L, Zhao C, Duan J B, An J Q, Sun Z Y. Investigation on critical erosion of gas production channel for sand carrying during injection and production process in gas storage[J]. Geoenergy Science and Engineering, 2024, 239: 212945.
Luiset B, Sanchette F, Billard A, Schuster D. Mechanisms of stainless steels erosion by water droplets[J]. Wear, 2013, 303(1-2): 459.
Li D J, Jiang P, Sun F, Yuan X H, Zhang J P, Cao X Y. Water-droplet erosion behavior of high-velocity oxygen-fuel-sprayed coatings for steam turbine blades[J]. Corrosion Reviews, 2022, 40: 39.
Rani P, Agrawal A K. SEM and EDX analysis of erosion products formed on steam turbine blade[J]. Materials at High Temperatures, 2023, 40(5): 436.
Ahmad M, Schatz M, Casey M V. Experimental investigation of droplet size influence on low pressure steam turbine blade erosion[J]. Wear, 2013, 303: 83.
Ahmad M, Casey M, Sürken N. Experimental assessment of droplet impact erosion resistance of steam turbine blade materials[J]. Wear, 2009, 267(9-10): 1605.
Oka Y I, Mihara S, Miyata H. Effective parameters for erosion caused by water droplet impingement and applications to surface treatment technology[J]. Wear, 2007, 263: 386.
Kirols H S, Kevorkov D, Uihlein A, Medra M. Water droplet erosion of stainless steel steam turbine blades[J]. Materials Research Express, 2017, 4: 8.
Chidambaram P K, Kim H D. A numerical study on the water droplet erosion of blade surfaces[J]. Computers & Fluids, 2018, 164: 125.
Kirols H S, Kevorkov D, Uihlein A, Medraj M. The effect of initial surface roughness on water droplet erosion behaviour[J]. Wear, 2015, 342: 198.
Kumar P, Singal S K, Gohil P P. A technical review on combined effect of cavitation and silt erosion on Francis turbine[J]. Renewable and Sustainable Energy Reviews, 2024, 190(PB): 114096.
Liu Y C, Chu X, Yang G, Weigand B. Simulation and analytical modeling of high-speed droplet impact onto a surface[J]. Physics of Fluids, 2024, 36(1): 012137.
Peng K W, Tian S C, Li G S, Huang Z W, Yang R Y, Guo Z Q. Bubble dynamics characteristics and influencing factors on the cavitation collapse intensity for self-resonating cavitating jets[J]. Petroleum Exploration and Development, 2018, 45(2): 343.
Kondo T, Ando K. One-way-coupling simulation of cavitation accompanied by high-speed droplet impact[J]. Physics of fluids, 2016, 28(3): 033303.
Osman O O, Ahmed S M. Understanding surface morphology changes in stainless steel through stepwise cavitation erosion: a comprehensive study[J]. Engineering Failure Analysis, 2025, 167(PB): 109017.
Krella A, Marchewicz A. Effect of mechanical properties of CrN/CrCN coatings and uncoated 1.402 stainless steel on the evolution of degradation and surface roughness in cavitation erosion[J]. Tribology International, 2023, 177: 107991.
Yao C L, He S S, Lee K Y, Shin K Y, Shim D. Microstructural transformation and corrosion–cavitation behavior of ultrasonic nanocrystal surface modified nickel aluminum bronze (NAB)[J]. Materials Today Communications, 2024, 40: 109697.
da Silva F J, Marinho R R, Paes M T P, Franco S D. Cavitation erosion behavior of ion-nitrided 34 CrAlNi 7 steel with different microstructures[J]. Wear, 2013, 304(1-2): 183.
Wang Y J, Hao E K, Zhao X Q, Xue Y, An Y L, Zhou H D. Effect of microstructure evolution of Ti6Al4V alloy on its cavitation erosion and corrosion resistance in artificial seawater[J]. Journal of Materials Science & Technology, 2022, 100: 169.
Nikolaos K, Phoevos K, Manolis G. Modelling cavitation during drop impact on solid surfaces[J]. Advances in Colloid and Interface Science, 2018, 260: 46.
Örley F, Pasquariello V, Hickel S, Adams N A. Cut-element based immersed boundary method for moving geometries in compressible liquid flows with cavitation[J]. Journal of Computational Physics, 2015, 283: 1.
Ezzatneshan E, Akbari A. Dynamics of cavitation bubble collapse in isothermal and cryogenic fluids: influence of condensable and non-condensable gases[J]. International Journal of Thermal Sciences, 2025, 211: 109710.
Marzbali M, Yeganehdoust F, Ibrahim M E, Tarasi F, Jadidi M. Liquid-solid impact mechanism, liquid impingement erosion, and erosion-resistant surface engineering: a review[J]. Coatings, 2023, 13(3): 577.
Abedini M, Lozano C L D A Y, Kostka A, Hanke S. Influence of surface finishing by grinding on the cavitation erosion resistance of 316L and NiAl-bronze[J]. Wear, 2024, 554: 205432.
Marzbali M, Yeganehdoust F, Ibrahim M E, Tarasi F, Jadidi M. Liquid-solid impact mechanism, liquid impingement erosion, and erosion-resistant surface engineering: a review[J]. Coatings, 2023, 13(3): 577.
Matsukawa C, Hayashi S, Yakuwa H, Kishikawa T, Narita T, Ukai S. High-temperature carburization behaviour of HASTELLOY X in CH4 gas[J]. Corrosion Science, 2011, 53(10): 3131.
Mahdipoor M, Kirols H, Kevorkov D, Jedrzejowski P. Influence of impact speed on water droplet erosion of TiAl compared with Ti6Al4V[J]. Scientific Reports, 2015, 5: 14182.
Onur U, Sabri Ç K, Emin K. A systematic study into the cavitation erosion test for marine propeller materials by cavitating jet technique[J]. Ocean Engineering, 2023, 284: 115252.
Di J, Wang S S, Yan X J, Jiang X H, Lian J Y, Zhang Z Y, Xie Y H. Experimental research on water droplet erosion resistance characteristics of turbine blade substrate and strengthened layers materials[J]. Materials, 2020, 13(19): 4286.
Ahmad M, Schatz M, Casey M V. An empirical approach to predict droplet impact erosion in low-pressure stages of steam turbines[J]. Wear, 2018, 402–403: 57.
Mann B S, Arya V, Joshi P. Advanced high-velocity oxygen-fuel coating and candidate materials for protecting LP steam turbine blades against droplet erosion[J]. Journal of Materials Engineering and Performance, 2005, 14(4): 487.
Tarasi F, Mahdipoor M S, Dolatabadi A, Medraj M. HVOF and HVAF coatings of agglomerated tungsten carbide-cobalt powders for water droplet erosion application[J]. Journal of Thermal Spray Technology, 2016, 25(8): 1711.
Mann B S, Arya V, Pant B K. Enhanced erosion protection of TWAS coated Ti6Al4V alloy using boride bond coat and subsequent laser treatment[J]. Journal of Materials Engineering and Performance, 2011, 20(6): 932.
Zhang Z Y, Zhang D, Xie Y H. Experimental study on water droplet erosion resistance of coatings (Ni60 and WC-17Co) sprayed by APS and HVOF[J]. Wear, 2019, 432: 202950.
Liao X J, Luo X T, Zhang L, Chen X, Sun Y Q, Li C X, Yang G J, Li C J. Mo-alloyed stainless steel coating with improved cavitation erosion resistance by plasma spraying a specially designed core-shell-structured powder[J]. Wear, 2023, 528: 204961.
Ding X, Cheng X D, Yuan C Q, Shi J, Ding Z X. Structure of micro-nano WC-10Co4Cr coating and cavitation erosion resistance in NaCl solution[J]. Chinese Journal of Mechanical Engineering, 2017, 30(5): 1239.
Qin C P, Zheng Y G, Wei R. Cavitation erosion behavior of nanocomposite Ti-Si-C-N and Ti/Ti-Si-C-N coatings deposited on 2Cr13 stainless steel using a plasma enhanced magnetron sputtering process[J]. Surface & Coatings Technology, 2010, 204(21): 3530.
Lu H Y, Li Y L, Li F Y, Li J F, Wang L M, Ran X J, Li Z, Kong L. Erosion wear behavior of NiCr+Cr3C2-NiCr coating under multi-impact angle and novel coating structure design[J]. Journal of Materials Research and Technology-JMR& T, 2021, 14: 3123.
Mahdipoor M S, Tarasi F, Moreau C, Dolatabadi A, Medraj M. HVOF sprayed coatings of nano-agglomerated tungsten-carbide/cobalt powders for water droplet erosion application[J]. Wear, 2015, 330: 338.
Cui C, Wu M P, He R, Gong Y L, Jie D D, Miao X J. Effect of CeO2 on the TiB2+TiC evolution and water droplet erosion resistance of laser-clad Ni60A coatings[J]. Proceedings of The Institution of Mechanical Engineers Part L-Journal of Materials-Design and Applications, 2023, 237(2): 353.
Oka Y I, Hayashi H. Evaluation of erosion resistance for metal-ceramic composites and cermets using a water-jet testing apparatus[J]. Wear, 271(9): 1397.
Azar P T G, Yelkarasi C, Ürgen M. The role of droplets on the cavitation erosion damage of TiN coatings produced with cathodic arc physical vapor deposition[J]. Surface & Coatings Technology, 2017, 322: 211.
Alwan H L, Makarov A V, Soboleva N N, Korobov Y S, Shumyakov V I, Lezhnin N V, Zavalishin V A. Using a procedure for estimating cavitation impact for analyzing the erosion resistance of cermet thermal sprayed coatings[J]. Russian Journal of Non-Ferrous Metals, 2022, 62(6): 778.
Singh V, Kumar A, Kaur S, Bansal A, Singla A K. Enhancing cavitation erosion resistance of VC+TiC coatings with PTFE in marine environments via lasso regression optimization[J]. Tribology International, 2024, 196: 109697.
Li G Y, Ding X H, Wu Y B, Wang S R, Li D, Yu W J, Wang X Z, Zhu Y H, Guo Y T. Liquid-vapor two-phase flow in centrifugal pump: cavitation, mass transfer, and impeller structure optimization[J]. Vacuum, 2022, 201: 111102.
Pei J, Yin T Y, Yuan S Q, Wang W J, Wang J B. Cavitation optimization for a centrifugal pump impeller by using orthogonal design of experiment[J]. Chinese Journal of Mechanical Engineering, 2017, 30(1): 103.
Dönmez A H, Yumurtaci Z, Kavurmacioğlu L. Cavitation performance enhancement of a centrifugal pump impeller based on Taguchi's orthogonal optimization[J]. Arabian Journal for Science and Engineering, 2024, (prepublish): 1.
Xin J C, Liu X Y, Liu F Y, Wang Y L, Tian Z T, Lu H W. Study on the influence of variable inlet guide vane slot on the aerodynamic performance in air storage centrifugal compressor[J]. Journal of Energy Storage, 2024, 90(PA): 111907.
Zhang J S, Xi W Q, Tang J X, Huang Z W. Exploring cavitation dynamics and noise reduction in hydraulic machinery with bionic leading edge impeller[J]. Physics of Fluids, 2024, 36(9): 095133.
Dolatabadi A M, Pour M S, Ajarostaghi S S M, Poncet S, Hulme-Smith C. Last stage stator blade profile improvement for a steam turbine under a non-equilibrium condensation condition: a CFD and cost-saving approach[J]. Alexandria Engineering Journal, 2023, 73: 27.
Yao H, Zhou X. A pioneering method for reducing water droplet erosion[J]. Journal of Fluids Engineering, 2018, 140(6): 061401.
Sun S, Song P, Sun J J, Sun W Y. Cavitation suppression and design optimization in a cryogenic liquid turbine expander based on thermodynamic cavitation and entropy production analysis[J]. Journal of Fluids Engineering, 2023, 145(1): 011201.
Song P, Sun J J. Cryogenic cavitation mitigation in a liquid turbine expander of an air-separation unit through collaborative fine-tuned optimization of impeller and fairing cone geometries[J]. Energies, 2019, 13(1): 50.
Song P, Sun J J, Huo C J. Cavitating flow suppression for a two-phase liquefied natural gas expander through collaborative fine-turning design optimization of impeller and exducer geometric shape[J]. Journal of Fluids Engineering, 2020, 142(5): 051401.
Song P, Sun J J, Wang K. Swirling and cavitating flow suppression in a cryogenic liquid turbine expander through geometric optimization[J]. Proceedings of the Institution of Mechanical Engineers, Part A: Journal of Power and Energy, 2015, 229(6): 628.
Zhu B, Chen H X, Wei Q. Numerical and experimental investigation of cavitating characteristics in centrifugal pump with gap impeller[J]. International Journal of Turbo & Jet-Engines, 2014, 31(2): 187.
Ren Q N, Hu H X, Zheng Y G. Effect of surface microstructure spacing on the cavitation erosion process of stainless steel[J]. Wear, 2024, 558: 205542.
Wang L, Xie J H, Wang P Z, Zhao G S, Huang B, Wu D Z. Analysis of the obstacle height's influence on partial cavitation flow based on the Lagrangian coherent structure[J]. International Journal of Multiphase Flow, 2024, 171: 104690.
Hosseini S A, Nakisa M, Lakzian E. Reducing the condensing flow effects on the steam turbine blades through modified design geometry[J]. Physics of Fluids, 2023, 35(9): 095119.
Zhang R H, Yun L C, Li J. The effect of impeller slot jet on centrifugal pump performance[J]. Journal of Hydrodynamics, 2019, 31(4): 733.
Cheng X R, Luo J H, Xiong B, Jiang B. Influence of the balance hole circumferential position on the cavitation performance of the semiopen impeller centrifugal pump[J]. Mathematical Problems in Engineering, 2021, 2021: 4472433.
Cheng X R, Chang Z B, Jiang Y M. Study on the influence of the specific area of balance hole on cavitation performance of high-speed centrifugal pump[J]. Journal of Mechanical Science and Technology, 2020, 34(8): 1.
Mann B S, Arya V, Pant B K. Influence of laser power on the hardening of Ti6Al4V low-pressure steam turbine blade material for enhancing water droplet erosion resistance[J]. Journal of Materials Engineering and Performance, 2011, 20(2): 213.
Mann B S. Laser treatment of textured X20Cr13 stainless steel to improve water droplet erosion resistance of LPST blades and LP bypass valves[J]. Journal of Materials Engineering and Performance, 2013, 22(12): 3699.
Gong Y L, Cui C, Wu M P, Miao X J. The water droplet erosion resistance of Ni-based composite coating through laser cladding[J]. Materials Research Express, 2021, 8(9): 096524.
Kwok C T, Man H C, Cheng F T, Lo K H. Developments in laser-based surface engineering processes: with particular reference to protection against cavitation erosion[J]. Surface & Coatings Technology, 2016, 291: 189.
Gonzalez-Pociño A, Alvarez-Antolin F, Asensio-Lozano J. Influence of thermal parameters related to destabilization treatments on erosive wear resistance and microstructural variation of white cast iron containing 18% Cr. application of design of experiments and rietveld structural analysis[J]. Materials, 2019, 12(19): 3252.
Sasaki H, Takeo F, Soyama H. Cavitation erosion resistance of the titanium alloy Ti-6Al-4V manufactured through additive manufacturing with various peening methods[J]. Wear, 2020, 462: 203518.
Grinspan A S, Gnanamoorthy R. Development of a novel oil cavitation jet peening system and cavitation jet erosion in aluminum alloy, AA 6063-T6[J]. Journal of Fluids Engineering-Transactions of the ASME, 2009, 131(6): 061301.
Du J Y, Li F Y, Li Y L, Wang L M, Lu H Y, Ran X J, Zhang X Y. Influences of plasma arc remelting on microstructure and service performance of Cr3C2-NiCr/NiCrAl composite coating[J]. Surface & Coatings Technology, 2019, 369: 16.
Mandipoor M S, Kevorkov D, Jedrzejowski P, Medraj M. Water droplet erosion behaviour of gas nitrided Ti6Al4V[J]. Surface & Coatings Technology, 2016, 292: 78.
Batory D, Szymanski W, Panjan M, Zabeida O. Plasma nitriding of Ti6A14V alloy for improved water erosion resistance[J]. Wear, 2017, 374: 120.
Mednikov A F, Ryzhenkov A V, Brovka G M, Kachalin G V, Tkhabisimov A B, Zilova O S. Effect of stresses occurring under modifying 20Kh13 grade steel on the incubation period of water droplet impact erosion[J]. Thermal Engineering, 2022, 69(11): 844.
 顶部