目录图表
超高速激光熔覆是由弗劳恩霍夫激光技术研究所开发的一种新型的表面涂层技术,相对传统激光熔覆技术,超高速激光熔覆技术的熔覆速度超过20 m·min−1,且在熔覆过程中粉末在基体上方熔化,吸收了大量激光能量,显著降低了热影响区深度[1–2]。因此超高速激光熔覆具有稀释率低、热应力低、对基体影响小以及沉积效率高等优点,在提高零部件的耐蚀性和耐磨性等方面显示出广泛的应用前景[3-7]。300M钢(40CrNi2Si2MoVA)是一种低合金超高强度钢,广泛应用于航空航天领域的关键承力构件(如高强度螺栓、轴承、起落架等)[8-9]。但在起落架部件的固有接触中,因300M钢的硬度和耐磨性等力学性能不足,易发生破损与失效; 此外,起落架结构在面临高湿、高盐雾的海洋大气环境时,易发生腐蚀失效。
目前已有众多学者对超高速激光熔覆技术制备钢铁材料进行了相关研究。Li等[10]对比了传统和超高速激光熔覆制备的AISI 431(1Cr17Ni2)钢涂层的组织结构和耐腐蚀性能方面的差异。结果表明,超高速激光熔覆制备的涂层具有更细小的枝晶结构,且枝晶和枝晶间区域的元素分布更加均匀,因此超高速激光熔覆层相较传统激光熔覆层的腐蚀电流密度从0.43 μA·cm−2降低到0.32 μA·cm−2,表明超高速激光熔覆层耐蚀性更好。Xu等[11]分别通过传统和超高速激光熔覆制备了FeCrNiMo富Cr不锈钢涂层,并对其微观结构和腐蚀行为进行对比。结果表明,超高速激光熔覆层相较传统激光熔覆层的平均晶粒尺寸从14.65 μm降低到1.15 μm,腐蚀电流密度从2.579 μA·cm−2降低到1.597 μA·cm−2,因此更高的晶界密度和位错分布导致超高速激光熔覆层拥有更好的耐腐蚀性。Shen等[12]分别采用传统和超高速激光熔覆技术在27SiMn基体上制备了AISI 431马氏体不锈钢层,研究了两种涂层的宏观形貌、微观结构和显微硬度的差异。结果表明,两种涂层微观组织均由马氏体枝晶、残余奥氏体和连续的枝晶间共晶相组成。超高速激光熔覆层中存在更多的残余奥氏体,且合金元素分布更均匀。Xiao等[13]分别通过传统和超高速激光熔覆工艺对RE8(4Cr3Mo2MnVB)钢车轮材料进行铁基合金涂层制备,并对涂层微观结构、物相组成和耐磨损等性能进行分析。结果表明,两种铁基涂层主要由(Fe,Ni)固溶相和Cr7C3组成,超高速铁基涂层的冷却速率高于传统铁基涂层的冷却速率,且显微硬度相较传统铁基涂层从HV 615提升到HV 709。滚动磨损试验表明,超高速铁基涂层磨损率为4.226×10⁻⁵ g·m−1,相较传统铁基涂层7.126×10⁻⁵ g·m−1降低了40.7%,耐磨性有着较大的提升。Yan等[14]采用超高速激光熔覆技术制备了H13(4Cr5MoSiV1)涂层以改善5CrNiMo基体的高温抗磨损性能。结果表明,在700 ℃时的干摩擦条件下,涂层的磨损体积为0.4 mm3,相较基体的磨损失重降低了3倍,具有良好的高温抗磨损性能。Wang等[15]通过超高速激光熔覆技术制备了316 L(022Cr17Ni12Mo2)涂层以提高45号钢的耐磨性及耐蚀性。结果表明,涂层主要由枝晶组成,从熔池底部到顶部枝晶尺寸逐渐减小,顶层转变为等轴晶; 细晶强化机制提高了涂层的耐磨性,使得涂层磨损失重率降低到了66.32 mg·cm−2,相较基体(97.25 mg·cm−2)降低了31.8%; 除此之外,涂层表面形成了稳定的富Cr氧化膜,使得涂层腐蚀失重仅为0.288 mg·cm−2,而基体腐蚀失重达到4.125 mg·cm−2,因此涂层耐腐蚀性有着极大的提升。
本文采用超高速激光熔覆技术进行300M钢表面修复,在激光功率和送粉速度一致的前提下,设置熔覆速度为单因素变量,研究了熔覆速度对熔覆层的微观形貌、物相成分、显微硬度、耐磨性和耐腐蚀性能的影响,为300M钢修复与再制造提供理论与试验依据。
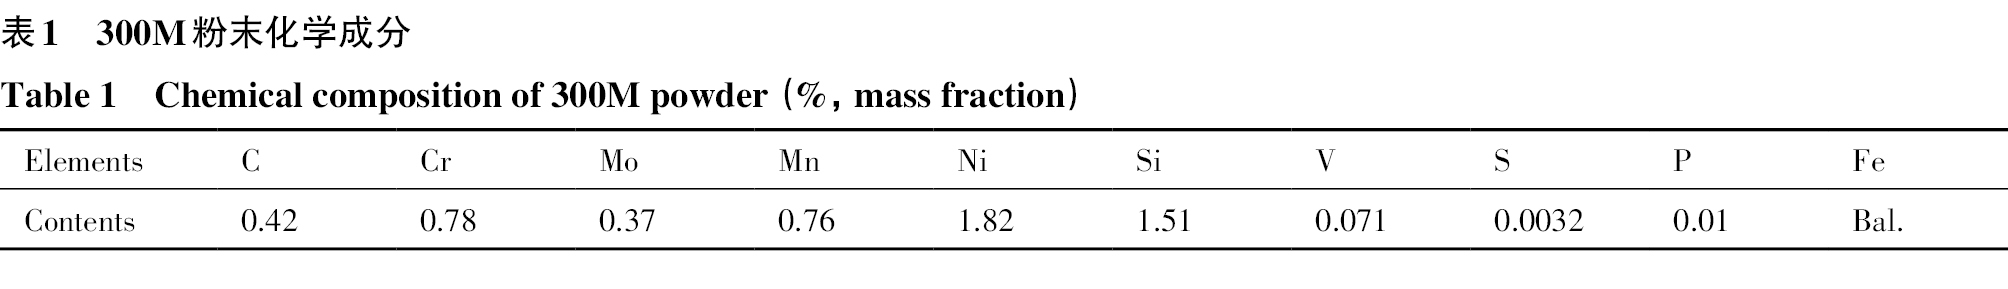
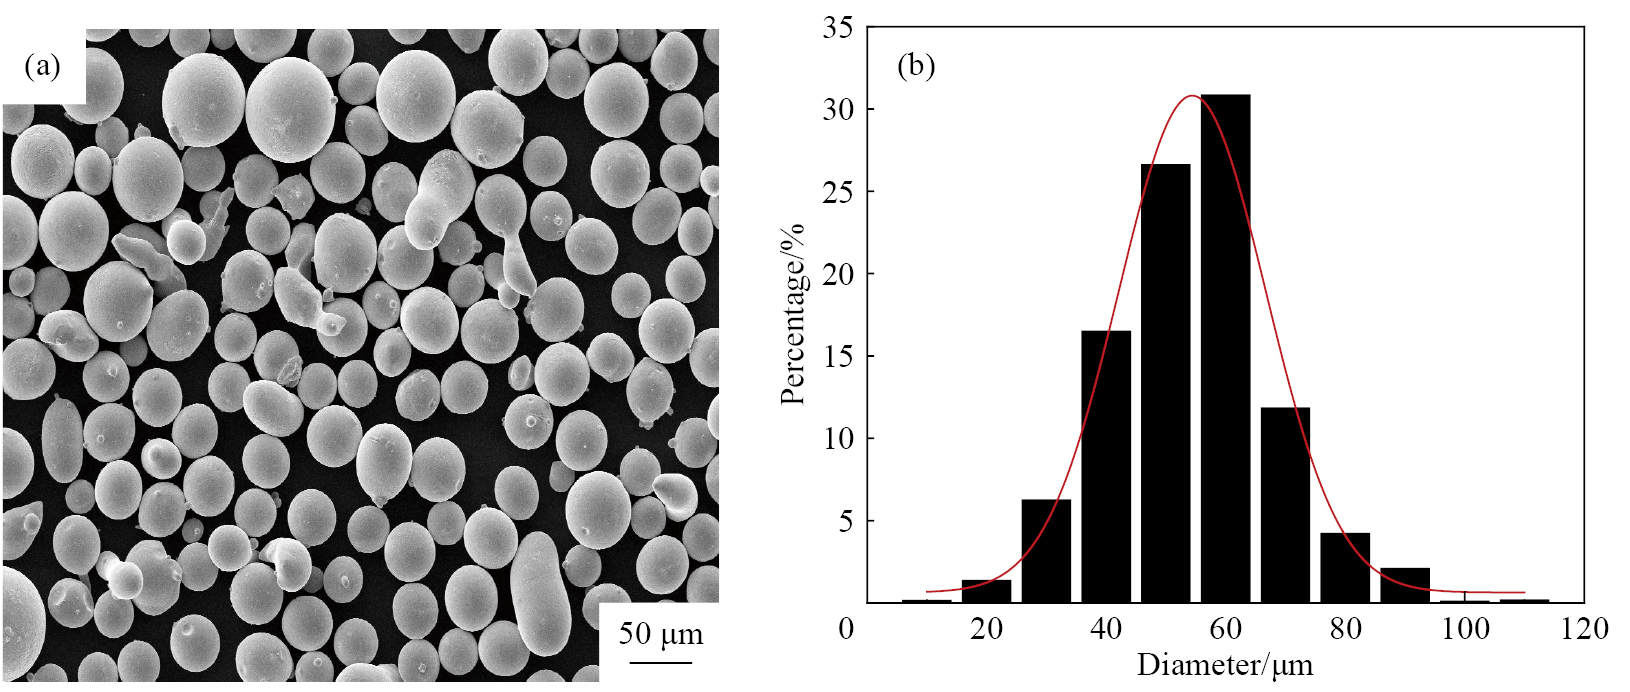
以300M钢粉末(江苏威拉里新材料科技有限公司,中国)为原料,表1为粉末的化学成分。通过扫描电子显微镜(SU5000,Hitachi,日本,SEM)和激光粒度仪(FBS-1200H,FORBS,中国)分别表征了粉末的微观形貌和粒径分布,结果分别如图1(a,b)所示。结果表明,颗粒形貌基本呈球形,粒径分布主要集中在20~80 μm之间。基材选用尺寸为100 mm×100 mm×10 mm的300M钢板(江苏威拉里新材料科技有限公司,中国),在进行激光熔覆实验前,利用电热鼓风干燥箱在60 ℃的环境中将粉末干燥1 h,以提高粉末流动性,并对基材进行超声波清洗和表面喷砂处理以去除锈渍和油污。
实验所采用的光纤激光器(MFSC-6000 W,创鑫激光股份有限公司,中国)最大功率为6000 W,激光光斑大小为4 mm×4 mm,波长为1.064 μm。保护气采用高纯氩气(99.9%),送粉速度与载气流量分别设置为1和5 L·min−1。激光功率设置为3000 W,传统激光熔覆的熔覆速度设置为1.8 m·min−1,无离焦量,将其样品编号为1; 超高速激光熔覆的熔覆速度分别为20,30和40 m·min−1,并将其实验样品编号分别标为2,3和4,离焦量设置为1 mm。
金相试样的刻蚀采用体积分数为4%的硝酸酒精溶液进行,刻蚀时间5~10 s,刻蚀完成后采用扫描电子显微镜(带能量色散光谱EDS)和X射线衍射仪(SmartLab SE,Rigaku,日本,XRD)对涂层进行组织结构表征和物相分析。采用维氏显微硬度计(HVS-1000A,恒仪实验仪器有限公司,中国)来测试试样的显微硬度,实验载荷设置为300 g,保荷时间设置为15 s。采用高频往复试验机(CMS-01,朝阳高科应用技术有限公司,中国)对熔覆层进行摩擦磨损测试,试验载荷设置为100 g,频率为50 Hz,往复行程1 mm,对磨材料选择直径为5 mm的碳化钨(WC)球,对磨时间60 min。采用电化学工作站(DH7000-B,东华分析仪器有限公司,中国)对涂层进行动电位极化及阻抗实验,以评价涂层耐腐蚀性能。实验用三电极系统由参比电极(饱和甘汞)、工作电极(试样)和辅助电极(Pt片)组成,腐蚀溶液选择3.5%的NaCl室温溶液,试样与腐蚀溶液的接触面积为1 cm2。
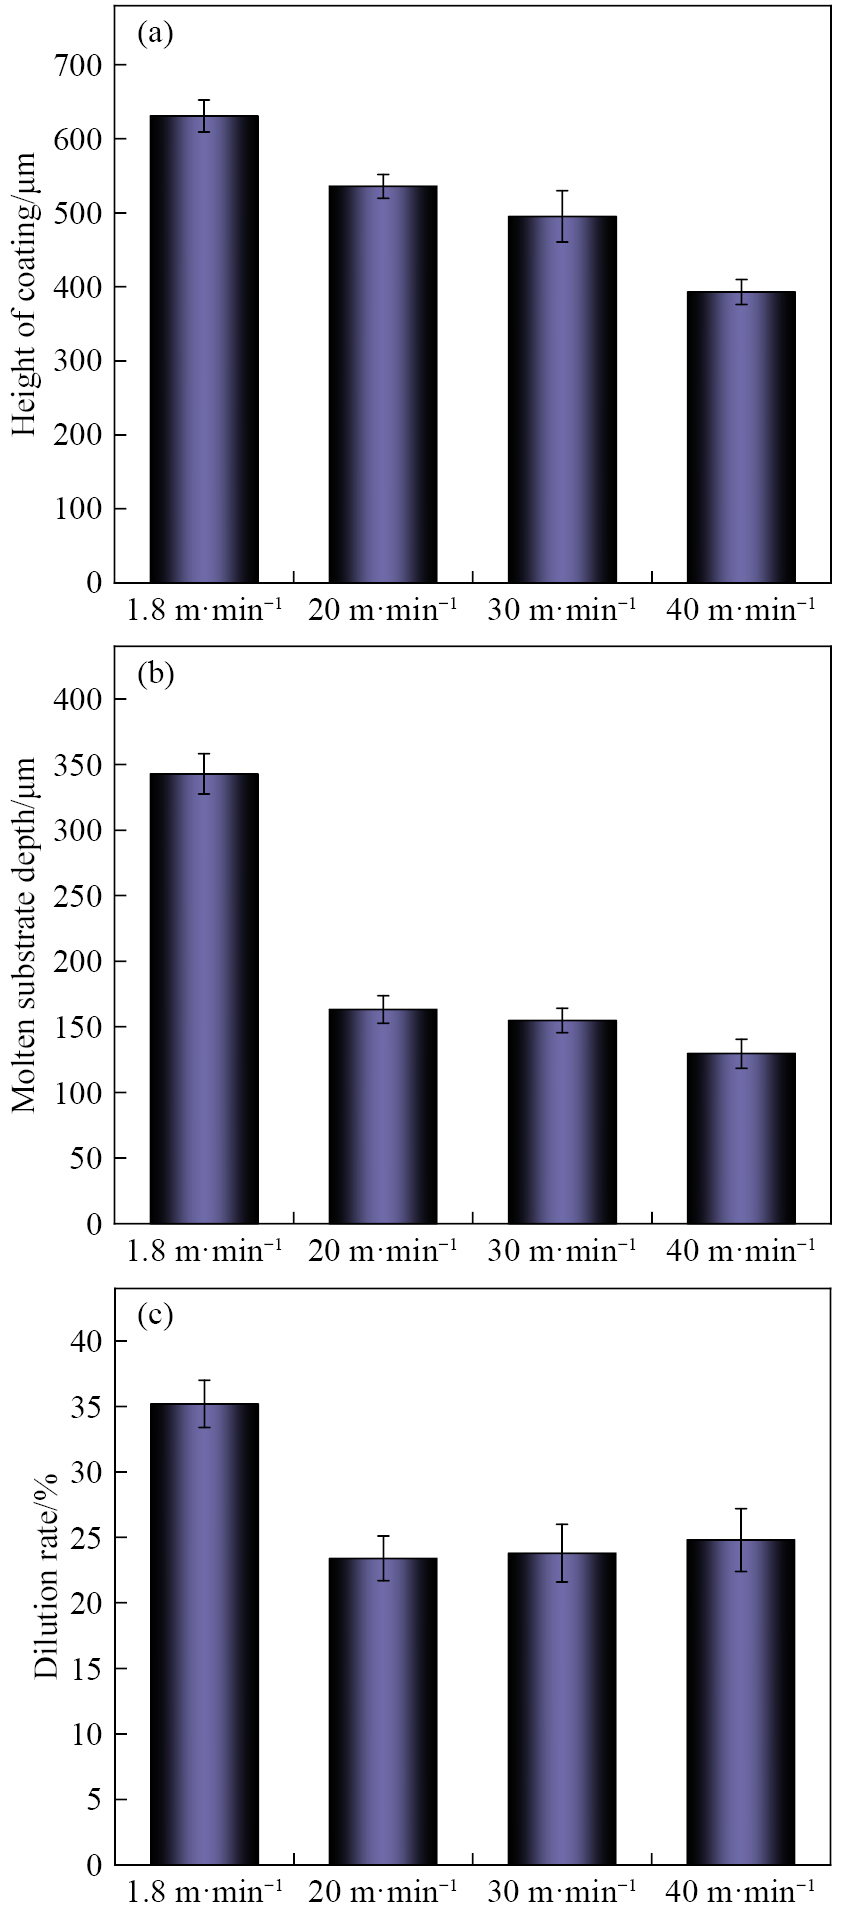
测量300M钢涂层高度、基体熔融的深度并计算稀释率[16],所得结果如图2所示。由图2(a,b)可知,当熔覆速度为1.8 m·min−1时由于传统激光熔覆对涂层与基体的热输入较大,因此导致了更高的熔覆层高度与基体熔融深度,此时熔覆层高度与基体熔融的深度达到最大,分别为(630.7±21.6)和(342.8±15.2)μm; 随着超高速激光熔覆速度的增加,熔覆层高度与基体熔融深度明显降低,当熔覆速度为40 m·min−1时熔覆层高度与基体熔融的深度最小,分别为(393.2±16.7)和(129.6±11.1)μm。由于传统激光熔覆扫描速度较慢,过多的能量通过熔池的传递被基体吸收,导致基体熔融深度大幅增加,这也导致传统激光熔覆层的稀释率更大,达到了35.2%±1.8%。随着熔覆速度从20 m·min−1提升到40 m·min−1,涂层稀释率分别为23.4%±1.7%,23.8%±2.2%和24.8%±2.4%,可知熔覆速度自20 m·min−1后,随着熔覆速度的增大稀释率逐渐升高。这主要是因为随着扫描速度的增加,熔覆层高度逐渐降低,熔池尺寸缩小,而基体熔融的深度尺寸缩小的速度更慢,所以熔覆层稀释率依然呈上升趋势,在其他研究中也有类似的结论[17]。
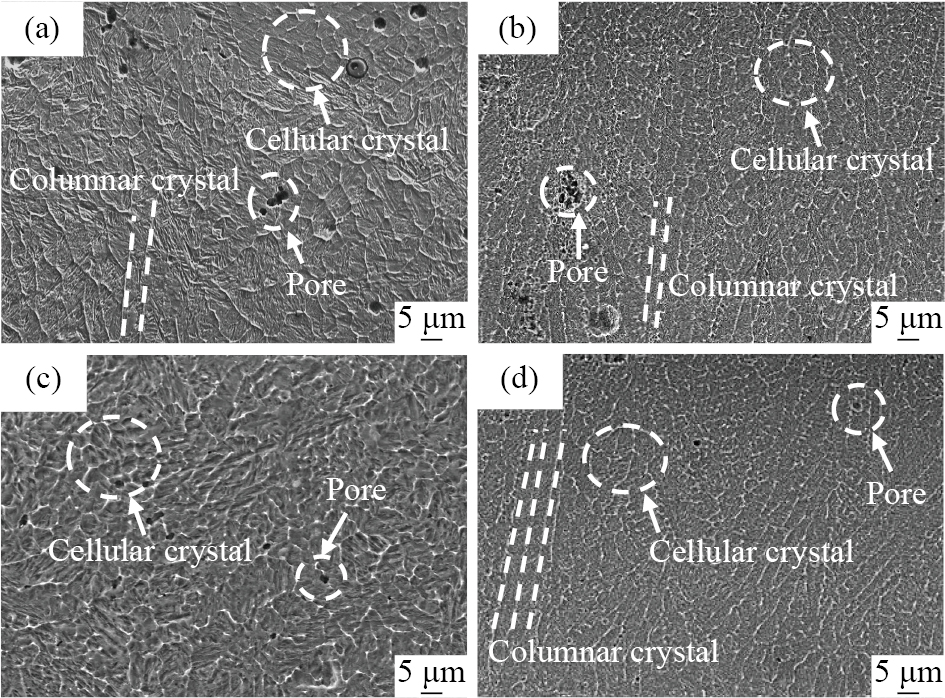
不同熔覆速度下300M钢涂层的微观组织形貌如图3所示。从图3(a)中可知当熔覆速度为1.8 m·min−1时的传统激光熔覆层中有一定的气孔缺陷存在,而在熔覆速度为20,30和40 m·min−1时的超高速激光熔覆层(图3(b~d))中可以观察到气孔缺陷有明显的减少,个别存在的孔洞直径也要小于传统激光熔覆层的孔洞直径。通过对涂层微观组织进行孔隙率的统计可知,随着熔覆速度从1.8 m·min−1提升到40 m·min−1,涂层孔隙率分别为2.94%,1.02%,0.86%和0.74%。结果表明,随着熔覆速度的增加,气孔缺陷逐渐减少,涂层质量显著提高。由图3可以看出不同熔覆速度下的涂层皆主要以柱状晶和少量网状胞晶为主,在超高速激光熔覆过程中由于较高的冷却速度和温度梯度,有利于柱状晶的生成[18]。通过采用晶界所围成当量圆的直径来换算晶粒等效直径的方法对涂层晶粒尺寸的统计可知[19],随着熔覆速度从1.8 m·min−1增大到40 m·min−1,涂层平均晶粒尺寸分别为(5.8±1.6),(4.3±1.3),(3.6±0.9)和(3.2±1.1)μm,可以看出相对于传统激光熔覆层,超高速激光熔覆层的晶粒结构明显更小,这主要是因为超高速激光熔覆具有较高的冷却速率和过冷度,有助于涂层晶粒的细化。随着熔覆速度的增大,超高速激光熔覆层的晶粒尺寸虽在更小的范围内波动,但随着熔覆速度的增大呈下降趋势,这主要是因为熔覆速度的增大进一步加快了超高速激光熔覆过程中的冷却速率,缩短了晶粒生长时间,因此造成了晶粒尺寸的减小[20-21]。
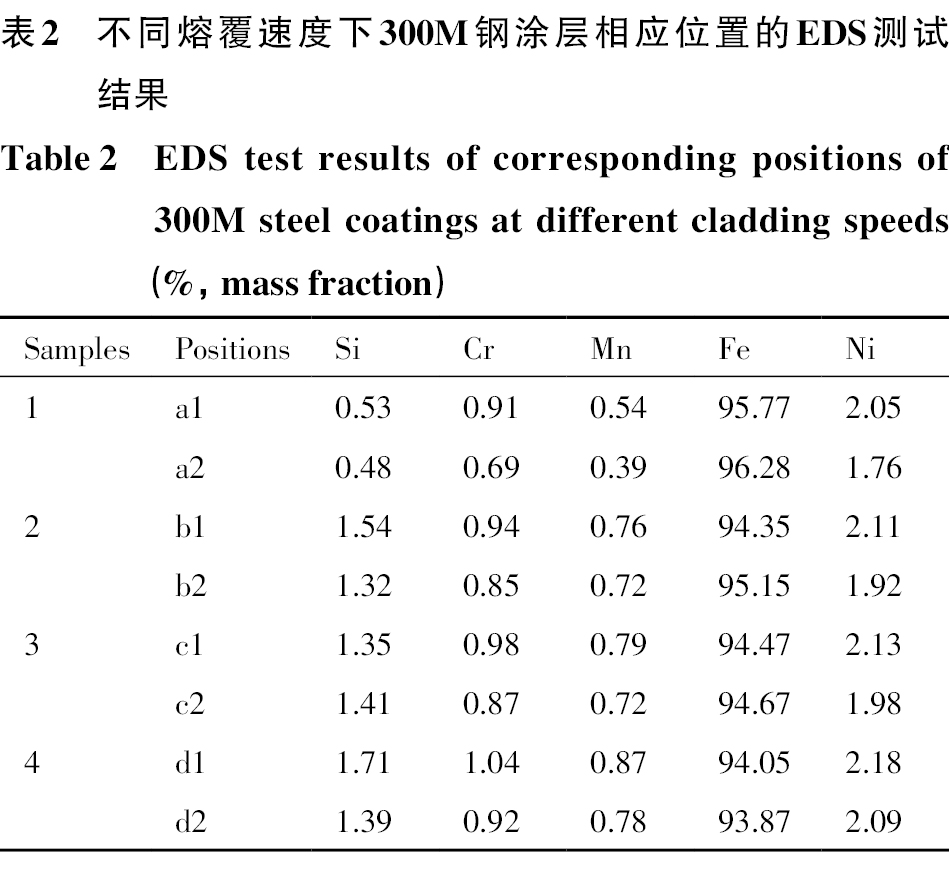
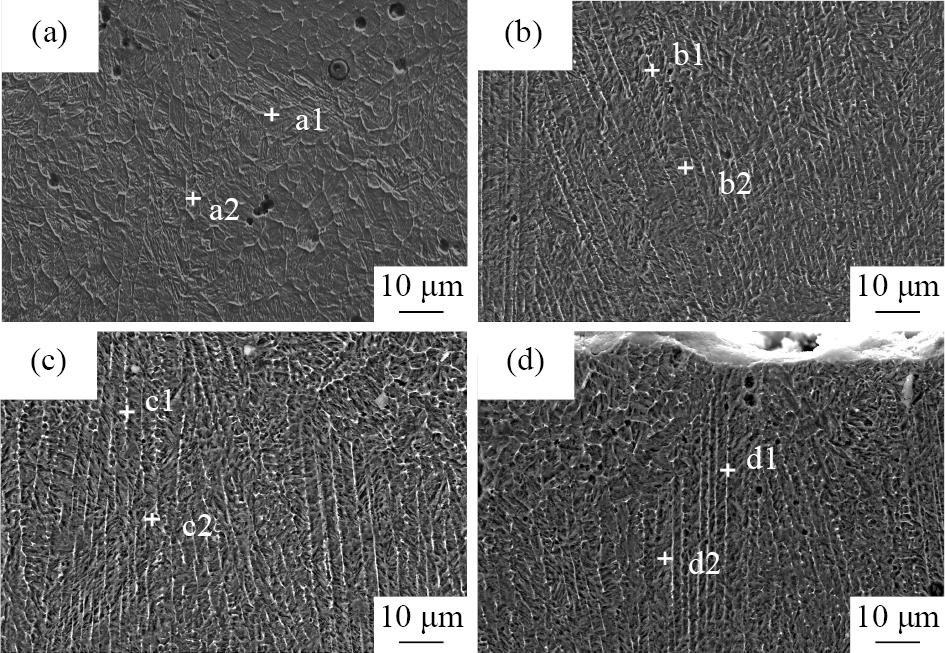
熔覆层中元素的均匀分布与否影响着涂层性能表现,对于涂层获得最佳力学性能非常重要,反之元素过量偏析则会导致不良后果的产生[22-23]。能量色散光谱(EDS)常用来定性表征元素的变化[24],利用EDS点扫对不同熔覆速度下涂层晶间与晶粒内部区域元素进行测定,测试位置及相应定量的结果分别如图4和表2所示。从表中可以看出相对于超高速激光熔覆层,传统激光熔覆层中金属元素Cr,Ni和Mn的含量整体略低于超高速激光熔覆层中Cr,Ni,Mn的含量,且传统激光熔覆层中晶间与晶粒内部区域的金属元素含量相差相对于超高速激光熔覆层中的更大,如在传统激光熔覆层1中晶间与晶粒内部Ni元素含量之差约为0.3%,而超高速激光熔覆层4中Ni含量之差约为0.1%,说明传统激光熔覆层偏析程度更高,在超高速激光熔覆层中虽也有类似偏析现象的发生,但含量差距更小,元素分布更为均匀。这可能是由于传统激光熔覆过程中对涂层与基体的热输入更大,因此造成的元素烧蚀降低了Cr,Ni,Mn等金属元素的含量。在涂层凝固过程中,Cr,Ni,Mn等金属元素在枝晶边界处具有较高的固溶性,因此晶间区域富集的金属元素更多,Cr,Ni,Mn等金属元素含量也高于晶粒内部,且传统激光熔覆层冷却速度相对更低,晶粒生长时间更长,因此偏析现象也更为严重[24]。
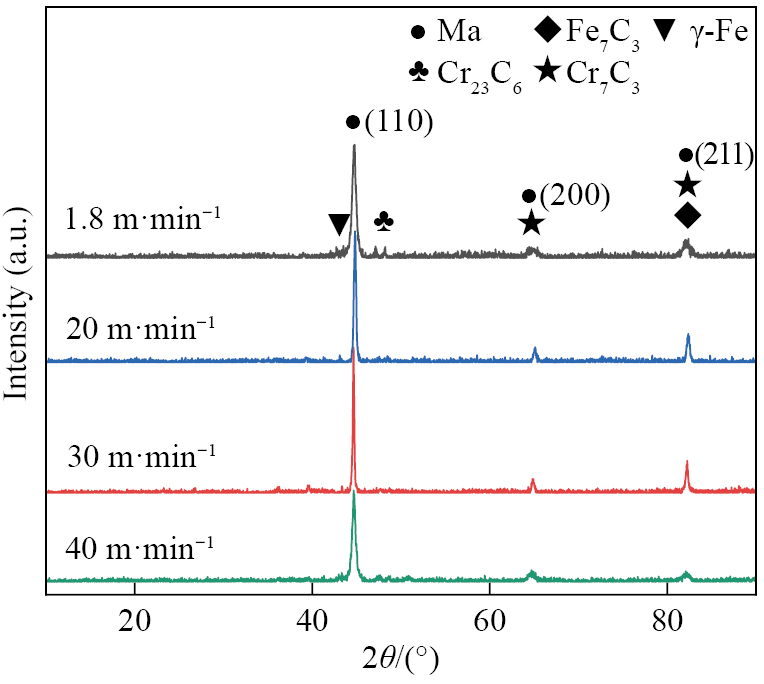
使用X射线衍射仪测定了不同熔覆速度下涂层中的物相组成,XRD图谱结果如图5所示。可以发现不同熔覆速度下涂层的主要物相组成差异不大,主要都由马氏体、奥氏体、以及多种类型的碳化物组成。其中α-Fe作为主要物相组成,其最高衍射峰均位于44.6°的位置,具有对应于晶面(110),(200)和(211)的体心立方(bcc)晶体结构,α-Fe代表着铁素体或马氏体的生成[25-26]。由于超高速激光熔覆极高的冷却速率(约1×10⁴~1×10⁷ K·s−1)远大于马氏体形成所需的冷却速率,因此将会促使涂层冷却凝固过程中奥氏体向马氏体转变这一过程的发生[27],为涂层后续各项力学性能的提升起了关键作用。在图谱中约43.1°的位置有奥氏体的存在,奥氏体主要是由于在快速的冷却下向马氏体转变不完全而保留的少量残余奥氏体; 在约48.2°,64.9°与82.3°的位置上分别有不同种类的碳化物的存在,其主要类型分别为Cr23C6,Cr7C3和Fe7C3。
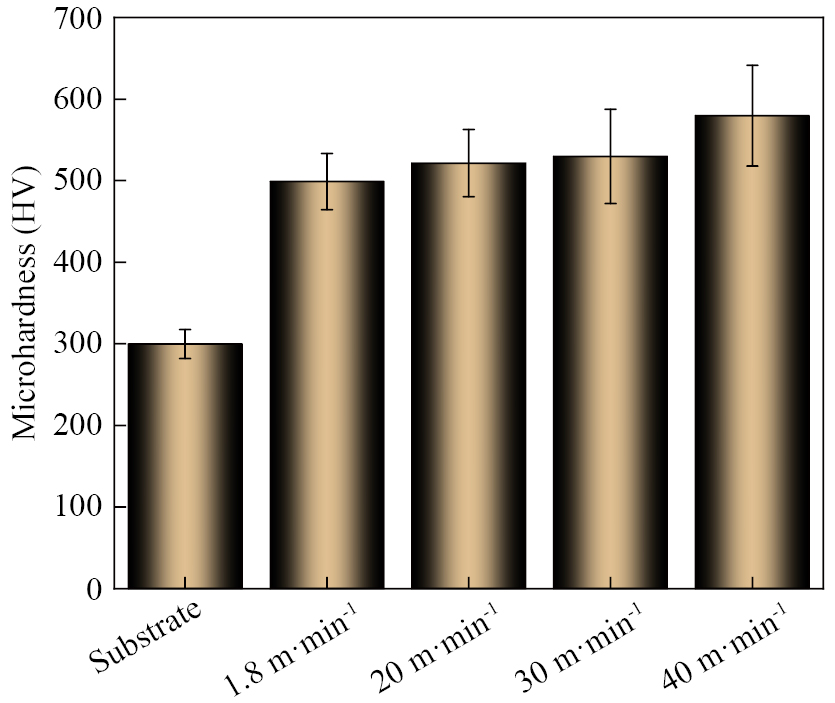
不同熔覆速度下涂层与基体的显微硬度如图6所示。基体的平均显微硬度约HV (299.8±17.8),当熔覆速度为1.8 m·min−1时的传统激光熔覆层的平均显微硬度约为HV(498.7±34.5),熔覆速度从20 m·min−1提升到40 m·min−1时的超高速激光熔覆层的平均显微硬度均要高于基体和传统激光熔覆层的显微硬度,均达到了HV 500以上,且随着熔覆速度的增大,超高速激光熔覆层的平均显微硬度分别为HV(521.5±41.2),HV (529.9±57.8)和HV (579.6±61.8),相对于基体至少提升了73.9%以上,相对于传统激光熔覆层分别提高了约4.6%,6.3%和16.2%,结果表明,涂层显微硬度随着熔覆速度的增大而增加。这主要是由于随着熔覆速度的提高,涂层冷却速率增大,晶粒细化后的组织及更均匀的元素分布有助于硬度的提高,马氏体相变及碳化物的生成使得涂层相较基体的显微硬度有大幅提高。Masanta等[28]研究发现,由于高速激光熔覆的冷却速率较快,涂层组织均匀细小,涂层的显微硬度有所提升。
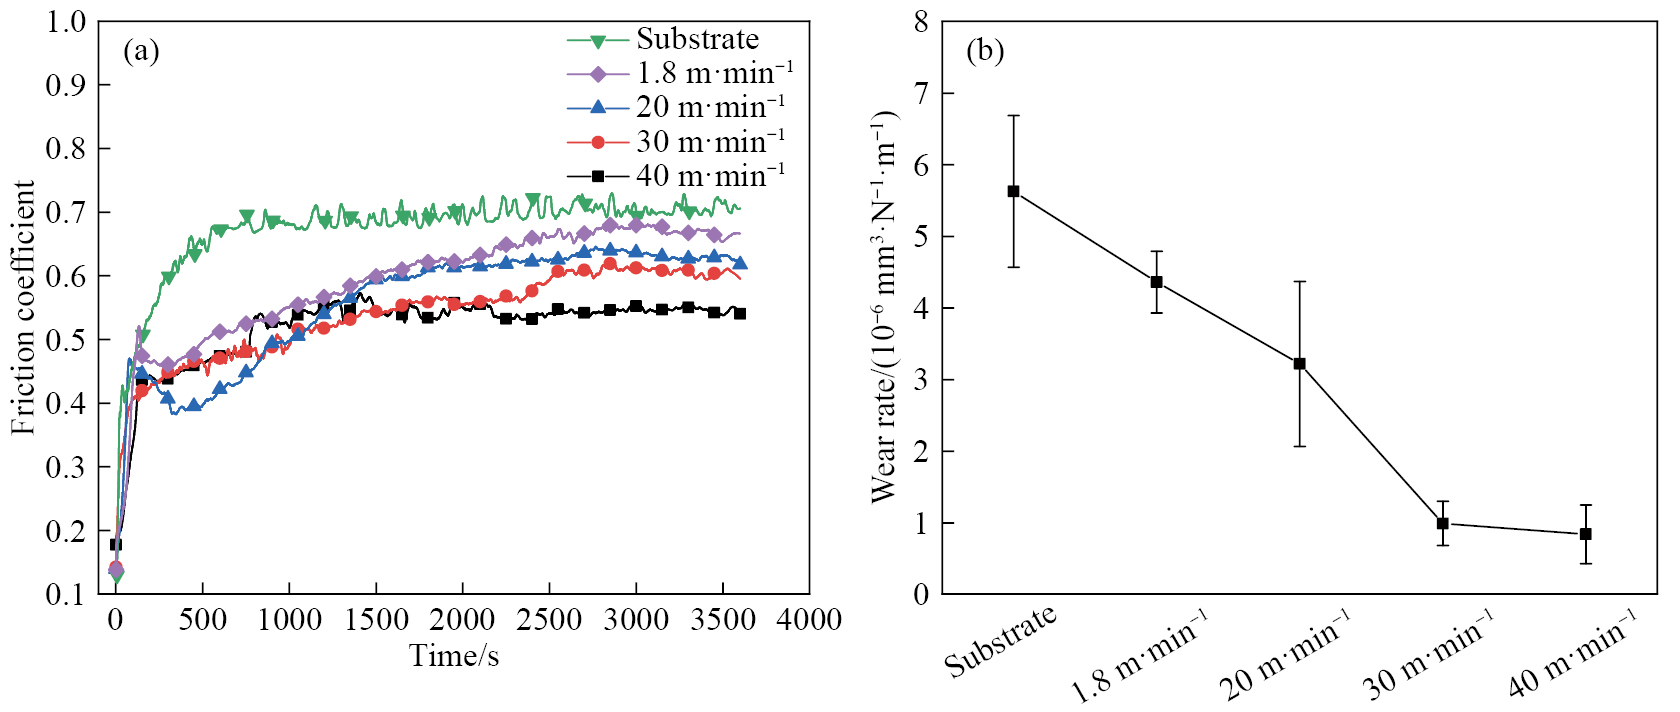
不同熔覆速度下涂层与基体的摩擦系数和磨损率的结果如图7所示。由图7(a)可知,随着熔覆速度从1.8 m·min−1增大到40 m·min−1,涂层摩擦系数分别约为0.59,0.56,0.54和0.51,基体摩擦系数约为0.67。可知,随着熔覆速度的增大,涂层摩擦系数逐渐减小且低于基体摩擦系数。这是由于基体硬度较低,更容易在对磨过程中造成更多的磨屑脱落,造成磨损过程中的波动,随着熔覆速度的增大,涂层硬度逐渐提高,耐磨性增强,摩擦系数下降。涂层与基体的摩擦系数随时间的变化趋势总体是相似的,磨损过程也可大体分为磨合期和稳定期两个阶段。在磨球与对磨材料刚接触时,由于接触表面相对不平整,因此摩擦系数会在非常短的时间内迅速上升; 然后在相对稳定值附近有较大的波动,随着时间的延长逐渐进入稳定磨损阶段,摩擦系数基本平稳。图7(b)显示了基体与不同熔覆速度下涂层的平均磨损率,不同熔覆速度下涂层的平均磨损率分别约为(4.36±0.43)×10−6,(3.22±1.15)×10−6,(0.99±0.31)×10−6和(0.84±0.41)×10−6 mm3·N−1·m−1,基体平均磨损率要高于涂层平均磨损率,达到了(5.63±1.06)×10−6 mm3·N−1·m−1。显然,随着熔覆速度从1.8 m·min−1增大到40 m·min−1,涂层的平均磨损率与摩擦系数的变化趋势是一致的,均随着熔覆速度的增大而减小。这主要是因为随着熔覆速度的增大,涂层硬度逐步提升,且相较基体硬度有更大的提升,从而提高了涂层的耐磨性[29-30]。
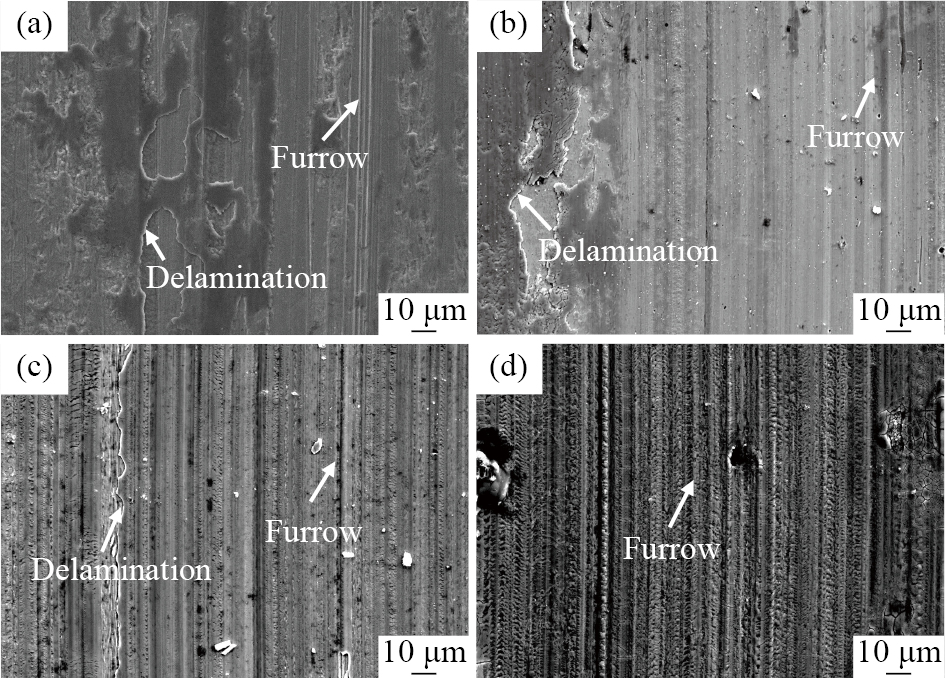
不同熔覆速度下涂层的磨损形貌如图8所示。当熔覆速度为1.8 m·min−1时,在图8(a)中可以看到有大量的粘附分层与较深的犁沟产生。由于传统激光熔覆层硬度相对较低,磨损表面有大量较软的变形体剥落形成剥落坑和磨屑,进而在摩擦球的往复运动下在表面形成更多的碎屑分层粘附在表面[31-33]。随着磨损的进行,在法向力的作用下,较硬的磨屑颗粒与材料表面相互滑动进而切割表面并产生沟槽[34]。因此,传统激光熔覆层的磨损机制为粘着磨损与磨粒磨损。如图8(b~d)所示,熔覆速度为20到40 m·min−1时的超高速激光熔覆层具有相似的磨损表面,与传统激光熔覆层的磨损形貌相比,由于超高速激光熔覆层硬度较高,磨损表面变形程度更小,因此随着熔覆速度的增大,涂层磨损表面产生的粘附分层情况逐渐改善。表明超高速激光熔覆层的磨损机制以磨粒磨损为主,同时伴随着少量的粘着磨损。Kalyanasundaram和Molian[35]通过摩擦磨损测试后,发现当显微硬度增加时,铝合金涂层样品的摩擦系数从0.60下降到0.32,表明涂层的显微硬度是降低磨损率的主要因素,显微硬度增加,涂层的耐磨性也随之增强。
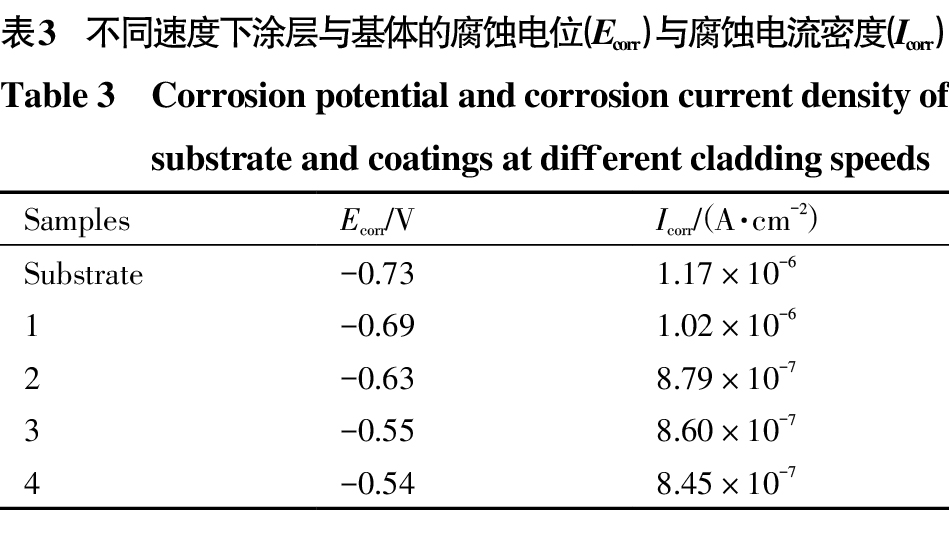
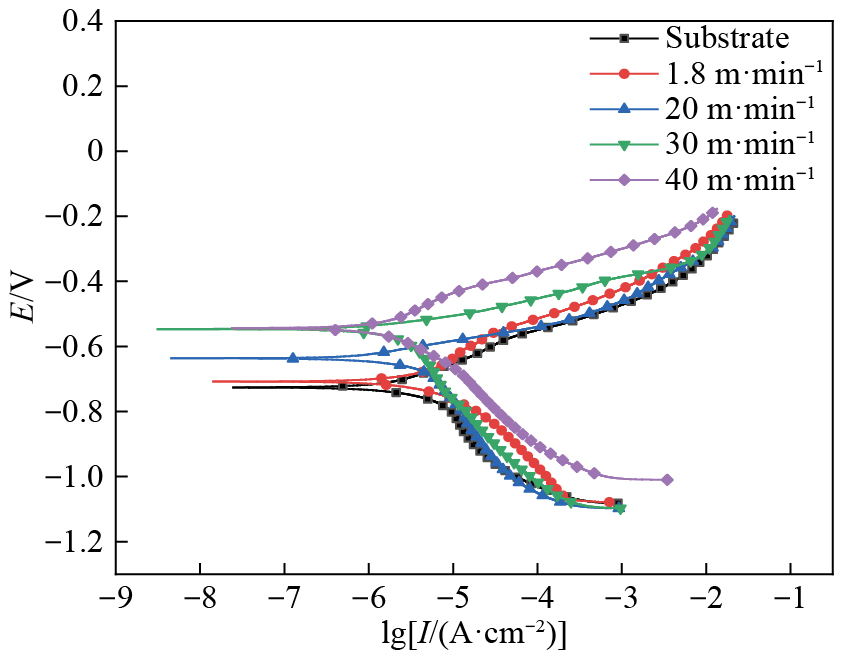
不同熔覆速度下涂层与基体的动极化曲线如图9所示。通过对动极化曲线的极化区做切线,与横坐标腐蚀电流密度的交点即可求得自腐蚀电流密度,获得的各涂层的腐蚀电流密度等参数如表3所示。由结果可知,基体腐蚀电位为-0.73 V,腐蚀电流密度为1.17×10⁻⁶ A·cm−2,当熔覆速度为1.8 m·min−1时的传统激光熔覆层的腐蚀电位为-0.69 V,腐蚀电流密度为1.02×10⁻⁶ A·cm−2。这3种超高速激光熔覆层的耐腐蚀性能相较普通激光熔覆层和基体而言均有所提升,当熔覆速度分别为20,30和40 m·min−1时,涂层腐蚀电位分别为-0.63 ,-0.55 和-0.54 V,腐蚀电流密度分别为8.79×10−7,8.60×10−7和8.45×10⁻⁷ A·cm−2,可知随着熔覆速度的增加,涂层的腐蚀电流密度降低,涂层耐腐蚀能力增强,因此涂层在熔覆速度为40 m·min−1时表现出最优的耐腐蚀性能。研究表明,随着晶粒尺寸的减小,杂质颗粒的尺寸减小,杂质偏聚减少,从而导致微电偶电流减小,且结合文中涂层孔隙率随着熔覆速度的增大而逐渐降低可知,铁基合金涂层钢的耐蚀性对涂层孔隙率高度敏感,孔隙缺陷的减少,进一步降低了腐蚀电流密度,因此涂层耐蚀性逐渐提高[36-37]。
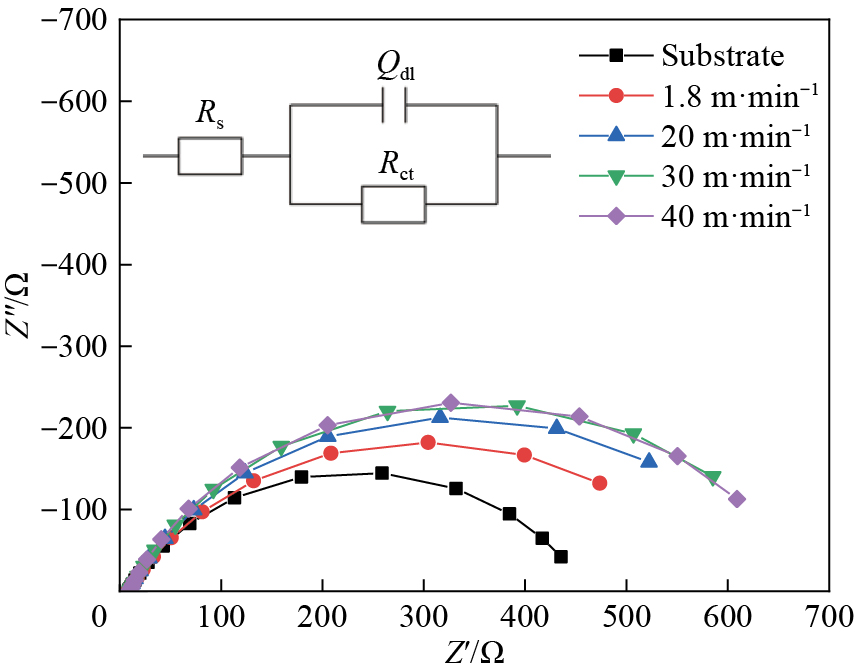
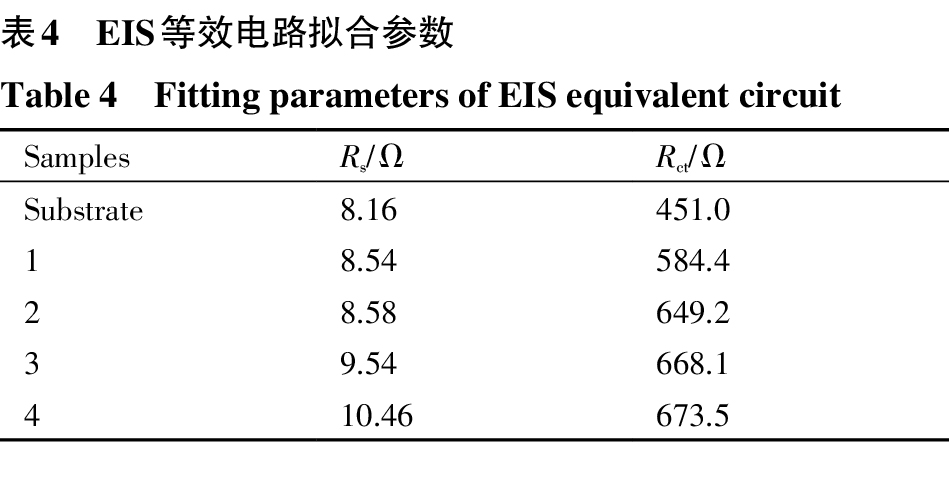
不同熔覆速度下涂层与基体的Nyquist拟合图谱及相应的电化学阻抗谱(EIS)等效电路模型如图10所示。阻抗Z由实部(Z″)和虚部(Z')组成,以不同频率下阻抗的实部与虚部通过拟合得出Nyquist拟合图谱,其等效电路中Rs为溶液电阻,Qdl为恒定相位角元件,Rct为电荷转移电阻。腐蚀速率主要由电荷转移过程控制,Rct与腐蚀电流密度成反比,因此Rct越大,表示涂层耐腐蚀性能越强。根据图10中的Nyquist拟合图谱可知,图谱电容环半径越大表示耐蚀性越好[38],且经EIS等效电路拟合计算的具体参数如表4所示,通过表4结果可知,基体的电荷转移电阻为451.0 Ω,当熔覆速度为1.8 m·min−1时的传统激光熔覆层的电荷转移电阻为584.4 Ω,随着熔覆速度提升到40 m·min−1,涂层电荷转移电阻增大到最大673.5 Ω。因此可知,随着熔覆速度的增加,涂层的耐腐蚀能力增强,且相较基体耐腐性更好,这与动极化实验结果一致。
本文利用超高速激光熔覆技术进行300M钢涂层制备,通过研究熔覆速度对涂层组织结构演化及显微硬度、耐磨性和耐腐蚀性的影响,可以得出结论如下:
1)随着熔覆速度从1.8 m·min−1提升到40 m·min−1,超高速激光熔覆层相较传统激光熔覆层缺陷减少,涂层稀释率从最高35.2%下降至最低24.8%,平均晶粒尺寸从最大5.8 μm下降到最小3.2 μm。不同熔覆速度下涂层物相结构没有太大差异,主要都由马氏体、碳化物及残余奥氏体组成,碳化物主要类型分别为Cr7C3,Fe7C3和Cr23C6。
2)随着熔覆速度从1.8 m·min−1提升到40 m·min−1,涂层晶粒结构细化以及元素分布更为均匀,使得涂层显微硬度和耐磨性逐渐提升,且相较基体具有更好的力学性能,当熔覆速度为40 m·min−1时涂层显微硬度最大,为HV (579.6±61.8),磨损率最低,为0.84×10⁻⁶ mm3·N−1·m−1。
3)随着熔覆速度的增大,涂层晶粒结构细化、杂质偏聚减少以及孔隙率逐渐降低,使得涂层耐腐蚀性能提升,且涂层相较基体具有更好的耐蚀性。当熔覆速度为40 m·min−1时涂层腐蚀电位和腐蚀电流密度分别为-0.54 V和8.45×10⁻⁷ A·cm−2,呈现较好的耐腐蚀性。
Liang Y,Liao Z Y,Zhang L L,Cai M W,Wei X S,Shen J. A review on coatings deposited by extreme high-speed laser cladding: processes,materials,and properties[J]. Optics & Laser Technology,2023,164: 109472.
Ding Y,Du C C,Wang X J,Zhang B B. Microstructure and interfacial metallurgical bonding of 1Cr17Ni2/carbon steel extreme high-speed laser cladding coating[J]. Advanced Composites and Hybrid Materials,2021,4(1): 205.
Lampa C,Smirnov I. High speed laser cladding of an iron based alloy developed for hard chrome replacement[J]. Journal of Laser Applications,2019,31(2): 022511.
Shen F M,Tao W,Li L Q,Zhou Y D,Wang W,Wang S L. Effect of microstructure on the corrosion resistance of coatings by extreme high speed laser cladding[J]. Applied Surface Science,2020: 146085.
Cui Z Q,Qin Z,Dong P,Mi Y J,Gong D Q,Li W G. Microstructure and corrosion properties of FeCoNiCrMn high entropy alloy coatings prepared by high-speed laser cladding and ultrasonic surface mechanical rolling treatment[J]. Materials Letters,2020,259: 126769.
Raykis O. Alternative with a future: high-speed laser metal deposition replaces hard chrome plating[J]. Laser Technik Journal,2017,14(1): 28.
Gao Y K. Fatigue stress concentration sensitivity and stress ratio effect of a 40CrNi2Si2MoVA steel[J]. Materials Letters,2017,186: 235.
Li L Q,Shen F M,Zhou Y D,Tao W. Comparative study of stainless steel AISI 431 coatings prepared by extreme-high-speed and conventional laser cladding[J]. Journal of laser applications,2019,31(4): 042009.
Xu X,Lu H F,Su Y Y,Peng M X,Xing F,Luo K Y,Lu J Z. Comparing corrosion behavior of additively manufactured Cr-rich stainless steel coating between conventional and extreme high-speed laser metal deposition[J]. Corrosion Science,2022,195: 109976.
Shen B W,Du B R,Wang M H,Xiao N,Xu Y F,Hao S. Comparison on microstructure and properties of stainless steel layer formed by extreme high-speed and conventional laser melting deposition[J]. Frontiers in Materials,2019,6: 248.
Xiao Q,Xia J L,Gao X S,Yang W B,Chen D Y,Ding H H,Wang Y. Investigation of the microstructure and wear properties of conventional laser cladding and ultra-high-speed laser cladding alloy coatings for wheel materials[J]. Coatings,2023,13(5): 949.
Yan Q,Yang K,Wang Z D,Chen M Z,Sun G F,Ni Z H. Surface roughness optimization and high-temperature wear performance of H13 coating fabricated by extreme high-speed laser cladding[J]. Optics & Laser Technology,2022,149: 107823.
Wang Q L,Li Y,Zhu J B,Li M F,Men Z X. Extreme high speed laser cladding 316L coating[J]. Journal of Physics: Conference Series,2021,1965(1): 012083.
Huang Y B,Hu Y L,Zhang M J,Mao C,Wang K M,Tong Y G,Zhang J,Li K W. Multi-objective optimization of process parameters in laser cladding CoCrCuFeNi high-entropy alloy coating[J]. Journal of Thermal Spray Technology,2022,31(6): 1985.
Ding H H,Yang T,Wang W J,Zhu Y,Lin Q,Guo J,Xiao Q,Gan L,Liu Q Y. Optimization and wear behaviors of 316L stainless steel laser cladding on rail material[J]. Wear,2023,523: 204830.
Zheng Y S,Liu F G,Gao J Y,Liu F C,Huang C P,Zheng H Z,Wang P F,Qiu H. Effect of different heat input on the microstructure and mechanical properties of laser cladding repaired 300M steel[J]. Journal of Materials Research and Technology,2023,22: 556.
Ma M M,Wang Z,Zeng X Y. A comparison on metallurgical behaviors of 316L stainless steel by selective laser melting and laser cladding deposition[J]. Materials Science and Engineering: A,2017,685: 265.
Wang T,Qiao W L,Wang N,Zhang J,Tang J,Wang H,Wu J. Effect of cladding speed on microstructure and properties of laser cladding NiCoCrAlY coating[J]. Laser & Optoelectronics Progress,2020,57(21): 211403.
Sun J,Han Z Y,Xu F,Wang X J,Cui H C,Lu F G. The segregation control of coating element for pulse fiber laser welding of Al-Si coated 22MnB5 steel[J]. Journal of Materials Processing Technology,2020,286: 116833.
Mao M T,Guo H J,Wang F,Sun X L. Effect of cooling rate on the solidification microstructure and characteristics of primary carbides in H13 steel[J]. Iron and Steel Institute of Japan International,2019,59(5): 848.
Zhang C,Liu Y,Lu J Q,Xu L K,Lin Y J,Chen P G,Sheng Q,Chen F. Additive manufacturing and mechanical properties of martensite or austenite functionally graded materials by laser engineered net shaping[J]. Journal of Materials Research and Technology,2022,17: 1570.
Yang H H,Yang J J,Huang W P,Wang Z M,Zeng X Y. The printability,microstructure,crystallographic features and microhardness of selective laser melted Inconel 718 thin wall[J]. Materials & Design,2018,156: 407.
Masanta M,Shariff S M,Choudhury A R. Evaluation of modulus of elasticity,nano-hardness and fracture toughness of TiB2-TiC-Al2O3 composite coating developed by SHS and laser cladding[J]. Materials Science and Engineering,2011,528(16-17): 5327.
Shah M,Bakshi S D. Three-body abrasive wear of carbide-free bainite,martensite and bainite-martensite structure of similar hardness[J]. Wear,2018,402: 207.
Zhang Y T,Ma Y L,Ji X L,Wang G,Li Z C. Experimental study on the wear properties of 42CrMo steel with different microstructures and T15 laser cladding[J]. Journal of Materials Engineering and Performance,2022,31(5): 4232.
Deng X T,Wang Z D,Han Y,Zhao H,Wang G D. Microstructure and abrasive wear behavior of medium carbon low alloy martensitic abrasion resistant steel[J]. Journal of Iron and Steel Research International,2014,21(1): 98.
Kalyanasundaram D,Molian P. Electrodeposition of nanodiamond particles on aluminium alloy A319 for improved tribological properties[J]. Micro & Nano Letters,2008,3(4): 110.
Wang P J,Ma L W,Cheng X Q,Li X G. Influence of grain refinement on the corrosion behavior of metallic materials: a review[J]. International Journal of Minerals,Metallurgy and Materials,2021,28: 1112.
Zhang S D,Wu J,Qi W B,Wang J Q. Effect of porosity defects on the long-term corrosion behaviour of Fe-based amorphous alloy coated mild steel[J]. Corrosion Science,2016,110: 57.
 顶部