目录图表
TA19钛合金属于Ti-Al-Sn-Zr-Mo-Si系的近α钛合金,最高使用温度540 ℃,对应国外牌号Ti6242S[1–3]。由于该合金具有中等的室温和高温强度、良好的热稳定性、抗蠕变性和可焊性等特点,主要应用于燃气涡轮发动机零件、发动机结构板材零件、飞机机体热端零件等[4]。
钛合金锻件主要通过锻造和热处理调整两相尺寸和组织类型从而满足应用需要[5–6]。其中,TA19钛合金主要采用固溶时效的热处理方式[7–8],一般认为随着固溶温度升高,初生α相含量降低,强度和高温蠕变性能提高[9–14]。文献[15–16]通过对TA19钛合金进行热模拟压缩实验,研究了变形温度、应变速率等对合金组织及取向演变的影响行为,并阐释了其机制。但是,目前缺少对TA19钛合金实际锻造全过程中组织及织构的直观观察和分析研究。
本文对工业级TA19钛合金铸锭进行多火次的锻造试验,并使用扫描电镜(SEM)和电子背散射衍射(EBSD)技术对关键火次后棒坯不同位置的微观组织及取向特征进行了系统的表征和分析。通过研究锻造过程中α相和β相的组织及织构演变规律,为TA19钛合金棒材制备工艺优化提供理论支持。
实验材料为3次真空自耗熔炼的TA19钛合金铸锭,锭型为Φ600 mm,其化学成分为Ti-6Al-2Sn-4Zr-2Mo-0.1Si(%,质量分数),相变点为1004 ℃。将铸锭在20 MN快锻机上进行共16火次的镦拔锻造获得Φ260 mm规格的成品棒材,其中每火次的镦粗量为45%,具体工艺如下:1)分别在1150,1100和1050 ℃镦拔3火次,锻后空冷;2)在Tβ(β→α的相变点温度)-35~40 ℃镦拔两火次,锻后空冷;3)在Tβ+50 ℃镦拔一火次,锻后水冷;4)在Tβ-35 ℃镦拔9火次,锻后空冷;5)在Tβ-40 ℃镦拔一火次并滚圆,锻后空冷。分别在第3,5,6,9,12,15和16火次完成后从棒坯的横截面切取心部、D/4(D为直径,D/4为心部与表面的中间位置)及表面位置的试样,使用配备EBSD探头的Ultra 55场发射扫描电镜和Channel 5取向分析软件进行显微组织及织构特征的观察及分析。为了兼顾统计性和组织细节,EBSD扫描时的放大倍数采用50倍和500倍,步长分别为6和0.6 μm。
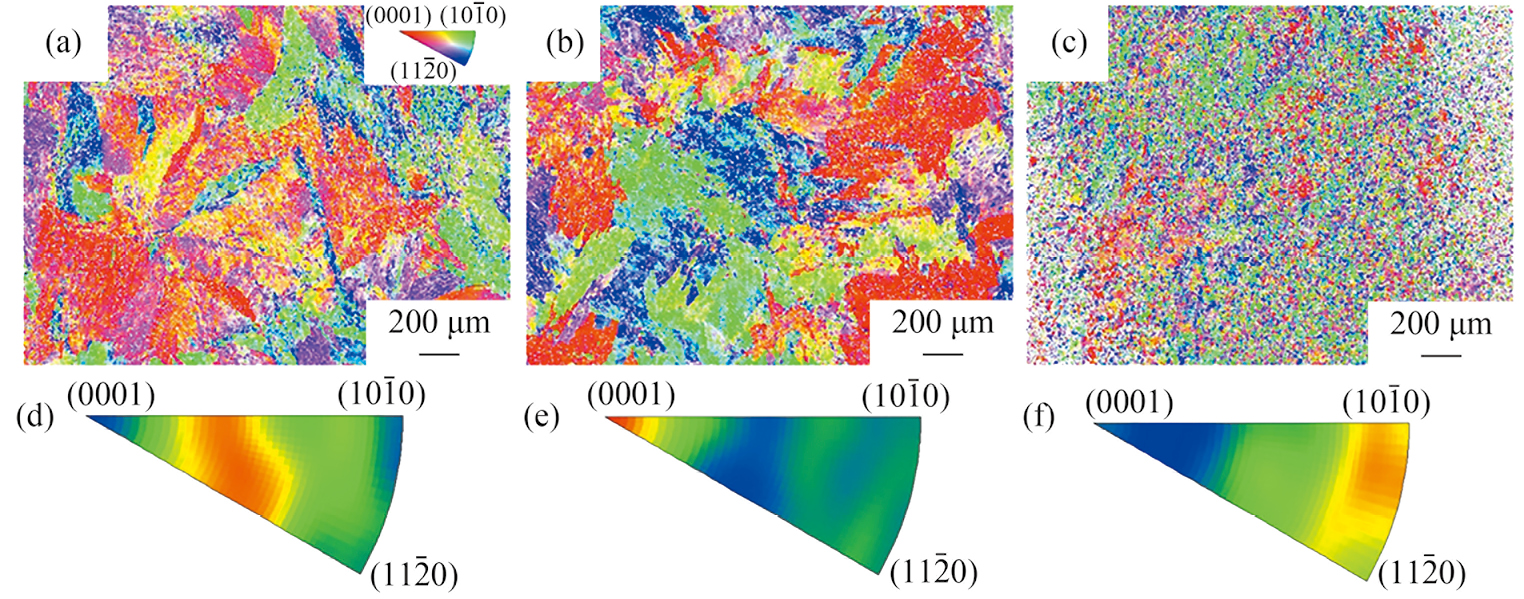
第3火次锻造后(锻造温度为1050 ℃)TA19钛合金棒坯心部至表面α相的组织及织构特征如图1所示。可见,心部及D/4位置的α相均为平直的片层状,晶簇内的α相取向相同由残余β相分隔,且晶粒内部无取向差(图1(a,b)),说明α相在相变后并未参与变形。表面位置由于贴近锤砧降温较快,α相片层厚度较心部及D/4位置更薄,内部存在明显的取向差且部分发生了等轴化(图1(c)),说明α相在相变后参与了变形。心部及D/4位置α相的织构均以弱< 0001> 织构(织构强度最高为5.0)及 <101> 或接近 <112> 的非典型织构为主(图1(d,e));表面位置的<0001> 织构更弱,以 <112> 织构为主(图1(f))。
经过第4和第5火次两相区锻造后,TA19钛合金棒坯各位置片层α相由于参与了变形逐渐破碎(图2(a~c)),并偏离原有晶簇的取向,因此< 0001> 织构进一步弱化,并逐渐向 <100> 和 <110> 织构偏移(图2(d~f))。表面位置α相的等轴化程度更高,几乎观察不到原有晶簇的痕迹(图2(c))。
TA19钛合金棒坯第6火次重新回到单相区锻造(锻造温度为Tβ+50 ℃),锻后采用水冷。相较第3火次后,α相的片层厚度更薄(图3(a~c))、取向更加丰富(图3(d~f))。这一方面是由于经历了α→β→α的反复相变及变形,原始β相的晶粒尺寸进一步减小;另一方面是由于锻后采用水冷,冷速加快后限制了α相厚度方向的生长。对比图1(c)和图3(c)可知,冷速加快后表面位置晶簇中等轴α相的数量减少,说明部分等轴α相是在冷却过程中由相变重新形核产生的。
回到两相区再进行3火次的锻造后,由于原始β相晶粒进一步减小,TA19钛合金棒坯心部和D/4位置α相晶簇的取向更加丰富(图4(a,b));表面位置α相的等轴化程度明显更低(图4(c)),这主要是受上一火次锻后水冷的影响。对比图2(d~f)和图4(d~f),各位置α相的织构类型与第5火次后基本一致,但整体更弱。
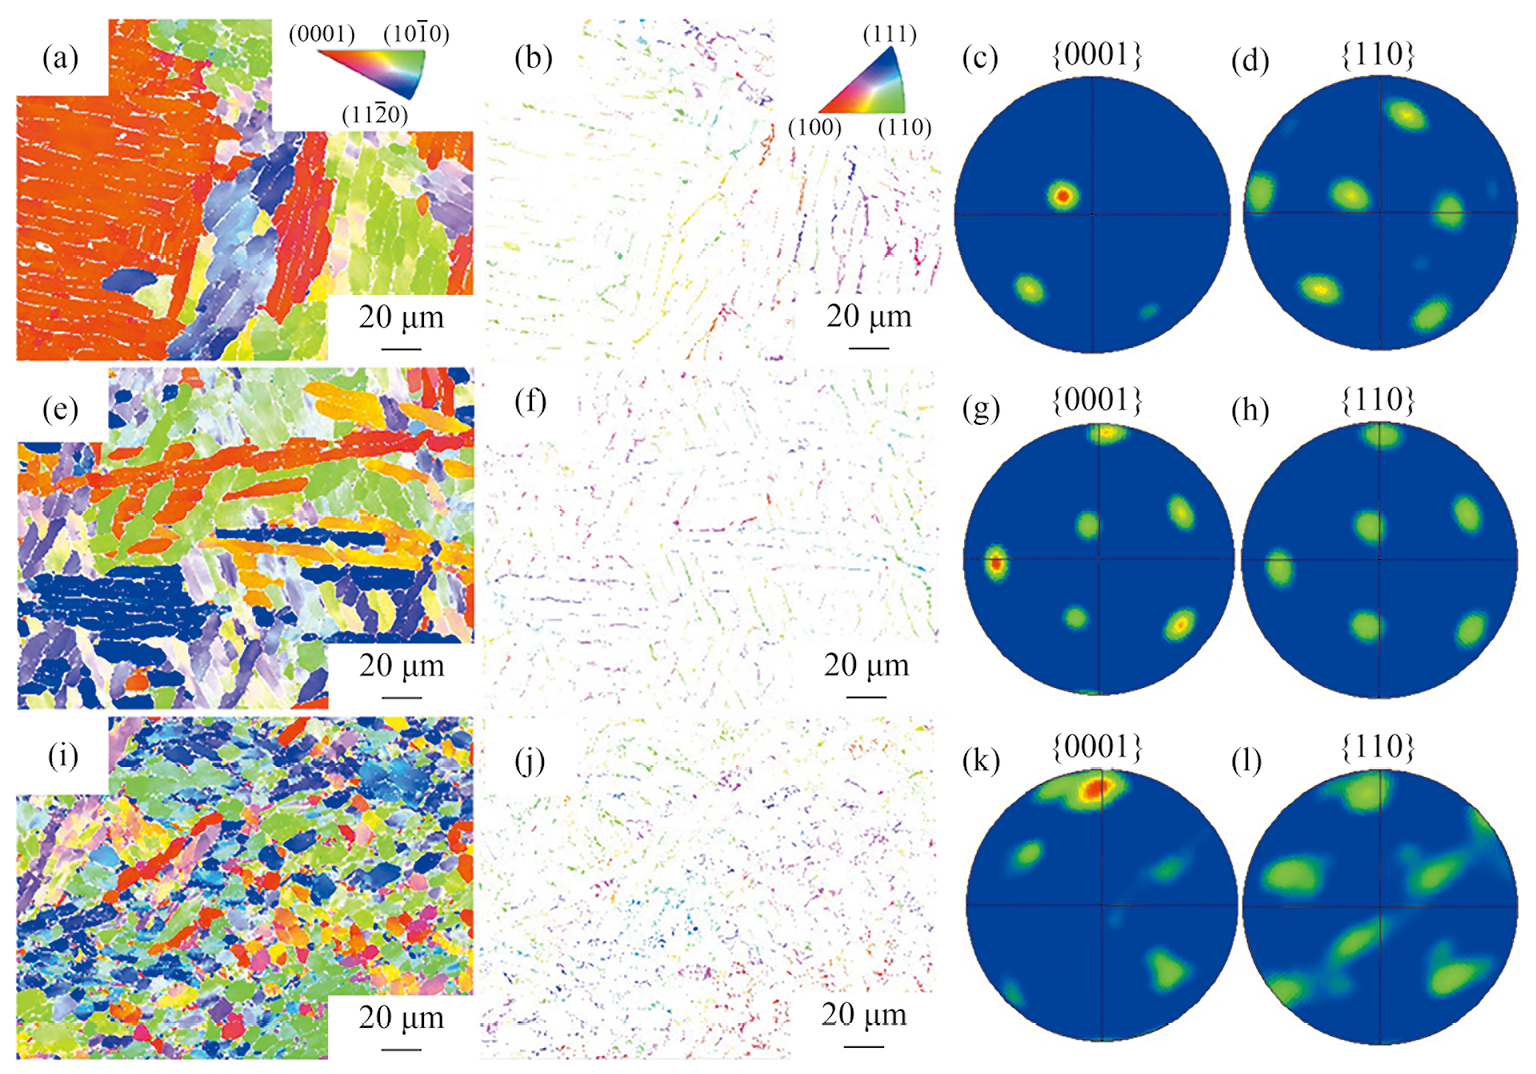
由图5(a,e和i)可见,棒坯心部至表面α相的等轴化程度逐渐提高;β相的(110)极图(图5(d,h和l))的锋锐程度说明,心部至表面β相(图5(b,f和j))参与变形的程度也逐渐提高。此外,在表面位置片层α相之间形成了部分与晶簇取向完全不同、尺寸较小的等轴α相(图5(i)),应是在冷却过程中相变形成的。与心部(图5(c,d))和1/4D位置(图5(g,h))相似,对比图5(k,l),表面位置的α相与β相仍基本保持Burgers取向关系,这意味着冷却过程中相变形成的α相并不与其周围变形后的片层α相取向保持一致。也就是说,想要弱化单相区锻造形成的α相相变织构,一方面依赖原有晶簇内α相的变形,一方面需要β相参与足够多的变形,从而丰富冷却中相变产生的α相的取向。
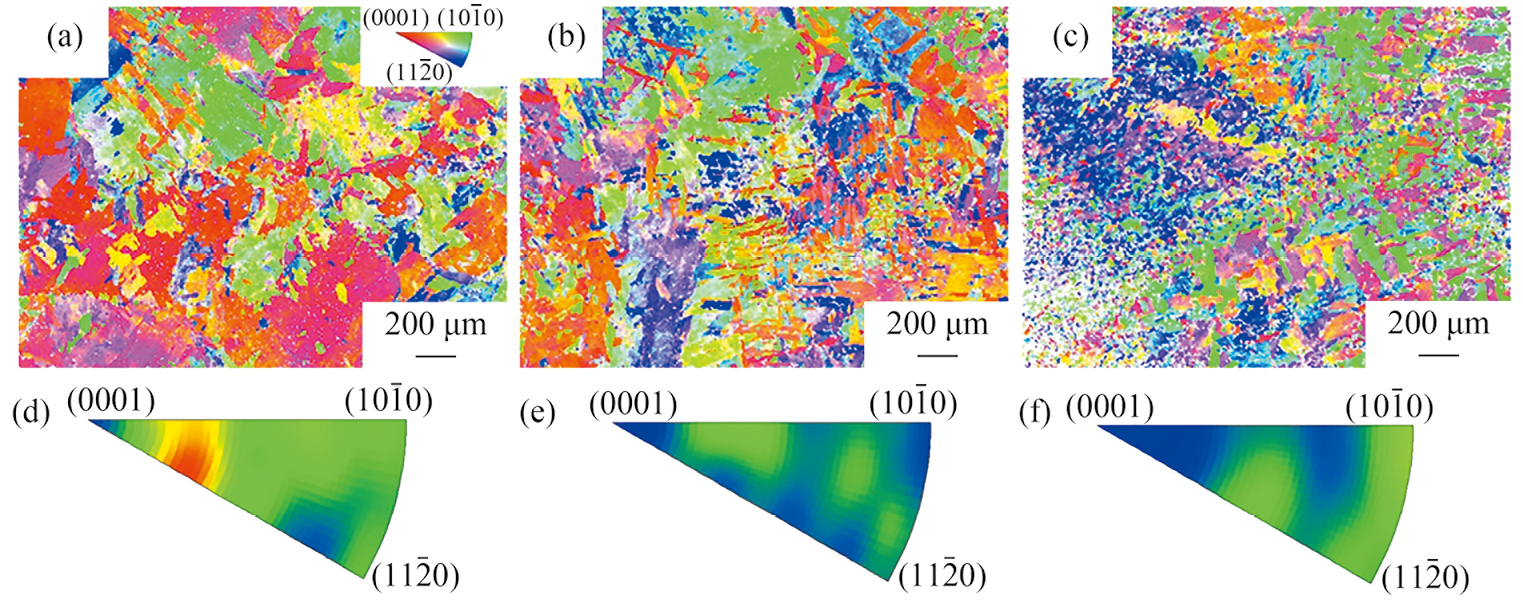
在6火次两相区锻造后,心部及D/4位置晶簇内片层α相的取向差进一步提高,α相取向更加丰富(图6(a,b));表面位置α相的等轴化程度最高(图6(c))。心部的α相仍以<0001>和 <112> 织构为主,但锋锐程度明显减弱(图6(d));D/4位置发生了由 <0001> 织构向 <110> 织构的偏转(图6(e));表面出现了较强的 <100> 织构(图6(f)),说明随着α相的等轴化程度提高,其协调变形能力也增强,更容易形成较强的形变织构。
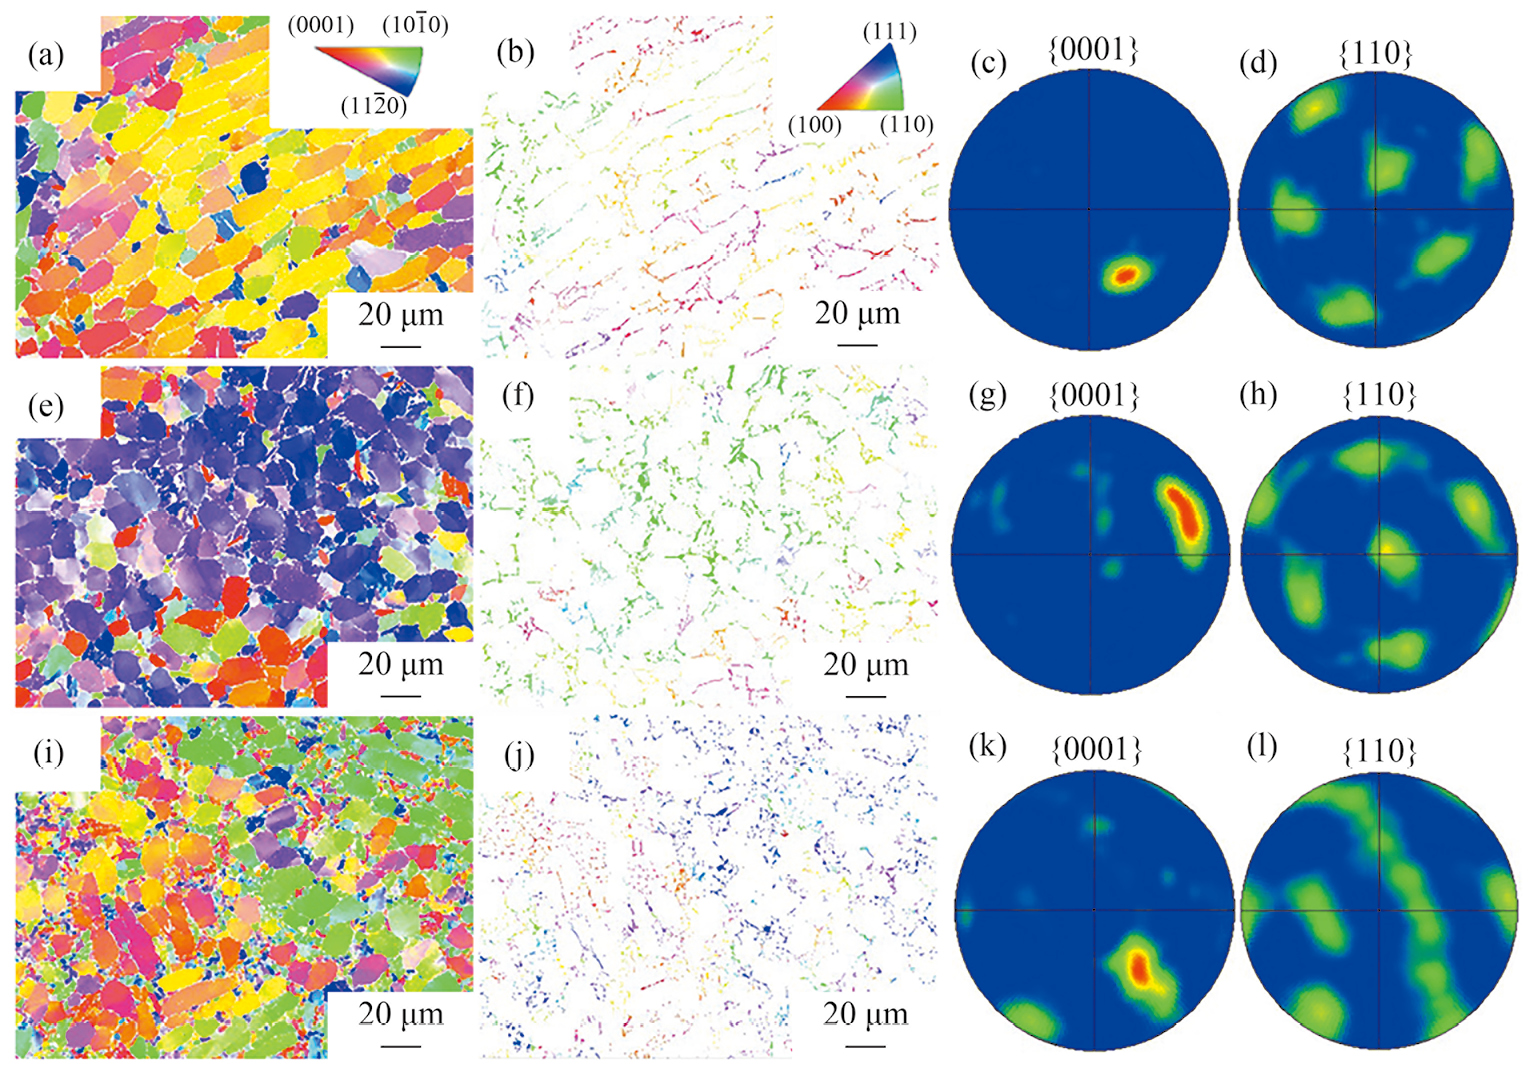
与第9火次后相似,棒坯心部至表面α相的平均晶粒尺寸下降、等轴化程度提高、取向更加丰富,如图7所示。心部位置形成了与晶簇取向完全不同且偏离Burgers取向关系的等轴α相(图7(a,c和d)),这说明只有β相(图7(b,f和j))变形程度提高到某个阈值,这些等轴α相才会形成,否则相变将以片层α相发生长大的方式进行。对比图5和图7,棒坯相同位置处晶簇内α相的长宽比明显降低。这是由于两相区反复镦拔锻造次数增多,片层α相协调变形困难,逐渐发生碎化。
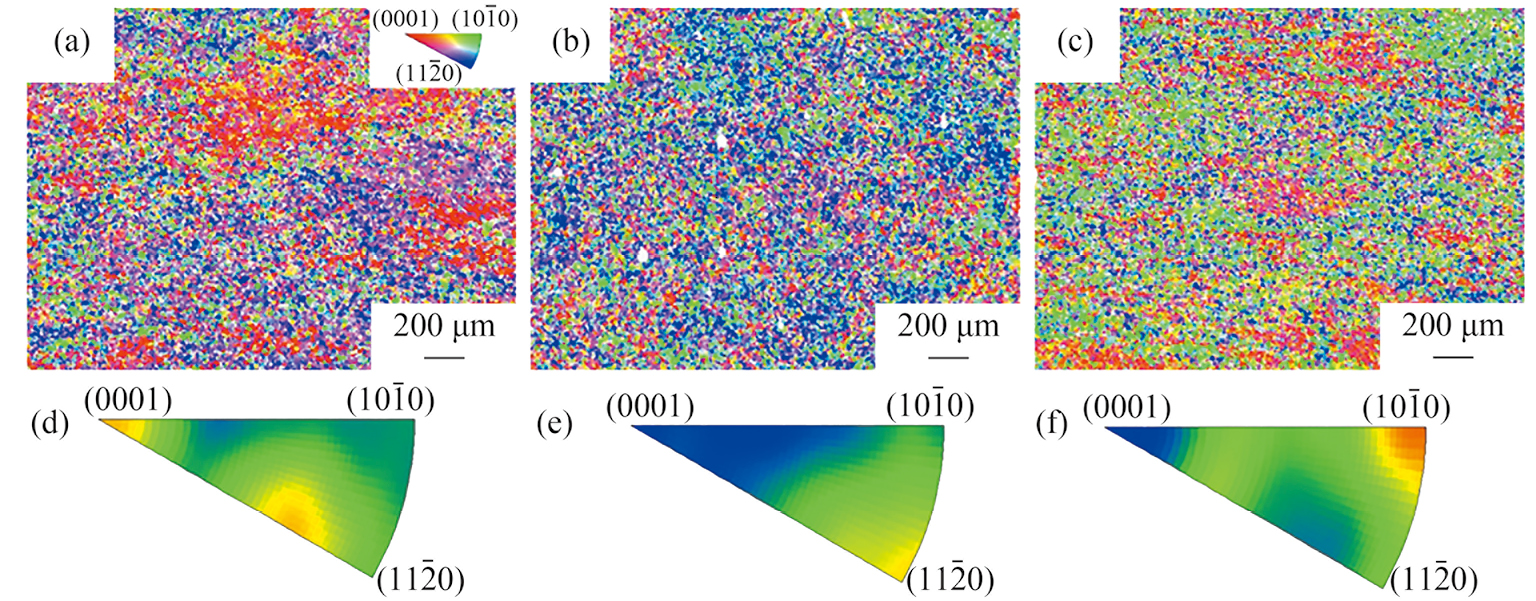
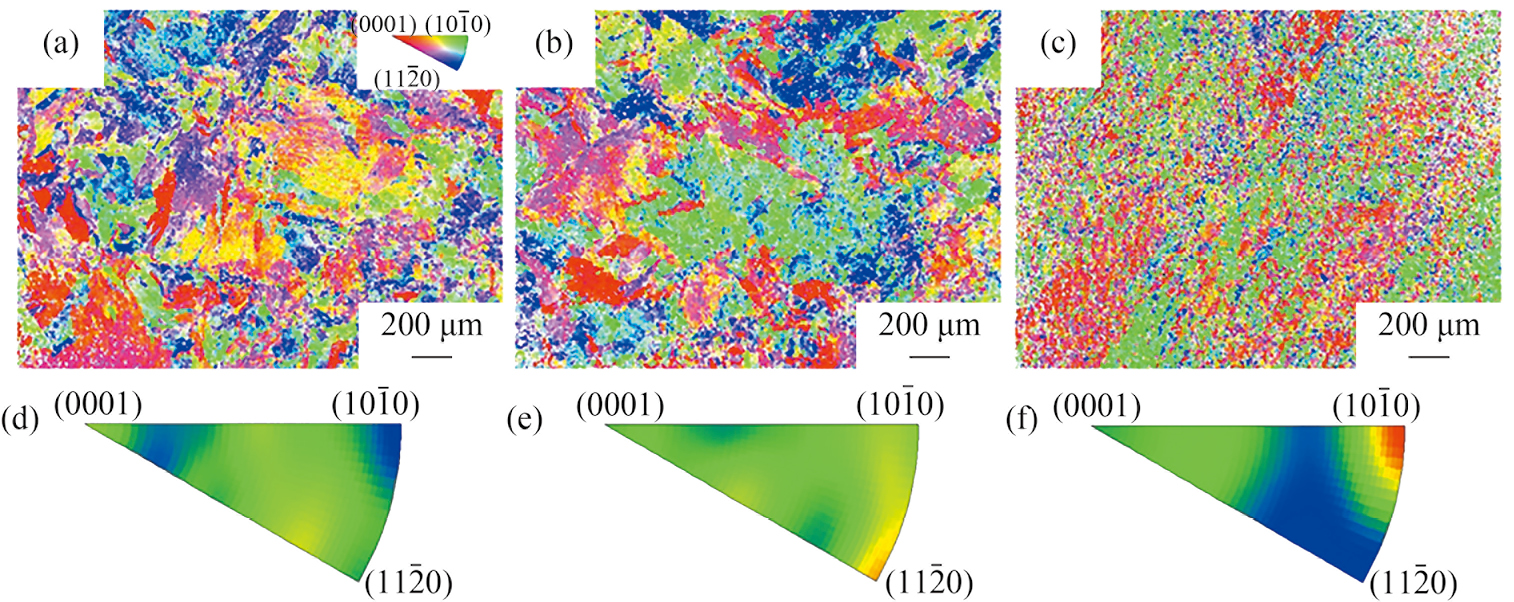
第15火次后,TA19钛合金棒坯除心部外,几乎观察不到原有的α相晶簇(图8(a~c))。心部α相仍以< 0001> 织构为主(图8(d));D/4位置以接近 <112> 的过渡取向为主(图8(e));表面位置由于降温过程形成的等轴α相较多,<100> 织构大大弱化(图8(f))。
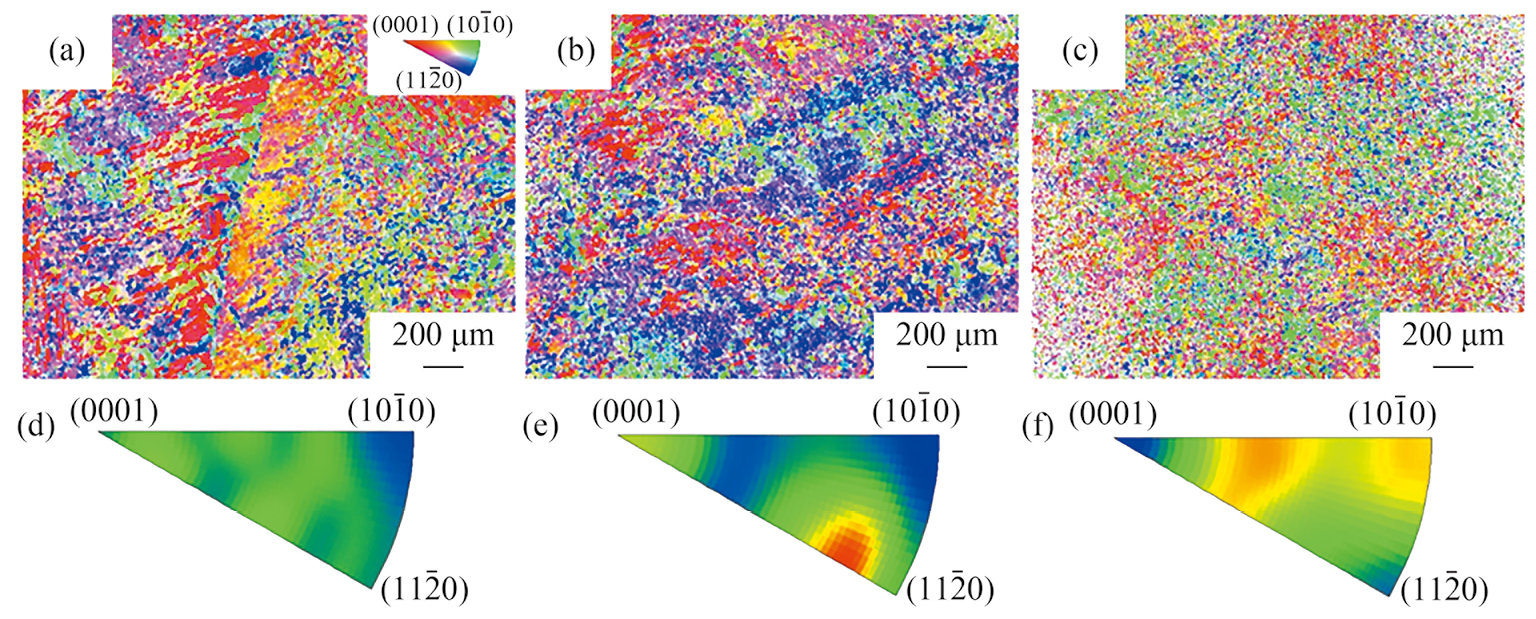
对比图7、图9可见,棒坯各位置α相的等轴化程度均进一步提高,其中D/4及表面的等轴程度接近成品棒材。心部虽仍能观察到原有晶簇的痕迹,但原晶簇内α相的取向差较为明显,且存在较多冷却中形成的等轴α相(图9(a))。值得注意的是,各位置β相取向也更加多样(图9(b,d,f,h,j和l)),说明在两相区变形过程中,β相变形与α相的等轴化是相辅相成的。
TA19钛合金棒坯在单相区锻造时主要是原始β相参与变形,在发生β→α相变后,原始β相内部形成多个集束状片层α相晶簇,相同晶簇内的片层α相取向相同。当锻造结束的实际温度高于相变点时,片层α相不发生变形,如心部及D/4位置,见图1(a,b)和图3(a,b);当低于相变点时,α相参与变形并发生一定程度的碎化,如表面位置,见图1(c)和图3(c)。对比图1(c)和图3,在锻造结束的降温过程中,降温速度越快,片层α相的厚度越薄。
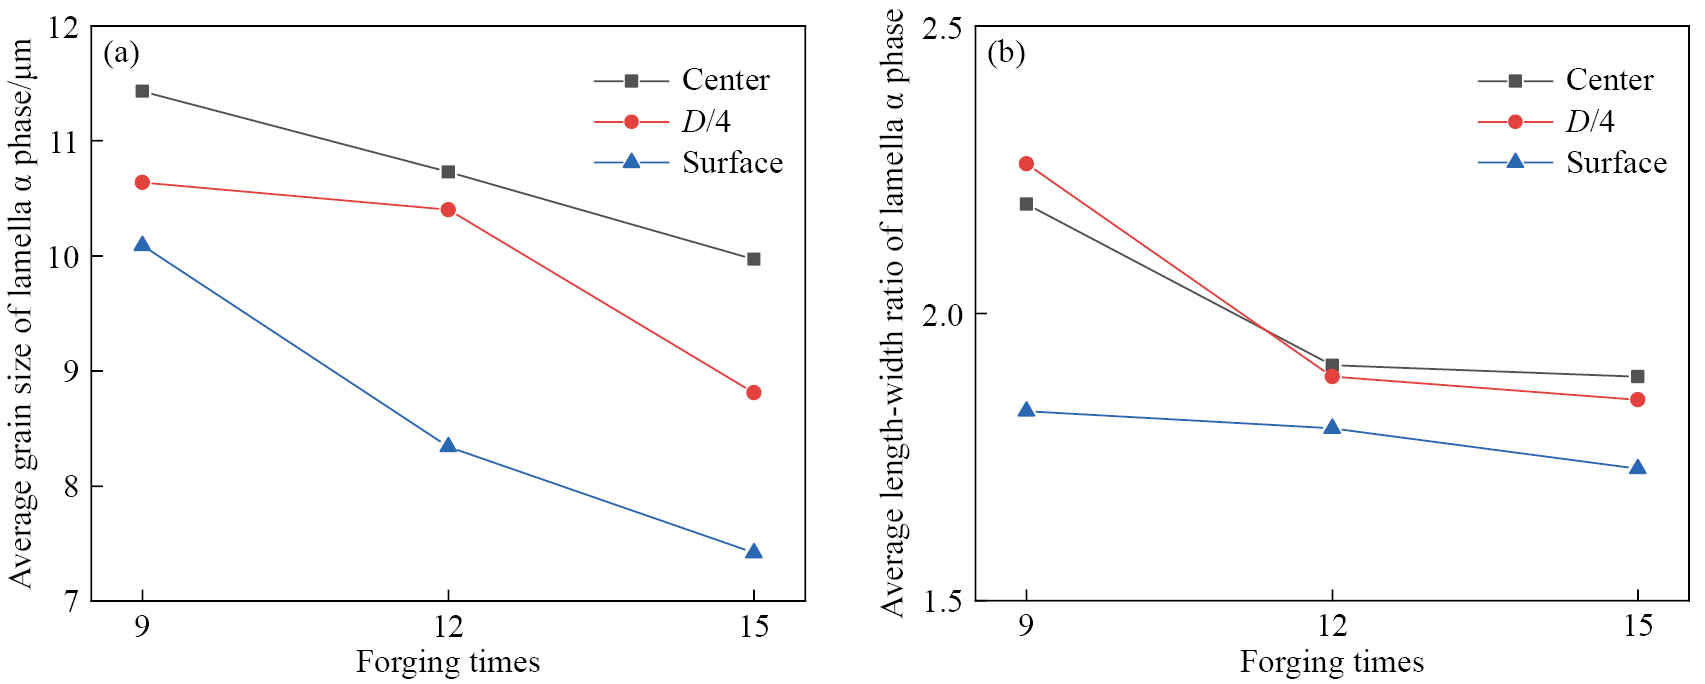
在两相区锻造时,α相和残余β相都会参与变形,并不断发生β→α相变。图11为使用Channel 5取向分析软件统计的第9,12和15火次后棒坯不同位置片层α相的平均晶粒尺寸图和长宽比图。可见,随着锻造火次增多,各位置片层α相的平均晶粒尺寸不断减小,由心部至表层分别减少了12.8%,17.2%和28.2%,其中表层(10.09~7.24 μm)始终小于心部(11.43~9.97 μm);同时,片层α相不断发生等轴化,从心部至表面的长宽比分别为1.89,1.83和1.73,其中心部(2.19~1.89)与表面(1.83~1.73)位置的长宽比差距逐渐减小。残余β相变形并发生相变后产生的等轴α相取向与原晶簇取向完全不同,因此原有晶簇的痕迹会逐渐消失。残余β相变形程度与α相的等轴化是同步的,由棒坯心部至表面逐渐提高。此外,只有残余β相由于变形取向偏转达到一定阈值后,才会产生新的等轴α相,否则将以片层α相长大的方式完成相变。
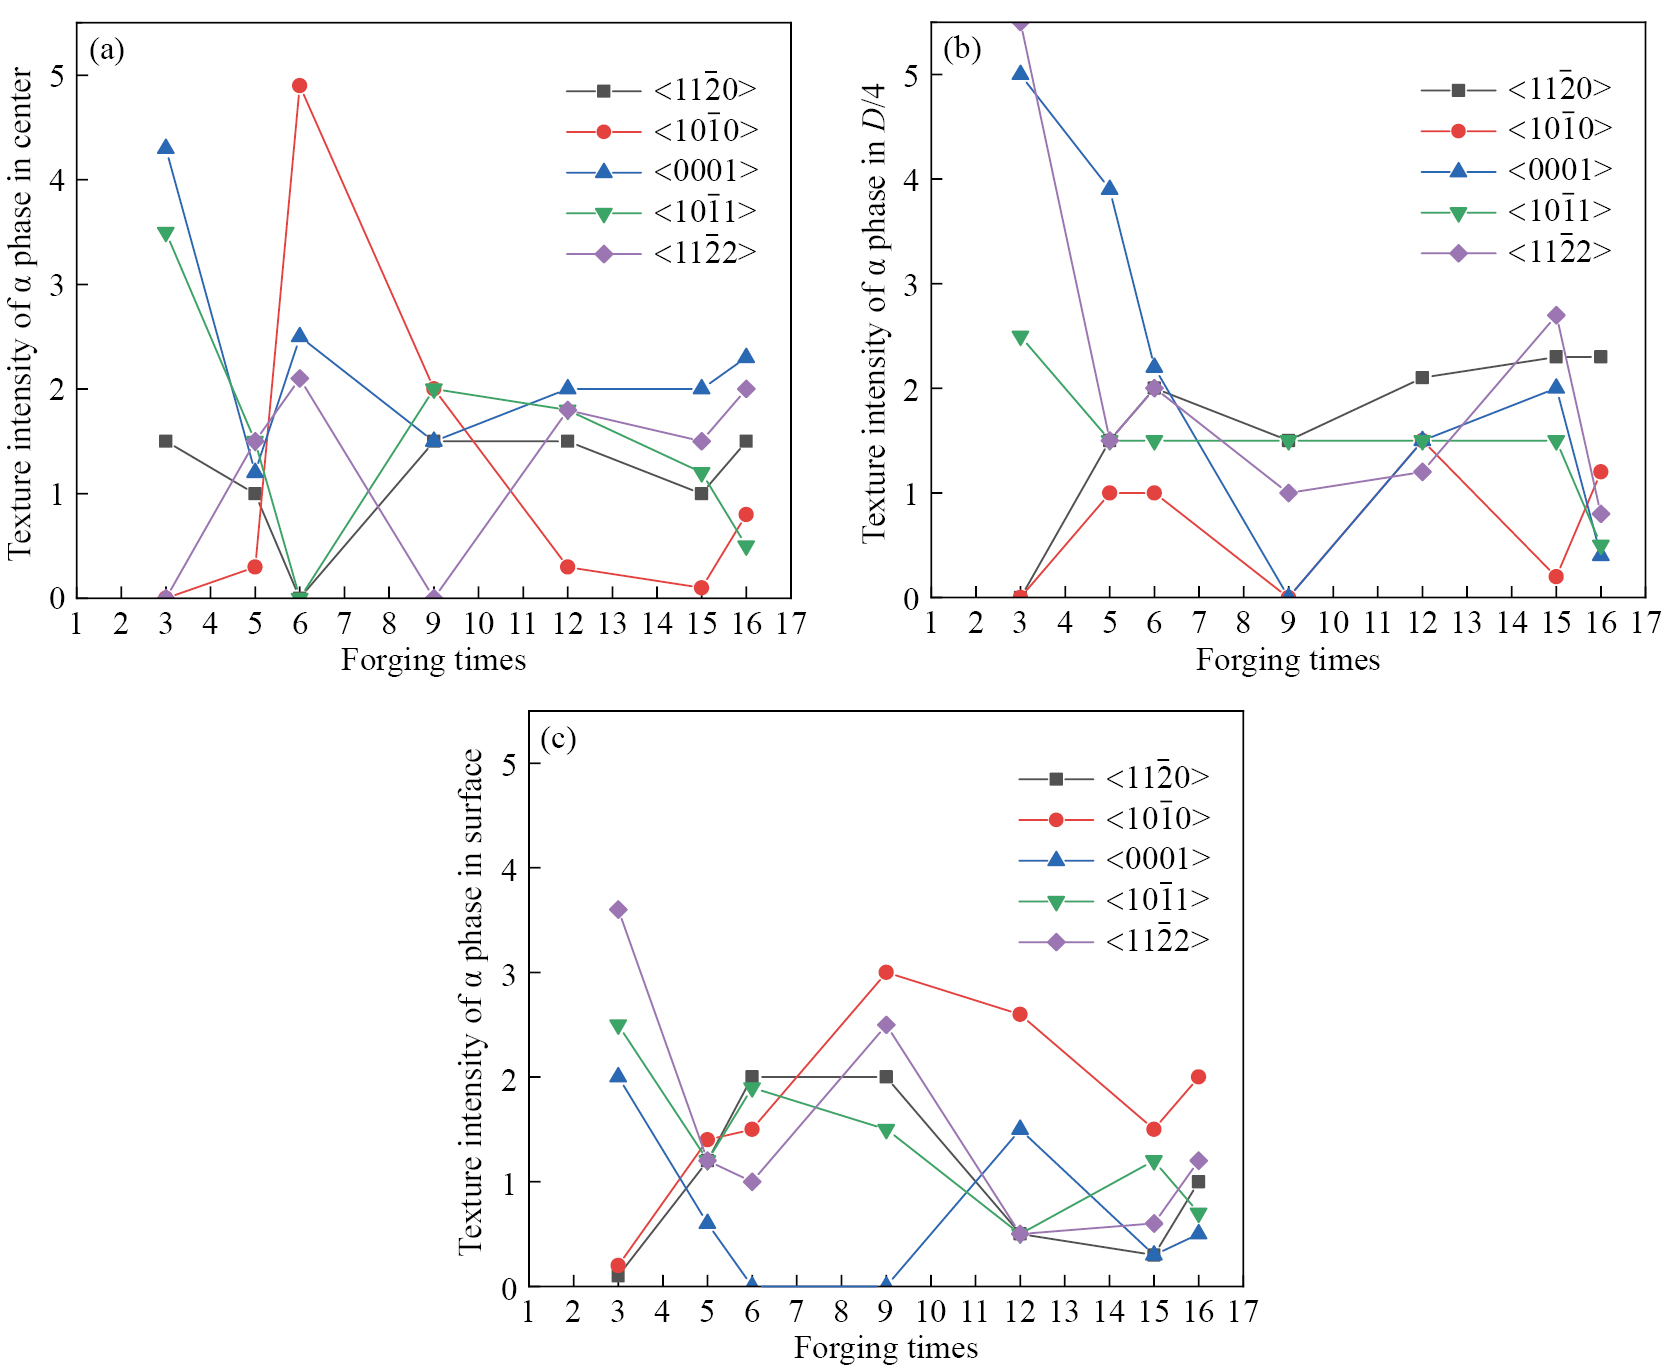
由于β→α相变后理论上会产生12种不同取向的α相变体,虽然受β相晶界[17–19]、β相位错[20–23]等因素影响会发生不同程度的变体选择[24–27],但TA19钛合金棒坯锻造过程中并未产生强烈的α相相变织构。图12为TA19钛合金棒坯在第3,5,6,9,12,15和16火次后不同位置的α相典型织构的织构强度图。单相区锻造后(第3和6火次),棒坯各位置基本以 <0001> 织构为主,而随着两相区锻造反复镦拔次数增多,心部仍以 <0001> 织构为主,但逐渐减弱(织构强度由4.3至2.3),D/4和表面位置分别逐渐向形变织构 <110> (织构强度2.3)和<100> 织构偏转(织构强度1.5)。由于新形成的等轴α相越来越多,且其取向较为随机,因此锻造完成后棒坯各位置的宏观织构都非常弱(心部至表面最高织构强度分别为:2.3(<0001>),1.9(<110>)和2.6(<100>))。值得注意的是,变形会使片层α相等轴化并偏离原晶簇的取向,但偏离程度有限,α相宏观织构的弱化主要依赖新形成的等轴α相。
1)TA19钛合金棒坯在单相区锻造后在原始β相内部形成多个集束状α相晶簇,取向以 <0001> 织构为主,织构强度最高为5.0;当锻造结束的实际温度低于相变点时,晶簇中片层α相参与变形并发生一定程度的碎化并偏离原有取向。
2)TA19钛合金棒坯在两相区锻造时,α相和残余β相都会参与变形;随着锻造火次增多,片层α相不断减小并发生等轴化,残余β相相变也会产生新的等轴α相。通过9火次两相区的锻造,各位置片层α相的平均晶粒尺寸减小程度不同,由心部至表层分别为12.8%,17.2%和28.2%;其等轴化程度逐渐接近,长宽比由心部至表面分别为1.89,1.83和1.73。
3)随着两相区锻造反复镦拔次数增多,α相的 <0001> 相变织构逐渐减弱并逐渐向较弱的形变织构 <100> 及 <110> 织构偏转,织构强度最高为2.6;由于片层α相偏离原晶簇取向的程度有限,α相宏观织构的弱化主要依赖新形成的等轴α相。
Lonardelli I,Gey N,Wenk H-R,Humbert M,Vogel S C,Lutterotti L. In-situ observation of texture evolution during α→β and β→α phase transformations in titanium alloys investigated by neutron diffraction[J]. Acta Materialia,2007,55(17):5718.
Karthikeyan T,Dasgupta A,Khatirkar R,Saroja S,Samajdar I,Vijayalakshmi M. Effect of cooling rate on transformation texture and variant selection during β→α transformation in Ti-5Ta-1.8Nb alloy[J]. Materials Science and Engineering A,2010,528(2):549.
Bhattacharyya D,Viswanathan G B,Fraser H L. Crystallographic and morphological relationships between β phase and the Widmanstätten and allotriomorphic α phase at special β grain boundaries in an α/β titanium alloy[J]. Acta Materialia,2007,55(20):6765.
Obasi G C,Birosca S,Prakash D G L,Fonseca J Q,Preuss M. The influence of rolling temperature on texture evolution and variant selection during α→β→α phase transformation in Ti-6Al-4V[J]. Acta Materialia,2012,60(17):6013.
Wang K,Li M Q. Morphology and crystallographic orientation of the secondary α phase in a compressed α/β titanium alloy[J]. Scripta Materialia,2013,68(12):964.
Obasi G C,Birosca S,Quinta F J,Preuss M. Effect of β grain growth on variant selection and texture memory effect during α→β→α phase transformation in Ti-6Al-4V[J]. Acta Materialia,2012,60(3):1048.
Bhattacharyya D,Viswanathan G B,Denkenberger R,Furrer D,Fraser H L. The role of crystallographic and geometrical relationships between α and β phases in an α/β titanium alloy[J]. Acta Materialia,2003,51(16):4679.
Leo P D G,Honniball P,Rugg D,Withers P J,Quinta F J,Preuss M. The effect of β phase on microstructure and texture evolution during thermomechanical processing of α+β Ti alloy[J]. Acta Materialia,2013,61:3200.
Germain L,Gey N,Humbert M,Vo P,Jahazi M,Bocher P. Texture heterogeneities induced by subtransus processing of near α titanium alloys[J]. Acta Materialia,2008,56:4298.
 顶部