目录图表
稀土永磁材料自问世以来对世界范围内的磁体工业产生了巨大的影响,得益于其优异的磁性能而迅速被应用在各个领域,科技的不断发展对稀土永磁材料的要求愈来愈高;钐铁氮(Sm-Fe-N)永磁材料被誉为第四代稀土永磁材料[1–3],在具备高的磁矩前提下拥有良好的热稳定性和高的居里温度。对钐铁氮材料的制备一直是国内外研究的热点,目前,通常采用的方法是使用要求成分的钐铁合金原料粉末进行氮化处理[4–6]。氮化处理的关键除了渗氮的方式方法外,另一影响因素即钐铁合金粉末原料的部分物理和化学性能的优劣程度[7–9]。
采用高压气雾化制备合金粉末具有技术方法可靠、晶粒细化效果好、偏析少以及雾化效率高等优势[10–11],但由于钐铁合金本身熔点高、Sm元素易挥发和Sm,Fe元素比例难控制等特性,导致制备的钐铁合金粉末的品质不稳定[12]。本文使用自行设计的高压气雾化骤凝炉通过调节不同雾化压力参数和不同腔室压力参数制备钐铁合金粉末;利用Image-Pro Plus 6.0软件对粒径进行测量、计算和统计,确定最佳参数的钐铁合金粉末,并将确定的粉末依据粒径筛分成七组尺寸范围,借助X射线衍射仪(XRD)、扫描电子显微镜(SEM)和能量弥散X射线谱仪(EDS)等设备进行微观形貌、结构、成分以及相组成的检测和分析,讨论粒径的变化对粉末的微观形貌、成分和结构的影响和变化关系[13]。
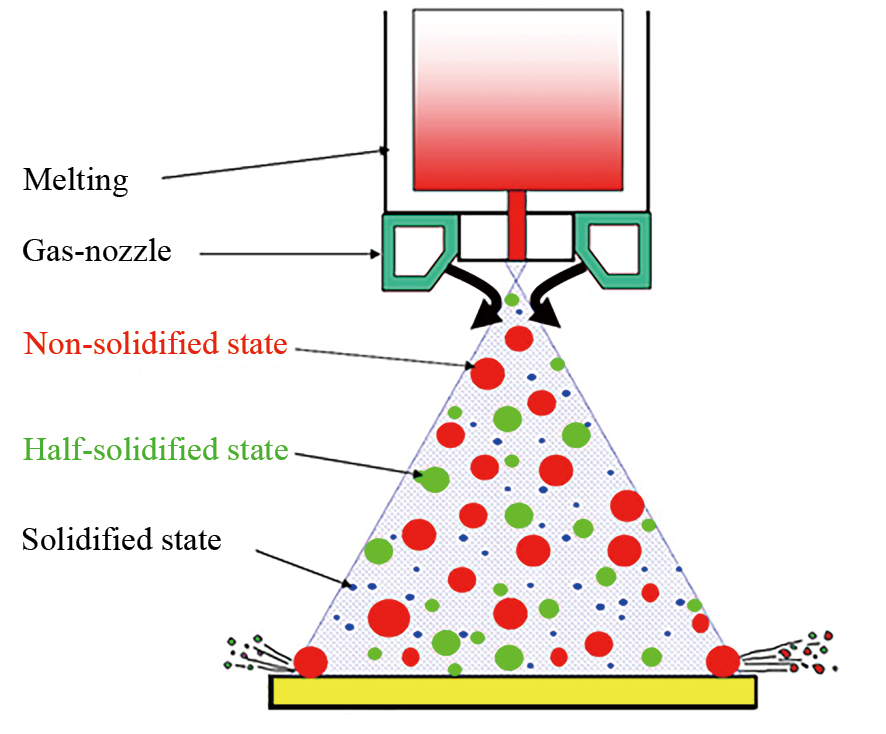
使用自行设计的高压气雾化骤凝炉设备对Sm,Fe成分分别为24%,76%的合金原料进行钐铁合金粉末的制备,雾化过程示意图如图1所示。为了保证在较大的雾化效率的前提下制得物理和化学性能均优的合金粉末,雾化器使用18个直径为0.5 mm的离散型圆柱喷嘴,均匀地围绕排列在一个直径是5 mm的圆柱形熔体导流管上,且两两对应喷嘴角度呈45°[14],类似Ames HPGA-I型[15]和USAG[16]型喷嘴设计。
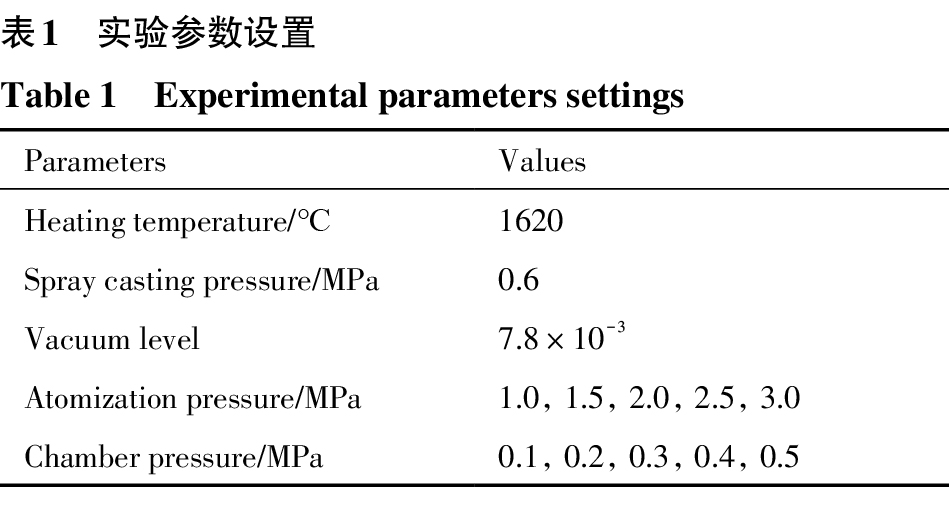
原料的加热方式采用中频感应加热,喷铸气体以及腔室压力调整气体均为高纯氩气,具体参数设置如表1所示。
对不同参数下雾化得到的钐铁合金粉末分别浸入无水乙醇中进行超声波清洗后真空封装并标记,存入真空箱中等待检测;为了提高检测结果的真实性、判断参数对雾化效果的影响的准确性,清洗和封装期间并不针对粉末的粒径进行筛选和挑选。
使用Image-Pro Plus 6.0图片分析软件对放大30倍的钐铁合金粉末SEM图像进行颗粒直径和相对应的数目关系进行测量并统计,图2为设定腔室压力为0.3 MPa,雾化压力分别为1.0,1.5,2.0,2.5和3.0 MPa制备的钐铁合金粉末的SEM图像。将测量数据和统计结果绘制成如图3所示的不同雾化压力下粉末粒径随数目的变化关系和如图4所示的不同雾化压力下粉末粒径相对占比关系。
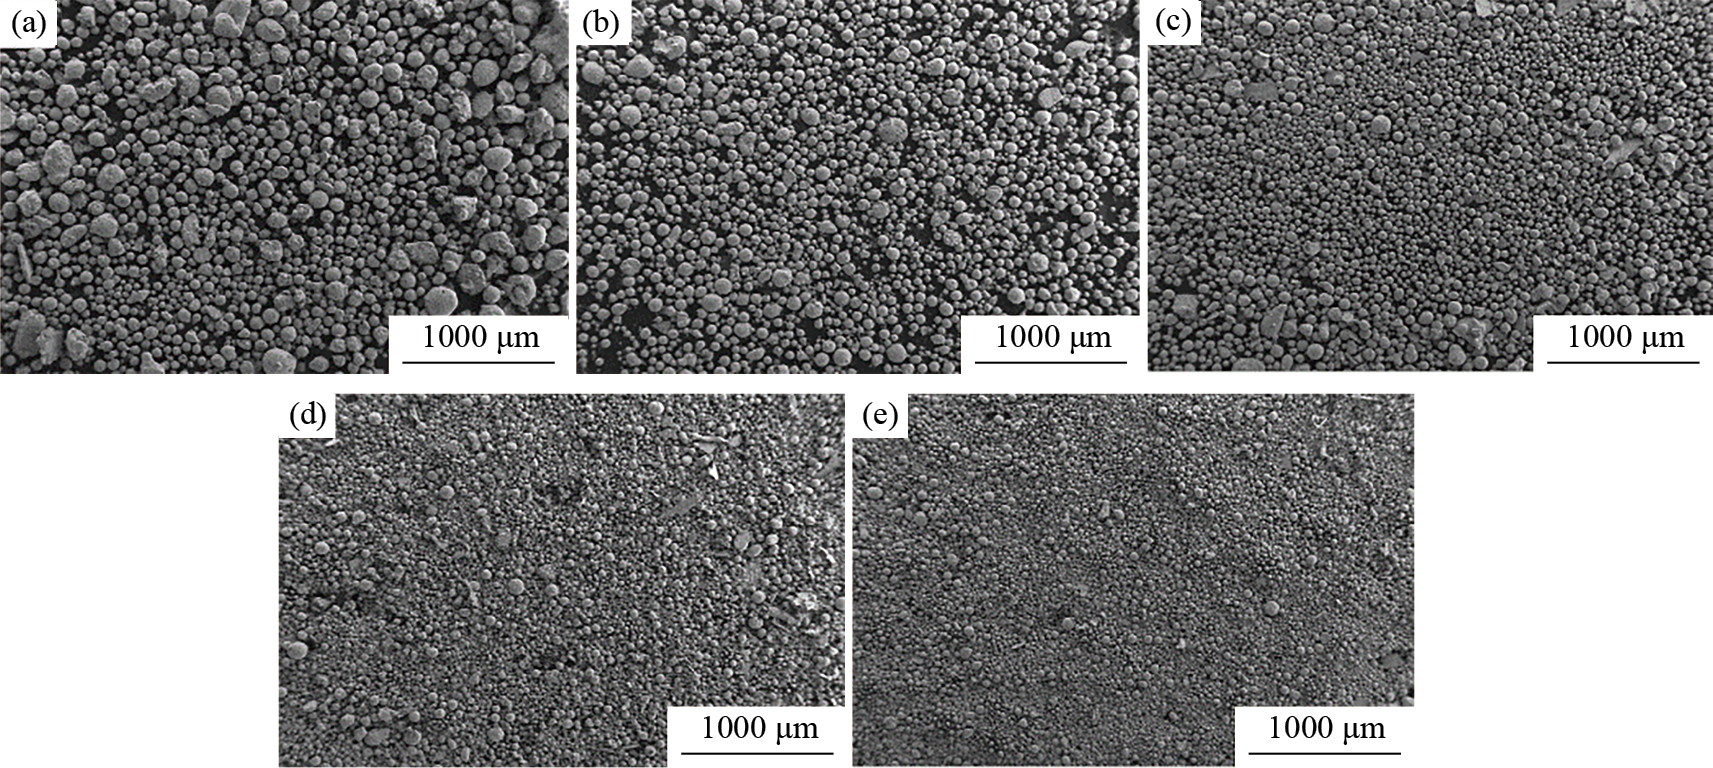
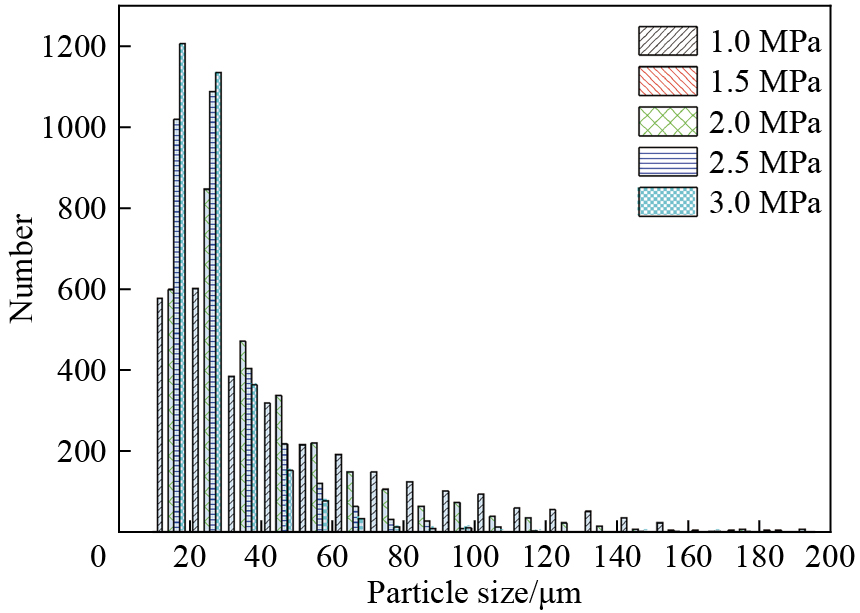
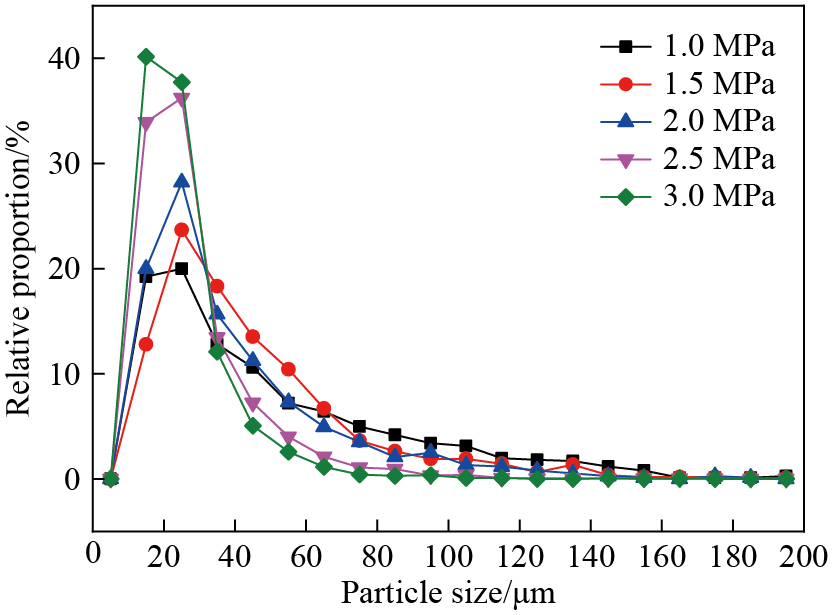
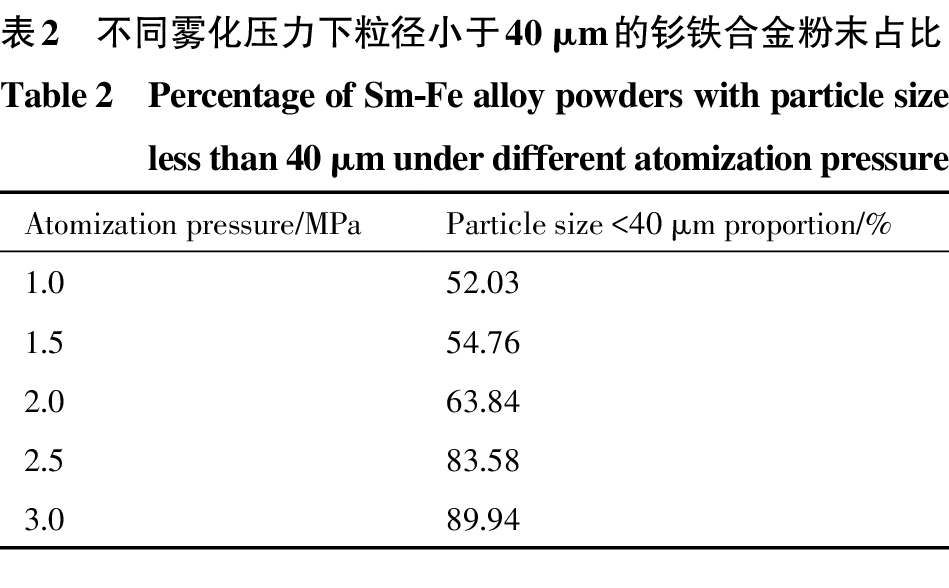
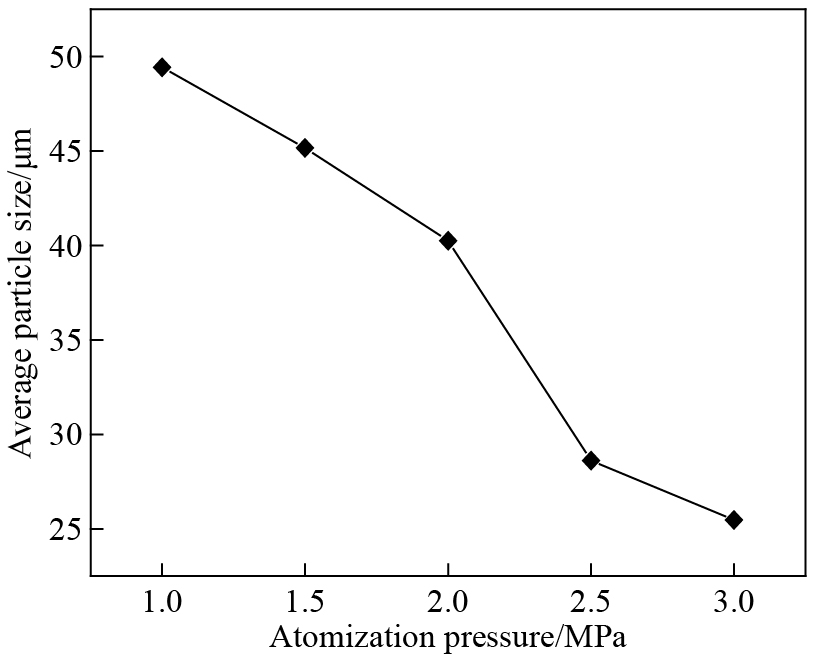
图3是在不同雾化压力下分别对随机挑选的3000个钐铁合金粉末颗粒的粒径进行统计后的结果;图4是在不同雾化压力下计算的钐铁合金粉末粒径相对占比关系。可以看出,图3和图4关系曲线均呈现正态分布,粒径小于50 μm的钐铁合金粉末随雾化压力变化较明显,超过50 μm后的粉末数目和相对占比关系变化温和;对比可知,随着雾化压力的升高,粒径在10~20和20~30 μm之间的钐铁合金粉末数量增多且在整体中的占比显著提升,在雾化压力增加到2.5 MPa时,增长幅度最大;当雾化压力达到3.0 MPa时,10~20和20~30 μm粒径的钐铁合金粉末占比均接近甚至超过40%,且根据表2可得粒径在40 μm以下的钐铁合金粉末占比高达89.94%;同时根据钐铁合金粉末的平均粒径随雾化压力的变化关系绘制折线图,如图5所示,可以看出,钐铁合金粉末平均粒径随雾化压力的增大迅速递减,在雾化压力增大到2.5 MPa时,钐铁合金粉末平均粒径可减小到30 μm以下,3.0 MPa时则达到25 μm的水平;雾化压力的增加对钐铁合金粉末粒径的细化效果尤为显著,这是因为雾化压力增加导致气液之间的相互作用力增加,即气体的冲击力增加,而液体的破碎主要靠的是气体的冲击力,故雾化压力的增加降低了粉末的粒径,最终确定本实验参数下最佳雾化压力为3.0 MPa。
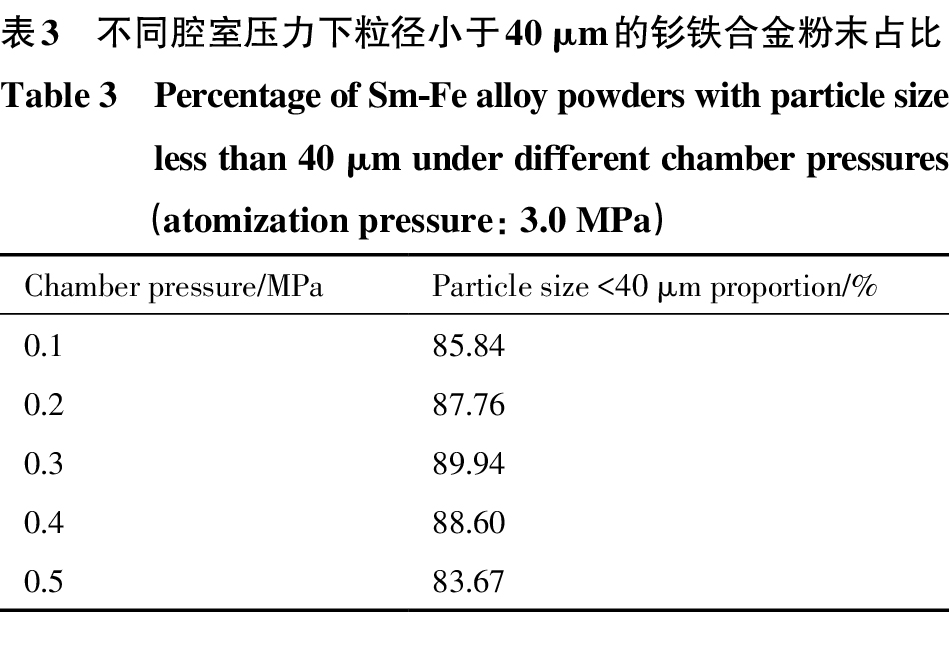
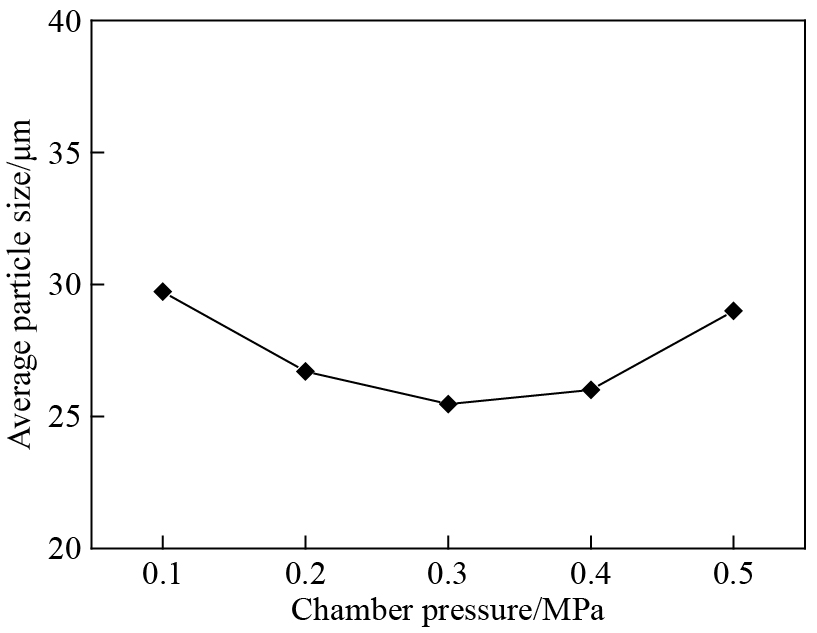
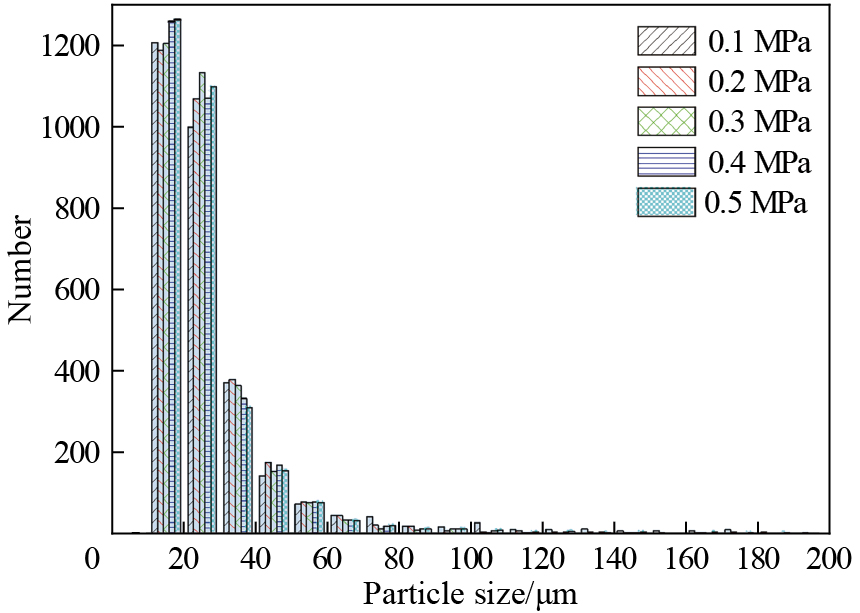
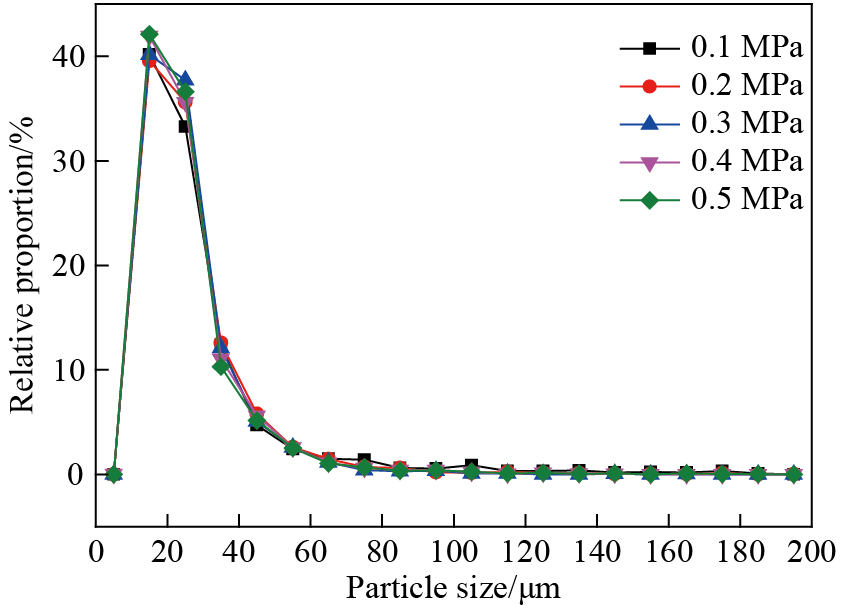
使用同样方法对设定雾化压力为3.0 MPa,腔室压力分别为0.1,0.2,0.3,0.4和0.5 MPa制备出的5种钐铁合金粉末进行测量、计算和统计。图6是在不同腔室压力下分别对随机挑选的3000个钐铁合金粉末颗粒的粒径进行统计后的结果,图7是在不同腔室压力下计算的钐铁合金粉末粒径相对占比关系,可以看出,腔室压力的变化对钐铁合金粉末粒径影响较小,5种压力下的粒径数数目和占比量几乎相同;并且由表3可知统计的粒径在40 μm以下的钐铁合金粉末占比量最小为83.67%,最大是在腔室压力为0.3 MPa下的粉末,其可占约89.94%,总的变化幅度并不明显;同时,从图8计算钐铁合金粉末平均粒径随腔室压力变化的关系曲线也可以看出,5种压力下钐铁合金粉末平均粒径的变化幅度在5 μm以内,且最大粒径不超过30 μm,最小粒径是在腔室压力为0.3 MPa下的粉末,约为25 μm;腔室压力的增加对钐铁合金粉末粒径的细化效果影响较小,在此确定本实验参数下最佳腔室压力为0.3 MPa。
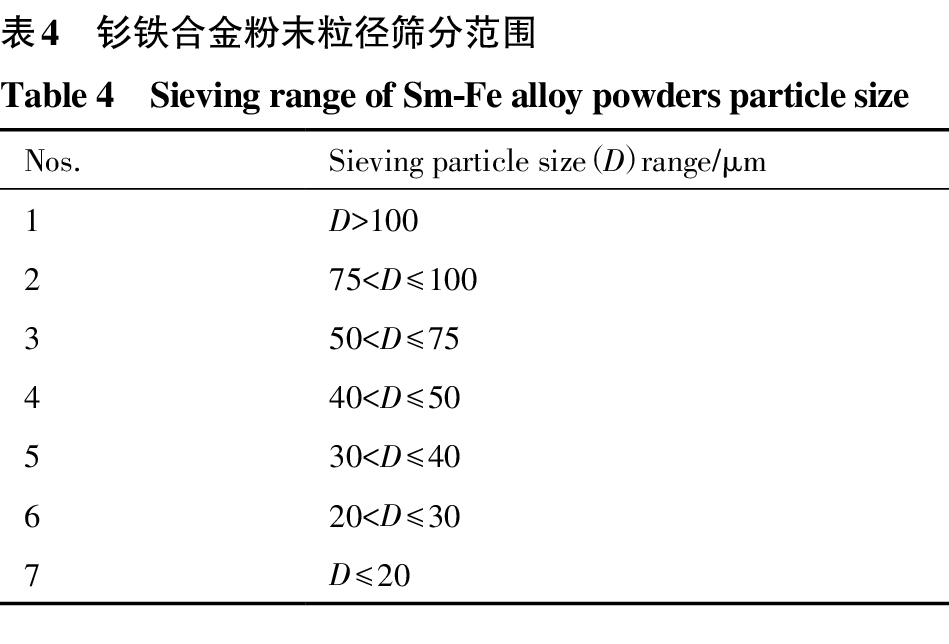
将确定好参数(腔室压力0.3 MPa,雾化压力为3.0 MPa)的钐铁合金粉末进行筛分,筛分范围如表4所示。分析粒径的变化导致高压气雾化钐铁合金粉末微观形貌、结构和成分的演变关系。
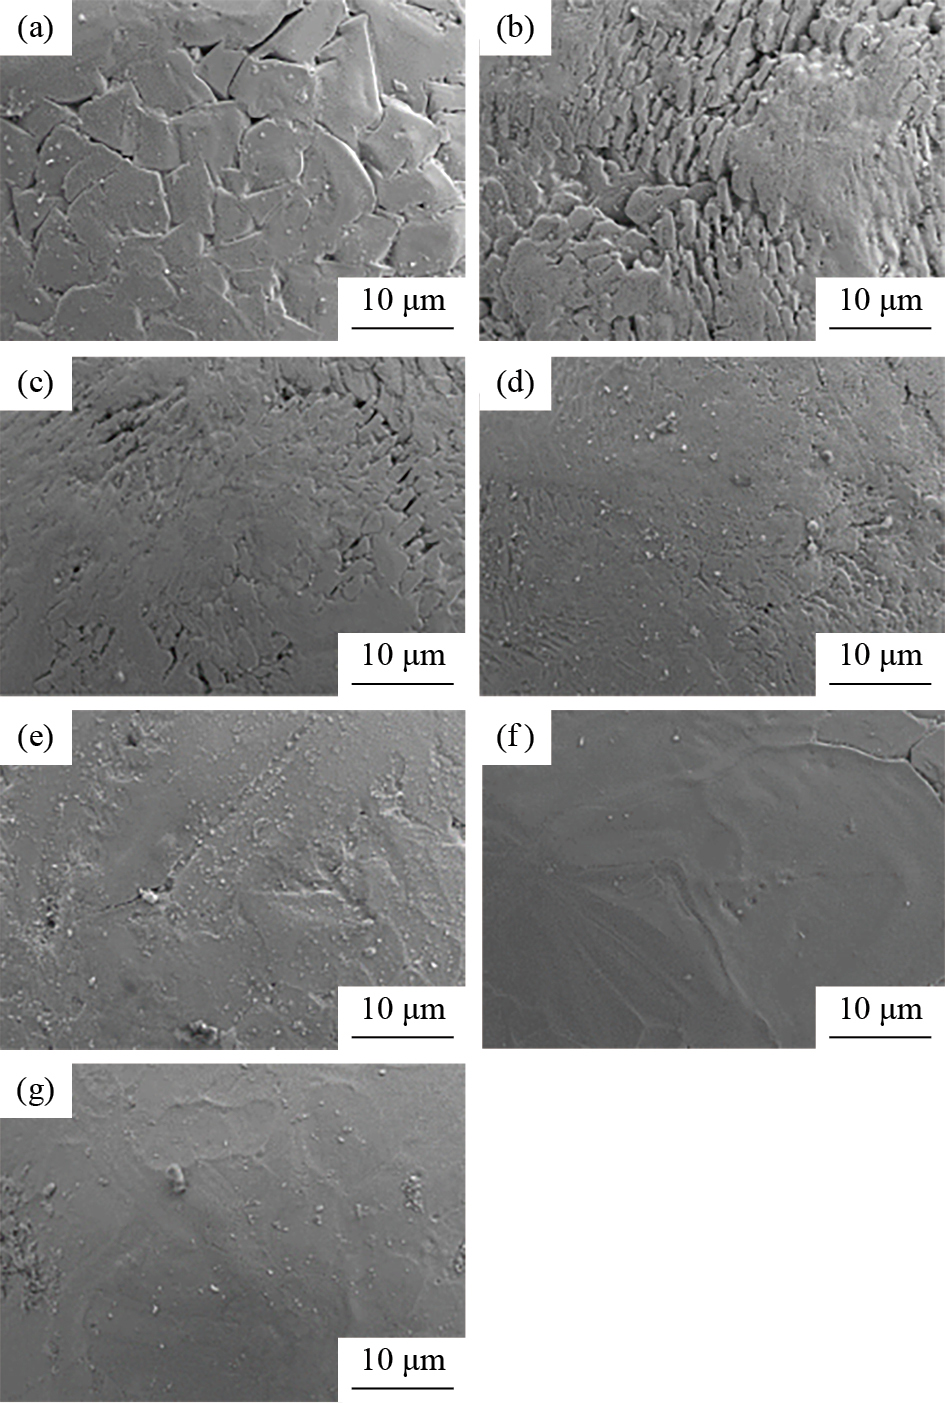
图9是7组不同尺寸范围的钐铁合金粉末单颗粒表面SEM图像(腔室压力0.3 MPa,雾化压力为3.0 MPa),随着粒径的减小,钐铁合金粉末的表面形貌得到了显著改善。由图9(a)可以看出,当粒径大于100 μm时,钐铁合金颗粒表面为粗大的方形结构组成,类似条状结构堆积而成,在此可推测条状物是粗大的树枝晶,这是因为冷却速率较慢导致枝晶在外部凝固后缓慢向颗粒内部生长导致;从图9(b~d)观察出颗粒表面由层片状结构形成,且在粒径为75~100 μm比较明显,随着粒径的减小,冷却速率的增加缩短了固化时间,抑制了枝晶的生长使层片状结构的尺寸逐渐减小,钐铁合金颗粒表面粗糙程度降低;从图9(e~g)可以看出,冷却速率的进一步提高导致层片状结构完全消失,粗糙度进一步下降,钐铁合金粉末表面趋于光滑。
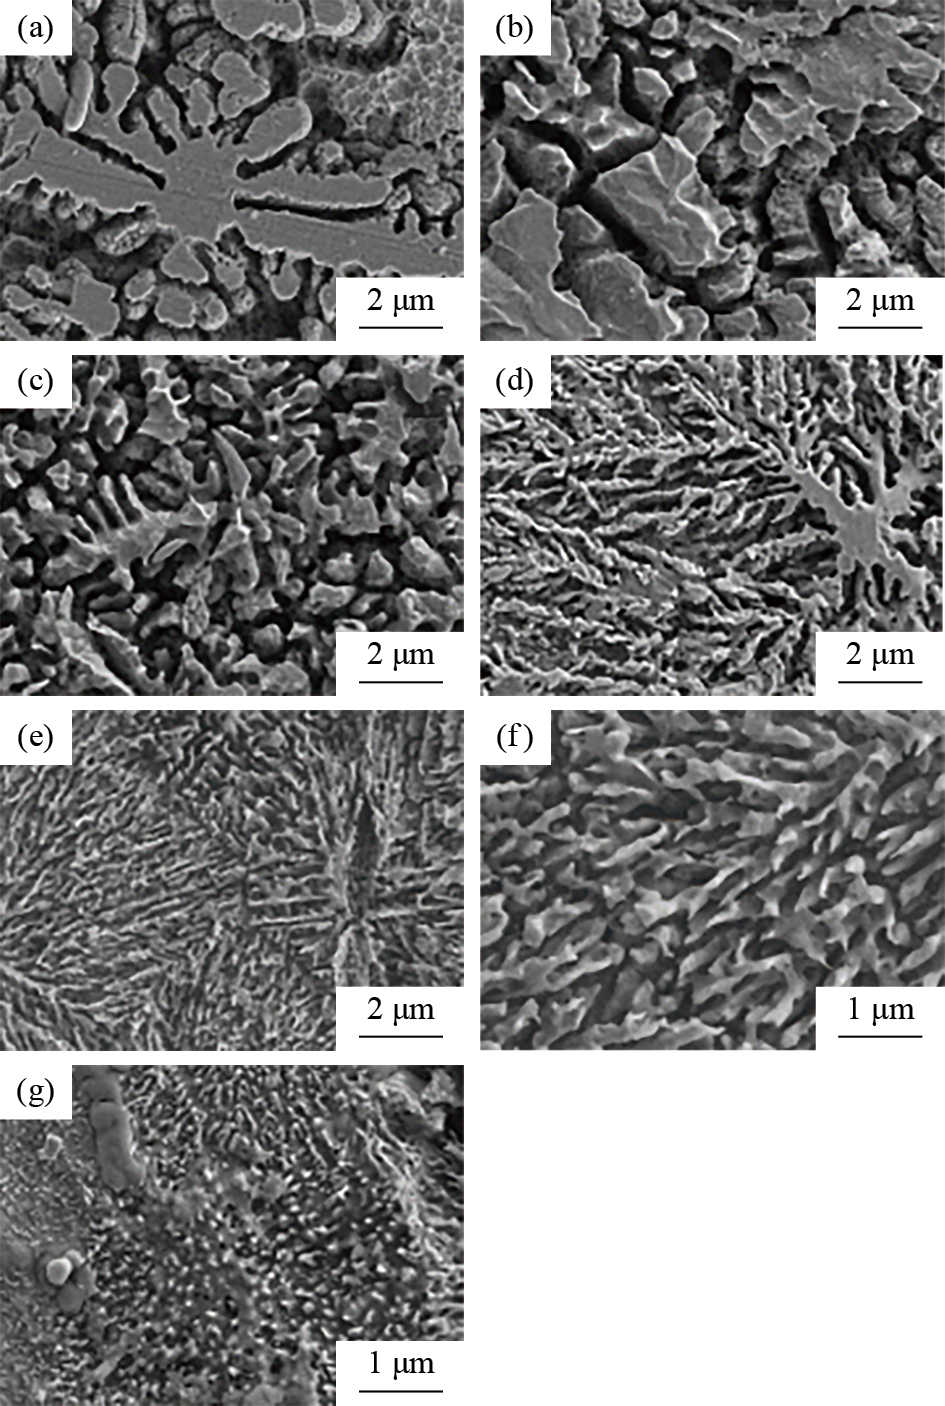
图10是对7组不同尺寸范围的钐铁合金粉末进行镶样、打磨、抛光后使用体积分数为4%的硝酸酒精腐蚀20 s后的SEM图像(腔室压力0.3 MPa,雾化压力为3.0 MPa)。由图10(a~c)可以看出,当粒径大于50 μm时,钐铁合金颗粒内部由基体和较粗大的树枝状晶组成,沿一次枝晶轴的法线方向的尺寸可达到1~3 μm,同时伴有二次枝晶的生长且二次枝晶臂间距较大;由图10(d)可以看出,粒径为40~50 μm的颗粒是粗大树枝状晶向细小等轴树枝晶的过渡阶段,在尺寸较大的一次枝晶上生长出了较细小的二次枝晶,枝晶方向具有规律性;图10(e~g)中颗粒内部完全由等轴树枝晶占据,各个等轴树枝晶存在各向异性,当粒径小于30 μm后等轴树枝晶进一步被细化,沿枝晶轴的法线方向的尺寸降低至0.1 μm以下;粒径的递减在改善钐铁合金粉末颗粒表面的光滑度的同时也对内部微观结构的组成产生较大的影响,其中对粗大的树枝晶向细小的等轴晶的转变尤为突出。
使用EDS分别对粒径为100 μm以上、40~50 μm以及30~40 μm钐铁合金粉末的SEM图像进行Sm,Fe元素扫描,结果如图11~13所示。图11是粒径为100 μm以上钐铁合金粉末内部Sm,Fe元素的分布结果,随机挑选了一个粗大树枝晶的一部分,如图11(b)所示,展示了两种元素的交叉分布结果,可以明显看出枝晶的元素组成是Fe;结合图11(d)确定枝晶上几乎没有Sm元素的参与,而Sm元素主要分布在包含枝晶周围的基体上;结合图11(c)确定基体元素同时包含了Sm,Fe两种元素,且两种元素比较均匀的分布在了基体上,出现这种结果的主要原因是钐铁合金粉末粒径较大也即冷却速率校低,使熔融液滴在缓慢固化过程中给予Fe元素足够长的时间生长成粗大的树枝状晶。
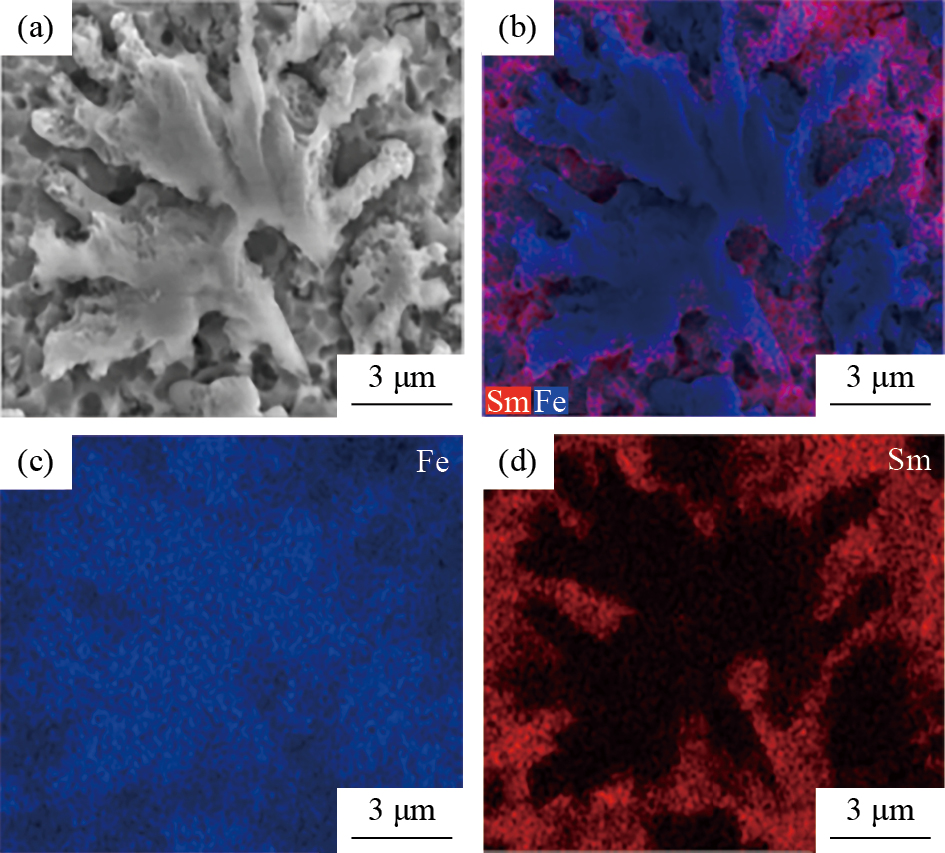
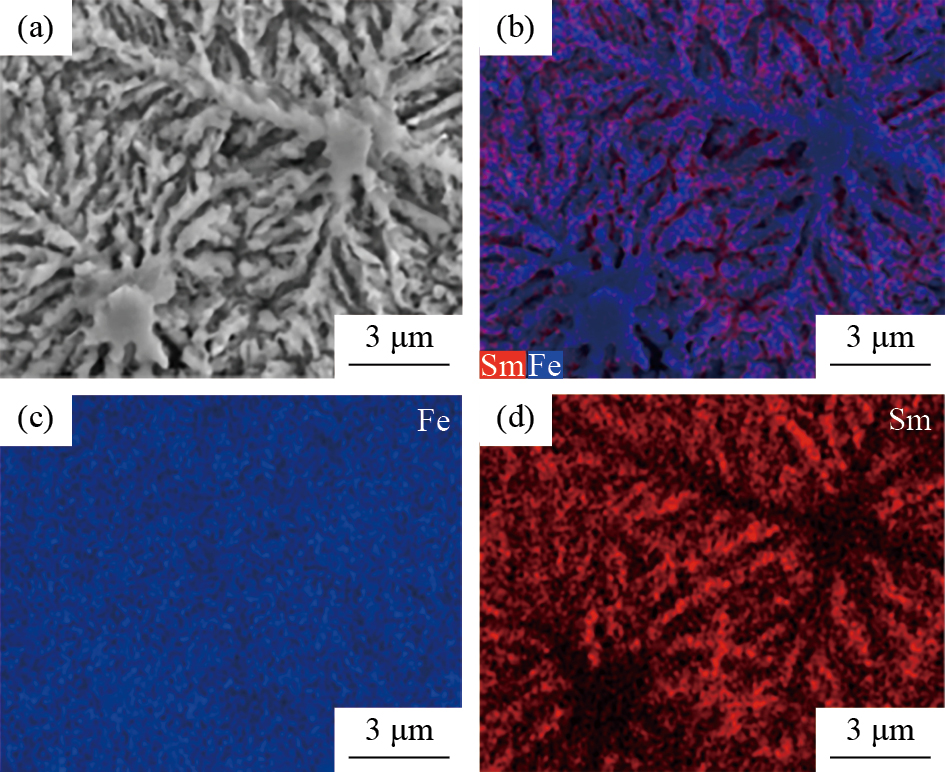
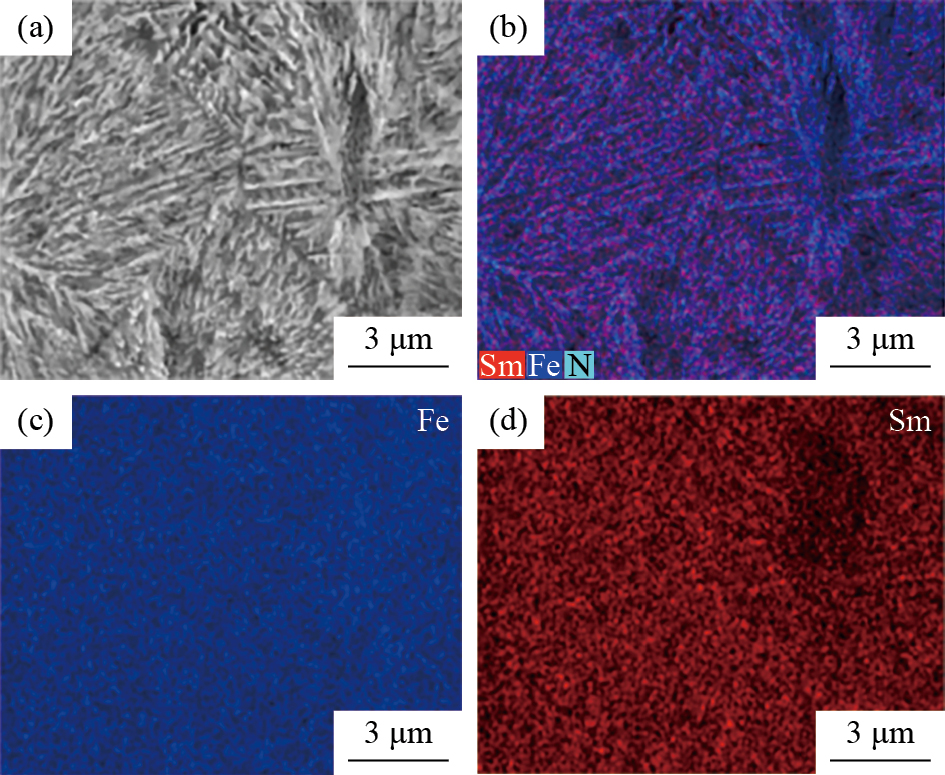
图12是粒径为40~50 μm钐铁合金粉末内部Sm,Fe元素的分布结果,此范围的树枝晶结构处于粗大的树枝晶向细小的等轴树枝晶转变的过渡阶段,结合图12(b,d)可知纯粹的Fe元素生长成的树枝晶结构显著减小,仅存在于较粗的一次枝晶上,且有较少的Sm元素分布,Sm元素主要的分布位置仍然是枝晶的间隙中;结合图12(c)Fe元素分布结果可知Fe元素均匀存在于枝晶臂上和枝晶间隙中;对比图11到图12的变化可知,随着树枝晶尺寸的减小,Fe元素和Sm元素在整体结构中的存在和分布逐渐趋于均匀化。
图13是粒径为30~40 μm钐铁合金粉末内部Sm,Fe元素的分布结果,此时粗大的树枝晶已随着冷却率的增加变成了细小的等轴树枝晶,由图13的(b,d)看出Sm元素以比较均匀的分布方式存在于等轴树枝晶和基体之间,即使在放大10000倍的SEM拍摄下仍无法在图13(d)中显示出类似图11和图12的由Fe元素长大的树枝晶结构;而在图13(c)中Fe元素更加均匀的分布在整个结构中;此状态下的Sm,Fe元素分布已被显著均匀化。
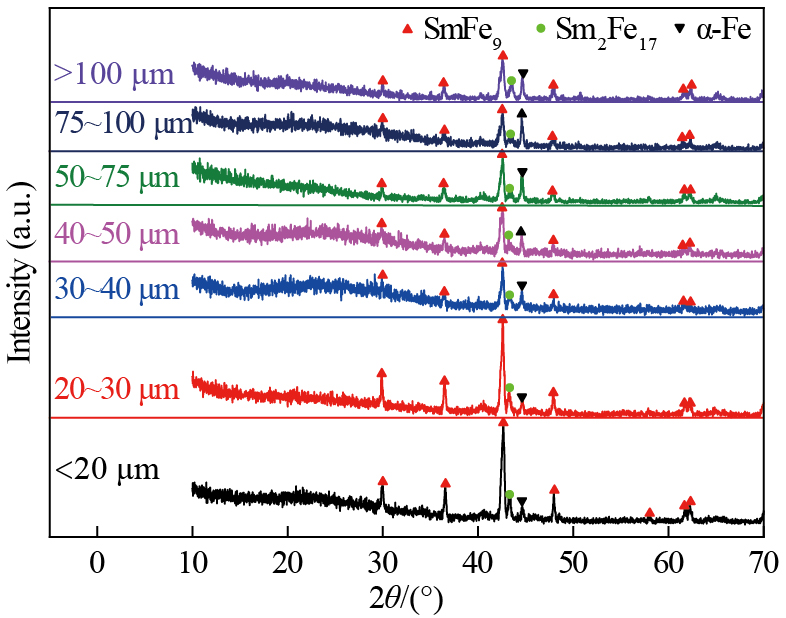
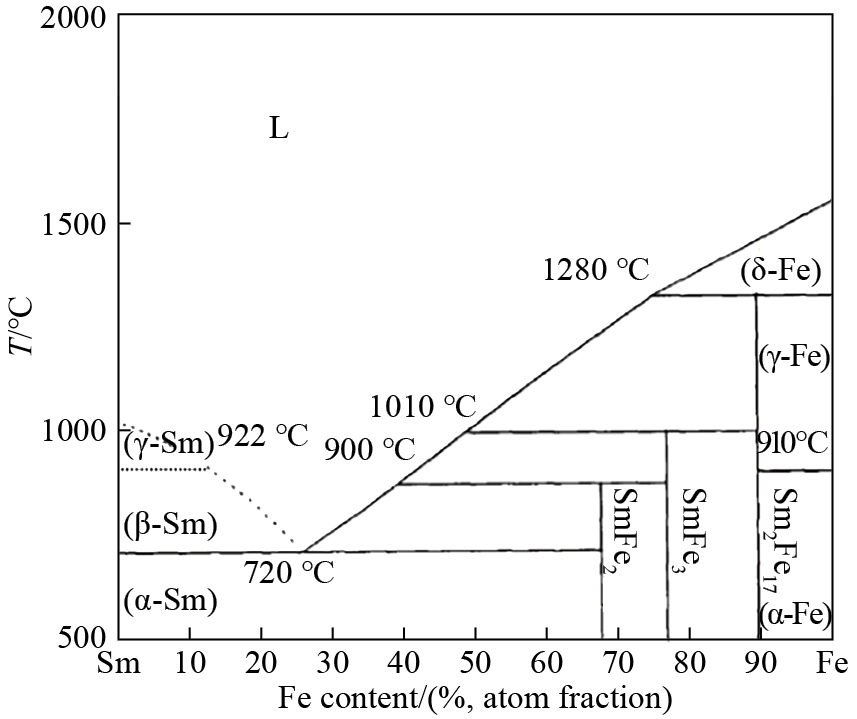
图14为7组不同尺寸范围的钐铁合金粉末的XRD图谱,可以看出,钐铁合金粉末主要由α-Fe,Sm2Fe17和SmFe9这3种物相结构组成。α-Fe相的衍射峰强度随粒径的减小而降低,结合图15的Sm-Fe二元合金相可知:钐铁合金经过包晶反应所形成,温度(T)的降低使液相钐铁合金首先形成δ-Fe相,经过包晶反应后剩余δ-Fe转变成γ-Fe枝晶,并且在冷却速率较低时γ-Fe枝晶极易长大,当温度低于910 ℃后,剩余的γ-Fe枝晶全部转变成α-Fe相,随着合金粉末粒径的减小,冷却速率不断提高导致大的过冷度,显著抑制δ-Fe相形核以及1280 ℃时的包晶反应后γ-Fe枝晶的生长,最终导致转化的α-Fe相也相应减;对于Th2Zn17型的 Sm2Fe17相来说其与α-Fe相的变化恰好相反,随着粒径的减小,衍射峰强度逐渐提高但变化幅度较浅,并且Sm2Fe17相在整个粉末颗粒结构中的占比较TbCu7型SmFe9相低得多,主要原因是Sm2Fe17相结构的形成对Sm成分极为敏感,原料在熔融过程中Sm的大量挥发导致Sm的相对含量降低1%~2%,随着雾化压力的增大Sm的损失率会进一步加大,同时冷却速率的增大更加有利于获得TbCu7型的SmFe9相,故Th2Zn17型的Sm2Fe17相结构含量较低,最终得到较多亚稳态的TbCu7型SmFe9相;当粒径小于30 μm后,合金粉末的冷却速率达到一个新的数量级,亚稳态TbCu7型SmFe9相的衍射峰强度显著增强,锐度增高,半高宽降低,说明合金粉末颗粒中组织结构有序性和SmFe9的晶体化程度高。
1)使用自行设计的高压气雾化骤凝炉雾化出钐铁合金粉末并借助SEM和Image-Pro Plus 6.0图片分析软件对不同雾化压力以及不同腔室压力下制备的粉末进行粒径的测量、计算和统计,可知雾化压力对雾化粉末粒径影响显著,腔室压力产生较小的影响,确定在此设备下最佳的雾化压力为3.0 MPa,腔室压力为0.3 MPa,钐铁合金粉末平均粒径达到25 μm以下,小于40 μm的粉末约占总雾化粉末的89.94%。
2)粒径的减小可显著改善钐铁合金粉末的表面形貌。由最初的粗大方形结构过渡到层片状结构最终形成光滑的颗粒表面;粗大的方形形貌类似条状结构堆积而成,由冷却速率较慢导致枝晶在外部凝固后缓慢向颗粒内部生长导致;层片状结构的尺寸随着粒径的减小逐渐减小,颗粒表面由粗糙逐渐趋于光滑。
3)粒径的递减对钐铁合金粉末微观结构影响较大,使钐铁合金粉末内部的基体和生长在基体周围的粗大树枝状晶结构转变成为细小的等轴树枝晶结构。
4)粉末粒径的减小显著改变了钐铁合金粉末内部Sm,Fe元素的分布状态,使Sm,Fe元素在每个合金粉末中的存在和分布均匀化,且粒径在40 μm以下的粉末即可达到Sm,Fe元素分布均匀的效果。
5)钐铁合金粉末主要由α-Fe,Sm2Fe17和SmFe9这3种物相结构组成。Sm的大量挥发和冷却速率的增大更加有利于获得亚稳态的TbCu7型SmFe9相,当粒径小于30 μm后亚稳态TbCu7型SmFe9相组织结构有序性和晶体化程度显著升高。
Hoffer G,Strnat K. Magnetocrystalline anisotropy of YCo5 and Y2Co17[J].IEEE Transactions on Magnetics,2003,2(3):487.
Kobayashi K,Iriyama T,Yamaguchi T. Magnetic properties of the single magnetic domain particles of Sm2Fe17Nx compounds[J].Journal of Alloys Compounds,1993,193(1-2):235.
Ye J W,Liu Y,Li M,Gao S J. Structural change in Sm2Fe17 alloys during homogenization and HD processing[J].Materials Characterization,2007,58(2):108.
Lee C H,Reitzr D. An experimental study of the effect of gas density on the distortion and breakup mechanism of drops in high speed gas stream[J].International Journal of Multiphase F1ow,2000,26(2) :229.
Andrew M M,Leane F,Robert F. Estimation of cooling rates during close-coupled gas atomization using secondary dendrite arm spacing measurement[J].Metallurgical and Materials Transactions B,2013,44(4):992.
 顶部