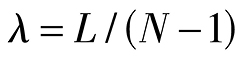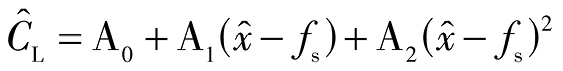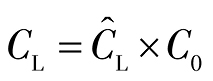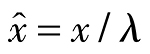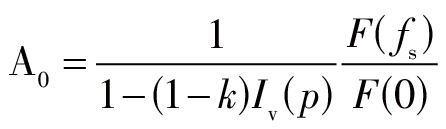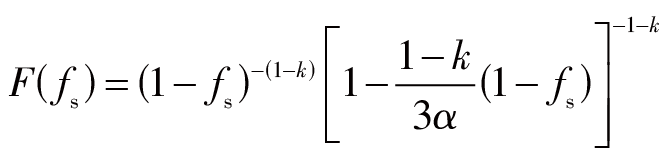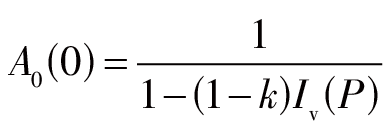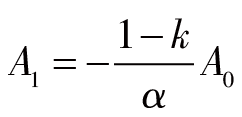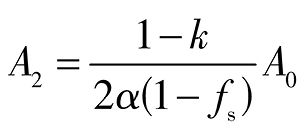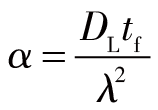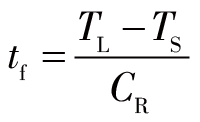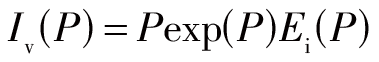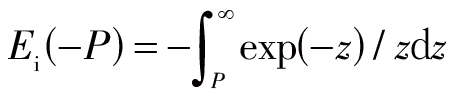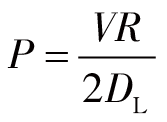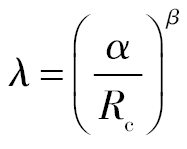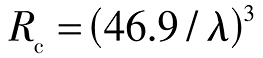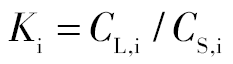目录图表
高温合金DD10是一种新型的镍基单晶高温合金,有良好的持久寿命和低的蠕变性能,是航空航天发动机涡轮叶片的首选材料,其一般是由母合金重熔后定向凝固制成。高温合金母合金的合金含量高,凝固过程中元素的微观偏析较为严重,可能会导致大尺寸的碳化物、共晶相等脆性相的析出[1]。母合金中的脆性相在后续的定向凝固过程中难以去除,会带到相关应用产品如涡轮叶片中,并大大降低产品的性能[2–4]。
改善微观偏析的常用方法有改变浇注温度、提高冷却速度等[5–6]。王永锋[7]发现随着浇注温度的升高,高温合金DZ417G中微观偏析呈现先减小后增大的趋势,其认为微观偏析受冷却速度和糊状区宽度的共同影响。Gong等[8]研究表明提高高温合金K417G的冷却速度可以降低Ti,Mo和Cr等合金元素的微观偏析。王浩宇等[9]发现,在升高浇注温度时,镍基高温合金GH625中Nb的偏析也是呈现先减小后增大的规律。但Halvaee和Talebi[10]研究表明,随着浇注温度的升高,铜锡合金C9220中Pb和Sn的微观偏析程度是逐渐增加的规律。综上可知,浇注温度对不同合金的微观偏析影响存在差异,因此,浇注温度对DD10母合金的微观偏析的影响需要进一步研究。
谷雨等[11]研究了高温合金GH4738中碳化物的析出,结果表明,提高冷却速度可以使碳化物变得更加细小弥散,减小对产品性能的危害。Liu等[12]研究了高温合金Inconel 738 LC析出的碳化物尺寸和形貌,结果表明随着冷却速度的增大,碳化物的尺寸呈现先增大后减小的规律。不同合金体系中碳化物的析出机制可能存在本征差异,而浇注温度对DD10母合金的冷却速度以及碳化物析出的影响报道较少,因此本文拟对其进行研究。
本文使用真空感应炉冶炼1.3 kg的DD10母合金铸锭,通过光学显微镜(OM),电子探针显微分析(EPMA),扫描电镜(SEM)和能谱仪(EDS)等实验手段对比了不同浇注温度下铸锭的显微组织、微观偏析和碳化物。基于DD10母合金的化学成分和Thermo-Calc热力学软件,建立了微观偏析模型,结合实验结果,分析了不同浇注温度对冷却速度、微观偏析以及碳化物析出的影响规律。
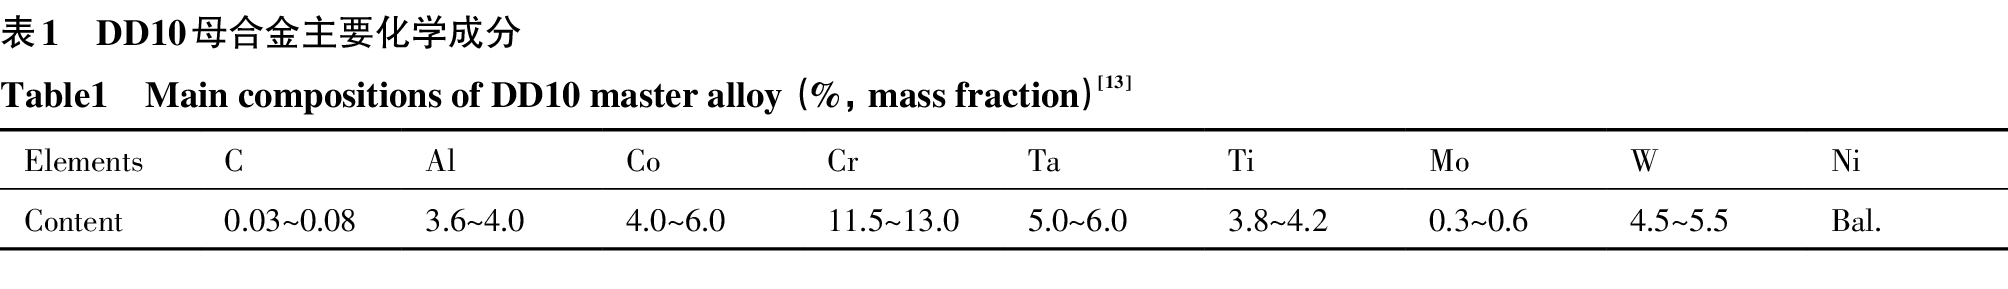
使用实验室真空感应炉冶炼1.3 kg的DD10母合金铸锭,其主要成分见表1[13]。首先在真空感应炉中加入Ni,Cr,Co和Ta等,待合金全部熔化后,在1600 ℃保温5 min。然后加入易氧化元素(Al和Ti),精炼5 min,随后进行浇注,空冷至室温。在浇注时严格控制浇注温度,浇注温度分别设置为1360,1380和1400 ℃。
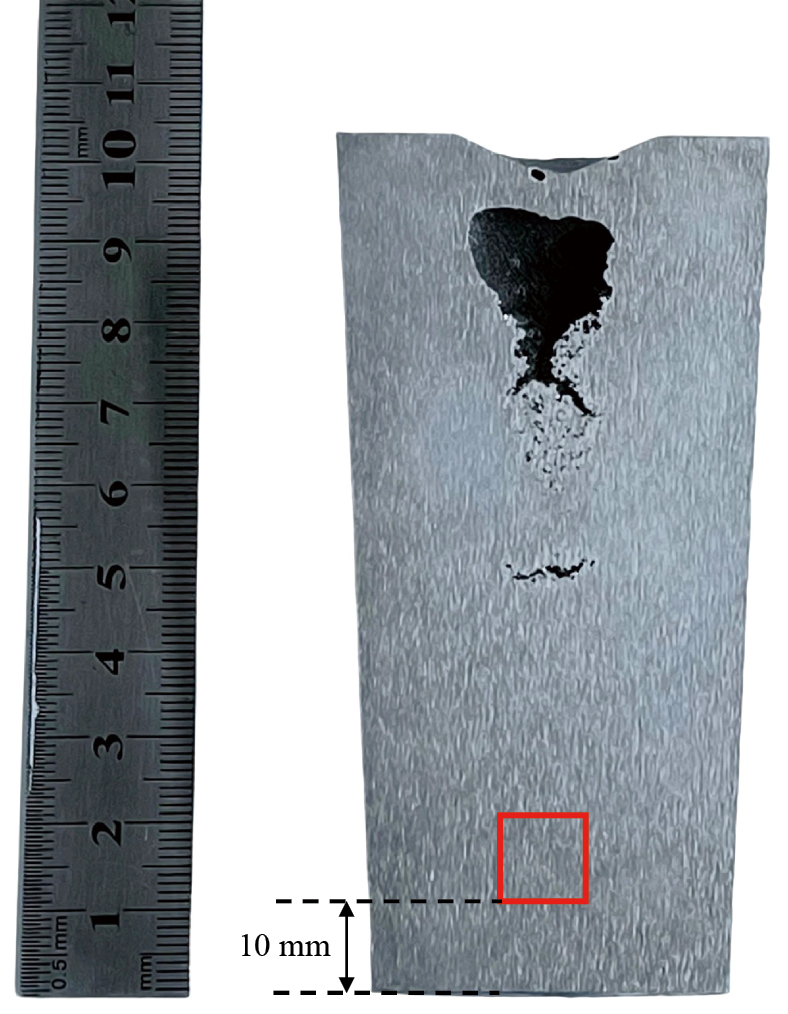
在距离铸锭底部10 mm的中心线处取一个10 mm×10 mm×10 mm的试样进行分析,其取样位置如图1所示。试样经研磨抛光后,利用MLA250型SEM和EDS对试样中的碳化物进行观察,并对其数量和尺寸进行统计。随后用显微腐蚀液(76.45% HCl+7.21% H2SO4+16.34% CuSO4)[14]腐蚀,使用OM观察DD10母合金的显微组织,并利用Image-Pro Plus图像处理软件统计二次枝晶臂间距,其测量方法如式(1)[9]:(1)式中,λ为二次枝晶距,μm;L为一次枝晶干的长度,μm;N为二次枝晶的数量。此外,采用电子探针(EPMA)对不同浇注温度的试样进行面扫和点扫,观察铸锭的微观偏析情况。
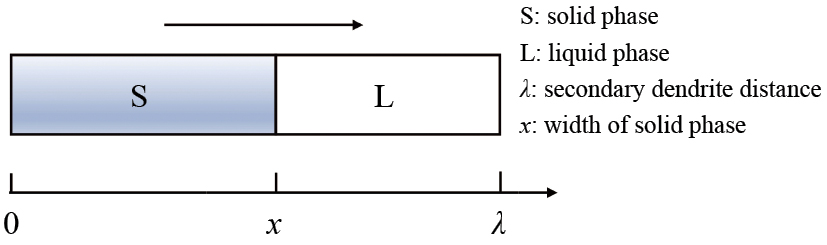
微观偏析模型假定溶质在固相中无扩散,在液相中有限扩散,且凝固速率是呈线性增长,枝晶凝固示意图如图2所示,液相中溶质分布见式(2~3)[15]:(2)(3)式中,为距离的无量纲参数;CL为液相中溶质在位置为时的质量分数;fs为固相率;C0为溶质初始的质量分数,为液相中元素质量分数的无量纲参数。其中:(4)(5)(6)(7)(8)(9)式中,x为距最初凝固区域的距离;λ为二次枝晶距;k为平衡分配系数;α为元素的凝固参数;F(0)为无量纲常数;Iv(P)为Ivantsov函数。元素的凝固参数α可表示为[16]:(10)式中,DL为元素在液相中的扩散系数;tf为局部凝固时间。局部凝固时间tf又可以表示为[16]:(11)式中,TL为液相线温度;TS为固相线温度;CR为冷却速度。Ivantsov函数Iv(P)的表达式为[17]:(12)(13)(14)式中,P为Pe数(佩克莱数);V为凝固时液相的流动速度;R为枝晶的尖端半径;Ei(-P)为指数积分函数;z为积分变量。
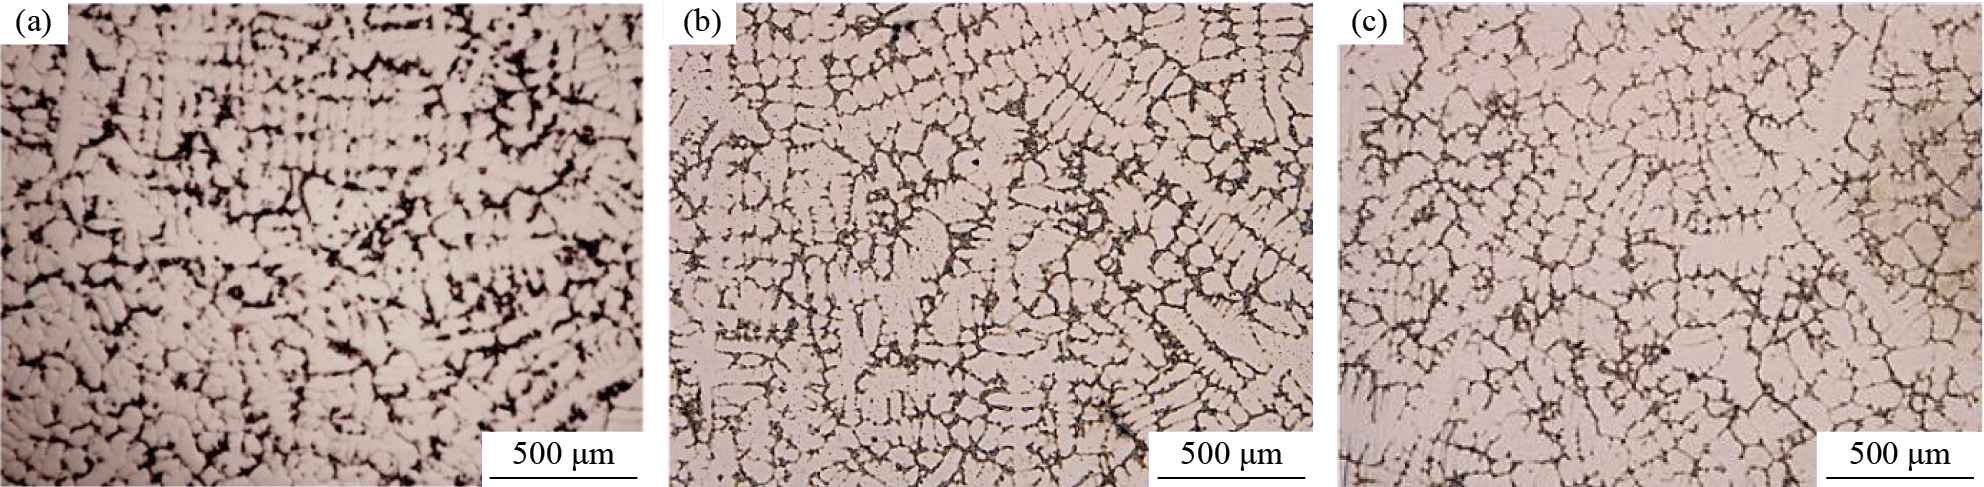
图3为不同浇注温度下的DD10母合金的显微组织。DD10母合金的显微组织为发达的树枝晶,随着浇注温度的升高,DD10母合金的树枝晶变得更加粗大。
本文分别统计不同浇注温度下DD10母合金的二次枝晶距,其结果如图4(a)所示。由图4(a)可以看出:随着浇注温度的升高,DD10母合金的二次枝晶距呈现增大的趋势。这是因为当合金成分不变时,合金的二次枝晶距λ主要受冷却速度的影响,其影响规律可用式(15)表示[18]:(15)式中,λ为二次枝晶距,μm;Rc为冷却速度,K·s−1;α和β为常数,只与合金成分有关。由此可知,当合金成分一定时,二次枝晶距和冷却速度成反比例关系。
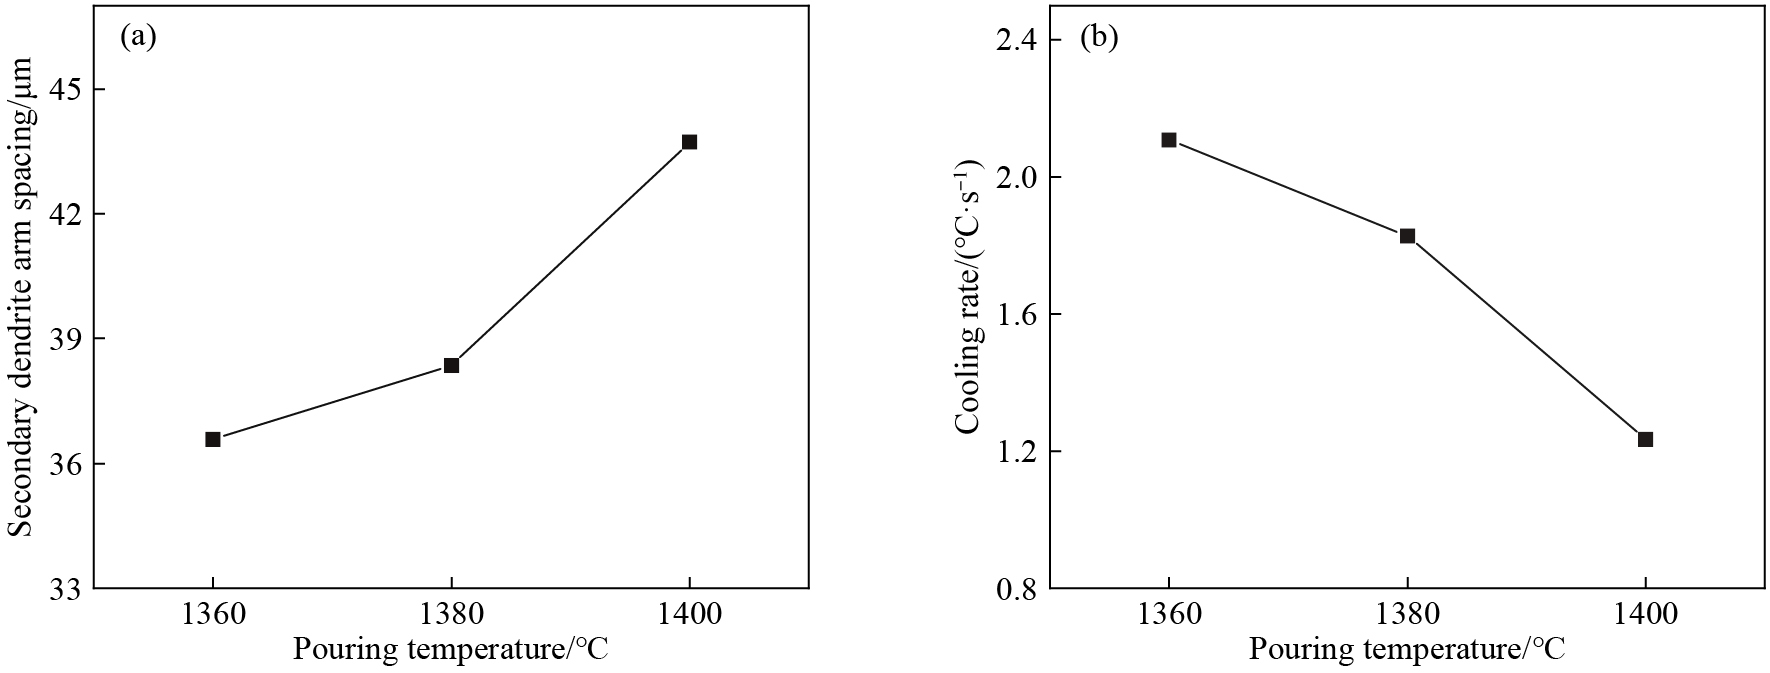
本文采用了Zhao等[18]通过大量实验总结的冷却速度和二次枝晶距的表达式,如式(16)所示,利用该公式计算出DD10母合金不同浇注温度下的冷却速度如图4(b)所示。(16)
由图4(b)可知,随着浇注温度的升高,合金的冷却速度是随之减小的。
图5为DD10母合金在不同浇注温度下枝晶间合金元素的分布情况,从图中可以看出Al,Ta和Ti都是在枝晶间富集,表现为正偏析,其中Ta和Ti的偏析较为严重;Co,Cr和W在枝晶干富集,表现为负偏析,其中W的偏析较为严重;而Mo分布相对均匀,没有表现出明显的偏析倾向。
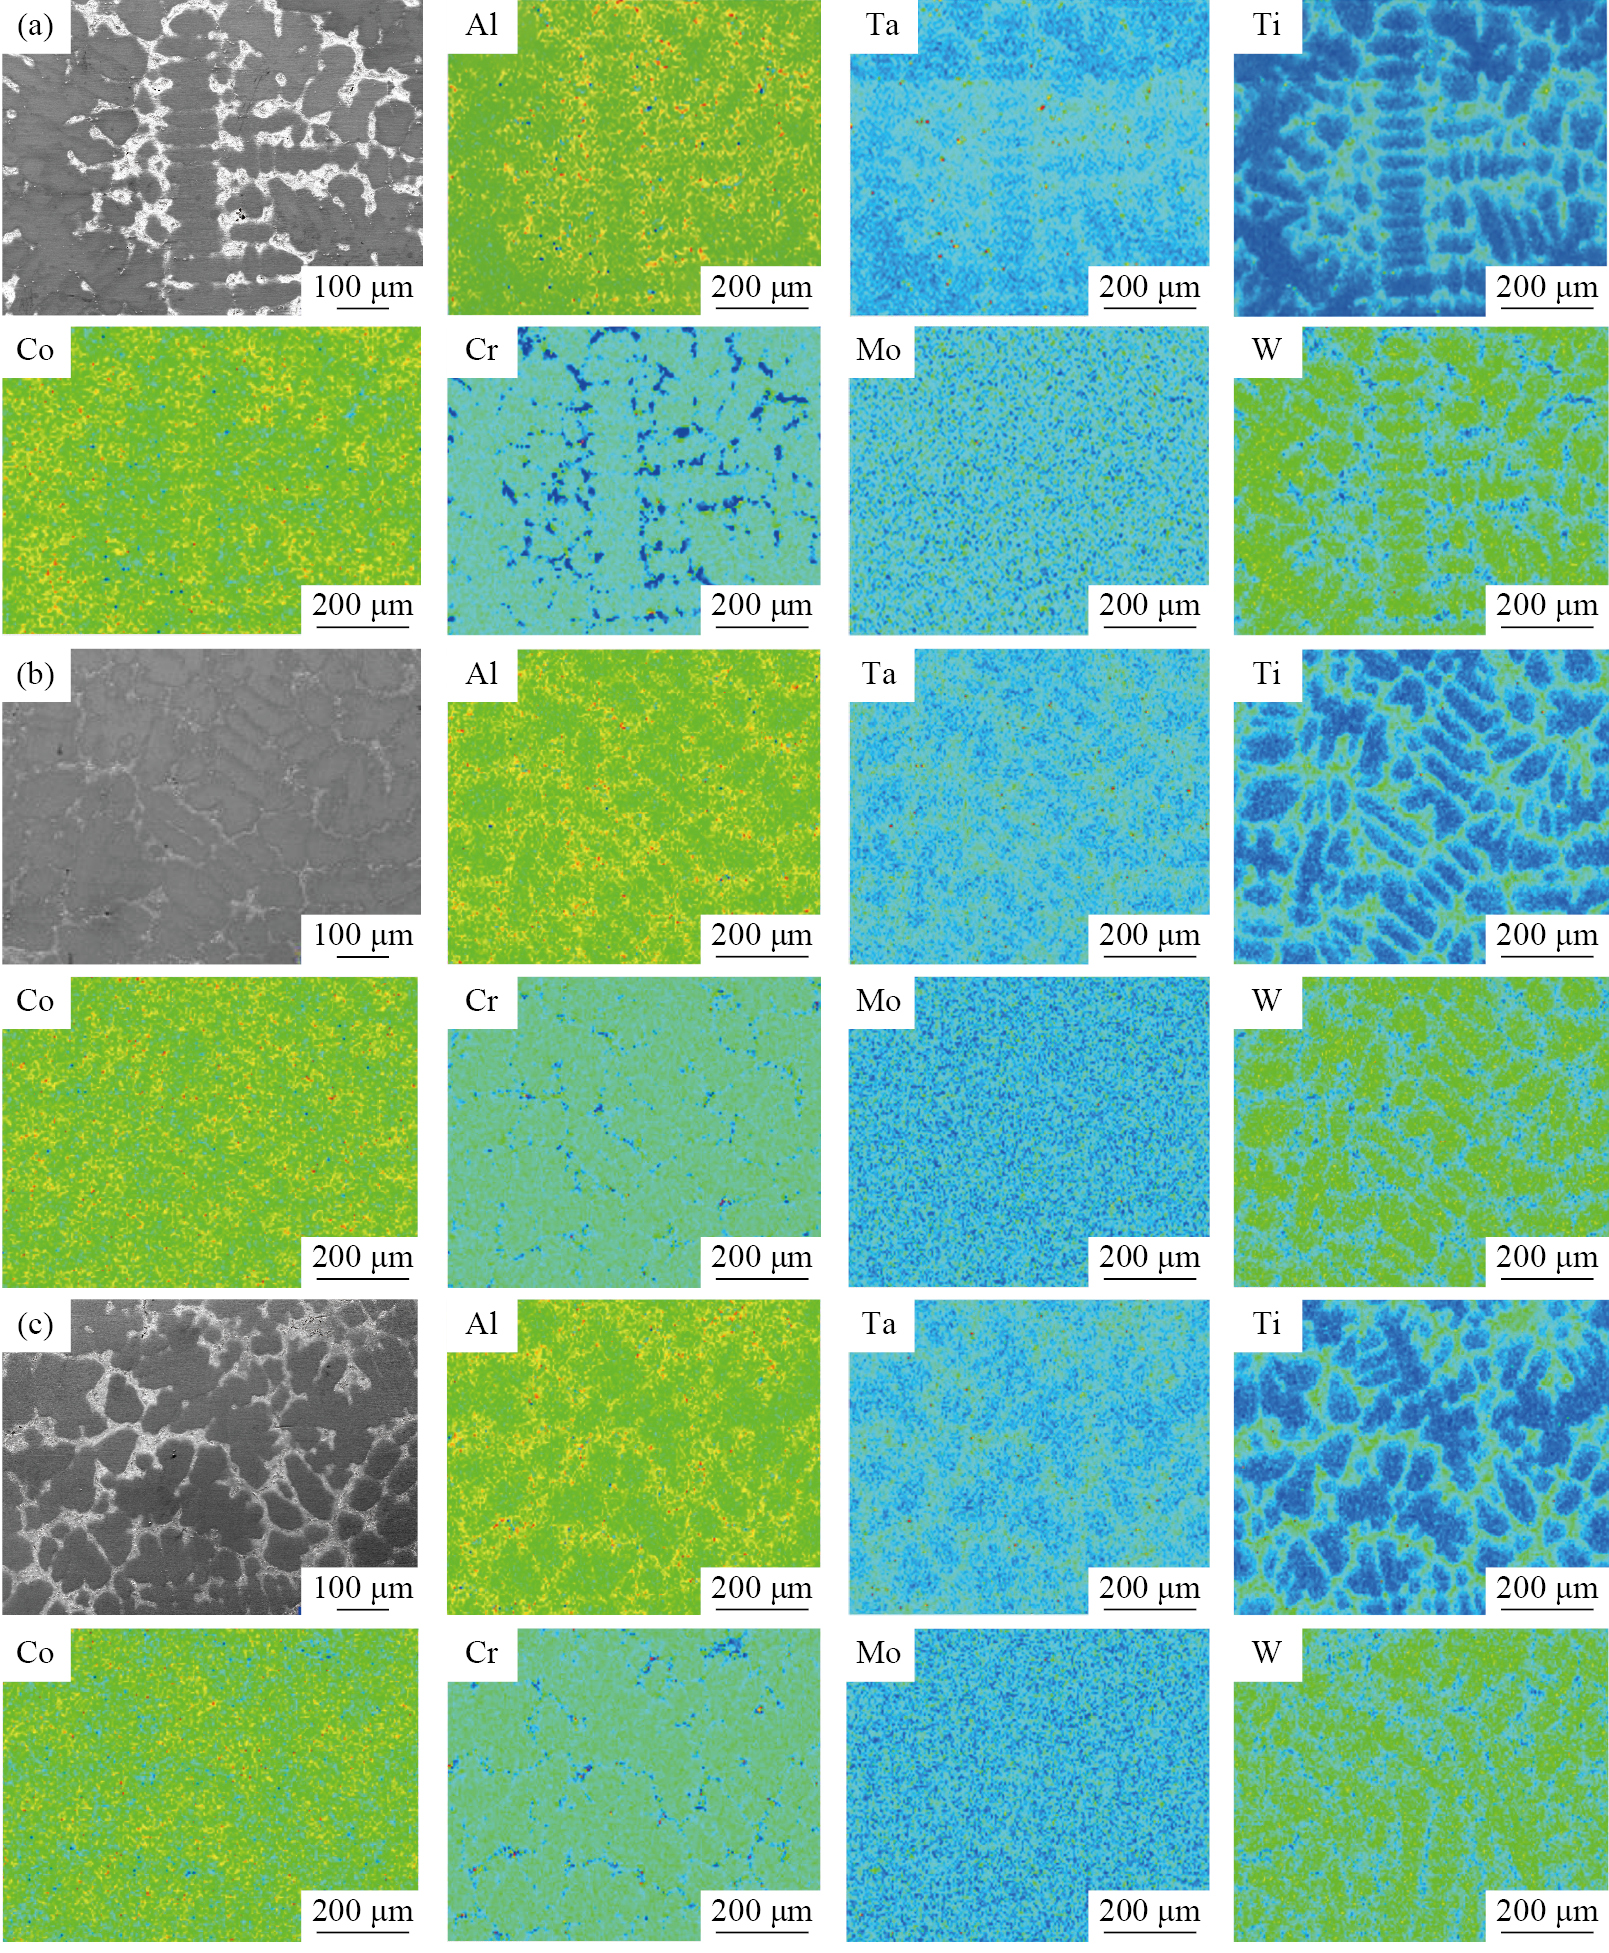
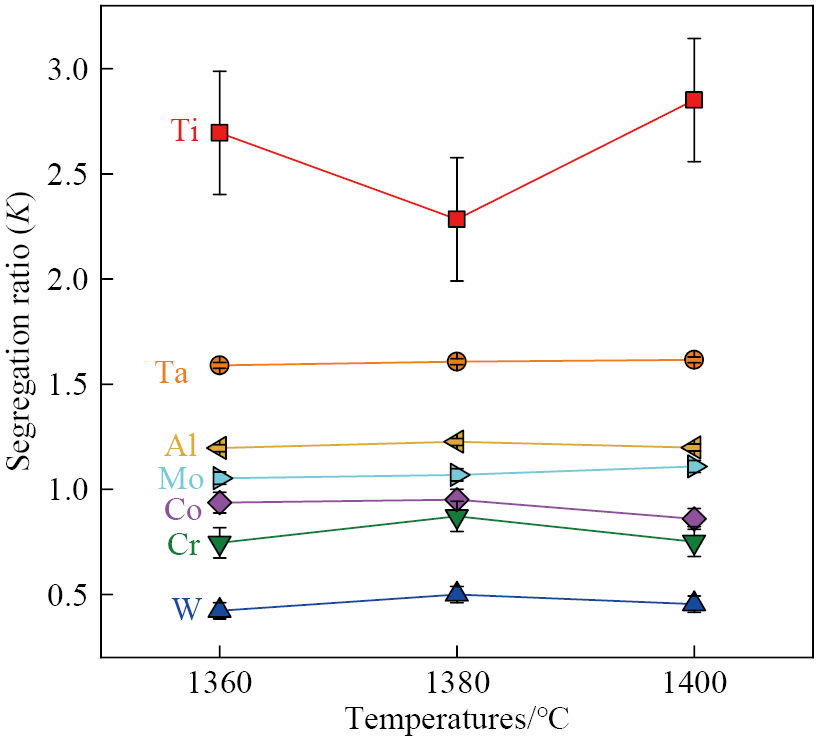
为了分析DD10母合金中合金元素的偏析程度,引入偏析比Ki,其表达式为:(17)式中,CL,i为枝晶间元素i的浓度;CS,i为枝晶干元素i的浓度。分别统计不同浇注温度下各合金元素的偏析比,如图6所示。Ti,Ta和W的偏析最为严重,其中Ti和Ta为正偏析,而W为负偏析;随着浇注温度的降低,合金元素的偏析程度大都呈现先减小后增大的趋势,在1380 ℃浇注时Ti,W,Cr和Co的偏析改善效果明显。
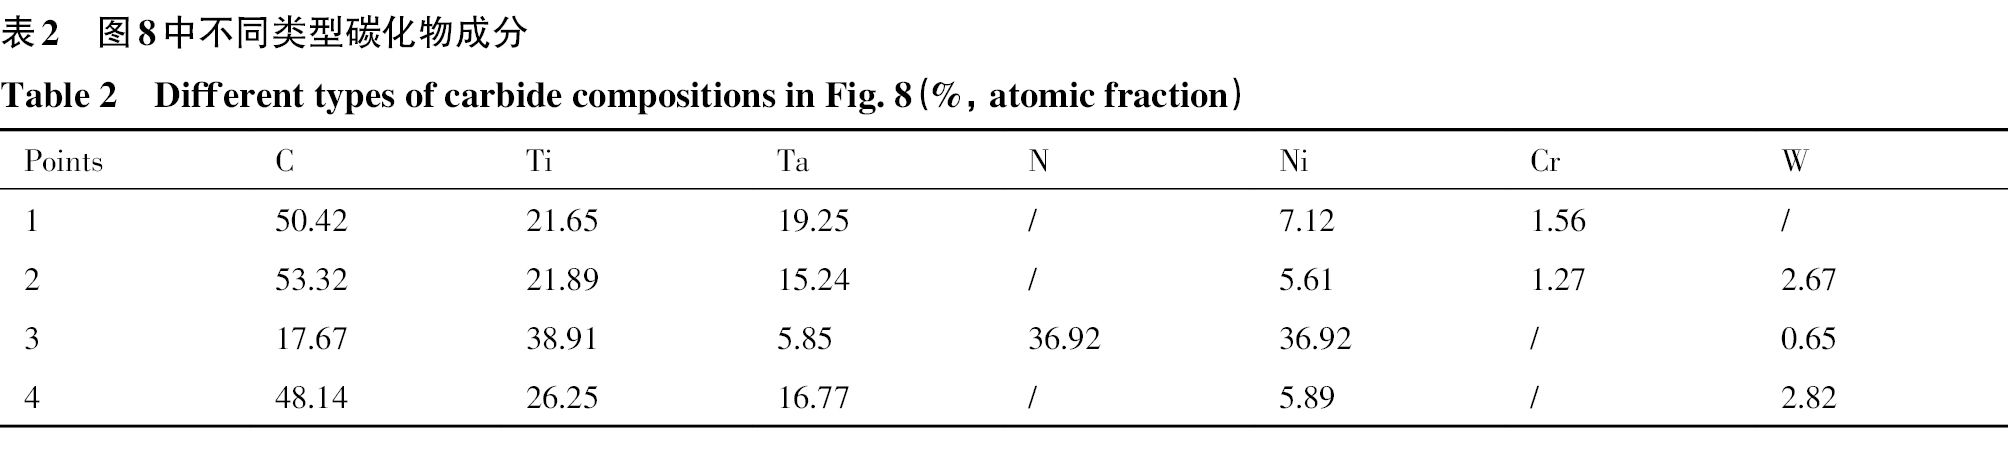
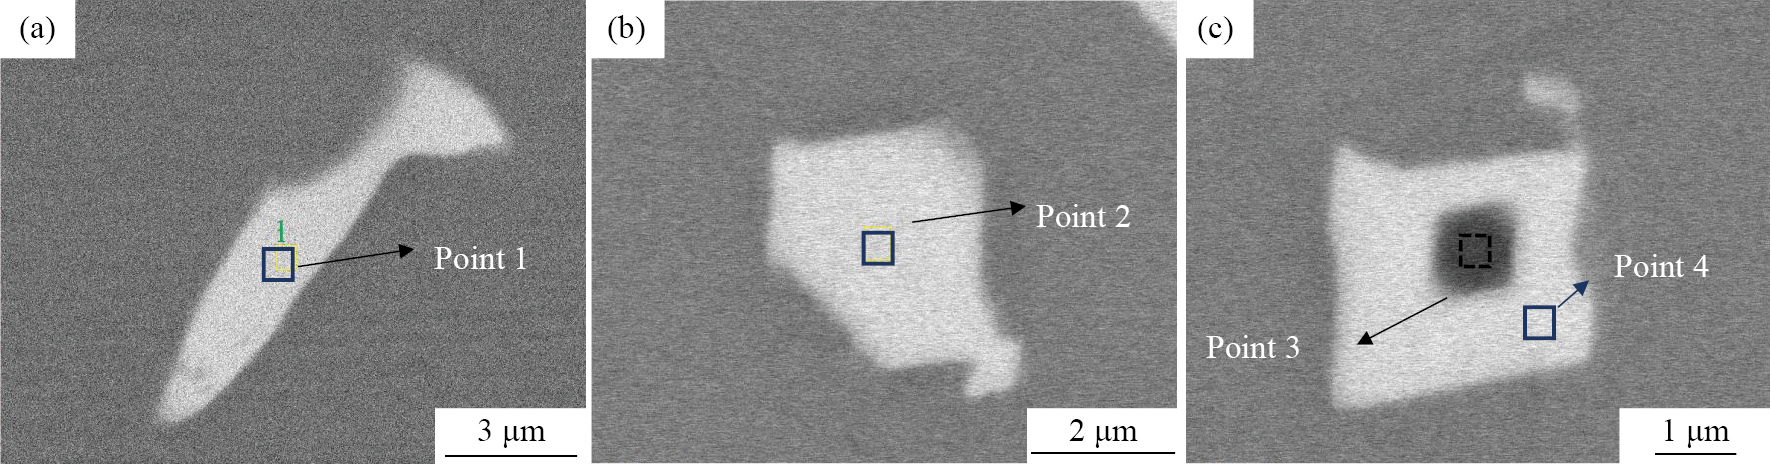
图7为DD10母合金中碳化物的分布情况,碳化物主要分布在枝晶间区域,且在浇注温度为1360 ℃时合金中出现了较多大尺寸的长条形碳化物,形貌如图8(a)所示,其成分(表2)为富Ti和Ta的MC碳化物;而在1380和1400 ℃则大多为块状碳化物,其形貌如图8(b,c)所示。块状碳化物又分为复合碳化物和纯碳化物两种,其中复合碳化物的核心成分为Ti(C,N),外围碳化物的成分为富Ti和Ta的MC碳化物;纯碳化物的成分也是富Ti和Ta的MC碳化物。
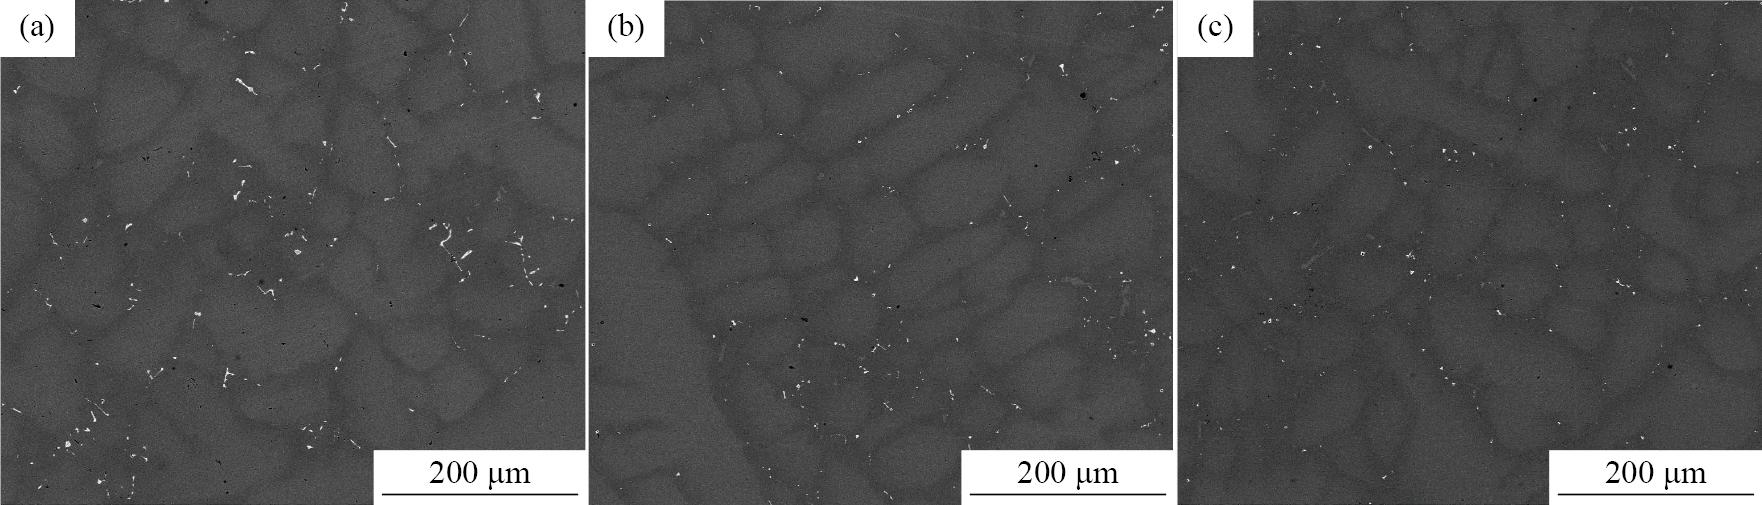
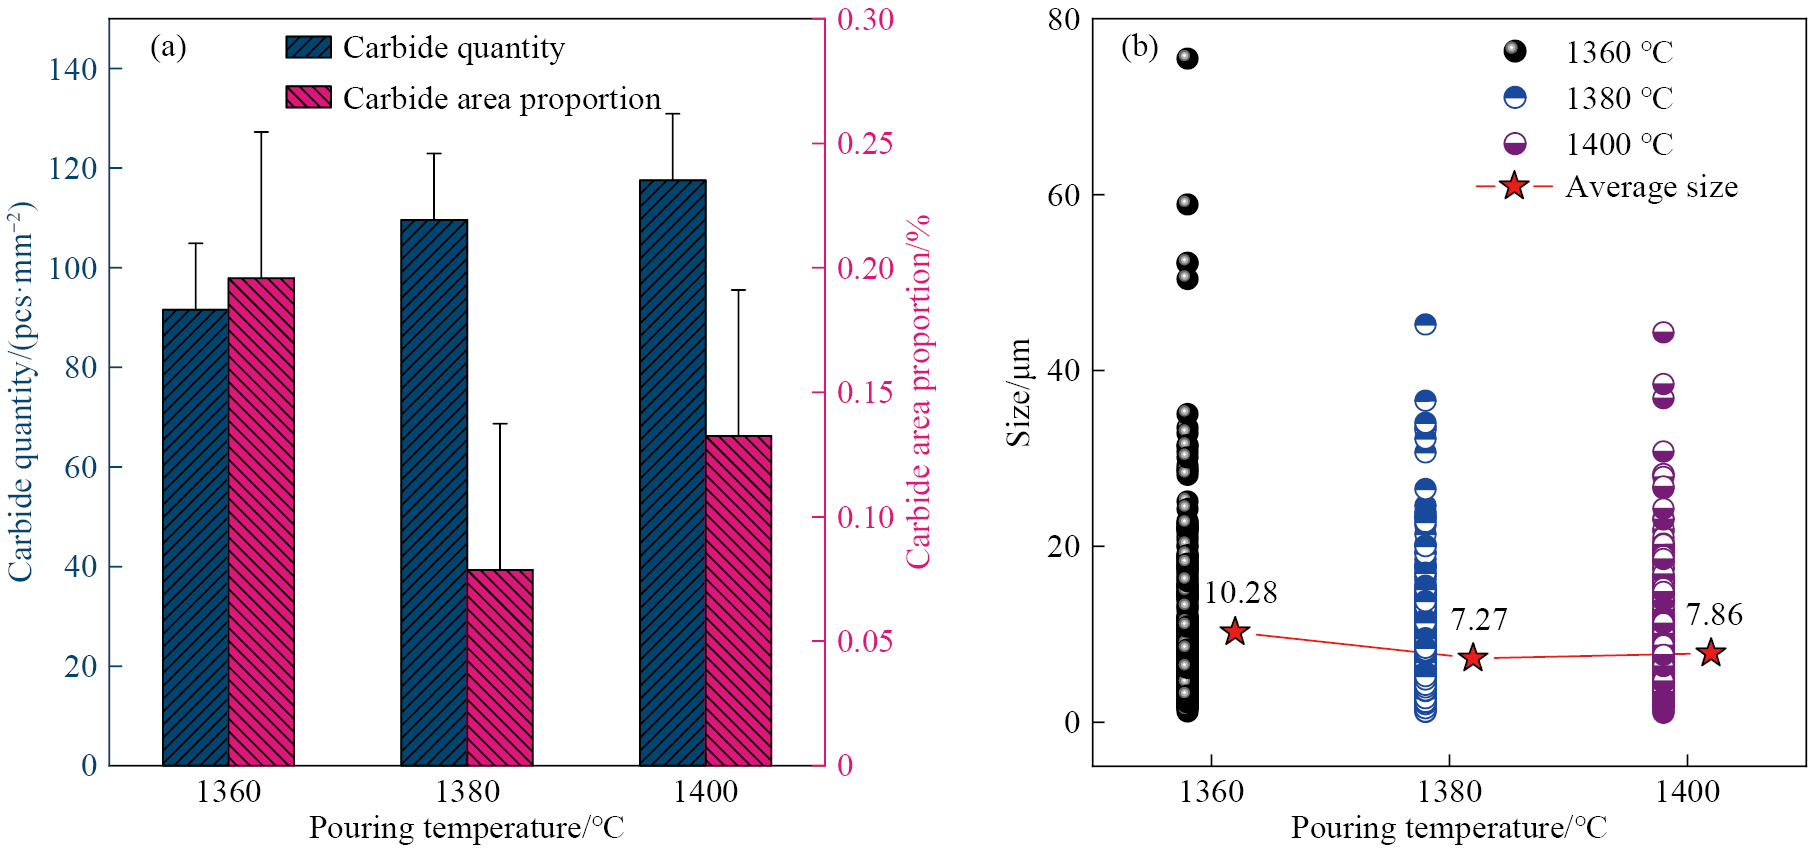
分别统计了不同浇注温度下碳化物的数量、面积占比和尺寸,如图9所示。由图9(a)可知,随着浇注温度的增大,MC碳化物的数量逐渐增加,而MC碳化物面积占比呈现先减小后增大。MC碳化物的尺寸随浇注温度升高的变化为先减小后增大,在浇注温度为1380 ℃时碳化物的尺寸最小,平均尺寸为7.27 μm;1360 ℃时碳化物的尺寸最大,平均尺寸为10.28 μm。综上可知,随着浇注温度的升高,MC碳化物的析出量先减小后增大。高温合金中细小弥散碳化物可以作为强化相来强化基体,但是长条型和大块的碳化物经常作为裂纹源降低高温合金的疲劳性能[19–21],因此在浇注温度为1380 ℃下析出的细小碳化物对合金的性能危害最小。
采用Thermo-calc热力学软件计算DD10母合金平衡凝固时相的析出以及合金元素的平衡分配系数,结果如图10所示。DD10母合金平衡凝固时液相线温度约为1341 ℃,固相线温度约为1293 ℃。凝固过程中γ相先析出,MC碳化物后析出。凝固结束后1172 ℃时,γ相开始向γ′转变。由图10(b)可知,Ti,Ta和Mo的平衡分配系数小于1,为正偏析元素;W和Co的平衡分配系数大于1,为负偏析元素;Al和Cr偏析能力不强。计算结果与图6实验测得各元素的偏析比吻合较好。
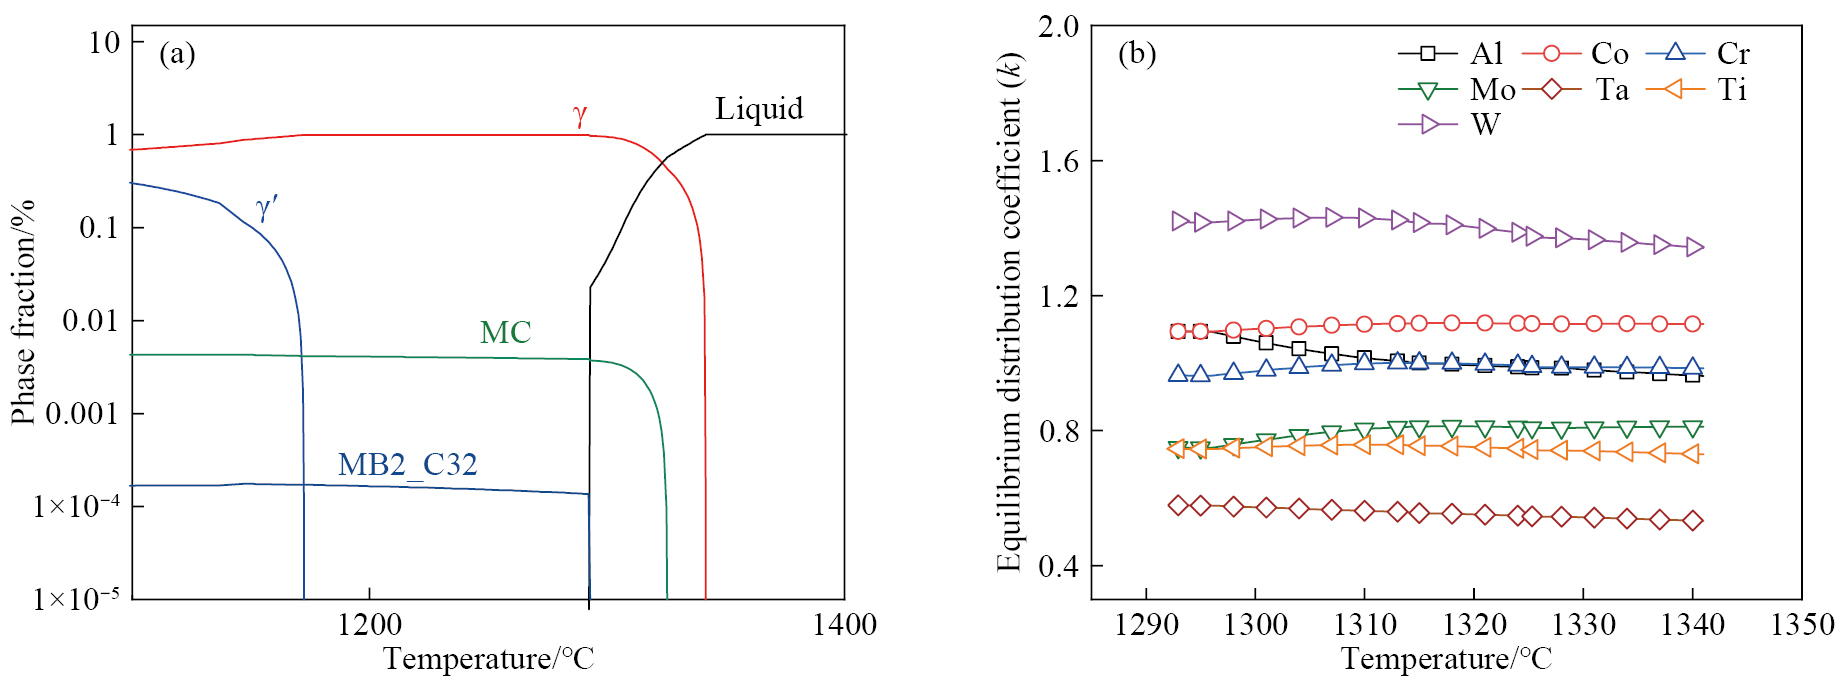
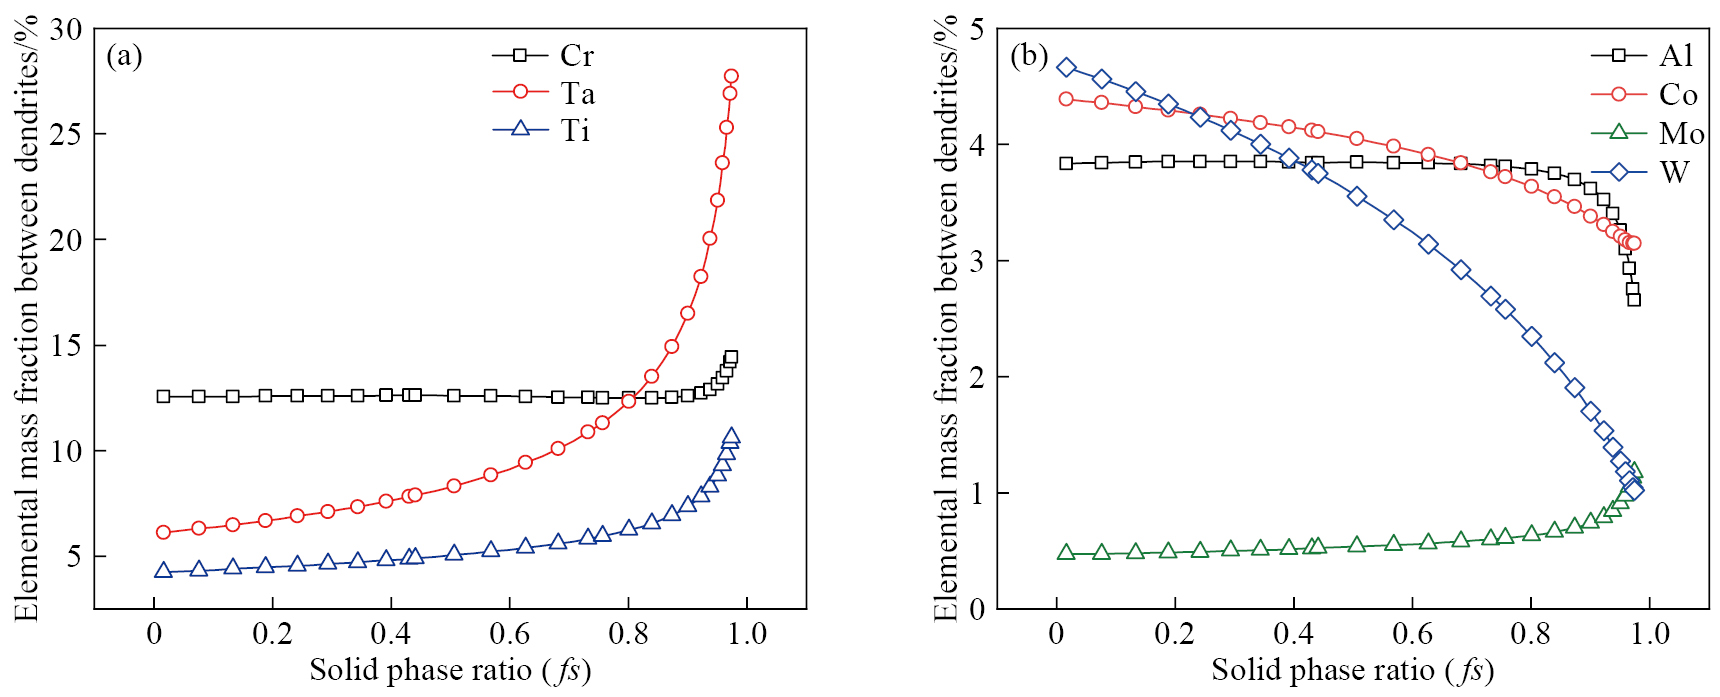
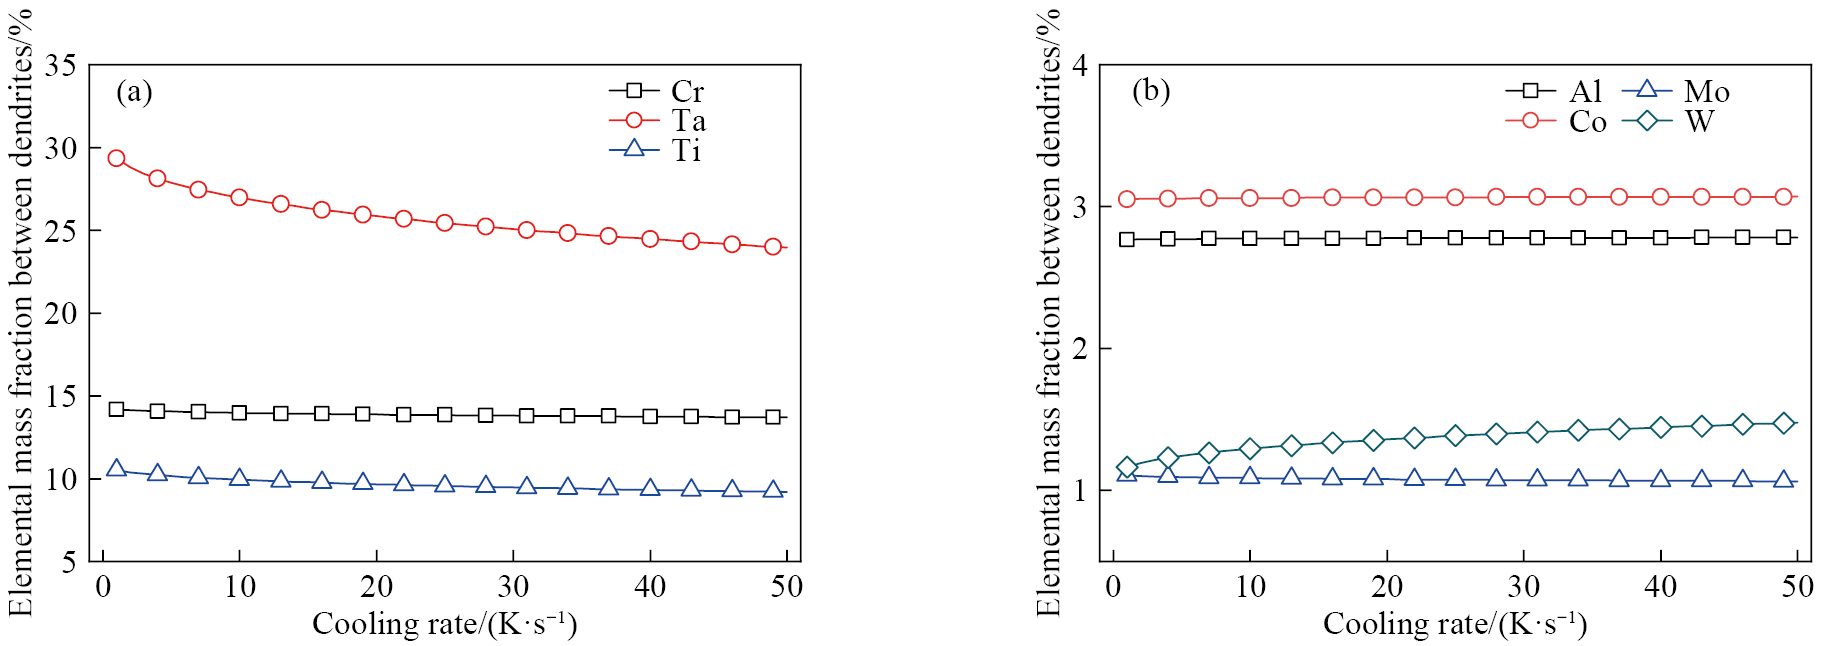
图11是冷却速度为1 K·s−1时,枝晶间合金元素的浓度随固相率的变化。随着固相率的升高,合金中的Ti,Ta,Cr和Mo在枝晶间的含量呈现增加的趋势,Al,Co和W的含量则显示下降的趋势。图12为DD10母合金在固相率为0.97时,枝晶间合金元素含量随冷却速度的变化。由图可知,随着冷却速度的增加,正偏析元素如Ti和Ta等在枝晶间的浓度减少,而负偏析元素如W和Co等在枝晶间的浓度增加。这表明随着冷却速度的增加,合金元素的偏析现象得到一定程度的改善。
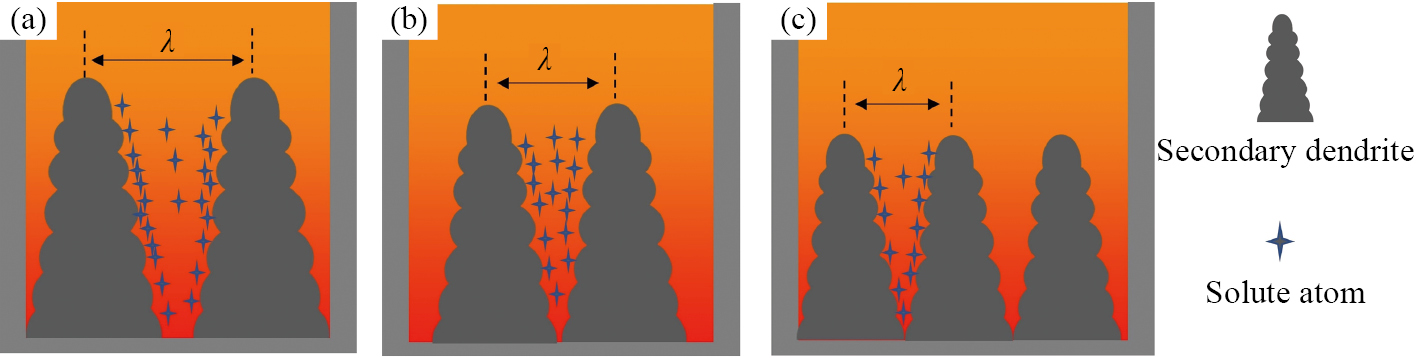
从实验结果来看,在一定浇注温度范围内,浇注温度的变化对DD10母合金微观偏析影响规律为:微观偏析随着浇注温度的降低呈现为先减小后增大的规律,本实验中浇注温度为1380 ℃偏析最轻。因此,需要综合考虑浇注温度改变时各种因素对元素偏析的影响机制。研究表明[22–24],改变浇注温度主要影响的是熔体的冷却速度和流动性,当浇注温度降低,冷却速度增大,合金的二次枝晶距变小,合金元素在枝晶间扩散的距离更短,元素更好通过扩散降低微观偏析;但随着浇注温度的继续降低,合金液流动性变差,元素在液相中扩散速度降低,溶质元素无法通过扩散均匀,导致微观偏析也会变严重。
综上所述,浇注温度对合金元素微观偏析的影响机制示意图,如图13所示(以正偏析为例)。在浇注温度较高时,偏析主要受到合金二次枝晶距的影响,随着浇注温度的不断降低,合金的偏析得到改善;而当浇注温度降至合金液体流动性显著降低的范围时,随着温度的进一步下降,元素的扩散受到抑制,导致合金的偏析现象变得更加严重。因此,在制定浇注工艺时,应综合考虑冷却速度和熔体流动性,选取合适的浇注温度。
由实验结果可知,随着浇注温度的增加,碳化物的数量逐渐上升,在浇注温度为1360 ℃时,碳化物的析出量和尺寸最大;而在浇注温度为1380 ℃时,碳化物的析出量和尺寸最小。浇注温度对碳化物影响存在多个因素影响:一方面是在析出量方面的影响,当微观偏析更严重时,元素富集多,碳化物越容易形核,析出量增多;另一方面是在形貌方面,浇注温度的降低会使合金的二次枝晶距减小,在枝晶间形成的碳化物在垂直于枝晶干方向上的生长受到抑制,致使碳化物会沿着树枝晶枝晶间的方向生长,碳化物易变成长条型,并且距离较近碳化物之间更容易聚集长大,形成大尺寸长条型的碳化物。
因此,在适合的浇注温度时合金的微观偏析最弱,其碳化物的析出量和尺寸最小;而浇注温度过低时合金的二次枝晶距很小,碳化物生长方向受到抑制,导致其形状多为长条形且会有部分聚集在一起,故而低浇注温度下合金中碳化物呈现数量少但尺寸大的特点。在不同的浇注温度下,要综合考虑偏析和二次枝晶距对碳化物析出的影响,若二次枝晶距太小容易形成长条型碳化物,而长条型碳化物对于高温合金的性能有着严重危害[25–26]。在本研究条件下,浇注温度为1380 ℃时析出碳化物对合金的危害最小。
本文研究了浇注温度对DD10母合金微观偏析的影响,对比讨论了浇注温度(1360,1380和1400 ℃)对铸锭的显微组织、微观偏析和碳化物析出的影响,得出以下结论:
1) DD10母合金的显微组织为典型的树枝晶组织,随着浇注温度的升高,合金的二次枝晶距离呈现增大的趋势,相应地,冷却速度则减小。微观偏析模型计算结果表明,随着冷却速度的增加,DD10母合金中合金元素的偏析可以得到一定程度的改善;
2) 浇注温度对微观偏析的影响主要受到二次枝晶距和液相流动性共同影响,当浇注温度较高时,偏析主要受到二次枝晶距的影响,通过降低浇注温度可以有效改善微观偏析。进一步降低浇注温度时,液相流动性的影响逐渐增强,导致微观偏析现象变得更加严重,这两个因素之间的相互作用揭示了存在一个最佳浇注温度,本实验中最佳浇注温度为1380 ℃。
3) 碳化物的析出主要与偏析和二次枝晶距有关,偏析程度决定了碳化物析出量,二次枝晶距决定碳化物的形状。偏析越严重,碳化物析出量越多;二次枝晶距越小,碳化物越容易变成长条型。本实验中浇注温度为1380 ℃时,析出的碳化物对合金的危害最小。
Ren W L,Lu L,Yuan G Z,Xuan W D,Zhong Y B,Yu J B,Ren Z M. The effect of magnetic field on precipitation phases of single-crystal nickel-base superalloy during directional solidification[J].Materials Letters,2013,100:223.
Gong L,Chen B,Zhang L,Ma Y C,Liu K. Effect of cooling rate on microstructure,microsegregation and mechanical properties of cast Ni-based superalloy K417G[J].Journal of Materials Science & Technology,2018,34(5):811.
Halvaee A,Talebi A. Effect of process variables on microstructure and segregation in centrifugal casting of C92200 alloy[J].Journal of Materials Processing Technology,2001,118(1-3):122.
Liu L,Sommer F,Fu H Z. Effect of solidification conditions on MC carbides in a nickel-base superalloyIN 738 LC[J].Scripta Metallurgica et Materialia,1994,30(5):587.
Himemiya T,Umeda T. Solute redistribution model of dendritic solidification considering diffusion in both the liquid and solid phases[J].ISIJ International,1998,38(7):730.
Bower T E,Brody H D,Flemings M C. Measurement of solute redistribution in dendritic solidification[J].Trans. Metall. Soc. AIME,1966,236(5):624.
Ivantsov G P. Temperature field around a spherical,cylindrical,and needle-shaped crystal,growing in apre-cooled melt[J].Temperature Field Around a Spherical,1985,58:567.
Zhao L H,Tan Y,Shi S,You X G,Li P T,Cui C Y. Microsegregation behavior of Inconel 718 superalloy prepared by electron beam smelting layered solidification technology[J].Journal of Alloys and Compounds,2020,833:155019.
Yang J X,Zheng Q,Ji M Q,Sun X F,Hu Z Q. Effects of different C contents on the microstructure,tensile properties and stress-rupture properties of IN792 alloy[J].Materials Science and Engineering:A,2011,528(3):1534.
Yang J X,Zheng Q,Sun X F,Guan H R,Hu Z Q. Relative stability of carbides and their effects on the properties of K465 superalloy[J].Materials Science and Engineering:A,2006,429(1-2):341.
Milenkovic S,Sabirov I,Llorca J. Effect of the cooling rate on microstructure and hardness of MAR-M247Ni-based superalloy[J].Materials Letters,2012,73:216.
Ferreira A F,Chrisóstimo W B,Sales R C,Garção W J L,de Paula Sousa N. Effect of pouring temperature on microstructure and microsegregation of as-cast aluminum alloy[J].The International Journal of Advanced Manufacturing Technology,2019,104:957.
Zhang W G,Liu L. Solidification microstructure of directionally solidified superalloy under high temperature gradient[J].Rare Metals,2012,31(6):541.
 顶部