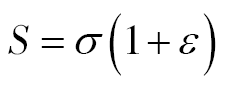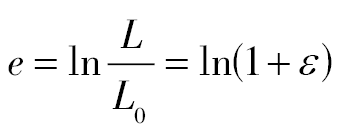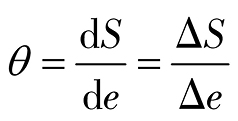目录图表
钛基复合材料(titanium matrix composites,TMCs)通过向钛或钛合金基体中引入适量硬质增强相,可有效结合钛合金基体的良好塑性与增强相高强度、 高模量特征,从而具备高比强度、 高比刚度、 塑性优良和耐腐蚀性能良好等优点,在航空航天领域展现出广阔的应用前景[1–4]。熔铸法是广泛应用于钛基复合材料的制备方法,其通过各组分间的化学反应实现增强相的原位自生,使得增强相与基体合金保持良好的界面结合,避免了外加法所引起的界面氧化物污染对其组织性能的不利影响[5–7]。然而,基于原位熔铸法所制备的复合材料的组织形貌粗大且增强相分布不均匀,需结合锻造、 轧制和挤压等热机械处理与热处理对其进行组织形貌优化,以达到综合力学性能良好匹配的目标[8–12]。
本课题组结合三次真空自耗电弧熔炼、 近等温锻造方法制备了原位自生TiB/Ti-55531复合材料,初步研究了增强相含量、 热处理工艺对其组织性能的影响,发现增强相的微观团聚对复合材料的力学性能优化存在不利影响[13–14]。研究表明,热轧制变形过程中,材料处于强烈的三向压应力状态,可充分发挥合金基体的良好塑性并获得较大变形量,进而使得增强相随合金基体在较大范围塑性流动实现相对均匀分布[15–17]。然而,业界针对钛基复合材料的研究均围绕α,α+β钛合金展开,且以单一热机械处理调控其组织性能为主,鲜有以近β钛合金为基体的钛基复合材料的相关报道,热轧制耦合锻造热机械处理对钛基复合材料的增强相分布及组织性能影响情况仍需探究[18–19]。
本文以新型研制的原位自生2%TiB/Ti-55531(体积分数)复合材料锻坯为研究对象,结合热轧制变形综合调控增强相的空间构型,对比分析热轧制变形对其组织力学性能以及加工硬化行为[20]的影响,以期进一步提高钛基复合材料的综合性能匹配。
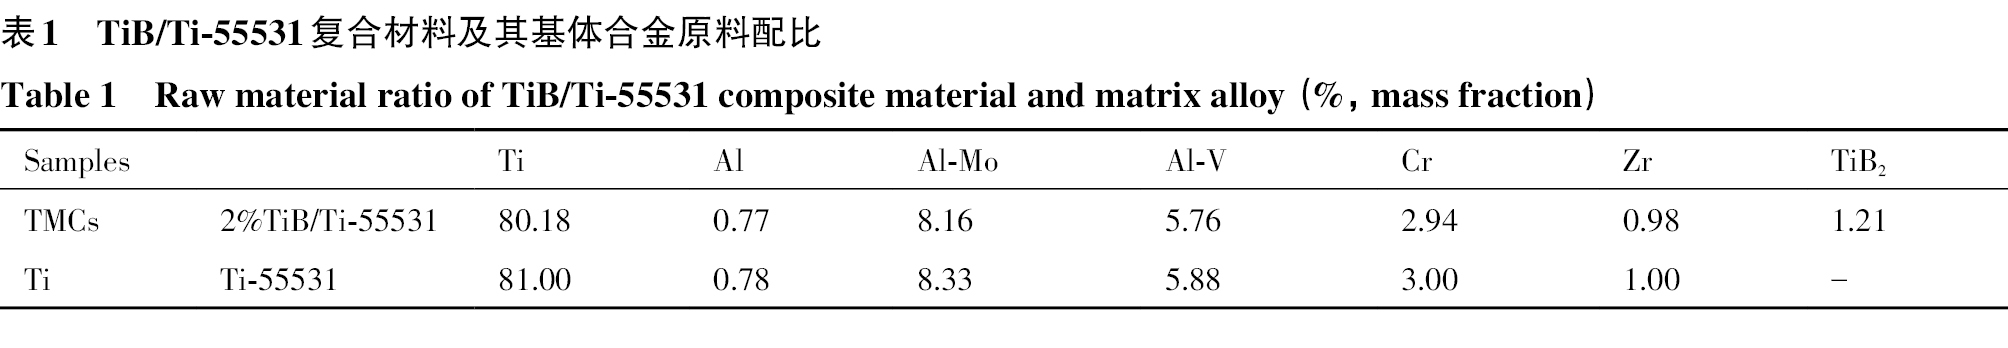
实验所用2%TiB/Ti-55531复合材料及其基体合金,通过三次真空自耗电弧熔炼、 近等温热塑性变形制备,结合热连轧方式进一步调控其组织力学性能。Ti-55531基体合金是现阶段成功装机应用的较高强度级别的近β钛合金,名义化学成分为Ti-5Al-5Mo-5V-3Cr-1Zr,其具有强韧性好、 淬透性大、 加工窗口宽和对偏析不敏感等系列优点,主要用于机翼连接装置、 发动机吊挂接头和起落架下防扭臂等承力结构件的制备[21–22]。针对目标成分的TiB/Ti-55531复合材料及其基体合金,选取0A级海绵钛、Al-60Mo、 Al-85V、 纯铬、 铝豆、 TiB2粉末和海绵锆等作为原材料,进行成分配比并称重,如表1所示。采用三次真空自耗电弧熔炼方法进行组织成分均匀的复合材料铸锭制备,基于Ti与TiB2粉末的化学反应实现TiB增强相的原位自生,如式(1)所示,避免了外加法引起的界面污染对其力学性能的影响。针对复合材料铸锭进行相关检测,亦未发现TiB2粉末的存在,因此可断定复合材料体系不存在TiB2粉末残余对合金力学性能的影响。[empty formula](1)
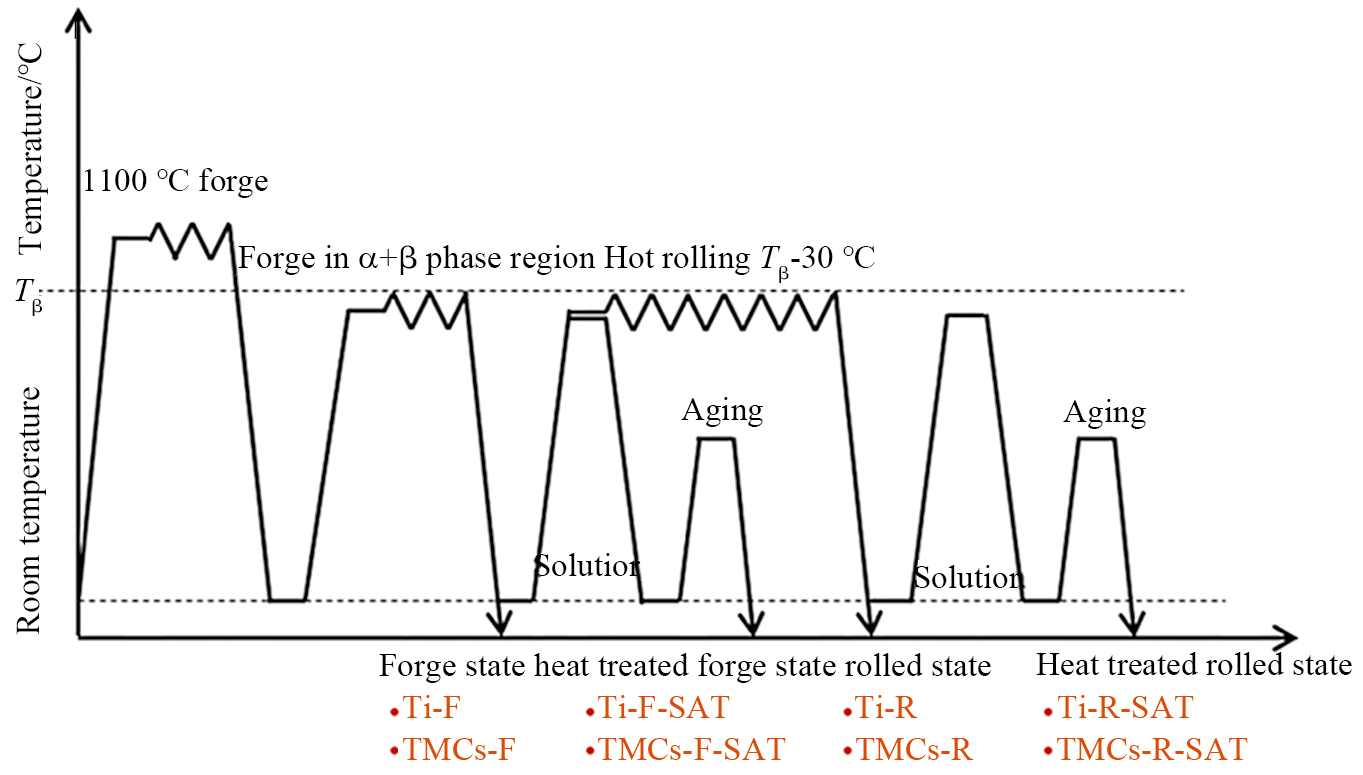
本文所用TiB/Ti-55531复合材料及其基体合金的制备工艺流程图如图1所示。首先,通过金相法测得复合材料及其基体合金的相变温度Tβ,采用近等温热塑性变形方式在β单相区1100 ℃对其进行开坯锻造,在α+β两相区对其进行改锻,并将锻造后的复合材料及基体合金分别命名为TMCs-F和Ti-F。随后,在Tβ-30 ℃针对TMCs-F和Ti-F样品进行热轧制变形,结合热连轧工艺使其累计变形量达到80%,并将热轧制变形后的样品分别命名为TMCs-R和Ti-R。最后,对上述热轧制后的样品TMCs-R和Ti-R,进行Tβ-35 ℃/45 min/空冷+600 ℃/8 h/空冷的固溶时效热处理,并将其分别命名为TMCs-R-SAT和Ti-R-SAT。此外,对TMCs-F和Ti-F样品进行相同的固溶时效热处理作为对比实验,并将其分别命名为TMCs-F-SAT和Ti-F-SAT。
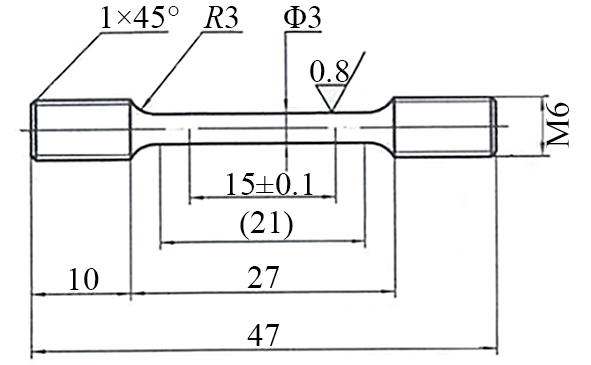
采用传统的机械抛光方法制备其金相样品,结合Kroll腐蚀剂对抛光表面进行腐蚀处理,并结合Zeiss SUPRA55场发射扫描电镜(SEM)对其进行显微组织观察表征。图2为棒状拉伸试样,利用Instron 5982电子万能材料试验机,按照标准GB/T 228.1-2010针对复合材料及其基体合金进行室温拉伸性能测试。该电子万能材料试验机配备非接触式视频引伸计,全程监测拉伸试样标距的尺寸变化,可准确表征其屈服强度性能数据。针对室温拉伸试验所获工程应力-应变曲线,基于式(2)和式(3)计算获得其真应力S,真应变e,结合式(4)计算获得其加工硬化速率θ,并绘制θ-e曲线。使用上述拉伸试样及试验设备进行预拉伸试验,切取预拉伸变形试样中心部位的纵向截面进行震动抛光制样,结合Symmetry电子背散射衍射(EBSD)探测器对其进行组织表征,并对其核平均取向差(KAM)分布进行归一化处理。(2)(3)(4)式中,S为真应力,e为真应变,σ为工程应力,L0为试样标距段原始长度,L为试样标距段变形后长度,ε为工程应变,θ为加工硬化速率。
TiB/Ti-55531复合材料及其基体合金经锻造和锻造+热轧制的显微组织SEM图像如图3所示。由图3(a~d)可见,锻造后TMCs-F和Ti-F样品的显微组织主要由细小针状α相组成,且呈夹角约为60°“V”字均匀分布于β相基体。相较于Ti-F样品而言,TMCs-F样品的显微组织还存在尺寸不一、 随机分布的TiB增强相,且其晶粒尺寸相对较小、 “V”字形细针状α相的数量较少,其主要原因与增强相的非均质形核基底作用和承载作用相关。一方面,TiB增强相作为非均质形核基底促进合金的动态再结晶形核与析出相形核,另一方面其作为硬质相承受了较大载荷使得基体组织的晶格畸变能降低,导致热力耦合作用下基体组织的动态再结晶和溶质原子扩散减弱,结合其通过钉扎晶界阻碍晶粒长大作用,综合效应下使得TMCs-F样品的晶粒尺寸较小、 细针状α相的数量较少。
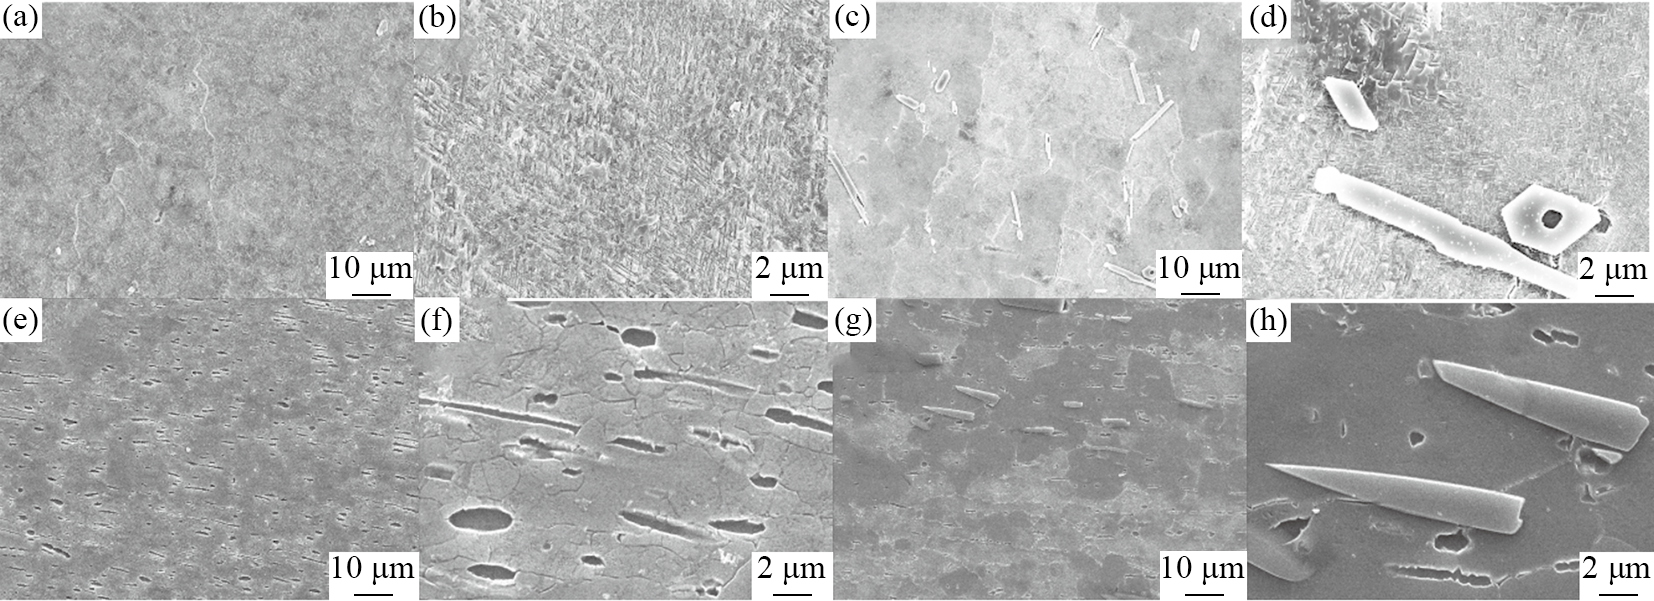
经两相区热轧制变形处理后,TMCs-F和Ti-F样品显微组织中均匀分布的细针状α相消失,并伴有定向分布的球状、 条棒状α相析出,且因动态再结晶的持续进行使得组织晶粒等轴化、 细化,形成如图3(e,f)所示的Ti-R,TMCs-R样品微观组织。另外,TMCs-R样品显微组织的TiB增强相破碎细化,且呈定向分布特征,其端部与基体组织界面出现显微孔洞,说明其在热轧制过程中与合金基体在轧制方向的协调塑性变形减弱。对比Ti-R样品而言,TMCs-R显微组织的球状、 条棒状α相的尺寸细小,且数量相对减少,这是增强相非均质形核作用与承载作用导致基体组织晶格畸变能降低的综合效应。
锻造和锻造+热轧制的TiB/Ti-55531复合材料及其基体合金经固溶时效热处理的显微组织SEM图像如图4所示。可见,在固溶热处理过程中,TMCs-F,Ti-F样品显微组织的“V”字形细针状α相基本回溶,晶界及局部择优取向的细针状α相持续长大形成初生α相(图4(a,b))。另外,TMCs-R,Ti-R样品显微组织中的球状、 条棒状α相回溶,晶界或局部择优取向的α相持续长大成为初生α相,且呈现沿轧制方向定向分布特征(图4(c,d))。上述固溶态复合材料及其基体合金在时效热处理过程中,球状、 条棒状初生α相持续长大,局部区域沿晶界连成网状,并伴有随机均匀分布于基体β相的细针状次生α相形核析出。
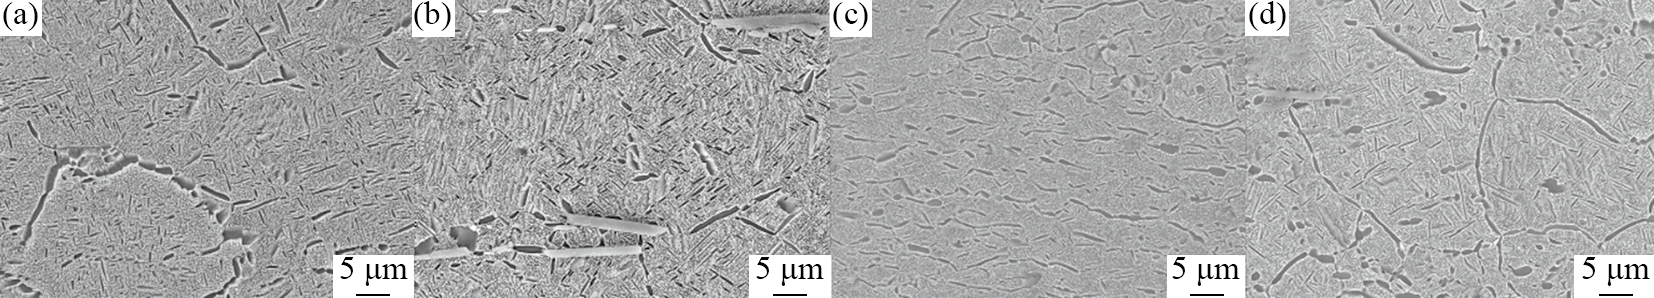
由图4还可以看出,相较于Ti-F-SAT,Ti-R-SAT样品而言,TMCs-F-SAT,TMCs-R-SAT样品显微组织中的细针状次生α相的数量增大、 尺寸减小,其主要原因是TiB增强相作为非均质形核质点促进析出相的形核析出。另外,相较于TMCs-F-SAT,Ti-F-SAT样品而言,TMCs-R-SAT,Ti-R-SAT样品显微组织中的球状或条棒状初生α相的数量较多、 尺寸较大,局部区域沿晶界形成更完整的网状结构,且因此使得β转变组织中α稳定元素的贫化,进而导致时效热处理过程中形核析出的次生α相的数量减少。
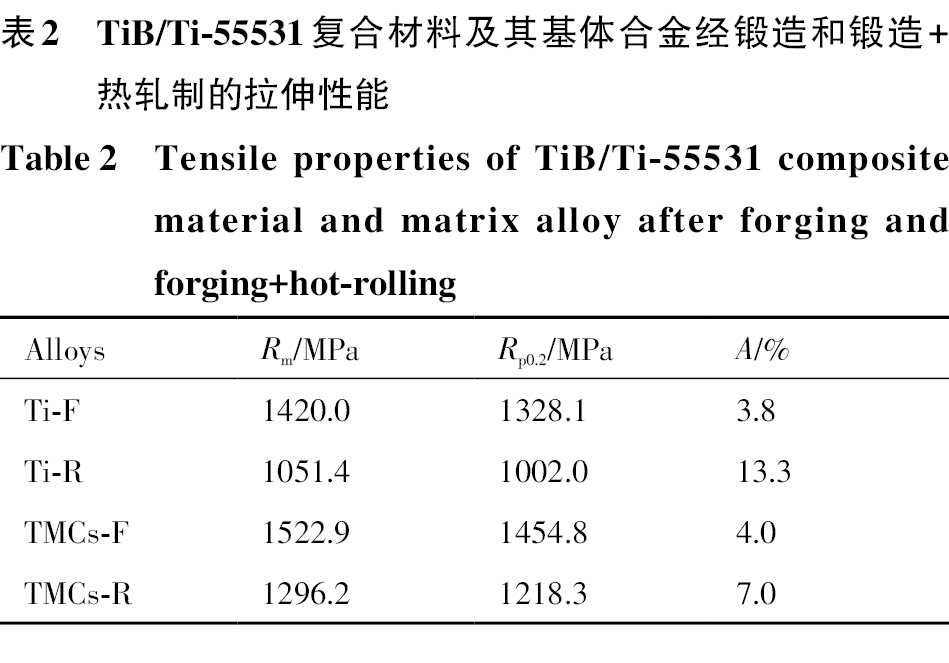
TiB/Ti-55531复合材料及其基体合金经锻造和锻造+热轧制的室温拉伸性能如表2所示,其工程应力-应变曲线如图5所示。综合对比分析可知,相较Ti-F样品,TMCs-F样品的抗拉强度Rm,屈服强度Rp0.2明显较高,但其断后伸长率A相差不大;相较于Ti-R,TMCs-R样品的Rm和Rp0.2亦较高,但其A相对较小。经热轧制变形处理,复合材料及其基体合金的Rm和Rp0.2分别出现不同程度的降低,A均大幅度增加,且基体合金的降低、 增加程度明显大于复合材料。热轧制前后复合材料的Rm和Rp0.2分别由TMCs-F样品的1522.9和1454.8 MPa降低至TMCs-R样品的1296.2和1218.3 MPa,A由4.0%增加至7.0%;热轧制前后基体合金的Rm和Rp0.2分别由Ti-F样品的1420.0和1328.1 MPa降低至Ti-R样品的1051.4和1002.0 MPa,A由3.8%增加至13.3%。
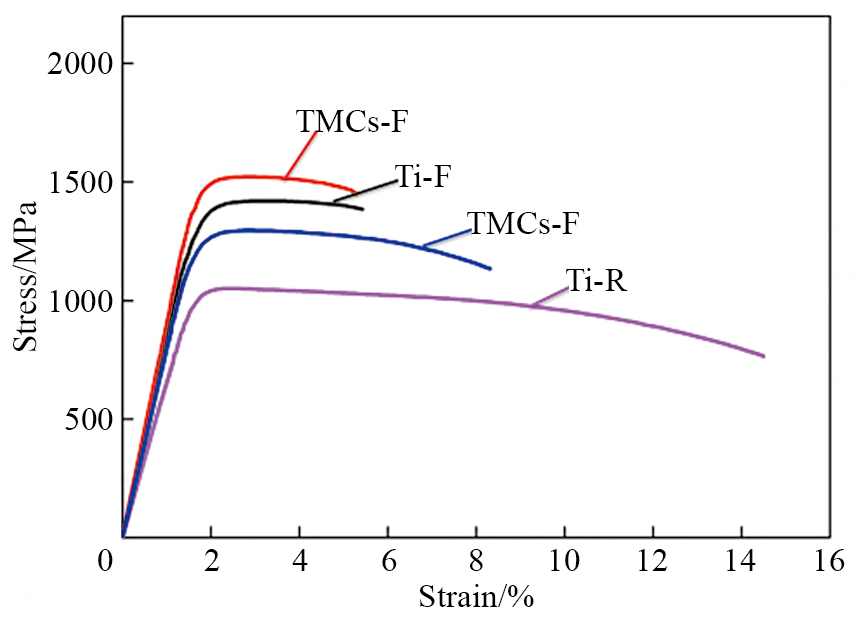
综合分析组织力学性能发现,TMCs-F和TMCs-R样品的强度性能分别较Ti-F和Ti-R样品明显提高,主要与TiB增强相的承载强化及其阻碍位错运动所产生的第二相强化相关。TMCs-F和Ti-F样品显微组织中大量弥散分布的硬质细针状α相,与运动位错产生强烈的交互作用并限制位错滑移距离,使得二者的塑性性能相差不大。经两相区热轧制变形处理后,复合材料及其基体合金显微组织中的细针状α相回溶,并伴有少量变形协调能力较强的软质球状和条棒状α相的析出,因其与运动位错交互作用所产生的强化效应有限,但位错滑移距离明显增加,进而导致TMCs-R,Ti-R样品的强度降低、 塑性增加。另外,TMCs-R组织中增强相端部与基体合金界面存在的显微孔洞,其在塑性变形过程中可能成为裂纹形核点,对复合材料塑性变形产生不利影响,进而使其伸长率A低于基体合金Ti-R。
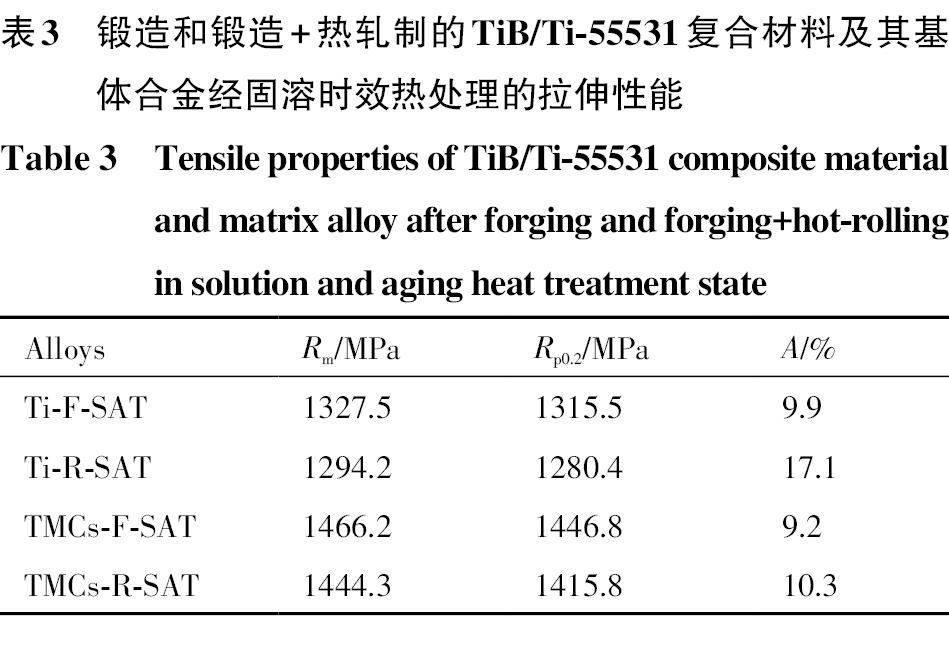
锻造和锻造+热轧制的TiB/Ti-55531复合材料及其基体合金经固溶时效热处理后室温拉伸性能如表3所示,其工程应力-应变曲线如图6所示。经固溶时效热处理后,TMCs-F和Ti-F样品的Rm和Rp0.2降低,A明显增大,TMCs-R和Ti-R样品的Rm,Rp0.2与A显著增加,其均实现了综合力学性能匹配的明显优化。相较于Ti-F-SAT和Ti-R-SAT样品而言,相应TMCs-F-SAT和TMCs-R-SAT样品的Rm和Rp0.2明显较高,A相对较低,且TMCs-R-SAT样品的塑性降低较明显。经热轧制变形处理后,复合材料及其基体合金热处理态的Rm和Rp0.2出现较小降低,其A出现明显增加,基体合金塑性性能的增加尤为显著。热轧制前后复合材料热处理态Rm和Rp0.2分别由TMCs-F-SAT样品的1466.2和1446.8 MPa降低至TMCs-R-SAT样品的1444.3和1415.8 MPa,其A由9.2%增加至10.3%;热轧制前后基体合金热处理态Rm和Rp0.2分别由Ti-F-SAT样品的1327.5和1315.5 MPa降低至Ti-R-SAT样品的1294.2和1280.4 MPa,其A由9.9%增加至17.1%。
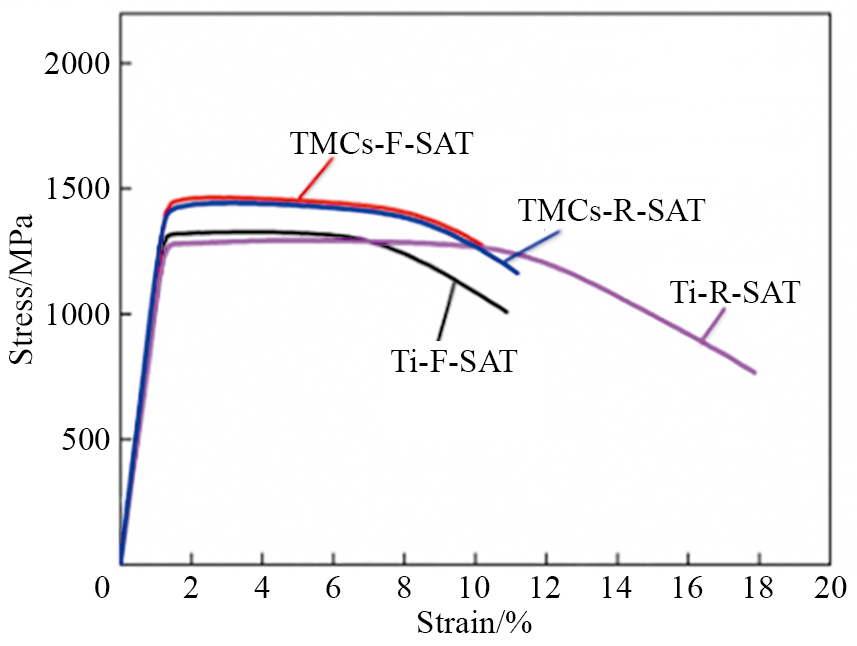
综合分析其组织力学性能可知,TMCs-F和Ti-F样品经固溶时效热处理后,热塑性变形产生的高密度残余位错湮灭使其位错强化效应减弱。另外,显微组织中的“V”字形细针状α相回溶,具有较强变形协调能力的软质条棒状或球状初生α相形核析出,以及相对少量的硬质细针状次生α相生成,导致其与运动位错交互作用产生的析出强化效应减弱、 位错滑移距离增加。基于上述两方面综合作用,使得TMCs-F-SAT,Ti-F-SAT样品分别较TMCs-F和Ti-F的强度降低、 塑性增加,并达到相对较好的强度与塑性匹配。然而,TMCs-R,Ti-R样品的显微组织以球状或条棒状α相为主(图3(e~h)),且保留由轧制塑性变形引入的较高密度的残余位错,不存在与运动位错交互作用剧烈的细针状α相,固溶时效热处理使得残余位错湮灭、 初生α相持续析出以及次生α相生成,引起合金体系的析出强化效应增强、 协调变形能力增大,进而导致TMCs-R-SAT和Ti-R-SAT样品分别较TMCs-R,Ti-R的强度、 塑性显著增加。
对比Ti-F-SAT和Ti-R-SAT样品而言,TiB增强相的承载强化与第二相强化效应,及其促进α相形核析出从而限制位错滑移距离,是TMCs-F-SAT和TMCs-R-SAT样品强度增加、 塑性降低的主要原因。另外,TMCs-R-SAT样品显微组织中增强相端部存在的显微孔洞,促进了塑性变形过程中显微裂纹的萌生与扩展,使得TMCs-R-SAT样品的塑性较Ti-R-SAT显著降低。相对TMCs-F-SAT和Ti-F-SAT样品而言,TMCs-R-SAT和Ti-R-SAT样品显微组织中的初生α相较多且尺寸较大,次生α相的数量减少,引起析出强化效应稍微减弱、 位错滑移距离增加且协调变形能力增强,进而导致TMCs-R-SAT和Ti-R-SAT样品的强度稍有降低、 塑性明显增大。
TiB/Ti-55531复合材料及其基体合金经锻造和锻造+热轧制的加工硬化曲线如图7所示。综合对比分析可知,TMCs-F样品的加工硬化速率低于Ti-F样品,TMCs-R样品的加工硬化速率明显高于Ti-R样品。经两相区热轧制变形处理后,复合材料及其基体合金的加工硬化速率出现不同程度的降低,复合材料的降低程度并不明显以至于TMCs-R样品的加工硬化速率略低于TMCs-F样品,基体合金的降低程度明显大于复合材料以至于Ti-R样品的加工硬化速率最小。
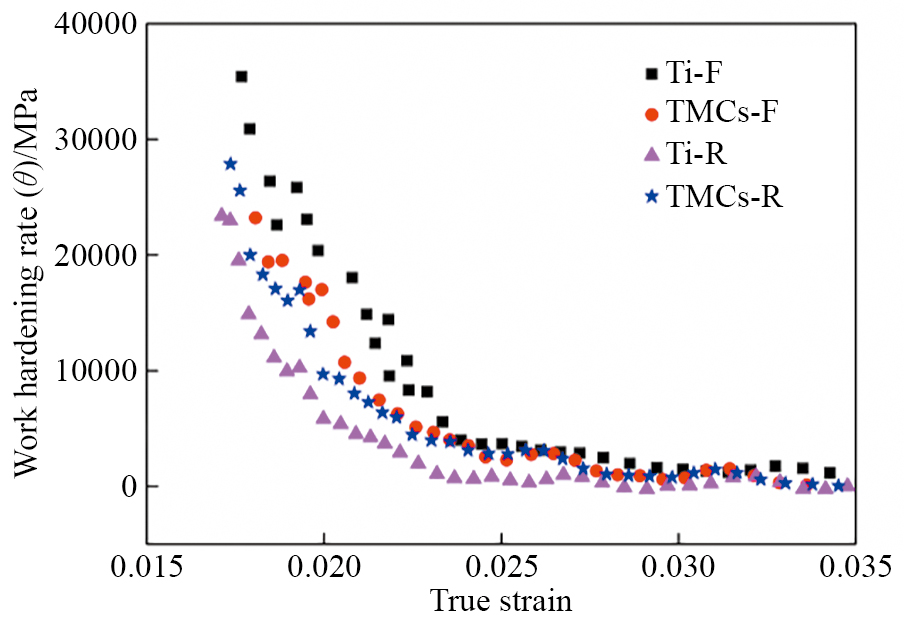
TiB/Ti-55531复合材料及其基体合金经锻造和锻造+热轧制处理的显微组织中均存在不同数量的残余位错,其在室温拉伸塑性变形过程中继续缠结、 塞积,或者重新启动滑移后与析出相、 增强相等交互作用形成塞积,导致Ti-F,TMCs-F,Ti-R和TMCs-R样品均具有较高的初始加工硬化速率。随着室温拉伸塑性变形的持续进行,可动位错不断增殖、 塞积,使得加工硬化效应增加,动态回复引起位错相互抵消、 湮灭而产生软化,其综合作用导致复合材料及其基体合金的加工硬化速率迅速降低,直至达到加工硬化与软化的动态平衡状态。
TiB增强相的引入缓解了基体组织的晶格畸变、 促进了动态再结晶,使得复合材料基体组织中的残余位错密度降低,以及拉伸塑性变形过程中位错增殖速率减小。另外,结合细针状α相阻碍位错运动产生加工硬化效应,较少α相含量的TMCs-F样品的加工硬化速率相对较小。经两相区热轧制变形处理后,复合材料及其基体合金组织中的高密度弥散分布的细针状α相回溶,并伴有定向分布的球状或条棒状α相生成,使得析出相阻碍位错运动所产生的加工硬化效应减弱,进而导致Ti-R和TMCs-R样品的加工硬化速率降低。其中,高密度细针状α相阻碍位错运动是Ti-F样品合金加工硬化的主要来源,其经热轧制变形处理大量回溶后,Ti-R样品的加工硬化速率大幅度降低,以至于明显低于TMCs-R样品的加工硬化速率。另外,TMCs-F样品基体组织中细针状α相的数量相对较少,经热轧制变形使其回溶后引起加工硬化的降低程度较小,导致TMCs-R样品的加工硬化速率降低较小。
锻造和锻造+热轧制的TiB/Ti-55531复合材料及其基体合金经固溶时效热处理后的加工硬化曲线如图8所示,综合对比分析可知:经固溶时效热处理后,Ti-F,TMCs-F,Ti-R和TMCs-R样品的初始加工硬化速率均呈现较大降低,并快速达到趋近于0的状态。相较于Ti-F-SAT和Ti-R-SAT样品而言,相应TMCs-F-SAT和TMCs-R-SAT样品的初始加工硬化速率相对较高,随着室温拉伸塑性变形的持续进行逐渐低于Ti-F-SAT和Ti-R-SAT样品,TMCs-F-SAT样品的加工硬化速率下降较快。
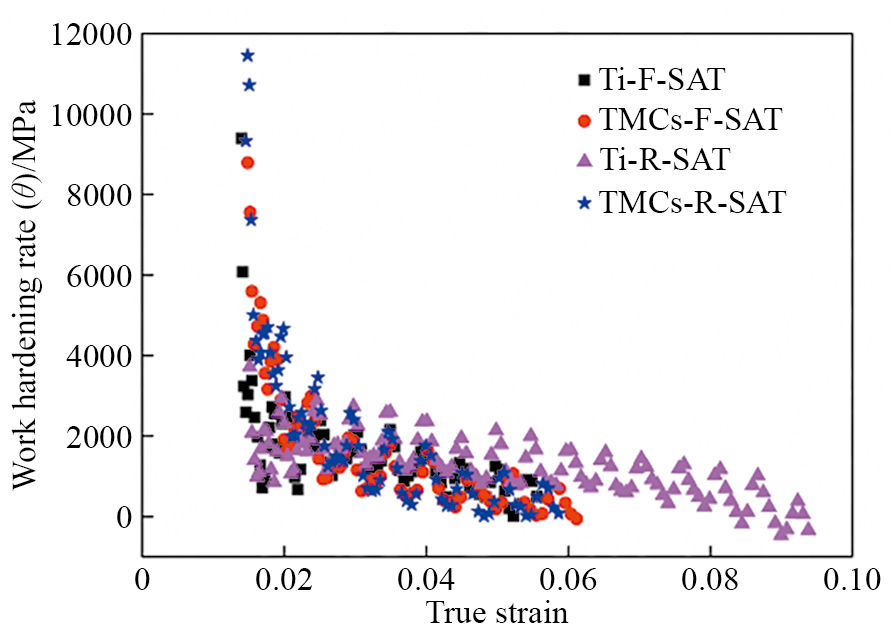
固溶时效热处理促进了Ti-F,TMCs-F,Ti-R和TMCs-R样品的静态回复与再结晶,使得热变形组织中的残余位错相互抵消而湮灭,进而导致其因位错缠结、 塞积产生的初始加工硬化效应大幅度降低,且热轧制前后相应材料的加工硬化速率水平相当。随着室温拉伸塑性变形的持续进行,通过较大载荷激发位错大量增殖并与析出相、 增强相交互作用产生加工硬化,结合合金体系的动态再回复与再结晶软化效应,使得Ti-F-SAT,TMCs-F-SAT,Ti-R-SAT和TMCs-R-SAT样品的加工硬化速率逐渐降低并快速达到趋向于0的状态。相较于Ti-F-SAT和Ti-R-SAT样品而言,硬质TiB增强相阻碍位错运动产生的第二相强化效应,及其作为非均质形核质点促进动态回复与再结晶软化效应,使得TMCs-F-SAT和TMCs-R-SAT样品具有较高的初始加工硬化速率,并伴随室温拉伸塑性变形的进行逐渐低于相应基体合金Ti-F-SAT和Ti-R-SAT样品。
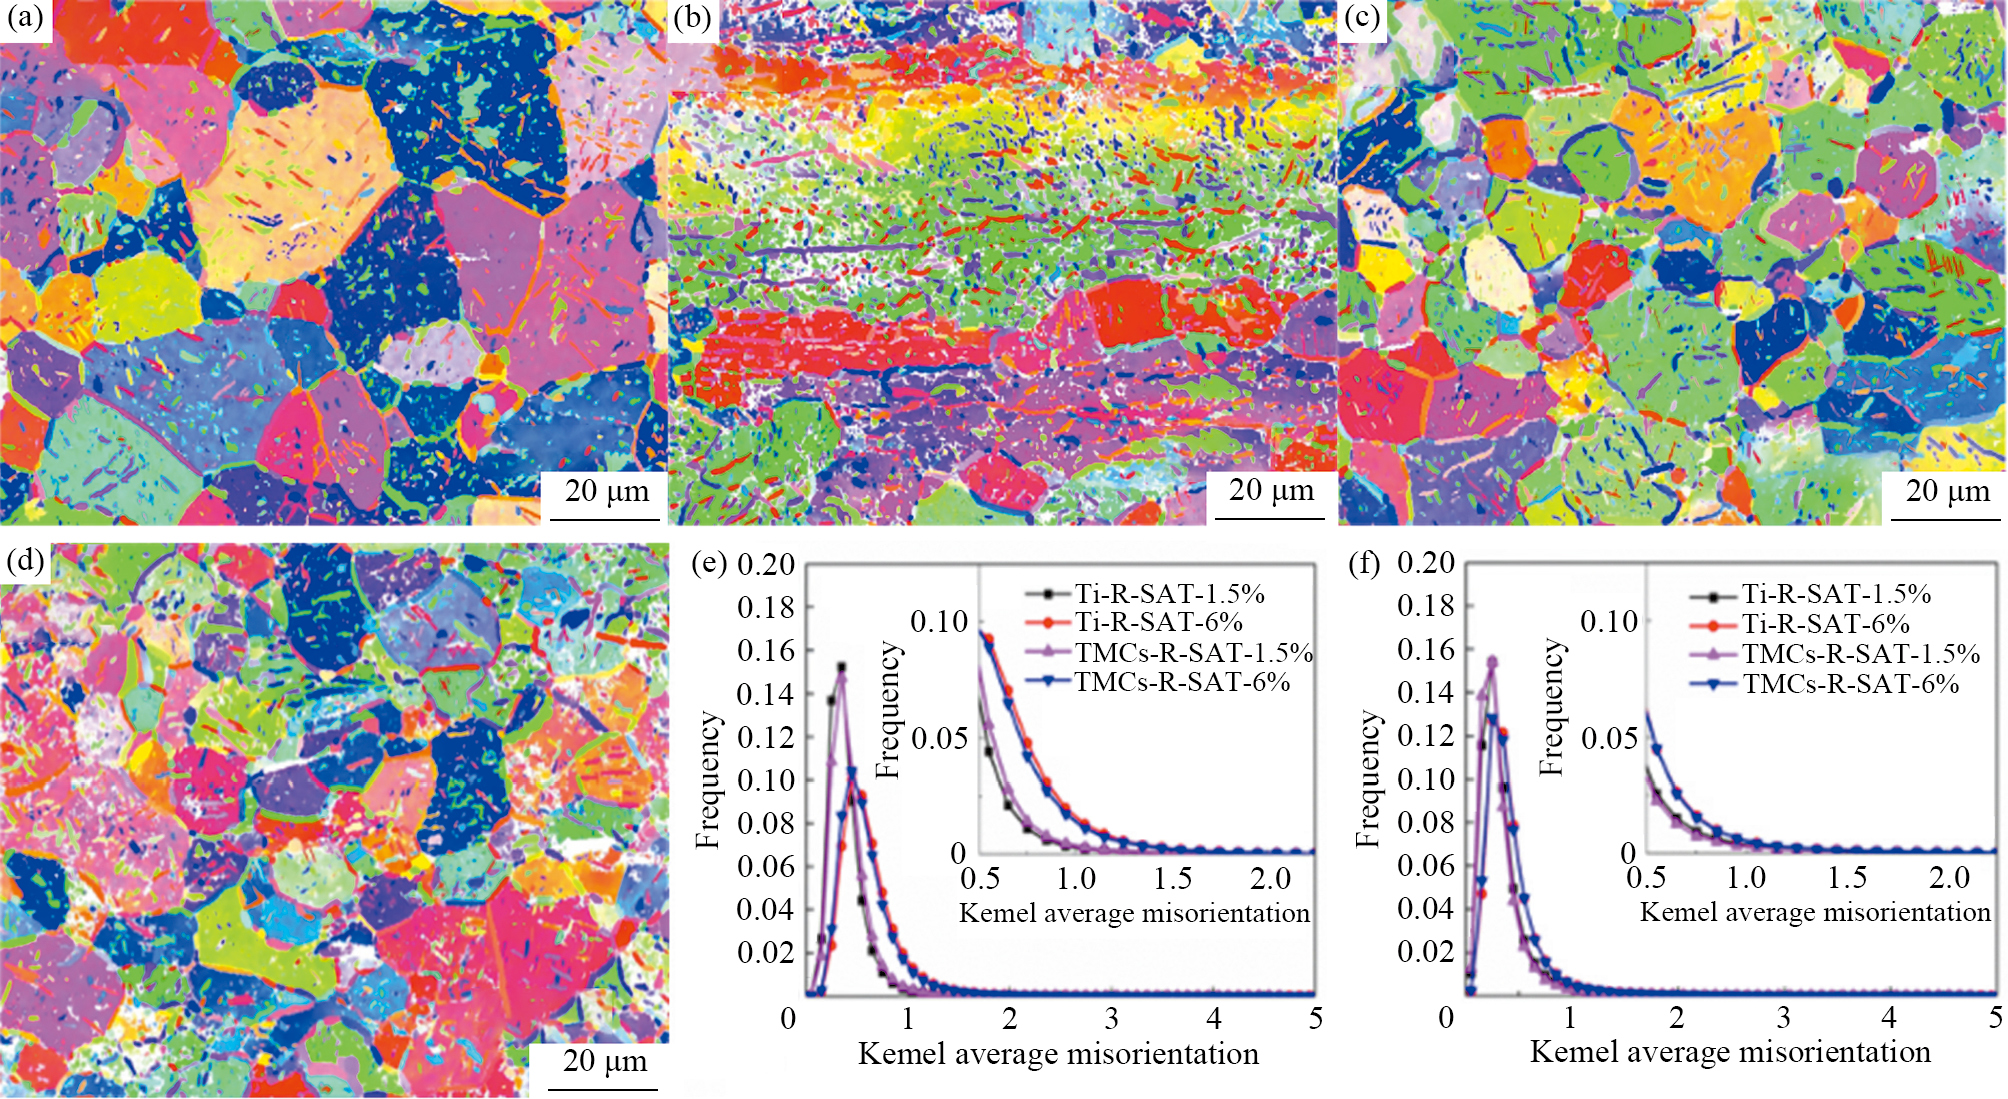
针对Ti-R-SAT和TMCs-R-SAT样品,分别进行变形量为1.5%和6%的预拉伸试验,并对拉伸试样中心纵向截面进行EBSD表征结果如图9所示。对比分析图9(e,f)可知:TMCs-R-SAT和Ti-R-SAT样品中,β相的KAM值高于α相,说明β相的几何位错密度相对较大,其为TiB/Ti-55531复合材料及其基体合金的主要塑性变形相。另外,预拉伸变形量为1.5%时,TMCs-R-SAT样品中β相的KAM值高于Ti-R-SAT样品,预拉伸变形量为6%时,TMCs-R-SAT样品中β相的KAM值低于Ti-R-SAT样品,且二者的α相KAM值在1.5%,6%预拉伸变形量时相当,说明TMCs-R-SAT样品在低塑性变形条件下具有较高几何位错密度,随着塑性变形的持续发生逐渐低于Ti-R-SAT样品,这与TiB/Ti-55531复合材料具有较高初始加工硬化速率,并伴随塑性变形的进行逐渐低于相应基体合金的规律一致。
1)经热轧制变形处理后,TiB/Ti-55531复合材料及其基体合金组织中均匀分布的细针状α相回溶,并伴有定向分布的球状或条棒状α相析出,增强相破碎细化且呈定向分布,导致其强度呈现不同程度降低、 塑性大幅度增加。
2)经固溶时效热处理后,锻造+轧制处理的TiB/Ti-55531复合材料及基体合金组织中的细针状次生α相形核析出,球状或条棒状α相长大并在局部区域沿晶界连成网状,增强相尺寸形貌未发生明显变化,使得其强度、 塑性明显增加并达到良好匹配。
3)弥散分布的细针状α相与残余位错的交互作用,是锻造处理的TiB/Ti-55531复合材料及其基体合金加工硬化的主要来源,其经热轧制变形处理后大量回溶,使得锻造+热轧制处理的TiB/Ti-55531复合材料及其基体合金的加工硬化速率降低。
4)固溶时效热处理促进了TiB/Ti-55531复合材料及其基体组织中残余位错的相互抵消与湮灭,导致其初始加工硬化速率明显降低,且随着塑性变形的进行逐渐低于基体合金并快速达到趋近于0的状态。
Jiao Y,Huang L J,Geng L. Progress on discontinuously reinforced titanium matrix composites [J]. Journal of Alloys Compounds,2018,767:1196.
Bermingham M J,McDonald S D,Nogita K,John D H,Dargusch M S. Effects of boron on microstructure in cast titanium alloys [J]. Scripta Materialia,2008,59(5):538.
Morsi K,Patel V V. Processing and properties of titanium-titanium boride (TiBw)matrix composites-a review [J]. Journal of Materials Science,2007,42:2037.
Wang B,Zhang H B,Huang L J,He J L,Zhang Y F,Wang W. Evolution of microstructure and high temperature tensile properties of as-extruded TiBw reinforced near-titanium matrix composite subjected to heat treatment [J]. Science China-Technological Sciences,2018,61(9):1340.
Sun S Y,Lv W J. Effect of reinforcement contents on microstructure and mechanical properties of in-situ synthesized Ti matrix composite [J]. Rare Metal Materials and Engineering,2020,49(2):0398.
(周琳,刘运玺,付明杰. 热处理对原位自生TiB/Ti-55531复合材料锻坯的组织性能影响研究 [J]. 热加工工艺,2023. doi:10.14158/j.cnki.1001-3814.20220090.)
Hu H T,Huang L J,Geng L,Liu C,Wang B. Effects of extrusion on microstructure and tensile properties of 3D network structured TiBw/Ti60 composites fabricated by reaction hot pressing [J]. Journal of Alloys and Compounds,2014,582:569.
 顶部