目录图表
钛及钛合金因其密度低、 比强度高等特点符合航空航天领域对所使用结构件“轻质高强”的要求,受到了国内外研究人员的广泛关注[1]。然而,随着航空航天领域的迅猛发展,传统钛合金已经无法满足要求[2]。在保持塑性的同时提升强度已经成为该领域的重要研究方向,钛基复合材料 (TMCs)可以通过成分调控完成良好的强塑性匹配[3–5]。
按照增强相的分布类型,钛基复合材料可以分为连续增强钛基复合材料和非连续增强钛基复合材料。相比之下,非连续增强钛基复合材料拥有制备成本低、 易加工、 性能较好与各向同性等优点[6−8]。增强相的添加方式可分为直接添加与原位自生[9]。原位自生与直接添加相比,界面结合更好、 相容性更好以及热力学更稳定[10]。研究人员针对非连续增强原位自生钛基复合材料做了很多研究。Huang等[11]基于Hashin-Shtrikman (HS)理论设计制备了具有准连续网状结构的TiBw/Ti64复合材料。在保持良好塑性的同时有效提升非连续增强钛基复合材料(DRTMCs)的强度与使用温度(最高使用温度可提高到600 ℃)。Sun等[12]采用热压烧结的方式成功制备了金刚石-Ti体系的TiC/Ti复合材料,有效增强材料的弹性模量(比纯Ti提高了64%)与强度(抗压强度是纯Ti的1.9倍)。Si和TiB2增强材料分别与基体发生原位自生反应生成的(Ti,Zr)5Si3和TiBw晶须热力学稳定性好,且与基体的密度和热膨胀系数相似,因而被认为是钛合金有效的增强材料[13–15]。
TA19钛合金具有强度高、 韧性好和良好的高温抗蠕变性能等优点,主要用于制造航空发动机的压气机机匣和飞机蒙皮等[16]。本文选用TA19钛合金为基体,引入Si与TiB2两种增强相,采用放电等离子烧结(spark plasma sintering,SPS)工艺制备了TiB2+Si/TA19复合材料。该烧结工艺升温速度快,保温时间短,可细化晶粒,烧结材料致密均匀[17−18]。研究了Si与TiB2对TA19钛合金显微组织与力学性能的影响。
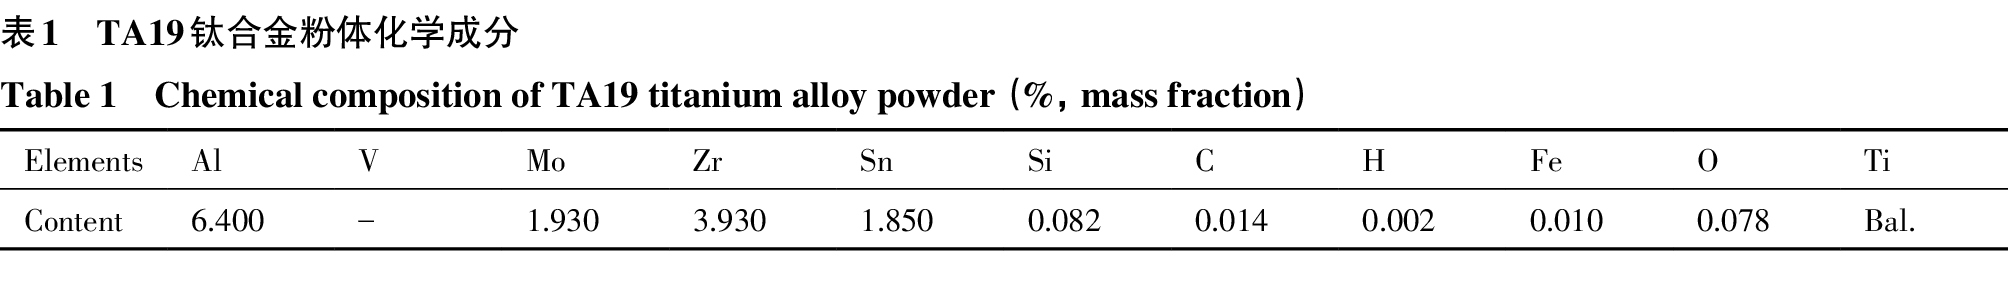
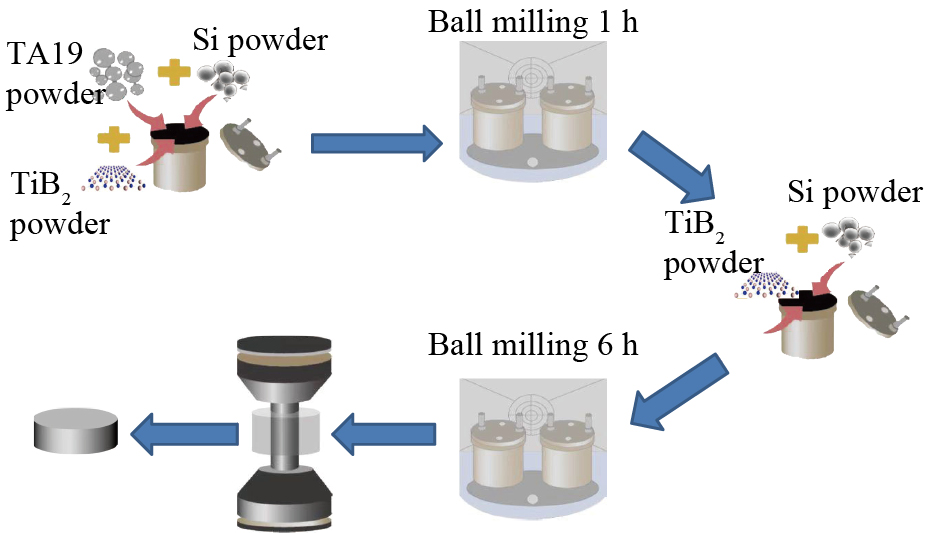
本实验采用的TA19钛合金原料为西安欧中材料科技有限公司生产的平均粒径为15~53 μm的球形粉末,其成分含量如表1所示。增强体原料TiB2粉末的纯度为99.9%,平均粒径为40 nm;Si粉的纯度为99%,平均粒径为30 nm。复合粉末的制备为(1+6)h两步球磨法(干磨):混合TA19钛合金粉末、部分Si粉(Si添加量的50%)与TiB2粉末(TiB2添加量的50%),并进行低能球磨,时间为1 h;再将剩余的50%Si粉、TiB2粉末与TA19混合并进行6 h的球磨。球磨机型号为 QM-3SP4,球磨速率均为200 r·min−1,球料比为3∶1。Si/TA19复合粉末与TiB2+Si/TA19复合粉末制备工艺一致。两步球磨法相比一步球磨法,可以使增强相与TA19钛合金粉末混合的更加均匀,降低产生增强相团聚的可能性[19–20]。烧结工艺为SPS法,设备型号SXL-1400C,烧结温度为1000 ℃,保温10 min,烧结压力为40 MPa,制备直径为50 mm,厚度为15 mm的圆柱形块体。分别制备了Si/TA19复合材料(TA19+0.1%Si,TA19+0.2%Si,TA19+0.3%Si和TA19+0.4%Si样品)与TiB2+Si/TA19复合材料(TA19+0.3%Si+0.3%TiB2,TA19+0.3%Si+0.5%TiB2和TA19+0.3%Si+0.7%TiB2样品)。
通过线切割技术在烧结的圆柱形块体上切取拉伸、 X射线衍射(X-ray diffractometer,XRD)和金相试样。使用型号为UTM5105X的电子万能试验机测试室温拉伸性能。室温拉伸下的拉伸速率为1 mm·min−1,并使用标距为12.5 mm的引伸计。利用光学显微镜(optical microscope,OM,型号AxioVertA1)、扫描电子显微镜(scanning electron microscope,SEM,型号EM30AX+)、透射电镜(transmission electronmicroscope,TEM)与电子探针X射线显微分析仪(electron probe micro-analyzer,EPMA, 型号:岛津EPMA-1720H)对Si/TA19和TiB2+Si/TA19 复合材料的微观组织结构以及断口形貌进行表征分析。XRD(日本理学D/max-2500型)的扫描角度为10°~90°,扫描速率为10 (°)·min−1。每种样品进行了3个及以上相同试样的性能测试,保障实验的准确性与可重复性。图1为Si/TA19和TiB2+Si/TA19复合材料烧结块制备流程。
对SPS法制备的不同配比的Si/TA19和TiB2+Si/TA19复合材料进行了XRD分析,结果如图2所示。由于增强相含量较少以及XRD分析方法有一定的限制,只检测到了αTi与βTi的特征峰,没有发现Si的特征峰。这说明在烧结过程中,Si与基体发生了完全的反应[21]。
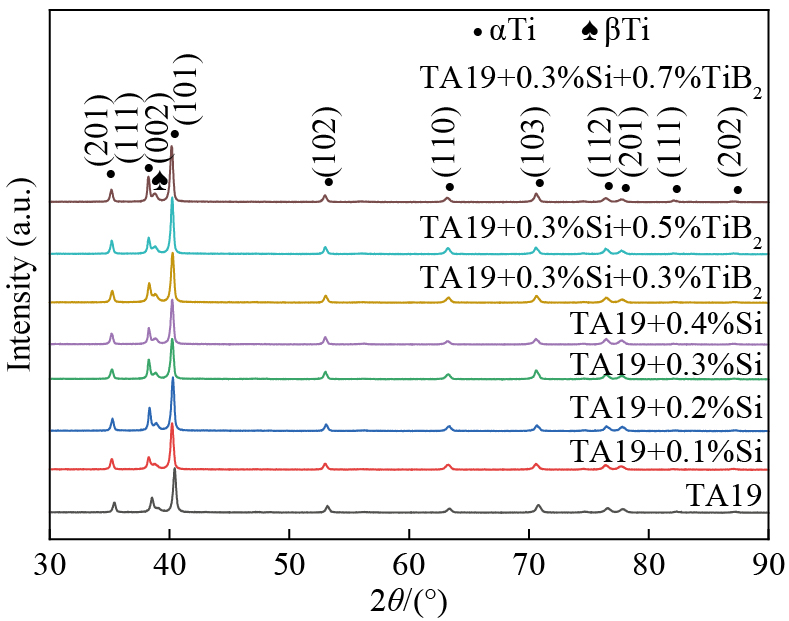
图3为不同含量烧结态Si/TA19复合材料的金相组织形貌与粒径统计。材料烧结致密,未观察到气孔与增强相团聚的现象。TA19钛合金基体由大量片层状α相和β相组成,为典型的魏氏组织。根据相关研究,在1000 ℃,Si元素在Ti基体中的固溶度为1.3%,超过了本研究中0.4%的添加量。但TA19钛合金中Zr元素的存在会降低Si元素在Ti相中的固溶度,促进硅化物的析出,但Si元素仍主要以固溶的形式存在[6]。对比图3中不同含量Si/TA19复合材料的高倍金相(图3(b1~e1)),发现添加少量Si时,材料表面未见明显的硅化物颗粒,随着Si含量的增加,Si/TA19复合材料表面逐渐观察到细小的硅化物,主要分布在晶粒界面处,少量分布在晶粒内部。这是由于烧结温度1000 ℃高于材料的相变点,α相在烧结过程中转变为β相,β稳定元素Si以固溶的形式溶于基体,随后在降温过程中,随着α相的重新出现,少量硅化物首先在晶界处析出,而后随着α/β界面的推移在晶粒内部析出[22]。由图3(a2~d2)可知随着Si含量增加,晶粒尺寸变化不大。
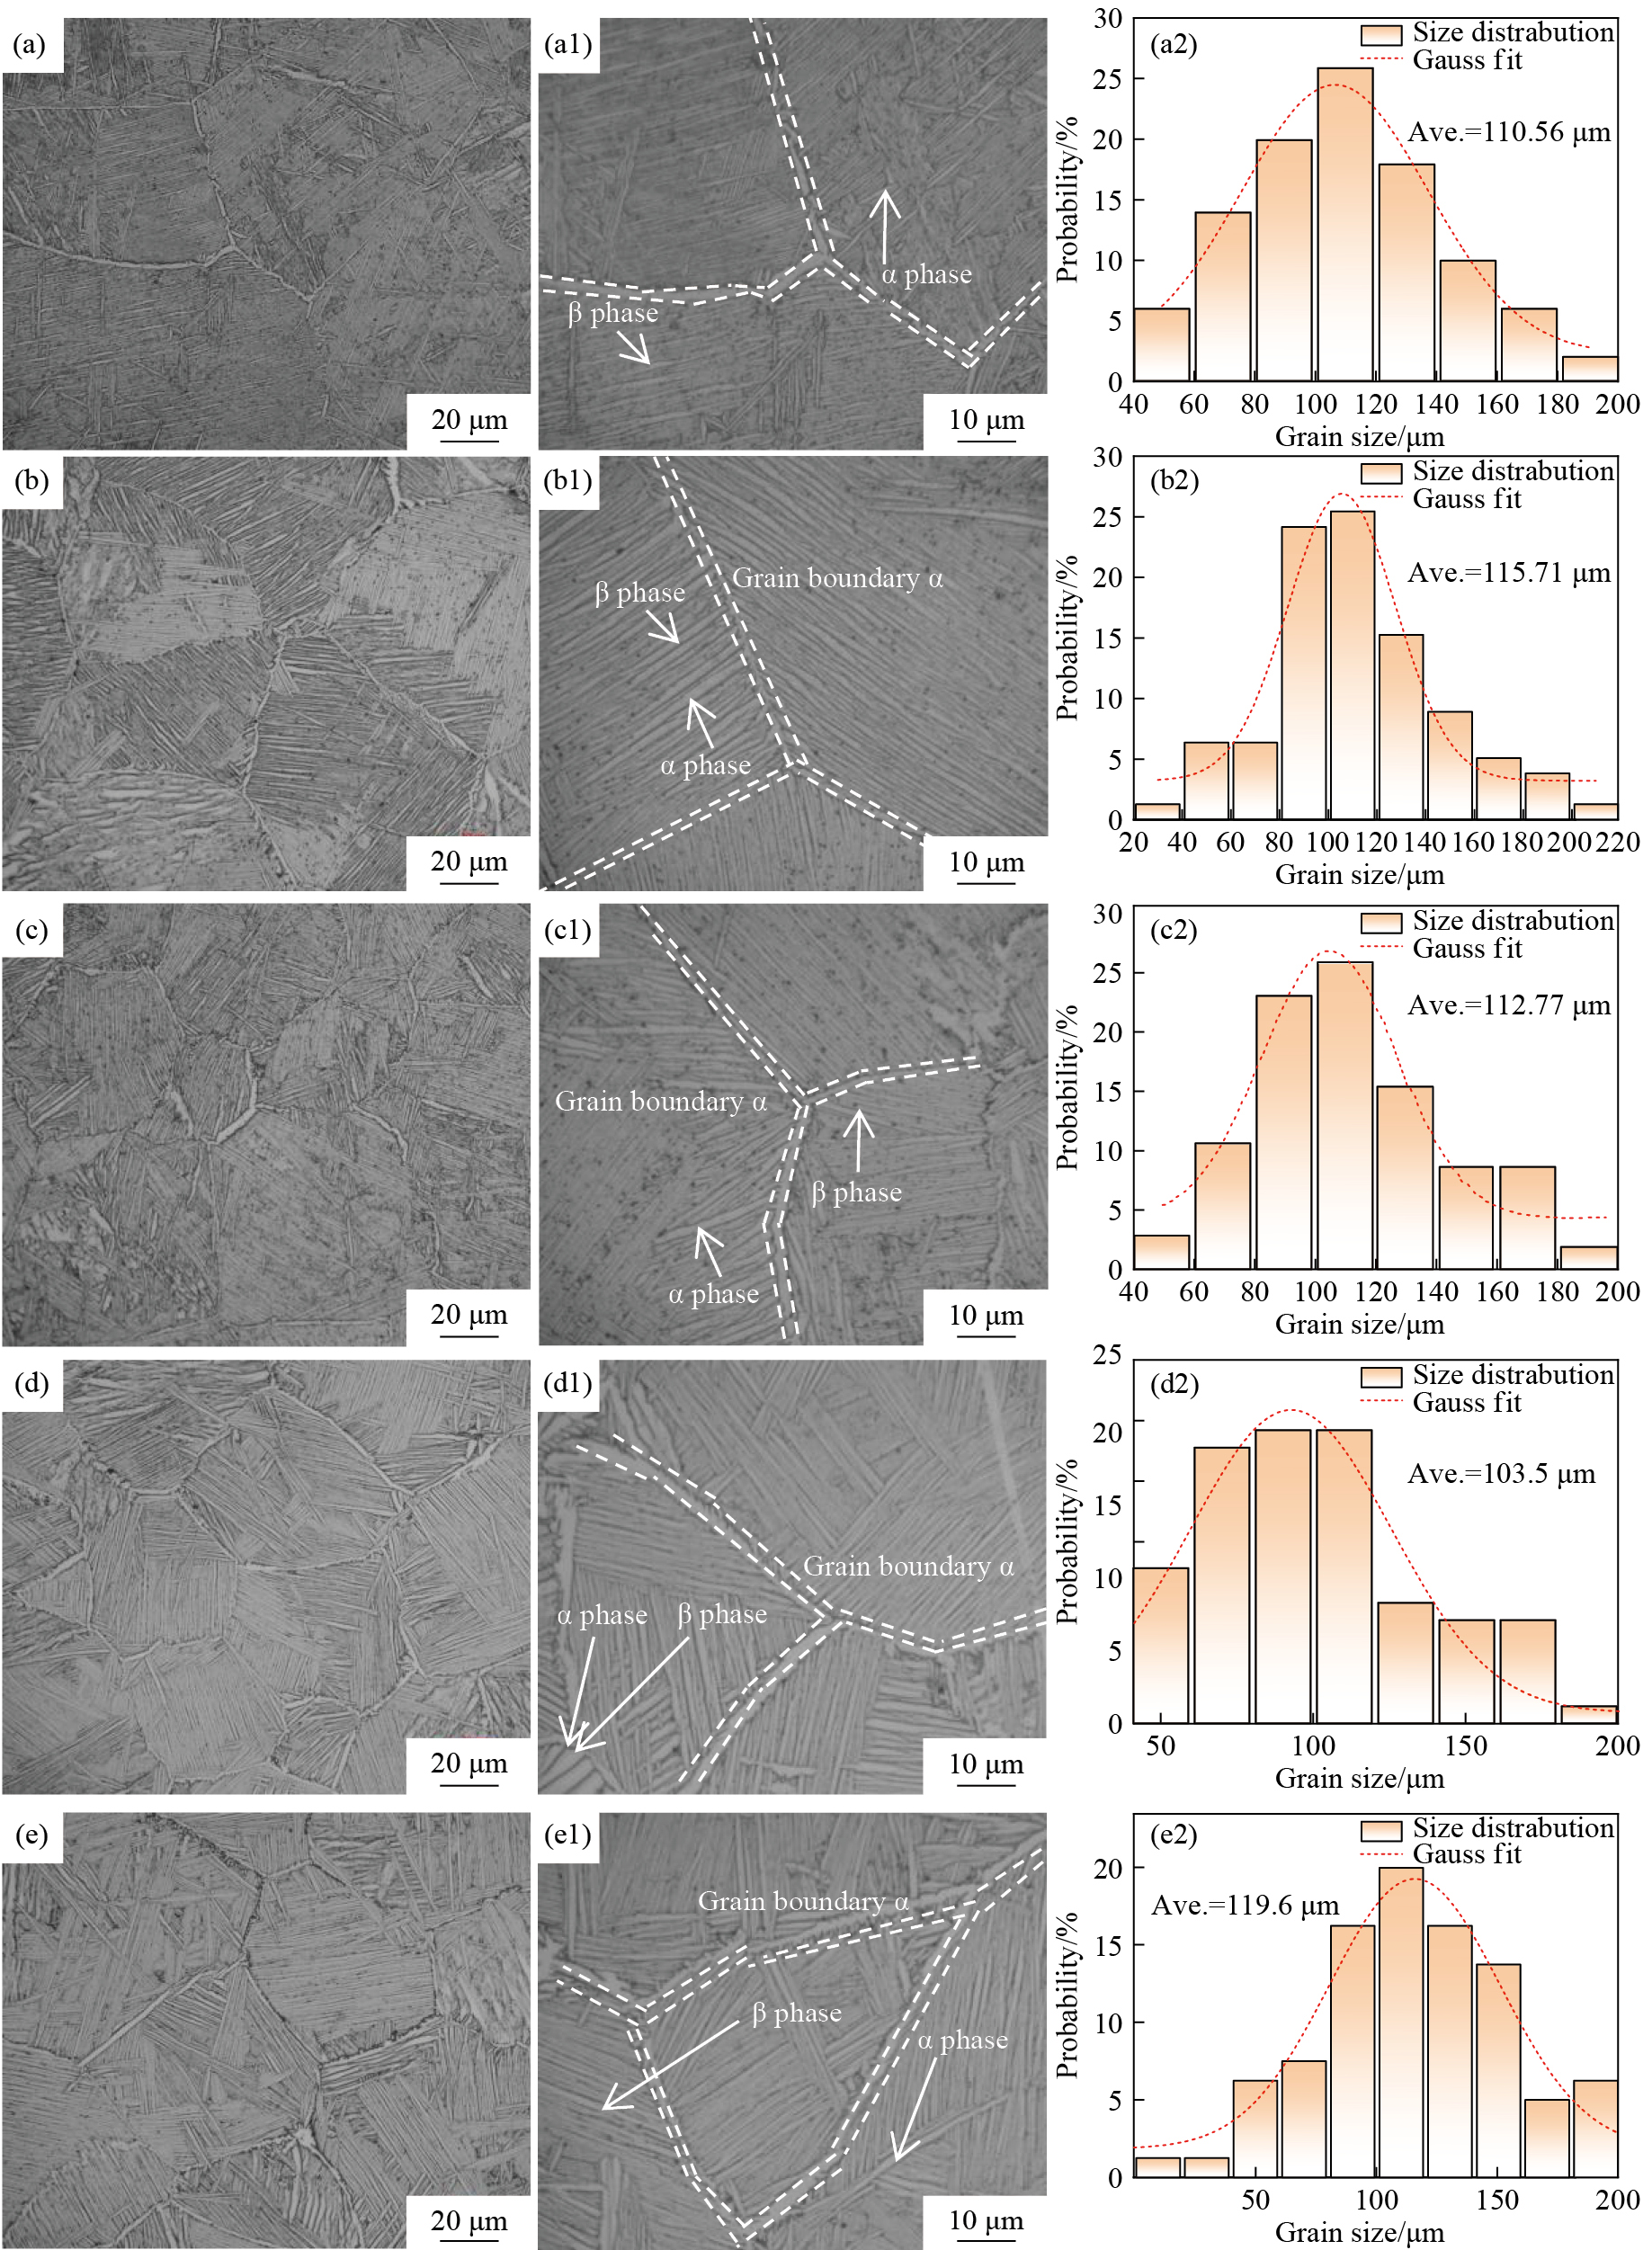
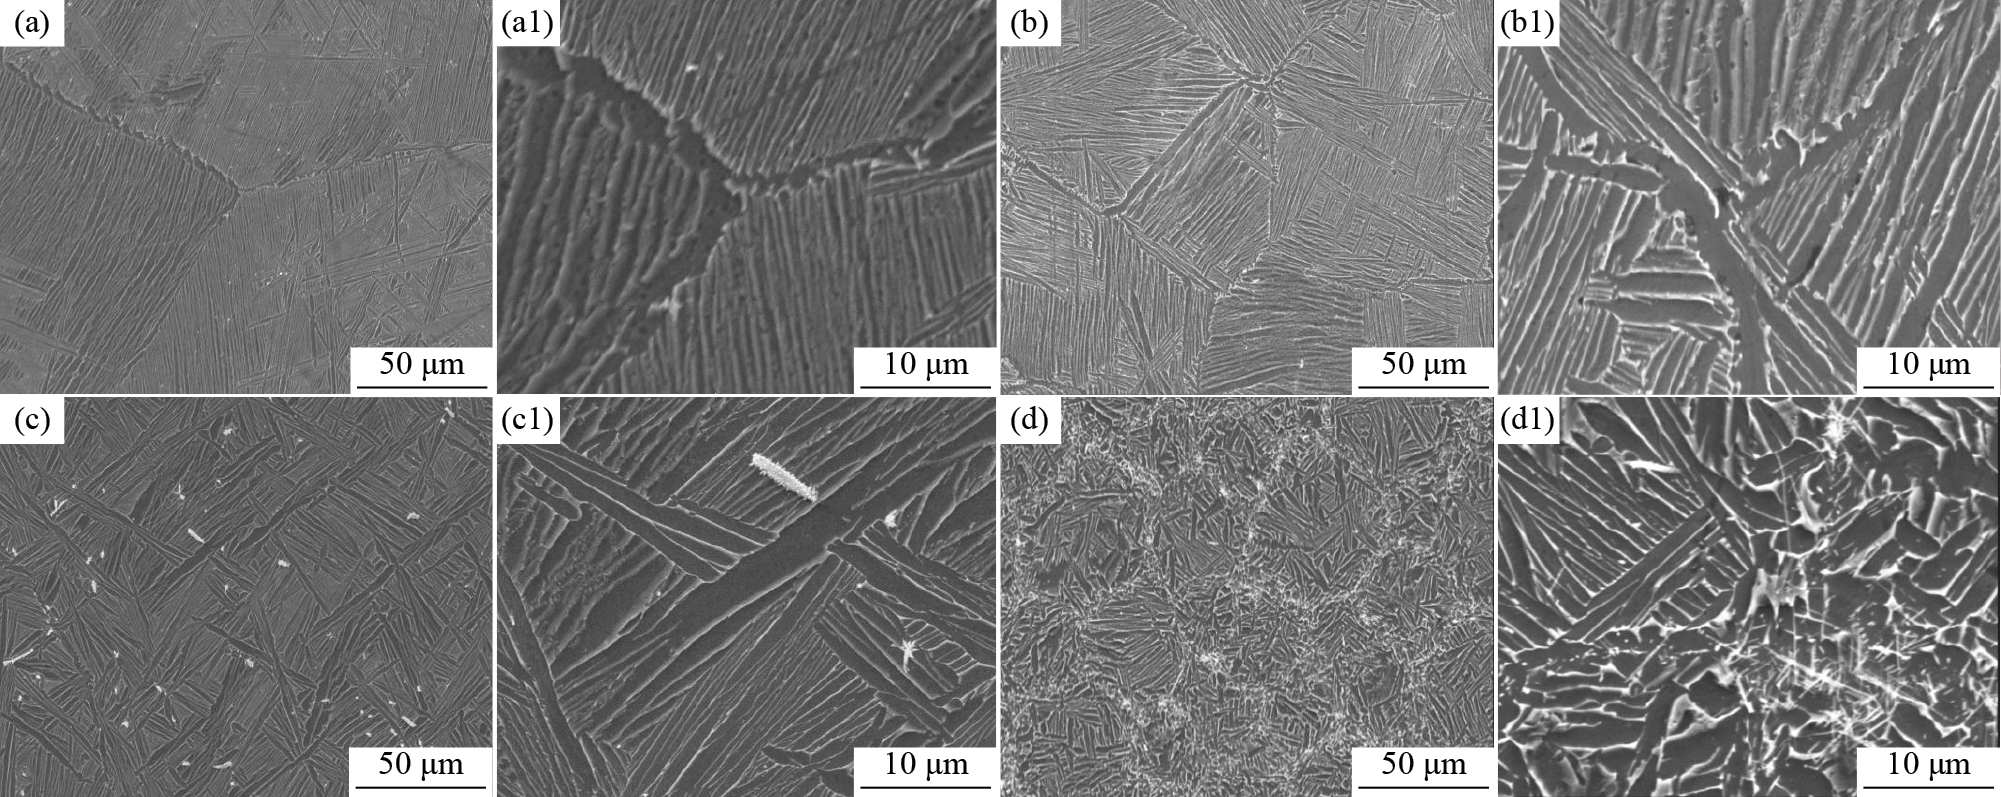
图4为不同配比TiB2+Si/TA19复合材料的SEM图像,可以发现Si元素加入后,β相有细化的趋势,间接导致片层α相厚度增加,从而导致位错在穿过片层α相时消耗更多的能量,这对材料强度的提升是积极的[23]。这是因为Si是β相稳定元素,有细化β相的作用。β相为体心立方结构,而α相属于密排六方结构,在外应力作用时,α相具有更少的滑移系,相对于β相更难产生滑移,有更高的抵抗塑性变形的能力[9]。
对TA19+0.3%Si样品进行了TEM观察,如图5所示。由图5(a,e)可知,Mo元素富集于β相内。反应生成了细小的硅化物,Si与Zr富集于同一区域,可推测生成了(Ti,Zr)xSiy,对选区衍射斑点进行标定,确定生成的硅化物为(Ti,Zr)5Si3,形状为近短棒状,存在于β相附近[15–16]。
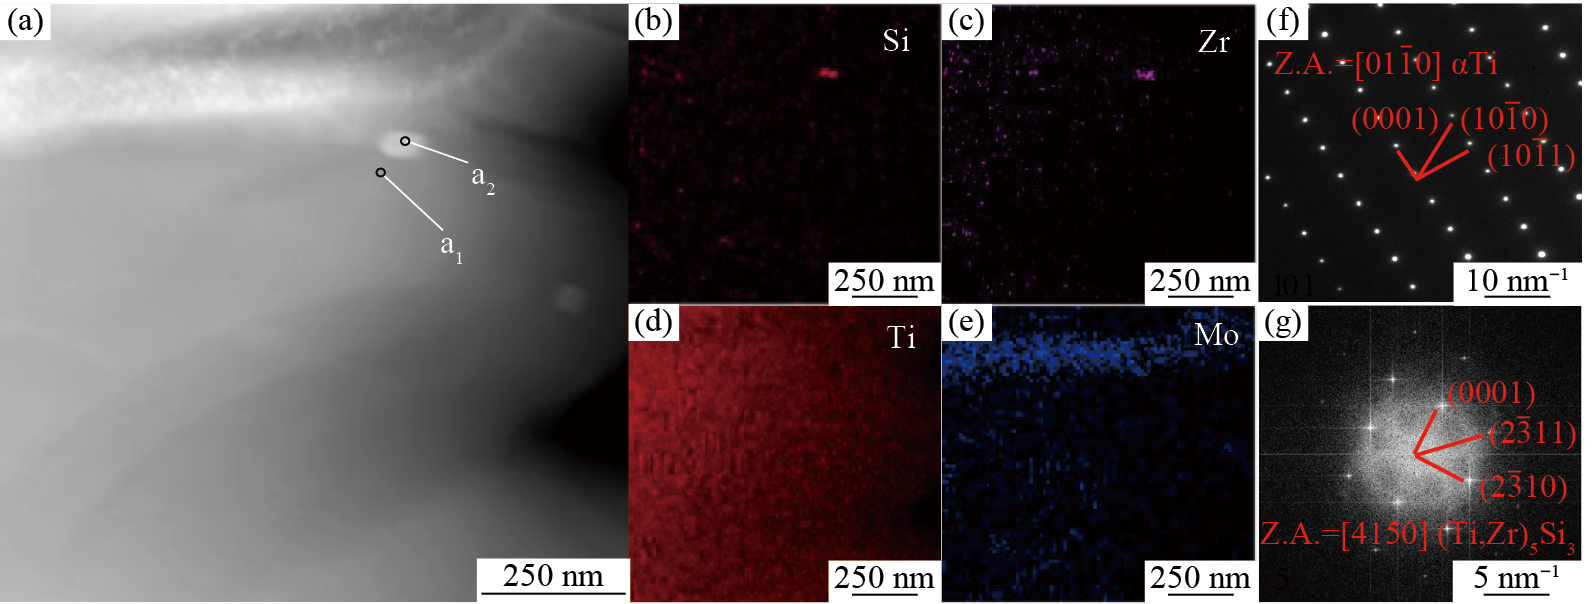
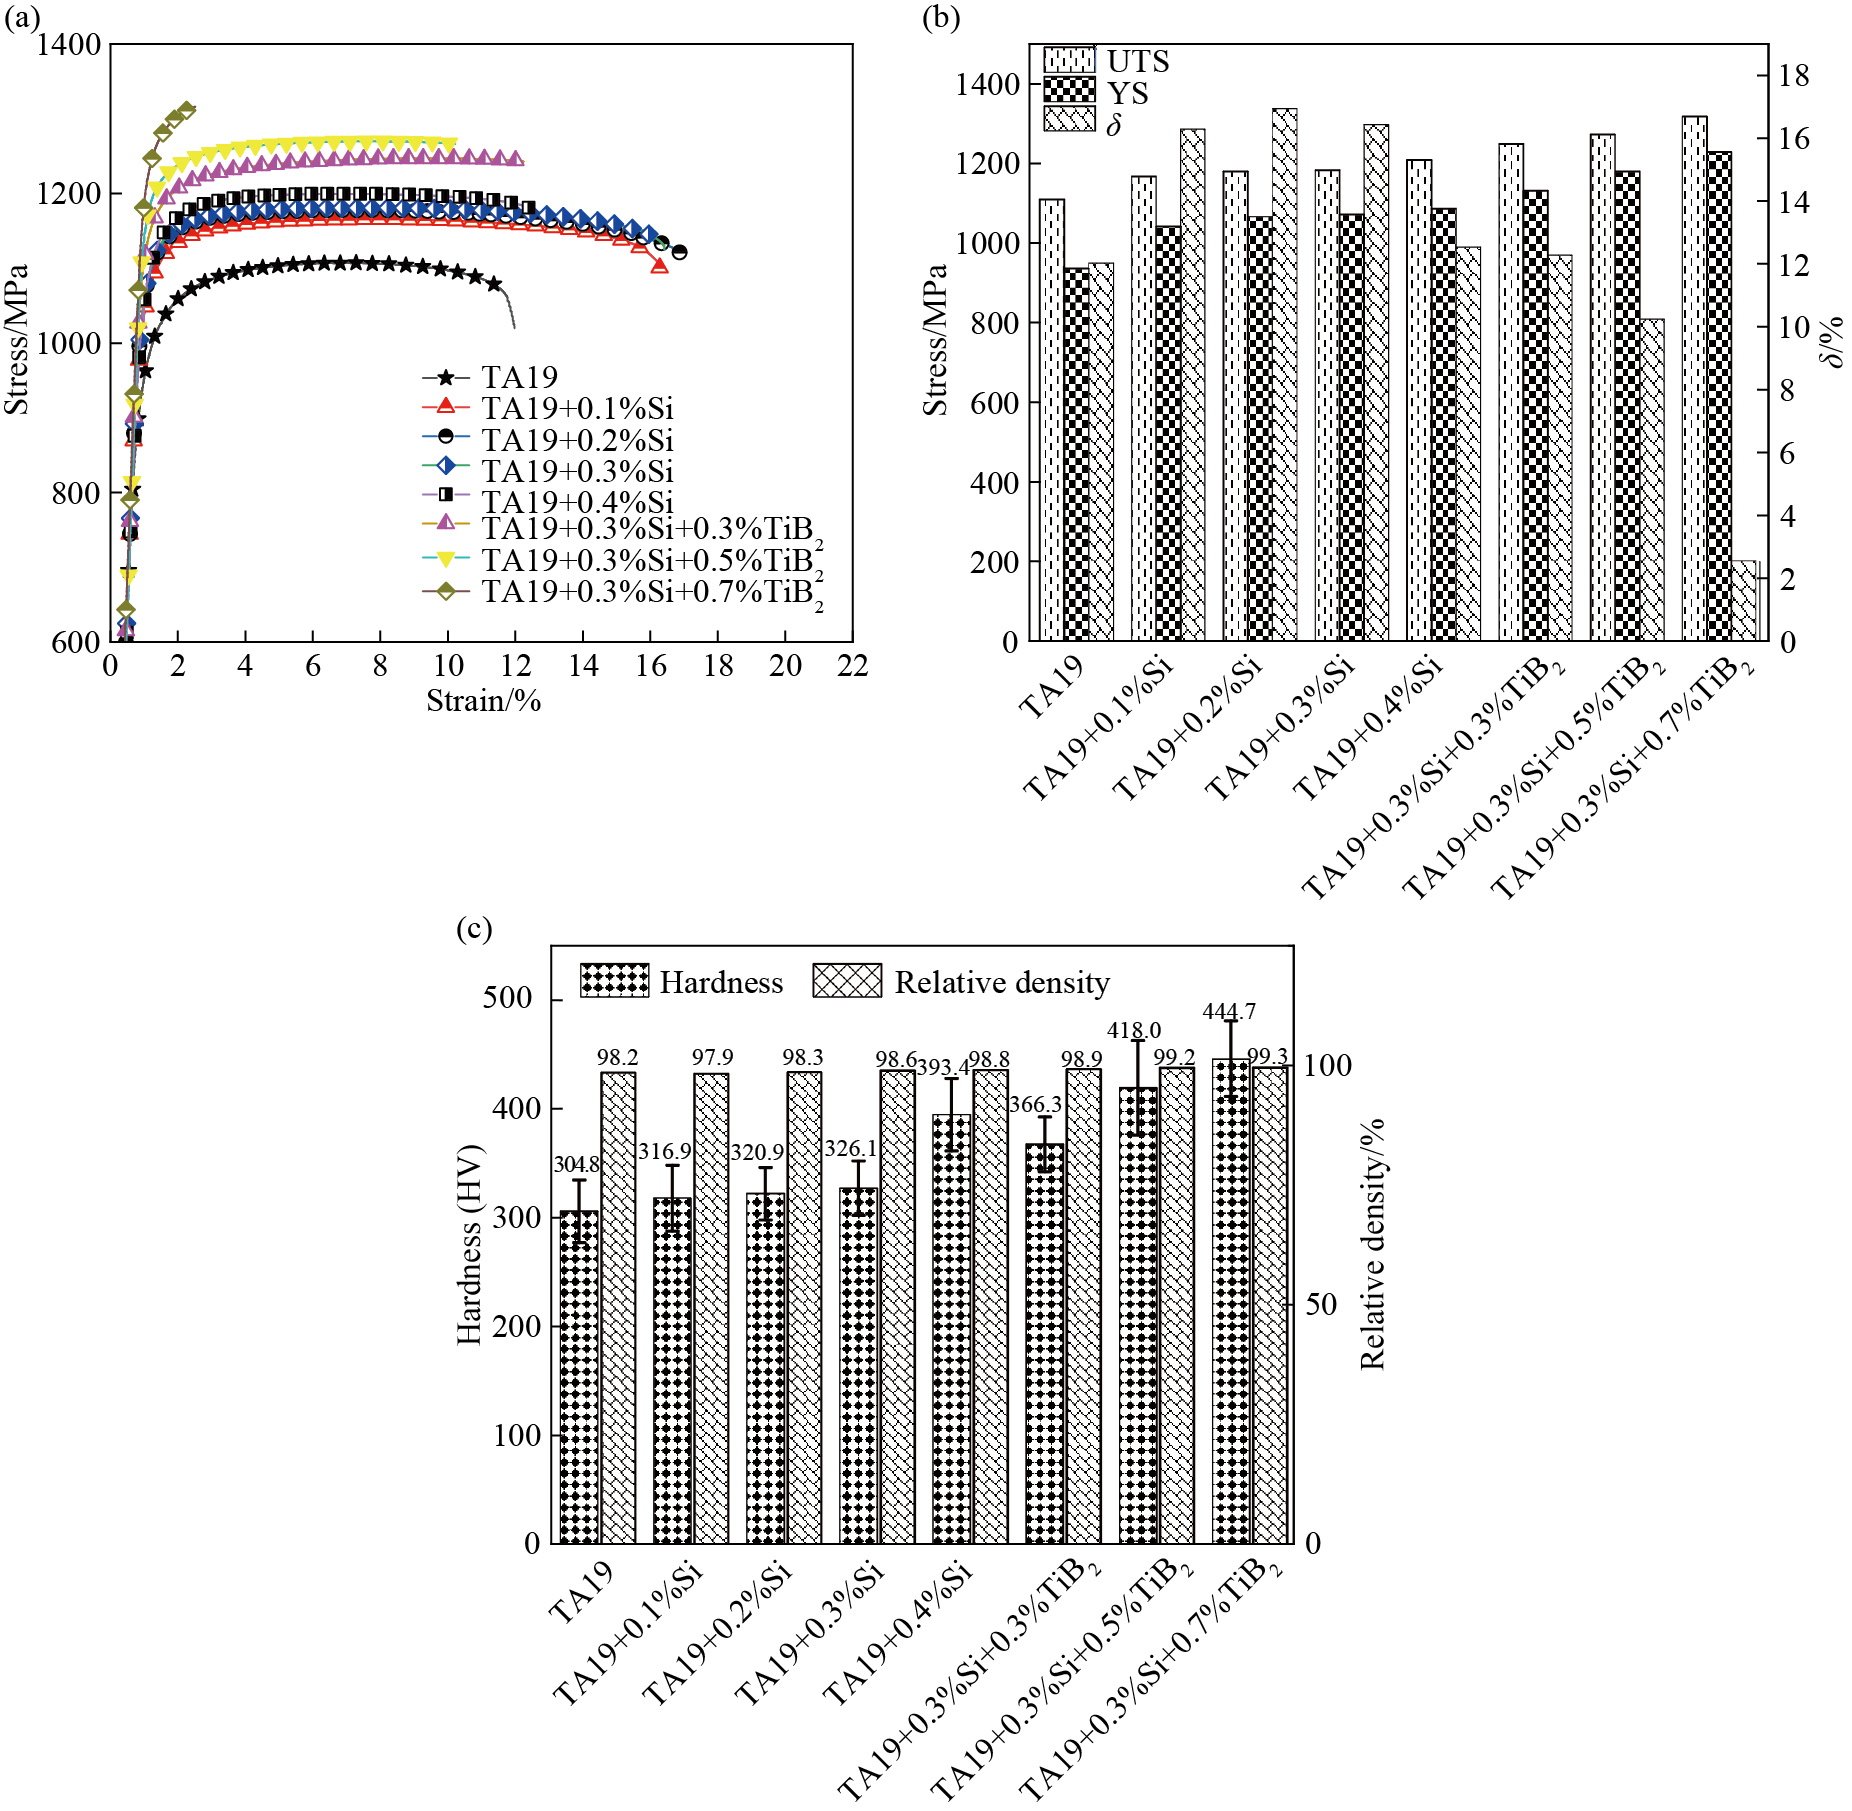
图6为不同配比TiB2+Si/TA19复合材料的拉伸性能曲线与硬度密度柱状图,其中图6(b)中UTS,YS及δ分别为最大抗拉强度、 屈服强度及断裂延伸率。可以发现,随Si含量的增加,材料强度、 硬度与密度提升的同时,塑性也在上升,但Si添加量达到0.3%时,材料塑性出现了下降,断裂延伸率为12.5%,这可能是由于过高的Si添加量会使材料表面析出尺寸过大、 数量过多的硅化物,从而阻碍滑移的进行,影响材料的塑性。因此选用在0.3%Si添加量的基础上继续添加TiB2。
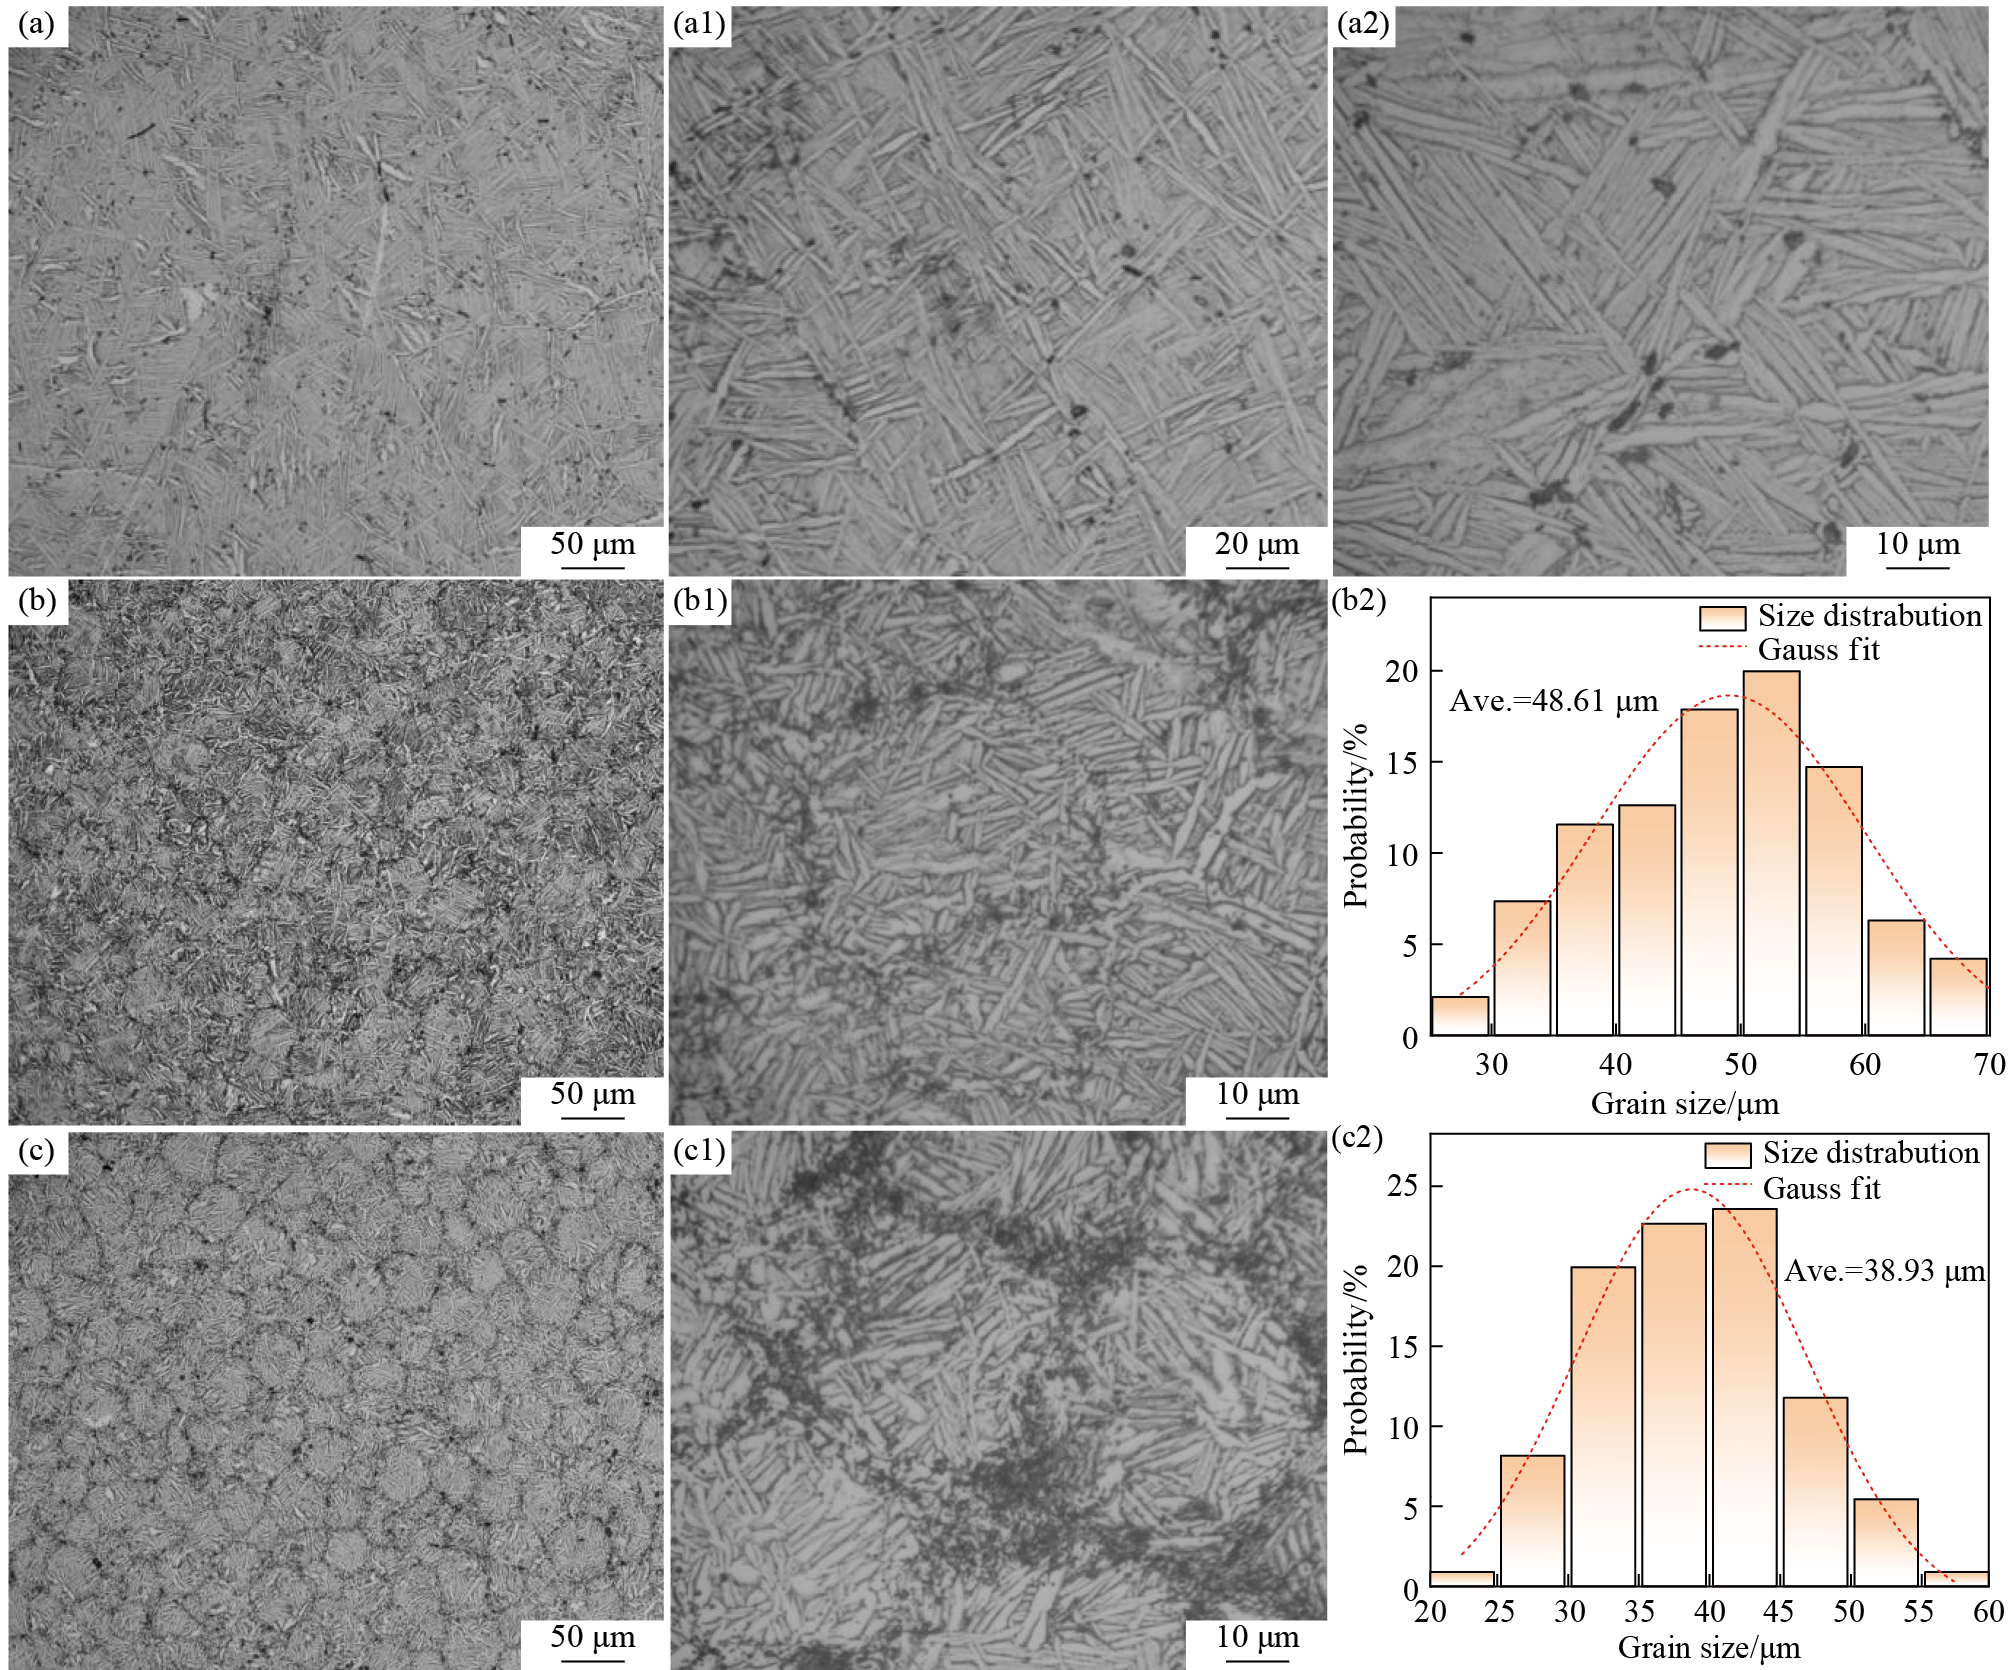
由图2可知,TiB2+Si/TA19复合材料的XRD图谱中,除了αTi,βTi的特征峰,未发现TiB2特征峰,说明TiB2反应完全,没有残余。观察了不同配比TiB2+Si/TA19复合材料的金相组织,如图7所示。在烧结过程中,TiB2与周围的Ti发生原位自生反应,生成分布在球形TA19金属粉末表面的TiB,由于TiB特殊的B27晶体结构而呈现出晶须状形态。当TiB2添加量为0.3%时,TiBw晶须呈较为无序的方式分布,晶界消失。当TiB2添加量为0.5%时,晶粒明显细化,TiBw晶须呈准网状的方式分布。形成3D准连续网状微观结构。Huang等在TiBw/TC4复合材料中也报道了类似的结果,大量TiBw晶须出现在晶界处,这是因为在低能球磨混合过程中,细小的TiB2已粘附在球形TA19金属粉末上。TiB2与Ti发生的原位自生反应被限制在晶界处,晶粒尺寸小于等于TA19粉末颗粒的大小[17]。当TiB2添加量为0.7%时,TiBw晶须明显富集,TiBw与依附TiBw形核生长的硅化物,构成了一级网状结构,α/β界面的细小硅化物构成了二级网状结构[11]。通过图4(c~d)的SEM图像还可以发现,随着TiB2含量的增加,原始β晶界处α相的形核与长大被有效限制,这可以降低晶界α相对性能的不利影响[24]。但原始β晶界处TiBw的含量过多,也降低了基体连通性。
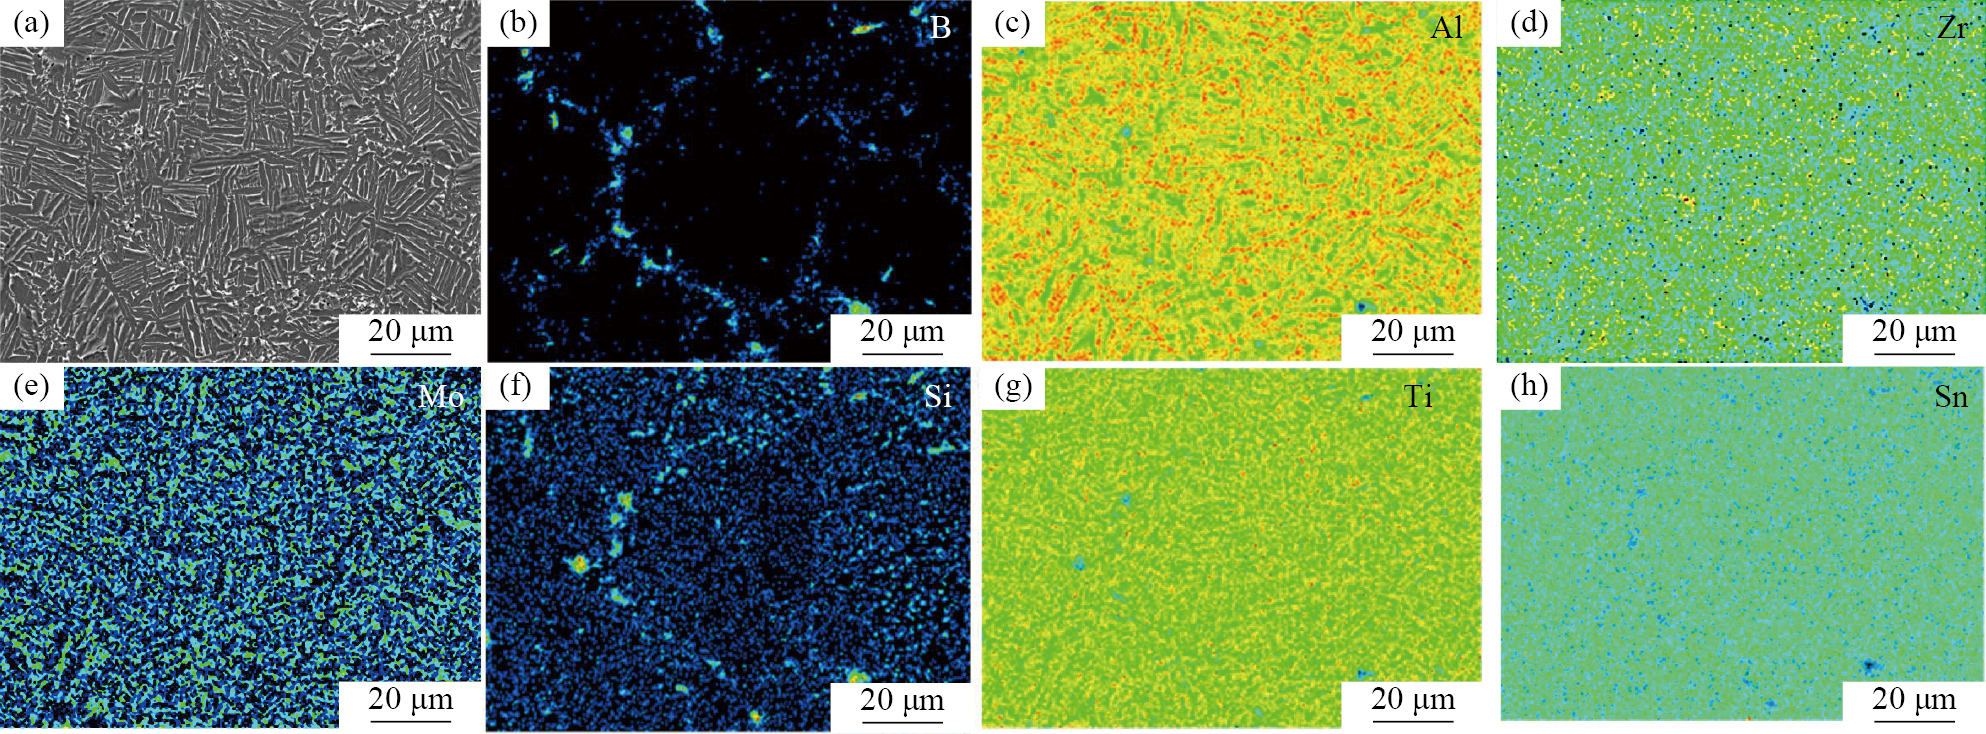
为了直观分析TiB2+Si/TA19复合材料的元素分布,对TA19+0.3%Si+0.5%TiB2样品进行了电子探针X射线显微分析(EPMA),如图8所示。B元素呈准网状结构分布,Si元素以硅化物的形式在TiBw晶须周围析出。还发现Zr元素偏聚区域与Si元素富集区域高度重合,侧面证明生成了Ti,Zr,Si三元化合物。此外,Mo元素作为β相稳定元素,富集在β相中,Al作为α相稳定元素,富集在α相中[8]。
由图6的TiB2+Si/TA19复合材料的力学性能可知,在0.3%Si的基础上添加0.3%TiB2,强度有明显提升,抗拉强度从1181.1 MPa提升到1247.2 MPa,延伸率达12.3%。TiB2添加量达0.5%时,强度有略微提升,达1270.1 MPa,塑性略微降低,延伸率为10.2%。强塑性达到了良好的匹配。通过图6发现随着TiBw晶须含量的不断增加,强度不断提高,塑性不断下降。原因是原位生成的TiBw晶须分布在原始β晶界处,可以有效提升晶界对位错运动的阻碍作用,晶粒细化导致晶界数量增多,阻碍作用也更大,同时,网状结构内部塑性区域的连通性得到了很好的保证,因此复合材料的强度会提高,而且塑性也没有明显下降[20]。除此之外,弥散分布的硅化物(Ti,Zr)5Si3对复合材料的强度也起到了弥散强化作用[21]。然而,分布在晶界处的TiBw数量过多,会严重影响TA19基体的连通性,导致塑性降低。当TiB2添加量达0.7%时,强度有显著提升,达1316.1 MPa,但塑性出现了明显的下降,延伸率为2.5%。
图9为不同配比TiB2+Si/TA19复合材料断口的SEM图像。TA19+0.3%Si样品断口表现出典型塑性断裂特性的凹陷形貌。凹陷大而深,断裂面附近的α相和残余β层发生扭结,表明断裂前塑性变形较大,TA19+0.3%Si样品具有良好的延展性[22]。
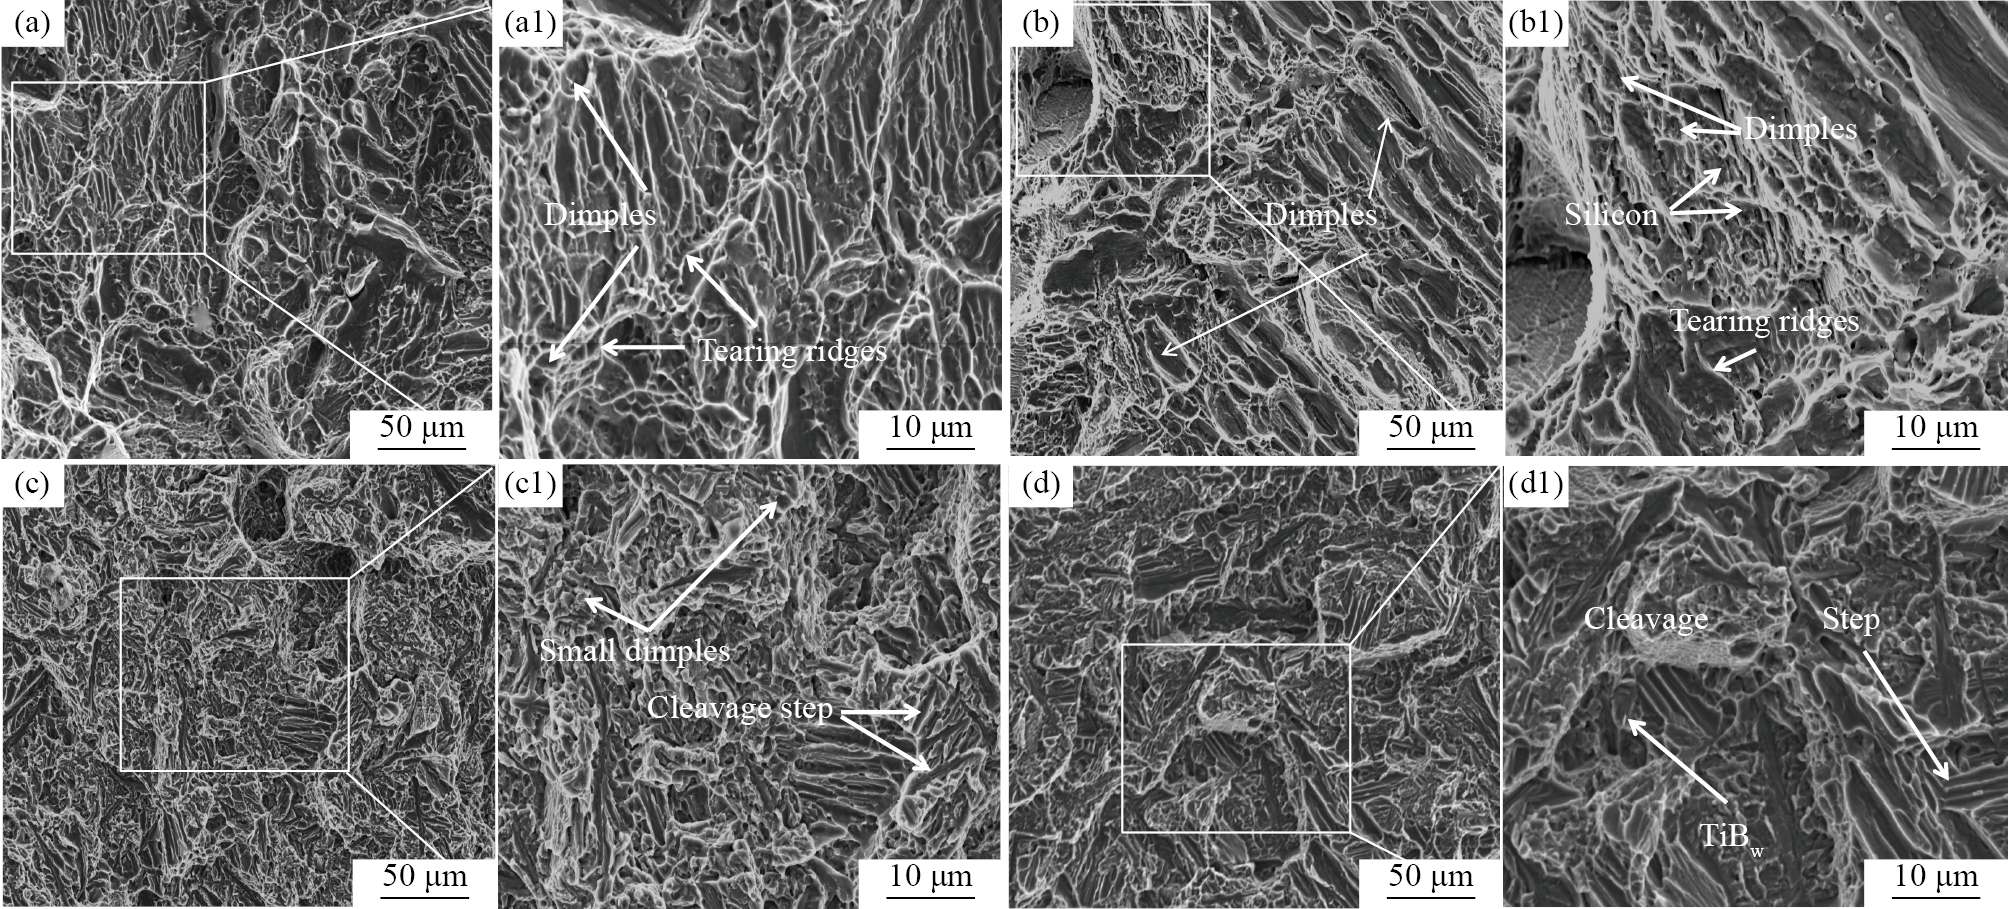
当加入TiB2时,断裂位置主要为网状结构的界面处,裂纹集中在球形TA19粉末的界面处,断口形貌发生了较大变化。可以得出结论,随着TiBw的加入,断裂机制发生了改变。方向各异的TiBw晶须在断裂过程中都会发生断裂,表明TiBw与基体具有良好的附着力,并且这些晶须强化了基体的晶界,对复合材料强度的提高做出了巨大贡献(图6)。然而,部分平行于拉伸载荷方向的TiBw晶须被剥离出基体,TiBw和基体的脱粘对复合材料的延展性不利。晶须周围的基体表现出具有典型凹坑形态的塑性断裂特征[23]。然而,整体与Si/TA19相比,凹坑更小更浅,表明基体断裂前的塑性变形低。因此0.5%TiB2+0.3%Si/TA19复合材料的断裂机制是TiBw脆性断裂和基体塑性断裂的混合断裂。从上述结果也可以推断,位错会在TiBw相和α相的界面处堆积,导致该区域应力集中。随着拉伸程度的增加,应力集中程度增加,导致TiBw (平行于拉伸载荷方向)与基体脱粘,TiBw断裂 (垂直于拉伸载荷方向)[24]。值得注意的是,TiB2含量越多,断口形貌凹陷越小、 越浅,说明断裂前只有很小的塑性变形。这是由于晶须集中在晶界处,添加过多晶须会大大降低基体连通性。虽然网状结构内部基体的塑性得到了发挥空间,但是TiBw与基体的脱沾也非常不利于塑性。因此添加过量的TiBw(0.7%),导致断裂延伸率很低。
1)单独添加Si元素时,基体的β相被细化,α片层间距变大,大量Si以固溶的形式溶于基体,少量以硅化物(Ti,Zr)5Si3的形式首先在晶界处析出,而后随着α/β界面的推移在晶粒内部析出。强化机制为固溶强化与弥散强化。继续添加TiB2引入了TiBw晶须,分布在晶界处,明显细化晶粒。TiBw与依附TiBw形核生长的硅化物,构成了一级网状结构,α/β界面的细小硅化物构成二级网状结构。主要的强化机制为位错强化、 细晶强化与固溶强化。
2)Si添加量为0.3%时,复合材料获得了良好的强塑性匹配,Si/TA19复合材料的抗拉强度达到1181.1 MPa,延伸率高达16.4%。在Si添加量为0.3%的基础上加入0.5%的TiB2时,TiB2+Si/TA19复合材料的抗拉强度达到1270.1 MPa,延伸率仍然保持10.2%。
3)在0.3%Si基础上增加TiB2的含量,TiBw晶须与部分(Ti,Zr)5Si3颗粒在晶界处富集,产生位错塞积,在拉伸过程中导致微裂纹数量增加,聚集长大,导致了材料塑性的下降。复合材料的断裂方式由塑性断裂逐渐转变为塑性断裂与脆性断裂的混合断裂。
Cao Z,Wang X D,Li J L,Wu Y,Zhang H P,Guo J Q,Wang S Q. Reinforcement with graphene nanoflakes in titanium matrix composites [J]. Journal of Alloys and Compounds,2017,696:498.
Huang L J,Geng L,Li A B,Yang F Y,Peng H X. In-situ TiBw/Ti6Al4V compositeswith novel reinforcement architecture fabricated by reaction hot pressing [J]. Scripta Materialia,2009,60:996.
Jiao Y,Huang L J,Wang S,Li X T,An Q,Cui X P,Geng L. Effects of first-scaleTiBw on secondary-scale Ti5Si3 characteristics and mechanical properties of in-situ (Ti5Si3+TiBw)/Ti6Al4V composites [J]. Journal of Alloys and Compounds,2017,704:269.
Wang S,An Q,Zhang R,Jiang S,Huang L J,Chen R,Liu B X,Jiao Y,Geng L. Microstructure characteristics and enhanced properties of network-structured TiB/(TA15-Si)composites via rolling deformation at different temperatures [J]. Materials Science and Engineering:A,2022,829:142176.
Huang L J,Geng L,Peng H X,Kaveendran B. High temperature tensile properties of in situ TiBw/Ti6Al4V composites with a novel network reinforcement architecture [J]. Materials Science and Engineering:A,2012,534:688.
Sun F B,Huang L J,Zhang R,Wang S,Jiang S,Sun Y,An Q,Jia Y,Geng L. In-situ synthesis and superhigh modulus of network structured TiC/Ti composites based on diamond-Ti system [J]. Journal of Alloys and Compounds,2020,834:155248.
Jiao Y,Huang L J,Geng L,Zhang R,Jiang S,Li X T,Gao Y N. Strengthening and plasticity improvement mechanisms of titanium matrix composites with two-scale network microstructure [J]. Powder Technology,2019,356:980.
Wang S,Huang L J,Jiang S,Zhang R,Liu B X,Sun F B,An Q,Jiao Y,Geng L. Microstructure evolution and tensile properties of as-rolled TiB/TA15 compo-sites with network microstructure [J]. Materials Science and Engineering:A,2021,804:140783.
Morsi K. Review:titanium-titanium boride composites [J]. Journal of Materials Science,2019,54(9):6753.
Jiao X Y,Du D D,Chen W Z,Zhang W C,Yang J L,Cui G R. Effect of heat treatment on microstructure evolution and mechanical properties of 2.5 vol% TiBw/TA15 composites with different deformation statuses [J]. Advanced Engineering Materials,2018,20(10):1800190.
 顶部