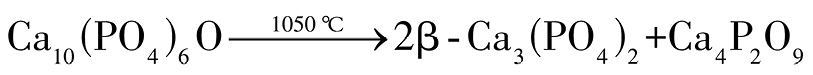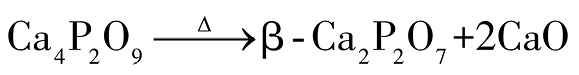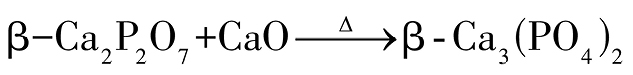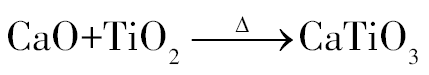目录图表
在钛合金表面制备羟基磷灰石(Ca10(PO4)6(OH)2,HA)生物陶瓷涂层常用的方法主要有溶胶-凝胶法、 电化学沉积法、 等离子喷涂法等[1],但是这些方法制备的生物陶瓷涂层与基体结合强度不高,也不能提供用于组织-植入物界面处新骨细胞附着和生长的纹理表面[2]。激光熔覆技术由于激光能量密度高,能够在涂层材料和基体之间形成牢固的冶金结合而被发展用于制备生物陶瓷涂层[3–4],制备的生物陶瓷涂层能在钛合金表面获得合适的化学成分、 纹理及呈现出与生物硬组织相似的蜂窝状结构,以增强生物相容性以及组织-植入物界面金属表面的生物活性[5]。Zhang等[6]在钛合金表面激光熔覆HA粉末,通过优化激光熔覆参数获得了与基体结合紧密且无裂纹的熔覆层。李福泉等[7]通过预置粉末涂层的方法在Ti6Al4V基体表面制备了Ti6Al4V/HA复合涂层,涂层物相主要有α-Ti,Ti3P,TiO,CaTiO3和β-Ca3(PO4)2等相。吕晓卫等[8]通过同轴送粉激光熔覆工艺在钛表面沉积HA,通过物相分析发现HA在高温下的分解产物使涂层表面具有生物活性,其产物Ca3(PO4)2和CaTiO3存在于过渡层中,提高了基板和涂层之间的结合强度。Behera等[9]在TC4钛合金表面采用激光熔覆技术制备了主要物相为CaTiO3,β-Ca2P2O7,CaO和TiO2的激光熔覆层,其具有良好的生物相容性,并能促进体内成骨。
由于HA粉末的质量轻、 粒径小、 分散性差,这些特点使其在激光熔覆送粉过程受到极大阻碍[10]。采用等离子旋转电极法生产的Ti-6Al-4V(TC4)粉末球形度高,送粉特性好,是激光熔覆理想的材料。本文通过球磨工艺将不规则、 难输送的HA粉末附着在TC4粉末表面形成包覆型复合粉体,不仅有利于HA粉末的输送,而且可以通过两种粉末的比例搭配具备梯度涂层的粉末体系。与此同时,本文研究了球磨工艺参数对包覆效果的影响,以期获得混合充分、 包覆均匀、 易输送等特性的HA/TC4复合粉末[11],并利用该粉末在钛合金表面开展了梯度涂层激光熔覆实验。
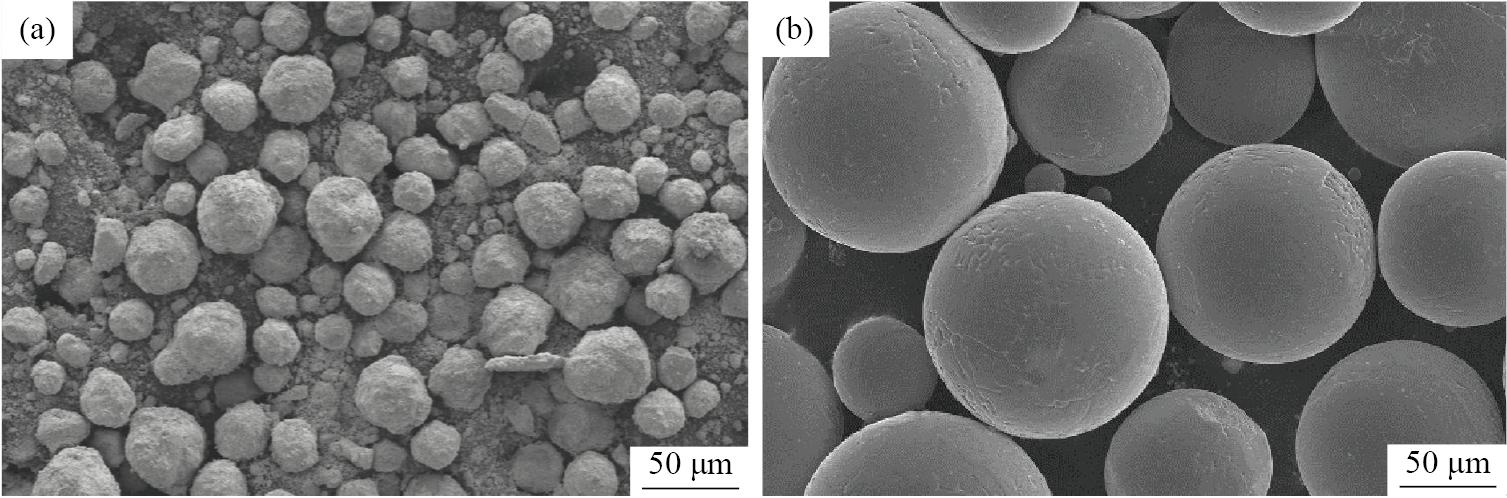
基体材料选择宝鸡晨源金属材料有限公司提供的TC4合金,尺寸为100 mm×100 mm×6 mm。HA粉末为上海华蓝化学科技有限公司产品,粉末粒径为10~25 μm,其化学式为Ca10(PO4)6(OH)2;TC4球形粉末为西安塞隆金属材料有限公司产品,粉末粒径为45~125 μm,两种粉末的扫描电镜(SEM)形貌图像如图1所示。
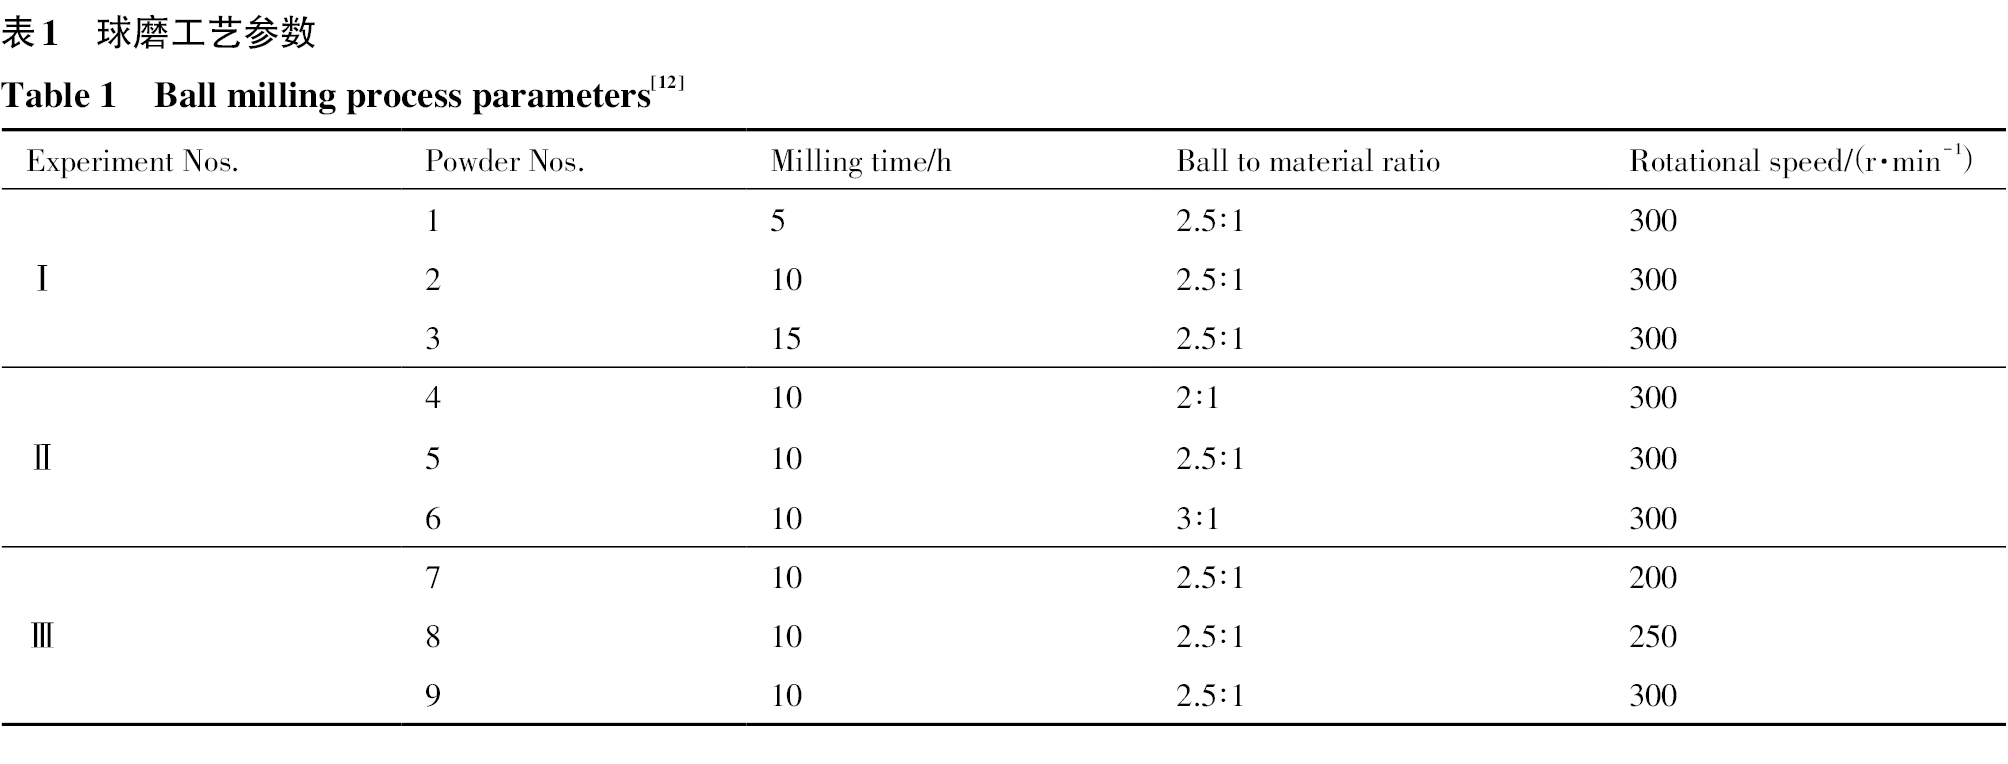
以球磨时间、 球料比及球磨转速为实验因素,磨珠为氧化锆球,研究球磨工艺参数对HA/TC4复合粉末包覆效果的影响,HA和TC4粉末的质量比为3∶7。设计了3组单因素试验,具体工艺参数如表1所示[12]。实验Ⅰ固定球料比和转速,探究最佳球磨时间;实验Ⅱ固定球磨时间和转速,探究最佳球料比;实验Ⅲ固定球磨时间和球料比,探究最佳转速。根据设定的球磨工艺和程序,称量HA粉末、 TC4粉末及球磨珠,将其混合均匀,放入密闭的刚玉球磨罐中,运行球磨机。球磨后,筛出磨球得到9种不同工艺参数的HA/TC4复合粉体,放在真空干燥箱中在120 ℃下干燥6 h,最后装入试样袋中干燥保存。
图2(a)为球料比为2.5∶1,转速为300 r·min−1下球磨5 h后HA/TC4复合粉末(粉末1)的低倍SEM图像,TC4(暗)和HA(亮)颗粒与原始颗粒相比变得更小,一些TC4颗粒变成不规则的类球状,TC4颗粒和HA颗粒混合形成大颗粒,其原因是在球磨初期粉末受到冲击不断发生塑性变形并冷焊在一起,最终形成较大尺寸的复合粉末颗粒。图2(b)为粉末1的高倍SEM图像,破碎的TC4颗粒外层虽有少量HA包裹但十分有限,它们之中仍有一部分TC4粉末未发生球磨变形保持十分规则的球形。图2(c)为粉末1表面Ca元素分布,可见,复合粉末中的Ca元素只存在于HA中,所以从Ca元素的分布可以看出HA分布是否均匀。图2(c)中Ca元素分布不均匀,表明HA没有均匀地包裹在TC4粉末表面。
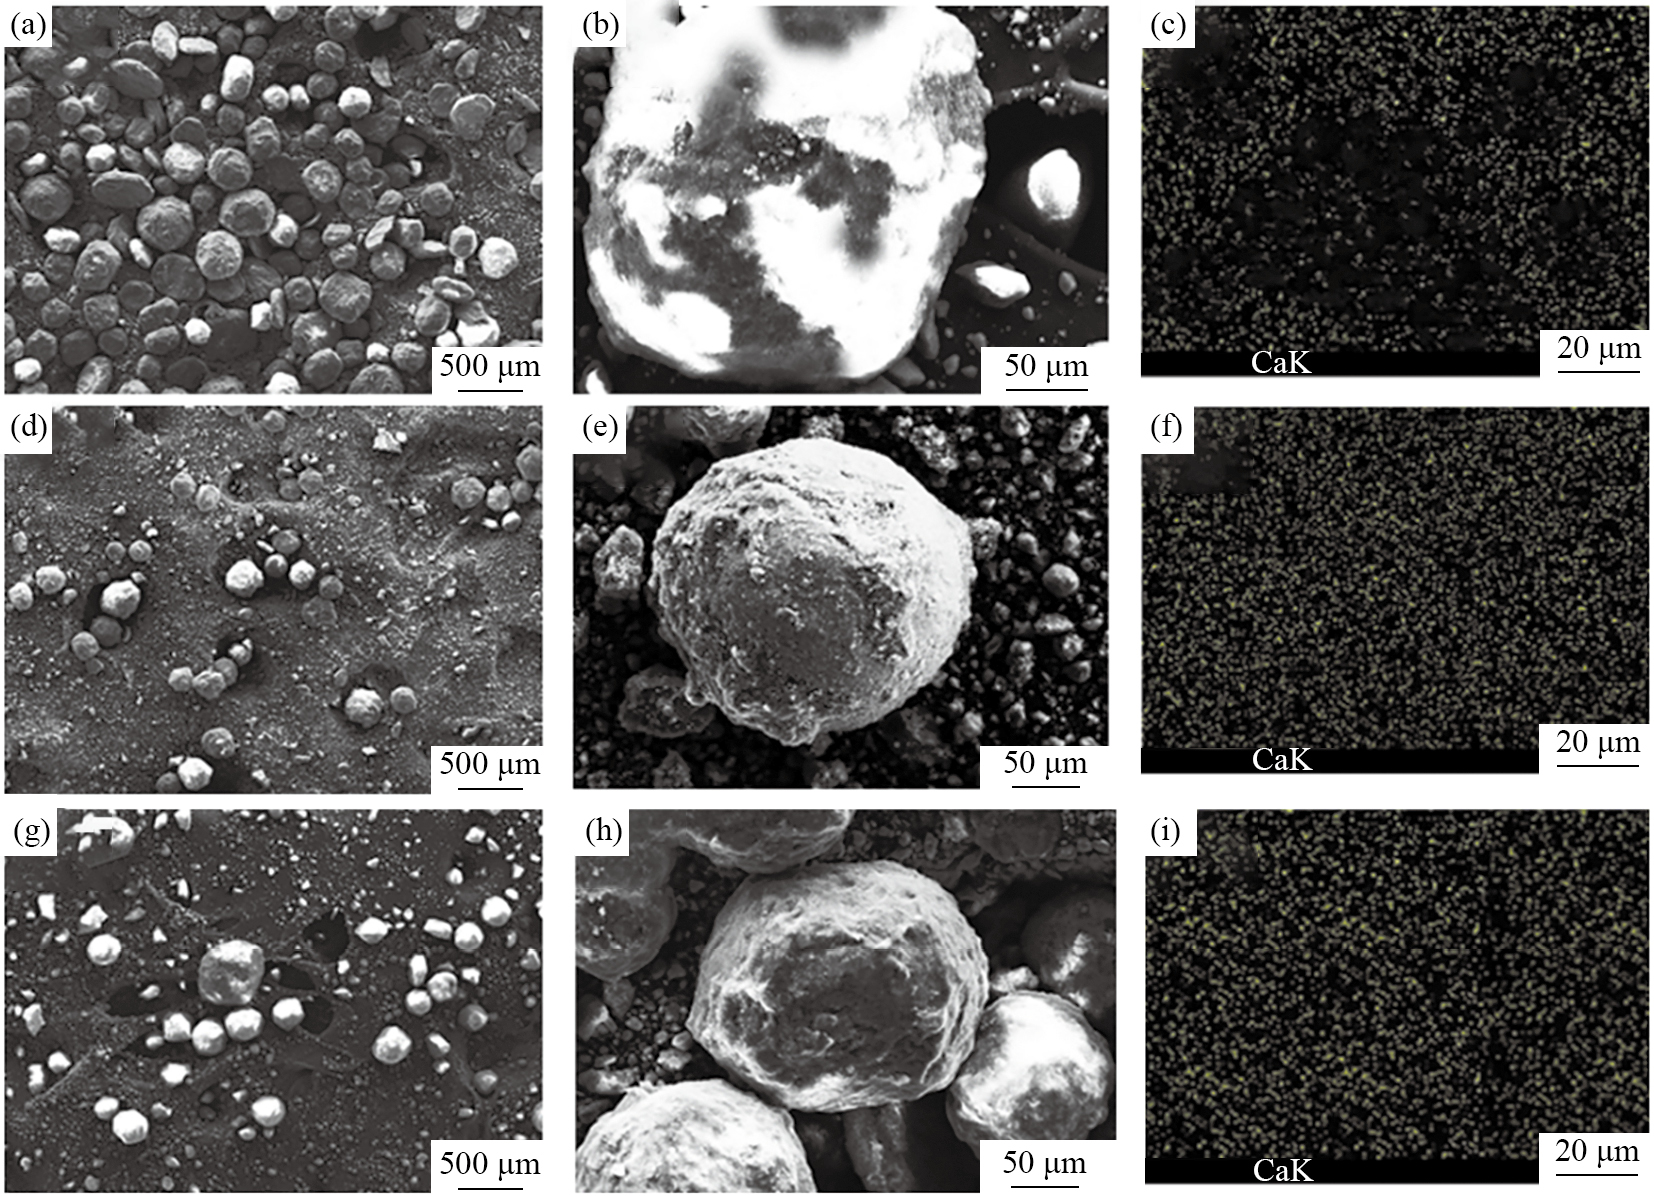
图2(d)为球料比为2.5∶1,转速为300 r·min−1下球磨10 h后HA/TC4复合粉末(粉末2)的低倍SEM图像,TC4颗粒的尺寸进一步减小,不规则状的HA粉末颗粒变得更加扁平获得了更大的表面积,有效提高了其表面利用率和反应活性。随着球磨时间的延长,粉末颗粒之间产生了加工硬化作用,粉末由最初的塑性变形转变为脆性断裂[13],经过焊合后的复合颗粒具有较小的尺寸。图2(e)为粉末2的高倍SEM图像,可以看到HA和TC4颗粒结合形成许多近球形的复合颗粒,TC4颗粒被HA均匀包裹,构成包覆结构。从图2(f)可以看出Ca元素分布均匀,说明HA均匀包裹在TC4表面。
图2(g)为球料比为2.5∶1,转速为300 r·min−1下球磨15 h后HA/TC4复合粉末(粉末3)的低倍SEM显微照片,随着球磨时间的继续延长,粉末中出现了一些表面积较小的小碎片。这是因为复合粉体在持续的高能球磨过程中受到剧烈研磨和冲击,粉末颗粒变得更扁更薄,一些薄区无法承受持续的冲击力从而被打碎。图2(h)为粉末3的高倍SEM图像,可见存在很多小碎片。球磨时间从10 h延长至15 h,HA/TC4复合粉末颗粒呈现近球形而且颗粒的尺寸基本保持不变,这是因为在这个球磨时间段复合粉末的冷焊过程和断裂过程达到了动态平衡。随着球磨时间的延长,HA和TC4颗粒的尺寸减小,形成更为理想的HA/TC4包裹状复合颗粒,但并非球磨时间越长越好。
球料比即磨球与粉末的质量比,是决定球磨反应过程以及产物的关键因素。图3为固定球磨时间为10 h,球磨转速为300 r·min−1不变,球料比分别为2∶1,2.5∶1和3∶1工艺下高能球磨HA/TC4复合粉末的SEM图像。可以看出,增大球料比后,大颗粒明显减少,小颗粒增多。当球料比为2∶1时,大部分颗粒的形状为近球形或近椭球形,有少量尺寸较大的颗粒,但是HA没有均匀包裹住TC4颗粒,包裹情况略差(图3(a,b));当球料比为2.5∶1时,HA/TC4复合粉末颗粒的形状绝大多数为近球形或近椭球形,HA颗粒对TC4颗粒包裹得较为均匀,复合颗粒的包覆改性效果好(图3(d,e));当球料比为3∶1时,一部分球形或近球形的颗粒形状变得无规则,甚至出现了TC4完全没被HA包裹的情况,HA/TC4复合粉末颗粒的包裹效果不佳(图3(g,h))。
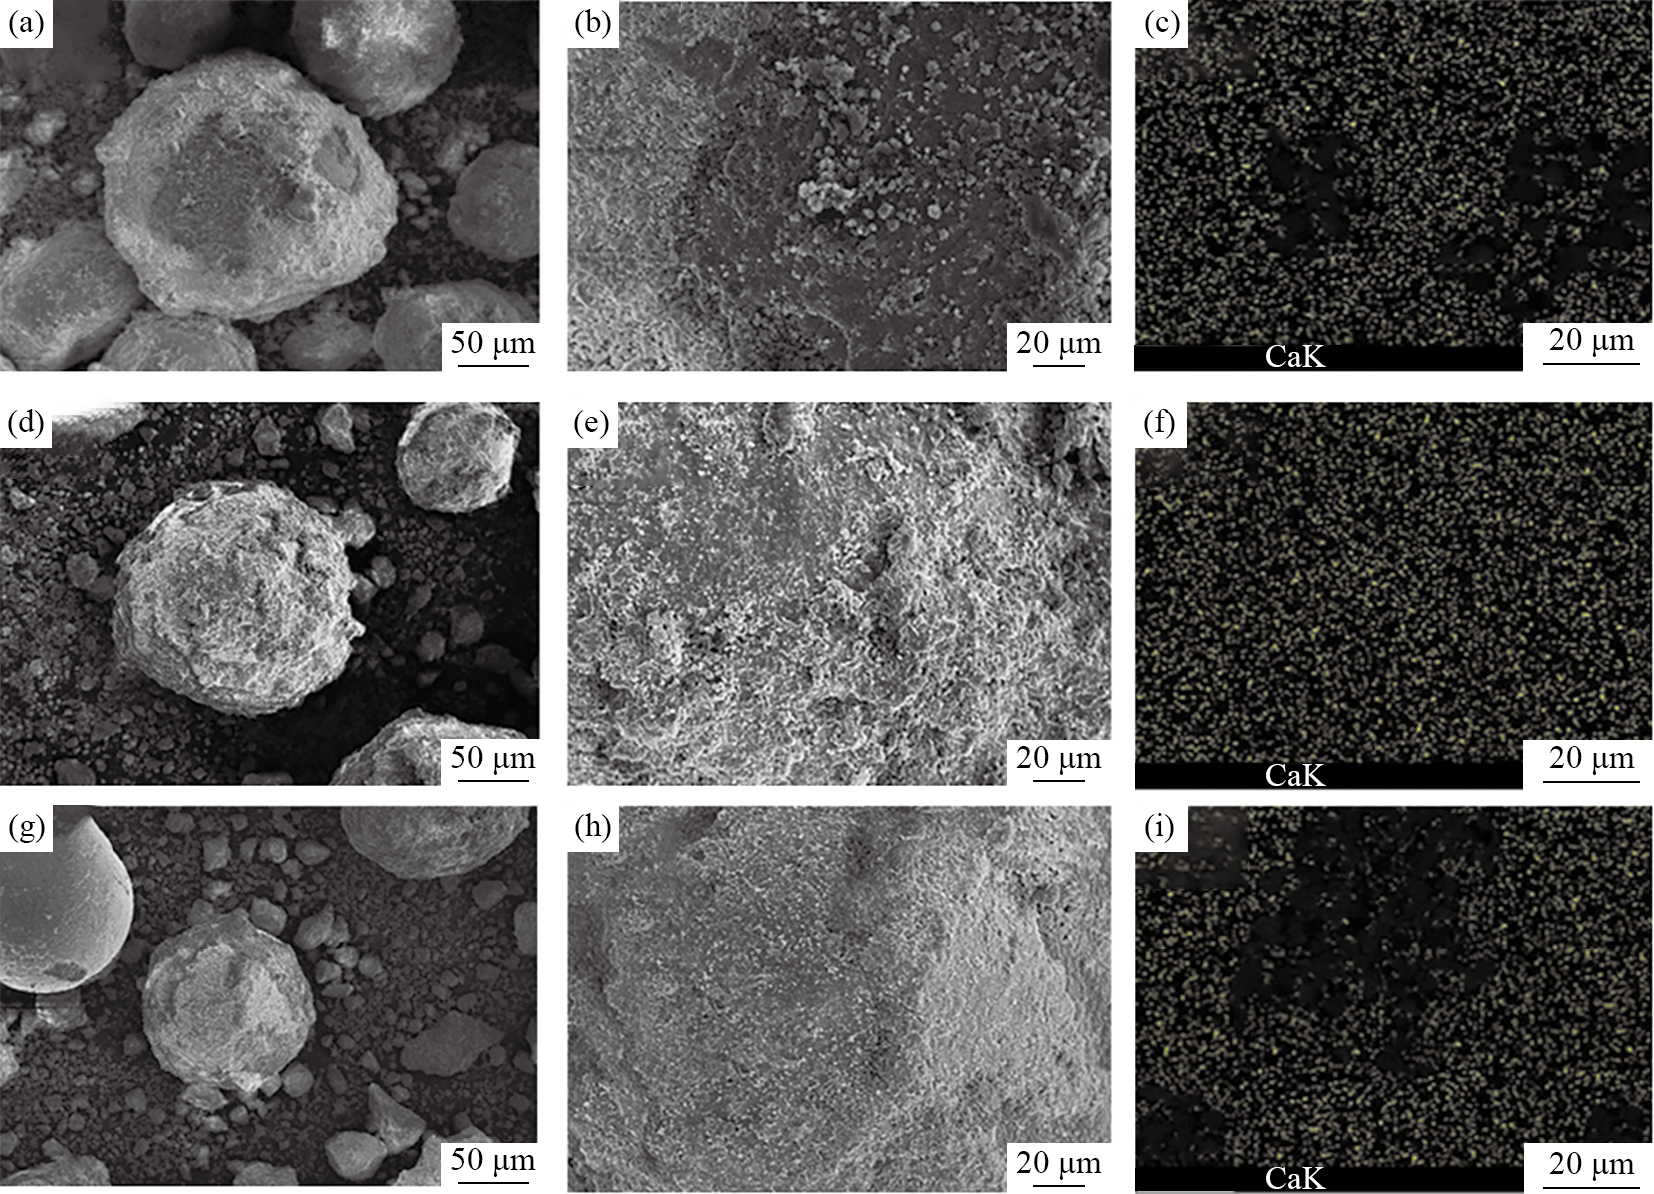
随着球料比的增加,球磨罐中氧化锆球磨珠增多,对粉末颗粒的冲击、 研磨等机械作用更为激烈,机械作用会使粉末发生破碎和焊合两种行为。由于HA是一种脆性材料,其破碎行为更为明显,球磨过程中大颗粒会破碎细化成小颗粒;TC4粉末在球磨过程中也会破碎、 粒径变小;但当两者破碎到一定程度后,表面自由能均会相应增加,HA和TC4颗粒之间焊合会抑制TC4颗粒进一步细化,直到HA的破碎与复合颗粒的焊合达到动态平衡,此时HA/TC4复合粉末颗粒的粒径将达到该球磨条件下的极限值。
图4为固定球料比为2.5∶1,球磨时间为10 h,采用转速分别为200,250和300 r·min−1的工艺高能球磨制备HA/TC4复合粉末的SEM图像。可以看出,当转速为200 r·min−1时,TC4颗粒和HA颗粒由于与氧化锆磨球之间的摩擦力较低所以这两种粉末的形貌几乎不发生改变,原料呈现泻落状态运动,球磨效果较差(图4(a,b))。当转速为250 r·min−1时,由于氧化锆磨球、 粉末、 球磨罐之间发生比较强烈的摩擦、 碰撞等作用,使HA颗粒发生破碎细化,颗粒的尺寸逐渐减小,且TC4颗粒也发生了变形,粉末颗粒之间不断发生变形和焊合(图4(d))。同时,可以看出,HA包裹在TC4颗粒表面,但是HA/TC4复合粉末颗粒表面有裂纹存在,包裹效果不好(图4(e))。当转速为300 r·min−1时,颗粒的塑性变形程度减小,同时颗粒的断裂程度增大成为主要方式,所以颗粒的尺寸越来越小,HA/TC4复合粉末颗粒出现明显的细化,HA较均匀包覆在TC4颗粒表面(图4(g,h))。综合可得,在球磨过程中存在着电荷转移,变形后的TC4粉末颗粒表面富集电子从而能够吸附HA,HA颗粒能够和TC4颗粒充分接触从而提高了两者之间的结合力;但球磨转速大于300 r·min−1后,HA/TC4复合粉末出现严重的粘罐现象。
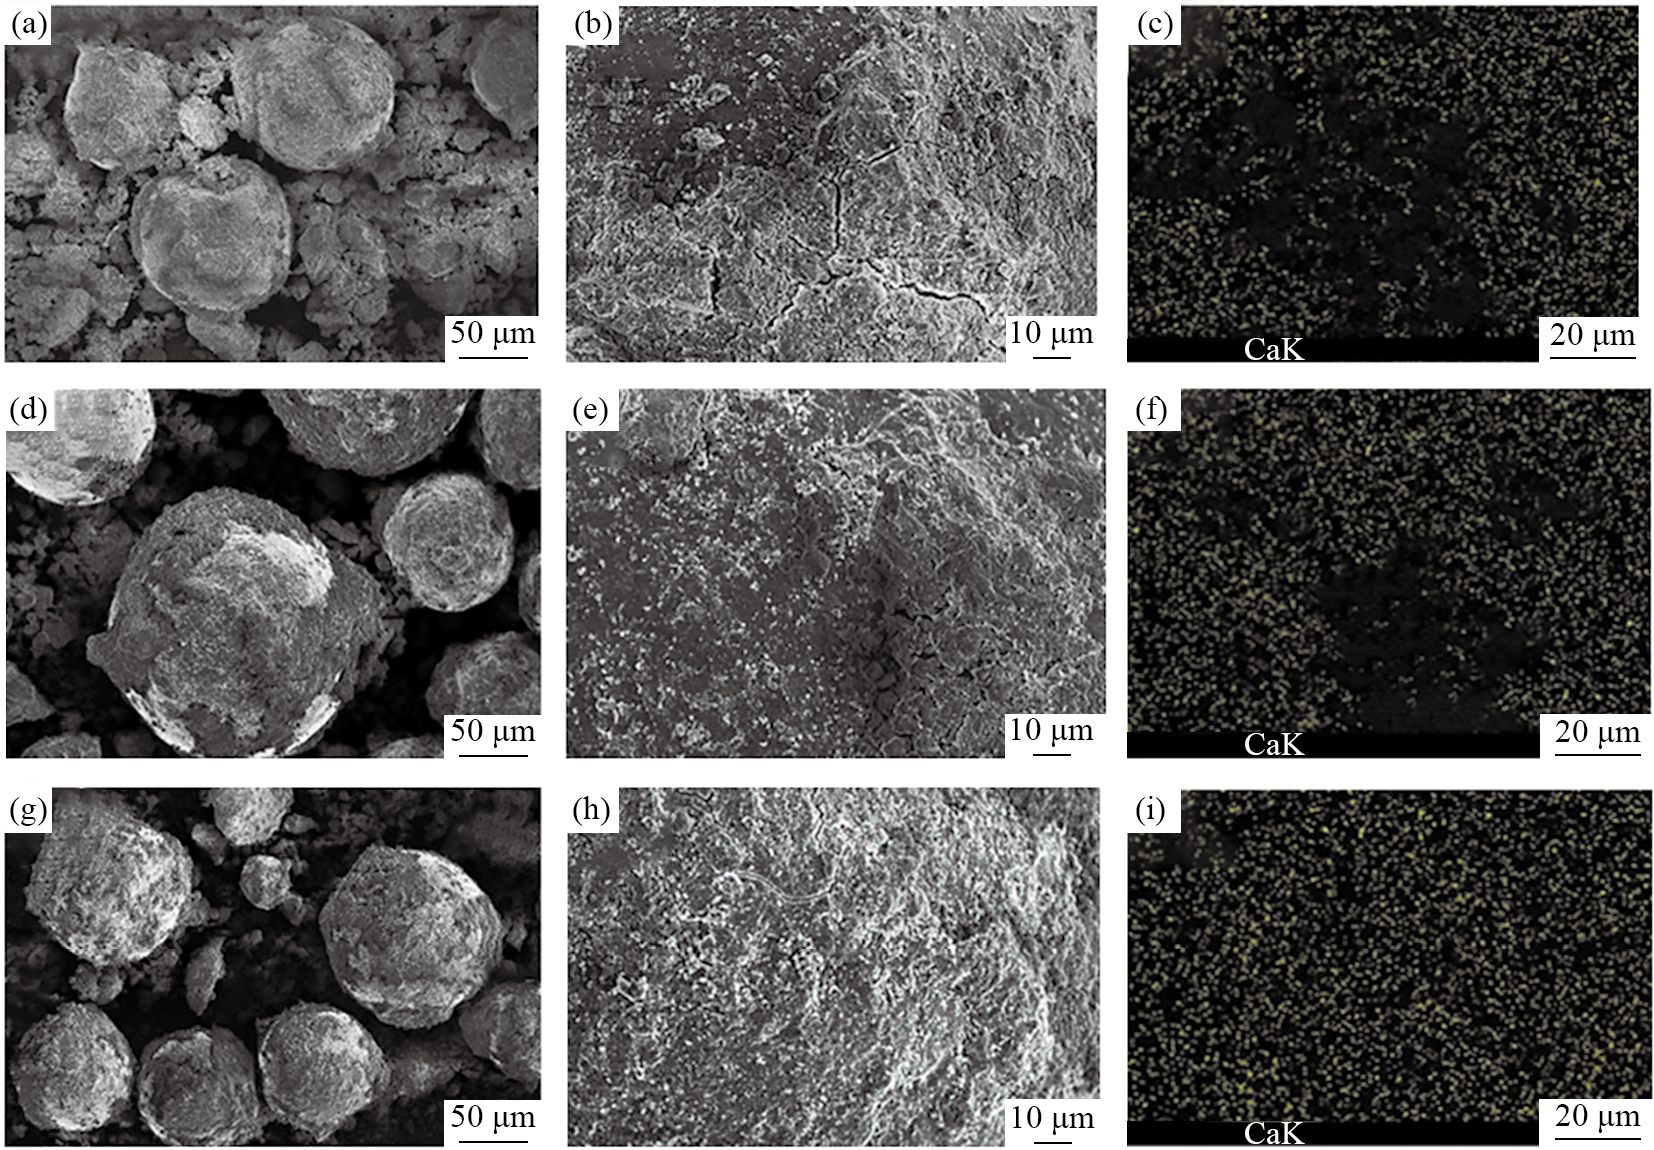
在球磨过程中,HA作为脆性材料与磨球发生碰撞直接破碎成细小颗粒,TC4作为韧性材料发生塑性变形变成类球形。HA破碎后粉末粒径变小,比表面积变大,化学性质更加活泼,更容易粘附着在TC4粉末表面,形成包裹状HA/TC4复合粉末。随着球磨过程的持续进行,HA和TC4粉末之间的焊合会抑制粉末进一步细化,直到复合颗粒的焊合与HA的破碎达到动态平衡,此时复合粉末的尺寸将达到球磨条件下的极限值。在磨球的冲击下,复合粉末的机械强度会变得更高。影响球磨效果最主要的工艺参数是球磨时间,球磨时间的延长会导致复合粉末的尺寸降低,直到断裂和冷焊过程达到动态平衡,粉末尺寸不再发生显著变化,综合分析选择球磨时间为10 h。球料比也是决定球磨效果好坏的工艺参数,选择正确的球料比可以缩短复合粉末达到破碎和冷焊之间平衡的时间,提高球磨效率,在2.5∶1的球料比下HA的包裹效果最好。随着球磨转速的增加,球磨珠和粉末以及球磨珠和球磨珠之间的高速碰撞会产生大量能量和热能,会使球磨机内的温度升高,温度过高时粉末中的亚稳相可能会发生分解,同时出于对机器的保护,选择转速为300 r·min−1。
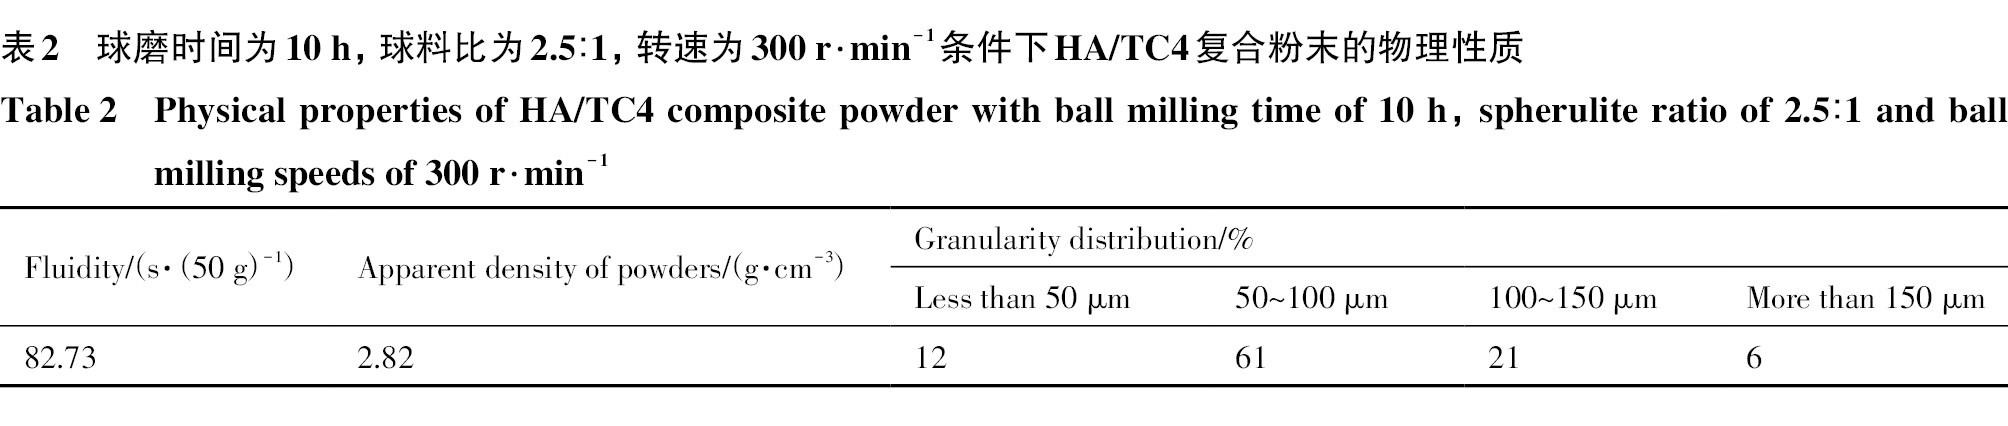
最终选定最佳球磨工艺参数为:球磨时间为10 h,球料比为2.5∶1,转速为300 r·min−1,此工艺参数下的HA/TC4复合粉末SEM形貌图像如图4(g,h)所示,物理性质及粒度分布如表2所示。采用能谱(EDS)对HA/TC4复合粉末表面进行分析(图4(i)),可以看到复合粉末表面的Ca元素分布均匀,这表明HA均匀包裹在TC4粉末的表面。后续研究中,以该复合粉末作为基础粉末,将其与不同比例TC4粉末在三维混粉器上进行机械旋转混合,分别得到不同比例的HA/TC4复合粉末。
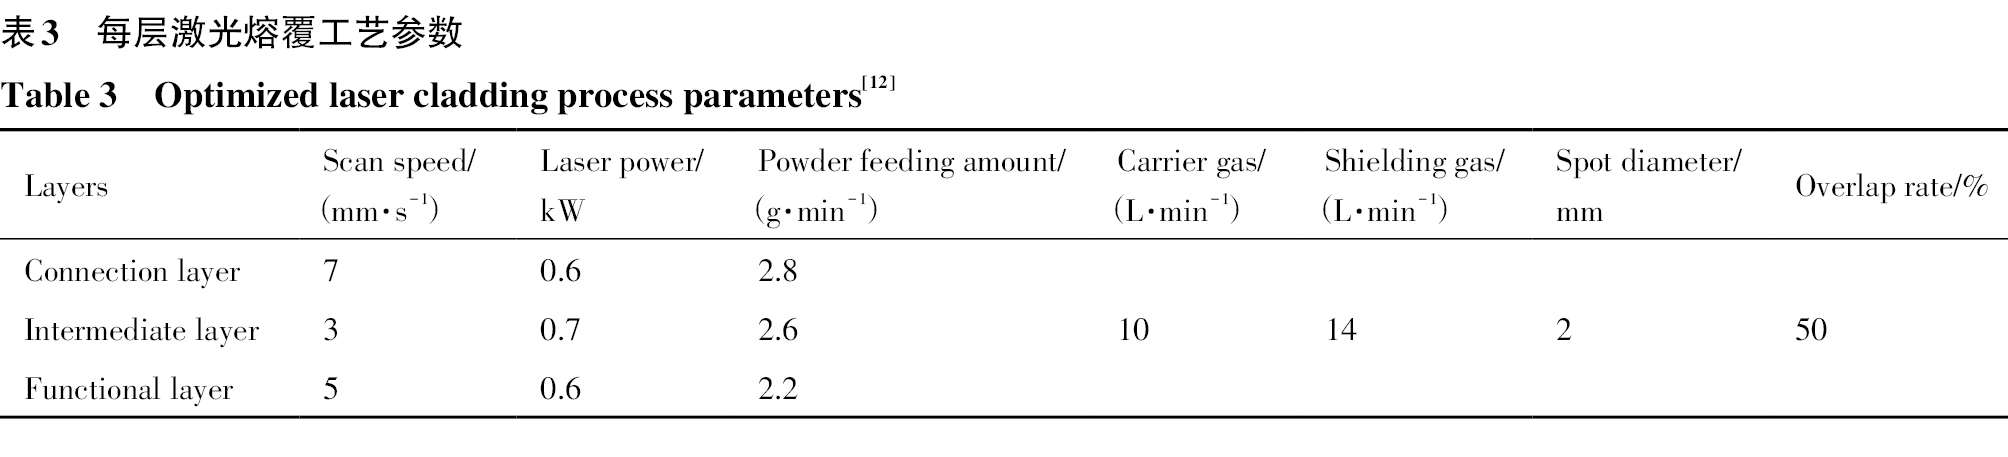
采用YSL-4000型光纤激光器与PRECITEC YC52激光熔覆头进行激光熔覆试验,工艺参数如表3所示[12]。由于TC4钛合金和HA生物陶瓷之间的热膨胀系数具有较大的差异,为了降低开裂,按照膨胀系数接近原则设计了3种混粉比例,质量比分别为:连接层10%HA+90%TC4,中间层20%HA+80%TC4,功能层30%HA+70%TC4。利用LEICA DMi8金相显微镜(OM)对HA/TC4梯度生物陶瓷涂层的显微组织进行观察,采用X射线衍射(XRD)分析涂层的物相。
图5为基体与10%HA+90%TC4连接层,10%HA+90%TC4连接层和20%HA+80%TC4梯度中间层,20%HA+80%TC4梯度中间层和30%HA+70%TC4功能层之间界面结合情况显微组织OM图像,可见每一个过渡区域都有清晰的界面,界面呈犬牙交错状,表明界面结合界面处成形良好,未观察到明显缺陷。具体分析可知,基体与10%HA+90%TC4连接层结合处存在大量的柱状晶,柱状晶发生二次相变生成了纵横交错的针状α-Ti(图5(a))[14]。10%HA+90%TC4连接层顶部出现胞状晶(图5(b))。10%HA+90%TC4连接层和20%HA+80%TC4梯度中间层的界面处,因为TC4的含量较多,HA的含量较少,晶核长大形成较为粗大的胞状树枝晶(图5(c))。在20%HA+80%TC4梯度中间层顶部,随着生物陶瓷HA含量的增加,此时形核与长大之间存在竞争关系[15],两者共同作用控制着组织的形成与生长,HA的存在会使得形核占据主导方向,迅速成核,组织来不及长大,胞状树枝晶逐渐由粗变细(图5(d))。在20%HA+80%TC4梯度中间层和30%HA+70%TC4功能层结合处,随HA含量继续增加,胞状树枝晶逐渐向等轴晶过渡(图5(e))。30%HA+70%TC4功能层顶处组织以细小的树枝晶和等轴晶为主(图5(f))。
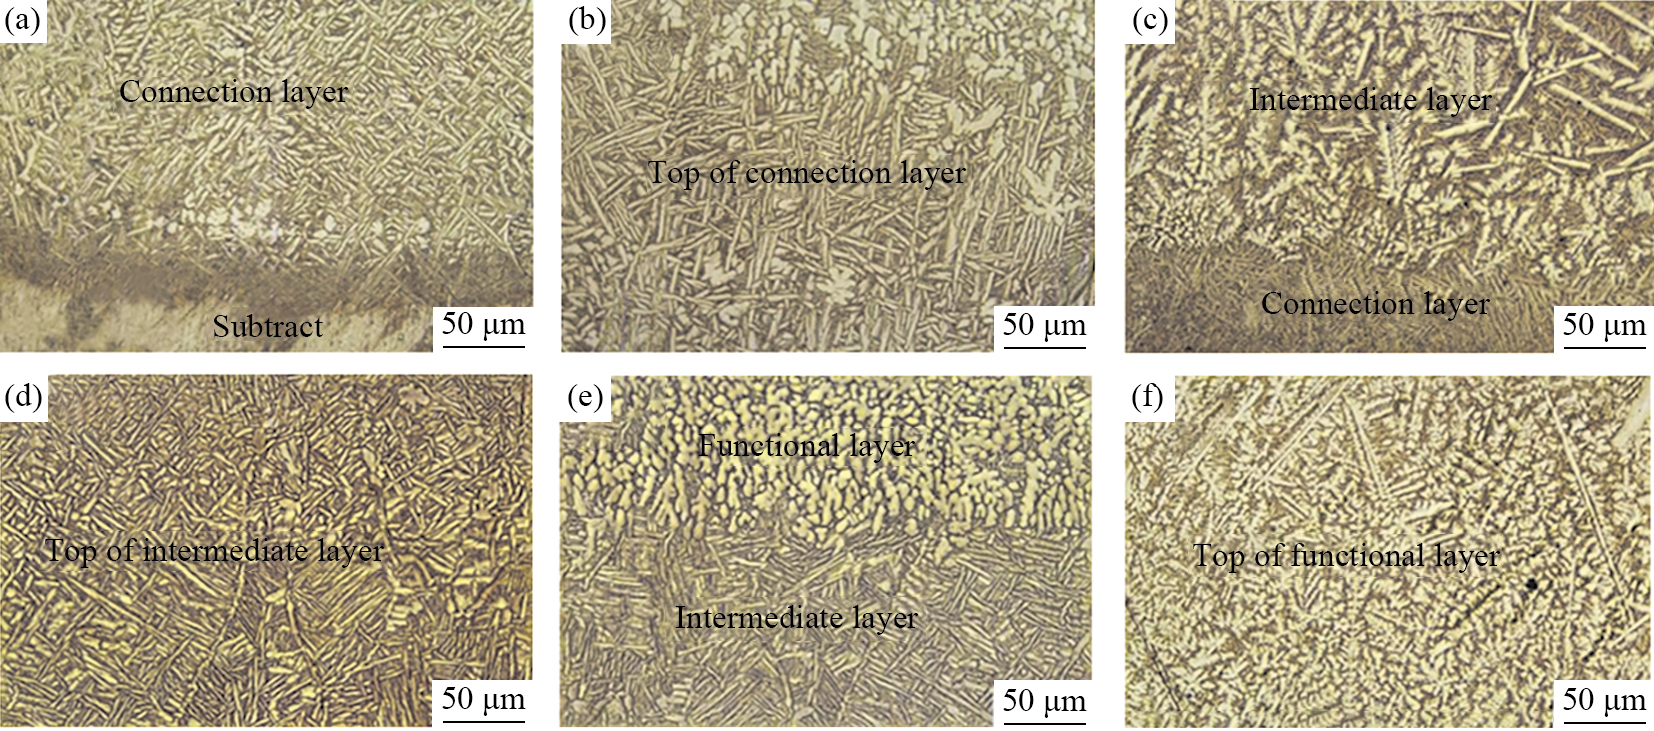
因此,从HA/TC4梯度涂层的基体到30%HA+70%TC4功能层的微观组织形貌依次为柱状晶、 胞状晶、 胞状树枝晶、 树枝晶和等轴晶。HA/TC4梯度生物陶瓷涂层的不同梯度层的组织形貌不仅与熔覆材料的成分有关,还与激光熔覆过程中温度梯度(G)和凝固速率(R)的比值有关。当工艺参数一定时,激光熔覆过程中G/R的值从熔池底部到熔池顶部逐渐减小[16]。10%HA+90%TC4连接层中成分过冷较小,加速凸起超前生长,熔池不断向外释放热量从而组织了平面晶侧面的生长,凸出的部分成为胞晶。随着G/R的逐渐减小,20%HA+80%TC4梯度中间层较10%HA+90%TC4连接层的成分过冷增大,胞状晶逐渐变得不规则形成胞状树枝晶和树枝晶,树枝晶沿着逆热流方向外延缓慢生长从而导致组织较粗大[17]。至30%HA+70%TC4功能层温度梯度继续减小,R继续增大,G/R进一步减小,熔池冷却速率快,过冷度较大,组织来不及长大而变得细小,并且受空气对流、 形核部位增多等因素的影响,30%HA+70%TC4功能层组织以细小的树枝晶和等轴晶为主,并且在其顶部发现了完整的枝晶结构。
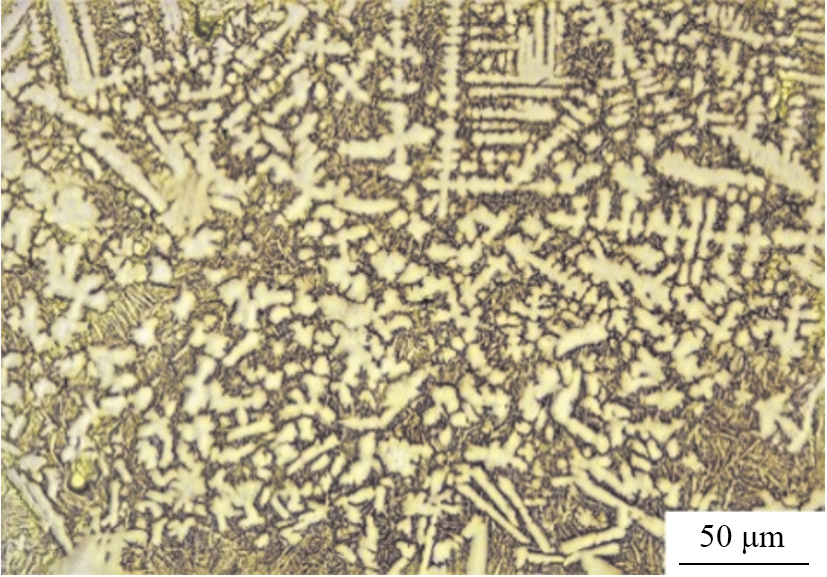
图6为HA/TC4梯度生物陶瓷涂层表面的微观组织OM图像,可见表面组织有所细化,由树枝晶和等轴晶组成。在激光熔覆过程中熔池底部冷却速度较慢导致熔覆材料和基体表面熔化更充分。梯度涂层下部致密上部疏松的组织特点不但有利于提高熔覆层和基体结合强度,还能有效阻止生理体液渗入到熔覆层和基体的结合界面处从而提高耐蚀性。
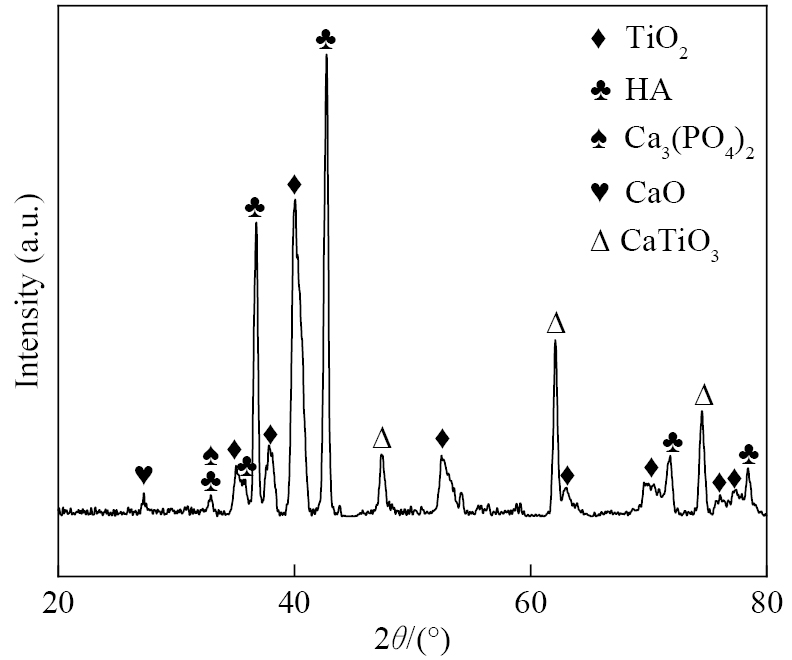
为确定第3层梯度结构的HA/TC4生物陶瓷涂层的物相组成,对其表面进行XRD检测,如图7所示,可以看到涂层表面的物相主要由HA,TiO2,Ca3(PO4)2,CaTiO3和CaO组成。TiO2峰的出现表明TiO2增强了磷灰石的形成和细胞-硬组织植入材料的相互作用[18],TiO2可以在模拟体液(SBF)溶液中生成Ti-OH基团,作为磷灰石沉积的优先成核位置[19]。XRD图谱表现出尖锐的HA衍射峰,CaTiO3,CaO和Ca3(PO4)2等物相的衍射峰强度较弱。
在激光熔覆过程中发生了复杂的反应,激光熔覆的高温作用明显促进了磷灰石的分解和不同相之间的化学反应,HA粉末在高温下释放一部分羟基,缺少羟基的HA结构更容易分解,使结晶的HA转变成各种磷酸钙和非晶相。HA在高温下的分解反应为[20–22]:(1)(2)(3)(4)(5)
通过式(1~4)可以看到,HA在激光熔覆的高温作用下分解为Ca3(PO4)2和CaO,这两种物相都具有良好的生物活性,同时钛或其氧化物的存在可能会加速HA的分解。在激光熔覆的熔池中传热和传质的主要方式是对流,它是从熔池底部向顶部循环的。在激光的作用下,基体表面薄层熔化,熔池底部熔融的TC4基体中的Ti原子在中心双环对流的作用下向上迁移流动并且在激光的高温作用下被氧化成TiO2[23]。由式(5)可知,HA的分解产物CaO与TiO2发生化学反应,生成具有良好生物相容性的物相CaTiO3和CaTiO3还能降低TC4基体和HA生物陶瓷涂层之间热膨胀系数的差异,从而减少裂纹的产生。
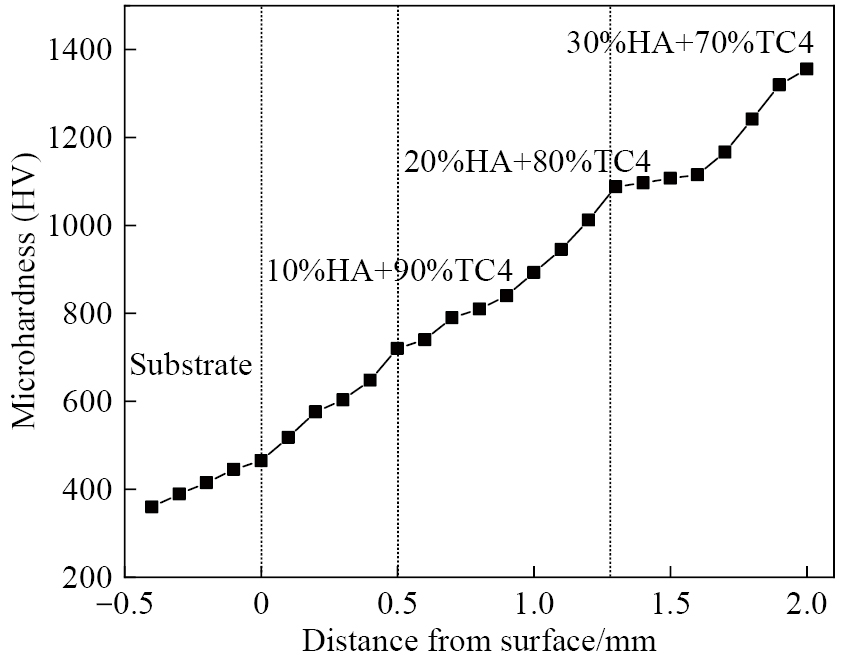
图8为激光熔覆HA/TC4梯度涂层各截面硬度测试结果,HA/TC4梯度涂层的硬度随熔覆材料中HA含量的增加而增加,这主要是因为HA的存在会发生固溶强化作用而使硬度增加。HA含量的不同对HA/TC4梯度涂层硬度的影响不同,当HA含量增加,TC4含量减少时,固溶强化作用增强。当HA含量为30%时,即30%HA+70%TC4功能层的硬度最高(HV 1356),涂层的微观组织因激光熔覆工艺迅速加热和冷却得到明显细化,并且相对于基体而言,30%HA+70%TC4功能层中熔覆材料里HA含量较多,生物陶瓷HA的存在会使得熔池在短时间内迅速成核导致晶粒来不及长大,异质形核为主,晶粒组织细小,细晶强化作用也是硬度升高的一个原因。
1)球磨时间为10 h时,HA对TC4的包裹性更均匀;球料比小时包裹情况一般,球料比大时会造成颗粒变形;转速低时粉末形貌几乎不发生变化,转速高时会粘罐。确定的球磨最优参数为:球磨时间为10 h,球料比为2.5∶1,转速为300 r·min−1。
2)通过梯度涂层的成分设计和工艺参数的优化,在TC4钛合金表面激光熔覆制备了HA梯度生物陶瓷涂层,HA/TC4梯度涂层截面组织依次为柱状晶、 胞状晶、 胞状树枝晶、树枝晶和等轴晶。
3)HA/TC4梯度生物陶瓷涂层表面的物相主要由HA,TiO2,Ca3(PO4)2,CaTiO3和CaO组成,这些生物活性良好的物相可以促进硬组织植入物与宿主组织界面处类骨磷灰石的形成。
4)硬度测试结果显示,随着HA含量的增加,HA/TC4梯度生物陶瓷涂层的硬度随之增加,30%HA+70%TC4功能层的硬度最高(HV 1356)。
Zhang J,Cao Q Q,Jun H. Corrosion,wear and biocompatibility of hydroxyapatite bio-functionally graded coating on titanium alloy surface prepared by laser cladding [J]. Ceramics International,2021,47(17):24641.
Behera R R,Hasan A,Sankar M R,Pandey, L M. Laser cladding with HA and functionally graded TiO2-HA precursors on Ti-6Al-4V alloy for enhancing bioactivity and cyto-compatibility [J]. Surface and Coatings Technology,2018,352:420.
Cizek J,Khor K A. Role of in-flight temperature and velocity of powder particles on plasma sprayed hydroxyapatite coating characteristics [J]. Surface & Coatings Technology,2012,206:2181.
Narayanan R,Seshadri S K. Synthesis and corrosion of functionally gradient TiO2 and hydroxyapatite coatings on Ti⁃6Al⁃4V [J]. Mater. Chem. Phys.,2007,106:406.
Lü X W,Lin X,Guan T H,Gao B,Huang W D. Effect of the mass ratio of CaCO3 to CaHPO4·2H2O on in situ synthesis of hydroxyapatite coating by laser cladding [J]. Rare Metal Materials and Engineering,2011,40(1):22.
Zang Q J,He X J,Lin N M,Li H P,Wang D,Yang P L. Microstructure and electrochemical behavior of laser cladded HA coating on pure titanium TA2 [J]. Journal of Wuhan University of Technology-Materials Science Edition,2012,27(3):568.
 顶部