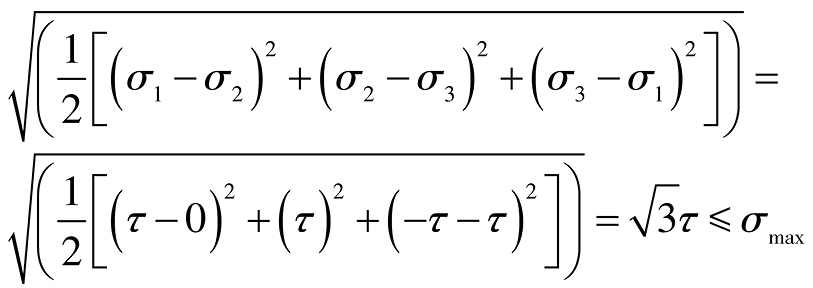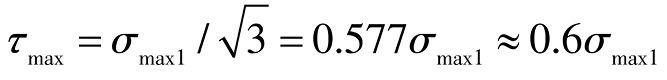目录图表
钛合金由于密度低、 比强度高、 耐腐蚀等优异性能,在航空航天领域中发挥了重要作用[1–3]。随着航空航天领域轻量化的发展,钛合金扩散连接由于其不发生金属熔化,通过固相原子相互扩散实现连接的特点,避免了普通焊接过程中因金属熔化凝固产生的缺陷,同时接头性能优于常规焊接工艺,成为学者们研究的重点方向[4–5]。Ti-6Al-4V(TC4)合金是目前使用最广泛的钛合金之一,约占钛合金总量的一半[6–7]。但因其加工困难导致产品成本高、 价格高昂,因此出现了许多基于其的改性材料[8]。Ti-4.5Al-3V-2Fe-2Mo(SP-700)钛合金是为改善TC4超塑成形性能,由日本NKK公司研发的一种富β相的α+β型钛合金,与TC4钛合金相比具有更好的成形性和可加工性[9–11]。研究人员对SP-700扩散连接进行了研究。例如,Kokawa等[12]研究了Ti-6Al-4V和SP-700的异种焊接,结果表明,Ti-6Al-4V与SP-700的异种焊接相比于Ti-6Al-4V同种焊接在更低的扩散连接温度可以获得更高的结合强度。Wisbey等[13]研究了扩散连接温度对界面结合强度的影响,结果表明,当扩散连接温度为800 ℃时,界面结合强度达到最大值,为575 MPa。刘继雄等[14]研究了不同温度(720~840 ℃)和不同时间(5~45 min)对SP-700钛合金热轧板界面结合强度和界面结合形貌的影响。但目前,对SP-700钛合金扩散连接工艺参数的系统性分析仍然存在不足。
本文研究了压力、 保温时间、 保温温度对SP-700钛合金扩散连接接头微观组织及焊接质量的影响。通过单向拉伸试验验证了不同微观组织类型对扩散连接接头强度的影响。通过剪切试验,确定了最佳成形工艺参数,结合剪切断口形貌,分析了不同连接质量的断裂机制。
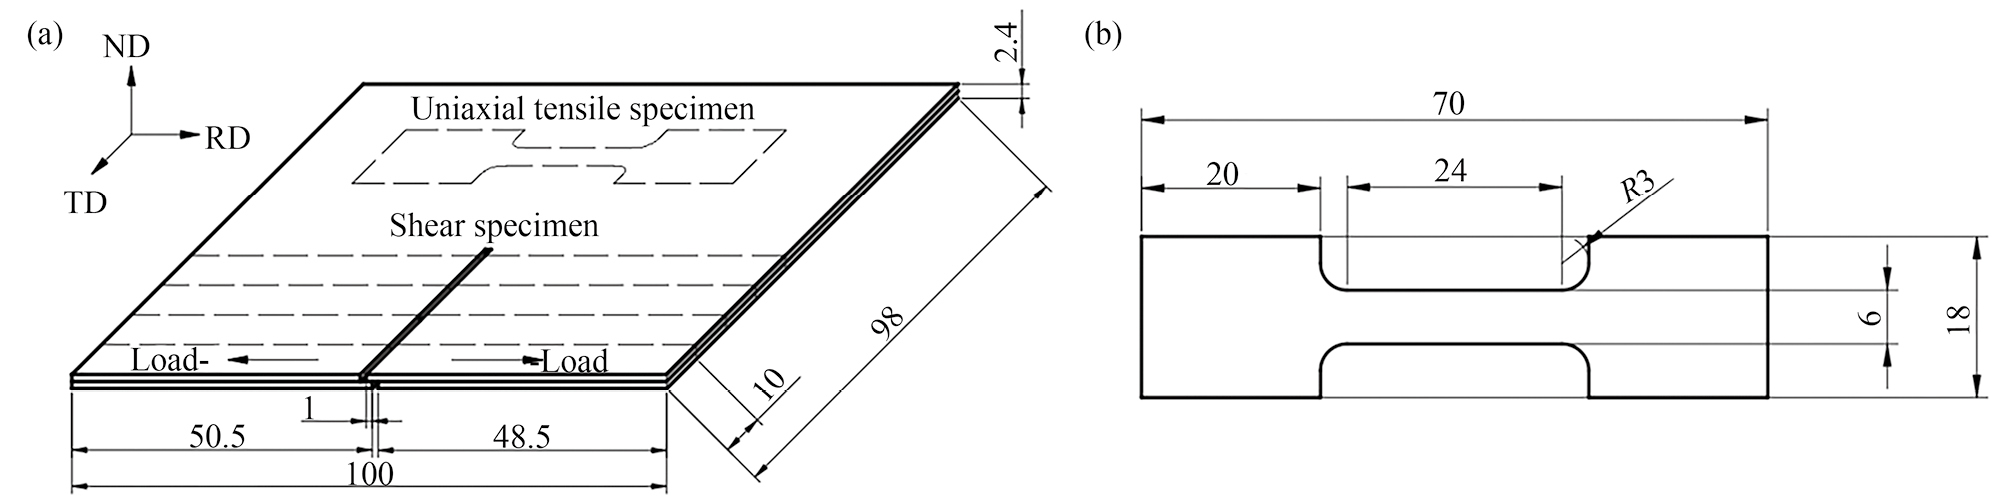
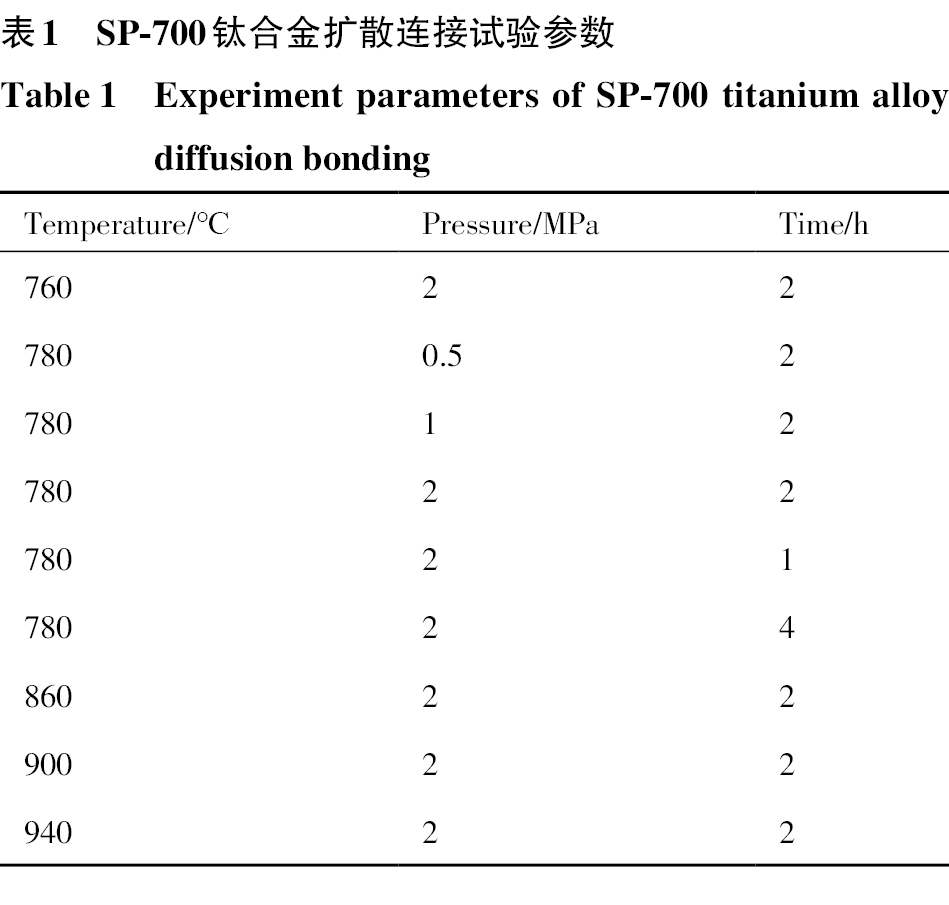
试验材料为厚度为1.2 mm SP-700钛合金薄板,标称成分为Ti-4.5Al-3V-2Fe-2Mo,相变温度为(1173±5)K,SP-700钛合金原始板材的显微组织和电子背散射衍射(EBSD)图像如图1所示(RD:rolling direction,表示板材轧制方向;TD:transverse direction,表示轧件的横向;SP-700钛合金微观组织主要由等轴的初生α相+β转变组织组成。利用线切割加工成100 mm×98 mm(长×宽),中间有1 mm×42 mm(长×宽)缝隙的连接试样。对线切割加工后的试样进行抛光、 除油和酸洗处理,去除表面杂质等影响扩散连接质量的因素。随后将试样放入真空热压炉中,按图2(a)放置(ND:normal direction,表示轧制面的法向),其中一块板材绕TD轴旋转180°,形成宽度为1 mm的搭接区域,采用石墨板将试样压合,并施加压力。试验参数如表1所示,以研究压力、 时间和温度对SP-700钛合金扩散连接后焊合率和室温力学性能的影响,力学性能测试试样及相关尺寸如图2(b)所示,剪切强度测试试样中间搭接区域因扩散连接而使试样形成一个中间有缝隙错开、缝隙中间有1 mm搭接区域的试样,轴向拉伸试样的平行段尺寸为24 mm×6 mm。力学性能测试采用美特斯(MTS)电子万能材料试验机进行,轴向拉伸试验横梁移动速率为2.64 mm·min−1,剪切强度测试横梁移动速率为1 mm·min−1。金相(OM)样品通过线切割从连接试样上获取,经机械打磨、 抛光后进行腐蚀,腐蚀液采用体积比为2∶9∶92的氢氟酸、 硝酸和水配置而成。使用光学显微镜观察界面结合形貌和微观组织,采用扫描电子显微镜(SEM)对剪切断裂形貌进行观察。
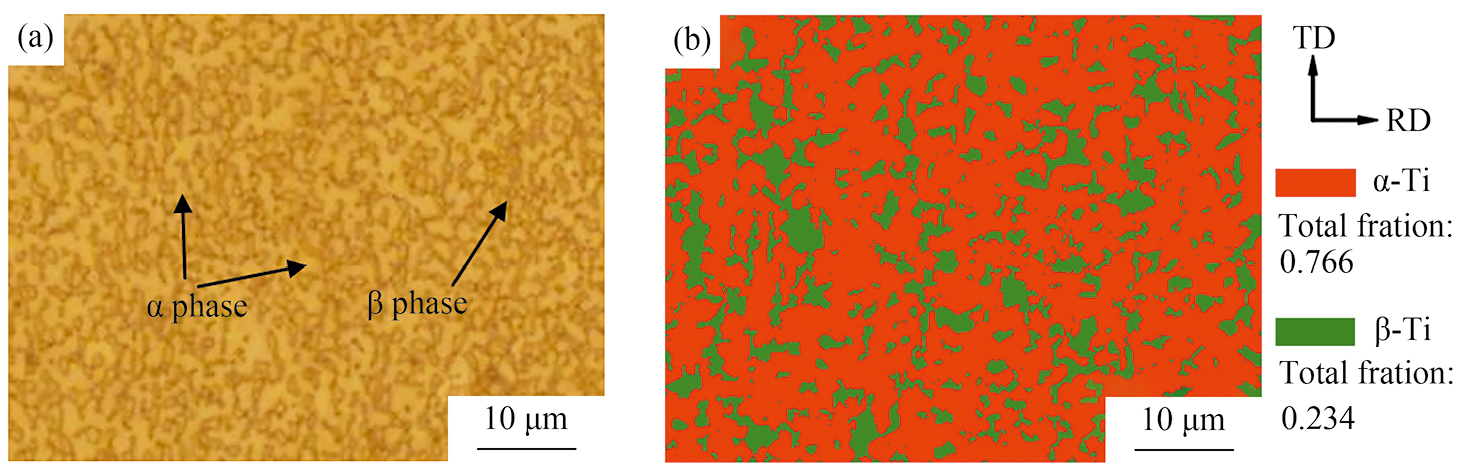
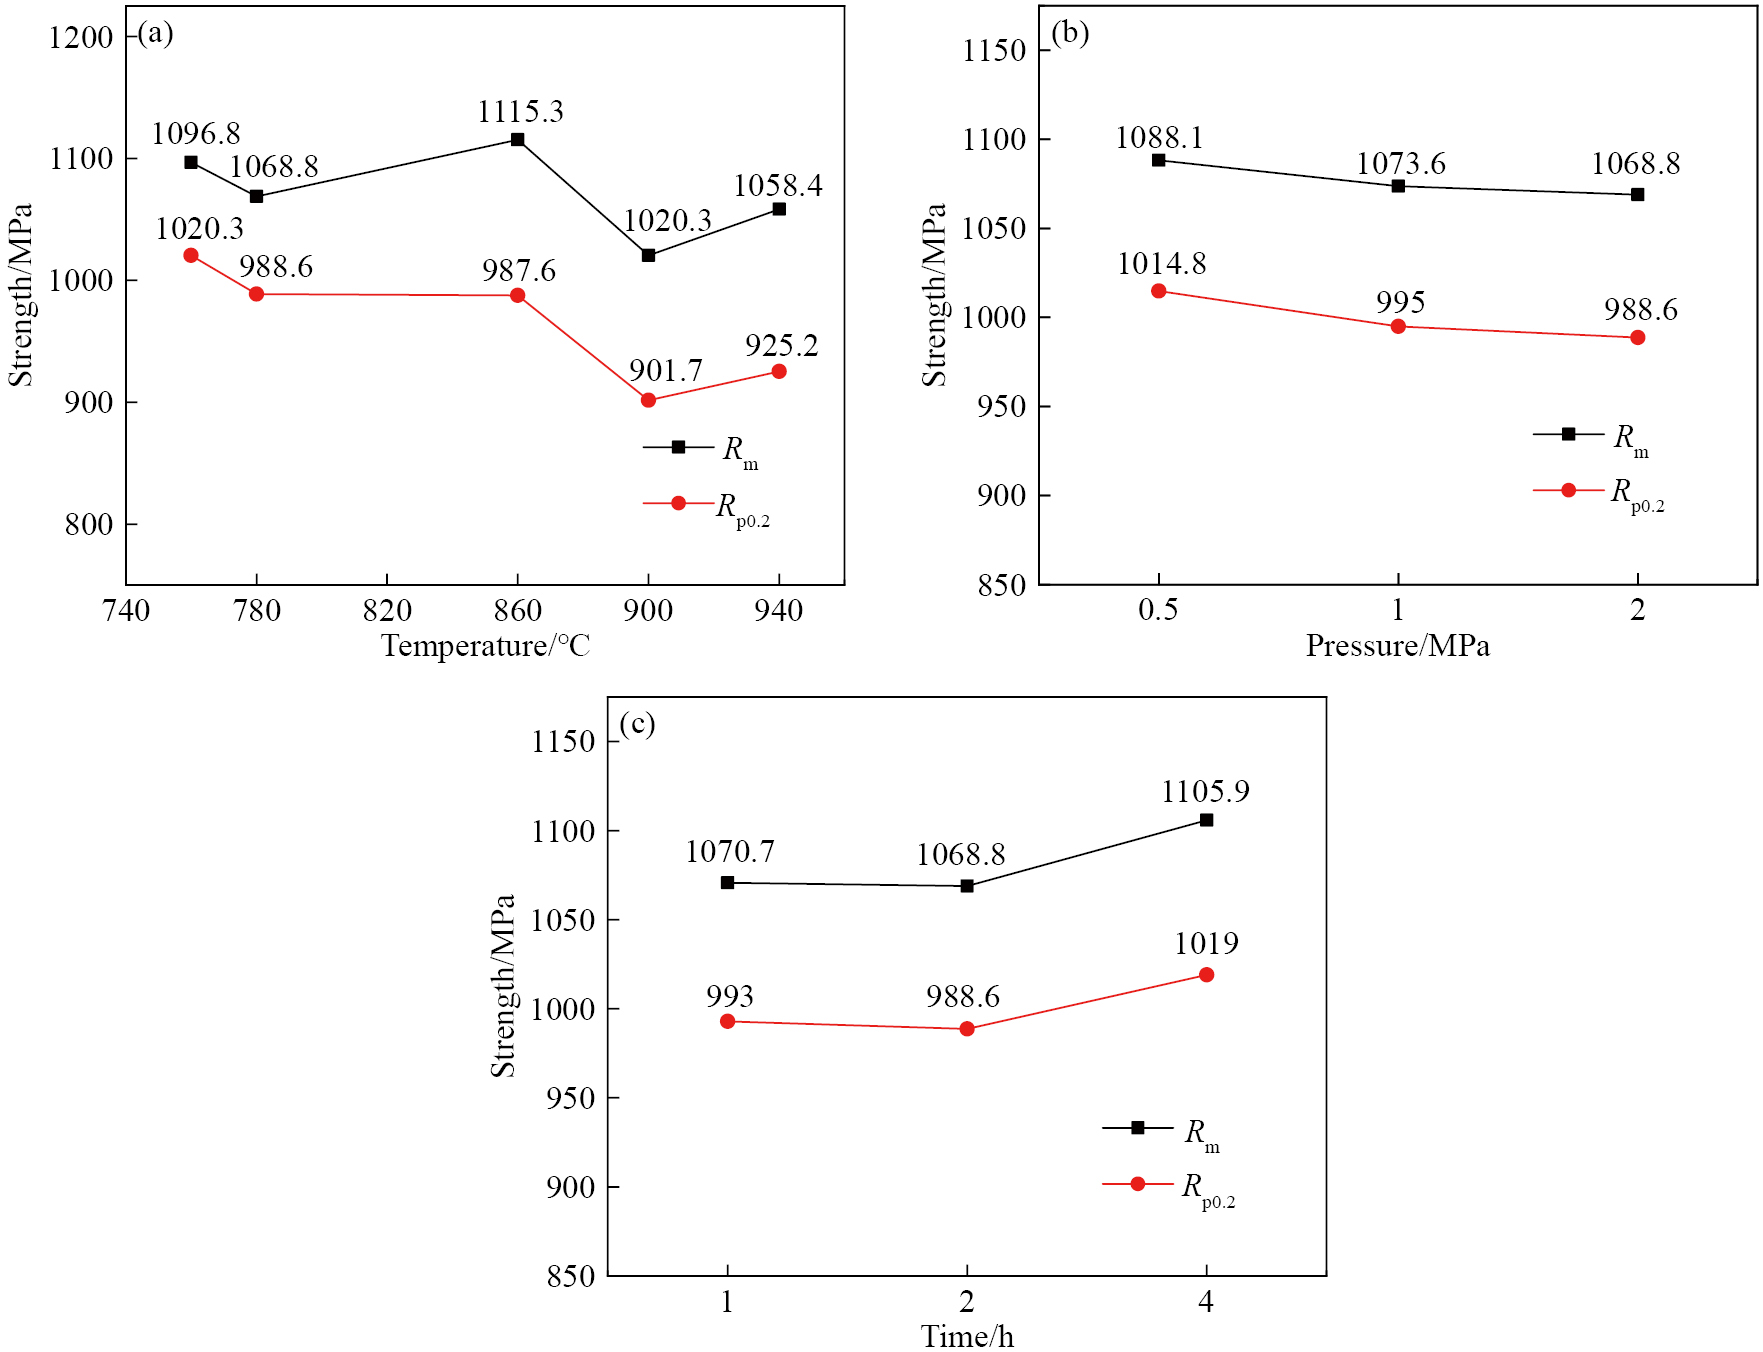
图3为不同工艺条件下扩散连接后SP-700钛合金单向拉伸力学性能。扩散连接压力为2 MPa,时间为2 h时,不同温度扩散连接后SP-700钛合金单向拉伸强度的变化如图3(a)所示,可以看出,当温度为760 ℃时,抗拉强度(Rm)和屈服强度(Rp0.2)分别为1096.8 MPa和1020.3 MPa;当温度上升到780 ℃时,抗拉强度和屈服强度分别下降了28 MPa和31.7 MPa;当温度上升到860 ℃时,抗拉强度随温度升高而增加,为1115.3 MPa,屈服强度相比于780 ℃扩散连接时无明显变化;当温度为900 ℃时,抗拉强度和屈服强度降至最低,分别为1020.3 MPa和901.7 MPa;当温度升高至940 ℃时,抗拉强度和屈服强度有所提高,相比于900 ℃分别提高了38.1 MPa和23.5 MPa。780 ℃下扩散连接时间为2 h,不同扩散连接压力下SP-700钛合金单向拉伸强度的变化如图3(b)所示,可以看出,当压力为0.5 MPa时,抗拉强度为1088.1 MPa,屈服强度为1014.8 MPa;当压力从0.5 MPa变化到2 MPa时,屈服强度和抗拉强度随着压力的增大而降低,屈服强度和抗拉强度分别为1068.8 MPa和988.6 MPa,相比于0.5 MPa,分别下降了19.3 MPa和26.2 MPa。扩散连接压力为2 MPa,温度为780 ℃时,不同连接时间下SP-700钛合金单向拉伸强度的变化如图3(c)所示,可以看出,当连接时间为1 h时,抗拉强度和屈服强度分别为1070.7 MPa和993 MPa;当连接时间为2 h时,与1 h试样的抗拉强度、 屈服强度数值相近,差值分别为1.9 MPa和4.4 MPa;而当连接时间增长为4 h时,试样的屈服强度和抗拉强度明显增加,抗拉强度和屈服强度分别为1105.9 MPa和1019 MPa,相比于2 h试样,分别增加了37.1 MPa和30.4 MPa。
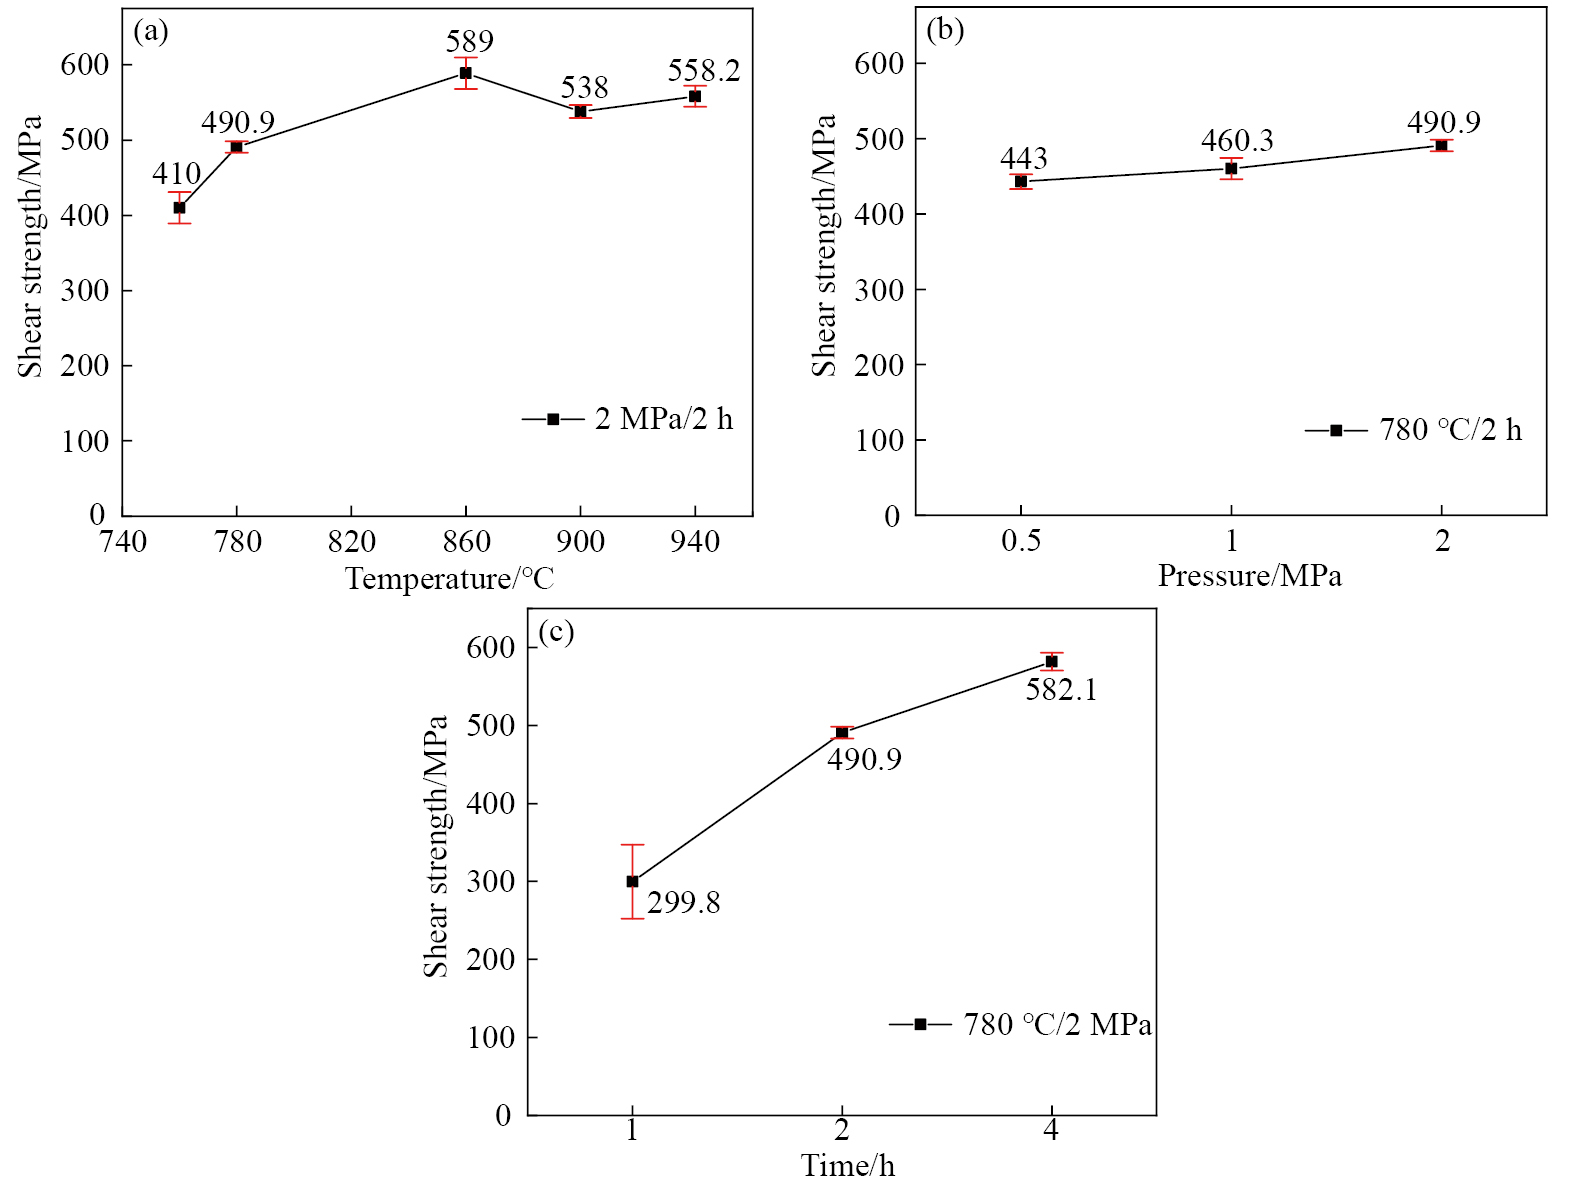
图4显示了不同工艺参数对SP-700钛合金接头室温剪切强度的影响。由图4(a)可知,扩散连接压力为2 MPa,时间为2 h条件下,SP-700钛合金接头剪切强度随温度升高而先增大后减小:860 ℃接头剪切强度达到最高,为589 MPa;扩散连接温度为900 ℃时,接头剪切强度下降了51 MPa;扩散连接温度为940 ℃时,剪切强度有所增加,相比于900 ℃增加了20.2 MPa。由图4(b)可知,780 ℃下扩散连接2 h条件下,当扩散连接压力为0.5 MPa时,接头剪切强度为443 MPa;当扩散连接压力为2 MPa时,接头剪切强度提升了47.9 MPa。由4(c)可知,在扩散连接温度为780 ℃,连接压力为2 MPa条件下,当扩散连接时间为1 h时,接头剪切强度为299.8 MPa,误差棒较大的差值反映了界面结合情况的不均匀性;当扩散连接时间为4 h时,接头剪切强度提升了282.3 MPa。综合可知,相比于压力,温度和时间对扩散连接质量的影响更明显。
为检验结合接头强度与母材强度的差异,对剪切试样进行受力分析。纯剪切为拉-压二向应力状态下,则:[empty formula](1)式中,σ1,σ2和σ3分别为第一主应力、 第二主应力和第三主应力;τ为剪切过程中受到的切应力。
按最大畸变能密度理论(第四强度准则)[15],纯剪切的强度条件为:(2)式中,σmax为拉伸破坏强度。
由剪切强度条件τ≤τmax可知:(3)
由于剪切试样在测试过程中在弹性阶段结束后直接发生断裂,因此在强度对比过程中选取Rp0.2=σmax2。式中,τmax为剪切破坏极限,σmax1为剪切试验中材料的对应的拉伸破坏,σmax2为拉伸试验中材料拉伸破坏强度,Rp0.2为材料屈服强度。
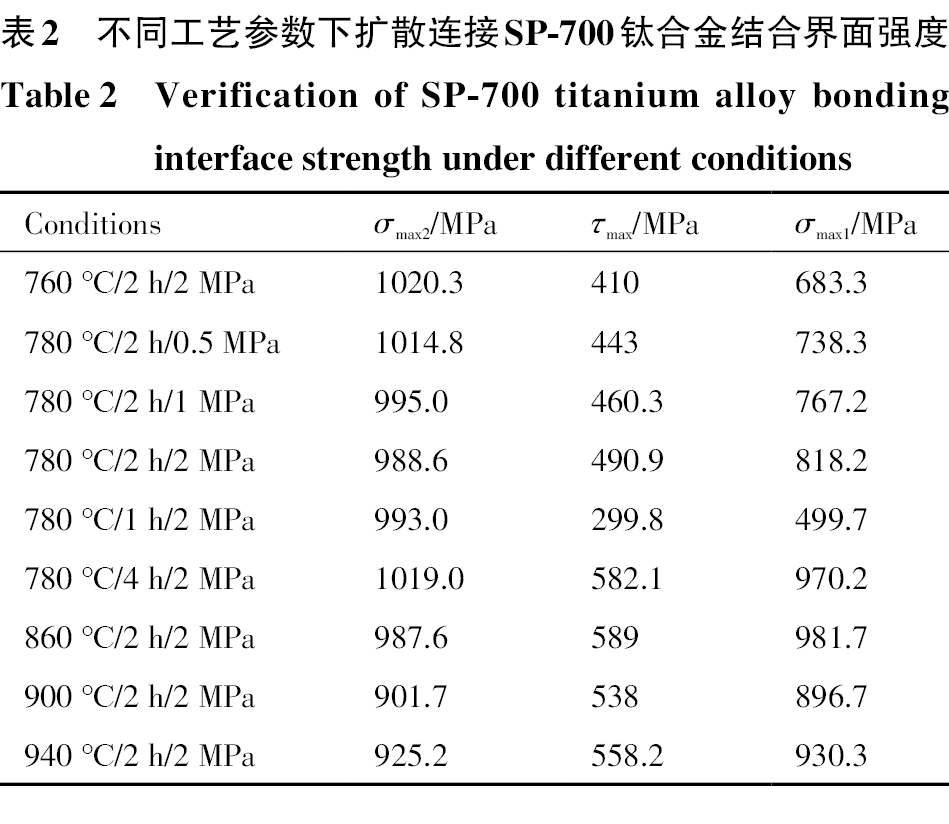
表2为不同工艺参数下扩散连接SP-700钛合金试样的界面强度。可知,当扩散连接温度为780 ℃,保温时间为4 h,扩散连接压力为2 MPa时,根据第四强度理论求出的σmax1(970.2 MPa)达到了由单向拉伸求出的σmax2(1019.0 MPa)的95.2%,差值为48.8 MPa,说明扩散连接界面基本焊合。当扩散连接温度为860 ℃,保温时间为2 h,扩散连接压力为2 MPa时,样品单向拉伸屈服强度和剪切强度求出的许用拉应力差值不超过10 MPa,可以认为在860 ℃/2 h/2 MPa条件下进行扩散连接时,界面区域强度达到与母材基本一致。
图5展示了在扩散连接压力为2 MPa,时间为2 h条件下,不同温度扩散连接后的接头区域的微观结构。由图5(a)可知,760 ℃下试样存在键合界面和较大的界面孔洞;780 ℃下试样的界面孔洞基本消失,键合界面部分消失;860 ℃下试样界面组织均匀,键合界面完全消失,晶粒发生等轴粗化;当温度提高到900 ℃时,组织发生α→β相变,冷却过程β相中析出了针状或板条状次生α相,形成了片层α与β相互交替分布的片层结构;α→β→α的相变会改变晶体学织构从而影响塑性变形初期阶段滑移系的启动,导致屈服强度的变化。温度会影响连接初期阶段表面突出区域的塑性变形、 扩散系数、 界面孔洞的消失过程。材料的塑性变形能力随温度升高变强,温度越高,材料扩散系数越大。较高的键合温度和较大的压力为原子扩散提供了更多的能量,从而产生了更好的键合质量,另外,加热温度的升高还会造成母材软化以及加速晶粒的长大。然而过高的温度会使母材发生相变,从而使母材性能显著下降,因此SP-700钛合金的扩散连接温度宜选在α+β相区而非β相区。
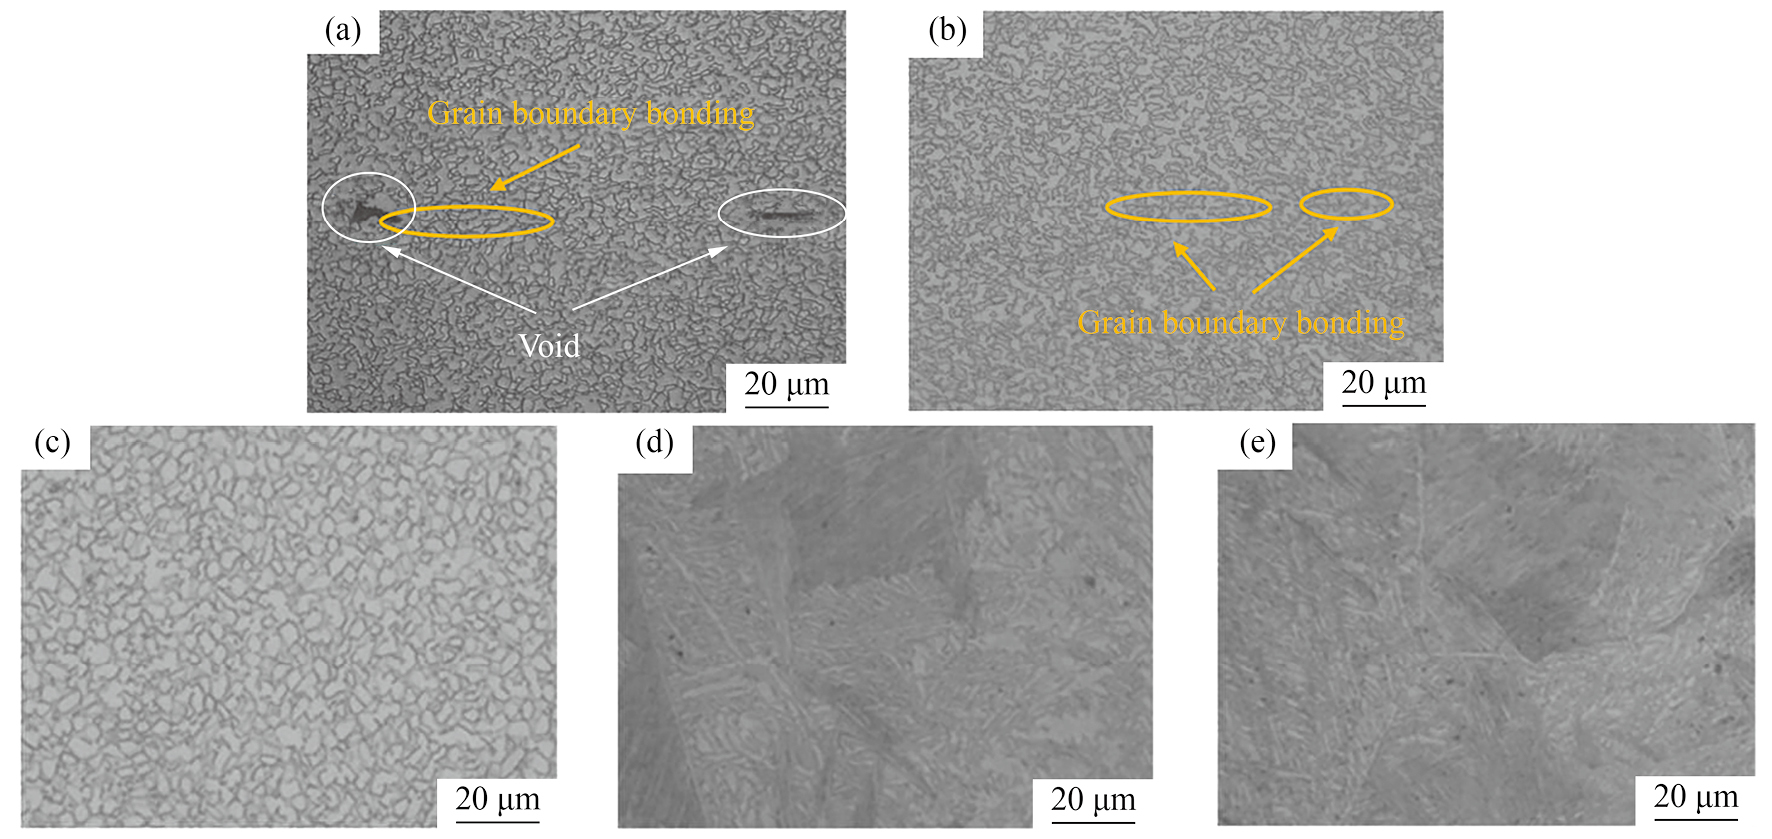
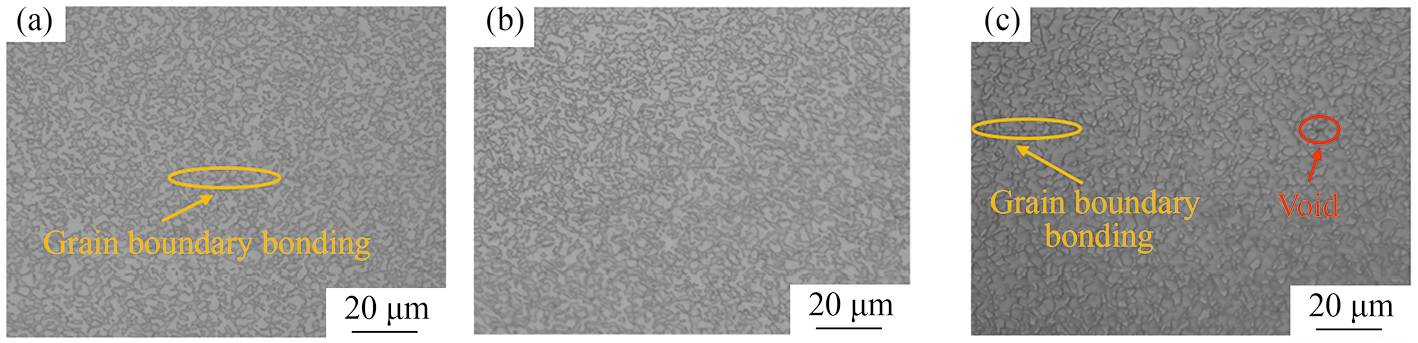
图6显示了SP-700钛合金板材在不同压力、 780 ℃下扩散2 h后界面结合区域的微观结构。由图6(a)可以看出,0.5 MPa试样的微观结构中存在细而长的黑线,这代表了扩散连接过程中界面未结合的孔洞。结合区域处晶界呈现直线状,直线晶界与未结合区域平齐,此时扩散连接主要靠晶界键合。随着压力增大,当压力增加至1 MPa时,未结合区域逐渐减少,孔洞长度和高度都在减小。2 MPa试样的扩散连接效果相比于1 MPa试样有显著提升。由于待焊接试件粗糙度较低,表面凹凸不平,扩散连接开始阶段,焊接表面间并不能完全接触,形成孔洞,压力促使扩散连接初期突起区域发生塑性变形,接触面积变大,从而形成良好的物理接触,有助于后续原子间的扩散形成稳定接头。此外,压力的施加还可以有效排出接头处的孔洞和残余气体。
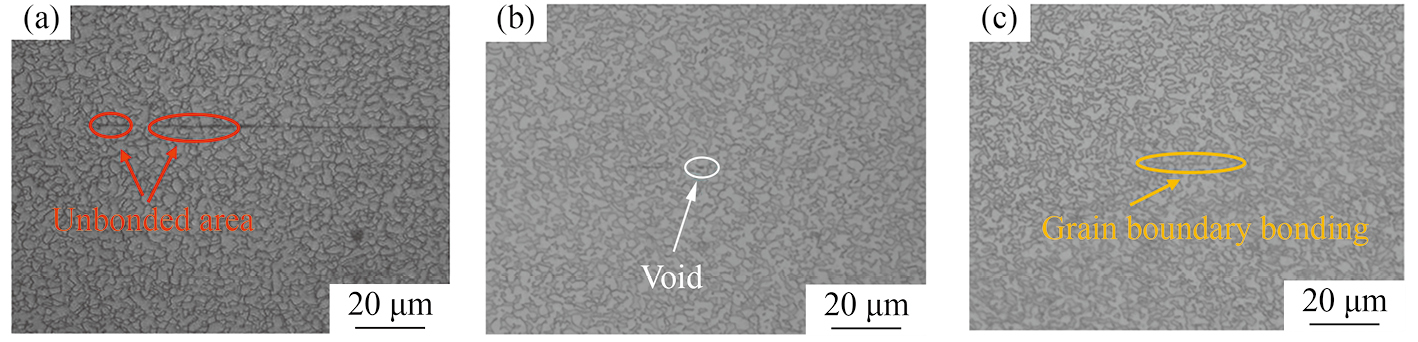
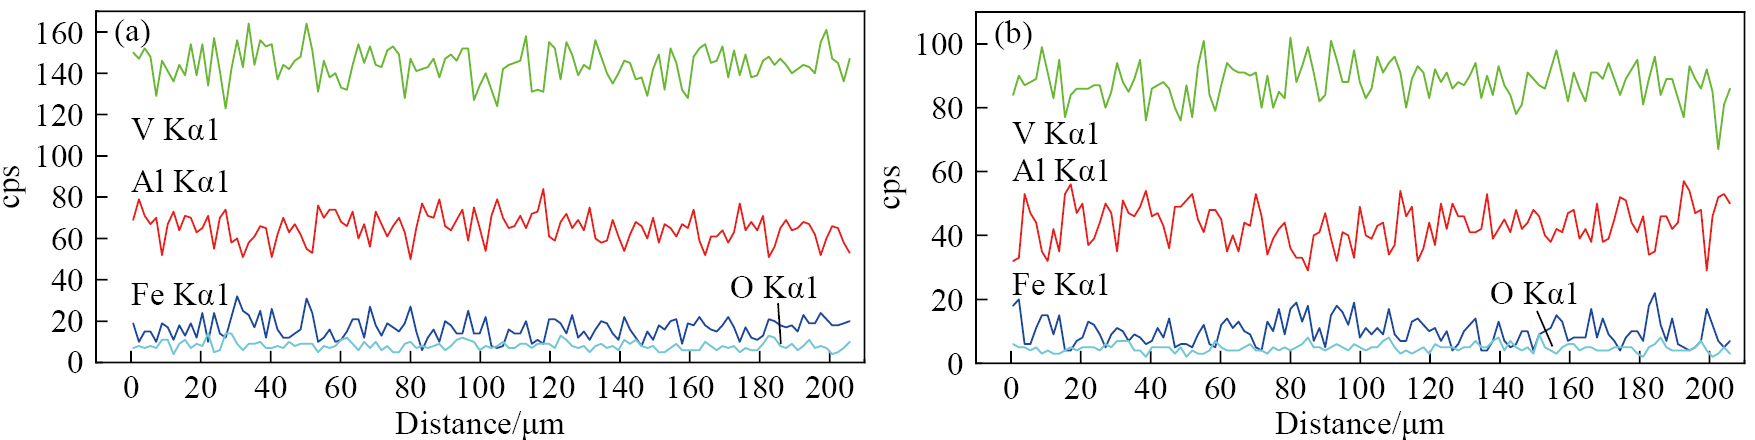
对不同压力下SP-700钛合金试样连接界面处附近沿ND方向进行EDS线扫描,结果如图7所示。Ti-Al-V系钛合金中,Ti原子最先发生扩散且扩散速率最快,V原子扩散能力次之,Al原子扩散系数最小[16–17]。从图7可以看出,SP-700钛合金扩散连接界面区域附近元素分布均匀,并未发生明显的元素偏析现象。
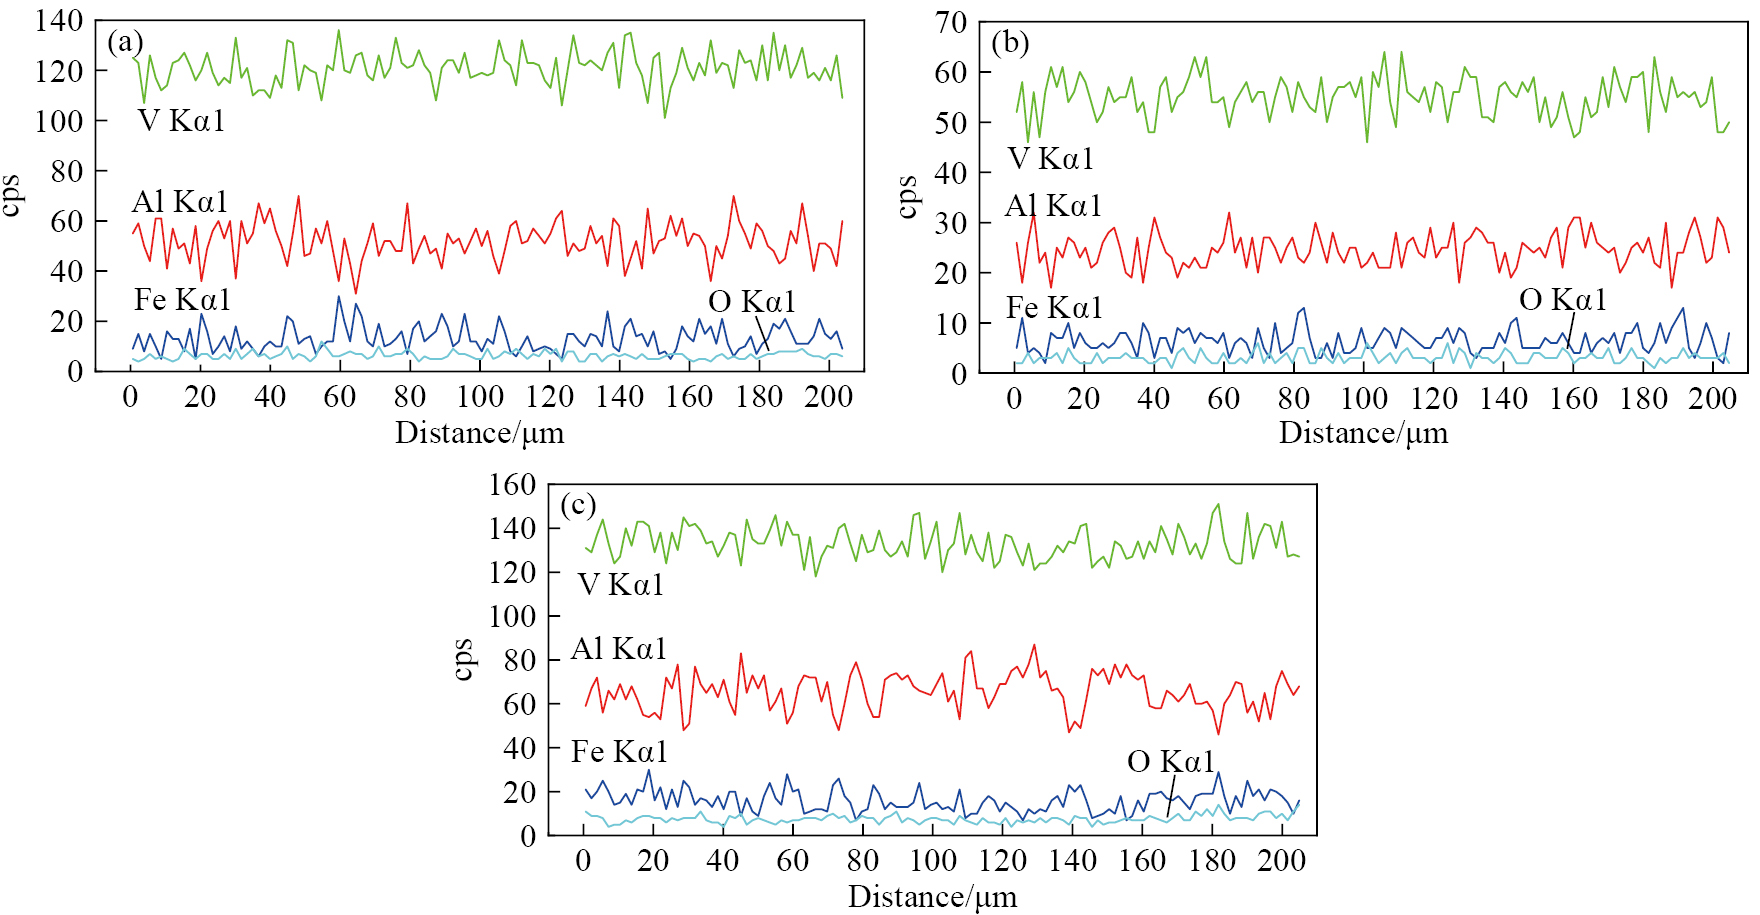
图8展示了在780 ℃/2 MPa下扩散不同时间后SP-700钛合金界面结合区域的微观结构形貌。可知,随着保温时间的延长,扩散连接接头的质量得到提高。1 h试样结合处界面主要为键合界面;2 h试样键合界面长度减少,部分键合界面融入到基体中;4 h试样的大部分键合界面消失,存在少部分呈现点状或短线状的未融合界面和微小孔洞,基本实现完全焊合。可见,随着扩散时间的增加,晶粒尺寸增加,晶粒呈现等轴状,这可能是由键合过程中应变诱导的界面能量驱动的二次再结晶行为引起的。图9为不同连接时间下SP-700钛合金试样连接界面处附近沿ND方向进行EDS线扫描结果,各合金元素分布均匀。
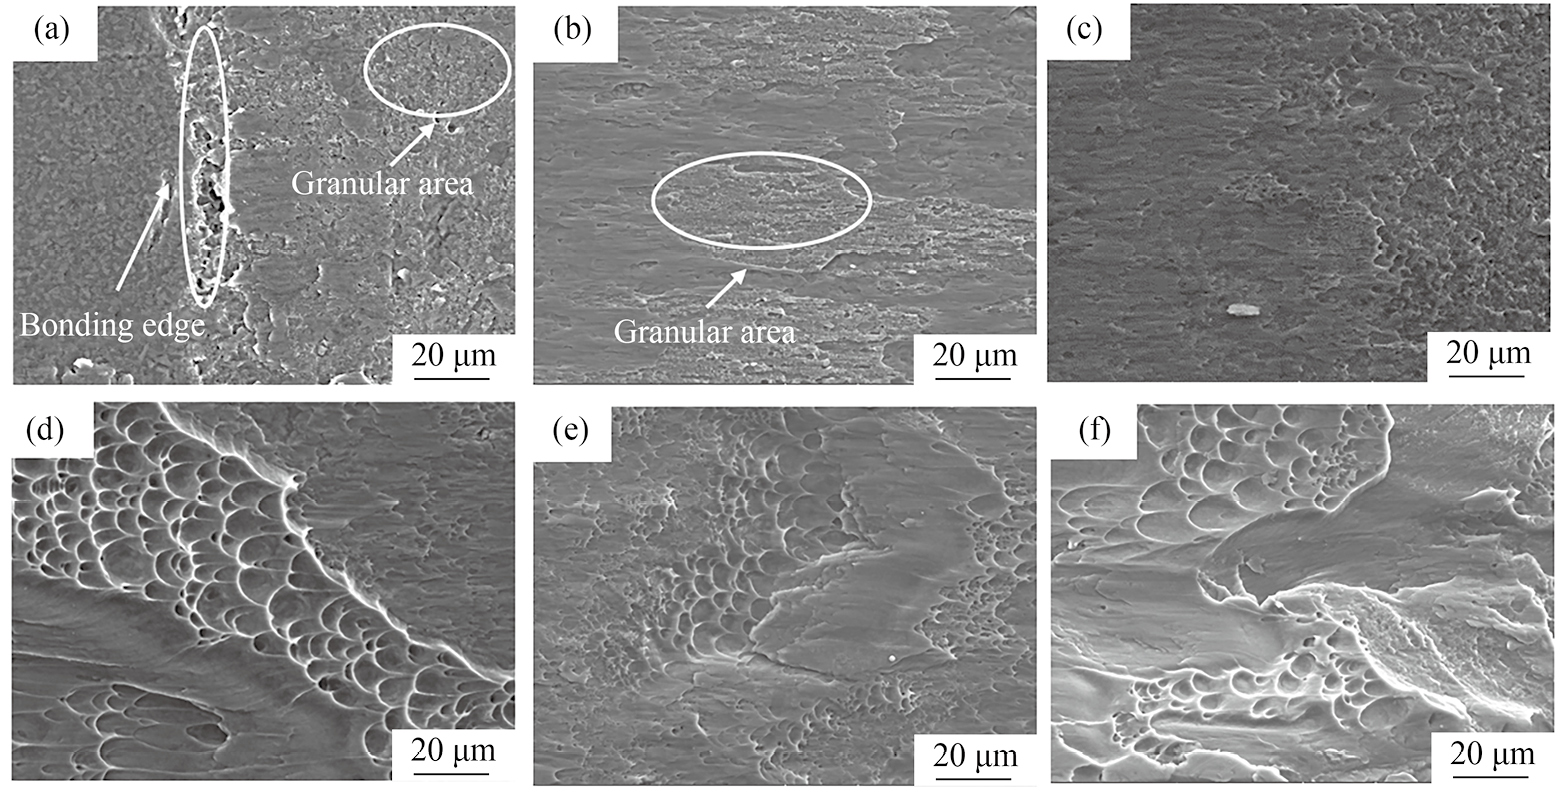
图10为760 ℃/2 h/2 MPa,780 ℃/2 h/2 MPa,780 ℃/4 h/2 MPa,860 ℃/2 h/2 MPa和900 ℃/2 h/2 MPa工艺条件下SP-700钛合金的剪切断口形貌。从图10(a,b)可以观察到颗粒状断裂带和沿晶解离断口,这表明了在760 ℃/2 h/2 MPa实验条件下,SP-700钛合金扩散焊合率较低,只有部分区域实现了有效连接,连接强度较低。在扩散连接过程中,连接界面中存在的部分微孔需要依靠晶粒长大而消除,导致了颗粒状断裂带的形成[18]。760 ℃/2 h/2 MPa和780 ℃/2 h/2 MPa工艺条件下的SP-700钛合金试样为脆性断裂,由图5(a,b)可知,连接界面存在明显的分界线,此时,试样的连接方式主要为晶界键合,并未实现完全的冶金连接,在剪切过程中裂纹会在孔洞缺陷处产生并沿着晶界扩展。780 ℃/4 h/2 MPa工艺条件下SP-700钛合金试样在连接界面边缘部分区域仍有颗粒状断裂带,但凹坑尺寸明显增大,同时少部分区域出现大尺寸的剪切韧窝。860 ℃/2 h/2 MPa工艺条件下SP-700钛合金试样断口区域可以观察到呈现抛物线形状的剪切韧窝,且抛物线方向与剪切方向一致。如图10(d,e)所示,此时780 ℃/4 h/2 MPa和860 ℃/2 h/2 MPa工艺条件下SP-700钛合金试样为韧性+脆性混合断裂模式,其中相比于860 ℃/2 h/2 MPa试样,780 ℃/4 h/2 MPa试样断口表面的剪切型韧窝尺寸更大,深度更深。900 ℃/2 h/2 MPa试样断口如图10(f)所示,可以观察到剪切韧窝和解理面,所以断裂机制为韧性+解理混合断裂。
1)随着温度升高、 压力增大、 时间延长,SP-700钛合金结合界面的孔洞和键合界面逐渐减少并消失,剪切强度逐渐提高。采用780 ℃/2 h/2 MPa的扩散连接工艺,界面基本实现完全结合。工艺参数对SP-700钛合金焊合率和剪切强度的影响由强到弱依次为:温度、 时间、 压力。
2)SP-700钛合金最佳扩散连接工艺参数为温度为860 ℃,压力为2 MPa,保温时间为2 h,键合界面和微孔完全消失,材料间形成牢固结合,界面结合强度最高,为589 MPa,根据第四强度理论验证,剪切强度达到与母材一致。
3)界面剪切强度不仅与焊合质量有关,还和界面组织类型有关,当扩散连接温度高于900 ℃时,组织类型转变为片层组织,界面剪切强度随着拉伸强度的降低有所下降。
4)断裂模式随焊合率的升高由脆性断裂变为脆性+韧性的混合断裂。
Brewer W D,Bird R K,Wallace T A. Titanium alloys and processing for high speed aircraft [J]. Materials Science and Engineering:A,1998,243(1–2):299.
Chandrappa K,Sumukha C S,Sankarsh B B,Roshan G. Superplastic forming with diffusion bonding of titanium alloys [J]. Materials Today:Proceedings,2020,27:2909.
Pushp P,Dasharath S M,Arati C. Classification and applications of titanium and its alloys [J]. Materials Today:Proceedings,2022,54:537.
Li H,Zhang C,Liu H,Li M Q. Bonding interface characteristic and shear strength of diffusion bonded Ti-17 titanium alloy [J]. Transactions of Nonferrous Metals Society of China,2015,25(1):80.
Calvo F A,Gomez de Salazar J M,Urena A,Carrion J G,Perosanz F. Diffusion bonding of Ti-6Al-4V alloy at low temperature:metallurgical aspects [J]. Journal of Materials Science,1992,27:391.
Li G R,Li Y M,Wang F F,Wang H M. Microstructure and performance of solid TC4 titanium alloy subjected to the high pulsed magnetic field treatment [J]. Journal of Alloys and Compounds,2015,644:750.
Chen F W,Gu Y L,Xu G L,Cui Y W,Chang H,Zhou L. Improved fracture toughness by microalloying of Fe in Ti-6Al-4V [J]. Materials & Design,2020,185:108251.
Gao W J,Xing S M,Lei J X. Effect of bonding temperature and holding time on properties of hollow structure diffusion bonded joints of TC4 alloy [J]. SN Applied Sciences,2020,2:1.
Ogawa A,Niikura M,Ouchi C,Minikawa K,Yamada M. Development and applications of titanium alloy SP-700 with high formability [J]. Journal of Testing and Evaluation,1996,24(2):100.
Dobrescu M,Dimitriu S,Vasilescu M. Studies on Ti-Al-Fe low-cost titanium alloys manufacturing,processing and applications [J]. Metalurgia International,2011,16(4):73.
Akula S P,Ojha M,Rao K L,Gupta A K. A review on superplastic forming of Ti-6Al-4V and other titanium alloys [J]. Materials Today Communications,2023.doi:10.1016/j.mtcomm.2023.105343.
Kokawa H,Nagasbima E,Kuwana T,Aosbima I,Arato K. Diffusion bonding of Ti-6Al-4V alloy using superplastic titanium alloy insert material [J]. Science and Technology of Welding and Joining,1996,1(1):29.
Wisbey A,Geary B,Davies D P,Ward-Close C M. Superplastic deformation and diffusion bonding of the low deformation temperature titanium alloy SP700 [J]. Materials Science Forum,1994,170:293.
 顶部