目录图表
铝及其合金具有较低密度、 高比强度以及良好的成型能力,在航空航天、 国防、 船舶和汽车等领域被广泛应用[1–3]。然而,由于铝及其合金材料耐磨性较差,容易发生磨损损耗,导致部件的性能下降,甚至提前失效。在铝合金基体中加入Al2O3,B4C和SiC等硬质增强颗粒,能够有效提升铝合金材料的耐磨性能[4–6]。目前,大多数研究专注于在铝合金材料中加入硬质颗粒增强相提升材料的耐磨性能[1,7–8]。硬质相的添加虽然对提升材料硬度有积极作用,但大量硬质颗粒的引入容易导致复合材料的摩擦系数增加[9–10]。因此,在控制复合材料磨损率的同时,有效降低摩擦系数是提升复合材料耐磨性能的关键[11–13]。研究表明,在铝基复合涂层中加入软质相可以降低涂层的摩擦系数,如石墨、 MoS2材料等[14–17]。其中,MoS2作为润滑材料使用时,具有化学性能稳定、 适用范围广的优势。然而,采用激光熔覆[18]、 超音速火焰喷涂[19]、 电火花沉积[20]、 爆炸喷涂[21]等传统方法制备含MoS2的复合材料时由于热输入量大,容易造成润滑相的分解,影响涂层的最终使用性能。
本文设计了一种含有硬质相和软质相材料的双相增强铝基复合材料,并采用低温固态沉积工艺制备涂层[22],达到保留粉末原始特性的目的。实验选用B4C作为主要的硬质增强相,同时引入MoS2软质相调节涂层的摩擦系数,研究复合涂层的微观组织、 沉积机制和磨损性能,重点阐述硬质增强相和软质润滑相在复合涂层中的协同作用对涂层组织及磨损性能的影响规律。
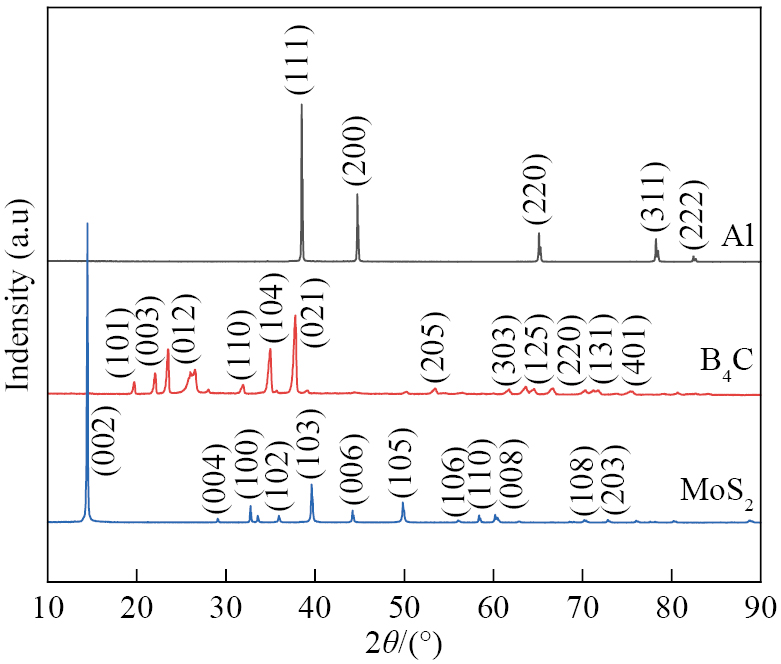
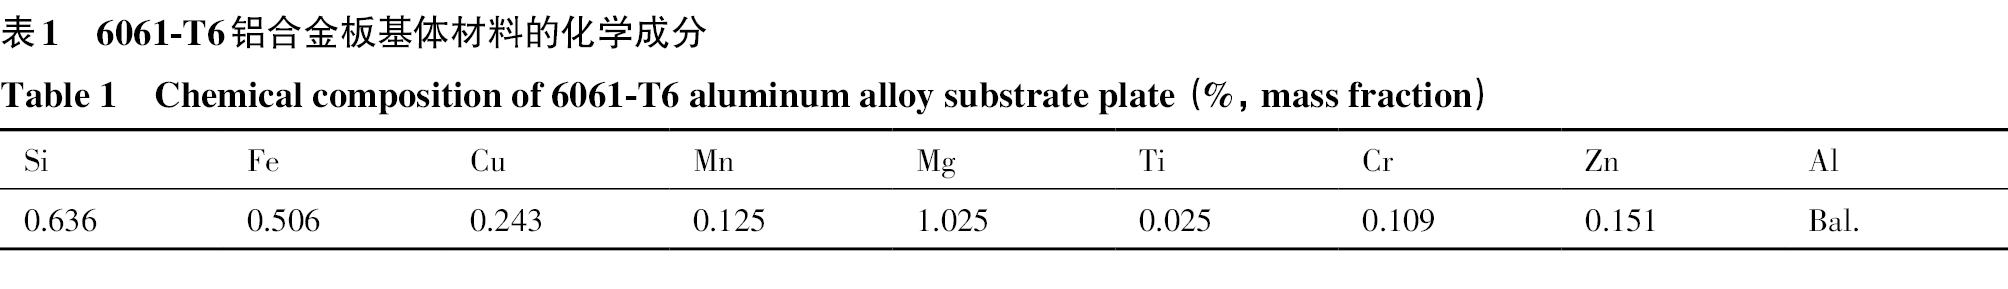
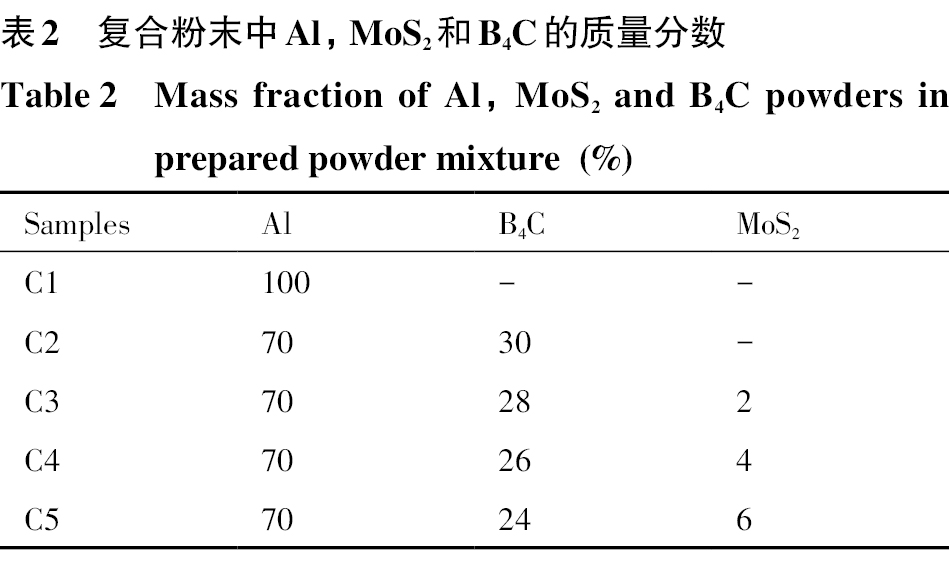
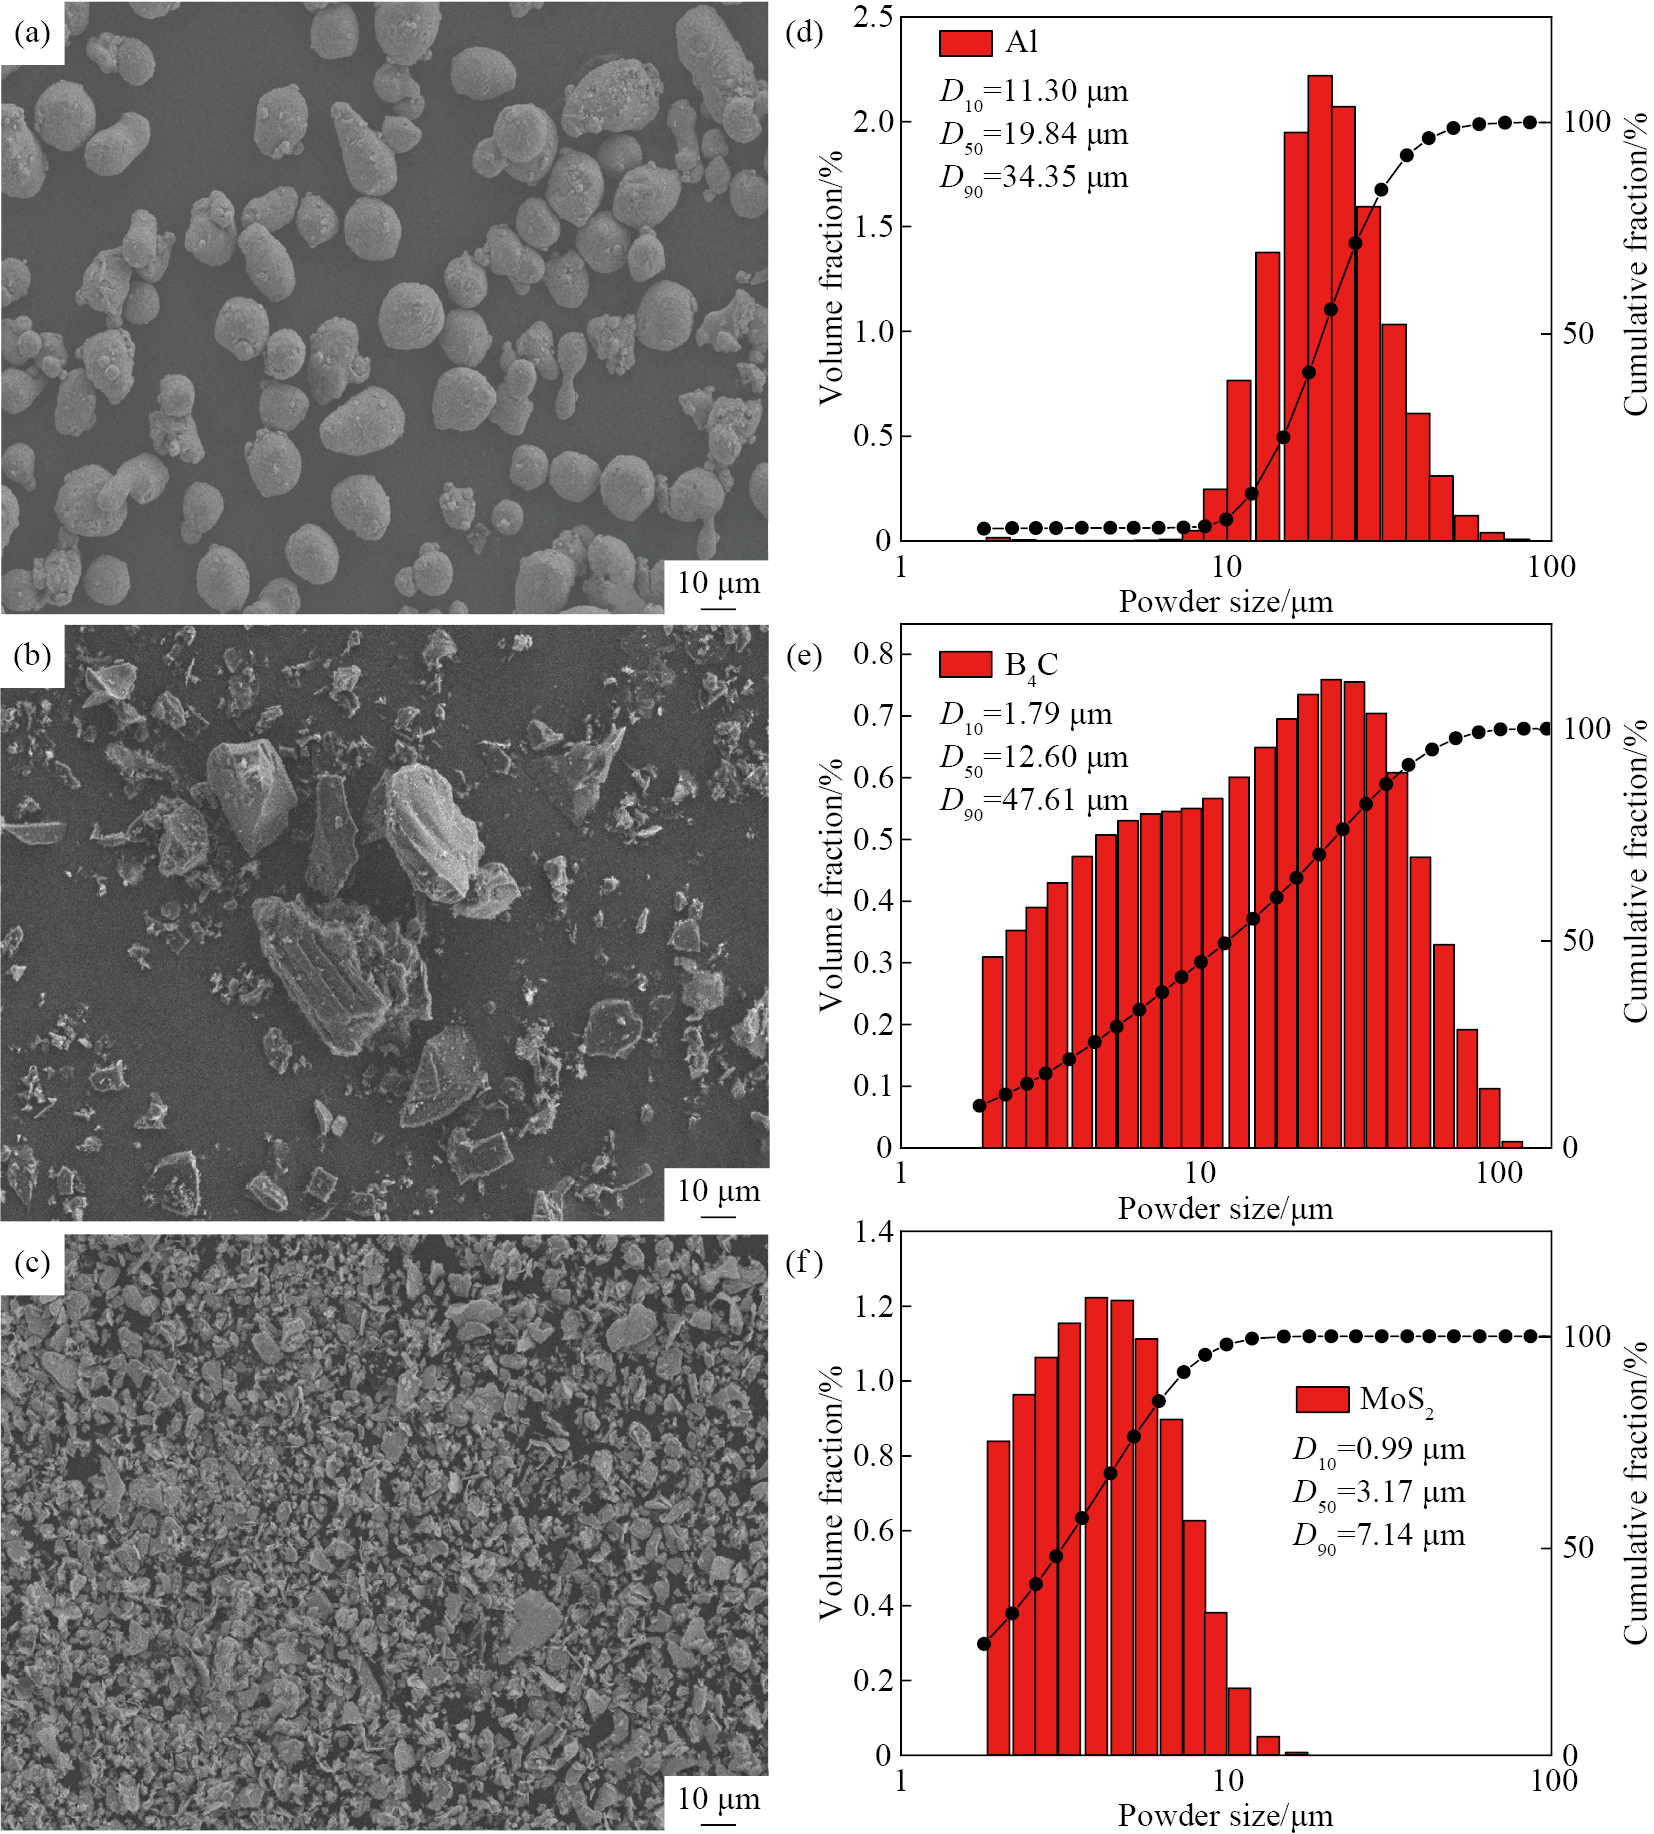
选用纯Al,B4C和MoS2粉末作为喷涂材料。粉末的微观形貌和使用OMEC LS800激光粒度分析仪测得的粒径粉分布,如图1所示(D10,D50和D90为粒径累积分布10%,50%和90%时对应的粒径值)。图1(a)为纯Al粉末,D10=11.30 μm,D50=19.84 μm,D90=34.35 μm,粉末颗粒呈球形或椭球形。图1(b)为B4C粉末,D10=1.79 μm,D50=12.60 μm,D90=47.61 μm,粉末呈不规则形状具有角形态和尖锐边缘。图1(c)为MoS2粉末,D10=0.99 μm,D50=3.17 μm,D90=7.14 μm,粉末呈片层状。图2为原始粉末材料的XRD图谱。基体材料为6061-T6铝合金板,其化学成分如表1所示。表2显示了复合粉末中不同成分的质量分数,其中纯Al粉末制备的涂层为C1,Al/30%B4C制备的涂层为C2,Al/28%B4C/2%MoS2制备的涂层为C3,Al/26%B4C/4%MoS2制备的涂层为C4;Al/24%B4C/6%MoS2制备的涂层为C5。
按照粉末配比,将原始粉末在三维混料机中机械混合4 h,保证粉末混合均匀,随后将粉末置于70 ℃下干燥 6 h。基板尺寸为30 mm×30 mm×10 mm,使用800#,1000#和1200#砂纸对基板材料进行打磨除去表面氧化膜,再用酒精进行超声清洗,除去表面污渍。
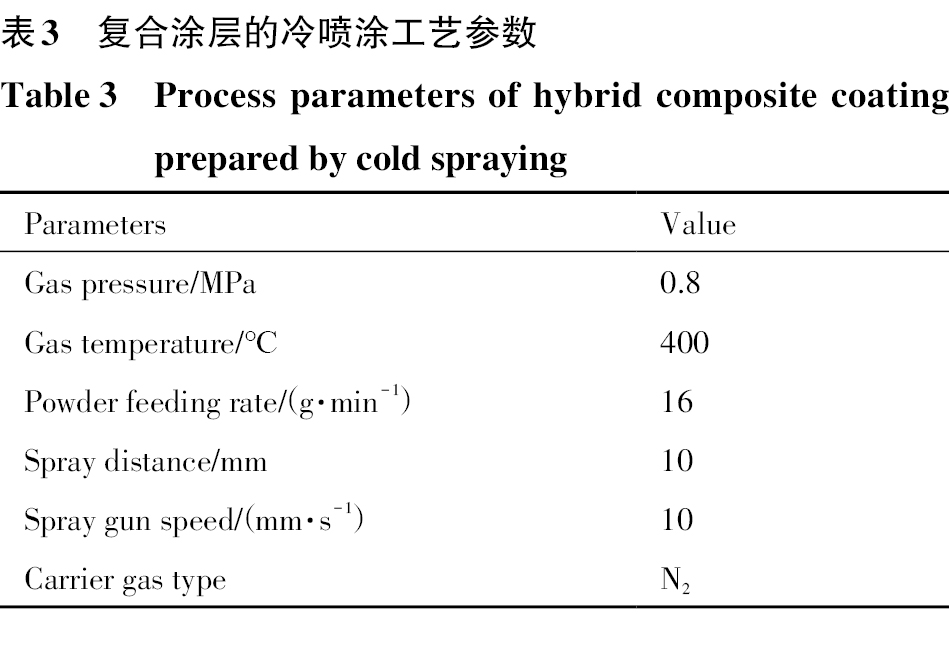
采用DYMET@423型冷喷涂集成自动化设备进行涂层的制备,喷涂工艺参数如表3所示,载气为高纯N2,气体压强为0.8 MPa,气体温度为400 ℃,喷枪移动速度为10 mm·s−1。使用Bruker D8 ADVANCE型X射线衍射仪对涂层的物相组成进行分析,工作电压为40 kV,电流为40 mA,靶材为Cu;特征波长为0.15406 nm;扫描速度为5 (°)·min−1;2θ为10°~90°。采用Jade软件对涂层的XDR图谱拟合计算得到涂层中各物相的质量占比。采用凯勒试剂(1 ml HF∶1.5 ml HCl∶2.5 ml HNO3∶95 ml H2O)腐蚀抛光的截面,使用Gemini SEM 300扫描电子显微镜(SEM)观察涂层的微观组织。选取5张300倍的SEM照片采用Image Pro plus 软件测量涂层的孔隙率。
用维氏显微硬度计测量涂层的硬度,载荷为2 N,荷载时间为10 s,在涂层中不同部位取5个点以其平均值作为涂层硬度。使用HT-1000高温摩擦磨损试验机对涂层在室温条件下进行摩擦磨损试验,具体参数如下:选用直径为6 mm的Si3N4作为对磨球;法向载荷为2 N,盘的转速为 200 r·min−1,试样测试时间为30 min,使用SEM分析涂层摩擦磨损形貌。使用OPTELICS Hybrid L7激光共聚焦显微镜观察试样的磨损轨迹,并计算其磨损体积,使用公式W=2πrs/(p×l)进行磨损率W的计算,磨损率定义为单位载荷下每单位滑动距离的体积磨损量,式中,r为磨损轨迹半径,mm;p为载荷,N;l为磨损长度,m;s为磨损轨迹横截面积,mm2。
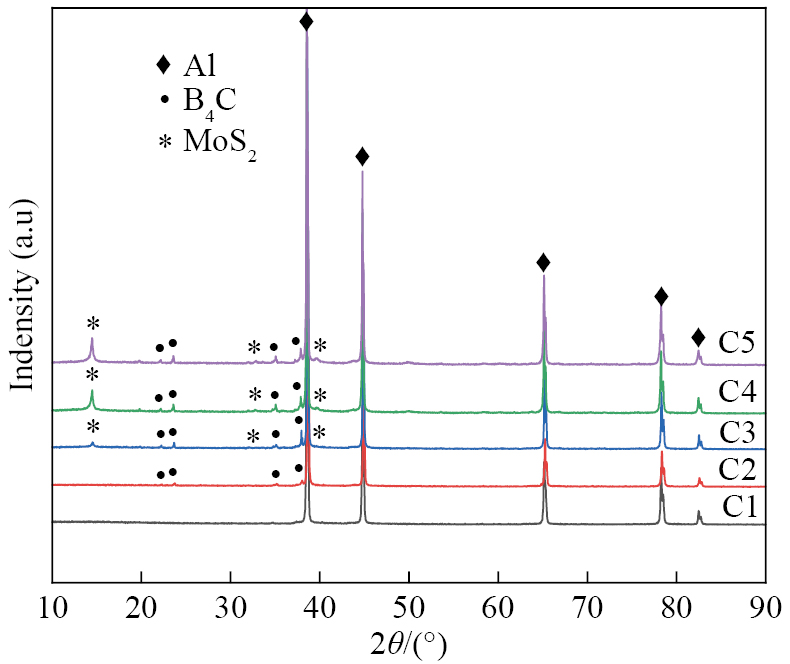
图3是不同Al/B4C/MoS2复合涂层的XRD图谱。可以看出,位于14.533°,33.027°和39.557°的衍射峰分别与MoS2的(002),(100)和(103)衍射晶面对应,由于MoS2的含量低衍射峰强度也较低。在Al/B4C/MoS2复合涂层中,大部分强峰来自于铝基体,在XRD中没有发现新物相产生,表明冷喷涂过程保留了原始材料的物相结构,没有导致显著的氧化或相变反应[23]。
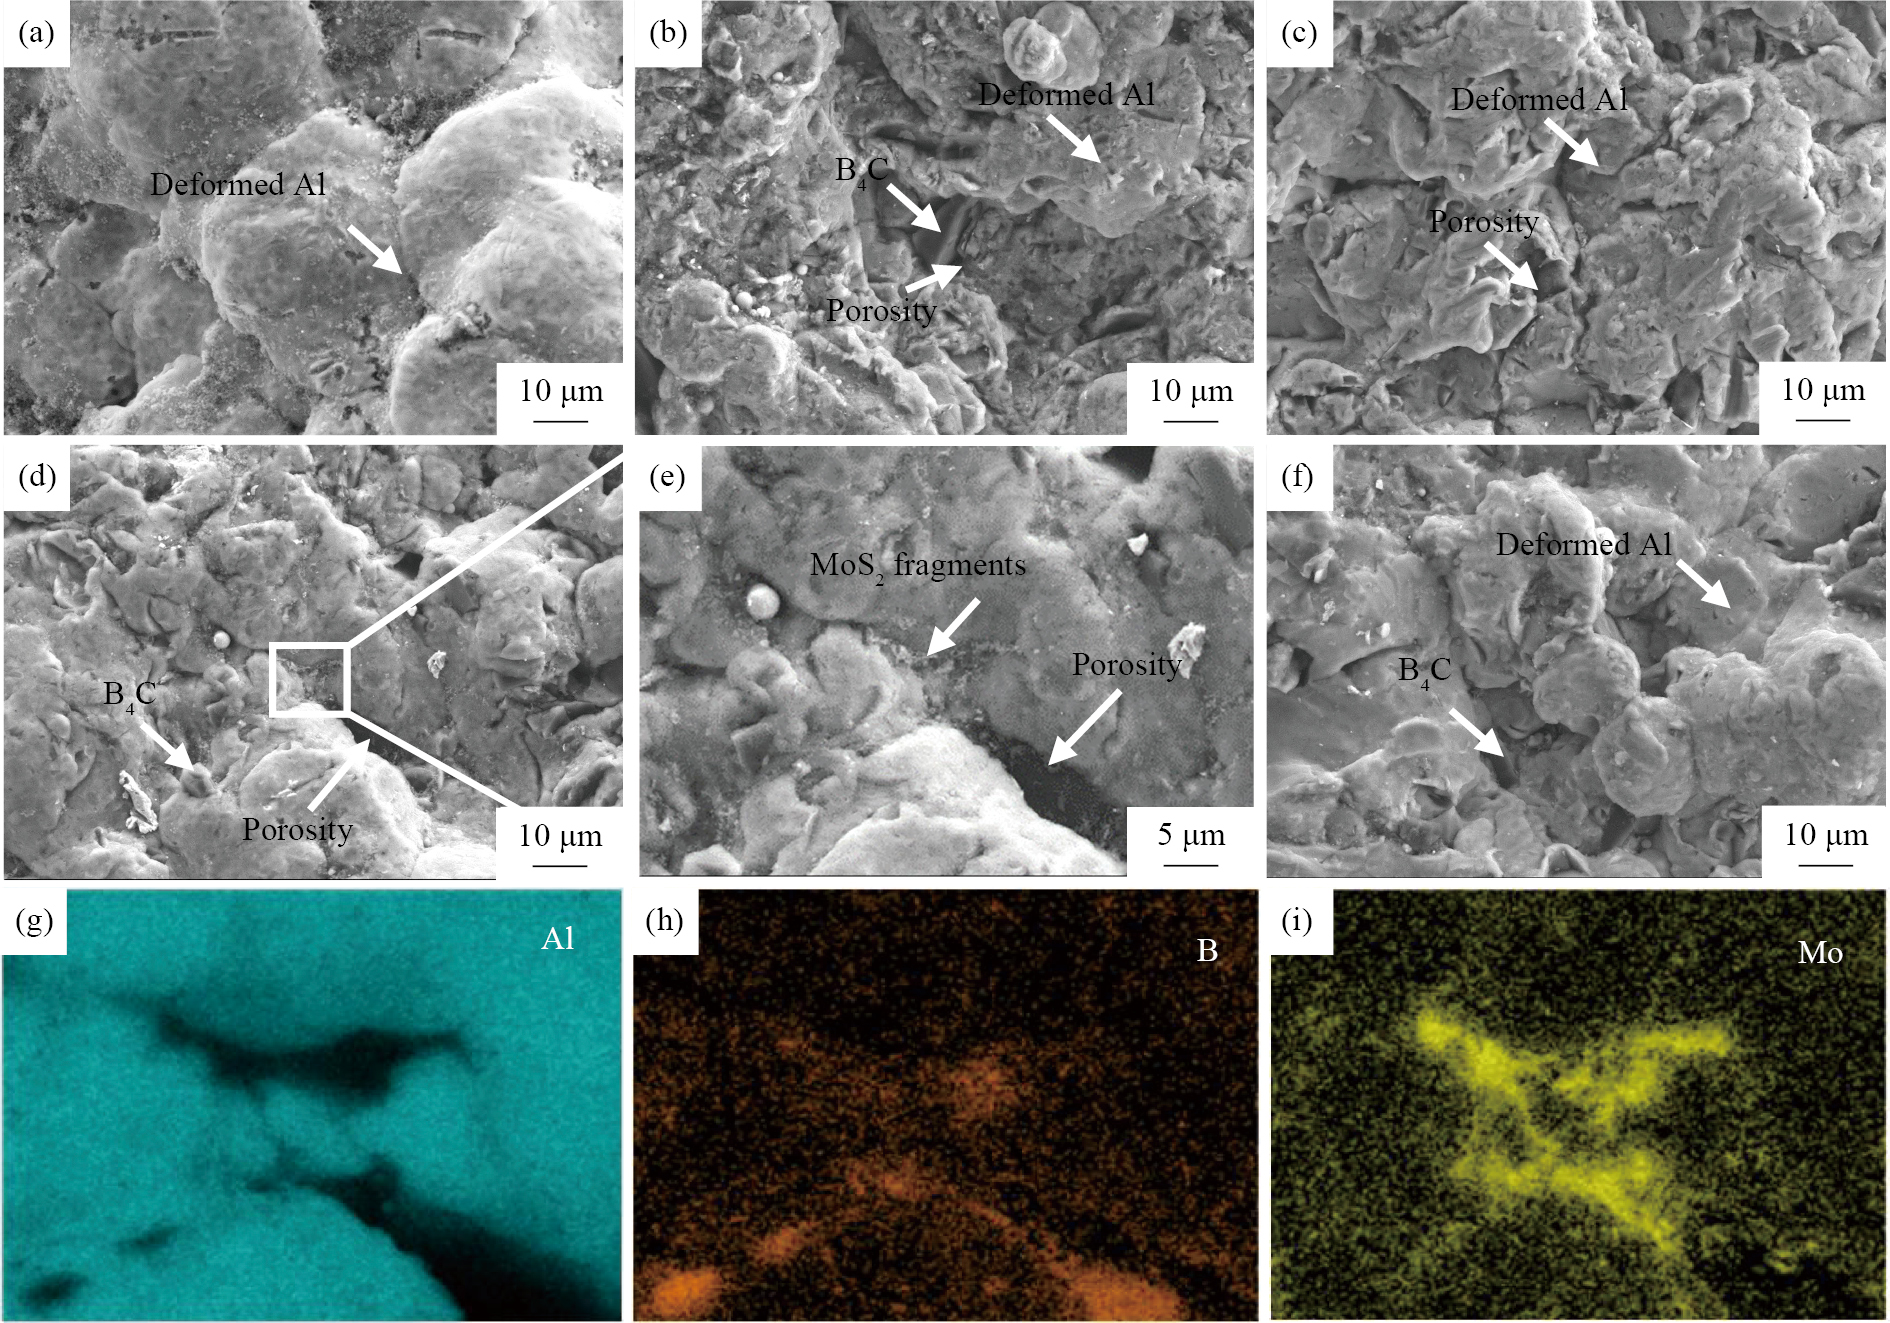
图4为不同Al/B4C/MoS2复合涂层的表面形貌SEM图像以及能谱(EDS)结果。由图4(a)可以看出,铝颗粒在沉积过程中发生明显的塑性变形,颗粒具有扁平化变形特征,颗粒相互堆叠形成涂层,颗粒之间结合紧密。研究表明,金属颗粒发生大塑性变形过程中,表面氧化膜被撕裂,产生清洁表面促进金属间的密切接触,从而实现冶金结合[24–25]。相较于图4(a),图4(b)中陶瓷颗粒的冲击和穿透作用使涂层表面变得粗糙,这种粗糙的表面能够促进后续粒子的粘附[26–27],较大的B4C颗粒与铝颗粒之间存在未被变形填充的间隙。图4(c,d,f)中B4C颗粒保持了原有的不规则形状被包裹在铝基体中,随着MoS2添加量的增多,铝颗粒表面的光滑程度增加。根据Melendez和McDonald[23]以及Spencer等[28]的研究结果,在冷喷涂过程中硬质陶瓷颗粒会相互作用发生反弹。本文研究中由于MoS2的添加,一部分B4C颗粒的相互作用转变为B4C和MoS2的相互作用,较软的MoS2起到缓冲效果降低了B4C颗粒的冲击作用[29]。图4(e)为图4(d)的局部放大图像,图4(g~i)为图4(e)的EDS图像,涂层中的孔隙处填充有MoS2细小粉末。在图4(e)中凹坑处发现了细小的MoS2碎片,表明片层状MoS2在后续粒子的撞击发生破碎,Zhang等[30]的研究中发现了相同现象。
图5为凯勒试剂腐蚀处理的不同Al/B4C/MoS2复合涂层的涂层-基体截面SEM微观形貌图像。可以看出,涂层与基体界面处呈弯曲状,这是因为冷喷涂过程中颗粒撞击基体产生较大的挤压力使基体表面发生塑性变形所致。图5(a)中涂层-基体界面处具有明显的分界线,涂层内部孔隙较多。图5(b~e)界面处可观察到硬质B4C颗粒嵌入到基体深处形成机械结合,涂层与基体结合处未见明显的裂纹或孔隙表明涂层与基体结合状况较好。Meng等[31]研究了具有不同变形性质的颗粒和基体的冷喷涂系统,即软(颗粒)/硬(基体)和硬(颗粒)/软(基体)系统,发现对于软/硬系统,粘结和沉积主要受颗粒的塑性控制。相反,对于硬/软系统,物理捕获和机械锁定起着重要作用。从图5(b~e)可看出,涂层中的B4C颗粒均匀分散在铝基体中,增强颗粒的均匀分布是颗粒增强金属基复合材料具有优良机械性能的关键。由于Al颗粒具有良好的塑性变形能力,Al/Al颗粒充分变形,产生了致密的微观结构。一般来说,非变形的硬质增强颗粒只能通过机械楔入到沉积的基体中[32]。在金属陶瓷粉末复合的冷喷涂沉积中,陶瓷颗粒可以压缩和压实沉积的金属颗粒,以进一步巩固涂层[23]。
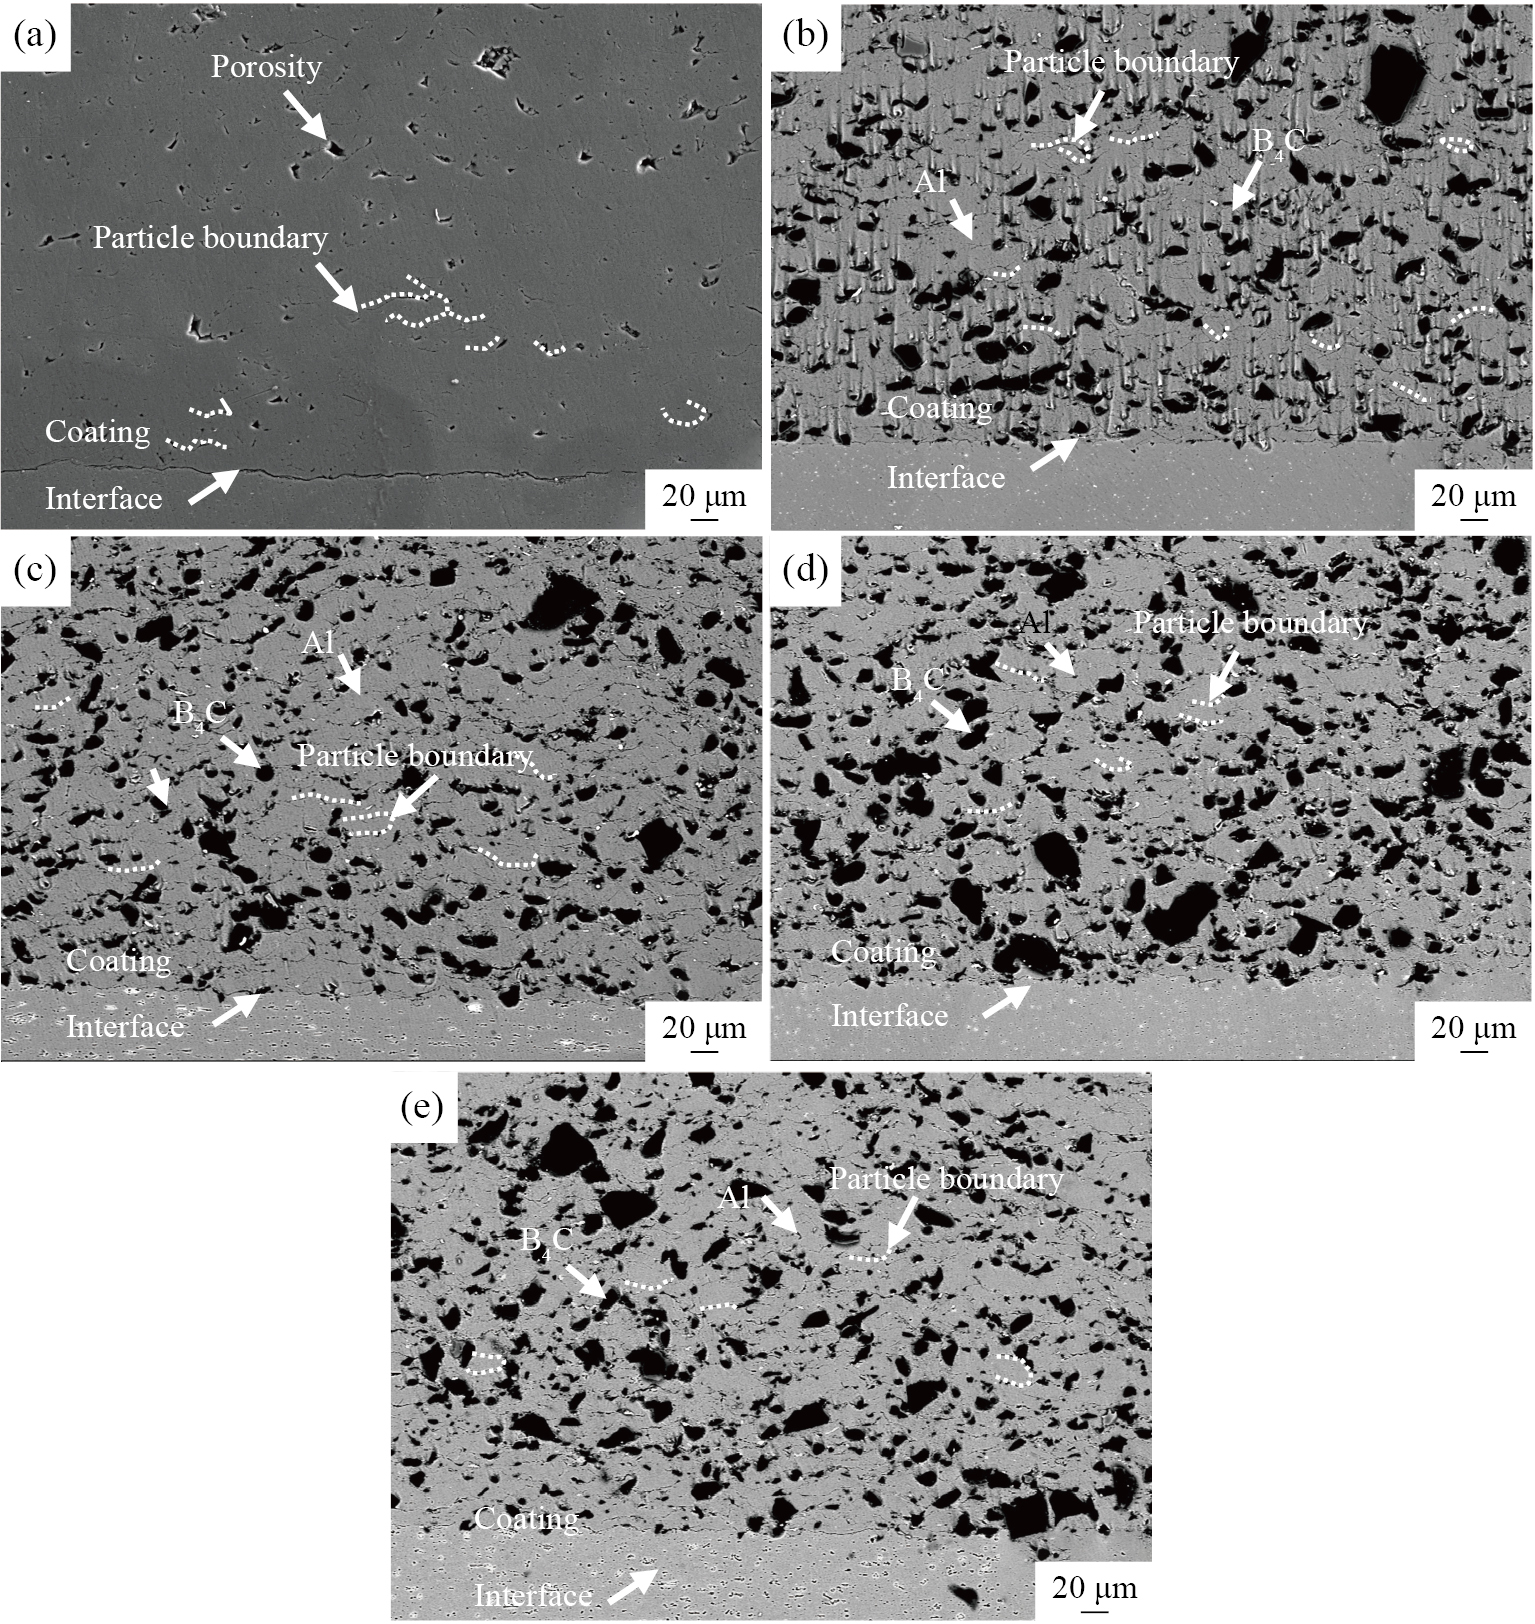
图6(a)是对不同Al/B4C/MoS2复合涂层的XRD图谱拟合计算获得的各增强相的含量。可以看出,当添加单一硬质B4C增强相时,涂层C2中的B4C的质量分数为16.3%;当粉末中添加2%,4%和6%的MoS2后,涂层C3,C4和C5中,B4C质量分数分别为15.4%,17.0%和17.6%,涂层中MoS2质量分数分别为1.6%,2.8%和4.7%。随着原料中MoS2添加量的增加,冷喷涂过程中硬质B4C颗粒与MoS2撞击的几率增加,硬质B4C颗粒被反弹的效果减弱,因此添加MoS2后涂层中B4C的含量略有增加。涂层中B4C和MoS2增强相总量增加,这主要与涂层中MoS2含量较大的增加有关。图6(b)显示了不同Al/B4C/MoS2复合涂层的孔隙率。纯铝涂层的孔隙率1.478%,加入B4C硬质颗粒后,涂层C2的孔隙率为0.602%,涂层孔隙率明显下降。涂层C2孔隙率的降低是因为硬质B4C颗粒产生的喷丸效果促进Al颗粒的变形。当涂层中添加MoS2后,涂层C3,C4和C5的孔隙率分别为0.626%,0.678%和0.684%,涂层的孔隙率呈上升趋势。由于原始粉末中MoS2尺寸较小和硬质颗粒的冲击导致MoS2破碎,在低放大倍数下涂层中MoS2分布不明显,因此采用EDS对涂层C3,C4和C5中的MoS2分布情况进行表征,如图7所示。从Al,B和Mo元素的分布可知,随着原料中MoS2添加量的增加,其在涂层内部沉积含量增加。
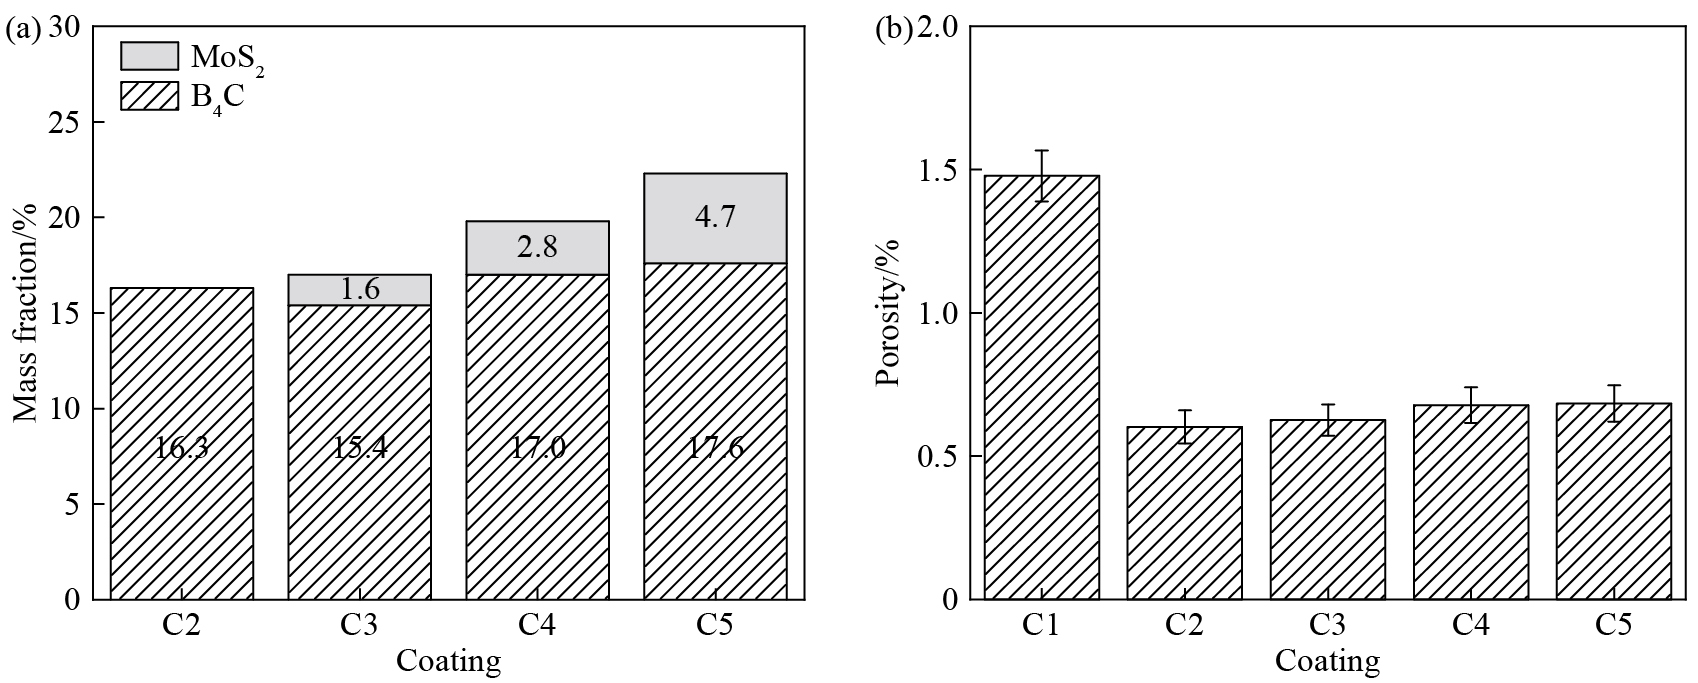
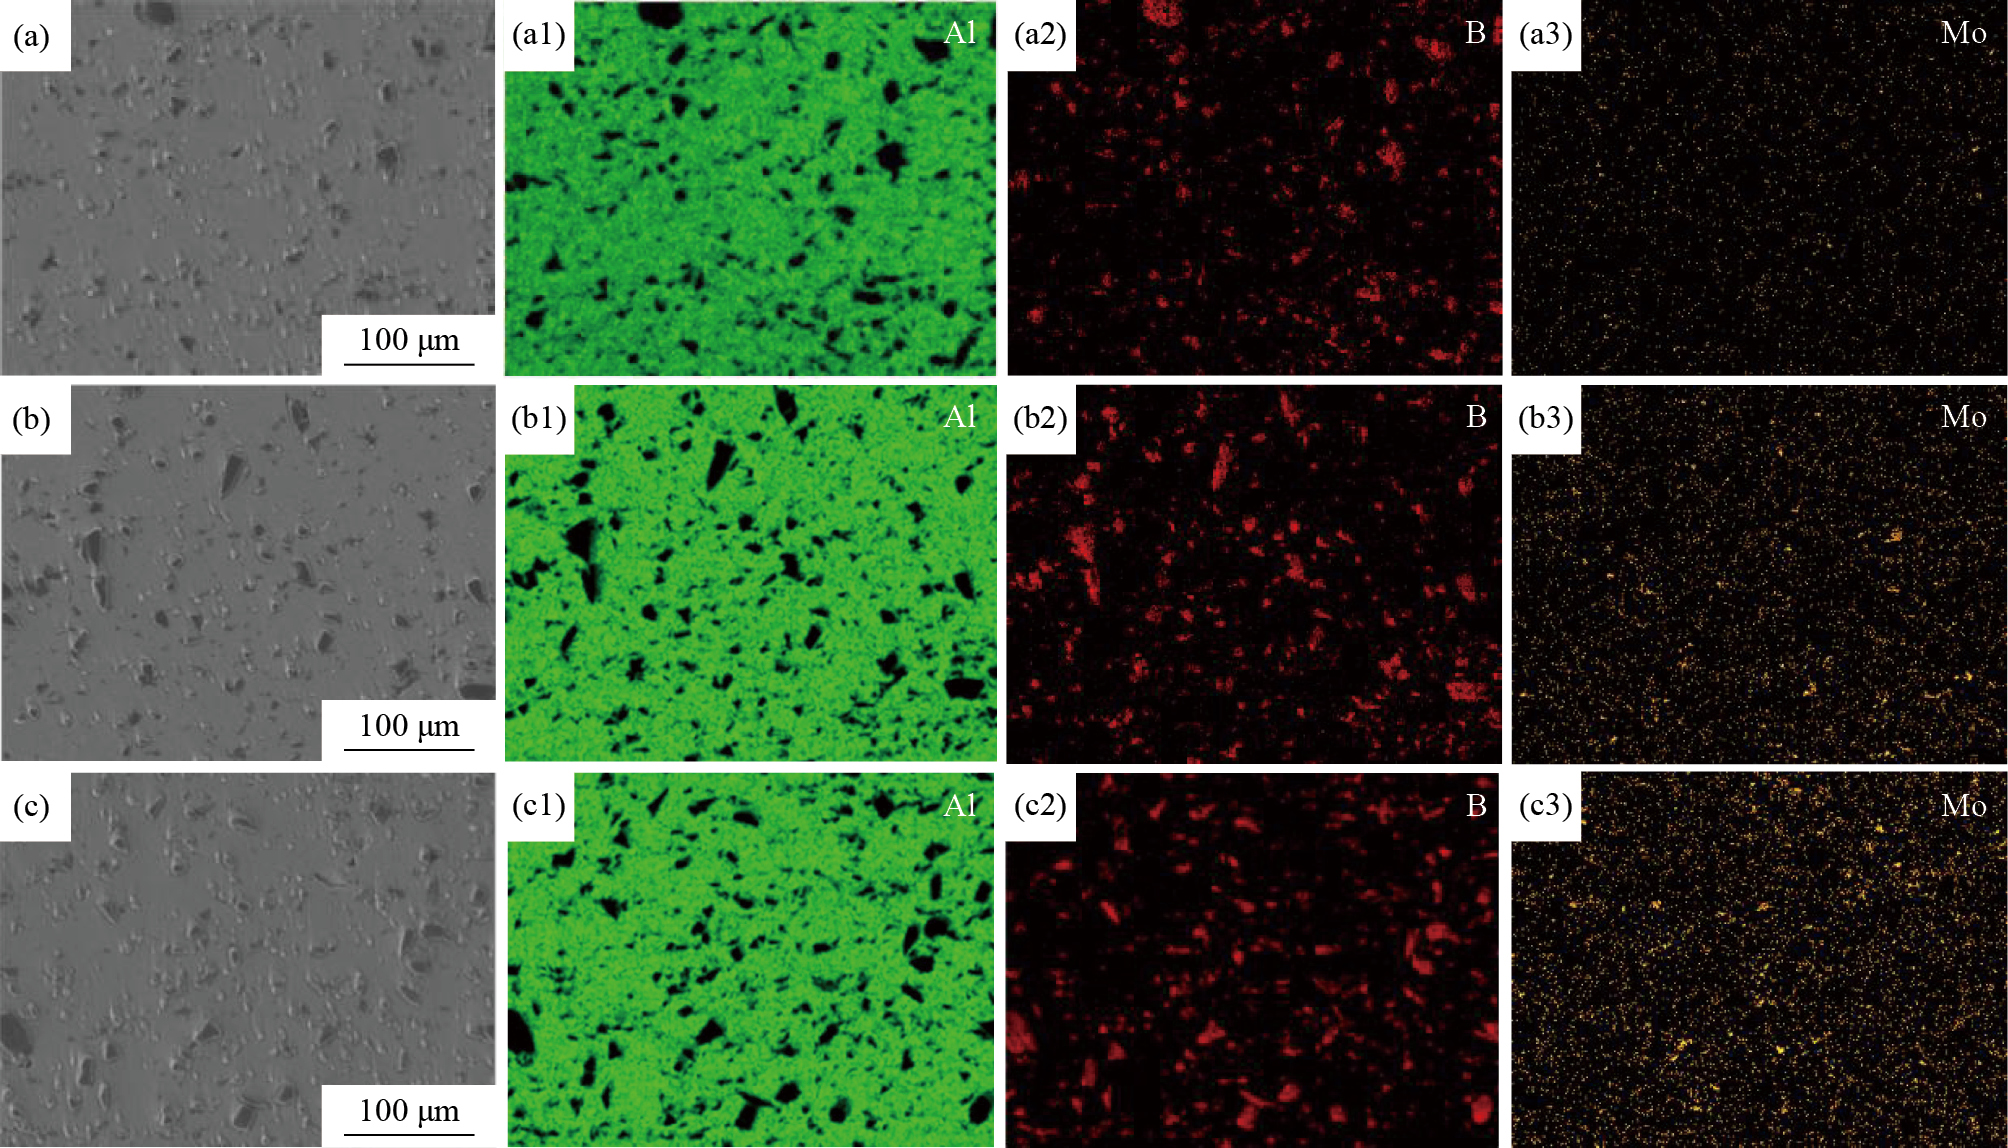
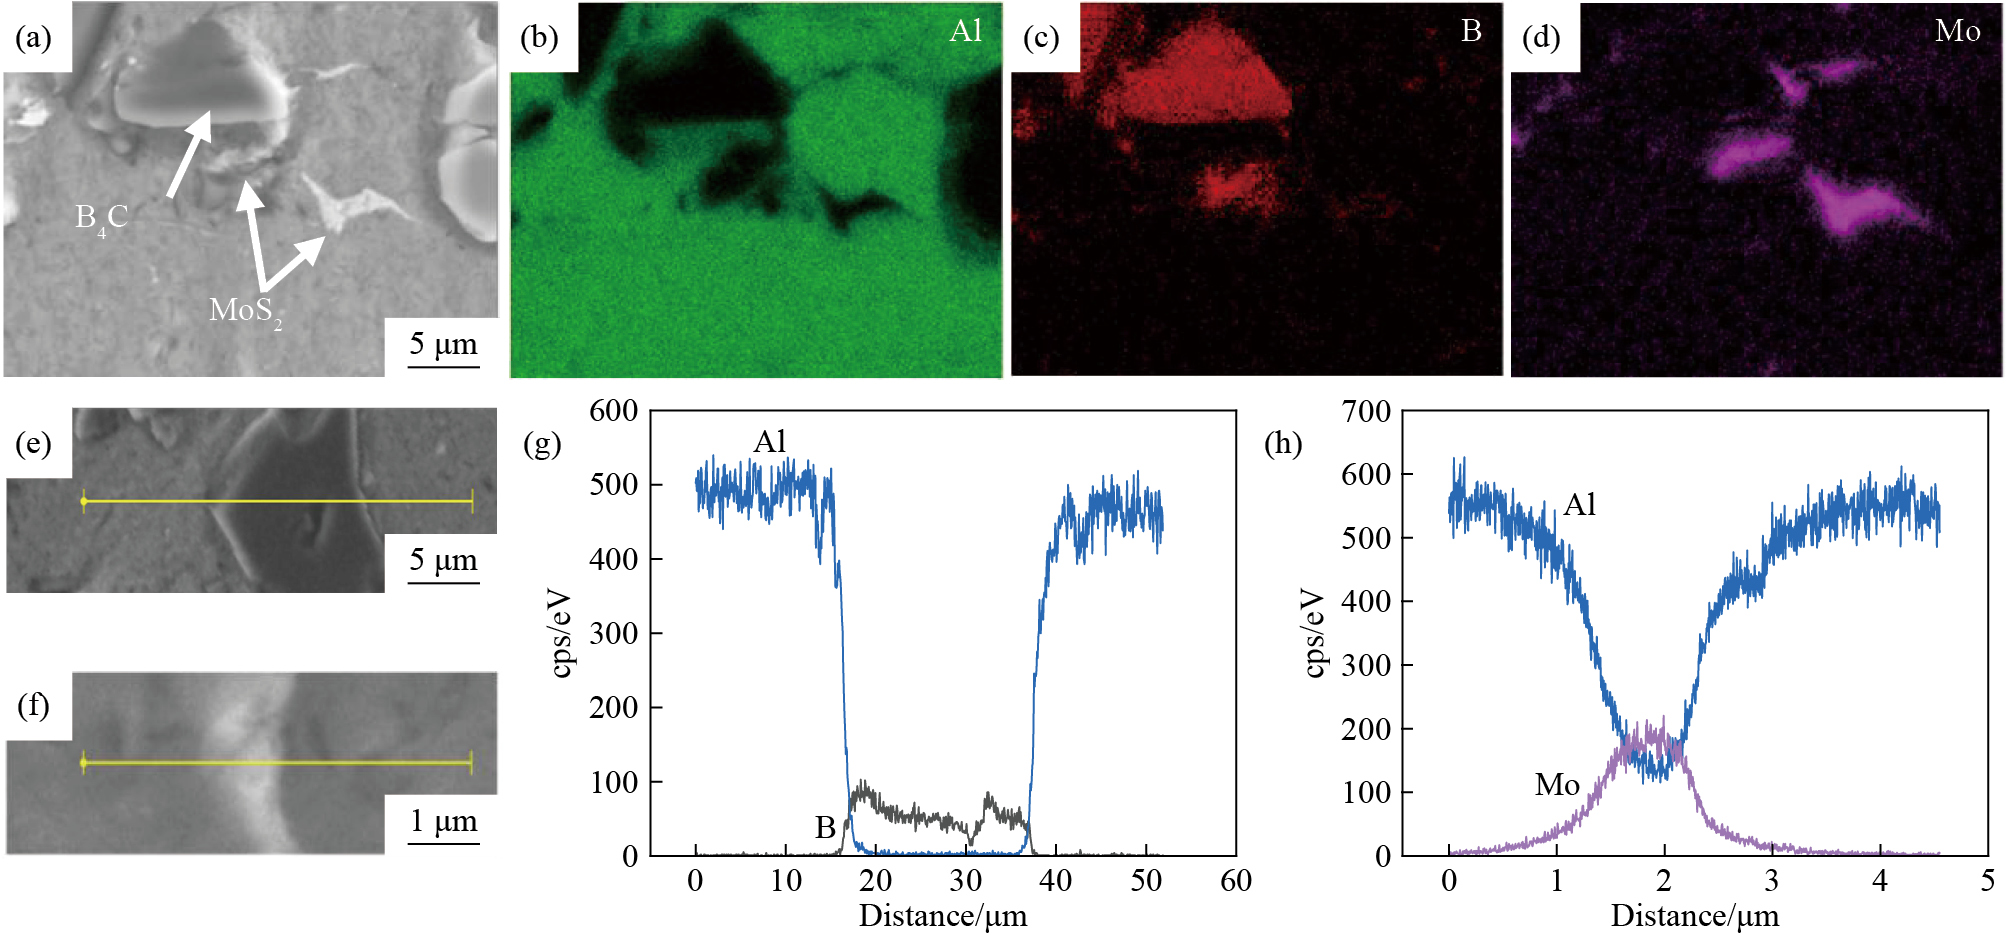
图8为涂层C3的截面微观形貌SEM图像以及EDS结果。图8(a)是高倍下涂层C3截面内部的微观形貌,涂层中MoS2被挤压在Al/Al颗粒的界面处,同时观察到在Al/B4C颗粒界面处MoS2聚集的现象。图8(g)为图8(e)中Al/B4C颗粒结合界面处的EDS线扫描分析,界面处Al,B元素的变化梯度很大。图8(h)显示了图8(f)中Al/MoS2颗粒结合界面的EDS线扫描分析,发现与Al/B4C颗粒结合界面不同,在Al/MoS2结合的边缘处存在约0.8 μm的过渡区,该区内Al,Mo元素呈一定梯度变化,在中心位置处存在元素混合特征。MoS2包裹在铝颗粒附近可能充当热障,阻止热载气与铝颗粒之间的热传导[33–34],这可能促进Al/MoS2界面元素混合。根据杨卫华等[35]的研究,Mo/Al固-固界面反应新生相是在距接触界面0.5~0.7 μm的Mo下形核,进入到Al基体中,尽管Al元素在Mo元素中有溶解度,但溶解度很小。
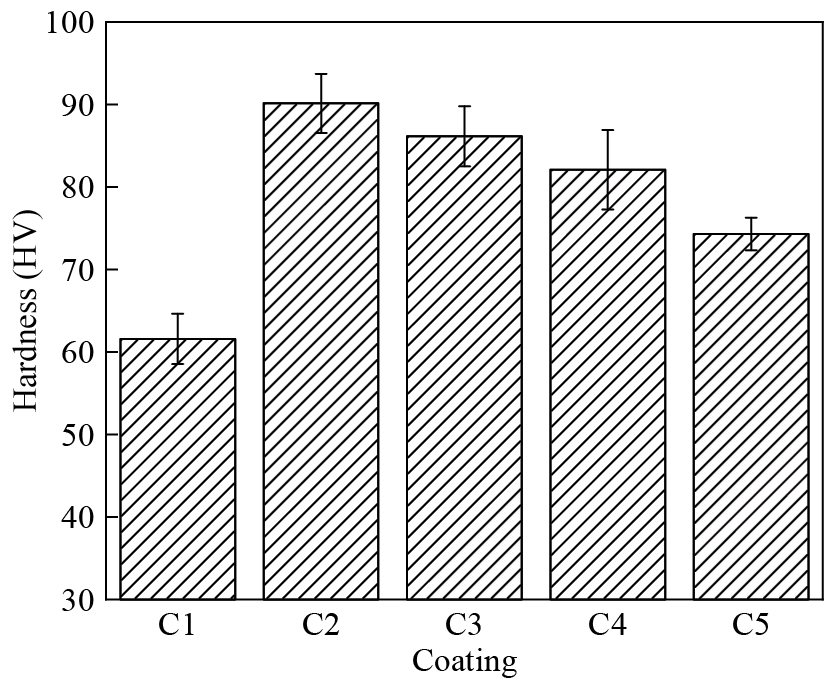
图9为不同Al/B4C/MoS2复合涂层的平均显微硬度。可以看出,涂层C1的显微硬度为HV0.2 61.56,加入硬质增强相后,涂层C2的硬度增加为HV0.2 90.12。随着涂层中软质相MoS2含量的增加,涂层C3,C4和C5的硬度分别为HV0.2 86.14,HV0.2 82.08和HV0.2 74.28,涂层硬度呈现下降趋势。单一B4C颗粒增强的铝基涂层硬度较纯Al涂层增加46.4%,硬度的提升主要有两方面的原因,一是后续粒子的锤击作用导致加工硬化,二是Al基体中硬质B4C颗粒能够阻碍Al颗粒的变形,提高了材料抵抗压入的能力[36]。随着原料中MoS2加入量的增加,B4C/MoS2双相增强的Al基涂层硬度较单一B4C颗粒增强的复合涂层硬度分别降低4.4%,8.9%和17.5%。这是因为MoS2作为一种软质相自身硬度较低,随着原料MoS2含量的增加,涂层中沉积的软质相增多,这导致涂层硬度降低。
图10(a~e)为不同Al/B4C/MoS2复合涂层的三维磨损形貌,图10(f)为涂层磨损截面的二维曲线。可以看出,随着涂层中沉积的MoS2加入量的增加,涂层磨痕深度降低,这表明MoS2的加入能起到一定的减磨效果。根据Archard定律可知[37],磨损量正比于载荷和滑动距离,反比于硬度。然而实际的磨损过程还与表面润滑条件有关,材料表面形成润滑薄膜,可以降低摩擦副之间的剪切作用,减少磨损。摩擦系数和硬度通常不是独立的因素,它们通常相互影响,因此获得摩擦系数和硬度的平衡有利于材料实现更好的耐磨性。图11显示了不同Al/B4C/MoS2复合涂层的磨损率,纯Al涂层C1的磨损为3.22×10−6 mm3‧N−1‧m−1。硬质B4C颗粒加入后,涂层C2的磨损率为1.53×10⁻⁶ mm3‧N−1m−1。当同时加入硬质B4C和软质MoS2后,涂层C3,C4和C5的磨损率分别为2.01×10−6,1.97×10−6和1.32×10⁻⁶ mm3‧N−1‧m−1。涂层中MoS2加入降低了摩擦副之间的剪切作用,降低磨损率。由图7可知,由于涂层C3中的MoS2的沉积量较低,并且在涂层内部分布不均匀导致涂层的磨损加剧,涂层的磨损率较高。当涂层中沉积MoS2含量增加时,涂层内部分布更均匀磨损率降低。这表明添加适宜含量的MoS2能够提升B4C/MoS2双增强相的Al基涂层的耐磨损性能。
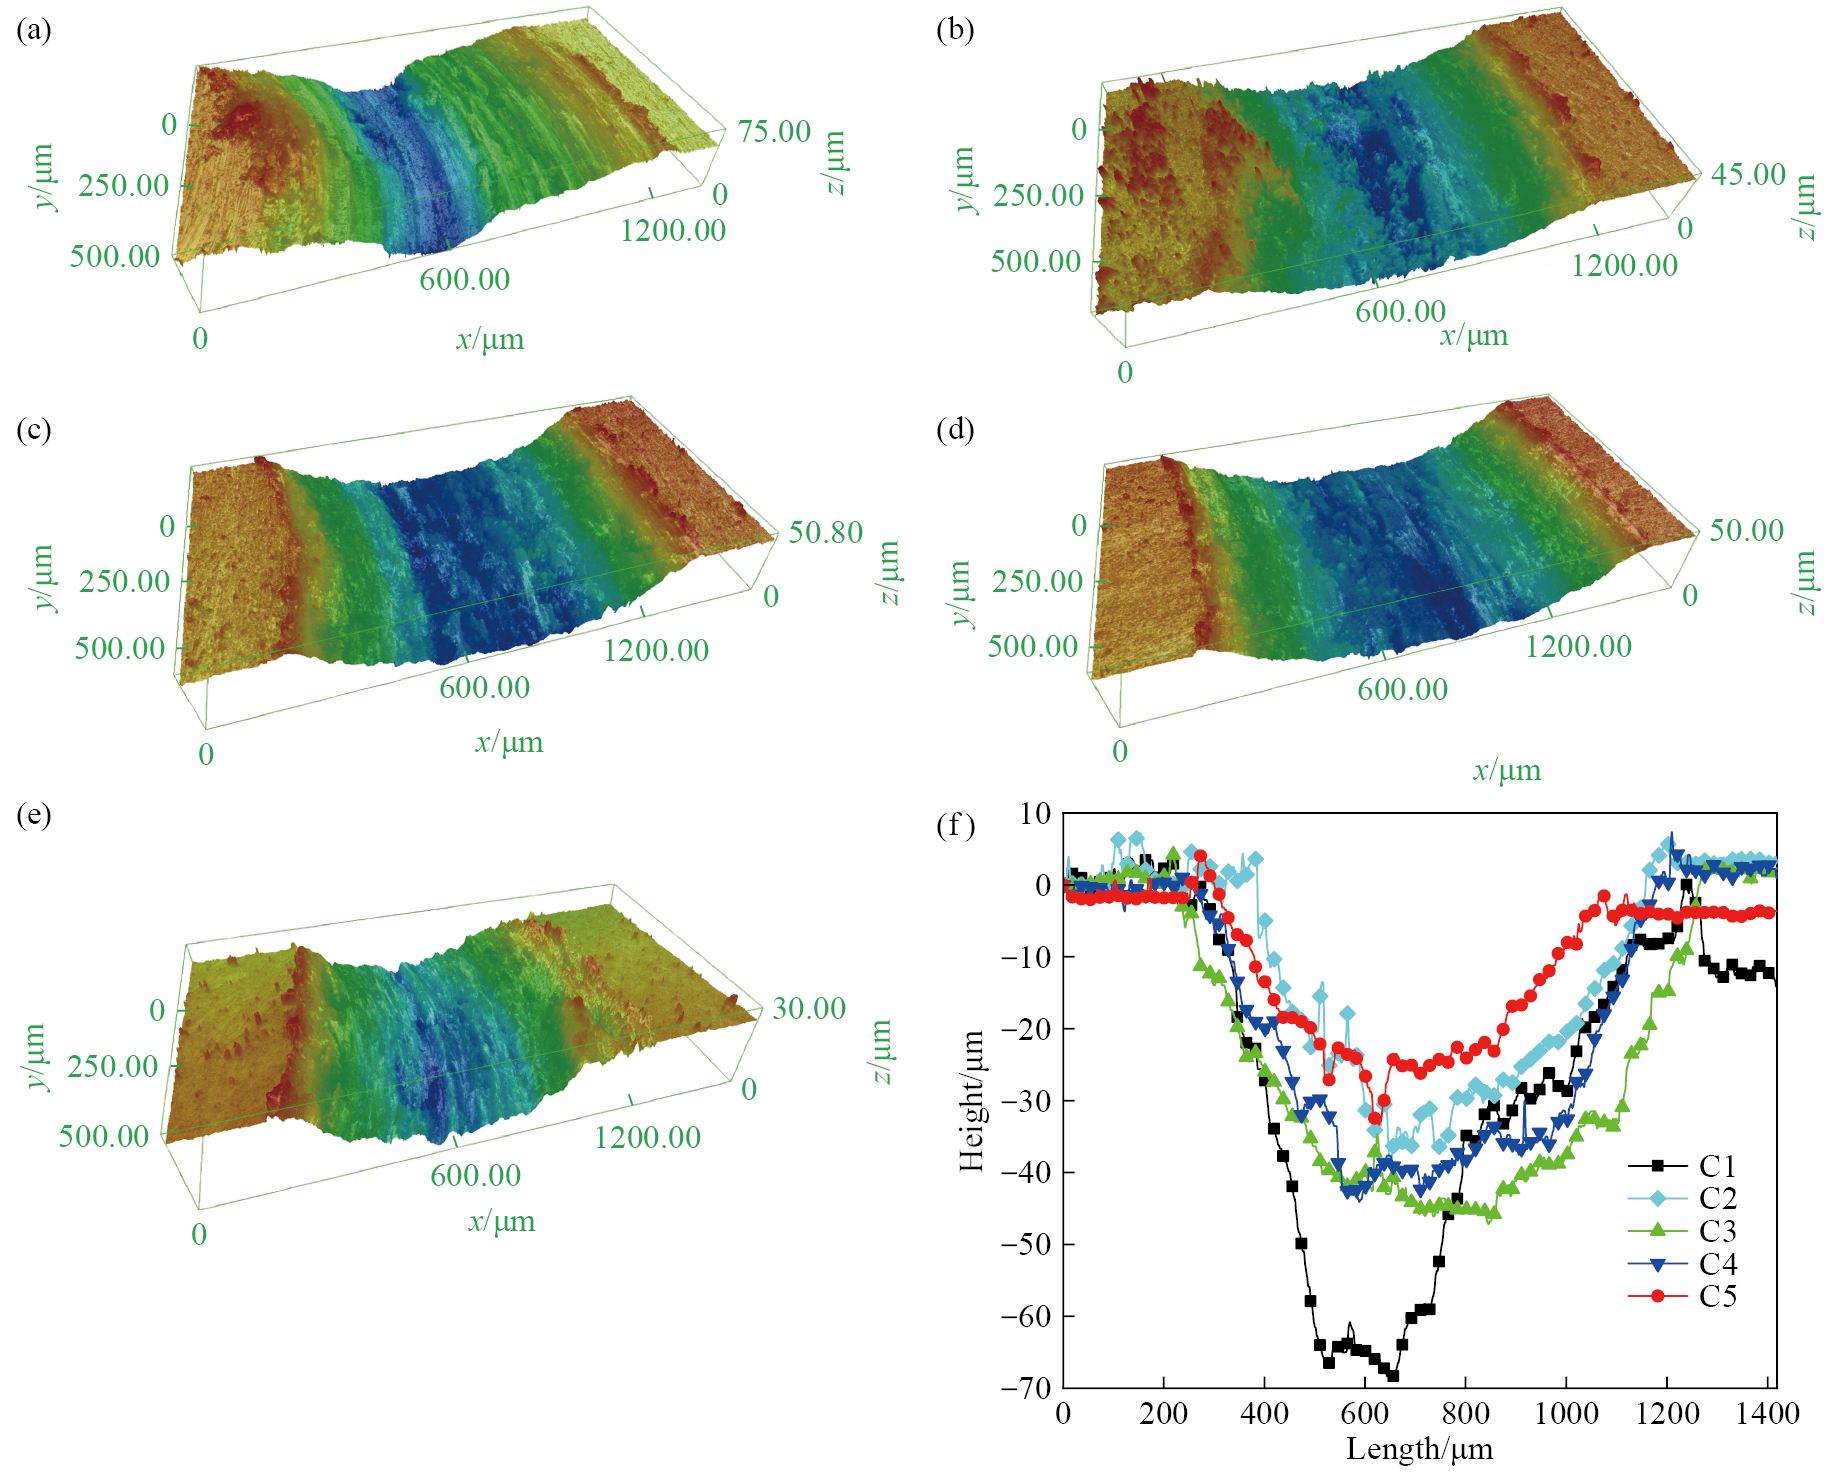
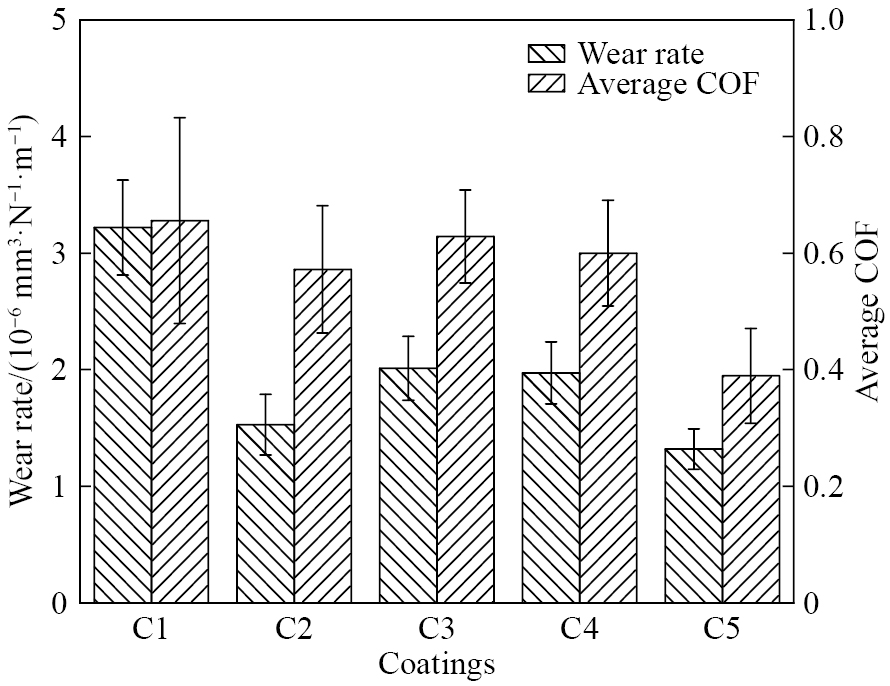
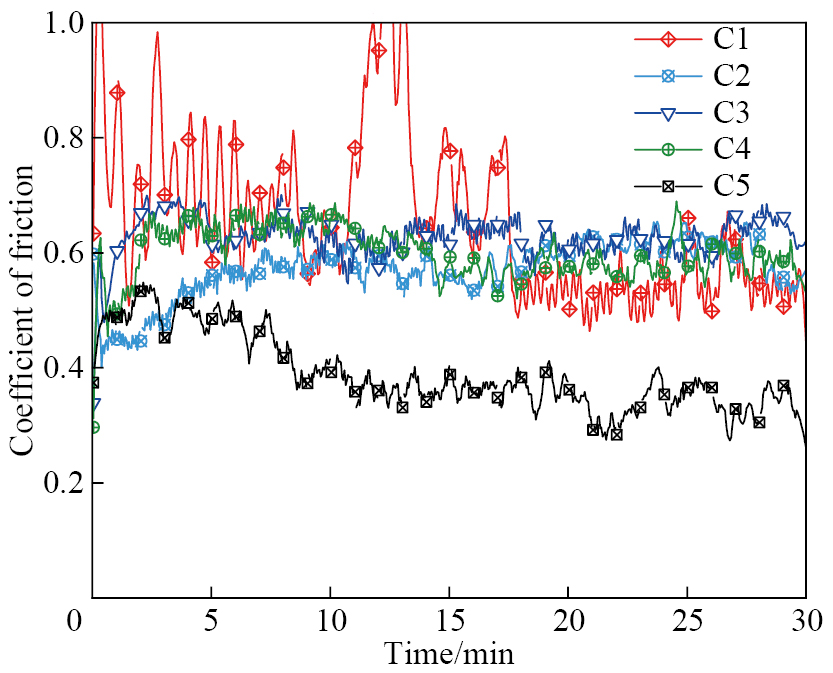
图11还显示了不同Al/B4C/MoS2复合涂层的平均摩擦系数(COF)。可以看出,涂层C1的平均摩擦系数为0.65,加入B4C后,涂层C2平均摩擦系数为0.57。同时加入B4C和MoS2后,涂层C3,C4和C5的平均摩擦系数分别为0.62,0.60和0.39。涂层C3相较于C2涂层摩擦系数增加8.8%,涂层C4的平均摩擦系数较涂层C2增加5.3%,C5的平均摩擦系数相于比于C2降低了31.6%。少量MoS2的加入使涂层平均摩擦系数小幅度上升,随MoS2加入量的增加上升幅值减小,当MoS2加入量大于4%时,涂层的平均摩擦系数开始明显下降。一般来说,摩擦的波动水平也是特别重要的,因为它影响摩擦系统的摩擦行为。图12为不同Al/B4C/MoS2复合涂层的COF曲线。可以看出,纯Al涂层C1的摩擦系数曲线初始阶段摩擦系数不稳定,存在较大的振荡,粘着磨损的一个显著特征是大的不稳定的摩擦系数[38]。在磨损进行到17 min时摩擦系数稳定在0.6附近。随着磨损的持续进行,涂层表面在空气中发生氧化。硬质氧化物颗粒的形成可以提升涂层的承载和支撑能力[39],摩擦系数趋于稳定。单一B4C增强的复合涂层C2整体的摩擦系数经历了先上升后下降再上升再下降的过程。这是因为涂层C2的磨损在开始阶段由于Al基体和B4C颗粒共同承担法向载荷,随着磨损的进行Al基材料体发生变形和转移,法向载荷主要由B4C颗粒承担,此时磨球与涂层接触面积减小导致摩擦系数上升,随着磨损的继续进行突出的B4C被磨平法向载荷又由Al基体和B4C共同承担,摩擦系数因此减小;随着磨损的持续进行这个过程循环发生,摩擦系数随之先上升后下降再上升再下降。MoS2添加量为2%时复合涂层C3初始阶段的摩擦系数逐渐增大,趋于稳定后波动变化。MoS2具有片层状结构,片层间结合力弱,很容易在层间滑动,是一种良好的固体润滑剂[40]。磨损过程中,颗粒的脱落使塞积在颗粒界面处的MoS2释放到涂层表面,在接触表面形成相对完整的摩擦膜,起到润滑的效果,从而降低摩擦系数和磨损率。但是同时MoS2的存在会破坏涂层内部的连续性[39]。因此,MoS2具有双重作用,一方面减轻摩擦副之间的剪切作用降低磨损,另一方面会导致涂层不连续。由于涂层C3原料中MoS2的添加量较低,磨损过程中释放的量低,不足以弥补磨粒的负面作用,因此磨损率较高。涂层C4的磨擦系数开始时上升至0.65附近,在15 min时摩擦系数降低至0.60附近。涂层C5的摩擦系数在大约7 min时明显降低,最终稳定在0.35左右,这表明涂层中MoS2的增加,减少了摩擦系数趋于稳定的时间,这与润滑膜的快速建立有关。Ling等[41]报道了类似现象,采用冷喷涂Gr/CBCCs复合涂层,原始粉末中石墨添加量较低时具有长的磨合期高的摩擦系数和明显波动,随石墨添加量增加,磨合期变短摩擦系数低且更稳定。
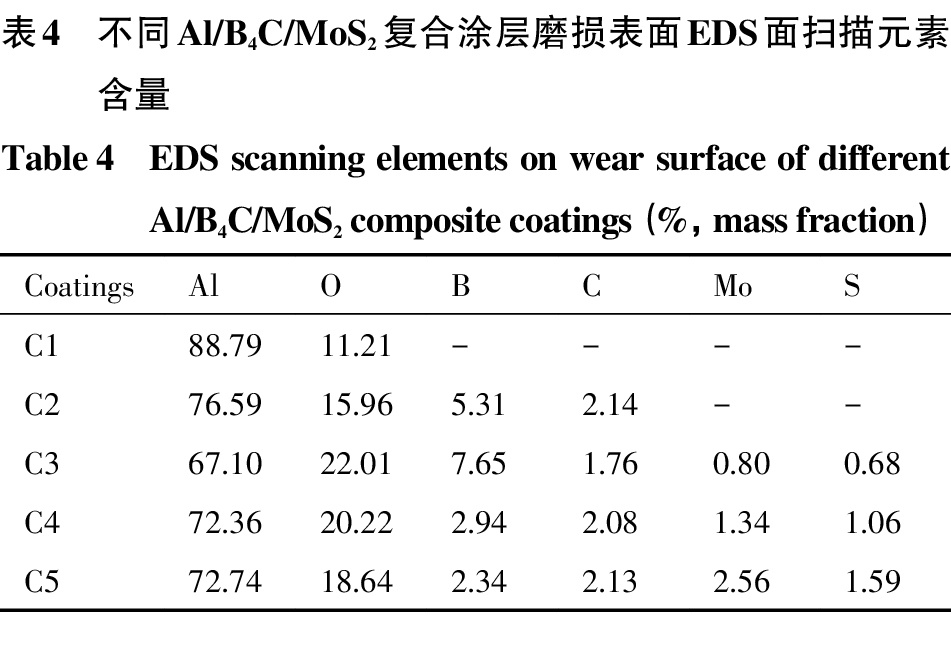
为了揭示复合涂层的磨损机制,采用SEM对不同Al/B4C/MoS2复合涂层的磨损表面进行观察,如图13所示。可以看出,纯Al涂层C1的磨损表面发生了严重的塑性变形(图13(a)),表明发生粘着磨损;O元素分布结果表明磨损过程中涂层形成氧化层(图13(a)中点1处),随着磨损的进行,氧化层破裂会导致涂层内部的铝与空气接触形成新的氧化层(图13(a)中点2处)。涂层表面的持续塑性变形和加工硬化会降低涂层的塑性和韧性[42],循环载荷作用下涂层表面产生疲劳裂纹。在磨损的表面上观察到粘附、 磨损和以剥落的形式出现的材料去除。涂层C1的磨损机制主要为粘着磨损、 疲劳磨损和氧化磨损。从图13(b)涂层C2的磨损表面可以看出,涂层C2塑性变形远低于纯Al涂层,在滑动过程中磨损的颗粒被严重变形和氧化,形成机械混合层。这种摩擦层是硬的,保护复合材料的表面不受进一步的磨损损伤,从而降低磨损率。图13(b)中观察到犁沟的形成,犁沟产生的原因是Al/B4C存在弱结合界面,B4C颗粒在受到摩擦副的作用后,容易从原先的Al基体中脱落出去,并伴随摩擦副一起滑动,此时脱落的B4C颗粒起到磨粒的作用,与涂层发生二次摩擦形成犁沟[10]。涂层C2的磨损机制主要为磨粒磨损和氧化磨损。涂层C3表面的犁沟表明,在其磨损过程中发生磨粒磨损(图13(c));且涂层C3表面具有高O元素水平,可知涂层C3主要发生氧化磨损和磨粒磨损。表4为不同Al/B4C/MoS2复合涂层磨损表面EDS面扫描元素含量。
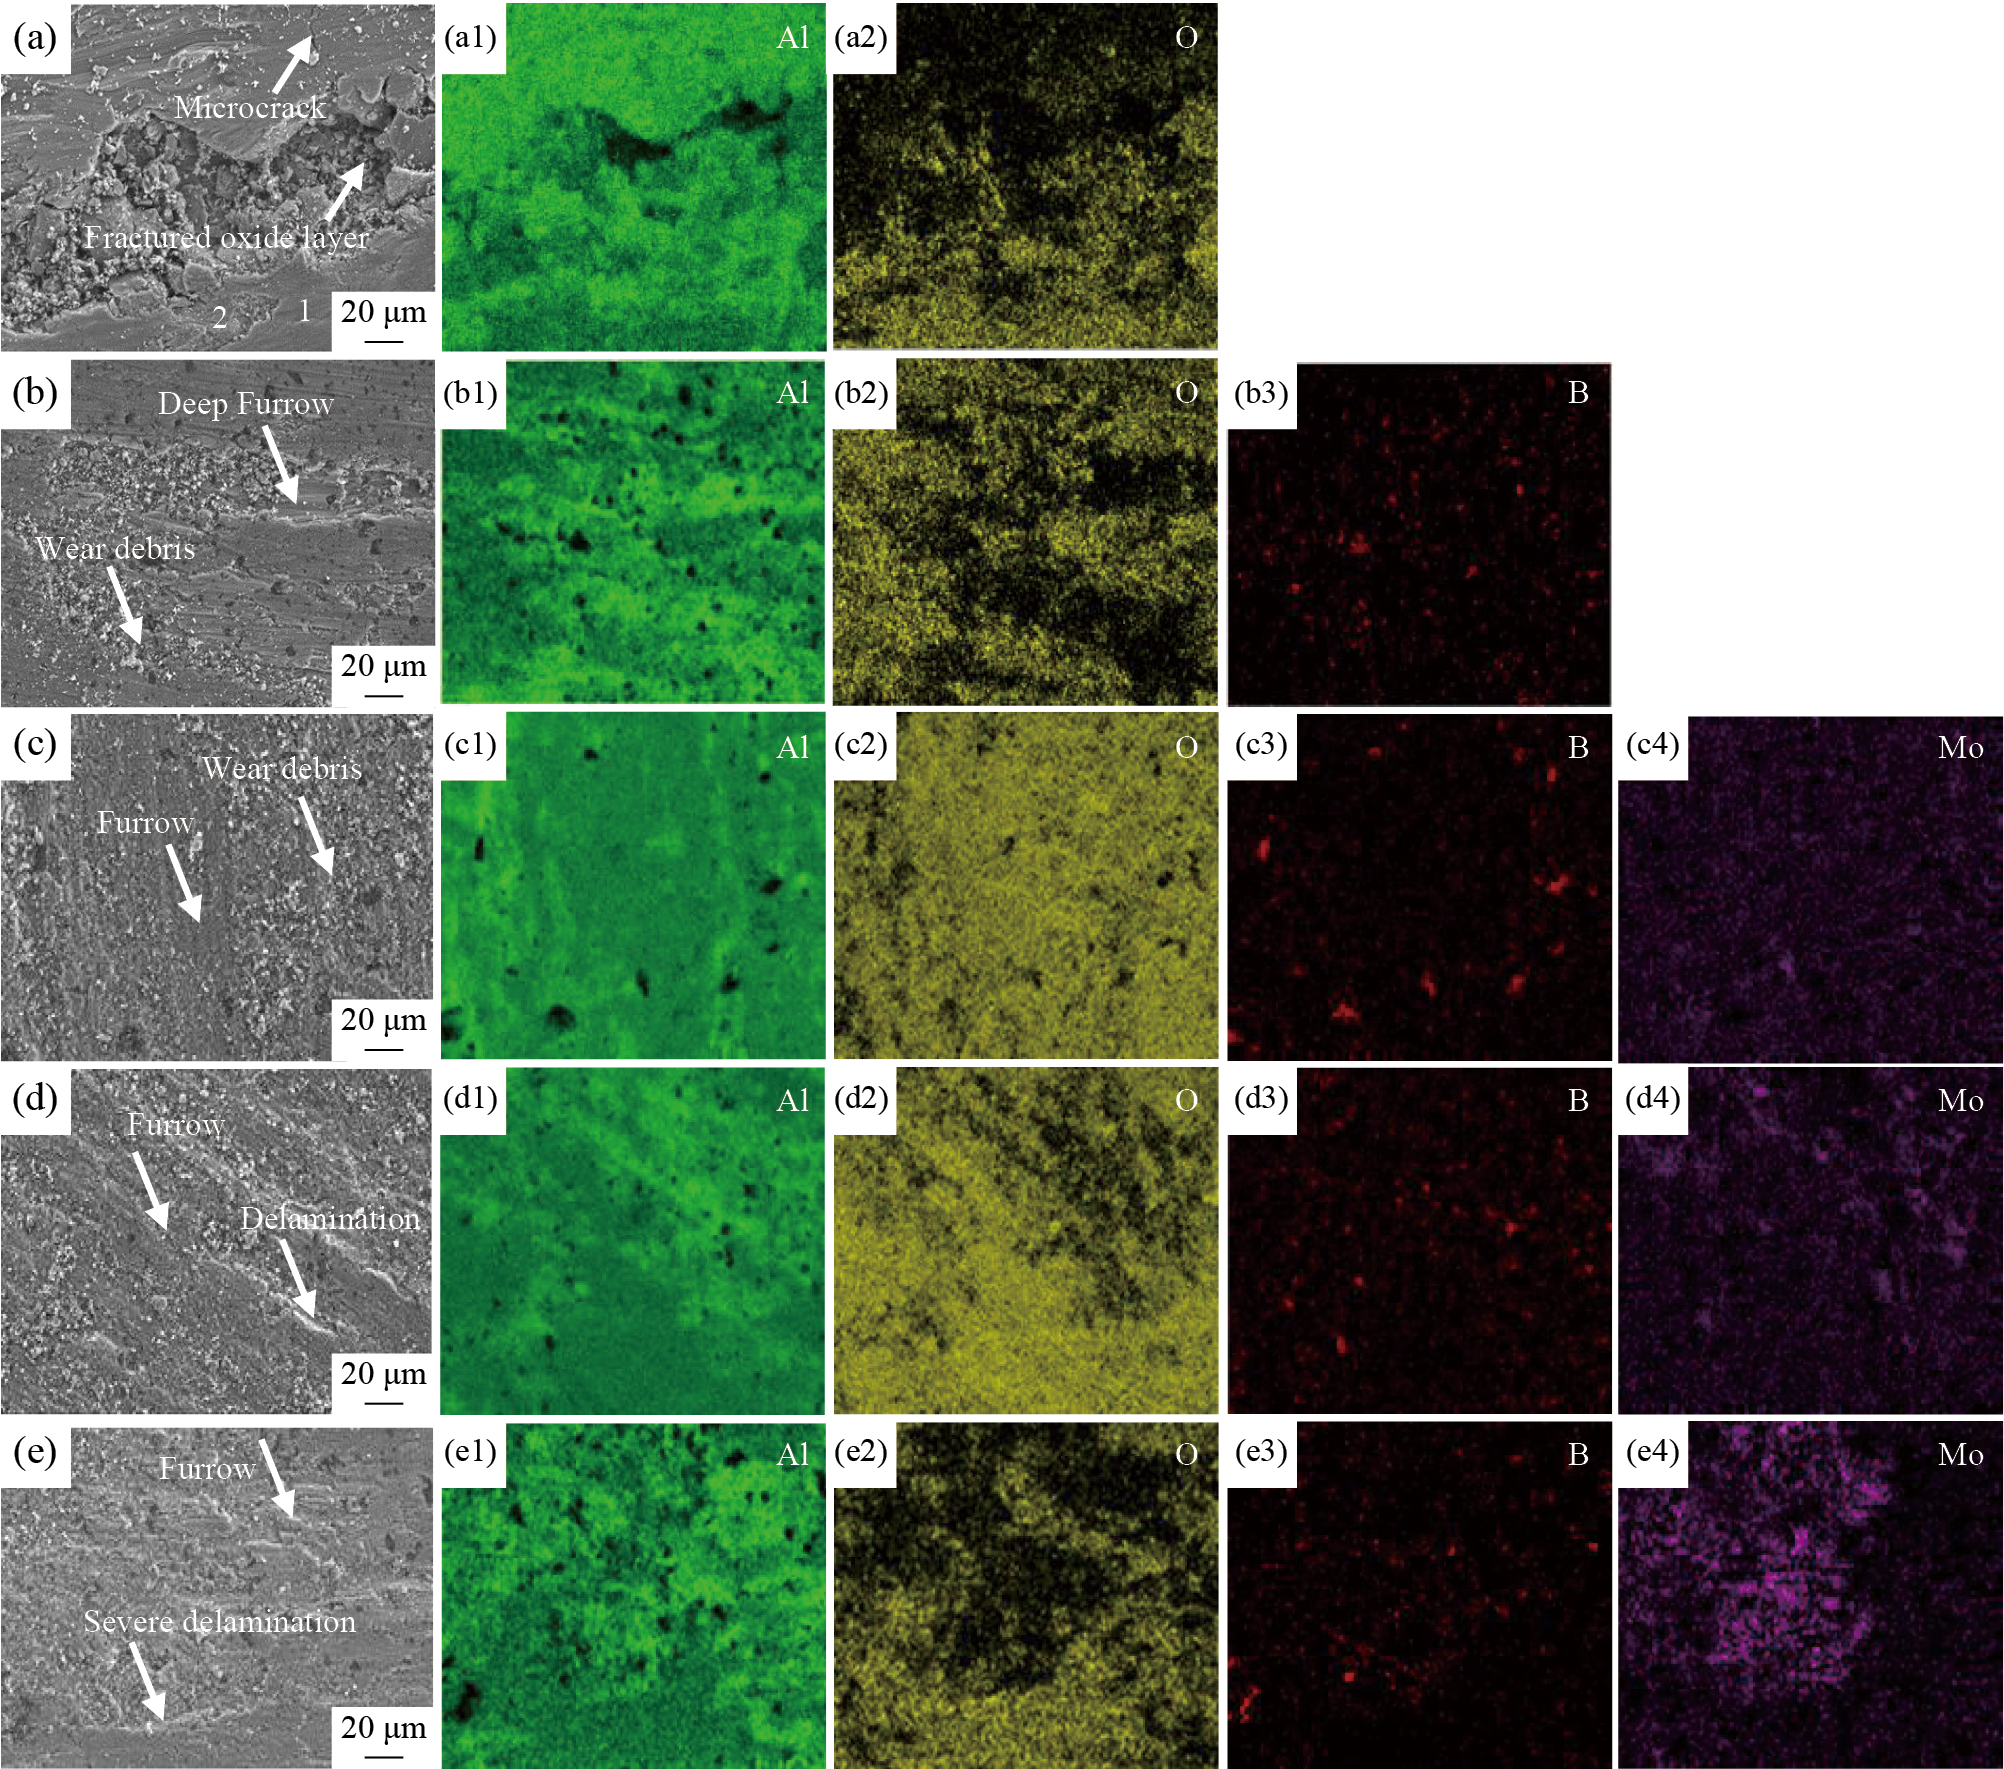
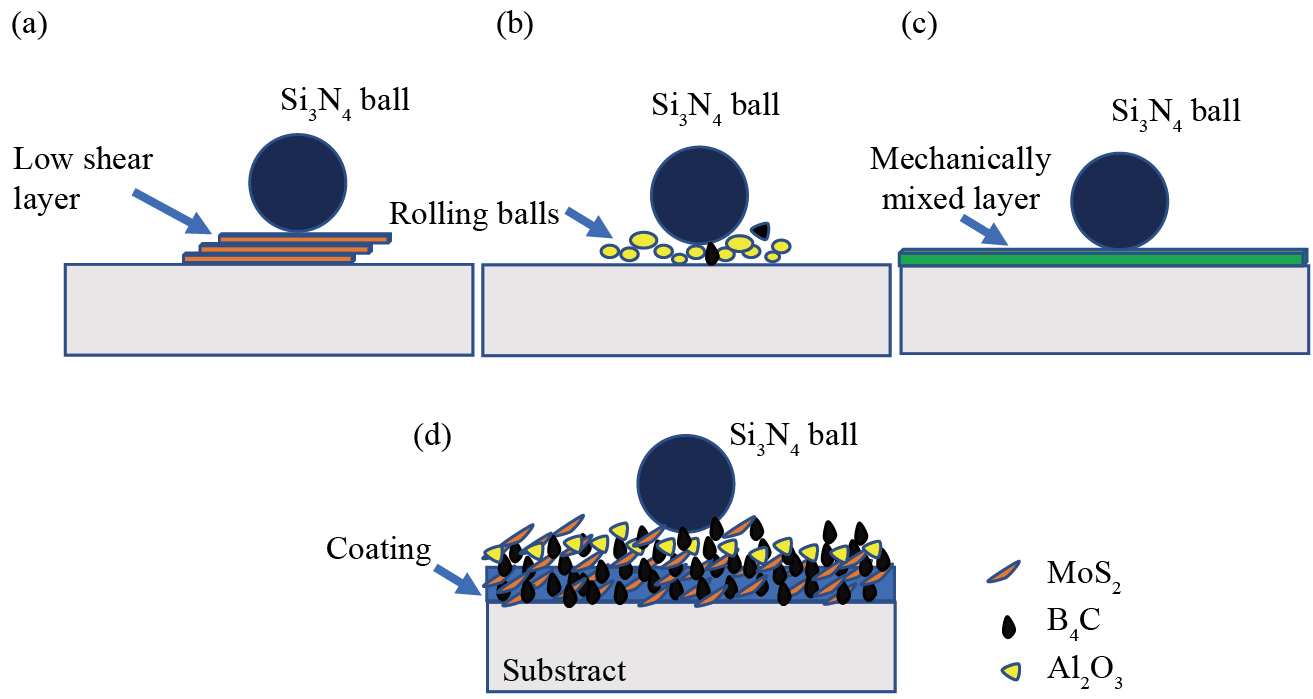
由图13(c~e4)可知,随着MoS2含量的增加,磨损表面碎屑覆盖明显增多,涂层磨损表面的Mo元素含量逐渐增多,促进表面摩擦膜的形成,涂层C4的磨损机制主要为磨粒磨损、氧化磨损和剥层磨损。随MoS2增加涂层表面分层现象加剧,图13(e4)显示出高Mo元素含量区域,这表明破损的表面促进MoS2固体润滑相向摩擦界面的释放,这有助于润滑膜的形成,显著降低了剪切作用,涂层C5显示出更低摩擦系数,涂层C5磨损机制主要为磨粒磨损、氧化磨损和严重剥层磨损。此外,润滑薄膜的形成阻止基体材料的进一步氧化磨损。研究表明,二维材料可以包裹颗粒,充当氧气屏障防止氧的扩散[43–44]。固体润滑材料在滑动过程中减少金属与金属接触的有效性取决于剪切的润滑剂层粘附于滑动表面的能力。当润滑剂层与材料表面的粘附力小于MoS2颗粒的剪切强度,MoS2润滑膜层不能有效的粘接在材料表面容易导致分层发生。MoS2表现为层间结合较弱的层状结构,如图14(a)所示,磨屑(或第三体)的形成改变了接触条件,当接触从二体(磨球/复合涂层)转变为三体(磨球/磨屑/复合涂层)接触时,滑动变成滚动由第一体引起的速度差异被适应在磨屑中[30],如图14(b)所示。这可以保护第一体不受高摩擦、 大拉应力和随后的开裂的影响,从而使其耐磨。此外,磨屑中的MoS2本身作为第三体分布在摩擦副界面间,降低摩擦对之间的剪切作用,如图14(c)所示。在不增加增强相总量的条件下,Polat等[45]使用B4C/GNPs(石墨烯纳米片)增强Al-Si基体,发现双相颗粒间存在协同作用,并将大部分协同作用归因于更高效的载荷传递机制。对于Al/B4C/MoS2复合涂层的磨损是多种方式共同作用的结果,如图14(d)所示。
1)采用冷喷涂技术成功制备B4C/MoS2双相增强Al基复合涂层,喷涂过程增强相无氧化分解、 涂层中无新相生成。硬质B4C颗粒的锤击作用下涂层孔隙率明显下降,涂层的硬度随着软质MoS2添加量的增加,呈现下降趋势。
2)涂层C1的平均摩擦系数为0.65,加入B4C后的涂层C2的平均摩擦系数为0.57。B4C/MoS2复合涂层的平均摩擦系数从0.62(涂层C3)降低为0.39(涂层C5),磨损率从2.01×10−6 mm3‧N−1‧m−1(涂层C3)降低为1.32×10⁻⁶ mm3‧N−1‧m−1(涂层C5)。复合涂层中随MoS2含量的增加,磨损过程中可向摩擦界面释放的MoS2增多,降低了涂层的剪切作用,涂层摩擦系数和磨损率降低。
3)冷喷涂纯Al涂层主要发生粘着磨损、氧化磨损和疲劳磨损。添加单一硬质B4C颗粒后,涂层主要发生磨粒磨损和氧化磨损。B4C/MoS2双相复合涂层中,当增强相中MoS2添加量为2%时释放到摩擦界面的MoS2含量较低,涂层磨损机制主要为磨粒磨损、 高氧化磨损;当增强相中MoS2添加量为4%时,释放到摩擦界面的MoS2含量增加,促进表面摩擦膜的形成,磨损机制主要为磨粒磨损、 氧化磨损和剥层磨损;当增强相中MoS2添加量为6%时,更多的MoS2释放显著降低了剪切作用,涂层具有更低摩擦系数,磨损机制主要为磨粒磨损、 氧化磨损和严重的剥层磨损。
Sova A,Kosarev V F,Papyrin A,Smurov I. Effect of ceramic particle velocity on cold spray deposition of metal-ceramic coatings [J]. Journal of Thermal Spray Technology,2010,20(1-2):285.
Lee Y T R,Ashrafizadeh H,Fisher G,McDonald A. Effect of type of reinforcing particles on the deposition efficiency and wear resistance of low-pressure cold-sprayed metal matrix composite coatings [J]. Surface and Coatings Technology,2017,324:190.
Wang X J,Zhang L Y,Zhou X L,Wu W,Jie X H. Corrosion behavior of Al2O3-reinforced graphene encapsulated Al composite coating fabricated by low pressure cold spraying [J]. Surface and Coatings Technology,2020,386:125486.
Tariq N H,Gyansah L,Qiu X,Jia C N,Awais H B,Zheng C W,Du H,Wang J Q,Xiong T Y. Achieving strength-ductility synergy in cold spray additively manufactured Al/B4C composites through a hybrid post-deposition treatment [J]. Journal of Materials Science & Technology,2019,35(6):1053.
Xie X L,Hosni B,Chen C Y,Wu H J,Li Y,Chen Z,Verdy C,Kedim O E I,Zhong Q D,Addad A,Coddet C,Ji G,Liao H L. Corrosion behavior of cold sprayed 7075Al composite coating reinforced with TiB2 nanoparticles [J]. Surface and Coatings Technology,2020,404:126460.
Moazami-Goudarzi M,Nemati A. Tribological behavior of self lubricating Cu/MoS2 composites fabricated by powder metallurgy [J]. Transactions of Nonferrous Metals Society of China,2018,28(5):946.
Ramesh C S,Noor Ahmed R,Mujeebu M A,Abdullah M Z. Development and performance analysis of novel cast copper-SiC-Gr hybrid composites [J]. Materials & Design,2009,30(6):1957.
Dirisenapu G,Dumpala L,Reddy S P. The influence of B4C and BN nanoparticles on Al 7010 hybrid metal matrix nanocomposites [J]. Emerging Materials Research,2020,9(3):558.
Dhyani R,Zindal A,Singh V K,Chauhan S. Tuning of MoS2 particle in Al-based composite for self-lubrication [J]. Jom,2023,75(8):2949.
Joseph J S D,Kumaragurubaran B,Sathish S. Effect of MoS2 on the wear behavior of aluminium (AlMg0.5Si)composite [J]. Silicon,2019,12(6):1481.
Somayaji A,Nagaral M,Anjinappa C,Alkahtani M Q,Billady R K,Kumar N,Auradi V,Islam S,Chowdary J R R,Razak A,Khan M A,Naik C K. Influence of graphite particles on the mechanical and wear characterization of Al6082 alloy composites [J]. ACS Omega,2023,8(30):26828.
Sharma P,Paliwal K,Garg R K,Sharma S,Khanduja D. A study on wear behaviour of Al/6101/graphite composites [J]. Journal of Asian Ceramic Societies,2018,5(1):42.
Melendez N M,McDonald A G. Development of WC-based metal matrix composite coatings using low-pressure cold gas dynamic spraying [J]. Surface and Coatings Technology,2013,214:101.
Assadi H,Gärtner F,Stoltenhoff T,Kreye H. Bonding mechanism in cold gas spraying [J]. Acta Materialia,2003,51(15):4379.
Ichikawa Y,Tokoro R,Tanno M,Ogawa K. Elucidation of cold-spray deposition mechanism by auger electron spectroscopic evaluation of bonding interface oxide film [J]. Acta Materialia,2019,164:39.
Sova A,Papyrin A,Smurov I. Influence of ceramic powder size on process of cermet coating formation by cold spray [J]. Journal of Thermal Spray Technology,2009,18(4):633.
Sova A,Kosarev V F,Papyrin A,Smurov I. Effect of ceramic particle velocity on cold spray deposition of metal-ceramic coatings [J]. Journal of Thermal Spray Technology,2011,20(1):285.
Spencer K,Fabijanic D M,Zhang M X. The use of Al-Al2O3 cold spray coatings to improve the surface properties of magnesium alloys [J]. Surface and Coatings Technology,2009,204(3):336.
Yin S,Cizek J,Chen C Y,Jenkins R,O'Donnell G,Lupoi R. Metallurgical bonding between metal matrix and core-shelled reinforcements in cold sprayed composite coating [J]. Scripta Materialia,2020,177:49.
Zhang Y Y,Descartes S,Vo P,Chromik R R. Cold-sprayed Cu-MoS2 and its fretting wear behavior [J]. Journal of Thermal Spray Technology,2015,25(3):473.
Meng F C,Hu D Y,Gao Y,Yue S,Song J. Cold-spray bonding mechanisms and deposition efficiency prediction for particle/substrate with distinct deformability [J]. Materials & Design,2016,109:503.
Shockley J M,Descartes S,Vo P,Irissou E,Chromik R R. The influence of Al2O3 particle morphology on the coating formation and dry sliding wear behavior of cold sprayed Al-Al2O3 composites [J]. Surface and Coatings Technology,2015,270:324.
Peretz D S,Cullari L,Laredo D,Nadiv R,Ruse E,Sripada R,Regev O. Graphene and boron nitride nanoplatelets for improving vapor barrier properties in epoxy nanocomposites [J]. Progress in Organic Coatings,2019,136:105207.
Li Y,Wang X F,Yin S,Xu S L. Influence of particle initial temperature on high velocity impact process in cold spraying [J]. Procedia Environmental Sciences,2012,12:298.
Wang Q,Sun Q,Zhang M X,Niu W J,Tang C B,Wang K S,Rui X,Zhai L,Wang L. The influence of cold and detonation thermal spraying processes on the microstructure and properties of Al-based composite coatings on Mg alloy [J]. Surface and Coatings Technology,2018,352:627.
Chai L J,Wang C,Xiang K,Wang Y Y,Wang T,Ma Y L. Phase constitution,microstructure and properties of pulsed laser-clad ternary CrNiTi medium-entropy alloy coating on pure titanium [J]. Surface and Coatings Technology,2020,402:126503.
Stachowiak G W,Batchelor A W,Stolarski T A. Engineering Tribology [J]. Tribology International,1994,27(5):371.
Wang Y,Sun W C,Wang C A,Huang Y,Xu J M. Microstructure,friction,and wear properties of Ni-Al2O3-MoS2 composite coatings [J]. International Journal of Applied Ceramic Technology,2017,14(5):889.
Vazirisereshk M R,Martini A,Strubbe D A,Baykara M Z. Solid lubrication with MoS2:a review [J]. Lubricants,2019,7(7):57.
Ling H J,Mai Y J,Li S L,Zhang L Y,Liu C S,Jie X H. Microstructure and improved tribological performance of graphite/copper‑zinc composite coatings fabricated by low pressure cold spraying [J]. Surface and Coatings Technology,2019,364:256.
Zhu L Q,Hu S J,Xu B P,Zhang G D. Fabrication and characterization of Ni-coated graphite/Al-Zn coatings by cold spraying [J]. Surface Engineering,2019,36(10):1032.
Nieto A,Kumar A,Lahiri D,Zhang C,Seal S,Agarwal A. Oxidation behavior of graphene nanoplatelet reinforced tantalum carbide composites in high temperature plasma flow [J]. Carbon,2014,67:398.
Nieto A,Bisht A,Lahiri D,Zhang C,Agarwal A. Graphene reinforced metal and ceramic matrix composites:a review [J]. International Materials Reviews,2016,62(5):241.
 顶部