目录图表
半导体行业不仅促进国家高科技产业迅速发展,其本身也是衡量国家科技水平的重要标准。集成电路(integrated circuit,IC)行业快速发展,牵引了各类薄膜材料在半导体制备领域的广泛应用。因此,用于薄膜沉积的器件也得到了快速发展。随着IC技术进步,伴随着芯片电路层数的增加,半导体器件的特征尺寸不断缩小,从而迈入纳米时代,这对超大规模及更高集成度的集成电路金属互连线厚度、宽度提出了更加严苛的要求。在较低技术节点(线宽大于130 nm),高纯Al及其合金因导电性良好、易刻蚀,且与硅片的相容性强等优点,成为芯片互连线的主要材料[1–2]。然而,随着薄膜层数的增加、线宽的降低,导致芯片中连接线电阻、电路延迟时间增加,此外,Al互连线还存在应力迁移以及电迁移等问题[1,3]。尽管有研究表明,合金化Si和Cu能够改善Al布线的抗电迁移性[4],但在高技术节点中,高纯Al或Al合金仍无法满足高技术节点对互联线抗电迁移性的要求,当将其作为线路时,可靠性会受到大量质疑[3–7]。在线宽90 nm以下的集成电路生产实践中,Cu互连线因有较低的电阻率(比Al低~30%),高熔点、高抗应力迁移性与高抗电迁移性,取代Al成为了新的互连金属材料[1]。并且,在芯片结构进一步优化后,可大大降低电路中的杂散电容,并缩短电阻-电容延时(resistor-capacitor delay,RC),从而提高电路的传输响应速度;这使得Cu在集成电路中的应用得到了扩展,特别是在引线框架和互连线等方面[1,8–10]。
然而,早期研究发现,若Cu与Si晶片直接互连,会在120 ℃以上时发生严重的扩散现象,发生化学反应生成CuSi化合物,造成Cu薄膜表面粗糙,互连线中电流密度下降,进而导致器件源漏区浅结处漏电增加,配线电性能失效[1]。此外,集成电路由于运行产热,易造成高温,而Cu与SiO2表面的亲和力较差,膨胀系数差异大,容易产生界面热应力使两者接触面剥离[4,11]。
针对这些问题,生产实践上的解决方式,是在Cu金属层和Si基底之间构建扩散阻挡层。该层的功能是:一方面,能在高温环境下仍能有效阻止Cu与Si的扩散;另一方面,与各层有良好的结合性及较低的接触电阻[4,11]。对此,有着较高熔点且高温下不与Cu发生不良反应并具有易加工等特点的材料-金属Ta,成为了扩散阻挡层的优良选择[12–14]。并且,多晶体薄膜有着大量的晶界,而扩散往往发生在晶界中,TaN又能对晶界有着填塞效应,其热稳定性可以达到650 ℃,这使得Ta/TaN层是构建Cu-Si扩散阻挡层的最佳选择之一[12–14]。
当制程配线宽度大于90 nm时,Ta阻挡层薄膜厚度变化对整个薄膜的电性能影响不是很明显,超高纯Ta靶材在物理气相沉积(physical vapor deposition,PVD)溅射时,由于织构组分占比与分布梯度引起的溅射速率波动,在一定范围内是可接受的[15]。但是,随着集成电路技术的进步,逻辑电路金属层数不断增加,当集成电路芯片制备技术进入先进制程,配线宽度变得愈来愈窄,阻挡层厚度要求也越来越薄。这对沉积阻挡层的磁控溅射Ta靶晶粒尺寸大小、织构均匀性等微观结构,提出了进一步要求:需尽可能减少织构、晶粒尺寸变化梯度,提高分布均匀性[16]。先进制程是指IC集成电路产业中配线最窄、技术最顶尖的几个工艺节点之一。行业内普遍认为28 nm技术节点是目前先进制程芯片的分界线,是由于采用28 nm及更先进技术节点制造的芯片,其制造成本会显著上升。在先进制程PVD生产工艺中,Ta阻挡层厚度的变化将对电性能造成难以弥补的影响,而目前用于130 nm,90 nm制程Ta靶材的内部组织,将无法适应先进制程的需求。
另外需要指出的是,研发具有特定微观组织,应用于先进制程的Ta靶,需摸索对应的最优生产工艺。这会耗费大量高昂的超高纯Ta锭、板材与靶坯,所进行的生产试验、检测、溅射性能评估与改良同样会耗费大量成本。因此,在企业内部,超高纯Ta提纯与微观结构控制的核心技术,仍是重中之重。直到集成电路发展迅猛的今天,关于先进制程芯片用超高纯磁控溅射Ta靶全程制备工艺,相关的文献仍较为稀少。对此,本文就超高纯Ta靶制备工艺(提纯、熔炼、锻造、轧制、再结晶退火等)与应用进行评述,特别是为现阶段先进制程芯片用超高纯Ta及其靶材的制备提供参考与建议。
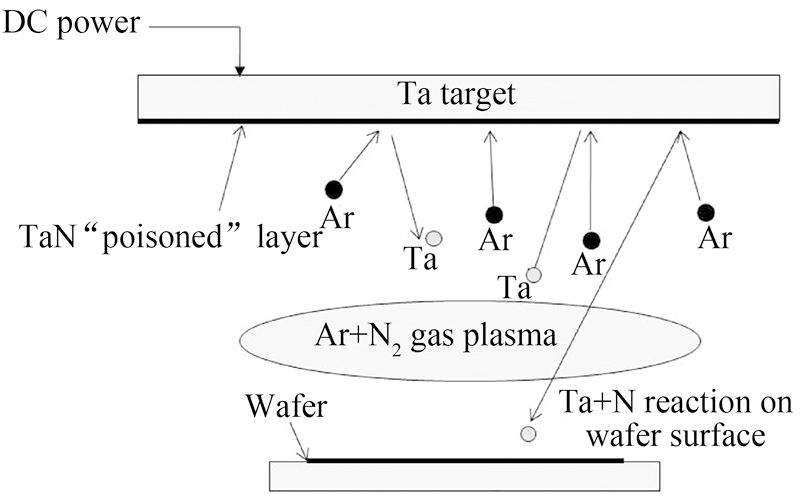
如图1所示,在集成电路芯片制备中,PVD是一种在单晶硅片表面沉积形成各种金属薄膜,用于构造各种电子元器件从而实现特定功能的主要方法之一[17]。与后续PVD沉积的Cu-Seed(铜种子层)制备方法类似,Ta靶的PVD主要原理是:在真空腔中,氩(Ar)原子在高能电子的碰撞后变成高速运动的Ar离子,轰向靶材表面,被撞击弹出的靶材原子沉积在硅片表面,形成Ta薄膜[2,17–18]。在先进制程不同工艺下,Cu与Ta层的厚度要求从几纳米至几十纳米不等。但由于Ta层制备在Cu层之前,并且作为扩散阻挡层,Ta层厚度往往比Cu层更薄,这就导致在同一技术节点但对Ta靶具有更严苛的要求。
集成电路用超高纯Ta靶材轧制工艺往往采用多道交叉轧制;Ta靶在轧制方向上的晶向分布通常较为均匀,且这样的分布对最终靶材的溅射性能影响较小,因此一般情况下并不特别关注轧制方向上的晶向分布;对Ta靶材织构评价,往往更侧重于溅射面晶面{100}<uvw>,{110}<uvw>,{111}<uvw>三类晶面织构的组份占比及分布均匀性[2]。Michaluk[19]对Ta微观组织对Ta靶溅射性能影响研究表明:第一,因晶界处自由能更高,Ar击落Ta原子相应的难度就更低,而晶粒尺寸越小Ta溅射面晶界密度就越大,溅射速率就越快;第二,金属Ta作为一种体心立方,不同晶面方向的堆叠密度是不同的,根据溅射面原子堆叠密集排序,织构{110}<uvw>溅射速率最快,{100}<uvw>居中,{111}<uvw>最慢。因此,与杂质元素对沉积薄膜电性能的直接影响不同,下述负面因素是通过影响溅射速率,进而影响沉积薄膜的厚度、均匀性(以Ta靶在EnCoReⅡ机台上进行PVD为例):第一,若Ta靶表层{110}<uvw>织构比率过多,会使Ta靶初期溅射速率过快,从而导致Ta镀膜厚度过大;第二,若平整度过差,会使不同区域内受到Ar原子轰击的概率不同,进而导致沉积薄膜均匀性变差;第三,在Ta靶溅射寿命的中、后期,随着靶材被溅射消耗,靶材表面不均匀存在规律,其负面效应是可通过机台参数的调整进行补正,但是如果Ta晶粒尺寸与晶向在纵向上分布过大,会使不同区域的溅射速率难以预判,最终导致Ta靶实际寿命不达预期。
目前,业界已有许多针对PVD改进的研究,但由于其局限性,业界也在尝试其他的薄膜阻挡层制备方法以取代PVD,如化学气相沉积(chemical vapor deposition,CVD)。该方法制备的阻挡层具有较大优势,如缺陷密度小、性能稳定[20]。然而,CVD阻挡层制备方法成本要比PVD高,如果不能解决这个问题,在业界大量采用CVD制备Ta薄膜的方法是不经济,也是不现实的。另外,原子层沉淀(atomic layer deposition,ALD)阻挡层制备法具有密度更小、性能更稳定等优点;然而,若要在业界广泛推广这一制备方法,仍需进一步优化ALD制备工艺,以提升其经济性和可靠性[20]。
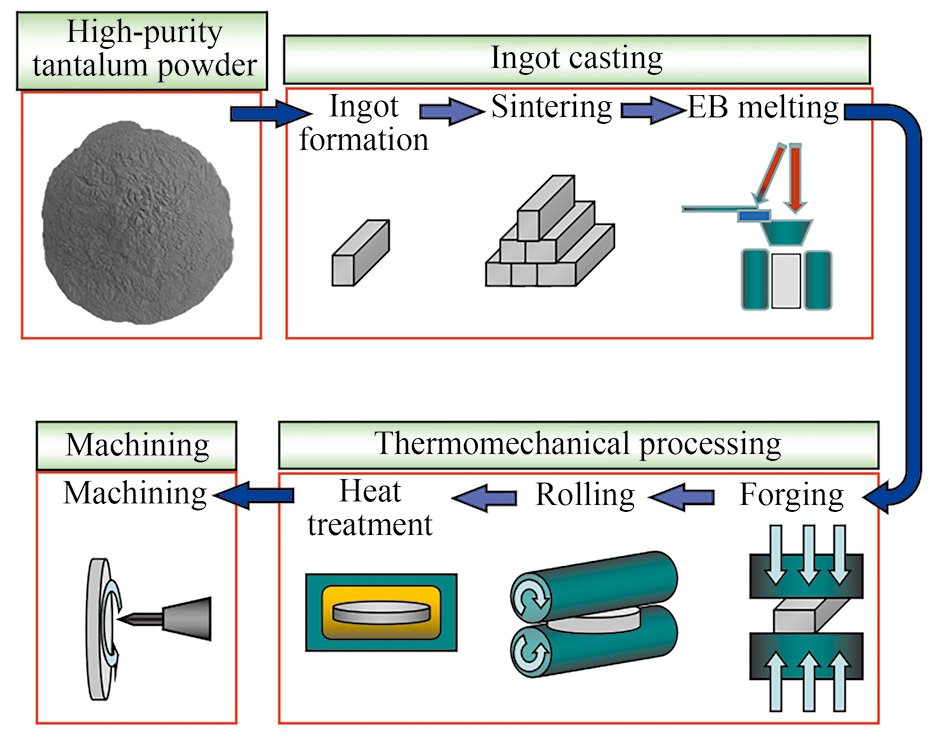
Ta的电子束(electron beam,EB)熔炼成锭法的起点是,先使用氟钽酸钾通过钠还原法制备Ta粉。Ta粉用冷等静压造型后真空烧结,然后通过EB电子束熔炼获取Ta锭。此时Ta锭仍无法直接作为Ta靶坯使用,往往还需要对其进行形变热处理工艺(thermomechanical processing,TMP),如图2所示,包含锻造、轧制、再结晶退火,最后按设计尺寸进行机加工与焊接[18,21]。
此外,Ta还可以选择粉末冶金法成锭,使用的主要技术方法有:热压、热等静压、冷等静压真空烧结等[21]。相较Ta的EB熔炼成锭法,该方法的优点是晶粒尺寸可以更细小并提升均匀性,但因以下缺点暂时未被实践采用:成型后的Ta锭中往往含有较高化学杂质与较高孔隙度,在实际实施中须对Ta粉杂质含量与烧结工序进行更严格控制[21]。
在历史上,国内外开发的Ta粉生产方法有很多[22–23]:如碳还原电子轰击制取高压Ta粉工艺(株洲硬质合金厂);碳还原高温烧结法;日本曾报道以氯化钽用氢气还原制备电容器级Ta粉工艺;以及采用原料TaF5,用钠还原制取Ta粉的可控式工艺;以氟钽酸钾和五氧化二钽为原料进行熔盐电解的方法;另外还有氟钽酸钾(K2TaF7)的Na还原法等。其中使用氟钽酸钾(K2TaF7)的Na还原法是目前生产Ta粉最主要、最常用的方法之一,被国际著名Ta生产厂商Cabot,H.C.Starck和OTIC所应用,该方法主要工艺流程是:氟钽酸钾钠还原、湿法处理、掺杂及热处理。
对氟钽酸钾还原前其表面往往需要活化,金属Na则需要进行深度净化处理,具体是:先在保护气体或真空条件下,将K2TaF7于~350 ℃温度进行活化,这是为了进一步去除K2TaF7中的干扰物质(水或残余萃取剂等),使晶粒得到细化,提高表面活性;对于金属Na净化,可以选择铜、不锈钢或者金属陶瓷等材质的筛网,可采用盐(氯化钠、氯化钾、氟化钾等)作为稀释剂[22]。
另外,应用于先进制程芯片的Ta靶材对气体元素含量也有着比较高的要求,并且Ta粉的粒度也会对后续Ta靶坯内部缺陷率产生影响。对此,用于制备Ta靶材的高纯Ta粉往往需要用到高温脱氢、低温脱氧两个工艺,温度分别在~925和~750 ℃,这利于减少Ta粉中的O,H等气体元素、轻金属元素(如Mg),并提高粒度控制,使获得的Ta粉满足需求[24]。之后在~750 ℃真空条件下,进一步除去脱氧工艺后剩余的Mg元素与因酸洗时带入的H,F等气体元素杂质,同时确保Ta粒度不增长[24]。
集成电路用超高纯Ta靶纯度往往要求99.995%(4N5)及以上水平。因此,作为一种稀有金属,Ta的提纯与冶炼都是非常重要的工艺过程。又因Ta的难熔性,提纯和冶炼过程具有较高的难度与挑战。在现存精炼方法中,电子束熔炼是目前提纯方法中最有效的工艺之一。其可在原本纯度基础上进一步提纯Ta粉,最高可使纯度超过99.999%(5N)以上:可以去除几乎全部气体元素(如C,H,O,N),低熔点轻金属元素(如Mg,Al),以及减少大部分高熔点金属元素的含量(如Fe,Ti等);但较难去除那些易与Ta生成完全固溶体的高熔点金属(如Nb,W,Mo)[25–26]。利用电子束高温熔炼提纯Ta的热力学原理是[27]:在同一温度下,饱和蒸气压高于Ta的金属都可以通过气化除去。
需要指出的是,在电子束熔炼前,Ta粉需要先冷等静压成型[25]。为使其致密化利于后续电子束熔炼,Ta须再于高真空中进行烧结(分阶段升温与保温,温度从室温最高至2000 ℃)[25]。为提升电子束的熔炼提纯效果,工艺制定与优化须考虑Ta粉中杂质元素的种类与含量,通过调整电子束运动轨迹与冷却速度等工艺参数,改变熔池温度分布与梯度,使熔池内产生对流,这样气体元素和低熔点金属元素可以进行充分的扩散、气化与挥发[25–26]。
通过电子束熔炼,Ta的纯度已满足先进制程芯片对扩散阻挡层的应用条件。但由于电子束熔炼Ta的晶粒仍然粗大,且晶向无法控制与预测,需进一步TMP工艺处理,使Ta晶粒破碎与细化[25]。有研究表明,冷压开坯不利于破坏电子束熔炼Ta锭的晶粒,且经轧制后仍具有明显的各向异性[28]。这是由于,冷压往往使Ta晶粒沿铸锭中柱状长度方向滑动,且仅沿变形方向变长,而冷压往往仅在一个方向施力,最终导致晶粒无法充分破碎[28]。对此,Ta的锻造往往选择较高的温度,以激发更多的滑移系,这利于再结晶退火后Ta靶坯的遗传组织减少。另外,Ta板采用多方向锻造能显著提高微观组织的均匀性,利于后续Ta制品的织构梯度减少[29]。
金属轧制加工过程中,绝大部分(~99%)机械能是以热量的形式散失的,但剩余的少量以储存能形式存于材料内部,微观上它们是以点缺陷、位错的形式存在,并且相互缠结形成新晶界[30]。在轧制阶段,变形量会增加Ta晶界表面积,这些新增的晶界会影响后续热处理中Ta的连续再结晶过程。并且,位错的密度、类型也会影响Ta制品的最终微观结构。
在业界,集成电路用靶材制作工艺一般是通过使用冷轧来获取目标轧制织构。对于未经轧制,仅锻压与热处理的Ta板会有强γ织构{111}<uvw>[18]。此外,与其他典型体心立方金属一样,若Ta只经单向轧制会形成以α织构{hkl}<110>和γ织构{111}<uvw>为主的轧制织构,而且随变形程度增大,γ织构会随形变量增加而增加,α织构是先增强然后趋饱和[18]。对于使用交叉轧制,可以控制Ta产生以γ织构与θ织构{100}<uvw>为主的织构,并且随形变量的增加,控制γ织构逐渐下降,θ织构有所增强,并使α织构慢慢消失[18]。尽管与单向轧制相同,经过交叉轧制的Ta,在退火后沿厚度方向仍会表现出对溅射性能不利的织构梯度[31]。但可以肯定的是,同其他金属的普遍规律一样,交叉轧制可提高Ta在轧制面的各项同性[31–32]。对此,选择交叉轧制可消除因轧制方向单一产生的各向异性,使Ta织构在轧制面上分布更均匀,因此,先进制程芯片用Ta靶的轧制工艺应采用交叉轧制。
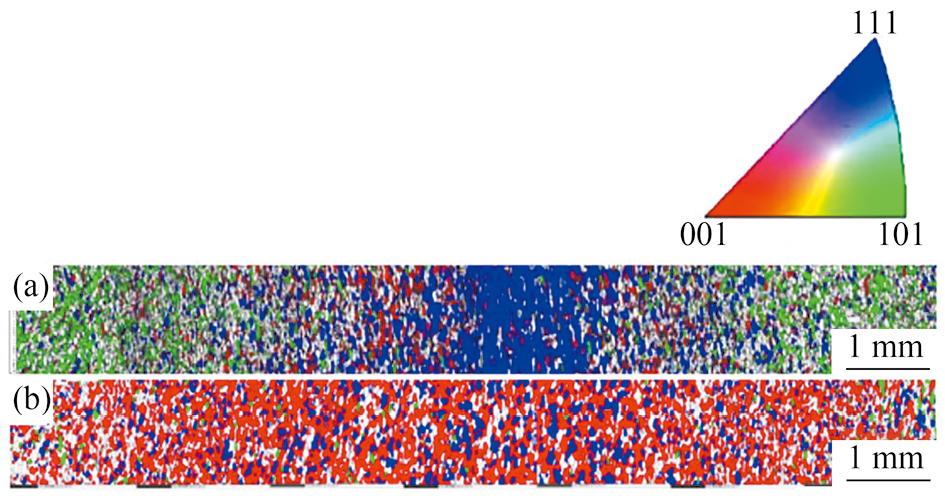
对Ta的轧制工艺研究初起于冷轧,但若采用热轧,较高的温度能够激活更多的滑移系,可使Ta的轧制织构变现更加均匀[15]。与冷轧工艺相比,热轧工艺可显著降低Ta靶的织构分布梯度;如图3所示,热轧工艺处理后超高纯Ta靶的背散射电子衍射(electron back scattered diffraction,EBSD)分析结果显示,红色像素代表的θ{100}<uvw>织构组份比例较冷轧Ta靶明显增加[15]。在前文中已经提到{100}<uvw>原子堆叠密度是居中的,其占比的提高会有利于最终Ta制品在PVD应用时溅射速率稳定性。这些表明,对于热轧方式的应用将有利于Ta织构梯度的控制。
此外,轧制道次数也会对成品Ta靶坯产生较大影响。有实验将轧制样品8道次增加至16道次后,织构梯度有明显降低,不仅改善了轧制织构沿厚度方向上的不均匀性,还减少了中间层的γ织构{111}<uvw>占比[29]。在Ta靶寿命中、后期,中间层γ织构的减少会降低局部溅射速率过慢的风险。轧制次数的改变,是通过改变轧制变形量来影响工艺结果,而轧制变形量是轧制工艺中最重要的参数之一。通过X射线衍射(XRD)测量交叉轧制高纯Ta宏观织构中发现[33–34]:变形量为70%时,因γ织构和θ织构{100}<uvw>取向的晶粒分裂程度更易于增加,且{111}晶面分裂的速度会高于{100}晶粒,导致高纯Ta板沿厚度方向产生较强的织构梯度,具体表现为:中间层具有强烈的γ织构取向,而Ta厚度方向上浅表层组织主要为θ织构。随着交叉轧制变形量的增加,表面和中心的θ织构与γ织构逐渐互相交互并以长条状分布[33–34]。在变形量80%~87%时,织构梯度的问题得到改善,并使制品晶粒尺寸分布更加均匀[33–34]。随着EBSD技术的发展,清晰表征轧制Ta样品“沿厚度梯度方向上的显微组织”成为可能,结合传统的XRD可用于分析变形区形状参数对轧制Ta微织构的影响。另外,有研究结果表明[29]:相同的变形量条件下(控制在70%),变形区形状参数为2.01~3.29时,会因加工的内剪切应变过大,Ta板沿厚度方向产生严重织构梯度(中间层γ织构{111}<uvw>占比高,浅表层θ{100}<uvw>织构占比高);当变形区形状参数降低后(1.67~2.28),可增加轧制Ta内部θ织构,并在再结晶时抑制γ织构晶粒异常生长,以此提升显微组织晶粒均匀性。因此,在实际轧制过程中应该避免变形区形状参数过大。
在采取各种交叉、换向轧制后,Ta靶坯内部仍不可避免形成较强的织构梯度,使Ta靶在应用时溅射速率不稳定。对此,可选择再结晶退火(高温短时退火),改善轧制Ta的织构梯度,并使晶粒尺寸得到显著降低[28,35]。
在Ta靶坯的退火再结晶阶段,织构变化与轧制阶段的工艺紧密相关;另外,在2.4节中也提及,轧制能量在Ta金属内部以储存能形式保留,在温度升高时可成为再结晶的动力[37]。因此,不同锻造、轧制工艺会影响储存能的大小,从而影响最佳再结晶退火温度与时间[28]。但可以明确的是,对于EB熔炼Ta的热处理温度应当高于再结晶起始温度(>800 ℃)[35]。同样的,退火温度不仅影响再结晶后晶粒尺寸大小,还影响了Ta板的显微硬度:随着退火温度的升高而显著下降[28]。
有研究表明,不同织构晶粒的再结晶速度是不同的[36–38]:针对一定变形量(87%)高纯Ta板,通过EBSD技术结合再结晶行为研究模型,对不同取向再结晶生长速率进行了估算和对比;结果表明γ织构{111}<uvw>取向晶粒的再结晶初始生长速率是最快的,速度是θ织构{100}<uvw>(第二位)的近1.6倍。又因中心区域存有高形变储存能,导致退火过程中,大角度晶界形核机制成为该区域的主导;但浅表层区域储存能较低,主导形核过程的机制是亚晶形核[37–39]。因此,从表层到中间不同区域Ta再结晶速率不同,是形核位置与机制不同导致的[37–39]。在高温再结晶后,这些因素最终导致Ta内部沿厚度方向仍存有难以消除的织构梯度。
从上述Ta靶生产制作工艺中可以了解到,Ta靶的晶粒、织构控制是在TMP环节中进行的。并且,后续工段的最佳工艺对前工段参数的敏感性较大,即前工段工艺细微改变将导致后工段的大幅度调整。另一方面,因先进制程芯片对Ta阻挡层薄膜厚度的变化要求更小,这就要求Ta靶材织构组分比例更合理、分布更均匀,需要就Ta的EB熔炼、TMP工艺环节进行重新设计,并对此进行大量摸索,探寻最优工艺参数。
经过再结晶退火后,Ta靶坯内部的晶粒、晶向等材料学参数已经固定,在焊接、机加工等后续加工中,需要保护其不被影响。而Ta靶焊接往往采用扩散焊,需在高温、高压条件下进行。对此,在保证焊接强度的前提下,须使焊接温度不超过800 ℃[21]。
机加工是为了使成品靶材的外形尺寸满足各类安装需求。对此,加工精度要求不低于0.1 mm,但是由于Ta加工的难度较大,刀具类型、切削液、进刀量的选择会对精密加工环节有重大影响[21]。错误的选择不仅会影响靶材尺寸误差与粗糙度,还会使成品浅表层因切削力过大而发生织构改变,再结晶组织再次部分转变为变形态,进而造成最终成品靶材初期溅射速率异常,导致PVD制备的薄膜厚度均匀性异常,从而无法满足先进制程芯片的应用需求。另外需要指出,对微观组织高控制追求的前提,是先满足PVD机台对靶材设计尺寸大小、加工精度等外观尺寸的要求。如果最终产品的尺寸与加工精度与PVD机台安装尺寸、溅射需求存在偏差,会更大影响产线中芯片的良率。在这种情况下,即便微观织构控制的偏差再小,而生产的靶材符合先进制程芯片的应用需求也是不可能的。
现今国内外Ta生产商制备的Ta制品,采用的源头-Ta矿主要来源自非洲、澳洲。并且在制作Ta粉时,原料皆为氟钽酸钾(K2TaF7),对于矿产的获取并无困难。因此,在先进制程芯片用Ta靶的产业链中,关键技术在于制备符合应用需求的Ta靶坯。整套制备工艺中的技术重点与难点集中在超高纯Ta的提纯与靶坯的TMP工艺上,即在大批量生产超高纯Ta靶过程中保证稳定获取PVD机台对特定微观组织的要求(如晶粒尺寸、晶粒晶面占比、厚度方向上织构梯度大小等)。目前,其全套制备工艺仅被位于美国、日本、中国的少数企业掌握。
Ta靶材织构评估更多的是关注溅射面晶面织构的组份占比及分布均匀性,需利用EBSD图像表征Ta靶材各区域的微观组织,并结合XRD对整靶宏观织构情况进行分析。另外,除了对晶粒尺寸大小和均匀性有要求外,大多数溅射机台要求Ta靶材溅射面晶面{100}<uvw>,{111}<uvw>织构组份尽量控制在20%~35%,且{110}<uvw>织构组份比例尽量少;也有溅射机台要求Ta靶材具有{100}<uvw>织构占优的组织。而控制织构的工艺集中在锻造、轧制、再结晶退火阶段。
为进一步研发与优化集成电路用超高纯Ta靶,并开拓Ta在先进制程芯片中扩散阻挡层的应用,在此提出3个创新性研究方向:
1)随着当今社会对先进制程芯片产量需求增大,集成电路制造业对于高纯度Ta靶的需求也越来越大;且由于超高纯金属Ta的稀有性,Ta靶材价格是所有常规靶材中最为昂贵的靶材之一。在市场经济效益的驱动力下,Ta靶的厚度由0.25英寸(1英寸=25.4 mm)演化到0.5英寸,到如今厚度已达0.65英寸。根据作者们对Ta靶溅射寿命统计,发现0.65英寸Ta靶溅射寿命比0.25英寸提升3倍以上,这说明,靶材厚度的增加不仅减少了机台预防保养(prevention maintaince,PM)次数,还能提高对昂贵的超高纯Ta材的利用率,从而降低芯片制备的成本率,提高经济效益。目前,全世界半导体的产业前沿是300 mm硅片超大规模集成电路制备技术,中国台湾已实现5 nm工艺量产,中国大陆也已经实现28/14 nm技术节点的工艺量产。作为国际上集成电路制造企业台湾积体电路制造股份有限公司(TSMC),已在其先进制程芯片产线中对超长寿命0.65英寸超高厚度Ta靶通过评价,并逐步开始加大使用力度。因先进制程芯片产业的特殊性,产业中存在大量采用技术追随战略的半导体公司,在经济效益影响下,高厚度Ta靶的完善与应用推广将会逐渐淘汰市场中低厚度靶材份额。但另一方面,厚度的增加对晶粒尺寸和织构的控制增加了更多的难度,如今国内外对高厚度(0.65英寸)Ta靶制备的全套工艺还处于小批量试生产阶段,拥有较完善工艺的仅日本JX Nippon Mining & Metals Corporation(日矿金属株式会社)掌握,中国研发高厚度超长寿命Ta靶起步略迟于日本。这是由于中国在高端原材料及塑性变形特性研究等关键技术与发达国家仍存在差距,需加大研发,突破日美等国对中国的技术封锁[40]。但随着高厚度Ta靶材的应用在先进制程芯片制造中的普及,开发满足不断升级的先进制程芯片工艺要求,研发具有可控晶粒尺寸、特定晶面占比的高厚度超长寿命Ta溅射靶材的制备技术,应成为当前领域的迫切任务。对其应用性能的评价与应用拓展,也应是现今国内外先进制程芯片制造工艺热点课题之一。
2)α-Ta阻挡层(α织构Ta)的阻挡性能要比Ta/TaN层强很多,未来其有能力成为新一代先进制程芯片中作为阻挡层的首选之一。并且,已有一些先进制程芯片产线开始研究利用Ta靶制备α-Ta作为阻挡层。然而,对于如何稳定沉积α-Ta阻挡层薄膜不单单是Ta靶材宏观尺寸与微观组织所能全部决定的,靶材的各类技术参数对于决定PVD工艺过程中被溅射、沉积后的金属Ta原子按照α-Ta形式堆叠是缺乏足够实验数据与理论支持的。因此,在先进制程芯片制造领域中,如何调整PVD工艺中超过千个参数,来制备所需的α-Ta阻挡层,也应是当今先进制程芯片制造领域中超高纯Ta靶的PVD应用难点课题之一。
3)通过数值模拟研究发现,经过多道次等通道转角挤压处理后,Ta的晶粒细化效果显著[41]。未来有望在先进制程芯片用超高纯Ta靶材的制备过程中引入该工艺,优化Ta靶材的晶粒尺寸和织构分布。
Murarka S P,Gutmann R J,Kaloyeros A E,Lanford W A. Advanced multilayer metallization schemes with copper as interconnection metal[J].Thin Solid Films,1993,236(1-2):257.
Hu C K,Liniger E G,Gignac L M,Bonilla G,Edelstein D. Materials and scaling effects on on-chip interconnect reliability[J].MRS Proceedings,2013,1559:701.
Kuo Y L,Huang J J,Lin S T,Lee W H. Diffusion barrier properties of sputtered TaNx between Cu and Si using TaN as the target[J].Materials Chemistry and Physics,2003,80(3):690.
Holloway K,Fryer P M,Cabral C,Harper J M E,Bailey P J,Kelleher K H. Tantalum as a diffusion barrier between copper and silicon:failure mechanism and effect of nitrogen additions[J].Journal of Applied Physics,1992,71(11):5433.
Clevenger L A,Bojarczuk N A,Holloway K,Harper J M E,Cabral C,Schad R G,Cardone F,Stolt L. Comparison of high vacuum and ultra-high-vacuum tantalum diffusion barrier performance against copper penetration[J].Journal of Applied Physics,1993,73(1):300.
Christiansen C,Li B,Angyal M,Kane T,McGahay V,Wang Y Y,Yao S. Geometry,kinetics,and short length effects of electromigration in Mn doped Cu interconnects at the 32 nm technology node[A].2012 IEEE International Reliability Physics Symposium (IRPS)[C].Anaheim,USA:IEEE,2012. doi:10.1109/IRPS.2012.6241856.
Hu C K,Gignac L,Rosenberg R. Electromigration of Cu/low dielectric constant interconnects[J].Microelectronics Reliability,2006,46(2-4):213.
Michaluk C A. Correlating discrete orientation and grain size to the sputter deposition properties of tantalum[J]. Journal of Electronic Materials,2002,31(1):2.
Raabe D,Schlenkert G,Weisshaupt H,Lücke K. Texture and microstructure of rolled and annealed tantalum[J].Materials Science and Technology,1994,10(4):299.
Sandim H,Martins J P,Pinto A L. Recrystallization of oligocrystalline tantalum deformed by cold rolling[J].Materials Science and Engineering A Structural Materials,2005,392(1-2):209.
Mathaudhu S N,Hartwig K T. Grain refinement and recrystallization of heavily worked tantalum[J].Materials Science and Engineering A,2006,426(1-2):128.
 顶部