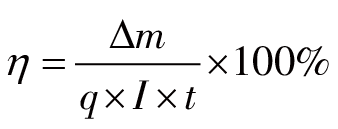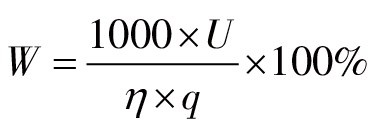目录图表
锡(Sn)具有延展性好、熔点低、耐腐蚀、高比容量和能量密度等优点[1−3]。纯Sn锡及其合金在金属涂层、焊料、锡纳米线、锂离子和钠离子电池负极材料等方面具有广泛用途[4−7]。此外,Sn作为一种战略资源在经济发展中发挥着重要作用。
Sn的冶金工艺有火法精炼和电解精炼两种,相较于火法精炼,虽然通过电解精炼生产的Sn占总Sn产量较少,但其具有流程短,产品纯度高等优点。添加剂可以调节电解液的各种物理化学性质[8],在Sn的电解精炼中,骨胶、β-萘酚和木质素磺酸盐等添加剂被广泛用于辅助氟硅酸电解体系。然而,氟硅酸因其高挥发性、低稳定性且容易分解的特性,对设备腐蚀性较大,从而导致生产过程中产生有毒气体,对生态环境和人类健康具有潜在危害[9−10]。随着绿色、节能和可持续冶金技术的快速发展,迫切需要开发一种绿色生产Sn的方法。
甲基磺酸(MSA)是一种强有机酸,它对化学氧化和还原非常稳定,此外它在水中没有水解的倾向,具有低毒性、低挥发性、高稳定性、高电导率以及产生的废液易处理等优点,是湿法冶金中一种比较理想的酸[11−14],这些优点有利于MSA储存、运输和处理[15]。甲磺酸盐的电解质由于其相对绿色环保而吸引了更多研究者。当前,MSA体系已经被广泛应用于Pb,Co和Bi的提取等方面。Xiang等[16]采用循环伏安法和计时电流法分析阐明了Pb沉积电化学行为,揭示了Pb的沉积机制及沉积的成核和生长模式。并且证明了在MSA体系中,Pb电解精炼过程高效且稳定,与氟硅酸体系相比,具有更高的电流效率和更低的电能消耗。Kong等[17]采用循环伏安法和计时电流法研究MSA体系中pH和Co离子浓度对Co在玻碳电极上的成核和生长的影响,探明了Co在玻碳电极上的电结晶机制。Chang等[18]用MSA作为Bi湿法冶金体系,从含Bi溶液中提取金属Bi,探索了不同工艺参数对铋镀层形貌和电能消耗的影响,探明了添加剂辅助MSA介质中Bi沉积的电化学行为。
此外,骨胶、木质素磺酸盐等来自天然动物骨骼和植物添加剂的成分不稳定,造成相对分子质量的可变性和结构的不确定性,最终导致实际生产的复杂性。因此,研究化学合成成分稳定的添加剂在MSA体系中对Sn电化学行为的影响,对实现Sn电解精炼的绿色、稳定生产具有重要的现实意义。
本文采用循环伏安法研究了β-萘酚乙氧基化物(Lugalvan BNO12)添加对MSA体系中Sn电沉积的电化学行为,并以此为指导,研究了添加剂含量、阴极电流密度、Sn离子浓度、MSA浓度、极间距和电解液温度等因素对电能消耗和电流效率的影响规律。最后在有价元素分布和阴极沉积质量方面进行了电解精炼模拟和验证,对电解精炼中电解质稳定性和最终产品进行了评估。
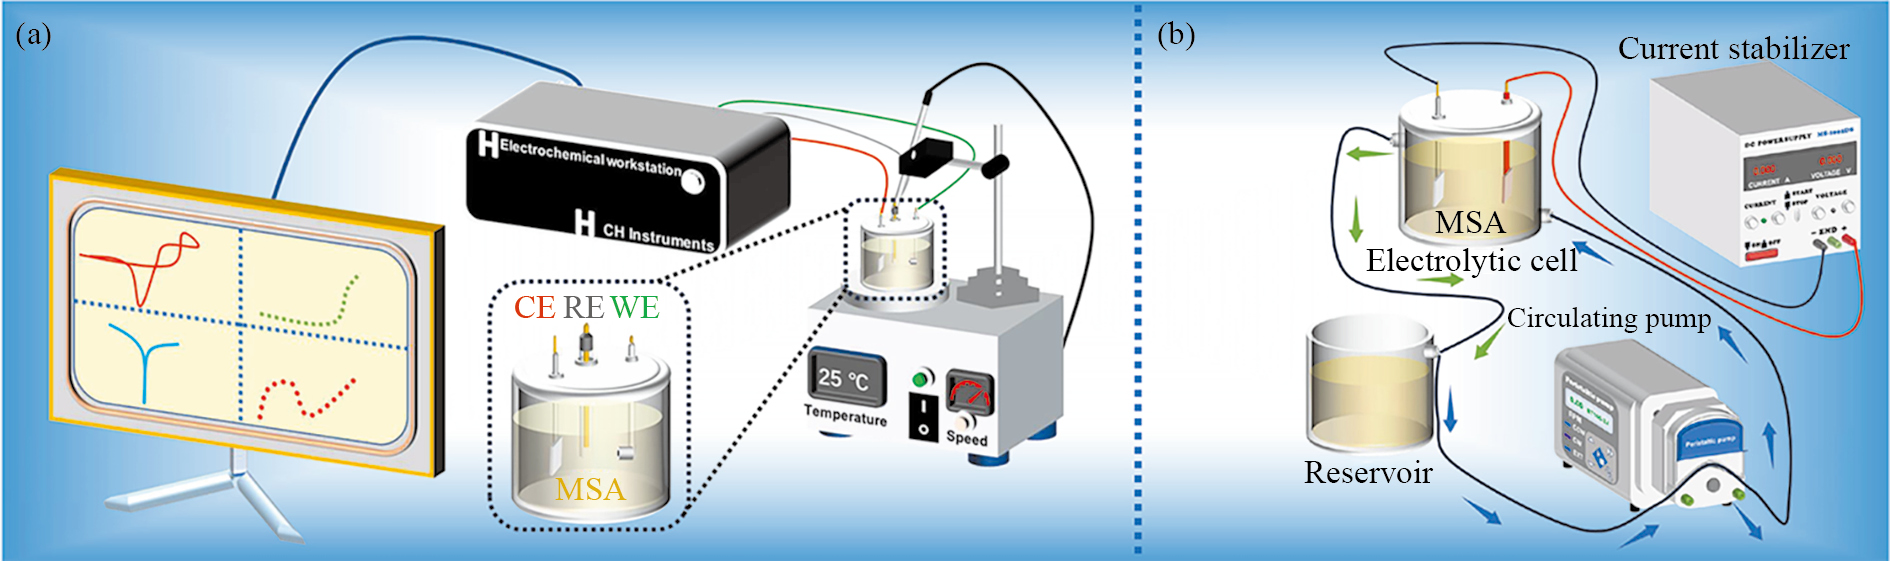
研究采用的电化学实验设备为电化学工作站(CHI 760E),电化学实验连接示意图如图1(a)所示,其中采用直径为3 mm的“L”型玻碳(GC)电极作为工作电极(WE),铂片(1 cm×1 cm)和饱和甘汞电极(SCE)分别作为对电极(CE)和参比电极(RE)。为了避免电极和电解质的相互污染,使用填充有饱和KCl溶液的盐桥。每次实验之前,先对工作电极进行预处理,然后用超细Al2O3浆料镜面抛光,依次用丙酮、蒸馏水和超声波清洗以确保工作电极表面整洁。电解精炼模拟实验如图1(b)所示,实验过程中采用整流器提供电流,通过恒温水浴锅和蠕动泵分别控制电解液的温度和实现电解液循环,并计算了电流效率和吨Sn电耗。
在电解精炼中,涉及的反应式为:[empty formula](1)[empty formula](2)[empty formula](3)
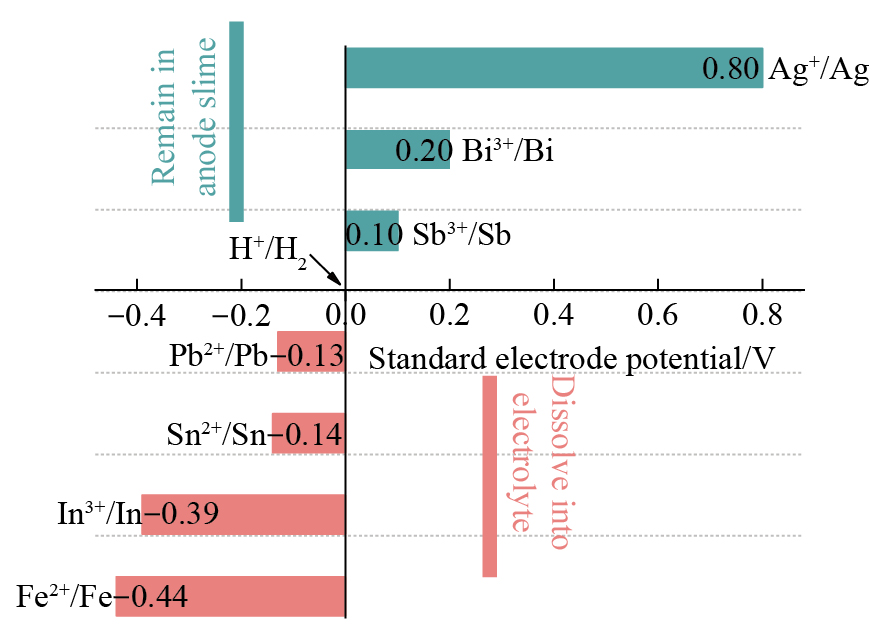
MSA体系中Sn的电解精炼包括阳极溶解、离子迁移和阴极电沉积3个阶段。在阳极溶解阶段,Sn通过反应式(1)溶解于电解液中,同时标准电极电位比Sn更负的杂质元素(In,Fe等)通过反应式(2)生成相应的金属离子并溶解于电解液中,而标准电位比Sn更正的杂质元素(Sb,Bi,Ag等)基本不发生反应留在阳极泥中。在离子电迁移阶段,由于电场力的作用,金属离子往阴极板表面迁移。在阴极沉积阶段,Sn2+通过反应式(3)在阴极板上被还原,而In,Fe等相应离子由于析出电位比Sn2+大的多,基本留在电解液中。此外,氢离子(H+)还原析出H2的标准电极电位(0 V)比Sn正,H+理应优先Sn2+在阴极还原析出,但是因为H+在阴极析出时有较大的超电压,使其析出电位由零变为负,并且其负值大于Sn的标准电极电位,从而使Sn2+优先H+在阴极还原析出。
实验之前先对电解液进行预热处理,在温度达到预定值后,开始电解液循环同时打开整流器电源,定期记录槽电压。在电解精炼前后,分别称量阴极样品质量以计算阴极电流效率和能量消耗,如无特别说明,固定电解液流速为50 ml·min−1,电解精炼时间为2 h。
阴极电流效率(η,%)计算公式为:(4)式中,Δm为阴极析出质量,g;q为Sn的电化学当量,2.214 g·A−1·h−1;I为通过的电流,A;t为电解时间,h。
根据式(5)计算电能消耗(W,kWh·t−1):(5)式中,W为电能消耗,kWh·t−1;U为槽电压,V;η为电流效率,%。
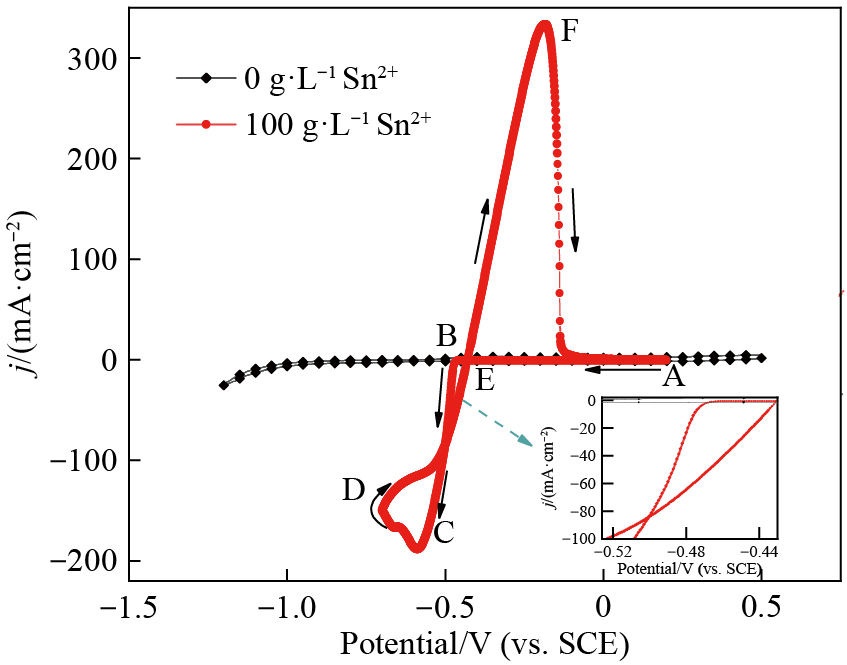
电化学分析技术具有成本低、设备小型化、操作简单且稳定等优点,常用来研究溶液中金属离子的氧化还原机制[19–20]。采用循环伏安法研究了Sn在玻碳电极上的电化学行为,电位扫描速率为20 mV·s−1,结果如图2所示,在没有加入Sn2+时,没有出现明显的氧化还原峰。加入Sn2+后,循环伏安图中出现明显的氧化峰和还原峰。阴极电流密度(j)在点B(−0.47 V)开始增大,表明Sn2+开始发生还原反应,在点C(−0.58 V)达到还原峰值。阳极电流密度在点E(−0.43 V)开始上升并且在点F(−0.18 V)达到了氧化峰值。在这个过程中,可以观察到沉积在工作电极上的Sn被剥离到溶液中。另一方面,在循环伏安图的阴极观察到成核回路,即在相同过电位下反向扫描的电流高于正向扫描的电流,成核回路的形成说明Sn2+的初期沉积经历了成核与生长的过程[21−22]。
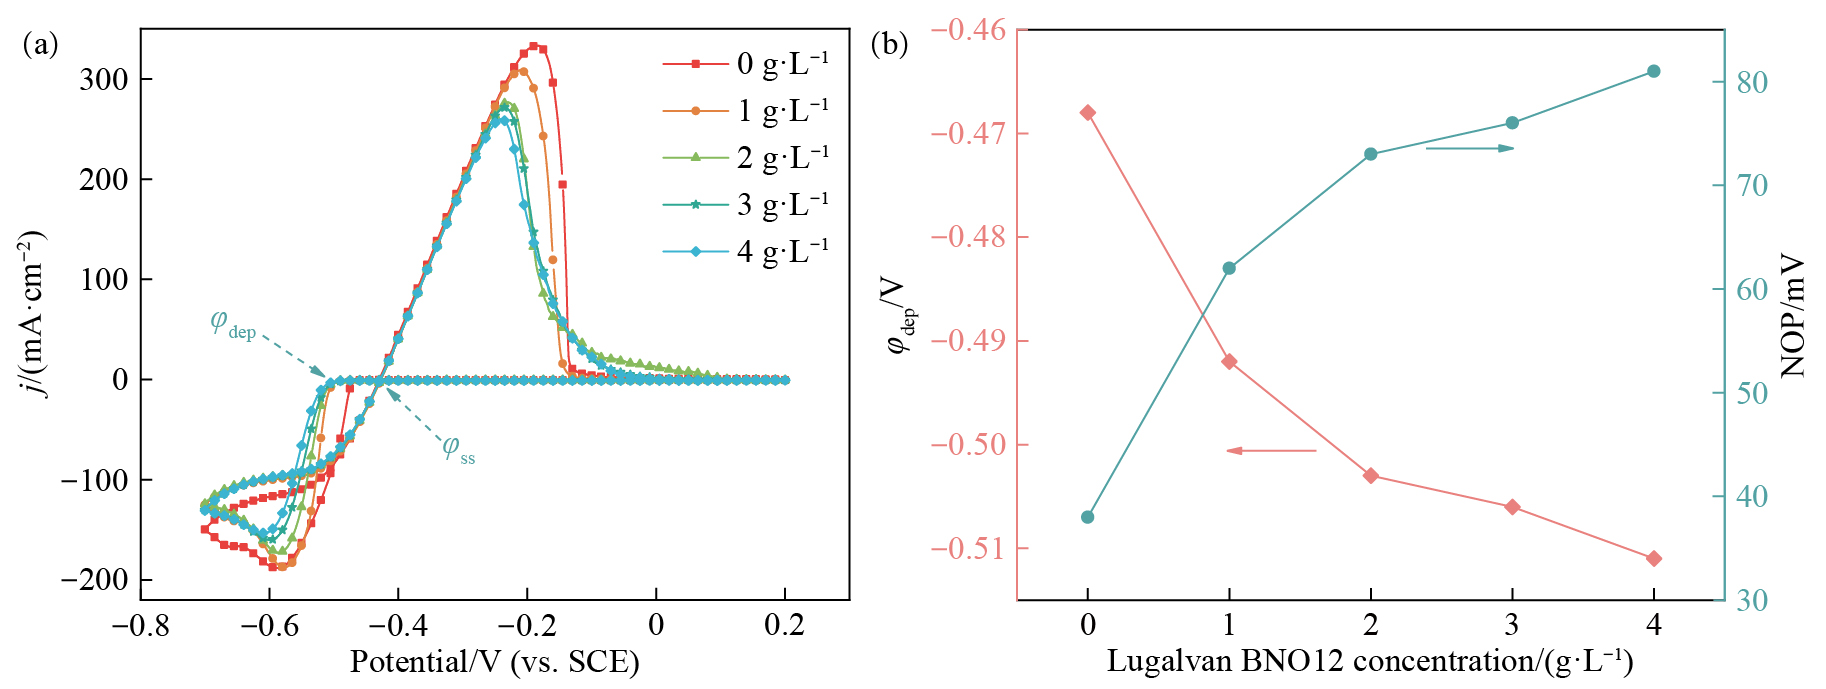
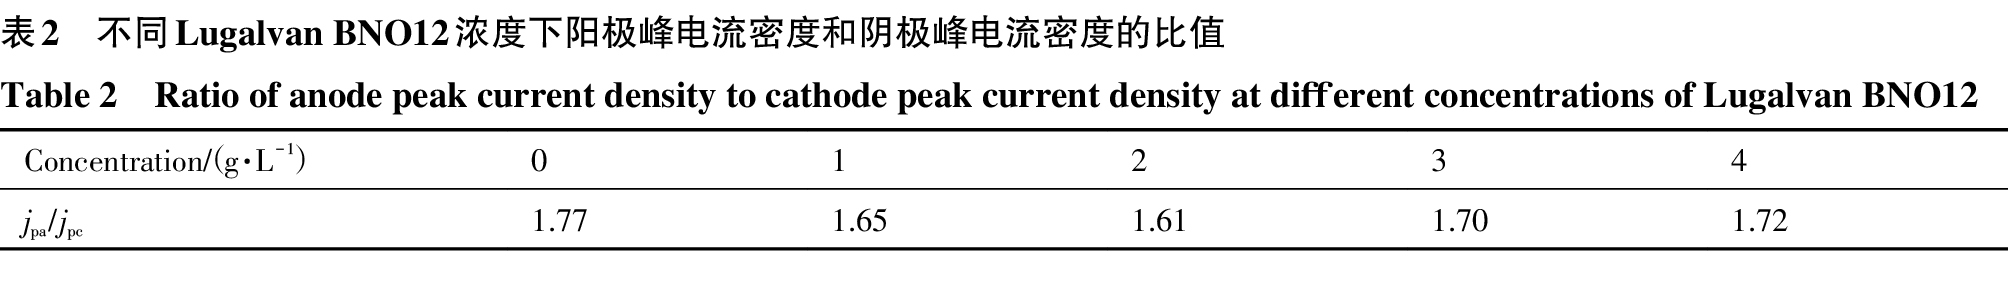
为了研究Lugalvan BNO12对Sn的沉积影响,对比不同Lugalvan BNO12浓度下的循环伏安曲线,结果如图3所示。从图3(a)可以看出,随着Lugalvan BNO12浓度从0 g·L−1增加到4 g·L−1,阳极峰值电流密度逐渐减小,阴极峰值电流密度减小,并且峰值电势发生负向偏移,表明Lugalvan BNO12抑制了Sn的电沉积。金属电沉积过程中常用成核过电位NOP(NOP=φss−φdep)表示阴极金属的极化程度,φdep和φss分别表示沉积电位和交叉电位,NOP值越大,阴极极化程度越强,阴极表面沉积的金属越平整,晶粒越细[23−24]。图3(b)根据图3(a)数据提取绘制,可见,随着Lugalvan BNO12浓度从0 g·L−1增加到4 g·L−1,φdep从−0.468 V变为−0.511 V,而NOP值从38 mV增加到81 mV。这表明将Lugalvan BNO12加入MSA 溶液中可增强阴极过程的极化并抑制Sn电沉积,有利于抑制Sn在沉积过程中枝晶生长以达到致密效果。此外,从吸附能力方面分析,阳极峰电流密度和阴极峰电流密度的比值jpa/jpc可用来判断阴极板和沉积物之间的吸附强度[25]。当jpa/jpc值大于1,沉积物为强吸附,得到的阴极Sn成板致密,不易脱落;当jpa/jpc值小于1,沉积物为弱吸附,得到的阴极Sn板疏松多孔,容易脱落。不同Lugalvan BNO12浓度下氧化和还原过程中jpa/jpc计算结果见表2,无添加剂时jpa/jpc=1.77,说明Sn电沉积为强吸附,阴极Sn成板效果好。加入Lugalvan BNO12后,jpa/jpc值均大于1,说明在所研究的Lugalvan BNO12浓度范围内不改变沉积Sn的强吸附作用,沉积的Sn在阴极板上为强吸附,不易脱落。
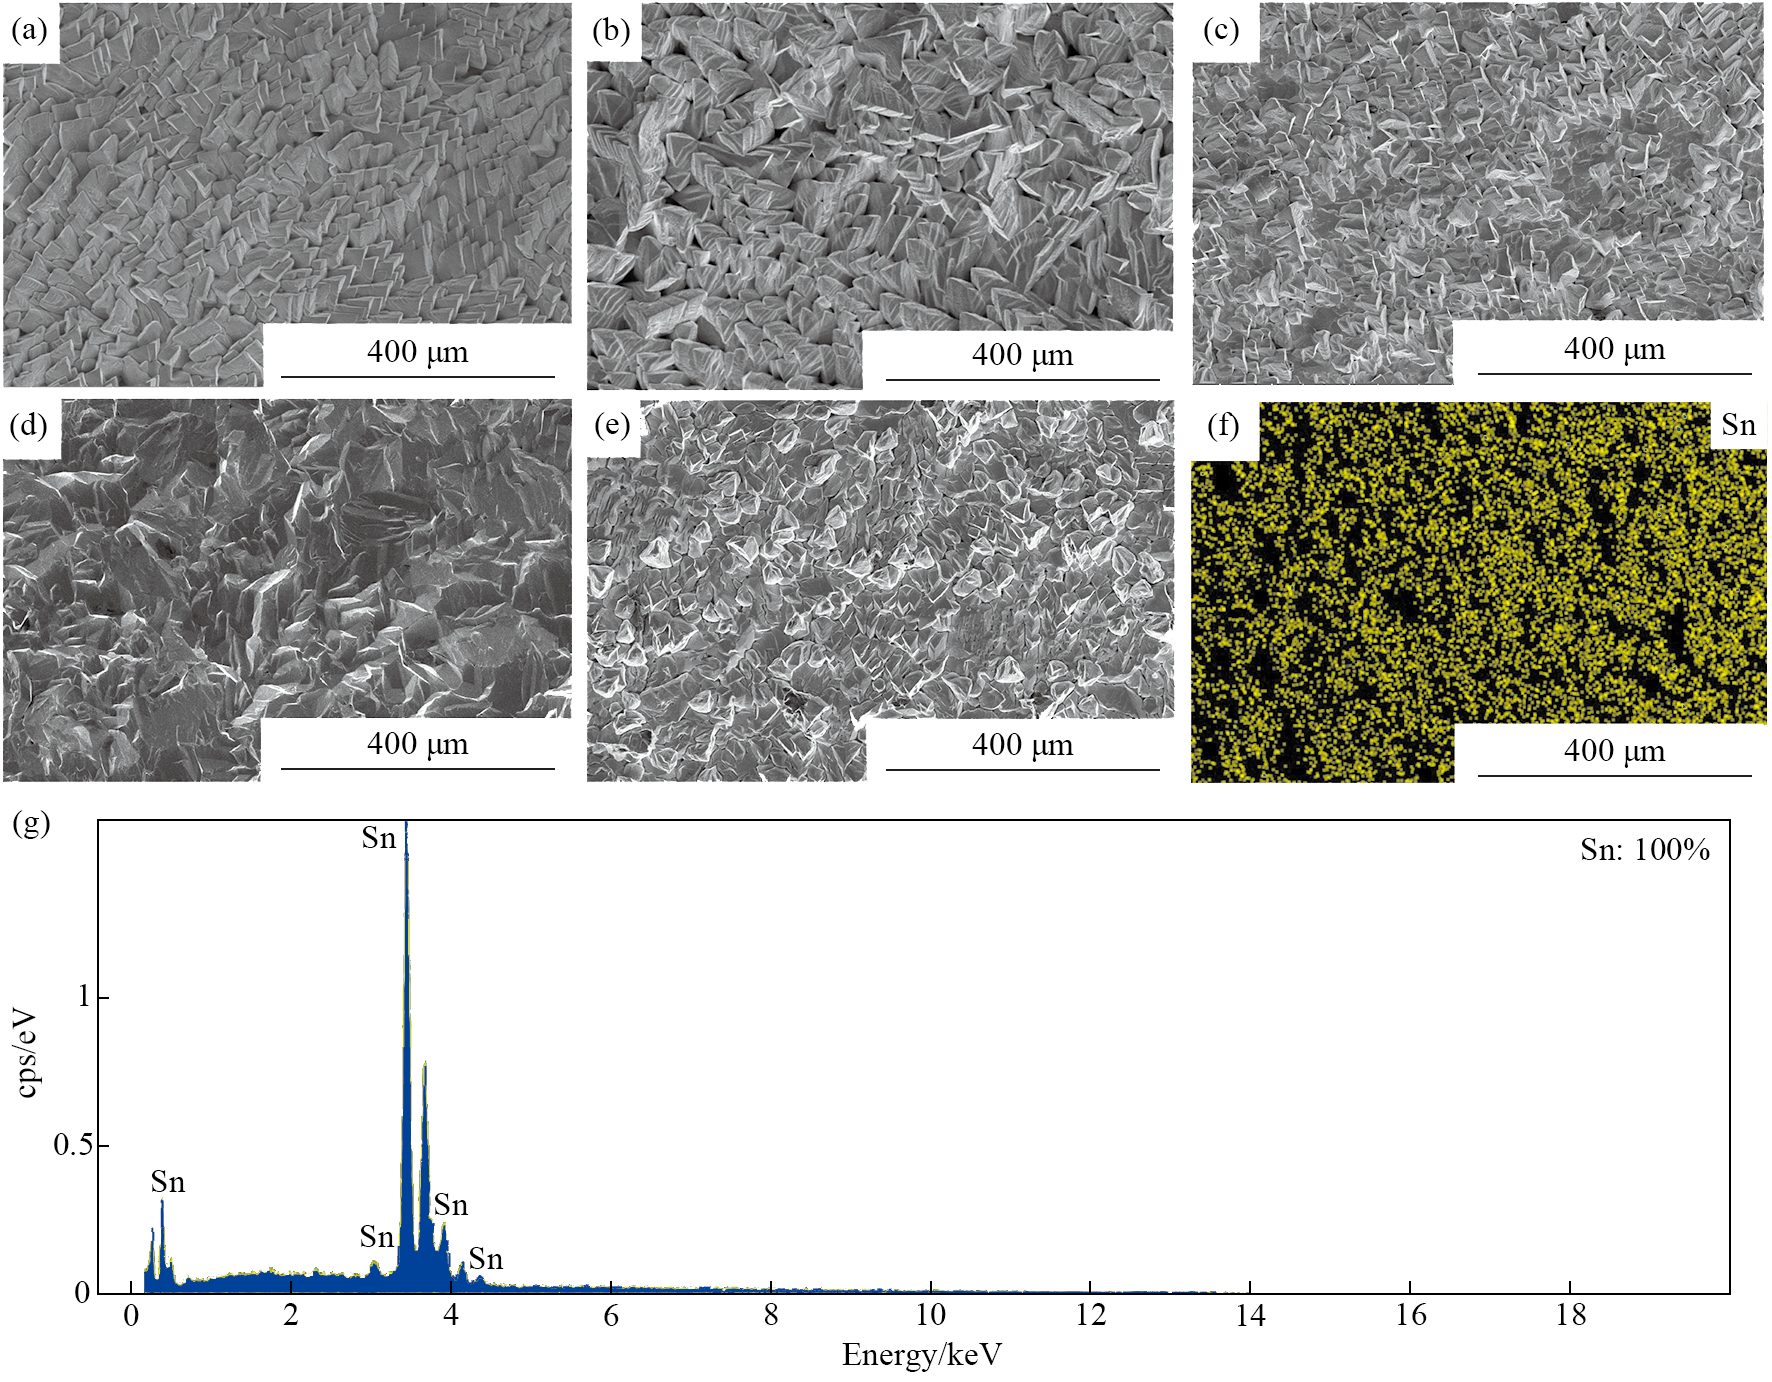
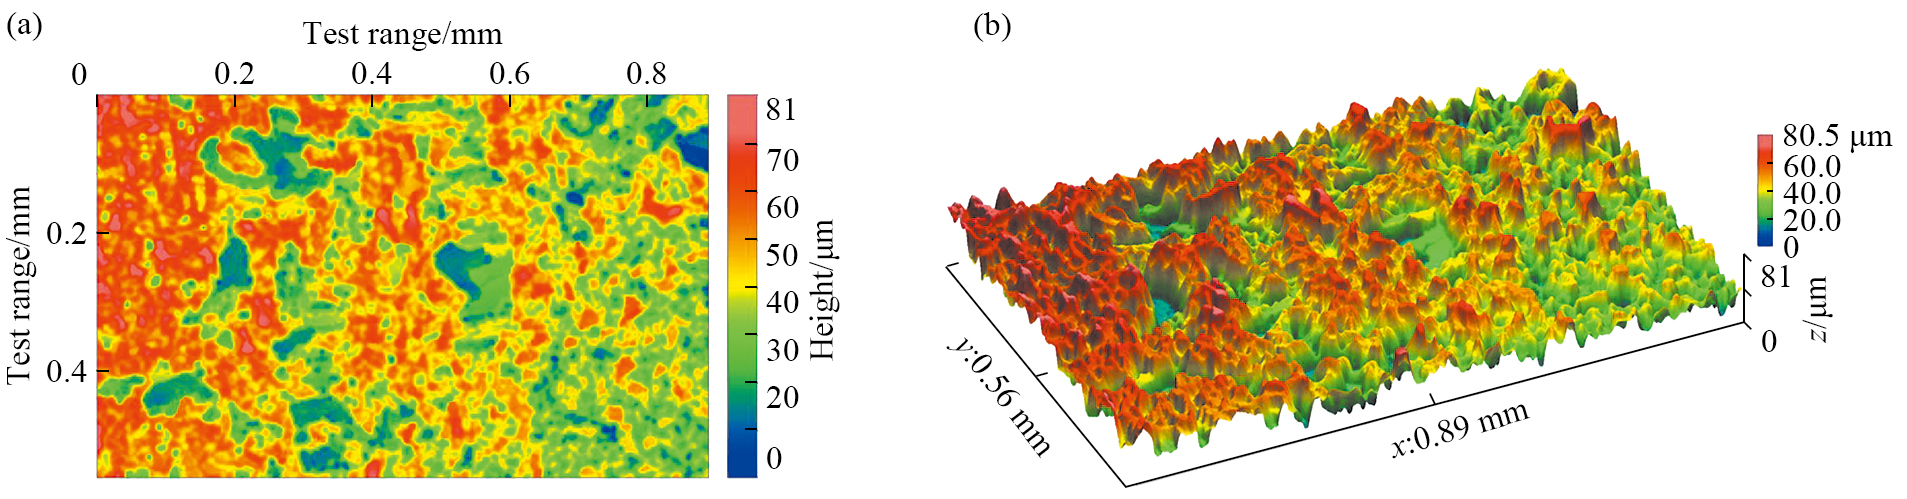
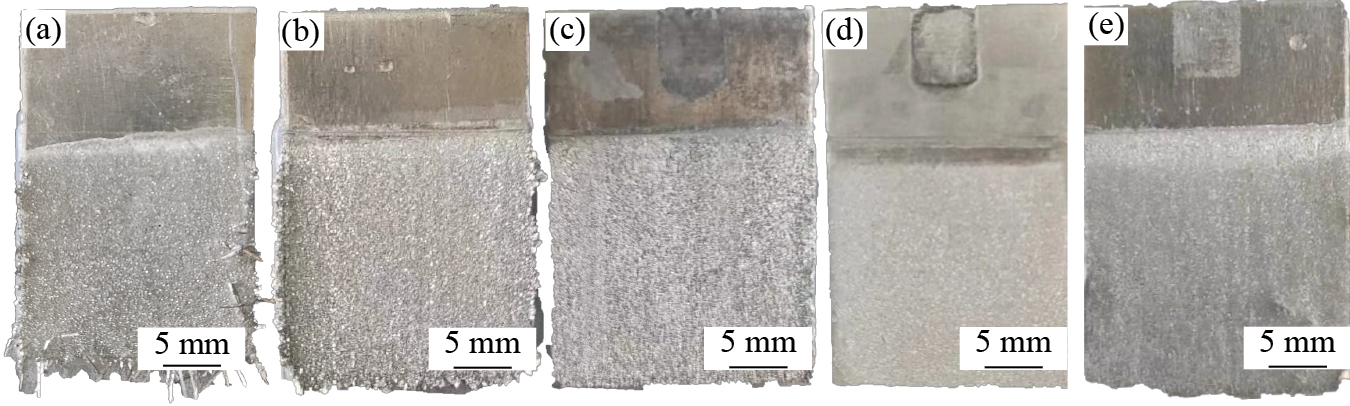
图4为不同Lugalvan BNO12浓度下电解精炼的阴极Sn实物图。没有添加剂时如图4(a)所示,可以看出沉积物表面粗糙且边缘有毛刺状枝晶生成。当加入1 g·L−1 Lugalvan BNO12时,边缘毛刺减少,但边缘仍有结瘤,表面相对粗糙(图4(b));当添加剂浓度从1 g·L−1增加到3 g·L−1,边缘结瘤逐渐消失,阴极Sn表面变光滑致密(图4(b~d)),表明Lugalvan BNO12的引入可以改变沉积层的表面形貌。然而当添加剂浓度达到4 g·L−1时,阴极Sn形貌并没有改善,反而阴极板中间出现部分突起(图4(e))。对不同浓度添加剂条件下的阴极板中间区域进行扫描电镜(SEM)分析,结果如图5(a)所示,在没有添加剂的情况下,阴极沉积物呈现“三角锥形”,阴极表面有明显颗粒感,具有不规则的高点和低点的粗糙且不均匀的沉积物表面;在加入添加剂1 g·L−1(图5(b))和2 g·L−1(图5(c))后,阴极沉积物逐渐从“三角锥形”排列有所改变,随着添加剂浓度增加到3 g·L−1(图5(d)),沉积物“三角锥形”消失,没有明显颗粒感,沉积物之间结合致密,但继续增加添加剂浓度到4 g·L−1后(图5(e)),没有进一步改善沉积物形貌反而重新出现一些“三角锥形”,可能由于添加剂过量,电解液粘度增加,阻碍了沉积过程中活性物质的扩散速度,并影响了电极表面的电流分布[16],晶粒生长失控,重新出现“三角锥”形貌,这与实物图观察的现象保持一致。对图5(d)所示区域进行能谱仪(EDS)扫描,元素分布结果如图5(f)所示,面扫描总谱图如图5(g)所示,所得沉积物为均匀分布的Sn,表明最佳添加剂浓度为3 g·L−1。表面形貌作为电解精炼重要指标之一,在添加剂为3 g·L−1时对阴极Sn板进行光学轮廓分析,如图6所示。阴极Sn表面相对平整,分布均匀。平均粗糙度(Ra)为11.35 μm,长度内轮廓高度的均方根值(RMS)为13.82 μm,长度内轮廓最高峰与最低谷之间垂直距离(PV)为80.50 μm。
为了对粗Sn电解精炼的能耗和阴极电流效率进行评价,进一步优化了电解精炼条件。包括不同添加剂浓度、电流密度、Sn2+离子浓度、游离MSA浓度、极间距和温度对电流效率和电耗的影响规律,结果如图7所示。
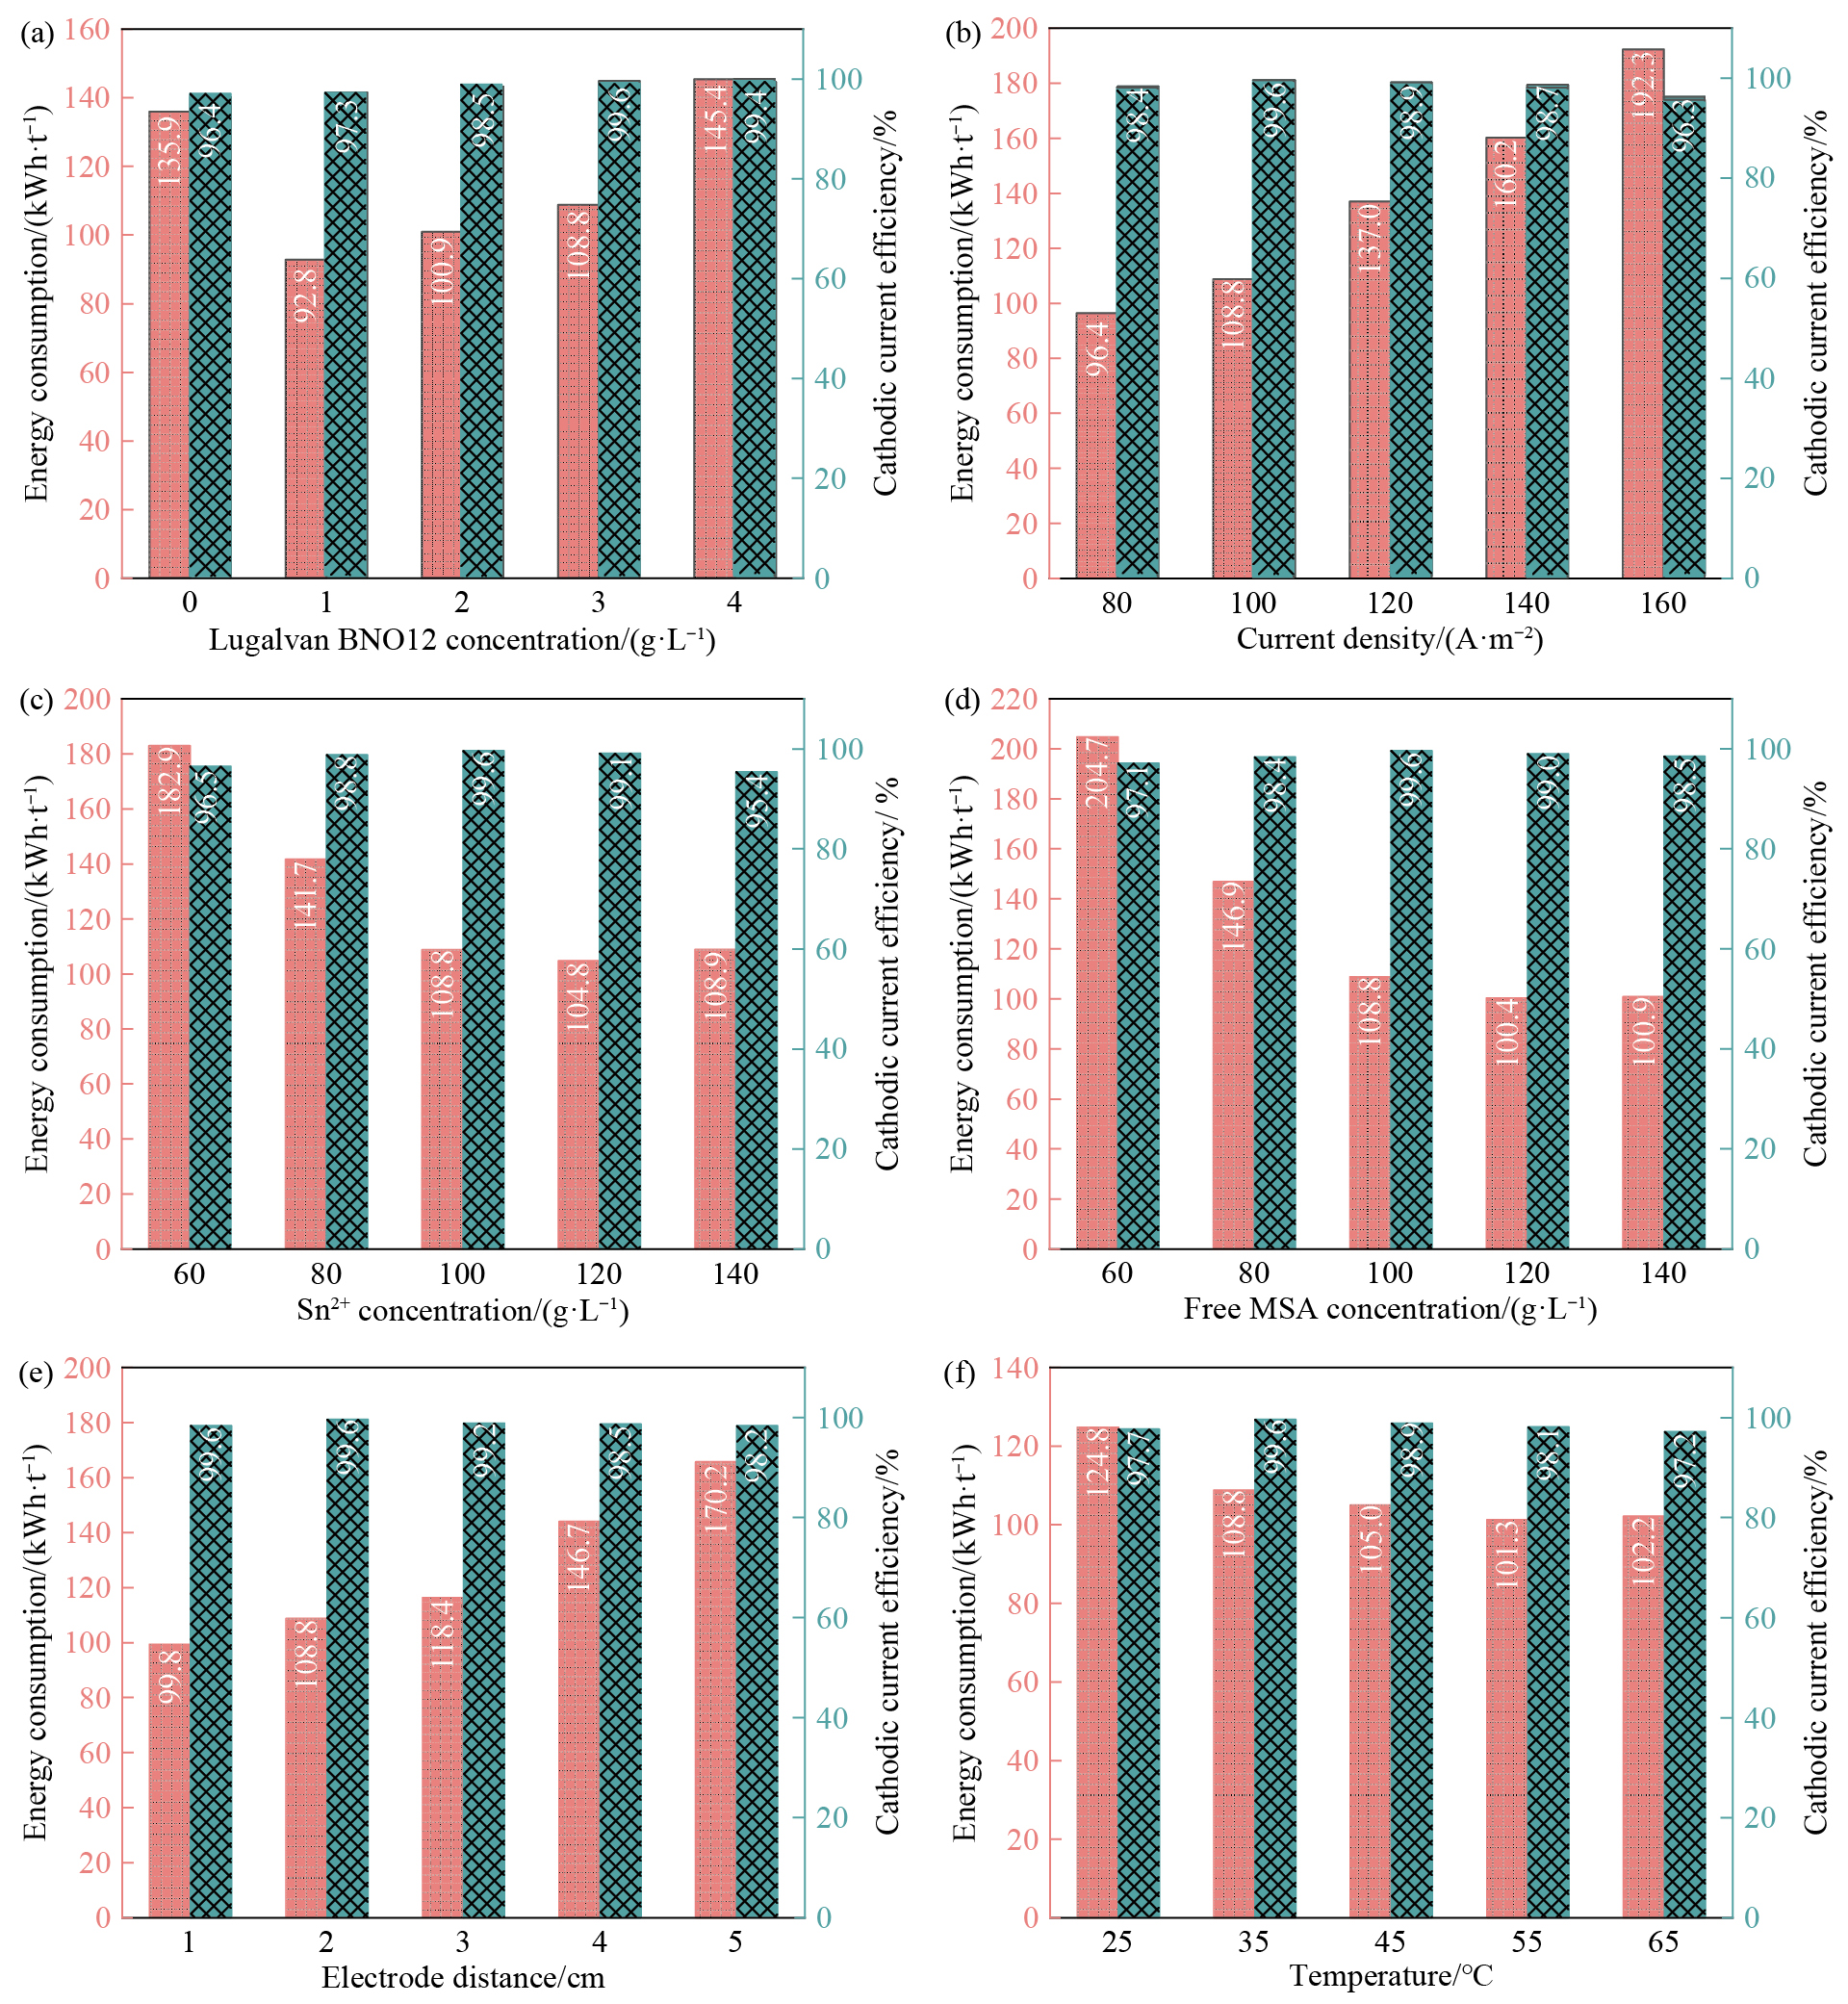
图7(a)显示了不同Lugalvan BNO12浓度对能耗和电流效率的影响,可以看出,在没有添加Lugalvan BNO12时,电流效率为96.4%,能耗为135.9 kWh·t−1。Lugalvan BNO12浓度从1 g·L−1增加到4 g·L−1,能耗从92.8 kWh·t−1增加到145.4 kWh·t−1,电流效率从97.3%先增加到99.6%后稍微降低到99.4%。Lugalvan BNO12浓度在3 g·L−1时达到最大的电流效率99.6%,此时能耗为108.8 kWh·t−1。添加剂浓度增加,能耗升高,可归因于过量的添加剂抑制了Sn在阴极沉积,增大槽电压所致。以上结果表明,适当的Lugalvan BNO12添加剂对降低能耗和提高电流效率具有一定的作用。
图7(b)显示了不同电流密度对能耗和电流效率的影响,可以看出,电流密度越大,能耗越高,这是由于基于Butler-Volmer方程的阳极和阴极过电位增加以及基于欧姆定律的溶液电位增加所致。这些子过程电压共同作用导致总槽电压增加,当阴极电流密度从80 A·m−2增加到100 A·m−2时,阴极电流效率从98.4%增加到99.6%。继续增加电流密度达到160 A·m−2时,电流效率从99.6%降低到96.3%。这是由于浓度极化引起的金属杂质析出的副反应的发生[26]。因此,阴极电流密度以100 A·m−2为宜,在此电流密度下可获得良好的电流效率和较低的能耗性能。
图7(c)为不同Sn2+浓度对能耗和电流效率的影响,随着初始Sn2+浓度从60 g·L−1增加到100 g·L−1,能量消耗从182.9 kWh·t−1降低到108.8 kWh·t−1,而阴极电流效率从96.5%增加到99.6%,这是由于Sn2+的浓度增加降低了Sn还原反应的阻力,增加了析氢的阻力并减弱了其极化。然而,继续增加Sn2+浓度到140 g·L−1时,电流效率从99.6%降低到95.4%,Sn2+浓度过高不会进一步提高电流效率,但会增加溶液的粘度和试剂的损失。因此,对于粗Sn的电解精炼,初始Sn2+浓度为100 g·L−1较为理想。
图7(d)为不同MSA浓度对能耗和电流效率的影响,随着MSA浓度从60 g·L−1增加到140 g·L−1,能耗从204.7 kWh·t−1下降到100.9 kWh·t−1。这是由于添加MSA提高了溶液电导率[27],降低了溶液电压所致。当MSA浓度从60 g·L−1增加到100 g·L−1时,阴极电流效率从97.1%增加到99.6%,继续增加MSA浓度到140 g·L−1,电流效率下降到98.5%,这可能是由于较高浓度的游离MSA促进了析氢的发生。因此,在电流效率和能量消耗之间进行权衡,确定100 g·L−1的MSA浓度在粗Sn的电解精炼是优选的。
图7(e)展示了不同极间距对能耗和电流效率的影响,可以看出,随着极间距从1 cm增加到5 cm,能量消耗从99.8 kWh·t−1增加到170.2 kWh·t−1。阴极电流效率从99.6%降低到98.2%,这归因于增大极间距,溶液阻力的增加,槽电压上升所致。然而,在较短极间距下存在短路的隐患,在较长的极间距下的有较高的能耗,两者之间权衡对比后确定2 cm的极间距更适合于粗Sn的电解精炼。
图7(f)为不同电解液温度对能耗和电流效率的影响,温度从25 ℃升高到55 ℃,能耗从124.8 kWh·t−1下降到101.3 kWh·t−1,电流效率在35 ℃时达到最优值,这归因于温度的升高加速粒子的转移速率降低了反应阻力,从而加速了金属Sn的沉积,降低了槽电压。继续升高温度到65 ℃,电流效率降低到97.2%,这归因于过高的温度会增加阳极在电解液中的溶解度,增加Sn的损失和造成电解液中金属离子积累过快,导致溶液的粘度增加,所以当温度从35 ℃升高到65 ℃时反而降低了电流效率。此外,还应考虑当电解液温度过高时,会加剧电解液的蒸发损失,从而增加电解槽中的酸度,影响电解液组成的稳定性,从而在生产中造成不利影响[26];而且,随着电解液的蒸发,酸雾会排放到空气中,恶化车间的工作环境,造成设备腐蚀;并且较高的温度需要更多能耗维持。综合考虑,为了获得高效电流效率和可接受的低能耗情况下,确定35 ℃适合于粗Sn的电解精炼。
为了更好地阐明各种元素的不同溶解能力,收集了粗Sn阳极中各种元素的标准电极电位(SEP),如图8所示。元素SEP比Sn更正的(Ag,Bi和Sb)不溶并附着在阳极上,其成分为阳极泥的组分。Pb作为与Sn电极电位相近的主要杂质金属,一般呈不溶化合物形式大部分残留在阳极中,或虽有部分溶解但因生成难溶物质而附着在阳极表面上形成阳极泥,少部分进入电解质中。元素SEP比Sn更负的(In,Fe)溶解并保持在电解质中。
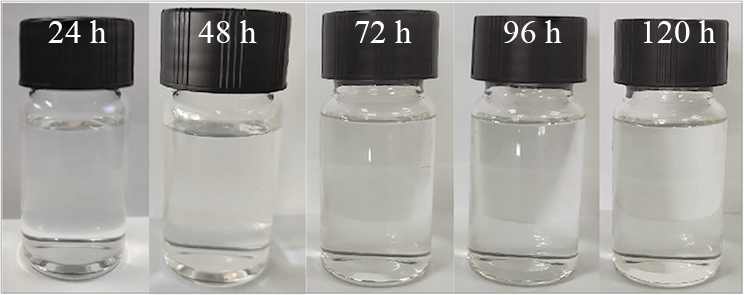
此外,通过观察静置24,48,72,96和120 h下电解液情况,如图9所示,没有发现电解液沉淀和絮状物产生,表明加入Lugalvan BNO12的MSA体系是比较稳定的,Sn(Ⅱ)没有氧化为Sn(Ⅳ)发生水解产生沉淀。Sn(Ⅳ)比Sn(Ⅱ)更容易水解,当Sn(Ⅳ)含量累积达到一定程度就会发生水解产生α-锡酸,α-锡酸会进一步转化为β-锡酸,β-锡酸是具有胶体性质且不溶于酸、碱的白色沉淀,从而致使溶液混浊[28-29];此外β-锡酸能与Sn(Ⅱ)复合生成黄色胶体沉淀,会导致电解液混浊,从而使溶液中Sn(Ⅱ)含量降低,而且会在阴极上进行附着,恶化阴极Sn的质量[30]。
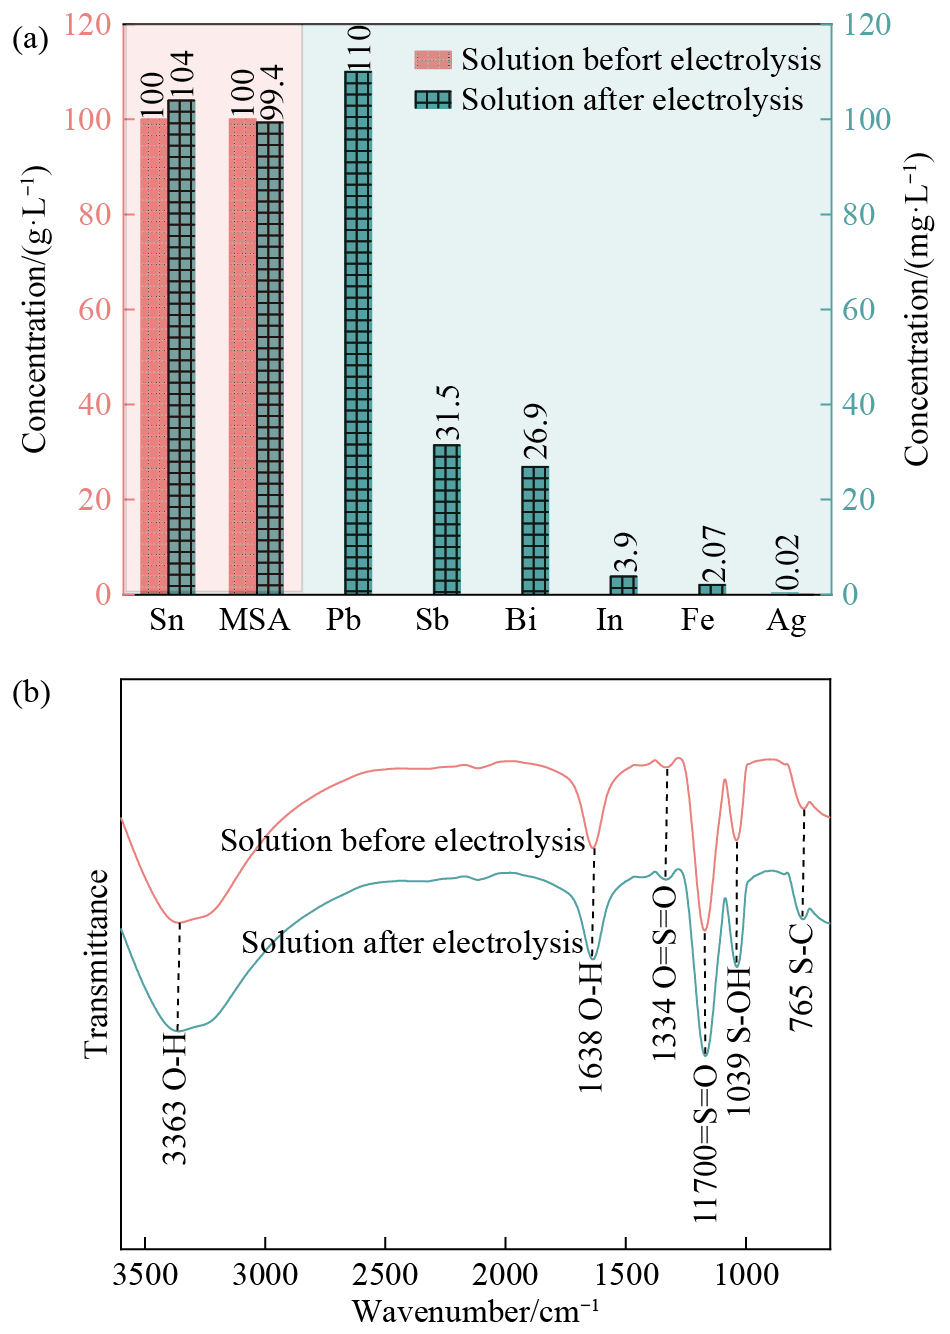
电解前后溶液中成分演变如图10(a)所示,可看出,在电解之后,Sn2+的浓度由100 g·L−1增加到104 g·L−1,游离MSA的浓度降低到99.4 g·L−1,并且杂质元素Pb,Sb,Bi,In,Fe和Ag在电解质中积累。电解前后MSA电解液的红外光谱图如图10(b)所示,在1334和1170 cm–1处的峰对应于O=S=O的伸缩振动,1039 cm–1处的峰对应于S–OH键的伸缩振动,765 cm–1处的峰对应于S–C键的伸缩振动。结果显示MSA电解液在电解精炼过程之前和之后的官能团的峰位置和强度保持一致,表明在MSA电解质上没有发生Lugalvan BNO12降解。以上结果表明MSA电解液体系具有优异的稳定性。但在多次电解循环后,需要去除杂质离子、补充消耗的添加剂、酸和Sn2+。
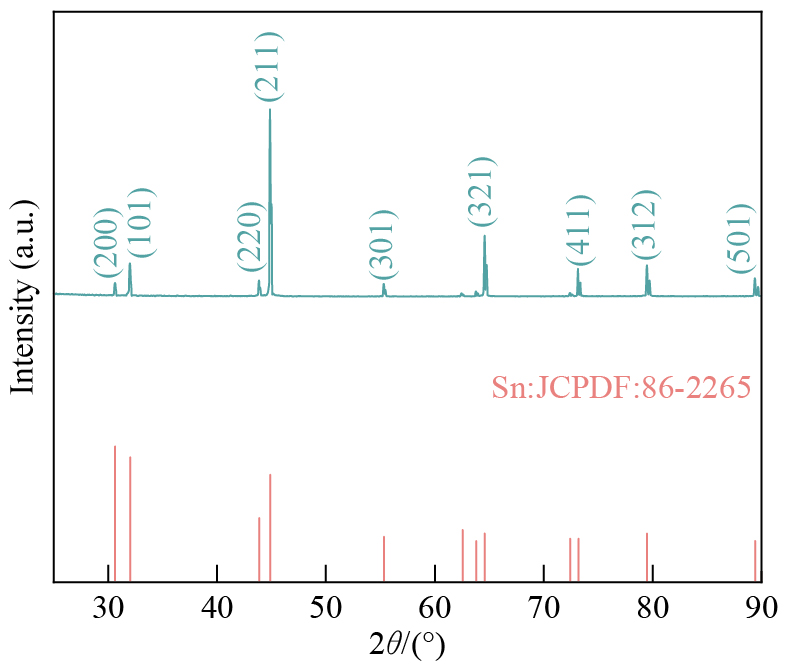
采用X射线衍射(XRD)对阴极产物的物相进行分析,结果如图11所示。位于30.6°,32.0°,43.9°,44.9°,55.3°,64.6°,73.2°,79.5°和89.4°的衍射峰分别对应着Sn的(200),(101),(220),(211),(301),(321),(411),(312)和(501)晶面(JCPDF:86-2265)。此外,并未发现有其他峰的存在,表明电沉积的沉积物为纯Sn。
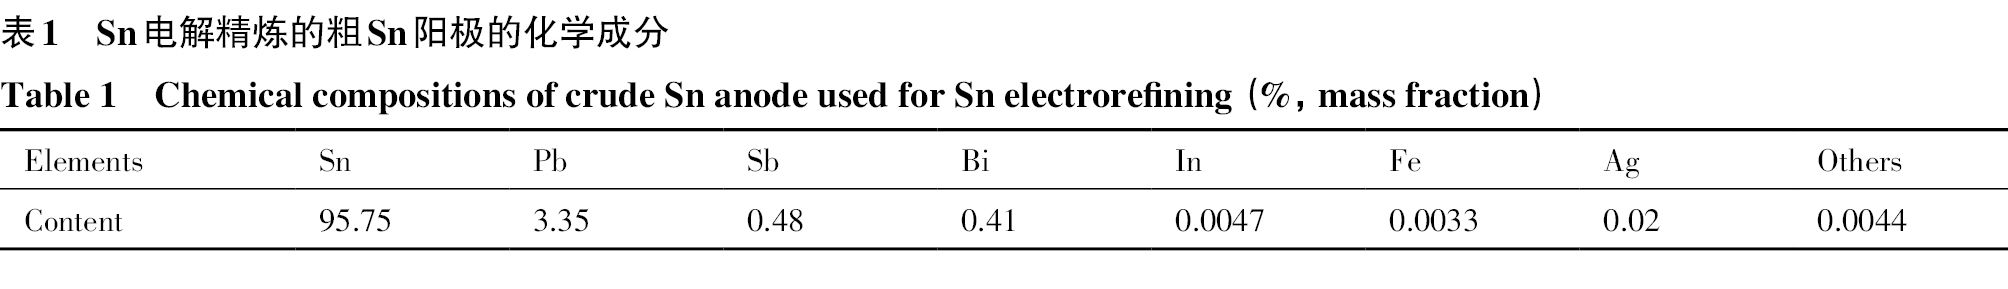
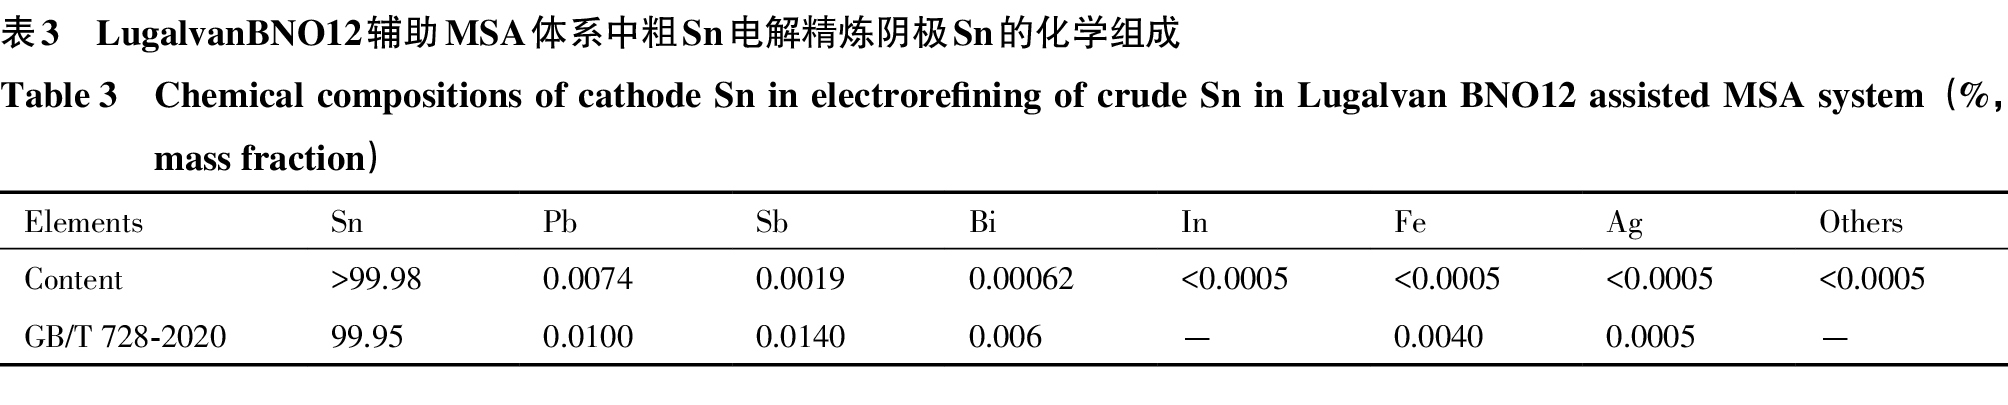
利用电感耦合等离子体发射光谱仪(ICP)对在最优工艺条件(Sn2+浓度为100 g·L−1,甲基磺酸浓度为100 g·L−1,Lugalvan BNO12浓度为3 g·L−1,阴极电流密度为100A·m−2,极间距为2 cm,电解温度为35 ℃)下的产品进行了成分检测,结果如表3所示。Sn纯度大于99.98%,达到牌号99.95、级别AA级锡锭国家标准(GB/T 728-2020)。
Walsh F C,Low C T J. A review of developments in the electrodeposition of tin[J].Surface and Coatings Technology,2016,288:79.
Liu P,Sivakov V. Tin/Tin oxide nanostructures:formation,application,and atomic and electronic structure peculiarities[J].Nanomaterials,2023,13(17):2391.
Meng Z C,Gao L Y,Liu Z Q. Synthesis of Sn nanowire by template electrodeposition and its conversion into Sn nanosolder[J].Materials Characterization,2020,163:110278.
Wang Z W,Cheng M Q,Bu J J,Cheng L,Ru J J,Hua Y X,Wang D. Understanding the electrochemical behavior of Sn(II)in choline chloride-ethylene glycol deep eutectic solvent for tin powders preparation[J].Advanced Powder Technology,2022,33(8):103670.
Lodge Andrew W,Hasan M M,Bartlett P N,Beanland R,Hector A L,Kashtiban R J,Levason W,Reid G,Sloan J,Smith D C,Zhang W. Electrodeposition of tin nanowires from a dichloromethane based electrolyte[J].RSC Advances,2018,8(42):24013.
Qu J J,Xiang C L,Chang C,Zhu S J,Huang T X,Liu Y J,Xia X B,Yang S H,Wang C H,Chen Y M. Bridging the gap to practicality:a green methanesulfonic acid system enhanced with synergistic additives for efficient and high-quality lead electro-refining[J].Separation and Purification Technology,2024,348:127743.
Chang C,Yang S H,Dai J,Li J,Fu C P,Cui J T,Zeng W Z,Liu H,Qi J Q,Jin W,Chen Y M. Clean and efficient preparation of metallic bismuth from methane-sulfonate electrolyte in the membrane electrolysis cell[J].Journal of Environmental Chemical Engineering,2024,12(3):112798.
Jin B,Dreisinger D B. A green electrorefining process for production of pure lead from methanesulfonic acid medium[J].Separation and Purification Technology,2016,170:199.
Balaji R,Pushpavanam M. Methanesulphonic acid in electroplating related metal finishing industries[J].Transactions of the IMF,2003,81(5):154.
Low C T J,Walsh F C. The stability of an acidic tin methanesulfonate electrolyte in the presence of a hydroquinone antioxidant[J].Electrochimica Acta,2008,53(16):5280.
Walsh F C,Ponce de León C. Versatile electrochemical coatings and surface layers from aqueous methanesulfonic acid[J].Surface and Coatings Technology,2014,259:676.
Binnemans K,Jones P T. Methanesulfonic acid (MSA)in hydrometallurgy[J].Journal of Sustainable Metallurgy,2023,9(1):26.
Xiang C L,Zhu S J,Song J B,Li Y G,Luo T,Chang C,Qu J J,Yang S H,Wang C H,Chen Y M. Green electrorefining of crude lead with high-quality deposits in an additive-assisted methanesulfonic acid system[J].ACS Sustainable Chemistry & Engineering,2022,10(34):11223.
Kong D L,Zheng Z,Meng F Y,Li N,Li D Y. Electrochemical nucleation and growth of cobalt from methanesulfonic acid electrolyte[J].Journal of the Electrochemical Society,2018,165(16):D783.
Chang C,Yang S H,Liu S S,Wang H H,Liu H,Qu J J,Jin W,Wang C H,Chen Y M. Energy-efficient and green extraction of bismuth metal in methanesulfonic acid-based membrane electrochemical systems[J].ACS Sustainable Chemistry & Engineering,2023,11(20):7851.
Su C,Zhang W,Ghali E,Houlachi G. Electrochemical investigation of electrolyte composition and electrolysis parameters during zinc electrowinning[J].Journal of Applied Electrochemistry,2017,47(8):941.
Tripathy B C,Das S C,Hefter G T,Singh P. Zinc electrowinning from acidic sulfate solutions:part I:effects of sodium lauryl sulfate[J].Journal of Applied Electrochemistry,1997,27(6):673.
Mohanty U S,Tripathy B C,Singh P,Das S C. Effect of pyridine and its derivatives on the electrodeposition of nickel from aqueous sulfate solutions. Part II:polarization behaviour[J].Journal of Applied Electrochemistry,2001,31(9):969.
Yang Y T,Wang J L,Wang X B,Wei J L,Tong X N,Xu R D,Yang L J. Electrochemistry of tin deposition from methanesulfonic acid[J].Metals,2024,14(1):87.
 顶部