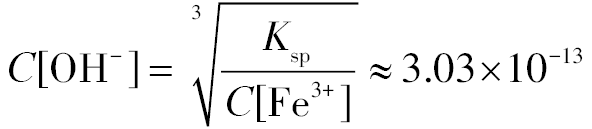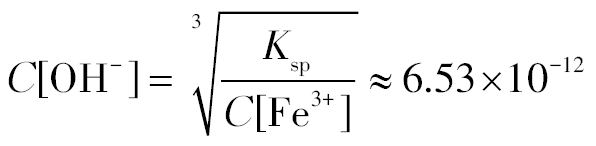目录图表
锰银矿是中国重要的伴生银矿资源类型之一[1],具有资源禀赋差异大、矿石性质复杂和选冶难度大等特点,随着近年来选冶技术的进步,已有少量的富矿得以开发[2],但整体资源利用率较低。目前针对难处理锰银矿的研究主要侧重于锰矿物的还原浸出理论及工艺开发[3–4],由于银是痕量级元素[5–7],在微纳尺度表征难度较大,银的浸出行为尚不明晰[8],需进一步深入研究。
陆地含银锰矿物主要成分为MnO2,主要以锰氧八面体为基础晶体结构[9],进而形成层状结构的水锰矿和兰西锰矿、一维隧道结构的软锰矿、二维隧道结构的铅锰矿和隐钾锰矿、三维隧道结构的钙锰矿。银、铅、铜等金属离子在成矿过程中进入孔道结构中[10],形成复杂的锰多金属矿物集合体。工艺矿物学研究中,通常将锰矿物中银的赋存状态定性为4种形式,分别为可见独立银矿物、类质同象分布在锰矿物晶格中、几乎不可见的微细粒包裹体和离子吸附[11]。除了在扫描电镜(SEM)下可见的独立银矿物,其他3种形式的银与锰矿物结合关系均较为密切,分布极不均匀,规律性较差,难以通过物理方法定量分析,增加了资源利用难度。在锰银矿湿法冶金过程中[12],将酸性不溶的+4价锰[13–18],还原为可溶的+2价锰离子是现有工艺的核心原理[19–22]。通常采用“还原酸浸锰-固液分离-中和调浆-氰化浸出银”的技术路线[23–28],但是随着锰矿物被溶解,银矿物和结合的银离子会失去载体被解离出来,因此确保被解离的银进入酸浸渣,从而被后续的氰化工艺回收,是该类资源高效回收的前提[29–31],其中主要难点在于减少微细银颗粒在酸浸液中的流失。
因此,本文以典型的Mn-Ag共生矿为研究对象,在“硫酸-铁系还原剂”体系下进行浸出实验,探讨银在不同酸碱度条件下的宏观浸出规律,再结合电位-pH和溶液化学分析查明影响银回收的主要物质组分,据此推测出银的浸出行为模型,并通过酸浸渣的扫描电镜-能谱(SEM-EDS)分析证明该理论模型的合理性,为难处理锰银矿资源的高效利用提供理论支撑。
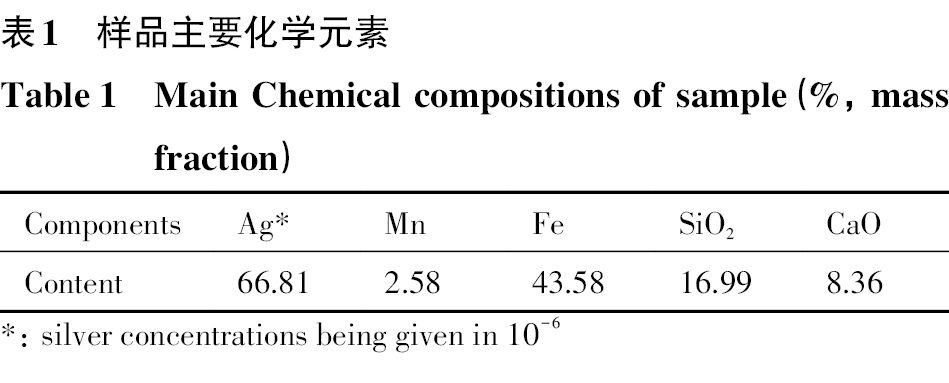
实验样品取自云南某铁锰银多金属矿的地表氧化矿,原矿经颚式破碎机破碎至15 mm以下,再经过辊式破碎机和振动筛闭路循环的破碎系统统一破碎至2 mm以下,经过混匀缩分后备用。制备好的样品采用实验室锥形球磨机磨矿至-0.074 mm占70%,经过ZQS-I型高梯度磁选机,在2 mm钢棒磁介质、磁场强度为0.8 T、脉动冲次为120 r·min−1、冲程为20 mm的条件下,分离出含锰银的强磁产品,作为浸出实验和分析样品。样品主要元素含量测定结果见表1。可见,样品含Ag为66.81×10⁻⁶,含Mn为2.58%,Mn和Ag含量较低,主要元素为Fe,含量为43.58%,此外SiO2含量为16.99%,CaO含量为8.36%。
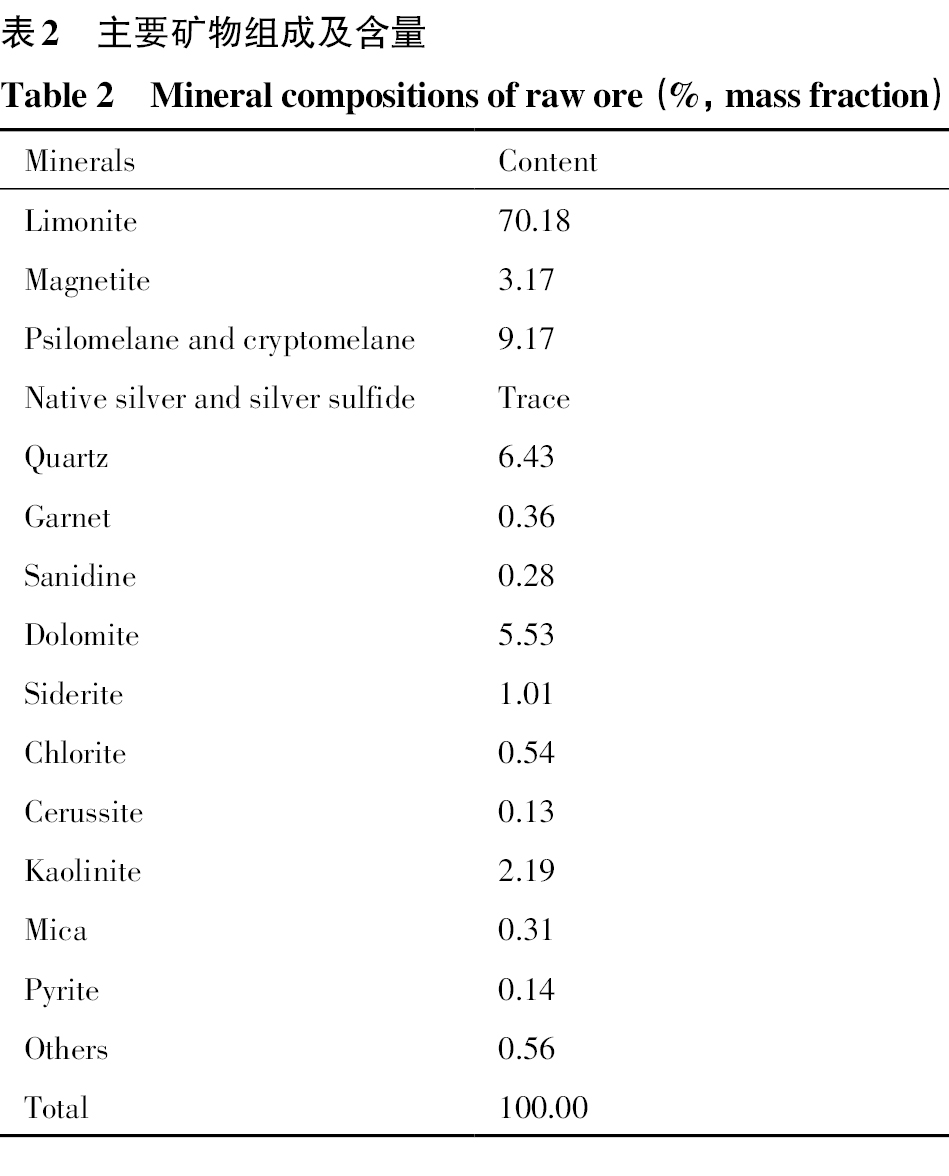
通过矿物自动检测仪(MLA)测定的矿物组成结果见表2,自然银和硫化银等银矿物含量较低,无法通过SEM进行定量分析,样品中大部分矿物为褐铁矿,含量达到70.18%,其次是锰矿物,含量为9.17%,脉石矿物以石英、白云石为主。
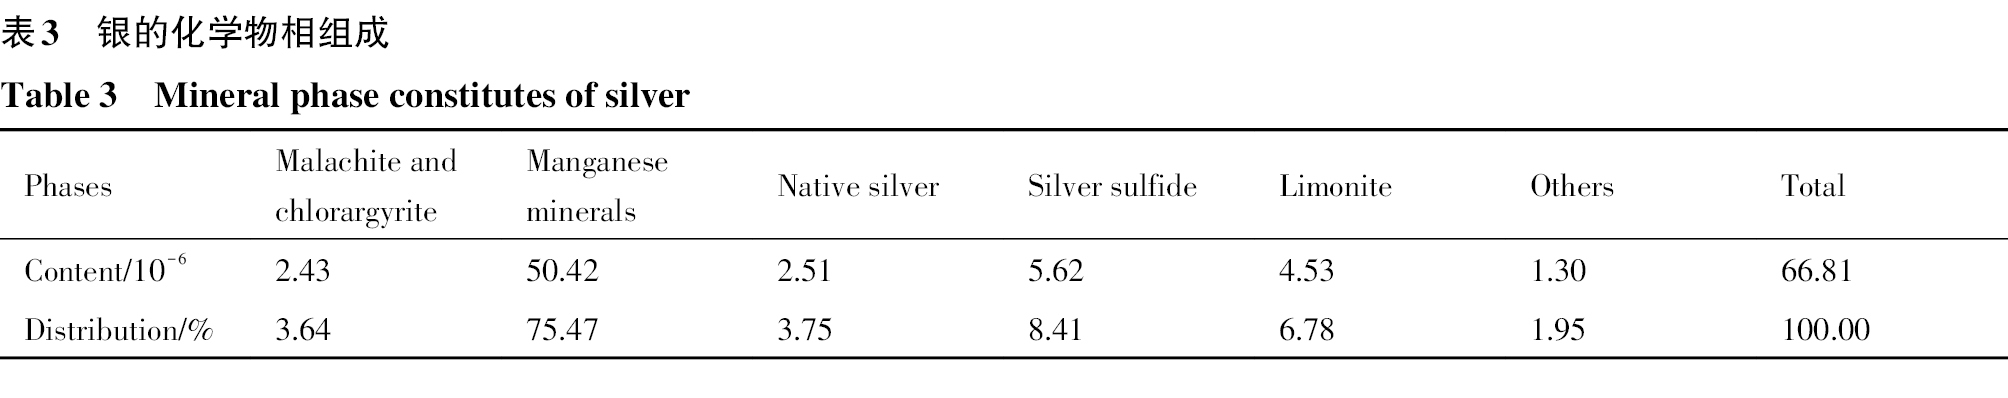
实验样品中银化学物相分析结果见表3。结果表明,与锰结合的银占有率为75.47%,为银的主要分布矿物,此部分银的回收需要破坏锰矿物结构,自然银和辉银矿为独立银矿物需要采用氰化法回收,褐铁矿中银和其他矿物中的银较难回收。
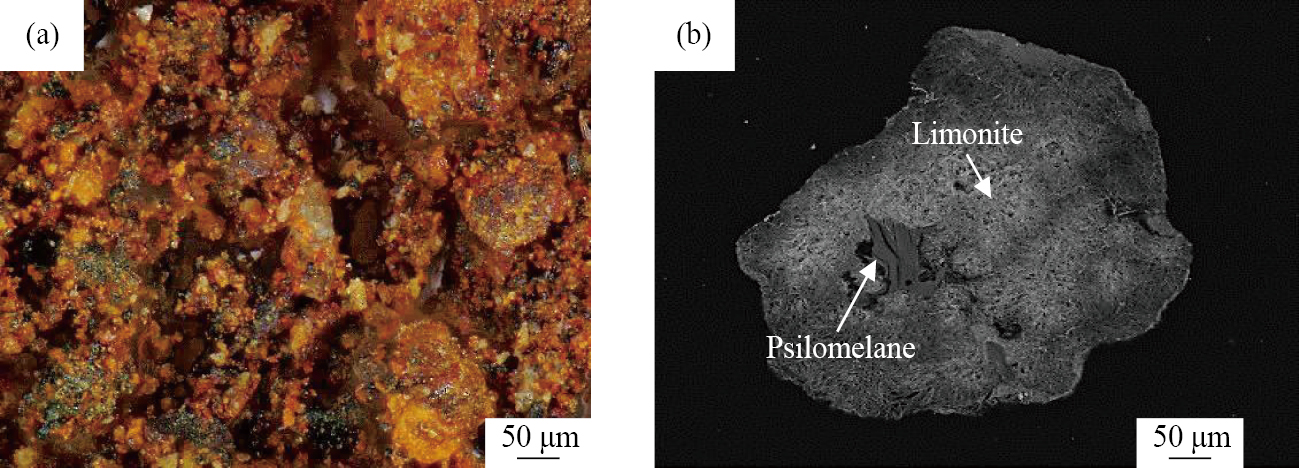
样品的三维(3D)视频显微镜图像和SEM图像如图1所示。可以看出,矿样由于风化作用,整体多成蜂窝状、胶状结构,可以观察到褐铁矿和锰矿物共生关系十分密切,且结构松散,锰矿物(psilomelane)常在褐铁矿(limonite)的溶蚀孔洞中嵌布,褐铁矿的孔洞中充填着铅硬锰矿,但整体少见银矿物。
样品的化学分析均在广东省科学院内部完成,铁含量采用容量法进行分析,银和锰的化验采用原子吸收仪,分析设备工作参数为:灯丝电流为3 mA,燃烧器高度为5~7 mm,空气压力为0.3 MPa,空气流量为7 L·min−1,乙炔气体压力为0.09 MPa,乙炔流量为1 L·min−1。银物相分析根据选择性溶解原理,分步溶解不同状态的银,再采用原子吸收仪定量分析。
样品的矿物组成及含量分析在广东省科学院内部完成,分析仪器及软件为MLA650,进行样品矿物数据的采取和自动分析,MLA650系统中SEM的型号为FEI Quanta 650,主要工作参数为:加速电压为20 kV,工作距离为10 mm,时间常数为6.4 s。
酸浸实验每次称取200 g物料和20 kg·t−1用量的还原铁粉,混合加入900 ml烧杯中,然后按照液固比2∶1加入稀硫酸,通过改变稀硫酸的配制浓度实现浸出pH的变化。浸出搅拌器型号为IKA-RW20型,工艺参数为常温常压,浸出时间为2 h,转速为450~500 r·min−1,叶轮尺寸为Φ35 mm(四桨直线型)。浸出后的矿浆进行抽滤获得浸出渣和浸出液,浸出渣干燥称重后作为氰化实验的给料。所用还原铁粉的生产厂家为广州化学试剂厂,铁含量大于98.5%,粒度为-0.074 mm。
氰化实验单次称取150 g干燥后的酸浸渣,实验设备为XJT Ⅱ型浸出搅拌机,银浸出剂为氰化钠,用量为3000 g·t−1,保护碱为氧化钙,实验工艺参数为:液固比为2∶1,pH为9~10,搅拌转速为1300 r·min−1,浸出时间为36 h,浸出后的矿浆进行过滤、干燥,在浸出渣中分析银的含量,得到银的氰化浸出率。
采用硫酸-铁还原法进行锰的化学浸出,最终反应完全的化学方程式为3MnO2+2Fe+6H2SO4=3MnSO4+Fe2(SO4)3+6H2O。结合态的银在锰矿物被溶出后失去载体,理论上会以Ag+的形式进入液相,与SO42−结合,生成Ag2SO4,离子反应方程式为2Ag++SO42−=Ag2SO4(微溶)。硫酸银微溶于稀硫酸,溶于浓硫酸、硝酸和氨水。因此,在本文研究的浸出体系下,银理论上会沉淀至浸出渣,再通过氰化浸出回收。
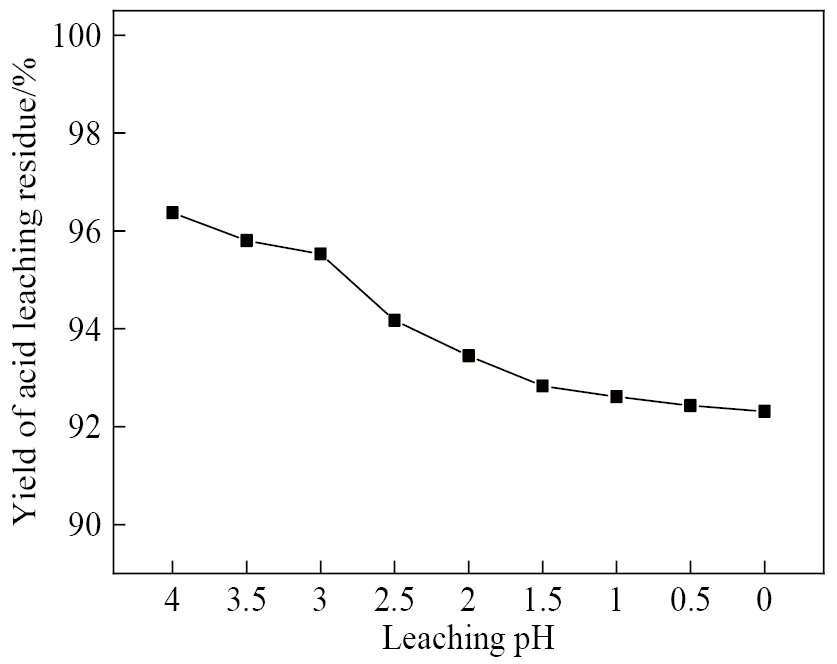
样品中可被酸溶解的矿物除锰外,还有方解石、白云石等含钙镁的碱性脉石,铁氧化物也可能少量与硫酸反应溶解,浸渣产率是计算银回收率的重要数据,因此需考查酸浸pH对酸浸渣产率的影响,如图2所示,可见,随着浸出pH降低,浸出渣产率也随之降低;在酸浸终值pH为3时,产率为95.53%;pH小于3之后,下降幅度较明显;在pH为1之后趋于稳定。
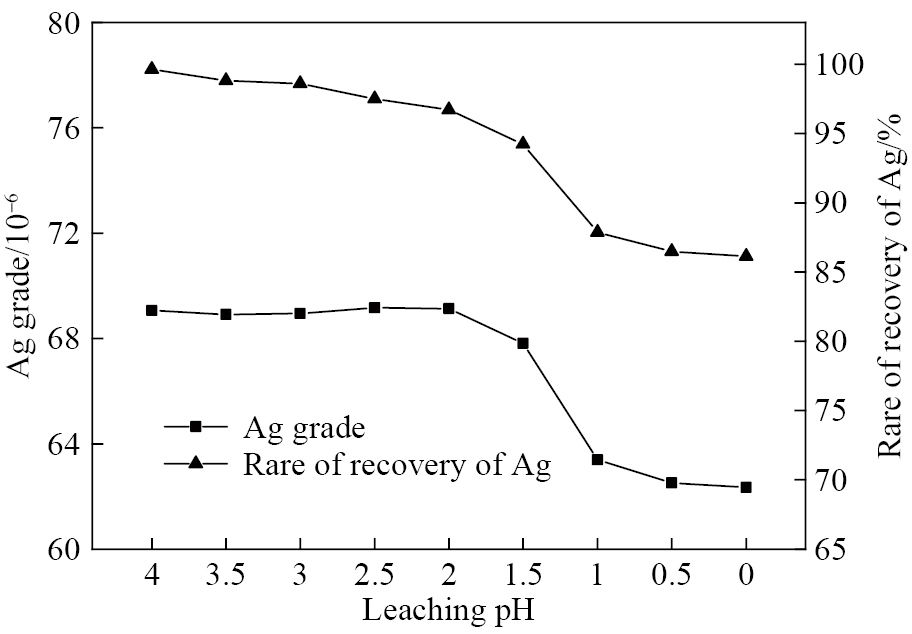
在不同浸出pH下获得的酸浸渣,其银品位和银回收率关系如图3所示。可以看出,在浸出pH为4~3时,酸浸渣银品位稳定在(68~69)×10−6,浸渣中银回收率接近99%,损失率约为1%;但随着浸出pH的进一步降低,银回收率逐渐降低;特别是在pH低于2之后,银品位和回收率降低较明显,特别是pH小于0.5之后,银回收率仅为86.13%,损失较严重。
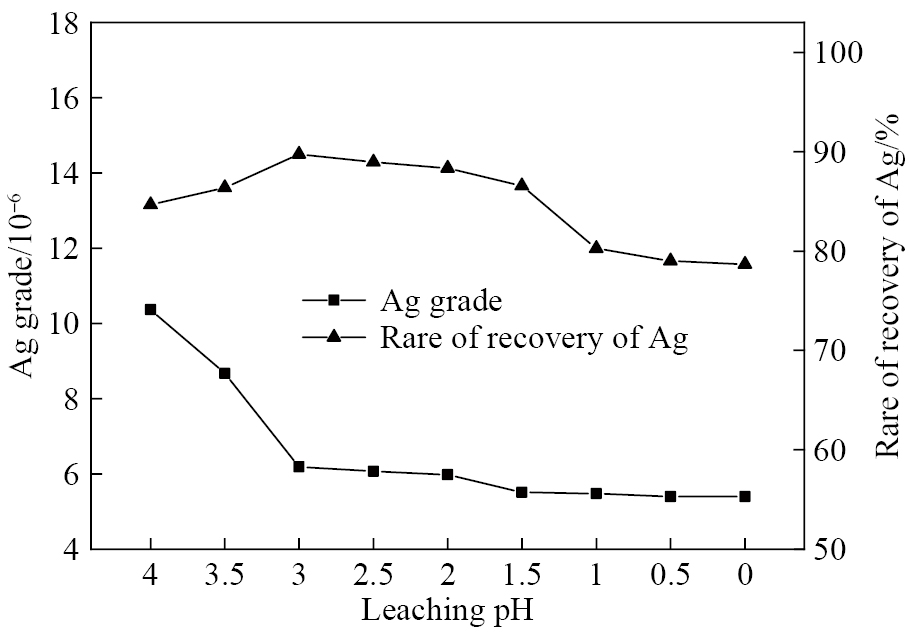
针对不同pH下获得的酸浸渣进行氰化浸出实验,银回收率为对原矿的总回收率,如图4所示。结果表明,在酸浸pH为4~3.5时,最终氰化渣银品位为(8~11)×10−6,银总回收率仅约为85%,由于酸浸pH较高,锰银矿物的化学解离不充分,导致银氰化浸出率较低。在酸浸pH为3时,银回收率达到最高值,随着pH进一步降低,银总回收率明显降低,其主要原因是在酸浸过程中损失了大量的银。关于银损失的原因,需要从新生硫酸银的理化性质,以及硫酸银进入到酸浸渣的过程,展开理论分析。
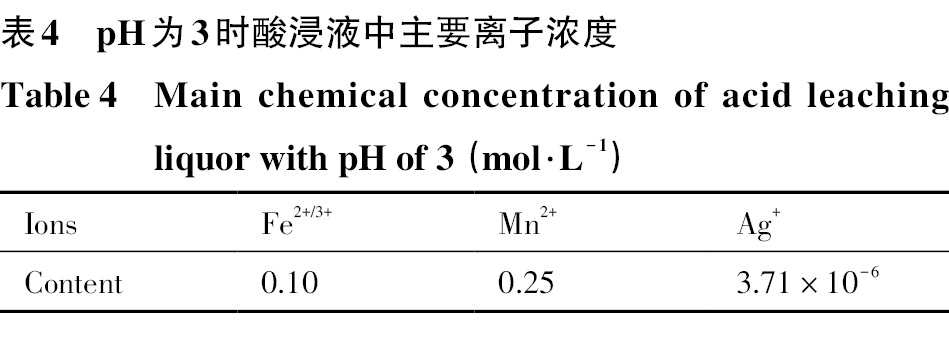
pH为3时酸浸液的主要离子浓度见表4。在酸浸pH为3时,其酸浸液中主要离子为铁离子和锰离子,银离子含量极低,小于1×10⁻⁵ mol·L−1,可认为已经完全沉淀。由于原子吸收光谱不能检测出酸浸液中微小银颗粒的含量,并且浸出液中银含量极低,分析误差也较大,因此很难根据酸浸液中的银含量表征银的浸出行为,需从铁和锰的浸出机制入手,揭示与银的作用关系。
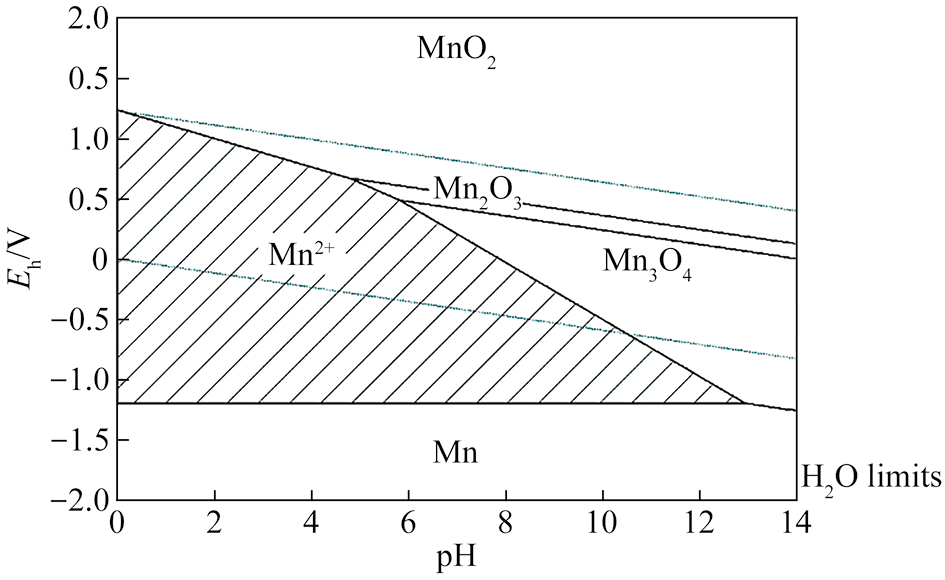
根据浸出液中的铁、锰离子浓度,带入HSC Chemistry软件进行电位-pH(Eh-pH)计算,25 ℃下Mn-H2O系的电位-pH分析结果见图5。如图5中阴影部分所示,酸浸液中的Mn2+甚至在碱性环境下时,仍然具有良好的可溶性,因此不会对酸浸液的组分状态造成较大的影响,但是铁的元素价态和可能生成的物质更加复杂,需要详细分析。
在“H2SO4-Fe”体系下,锰还原浸出过程中与铁相关的主要反应方程式为:[empty formula](1)[empty formula](2)[empty formula](3)[empty formula](4)[empty formula](5)[empty formula](6)[empty formula](7)
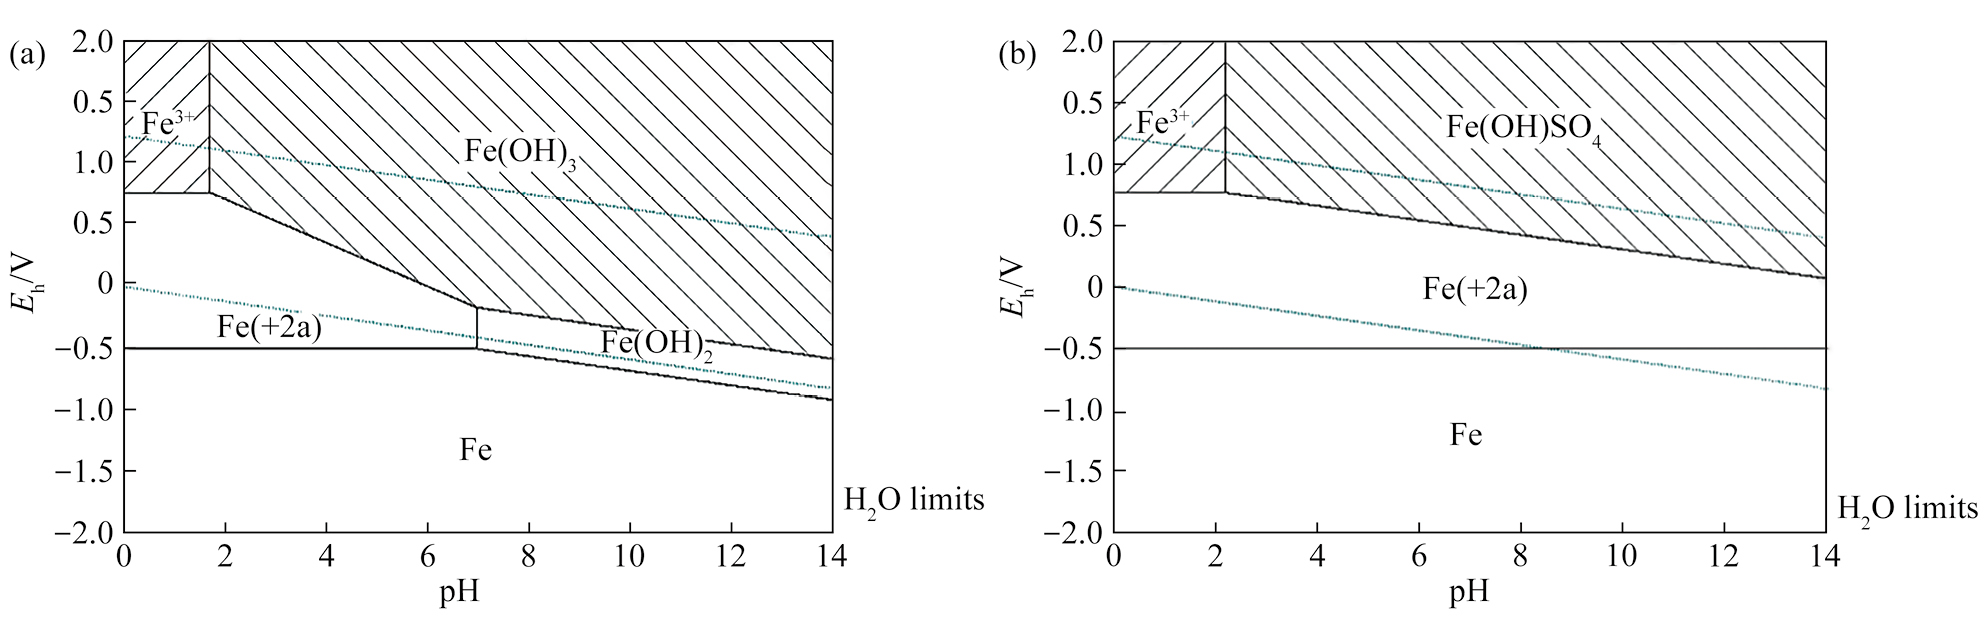
式(1~7)表明,铁粉与硫酸中的H+反应生成具有较强还原能力的Fe2+,Fe2+再与锰矿物中的主要组分MnO2反应,使Mn溶解,在酸用量不足的条件下,会生成Fe(OH)SO4和Fe(OH)3胶体或沉淀,在酸过量的条件下铁胶体沉淀物会与H+和SO42−反应生成Fe2(SO4)3再溶解,同时Fe2+或Fe3+会水解生成Fe(OH)2和Fe(OH)3沉淀。据此进行Fe-H2O系的电位-pH分析,结果如图6所示,重点关注Fe(OH)SO4和Fe(OH)3的理论生成条件。结果表明,在pH约大于2时,会生成Fe(OH)SO4和Fe(OH)3胶体或沉淀,在pH约小于2的条件下,Fe以离子的形式存在。
为了进一步确定Fe(OH)3沉淀的形成条件,根据Fe(OH)3的溶度积(Ksp)进行溶液化学计算。已知在25 ℃的条件下,Ksp[Fe(OH)3]=2.79×10−39,实际分析溶液中的Fe3+浓度C[Fe3+]≈0.1 mol·L−1。则开始沉淀时的计算结果为:(8)[empty formula](9)
因此,Fe(OH)3开始沉淀的理论pH约为1.48。
完全沉淀时,需达到以下条件C[Fe3+]<1×10⁻⁵ mol·L−1。(10)[empty formula](11)式中,C[OH−]为氢氧根浓度,mol·L−1;C[Fe3+]为Fe3+浓度,mol·L−1。
因此,Fe(OH)3沉淀完全的理论pH约为2.82。
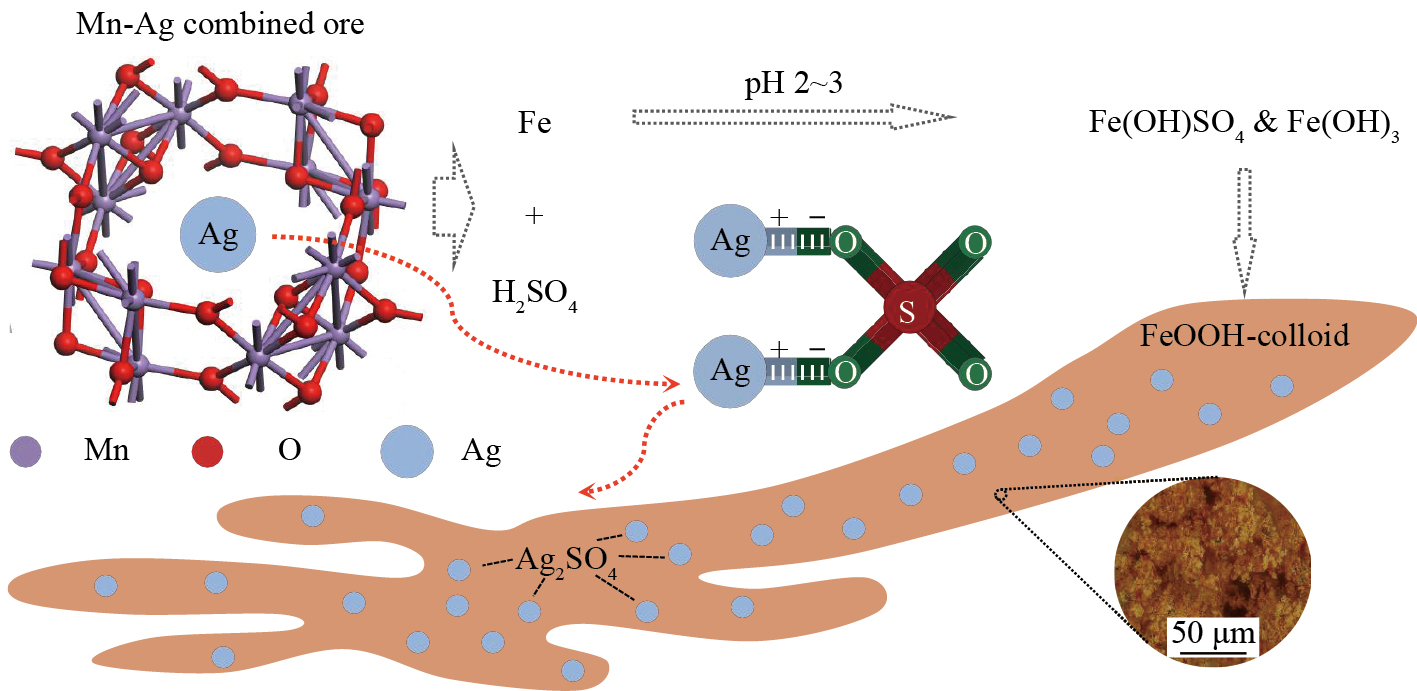
根据铁的浸出机制研究结果可知,当酸浸pH小于2时,铁主要以可溶的离子形式存在,主要为Fe2(SO4)3组分,结合浸出实验结果,表明该组分不利于新生的硫酸银沉淀进入酸浸渣回收。当酸浸pH为2~3时,反应主要生成的是碱式硫酸铁[Fe(OH)SO4]和氢氧化铁[Fe(OH)3],两种物质通常具有良好的吸附效能,在生成胶体至沉淀完全的动态过程中,理论上可以起到吸附硫酸银的作用,更有利于硫酸银在酸浸渣中回收,据此推测设计出铁胶体与银的聚沉捕集原理模型示意图,如图7所示。
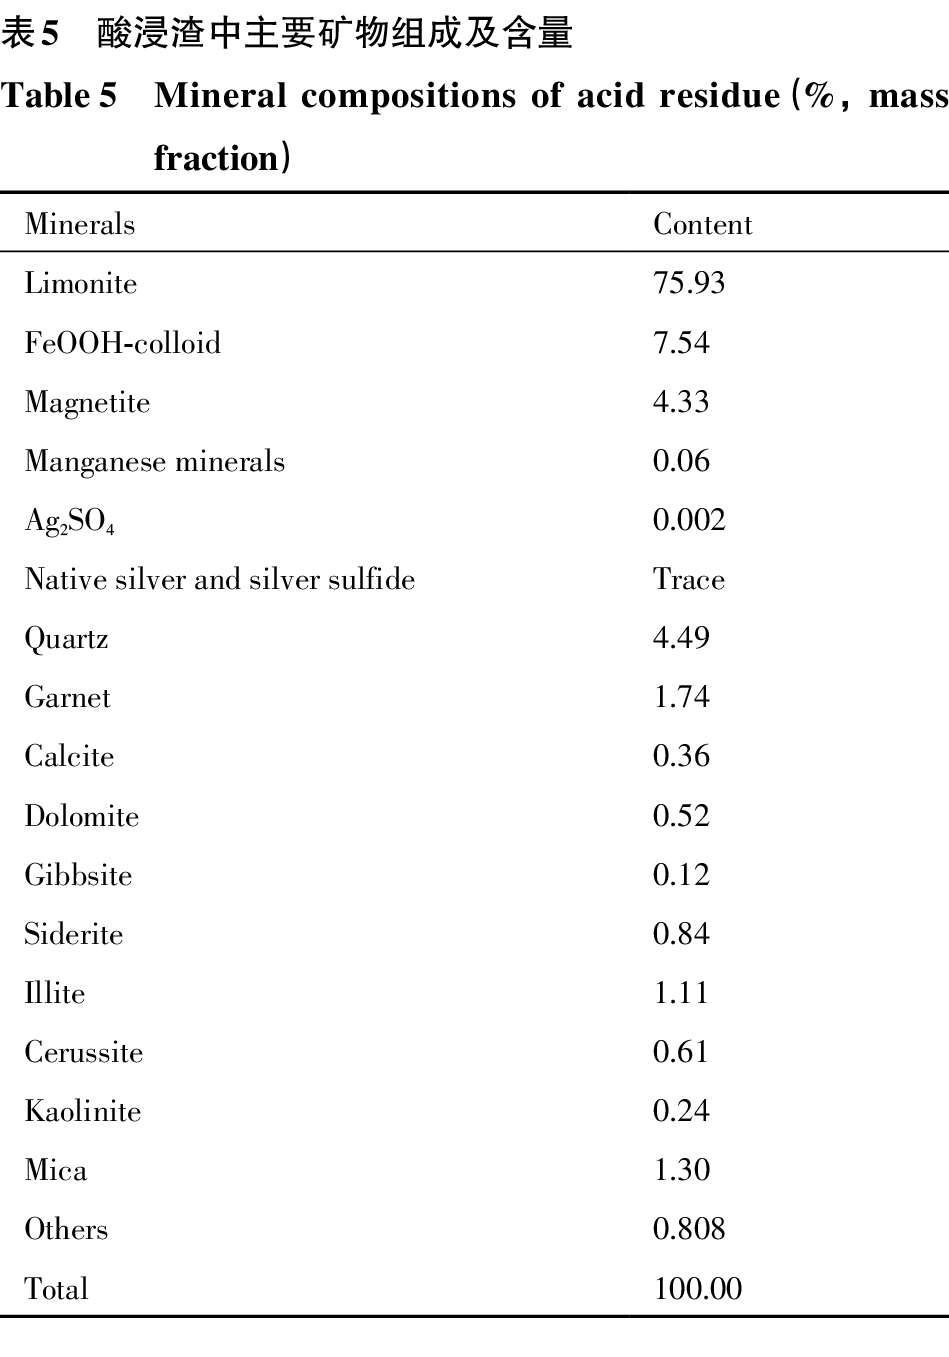
针对酸浸渣采用MLA进行了主要矿物组成及含量分析,结果见表5。结果表明,胶态羟基氧化铁(FeOOH-colloid)为酸浸反应的新生成物质,矿物量为7.54%,进一步分析为Fe(OH)3等胶体沉淀物发生陈化反应后的最终产物,但物质粒度极微细,MLA系统软件会自动识别为胶态(colloid),因此判定FeOOH-colloid为铁胶体。硫酸银和其他金银矿物含量极低,无法定量分析。
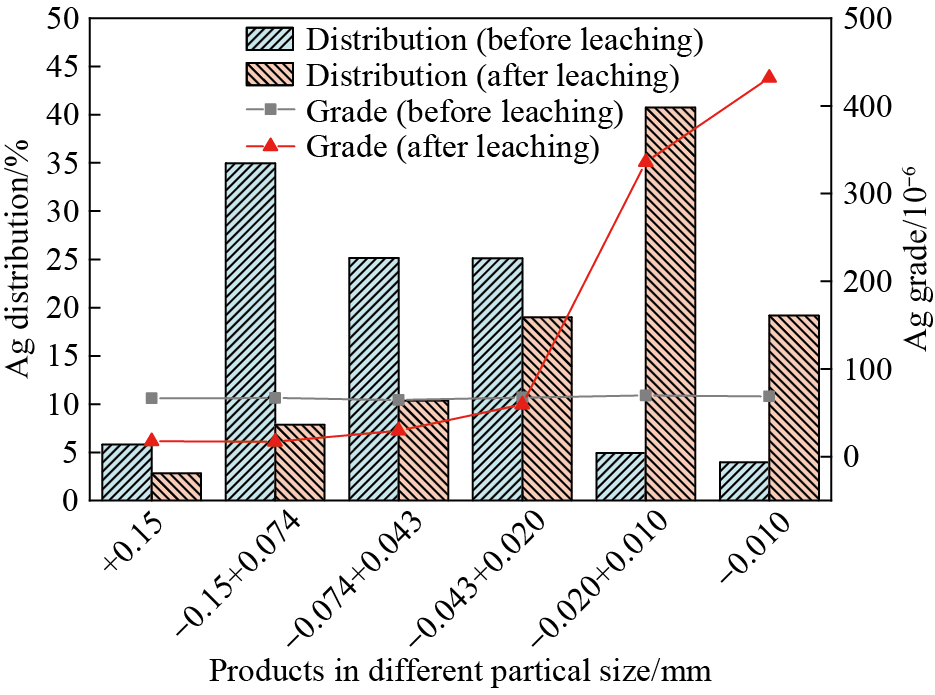
针对酸浸渣进行了粒度组成及银金属分布率的分析,并列举了浸出前样品的相关数据进行对比,结果见图8。结果表明,浸出后酸浸渣中银的金属占有率主要集中在–0.020 mm的微细粒级,特别是–0.010 mm粒级银含量高达432×10−6,较浸出前有较大幅度提高,富集现象较明显,说明新生硫酸银的粒度普遍偏细。
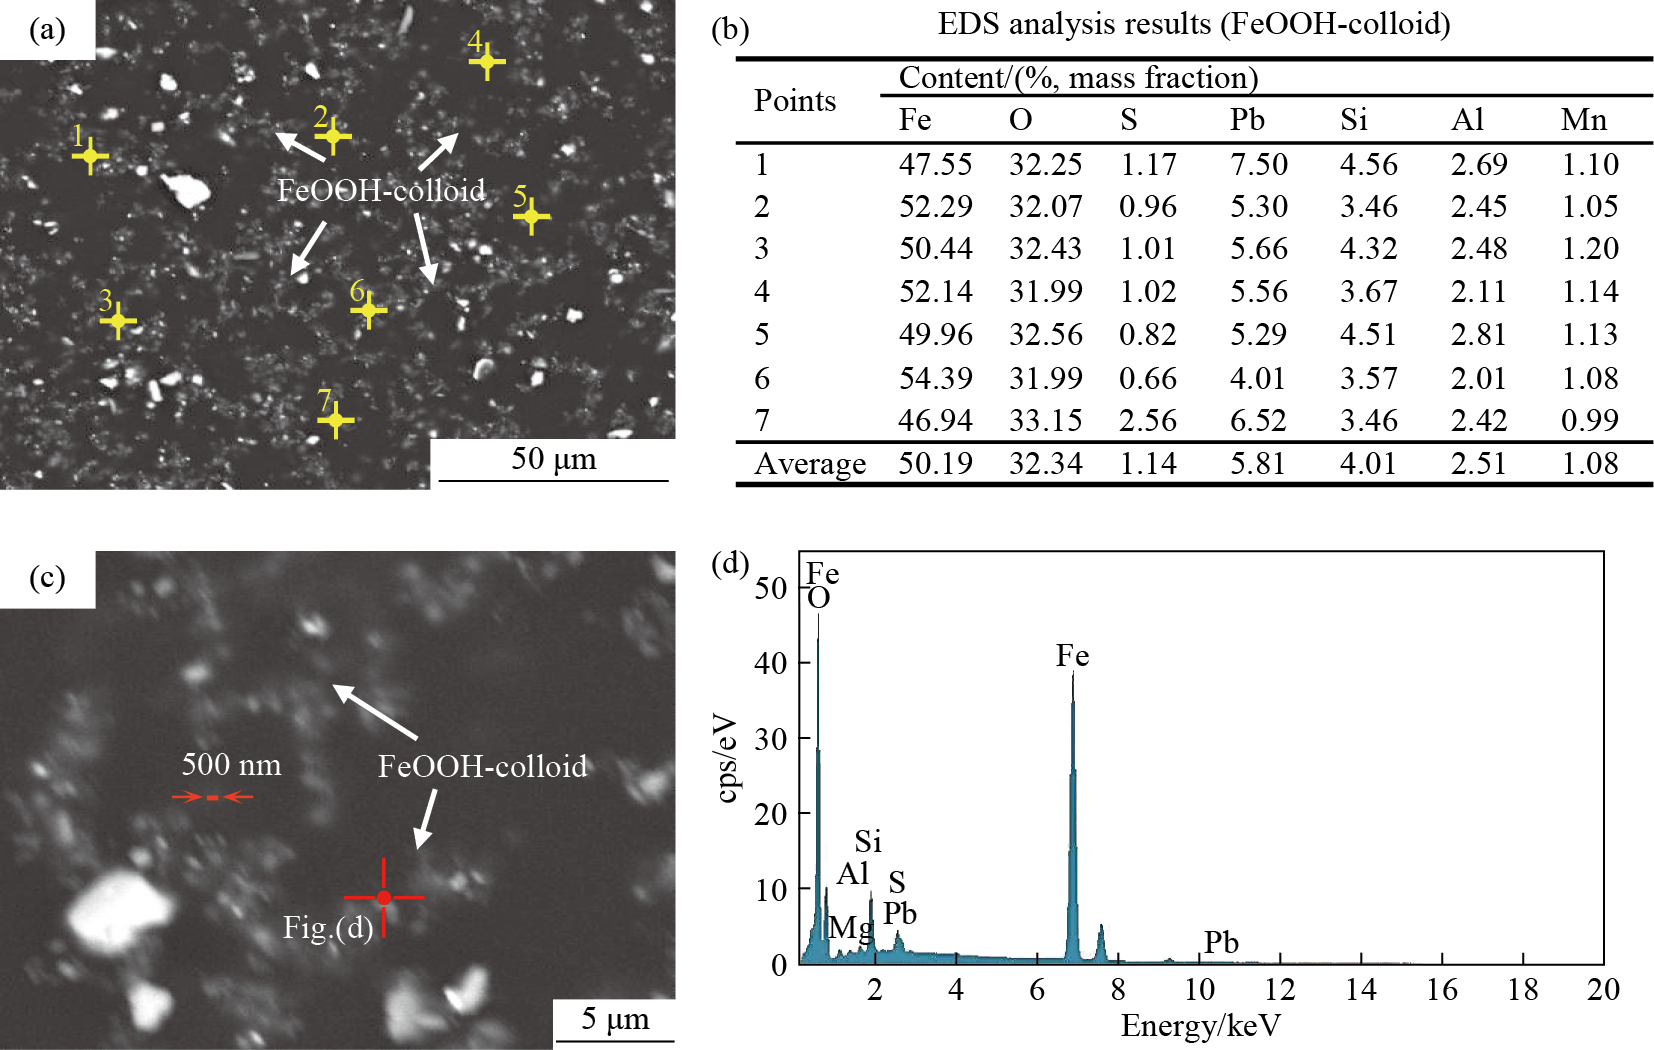
由于酸浸渣团聚现象较严重,因此采用超声处理分散后,进行SEM-EDS分析,结果见图9。SEM观察下,可见大量的胶态铁氧化物,整体粒度极细,甚至达到微纳尺度,经EDS点测分析,发现Fe的质量分数约为50%,O的质量分数约为32%,但可能由于硫酸银粒度微细且分散,在铁胶体的多点EDS分析中均未检测出Ag元素的谱峰。
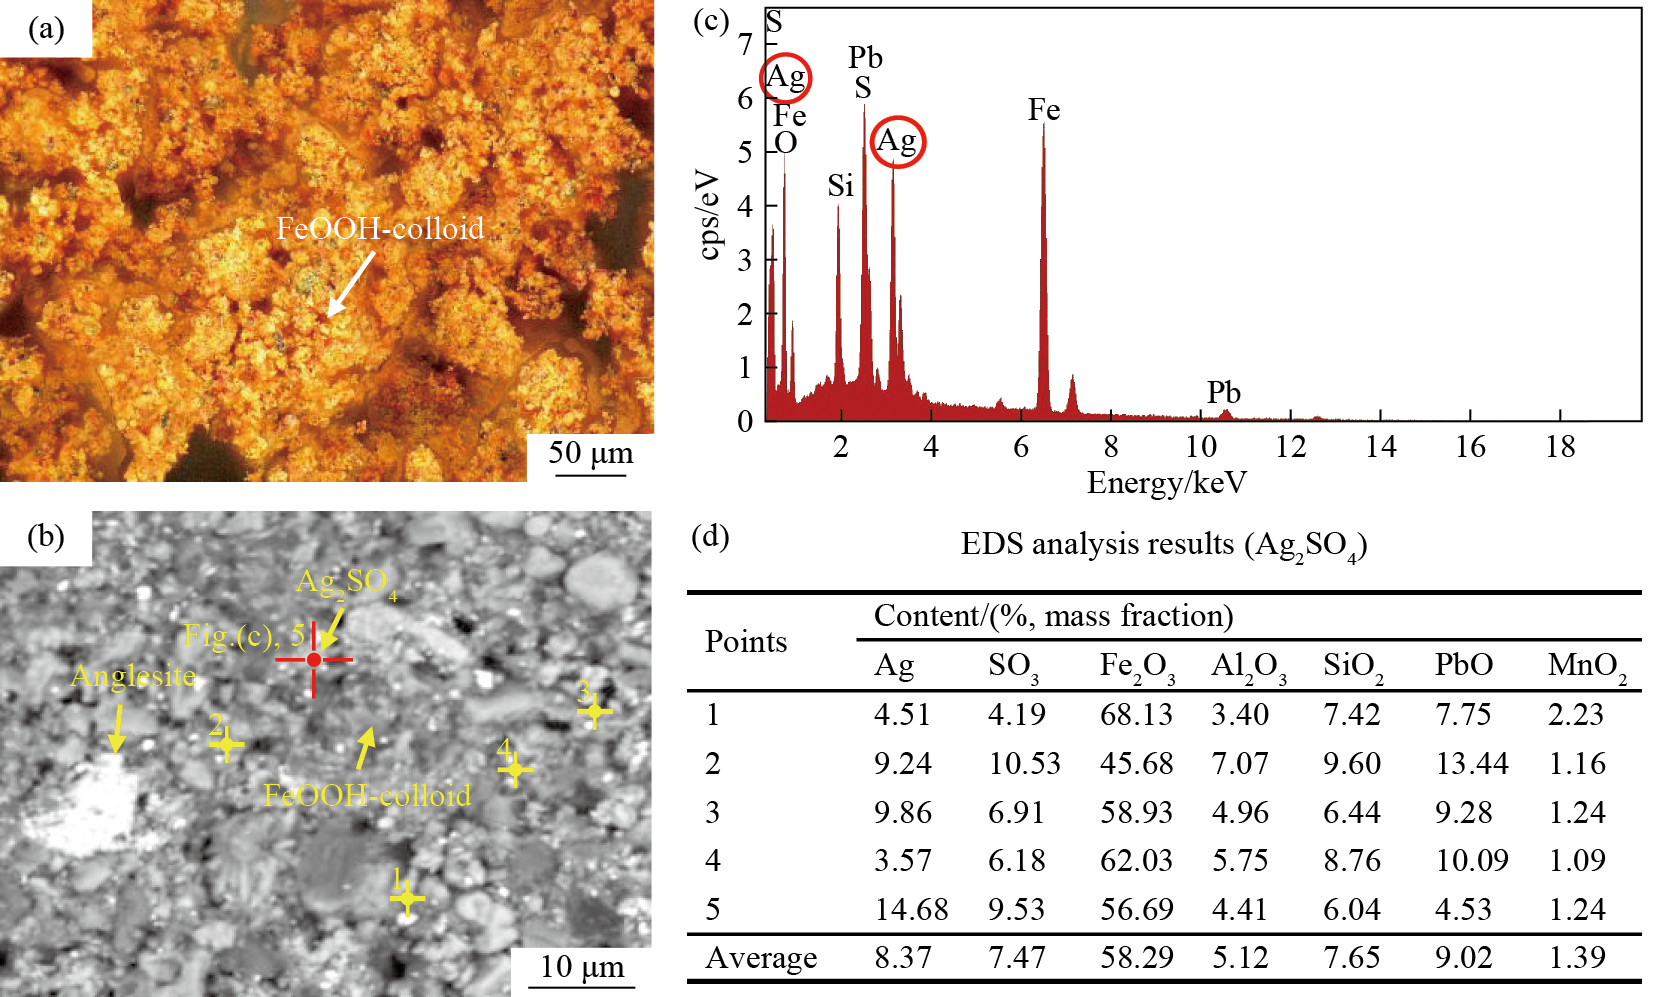
根据化学沉淀生成理论中的同离子效应,浸出液中的SO42−浓度相对过量,有利于沉淀完全,但Ag+浓度极低,不利于沉淀物粒度的生长,理论上会生成粒度微细的硫酸银沉淀,更难以在SEM下表征。因此采用未超声分散的原始团聚状态样品进行SEM-EDS分析,检测结果见图10。可见在三维视频显微镜观测下,胶态铁氧化物的表面形貌呈黄褐色,胶结团聚现象比较明显,同时包裹了大量的微细矿物颗粒。在样品团聚状态下,能谱仪可检测到富银活性位点,实现了硫酸银沉淀物的表征,硫酸银呈胶态弥散在铁胶体中,经EDS点测分析,Ag含量为4%~15%,SO3含量为4%~11%,但由于EDS采用的是微米级别的电子束,其作用区域相对于Ag的实际粒径仍然较宽泛,其他元素含量依然以Fe,Pb,Si等元素为主。
为了进一步确定硫酸银沉淀物与铁胶体在空间上的耦合关系,对酸浸渣进行了EDS面扫描分析,如图11所示。结果表明,Ag元素呈极度分散的状态分布在铁胶体中,部分位置出现高亮光团聚集(图11(c,d)中圆圈处),Ag的二维空间尺度甚至达到纳米级别,证明了铁胶体对硫酸银沉淀具有良好的吸附聚沉效果,实现了微细硫酸银的高效回收。
1)采用“还原酸浸-氰化浸出”方法处理锰银共生矿,结果表明,随着酸浸pH不断降低,氰化浸出银的实际回收率呈先升高再降低的趋势,适宜的酸浸pH为2~3。
2)酸浸液中的铁组分对溶液环境较敏感,存在多种不同性质的化合物,根据Fe-H2O系的电位-pH分析和溶液化学分析,推断Fe(OH)SO4和Fe(OH)3两种具有絮凝作用的物质有利于微细粒硫酸银的回收。
3)通过对酸浸渣的SEM-EDS分析,发现样品经超声波处理后,在分散状态下,常见极微细的铁胶体沉淀物,未见硫酸银。在未经超声波处理的原始团聚状态下,可发现硫酸银与胶态铁关系密切,部分测试点平均含银为8.37%。EDS面扫描发现,在铁胶体中存在大量富银位点,粒径通常为几百纳米到几微米,客观证明了铁胶体对硫酸银的聚沉捕集作用。
Qing T,Hong Z,Shuai W,Jin Z L,Guang Y L. Reductive leaching of manganese oxide ores using waste tea as reductant in sulfuric acid solution[J].Transactions of Nonferrous Metals Society of China,2014,24(3):861.
Zhang C,Wang S,Cao Z F,Zhong H. Two-stage leaching of manganese and silver from manganese-silver ores by reduction with calcium sulfide and oxidation with copper(Ⅱ)[J].Hydrometallurgy,2018,175:240.
Manish K S,Walter P. Reducing agents in the leaching of manganese ores:a comprehensive review[J].Hydrometallurgy,2019,187:168.
Li Q,Rao X F,Xu B,Yang Y B,Liu T,Jiang T,Hu L. Extraction of manganese and zinc from their compound ore by reductive acid leaching[J].Transactions of Nonferrous Metals Society of China,2017,27(5):1172.
Zhao Q,Sun L,Wang G X,Luo C H,Shun Y,Yan K P. Novel reduction roasting and leaching method for manganese dioxide ore using Fe-P slag as the reductant[J].Hydrometallurgy,2019,189:105.
Xiong S F,Li X,Liu P L,Hao S H,Hao F,Yin Z L,Liu J X. Recovery of manganese from low-grade pyrolusite ore by reductively acid leaching process using lignin as a low cost reductant[J].Minerals Engineering,2018,125:126.
Li W,Liu Z Q,Huang Q Y,Tang Y L,Qiu X Y. Extraction of low-grade silver from a refractory Au-Ag ore in cyanidation by pretreatment with reductive alkaline leaching[J].Hydrometallurgy,2016,164:257.
Erik P,Etipurwaningsih W. Selective-reductive leaching of manganese from low-grade manganese ore using tannic acid as reductant[J].Mining,Metallurgy & Exploration,2019,71(12):50.
 顶部