目录图表
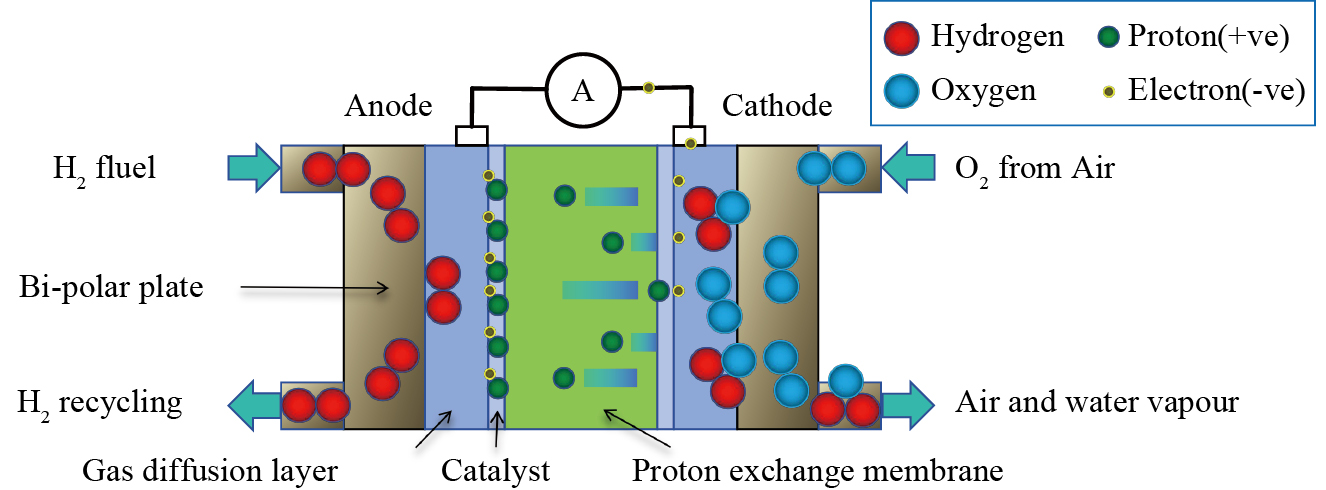
随着能源消耗的增加和资源的枯竭,开发和寻找替代能源是缓解这些问题的关键。质子交换膜燃料电池 (PEMFC)以其绿色环保、资源利用率高等优点广泛应用于汽车领域,是清洁能源汽车的终极解决方案之一。质子交换膜燃料电池分为高温(120~150 ℃)和低温(<80 ℃)两种类型,由于高温质子交换膜燃料电池(HT-PEMFC)的运行环境较为苛刻,使得电池组件材料的耐久性很难得到保证,因此现阶段对HT-PEMFC的研究相对较少[1–2]。而低温质子交换膜燃料电池 (LT-PEMFC)具有低温、启停时间短、噪声低等特点,是新能源汽车理想的动力源,近年来备受关注[3–4]。PEMFC结构由两块双极板及夹在中间的膜电极组成[5],其工作原理如图1所示。阳极的H2通过双极板分流进入膜电极,随后在膜电极中经催化剂的作用分解成H+和e−,其中H+经质子交换膜到达阴极,e−经外电路输出电能最终到达阴极,而阴极空气中的O2在与从阳极传输来的H+和e−进行反应,最终生成H2O。
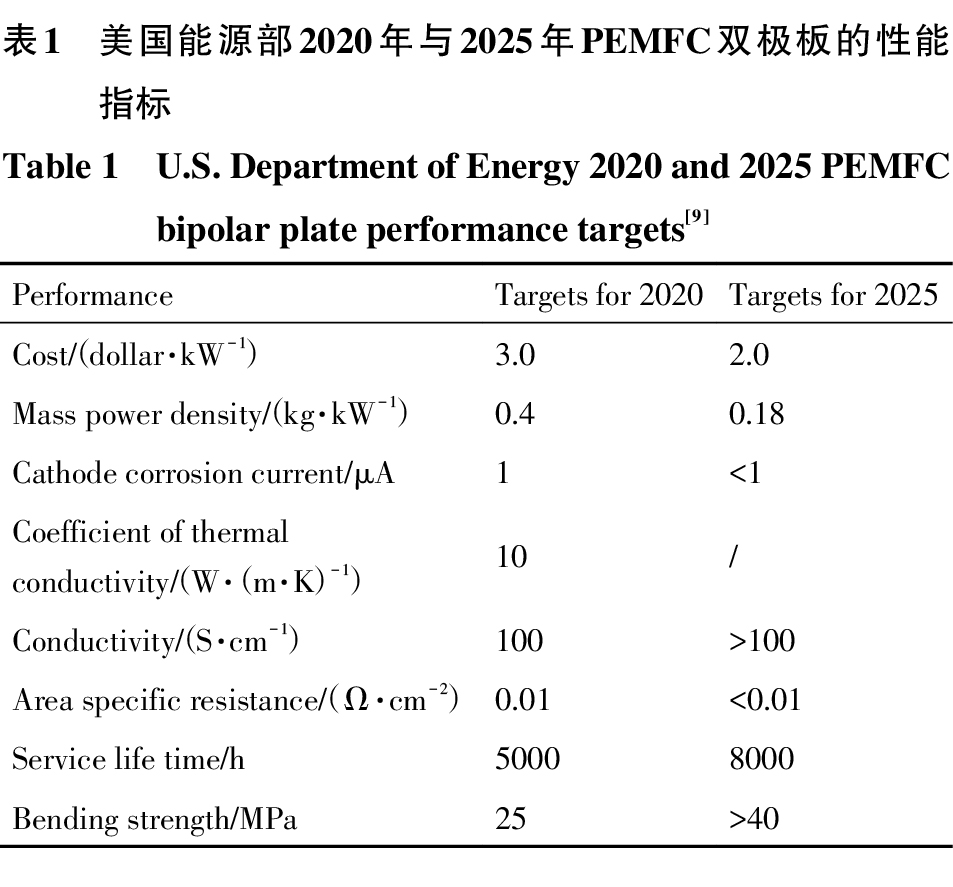
双极板是PEMFC中关键的多功能组件之一,约占电堆总质量的80%,成本约占45%,具有分散反应气体、收集传导电流、串联单电池的作用,其对电池的性能和寿命具有关键作用[6–7]。为了保证PEMFC的有效工作,双极板必须具备优异的导电性、导热性、耐腐蚀性和气密封性,以及良好的机械性能[8]。因此,美国能源部 (DOE)对双极板制定了相应的性能指标,如表1所示[9]。
目前双极板材料中研究较多的有石墨材料、复合材料和金属材料3种[10]。石墨材料拥有优异的防腐蚀性和导电性,能够适应双极板长时间工作,但由于石墨材料的加工工艺稳定性较差,生产成本高,难以实现大规模生产,从而限制其在PEMFC中的应用[11–12]。虽然复合材料改善了石墨材料难成形的问题,但是一些高分子聚合物的加入,降低了复合材料的导电性,且其制备工艺复杂,加工生产成本较高,也是工程技术人员目前正在突破的难点[13]。因此,目前研究较多的是金属双极板,其具有韧性好、强度高、导热导电性好等特性,成为双极板材料研究的主要方向[14]。常用的金属双极板基材主要有不锈钢、铝合金和钛合金等[15–20]。相较于其他金属而言,钛金属在比强度、耐蚀性、导电性等方面有一定的优势,因此被认为是极具潜力的双极板材料。但是在PEMFC的酸性 (pH为2~3)和湿热(70~80 ℃)的环境中,未改性的钛金属双极板很难满足燃料电池的使用要求,并且钛金属的力学性能较差,成形后的双极板容易发生变薄、起皱、翘曲、断裂等问题,导致双极板在成形质量、装配精度等方面很难得到保证。因此本文聚焦于钛金属双极板的表面改性工艺和成形工艺,综述了相关研究进展。
一般而言,钛金属在氧化性、中性和弱还原性以及碱性的介质中不容易被腐蚀,但是在还原性酸溶液、含氟离子的溶液中会受到严重的腐蚀[21]。然而,在PEMFC环境中存在一定量的F−(2×10⁻⁶~5×10⁻⁶)和H+ (pH为2~3),并且当H+浓度较少时钛金属表面会形成钝化膜增加其接触电阻,进而降低电池的效率,而当H+浓度较高时其钝化膜会产生少量破坏,造成局部腐蚀,因此钛金属不能直接用于PEMFC环境中[22]。Soma等[23]发现在模拟PEMFC的阴极条件下,由于O2的存在纯钛表面生成了厚度为5.2 nm的高电阻率的TiO2钝化膜,而在阳极条件下,由于纯钛与水和H+反应其表面通过溶解-沉淀机制生成了低接触电阻的TiO2钝化膜,此外,作者还发现无论在阴极还是在阳极环境下,纯钛的溶解速度随氟离子的浓度增加而增加,因此纯钛的耐蚀性和导电性都达不到DOE的要求。Schiff等[24]研究了TA2和TC4的耐蚀性,发现两者在酸式唾液中的耐腐蚀性相当,只是在氟化物和酸式-氟化物唾液溶液中TC4出现了明显的局部腐蚀情况,这是由于氟离子引起了TC4表层所具有的钝化层断裂,导致溶液侵入基体进而被腐蚀。
显然,钛金属双极板在空气中及电池阴极环境中由于产生的钝化膜导致导电性较差,增大了双极板表面接触电阻,不利于电池效率的提升,且在模拟PEMFC环境中由于氟离子的存在,钛金属仍会遭到少量腐蚀,无法满足PEMFC双极板导电、耐蚀的要求。因此急需在钛金属双极板表面制备导电耐蚀涂层,提高其在PEMFC环境中的耐蚀性和导电性。
物理气相沉积(PVD)技术[25]的沉积过程是在低温等离子体中进行的,靶材经过“蒸发或溅射”后,在零件表面生成与基材性能完全不同的新的固体物质涂层。PVD技术拥有对环境无污染、成膜温度低、成膜效率高等优点,可以在钛金属双极板表面制备非晶碳(α-C)、过渡金属碳/氮化物等涂层,在钛金属双极板表面改性领域应用广泛。一般分为蒸发镀技术、溅射镀技术、离子镀技术、双阴极辉光等离子体技术等。
α-C薄膜具有优异的耐蚀性和良好的导电性,是钛金属双极板表面改性的理想材料之一。Li等[26]采用直流平衡磁控溅射法在TA2表面制备α-C涂层,结果表明TA2的腐蚀电流密度降至0.051 μA·cm−2,界面接触电阻(ICR)仅有6.52 mΩ·cm2,低于裸TA2的69.9 mΩ·cm2。Meng等[27]采用非平衡磁控溅射法在纯钛表面制备了α-C涂层,经动电位极化测试后腐蚀电流密度仅有0.79 μA·cm−2,低于基体两个数量级,且在0.6 V下恒电位测试(24 h)后发现涂层试样的腐蚀电流密度比基体低一个数量级。由于α-C涂层是由sp2碳(石墨结构)和sp3碳(类金刚石结构)杂化构成,并且sp2碳含有不饱和键,有利于电子转移,即sp2碳对电导率有增强作用,sp3碳具有较强的结合能和较高的团聚密度,具有较高的稳定性,使薄膜变得致密,不易受到损伤,提高了薄膜的耐蚀性,因此合理的sp2/sp3杂化键配比可以使α-C涂层具有优异的耐蚀导电性。Yi等[28–30]通过改变磁控溅射的镀膜工艺参数,系统地研究了偏置电压、沉积时间、偏压频率和氩气流量对sp2杂化速率的影响,分析了sp2碳对涂层表面接触电阻和耐腐蚀性能的影响,结果表明高含量和高致密性的sp2碳有利于提高双极板的耐蚀性和导电性。
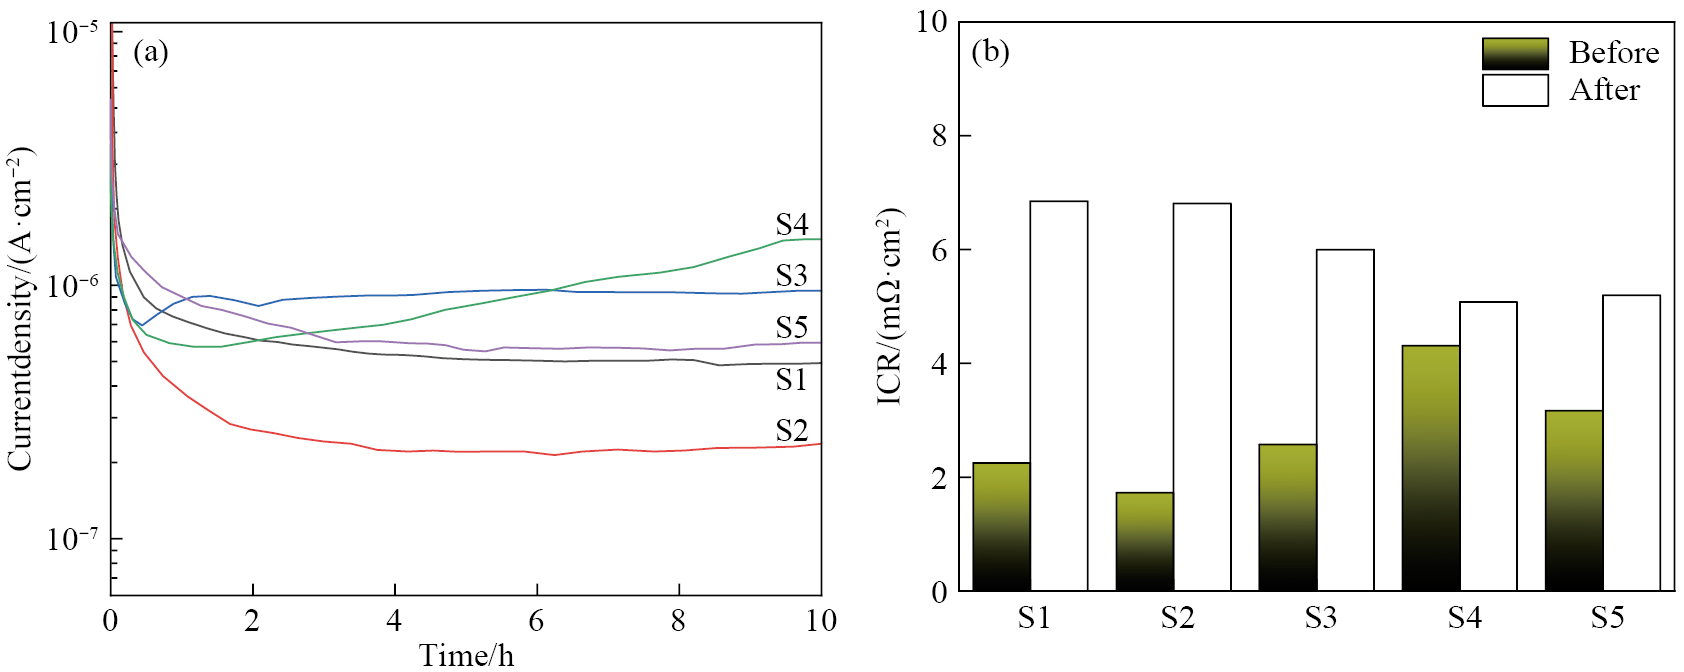
过渡金属碳化物因其价格低廉且具有极好的物理化学性能,常作为钛金属双极板的保护涂层。Shi等[31]采用双阴极辉光放电等离子技术在TA1表面制备了TiC涂层,发现改性后的钛板自腐蚀电位显著提高,腐蚀电流密度较TA1基材降低一个数量级,并且ICR值仅有7.5 mΩ·cm2。Xu等[32]通过双阴极辉光放电技术在TC4上制备了ZrC纳米晶涂层,结果表明腐蚀电流密度仅有0.1 μA·cm−2,由于ZrC纳米晶涂层的晶体主要沿(111)晶面择优生长,导致具有相同能量的晶面居多,晶面能差异较小,不容易被腐蚀,ICR值为13.1 mΩ·cm2,低于裸TC4,但距离2025年DOE的要求还有一定的距离。Zhang等[33]采用等离子体技术在纯钛表面制备了NbC薄膜,该薄膜结构致密,与基体结合良好,在0.6 V的阴极环境下腐蚀电流密度仅有0.32 µA·cm−2,ICR值仅有16.6 mΩ·cm2,远低于裸钛板的91.9 mΩ·cm2,但仍达不到2025年DOE的要求。对此,Gou等[34]采用电弧离子镀技术在TA1表面研究了不同Nb/C比的NbC/α-C∶H涂层,发现较高的NbC含量有利于提高界面导电率,而较高的α-C∶H含量有利于提高薄膜的耐蚀性,结果表明该薄膜腐蚀电流密度最低为0.09 µA·cm−2,ICR值最低为0.77 mΩ·cm2,如图2所示。除了制备一元碳化物涂层外,还可以制备二元碳化物涂层,Gou等[35]采用电弧离子镀在TA2表面制备了Nb-Cr-C镀层,与裸钛相比,该涂层在模拟阴极环境下腐蚀电流密度降低到−0.051 μA·cm−2,ICR值仅有1.15 mΩ·cm2,表现出优异的导电耐蚀性能。
近年来,越来越多的研究人员开始研究过渡金属氮化物,这种氮化物具有较高的耐蚀性和导电性,很适合作为双极板表面的改性薄膜。其中TiN作为一种具有高硬度、耐磨蚀、高导电导热性(电导率可达4.55×10⁶ S·m−1,热膨胀系数与钛基体仅相差0.63%)的材料,是钛金属双极板表面改性的理想涂层材料之一[36]。Zhang等[37]采用低温多弧离子镀技术在TA2上制备了TiN涂层,结果表明涂层样品的腐蚀电流密度低至0.0086 μA·cm−2,经恒电位极化8小时后的ICR值仅有4 mΩ·cm2,满足2025年DOE的要求。此外,TiN薄膜的性能在很大程度上取决于晶体取向,晶体的择优取向对TiN薄膜表面电导率具有重大影响。Yan等[38]采用直流反应磁控溅射法通过调节N2流量或钛基底温度,成功地控制了TiN薄膜沿(111)或(200)平面的择优取向生长,发现沿(111)择优取向的TiN薄膜ICR值明显低于沿(200)择优取向的TiN薄膜,仅有1.9 mΩ·cm2,并且腐蚀电流密度仅有0.91 μA·cm−2。然而利用传统PVD技术制备的过渡金属氮化物涂层存在较多的缺陷,这些缺陷是由金属氮化物柱状生长所造成的膜的缺陷,在PEMFC环境中产生缺陷的地方容易被腐蚀,使得钛金属双极板的使用寿命大幅缩减,而将金属氮化物膜层结构和组织复合化可以有效减少这些缺陷,使氮化物膜层更加致密。Lin等[39]采用阴极电弧蒸发镀在钛表面制备了一层由TiN和(Ti,Zr)N组成的厚度为0.6 μm的复合涂层,该复合涂层表面致密,孔洞和大颗粒等缺陷明显减少,相较于钛基材而言,在模拟PEMFC环境下自腐蚀电位大幅增加达到0.17 V,腐蚀电流密度降低了近一个数量级,仅有0.212 μA·cm−2。Chen等[40]采用双阴极辉光等放电等离子体技术在纯钛表面制备了具有TaN和TaC双相结构的TaCN纳米陶瓷涂层,该涂层表面光滑致密,没有明显的微观缺陷,在0.5 mol·L−1 H2SO4+3×10⁻⁶ HF的阴极环境下腐蚀电流密度仅有0.0757 μA·cm−2。此外,在过渡金属氮化物中进行元素掺杂,通过抑制金属氮化物的柱状生长从而获得致密的结构,也可以避免缺陷的产生。Peng等[41]采用双阴极辉光放电等离子体技术在TC4表面制备了掺杂Si元素的TiN纳米薄膜,结果表明TiSiN薄膜在0.5 mol·L−1 H2SO4+6×10⁻⁶ HF下腐蚀电流密度仅有0.0413 μA·cm−2,恒电位极化2.5 h前后,ICR值分别为14.7和18.3 mΩ·cm2,远低于TC4基材,但距离2025年DOE的要求还有一定距离。此外,为了进一步解决传统PVD技术制备的过渡金属氮化物涂层存在的缺陷问题,研究人员探索出了许多新型的PVD技术。Chen等[42]采用了高功率脉冲磁控溅射法,在TA2表面制备了CrN薄膜,该薄膜的腐蚀电流密度低至0.203 μA·cm−2,ICR值仅有6.14 mΩ·cm2。这种新型的技术制备的薄膜致密均匀,结合力好,并且纳米结构可调,能有效抑制薄膜中金属氮化物柱状结构的生长。
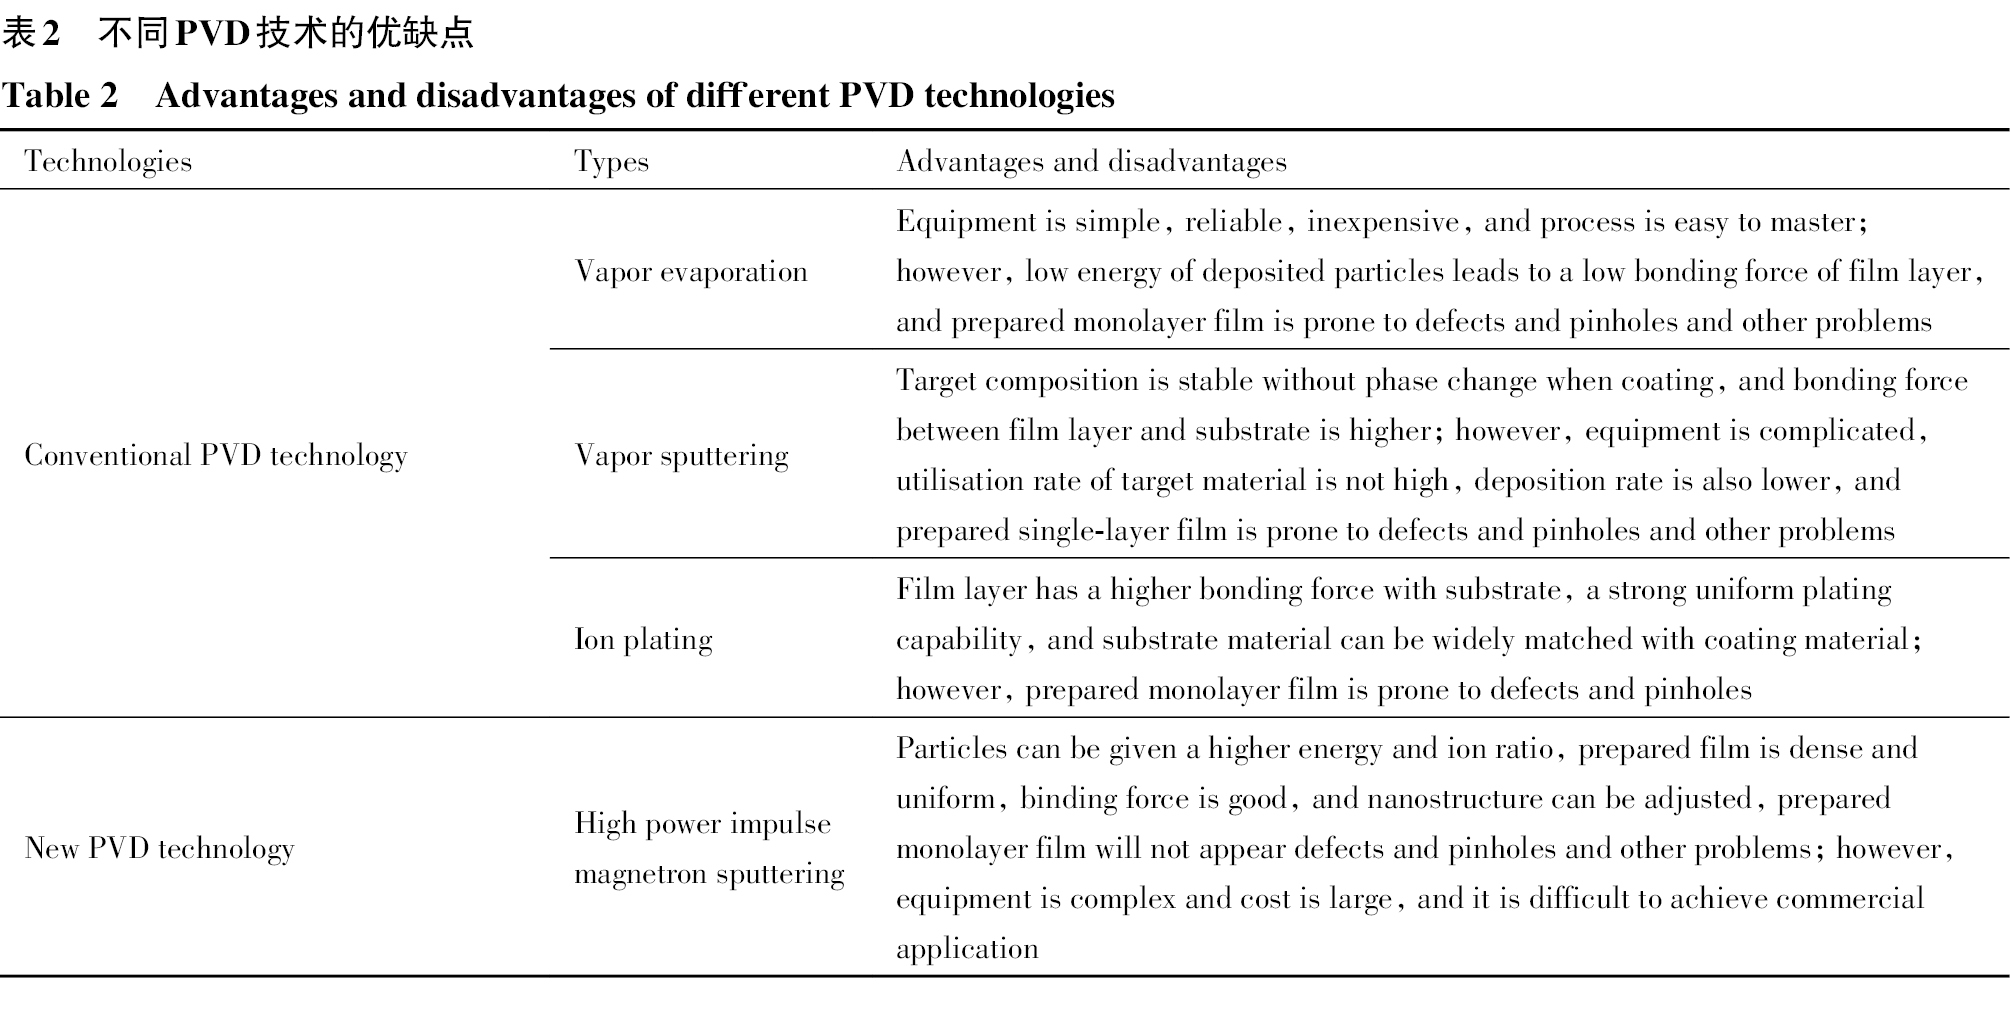
可见,作为一种发展迅速、应用广泛的成膜技术,PVD技术在表面改性领域占据了很大的地位,不同PVD技术的特点如表2所示。然而,传统的PVD技术制备的单层涂层不可避免的会存在孔洞、大颗粒等缺陷,不利于双极板的使用条件。针对这一问题许多学者常采用制备多层复合涂层以减少腐蚀液侵入的途径,或者是在涂层中进行元素掺杂进而抑制缺陷的产生,这些方法都取得了有效的进展。然而,随着成膜技术的不断创新发展,出现了许多新型的PVD技术,如高功率脉冲磁控溅射技术[42],这些技术可以赋予粒子更高的能量和离子比,使制备的单层涂层致密均匀、结合力好,可以较好的解决传统PVD技术带来的针孔、裂纹等问题,为促进PVD技术在表面改性领域的进一步发展提供帮助。
化学气相沉积(CVD)技术是指两种或两种以上的化学气体材料在基材表面反应合成涂层或纳米材料的方法。CVD技术沉积速度快,膜层完整性、均匀性高,且其与基材表面可以实现冶金结合,此外CVD设备要求简单,常用于钛金属双极板表面涂层的制备[43–45]。Show[43]采用等离子化学气相沉积技术在纯钛表面制备了α-C涂层,发现在600 ℃的温度下制备3 h获得的α-C涂层的接触电阻仅有2.5 mΩ·cm2,这是由于该涂层中存在大量的无序组织,使得涂层之间的电子容易发生跃迁,增强了涂层的导电率,从而提高了钛板的导电性。Wang等[44]采用等离子化学气相沉积技术在TA2表面分别沉积了掺硼金刚石(BDD)和混合金属氧化物(MMO)涂层,发现两种涂层都具有较好的耐蚀性能,但是MMO涂层具有较大的电荷转移电阻值。对此,Park等[45]采用等离子化学气相沉积技术在氧化锡中掺杂导电元素氟,以提高金属氧化物的导电性,结果表明掺氟氧化锡(FTO)薄膜确实具有较好的导电耐蚀性,腐蚀电流密度仅有6.64 μA·cm−2,然而ICR值最低只有74 mΩ·cm2。可见,尽管在金属氧化物中掺杂导电元素后其导电性仍然难以满足2025年DOE的目标,因此现阶段金属氧化物涂层在金属双极板的表面改性中的研究较少。
相对于PVD技术而言,CVD在涂层结合强度和膜层完整性方面具有明显优势,然而CVD技术制备温度较高(800~1100 ℃),且在表面碳基涂层制备过程中,容易受到反应产物氢原子的入侵,降低钛材韧性。虽然可以通过等离子辅助降低制备温度,但其制备温度仍高于500 ℃,易导致钛双极板变形,影响其尺寸精度。
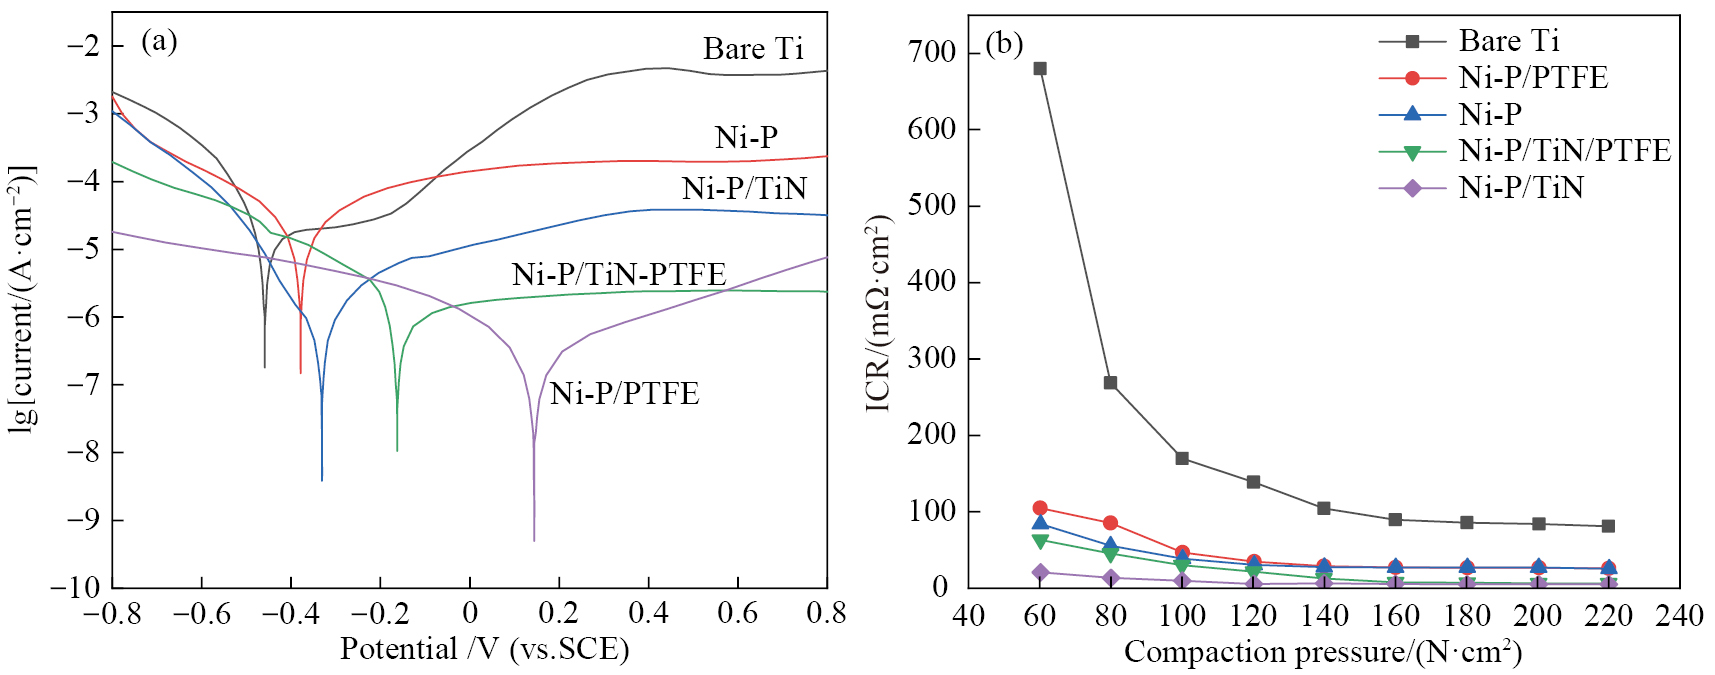
电镀是一种传统的金属表面处理技术,而化学镀是一种新型的金属表面处理技术。电镀常用于制备高导电性的单金属镀层,是一种通过自流电的作用在基体表面获得金属膜层的表面工程技术,它具有速度快、操作方便、成本低、操作温度低等特点。而化学镀又称无电解镀,即无需外加电流,是一个在催化条件下发生的氧化还原过程,虽然速度慢,但是镀层厚度均匀、空隙少、硬度高,在钛金属双极板的表面改型中应用广泛。Jung等[46]采用电化学沉积技术在铂前驱体溶液中对钛金属双极板沉积铂,发现新制备的Pt镀层抑制了氧化层的形成,使涂层的导电率显著提高,并且该涂层在2.0 V的条件下极化1 h后具有良好的稳定性。虽然贵金属涂层具有良好的导电耐蚀性能,但是贵金属价格昂贵,制备成本较高,无法成为钛金属双极板表面改性的首选材料。而导电聚合物涂层因优异的耐腐蚀性和较强的基体结合力被众多学者所研究,其中含有聚四氟乙烯颗粒的导电聚合物涂层因其具有良好的疏水性、低摩擦系数和耐磨性等优点而受到越来越多的关注。Gao等[47]采用化学镀技术在钛板上制备了Ni-P/TiN/PTFE镀层,结果表明Ni-P/TiN/PTFE的腐蚀电流密度小于1 μA·cm−2,ICR值仅有5.2 mΩ·cm2,大于Ni-P/TiN涂层的ICR值,如图3所示,但仍满足2025年DOE的要求,这是由于PTFE材料是绝缘体,PTFE的加入会增加镀层的接触电阻,然而PTFE本身具有较好的疏水性和耐蚀性,因此在Ni-P/TiN中加入PTFE可以使涂层的综合性能达到最佳。
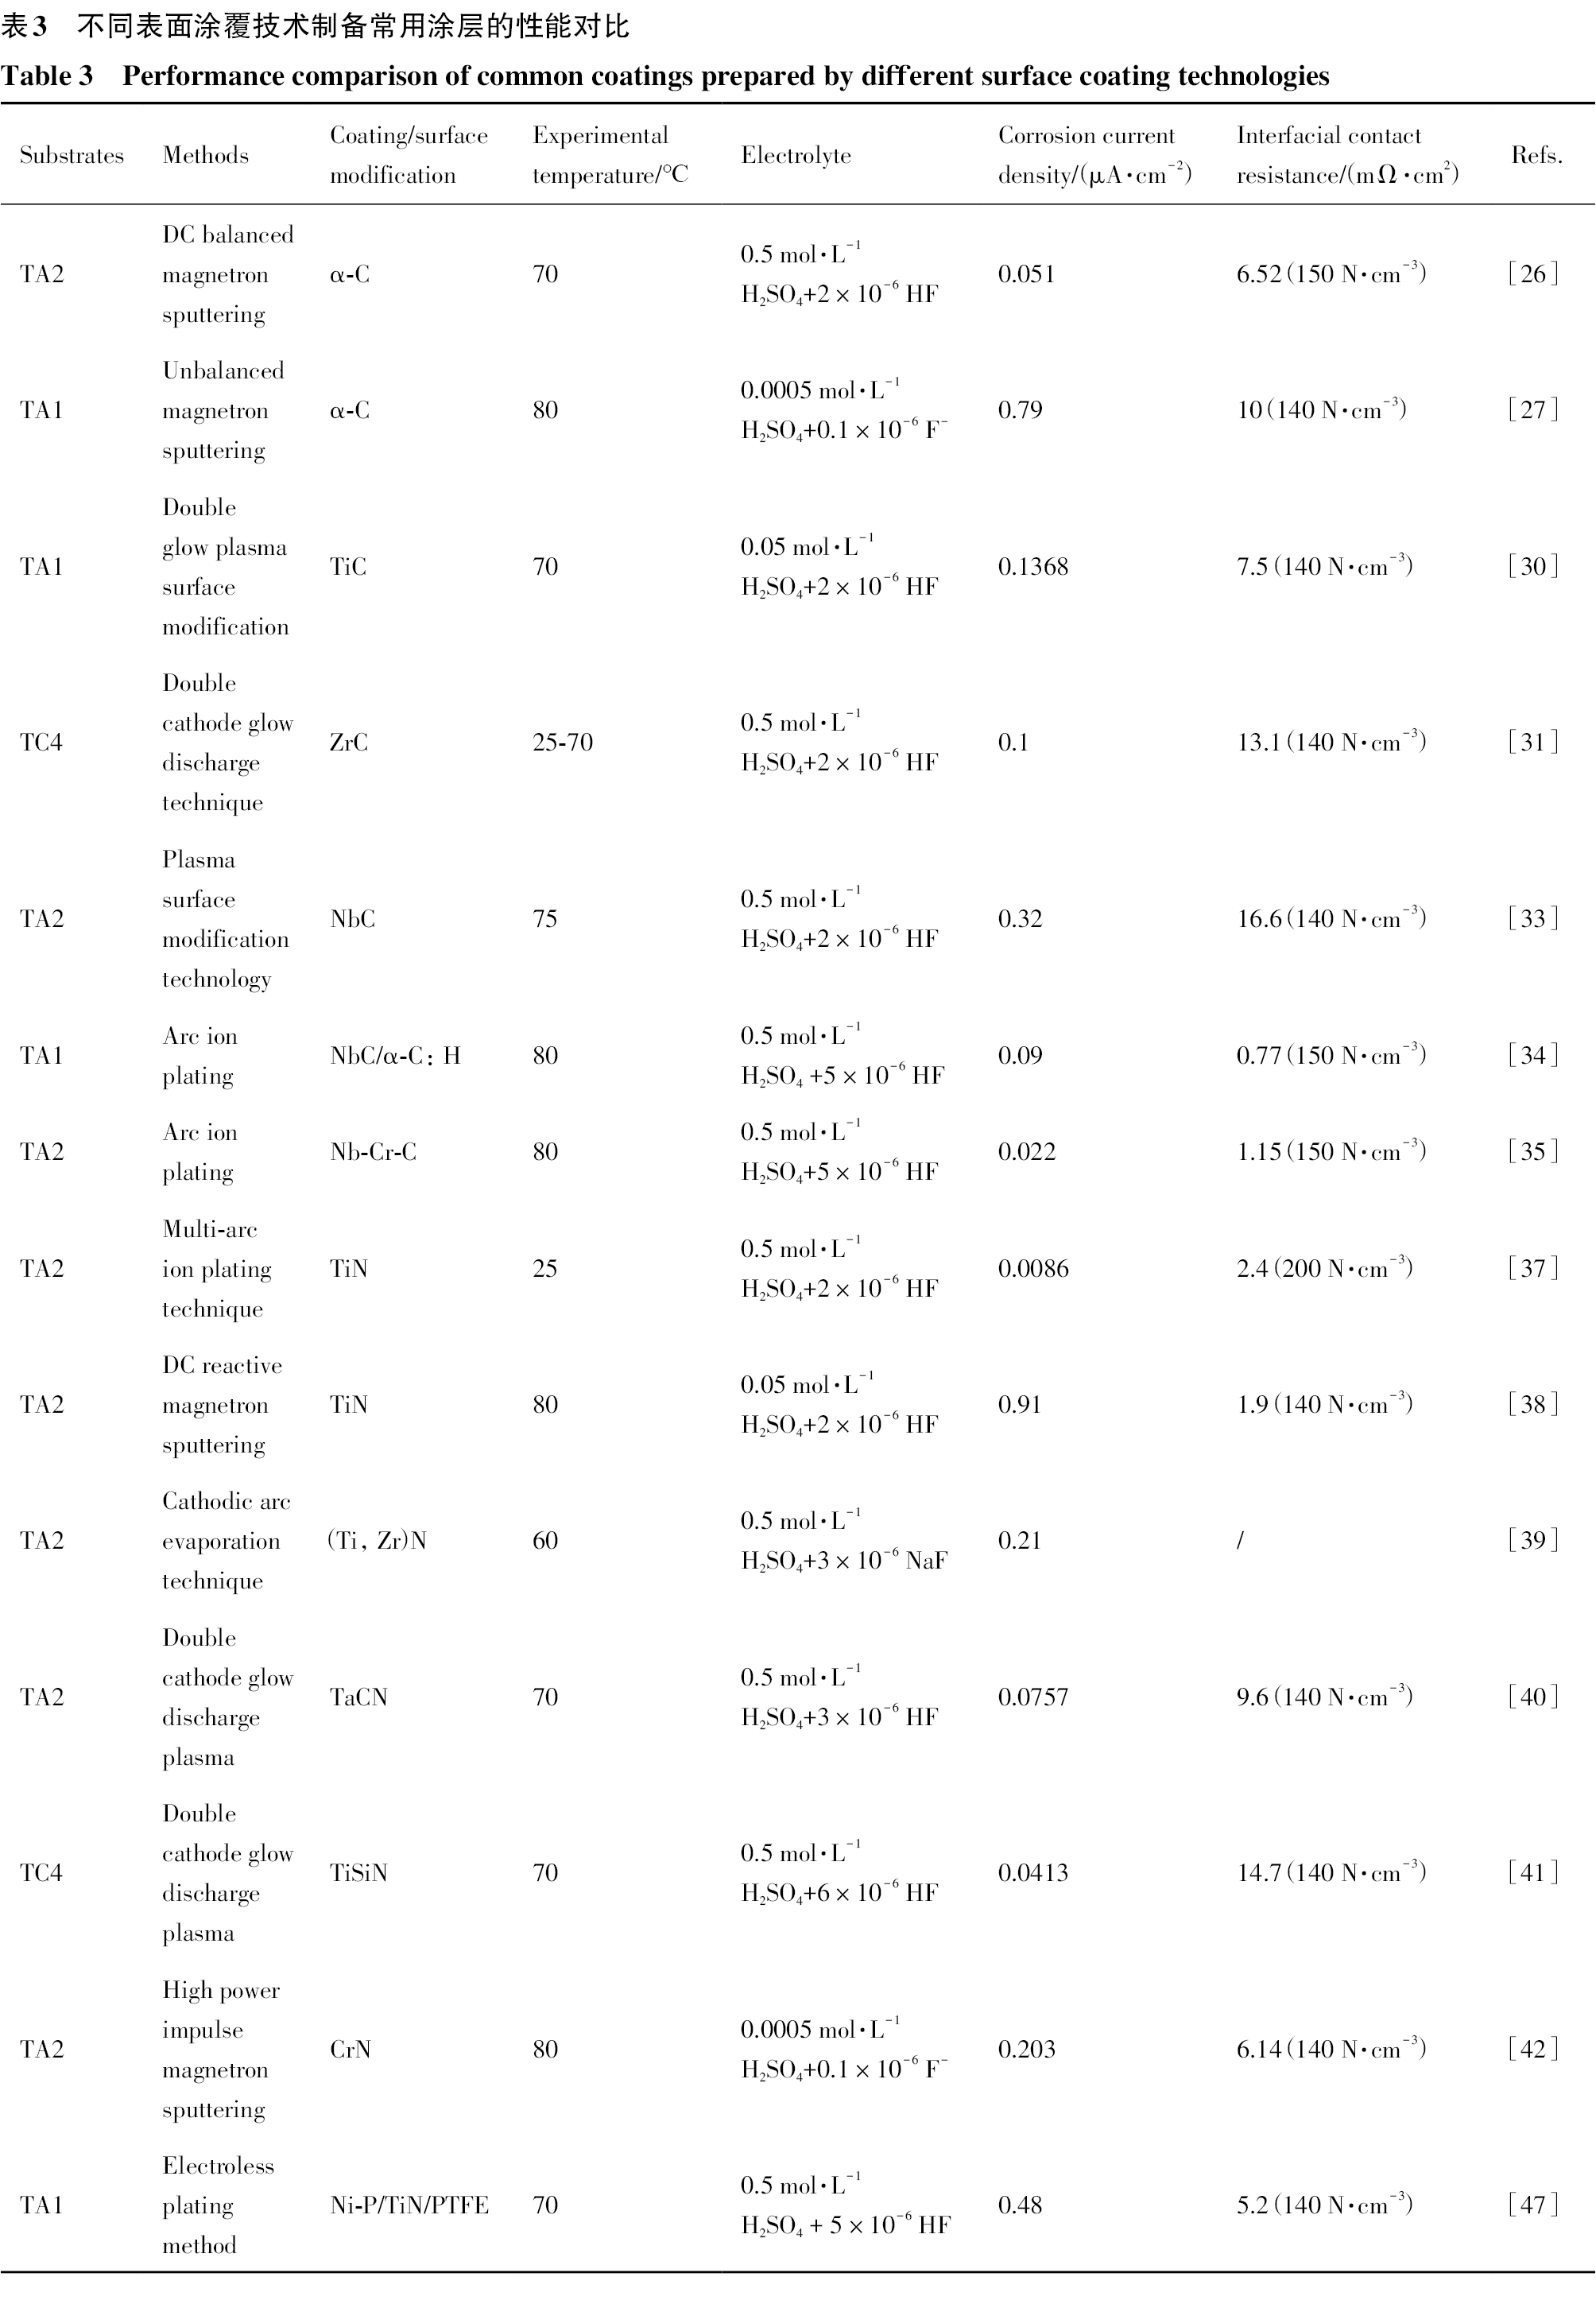
虽然电镀技术操作方便、成本低,但电镀技术在操作过程中产生的废液会对环境造成严重的污染,不符合绿色环保的理念,并且制备的涂层易出现镀层厚度不均、孔洞等问题,限制了其在钛金属双极板表面改性中的进一步应用。而化学镀虽然环境友好、镀层致密、空隙少、硬度高,但是由于制备过程中有还原剂的参与,镀层中会存在少量的还原剂,影响镀层的性能。表3展示了采用不同表面涂覆技术制备的常用涂层的性能特征,可以发现表面涂覆技术可以满足现阶段大部分涂层的制备需求,是目前钛金属双极板表面改性的主流方法。因此,未来钛金属双极板表面改性的研究应以现有的表面涂覆技术为基础,着眼于新型涂层的种类和结构的探索与设计。
| Substrates | Methods | Coating/surface modification | Experimental temperature/℃ | Electrolyte | Corrosion current density/(μA·cm−2) | Interfacial contact resistance/(mΩ·cm2) | Refs. |
|---|---|---|---|---|---|---|---|
| TA2 | DC balanced magnetron sputtering | α-C | 70 | 0.5 mol·L−1 H2SO4+2×10⁻⁶ HF | 0.051 | 6.52 (150 N·cm−3) | [26] |
| TA1 | Unbalanced magnetron sputtering | α-C | 80 | 0.0005 mol·L−1 H2SO4+0.1×10⁻⁶ F− | 0.79 | 10 (140 N·cm−3) | [27] |
| TA1 | Double glow plasma surface modification | TiC | 70 | 0.05 mol·L−1 H2SO4+2×10⁻⁶ HF | 0.1368 | 7.5 (140 N·cm−3) | [30] |
| TC4 | Double cathode glow discharge technique | ZrC | 25-70 | 0.5 mol·L−1 H2SO4+2×10⁻⁶ HF | 0.1 | 13.1 (140 N·cm−3) | [31] |
| TA2 | Plasma surface modification technology | NbC | 75 | 0.5 mol·L−1 H2SO4+2×10⁻⁶ HF | 0.32 | 16.6 (140 N·cm−3) | [33] |
| TA1 | Arc ion plating | NbC/α-C: H | 80 | 0.5 mol·L−1 H2SO4 +5×10⁻⁶ HF | 0.09 | 0.77 (150 N·cm−3) | [34] |
| TA2 | Arc ion plating | Nb-Cr-C | 80 | 0.5 mol·L−1 H2SO4+5×10⁻⁶ HF | 0.022 | 1.15 (150 N·cm−3) | [35] |
| TA2 | Multi-arc ion plating technique | TiN | 25 | 0.5 mol·L−1 H2SO4+2×10⁻⁶ HF | 0.0086 | 2.4 (200 N·cm−3) | [37] |
| TA2 | DC reactive magnetron sputtering | TiN | 80 | 0.05 mol·L−1 H2SO4+2×10⁻⁶ HF | 0.91 | 1.9 (140 N·cm−3) | [38] |
| TA2 | Cathodic arc evaporation technique | (Ti,Zr)N | 60 | 0.5 mol·L−1 H2SO4+3×10⁻⁶ NaF | 0.21 | / | [39] |
| TA2 | Double cathode glow discharge plasma | TaCN | 70 | 0.5 mol·L−1 H2SO4+3×10⁻⁶ HF | 0.0757 | 9.6 (140 N·cm−3) | [40] |
| TC4 | Double cathode glow discharge plasma | TiSiN | 70 | 0.5 mol·L−1 H2SO4+6×10⁻⁶ HF | 0.0413 | 14.7 (140 N·cm−3) | [41] |
| TA2 | High power impulse magnetron sputtering | CrN | 80 | 0.0005 mol·L−1 H2SO4+0.1×10⁻⁶ F− | 0.203 | 6.14 (140 N·cm−3) | [42] |
| TA1 | Electroless plating method | Ni-P/TiN/PTFE | 70 | 0.5 mol·L−1 H2SO4 + 5×10⁻⁶ HF | 0.48 | 5.2 (140 N·cm−3) | [47] |
钛金属双极板的表面渗氮技术有气体渗氮和等离子渗氮两种方式,对钛金属双极板的表面进行渗氮后可以获得以TiN为主的改性层,该改性层平整致密且具有良好的耐蚀性和导电性,是钛金属双极板表面改性较为理想的涂层。
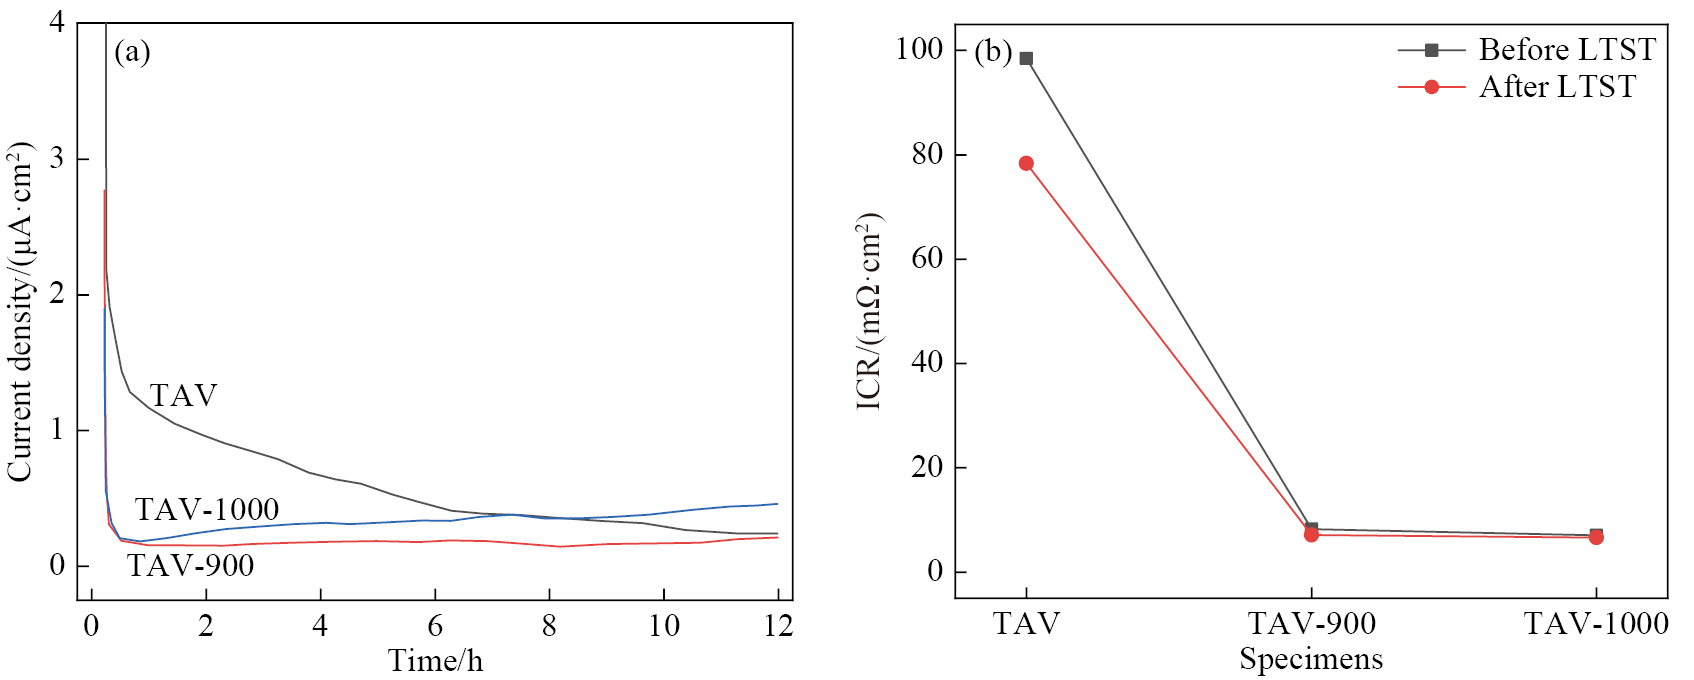
气体渗氮原理是在氮气或氮氢混合气氛中对钛金属加热处理在其表面形成TiN等硬质相膜层[48]。与PVD技术相比,气体渗氮的优点是氮化层是由氮原子扩散到基体中与钛反应形成的,因此复合层与基体之间没有明显的界面,与基材结合良好,更重要的是,针孔可以完全避免。然而,氮化层的耐蚀性和导电性取决于最外层TiN层、Ti2N层和扩散层的厚度、化学配比、组织结构和晶粒尺寸,因此,要获得性能最佳的氮化层,就需要精确控制氮化参数。Zhecheva等[49]对TC4在750,850,950和1050 ℃高温下进行气体氮化,发现氮化后最外层的相组成为α-Ti(N,O),TiN和TiO,显微硬度随渗氮时间和渗氮温度的增加而增加。Mohammadi等[50]对纯钛在温度为800~1323 K进行了气体渗氮,形成了由TiN,Ti2N和TiN0.3相组成的氮化层,发现在1073 K时形成的δ-TiNx表面层为纳米晶,而在1223 K时形成的晶粒尺寸在100~400 nm之间,此时TiN相定向平行于试样表面的(111)晶格面,超过此温度后,TiN层向复合方向发展。可见,经气体渗氮后生的氮化层主要包括TiN,Ti2N和TiN0.3等防腐相,这是该硬质相膜层具有优异耐腐蚀的原因之一。此外,Bi等[51]对气体渗氮工艺进行了创新,采用包埋法(PIRAC)氮化工艺首先将TC4用高纯Cr2N粉末作为氮源进行预处理,然后在900和1000 ℃中进行氮化后,试样的腐蚀电流密度分别为0.013和0.009 μA·cm−2;在压实力为140 N·cm−2下的ICR分别为5.4和4.6 mΩ·cm2,如图4所示,完全满足2025年DOE的要求。
尽管气体渗氮可以在钛金属双极板表面制备致密的TiN导电耐蚀膜层,但由于钛金属的气体渗氮往往需要在高温下进行,在这种条件下钛金属易产生α相到β相转变,严重影响钛金属双极板的成形性能,因此如何在较低温度下进行钛金属双极板表面的气体渗氮是未来研究的重要方向。
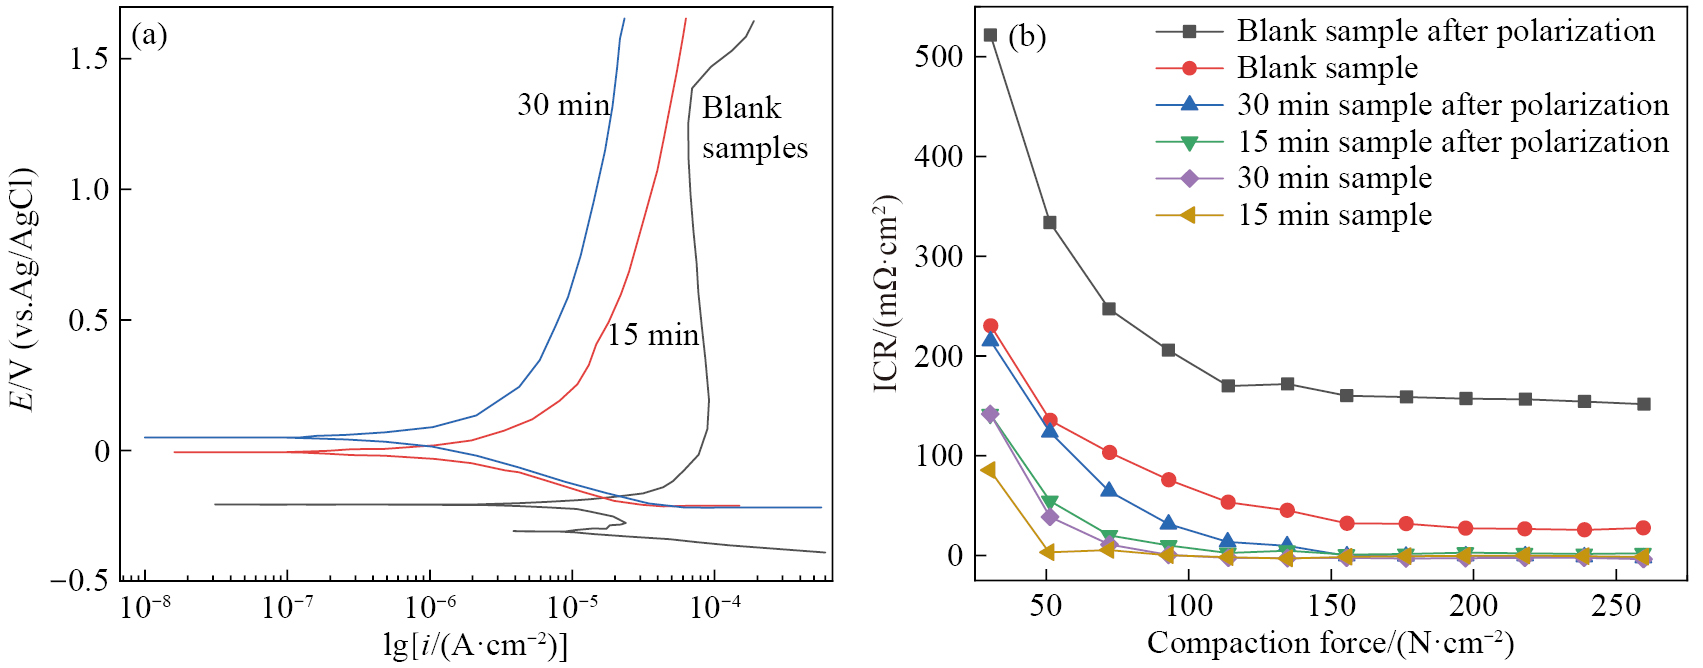
等离子渗氮是利用辉光放电现象,将含氮气介质电离后渗入工件表面,从而获得表面渗氮层的工艺。由于等离子体的引入,可以增加氮元素活性,降低扩渗温度,增加渗层效率。Li等[52]认为钛金属经等离子渗氮后氮化合金性能的提高是由于最外层的纳米晶TiN层和其上的晶状TiN亚层组成了TiN层,这种新型的TiN层提高了钛金属的耐蚀性。Shen和Wang[53]在700 ℃下采用低温等离子渗氮工艺对TA2渗氮4 h获 得的渗层的腐蚀电流密度仅有0.016 μA·cm−2,在0.6 V下极化4 h后ICR值仅有4.94 mΩ·cm2。Wen等[54]在进行等离子渗氮前对TC4进行了喷丸处理,有效地将TC4合金表面晶粒细化到42 nm左右,使TC4合金的渗氮温度降低到500 ℃,发现在气压为200 Pa的条件下可以形成更多的活性氮化物粒子,并保持较高的能级。由于抛光产生了更多的晶界和更高能的缺陷,增强了反应动力学,促进了渗氮层的生长,使TC4的导电性和耐蚀性得到了有效的提高。Yi等[55]对TA2首先用等离子体电解氮化法渗氮,然后进行退火处理,在模拟阴极的PEMFC环境中,氮化后样品的腐蚀电流密度分别为0.275 μA·cm−2 (氮化15 min)、0.195 μA·cm−2 (氮化30 min),经ICR测试表明接触电阻分别为6.47 mΩ·cm2 (氮化15 min)、3.91 mΩ·cm2 (氮化30 min),发现氮化30 min的样品耐蚀性和导电性更高,如图5所示,这是由于氮化时间越长可以使表面晶粒越细化,渗层更加致密,并且较小的颗粒具有更大的比表面积,进而提高了TA2的耐蚀性和导电性。
与普通的气体渗氮相比,等离子渗氮技术可在钛金属的相变温度以下进行,并且等离子体渗氮的氮原子扩渗速度更快、反应更充分。此外,由于等离子轰击的作用可以有效去除金属基材表面的钝化膜,可以活化钛金属表面,促进了渗氮过程,极大提高渗层制备效率。然而由于双极板厚度较薄(0.2~1 mm),在500 ℃进行等离子渗氮时,仍应注意处理过程中双极板的变形问题。
尽管钛金属在比强度、耐蚀性、导电性等方面具有一定的优势,但其力学性能却远不及其他金属。与不锈钢相比,由于钛金属在882 ℃以下为密排六方结构的α-Ti,而不锈钢是面心立方结构,因此钛金属的延展性较不锈钢差。此外钛金属的弹性模量约为不锈钢的1/2,导致其刚性差、不易变形,进而不易制作薄壁件,在加工时表面的回弹量很大,约为不锈钢的2~3倍,并且钛金属伸长率仅有25%~30%,约为不锈钢的1/2[56–57]。由于较差的力学性能使得钛金属具有很强的各向异性和变形回弹,导致其成形极限和成形性能较差[58]。Kim等[59]通过冲压拉伸试验对钛板的成形极限曲线进行了分析,发现钛板的成形性在不同的方向上有明显的偏差。此外,据Nakagaki[60]报道,钛板的延伸率为30%,不能支撑高展宽比双极板微通道的形成,进一步说明了钛金属双极板较差的成形极限和成形性能,因此钛金属双极板的成形工艺也是未来研究的重点。目前行业内常采用传统的单级冲压成形和液压胀形等工艺对钛金属双极板进行加工成形,但是成形后的双极板会出现形状失真、流道深度较低等问题[61–62],因此许多学者对此进行了深入的研究,探索出了多种优化后的钛金属双极板成形工艺。
电磁成形是一种利用脉冲电磁力快速成形金属工件的技术,这种技术采用高的变形速度和变形应变速率可以提高工件的成形极限,减少成品的起皱和回弹[63]。Zhu等[64]提出了一种电磁成形与准静态成形相结合的复合成形方法,这种方法比单电磁成形具有更高的成形极限和延伸率,可以有效提高钛金属双极板的通道极限深度、厚度均匀性和尺寸精度。虽然电磁成形具有独特的优势,但是扁平螺旋线圈会对工件产生不均匀的电磁力,因此在电磁成形中加入均匀压力驱动器(UPA)可以很好的解决这个问题。然而,传统的UPA典型结构包括内部线圈和外部导电通道,这导致了某些局限性,如较差的电接触和低线圈强度。Wu等[65]提出一种新型的内场UPA,感应电路由导电通道和放置在螺旋线圈内的工件组成,与传统外场UPA相比内场UPA具有较高的线圈强度,进而产生更高的工件电磁力,通过与模具的均匀碰撞可以实现钛金属双极板的柔性制造,当放电能量设置为7.5 kJ时钛金属双极板的最大通道深度为0.294 mm,为模具深度0.4 mm的73.46%,而传统外场UPA在8.0 kJ放电能量下,成型的最大通道深度仅有0.175 mm[66],说明了新型的内场UPA可以在较低的能量下获得较深的通道深度。Dong等[67]优化了UPA电磁成形技术的动态成形工艺,建立了三维耦合电磁力学仿真模型,使钛合金工件的冲击速度与通道深度成正比,最终以286 m·s−1的速度成功制备了沟道深度为0.4 mm,宽展比为0.67,减薄率低于15.89%的钛金属双极板。
电磁成形作为一种非接触式高速成形技术,其在提高钛金属双极板的成形极限和减少其成形缺陷等方面具有一定的优势,虽然基于内场的UPA电磁成形具有较好的应用前景,但仍尚未达到工业化应用水平,后续的研究应针对其相关参数进行优化,如放电参数、驱动力结构等,以使钛金属双极板的流道深度、减薄率达到工业化应用标准。
3D打印技术是将材料一层一层聚集或沉积而形成所需的样品,这种方法可以很容易地生产出结构复杂的零件,它不需要焊接,成形快,通过使用3D打印技术制备的双极板,已有多项研究对双极板的设计进行了优化。Piri等[68]利用立体光刻设备3D打印(SLA)技术研究了金属双极板对流体动力学行为的适用性,发现使用SLA生产的双极板在流场设计生产中提供了非常成功的结果。Gould等[69]用金属激光烧结3D打印技术(DMLS)制造了钛合金双极板,尽管DMLS生产的双极板的孔道和孔道尺寸约为1 mm,比冲压生产的双极板孔道尺寸更显著,但是经电堆测试发现燃料电池的性能比预期低了20%,这是由于抛光后表面曲率引起的接触电阻增大造成的。Jin等[70]采用粉末床融合3D打印技术(PBF)制作具有微通道流场的金属双极板,该极板的流道宽度为0.3 mm,流道深度为0.5 mm,在0.6 V的电位下测试260 h其电流密度值为1.2052 A·cm−2,该值比流道宽度为0.94 mm、流道深度为0.5 mm的金属双极板高52.8%。Yoo等[71]用3D打印技术制造了燃料电池,其流场板可以弯曲,结构简单,但是该燃料电池的性能较低,仅有87.1 mW·cm−2。Celik等[72]采用3D打印成形技术重新设计了液体冷却通道,使冷却通道位于肋板下,成形后的钛板密封面积缩小而不改变流道尺寸和流道面积,改进后的钛板重量仅有10.60 g,如图6所示,并且优化设计后电堆可以实现2 kW·kg−1的最大比功率密度。然而,过去对于金属双极板成形的研究大多集中在二维(2D)流场双极板结构的优化设计上,主要包括流场形态的创新设计和通道尺寸的优化,例如通过改变流场形式、流道长度、肋宽等,而现在开发新型三维流场双极板以改善PEMFC的性能已成为研究热点,但由于三维流场结构的复杂性,传统的铣削、冲压等工艺难以满足其加工需求。Lu等[73]通过CFD多相流数值模拟与实验相结合,采用选择性激光熔化3D打印(SLM)技术制备了三维阶梯流场双极板,结果表明三维阶梯流场的引入增强了垂直方向的对流效应,增加了z向入流,促进了氧的转移,减少了水的积累。在0.55 V电压下,阶梯流场的功率密度高达6727 W·m−2,比传统的平行流场高26%左右。
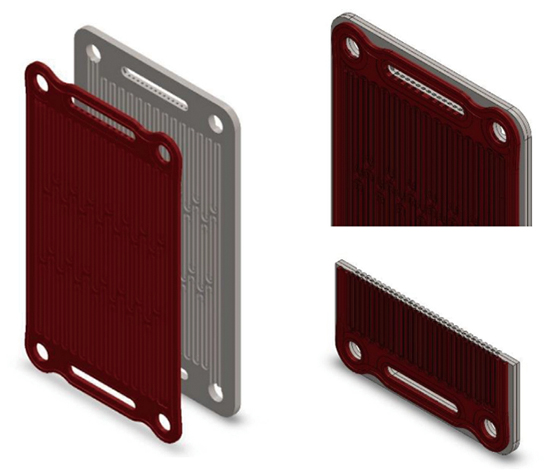
与二维流场双极板相比,三维流场双极板性能优越,有利于改善传质和排质性能,但是其结构复杂难以制备,而采用3D打印技术可以较好的解决这个问题。3D打印技术作为一种增材制造技术,由于其具有浪费少、复杂结构易于制造、自动化系统、材料多样、快速原型等优势,已被广泛应用于各个行业和研究领域,但是其在应用过程中仍然存在打印效果受材料限制、成品是否坚固耐用等问题,后续仍需进一步研究。
冲压成型制造效率高、成本低,是当前微型钛金属双极板成形的主流技术之一。李金哲等[74]对0.1 mm厚的超薄钛板进行冲压,实现了钛板微形流道的精密成形。然而Karacan等[75]发现采用传统冲压成形只能制备流道深度小于0.36 mm的钛板,而对于更深的微型流道深度不再适用。可见,这些微型特征因受到钛板成形极限低的限制,使得传统单级冲压成形不能满足钛板高长径比微孔道的要求。而多级冲压成形是一种克服单级冲压成形缺陷的一种有效方法,它能通过减少局部化变形趋势来提高最终成形深度和精度,已在许多领域成功实施。Xu等[58]首先对圆角半径为0.15 mm的微孔道进行了单级冲压成形试验,发现平行于轧制方向的孔道的最终成形深度比横向方向高12.67%。然后采用3种不同圆角半径的凸模进行多级冲压成形,如图7所示,与单级成形相比,最终成形深度由0.438 mm增加到0.621 mm,长径比由0.46增加到0.67。Zhong等[76]采用有限元模拟和实验相结合的方法,研究了一种三阶段冲压工艺,结果表明,三阶段冲压成形钛板的最大压下率约为24%,小于钛板的最大延伸率,并且成形后的钛板晶粒尺寸均匀且小、表面质量高,有利于提高PEMFC双极板的性能。此外,Zhang等[77]针对多级冲压成形提出了一种新的参数优化方法和台阶数设计指导思想,发现增大二级冲头冲程,减小间隙和半径,可增加成形深度;同时增大或减小二级冲头冲程和冲头半径,可以增大牵伸角,其中较小的二级冲头行程和半径有利于更大的肋骨宽度;而较小的二级冲程和间隙可以实现更均匀的厚度。可见,利用多级冲压成形可以获得具有高长径比微孔道的钛金属双极板。
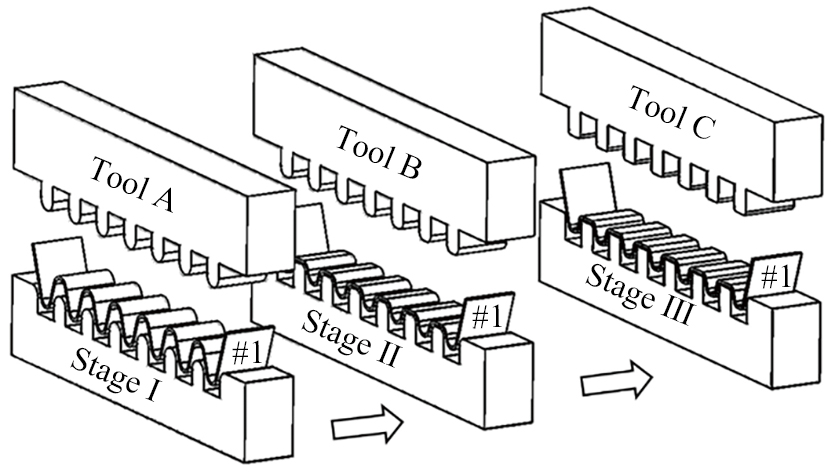
与传统的单级冲压成形相比,多级冲压成形突破了钛金属双极板的成形极限,可以实现小圆角半径、均匀厚度分布和超高精度的超薄钛板的成形,在钛金属双极板的成形领域具有较高的研究意义与实用价值,但是目前的多级冲压成形其工艺流程复杂,成形时间较长,效率较低,因此后续还需进一步的优化。
橡胶成形又属于软膜成形,是一种成本低、设备安装和生产时间短的成形工艺。橡胶能增加成形时的静液压力,抑制裂纹的形成和扩展,提高成形性能,使用橡胶垫模具可以加工出复杂形状的工件,并且加工出的零件具有优异的表面光洁度,常用于钛金属双极板的成形工艺中。Lee等[78]对纯钛采用橡胶成型工艺制造槽宽为0.8 mm的微型流道双极板,发现成型后的双极板微型流道最大深度仅有0.27 mm,只有槽宽的34%,形状也产生了严重的回弹变形。影响橡胶成型的工艺参数很多,如橡胶垫的厚度和硬度、冲孔的速度和压力等。Elyasi等[79]使用了带微结构的橡胶作为软膜,结果表明橡胶用微结构后成形的双极板最大深度比由76%提高到 88%,并且微流道尺寸精度也得到了极大的提高。Jin等[80]优化了橡胶成形工艺参数,在橡胶垫厚度为60 mm,硬度为肖氏A20,冲孔速度为35 mm·s−1、冲孔压力为55 MPa的条件下制备的钛双极板最大沟道深度达到0.27 mm,接近冲孔沟道深度(0.4 mm)的68%,并且形状也没有失真。然而,除了橡胶成形工艺参数的影响外,坯料的屈服强度、伸长率和硬化指数也影响着钛双极板的成形质量。Liu等[81]首先对钛进行差速轧制(DSR),然后再进行橡胶成形。发现经差速轧制后的钛与原始钛和同步轧制后的钛相比强度有了较大的提高,当辊速比为2时,DSR处理后的钛晶粒尺寸由初始的23.0 mm细化到3.8 mm,并且钛中出现了基底织构,织构强度最高,获得的钛板屈服强度、伸长率等力学性能最好,此时作为橡胶垫片成形坯料的性能最佳。
橡胶成形是一种使用凹模或凸模结构的软膜成形工艺,可以有效避免刚性模具冲压成形带来的壁厚减薄等问题,然而橡胶的寿命较低,与其他几种成形工艺相比难以实现工业化应用的需求,因此探索出具有超高寿命的新型橡胶是目前橡胶成形工艺亟待解决的问题。
目前追求高功率、长寿命的电堆已经成为氢燃料电池的技术目标及产业趋势,而双极板作为PEMFC关键部件对电堆的性能和功率具有决定性作用。钛金属作为双极板材料的一种,具有轻质、耐蚀性高、加工工艺成熟等特点,在电池功率密度提升和服役稳定性提升方面具有明显优势,在高端氢燃料电池车上应用潜力巨大。虽然钛金属双极板耐蚀性较高,但在PEMFC环境中仍然会被腐蚀,并且其表面接触电阻高,不利于电子的收集与传导,且钛金属成形能力较差,不利于双极板尺寸精度提升。
因此,本文主要从表面改性和成形性能优化两个方面对其研究进展进行介绍,探讨了不同表面改性方法、涂层结构体系的特点,并介绍了钛金属双极板的电磁成形、多级冲压等成形工艺,对钛金属双极板表面导电性、耐蚀性以及钛金属成形精度的提升具有一定的促进作用。但钛金属双极板的应用探究仍需关注以下方面:
1) 应注重钛金属双极板表面改性研究。应从钛金属双极板表面涂层制备工艺成本、周期以及涂层结构方面入手,采用低成本的涂层材料(如无定型碳、金属碳/氮化物),通过多层结构设计,降低涂层总厚度,达到提高涂层性能和缩短制备周期的效果。
2) 应注重涂层的长期性能和高电位下性能的研究。车用PEMFC服役工况复杂(启停、加速、怠速),容易产生高电位(0.9~1.6 V),且在长期运行过程中很有可能导致涂层腐蚀机制改变,因此对于涂层在长期和高电位下的性能研究和评价机制研究很有必要。
3) 应注重钛金属双极板成形工艺的研究。随着双极板流场精度和复杂程度的提升,对钛金属成形能力的要求不断提高。因此要从钛金属的合金设计及成形工艺(方法、温度、润滑)等方面开展研究,提高钛金属双极板的成形能力和尺寸精度。
Qu E,Hao X,Xiao M,Han D M,Huang S,Huang Z H,Wang S J,Meng Y Z. Proton exchange membranes for high temperature proton exchange membrane fuel cells: challenges and perspectives [J]. Journal of Power Sources,2022,533: 231386.
Haider R,Wen Y,Ma Z F,Wilkinson D P,Zhang J J,Song S Q. High temperature proton exchange membrane fuel cells: progress in advanced materials and key technologies [J]. Chemical Society Reviews,2021,50(2): 1138.
Pugal M S,Kalaiarasan M,Ravichandran K,Rajendran N,Meng Y. Corrosion resistant and conductive TiN/TiAlN multilayer coating on 316L SS: a promising metallic bipolar plate for proton exchange membrane fuel cell [J]. Journal of Materials Science,2021,56: 10575.
Jiao K,Xuan J,Du Q,Bao Z M,Xie B,Wang B W,Zhao Y,Fan L H,Wang H Z,Hou Z J,Huo S P. Brandon N,Yin Y D. Guiver M. Designing the next generation of proton-exchange membrane fuel cells [J]. Nature,2021,595(7867): 361.
Wang L,Tao Y K,Zhang Z,Wang Y J,Feng Q,Wang H J,Li H. Molybdenum carbide coated 316L stainless steel for bipolar plates of proton exchange membrane fuel cells [J]. International Journal of Hydrogen Energy,2019,44(10): 4940.
Liu R X,Jia Q,Zhang B,Lai Z G,Chen L. Protective coatings for metal bipolar plates of fuel cells: a review [J]. International Journal of Hydrogen Energy,2022,47(54): 22915.
Pukha V E,Glukhov A A,Belmesov A A,Kabachkov E N,Khodos I I,Khadem M,Karaseov P A. Corrosion-resistant nanostructured carbon-based coatings for applications in fuel cells based on bipolar plates [J]. Vacuum,2023,218: 112643.
Ingle A V,Raja V S,Rangarajan J,Mishra P. Corrosion resistant Al‐Cr‐Mo alloy coating on type 316L stainless steel bipolar plates for proton exchange membrane fuel cell applications [J]. Fuel Cells,2019,19(6): 708.
Alo O A,Otunniyi I O,Pienaar H C Z. Development of graphite‐filled polymer blends for application in bipolar plates [J]. Polymer Composites,2020,41(8): 3364.
Hu Q,Gao J Y,Shu S,Xu Y X,Luo J L,Wang X Z. Corrosion behaviors of multilayer C/Cr/SS bipolar plates for proton exchange membrane fuel cells under dynamic potential polarization based on new european driving cycle [J]. Corrosion Science,2023,214: 111032.
Li X B,Peng L F,Zhang D,Yi P Y,Lai X M. The frequency of pulsed DC sputtering power introducing the graphitization and the durability improvement of amorphous carbon films for metallic bipolar plates in proton exchange membrane fuel cells [J]. Journal of Power Sources,2020,466: 228346.
Leng Y,Ming P W,Yang D J,Zhang C M. Stainless steel bipolar plates for proton exchange membrane fuel cells: materials,flow channel design and forming processes [J]. Journal of Power Sources,2020,451: 227783.
Silva F C D,Ramirez O P,Tunes M A,Edmondson P D,Sagás J,Fontana L C,Schön C G. Corrosion resistance of functionally graded TiN/Ti coatings for proton exchange membrane fuel cells [J]. International Journal of Hydrogen Energy,2020,45(58): 33993.
Yan W M,Lin J C,Chen C Y,Amani M. Performance evaluation of TiN/Ti coatings on the aluminum alloy bipolar plates for PEM fuel cells [J]. Renewable Energy,2023,216: 119042.
Yan W Q,Zhang Y F,Chen L,Luo J,Pang P,Zhang X,Liao B,Ying M J. Corrosion behavior and interfacial conductivity of amorphous hydrogenated carbon and titanium carbide composite (aC: H/TiC) films prepared on titanium bipolar plates in PEMFCs [J]. Diamond and Related Materials,2021,120: 108628.
Modanloo V,Talebi-Ghadikolaee H,Alimirzaloo V,Elyasi M. Fracture prediction in the stamping of titanium bipolar plate for PEM fuel cells [J]. International Journal of Hydrogen Energy,2021,46(7): 5729.
Soma Y,Muto I,Hara N. Electrochemical properties of titanium in PEFC bipolar plate environments [J]. Materials Transactions,2010,51(5): 939.
Schiff N,Grosgogeat B,Lissac M,Dalard F. Influence of fluoride content and pH on the corrosion resistance of titanium and its alloys [J]. Biomaterials,2002,23(9): 1995.
Lee S J,Huang C H,Chen Y P. Investigation of PVD coating on corrosion resistance of metallic bipolar plates in PEM fuel cell [J]. Journal of Materials Processing Technology,2003,140(1-3): 688.
Li W,Liu L T,Li Z X,Wang Y F,Li H Z,Lei J J. Corrosion resistance and conductivity of amorphous carbon coated SS316L and TA2 bipolar plates in proton-exchange membrane fuel cells [J]. Diamond and Related Materials,2021,118: 108503.
Meng Q,Yu L,Shang L L,Wang F,Liu X X,Zhang G G. Corrosive behavior and interfacial conductivity of stampable aC film on titanium bipolar plate in proton exchange membrane fuel cells [J]. Diamond and Related Materials,2023,135: 109796.
Yi P Y,Zhang W X,Bi F F,Peng L F,Lai X M. Microstructure and properties of a-C films deposited under different argon flow rate on stainless steel bipolar plates for proton exchange membrane fuel cells [J]. Journal of Power Sources,2019,410: 188.
Che J,Yi P Y,Peng L F,Lai X M. Impact of pressure on carbon films by PECVD toward high deposition rates and high stability as metallic bipolar plate for PEMFCs [J]. International Journal of Hydrogen Energy,2020,45(32): 16277.
Yi P Y,Zhang D,Peng L F,Lai X M. Impact of film thickness on defects and the graphitization of nanothin carbon coatings used for metallic bipolar plates in proton exchange membrane fuel cells [J]. ACS Applied Materials & Interfaces,2018,10(40): 34561.
Shi J F,Zhang P C,Han Y T,Wang H Y,Wang X Y,Yu Y S,Sun J C. Investigation on electrochemical behavior and surface conductivity of titanium carbide modified Ti bipolar plate of PEMFC [J]. International Journal of Hydrogen Energy,2020,45(16): 10050.
Xu J,Li Z Y,Xu S,Munroe P,Xie Z H. A nanocrystalline zirconium carbide coating as a functional corrosion-resistant barrier for polymer electrolyte membrane fuel cell application [J]. Journal of Power Sources,2015,297: 359.
Zhang P C,Hao C M,Han Y T,Du F M,Wang H Y,Wang X Y,Sun J C. Electrochemical behavior and surface conductivity of NbC modified Ti bipolar plate for proton exchange membrane fuel cell [J]. Surface and Coatings Technology,2020,397: 126064.
Gou Y J,Jiang G Q,Geng J T,Shao Z. Properties of NbC/а‐C: H films on titanium bipolar plates for proton exchange membrane fuel cells [J]. Fuel Cells,2023,23(1): 51.
Gou Y,Chen H P,Li R Y,Geng J T,Shao Z G. Nb-Cr-C coated titanium as bipolar plates for proton exchange membrane fuel cells [J]. Journal of Power Sources,2022,520,230797.
Zhang D M,Duan L,Guo L,Wang Z Y,Zhao J,Tuan W H,Niihara K. TiN-coated titanium as the bipolar plate for PEMFC by multi-arc ion plating [J]. International Journal of Hydrogen Energy,2011,36(15): 9155.
Yan Z,Li T,Wang Q,Li H J,Wang Y,Wu C L,Yan Y G,Chen Y G. Surface conductivity and preferred orientation of tin film for TiBi polar Plate [J]. Coatings,2022,12(4): 454.
Lin M T,Wan C H,Wu W. Comparison of corrosion behaviors between SS304 and Ti substrate coated with (Ti,Zr)N thin films as Metal bipolar plate for unitized regenerative fuel cell [J]. Thin Solid Films,2013,544: 162.
Chen Y,Xu J,Xie Z H,Munroe P. Nanocrystalline TaCN coated titanium bipolar plate dedicated to proton exchange membrane fuel cell [J]. Ceramics International,2022,48(13): 19217.
Peng S,Xu J,Li Z Y,Jiang S Y,Munroe P,Xie Z H,Lu H. A reactive-sputter-deposited TiSiN nanocomposite coating for the protection of metallic bipolar plates in proton exchange membrane fuel cells [J]. Ceramics International,2020,46(3): 2743.
Chen L,Liu R X,Zhang B,Lv J X,Zhang J Y. Nano-Cr2N dominated films with high conductivity and strong corrosion resistance for Ti bipolar plates [J]. Materials & Design,2022,224: 111305.
Show Y. Electrically conductive amorphous carbon coating on metal bipolar plates for PEFC [J]. Surface and Coatings Technology,2007,202(4-7): 1252.
Wang J T,Wang W W,Wang C,Mao Z Q. Corrosion behavior of three bipolar plate materials in simulated SPE water electrolysis environment [J]. International Journal of Hydrogen Energy,2012,37(17): 12069.
Park J H,Jeon B J,Lee J K. Electrochemical characteristics of fluorine-doped tin oxide film coated on stainless steel bipolar plates [J]. Surface and Coatings Technology,2015,277: 1.
Jung H Y,Huang S Y,Popov B N. High-durability titanium bipolar plate modified by electrochemical deposition of platinum for unitized regenerative fuel cell (URFC) [J]. Journal of Power Sources,2010,195(7): 1950.
Gao P P,Xie Z Y,Chun O Y,Tao T,Wu X B,Huang Q Z. Electrochemical characteristics and interfacial contact resistance of Ni-P/TiN/PTFE coatings on Ti bipolar plates [J]. Journal of Solid State Electrochemistry,2018,22: 1971.
Zhecheva A,Malinov S,Sha W. Titanium alloys after surface gas nitriding [J]. Surface and Coatings Technology,2006,201(6): 2467.
Mohammadi M,Akbari A,Warchomicka F,Pichon L. Depth profiling characterization of the nitride layers on gas nitrided commercially pure titanium [J]. Materials Characterization,2021,181: 111453.
Bi J,Yang J M,Liu X X,Wang D D,Yang Z Y,Liu G Y,Wang X D. Development and evaluation of nitride coated titanium bipolar plates for PEM fuel cells [J]. International Journal of Hydrogen Energy,2021,46(1): 1144.
Li Y,Wang Z W,Shao M H,Zhang Z H,Wang C X,Yan J W,Lu J P,Zhang L,Xie B,He Y Y,Qiu J X. Characterization and electrochemical behavior of a multilayer-structured Ti-N layer produced by plasma nitriding of electron beam melting TC4 alloy in Hank's solution [J]. Vacuum: Technology Applications & Ion Physics,2023,208: 11173.
Shen H Y,Wang L. Corrosion resistance and electrical conductivity of plasma nitrided titanium [J]. International Journal of Hydrogen Energy,2021,46(19): 11084.
Wen K,Zhang C C,Gao Y. Influence of gas pressure on the low-temperature plasma nitriding of surface-nanocrystallined TC4 titanium alloy [J]. Surface and Coatings Technology,2022,436: 128327.
Yi P,Dong C F,Zhang T Y,Xiao K,Ji Y C,Wu J S,Li X G. Effect of plasma electrolytic nitriding on the corrosion behavior and interfacial contact resistance of titanium in the cathode environment of proton-exchange membrane fuel cells [J]. Journal of Power Sources,2019,418: 42.
Xu Z T,Li Z,Zhang R,Jiang T H,Peng L F. Fabrication of micro channels for titanium PEMFC bipolar plates by multistage forming process [J]. International Journal of Hydrogen Energy,2021,46(19): 11092.
Kim Y S,Lee B H,Yang S H. Prediction of forming limit curve for pure titanium sheet [J]. Transactions of Nonferrous Metals Society of China,2018,28(2): 319.
Nakagaki N. The newly developed components for the fuel cell vehicle,Mirai[R].SAE Technical Paper,2015.
Li F Q,Zhao J,Mo J H,Li J J,Huang L. Comparative study of the microstructure of Ti-6Al-4V titanium alloy sheets under quasi-static and high-velocity bulging [J]. Journal of Mechanical Science and Technology,2017,31: 1349.
Zhu C,Xu J,Yu H P,Shan D B,Guo B. Hybrid forming process combining electromagnetic and quasi-static forming of ultra-thin titanium sheets: formability and mechanism [J]. International Journal of Machine Tools and Manufacture,2022,180: 103929.
Wu Z,Cao Q L,Fu J Y,Li Z Z,Wan Y,Chen Q,Li L,Han X T. An inner-field uniform pressure actuator with high performance and its application to titanium bipolar plate forming [J]. International Journal of Machine Tools and Manufacture,2020,155: 103570.
Wang H M,Wang Y L. Investigation of bipolar plate forming with various die configurations by magnetic pulse method [J]. Metals,2019,9(4): 453.
Dong P X,Li Z Z,Feng S,Wu Z L,Cao Q L,Li L,Chen Q,Han X T. Fabrication of titanium bipolar plates for proton exchange membrane fuel cells by uniform pressure electromagnetic forming [J]. International Journal of Hydrogen Energy,2021,46(78): 38768.
Piri H,Bi X T,Li H,Wang H. 3D-printed fuel-cell bipolar plates for evaluating flow-field performance [J]. Clean Energy,2020,4(2): 142.
Gould B D,Rodgers J A,Schuette M,Bethune K,Louis S,Rocheeau R,Swider-Lyons K. Performance and limitations of 3D-printed bipolar plates in fuel cells [J]. ECS Journal of Solid State Science and Technology,2015,4(4): 3063.
Jin C K,Kim J H,Lee B S. Powder bed fusion 3D printing and performance of stainless-steel bipolar plate with rectangular microchannels and microribs [J]. Energies,2022,15(22): 8463.
Yoo H,Kwon O,Kim J,Cha H,Kim H,Choi H,Jeong S,Lee Y J,Kim B,Jang G E,Koh J,Cho G Y,Park T. 3D-printed flexible flow-field plates for bendable polymer electrolyte membrane fuel cells [J]. Journal of Power Sources,2022,532: 231273.
Celik S,Timurkutluk B,Aydin U,Yagiz M. Development of titanium bipolar plates fabricated by additive manufacturing for PEM fuel cells in electric vehicles [J]. International Journal of Hydrogen Energy,2022,47(89): 37956.
Lu K J,Zhang J,Ding H H,Wang Z H,Pan X M. Numerical and experimental investigation of 3D flow field bipolar plates for PEMFCs by metal 3D printing [J]. Fuel,2024,357: 129699.
Karacan K,Celik S,Toros S,Alkan M,Aydin U. Investigation of formability of metallic bipolar plates via stamping for light-weight PEM fuel cells [J]. International Journal of Hydrogen Energy,2020,45(60): 35149.
Zhong Q,Hua R S,Wang C J,Cheng L D,Ma Z W,He H D,Chen F D,Chen F. Investigation on three-stage stamping of micro-channels with titanium ultra-thin sheet used for PEM fuel cell bipolar plates [J]. The International Journal of Advanced Manufacturing Technology,2023,127(3): 1377.
Zhang R,Lan S H,Xu Z T,Qiu D K,Peng L F. Investigation and optimization of the ultra-thin metallic bipolar plate multi-stage forming for proton exchange membrane fuel cell [J]. Journal of Power Sources,2021,484: 229298.
Lee K H,Jin C K,Kang C G,Seo H Y,Kim J D. Fabrication of titanium bipolar plates by rubber forming process and evaluation characteristics of TiN coated titanium bipolar plates [J]. Fuel Cells,2015,15(1): 170.
Elyasi M,Ghadikolaee H T,Hosseinzadeh M. Fabrication of metallic bipolar plates in PEM fuel cell using semi-stamp rubber forming process [J]. The International Journal of Advanced Manufacturing Technology,2017,92: 765.
Jin C K,Jeong M G,Kang C G. Fabrication of titanium bipolar plates by rubber forming and performance of single cell using TiN-coated titanium bipolar plates [J]. International Journal of Hydrogen Energy,2014,39(36): 21480.
 顶部