目录图表
铜是一种重要的有色金属,在现代工业中广泛应用于电子电器、建筑和交通等领域。铜冶炼工艺目前以火法冶炼为主,约占铜产量的95%以上。铜在冶炼过程中会产生大量铜渣,其主要来源于炼铜的熔炼和吹炼过程。随着铜产量的逐年增长,铜渣的产生量也随之增加[1–3]。据统计,中国2024年精炼铜产量约为1500万t,而每1 t精炼铜的平均产渣量为2~3 t,由此推算,目前中国年铜渣产量在3000万t以上,截至2024年,铜渣累计堆积量已超3亿t。铜渣的外观呈黑绿色,质地坚硬,成分较为复杂,物化特性受冶炼工艺、冷却方式等因素的影响,其物相主要包括铁橄榄石(Fe2SiO4)和磁铁矿(Fe3O4),Fe,Si和O这3种元素的总含量占比超过80%,此外还含有Cu,Zn,Pb,Co和Ni等有价金属元素以及少量的贵金属Au和Ag[4–6]。
铜渣大量的堆存不仅占用土地资源,其堆放过程中浸出的重金属离子还会对土壤和水体造成污染。目前,全球铜渣综合利用率不足 15 %,仅未回收铜的经济价值每年即可超过30亿美元。铜渣富含有价金属、硅酸盐和其他活性组分,被视为蕴藏巨大潜力的“城市矿山”。对铜渣进行回收利用,在减少对原生矿石依赖的同时,还能缓解废弃物带来的的环境危害,实现资源的可持续利用,具有重要的经济和环境意义[7]。因此,深入研究铜冶炼渣的回收与高值化利用技术具有紧迫性和必要性。
目前,铜渣大规模资源化仍受到以下问题的制约:铜渣中金属的回收需要较高的能耗与药剂成本;铜渣的回收利用过程通常伴随重金属元素浸出等环境问题;铜渣作为功能催化剂使用时存在活性位点不足的现象。基于上述背景,本文以铜渣资源化类型为分类依据,探讨了铜渣的金属资源回收技术与非金属资源利用技术,并针对各种资源化技术的未来发展进行了展望,为提高铜冶炼渣资源化效率和开拓多元化应用路径提供了理论依据与实践指导。
火法贫化技术是指在高温条件下,通过向铜渣中添加还原组分,如FeS或炭氧化物,来降低体系的氧势,使渣中的Fe3O4转变为FeO,同时促使夹杂在渣中的铜锍小珠聚集长大,进入贫锍相中,实现铜与渣的分离,达到降低铜渣中含铜量的目的[8]。
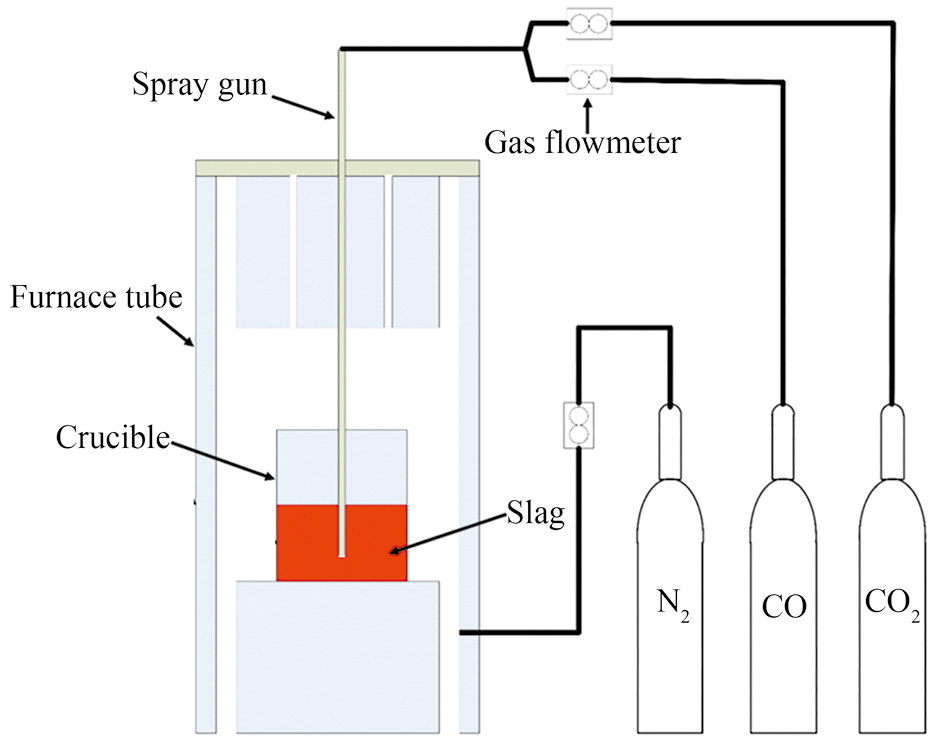
火法贫化包括电炉贫化法、真空贫化法、反射炉贫化法等。其中,电炉贫化和真空贫法应用最为普遍。经电炉贫化后的铜渣含铜量较高,一般在0.6%左右,且处理过程中的能耗大较大。真空贫化法能有效降低Fe3O4含量,改善炉渣物理性质,促进熔渣与锍的分离,是回收有价金属的有效方法之一。Yang等[9]通过CO-CO2作为还原剂对铜渣进行精炼,减少其中磁铁矿Fe3O4的含量,从而改善铜的沉降环境并提高资源回收效率,其试验装置如图1所示。结果表明,铜渣底部的铜颗粒逐渐增大,渣上层铜含量随着温度升高而减少,说明还原条件改善了铜的沉降环境,且在1250~1350 ℃范围内,CO利用率随温度增加而提高;但随还原时间延长,CO利用率逐渐下降。杨慧芬等[10]采用褐煤作为还原物质,对铜渣进行直接还原,在最优的试验参数下,获得了铁品位为92.1%和铁回收率为81.0%的结果,同时发现还原温度、CaO添加量等因素对金属铁晶粒大小和铁氧化物还原率有显著影响。
火法贫化技术的优点在于能够批量处理大规模的铜渣,并且可以有效回收其中各种有价金属,尤其适用于处理高品位铜渣。然而,该技术需要在高温下进行反应,导致能源消耗量大;此外,在处理过程中会产生一定量的废气,对环境造成污染,并且设备投资较大,生产成本相对较高。因此,火法贫化技术的后续研究方向应着力开发高流动性的环保助熔剂,以降低熔炼温度。此外,结合等离子体熔炼或微波辅助加热等新型节能技术,进一步减少能源消耗。同时研究有害气体的无害化处理技术,如通过渣中有害元素的矿物相固定,如硫化物或钙铝酸盐相封装,同时优化烟气净化系统,提高SO2捕集效率。
利用硫酸、盐酸、硝酸等酸性浸出剂与铜渣中的有价金属发生化学反应,使金属离子进入溶液,破坏铁硅酸盐的结构,促进有价金属的析出,是酸化浸出的主要技术原理。直接酸浸法的铜浸出率较低且易生成胶状物质,不利于后续提纯和电解沉积。氧化酸浸法是在直接酸浸的基础上,通过通氧气或添加氧化剂来促进硫化铜与硫酸反应,提高铜浸出率。Shi等[11]通过高压氧化硫酸浸出技术对铜冶炼渣进行处理,探究影响铜浸出行为的主要因素,并尝试建立浸出动力学模型,明确反应控制步骤与机制。结果表明,其浸出过程属于缩核模型:反应过程中由表面化学反应控制转变为扩散控制。氧压酸浸法通过增大压强使浸出反应更剧烈,提高氧电极电位,有利于硫化矿物的浸出,能极大程度限制胶状物质生成和铁浸出,实现有价金属的选择性分离。除氧气外,H2O2也是氧化酸浸法中常用的氧化剂。孙建军等[12]将H2O2与硫酸结合提取铜渣中的金属铜,发现最佳浸出时间为180 min,最佳硫酸浓度为2 mol·L−1,且与纯硫酸浸出相比,引入H2O2将铜的浸出率从52.1%提升到了91.2%。
酸化浸出技术的优点在于能有效提取低品位铜渣中的有价金属,相对火法技术具有更强的适应性。然而,该技术的劣势在于浸出液的净化和金属分离复杂,浸出液中杂质金属浓度高,增加后续金属分离难度;浸出过程中产生的胶状物质影响过滤和后续处理,降低了生产效率;对设备腐蚀性强,对设备维护提出了更高要求。酸浸法后续研究重点可针对络合浸出技术与界面反应研究两方面开展。通过加入络合剂,如氨、乙二胺四乙酸(ethylene diamine tetraacetic acid,EDTA)等,提高对铜的选择性溶解,同时抑制杂质金属浸出。同时利用表面改性剂,如有机酸、表面活性剂来调控铜渣与酸溶液的界面反应,提高浸出过程的金属选择性。
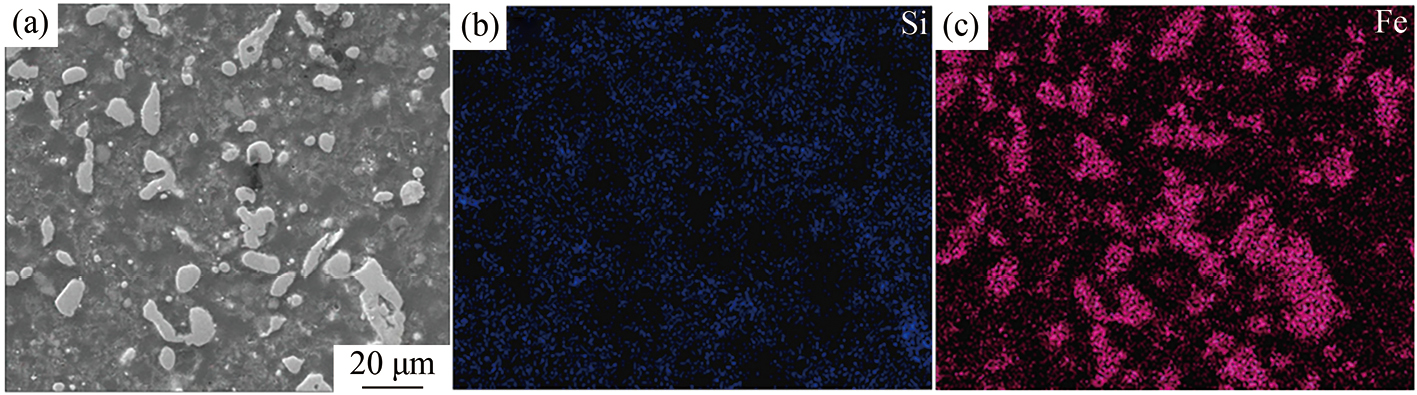
碱化浸出是利用碱性环境下金属离子与氢氧化钠或氨形成络合物的特性,实现有价金属的浸出。郭勇等[13]借助氨水和碳酸铵联合的方式对水淬渣中的铜进行回收处理,在最佳条件下铜浸出率可达45%,进一步通过硫化钠沉淀铜离子,实现了89%的沉淀率。Wang和Song[14]先通过碳热还原将铜渣中的铁元素转化为金属铁,再将还原铜渣在氢氧化钠碱溶液中进行浸出脱硅,结果如图2所示。可以发现,铜渣在碱性浸出处理后,浸出渣中的硅含量显著下降,而金属铁的富集现象明显并呈现独立的岛状分布,尺寸小于10 μm。碱化浸出对设备的腐蚀性小、选择性强,对含酸不溶性金属化合物具有显著的溶解性,而对铁、钙等杂质金属溶解性低,可提高浸出液的金属选择性。但对硫化态矿物,如CuFeS2和碳酸盐矿物,如CaCO3的溶解性较差,同时碱浸后残渣可能含有一定量的不可回收重金属,如铅、镉、砷等,需要进一步的无害化处理。针对硫化矿物的溶解,后续应研究氧化剂,如过氧化氢、次氯酸盐或臭氧在碱性条件下的协同作用,调控氧化剂与碱液的配比及其在矿物表面反应的动力学行为,通过氧化还原反应破坏硫化键,从而提高浸出效率。针对重金属浸出,可开展碱浸残渣中重金属的固定化工艺研究,通过磷酸盐或硅酸盐钝化形成稳定矿物相,减少其环境迁移性。
氯化浸出利用氯气或含氯化合物与铜渣中的有价金属反应,生成可溶性的氯化物,从而实现金属的回收。氯化浸出法在处理铜渣时具有显著势,浸出条件相对容易控制,在最佳条件下,有价金属的浸出率较高[15]。Li等[16]通过熔炼氯化法处理的铜渣,降低铜渣中的含铜量,渣中的铁相主要氧化为Fe3O4和Fe2O3,这两种铁相不易氯化,因此铁的损失不显著,从而高效地利用冶炼渣中的铁资源。朱小磊等[17]借助用氯酸盐从铜渣中回收金、钯、银、铅等贵金属,发现在适量的氯化物浓度和75 ℃的条件下各种金属的回收率均超过95%。氯化浸出法的缺陷在于浸出过程中会产生有毒性的氯气,对环境和实验人员的健康构成威胁,因此限制了该方法在实际生产中的推广应用。此外,强氧化性氯化剂,如次氯酸盐、氯气等成本较高,在大规模工业应用中增加了经济压力。针对经济成本问题应开发电化学氧化装置,将氯离子或废氯化剂转化为低浓度次氯酸或氯气,实现氯化剂的循环利用,减少环境危害。此外,研究基于深共晶溶剂的氯化体系,以降低有毒气体的逸散[18–19]。
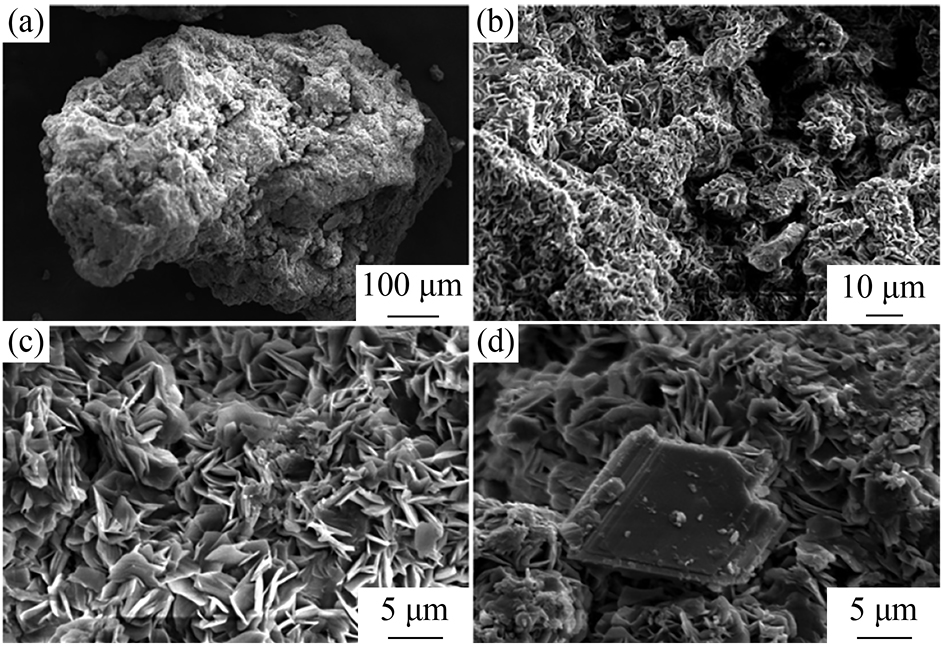
生物浸出借助了微生物在生长代谢过程中的氧化和还原作用,将铜渣中的有价金属转化为离子态,使其进入溶液,从而实现与残渣的分离[20]。嗜酸菌群,如氧化亚铁硫杆菌和氧化硫硫杆菌等,在生物浸出中应用较为广泛,它们通过直接排泄有机酸或无机酸以及产生的酶将硫化矿物氧化成可溶的硫酸盐,或间接产生代谢物来与渣中的有价金属反应从而浸出金属。Panda等[21]利用混合中性嗜酸菌群进行铜的生物浸出,并优化了浸出参数,发现pH为1.5的条件下生物浸出在12 d内实现了高达96%的铜回收率,生物浸出后的铜渣微观形貌如图3所示。可见,铜渣结构在微生物浸出发生了变化,呈现出多孔结构的块状凝结纹理(图3(a,b)),铜渣的风化结构呈现典型的花瓣形,表明中生嗜酸性混合菌群对从矿渣样品中回收铜的有效性。
生物浸出的优势是无需高温高压或强腐蚀性试剂,相比于传统湿法冶金工艺明显降低了能源消耗和废气排放,不会带来二次污染。但其反应速度慢,浸出周期长,环境条件敏感,且对矿物结合态依赖性较强。例如,对致密型硫化物矿石如黄铁矿、尖晶石和具有立方结构的磁铁矿等,微生物难以附着并产生氧化效果。因此生物浸出技术的后续研究重点为研究微生物共代谢机制,开发高效复合菌群,如硫氧化菌与铁氧化菌的协同作用,以提高浸出效率,同时结合化学辅助,将生物浸出与化学氧化剂,如H2O2,Fe3+等协同应用,在微生物代谢的同时通过化学反应提高金属的溶解速率,缩短浸出周期。
基于铜渣中矿物的物理化学特性差异,通过应用浮选药剂使得有价值的金属矿物选择性地吸附于气泡上,从而实现与脉石矿物的有效分离[22]。浮选工艺主要包括磨矿、铜的浮选和铁的磁选等多个步骤,其中浮选药剂的选择及其使用对浮选效果具有重要影响。铜渣中铜的浮选通常采取一次粗选、数次精选和扫选的流程。捕收剂的种类对金属铜及铜矿物的回收效果起着决定性作用,常见的捕收剂包括黄药、黑药和乙基硫氨酯等,采用不同捕收剂的组合能够显著提升浮选性能。汪泰和叶小璐[23]在浮选试验中借助碳酸钠为调整剂,并结合捕收剂,实现了铜回收率超过90%的结果。Roy等[24]对比了单一捕收剂和组合捕收剂对铜的回收效果,发现使用异丙基钠黄药与乙基钠黑药进行组合能达到最佳回收效果,浮选铜回收率超过84%。
浮选可精准地实现铜矿物与其他矿物的分离,对铜等有价矿物有较好的富集效果,可获得较高品位的铜精矿产品。同时适应性较强,对于不同类型的铜冶炼渣,只要根据其具体矿物组成、特性等对浮选工艺参数,如药剂制度、浮选时间、矿浆浓度等进行适当调整,都可以在一定程度上实现铜的有效回收,适用范围广。然而,铜冶炼渣中的细粒矿物,如小于10 μm的颗粒,由于其比表面积大、表面能高,易团聚的特征,会导致其浮选过程中选择性变差,回收率降低。同时细粒矿物在浮选体系中容易随着矿浆流等产生夹带、夹杂等现象,混入尾矿中造成铜等有价元素的损失。针对此问题,需进一步研究细粒矿物的表面性质调控技术,开发新型高效的分散剂、团聚抑制剂等药剂,改善细粒矿物的浮选环境,减少团聚和夹带现象。同时结合微泡浮选、载体浮选等技术,探索更适合细粒矿物回收的复合浮选工艺,提高细粒矿物的浮选回收率。
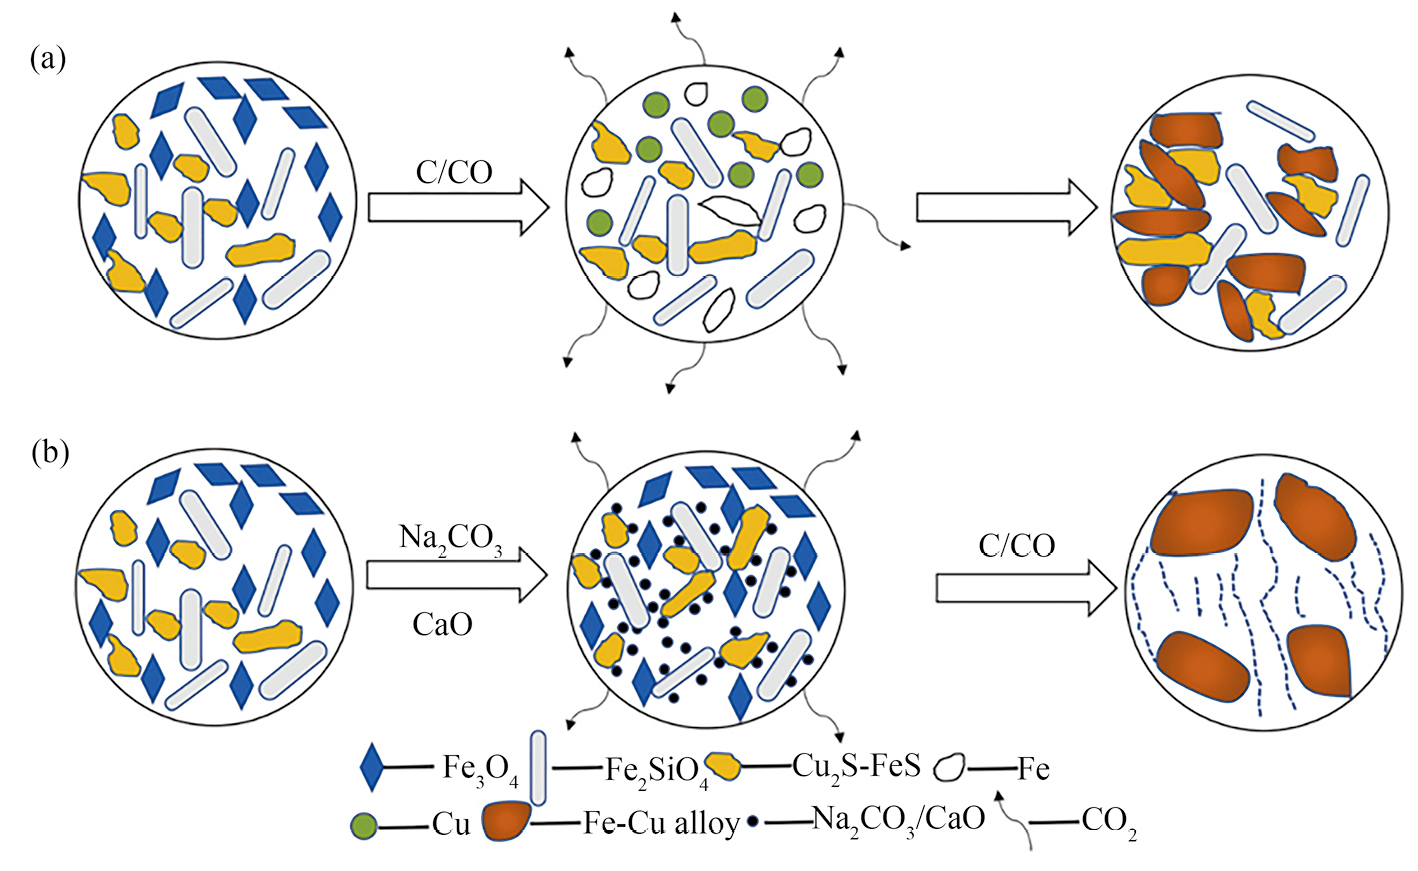
利用铜渣中矿物磁性差异可进行矿物分选的,针对磁铁矿等磁性较强的矿物进行回收。由于铜渣中的铁橄榄石属于弱磁性矿物,因此在磁选过程中,铜渣通常需先经过磨细处理,使矿物颗粒充分解离。在不均匀磁场中,磁性矿物被吸附到磁极上,与非磁性矿物分离,从而实现铁等有价金属的富集。Sun等[25]将磁选与浮选相结合,提出通过磁选预分离非磁性金属铜,再对磁选尾矿进行浮选,从而实现铜的高效回收与资源化利用。磁选可预分离85.72%的金属铜,而后浮选通过乙二胺活化硫化铜表面,促进CuS选择性吸附,浮选速率常数从0.59提升至0.96。Li等[26]在还原-磁选技术中引入Na2CO3和CaO来增强铁矿石的还原效果,结果发现,在碳酸钠添加量为8%时,铁和铜的回收率分别达到94.3%和86.5%。反应过程如图4所示,不含Na2CO3的还原球团中的主要物相为铁橄榄石、铁铜合金和锍(Cu2S-FeS),锍存在于铁铜合金周围或不同的铁铜合金之间。与有Na2CO3和CaO参与的情况相比,铁橄榄石和锍会显著减少甚至消失。
磁选工艺简单高效,不需要复杂的化学反应过程,能在短时间内实现对磁性矿物的有效分离,可快速。批量地处理铜冶炼渣物料。然而,其对对弱磁性矿物分选效果有限且难以实现多元素同时高效分离。可通过提高磁场强度、优化磁场梯度等方式增强对弱磁性矿物的捕捉能力;同时结合磁种添加技术,通过添加合适的磁种使其与弱磁性矿物进行吸附团聚,改变弱磁性矿物的磁性特征,从而提升磁选对弱磁性矿物的分选效果。此外,可将磁选与其他选矿方法联合,通过合理的流程衔接,如先利用磁选分离出磁性铁矿物,再利用浮选等方法针对剩余物料中其他有价元素进行针对性的分选回收,实现多种有价元素的分步、高效回收。
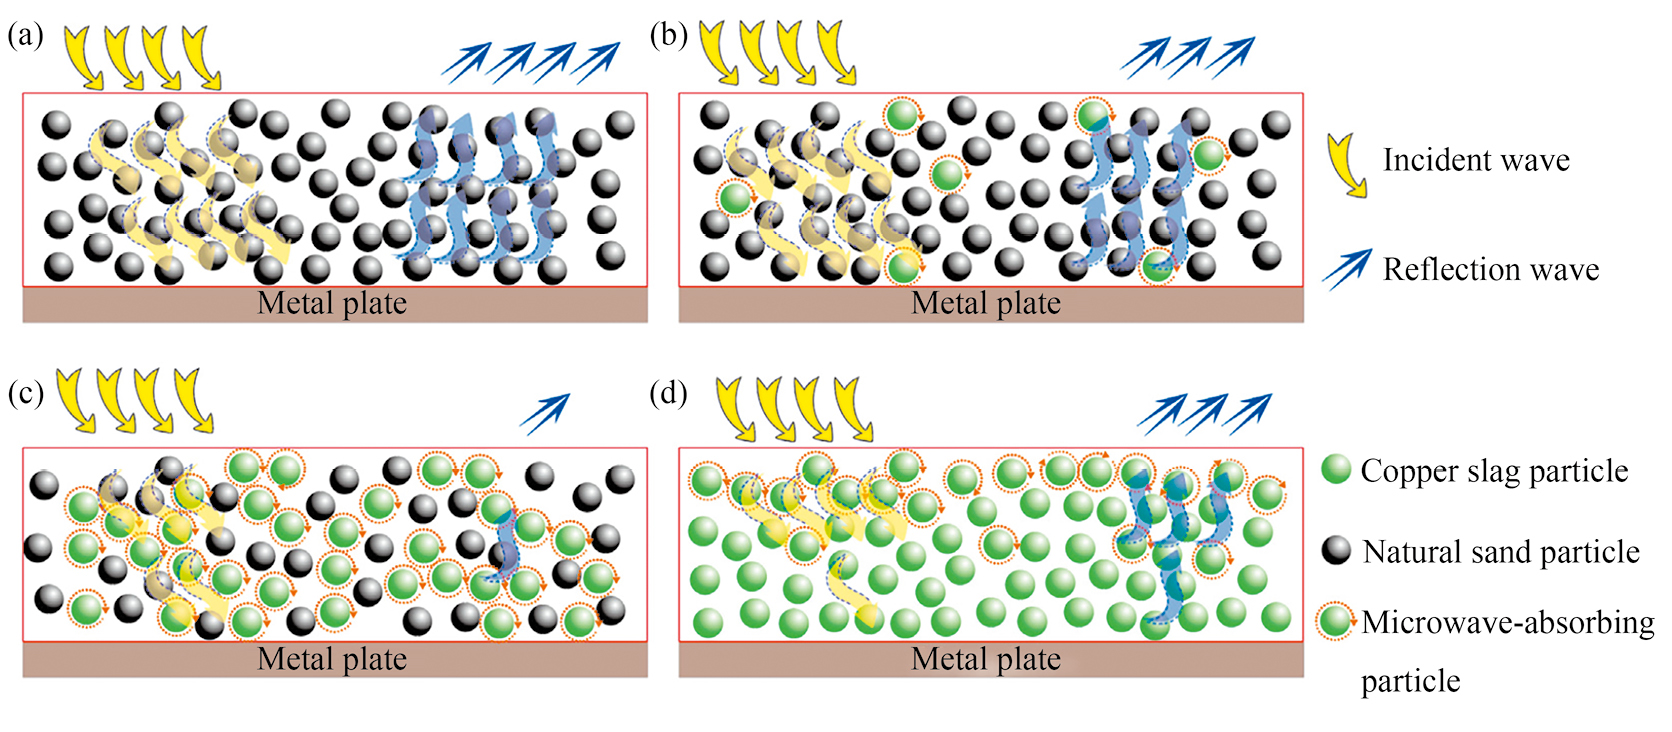
铜渣中含有大量硅酸盐矿物,主要成分与水泥生产原料相似,具有一定的火山灰活性,可作为生产水泥的原料。或经过磨细后按照一定的比例替代传统水泥砂浆中的部分天然砂等。Liu等[27]探究了不同温度下,掺入铜渣的复合水泥胶凝材料的水化机制,分析了水化热和砂浆抗压强度。结果表明铜渣对水泥的水化有显著的延迟效应,提高温度可以显著加快水泥复合胶凝材料的早期水化反应。同时,铜渣的填充效应和火山灰活性共同作用,使得砂浆的抗压强度在后期显著增长。Guo等[28]将铜渣作为微波吸收材料用于水泥砂浆,并探究了铜渣掺量与水泥基复合材料微波吸收特性的相关性,发现铜渣能显著提高复合材料的介电损耗和磁损耗性能,50%掺量的铜渣砂浆表现出最佳的微波吸收能力,其反射率最低,带宽最宽,如图5所示。当铜渣含量较低时,大部分微波能够进入复合材料,但此阶段复合材料仍无法实现衰减匹配。随着复合材料电导率的提高,电磁波的深度会不断减小;一旦铜渣含量超过50%,如图5(d)所示,更多微波会在样品表面被反射,因此此阶段复合材料也无法满足阻抗匹配。总之,掺铜渣的水泥砂浆既具有介电损耗能力,也具有磁损耗能力;当铜渣含量达到50%时,两种损耗可同时发挥作用。Sim等[29]将铜渣作为掺合料,探讨其质量分数对波特兰水泥物化性能的影响,结果表明,13.0%铜渣掺量在7 和28 d获得比对照组更高的抗压强度,消除了0.06~0.08 μm尺寸的大毛细孔,既抑了钝化效应的,又实现了水泥浆体后期强度及孔隙结构的优化。Fan等[30]的研究表明,10%的铜渣作为填料可补水泥砂浆的毛细孔,平均孔径由38 nm降至19.5 nm,无害孔比例提升至47%。借助铜渣可实现砂浆早期适度延迟水化、及合理孔结构分布和优异的耐氯化物腐蚀性能。铜渣的破碎、粉末和活化的综合预处理成本约为100元·t−1,远低于水泥生产成本,若按20%替代率计算可使水泥砂浆材料成本下降约15%。
此外,铜渣具有一定颗粒形状特性,适量掺配可以改善砂浆的孔隙结构,提高其密实度,进而在提升砂浆的力学性能。宋军伟等[31]的研究表明,铜渣可填充浆体的空隙,在砂浆内形成网状结构,从而优化了混凝土耐久性,且10%的铜渣掺量能得到最优的工作性能。铜渣在水泥建材生产中的应用具有显著的经济效益和环境效益,实现了废弃物的资源化利用,减少了对自然资源的消耗。然而,其缺陷在于铜渣的成分波动大并同时存在潜在重金属元素浸出问题。不同来源、不同冶炼工艺产生的铜冶炼渣在化学成分上存在较大差异,例如铁、硅、钙等主要氧化物的含量不稳定,这就导致在水泥生产中难以精确控制配料比例,针对此,可加强对铜冶炼渣成分的快速检测技术研发,建立更完善的成分数据库,通过大数据分析等手段提前预测其成分波动情况,以便更及时准确地调整水泥生产中的配料方案;针对重金属浸出的问题,一方面要明确铜冶炼渣中有害元素的赋存形态及迁移转化规律,通过高温煅烧、化学稳定化等技术手段对有害元素进行固化,使其在水泥生产和使用过程中难以释放;另一方面,完善相关的环境风险评估体系,严格监控水泥产品中有害元素的含量及释放情况,确保其符合环保和使用安全标准。
铜渣因其强度高、耐磨等特性,在工程中能够有效满足骨料的承载要求,在道路修筑路基方面具有广阔的应用场景。此外,铜渣其颗粒形貌和分布特性与天然砂石接近,能提供良好的骨架作用,提高道路的抗滑和抗变形能力。Din和Mir[32]发现铜渣掺量为15%时,路面的抗滑指数(BPN)从49提升到69,铜渣的高密度、棱角特征和表面的粗糙特性显著提高了沥青路面的抗滑性能。此外铜渣与天然集料相比具有更高的磨光值,使得铜渣路面具有更高的抗滑耐久性。Pal等[33]采用铜渣替代天然河沙用于水泥混凝土路面的修筑,并分析了其对路面疲劳特性的影响规律,发现铜渣颗粒与水泥浆体的强结合导致界面区更致密,延缓了裂缝的产生与扩展。得益于铜渣的高硬度、低吸水性及致密微观结构,当替代比例达到60%时,铜渣混凝土的弯曲强度增加44%,同时疲劳寿命也达到最优值。
将铜渣用于道路建设中时,可能存在铜渣与传统材料适配性不足以及体积稳定性不佳的问题。未来研究可通过高温预处理对矿物成分进行调控,或通过掺加粉煤灰、矿渣粉等与其他材料复配来改善其稳定性。同时,针对铜渣与不同胶结材料的界面特性,应开展微观力学行为和界面化学反应的机制研究,结合扫描电子显微镜、X射线衍射等手段分析界面微结构。
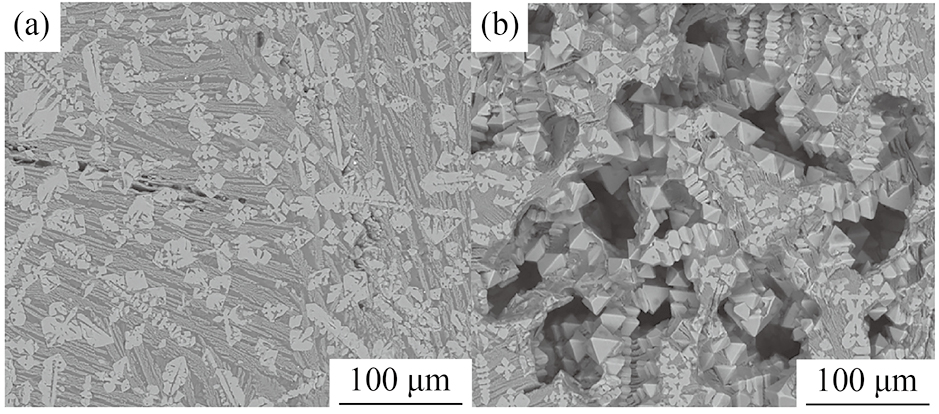
微晶玻璃是一种在热处理过程中控制基础玻璃晶化而得到的多晶材料,具有玻璃和陶瓷的优点,性能优异。将铜渣制备成微晶玻璃的核心技术包括原料预处理、熔融成型和晶化处理等过程[34]。在此过程中,铜渣中的硅、铁、铝等组分在玻璃基体中形成微晶,最终实现固废资源化利用。Zhang等[35]以铜渣、废玻璃和二次铝为主要原料制备微晶玻璃,当3种材料的质量比为7∶11∶2,烧结温度为1150 ℃,烧结时间为20 min时,所得微晶玻璃具有理想的体积密度和抗压强度,分别为0.41 g·cm−3和2.32 MPa。Yang等[36]利用熔融态的铜渣制备微晶玻璃并分析了热处理温度与铜渣结晶和收缩孔形成的的相关性。结果发现增加热处理保持温度可以减少中心和边缘之间的温度差,并抑制结晶程度,从而显著减少孔洞的形成,当热处理温度从900 ℃提升到1150 ℃时,大型孔洞逐渐消失,如图6所示。李然等[37]以铜渣为原料,并将焦炭作为还原剂,得到了以钙长石(Ca2Al2SiO7)和镁黄长石(Ca2MgSiO7)为主要晶相的微晶玻璃。Yang等[38]分析了碱度和CaF2对铜渣微晶玻璃制备的影响。结果表明,碱度为0.6时性能达到最佳状态,而CaF2的加入虽增大了晶体尺寸,但对微晶玻璃性能产生了负面作用。
铜渣用于制备微晶玻璃不仅实现了废弃物的资源化利用,还生产出了具有较高附加值的产品。但其除了存在铜渣用于建筑材料的通病问题外(重金属浸出和铜渣组分波动),还具有热处理能耗依然较高的问题。微晶玻璃的制备需要高温熔融,通常在1200~1600 ℃,以及长时间的晶化处理,温度为600~1000 ℃。可尝试与微波加热技术联用来降低热处理能耗。此外,结合二次能源回收技术,如高炉余热回收,进一步减少整个工艺链的碳足迹。
铜渣中富含多种活性金属元素,如Fe,Cu,Zn,Co,Ni,以及过渡金属氧化物,如Cu2O,Fe3O4和MnO等,使其具有良好的催化氧化性能,主要用于环境治理(处理废气、污水)和能源生产(促进生物质裂解、制氢、甲烷化反应等生物质裂解)领域。
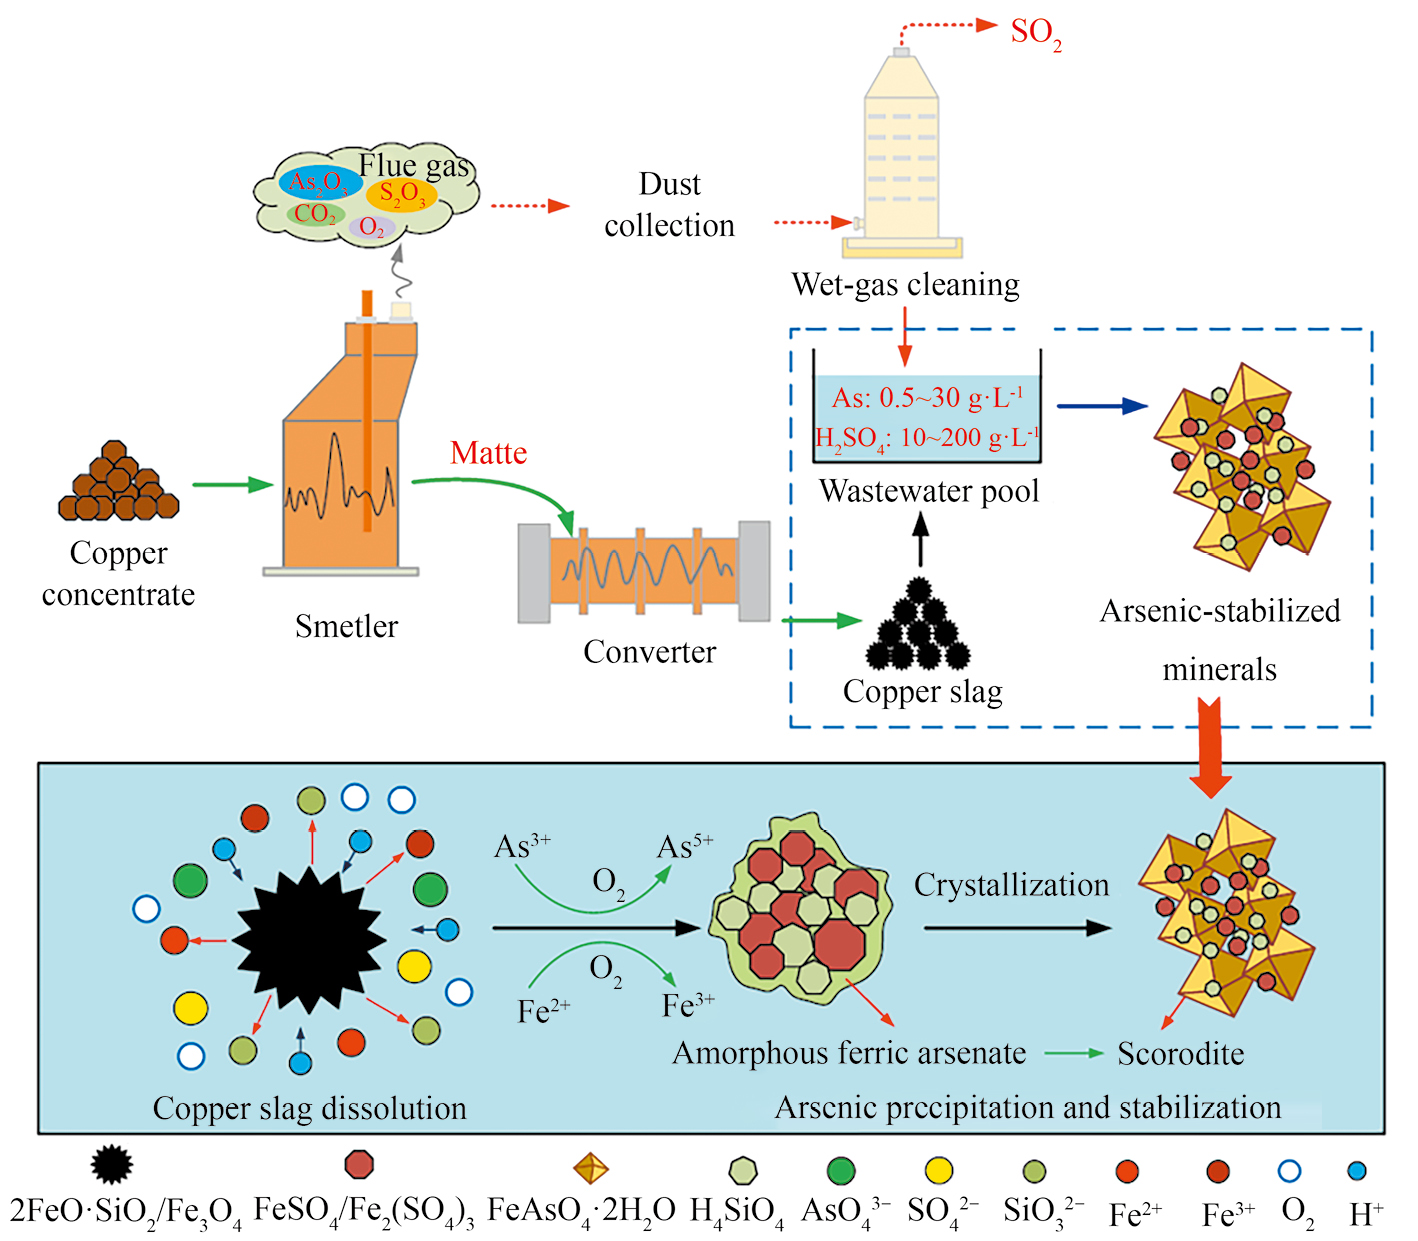
Li等[39]证明铜渣可以作为催化剂有效氧化煤燃烧烟气中的HgO。在200~300 ℃的温度范围内,铜渣表现出优异的催化性能。同时氯化氢(HCl)是促进汞氧化的关键烟气成分。在5%体积分数的O2和20×10−6浓度的HCl的环境下,汞的氧化效率接近100%。铜渣在污水处理方面也发挥着重要作用,其主要原理是利用铜渣中的铁橄榄石和磁性氧化铁等成分,通过Fenton反应或形成硅凝胶等方式处理有机废水和重金属废水。Li等[40]利用铜渣作为铁源与中和剂处理高砷废水,其中的Fe2SiO4和Fe3O4通过溶解反应释放铁离子,在沉淀砷的同时沉中和废水中的酸性,工艺流程及反应机制示意图如图7所示。铜渣释放的硅酸盐形成凝胶,促进了FeAsO4·2H2O晶体状砷沉淀的形成和生长。在Fe/As摩尔比为2,温度为80 ℃,反应时间为12 h的条件下,初始砷浓度为10230 mg·L−1的废水中,砷元素的去除率达97.86%,毒性特性浸出程序(toxicity characteristic leaching procedure,TCLP)浸出砷浓度仅为3 mg·L−1,远低于危险废弃物标准(5 mg·L−1)。Zhong等[41]利用铜渣作为催化剂,通过催化臭氧氧化技术处理废水中的聚乙二醇,结果表明,最佳催化效果对应的铜渣煅烧温度为710 ℃,煅烧时间为3.5 h。由此制备的铜渣基催化剂在10 min内将聚乙二醇的去除率从单独臭氧系统的79.27%提升至97.40%,且10次循环后的去除率仍能达到73.8%。同时,催化剂在碱性及中性条件下表现优异,拓宽了传统方法对pH的严苛限制。铜渣催化剂原料成本约为传统催化剂的20%,且采用铜渣催化剂处理废水,每吨可减少1.2~1.8 kg CO2当量排放,兼具环境与经济效益。但关键在于铜渣的标准化预处理工艺,可通过磁选-浮选联合流程将金属含量波动控制在±2%以内,确保催化性能稳定性。此外,未来可进一步探究铜渣基复合催化剂,如将其与生物炭、金属有机骨架化合物(metal organic frameworks,MOFs)材料进行复合,实现协同催化效应。在环境治理的应用场景中,铜渣催化剂的多金属协同效应有望突破传统催化剂对特定污染物的选择性限制,在工业挥发性有机物(volatile organic compounds,VOCs)抑制、印染废水净化等中高浓度污染场景具有独特优势。
Savale等[42]将铜渣作为醇类物质氧化反应的催化剂,发现其可快速将醇氧化为醛和酮,无副产物生成,且适用于多种不同取代基的醇,反应时间短,产率最高达89%。袁晓涛等[43]将铜渣作为镍的载体,共同用于催化焦油裂解从而获取清洁能源,结果表明,高温焙烧后镍含量为2.0%的样品,焦油中的碳转化率超过了90%。铜渣本身具有较高的热稳定性和机械强度,能够在高温或恶劣反应条件下保持稳定,从而适用于高温催化反应体系。同时作为工业废弃物,其成本极低,与传统贵金属催化剂相比经济效益显著。但仍存在活性位点分布不均与表面活性不足的问题。后续可通过纳米化改性和表面工程技术,如酸碱处理、机械力化学处理来提高表面活性。同时,可利用原子层沉积技术或等离子体处理技术对铜渣表面进行精确修饰,以增强活性位点的均匀性和反应活性。此外,同时通过电化学再生技术提高催化剂的纯净度和稳定性,有望进一步提升其催化性能。
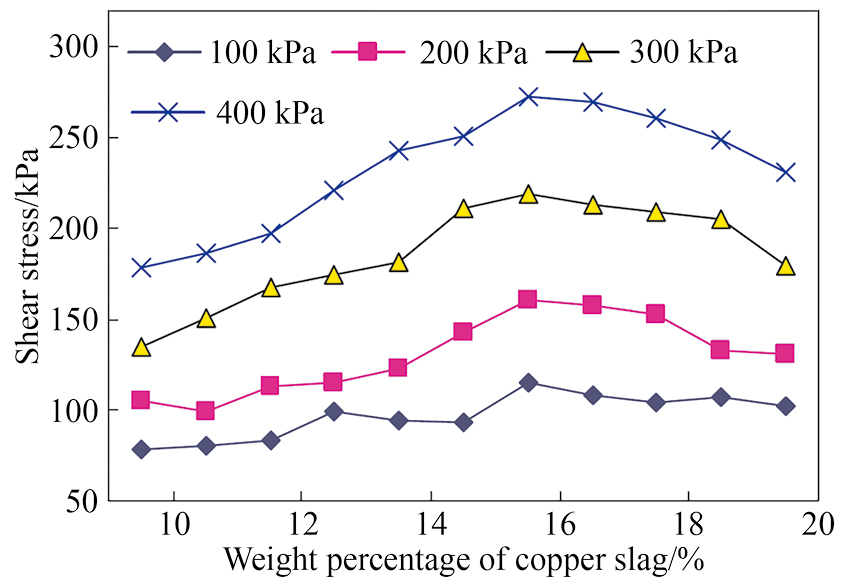
铜冶炼渣中含Si,Ca和Fe等元素的化合物。其中,Si元素相关化合物有助于改善土壤的质地,增强土壤的透气性和保水性;Ca元素的存在可以调节土壤酸碱度,对于酸性土壤有中和作用,提升土壤的pH值,使其更适宜农作物生长;Cu,Zn和Fe等微量元素能够提升土壤肥力。Zhang等[44]研究了铜渣掺量与土壤力学性能的相关性,如图8所示。可以看出,随着铜渣掺量的增加,拐点处的最大抗剪强度达到272 kPa。由于土粒与渣粒之间不能紧密地结合,导致混合体内部孔隙度增加,因此在铜渣掺量超过16%后,抗剪强度开始缓慢下降,16%的铜渣能使土壤的剪切强度达到峰值。Mu等[45]以铜渣为原料制备成土壤改良剂,试验发现自制改良剂基于化学吸附,共沉淀和离子交换作用显著降低了Cd,Cr和Pb在土壤中的生物有效性,增加了香根草根部Cd和Cr的积累,减少了在地上部的迁移。然而,铜渣作为土壤改良剂除了具有重金属浸出风险外,还存在养分释放速率与平衡问题。铜渣中微量元素释放速度较慢,且可能出现局部过量或不足的情况,对植物的营养吸收效果不稳定。建议研究铜渣在土壤中微量元素的溶解动力学及植物吸收效率,同时探索通过与有机肥料、生物炭等物质复配使用来调节养分释放速率和分布均匀性。
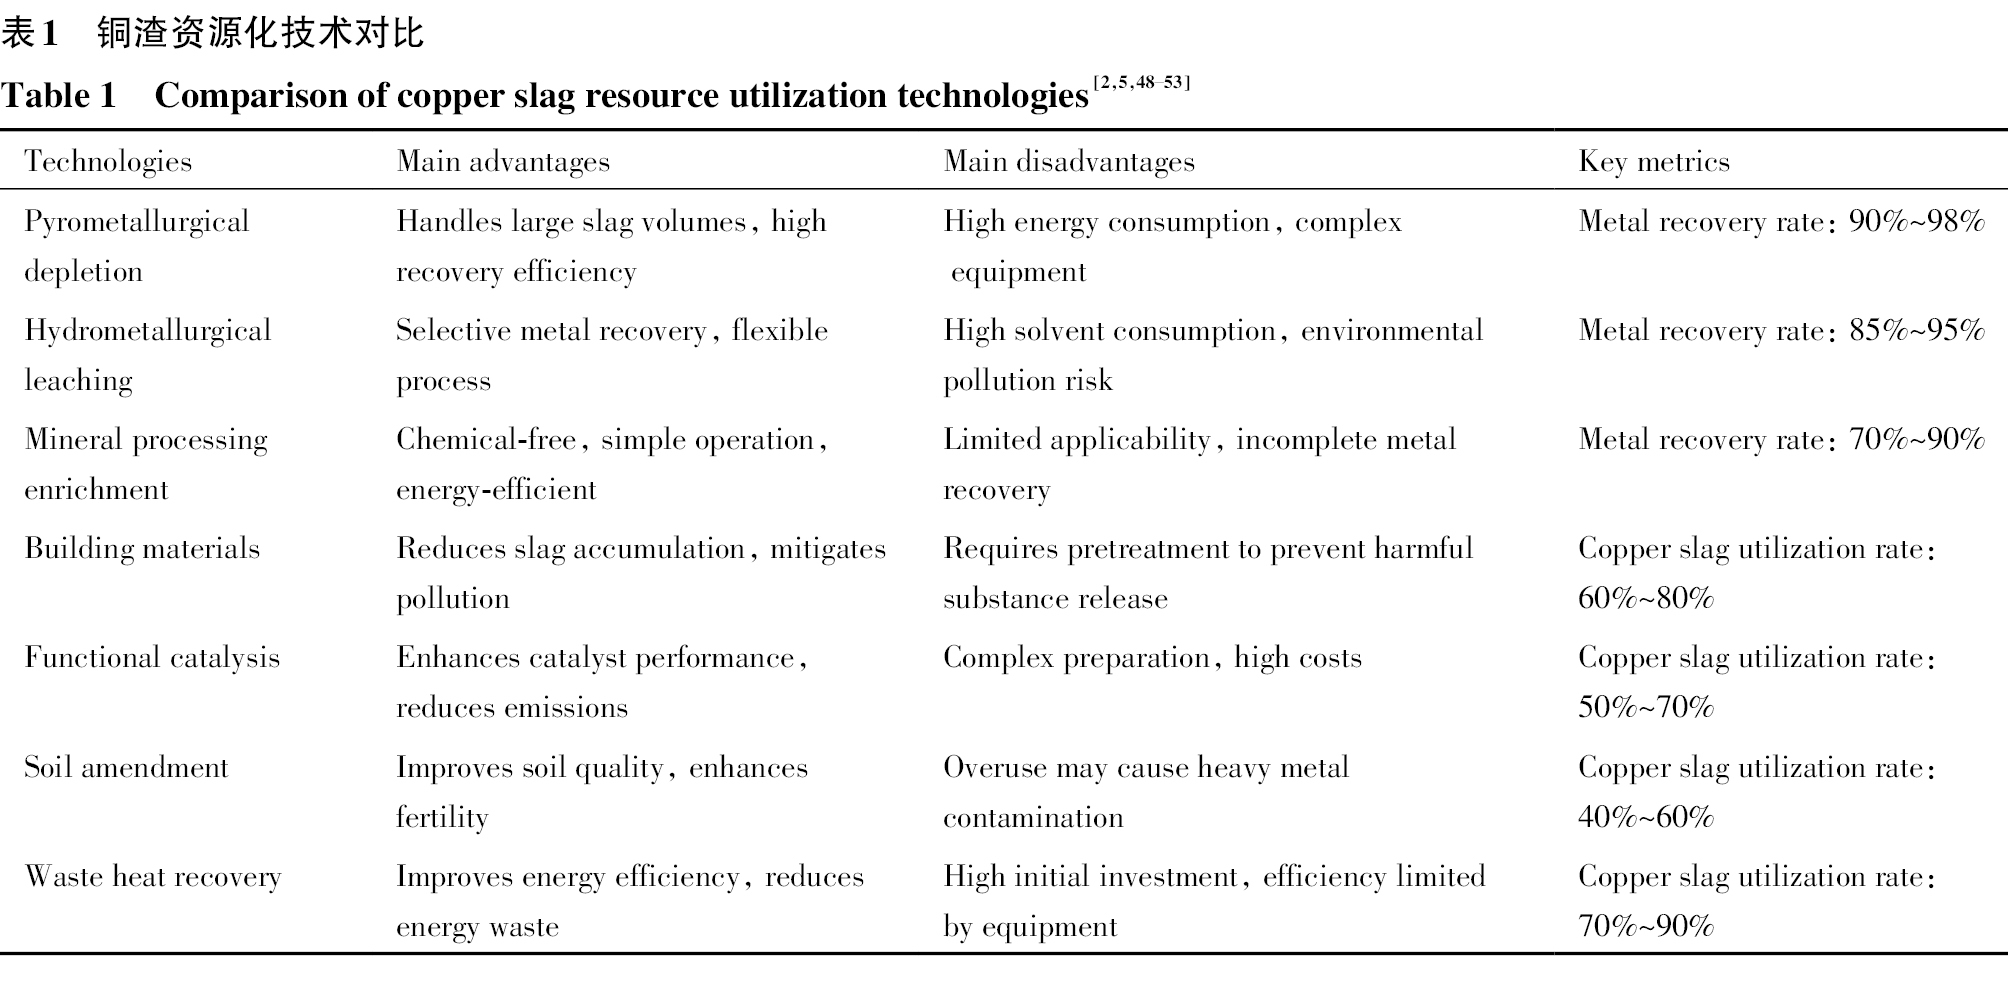
铜冶炼渣在熔融出渣时,温度达到1200 ℃,蕴含着大量的余热资源,可用于预热其他物料、发电或提供热能等,具有广阔的应用前景。目前常用的铜渣余热回收技术包括干式余热回收技术,即利用高效气冷设备,如流化床将热量转化为高温气体或蒸汽;另一种湿式余热回收技术是通过将高温铜渣投入水冷装置,利用冷却水吸收热量后转化为热水或低压蒸汽。Zuo等[46]采用湿式回收的方式将铜渣余热用于污泥的活化,理论上的废热回收率达到90%。其另一项研究尝试将余热回收与金属回收联用,表明每吨铜渣可产生993.7 kg的高温蒸汽(673 K),并生产0.489 t还原铁[47]。目前在工业生产中,铜渣余热的回收利用尚未得到有效突破,面临的主要问题为:干式余热回收设备造价高昂,而湿式冷却可能造成二次污染。未来研究应侧重闭环水冷系统,减少废水排放量,并开发在线废水处理技术,如电凝聚、膜分离等,以实现水资源的循环利用。同时,可探索湿法工艺与干法工艺的联合回收模式,兼顾效率与环保。表1对铜渣回收利用技术的优缺点进行了总结,并针对金属资源回收和非金属资源利用给出了大致的金属回收率与铜渣利用率范围[2,5,48–53]。
随着铜渣产生量持续增长,其合理回收与高值化利用技术的研发成为了亟待解决的关键问题。本文从金属资源回收技术和非金属资源利用技术两方面总结了铜冶炼渣资源化手段的研究进展,对比分析了各种技术的优劣,并提出了相应的优化改进建议和展望,总结如下:
1)针对铜渣中金属资源回收时,反应造成的二次污染和金属分离与纯化难是火法贫化和湿法浸出技术面临的共性问题。针对烟尘和有害气体可开发高效捕集与处理技术,对于浸出废液可采用电化学等方法进行资源化利用,构建火法和湿法工艺的全流程绿色闭环系统。针对金属分离与纯化,可通过加入络合剂提高对铜的选择性溶解,抑制杂质金属浸出,同时利用表面改性剂调控铜渣与酸溶液的界面反应,提高浸出过程的金属选择性。
2)针对铜渣中非金属资源利用时,应用于建筑材料可减少天然砂石资源的开采,同时降低废渣堆存对环境的潜在威胁,符合可持续发展理念。但建材的大部分应用场景存在重金属浸出风险,对此一方面要明确铜冶炼渣中有害元素的赋存形态及迁移规律,通过化学稳定和物理包覆等技术手段对有害元素进行固化处理;另一方面,完善相关的环境风险评估体系,严格监控建筑材料中有害元素的释放情况,确保其符合环保和使用安全标准。
3)铜渣用于功能催化时稳定性良好,从而适用于高温催化反应体系。作为工业废弃物,与贵金属催化剂相比经济效益显著。但仍存在活性位点分布不均与表面活性不足的问题。后续可通过纳米化改性和表面工程技术,如酸碱处理、机械力化学处理来提高表面活性。此外,利用原子层沉积技术或等离子体处理技术对铜渣表面进行精确修饰,以增强活性位点的均匀性和反应活性。
4)单一资源化技术类型能解决的问题和应对的场景有限,各种回收和利用技术之间的整合仍处于探索阶段。应开发高效的一体式联合处理工艺,如通过火法技术回收金属铜等有价金属,再结合湿法浸出回收稀贵金属,同时处理后的无机残渣可进一步加工为建筑材料;或是将余热回收与高能耗的微晶玻璃制备相结合。多技术联动的工艺设计,在实现铜渣中金属和热能的高效回收的同时还能大幅降低固废排放和环境污染,从而提升整体经济效益和环保效益。
5)目前将铜渣引入实体工程应用的案例极少,基层施工和技术单位对固废材料在高附加值领域回收利用的信心不足,可加强对铜渣资源化利用的示范工程建设和推广应用,通过实际项目展示铜渣资源化利用的可行性和效益,提高社会对铜渣资源化利用的认知度和接受度,促进相关技术的产业化应用。
Mullaimalar A,Jeyalakshmi R. Fabrication of superhydrophobic copper slag-based inorganic polymer adsorbents by silane grafting using response surface methodology for the removal of microplastics from aqueous solutions[J].Journal of Water Process Engineering,2025,69:106620.
Bilginer B A,Erdogan S T. Enhancing magnesium oxalate cements with copper slag and silica fume[J].Construction and Building Materials,2024,452:138999.
Hao J,Dou Z H,Wan X Y,Qi S,Wang K,Zhang T A. High-value terminal treatment:utilizing copper slag heat in the manufacture of copper-containing weathering steel[J].Journal of Cleaner Production,2024,477:143829.
Zhang B J,Niu L P,Zhang T A,Li Z Q,Zhang D L,Zheng C. Alternative reduction of copper matte in reduction process of copper slag[J].Isij International,2017,57(5):775.
Yang Y B,Zheng H,Li B,Zhang H P,Wei Y G. Investigation of reducing magnetite in copper slag using CO-CO2[J].Transactions of the Indian Institute of Metals,2024,77(9):2729.
Shi G C,Liao Y L,Su B W,Zhang Y,Wang W,Xi J J. Kinetics of copper extraction from copper smelting slag by pressure oxidative leaching with sulfuric acid[J].Separation and Purification Technology,2020,241:116699.
Wang H Y,Song S X. Separation of silicon and iron in copper slag by carbothermic reduction-alkaline leaching process[J].Journal of Central South University,2020,27(8):2249.
Wu L,Li H,Liu K,Mei H,Xia Y,Dong Y. An efficient approach to utilize copper smelting slag:separating nonferrous metals and reducing iron oxide at high temperature[J].Waste Management,2023,172:182.
Li L,Wang H,Hu J H. Smelting chlorination method applied to removal of copper from copper slags[J].Journal of Central South University,2015,22(1):59.
Chen Y,Liu S Z,Bi Z X,Li Z,Zhou F Y,Shi R F,Mu T C. Reviewing electrochemical stability of ionic liquids-/deep eutectic solvents-based electrolytes in lithium-ion,lithium-metal and post-lithium-ion batteries for green and safe energy[J].Green Energy & Environment,2024,9(6):966.
Santhosh K N,Samage A,Mahadevaprasad K N,Aditya D S,Jayapandi S,Yoon H,Nataraj S K. Harnessing deep eutectic solvents for upcycling waste membranes into high-performance adsorbents and energy storage materials[J].Chemical Engineering Journal,2024,484:149747.
Potysz A,Pedziwiatr A,Hedwig S,Lenz M. Bioleaching and toxicity of metallurgical wastes[J].Journal of Environmental Chemical Engineering,2020,8(6):104450.
Panda S,Mishra S,Rao D S,Pradhan N,Mohapatra U,Angadi S,Mishra B K. Extraction of copper from copper slag:mineralogical insights,physical beneficiation and bioleaching studies[J].Korean Journal of Chemical Engineering,2015,32(4):667.
Chi X P,Ye Z H,Wang H,Weng W,Zhong S P. A novel trithiocarbonate collector featuring high-temperature resistance for copper slag flotation[J].Minerals Engineering,2023,202:108275.
Roy S,Datta A,Rehani S. Flotation of copper sulphide from copper smelter slag using multiple collectors and their mixtures[J].International Journal of Mineral Processing,2015,143:43.
Sun J J,Zhang T F,Dong L Y,Zhu H,Shen P L,Liu D W. Eco-friendly recovery of copper from copper slag via magnetic separation followed by flotation:experimental and mechanistic insights[J].Journal of Environmental Chemical Engineering,2025,13(2):115746.
Li S W,Pan J,Zhu D Q,Guo Z Q,Xu J W,Chou J L. A novel process to upgrade the copper slag by direct reduction-magnetic separation with the addition of Na2CO3 and CaO[J].Powder Technology,2019,347:159.
Liu J,Guo R H,Shi P C,Huang L. Hydration mechanisms of composite binders containing copper slag at different temperatures[J].Journal of Thermal Analysis and Calorimetry,2019,137(6):1919.
Guo H Y,Wang Z J,An D D,Huo J Y. Collaborative design of cement-based composites incorporated with cooper slag in considerations of engineering properties and microwave-absorbing characters[J].Journal of Cleaner Production,2021,283:124614.
Sim S,Cho S,Kim G,Her S,Jin D,Bae S. Exploring the impact of copper slag on the physicochemical properties of Portland limestone cement (PLC)[J].Journal of Building Engineering,2025,101:111964.
Fan Y T,Chen X L,Ling K Q,Chen H,Fu T F,Liu W D,Qiu R H,Fei M E. Investigation of waterborne epoxy-modified cement mortar with copper slag fillers:hydration,material performance,and pore structure [J].Case Studies in Construction Materials, 2025. doi:10.1016/j.cscm.2024.e04054.
Din I M U,Mir M S. Effect of copper slag and reclaimed asphalt pavement on the skid resistance of asphalt mixes[J].International Journal of Pavement Engineering,2022,23(11):3983.
Pal A C,Panda M,Bhuyan P K. Analysis of flexural fatigue for pavement quality concrete containing copper slag as replacement of river sand[J].Journal of Materials in Civil Engineering,2024,36(1):04023503.
Shang W X,Peng Z W,Huang Y W,Gu F Q,Zhang J,Tang H M,Yang L,Tian W G,Rao M J,Li G H,Jiang T. Production of glass-ceramics from metallurgical slags[J].Journal of Cleaner Production,2021,317:128220.
Zhang L X,Liang L S,Li Y,Chen J,Cui Z Y,Qiao J Y,Zhang Z Y,Wang Z M,Xu Q,Zhao C. Preparation of lightweight foam glass-ceramics from copper slag tailings:secondary aluminum slag as pore-forming agent[J].Ceramics International,2024,50(21):43699.
Yang T,Li Y,Zhao X Y,Yang J C. Preparation of densified glass-ceramics with less shrinkage cavities from molten copper slag by Petrurgic method[J].Ceramics International,2023,49(12):20998.
Yang Z H,Ma Z H. The effect of basicity and calcium fluoride on glass-ceramic production and iron recovery from copper slag[J].Steel Research International,2017,88(3):1600145.
Li H,Zhang W,Wang J,Yang Z,Li L,Shih K. Copper slag as a catalyst for mercury oxidation in coal combustion flue gas[J].Waste Management,2018,74:253.
Li Y K,Zhu X,Qi X J,Shu B,Zhang X,Li K Z,Wei Y G,Hao F Y,Wang H. Efficient removal of arsenic from copper smelting wastewater in form of scorodite using copper slag[J].Journal of Cleaner Production,2020,270:122428.
Zhong W Z,Hao W C,Liang S H,Zhu X S,Luo S Y,Tan W Q,Zuo Z L,Lin K S,Ren D D. Catalytic ozonation of polyethylene glycol in aqueous solution by copper slag:efficiency,active substances and mechanisms[J].Journal of Water Process Engineering,2024,59:104958.
Savale S,Bandivadekar P,Chaturbhuj G. Copper Slag as efficient catalyst for the Fenton-like reaction:conversion of alcohols to carbonyls[J].Tetrahedron Letters,2024,147:155217.
Zhang D B,Zhang Y,Cheng T. Measurement of grass root reinforcement for copper slag mixed soil using improved shear test apparatus and calculating formulas[J].Measurement,2018,118:14-22.
Mu J,Hu Z,Huang L,Xie Z,Holm P E. Preparation of a silicon-iron amendment from acid-extracted copper tailings for remediating multi-metal-contaminated soils[J].Environmental Pollution,2020,257:113565.
Zuo Z L,Feng Y,Li X T,Luo S Y,Ma J S,Sun H P,Bi X J,Yu Q B,Zhou E Z,Zhang J K,Guo J X,Lin H. Thermal-chemical conversion of sewage sludge based on waste heat cascade recovery of copper slag:mass and energy analysis[J].Energy,2021,235:121327.
Zuo Z L,Yu Q B,Liu S H,Xie H Q,Duan W J,Liu J X,Qin Q,Yang S G. Thermodynamic analysis of thermal energy recovery and direct reduction (TER-DR) system for molten copper slag[J].Journal of Thermal Analysis and Calorimetry,2018,131(2):1691.
Kong F H,Xu R S,Wang A G,Hong T,Shi X Z. Effects of different activators on workability,mechanical properties and microstructure of alkali-activated slag-copper slag[J].Construction and Building Materials,2025,463:140151.
Chen X H,Ke X,Zhao Z Y,Wang D N,Duan J F,Du Y G,Ye H P,Lan J R. Copper slag-aided mechanochemical detoxification soda ash chromite ore processing residue and long-term stabilization:efficient reduction and reoccurrence inhibition of Cr(VI)[J].Journal of Cleaner Production,2025,488:144674.
Pan C,Wang Y Q,Fu C Y,Lan J R. Copper slag based catalytic material was prepared using a one-pot method to efficiently activate of peroxymonosulfate for degradation of carbamazepine[J].Journal of Environmental Chemical Engineering,2024,12(6):114631.
 顶部