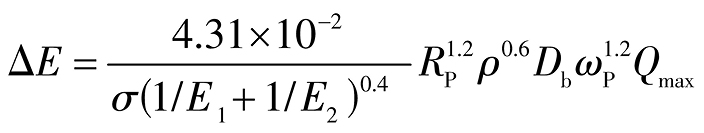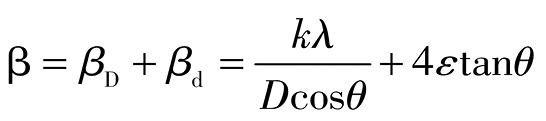目录图表
金属钼在机械、化学、原子能、核能、电子、航天等工业部门有着广泛的应用前景[1–2],但由于钼本身结构特征所导致的低温脆性及高温抗氧化能力不足等问题,限制了其应用范围和深度加工。通过采用微量元素或大量元素的固溶或弥散强化等方式制备二元或多元系钼合金成为主要的强化手段[3],常见的生产方法为粉末冶金法[4–5]。粉末冶金法所采用合金粉料的物化指标对后续钼合金的品质有重大影响[6],其中,合金粉体的形貌、粒度及第二相的分布特征是表征和评价合金粉体的基础指标。
采用粒度大小均匀、分散性好、团聚少的钼合金粉制备出的钼坯料能改善烧结坯的质量,合金表现出了良好的力学性能和优异的高温性能,其核心就在于合金粉体显微形貌和组织结构的差异。在粉末冶金的烧结工艺环节,不同颗粒形成坯料所需要的烧结能量不同,或在相同的烧结能量下,不同形貌颗粒表现出不同的烧结趋势[7]。例如,团聚态粉体形成的坯料在烧结时会出现滞后烧结现象,周围颗粒的优先烧结会形成致密阻隔层,导致内部颗粒重排时产生的气体无法排出而形成大量内部气孔;此外,颗粒形貌上的不均匀性也会导致材料在前期压制、后续塑性变形过程中产生应力与应变的不均匀分布。综上所述,形貌均匀、分散程度高的钼合金粉体,是制备优良钼合金的重要原料。
高能球磨是一种利用粉体材料制备平衡与非平衡相所组成的合金混合粉末的方法[8]。通过粉体颗粒之间、粉体颗粒与磨球之间的强烈冲击,形成新生表面的冶金结合或合金化[9]。此外,高能球磨合金粉体具有均匀细小的显微组织,较之液-液、固-液掺杂具有工艺简洁、能耗低等优势[10],是一种制备合金材料的常用方法。高能球磨工艺设计、第二相掺杂等因素均会影响制粉效果。Yao等[11]认为更高的转速和更长的球磨时间会使粉末受到更高能量的冲击,能有效提高固溶程度。Rahmanifard等[12]认为选择合适的磨球和转速会缩短粉末达到冷焊、断裂平衡的时间,晶粒尺寸会随着球磨时间的延长而不断减少至某一定值。
在钼合金制备中,碳化物以其高硬度、高熔点、热稳定性佳等,被认为是优良的第二相添加材料,主要借助加入的Ti,Zr,Hf等活性元素与C反应生成细小、弥散分布的高熔点碳化物相,在钼基体中形成较低能量的半共格晶界,改善晶界的结合力[13–15],以获得弥散强韧化效果。本文应用直接掺杂-粉末冶金工艺,采用在所有碳化物中具有最高熔点和最优热力学稳定性的面心立方HfC制备钼-铪-碳(MHC)合金棒材。前期研究表明,合金的维氏硬度比以相同工艺制备纯钼棒材提高了46.5%,抗氧化性能也优于常规的钛-锆-钼(TZM)合金[16–18]。通过制粉工艺形成的合金混合料是生产MHC合金的关键原材料。由于掺杂第二相HfC的硬度高(莫氏硬度为9),在高能球磨制粉过程中在自身被撞击破碎时也会充当内部研磨质点,将会对合金粉体的形貌、显微结构、分散均匀性产生不同于常规第二相掺杂的影响,进而影响后续合金的致密性、硬度等性能。因此,针对硬质HfC掺杂对合金粉体性能的影响规律进行探究是非常有意义的。
本文利用X射线行射仪(XRD)、扫描电镜(SEM)和能量色散X射线光谱仪(EDS)、透射电镜(TEM)等表征手段,对掺杂硬质第二相高能球磨法制备MHC合金混合粉过程中粉体的形貌、显微结构、分散均匀性、第二相分布特征等特性开展研究,为钼合金的进一步开发和应用提供研究基础。
采用原料纯Mo粉(国内某钼业公司)、HfC粉及Hf粉(上海阿拉丁生化科技股份有限公司)烘干后进行称重配料,作为实验原料,成分设计主要通过控制基体粉料中第二相HfC,Hf的比例关系,制备HfC掺杂质量分数为1.2%(Hf/C原子比为1.86)的合金混合料[16]。下文中编号Mo,HfC及M1的粉体试样分别为纯钼粉、纯碳化铪粉对照样及合金混合粉。高能球磨采用全方位行星式球磨机(连云港市春龙实验仪器有限公司,DQM-4L),球磨罐容量500 ml,罐体及磨球均为玛瑙材质。
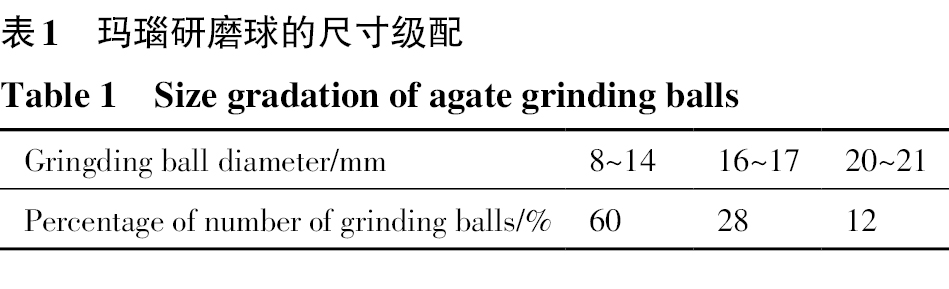
高能球磨制粉工艺:粉料与球体质量比为3∶2;合金粉体及配球占球磨罐的最大装料容积为2/3,剩余1/3为运转空间;玛瑙磨球的尺寸配级见表1;采用渐进转速—正反转交替式设计,转速设计为200→320→450→100 r·min−1的渐进转速。
为掌握高能球磨过程硬质掺杂对合金粉体粒度的影响规律,对MHC合金混合料和纯原料开展相同条件下的对比试验,粒度变化用中位径(D50)表征。图1为粉料的平均粒径随着球磨时间的变化关系。可知,对纯原料及合金混合料分别开展不同时长的高能球磨,平均粒度的变化趋势不同。在球磨10.5 h的过程中,纯钼粉粒径变化不明显,球磨5.5 h平均粒径由5.33 μm降至5.32 μm,球磨10.5 h平均粒径降至5.04 μm,粒度减小率分别为0.19%和5.44%。高能球磨对纯HfC粉体平均粒径的影响与纯钼粉不同,直至球磨7.5h,HfC粒径减小趋势显著;经过10.5 h的高能球磨,纯HfC粉体的平均粒径由33.47 μm降至3.38 μm,减小率为89.9%。可以看出,对纯钼粉进行长时间的球磨处理不具备节能优势,这属于延性物料的塑性变形-脆裂的复合过程;而HfC粉体虽然原始粒径较大,但短时间的高能球磨可有效破碎,这属于脆性物料的粉碎。两种纯原料的破碎机制及效果不同,因此针对硬质第二相掺杂合金粉体的制备不宜采用分别破碎再混匀的工艺流程。
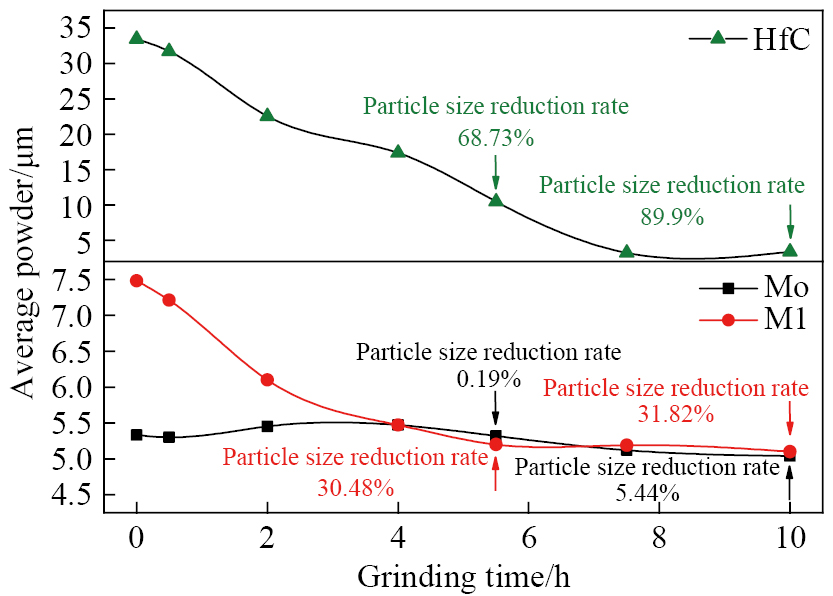
从图1还可看出,随着球磨时间的延长,合金混合粉的平均粒径随着球磨时间的延长有减小的趋势,尤其在5.5 h的球磨处理时长内,粒径下降明显,M1混合粉体的平均粒度由7.48 μm下降至5.2 μm,粒径减小率为30.48%;而超过5.5 h的球磨,粒度变化平缓,进一步延长球磨时间至10.5 h,M1混合粉体的平均粒度由5.2 μm变化为5.1 μm,粒度减小率为1.9%。当球磨时长超过5.5 h后,再进一步延长球磨时间对颗粒的粒度细化并无优势,反而会随着时间增加使生成的细粉发生异常团聚现象,球磨5.5 h后粉体的团聚与破碎已近乎动态平衡,进一步延长球磨时间不具备显著的性能和能耗之间的动态平衡优势。
此外,结合成分设计方案,合金粉体的主要成分为纯钼粉,合金混合粉平均粒径的决定性因素即为基体粉末粒径的变化程度。由于大粒径HfC的掺杂,原始合金粉体的平均粒度均大于钼粉的初始平均粒度,经过5.5 h的球磨后,合金粉体的平均粒度均小于钼粉的平均粒度,经过10.5 h的球磨,两者粒度相当。说明了脆且硬的HfC颗粒在球磨过程中,自身被磨球撞击细化的同时也可充当球磨介质,对基体粉料的细化起到了促进作用。
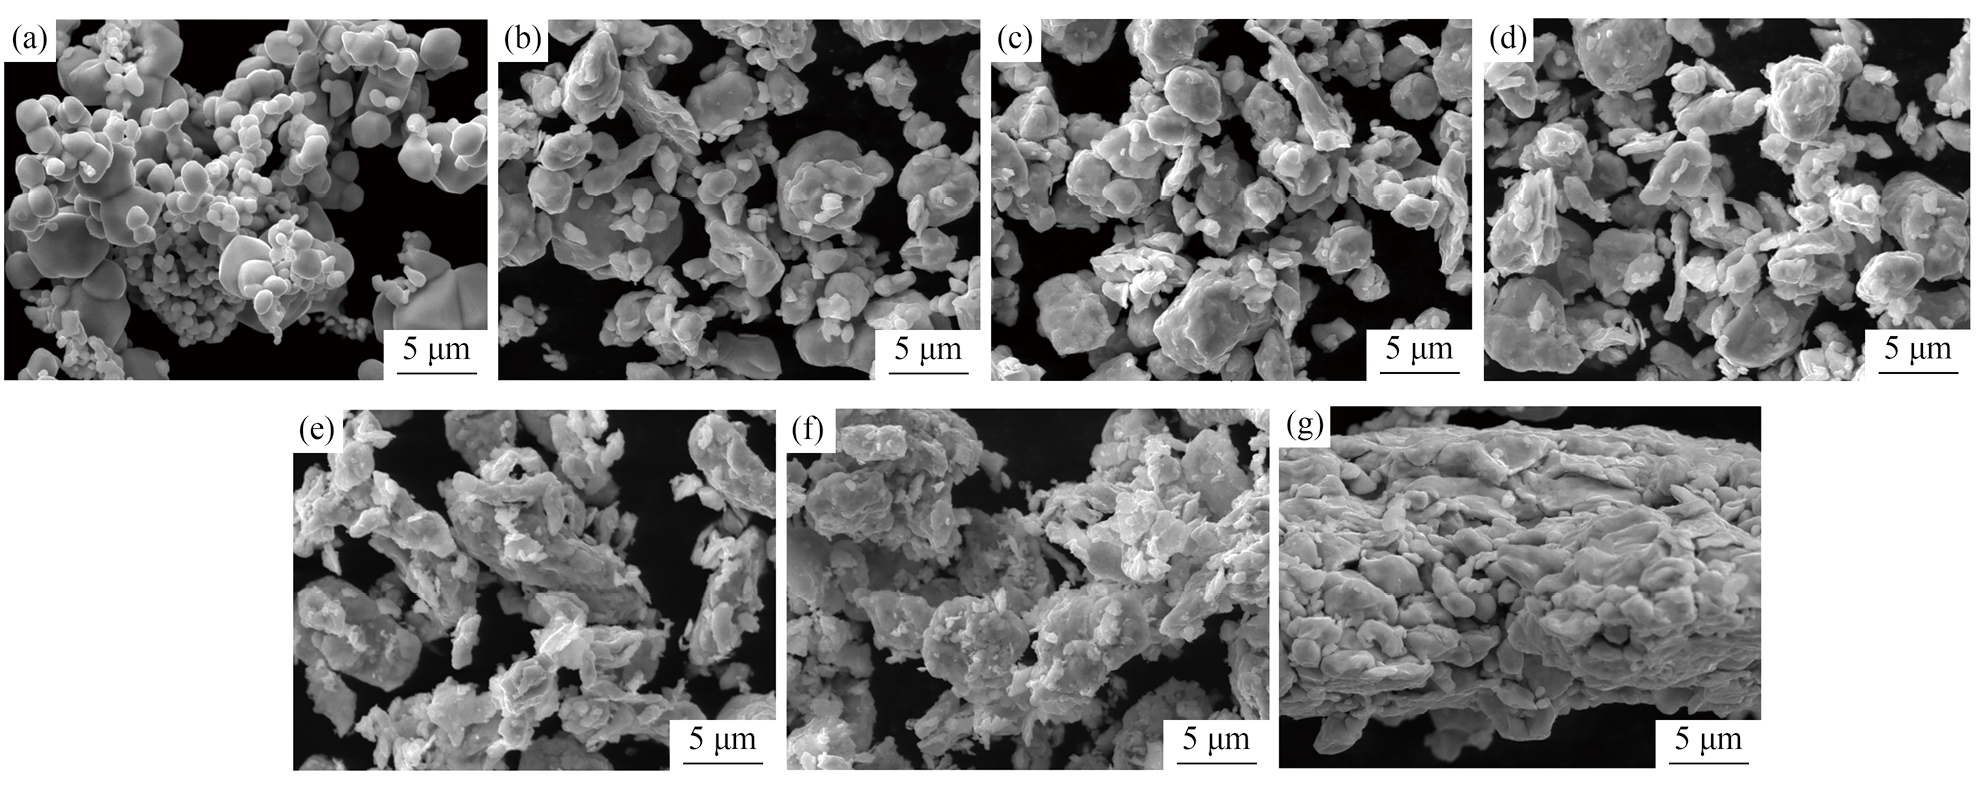
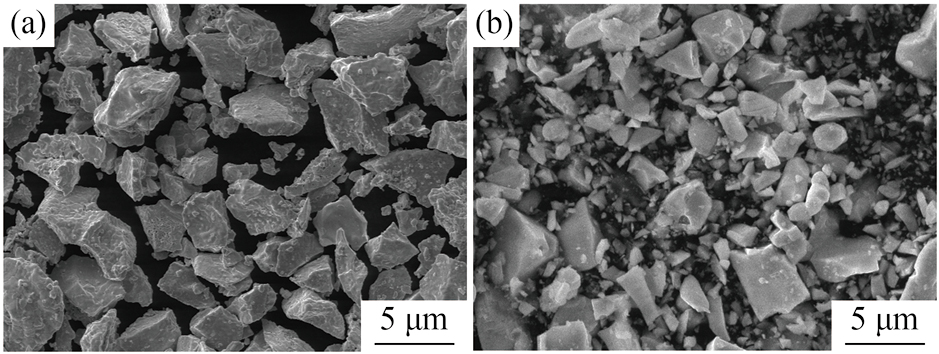
通过粉体制备工艺得到的粉末体是由大量颗粒及颗粒之间的空隙所构成的集合体。在高能球磨条件下,基体Mo与第二相掺杂物各自形貌变化及结构特征,对于后期合金的烧结及组织性能有重要影响,这也是高能球磨的评价因素之一。为对比HfC干法直接掺杂对合金粉体形貌的影响,对纯钼粉试样在不同球磨时间后的形貌变化进行了分析,如图2所示,纯HfC颗粒形貌变化如图3所示。图2(a)所示原料钼粉的形貌呈现粒度不一的近似球体,大小颗粒间界限明显,钼粉还原制备过程中因溶质扩散产生了部分冶金焊接,SEM图像中可见部分钼粉颗粒粘连在一起,形貌均匀的钼粉颗粒在后期压制的过程中易于协调获得结构致密的压坯。图3(a)所示原始HfC粉体为脆性块状多面体结构,组成大块体的小块体之间连接面明显、横纵裂纹多,在球磨制粉过程中易于沿裂纹和孔隙解离,粉体颗粒间分散度较好、无团聚。从图2(b~d)及图1的粒度变化可知,对纯钼粉颗粒在单独球磨0.5,1和3 h后,颗粒尺寸未出现明显变化,这与粒度分析结果吻合,但原始球状形貌出现了片层解离的趋势,球状钼粉的边缘出现片层结构或产生碎屑;进一步延长球磨时间至5.5和10.5 h(图2(e,f)),钼粉的原始球状形貌已演变为片层状形貌,粉体颗粒被压扁、拉伸成片层状,且片层结构因破碎产生碎屑。随着球磨时间延长,片层状、球状形貌的粉体在外力作用下聚合在一起,出现如图2(g)所示的异常长大,进一步延长球磨时间,异常团聚现象越发凸显。而脆性的HfC颗粒却更易在相同条件下维持原有块状形貌,形成细小的颗粒分布,如图3(b)所示。
通过对球磨纯物料形貌演化的分析可知,在相同的球磨条件下单独对钼粉进行球磨无法遗传原有形貌、粒径也无法有效细化,过度延长球磨时间不仅不易获得尺寸细小的球状颗粒,还会产生粉体团聚,对后续压制、成型过程均会带来不利影响;而HfC颗粒为高硬度脆性颗粒,易于破碎。因此结合合金基体及硬质掺杂第二相的球磨特性,合金粉体的干法制备应设置为先混料-再球磨的制备工艺。
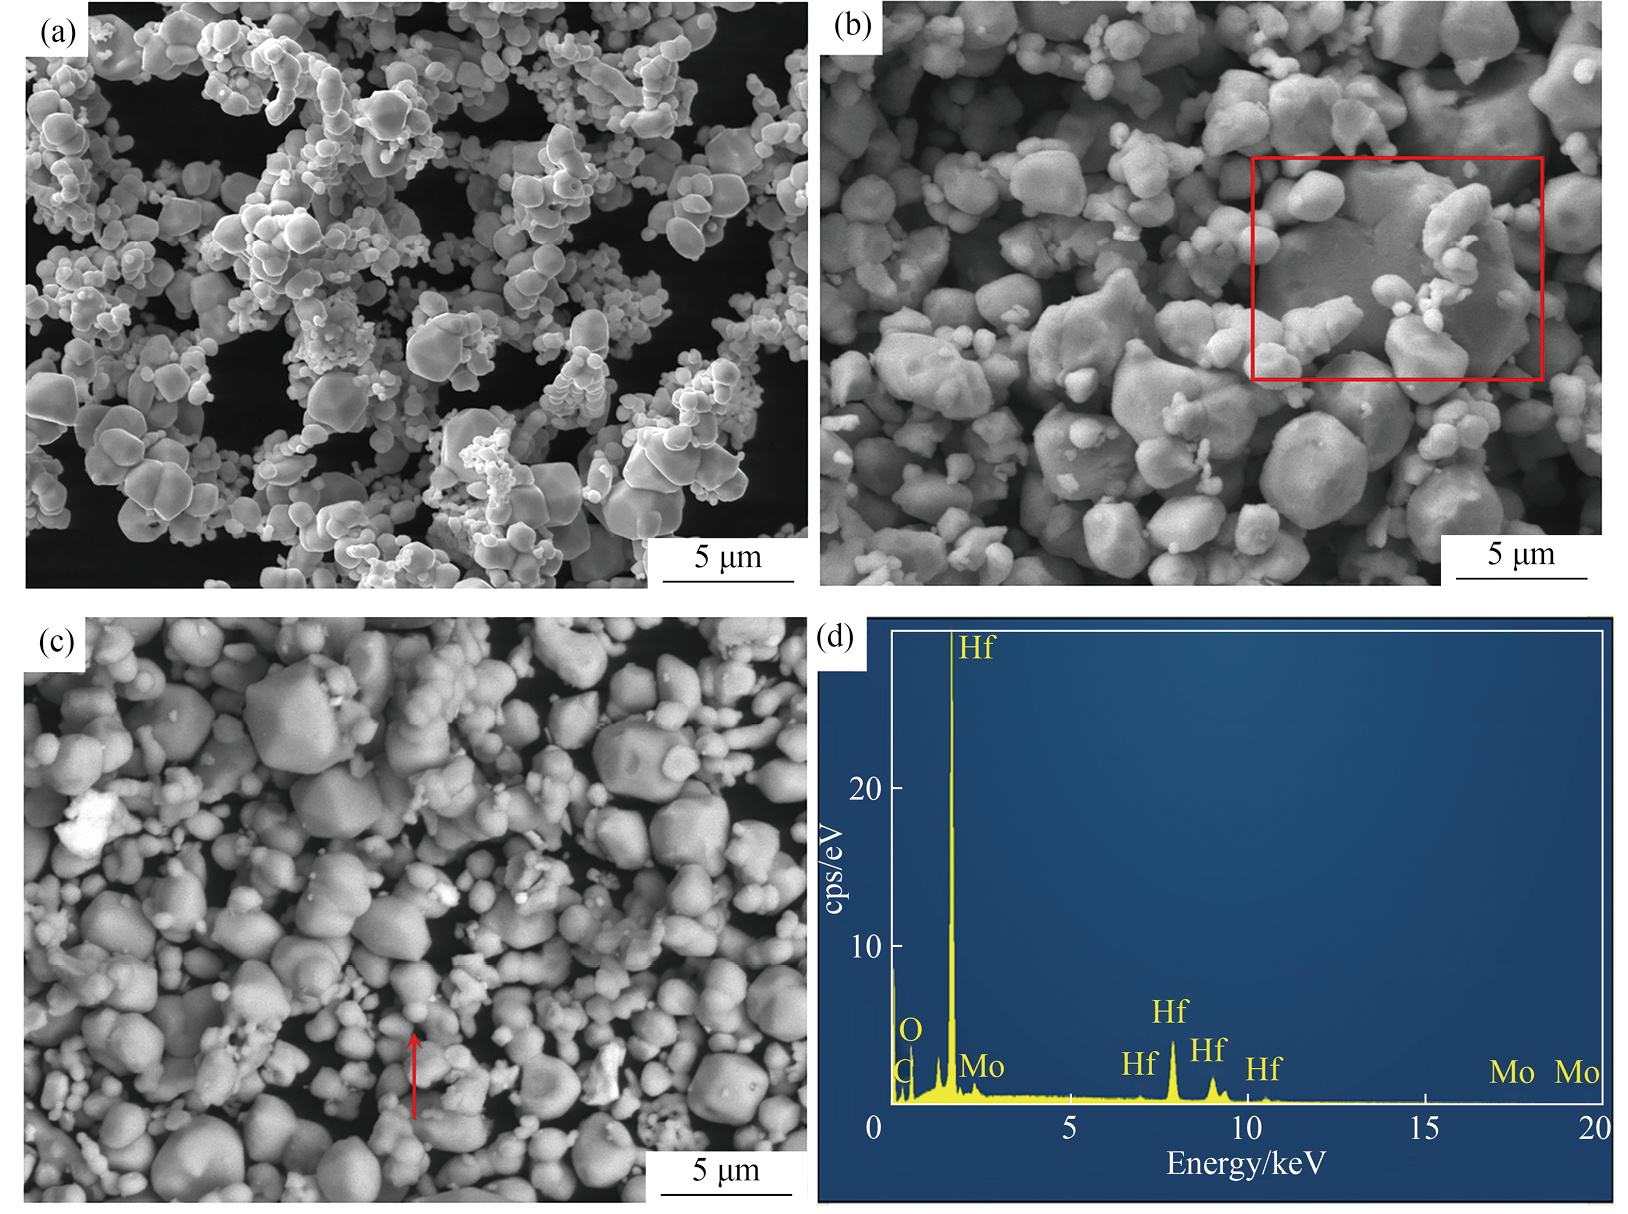
在单独球磨纯原料预研究的基础上,开展了合金混合粉料的高能球磨制备实验。高能球磨过程中混合粉体的形貌演变及球磨5.5 h的颗粒EDS分析见图4。
对比图2与图4可知,在相同的球磨时长条件下,球磨合金混合粉与单独球磨纯钼粉的形貌区别显著。混合粉体的高能球磨,遗传了纯钼粉的初始形貌,一直保持近球形。球磨过程中研磨的主要动力来源于球磨罐转动所产生的能量,Magin-Iasonna模型提出了高能球磨过程中,磨球在每次相互碰撞时传递给单位质量粉体的能量[19]:(1)式中,ΔE为粉体每次受碰撞所获能量,J;σ为磨球表面所包覆粉体的面密度,kg·m−2;E1和E2分别为磨球和筒体的弹性模量,GPa;Rp为球磨机旋转半径,m;ρ为磨球密度,kg·m−3;Db为磨球直径,m;ωp为球磨转速,r·min−1;Qmax为复合粉体总质量,kg。
从式(1)可以看出,在一定球磨条件下,粉体每次受碰撞所获能量ΔE与转速ωp的1.2次方()成正比,转速增大使得球磨介质动能增大,从而使得合金粉体受磨球碰撞时所获能量变大。由于在Mo粉基料中直接引入HfC第二相,其具有仅次于金刚石的高硬度,在高能球磨过程中,HfC硬质质点均匀分布于钼粉基体中,使得合金粉体受到除磨球外的碰撞能量,还受到均匀分布的HfC硬质质点的细磨作用,即“磨球”、“第二相硬质掺杂”共同球磨。
从图4(a,c)可以看出,合金粉料经5.5 h球磨后,几乎不存在不符合压制要求的条状小颗粒、片状大颗粒,颗粒表面较为光滑、为近似球形,原始块状多面体形貌的HfC也转变为近球形;合金粉体粒径分布比较均匀,说明现有球磨工艺可以起到形貌均一化的作用,粉体能在后续的压制、烧结过程中有较好的流动性,易于产生位移;合金粉体在球磨的过程中处于玛瑙球、第二相硬质掺杂、球磨罐的机械压力作用下,粉体颗粒之间除了尺寸变化之外,还形成了部分焊合、粘连等形式的机械啮合,粉体颗粒间的相互紧密接触有利于后期合金化并提高材料的致密度;此外,粉体颗粒在球磨阶段形成的粒度相对不均匀性,在压制过程中粉体重排、可形成大小颗粒相互填充的密连结构,有利于高强度、高密度压坯的形成。
对球磨5.5 h后合金粉中的细小球状颗粒做EDS分析(图4(c)中箭头指示颗粒),结果如图4(d)所示。可以看出,细小颗粒的主要成分为HfC,结合前文的球磨过程粒径分析结果可知,虽然原始HfC粉体粒径远大于Mo粉的粒径,但脆性HfC粉体在相同的球磨条件下更易细化,实现细小分布,较之纯钼粉具有较大的表面能和吸附力,因此合金粉体中的HfC质点易于吸附于钼粉颗粒之上。所形成第二相细小弥散分布的合金混合粉体在烧结的过程中,易于对Mo质点的迁移和长大起到屏障阻碍作用,使得合金形成细小的晶体组织;相对应,第二相颗粒的传质和扩散也受到较大的含Mo质点的抑制,难以长大。颗粒细化、形貌均匀化和表面缺陷诱发均会有利于其在后续烧结过程中获得较高的烧结驱动力。
合金粉体中的一次颗粒指单独存在的最小颗粒实体,若出现任何形式的聚集,就会形成二次颗粒[20]。对比图4(a~c)不同球磨时间的合金粉体形貌可以看出,随着混合料球磨时间延长至10.5 h,粉体粒度进一步细化及形貌均匀化并不明显,出现了部分粉体大颗粒粘连成片、小颗粒团聚现象(图4(b)中方框标识位置),一次颗粒逐渐以粘连、吸附的形式转化为二次颗粒。可以看出,一次颗粒之间的微弱结合形成一定的粘结面,其结合粒度较弱,对合金烧结体性能起直接影响的是二次颗粒中的一次颗粒的大小和形貌,而过度延长球磨时间带来的团聚和过度粘连对于压制及烧结材料的结构、密度均匀性无优势。从粉末的流动性和松装密度角度看,聚集的二次颗粒相当较大的一次单颗粒,但其流动性和松装密度均劣于细的单颗粒。因此,在烧结过程中,一次颗粒的重要性高于二次颗粒。结合粒度分析、形貌分析的结果可以得出,在现有实验条件下,球磨合金混合粉料可获得更为均匀、近似于球体的形貌结构,优于钼粉的单独球磨,且以高能球磨5.5 h为相对最优的制粉时长。
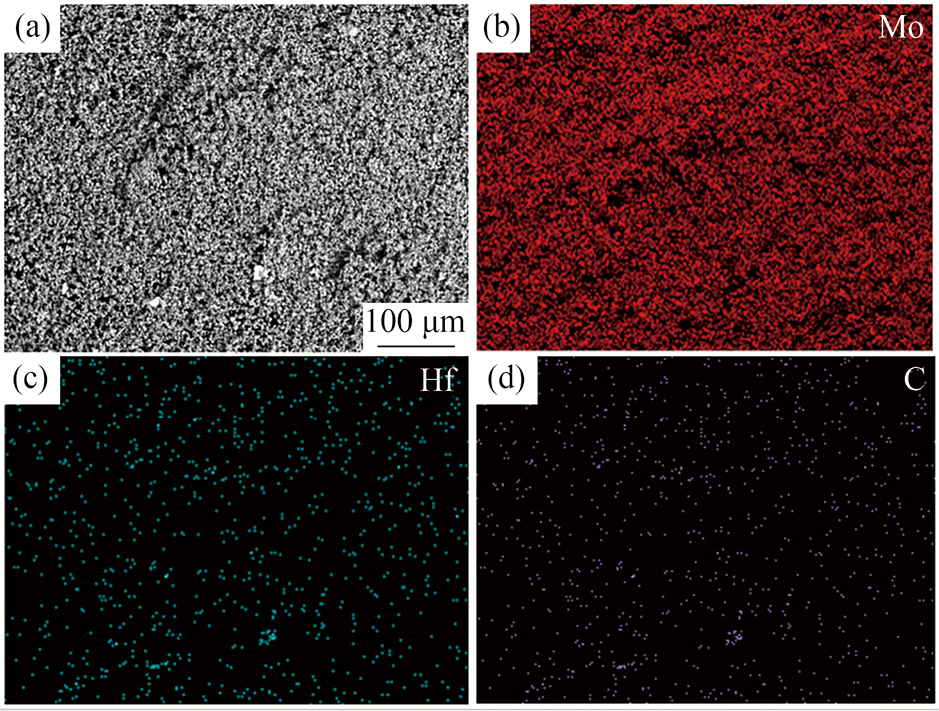
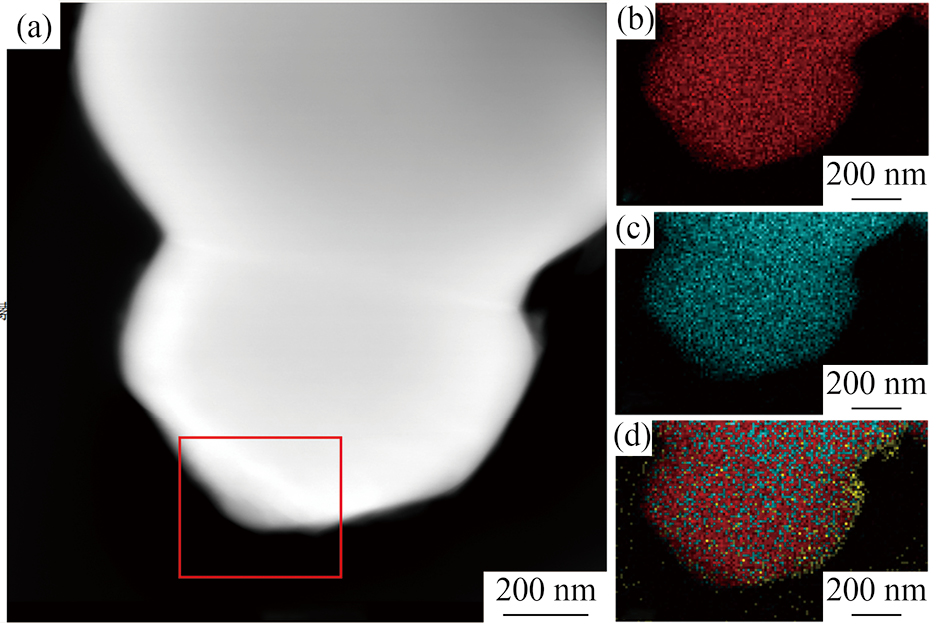
为了进一步掌握现有制粉工艺对第二相在Mo基体中的分散分布情况,对5.5 h制粉时长条件下的合金粉体在低倍情况下随机选取部位做元素的面扫描,如图5所示。可以看出,较之Hf元素和C元素,Mo元素在面扫描分布中显示了较大且密集的红色颗粒,但颗粒分散均匀,无大面积团聚现象,说明现有的球磨工艺可以实现基体金属元素的均匀分布与细化。Hf元素及C元素在面扫描中均匀分布,且位置相互对应,反映了HfC颗粒在合金粉体中的分布状态;此外,Hf元素对应的蓝色颗粒和C元素对应的紫色颗粒尺寸明显小于Mo元素对应的红色颗粒,说明球磨工艺对脆性HfC的破碎效果优于Mo粉,这与前文的粒度分析及粉体形貌分析的结果一致。从图5还可以看出,Hf元素的分布位置与Mo元素的分布位置基本一致,说明细小的Mo,HfC颗粒相互包覆或粘连在一起,与上文细小粉体的能谱分析结果一致(图4(d));图中Hf元素及C元素出现了少量的团聚现象,可见较为密集的蓝色或紫色颗粒,说明HfC颗粒在制粉的过程中虽然实现了破碎过程的细小化,但由于细小颗粒较大的表面能,不可避免的会出现团聚现象,因此在钼粉基体中无法实现完全的细小弥散分布,这一现象在干法混匀物料的过程中较为常见。图5所展示的视场为SEM观察过程中随机选取的视场,面扫描元素分布具有普遍性。
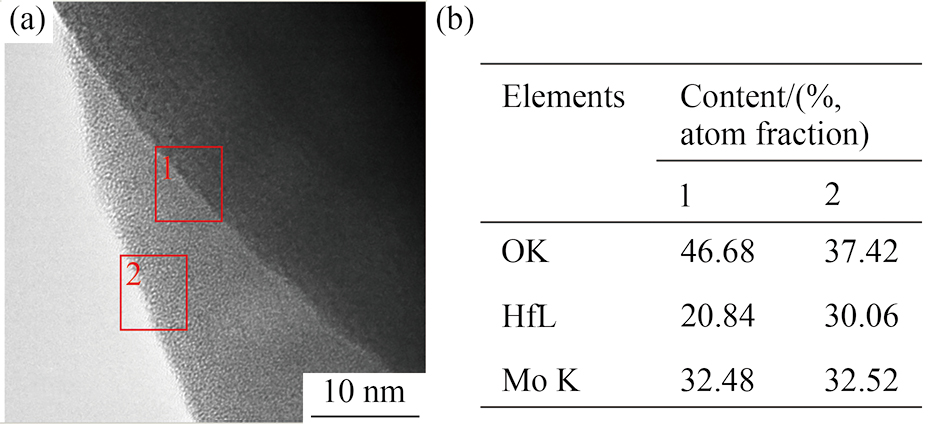
为了获得对Mo-HfC球磨粉体微观结合状态及颗粒边缘形貌更为详尽的认识,利用TEM对合金粉体进行分析。将少量高能球磨合金粉与无水乙醇混合并超声分散处理10 min后,利用有碳支持膜的38.5 μm铜网捞取少量试样,晾干后进行观察。对球磨5.5 h后粉体的TEM分析结果见图6~7。从图6的球磨粉形貌的TEM图像可以看出,粉体颗粒经高能球磨制样后已出现了冶金结合。图中两种颗粒粘连在一起,结合面明显。在TEM的成像过程中,较高原子序数的物质或局部厚重样品,会显示较深衬度;而原子序数较低或局部较薄的样品,易于使入射电子穿透而显示较为浅色衬度。由前文结果可知,在高能球磨过程中,延性的Mo粉破碎效果较脆性的HfC破碎效果差,因而图6(a)中的较大颗粒为Mo颗粒,而较小颗粒为HfC颗粒。但是对颗粒进行元素面扫描的结果显示,颗粒因为粘连或基体颗粒粘附第二相碎屑,或在球磨过程中有冶金结合或机械嵌入的现象,因此在元素面分布中可见明显的Mo,Hf元素相互嵌入的结果,这对于烧结过程而言是有利于两相紧密结合的。放大图6所分析颗粒边缘并做EDS分析,如图7所示,基体钼粉与第二相碳化铪粉体颗粒中均含有少量的对方成分,进一步证明了球磨过程的两相混匀及球磨嵌入的效果。
从上述分析可知,采用现有工艺对基体Mo粉和掺杂HfC第二相混合料开展高能球磨制粉,能获得细化且均匀的合金粉体结构。
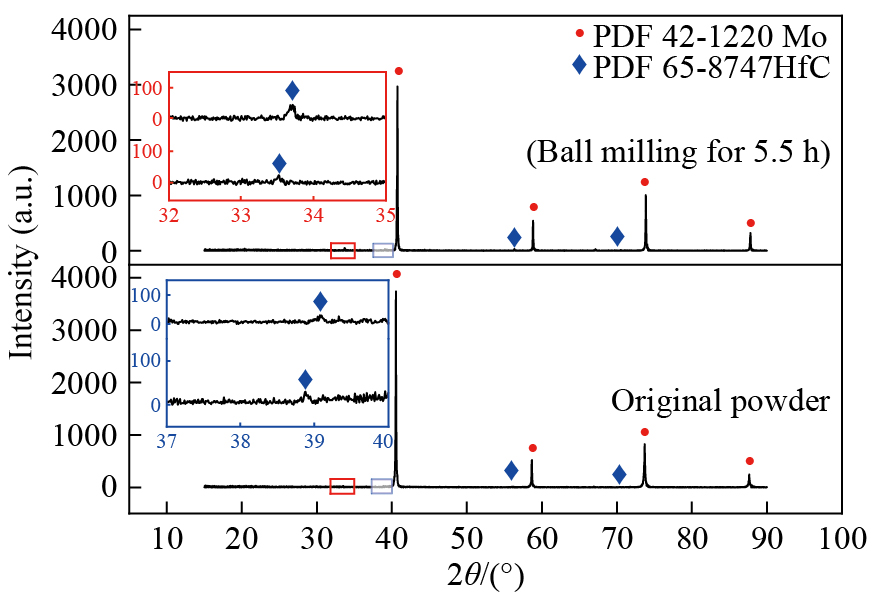
为查明球磨过程是否会产生新相,明确合金体系的热力学稳定性,对球磨前和球磨5.5 h后的合金粉体进行物相分析,其XRD检测结果如图8所示。可以看出,经过高能球磨5.5 h后,钼合金粉体中可鉴别出的主要物相仍为Mo和HfC。虽然HfC属于少量掺杂,但仍能通过衍射峰判断出HfC的存在,说明高能球磨未能诱发Mo-HfC合金粉体之间的化学反应,Mo基体和HfC第二相之间仍保持为最初的添加形式。虽然粉体在球磨机内受到磨球和粉料之间的强烈冲击、碾压与剪切作用而发生断裂细化,但强制相扩散及固溶还未能发生,说明合金化过程在球磨阶段还未开始发展。
对于合金粉体的球磨过程,晶块细化和晶格畸变均会引起衍射峰的宽化。宽化程度可根据Scherrer公式进行判断:(2)式中,βD为衍射峰的半高宽,rad;βd为晶面间距的改变即为晶格畸变引起的衍射峰的半高宽,rad;k为Scherrer常数,取值为0.9;λ为X射线波长,nm;θ为布拉格衍射角,(°);D为晶粒尺寸,nm。
从上述分析可以看出,在MHC合金粉体高能球磨的过程中,若同时存在晶粒细化和晶格畸变,则意味着XRD图谱上衍射峰的半高宽的变化应由上述两种效应所引起的衍射峰半高宽的变化叠加而成。对合金粉体进行高能球磨的过程中,基体Mo粉与第二相HfC颗粒在球磨的过程中受到物料之间、物料与磨球之间强烈的冲击、碾压和剪切作用,一方面晶粒粒度变小,另一方面产生晶格畸变,根据上述分析可知,这两方面都会使得球磨粉体的衍射峰宽化。
由图8合金粉体的XRD图谱可知,经过球磨制粉后,合金粉体中Mo和HfC的衍射峰都有所降低,说明了合金混合粉体的球磨细化诱导了晶格畸变的发生。此外,XRD图谱中还可见到Mo粉体衍射峰的微量宽化,表明Mo粉颗粒粒度未能实现大幅度的降低、晶格畸变也在较小的范围内发生,上述两者的变化还不足以引起Mo衍射峰的明显宽化,这一结论也可从前文粒度变化的结果中得出;从XRD图谱可以看出HfC衍射峰出现了一定程度的宽化(图8的放大区),但未能形成漫散峰,说明虽然球磨条件有利于脆性HfC粒度的减小,但现有的实验条件还未能产生大量纳米级的HfC粉体,但其粒度变化程度依然大于Mo粉,因此其衍射峰的宽化效果较之钼粉更为显著;从图8的局部放大区域还可以看出,HfC的衍射角经球磨之后出现了向右偏移,即向高角度峰值偏移,说明HfC第二相的晶格常数变小,可能发生了与Mo粉之间的微量固溶。对比HfC和Mo衍射峰的宽化程度,HfC颗粒比Mo颗粒更易于细化,Mo粉的细化及形貌的均一化控制是制粉过程的限制性环节。
从XRD分析可以得知,高能球磨由冲击、剪切机碰撞作用所产生的能量被合金粉体颗粒所吸收,在球磨的过程中HfC比Mo粉能获得更好的细化效果,并且进一步延长球磨时间无意义,现有的5.5 h制粉时长为最优时长,与前文的粒度测试结果及SEM分析结论一致;并且在球磨后并无新的物相产生,仍能保持原始物料的组成,说明Mo与HfC体系具有较好的热力学稳定性。
1)对延性纯Mo粉和脆性HfC粉体单独球磨,其形貌的遗传特性不同。单独球磨纯Mo粉无法遗传其球状形貌,而单独球磨HfC粉体可保持原有块状形貌。
2)MHC合金混合粉体属于延性—脆性体系,对混合粉体高能球磨可以获得与单独球磨纯Mo粉或HfC粉体不同的形貌,Mo粉的球状形貌因硬质HfC的掺杂而得到遗传,HfC粉的块状形貌得到改变,球磨后的合金混合粉形貌均匀、颗粒为近球形。
3)对合金混合粉体球磨使HfC粉体获得了比Mo粉更好的细化效果;细小的HfC粉体活性高、表面能大,易于在球磨过程中镶嵌或冶金焊合于延性的Mo粉颗粒上,加强二种颗粒之间的机械联结,并进一步均匀分散于合金基体内,混合球磨时可充当内部研磨剂,有助于球磨过程。
4)球磨过程未能发生显著的合金化作用,但合金粉体新生的表面之间相互发生冶金焊合,使粉体处于高能状态,促进了基体粉料与第二相颗粒之间的原子级互溶,有利于后续烧结体质量的均匀化和致密化。
5)过长的球磨时间不易于获得粒度分布、形貌均匀性等指标与能耗指标之间的平衡,现有的球磨工艺条件下,5.5 h正反转间歇式球磨可获得最优混匀效果。
Sturm D,Heilmaier M,Schneibel J H,Jéhanno P. The influence of silicon on the strength and fracture toughness of molybdenum[J].Materials Science and Engineering A-structural Materials Properties Microstructure and Processing,2007, 463:107.
Sun S K,Kan Y M,Zhang G J,Wang P L. Ultra-fine tungsten carbide powder prepared by a nitridation-carburization method[J].Journal of the American Ceramic Society,2010, 93(11):3565.
Yao Z H,Xiong W H,Yuan M,Peng Q Y. Effects of mechanical alloying on characteristics of nanocrystalline Fe-Cr-W-Ti-Y2O3 powders[J].Journal of Nuclear Materials,2010, 403:198.
Rahmanifard R,Farhangi H,Novinrooz A J. Optimization of mechanical alloying parameters in 12YWT ferritic steel nanocomposite[J].Materials Science and Engineering A-structural Materials Properties Microstructure and Processing,2010, 527:6853.
Lang D,Pöhl C,Holec D,Schatte J,Povoden-Karadeniz E,Knabl W,Clemens H,Primig S. On the chemistry of the carbides in a molybdenum base Mo-Hf-C alloy produced by powder metallurgy[J].Journal of Alloys and Compounds,2016, 654:445.
Siller M,Lang D,Schatte J,Knabl W,Clemens H,Maier-Kiener V. Interaction of precipitation,recovery and recrystallization in the Mo-Hf-C alloy MHC studied by multipass compression tests[J].International Journal of Refractory Metals and Hard Materials,2018, 73: 199.
Wang M,Yang S P,Dong J,Sun H X. Preparation of an MHC Alloy by direct doping of HfC and its high temperature oxidation and volatilization behavior[J].Materials,2022, 15(5):1958.
Magini M,Iasonna A. Energy transfer in mechanical alloying (overview)[J].Materials Transactions,JIM,1995, 36:123.
 顶部