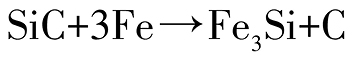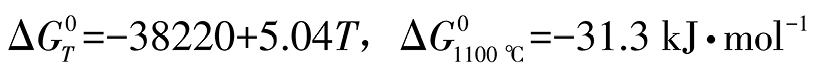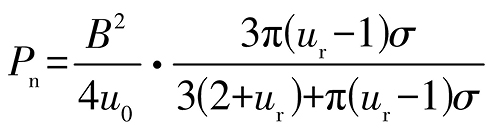目录图表
锆合金因其耐高压、耐腐蚀等优异性能,已成为核工业核燃料包壳管的主要原材料[1–2]。核反应堆要求包壳管尺寸精度高,性能稳定。研究表明,被加工部件的性能、寿命和可靠性在很大程度上取决于其表面质量[3–4]。在传统磨削过程中,硬质刀具在与工件表面接触时施加了大量的法向应力,工件表面的残余拉应力会导致微裂纹加剧,造成安全隐患[5–6]。同时,锆合金由于具有高化学活性与低导热率,在磨削过程中,磨削热集中在刀刃与磨屑,会造成刀具磨损严重。如遭遇剧烈冲击、摩擦等极端情况甚至会引起碎屑燃烧,造成重大安全事故[7]。磁力研磨技术[8–10]是通过磁场力驱动磁性磨料对加工件表面进行持续磨削实现被加工材料的微量去除,改善加工件表面微观不平整度,可实现异形件表面的高效、高精度加工,进而提高构件耐久性。磁性磨料在磁力研磨过程中作为加工工具,在磁场的作用下与工件表面直接接触,磁性磨料的质量直接影响了加工效率和精度[11–12]。
磁性磨料须同时满足:1)应具有适当的强度、硬度、韧性和稳定的理化性能;2)兼顾磁导率与研磨效率;3)磁性磨料具有较强的软磁性能,即容易磁化和退磁便于磨料更换。磁性磨料可以分为松散型磨料和粘结型磨料[13]。松散型磨料是将铁粉末和硬颗粒,如氧化铝、碳化硅、金刚石磨料等,直接通过润滑液或润滑脂混合后进行加工,硬质磨料颗粒与铁磁性粉末之间无连接,加工过程中硬质颗粒容易分离飞散,导致磨料失效。后者则是将铁磁颗粒和硬质颗粒通过烧结、化学或其他方法进行结合,但生产需要较长时间,制备工艺复杂。研究学者针对不同形式的磁性磨料,从制备工艺及加工效果角度进行了相应研究。Wang等[14]报道了粘结型磨料和松散型磨料在加工多个曲面零件时的加工行为,结果表明粘结型磨料的加工性能优于松散型磨料。Wang和Lee[15]用溶胶-凝胶法设计了磁性磨料,该方法制备的粘结型磨料加工表面粗糙度的降低效率是松散型磁性磨料的3倍。Jiang等[16]开发了一种雾化制备工艺,生产出球形磨料,为提高磁性磨料的表面均匀性和加工稳定性提供了解决方案。Yang等[17]引入化学镀工艺,实现了硬质陶瓷颗粒在铁磁相颗粒表面的均匀粘附,改善了磁性磨料的结构与性能。陈红玲等选用不同的粘结剂,采用粘结法制备了磁性磨料[18]。然而,磁性磨料的制备技术仍存在成本高、磨料性能差、寿命短等诸多弊端,不能适应批量化工业生产。因此,选择适宜方法制备具有高磁导率、高韧性、高效率长寿命的磁性磨料是近年来磁力研磨技术研究的难点,铁磁相与硬颗粒之间较差的润湿性以及制备过程中产生的界面产物会影响磁性磨料的力学性能与磁学性能,导致磁力研磨加工效果不理想。烧结法成本相对较低,在工业上应用广泛,但烧结颗粒的不均匀性和粘结强度差一直是制约其加工精度和稳定性不可逾越的障碍。
本文为制备高性能磁性磨料提供了一种简单有效的方法,采用SiC颗粒和Fe粉烧结破碎制备了不同粒径分布的磁性磨料,通过调控粒径分布控制铁磁相与硬质相的比例,实现对工件的分级加工,为制备具有优异软磁性能以及加工性能的工业生产磁性磨料提供了有力途径。
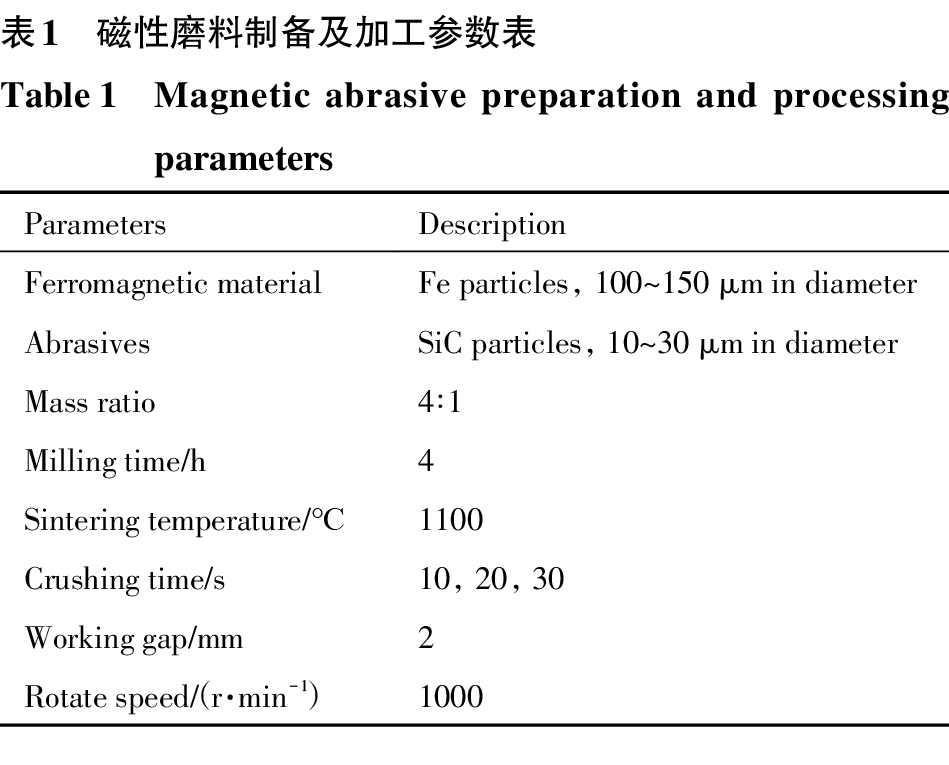
实验选取铁粉(100~150 μm)为铁磁相基体,SiC(10~30 μm)为硬质颗粒,Fe/SiC按一定质量比进行机械球磨4 h。取一定量混合粉,加入粘结剂搅拌均匀后压制成块,放入真空干燥箱(DZF-6012)干燥10 h。后采用真空烧结炉(HTS-40)进行烧结,温度1100 ℃,保温2~3 h,随炉冷却后机械破碎筛分待用。采用Quanta 450 FEG场发射扫描电子显微镜(SEM)分析磁性磨料的显微形貌,采用能谱分析仪(EDS)对磁性磨料进行成分分析。利用X射线衍射仪(XRD,PANalyticalX'Pert PRO)确定磁性磨料的物相组成。采用Quantum Design物性综合测量系统测试(PPMS-VSM)分析磁性磨料的磁学性能。表1为磁力研磨加工参量,以加工后的锆管外表面粗糙度(Ra)为实验输出值。单组加工实验每10 min后采用粗糙度测量仪TR200测量一次加工面的粗糙度值,随机测量15个点,取其平均值作为本次测量结果,每组实验重复3次。用激光共聚焦(LSM 800)拾取加工前后的锆管表面三维微观形貌,蔡司光学显微镜(OM,Axio Scope A1)表征管壁厚减薄量。采用X-3000(加拿大,Proto公司)残余应力检测仪(LXRD)分析原始和优化加工参数后的锆管表面残余应力,不同试样表面随机测量3个点,取平均值为最终值。测量参数为:管电压为30 kV,管电流为25 mA,准直管直径为Φ2 mm,阶梯扫描步进角为0.1°,时间常数为1 s。选用Cu-Kα特性谱线,波长0.1541838 nm,衍射晶面(213),2θ角对应142°。采用固定入射X射线与试样表面法线夹角(ψ0)的角度法进行测试,ψ0分别为20°,15.66°,8.69°,1.29°,0°,−1.29°,−8.69°,−15.66°和−20°,每个角度曝光10次。
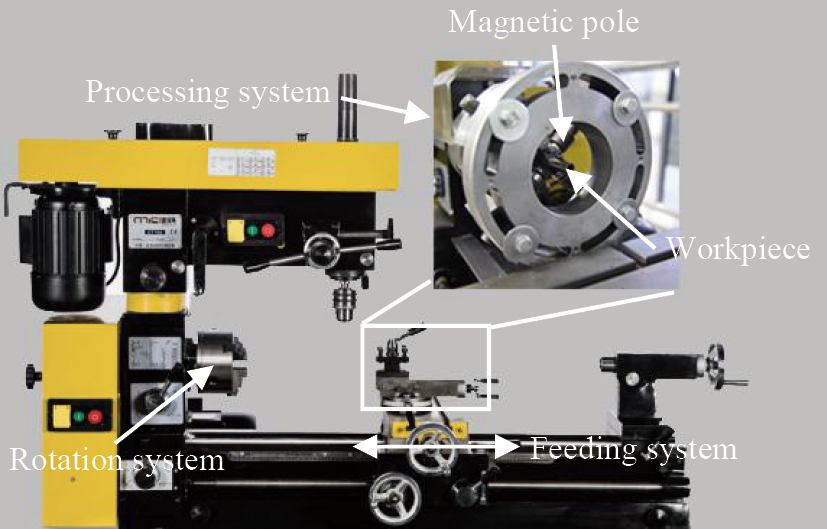
图1为以车床为基础设计的磁力研磨装置,在车床上对刀架结构进行改造,主要构成为主轴传动系统、进给系统、加工系统。利用进给系统调节不同磁极进给速率,分别为84和168 mm·min−1。主轴传动系统调节不同工件转速,分别为630,1000和1600 r·min−1。采用N38钕铁硼永磁铁设计磁极,磁极直径为20 mm,高度为10 mm,为了增加磁性磨料在加工过程中的翻滚自锐,提高磨料利用率和加工效率,在磁极底部开了3条宽度为3 mm,深度为2 mm的沟槽,并通过Maxwell仿真软件对开槽前后的磁极进行仿真分析。加工件为Φ9.5 mm×0.57 mm的核用锆合金管材,试样长度为30 mm,初始平均Ra为0.327 μm。
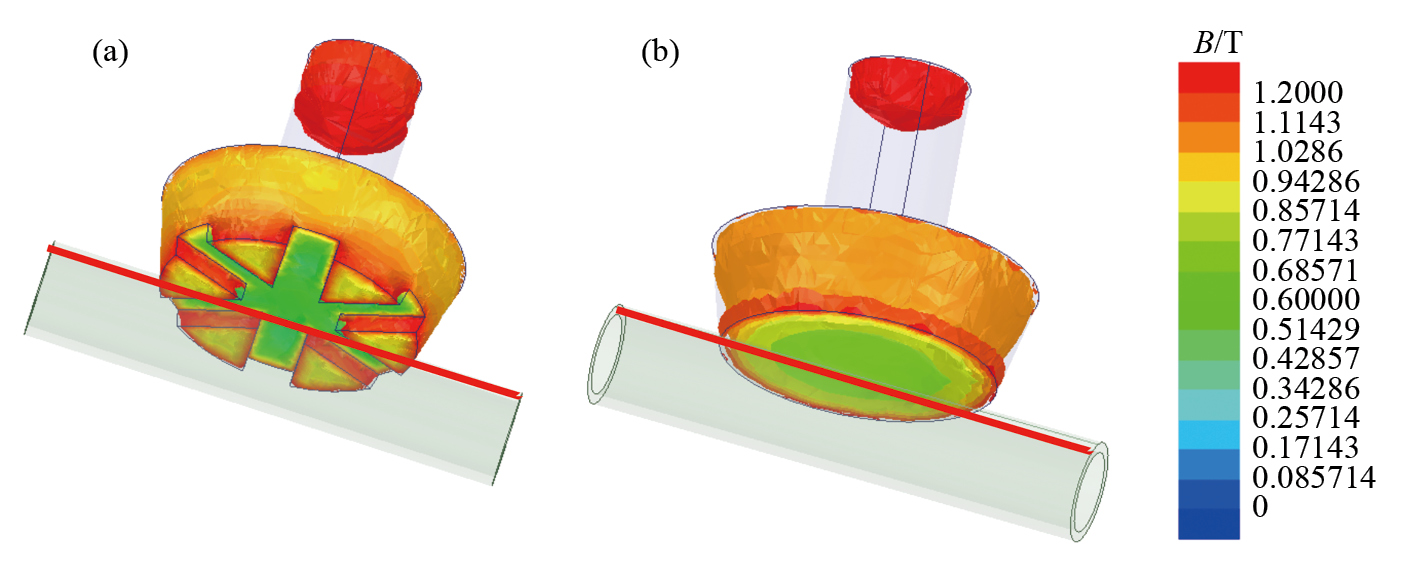
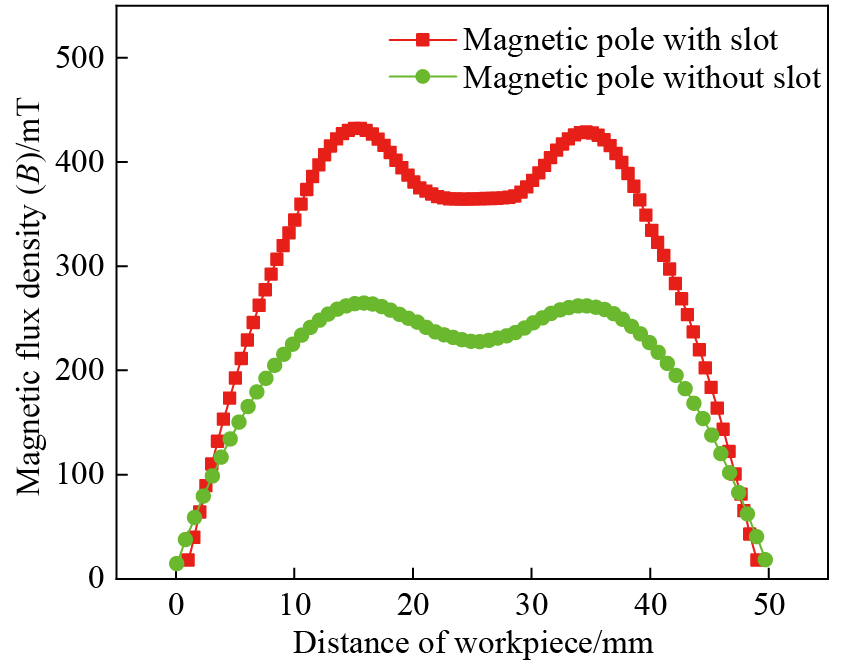
磁性磨料与工件接触作用下的加工力由外部磁场提供,加工力的大小由磁场和磨料共同决定[19–20]。磁极仿真模型如图2所示,由于磁场的“边缘效应”,磁极边缘的磁场强度分布最强,而中心驱动磁性磨料与工件接触的部分磁场分布较弱,导致表面均匀性和加工效率较差。磁极底部开槽后减小了边缘效应的影响,磁极底部的磁场强度分布更加均匀。同时,如图3所示,选取了工件位于磁极下方加工间隙为2 mm时的一条直线,进行了磁场强度分布模拟。结果表明,在磁极开槽后,锆合金管外表面磁场强度明显提升,保证了磁力研磨工艺的效率和均匀性。
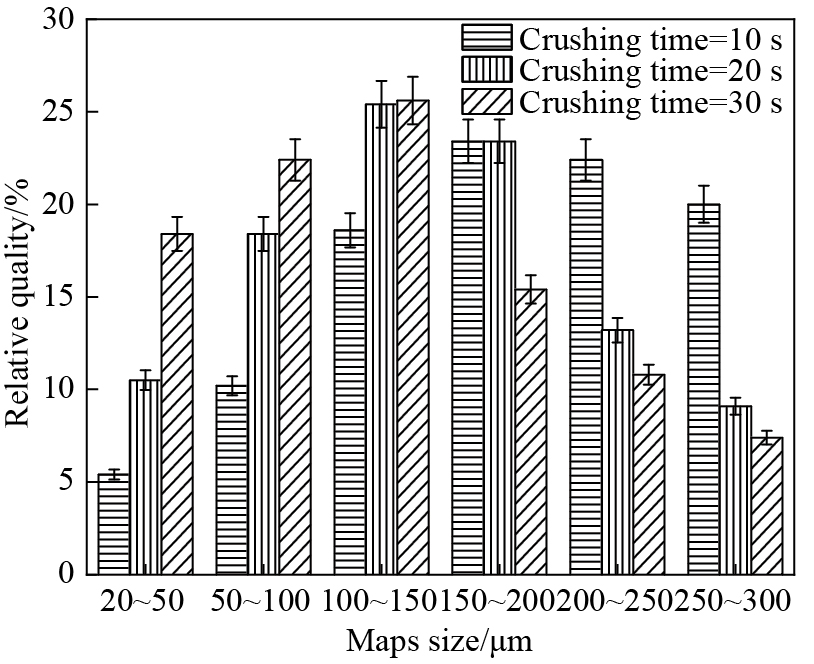
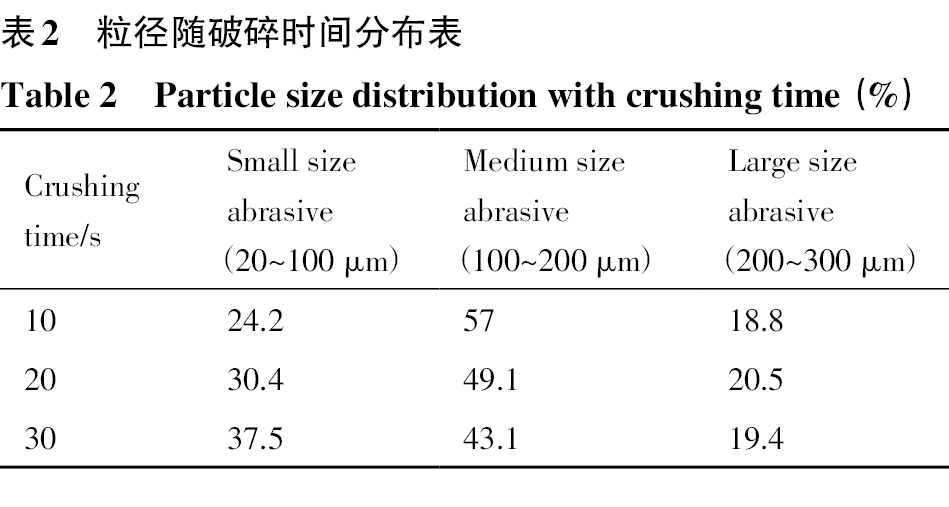
采用烧结法制备磁性磨料,破碎时间决定了磁性磨料的粒径大小,破碎时间过长,容易造成碳化硅粉末与铁粉分离,而破碎时间过短则会导致磁性磨料团聚严重,造成加工效率低下[21–22]。不同破碎时间制备的磁性磨料粒径分布始终符合正态分布,粒径适中的磁性磨料由于排列致密,磁性能比较好,可以提升磁力研磨的加工效率。所以将破碎时间优选为10,20和30 s。在3种不同破碎时间制备的磁性磨料的尺寸分布可分为小尺寸、中尺寸、大尺寸3段分布。图4和表2显示了制备的磁性磨料的测量值和尺寸分布,可以看出,破碎时间10 s磨料粒径分布集中在150~300 μm,破碎时间30 s磨料粒径则集中在20~150 μm,破碎时间20 s磨料粒径集中在100~200 μm。接下来通过进一步不同粒径的加工实验来测试磁性磨料的加工效果,进而优选制备不同粒径磨料的最佳破碎时间。
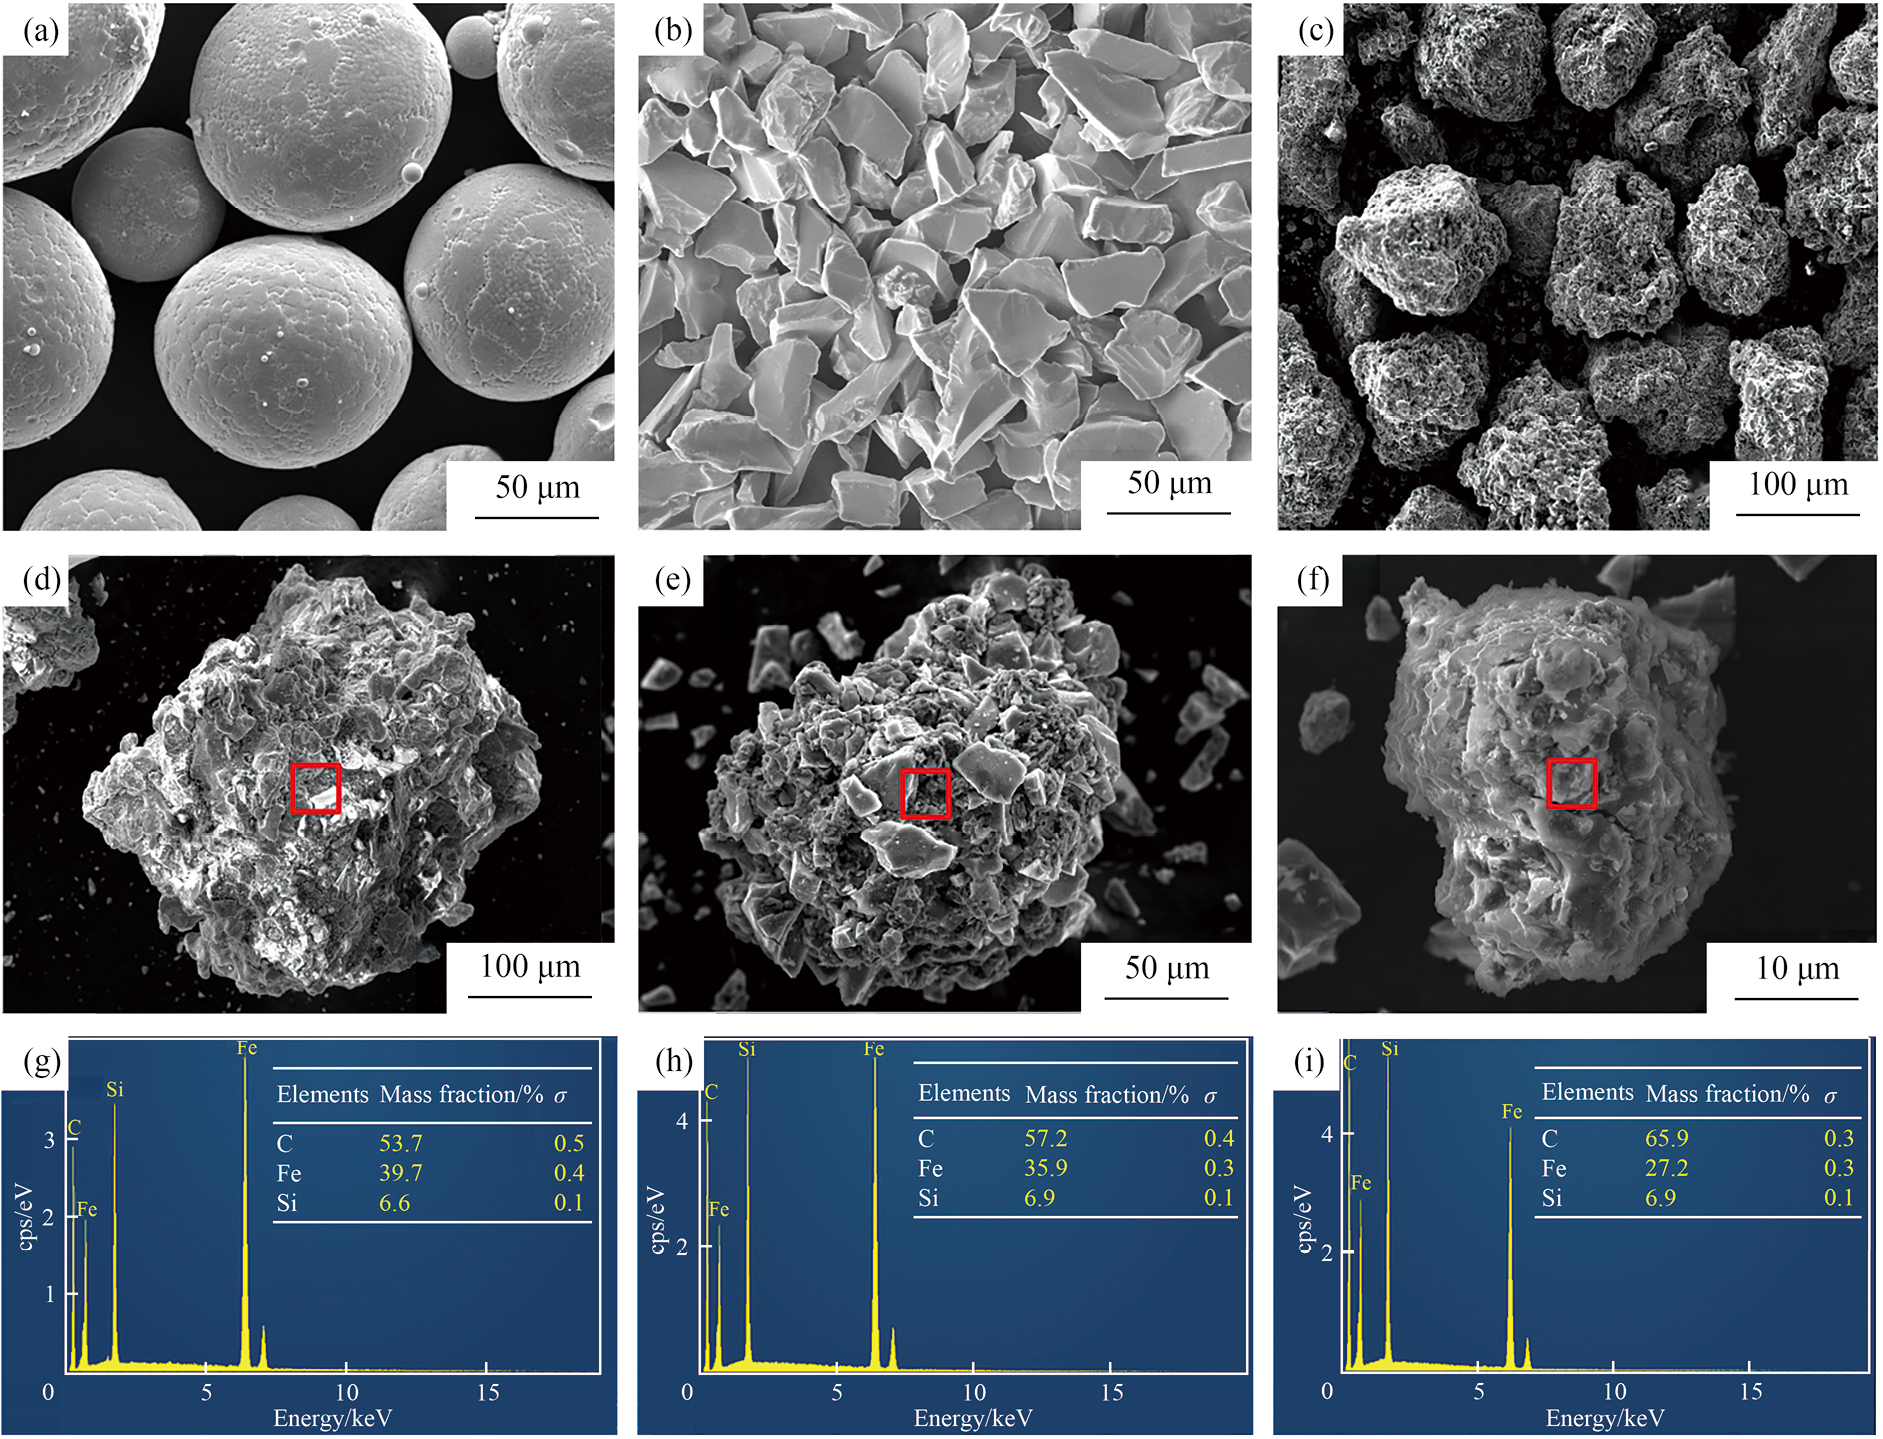
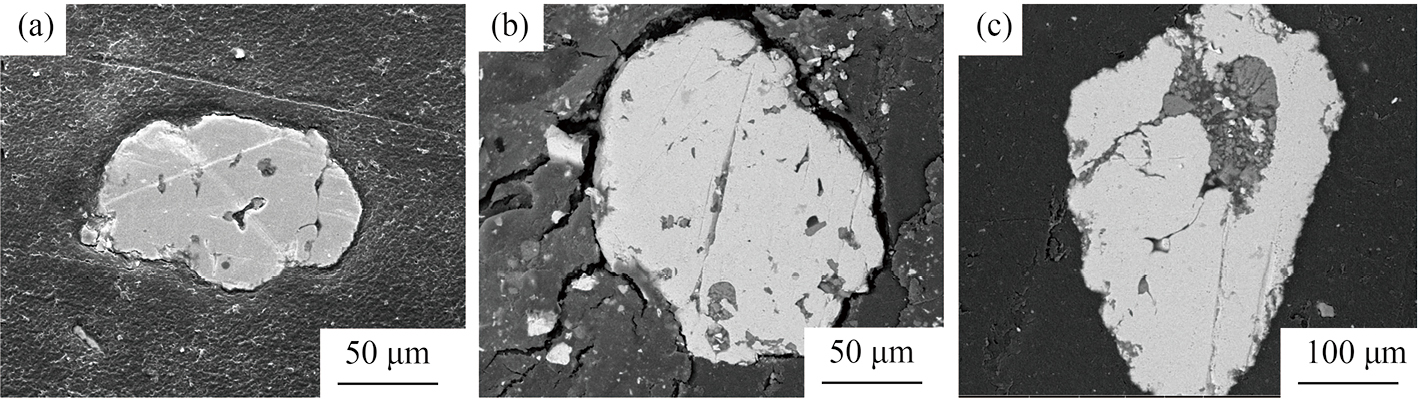
图5为Fe粉末与SiC粉末烧结前后的SEM显微图像。可以看出,加工前的Fe粉表面是球形、光滑的(图5(a)),而经过与SiC颗粒混合烧结破碎之后的磁性磨料相较于原始铁粉表面则变得相对粗糙、形状不规则(图5(d~f))。形状变化是由于在制备过程中,SiC粉末与Fe粉的粒径相比,比表面积较大,在机械混合过程中SiC粉末可均匀的包覆在Fe粉的表面,通过冷压使SiC颗粒充分嵌入Fe粉,在烧结过程中,Fe粉处于表面熔融状态,SiC颗粒与Fe粉在高温下反应,发生冶金结合,机械破碎后便可得到多棱角的磁性磨料结构。通过图5(g~i)的3种代表性粒径磨料表面的能谱(EDS)图可以看到Si峰和C峰的存在,且可以发现随着磨料粒径的减小,Fe峰逐渐变小,证明随着磨料粒径的减小,Fe元素的含量变少。为了观察SiC颗粒与Fe粉的复合情况,对不同粒径磁性磨料的截面形貌进行观察,图6为3种粒径磨料的剖面图,可见,150和80 μm磨料内部较纯净,而250 μm磨料铁磁相内部夹杂了SiC颗粒,这是因为该尺寸磨料实为多个初始铁粉颗粒在烧结过程中结合形成的团聚体。
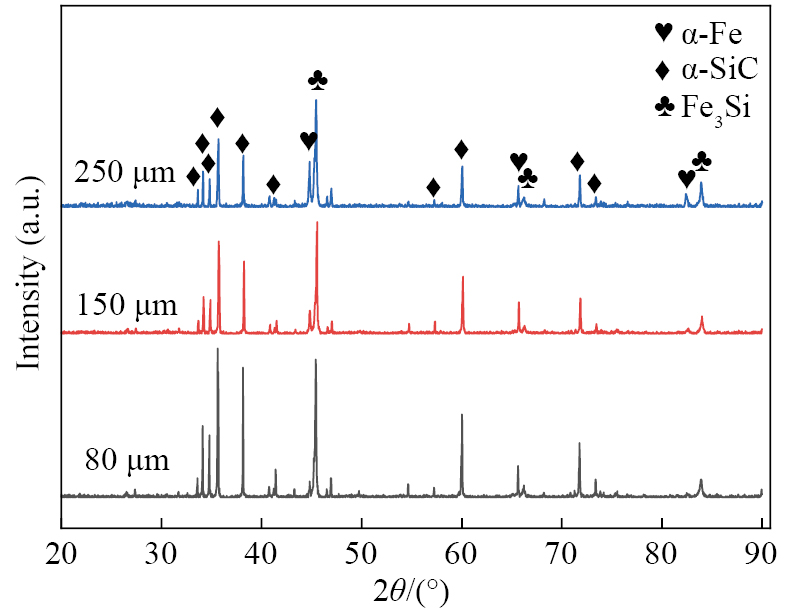
为了进一步分析烧结破碎法制备磨料过程中物相的变化,图7为选取的3种代表性粒径的碳化硅磁性磨料的XRD图谱。在α-Fe (PDF No. 06-0696)相中均有44.673°(110),65.021°(200)和82.333°(211)这3个衍射峰,同时观察到包含6H-SiC (PDF No.29-1134)与4H-SiC (PDF No. 29-1127)的多个α-SiC衍射峰(33.652°(100),34.182°(101),34.84°(101),35.728°(102),38.234°(103),41.503°(104),57.4°(105),60.153°(110),71.967°(116),73.593°(203)),结合图5中的SEM图像可知,SiC粉末已包覆在Fe粉末上,并且Fe粉与SiC粉自身均未发生相变。同时在45.336°(220),66.054°(400)和83.749°(422)观察到Fe3Si (PDF No. 45-1207)的衍射峰。这是因为在制备过程中,SiC在Fe,Si的相互扩散过程中分解成Si元素和C元素,Si向Fe快速扩散形成Fe3Si,反应方程式为:(1)
该反应的标准吉布斯自由能变()与温度(T,℃)的关系为:(2)
同时,在前沿反应区中C元素不断富积,降低了Fe元素与Si元素的含量,控制了稳定粘结相Fe3Si的生成范围,提高了SiC与Fe之间的结合。由于3种粒径的磁性磨料制备过程完全一致,所有物相、衍射峰的峰形及宽度完全相同。所以衍射峰的高度确定了不同相的XRD强度以及相对含量,从图7可以看出,随着磁性磨料粒径的减小,α-Fe衍射峰的高度逐渐减小,α-SiC与Fe3Si的衍射峰高度逐渐升高,说明随着磁性磨料粒径减小,磁性磨料中α-SiC与Fe3Si的相对含量逐渐增加,而α-Fe相对含量随之降低,由于Fe3Si具有韧性特征[23],推断在机械破碎过程中Fe3Si未发生明显破碎,在SiC与Fe之间起到了优异的过渡连接作用。此外,未发现杂质的衍射峰,也未发现其他相之间的反应,这表明该磁性磨料制备工艺无污染且非常高效。
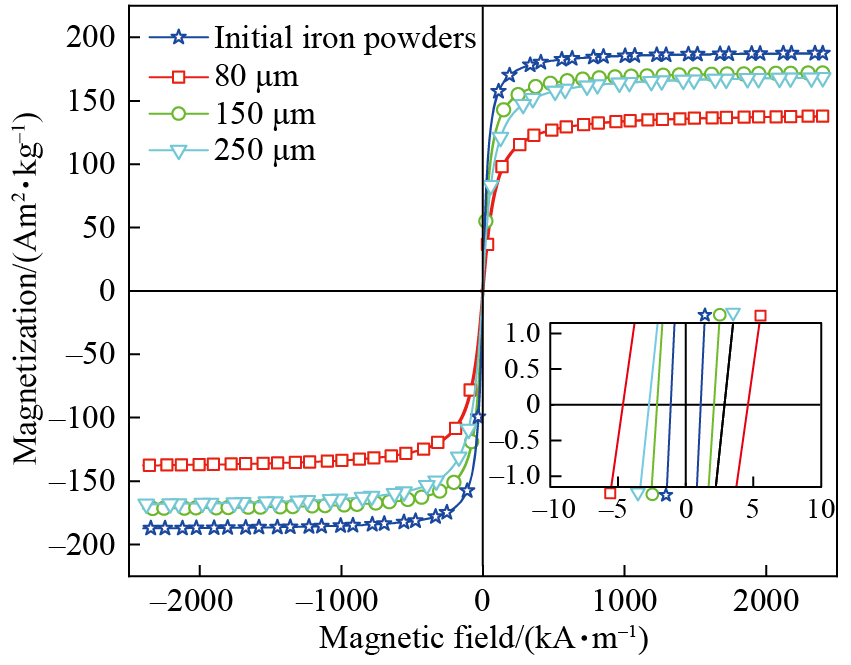
在磁力研磨工艺中,在磁场的作用下,对磁性磨料产生的压力作用于被加工工件的表面,磁场对磁性磨料产生的压力决定加工的效率和效果[24–25]。单个磁性磨料对工件表面施加的法向压力为:(3)式中,Pn为研磨压力,u0为真空磁导率,ur为磁性磨料的磁导率,B为磁场强度,σ为磁性磨料体积。因此,在一定的磁场条件下,磁性磨料的磁导率越高,抛光压力越大,加工效果越好。图8为选取的3种代表性粒径分别为平均粒径80 μm的磨料(小尺寸),150 μm的磨料(中尺寸)和250 μm的磨料(大尺寸)以及原始铁粉在室温下的磁滞回线。可以看出,不同粒径的磁性磨料都表现出明显的低矫顽力和较高的饱和磁感应强度,小尺寸,中尺寸和大尺寸的磁性磨料的矫顽力与磁性磨料饱和磁化强度分别为4.59 kA·m−1与137.67 Am2·kg−1,2.09 kA·m−1与171.74 Am2·kg−1和2.92 kA·m−1与168.22 Am2·kg−1,但相比原始铁粉的矫顽力1.13 kA·m−1与饱和磁感应强度187 Am2·kg−1,均有不同程度的下降,这是由于复合粉末中的SiC不具有磁性,随着SiC含量增加,复合粉末自身磁性下降,同时Si元素和铁反应形成固溶体,Fe粉基体部分铁晶格被Si元素取代。因此,铁磁相分数的降低导致了饱和磁化强度下降。大尺寸磁性磨料虽然铁磁相含量高,但是如图6所示,由于SiC颗粒夹杂囤积在其铁磁相内部,导致了其饱和磁化强度的下降。而小尺寸磁性磨料铁磁相的含量最小,所以饱和磁化强度最低。同时也发现矫顽力(Hc)随着磨料粒径的减小而增加,这是由于材料中的缺陷(析出相、晶界、夹杂物、杂质、应力、气孔等)对矫顽力有很强的影响,相对于较大尺寸的磨料,小尺寸磨料的缺陷相对含量较多,畴壁的钉扎位点增多,抑制了磁畴壁的运动,从而导致矫顽力的增加。
磁性磨料的加工性能和使用寿命主要取决于磁性磨料的组成、结构、形状以及铁磁相与磨料相的结合强度的影响。为了表征所制备的不同粒径的磁性磨料的加工性能,选用核用锆合金管材进行了管外壁的加工实验,实验参数为:管件转速为1000 r·min−1,加工间隙为2 mm,进给速度为84 mm·min−1。实验结果如图9所示,可以看出,在初始加工阶段,3种不同粒径的磁性磨料加工均表现出较高的加工效率,表面粗糙度值均迅速下降。随着加工时间的进行,表面粗糙度的下降趋势逐渐减弱。分析是由于初始阶段工件表面比较粗糙,在工件的微观突起或尖点处磁力线密集,产生的研磨压力较大,磨粒会迅速磨掉毛刺突起。随着加工时间的增加,磨料与工件的接触面积增加,从而降低接触应力。一旦接触应力下降到临界水平以下,不规则剪切就很难达到稳定状态,导致加工效率降低。研究表明,粒径为250 μm的磁性磨料,拥有最快的加工效率,能够在第一道次将粗糙度迅速下降25%,到达0.233 μm,在第二道次加工之后,粗糙度又会逐渐上升。由式(3)可知,磁性磨料产生的研磨压力与铁基体的体积有关。增加铁基体的体积会增加磁性磨料对工件表面的作用力,但是大尺寸磁性磨料由于形状不规则,硬质相在磁性磨料表面的分布不均匀,工件表面的不均匀划痕程度就会增加,并且磁性能较差,加工效率与精度均不够理想。粒径为150 μm的磁性磨料在工件表面粗糙度0.2 μm以上具有稳定加工效果,当工件表面粗糙度低于0.2 μm时,中尺寸的磁性磨料加工效果逐渐下降。当粗糙度逐渐降低到0.18 μm时,小尺寸磁性磨料的加工效果开始优于中尺寸磁性磨料。磁性磨料粒径减小,由于铁磁相的体积减小,小尺寸磨料会产生较轻的划痕,因此当加工时间较长时,小尺寸的磁性磨料可以获得更低的表面粗糙度和更好的表面质量。因此,大尺寸的磁性磨料适用于粗抛光以实现快速材料去除,而小尺寸的磁性磨料适用于更精细的抛光以实现纳米级的表面光洁度。
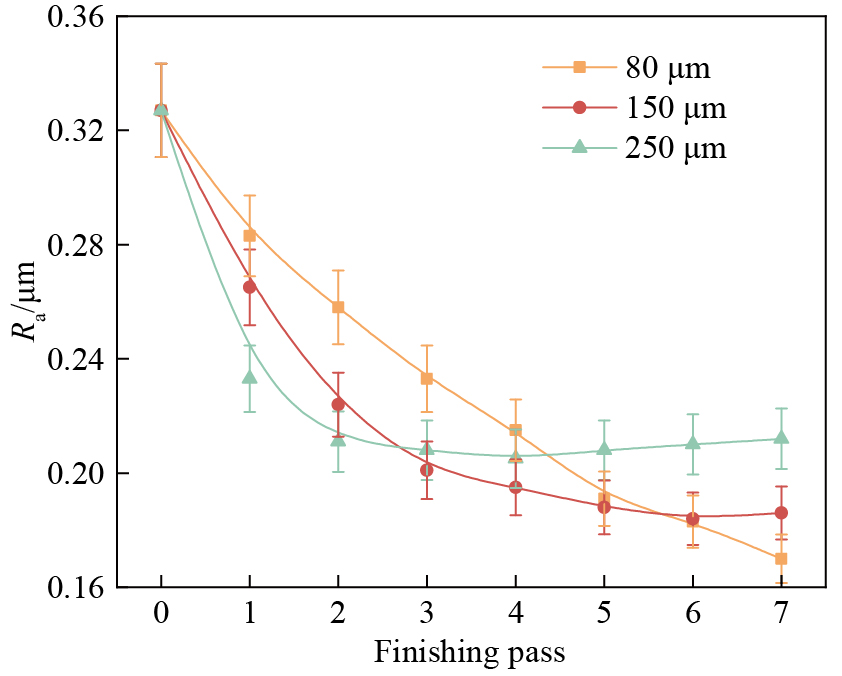
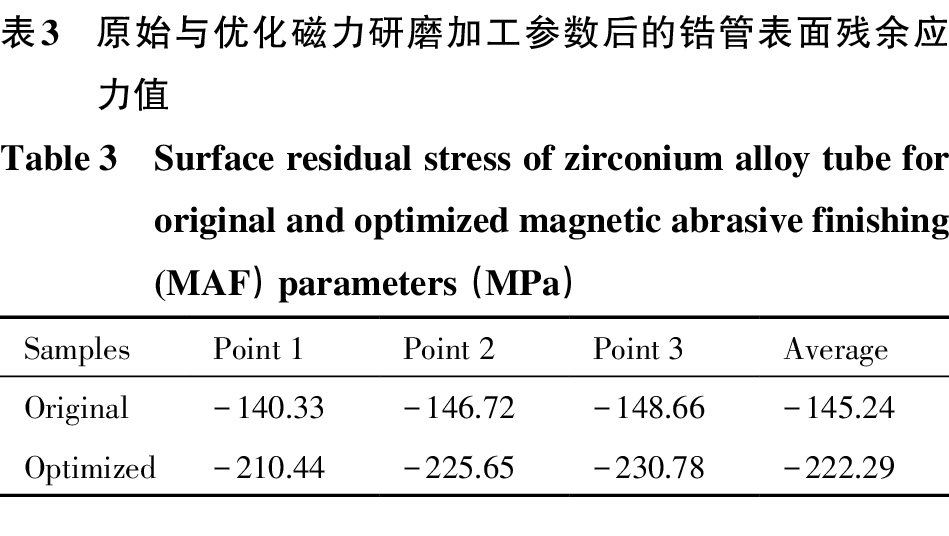
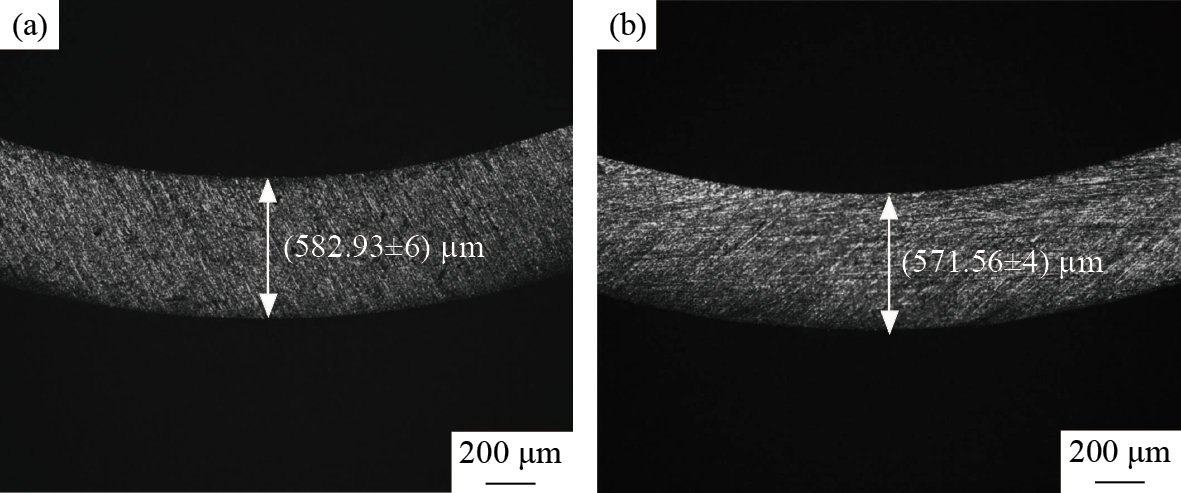
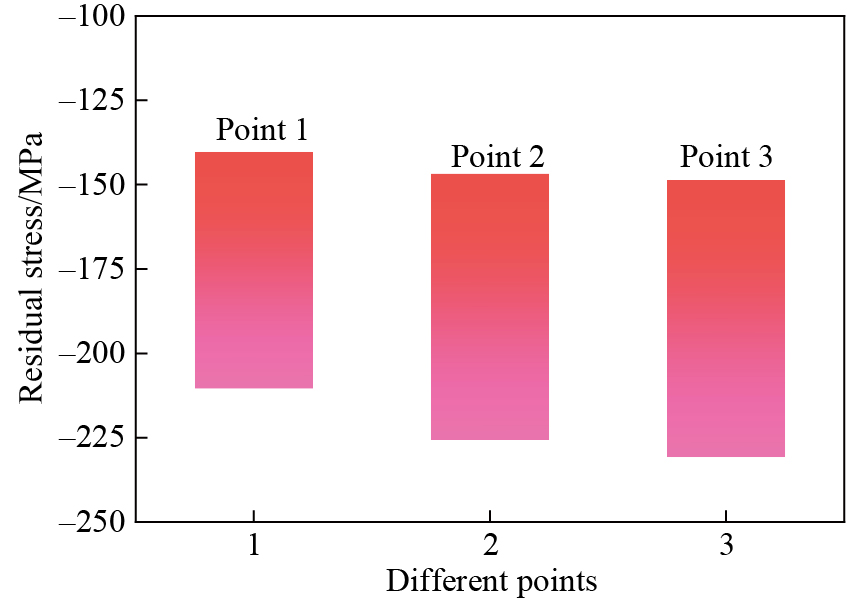
图10为锆合金管件加工前后管壁厚,可见,锆合金管件管壁厚由初始的582.93 μm降低至571.56 μm。图11和表3为锆合金管件加工前后残余应力变化,可见,锆合金管件残余应力由的初始−145.24 MPa转变为−222.29 MPa,经过磁力研磨加工后表面压应力提升了53%。管件表面的污染层被有效去除,在整个磁力研磨过程中,磁性磨料在与工件接触的过程中不断发生挤压、摩擦、碰撞、翻滚等,工件表面受到磁性磨料的压应力,发生局部的塑性变形,改善和均衡了工件原有残余应力的分布,同时磁性磨料在加工过程中对工件进行了表面强化,加工过后可以预置残余压应力,增强疲劳强度,延长工件的使用寿命。
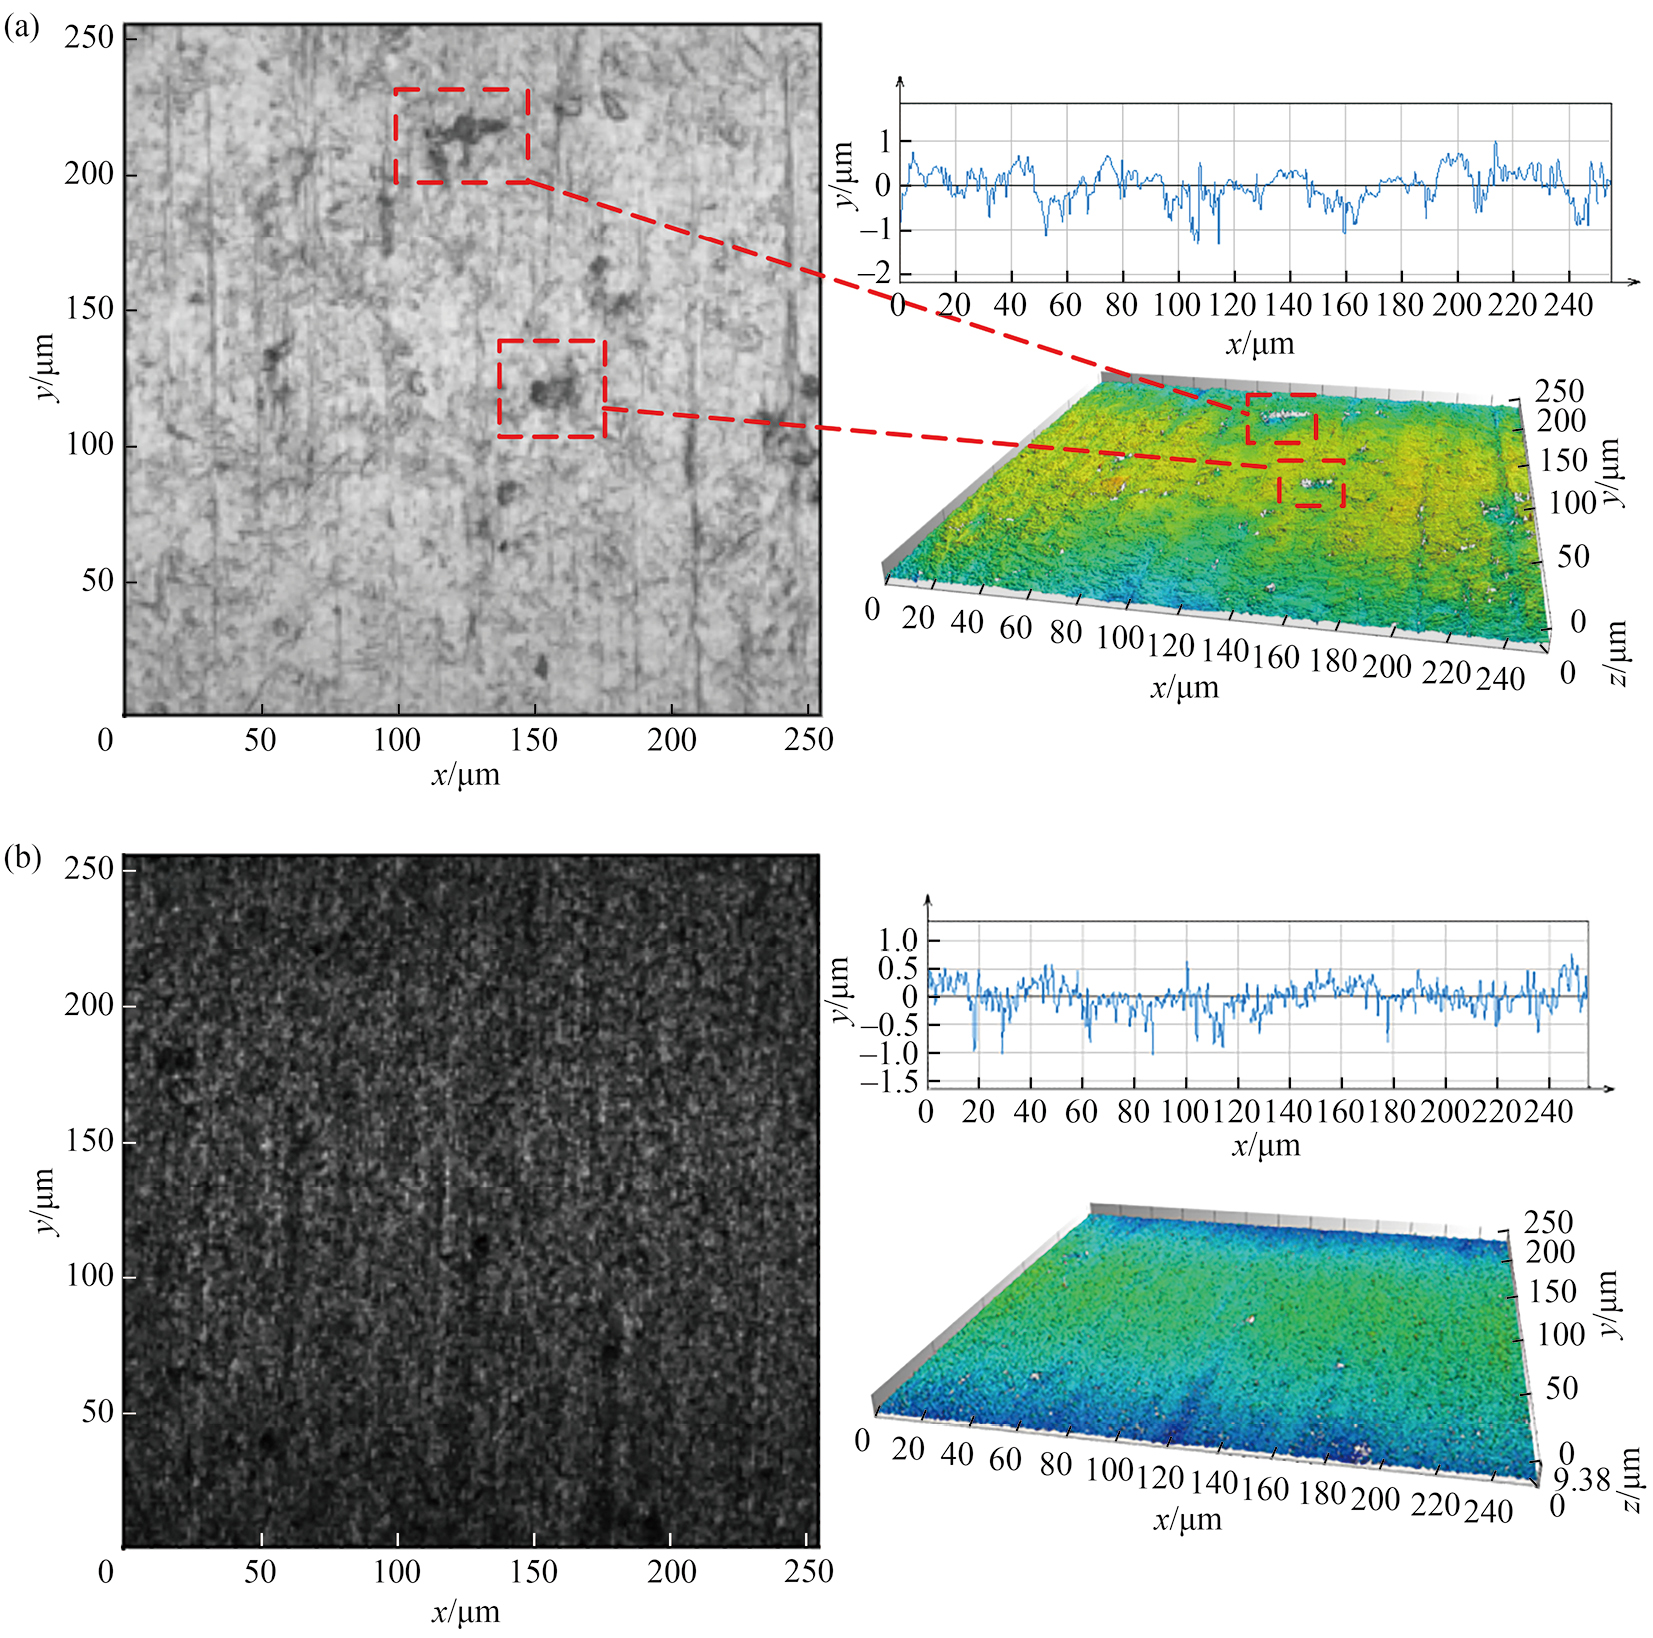
为了进一步确定锆合金管件加工前后的表面状态,观察了加工前后锆管工件外壁的表面形貌,如图12所示。由图12(a)可以看出,原始表面存在较多的缺陷及划痕。由图12(b)可知,经磁力研磨加工后,锆管工件显微表面形貌均匀精细,缺陷得到消除,可以观察到锆管获得了良好的表面形貌,表面质量得以明显改善。
本文采用烧结法制备了碳化硅与铁粉磁性磨料,通过控制破碎时间成功获得了不同等级粒径的磁性磨料,并研究分析了不同粒径磨料的锆管表面高精高效梯度加工效果,具体结论如下:
1)烧结过程中在铁粉和SiC磨料之间形成了Fe3Si粘结相,SiC粉末原始形态在破碎过程中没有受到破坏。
2)小尺寸,中等尺寸和大尺寸的磁性磨料饱和磁化强度分别为137.67,171.74和168.22 Am2·kg−1,矫顽力分别为4.59,2.09和2.92 kA·m−1,满足N38钕铁硼永磁铁磁极设计需求。
3)磁性磨料的粒径分布随破碎时间呈现正态分布,大尺寸磁性磨料适用于表面材料的快速去除,小尺寸磁性磨料适用于精细化的表面加工,这为依据加工表面不同需求设置梯度加工工艺提供了方案。
4)不同粒径磨料分级加工可实现锆管粗糙度由原始0.327 μm降低至0.117 μm,锆管管壁壁厚由初始的582.93 μm降低至571.56 μm,厚度去除量达11 μm,表面压应力由初始−145.24 MPa增加为−222.29 MPa,提高了53%。
Liang X,Liu Z,Wang B,Wang C,Cheung C F. Friction behaviors in the metal cutting process:state of the art and future perspectives[J].International Journal of Extreme Manufacturing,2022,5(1):012002.
Li W S,Li J J,Cheng B,Zhang X J,Song Q,Wang Y,Zhang T,Seniuts U,Belotsrkovsky M. Achieving in-situ alloy-hardening core-shell structured carbonyl iron powders for magnetic abrasive finishing[J].Materials & Design,2021,212:110198.
Liu J N,Z Y H. Study on elucidation of the roundness improvement mechanism of the internal magnetic abrasive finishing process using a magnetic machining tool[J]. Journal of Manufacturing and Materials Processing,2023,7(1):112.
Wang C,Cheung C F,Ho L T,Yung K L,Kong L. A novel magnetic field-assisted mass polishing of freeform surfaces[J].Journal of Materials Processing Technology,2020,279:116552.
Wang A C,Lee S J. Study the characteristics of magnetic finishing with gel abrasive[J].International Journal of Machine Tools and Manufacture,2009,49:1063.
Jiang L Z,Chang T Y,Zhang G X,Zhao Y G,Chen H X,Liu N,Liu X. Formation mechanism of ceramic/metal composite spherical magnetic abrasive prepared via gas-solid atomization[J].Journal of Alloys and Compounds,2022,923:166400.
Yang B,Lu W,Feng W,Yang X,Zuo D. Adsorption and deposition of micro diamond particles in preparing diamond magnetic abrasives by electroless composite plating[J]. Diamond and Related Materials,2017,73:137.
Mukesh K,Sehijpal S,Harnam S F. Optimization and prediction of sintering process parameters for magnetic abrasives preparation using response surface methodology[J].International Journal of Data and Network Science,2019,3(2):103.
 顶部