目录图表
块体非晶合金(BMGs)具有独特的长程无序、短程有序微观结构,因而不具备传统晶体材料中的位错、晶界等缺陷,这使其展现出优异的物理、化学、力学性能,譬如超高的强度、硬度以及卓越的耐腐蚀性等性能,在工程和结构材料领域倍受关注[1–6]。然而,BMGs结构特点也使其变形仅能依赖高度局域剪切进行,屈服后其塑性变形主要集中在数量极为有限的纳米尺度剪切带内部,剪切带的不稳定快速扩展会导致BMGs无法承受后续变形而发生脆断[7]。为解决此问题,研究学者们相继提出通过非变形方法(譬如低温冷热循环[8–9]、辐照法[10]等)、弹性变形方法[11–12]、非均匀塑性变形方法[13–15]和均匀塑性变形方法[16]等手段将外部能量输入,进而促使原子结构发生重排,也即发生回春行为(rejuvenation)[17–18]。这种BMGs微观结构上的无序化和自由体积/流变单元的引入会明显提高非晶合金的室温塑性以及加工硬化能力,可有效改善BMGs的室温塑性并拓展其工程应用范围。
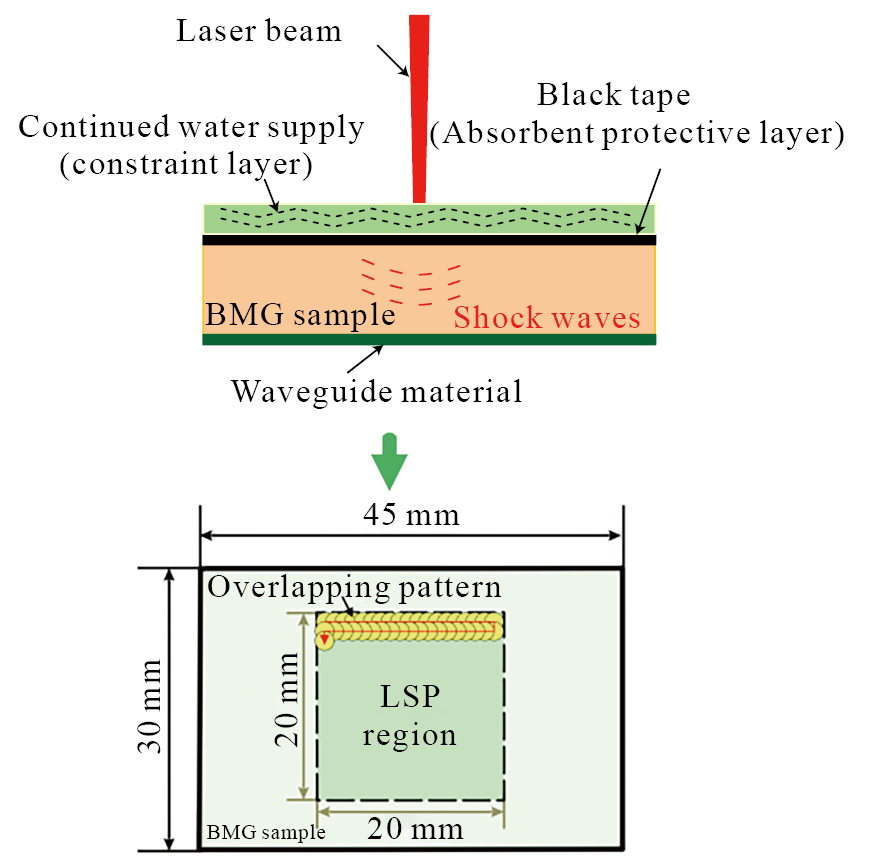
在众多能量输入的方法中,激光冲击强化技术(LSP)作为一种先进表面改性技术,其可利用纳秒级短脉冲和高能量密度(GW·cm−2量级)的激光束在吸收层电离诱导产生等离子体,然后在约束层形成压力高达数个GPa的高压冲击波来强化材料[19–21],基本原理示意图如图1所示[22]。相比传统的喷丸(SP)方法[23–24],LSP技术主要通过将光能转换成为机械能并强制材料表面发生塑性变形,这不仅可以在产生较小表面粗糙度,而且在金属材料表面可形成更深的残余压应力,此外还可细化金属材料表面晶粒组织,从而有效的提升了材料表面的疲劳寿命及耐磨、耐腐蚀性能[25]。此外,LSP可以精确控制脉冲激光能量密度及位移,在强化处理具有复杂几何形状的金属部件方面具有明显的优势,例如飞机结构中的紧固件孔的小圆角和缺口等[26]。因此,LSP技术被广泛应用于如涡轮叶片、转子盘、齿轮轴及轴承等航空器部件[27]。
近年来,研究发现LSP处理会诱导BMGs中产生超深残余应力区[28]、发生回春行为[29]以及孕育出丰富的剪切带“胚胎”[30]等,进而可有效提升BMGs的塑韧性。近10年来,为进一步增加和优化BMGs的力学性能,研究学者们开展了大量有关LSP处理BMGs的研究工作。本文将对当前LSP处理BMGs表面形貌及粗糙度、残余应力、微观组织结构和力学性能的影响机制进行总结,然后针对目前LSP处理BMGs组织及力学性能调控方面面临亟待解决的问题进行了探讨,并对未来可能的发展方向进行了展望。
1963年,美国科学家White发现利用脉冲激光的产生强冲击波可使材料表面产生塑性变形[31–32],随后美国巴特尔-哥伦布实验室于1972年成功研制出大功率LSP设备并实现了铝合金的表面强化[33]。这种非接触式LSP强化技术前景广阔,随即引发了国内外学者们极大研究兴趣和热潮。特别是法国科学家Fabbro和Peyre等系统研究了激光诱导产生冲击波的机制和模型,这为金属材料实现LSP强化夯实了理论基础[34–35]。近年来,美国巴特尔学院、劳伦斯·利弗莫尔国家实验室、通用电气公司以及激光冲击强化技术公司等机构相继开展LSP设备研制、基础研究和关键技术攻关[31],使得LSP技术实现了铝合金[36]、钛合金[37]、钢材[38]以及高温合金[39]等金属材料的表面强化,特别是在航空发动机部件上得到广泛应用并显著提升部件高周疲劳性能,例如美国通用电气公司等应用LSP技术将F101/F110/F119等发动机叶片前缘损伤容限提升15倍以上[40–41]。国内自20世纪90年开始,江苏大学[42]、北京航空制造工程研究所[43]、空军工程大学[40]、中国科学院沈阳自动化研究所等[44]多家单位相继开展金属表面LSP加工技术及理论研究。其中,空军工程大学、江苏大学以及西安天瑞达光电技术有限公司等多家单位联合研制,并于2008年在西安建立了国内首条用于航空发动机部件的LSP加工生产线[45]。2011年中国科学院沈阳自动化研究所则研制了国内首台整体叶盘LSP系统,并将航空发动机叶片疲劳寿命增强6倍以上[44]。可见,LSP强化技术可以显著提升金属材料的表面性能,进而延长疲劳寿命。
近年来,随着研究学者们对BMGs微观变形行为研究的深入,通过外部能量输入的方式调控BMGs中形成非均质结构已经成为实现BMGs增塑的主要手段[17–18]。而作为一种外部能量输入方式,对加工材料基本无热影响的LSP表面强化技术在调控BMGs结构非均匀性方面具有得天独厚的优势。通常,LSP强化会影响金属材料的表面形貌、残余应力、微观组织结构等特征,进而显著提升金属材料综合力学性能。因此,国内外学者也针对决定LSP强化BMGs力学性能的特征因素演化规律开展了大量研究。例如,山东大学Ji等研究了LSP技术对BMGs形貌、残余应力以及塑性变形行为的影响机制[46–48],随后中国科学院力学研究所Wei等研究了LSP技术处理BMGs的剪切带扩展特征行为、结构软化机制以及断裂特征等[49–51]。
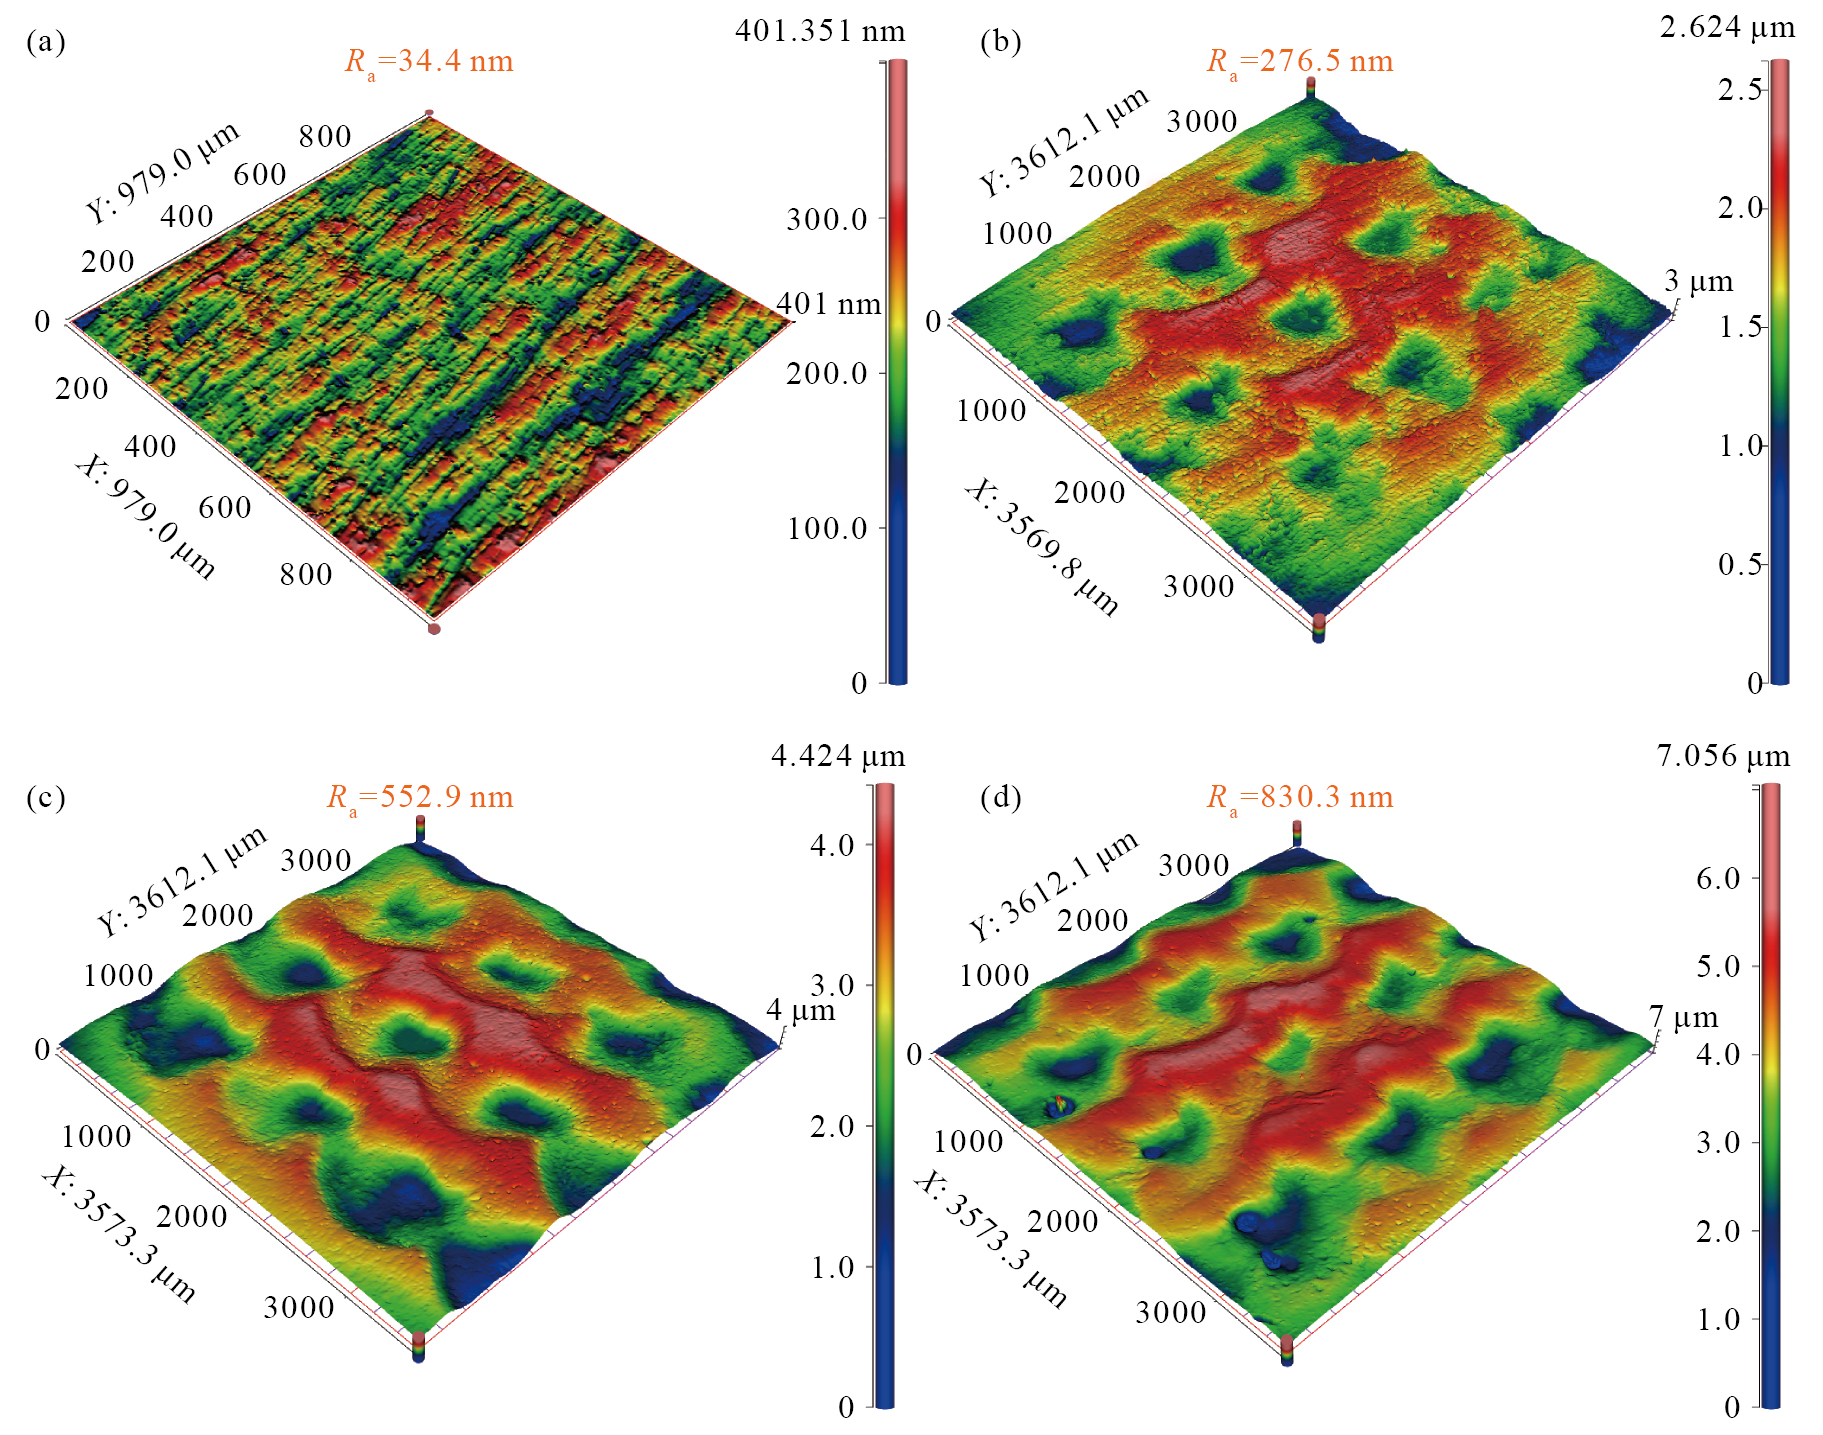
通常,LSP强化主要是通过升温膨胀等离子体形成的GPa 级高压冲击波作用于材料表面发生强烈塑性变形,进而达到表面强化的目的。因此,LSP强化不可避免地导致金属材料表面状态(表面形貌及粗糙度等)发生改变。Zhu等[47]发现由于激光脉冲束(直径为4 mm)能量呈Gaussian分布,其会在Zr41.2Ti13.8Cu10Ni12.5Be22.5 (vit1) BMG表面引起空间上的非均匀冲击(压力从边缘到中心处于2.24~2.39 GPa),导致BMGs表面形成了一个直径约为1.4 mm,深度为13.9 μm的近半球形微坑,进而使得vit1合金的表面粗糙度由175 μm增至437 μm。Wang等[52]同样研究发现直径3 mm的激光脉冲束可在Ti32.8Zr30.2Ni5.3Cu9Be22.7 BMG表面形成直径2.56 mm,深度15.6 µm的近半球形微坑。Zhai等[22]进一步研究多次LSP强化Ti40Zr25Ni3Cu12Be20 BMG的表面形貌,发现随着冲击次数增加至3次,表面粗糙度由抛光后的34.4 nm增至830.3 nm,如图2所示。Li等[53]研究发现LSP强化后不同体系的BMGs表面均会出现大量弧形或圆形特征结构,且特征结构尺寸取决于BMGs体系的韧性,例如相比脆性La63.1Al15.2(Cu,Ni)21.7 BMGs的特征结构(5~20 μm),韧性Ti40Zr25Be30Cr5BMG的冲击区形貌更加混乱和复杂,弧形或圆形特征结构数量更多且尺寸更小(3~12 μm)。此外,特征结构的数量会随着晶化度的增加而明显减少,而完全晶化的BMGs则完全不出现特征结构。
由此可见,LSP强化后的BMGs表面会形成明显变形并形成微坑特征结构,且微坑的尺寸则取决于激光脉冲束的能量分布及大小和冲击次数等多个因素。但是,Suraratchai等[54]利用有限元模拟和实验明确了LSP强化铝合金表面粗糙度与应力集中的关系,并指出过高表面粗糙度会明显导致局部应力集中,进而通过诱导材料中萌生裂纹而降低其疲劳性能。因此在LSP强化BMGs的过程中,如何降低表面粗糙度来避免局部应力集中导致的脆性断裂成为研究的关键点之一。
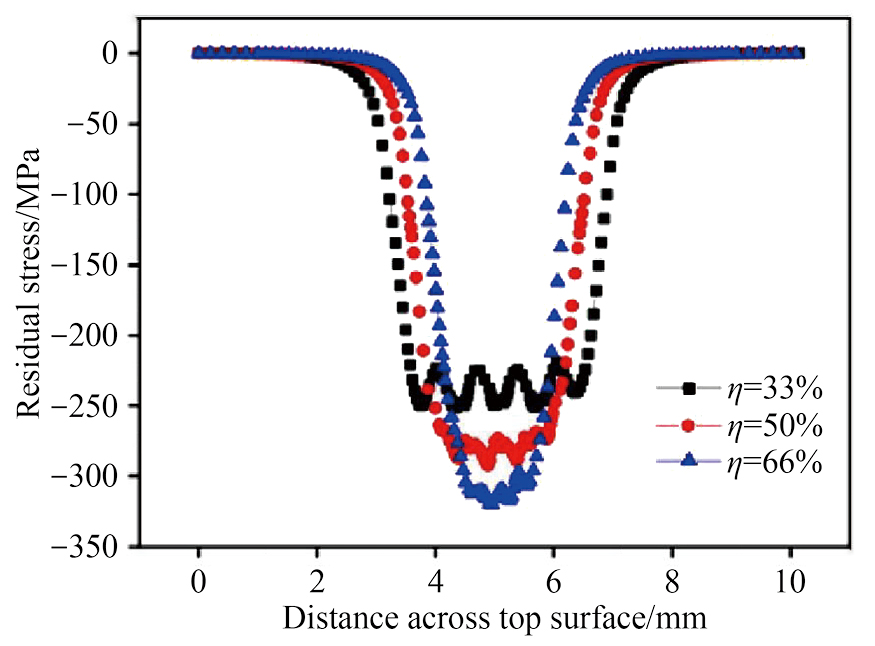
LSP强化不仅会改变金属材料的表面形貌及粗糙度,还会通过在材料表层引入一定深度的残余压应力层来抵消材料服役过程承受的外载荷,进而大幅提升金属材料耐磨损、抗应力腐蚀以及抗疲劳能力。对于BMGs而言,通过引入残余应力则可明显改善其塑性变形能力,例如,Zhang等[55]发现通过机械喷丸引入残余压应力,不仅可以缓解BMGs表面开裂行为,而且可以通过预置大量剪切带来促使其形成均匀的塑性变形。由于LSP加工过程中产生的等离子体冲击波压力可达数个GPa,使得LSP强化技术残余压应力层深(1~2 mm)可达到机械喷丸的5~10倍[56]。因此,LSP强化在提升BMGs的塑性变形能力方面潜力巨大。Fu等[57]通过在ABAQUS中嵌入激光脉冲模型模拟计算了Zr35Ti30Cu8.25Be26.75 BMG单面和双面LSP强化后残余应力分布,发现无论是单面还是双面LSP强化,沿深度方向残余应力分布曲线呈抛物线形且具有较好的对称性。此外,在一定深度范围内,残余压应力逐渐增加至最大值,随后开始减小并逐渐在样品中心区域转变为拉应力。同样,Fu等[58]模拟计算了沿Zr35Ti30Cu8.25Be26.75 BMG圆棒径向LSP强化模拟样品中也发现沿径向深度形成0.85~1.15 mm的残余压应力区域,且残余压应力沿径向向中心区域会随深度的增加而增大,并在达到最大值(-56~-80 MPa)后开始减小并逐渐变为拉应力。Wang等[59]利用高能X射线衍射仪(HEXRD)结合扫描电镜/聚焦离子束仪(SEM/FIB)测量了不同次数LSP强化的Ti32.8Zr30.2Ni5.3Cu9Be22.7 BMG亚表面残余应力,发现BMG亚表面残余压应力(~-170 MPa)远低于冲击方向残余应力(~-350 MPa),且表现出各向异性。并且随着LSP冲击次数增加至3次,残余压应力区域深度由400 μm增至500 μm。Cao等[60]和Winiarski等[61]通过微槽切割方法测量及三维有限元方法结合受限等离子体模型研究了LSP诱导Zr52.5Cu17.9Ni14.6Al10.0Ti5.0(Vit105) BMG中的残余应力分布情况同样发现残余压应力沿着深度方向逐渐增加,并在深度50 μm处出现810 MPa的峰值压应力,随后残余压应力逐渐减小并转变为拉应力。此外发现,相比较厚的样品,由于LSP强化过程中缺乏约束,导致小样品中残余压应力值较小。Li等[62]也进一步研究发现由于残余压应力的原子结构致密化作用导致LSP强化Zr41.2Ti13.8Cu10Ni12.5Be22.5 BMG微区选区电子衍射(SAED)衍射晕环直径由8.398 1·nm−1增至8.4891·nm−1。此外,崔熙贵等[63]利用有限元数值模拟了不同工艺参数下LSP处理Zr基BMG表面残余应力场分布情况,发现随着激光光斑搭接率(η)增加,表面残余压应力逐渐增大且更为均匀,如图3所示。尽管残余压应力随着冲击波峰值压力的增加而增加,但应力分布却趋于不均匀,从而导致冲击区域微凹坑形貌更加凹凸不平。故此,综合考虑优化LSP加工工艺参数以获得分布均匀的残余压应力和低的表面粗糙度,才能有效实现BMGs的表面强化。
通常,LSP强化除引入残余压应力外,还会通过诱导金属材料表面通过强烈塑性变形改变微观组织结构,进而实现显微组织结构强化,例如,晶粒细化、孪晶形成以及位错塞积等[26,64–66]。但不同于晶态材料,BMGs中不存在晶界、位错等缺陷,LSP强化的BMGs微观组织结构的转变行为展现出截然不同的特征。
非晶合金的塑性变形主要是由微观结构中局域非均匀结构的激活以及随后的协同剪切变形来主导。因此,研究局域结构转变对于理解LSP强化BMGs塑性变形机制极为重要。Li等[29]研究LSP作用下Ti34.3Zr31.5Ni5.5Cu5Be23.7和vit1 BMGs的结构和力学响应,发现在瞬时高压冲击波作用下相邻原子结构发生重排,LSP处理前后Ti基和Zr基BMGs的结构弛豫焓值分别增加了0.995和3.817 J·g−1,表明发生了“回春”行为。并且,沿着LSP冲击方向深度增加,估算得到的Ti基BMG中的剪切转变区(STZ)体积(Ω)由0.214 nm3增至0.299 nm3后,再降至0.172 nm3[50]。究其本质,主要是BMG中存在富集自由体积或流动单元(flow unit)的“软区”,在LSP形成的激波作用下原子结构在特定尺度内被重新排列,其中较大的“软区”被分解成较小的“软区”,进而导致“软区”体积分数增加,也即BMG中形成更多的非均质结构。Wang等[52]通过测量的LSP强化vit1BMG样品表层区(软区)和中间区(无变化区)弛豫焓估算了单位原子体积中自由体积占比分别为0.064%和0.029%,同样表明LSP处理会在表层影响区引入非均质微观结构。然而,过多次数循环LSP处理反而会导致自由体积占比减少,例如利用功率密度为25 GW·cm−2的激光分别对Ti32.8Zr30.2Ni5.3Cu9Be22.7 BMG处理1~3次,但单位原子体积中自由体积占比却由0.070%降至0.037%[59],这主要是由于初次LSP处理后BMG中自由体积数量趋于饱和,后续LSP处理反而促进了自由体积的湮灭。
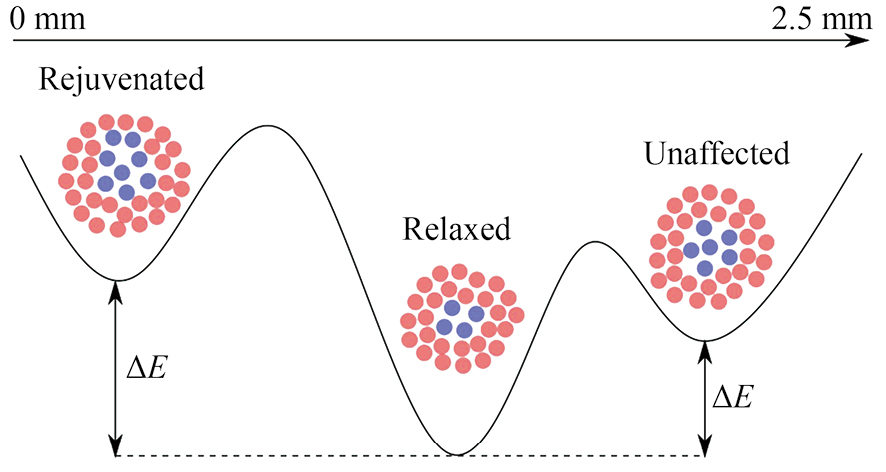
LSP高压冲击波不仅会导致更多数量的“软区”形成,还可显著降低晶体成核能垒,使得vit1BMG中的存储模量异常增加[62]。此外,由于LSP冲击影响区局限于表层(大部分BMG仅在表层1 mm范围内),因此LSP强化的BMGs会形成表层梯度结构。这种冲击波诱发的非均质结构梯度效应使得LSP强化的BMGs存在明显的尺寸效应。譬如,Liang等[14]研究表明,由于小尺寸样品中因冲击波诱导形成的“软区”体积分数占比相比大尺寸样品更大,故LSP处理对BMG的尺寸依赖性更强。Mahmoud等[67]则利用原子力显微镜和纳米压痕技术分析了LSP处理Zr35Ti30Cu10Ni5Be20 BMG中纳米尺度结构非均质性,同样证明BMG中呈现出高度非均质化梯度结构,也即发生了“回春”;随着深度增加,非均质性逐渐减小且在深度1.52 mm处出现了非均质性最小的松弛区,在跨越深度区后再次出现类似铸态样品的结构特征,能垒(ΔE)的演化示意图如图4所示。
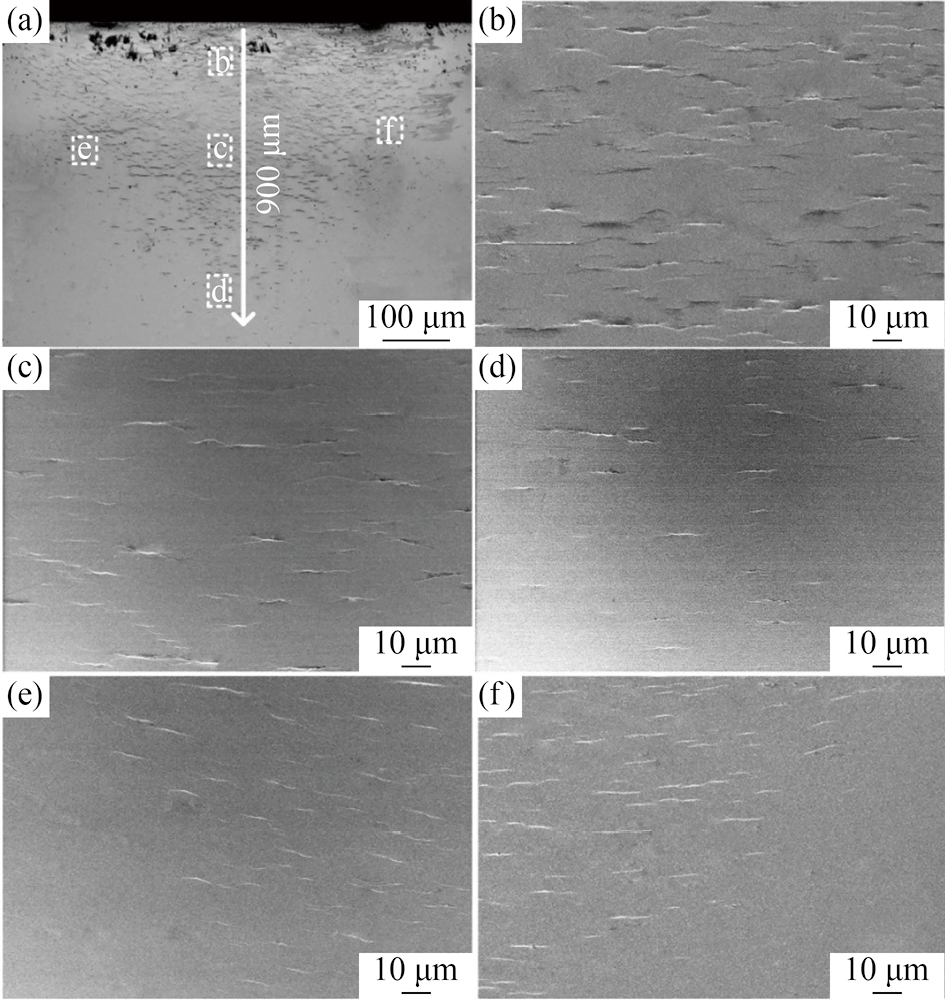
类似晶态材料中的位错,剪切带通常被视为BMGs室温下的变形单元,而剪切带的萌生、扩展以及数量和分布情况则决定着BMGs的塑性变形能力。LSP高压冲击波不仅会促使BMGs内部结构非均质化,而且会促使BMGs表层发生剧烈塑性变形并诱发形成剪切带,这种预存剪切带无疑会显著影响BMGs的塑性[61]。譬如,Wei等[28]研究纳秒LSP处理对vit1 BMGs微观组织结构的影响,发现由于冲击波作用于BMGs后发生衰减行为,导致在激光束垂直方向的次表面形成了大量聚集的弧形剪切带,并且弧形剪切带在靠近表层附近表现为短而离散特征。此外,Li等[29]同样在纳秒LSP加工的Ti34.3Zr31.5Ni5.5Cu5Be23.7非晶合金中发现,尽管剪切带数量随着深度增加逐渐减少,但剪切带间距与长度却逐渐增加,如图5所示。这些LSP处理BMG样品表层中预存在的剪切带在塑性变形过程中,会抑制加载变形诱导形成初生剪切带的单一扩展,同时促使其发生多重扩展形成次生剪切带,进而提升塑性[68–70]。
提升BMGs室温塑性的常规方法便是通过抑制剪切带的单一失稳扩展并促使其发生稳定的多重萌生扩展,而BMG中剪切带的形成则取决于多应力状态下自由体积或流动单元的演化过程。相比铸态样品,LSP处理BMGs中不仅具有较大数量的自由体积和预存剪切带,而且样品在一定深度范围内存在显著提升的残余压应力,这无疑会影响BMGs的力学性能,例如硬度、弹性模量、强度以及塑性等。
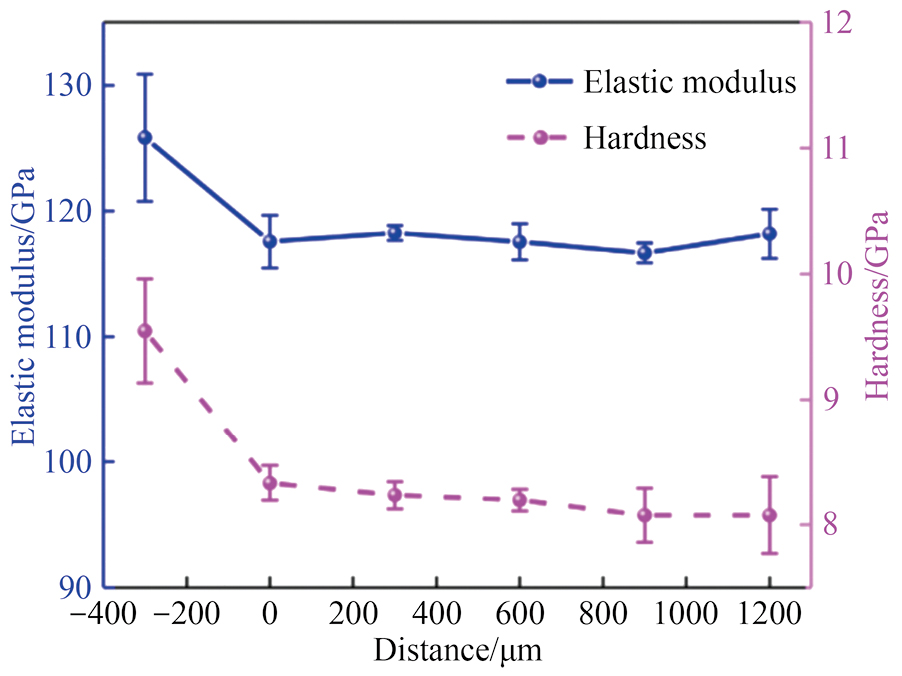
Li等[51]采用纳米压痕技术研究了LSP强化Vit1 BMG的微观力学性能,发现在能量呈高斯分布的激光束和残余压应力协同作用下BMG中原子结构更为致密,从而使得BMG表面冲击区中心位置弹性模量和纳米硬度均有明显提升,但在远离中心区后杨氏模量和纳米硬度明显下降,并在距离超过500 μm后趋于平缓,如图6所示。Wang等[59]进一步发现随着LSP循环冲击次数的增加,激光冲击区中心的硬度虽然高于铸态样品,但却明显低于初次LSP处理样品硬度。与此不同的是,Zhu等[47]的研究却表明从激光冲击区域中心呈显著的加工软化特征,沿着中心到影响区域外侧硬度则逐渐增至基体硬度后不再变化。造成上述差异的主要原因是LSP处理BMGs不同区域的硬度主要取决于该区域残余压应力和结构非均匀性(或自由体积密度)二者竞争结果。其中,残余压应力会通过促使原子结构致密化而增加硬度和弹性模量(加工硬化),而结构非均匀性则会诱发疏松结构而导致硬度和弹性模量降低(加工软化),而这种加工硬化和加工软化机制的竞争结果则决定了冲击中心区域硬度。
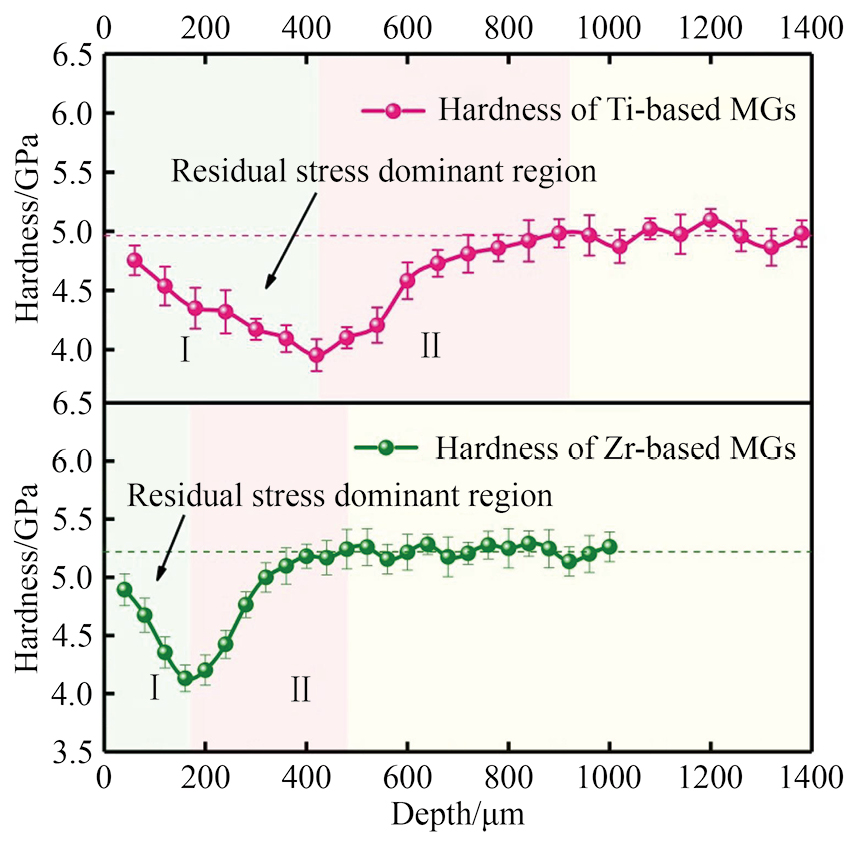
沿着激光束冲击深度方向,LSP处理BMG样的截面硬度演化规律则截然不同,无论是Ti基还是Zr基体系,硬度均随着深度增加呈现先减小后逐渐增加至基体硬度为止[29],如图7所示,区域Ⅰ主要是由残余压应力和非晶结构转变导致的“回春”行为竞争,最终“回春”诱发的软化占据主导,因此Ti基和Zr基BMGs的硬度在低谷处均减少约25%;区域Ⅱ中,随着深度增加,“回春”对于硬度的主导作用逐渐弱化直至消失,在残余压应力的作用下硬度逐渐恢复至基体硬度。类似的LSP处理BMG发生加工软化现象在单点激光束处理的Ti基[50]和Zr基[28]体系中也得以证实,并且在大功率密度(10.62 GW·cm−2)和直径(4.5 mm)的LSP激光束作用下,加工软化区域深度甚至可高达1100~1200 μm。由于表层硬度、粗糙度以及结构特征对于材料力学性能(特别是疲劳性能)影响巨大,因此合理选择LSP处理激光束的能量密度、直径、能量分布以及吸收层、约束层等参数,优化BMGs表面硬度和弹性模量,进而抑制剪切带单一扩展行为,对于有效地提高BMGs材料的使役寿命具有十分重要的意义。
室温脆断特性作为BMGs的“阿克琉斯之踵”严重限制了其高强度、高硬度等优异性能的发挥,如何提升BMGs的室温塑性是实现其作为结构材料的工程化应用所面临的重要挑战[71]。如前所述,LSP处理不仅可以赋予BMGs一定深度范围内的残余压应力,而且可以促使BMGs中原子结构发生重排而实现结构上的“回春”。残余压应力可以有效抵消BMGs在受载过程中的外加载荷,而结构“回春”则会促使BMGs在变形过程中形成多重剪切带而抑制剪切带的单一失稳扩展。
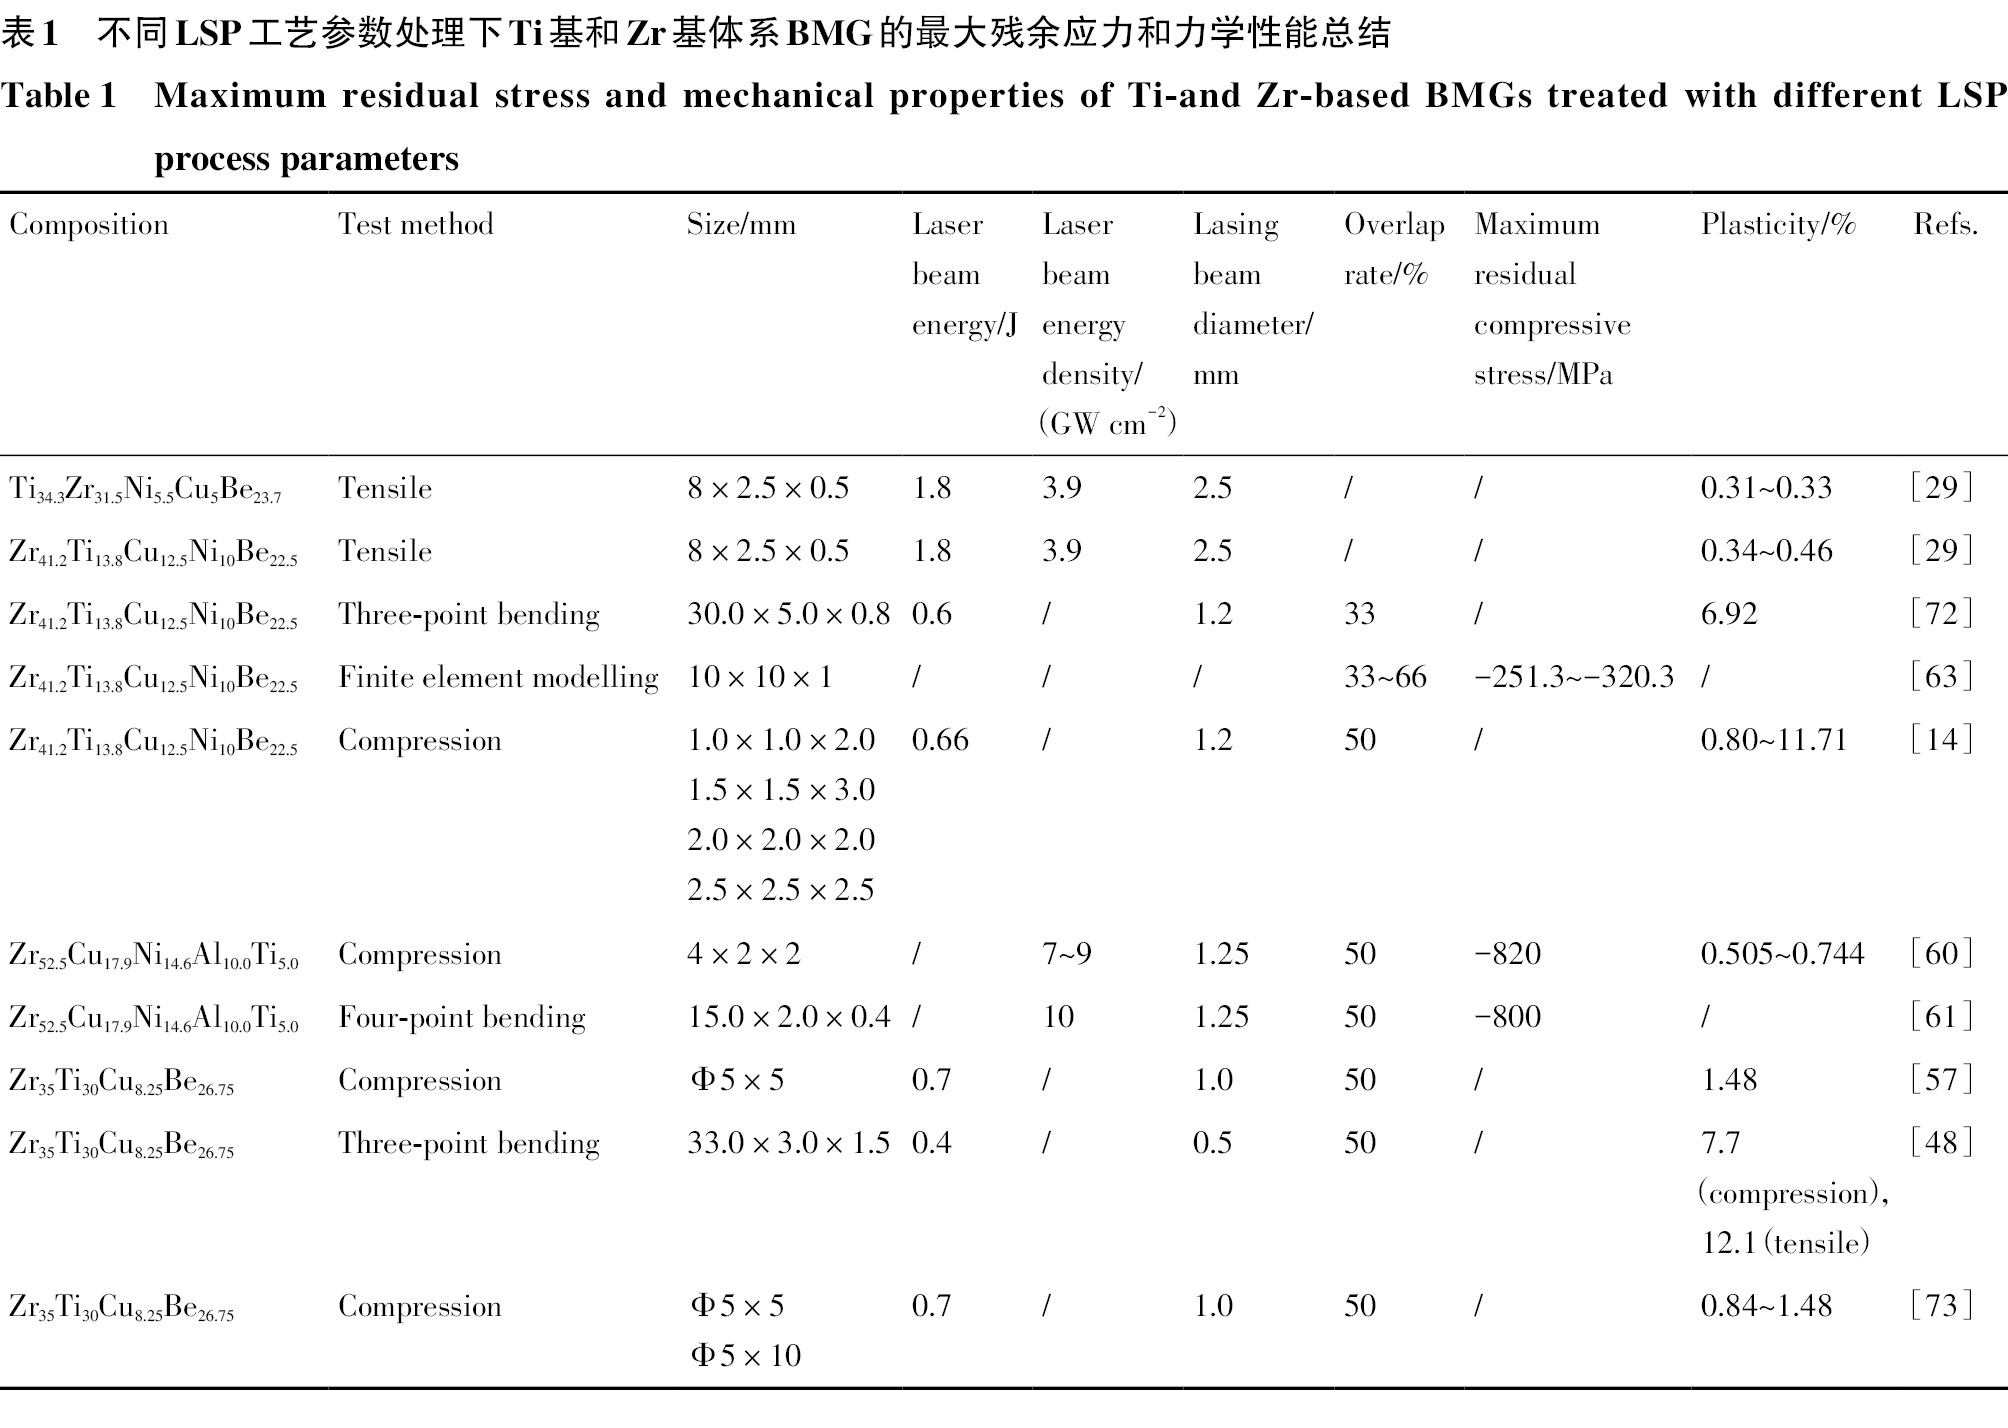
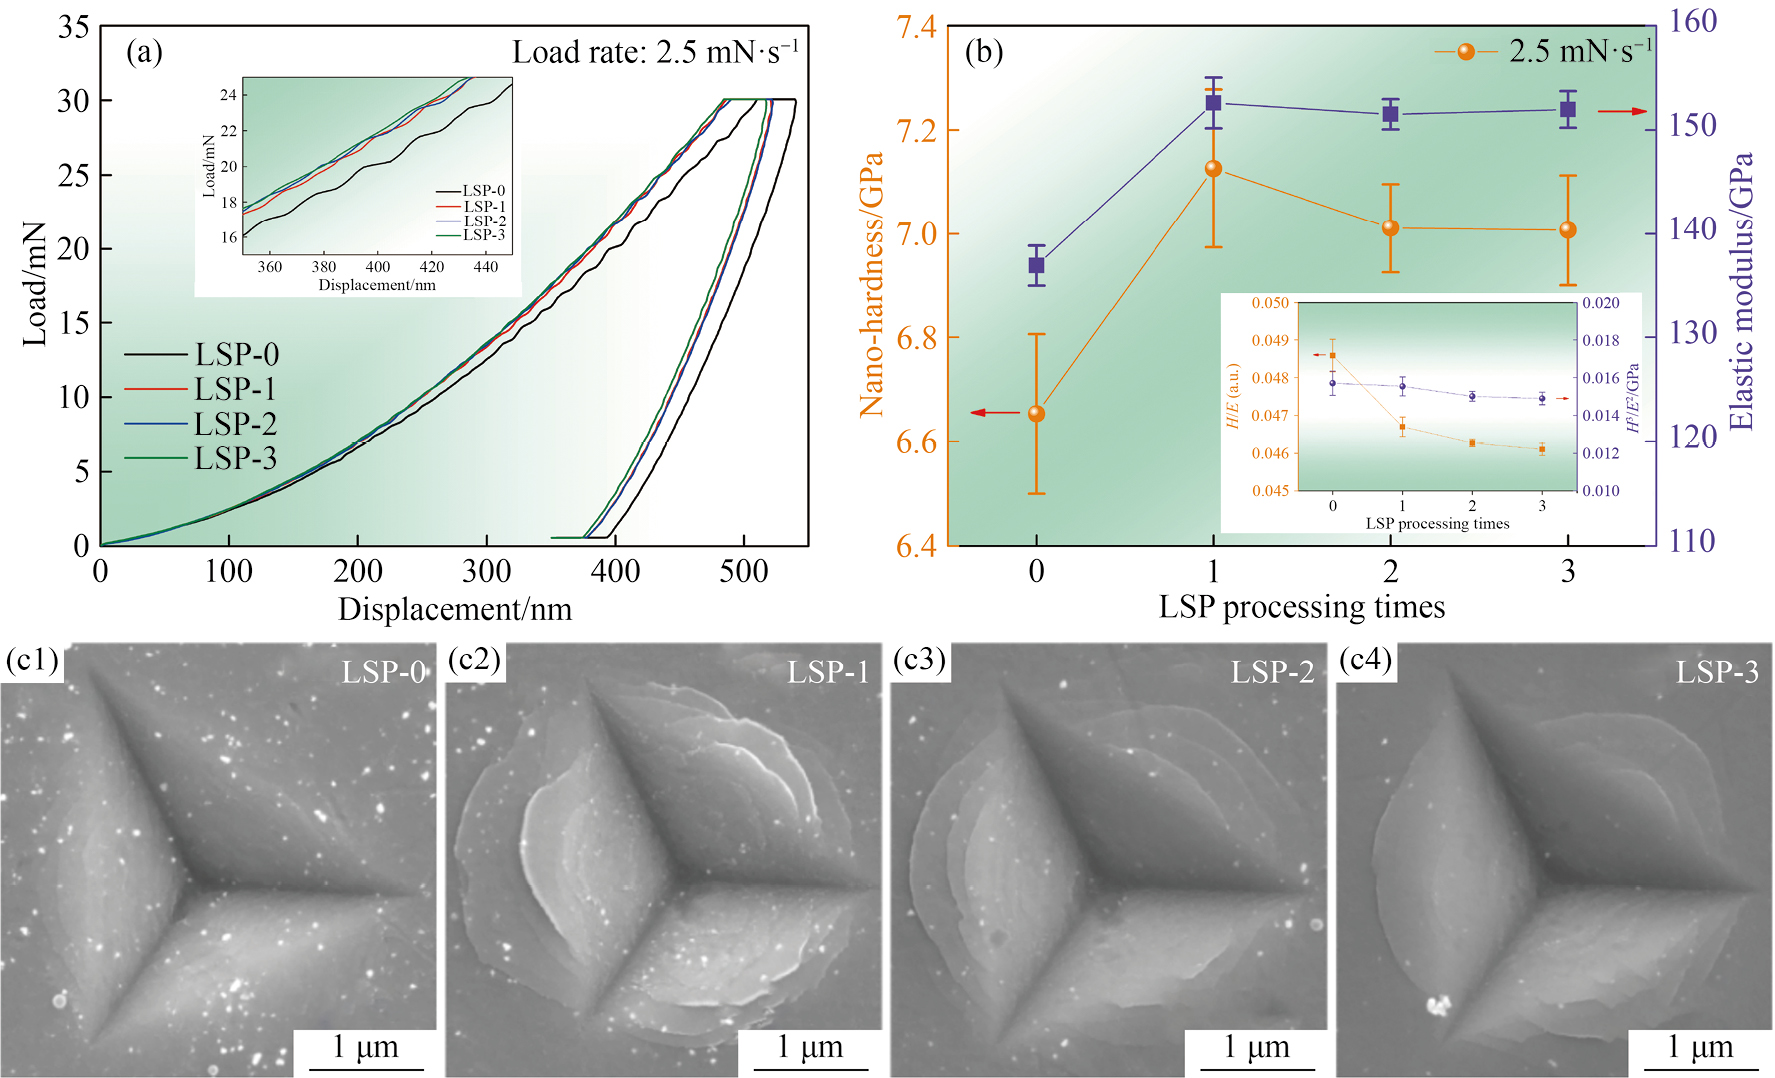
表1总结了不同LSP工艺参数处理下Ti基和Zr基体系BMG的最大残余应力和力学性能变化,可以发现,LSP技术不仅可以提升BMGs表面残余压应力,而且也可一定程度上提升BMGs的室温塑性变形能力。例如,Cao等[60]研究发现4个侧表面均经过LSP处理的Vit 105 BMG压缩塑性分别从0.137%增至0.505%(7 GW·cm−2)和0.744%(9 GW·cm−2),而断裂强度也分别从1745 MPa增至1869 MPa(7 GW·cm−2)和1834 MPa(9 GW·cm−2)。上述强塑性的提升,主要是LSP处理在BMGs表层一定深度范围内引入的残余压应力和剪切带在抵消外加载荷的同时缓解了应力集中,从而提升了Vit 105 BMG的强度与塑性。Zhai等[22]以5.4 GW·cm−2的功率密度分别对Ti40Zr25Ni3Cu12Be20 BMG进行1~3次LSP处理(分别简称为LSP-1,LSP-2及LSP-3,另外铸态样品简称为LSP-0),如图8所示,结果发现由于LSP处理诱发的回春行为产生了大量的自由体积,使得1次LSP处理的BMG塑性明显提升。相比铸态样品,1次LSP处理样品纳米压痕载荷位移曲线上出现象征塑性变形的“锯齿”行为明显延后,且压痕周围存在大量剪切带。此外,LSP处理引入的压应力也使得1次处理BMG的硬度从铸态样品的6.65 GPa提升至7.13 GPa,证明通过LSP处理可以同时促进提升Ti基BMG的强度与塑性。但随着LSP处理次数增加,由于样品中的自由体积趋于饱和,循环处理不能继续形成更多的自由体积来承载剪切变形,导致BMG的塑性不增反降。但Fu等[73]发现随着LSP处理次数增至5次,高径比为1∶1的Zr35Ti30Cu8.25Be26.75 BMG压缩塑性由0增至1.48%;但LSP处理次数进一步增加,BMG中由LSP诱导产生的剩余自由体积饱和,因此LSP处理超过5次后BMG的塑性和抗压强度反而却无明显变化。
| Composition | Test method | Size/mm | Laser beam energy/J | Laser beam energy density/(GW cm−2) | Lasing beam diameter/mm | Overlap rate/% | Maximum residual compressive stress/MPa | Plasticity/% | Refs. |
|---|---|---|---|---|---|---|---|---|---|
| Ti34.3Zr31.5Ni5.5Cu5Be23.7 | Tensile | 8×2.5×0.5 | 1.8 | 3.9 | 2.5 | / | / | 0.31~0.33 | [29] |
| Zr41.2Ti13.8Cu12.5Ni10Be22.5 | Tensile | 8×2.5×0.5 | 1.8 | 3.9 | 2.5 | / | / | 0.34~0.46 | [29] |
| Zr41.2Ti13.8Cu12.5Ni10Be22.5 | Three-point bending | 30.0×5.0×0.8 | 0.6 | / | 1.2 | 33 | / | 6.92 | [72] |
| Zr41.2Ti13.8Cu12.5Ni10Be22.5 | Finite element modelling | 10×10×1 | / | / | / | 33~66 | -251.3~-320.3 | / | [63] |
| Zr41.2Ti13.8Cu12.5Ni10Be22.5 | Compression | 1.0×1.0×2.0 1.5×1.5×3.0 2.0×2.0×2.0 2.5×2.5×2.5 |
0.66 | / | 1.2 | 50 | / | 0.80~11.71 | [14] |
| Zr52.5Cu17.9Ni14.6Al10.0Ti5.0 | Compression | 4×2×2 | / | 7~9 | 1.25 | 50 | -820 | 0.505~0.744 | [60] |
| Zr52.5Cu17.9Ni14.6Al10.0Ti5.0 | Four-point bending | 15.0×2.0×0.4 | / | 10 | 1.25 | 50 | -800 | / | [61] |
| Zr35Ti30Cu8.25Be26.75 | Compression | Φ5×5 | 0.7 | / | 1.0 | 50 | / | 1.48 | [57] |
| Zr35Ti30Cu8.25Be26.75 | Three-point bending | 33.0×3.0×1.5 | 0.4 | / | 0.5 | 50 | / | 7.7 (compression),12.1 (tensile) | [48] |
| Zr35Ti30Cu8.25Be26.75 | Compression | Φ5×5 Φ5×10 |
0.7 | / | 1.0 | 50 | / | 0.84~1.48 | [73] |
另外,Liang等[14]在2∶1高径比压缩试验中研究表明即便是经历LSP处理过程,Vit1 BMG的尺寸效应依旧得到继承和保留,且试样尺寸越小压缩塑性和抗压强度越大,这是由于样品尺寸越小,LSP处理引入的额外自由体积、残余应力和剪切带形核位点在样品中的影响区体积分数越大,因此“尺寸效应”更为明显。Fu等[73]进一步研究了LSP处理高径比分别为1∶1和2∶1的Zr35Ti30Cu8.25Be26.75 BMG压缩塑性,发现LSP作用下BMG圆柱的压缩弹性应变极限不仅与激光冲击无关,而且与其长径比也无关。而Wang等[52]发现随着纳米压痕测试中压痕深度的增加,载荷位移曲线上的锯齿尺寸大小进一步增加,但是锯齿数量却呈减少趋势,表现出“压痕尺寸效应”(ISE)。但随着深度增加至软化区(~300 µm),由于LSP产生了多余的自由体积形成的剪切带容纳了塑性变形,反而使得载荷位移曲线上的锯齿尺寸增加但总量减小,最终在软化区中ISE现象被抑制。上述研究表明利用LSP处理调控BMG中剩余自由体积密度以及“胚胎”剪切带的数量及分布,可以有效改善BMG塑性变形过程中剪切带的萌生及扩展模式,从而实现塑性和强度同时提升。
近年来,随着LSP技术的快速发展,使得利用LSP加工BMGs的成本不断降低,这极大地拓展了BMGs的应用范围,特别是使得BMGs有望在机械结构材料、生物医用材料以及催化材料方面得到应用。然而,当前LSP加工BMGs的研究仍存在许多难点,需要更加深入的研究,具体体现在以下方面:
1)LSP加工工艺参数是决定强化材料表面使役性能的关键因素,合理优化激光光斑的大小形状和搭接率、激光的功率密度以及激光强化次数,已经被证实在有效改善BMGs中残余压应力大小及分布的均匀性基础上,不仅可以提升BMGs的强塑性,而且可以获得较为平整光洁的加工表面。然而,目前针对BMGs的LSP强化工艺参数凭借经验来进行选择,缺乏相应的工艺规范和标准来进行理论指导。未来应结合数值模拟、仿真技术,明确LSP各工艺参数对BMGs强塑性的影响规律和内在机制,进一步优化出普适于各类非晶合金体系的LSP工艺设计方法。
2)因BMGs因不存在晶体相衍射峰,无法通过常规的X射线残余应力分析仪进行测量。未来结合数值模拟方法获得LSP处理后BMG样品表面及内部的残余应力场分布情况,开发新的BMGs表面残余应力检测技术,实现对LSP处理BMGs表层残余应力的精确定量表征,对于调控多点LSP加工条件下BMGs中残余压应力场的稳定性和和均匀性具有积极的作用。
3)目前LSP加工工艺对BMGs的强塑性影响机制的研究主要是结合自由体积理论,对纳米压痕、拉伸、压缩及弯曲BMGs实验样品上剪切带分布规律和断口形貌来进行探讨,但对LSP处理BMGs变形过程中自由体积演化规律和剪切带萌生扩展机制不够明确。未来可结合正电子湮没技术、同步辐射技术研究LSP处理BMGs中自由体积演化规律,同时借助原位工业CT、原位数字散斑相关法(DIC)和原位SEM研究变形过程中BMGs中应力分布规律及剪切带形成过程及规律,最终进一步提升LSP处理BMGs的强塑性。
4)受限于LSP加工设备昂贵,实验研究开展难度大等因素,目前研究学者们主要集中在通过调控某一项或多项LSP加工工艺参数来对BMGs中残余应力大小、分布以及强塑性进行改善,手段较为单一。未来在开发新型低成本激光喷丸系统和处理工艺基础上,结合其它表面强化技术如涂层、表面渗氮或渗碳等,在BMGs上实现更好的“1+1>2”的协同作用强化效果[74],进而促使BMGs从理论实验研究走向实际工程化应用。
Sun B A, Wang W H. The fracture of bulk metallic glasses [J].Progress in Materials Science, 2015, 74: 211.
Gong P, Wang D L, Zhang C, Wang Y, Jamili-Shirvan Z, Yao K F, Wang X Y. Corrosion behavior of TiZrHfBeCu(Ni) high-entropy bulk metallic glasses in 3.5 wt.% NaCl [J].Npj Materials Degradation, 2022, 6: 7.
(赵燕春, 姚文博, 董杰, 吕志超, 黄燕, 张艺波, 马东, 杨铭. Ti 和 Nb微合金化对CuZr基相变增韧非晶复合材料组织性能的影响 [J].有色金属工程, 2024, 14(10): 25.)
Ketov S V, Sun Y H, Nachum S, Lu Z, Checchi A, Beraldin. A R, Bai H Y, Wang W H, Louzguine-Luzgin D V, Carpenter M A, Greer A L. Rejuvenation of metallic glasses by non-affine thermal strain [J].Nature, 2015, 524: 200.
Sun K, Wang G, Wang Y W, Chen H C, Yan L, Pauly S, Wu Y H, Weber H, Wang Q, Huang B, Jia Y D, Yi J, Zhai Q J. Structural rejuvenation and relaxation of a metallic glass induced by ion irradiation [J].Scripta Materialia, 2020, 180: 34.
Wang D P, Yang Y, Niu X R, Lu J, Yang G N, Wang W H, Liu C T. Resonance ultrasonic actuation and local structural rejuvenation in metallic glasses [J].Phys. Rev. B, 2017, 95: 235407.
Priezjev N V. Aging and rejuvenation during elastostatic loading of amorphous alloys: a molecular dynamics simulation study [J].Computational Materials Science, 2019, 168: 125.
Dmowski W, Yokoyama Y, Chuang A, Ren Y, Umemoto M, Tsuchiya. K, Inoue A, Egami T. Structural rejuvenation in a bulk metallic glass induced by severe plastic deformation [J].Acta Materialia, 2010, 58: 429.
Liang M, Zhu Y H, Ji Z, Fu J, Zheng C. Effect of laser shock peening and its size-dependence on the compressive plasticity of Zr-based bulk metallic glass [J].Journal of Materials Processing Technology, 2018, 251: 47.
Meylan C M, Orava J, Greer A L. Rejuvenation through plastic deformation of a La-based metallic glass measured by fast-scanning calorimetry [J].Journal of Non-Crystalline Solids: X, 2020, 8: 100051.
Pan J, Wang Y X, Guo Q, Zhang D, Greer A L, Li Y. Extreme rejuvenation and softening in a bulk metallic glass [J].Nature Communications, 2018, 9: 560.
Fu W J, Huang Y J, Sun J F, Ngan Alfonso H W. Strengthening CrFeCoNiMn0.75Cu0.25 high entropy alloy via laser shock peening [J].International Journal of Plasticity, 2022, 154: 103296.
Zhai H M, Cui S, Li S, He D Q, Cheng B, Zhang X J, Li W S, Viktor Z, Seniuts U. Tribocorrosion behaviors of Ti-based bulk metallic glass vialaser shock peening in 3.5 wt.% NaCl solutions [J].Intermetallics, 2024, 164: 108127.
Zhang X S, Ma Y E, Yang M, Zhou C T, Fu N K, Huang W, Wang Z H. A comprehensive review of fatigue behavior of laser shock peened metallic materials [J].Theoretical and Applied Fracture Mechanics, 2022, 122: 103642.
Lin B, Lupton C, Spanrad S, Schofield J, Tong J. Fatigue crack growth in laser-shock-peened Ti-6Al-4V aerofoil specimens due to foreign object damage [J].International Journal of Fatigue, 2014, 59: 23.
Wei Y P, Xu G Y, Zhang K, Yang Z, Guo Y C, Huang C G, Wei B C. Anomalous shear band characteristics and extra-deep shock-affected zone in Zr-based bulk metallic glass treated with nanosecond laser peening [J].Scientific Reports, 2017, 7: 43948.
Li Y, Wei Y P, Zhang K, Zhang Y T, Wang Y, Tang W Q, Wei B C. Rejuvenation, embryonic shear bands and improved tensile plasticity of metallic glasses by nanosecond laser shock wave [J].Journal of Non-Crystalline Solids, 2019, 513: 76.
Huang H, Jiang M, Yan J. Softening of Zr-based metallic glass induced by nanosecond pulsed laser irradiation [J].Journal of Alloys and Compounds, 2018, 754: 215.
White R M. Elastic wave generation by electron bombardment or electromagnetic wave absorption [J].Journal of Applied Physics, 1963, 34(7): 2123.
Fairand B P, Wilcox B A, Gallagher W J, Williams D N. Laser shock-induced microstructural and mechanical property changes in 7075 aluminum [J].Journal of Applied Physics, 1972, 43(9): 3893.
Fabbro R, Fournier J, Ballard P, Devaux D, Virmont J. Physical study of laser-produced plasma in confined geometry [J].Journal of Applied Physics, 1990, 68(2): 775.
Peyre P, Fabbro R, Merrien P, Lieurade H P. Laser shock processing of aluminium alloys. Application to high cycle fatigue behaviour [J].Materials Science & Engineering A, 1996, 210(1-2): 102.
Meng X K, Leng X M, Shan C, Zhou L C, Zhou J Z, Huang S, Lu J Z. Vibration fatigue performance improvement in 2024-T351 aluminum alloy by ultrasonic-assisted laser shock peening [J].International Journal of Fatigue, 2023, 168: 107471.
Wang Z, Zhou W T, Luo K Y, Lu H F, Lu J Z. Strengthening mechanism in thermomechanical fatigue properties of Ti6Al4V titanium alloy by laser shock peening [J].International Journal of Fatigue, 2023, 172: 107631.
Hareharen K, Pradeep K S, Panneerselvam T, Dinesh B P, Sriraman N. Investigating the effect of laser shock peening on the wear behaviour of selective laser melted 316L stainless steel [J].Optics & Laser Technology, 2023, 162: 109317.
Geng Y X, Cao X P, Zheng H Z, Li G F, Xiao Y X. Effect of laser shock peening on the tensile behavior and notch sensitivity of Ni-based single-crystal superalloy [J].The International Journal of Advanced Manufacturing Technology, 2023, 125: 3267.
Universal Technology Corporation. High cycle fatigue(HCF) science and technology program 2002 annual report[R].Dayton: Air Force Research Laboratory, 2003. 1.
Zhou J Z, Yang J C, Zhang Y K, Zhou M. A study on super speed forming of metal sheet by laser shock waves [J].Journal of Materials Processing Technology, 2002, 129(1-3): 241.
Zheng C, Sun S, Song L B, Zhang G F, Luan Y G, Ji Z, Zhang J H. Dynamic fracture characteristics of Fe78Si9B13 metallicglass subjected to laser shock loading [J].Applied Surface Science, 2013, 286: 121.
Zhu Y H, Fu J, Zheng C, Ji Z. Influence of laser shock peening on morphology and mechanicalproperty of Zr-based bulk metallic glass [J].Optics and Lasers in Engineering, 2015, 74: 75.
Fu J, Zhu Y H, Zheng C, Liu R, Ji Z. Evaluate the effect of laser shock peening on plasticity of Zr-based bulkmetallic glass [J].Optics & Laser Technology, 2015, 73: 94.
Xu G Y, Wei Y P, Wei B C. Deformation feature and properties of Zr-based bulk metallic glass treated by lasershock peening [J].Materials Research Innovations, 2014, 18: 798.
Li Y S, Zhang K, Wang Y, Tang W Q, Zhang Y T, Wei B C, Hu Z. Abnormal softening of Ti-metallic glasses during nanosecond lasershock peening [J].Materials Science & Engineering A, 2020, 773: 138844.
Li Y S, Wang Z T, Wei Y P, Chen T Y, Zhang C F, Huan Y, Zhang K, Wei B C. The evolution of micromechanical properties for Zr-based metallic glass induced by laser shock peening [J].Frontiers in Materials, 2021, 8: 802973.
Wang L, Wang L, Xue Y F, Zhang H F, Fu H M. Nanoindentation response of laser shock peened Ti-based bulk metallic glass [J].AIP Advances, 2015, 5: 057156.
Li Y S, Zhang K, Duan G H, Xu G Y, Wei Y H, Wei Y P, Wei B C. Effect of laser shock peening on the surface morphology of metallic glasses [J].Materials Science Forum, 2017, 898: 689.
Suraratchai M, Limido J, Mabru C, Chieragatti R. Modelling the influence of machined surface roughness on the fatigue life of aluminium alloy [J].International Journal of Fatigue, 2008, 30(12): 2119.
Zhang Y, Wang W H, Greer A L. Making metallic glasses plastic by control of residual stress [J].Nature materials, 2006, 5: 857.
Fu J, Zhu Y H, Zheng C, Liu R, Ji Z. Effect of laser shock peening on the compressive deformation and plastic behavior of Zr-based bulk metallic glass [J].Optics and Lasers in Engineering, 2016, 86: 53.
Fu J, Zhu Y H, Zheng C, Liu R, Ji Z. Effect of laser shock peening on mechanical properties of Zr-based bulk metallic glass [J].Applied Surface Science, 2014, 313: 692.
Wang L, Wang L, Nie Z H, Ren Y, Xue Y F, Zhu R H, Zhang H F, Fu H M. Evolution of residual stress, free volume, and hardness in the laser shock peened Ti-based metallic glass [J].Materials and Design, 2016, 111: 473.
Cao Y F, Xie X, Antonaglia J, Winiarski B, Wang G Y, Shin Y C, Withers P J, Dahmen K A, Liaw P K. Laser shock peening on Zr-based bulk metallic glass and its effect on plasticity: experiment and modeling [J]. Scientific Reports, 2015, 5: 10789.
Winiarski B, Wang G, Xie X, Cao Y F, Shin Y C, Liaw P K, Withers P J. Mapping residual-stress distributions in a laser-peened Vit-105 bulk-metallic glass using the focused-ion-beam micro-slitting method [J]. MRS Online Proceedings Library, 2011, 910: 1300.
Li Y S, Wei Y P, Yi X, Zhang K, Wei B C. Abnormal change in dynamic mechanical behavior of metallic glass by lasershock peening [J].Optics & Laser Technology, 2021, 138: 106875.
Zhang C Y, Dong Y L, Ye C. Recent developments and novel applications of laser shock peening: a review [J].Advanced Engineering Materials, 2021, 23(7): 2001216.
Lu J Z, Wu L J, Sun G F, Luo K Y, Zhang Y K, Cai J, Cui C Y, Luo X M. Microstructural response and grain refinement mechanism of commercially pure titanium subjected to multiple laser shock peening impacts [J].Acta Materialia, 2017, 127: 252.
Pan X L, Zhou L C, Wang C X, Yu K, Zhu Y Q, Yi M, Wang L F, Wen S F, He W F, Liang X Q. Microstructure and residual stress modulation of 7075 aluminum alloy for improving fatigue performance by laser shock peening [J].International Journal of Machine Tools & Manufacture, 2023, 184: 103979.
Mahmoud Z M, Barazandeh H, Mostafavi S M, Ershov K, Goncharov A, Kuznetsov A S, Kravchenko O D, Zhu Y. Identification of rejuvenation and relaxation regions in a Zr-based metallic glass induced by laser shock peening [J].Journal of Materials Research and Technology, 2021, 11: 2015.
Lee M H, Lee K S, Das J, Thomas J, Kühn U, Eckert J. Improved plasticity of bulk metallic glasses upon cold rolling [J].Scripta Materialia, 2010, 62(9): 678.
Xue P F, Chen D. Tuning the mechanical performance of Cu42Zr42Ag10Ti6 bulk metallic glass upon ceramic rolling [J].Journal of Alloys and Compounds, 2016, 688: 903.
Kim S Y, Park E S, Eckert J, Lee M H. Role of effective strain on the deformability of brittle Hf-based bulk metallic glass [J].Journal of Materials Research and Technology, 2021, 15: 6713.
Zhu Y H, Fu J, Zheng C, Ji Z. Structural and mechanical modifications induced on Zr-based bulkmetallic glass by laser shock peening [J].Optics & Laser Technology, 2016, 86: 54.
Fu J, Zhu Y H, Zheng C, Liu R, Ji Z. Enhanced plasticity of bulk metallic glass in different aspect ratios via laser shock peening with multiple impacts [J]. Optics & Laser Technology, 2016, 83: 43.
 顶部