目录图表
304不锈钢具有耐低温、耐腐蚀等优良性能,广泛应用于航天事业、电子、精密医疗等产业[1]。随着科学技术的进步和现代工业化水平的提高,对304不锈钢表面精度的要求越来越高。因此需要提高304不锈钢材料的表面精度,保证其达到工艺要求。例如,304不锈钢可以作为基板材料用在柔性显示器中[2]。柔性显示器以柔性材料为基板,当基板表面有微小缺陷,如划痕、凹坑等会导致器件寿命的大幅度缩短。因此,表面精度成为了不锈钢基板材料能否作为柔性显示器基底主要材料的决定因素。
超精密磨削加工304不锈钢材料后,工件表面会出现划痕、工件亚表面损伤等问题,因此需要对工件进行光整加工。目前以手动研磨为主的方式导致研磨后工件表面精度较差,因此上述磨削及研磨技术并不满足加工出高精度工件表面的要求。因此产生了如磁场辅助磁粒研磨、磨粒流、电解复合磁粒研磨、超声复合磁粒研磨等新型加工技术[3–6]。上述方法是以磁场、流体场、电场及超声场等能量场为辅助手段,获得高精度表面。其中,磁场辅助抛光具有低成本、抛光精度高、无表面损伤等一系列优点,是一种极具有潜力的抛光工艺[7]。磁场辅助磁粒研磨光整加工技术是将磁性磨粒置于工件与磁体之间,磁性磨粒在磁场力作用下形成具有一定韧性的磨粒刷,磁体自转并带动磨粒刷在工件表面产生相对移动,实现对工件表面微量切削的目的,从而获得高面形精度的加工表面[8–9]。磁性磨粒作为磁粒研磨技术中的磨削介质,其性能的优劣直接决定研磨后工件的表面质量[10–11]。由于游离的(分散的)磨粒在研磨工件表面时容易在离心力的作用下使其飞出加工区域,导致其研磨效率降低。为了解决这个问题,采用磨粒包裹铁粉的方式来制备磁性磨粒。磁性磨粒(magnetic abrasive particle,MAP)的制造方法很多,主要有烧结法、化学复合镀法、雾化快凝法、粘结法等制备方法[12–15],通过对各种制备方法的分析以及对每种磁性磨粒的研磨性能、制备成本对比后,对性价比高、制造工艺相对简单的粘结磁性磨粒进行了研究。
本文采用粘接法制备一种核壳结构磁性磨粒,并对304不锈钢板表面进行研磨。通过研究铁基体与研磨相的质量比、粒径比、粘结剂中胶粘剂和固化剂的质量比、铁粉和白刚玉粉末的混合物与粘结剂的质量比对研磨后工件表面粗糙度的影响规律,探究不同参数对磁性磨粒研磨性能的影响机制;最后对比研究粘结法和机械混合法制备的磨粒对不锈钢表面的研磨效果,验证了核壳结构磁性磨粒的特点。
理想状态下采用粘结法制备的磁性复合磨粒,是将铁基体、研磨相、粘结剂按一定的比例混合,加压固化后破碎而成[16]。研磨相在粘结剂的作用下包覆在铁基体的外表面,当铁基体在外部磁场作用下发生运动时,其表面的研磨相始终能够对工件表面进行光整加工[17]。
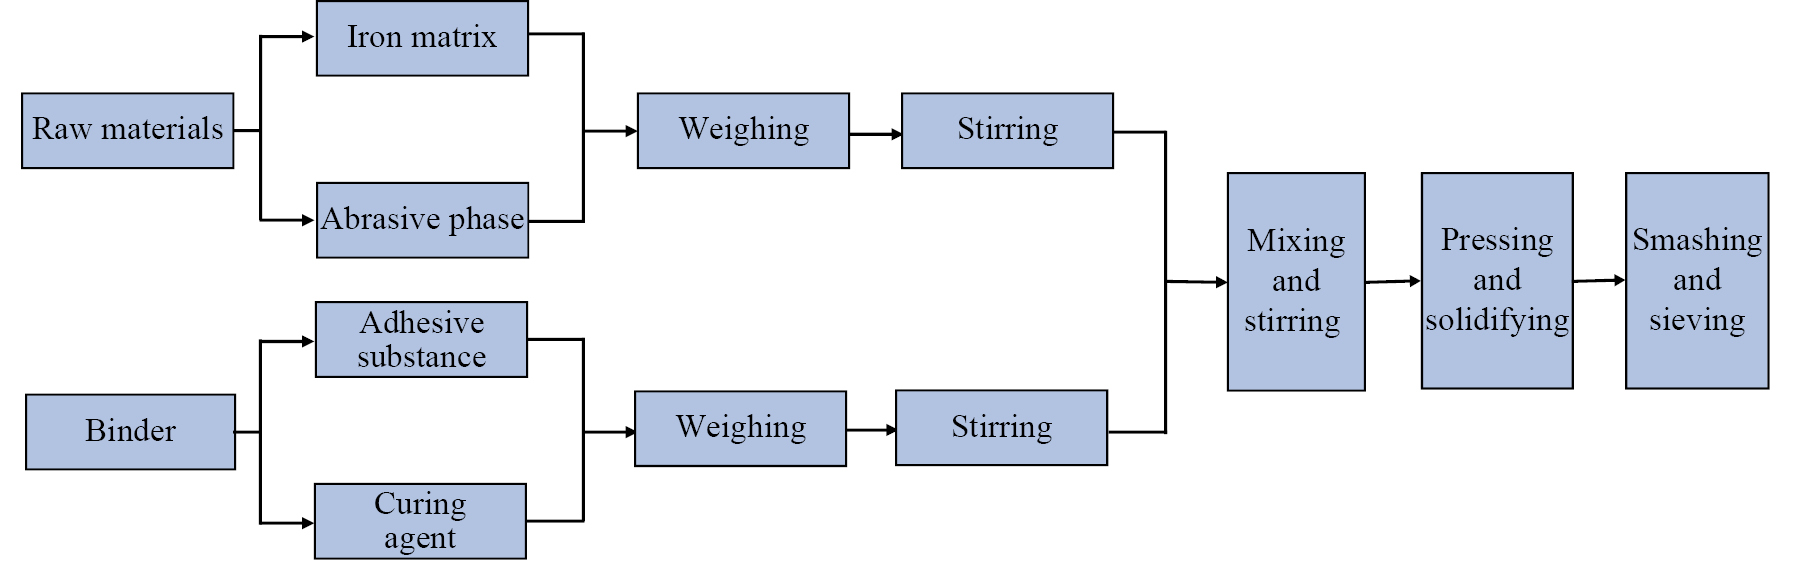
粘接法制备磁性磨粒的工艺流程如图1所示。首先使用电子天平称取所需的原料(铁基体和研磨相)与粘结剂(胶粘剂和固化剂),然后将原料置于搅拌器中混合搅拌6 h,同时将粘结剂混合均匀;将上述原料与粘结剂一并倒入搅拌器中,混合搅拌30 min至原料与粘结剂混合均匀;随后将原料与粘结剂的混合物加压固化。本文压制混合物的压制力选取0.3 MPa[18],将混合物固化24 h后用破碎机将其破碎,用筛网筛分获得粒径为380 μm的磁性磨粒,通过研磨试验检验磁性磨粒的研磨性能。
磁力研磨过程中,永磁铁固定于磁铁载盘下方,随着主轴以转速(n)旋转。研磨液由磁性磨粒和水基MF机械搅拌而成。采用注射器将一定量的研磨液喷射于磁铁下方,在磁场作用下研磨液中的磁性磨粒沿着磁力线形成具有一定刚性的“磁力刷”[19–21]。随着永磁铁与工件之间的距离减小,“磁力刷”被压缩作用于工件表面;一旦磁性磨粒与工件之间具有相对运动,在工件表面形成微小切削并进行材料去除。
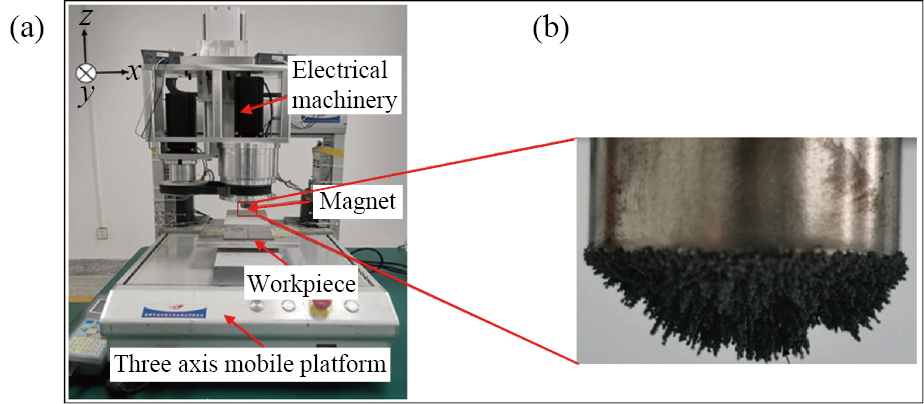
依据上述研磨加工原理,构建如图2(a)所示的磁场辅助磁性磨粒研磨加工装置。研磨装置整体由铝制合金制成,固定于三轴移动平台(精度为0.01 mm)上,由步进电机、磁铁载盘、柱状钕铁硼永磁铁(图2(b))等组成。工件固定在三轴运动平台的y轴上,工件与磁极之间的加工间隙可通过z轴的运动调节。
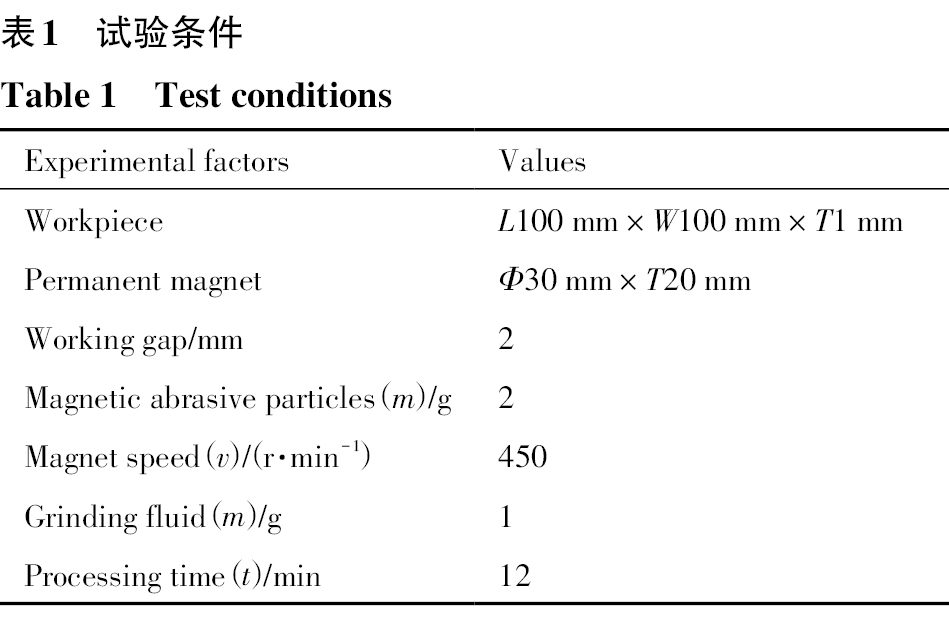
试验中选用的铁基体为羰基铁粉,研磨相为白刚玉,胶粘剂为E-44环氧树脂和有机硅树脂,固化剂为聚酰胺。选用304不锈钢板件作为试验用工件(L和W分别代表工件的长和宽),采用一个钕铁硼磁铁(Φ和T分别代表磁铁的直径和高度)提供外部磁场,试验条件如表1所示。用3D超景深显微镜(OLYMPUS DS×1000,日本奥林巴斯)观察磁性磨粒和加工前后工件表面的微观形貌。用触针式表面粗糙度测量仪(SJ-410,日本三丰)和白光干涉仪(ZeGageTM Pro,美国ZYGO)测量研磨前后的工件表面粗糙度。
为探究铁基体与研磨相质量比对磁性磨粒研磨性能的影响,选用铁基体为100目(Φ150 μm)的铁粉,研磨相为300目(Φ48 μm)的白刚玉,铁基体和研磨相的混合物与粘结剂的质量比为10∶1,粘结剂:环氧树脂E-44/有机硅树脂/聚酰胺固化剂的质量比为4∶1∶5,拟定铁粉与白刚玉的质量配比为3∶1,4∶1和5∶1条件下进行研磨试验,其配置的研磨液分别对应为MAP-w3-1,MAP-w4-1和MAP-w5-1。
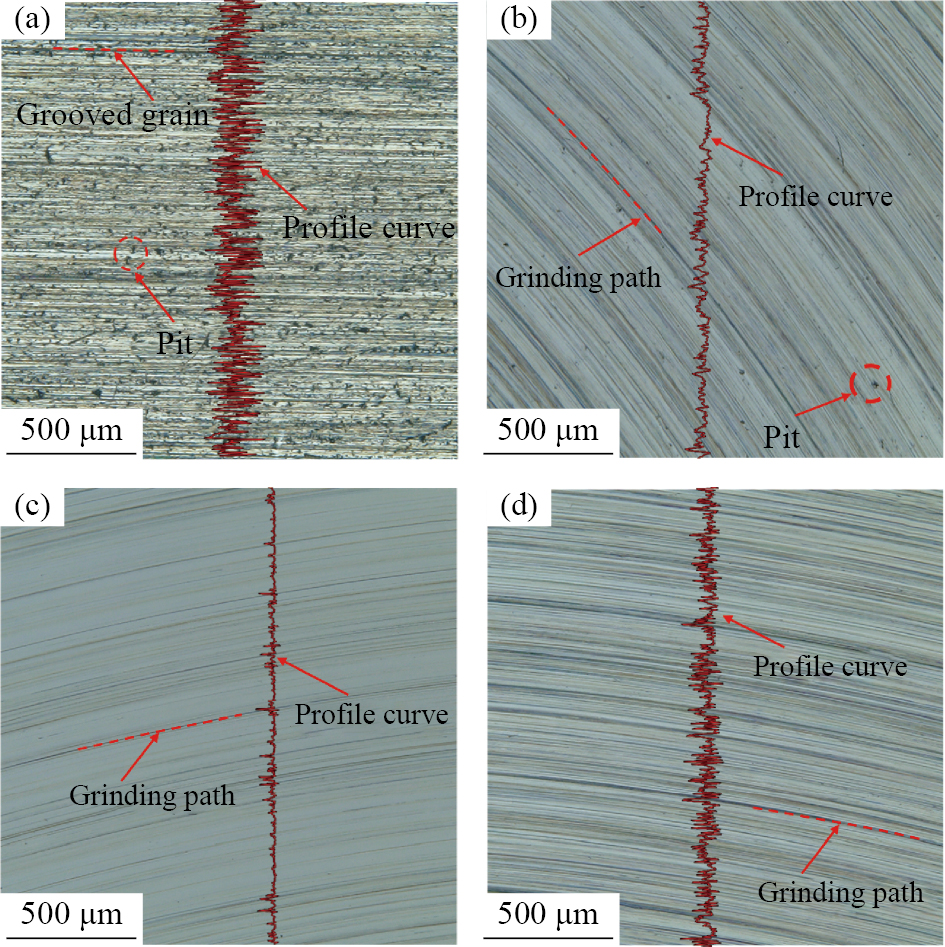
采用3D超景深显微镜观察了加工前后工件的表面形貌,结果如图3所示。从图3(a)可观察到原始工件表面存有大量的凹坑、沟槽纹理等原始缺陷。图3(b~d)分别为含有MAP-w3-1,MAP-w4-1和MAP-w5-1的研磨液加工工件12 min后工件表面形貌图。对比研究发现,研磨后工件表面全部出现规则的研磨痕,其深度又有所不同。但采用含有MAP-w3-1的研磨液研磨后,工件表面的原始缺陷没有被完全去除。采用MAP-w4-1研磨后(图3(c)),原始的凹坑、沟槽纹理等缺陷已完全去除,无明显损伤。图3(d)中原始的凹坑、沟槽纹理等缺陷已完全去除,但MAP-w5-1在工件表面产生了更加明显的研磨痕,其研磨后的轮廓曲线深度明显大于MAP-w3-1和MAP-w4-1对应的工件。
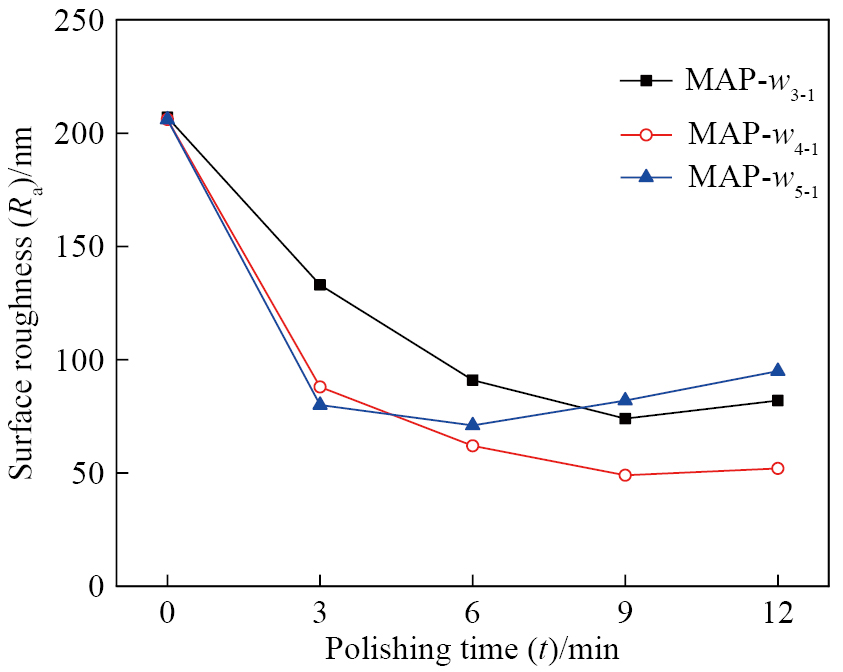
铁基体与研磨相质量比对工件表面粗糙度(Ra)的影响规律如图4所示。无论采用何种配比磁性磨粒的研磨液,研磨后工件表面粗糙度随着时间的增加均呈下降趋势。其中含有MAP-w3-1和MAP-w4-1的研磨液研磨后具有相似的变化趋势:研磨后工件表面的粗糙度先下降后有小幅上升。其中含有MAP-w4-1的研磨液研磨9 min后,工件表面粗糙度Ra由原始的206 nm降低至49 nm,工件表面的粗糙度下降率为76.2%,研磨效果最优。值得注意的是,采用含有MAP-w5-1的研磨液在研磨前3 min,工件表面粗糙度下降速率最快,之后缓慢下降到最低,当研磨时间超过6 min时,表面粗糙度反而持续上升。结果表明,铁基体与研磨相质量比过高或过低均造成工件的表面质量变差,当铁基体与研磨相质量比为4∶1时,磁性磨粒的研磨性能最好。
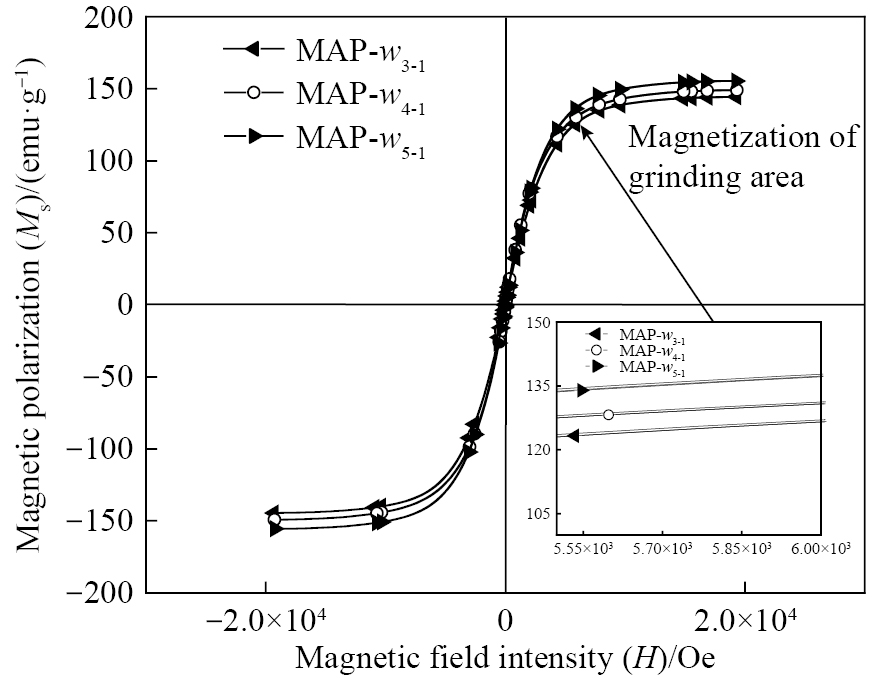
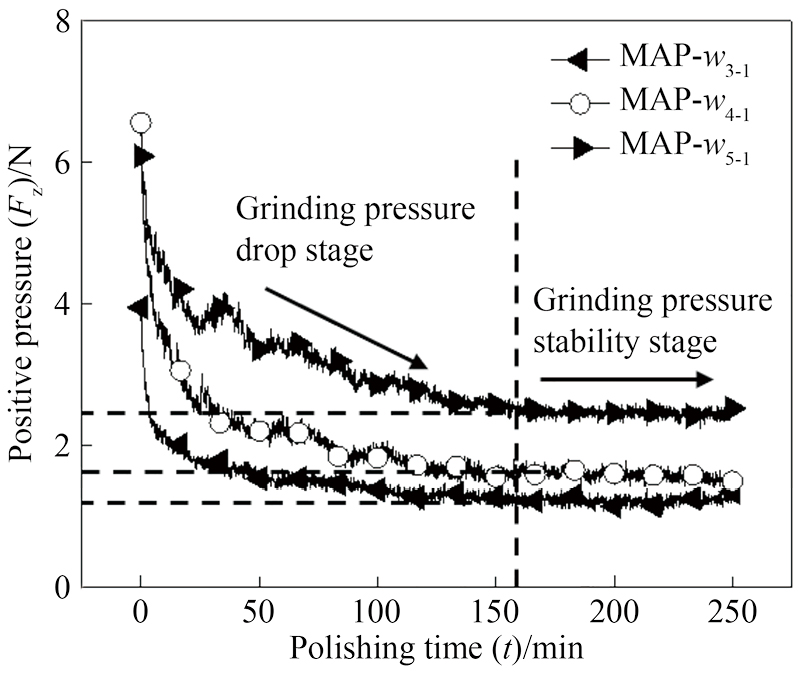
为探究铁基体与研磨相质量比对研磨后工件表面粗糙度的影响机制,采用振动样品磁强计(7404,Lake Shore)与三向测力仪(9257B,Kistler)分别测试不同磁性磨粒磁滞回线和作用在工件表面的正压力,结果如图5和图6所示。从图5可以看出,随着外加磁场强度的增强,磁性磨粒被磁化的程度越来越大,当外磁场增大到一定程度时,磁性磨粒的磁化强度稳定保持在最高值处,即含有MAP-w3-1,MAP-w4-1和MAP-w5-1研磨液的磁性磨粒的饱和磁化强度分别为144.4,149和155.5 emu·g−1。磁性磨粒的磁滞回线不同,在磁场作用下也将影响其作用在工件表面的正压力[22]。图6表明在158 s前磁力研磨刷施加在工件表面的正压力处于下降阶段,之后其研磨压力趋于稳定。含有MAP-w3-1,MAP-w4-1和MAP-w5-1的研磨液研磨压力分别为1.2,1.6和2.4 N。随着铁基体与研磨相质量比增加,研磨液作用于工件表面的正压力逐渐增大。其结果和图5结果相吻合,随着磁性磨粒中铁基体质量占比越大,磁性磨粒的饱和磁化强度越大,相对磁导率更高,其铁磁性能越好[23],导致工作时磁性磨粒向工件施加的研磨压力变大。
在相同磁场条件下,MAP-w3-1中铁基体质量占比较小,导致加工时研磨压力较小,MAP-w3-1较弱的磨削能力对工件表面凹坑等缺陷的去除较低,故加工后工件表面粗糙度较高。MAP-w5-1加工时过大的研磨压力,虽然前期工件表面粗糙度下降较快,但研磨相切削刃嵌入工件表面,从而破坏了已加工的工件表面形貌,影响加工工件的表面质量。因此铁基体与研磨相质量比为4∶1时,磁性磨粒研磨性能最好。
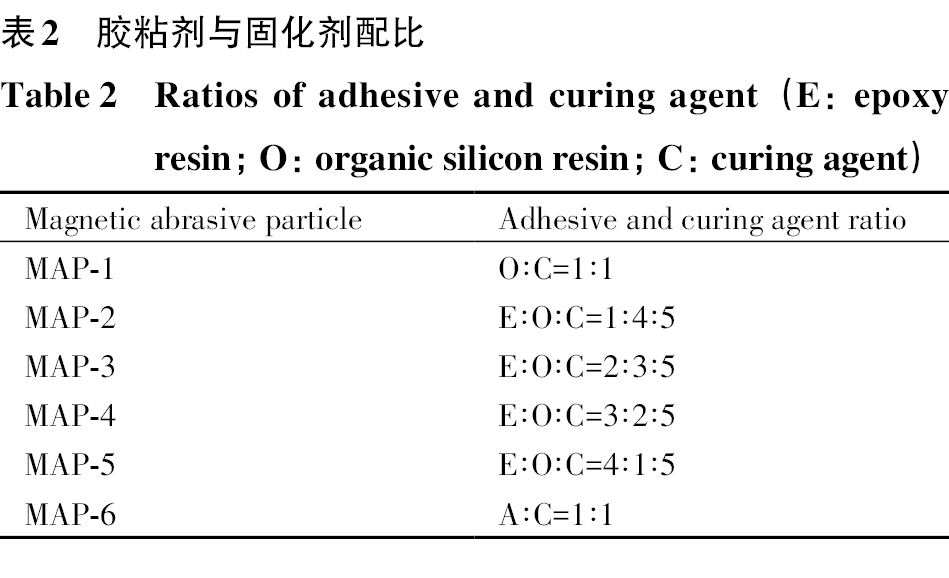
粘结剂分为胶粘剂和固化剂,为探究粘结剂配比对磁性磨粒研磨性能的影响。选用铁基体为100目(Φ150 μm)的铁粉,研磨相为300目(Φ48 μm)的白刚玉,铁基体与研磨相的质量比4∶1,铁基体和研磨相的混合物与粘结剂的质量比为10∶1,环氧树脂E-44和有机硅树脂作为胶粘剂,聚酰胺作为固化剂,胶粘剂与固化剂按质量比1∶1混合制得粘结剂,制备出6种不同粘结剂配比的磁性磨粒,拟定6种粘结剂,具体制备方案如表2所示。
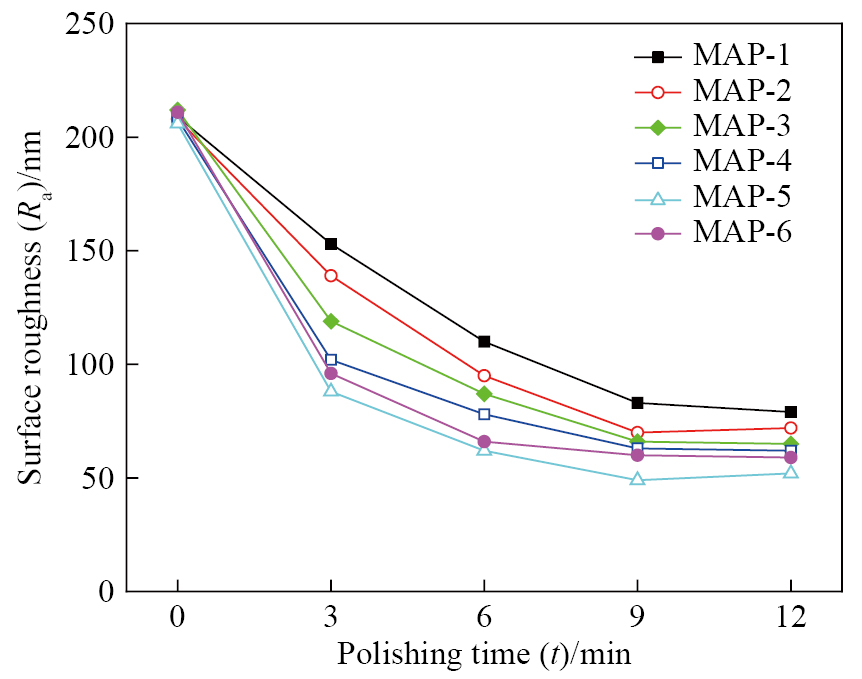
含有不同胶粘剂与固化剂配比制备的磁性磨粒的研磨液对工件表面粗糙度Ra的影响规律如图7所示。不同工件的表面粗糙度Ra随着抛光时间的增加而降低,且具有相同的下降趋势。值得注意的是,当粘结剂仅有机硅树脂与固化剂时,MAP-1研磨液研磨12 min时工件表面粗糙度Ra由原始的209 nm降到最低值79 nm,工件表面的粗糙度下降率为62.2%,加工效果最差;随着环氧树脂E-44的加入,研磨液的研磨效果先上升后降低。MAP-2,MAP-3,MAP-4和MAP-5分别研磨工件表面,其表面粗糙度Ra最低值分别为70,65,62和49 nm,下降率分别为66.3%,69.3%,70.2%和76.2%。当添加环氧树脂E-44超过40%时,抛光效果变差,即MAP-6研磨12 min后,工件表面粗糙度Ra降低至59 nm,工件表面粗糙度下降率为72%。当环氧树脂E-44:有机硅树脂:聚酰胺固化剂为4∶1∶5时,含有此磁性磨粒的研磨液加工后表面粗糙度最低。
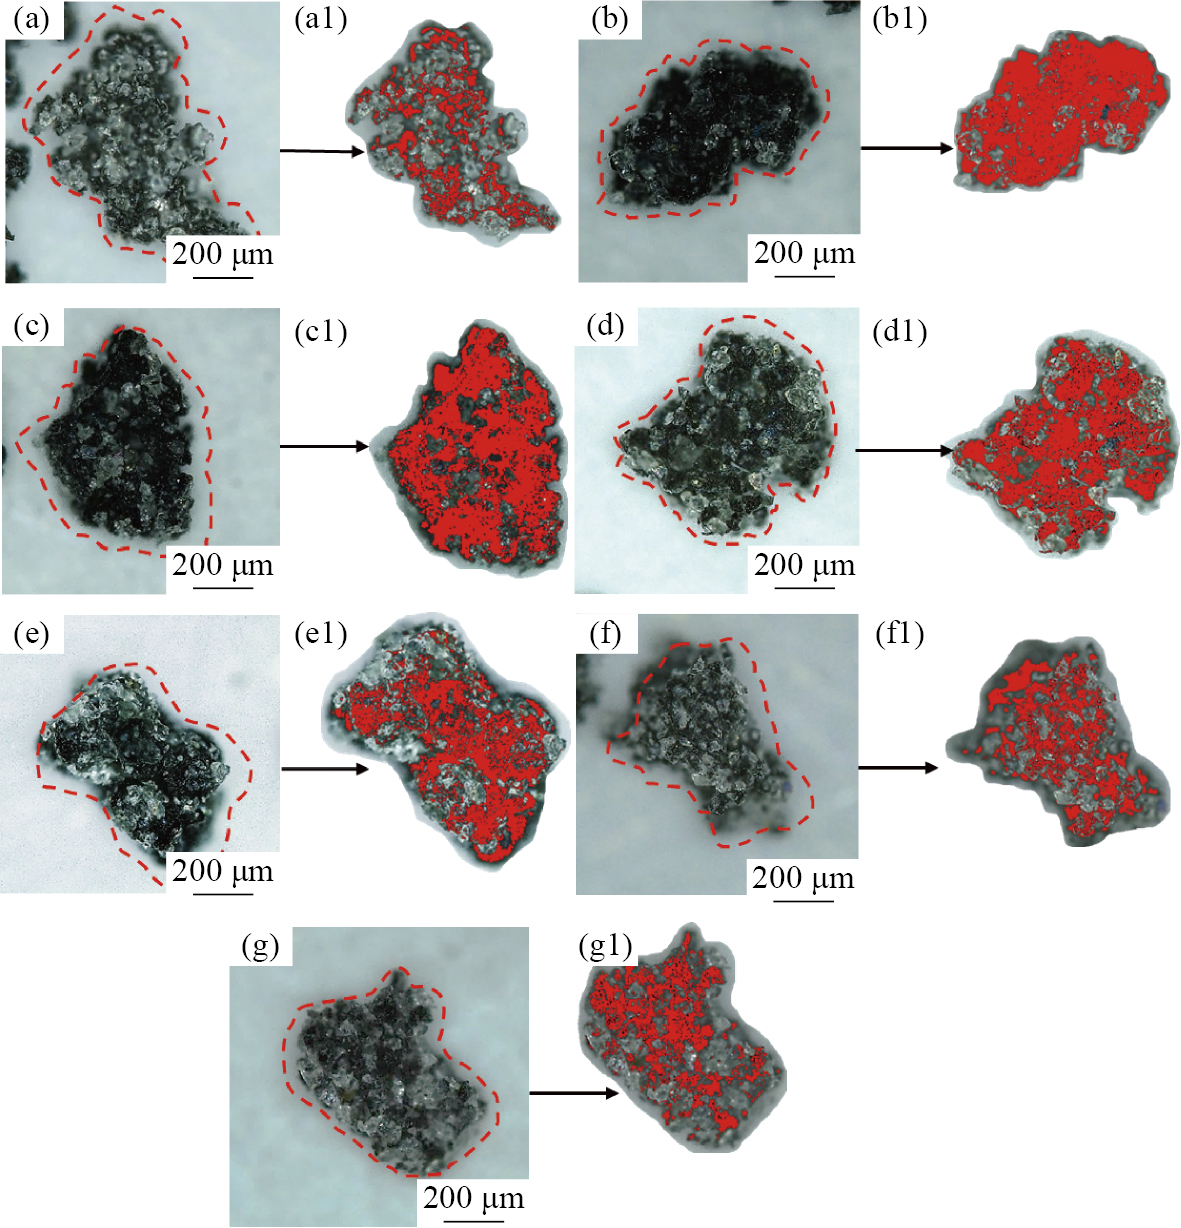
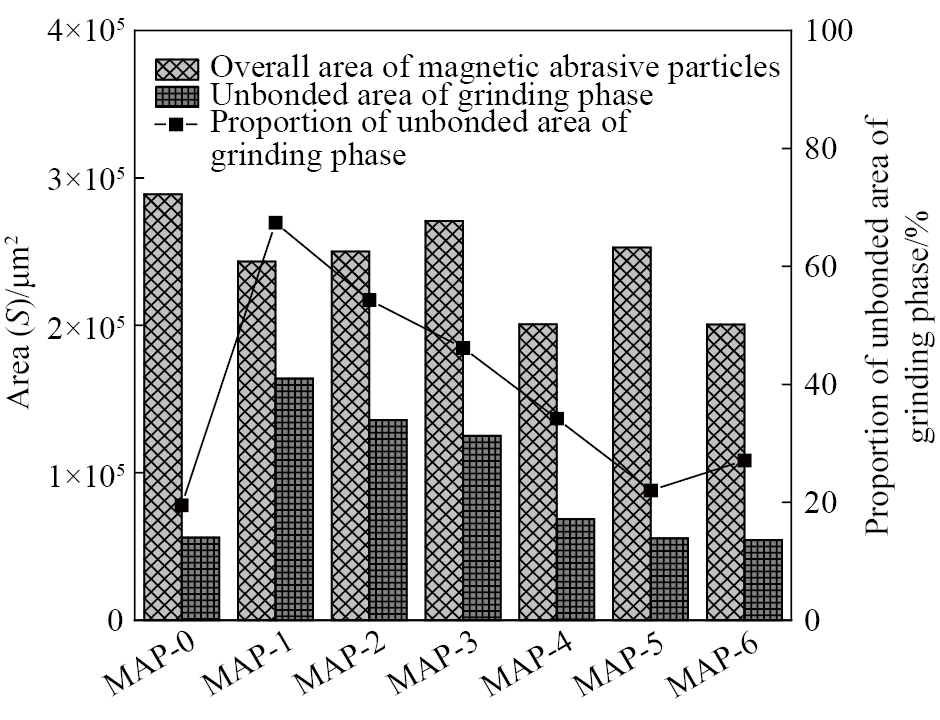
为探究胶粘剂与固化剂质量比对铁基体与研磨相结合强度的影响规律,使用3D超景深显微镜对研磨前后磁性磨粒表面处起到研磨作用的研磨相进行观察分析,结果如图8所示,其中,图8(a~g)为磁性磨粒整体形貌图,图8(a1~g1)为磁性磨粒研磨相未粘结区域图。不同粘结剂配比下制备的磁性磨粒研磨前研磨相分布基本相同(MAP-0),如图8(a)所示,研磨后磨粒表面研磨相分布如图8(b1~g1)所示。可以发现:磁性磨粒在研磨前其铁基体周围的研磨相分布均匀紧密。随着研磨过程的进行,研磨相逐渐脱落,铁基体面积逐渐增加,其变化规律如图9所示。可以看出,研磨前MAP表面研磨相未粘结区域面积占比为19.5%,研磨前研磨相未粘结区域面积占比最小。MAP-1研磨工件12 min后大部分研磨相已从铁基体上脱离,磨粒表面研磨相未粘结区域面积占比为67.4%。由于MAP-1中未加入E-44环氧树脂,导致粘接强度降低,研磨过程中大量的研磨相脱落导致研磨效果变差。MAP-2,MAP-3,MAP-4和MAP-5研磨工件12 min后,磨粒表面研磨相脱落区域面积逐渐减小,磨粒表面研磨相未粘结区域面积占比为54.3%,46.2%,34.2%和22%。由于粘结剂配比中E-44环氧树脂的占比逐渐增大,粘结剂的粘结强度逐渐增强,改善了磁性磨粒在研磨过程中磨粒相从铁基体上脱离的现象。MAP-6研磨后相比于MAP-5研磨后铁基体周围分布的研磨相开始减少,其磨粒表面研磨相未粘结区域面积占比为27.1%,MAP-5研磨相脱落面积占比最低,其研磨后研磨相脱落区域面积接近于研磨前磨粒表面研磨相未粘结区域面积占比。由于MAP-5加入了有机硅树脂,通过加入少量有机硅树脂与环氧树脂复合,使得粘结剂的韧性提高,抗冲击强度增强[24],其粘结性能进一步增强,最终导致MAP-5的研磨效率最优。
为探究铁基体与研磨相粒径比对磁性磨粒研磨性能的影响,选用铁基体与研磨相的质量比为4∶1,粘结剂:环氧树脂E-44/有机硅树脂/聚酰胺固化剂的质量比为4∶1∶5,铁基体和研磨相的混合物与粘结剂的质量比为10∶1,铁基体粒径分别为80目(Φ200 μm)、100目(Φ150 μm)和150目(Φ100 μm),研磨相粒径为300目(Φ48 μm)条件下进行试验研究,拟定含有铁基体与研磨相的粒径比为2∶1,3∶1和4∶1这3种磁性磨粒的研磨液为MAP-d2-1,MAP-d3-1和MAP-d4-1。
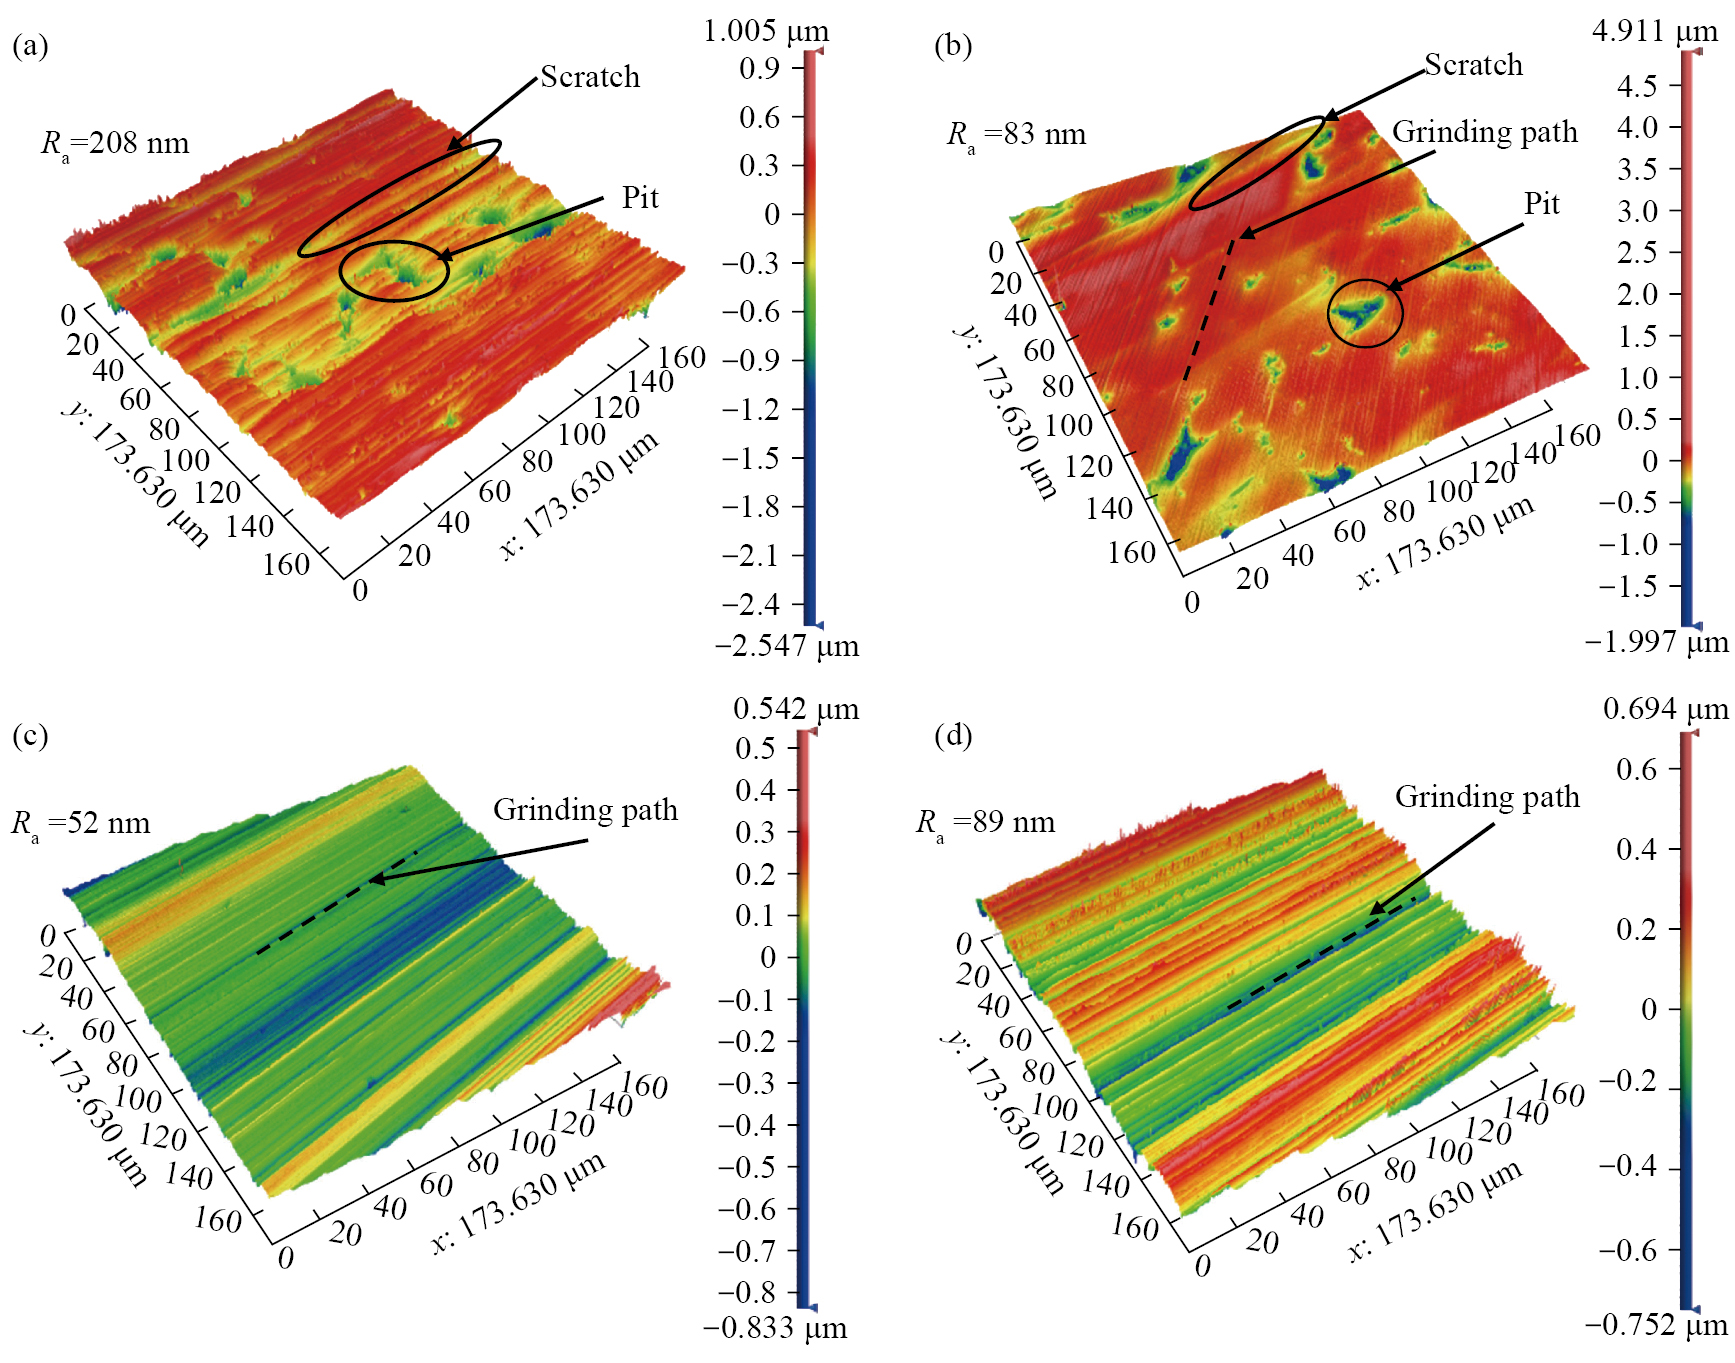
图10为研磨前和不同研磨液研磨12 min后工件表面三维形貌图。可见原始的工件表面存在单一方向划痕,且具有不规则凹坑等明显缺陷(图10(a))。经过MAP-d2-1加工后,工件表面初始划痕变浅,但凹坑没有被完全去除(图10(b))。经过MAP-d3-1和MAP-d4-1加工后,工件表面原有的凹坑、划痕等缺陷已基本去除(图10(c,d)),但经过MAP-d4-1加工后的工件产生了明显的研磨轨迹(图10(d))。
铁基体与研磨相粒径比对工件表面粗糙度Ra的影响规律如图11所示。可以看出,3种研磨液研磨后工件表面质量都得到改善,但是趋势并不完全相同。MAP-d2-1随着研磨时间的增加,表面粗糙度Ra持续下降,但下降速率较缓;MAP-d3-1研磨9 min后其表面粗糙度Ra由原始的206 nm降低至49 nm,表面粗糙度Ra下降率为76.2%,之后表面质量恶化;MAP-d4-1研磨前3 min表面粗糙度Ra下降率最快;之后在6 min时缓慢下降到最低,当研磨时间超过6 min时,表面粗糙度Ra反而持续上升。结果表明铁基体与研磨相粒径比过高或过低均不利于材料的去除,当铁基体与研磨相粒径比为3∶1时,磁性磨粒的研磨性能最优。
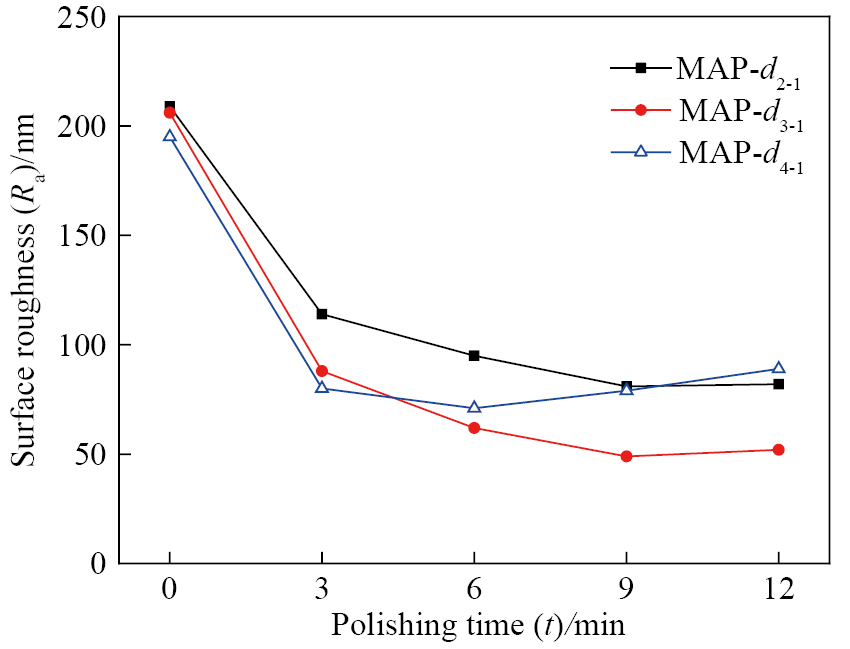
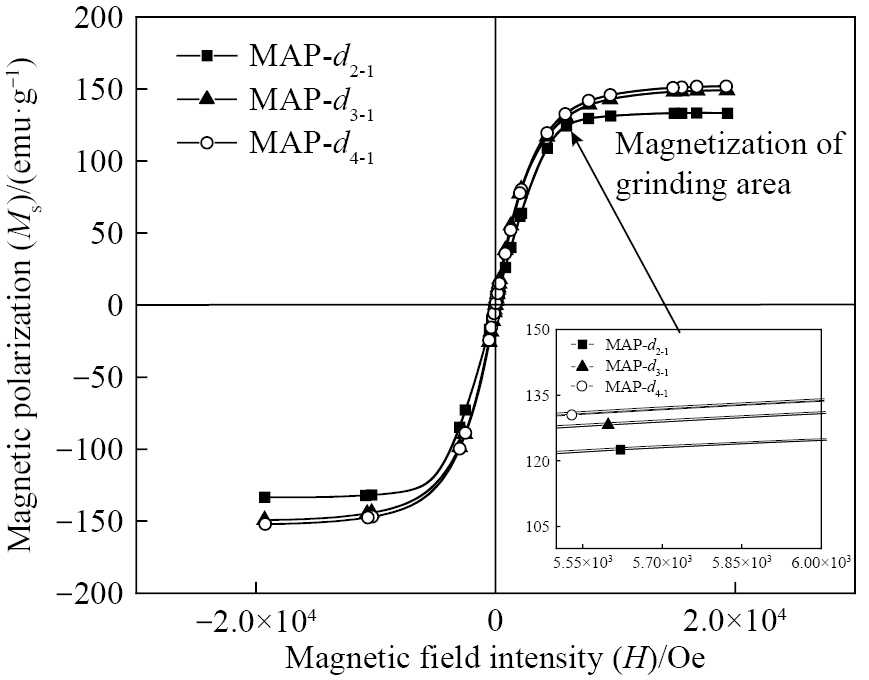
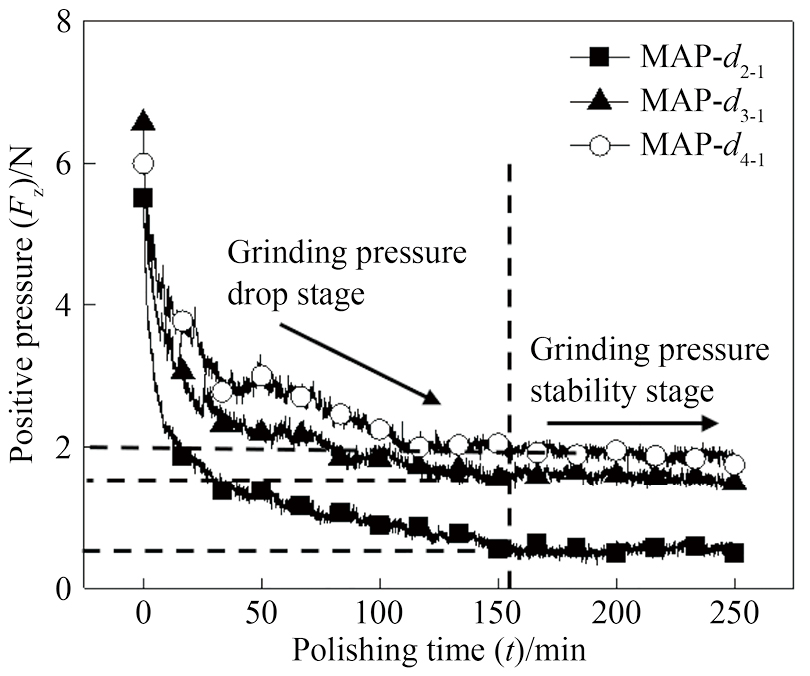
图12为不同粒径比磁性磨粒的磁滞回线,当外加磁场强度增大到一定程度时,磁化强度到达饱和状态,即MAP-d2-1,MAP-d3-1和MAP-d4-1的饱和磁化强度为133.3,149和151.9 emu·g−1。故随着铁基体与研磨相粒径比的逐渐增加,3种磁性磨粒的饱和磁化强度逐渐增加。图13为不同研磨液研磨后工件表面正压力,其与图6具有相同的下降及稳定两个阶段,趋于稳定后的研磨压力为0.5,1.6和2.0 N。即随着铁基体与研磨相粒径比的逐渐增加,磁性磨粒的铁磁性能越好,在磁场作用下磁性磨粒向工件施加的研磨压力越大,所以MAP-d4-1加工后工件表面产生了明显的研磨轨迹(图10(d))。因此,在研磨过程中,应先选用较大直径的铁粉去除工件表面原始缺陷,再选用较小直径的铁粉获得较低的表面粗糙度。
为探究铁基体和研磨相的混合物与粘结剂的质量比(混料与粘结剂配比)对磁性磨粒研磨性能的影响。选用铁基体为100目(Φ150 μm)的铁粉,研磨相为300目(Φ48 μm)的白刚玉,铁基体与研磨相的质量比4∶1,粘结剂:环氧树脂E-44/有机硅树脂/聚酰胺固化剂的质量比为4∶1∶5,拟定混料与粘结剂的配比为10∶0.8,10∶1和10∶1.2条件下进行研磨试验,其配置的研磨液分别对应为MAP-w0.8,MAP-w1.0和MAP-w1.2。
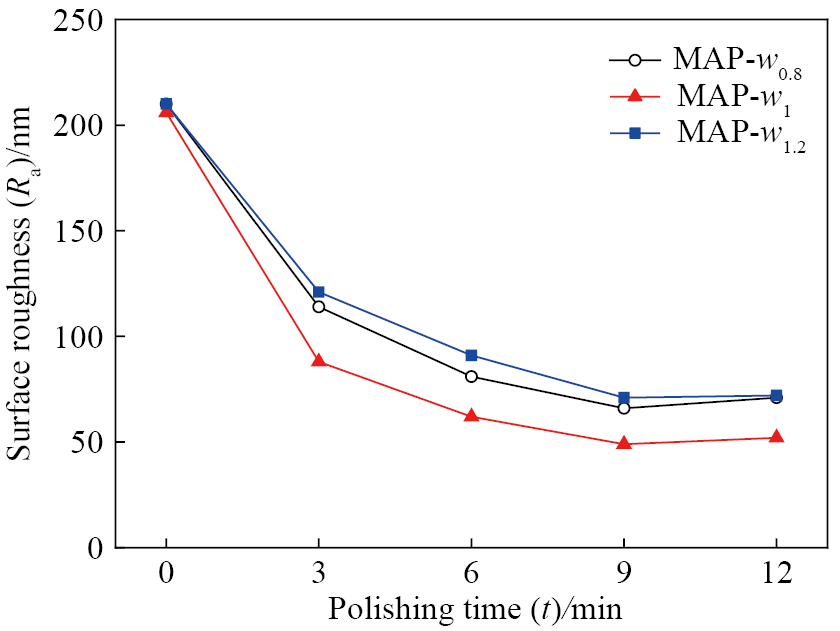
不同混料与粘结剂配比的磁性磨粒对工件表面粗糙度Ra的影响规律如图14所示。可见,研磨后的工件表面的粗糙度随着时间的增加而减小。MAP-w1.0研磨工件表面9 min后其表面粗糙Ra降低至49 nm,研磨效果最优。
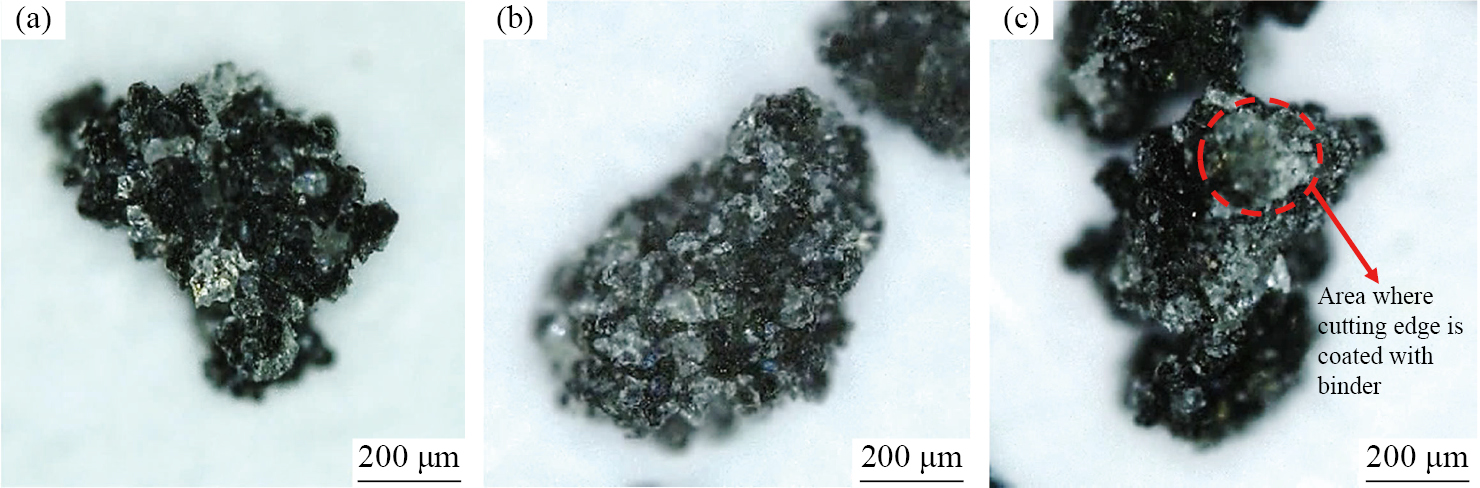
对比分析了不同混料与粘结剂配比下制备的磁性磨粒微观形貌图,如图15所示。对比发现,当混料与粘结剂配比为10∶0.8时(图15(a)),黑色铁基体表面只有少量白色研磨相,这是由于粘结剂较少导致铁基体表面粘结的研磨相较少,故参与研磨的研磨相数量较少,进而导致研磨效率较低。当混料与粘结剂的配比为10∶1时(图15(b)),黑色铁基体表面均匀覆盖着研磨相;故参与加工的研磨相也较多,具有较好的加工效果。当混料与粘结剂的配比为10∶1.2时(图15(c)),由于粘结剂过多,部分磁性磨粒的研磨相完全被粘结剂包裹起来,参与研磨的切削刃数量减少,导致研磨效率下降。
Lee S H, Han J H, Lee S H, Baek G H, Park J S. Review of organic/inorganic thin film encapsulation by atomic layer de-position for a flexible OLED display [J].JOM, 2019, 71(1): 197.
Jiao A Y, Quan H J, Li Z Z, Chen Y. Study of magnetic abrasive finishing in seal ring groove surface operations [J].International Journal of Advanced Manufacturing Technology, 2016, 85(5-8): 1195.
Ik-Tae I, Sang D M, Seong M O. Micro machining of an STS 304 bar by magnetic abrasive finishing [J].Journal of Mechanical Science and Technology, 2009, 23(7): 1982.
 顶部