目录图表
作为最轻的优质金属结构材料之一,镁及其合金被广泛应用于运输、汽车和航空航天等领域[1–2]。颗粒增强镁基复合材料不仅密度比较低,而且比镁合金具有更好的耐磨性能、更高的比刚度、比强度和耐高温性能[3–4]。在镁基复合材料中,作为颗粒增强体的材料主要有SiC[5–10],TiC[11]和B4C[12]等。W,Mo和Ta等重金属元素由于具有较高的γ射线衰减系数可作为γ射线屏蔽组元复合到金属基屏蔽材料中[13]。B4C具有硬度高、密度低、中子吸收性能好等优良特性[14–16]可作为中子屏蔽组元复合到金属基屏蔽材料中,应用于核辐射屏蔽等技术领域[17–19]。目前对含B4C的金属基复合材料的研究结果表明[20–21],B4C的添加量较少,一般体积分数在30%以下,主要是针对较低能量的热中子进行屏蔽,对于高能量的快中子的屏蔽效果不理想。研究表明,在金属基复合材料中,添加相含量对组织分散均匀性、界面结合和材料的力学性能均有显著的影响[22–24]。本文通过在镁基体中添加高体积分数的B4C和少量的W,制备出具有良好的快中子屏蔽性能同时兼顾一定γ射线屏蔽性能的结构/功能一体化镁基复合屏蔽材料。
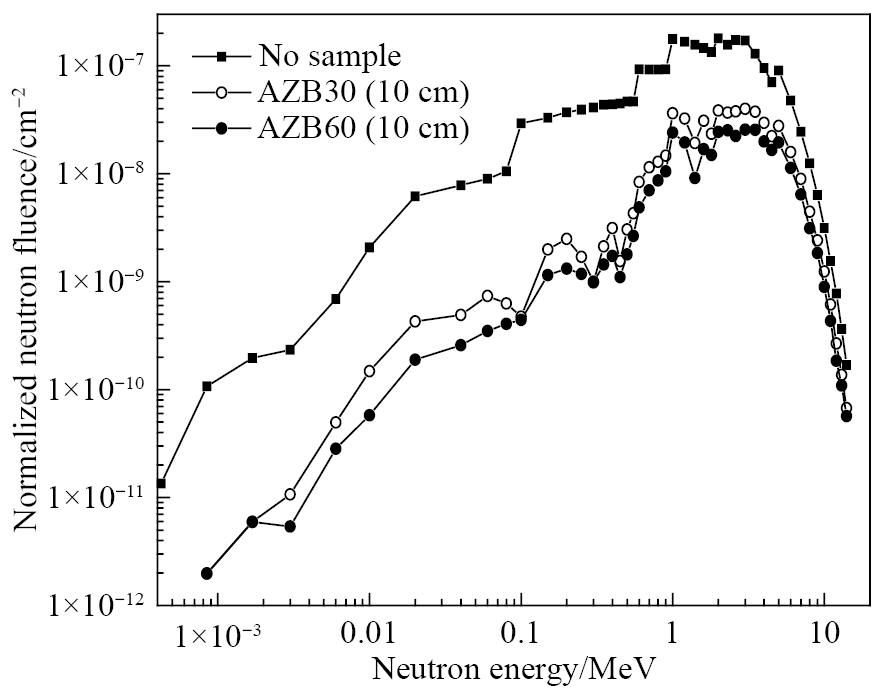
目前市售的B4C/Al板材(B4C含量约为30%,体积分数)因具有良好的中子吸收性能已被国内外核电站广泛使用。本文采用MCNP程序分别计算了B4C含量为30%的B4C/AZ91复合材料(编号:AZB30)和B4C含量为60%的B4C/AZ91复合材料(编号:AZB60)对Cf-252源中子的屏蔽性能。模拟计算时采用点源,样品周围的填充介质为空气。图1为Cf-252源中子通过10 cm厚B4C/AZ91复合材料板材样品和无样品时的中子能谱。
以中子注量衰减比来量化表示样品对中子的屏蔽性能。样品对中子的注量衰减比按照式(1)计算:[empty formula](1)式中,FΦ(En)为样品对能量为En的中子的注量衰减比;Φ0为在未经过衰减的自由场中,试验点处的中子注量;Φ1为在经过样品衰减后的辐射场中,试验点处的中子注量。
根据模拟计算结果,AZB30样品(厚度10 cm)对Cf-252源中子的注量衰减比为5.3,AZB60样品(厚度10 cm)的注量衰减比为8.3。因此,随着B4C体积分数的增加,B4C/AZ91复合材料对Cf-252源中子的透射率下降,中子屏蔽能力变强。
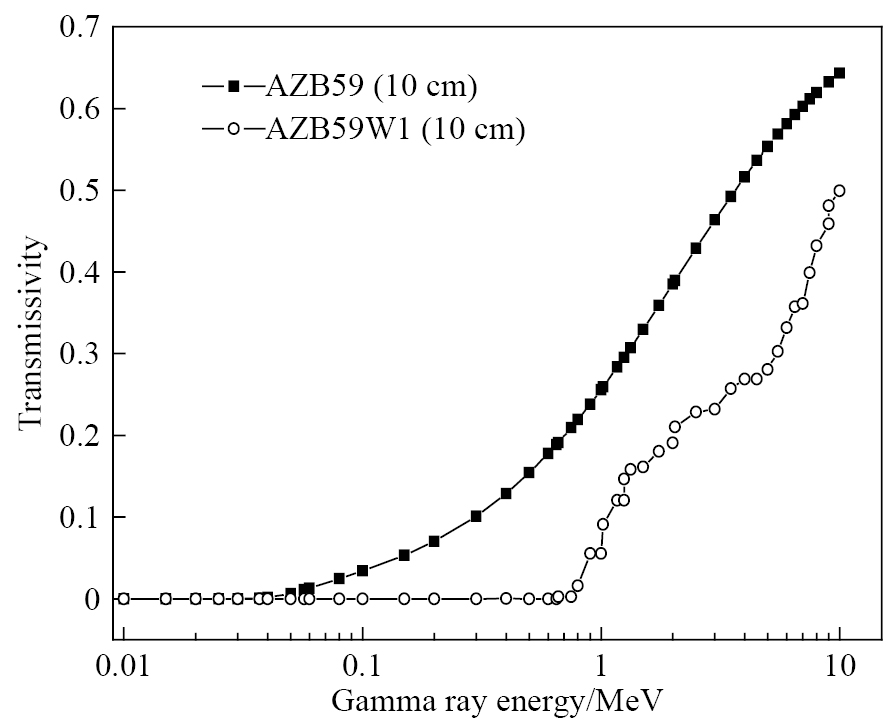
γ射线具有相当强的穿透能力,与物质的相互作用主要有3种过程:光电效应、康普顿效应和电子对效应,3种过程发生的概率分别大致与Z4,Z和Z2成正比(其中Z为原子序数)。本文采用X-COM程序计算了B4C含量为59%的B4C/AZ91复合材料(编号:AZB59)和B4C含量为59%,W含量为1%的B4C/W/AZ91复合材料(编号:AZB59W1)对能量为0.01~10 MeV的γ射线的屏蔽性能。
图2为厚度10 cm的两种复合材料对能量为0.01~10 MeV的γ射线的透射率。可以看出,随γ射线能量的升高,两种复合材料的透射率均呈现上升趋势,因此,能量高的γ射线更难被屏蔽。10 cm厚的AZB59样品对能量范围介于0.01~0.03 MeV的γ射线的透射率接近0(对该能段的γ射线可以实现全屏蔽);10 cm厚的AZB59W1样品对能量范围介于0.01~0.6 MeV的γ射线的透射率接近0(对更宽能段γ射线实现了全屏蔽)。在0.05~10 MeV的能量范围内,相较于不含W元素的AZB59样品,AZB59W1样品对γ射线的透射率更低,屏蔽性能更好。因此,添加1%的W组元后,材料对γ射线的屏蔽性能显著增强。
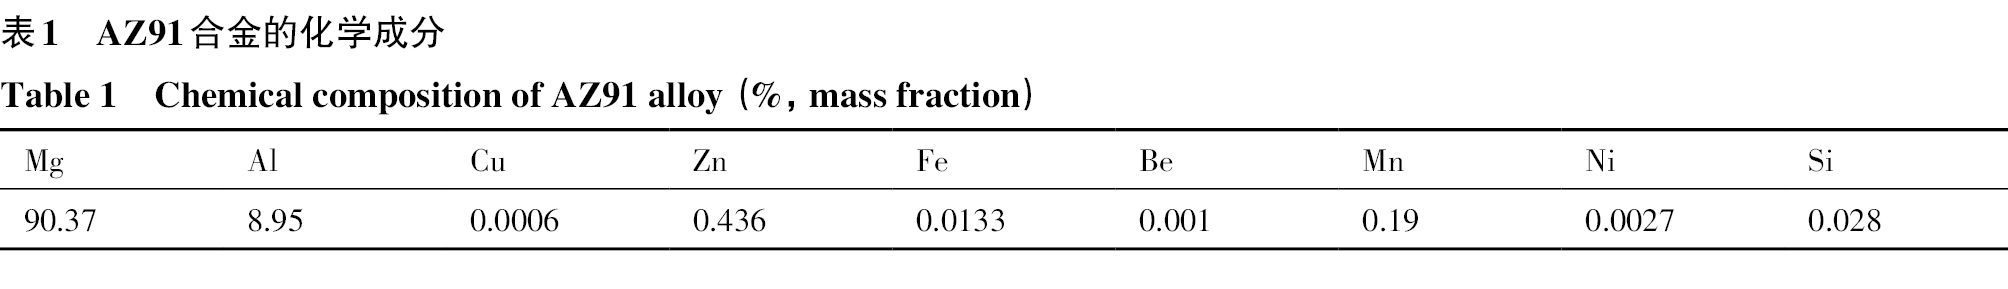
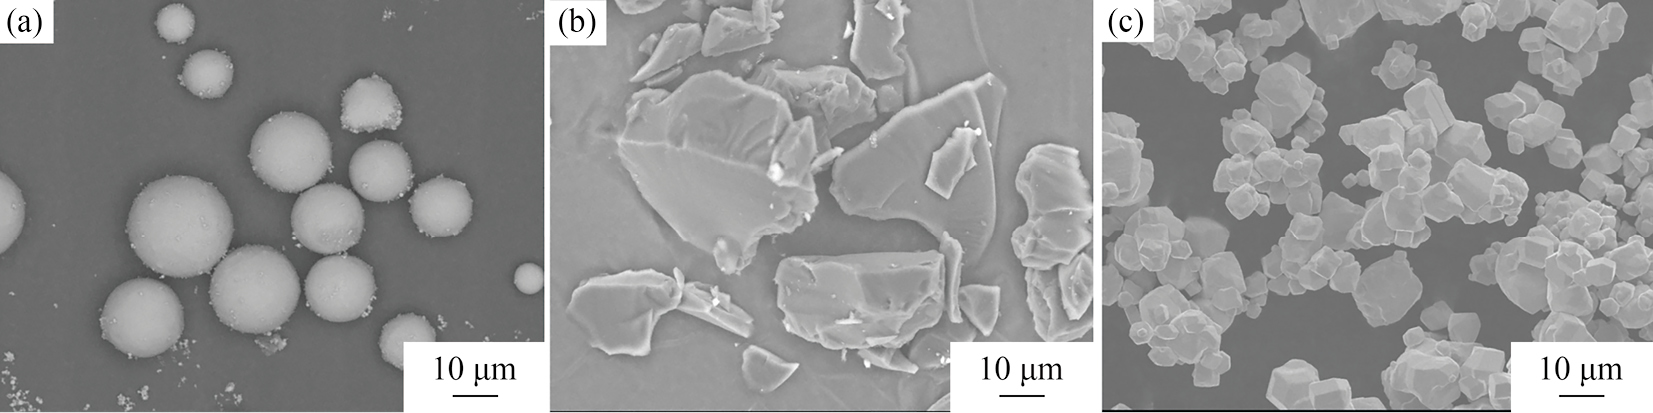
本试验选用AZ91镁合金粉作为基体粉末,B4C粉和W粉作为屏蔽组元粉末,原料粉末的形貌的扫描电镜(SEM)图像如图3所示。AZ91合金的化学成分如表1所示。
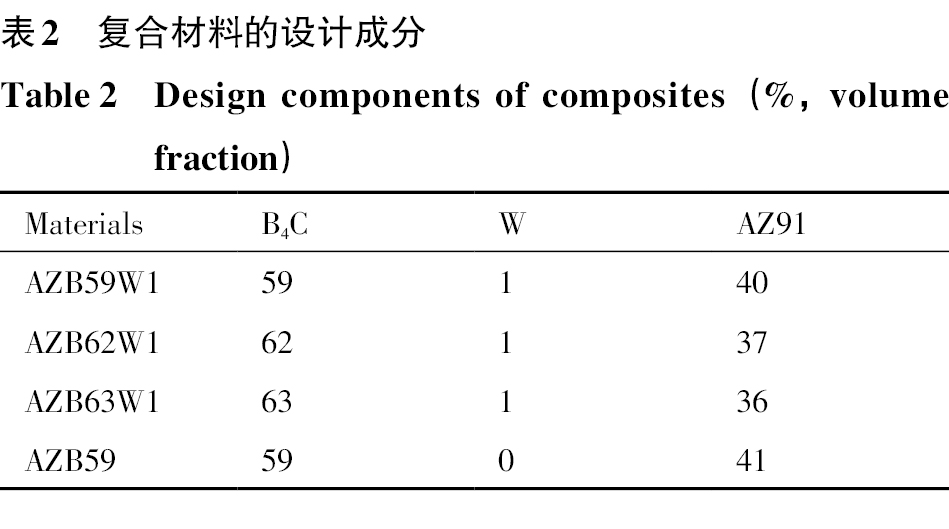
本试验设计了4种不同屏蔽组元含量的复合材料开展研究,如表2所示。
按照成分配比将原料粉末置于ZX-0.01M3型双锥高效混合机中干混16 h,混合机转速为25 r·min−1,混粉介质为钢球(Ф5 mm),球料质量比为1∶1,混粉过程中充入氩气保护。分别采用热压和热等静压两种工艺实现混合粉末的烧结成型。其中,热压烧结设备为ZYD-25型热压机,烧结温度为430~520 ℃,真空度小于0.005 Pa,压力约为20 MPa,保压时间为2 min;采用热等静压烧结时,需先将混合粉末置于热等静压包套中,在400 ℃下真空脱气后封焊,然后再进行热等静压烧结。热等静压设备为RD(Z)-400型热等静压机,烧结温度为430 ℃,压力约为100 MPa,保压时间为4 h,传压介质为氩气。
采用阿基米德排水法测量复合材料的致密度,所用天平型号为TG328A,精度为±0.0001 g;采用配有能谱仪(EDS)的S4800型扫描电镜(SEM)观察复合材料的组织形貌和元素分布;采用D/max-RB型X-ray衍射仪(XRD)对复合材料进行物相检测,扫描范围为10°~90°,扫描速率为2 (°)·min–1,X射线类型为Cu-Kα射线;采用三点弯曲法测量复合材料的抗弯强度,设备型号为DNS-100电子万能试验机。抗弯强度测试样品尺寸为4 mm×5 mm×40 mm,跨距为33 mm,压头的移动速率为0.5 mm·min–1;委托国防科技工业电离辐射一级计量站测试了复合材料对Cf-252源中子的屏蔽性能,测量器具为中子源强度标准装置和长计数器,测试样品的尺寸为:Ф55 mm×32.6 mm。
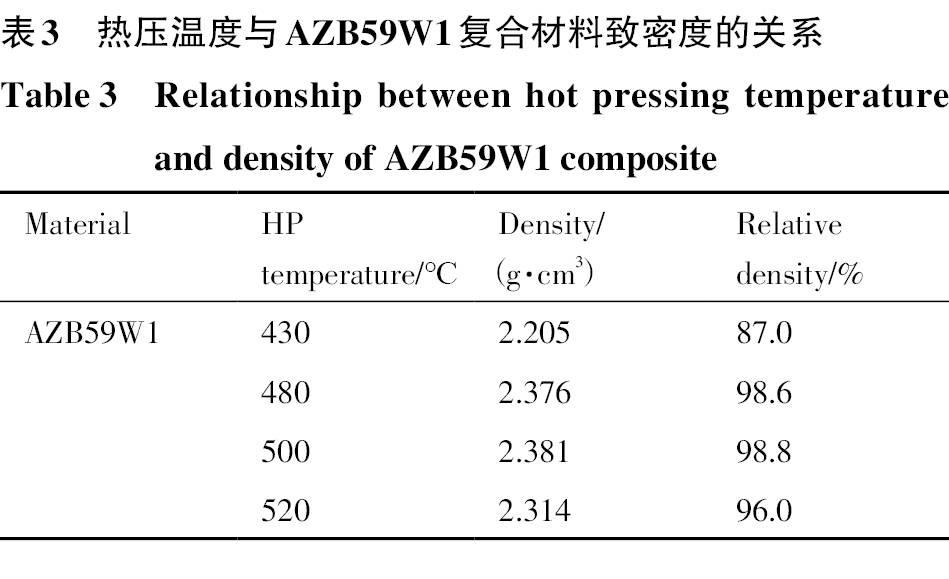
表3为真空热压法制备的AZB59W1复合材料的致密度随热压温度的变化。可以看出,随热压温度的升高,材料的致密度呈现先升高后降低的趋势,在热压温度为500 ℃时,材料的致密度达到最大值98.8%。
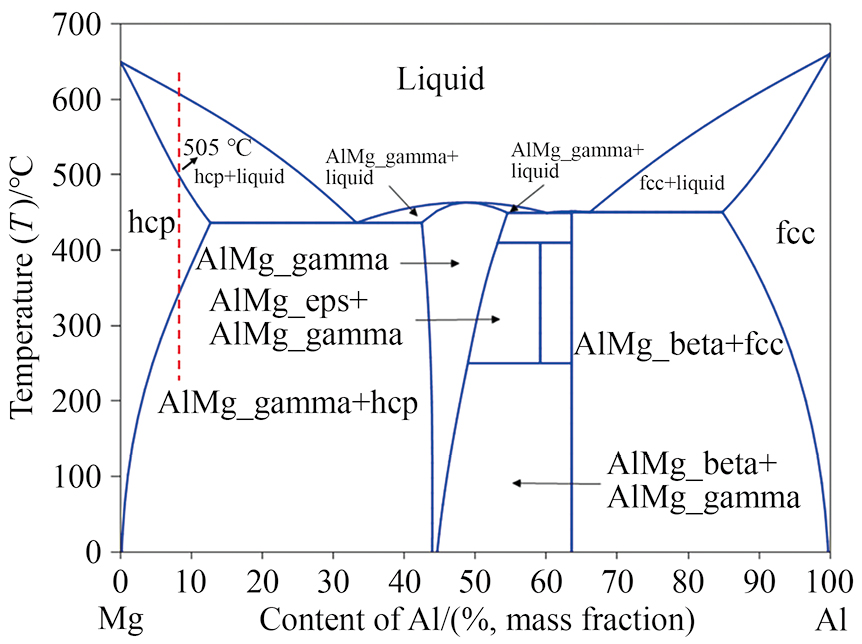
图4为Mg-Al二元相图。可知,在AZ91合金成分区域(虚线标注),初熔点约为505 ℃。在热压温度为500 ℃及以下的温度范围,随着热压温度的升高,AZ91镁合金基体的可压缩变形能力逐渐增强,其与碳化硼颗粒表面的润湿性也有一定地提高,从而能够较充分地填充屏蔽组元颗粒间的内部空隙,促使材料致密度的增加;当热压温度继续升高至520 ℃时,材料内部会出现较多液相,并可观察到热压后部分材料渗出到热压模具表面的现象,不利于合金基体在材料中的均匀分布,从而导致材料致密度的降低。
图5为不同热压温度条件下AZB59W1复合材料的微观组织形貌。可以看出,当热压温度为430 ℃时,AZ91合金基体呈颗粒状,界面组织较疏松,基体和屏蔽组元颗粒未实现良好的界面结合;当热压温度为480~500 ℃时,AZ91合金基体与屏蔽组元颗粒间的界面清晰,组织比较致密。
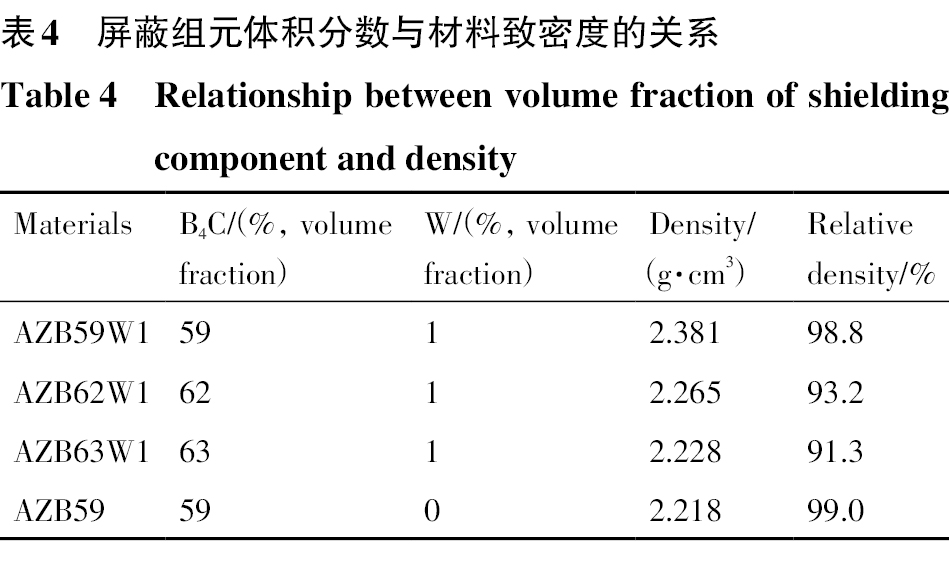
表4为真空热压法制备的不同复合材料的致密度随屏蔽组元含量的变化。可以看出,随屏蔽组元体积百分含量的增加,材料的致密度呈现逐渐降低的趋势,在屏蔽组元体积分数为60%及以下时,复合材料的致密度可达99%。
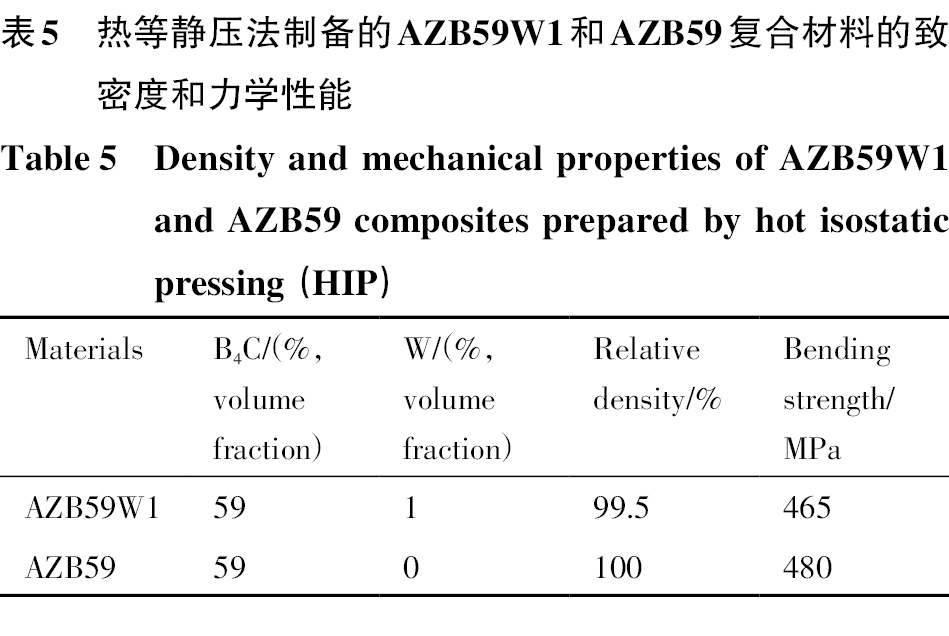
表5为采用热等静压法制备的AZB59W1和AZB59复合材料的致密度和力学性能。可以看出,采用热等静压法制备的复合材料的致密度接近100%,抗弯强度达到465~480 MPa,具有良好的致密度和力学性能。
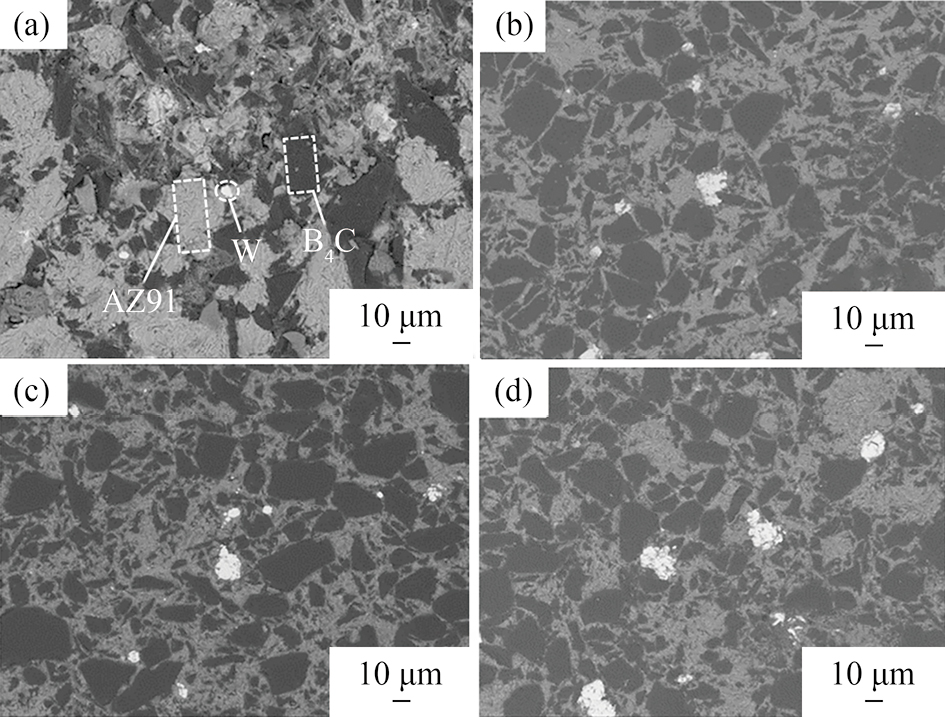
图6为采用热等静压法制备的AZB59W1和AZB59复合材料的微观组织形貌。从微观组织形貌可以看出,430 ℃热等静压后,AZ91合金基体和屏蔽组元颗粒实现了良好的界面结合,不同组元颗粒间的界面清晰,组织较致密。
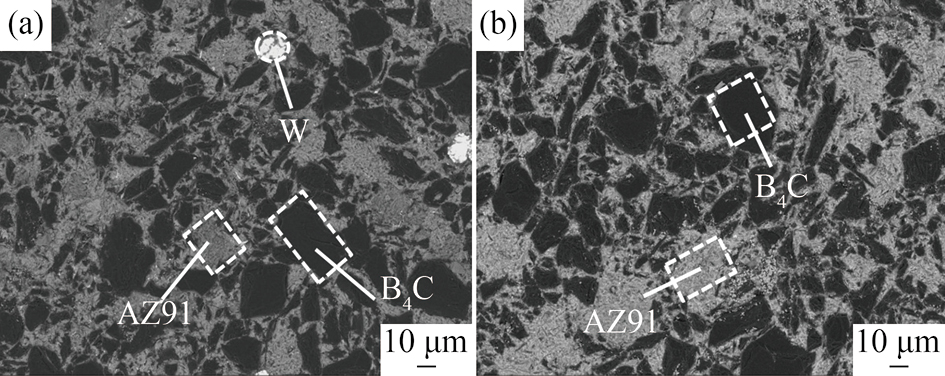
与热压工艺相比,相同烧结温度(430 ℃)条件下,热等静压法制备的复合材料的致密度得到了显著的提高。这主要是因为:一方面热等静压烧结过程中的压力为100 MPa,显著高于热压烧结过程中的压力(约20 MPa),高压条件更有利于AZ91镁合金基体的塑性变形,提高其填充屏蔽组元颗粒间内部空隙的能力;另一方面热等静压烧结过程中的保温保压时间为4 h,热压烧结过程中的保温保压时间为2 min,提高保温保压时间也有利于提高AZ91镁合金基体填充屏蔽组元颗粒间内部空隙的能力,进而提高材料的致密度。
图7为采用热等静压法制备的AZB59复合材料的断口形貌。可以看出,断口形貌主要表现为大尺寸B4C颗粒与基体的界面脱粘和AZ91镁合金基体的沿晶断裂。在弯曲变形断裂过程中,大尺寸B4C颗粒与基体的变形能力不协调,不能有效传递载荷,界面结合处存在较大的应力集中,易形成裂纹,导致B4C颗粒与基体的界面脱粘。由于材料中B4C体积百分含量高达59%,断口形貌主要表现为大量裸露B4C颗粒的光滑断面以及B4C颗粒脱落后在AZ91镁合金基体中产生的凹坑。
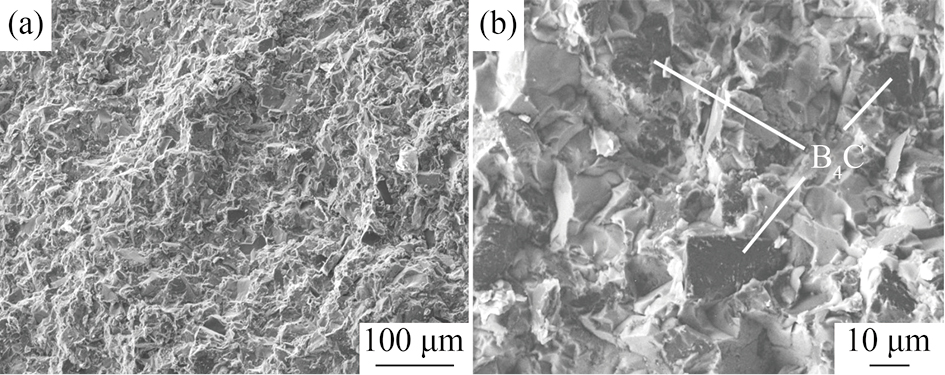
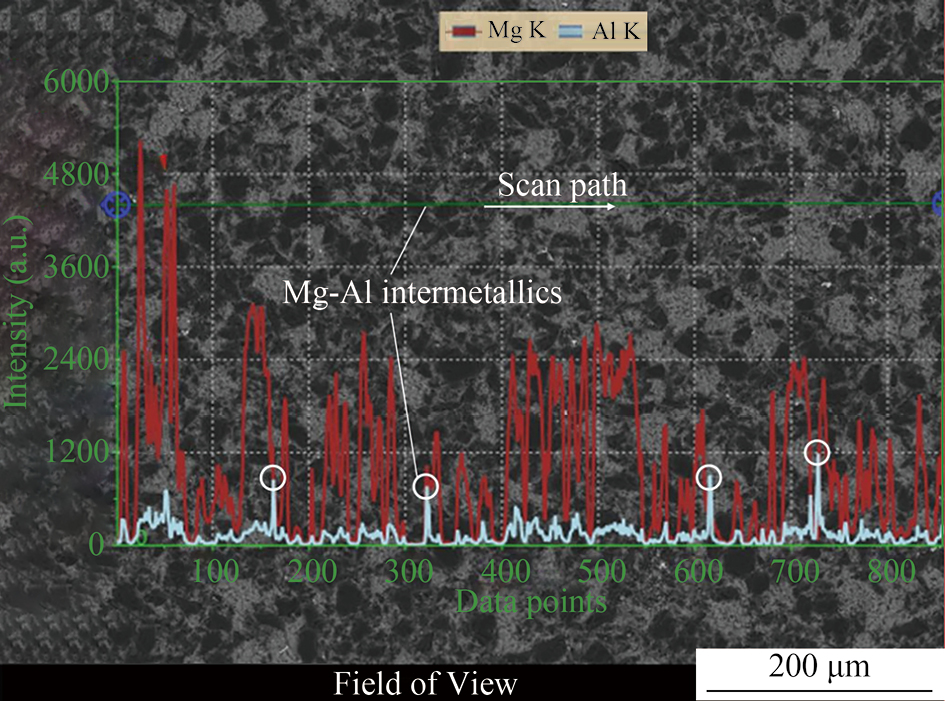
图8为采用热等静压法制备的AZB59复合材料的EDS线扫描分析结果。从EDS线扫描分析结果可以看出,在基体中主要分布有大量的Mg元素和少量的Al元素,两种元素的分布基本保持一致。但在整个线扫描路径范围内Al元素出现了4次较明显的峰值(图中标注的圆圈位置),在该峰值处Mg元素和Al元素的含量对比发生了明显的变化,明显偏离了AZ91合金成分中Mg-Al元素的含量比值。结合Al-Mg二元相图可以分析得出,材料在热等静压烧结后的冷却过程中,在AZ91合金成分处会形成Mg-Al固溶体和Al12Mg17金属间化合物。因此,该峰值处可能对应基体中析出的Al12Mg17金属间化合物相。
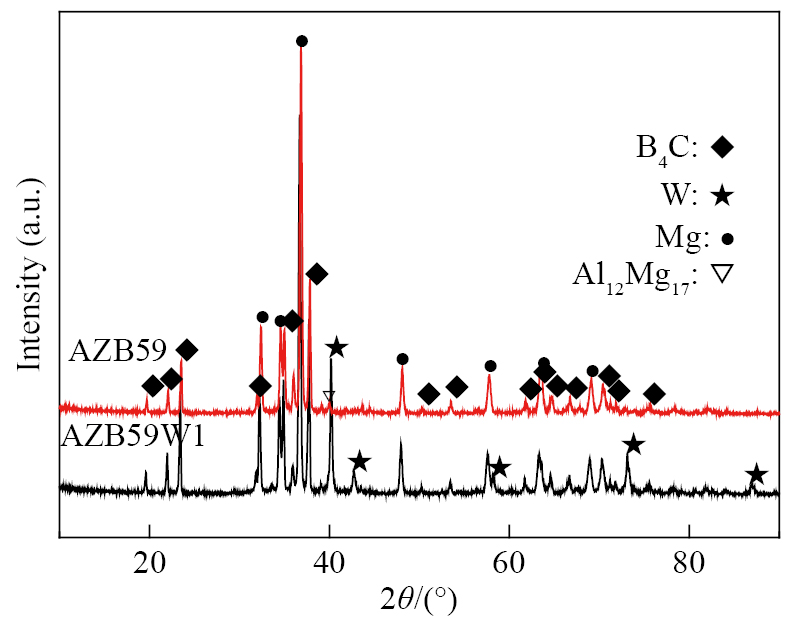
图9为采用热等静压法制备的AZB59和AZB59W1复合材料的XRD图谱。可以看出,AZB59复合材料中检测得到的物相组成主要为Mg,B4C及少量的Al12Mg17,AZB59W1复合材料中检测得到的物相组成主要为Mg,B4C和W。
采用富10B的B4C(硼元素中的10B丰度为99.2%)取代天然B的B4C(硼元素中的10B丰度为19.8%),按照优化工艺制备了厚度为32.6 mm的AZB59W1复合材料,并测试了该材料对Cf-252源中子的屏蔽性能。
以注量衰减比(F)表征待测样品对快中子的屏蔽特性,F计算公式为:[empty formula](2)式中,Nf0为无样品时源中子产生的探测器计数;Nb为无样品时房间散射中子产生的探测器计数;Nf1为有样品时,源中子经待测样品衰减后产生的探测器计数;N'b为有样品时房间散射中子产生的探测器计数。
测试结果表明,富10B的AZB59W1复合材料对Cf-252源中子的注量衰减比为1.95。采用MCNP程序模拟计算相同条件下富10B的AZB59W1复合材料对Cf-252源中子的注量衰减比为2.22。快中子屏蔽性能模拟计算值与实际测试值基本吻合,但也存在一定差异(相对偏差约12%)。关于模拟计算值与实际测试值之间误差产生的主要来源,经初步分析认为,注量衰减比测试值本身存在一定的不确定度,其中本次测试样品对Cf-252源中子注量衰减比检测结果的相对扩展不确定度为11%。
Yu H, Zhou H P, Sun Y, Ren L L, Wan Z P, Hu L X. Microstructures and mechanical properties of ultrafine-grained Ti/AZ31 magnesium matrix composite prepared by powder metallurgy [J].Advanced Powder Technology, 2018, 29(12): 3241.
Li H P, Cheng L, Sun X W, Li Y J, Li B E, Liang C Y, Wang H S, Fan J W. Fabrication and properties of magnesium matrix composite reinforced by urchin-like carbon nanotube-alumina in situ composite structure [J].Journal of Alloys and Compounds, 2018, 746: 320.
Chang H, Wang X J, Hu X S, Wang Y Q, Nie K B, Wu K. Effects of reinforced particles on dynamic recrystallization of Mg base alloys during hot extrusion [J].Rare Metal Materials and Engineering, 2014, 43(8): 1821.
Nie K B, Wang X J, Wu K, Hu X S, Zheng M Y. Development of SiCp/AZ91 magnesium matrix nanocomposites using ultrasonic vibration [J].Materials Science & Engineering A, 2012, 540: 123.
Deng K K, Wang X J, Zheng M Y, Wu K. Dynamic recrystallization behavior during hot deformation and mechanical properties of 0.2 μm SiCp reinforced Mg matrix composite [J].Materials Science & Engineering A, 2013, 560: 824.
Zhou S S, Deng K K, Li J C, Nie K B, Xu F J, Zhou H F, Fan J F. Hot deformation behavior and workability characteristics of bimodal size SiCp/AZ91 magnesium matrix composite with processing map [J].Materials & Design, 2014, 64: 177.
Simeone D, Deschanels X, Berthier B, Tessier C. Experimental evidence of lithium migration out of an irradiated boroncarbide material [J].Journal of Nuclear Materials, 1997, 245(1): 27.
Simeone D, Mallet C, Dubuisson P, Baldinozzi G, Gervais C, Maquet J. Study of boron carbide evolution under neutron irradiation by Raman spectroscopy [J].Journal of Nuclear Materials, 2000, 277(1): 1.
Xian Y J, Qiu R Z, Wang X, Zhang P C. Interfacial properties and electron structure of Al/B4C interface: a first-principles study [J].Journal of Nuclear Materials, 2016, 478: 227.
Mohanty R M, Balasubramanian K, Seshadri S K. Boron carbide-reinforced alumnium 1100 matrix composites: fabrication and properties [J].Materials Science & Engineering A, 2008, 498(1-2): 42.
 顶部