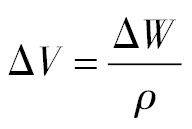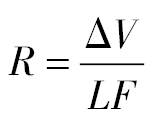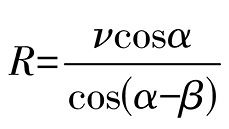目录图表
高速激光熔覆技术(high-speed laser cladding,HSLA)是一种先进的表面工程技术,其利用激光作为热源,将合金粉末熔化并沉积到基材表面,形成一层具有特定性能的熔覆层。这项材料表面改性技术不仅拥有传统激光熔覆热影响区小、涂层结合强度高、清洁无污染的优点,同传统激光熔覆相比,其加工效率更高[1–5]。316L不锈钢因其卓越的耐腐蚀性、良好的焊接性能以及优异的耐氧化性能,在核领域中被广泛用于制造耐高温和耐腐蚀的零部件[6–8]。但其存在硬度低、耐磨性能差等缺点,因此对316L不锈钢进行表面改性处理,增强其硬度和耐磨性能对推动其在核行业中的进一步应用具有重要意义。
Ni45自熔性合金具有较好的强韧性配合,且Ni基合金与316L不锈钢的物化相容性良好,是一种理想的表面涂层材料,但是Ni45合金的耐磨性能仍存在不足[9–11]。向合金粉末中添加适量陶瓷硬质相颗粒,通过激光熔覆技术在基材表面制备金属-陶瓷复合涂层,可发挥金属与陶瓷两种材料的优点,显著提升涂层的耐磨性能。此外,相关研究表明陶瓷相颗粒还可作为凝固过程中的非均匀形核质点,细化凝固组织,提升材料力学性能[12]。WC陶瓷具有高熔点、高硬度和较低的热膨胀系数,且与镍基合金的润湿性良好,是一种广泛应用的陶瓷材料[13–14]。冯煜哲等[15]在316L不锈钢基板上制备了低陶瓷相含量的WC/Ni基复合涂层,发现镍基复合涂层硬度和耐磨性随添加碳化钨含量增大而提升,碳化钨质量分数为15%的复合涂层相较于纯镍熔覆涂层硬度提高约12.88%,摩擦因数降低约19.62%,但磨痕形貌显示低含量碳化钨复合涂层中硬质颗粒的耐磨支撑作用相对较弱。Zhou等[16]在316L表面制备了WC/Inconel625复合涂层,发现熔覆过程中WC颗粒与溶解生成的W2C,Fe3W3C等次生化合物可作为形核中心,促进组织细化,从而提升复合涂层的平均硬度(HV 589)。Hu等[17]在不锈钢表面制备了不同WC含量(5%,7.5%和10%)的镍基复合涂层,结果表明:随着WC含量增多,形核中心增多,晶粒细化程度提升;当WC含量为10%时,复合涂层表面最为平整且耐磨性能最优。
目前,WC/Ni基复合涂层的研究主要集中在低陶瓷相含量(通常低于20%)的范围内,这主要是由于高陶瓷相含量的加入容易导致涂层内部应力集中、裂纹敏感性增加以及界面结合性能下降等问题[15–17]。尽管低陶瓷相含量的复合涂层在一定程度上提升了硬度和耐磨性,但其性能提升幅度有限,难以满足极端工况下对材料表面性能的更高要求。此外,低陶瓷相含量涂层的硬质颗粒分布不均匀,导致耐磨支撑作用较弱[15],限制了其在核工业等领域的进一步应用。因此,开发高陶瓷相含量的复合涂层,以进一步提升涂层的硬度、耐磨性及综合力学性能,成为当前表面工程领域的一个重要研究方向。为此,本文采用高速激光熔覆技术,在316L不锈钢表面制备了高陶瓷相含量的55%WC/Ni45金属-陶瓷复合涂层,分析了复合涂层的物相组成和组织特征,并测试了涂层的力学性能与摩擦学性能,为提高316L不锈钢表面耐磨性能提供了新思路。
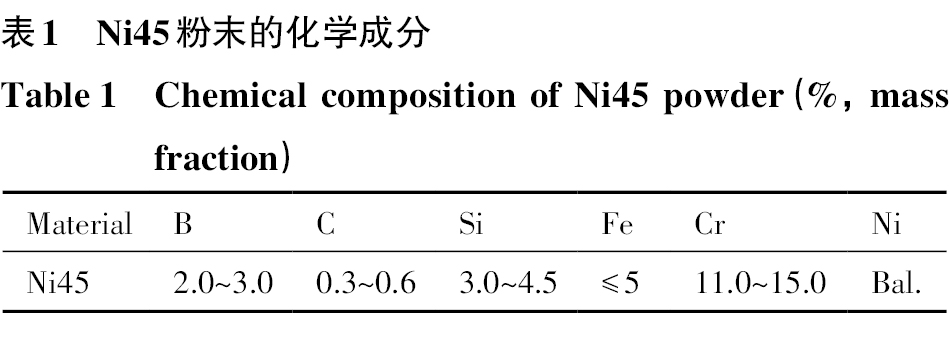
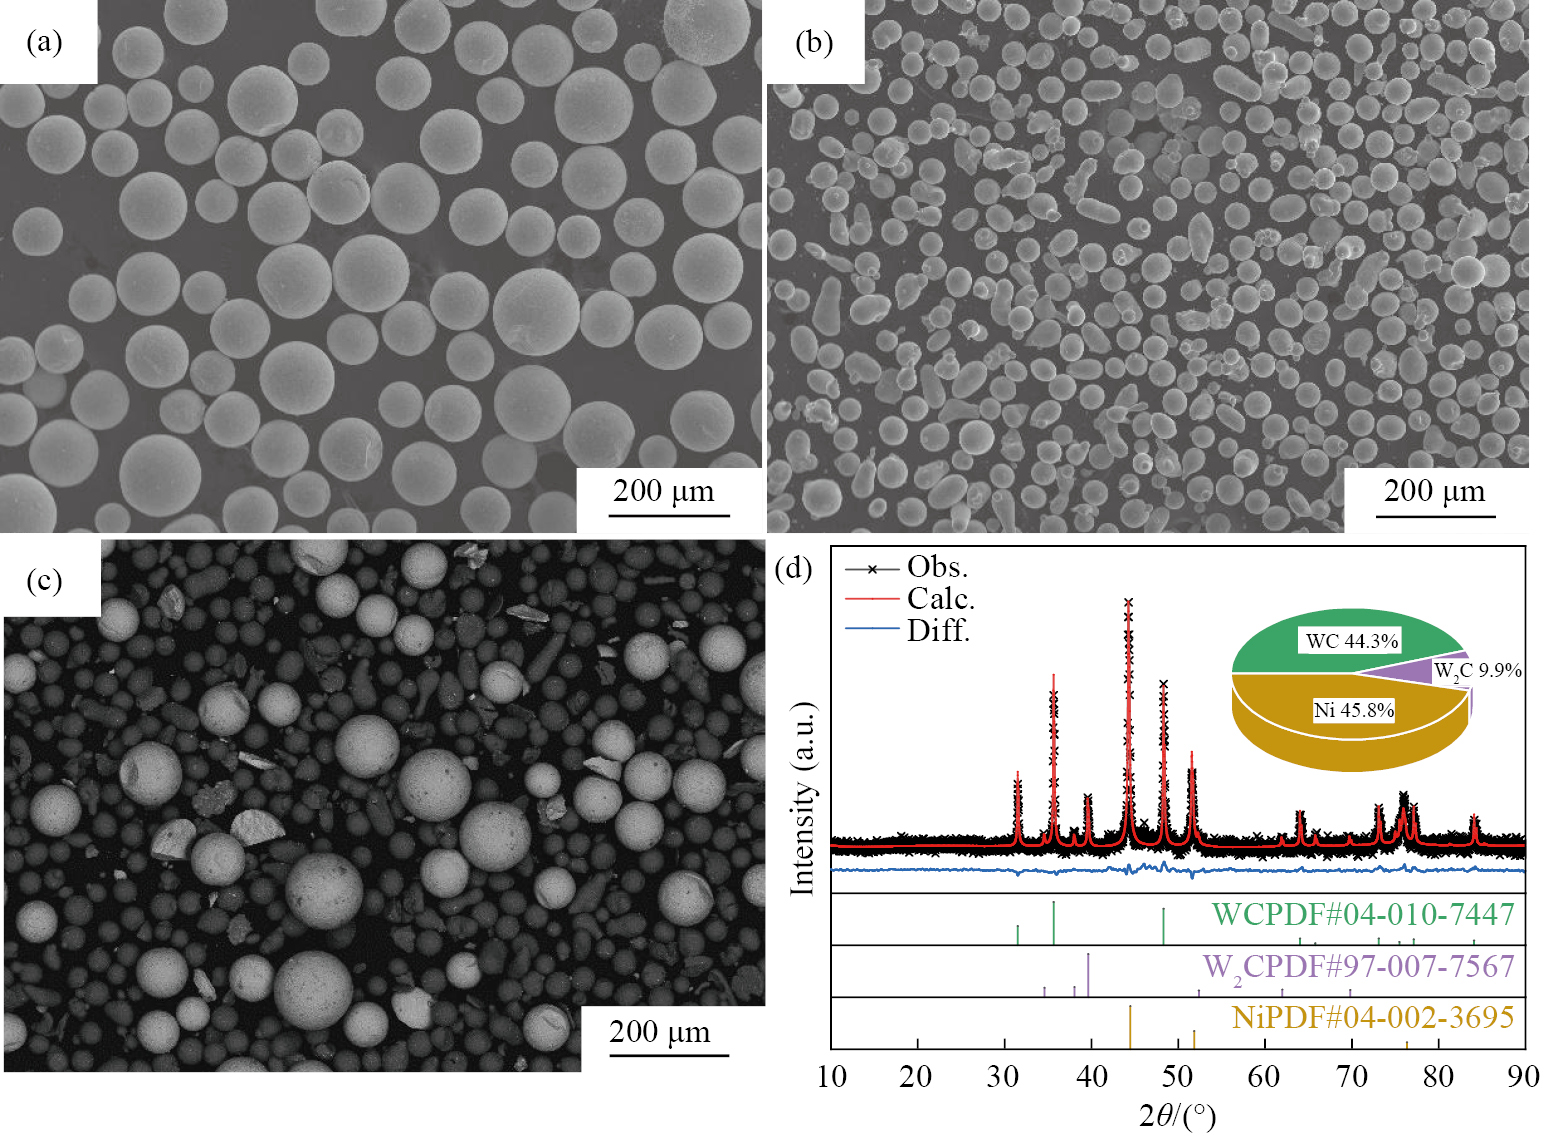
选用316L不锈钢作为基板材料,熔覆粉末选用安徽盈锐科技有限公司生产的球形WC粉末(粒径D50=92 μm)和Ni45自熔性合金粉末(粒径D50=37 μm)。Ni45粉末的化学成分如表1所示,两种粉末的微观形貌如图1(a,b)所示。按质量比称取两种粉末并使用行星式球磨机将其混合均匀,球磨机转速设置为200 r·min−1,时间为1 h。球磨后的混合粉末的微观形貌如图1(c)所示,可见两种粉末的球形度较好,混合均匀,仅有少量WC颗粒出现破碎,可保证送粉过程中混合粉末较好的流动性。图1(d)为混合粉末的X射线衍射(XRD)图谱,可见粉末主要由面心立方(fcc)结构的Ni基固溶体、密排六方(hcp)结构的WC和W2C组成。
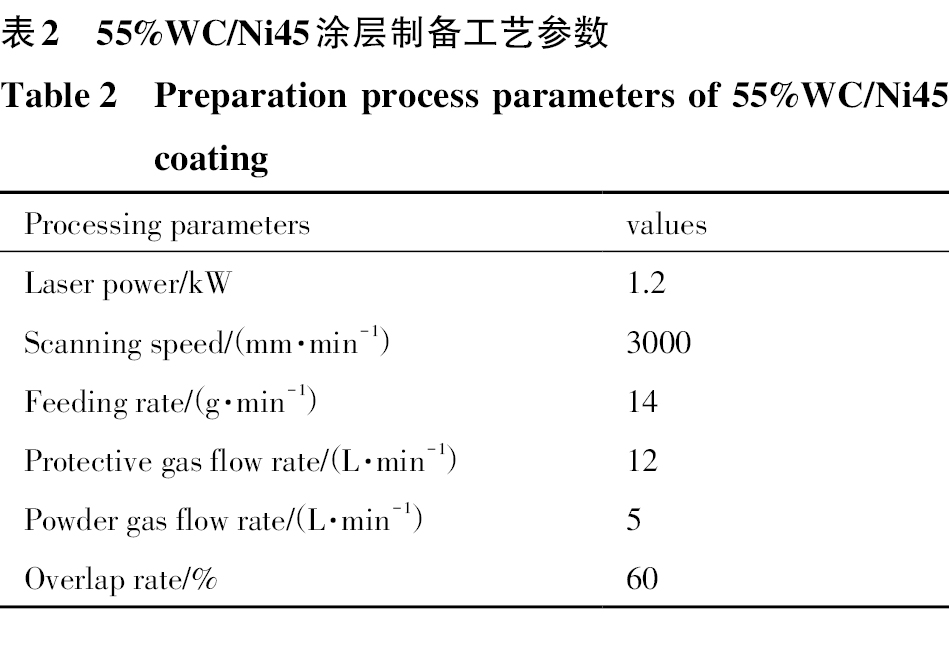
在激光熔覆制备涂层前,先打磨去除316L不锈钢基板表面的氧化皮、划痕和毛刺,随后用无水乙醇将基板表面擦拭干净后放入真空烘箱中预热。将混合粉末置于真空干燥箱中烘干。本研究使用4 kW高速激光熔覆设备(ZKZM-4000)制备55%WC/Ni45复合涂层,设备光斑直径为2 mm,激光波长为1080 nm,采用同轴送粉方式,全程以氩气(纯度>99.9%)作为保护气体。基于课题组前期试验探索,激光功率设置为1.2 kW,扫描速度为3000 mm·min−1,搭接率为60%,具体工艺参数如表2所示。熔覆后,将试样置于烘箱中冷却至室温,此外还需要去除熔覆层表面的灰尘和杂质以降低表面粗糙度。本研究采用喷砂处理的方法,不仅可以保存涂层完整性,同时引入预置压应力可以中和涂层内部的残余拉应力[18]。
使用电火花线切割设备截取得到尺寸为10 mm×10 mm×6 mm的激光熔覆试样,经打磨、抛光后使用TM4000 Plus型钨灯丝扫描电镜(SEM)对金相样品熔覆层宏观形貌、显微组织进行观察分析,其加速电压为15 kV;借助Oxford能谱仪(EDS)对微区元素含量和扩散情况进行分析,使用Bruker D8 ADVANCE型XRD进行物相检测,靶材为Cu靶(Cu-Kα,λ=0.154056 nm),衍射角范围和步长分别为20°~90°和0.02°,扫描电压和电流分别为40 kV和30 mA。
硬度是评价涂层力学性能的一项重要指标,其与涂层耐磨性能息息相关。本文中制备的复合涂层中陶瓷相含量较高,因此同时结合显微硬度和宏观硬度来反映涂层的真实硬度。使用蔚仪HV100-TPTA显微维氏硬度计测量涂层金属相和陶瓷相的显微硬度,载荷为1.96 N,保荷时间为15 s,在熔覆层表面随机挑选Ni45金属基体和WC陶瓷颗粒各20个位置进行测量,获得复合涂层各相的显微硬度。使用蔚仪HVS-30CS宏观维氏硬度计测量涂层的宏观硬度,载荷为98 N,保荷时间为15 s,在熔覆层表面随机测量10个点的维氏硬度,并取平均值作为该复合涂层的宏观硬度。
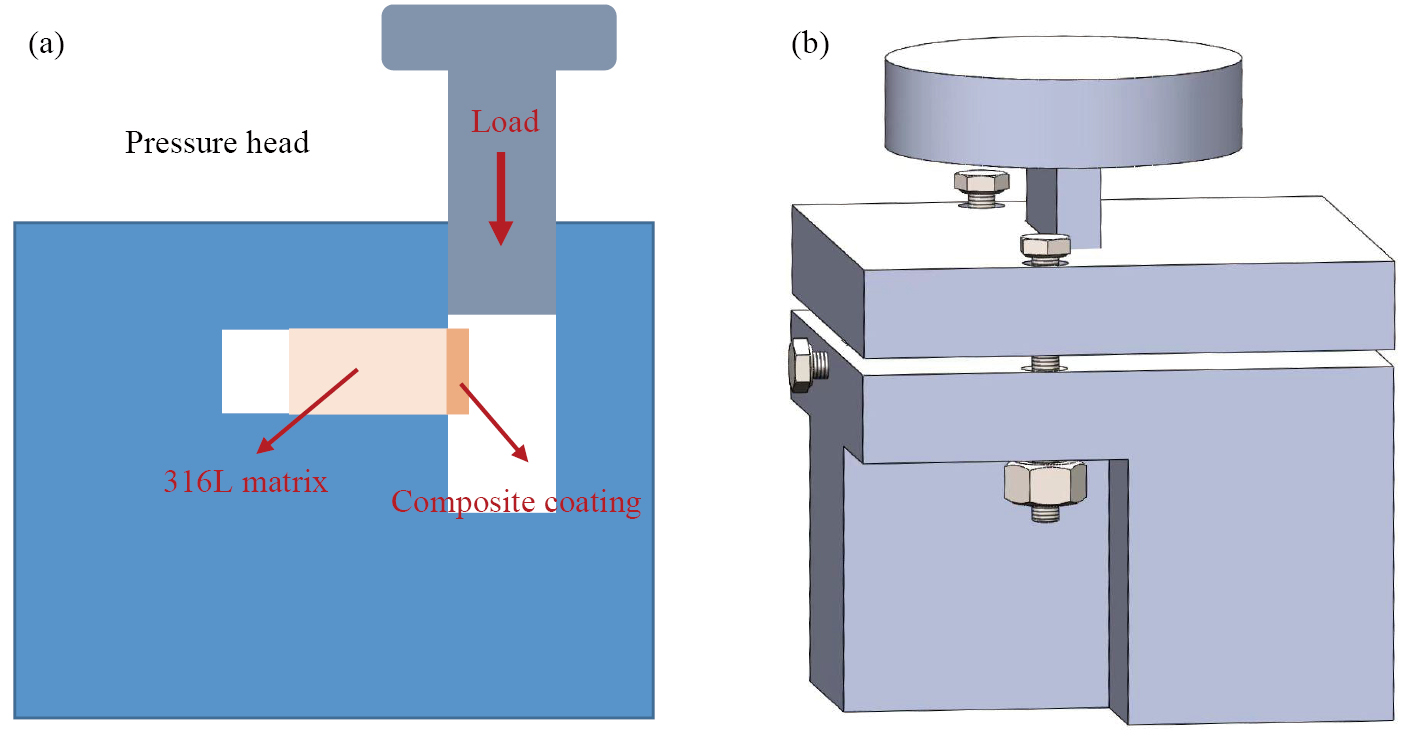
涂层与基材的结合强度对涂层服役寿命有着重要影响。根据GB/T 6396-2008《复合钢板力学及工艺性能试验方法》,采用SANS-CMT5305万能力学试验机和实验室自制夹具测试金属-陶瓷复合涂层的剪切强度,剪切试验模具示意图如图2所示。试验中压头下降速率为0.24 mm·min−1,当涂层从基材脱落或出现压溃时停止试验,记录此时的峰值力F,由公式τ=F/S计算得到涂层当前的剪切强度,式中,τ为剪切强度(MPa),S为试样剪切截面面积(mm2),本试验中试样截面面积为15 mm2。为保证测试精度,制备3个尺寸相同的样品,测取平均值作为涂层的剪切强度。
采用HT-1000型摩擦磨损试验机,以“球-盘式结构”进行室温摩擦磨损性能测试,对磨球为直径6 mm的YG 6硬质合金球,对磨盘为表面经磨抛处理的直径为5 cm的激光熔覆试样。试验中磨盘和磨球的相对滑动速率为0.2 m·s−1,施加在磨球上的载荷为15 N,试验时间为1800 s,总磨程为360 m。称量磨损前后的试样获得磨损失重,并由式(1,2)计算得到体积磨损率。借助三维激光扫描共聚焦显微镜(LSCM,Leica DCM 8)观察摩擦磨损样品磨损表面的3D形貌,通过扫描电子显微镜(TM4000)对涂层表面磨损机制进行分析,基于以上结果明确复合涂层的摩擦磨损机制。(1)(2)式中,ΔV为磨损损失体积,mm3;ΔW为磨损失重,mg;ρ为试样密度,g·cm−3;R为体积磨损率,mm3·N−1·m−1;L为磨程,m;F为载荷,N。
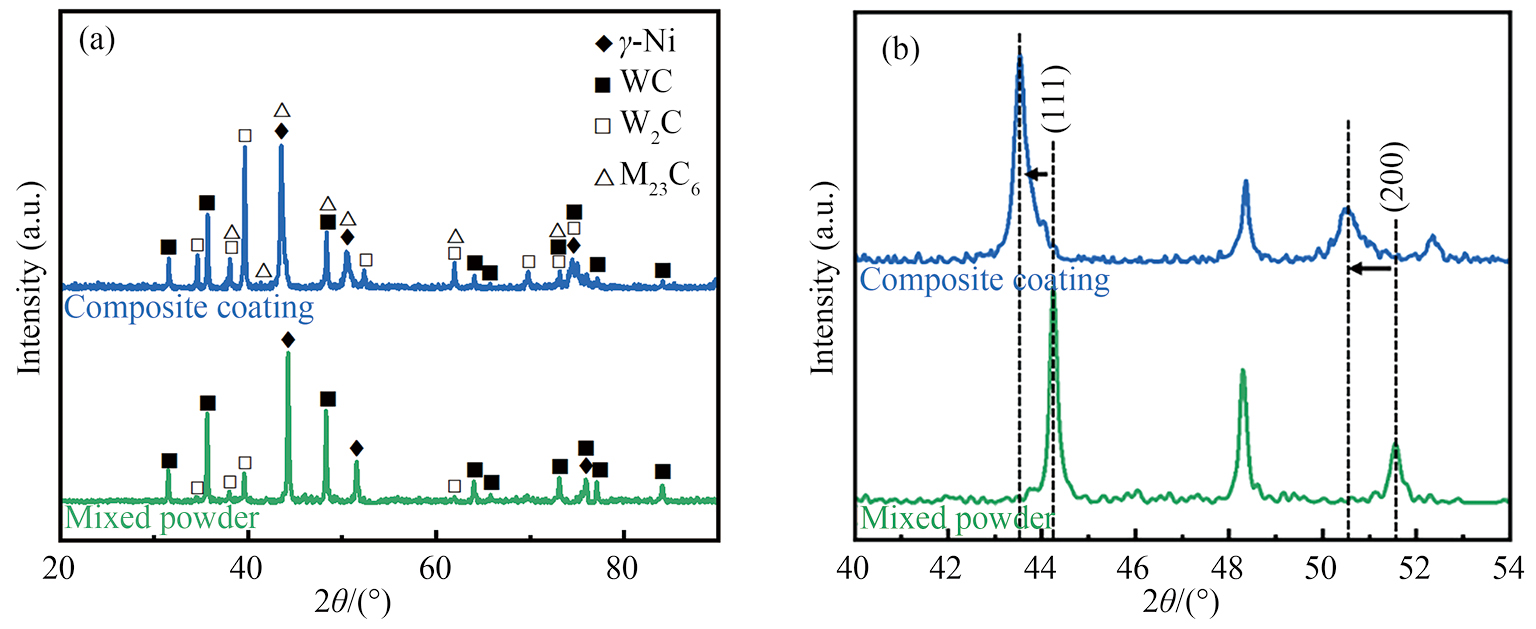
对制备的55%WC/Ni45复合涂层进行物相表征,其XRD图谱如图3所示。由图3(a)可知,55%WC/Ni45复合涂层的主要物相除混合粉末中原有的Ni基固溶体、WC和W2C以外,还存在M23C6碳化物相。这类M23C6金属碳化物有利于组织硬度的提升。从图3(b)可以看出,Ni基固溶体峰位置相比初始粉末有明显的左移。由式(3)的布拉格衍射定律可知,当衍射角(θ)减小时,物相晶面间距(d)增大、晶格参数增大,意味着原子尺寸更大的钨原子(139 pm)固溶进入了Ni基固溶体晶格内部(124 pm)。W原子的固溶能够起到强化作用[19],从而提高Ni45金属相的硬度及耐磨性。[empty formula](3)式中,d为晶面间距,pm;θ为衍射角,(°);n代表发生相长干涉(即产生强衍射束)时,相邻晶面反射的X射线之间的光程差是波长的整数倍,为正整数;λ为X射线波长,本试验取值为0.154056 nm。
图4(a~c)为55%WC/Ni45复合涂层中由底部至顶部远离WC陶瓷颗粒处的Ni45典型显微组织形貌。可以看出,55%WC/Ni45复合涂层中不同位置的Ni45均主要呈现枝晶形态,且涂层底部、中部和顶部枝晶形态明显不同。在涂层底部可以清晰地观察到柱状晶向树枝晶和胞状晶的过渡转变;在涂层中部可以观察到明显的枝晶;涂层顶部则由枝晶和等轴晶组成。
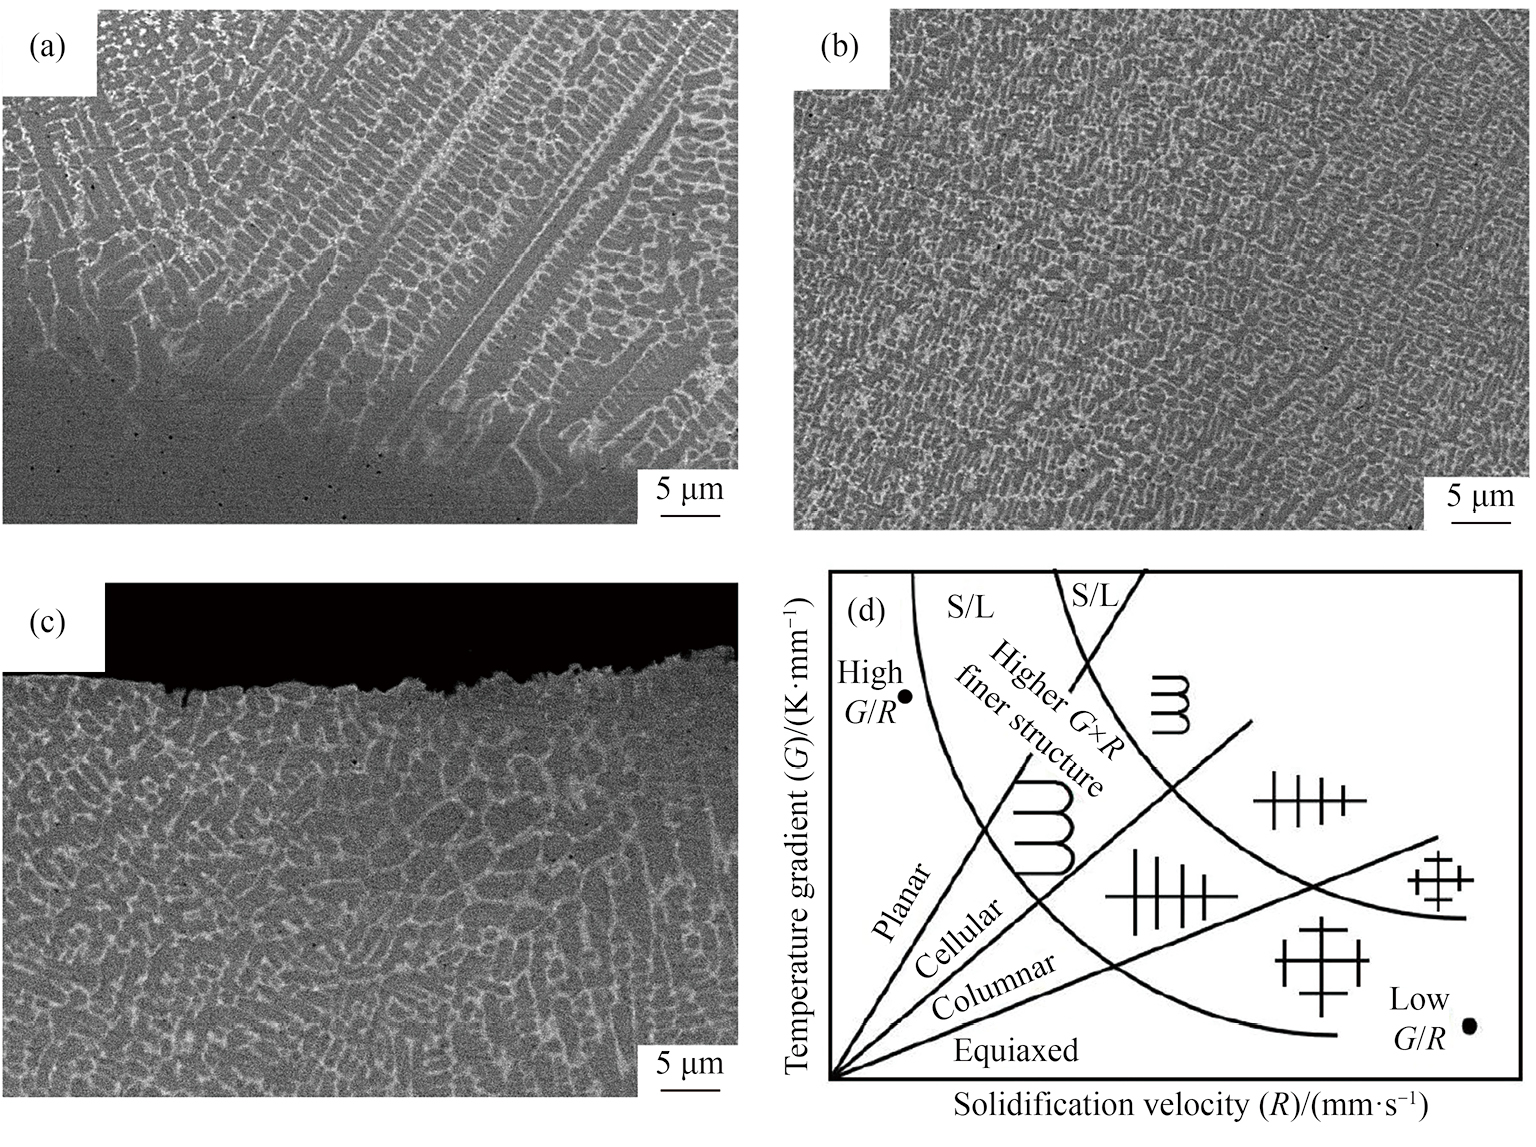
造成55%WC/Ni45复合涂层中不同位置处Ni45组织差异的主要原因有两点:温度梯度(G)和凝固速率(R)。如图4(d)所示,G/R值决定了组织的形态,G×R值则决定了组织的尺寸。在高速激光熔覆涂层制备过程中,激光熔覆速度和定向凝固速率之间的关系如式(4)[20]所示,式中,ν代表激光熔覆线速度,α和β分别代表熔覆方向与垂直熔池方向之间的夹角,熔覆方向与组织生长方向之间的夹角。α和β两种角度之间近乎重合,因此式(4)可简化为R=νcosα。熔池底部可被视作半球形,其与基体接触位置处,α为90°,R为零,同时该位置处的G最大,因此涂层底部最易产生平面晶和胞状晶。从涂层底部往上,α角度逐渐减小,R逐渐增大,G逐渐减小,G/R值逐渐减小,涂层组织逐渐向枝晶和等轴晶转变[21–22]。而与传统镍基合金熔覆组织有所区别的是,55%WC/Ni45复合涂层中部位置处的枝晶组织显著细化。Ni45组织细化原因可能有两点:一方面WC陶瓷颗粒在其中形成了新的形核位点,改变了Ni45的凝固状态;另一方面,熔覆过程中WC陶瓷颗粒发生了溶解,使得熔池出现成分波动或成分过冷等现象,可抑制晶核长大。(4)
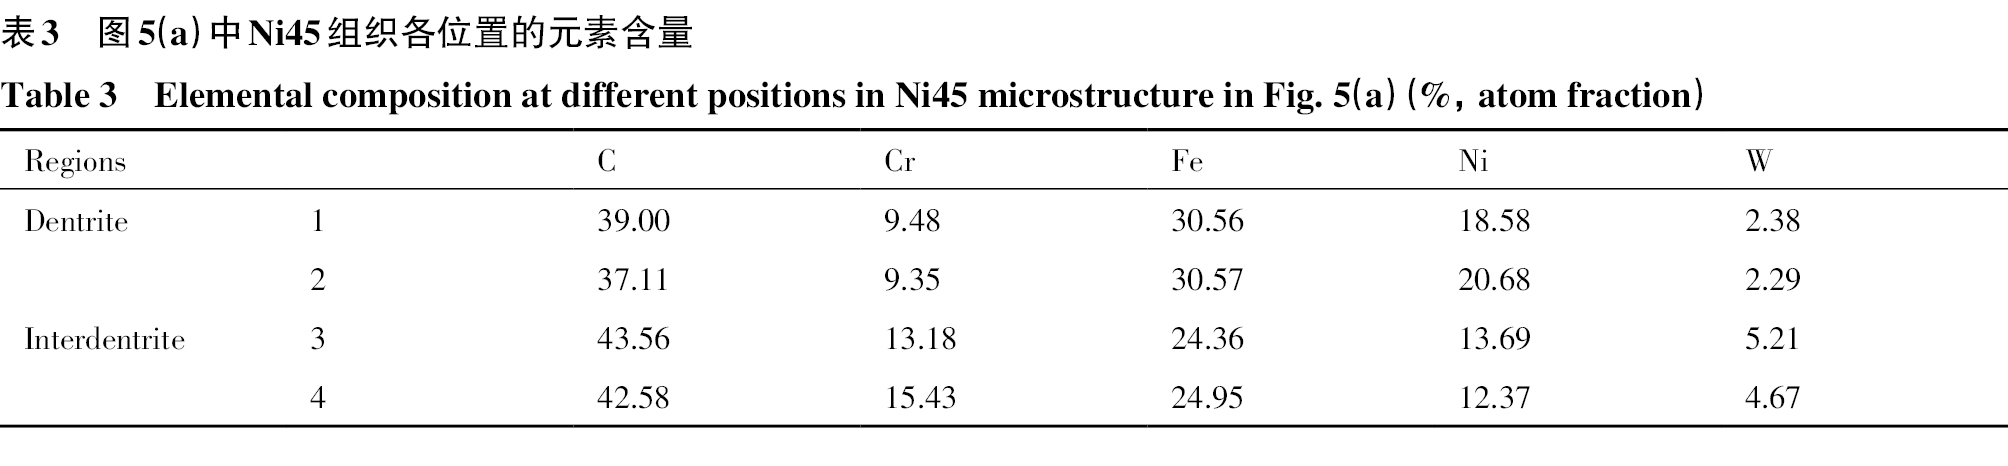
图5为55%WC/Ni45复合涂层中Ni45组织主要元素的分布结果,表3为图5(a)中Ni45组织中特征位置处的EDS点扫结果。结合EDS面扫和点扫数据可以判断,WC陶瓷颗粒中的W元素充分扩散至Ni45组织中,与XRD结果相对应。涂层组织枝晶内和枝晶间的部分元素含量存在差异,枝晶内存在Fe和Ni元素的富集,而枝晶间则存在Cr和少量W元素富集。由于B元素原子序数较小,EDS点扫无法精准检测其含量。相关文献研究表明[23–25],Ni-Cr-B-Si系涂层中的碳化物、硼化物倾向于在枝晶间分布,因此可以判断浅灰色网状晶间相为Ni基固溶体与Cr7C3,Cr23C6以及Ni,Cr的硼化物所形成的共晶组织。这些碳化物与硼化物可显著提升涂层硬度。
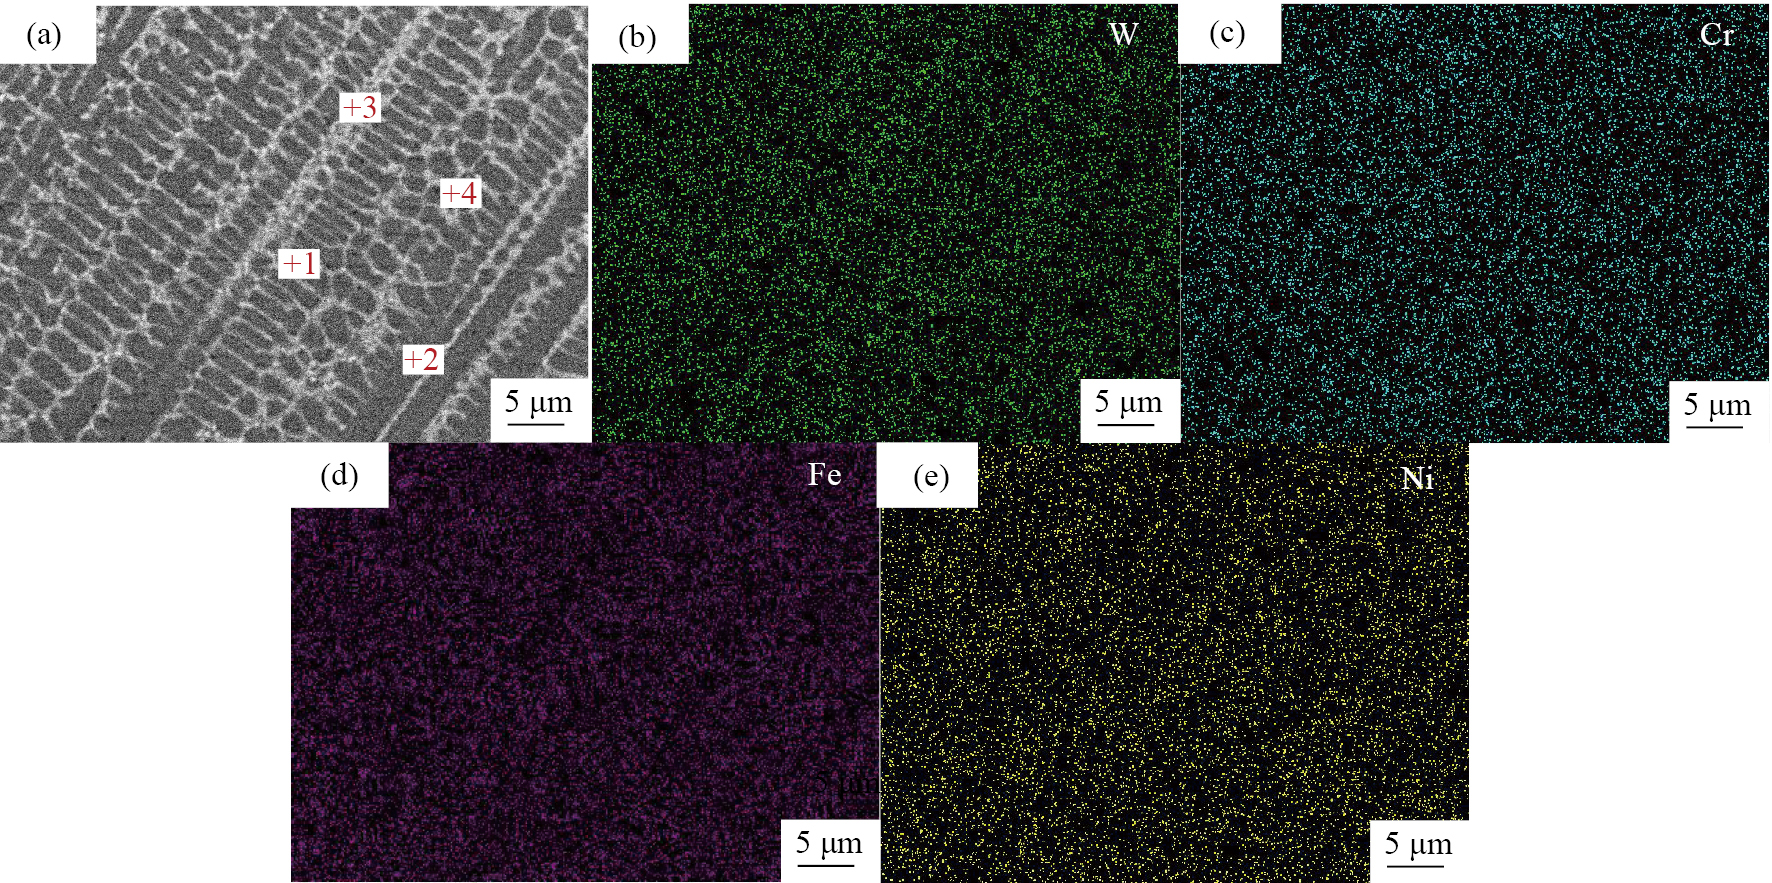
图6为55%WC/Ni45复合涂层中WC陶瓷颗粒的分布与溶解-扩散情况。从图6(a)可以看出,涂层整体厚度约为550 μm,WC颗粒分布均匀且较为完整。在更高倍数下观察涂层中不同位置处的WC形貌,如图6(b~d)所示,涂层中的WC颗粒均出现了不同程度的溶解和扩散,并在WC颗粒附近形成了亮白色组织。从涂层底部至顶部,WC颗粒附近的亮白色组织面积逐渐减小,表明WC的溶解-扩散程度逐渐降低,这主要是由于涂层由下至上的冷却速率R逐渐增大导致的。涂层底部冷速最慢,使得WC颗粒有充分的时间溶解并扩散,且熔池底部的热量更高,有助于WC颗粒充分溶解,因此该位置处形成的亮白色组织面积最大,呈树枝状和雪花状;涂层中部的冷却速率加快,该位置处WC颗粒溶解-扩散程度减缓,产生的块状和类似于共晶组织的片层状白色组织面积减小;涂层顶部冷速最快,WC颗粒的溶解和扩散程度最小,因此产生的亮白色组织为面积较小的点状。
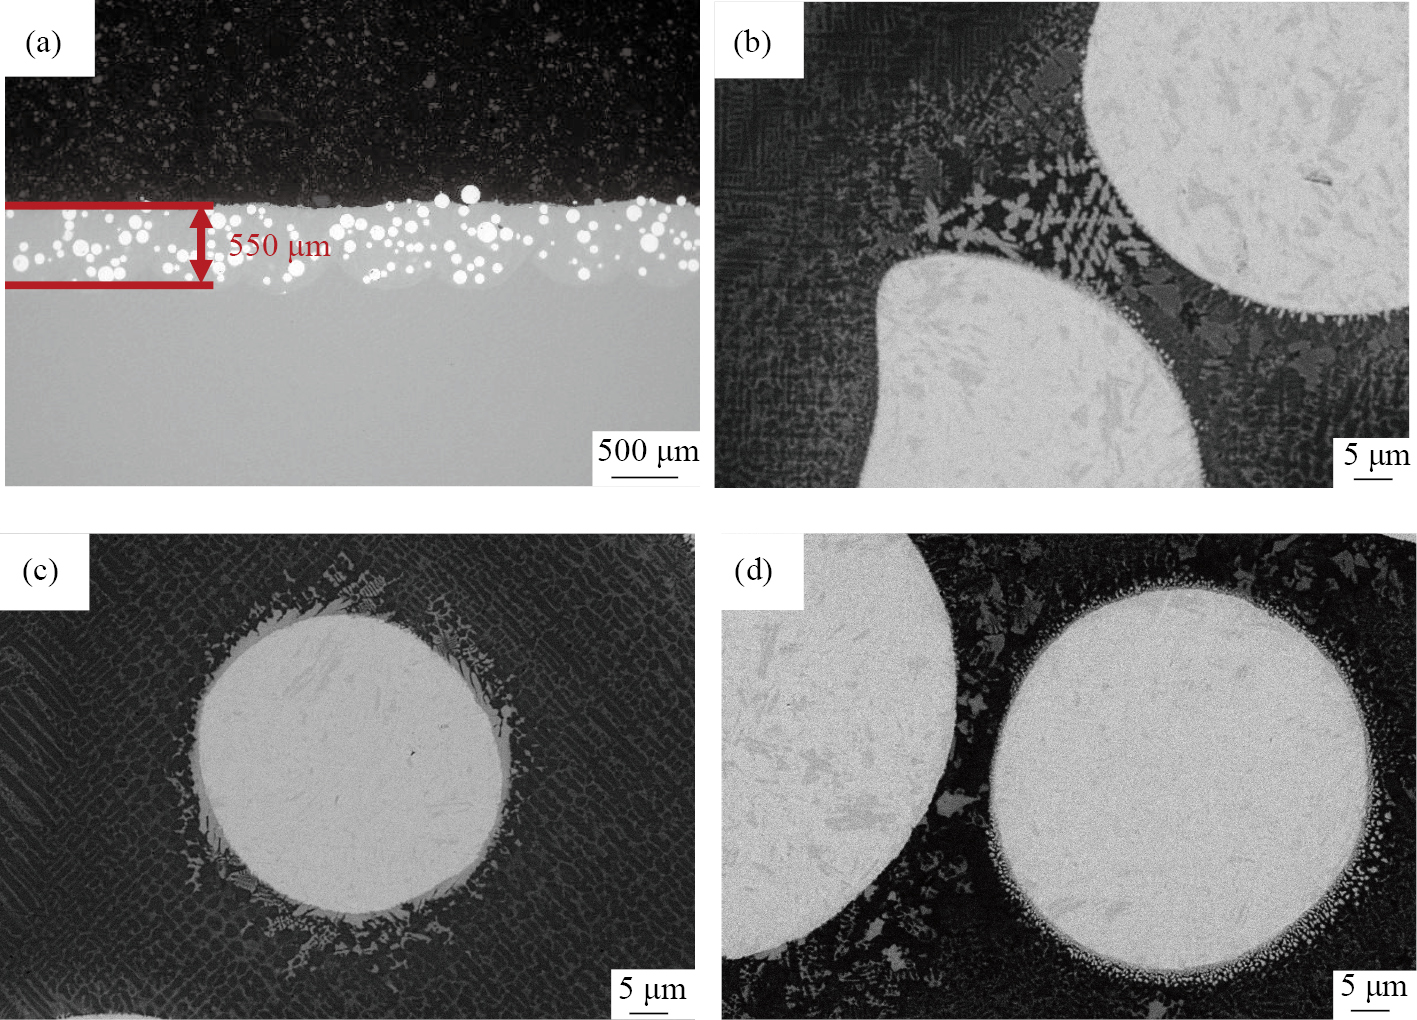
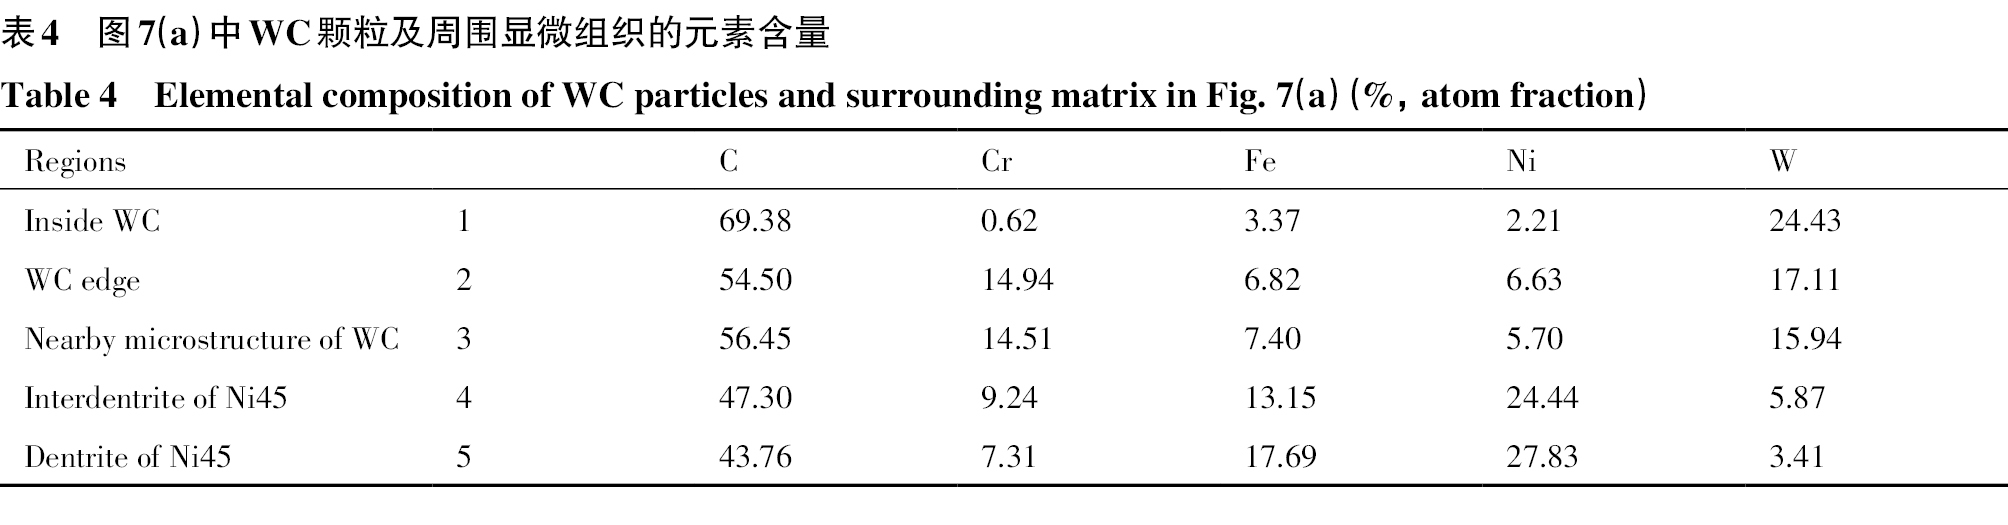
图7为55%WC/Ni45复合涂层中WC颗粒周围的典型显微组织形貌及主要元素的分布结果。由EDS面扫元素分布图、线扫描分析图像以及表4特征区域的点扫结果分析可知,W元素主要分布于未熔化的WC颗粒内部,部分扩散至WC颗粒周围的白色块状和片层状组织,在远处的Ni45枝晶组织中还存在少量扩散的W元素;Fe,Cr和Ni元素则主要分布于枝晶组织中,少量扩散至WC颗粒内部。WC颗粒附近的亮白色组织主要由Fe,Cr,Ni和W元素组成,相关研究表明,这类组织主要是由凝固过程中C原子与W和Cr形成的硬质相化合物组成[15]。以上结果表明激光熔覆过程中,WC颗粒与Ni45组织元素扩散现象明显,冶金结合良好,这与上述显微组织分析一致,进一步印证了WC颗粒的溶解扩散和析出现象。正常情况下Ni45组织生长方向往往垂直于基材或上一熔道,添加WC陶瓷颗粒后,Ni45组织总是垂直于WC颗粒的方向生长。这主要是由于WC颗粒在组织中充当新的形核位点,Ni45组织更易在WC表面形核生长,由此打乱了Ni45的凝固生长规律,细化了Ni45组织,有利于涂层硬度的提升[17]。
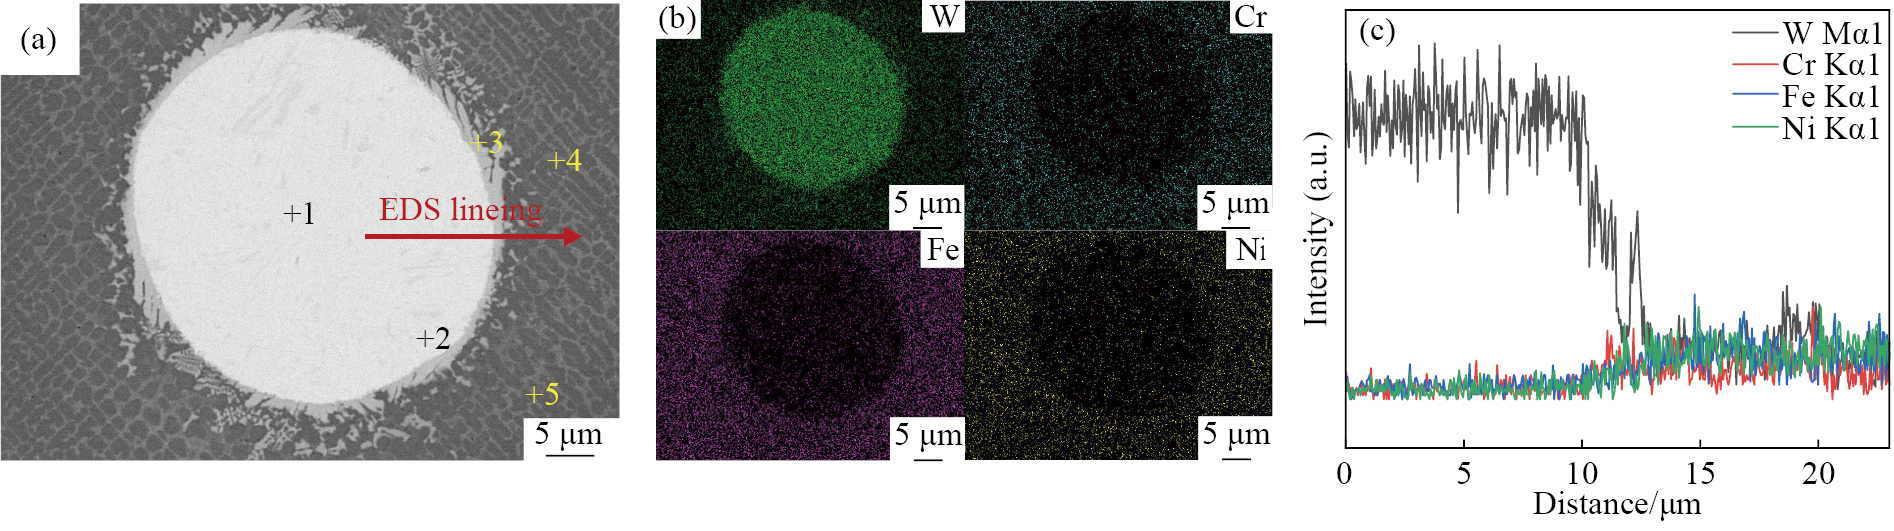
图8为55%WC/Ni45复合涂层各相的显微硬度,以及与316L基板的硬度对比。从图8(a)可以看出,复合涂层中WC陶瓷相的平均硬度为HV0.2 2634.46,Ni45金属相的平均硬度为HV0.2 758.67,远高于传统的Ni45涂层组织硬度(HV0.2 450[9])。高速激光熔覆引起组织凝固速率增加,WC颗粒充当形核位点导致Ni45涂层组织出现细晶强化,还有部分WC颗粒在熔覆过程中溶解扩散并固溶进入Ni基固溶体中,起到了固溶强化的作用,在多种强化效果的协同作用下,Ni45金属相显微硬度出现显著提升。5%WC/Ni45复合涂层表面平均维氏硬度为HV10 1151.10,与316L不锈钢基体(HV10 220.36)相比提升约5倍。激光熔覆过程中WC颗粒溶解-扩散并析出了新的碳化物硬质相,且与WC陶瓷颗粒一同均匀分布在涂层组织中,起到了弥散强化的效果,与复合涂层中强化后的Ni45金属相一同提升了涂层的整体宏观硬度。
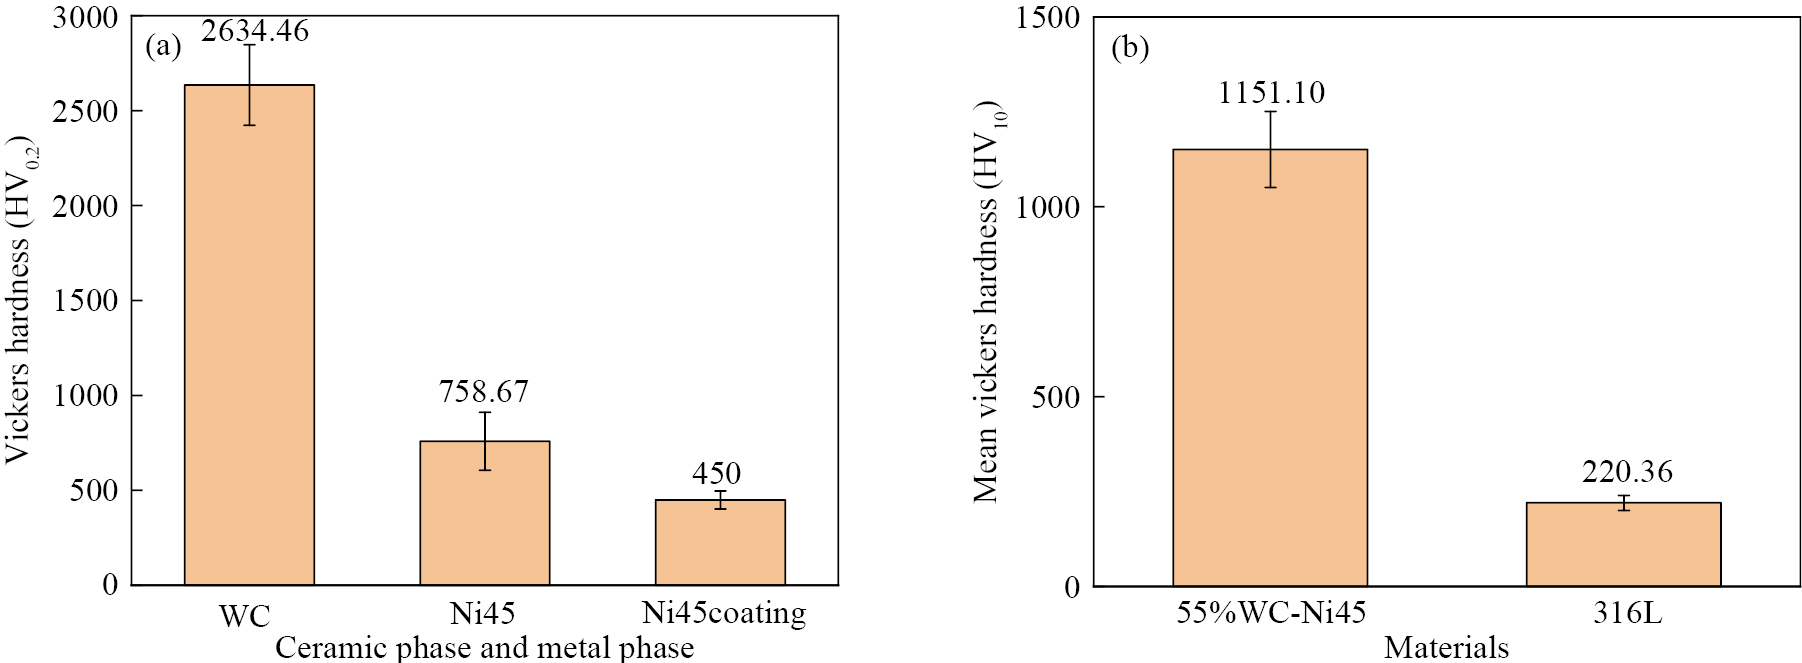
图9为55%WC/Ni45复合涂层的剪切强度试样宏观形貌以及剪切过程曲线。从复合涂层剪切试样的宏观形貌可以看出,左侧实线框位置为316L基体,右侧为复合涂层,剪切力垂直施加于涂层和基体的结合位置处。虚线框为涂层压溃位置,可见剪切断口较为平整,涂层虽出现了压溃现象但并未完全从基体上剥落,且涂层发生了一定程度的塑性变形,说明涂层具有一定的韧性。传统喷涂技术制备的涂层剪切强度通常小于100 MPa[26],而通过高速激光熔覆技术制备的复合涂层的平均剪切强度为252.19 MPa,可见高速激光熔覆技术制备的涂层与基材之间的结合性能更好。
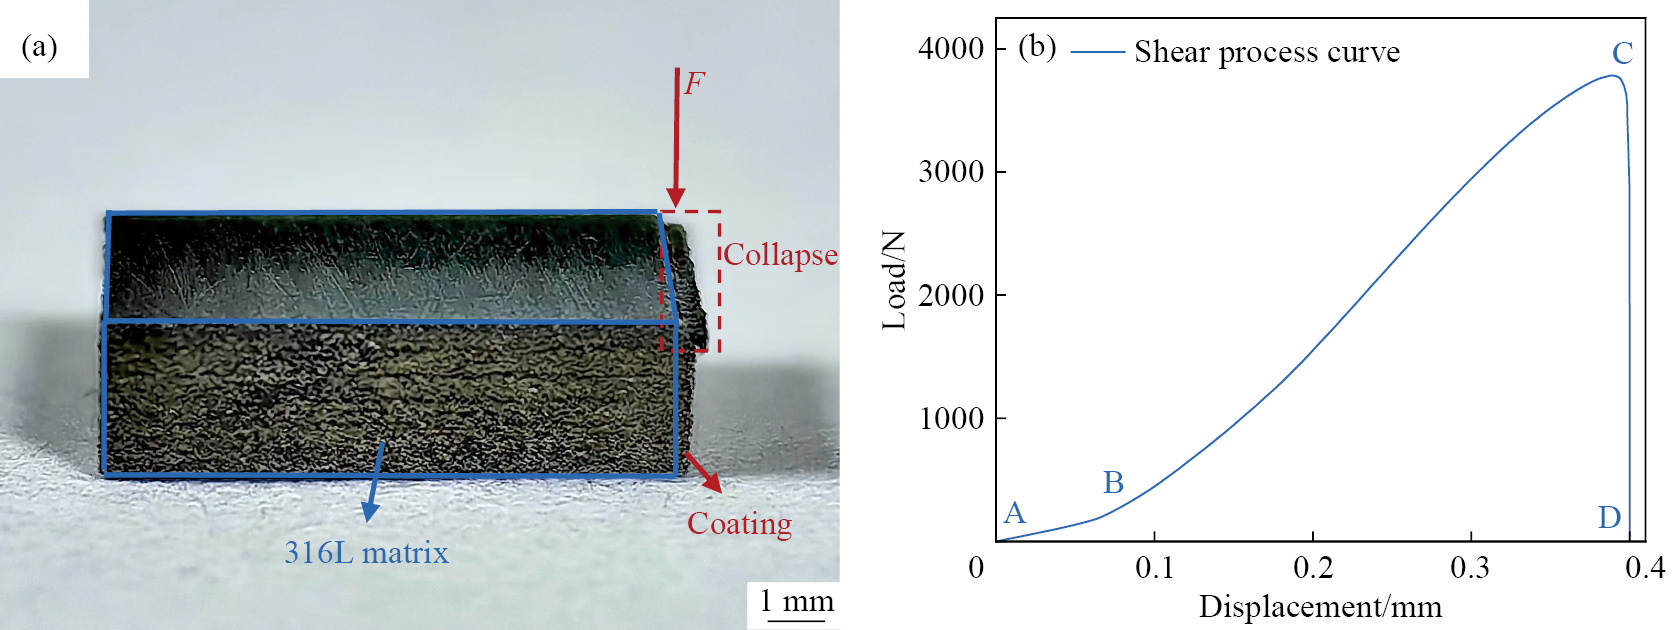
对55%WC/Ni45复合涂层的剪切过程进行分析,如图9(b)所示,可见剪切过程曲线呈半弧形。AB段为剪切初期,随着剪切行程逐渐增大,载荷缓慢增加;BC段为剪切中期,随着剪切行程增大,载荷快速增加,曲线斜率增大,该阶段时间较长,裂纹逐渐萌生扩展;CD段为剪切末期,当载荷达到最大值时,超过了涂层和基体间的结合强度,导致剪切强度试样出现压溃现象,此时载荷瞬间下降,几乎无颈缩阶段。试样整体剪切过程曲线未出现明显的屈服阶段,可判断涂层的断裂形式主要为脆性断裂。
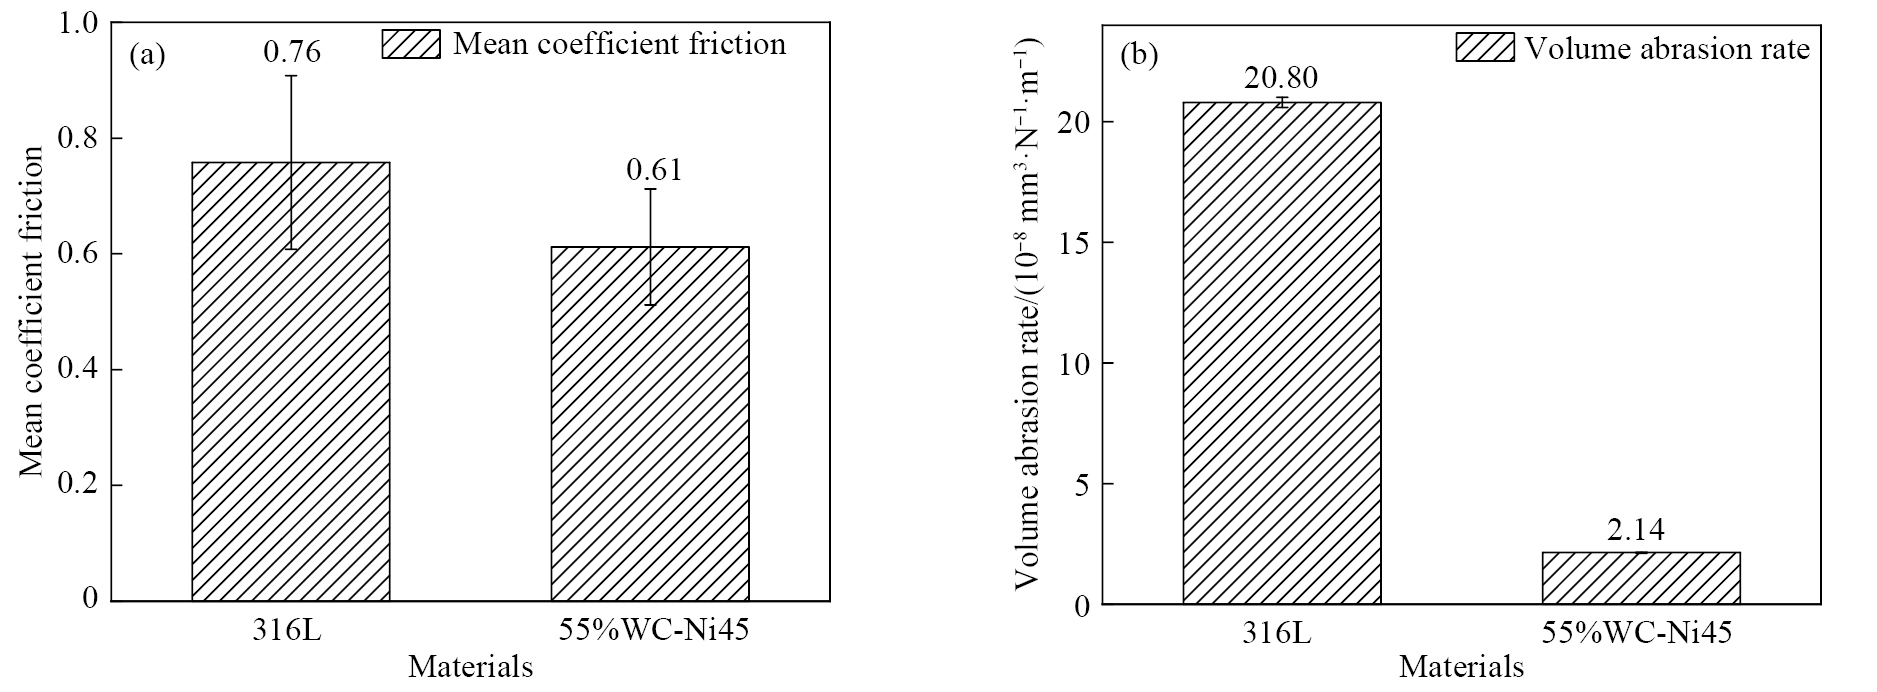
316L不锈钢基体和55%WC/Ni45复合涂层的平均摩擦系数和平均体积磨损率如图10所示。可见,55%WC/Ni45复合涂层的平均摩擦系数为0.61,低于316L不锈钢(0.76),通常情况下试样的硬度越高,摩擦系数越小[27]。316L不锈钢平均体积磨损率为20.80×10−8 mm3·N−1·m−1,而55%WC/Ni45复合涂层平均体积磨损率仅有2.14×10−8 mm3·N−1·m−1,降低约89.7%,可见金属-陶瓷复合涂层显著提升了316L不锈钢基体的耐磨性能。接下来对复合涂层耐磨性能提升的机制进行进一步分析。
借助3D激光共聚焦显微镜可观察磨损表面的立体损伤形貌,如图11所示。可见,316L基体试样表面在摩擦磨损试验后形成典型的“V”形磨痕,磨痕内部存在大量犁沟及显微切削痕迹,磨痕最深处达30 μm以上;而55%WC/Ni45复合涂层摩擦磨损试验后,未形成中间深两边浅的典型磨痕,磨痕范围内仅有Ni45金属相被磨削去除,WC硬质相颗粒几乎没有磨损且明显凸出表面,起到了优异的抗磨支撑作用,能够有效阻碍涂层被进一步磨损,磨痕最大深度仅有约10 μm。
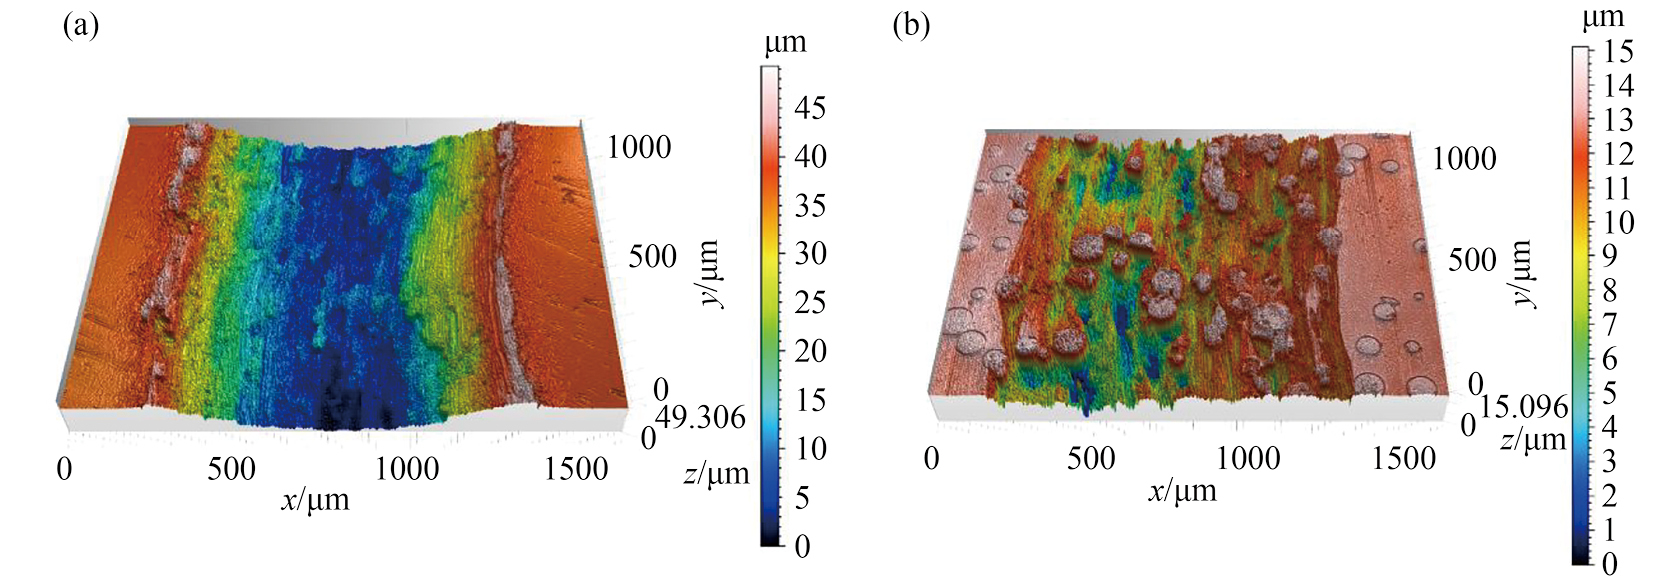
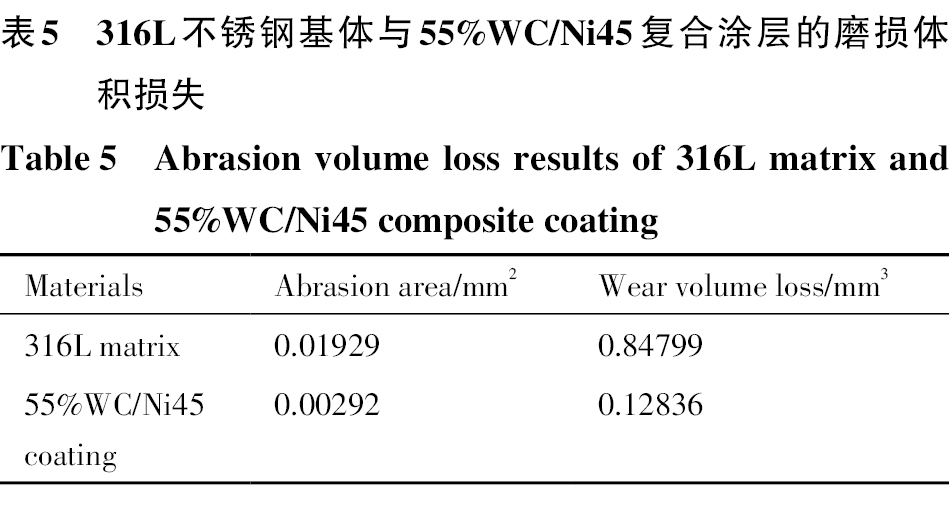
图12为316L不锈钢与55%WC/Ni45复合涂层的磨痕截面的轮廓曲线,可直观地看出WC颗粒在复合涂层中所起到的耐磨支撑作用,316L不锈钢基体磨痕截面轮廓为半圆形,磨痕两侧边缘均存在凸起;而复合涂层磨痕截面轮廓为不规则形状,且磨痕整体深度小于不锈钢基体。由磨痕截面的轮廓曲线凹下部分面积能够计算出视场范围内基体及涂层摩擦磨损后的体积损失,其结果如表5所示,可见高速激光熔覆WC基复合涂层的磨损体积损失约为316L基体的15.1%,与整体的体积磨损率基本一致。
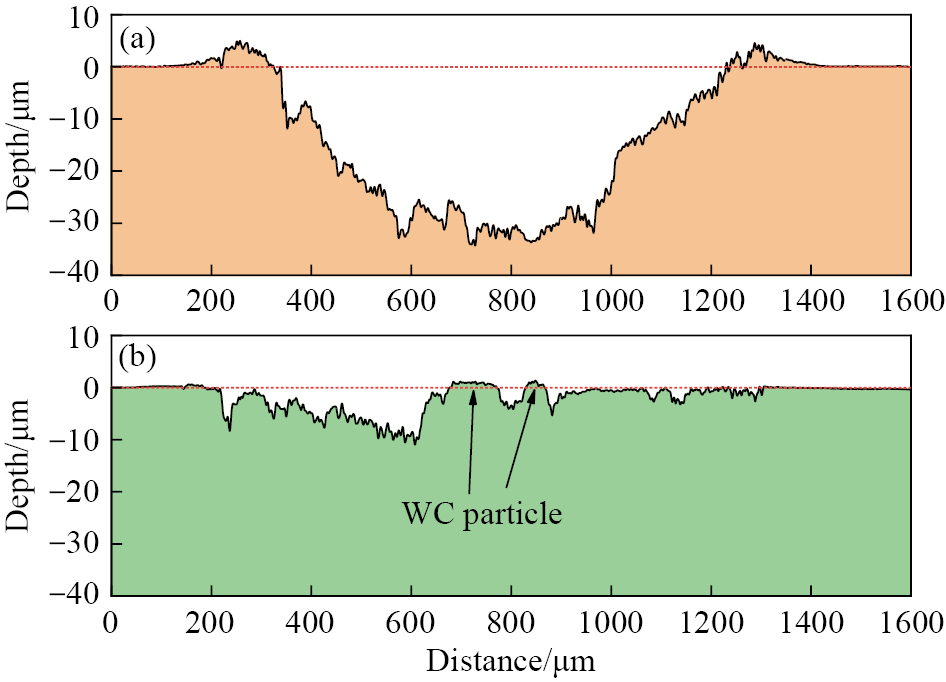
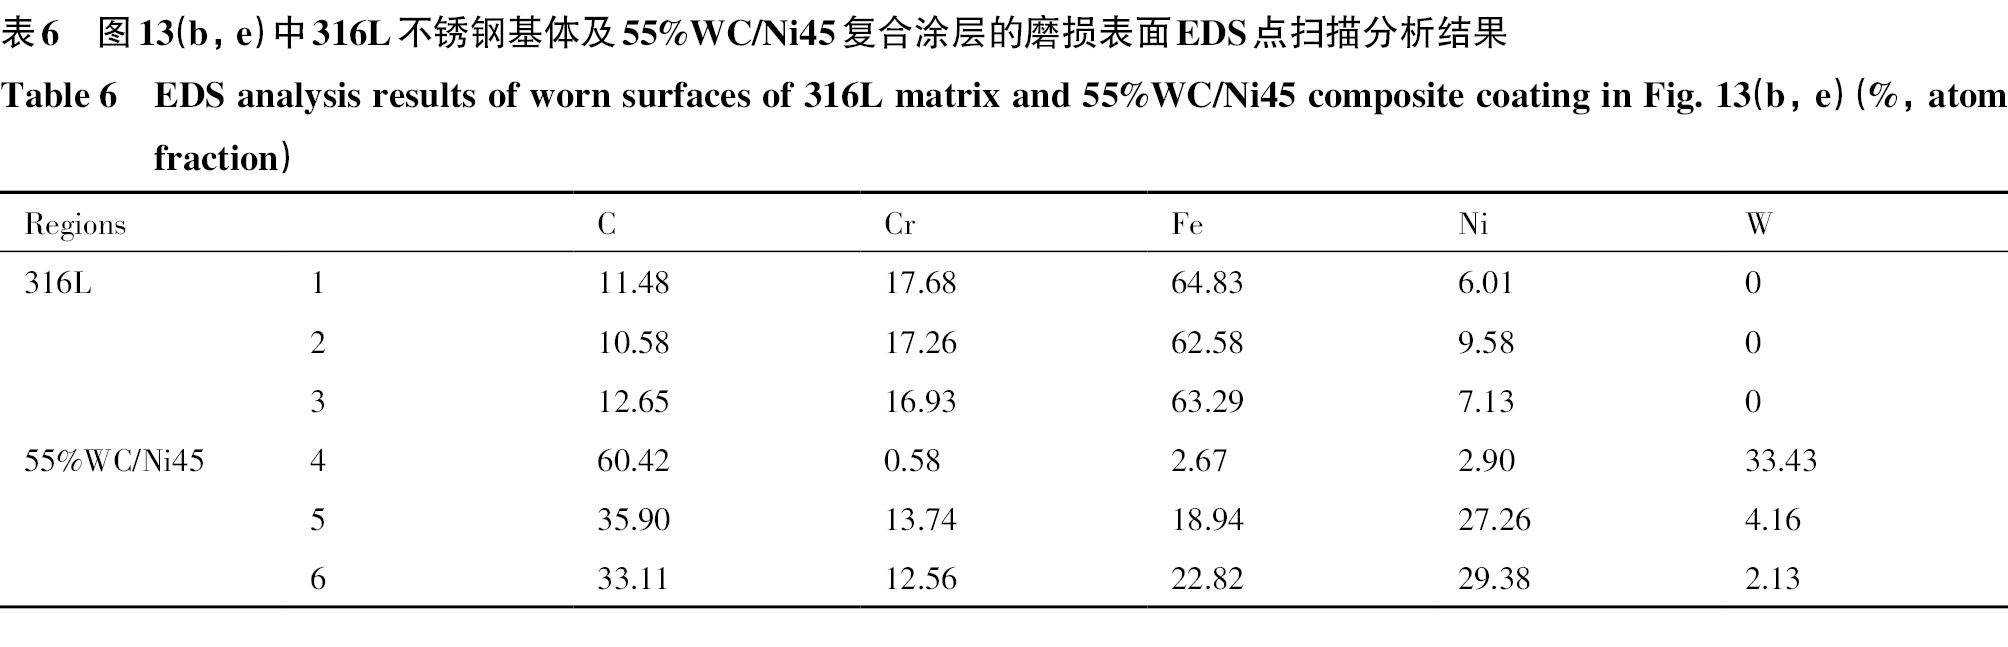
图13为316L不锈钢基体及55%WC/Ni45复合涂层的磨损表面形貌及磨损产物的SEM图像。从图13(a)可以看出,316L不锈钢基体表面存在较为明显的犁削痕迹以及不规则形状的凸起。在更高倍数下对磨损表面进行观察,并进行EDS点扫分析,其结果如表6所示。可见,316L不锈钢基体表面不规则形状的凸起主要由Fe,Cr和Ni元素组成,不含W元素,与犁沟位置处的元素组成一致,推测其成分主要为不锈钢。316L不锈钢基体硬度远低于WC硬质合金磨球且316L不锈钢基体塑韧性较好,因此在磨损过程中316L不锈钢基体被WC磨球挤压变形、切削掉落后形成大量自由磨屑,之后在垂直载荷的作用下不断碾压平整粘附在磨痕表面成为磨屑堆积层,即磨痕表面的不规则凸起。从图13(c)中可见磨屑堆积层表面还存在大量裂纹,这些裂纹在垂直载荷和摩擦力的共同作用下会进一步扩展,最终引起磨屑堆积层的脱落,导致对磨盘表面粗糙度增大,引起试样的摩擦系数变大。综上所述,316L不锈钢基体的磨损机制主要为磨粒磨损和粘着磨损。
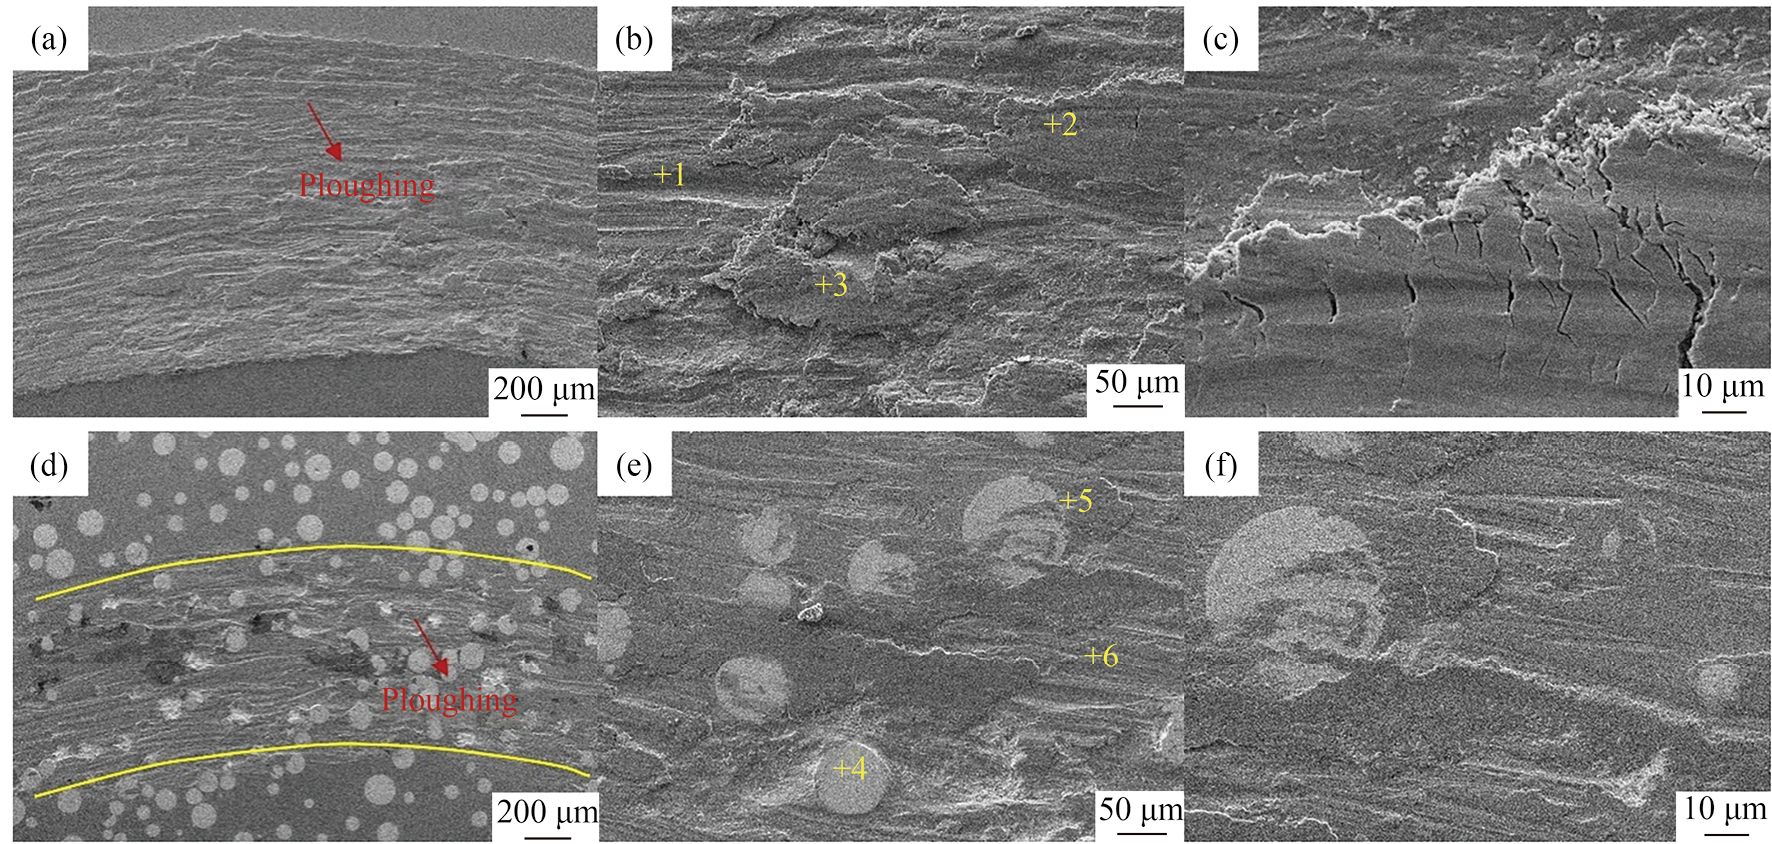
从图13(d)可以看出,55%WC/Ni45复合涂层磨痕更窄且表面犁沟和剥落都较少,表面更加光滑,这与得到的摩擦系数结果一致。由图13(e,f)的EDS点扫描结果可知,白亮色为WC颗粒,黑灰色犁沟与WC颗粒周围的黑灰色物质处含有大量的Cr,Fe和Ni元素,推测为Ni45组织。55%WC/Ni45复合涂层表面的WC颗粒几乎不发生塑性变形且无开裂,犁沟与磨损产物均分布于WC颗粒四周,由于局部摩擦接触应力过大,少量WC颗粒在磨损过程中出现破碎,但Ni45的有效支撑和固定可防止其脱落。以上结果说明,在磨损过程中硬度较低的Ni45被磨削,而高硬度的WC硬质颗粒则能很好地抵御磨削作用,提升了涂层整体的耐磨性。此外Ni45组织在固溶强化后的显微硬度远高于316L不锈钢基体,结合图12可知,WC磨球所产生的犁沟更浅,磨损量也更低。综上所述,55%WC/Ni45复合涂层的磨损机制主要为磨粒磨损。
总的来说,材料的耐磨性能与其硬度息息相关[28–29]。WC陶瓷颗粒在涂层内部起到了细化组织的作用且与Ni45金属相冶金结合良好,使得高陶瓷相含量55%WC/Ni45复合涂层的整体硬度与显微硬度均远高于316L不锈钢基体,此外WC颗粒在磨损过程中可有效阻碍对磨球的切削作用,同时对周边Ni45组织发挥较好的保护作用,以降低磨损损伤[30];Ni45与WC颗粒间结合良好,颗粒周边的Ni45金属相能够较好地固定和支撑硬质相,从而有效避免磨损过程中的硬质相脱落问题,有效地保护了基体,显著提升了55%WC/Ni45复合涂层的耐磨性能。
本文利用高速激光熔覆技术在316L不锈钢基板上成功制备了无宏观缺陷的55%WC/Ni45金属-陶瓷复合涂层,并对其显微组织、力学性能和摩擦磨损性能进行了研究,获得的主要结论如下:
1)55%WC/Ni45复合涂层主要由Ni基固溶体、WC、W2C和M23C6相组成。涂层中Ni45组织沿结合界面至涂层顶部逐渐由胞状晶、柱状晶向等轴状枝晶转变;WC陶瓷颗粒分布均匀,均发生不同程度的溶解-扩散,部分固溶进入Ni45组织中或在其周围析出形成了新的富W的碳化物,陶瓷相与金属相间形成了冶金过渡层,主要由点状、块状、类共晶的片层状和雪花状组织组成。
2)55%WC/Ni45复合涂层中陶瓷相和金属相的平均显微维氏硬度为HV0.2 2634.46和HV0.2 758.67;涂层平均维氏硬度为HV10 1151.10,为316L不锈钢基材的5倍;涂层的冶金结合良好,平均剪切强度为252.19 MPa。
3)55%WC/Ni45复合涂层的摩擦系数和体积磨损率显著低于316L不锈钢基体,316L不锈钢基体的磨损机制主要为粘着磨损和磨粒磨损,55%WC/Ni45复合涂层的磨损机制则主要是磨粒磨损;金属-陶瓷复合涂层的固溶强化、弥散强化和细晶强化等多种强化机制共同提升了涂层的整体硬度,这是涂层耐磨性能提升的主要原因;WC颗粒均匀分布在涂层中,起到了支撑涂层结构及抗磨的作用。
Klçay K,Buytoz S,Ulutan M. Microstructural and tribological properties of induction cladded NiCrBSi/WC composite coatings [J]. Surface and Coatings Technology,2020,397:125974.
Zhou S W,Xu T Y,Hu C,Wu H,Liu H,Ma X. A comparative study of tungsten carbide and carbon nanotubes reinforced Inconel625 composite coatings fabricated by laser cladding [J]. Optics & Laser Technology,2021,140:106967.
Hu Y J,Wang Z X,Pang M. Effect of WC content on laser cladding Ni-based coating on the surface of stainless steel [J]. Materials Today Communication,2022,31:103357.
Li M,Han B,Wang Y,Song L,Guo L. Investigation on laser cladding high-hardness nano-ceramic coating assisted by ultrasonic vibration processing [J]. Optics,2016,127(11):4596.
Gäumann M,Henry S,Cléton F,Wagnière J D,Kurz W. Epitaxial laser metal forming:analysis of microstructure formation [J]. Materials Science and Engineering:A,1999,271(1-2):232.
Savrai R A,Makarov A V. Soboleva N N,Malygina I Y,Osintseva A L. The behavior of gas powder laser clad NiCrBSi coatings under contact loading [J]. Journal of Materials Engineering and Performance,2016,25(3):1068.
Xuan H F,Wang Q Y,Bai S L,Liu Z D,Sun H G,Yan P C. A study on microstructure and flame erosion mechanism of a graded Ni-Cr-B-Si coating prepared by laser cladding [J]. Surface & Coatings Technology,2014,244:203.
Wang Q,Li Q,Zhang L,Chen D X,Jin H,Li J D,Ban C Y. Microstructure and properties of Ni-WC gradient composite coating prepared by laser cladding [J]. Ceramics International,2022,48(6):7905.
 顶部