目录图表
冶炼污酸是有色金属冶金行业生产中的主要污染物,其具有酸度高、重金属成分复杂、氟氯浓度高等特点[1]。传统的污酸处理方法一般是中和沉淀,这种方法不仅会产生大量固体危废,而且在中和反应的过程中,污酸中的稀酸资源也被中和,从而造成了极大的浪费[2],而膜蒸馏技术不但可以生产二次回用水资源,有望实现污酸的浓缩并资源化利用,还有利于后续重金属分离回收利用[3]。
膜蒸馏技术是传统蒸馏与膜分离技术相结合的一种分离技术,其原理是在蒸汽压差的推动下使得料液中挥发组分穿过膜孔,最终实现混合物分离和提纯的目的[4–6],其具有浓缩倍数高、能耗低(使用30~70 ℃的低品位热源)等特点[7–9]。目前膜蒸馏技术已在一定程度上应用于海水淡化、废水处理以及食品加工等领域[10–11],但是膜蒸馏技术仍存在产水效率较低及长期稳定运行时间短等问题[12]。
在各种膜蒸馏操作方式中,气隙膜蒸馏的方式对疏水膜的性能稳定性较为友好,其使疏水膜更易维持良好的疏水性,延长膜的使用寿命。在气隙膜蒸馏系统中,需要在膜的产水侧设置冷凝壁,过膜蒸汽在冷凝壁表面冷凝从而得到产水。李伟[13]研究了冷凝管材质对膜通量的影响,发现使用不锈钢管相比有机管在整个运行范围内膜蒸馏系统膜通量平均升高了56%,同时也发现了不锈钢冷凝管表面局部出现呈蜂窝状的腐蚀坑群。这种现象不仅使得膜蒸馏系统不能连续稳定的进行,且会造成膜通量下降,这是因为膜蒸馏系统浓缩污酸过程中的产水一般会呈现弱酸性(pH在2左右),所以会使得金属冷凝管在使用过程中受到酸的腐蚀作用。
鉴于不锈钢作为冷凝壁具有成本低、导热好、产水效率高以及耐酸性能差的特点,本文选用一种有机防腐涂料,涂覆于不锈钢冷凝管表面,对比研究了不锈钢冷凝管有涂层和无涂层情况下耐腐蚀性能,同时,探究了冷凝表面涂层对膜蒸馏系统性能的影响。
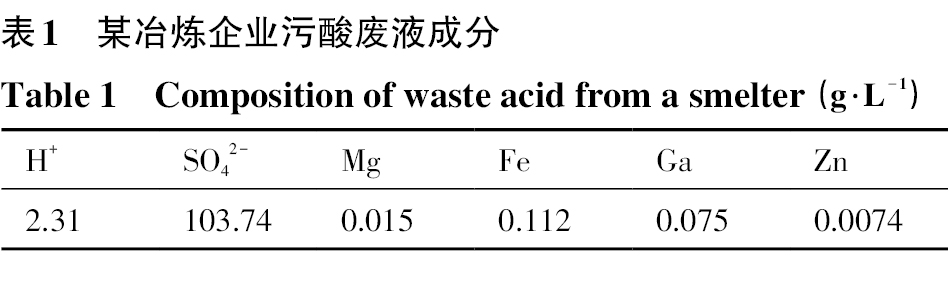
聚四氟乙烯(PTFE)管式膜,由湖州森诺环境科技有限公司提供,管式膜外径为22 mm,内径为21.6 mm,孔隙率为47.67%,平均孔径为0.105 μm,接触角为122.3°;管式膜组件由实验室自制,长为500 mm,外径为34 mm。304不锈钢管管径为16 mm和18 mm,对应的壁厚分别为2.5 mm和2 mm;有机防腐涂料(含高分子聚合树脂、纳米铬粉、氮化硼等);污酸,来自某冶炼企业,具体参数如表1所示。
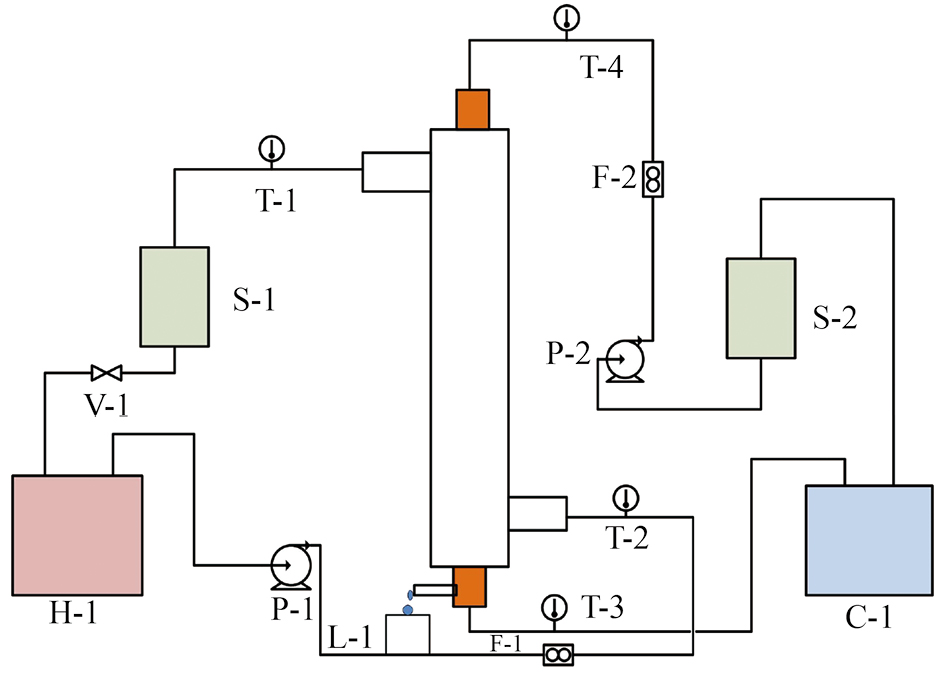
本研究所用膜蒸馏系统装置为自行搭建,整个系统结构如图1所示[14],其中L-1表示产水收集器、V-1表示闸阀、H-1表示热水浴、C-1表示冷水浴、T-1/2/3/4表示数显测温仪、P-1/2表示磁力驱动泵、S-1/2表示水槽、F-1/2表示液体流量计。
整个膜蒸馏系统主要由3部分组成:热溶液循环系统、冷却水循环系统以及膜组件。热溶液循环系统的流程如下:待浓缩料液从水槽S-1首先经过热水浴H-1进行加热,然后在磁力泵的作用下流经液体流量计和数显测温仪进入管式膜热侧,在膜两侧蒸汽压差的驱动下,水分子透过膜孔到达冷凝管表面冷凝液化流入收集器L-1中进行收集,其余料液流经数显测温仪T-1,进行再次循环;冷却水循环系统与热溶液循环系统类似,其中冷却水在冷水浴C-1中进行冷却。
(1)基体前处理:将不锈钢管及不锈钢片试样表面用砂纸打磨以及喷砂处理去除表面的油污、残锈、异物等。
(2)混合:将涂料主剂以及固化剂按照质量比为2∶1混合,搅拌均匀,将混合好的涂料熟化20 min后,用180~300 μm筛网过滤,并倒入另一容器备用。
(3)涂装:将混合好的涂料均匀刷涂在洁净的不锈钢管表面以及不锈钢片试样表面,待自然晾干后,再次刷涂一遍,后晾干备用,涂层厚度约为129 μm。
(1)水通量测定:单位时间内(1 h)产水收集器L-1中的产水体积(L)并转化为膜通量(L·m−2·h−1);
(2)接触角:采用接触角测量仪(OCA 15EC,德国)测定涂覆有机防腐涂料前后的冷凝表面纯水接触角大小,在测试前预先用去离子水清洗表面,测量仪探针向膜表面快速滴一滴蒸馏水,待水滴接触到膜表面润湿后形状基本保持不变时,记录画面,通过测量仪计算出水滴外切线与改性膜表面之间的夹角,为提高测试结果的准确性,实验在同一表面上取多个位置进行测量取平均值;
(3)表面形貌分析:采用扫描电镜(SEM,FEI Quant 250,JSM-6510,日本)进行样品表面形貌分析;
(4)常规离子浓度测定:采用电感耦合等离子体发射光谱仪(ICP-OES,700 series,Agilent technology)进行检测。
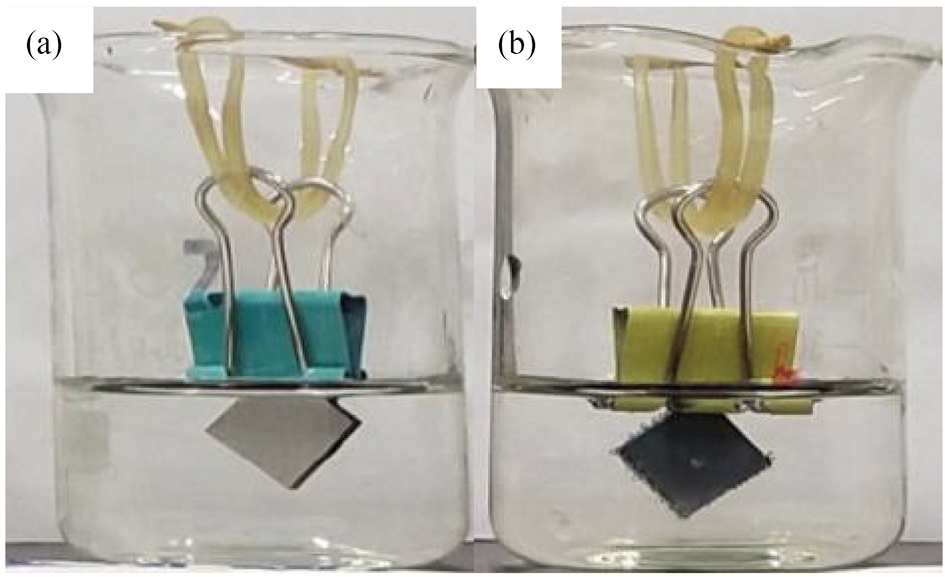
通过在冷凝管表面涂覆防腐涂层的方法对比研究不锈钢冷凝管在有涂层和无涂层情况下的耐腐蚀性能。将有涂层的不锈钢试样(10 mm×10 mm)和无涂层的不锈钢试样(10 mm×10 mm)用无水乙醇清洗干净,吹干后,分别在20 ml的污酸废水中浸泡24和140 h,污酸浸泡过程实物图如图2所示。
有涂层和无涂层不锈钢试样分别在污酸废水中浸泡24和140 h后,通过SEM观察浸泡前后试样表面形貌变化,结果如图3所示。可以发现不锈钢试样在未浸泡前除了有部分加工运输过程中产生的划痕外,表面较为平整光滑;在污酸废水中浸泡24 h后,不锈钢表面的划痕消失,且表面凹凸不平,有明显的腐蚀痕;浸泡140 h后,试样表面出现严重腐蚀,腐蚀产物脱落,形成明显的腐蚀坑群,而有涂层的不锈钢试样表面在浸泡前、浸泡24 h后以及浸泡140 h后,其表面无明显腐蚀,依旧均匀平整。
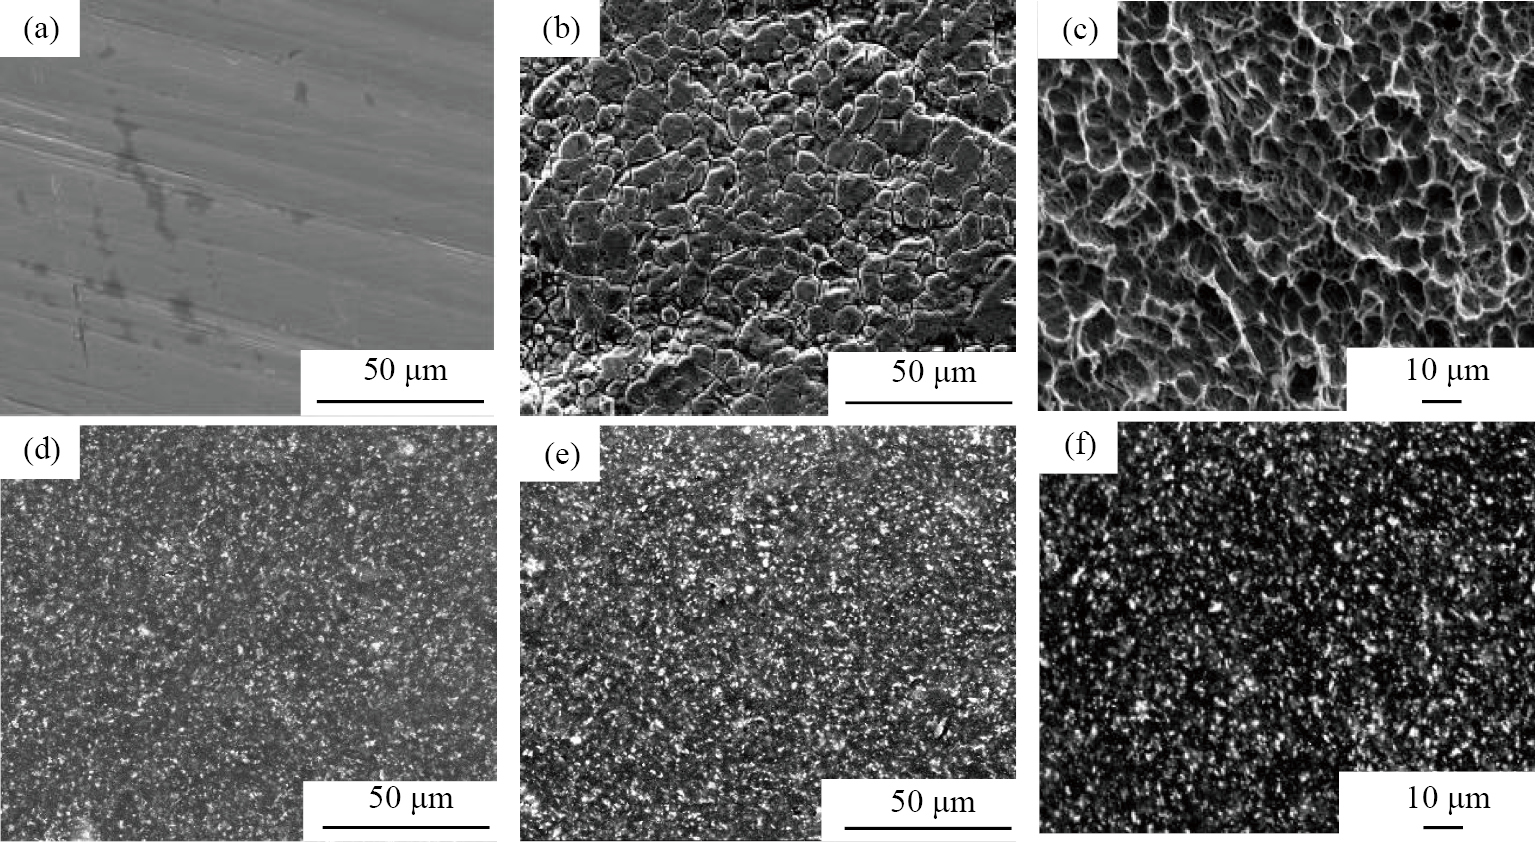
通过上述研究结果可知,在不锈钢表面涂覆防腐涂层对不锈钢基体具有良好的保护作用,可以有效的减缓不锈钢冷凝壁表面的腐蚀,因此在使用气隙式膜蒸馏系统浓缩污酸过程中,为了膜蒸馏系统的持续稳定运行,应考虑在冷凝壁表面涂覆防腐涂料,从而减缓其表面腐蚀。
在不锈钢冷凝壁表面涂覆有机防腐涂料可以提高冷凝壁的耐腐蚀性,从而使得膜蒸馏系统浓缩污酸连续运行的稳定性增加,但膜通量是用以评价膜蒸馏系统运行性能好坏的主要指标,因此,探究冷凝壁表面涂层对膜蒸馏系统通量及产水的影响至关重要。
膜蒸馏系统运行实验条件为:热侧流量(F-1)为2 L·min−1,冷却水进口温度(T-4)为20 ℃,冷侧流量(F-2)为3 L· min−1。
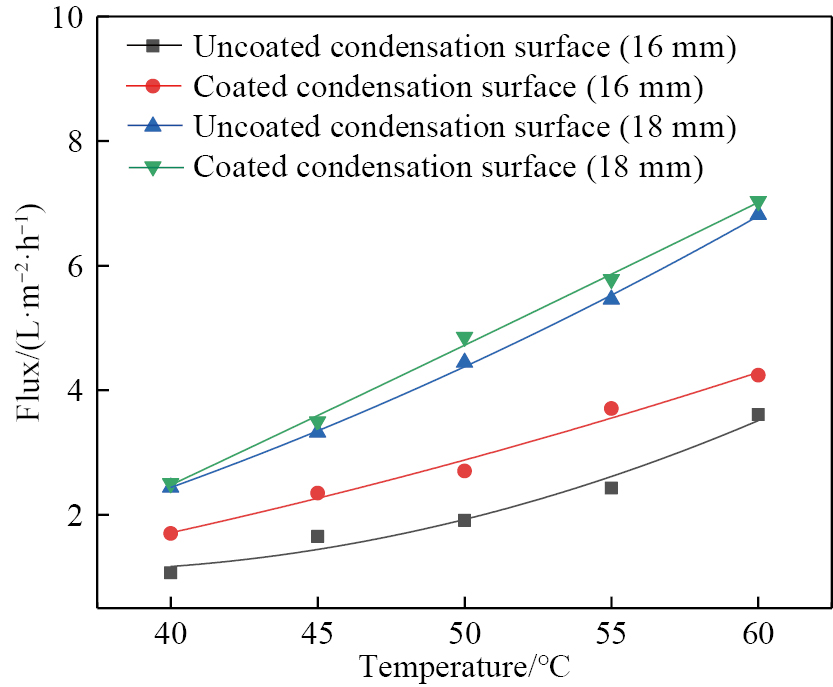
为了排除其他因素对膜蒸馏系统膜通量的影响,首先以去离子水为料液研究冷凝表面涂层对水通量的影响。图4是分别使用外径为16 mm(壁厚2.5 mm)和18 mm(壁厚2 mm)的不锈钢管以及表面涂覆有机防腐涂层的不锈钢管作为冷凝管,不同热侧进水温度下膜蒸馏系统水通量的变化。可知:膜蒸馏系统中使用有涂层或无涂层的冷凝管,水通量都随着热侧进水温度的升高而增大,这是因为当冷侧温度保持恒定时,根据Antoine方程,热侧进料和冷侧进料的温度差(ΔT)越大,则跨膜的蒸汽压差越大[15],因此气隙式膜蒸馏系统的传质驱动力相应增加,使得水通量增大,可知温度对膜蒸馏系统的水通量的影响较大。此外,采用18 mm外径冷凝管的膜蒸馏通量明显高于使用16 mm冷凝管,这是因为在膜面积相同的情况下,使用18 mm的冷凝管冷凝面积增大、气隙层宽度减小、冷凝壁厚度减小,因此其具备更高的冷凝效率,通量更高。从图4中还发现,冷凝壁有涂层相比无涂层其膜通量更高,在热侧进水温度为60 ℃时,使用外径为16 mm的有涂层冷凝管的膜蒸馏系统相比使用无涂层冷凝管的膜蒸馏系统水通量升高了13.56%,使用外径为18 mm的有涂层冷凝管的膜蒸馏系统相比使用无涂层冷凝管的膜蒸馏系统水通量升高了9.23%。由此可见,不锈钢表面涂覆有机防腐涂层非但未造成膜蒸馏产水通量下降,还对产水传质过程产生了正向的影响。
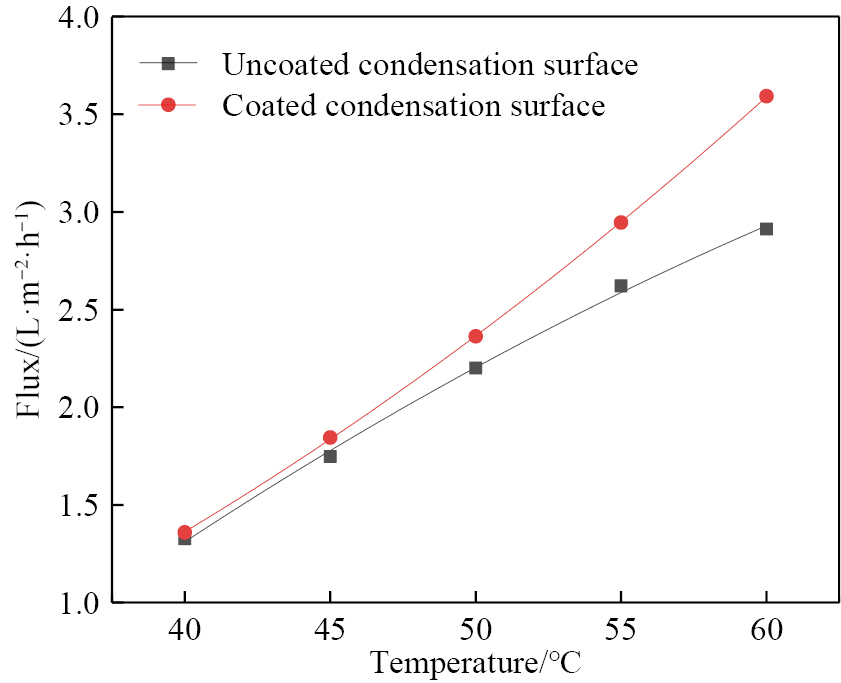
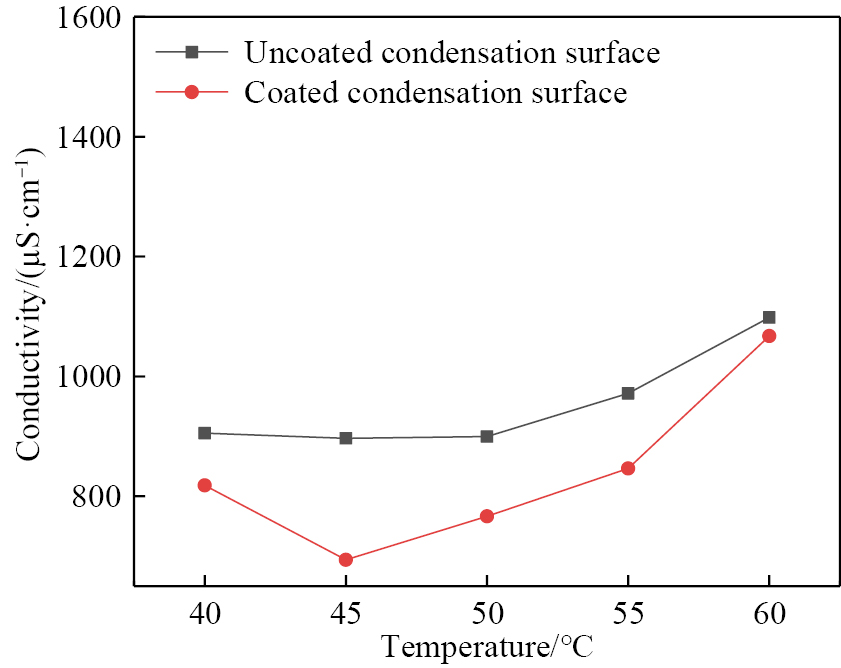
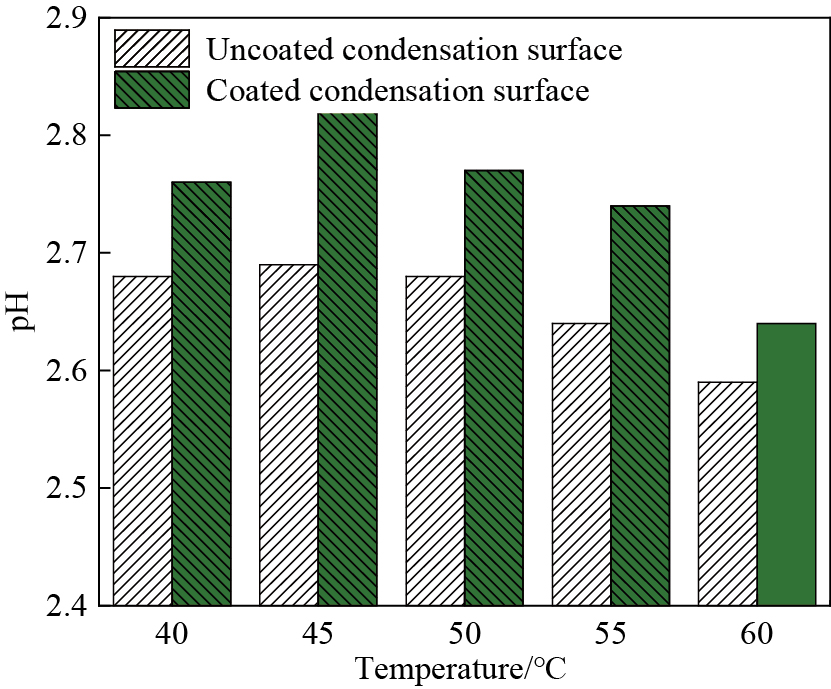
进一步,以污酸为料液研究有机防腐涂层对系统膜通量及产水的影响。采用水通量较大,外径为18 mm、壁厚为2 mm的不锈钢管以及表面涂覆有机防腐涂层的不锈钢管作为冷凝管,考察不同热侧进水温度下膜通量、产水电导率及产水pH的变化,结果如图5~7所示。由图5可知,冷凝表面有涂层相比无涂层时膜蒸馏系统膜通量增大,且两者间的膜通量差值随着温度的升高而更大,在热侧进水温度为60 ℃时,膜通量差值最大,有涂层相比无涂层时升高了23.33%,进一步证明了冷凝管表面涂层可以增强膜蒸馏系统的传质效果。从图6和图7中可以看到,在实验研究的温度范围内冷凝管表面有涂层相对于冷凝管表面无涂层时,产水电导率较低且pH较高,分析其原因认为是当冷凝表面有涂层时,膜蒸馏系统的水通量大,在同一时间段内通过膜孔的纯水分子较多,因此导致冷凝产水的电导率相对较低,pH相对较高。
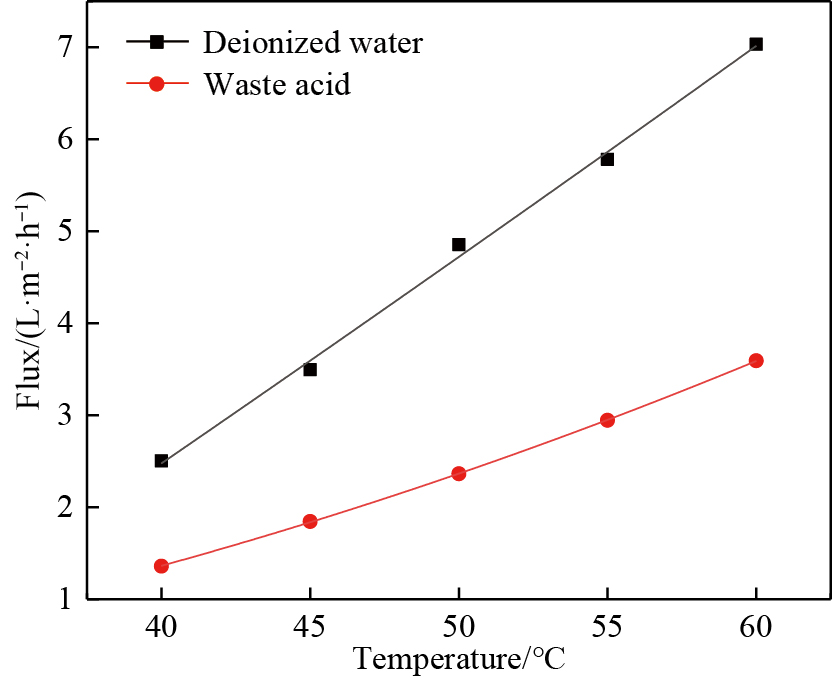
同时为了更直观的对比研究涂覆涂层后料液对膜蒸馏系统通量的影响,分别以去离子水、污酸为料液,使用外径为18 mm,壁厚为2 mm表面涂覆有机防腐涂层的不锈钢管作为冷凝管对比研究膜蒸馏系统的膜通量随温度的变化,结果如图8所示。可知,以污酸为料液时,膜蒸馏系统的膜通量整体降低,且随着温度升高,两者间膜通量差距变大,其中热侧进水温度为40 ℃时,差距最小为1.143 L·m−2·h−1,热侧进水温度为60 ℃时,差距最大为3.441 L·m−2·h−1,这主要是浓差极化作用造成的[16]。所谓浓差极化,是指在污酸浓缩过程中,污酸中的溶剂在压力驱动下透过膜,而溶质被截留,于是在膜与本体溶液界面区域浓度越来越高,也就产生了浓差极化。浓差极化现象一方面造成膜表面水的蒸气压下降,另一方面又容易导致膜表面产生结晶污染层,从而导致使用污酸为料液相对于使用去离子水膜通量下降。
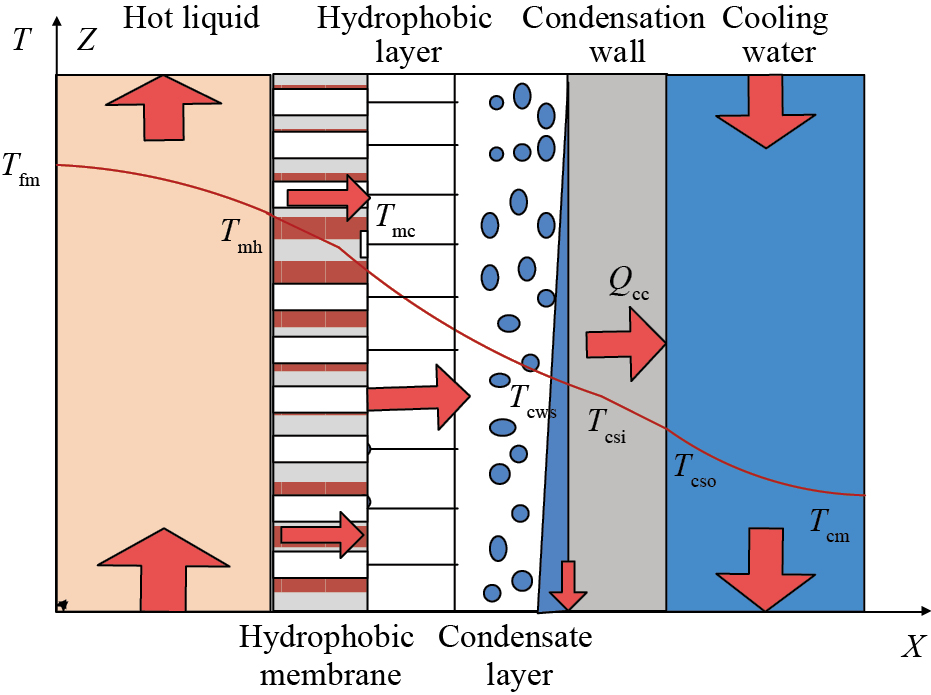
气隙式膜蒸馏是用冷凝壁将疏水膜与冷却水分隔,从而获得产水的一种膜蒸馏技术。在垂直于料液的传输方向分别涉及料液、疏水膜、疏水层、冷凝液层、冷凝壁层、冷却水6个区域,图9是气隙式膜蒸馏传输过程示意图,其中Tfm为料液温度,Tmh为疏水膜热侧壁面温度,Tmc为疏水膜冷侧壁面温度,Tcws为冷凝液温度,Tcsi为冷凝壁外表面温度,Tcso为冷凝壁内表面温度,T cm为冷却水温度,Qcc为单位时间内通过冷凝壁的导热量。
探究冷凝壁表面涂层对膜蒸馏系统水通量的影响时,只有冷凝壁表面发生改变,因此只对冷凝表面冷凝机制进行分析。
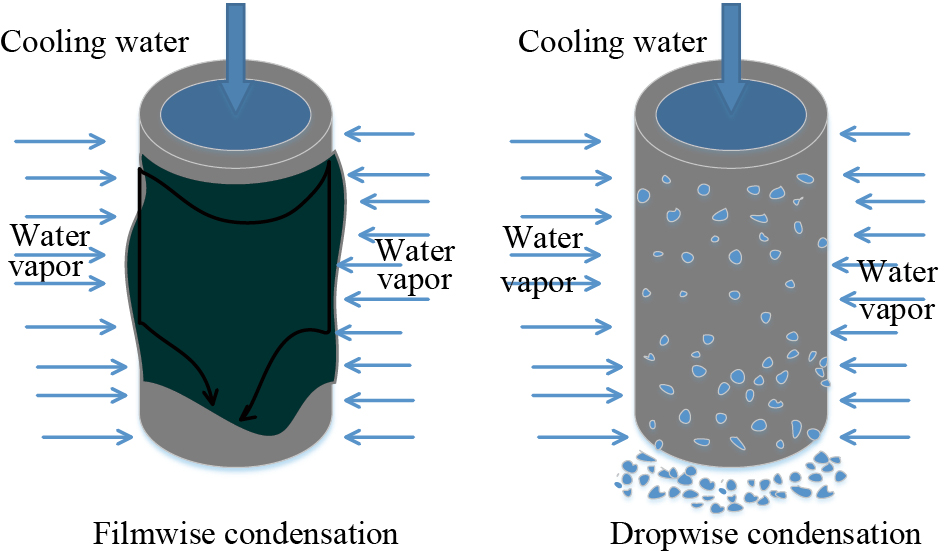
水蒸气穿过疏水膜到达冷凝表面时主要有两种不同形式的冷凝形态,分别为膜状冷凝和滴状冷凝。如图10所示,当冷凝液滴可以很好的浸润冷凝壁面时,它就会在壁面上铺展成一层液膜,这种冷凝模式称为膜状冷凝,而当冷凝液不能很好的浸润壁面时,冷凝的液体就会在传热面上形成小液珠,称为滴状冷凝。无论是哪种冷凝的模式,冷凝形成的液体都是构成蒸气和传热面之间热量交换的热阻载体。
膜状冷凝相当于冷凝壁表面包裹了一层水膜,而水的热导率值在20 ℃时为0.599 W·m−1·K−1,要明显小于大部分金属冷凝壁(如不锈钢冷凝壁是17 W·m−1·K−1),因此水膜的存在势必会影响冷凝壁的冷凝效率。滴状冷凝时产生的液滴直径一般很小,空出的冷凝面就可以与水蒸气直接接触,使冷凝壁的冷凝效率得到有效维持;另外,在竖直的传热表面上,长大后的冷凝液滴受到重力作用会向下滑落,这会导致其沿途的其他液滴被带走,所以滴状冷凝的传热效率通常比膜状冷凝的传热效率大很多,从而其冷凝效率会增强,这也意味着滴状冷凝对气隙膜蒸馏过程更加有利。
滴状冷凝的实现方法主要有3种[17]:1)在冷凝表面镀贵金属,这种方法可以使蒸汽获得良好的滴状冷凝效果,但这种方法成本较高。2)添加有机促进剂,间歇或连续的向蒸汽中添加有机促进剂,可以极大延长滴状冷凝的时间,但是这种方法存在对蒸汽及冷凝液的污染问题,并且对冷凝表面也会产生污损和腐蚀。3)降低冷凝表面的表面能。蒸汽在固体表面上形成滴状冷凝的必要条件是该表面有较低的表面能[18]。表面能较高,疏水性差,就难以形成滴状冷凝。因此,降低冷凝壁表面的自由能,增强疏水性,有利于实现滴状冷凝。
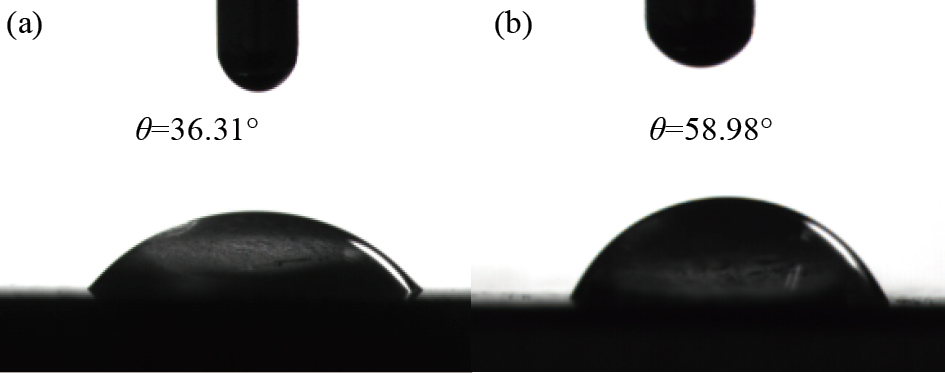
有机材料一般具有较低的表面自由能,而接触角是表征材料表面疏水性的重要参数,马学虎等[19]认为接触角(θ)是产生滴状冷凝形式的关键,因此,本研究采用接触角测量仪测量涂覆有机防腐涂料前后的冷凝表面接触角,如图11所示。可知,有涂层的冷凝壁表面的接触角相对于无涂层冷凝壁表面升高了22.67°,升高了62.4%,可见有机涂层提高了冷凝壁表面的疏水性,使得表面能降低,从而使得滴状冷凝的形式更有可能发生。虽然有机涂层会造成整体热导系数下降,但当有机涂层的厚度低于一个限值,滴状冷凝的正向作用就会高于热导系数的负向作用,从而使得实际传热效率增大,冷凝效率增强,此时过膜水蒸气更容易得到冷凝,使得膜蒸馏过程冷凝侧水的蒸气压更易维持在较低的数值,即热侧和冷凝侧的蒸气压差维持在较高的状态,从而膜蒸馏系统的产水传质过程得到强化,水通量提高。
本文首先在气隙式膜蒸馏系统的不锈钢冷凝壁表面涂覆有机防腐涂层,然后探究其耐腐蚀性能,以及在膜蒸馏应用过程中,冷凝表面有机防腐涂层对膜蒸馏系统性能的影响,并对其影响机制进行了分析,得到如下结论:
1)采用污酸浸泡的方式验证了有机防腐涂层可以有效减缓冷凝表面的腐蚀,在污酸中分别浸泡24和140 h后,无涂层的不锈钢表面疏松,且出现明显的腐蚀坑群,而有涂层的不锈钢试样表面无明显变化。
2)在不锈钢冷凝管表面涂覆一定厚度的有机防腐涂层能够增强膜蒸馏系统的传质效果,使得膜蒸馏系统的水通量增大。采用外径为18 mm不锈钢冷凝管的膜蒸馏系统浓缩污酸,进水温度为60 ℃时,冷凝表面有涂层相对于无涂层时膜通量增大了11.68%。
3)对冷凝壁表面冷凝机制分析,证实有涂层的不锈钢冷凝壁表面接触角更大,疏水性更好,因此冷凝表面水蒸气产生滴状冷凝形式的的可能性更大,这对于提高膜蒸馏系统的产水效率是有利的。
证实了有机防腐涂层的存在不但有利于提升不锈钢冷凝管的防腐性能,还有助于提高膜蒸馏的产水效率,对于推动膜蒸馏在冶炼污酸领域的应用具有重要意义。
El-Bourawi M S,Ding Z,Ma R,Khayet M. A framework for better understanding membrane distillation separation process [J]. Journal of Membrane Science,2006,285(1):4.
Wang P,Chung T S. Recent advances in membrane distillation processes:membrane development,configuration design and application exploring [J]. Journal of Membrane Science,2015,474:39.
Xiao J L,Ying J Q,Rong L L,Yan P Z,Kun Y. Study on concentration of aqueous sulfuric acid solution by multiple-effect membrane distillation [J]. Desalination,2012,307:34.
Feng X,Wu P,Jiang L Y. Titanium white waste acid concentration by DCMD:wetting,crystallization,and fouling [J]. Desalination,2018,440:161.
Kim H W,Yun T,Hong S,Lee S,Jeong S. Retardation of wetting for membrane distillation by adjusting major components of seawater [J]. Water Research,2020,175.
Drioli E,Ali A,Macedonio F. Membrane distillation:Recent developments and perspectives [J]. Desalination,2015,356:56.
Ahmed F E,Hilal N,Hashaikeh R. Electrically conductive membranes for in situ fouling detection in membrane distillation using impedance spectroscopy [J]. Journal of Membrane Science,2018,556:66.
Liu Z,Gao Q,Lu X,Zhao L,Wu S,Ma Z,Zhang H. Study on the performance of double-pipe air gap membrane distillation module [J]. Desalination: The International Journal on the Science and Technology of Desalting and Water Purification, 2016,396:48.
Kim H,Nam Y. Condensation behaviors and resulting heat transfer performance of nano-engineered copper surfaces [J]. International Journal of Heat and Mass Transfer,2016,93:286.
 顶部