目录图表
在制备高性能铜基复合材料上,颗粒弥散强化(DS)是一种非常有效的手段[1–3]。而WC作为一种高硬度耐高温陶瓷,与其他增强相颗粒(如Al2O3[4–6],Y2O3[7–9],TiC[10–12],TiB2[13–14]等)相比,除了热稳定性优良外,最大优势在于其导电性良好[15]。然而,WC强化铜基复合材料往往难以兼顾高强高导和优良的导热性能。WC占比高(≥10%)的WC/Cu复合材料存在电导率不佳的现象[16–17],低WC含量(2%~10%)的WC/Cu很难获得高密度的烧结试样[18–19],此外,对于少量WC(≤ 2%)强化铜基材料的制备工艺及性能的研究鲜有提及。
本文以少量WC颗粒作为第二相,通过机械球磨与真空热压烧结工艺的结合来实现铜基体的第二相强化,再经过热轧工艺实现复合材料的形变强化制备了DS铜基复合材料。此外,研究了不同烧结温度对复合材料微观结构、相对密度、电导率、导热系数、硬度的影响。简要分析了奥罗万(Orowan)机制下的位错塞积效应强化铜基复合材料的机制。
实验原料采用工业电镀铜粉(纯度99.99%)和商业超细WC粉(纯度99.99%)。首先,制备混合均匀的WC/Cu复合粉。具体操作流程为:准备两个球磨罐和一定量磨球(均为氧化锆材质),编号A和B,A罐中按照Cu粉和WC粉质量比为99∶1配置1%WC/Cu复合粉,B罐按照Cu粉和WC粉质量比为98∶2配置2%WC/Cu复合粉,其中磨球与复合粉的重量比约为5∶1。将A和B球磨罐对称放置在全方位行星球磨机(QXAM-20-CM)中加酒精湿磨搅拌12 h,横向转速为100 r·min−1,纵向转速为5 r·min−1。球磨前,罐内填充高纯氩气,球磨完毕后,将混合后的红棕色料浆在100 ℃下干燥10 h后过筛。然后将过筛后的复合粉在石英管式炉(TL1200-1200-1)中400 ℃氢气退火1 h以消除氧化。接着,在小于1.33322 Pa的真空条件下,通过真空热压炉(BR-22RY)将复合粉装入石墨模具热压烧结成圆柱形块状试样。具体烧结参数为:初始压强为20 MPa,升温800 ℃后,压强加大至50 MPa,升温速率为20~30 ℃·min−1,分别在烧结温度975,1000,1025和1050 ℃下保温60 min。最后,将热压烧结块体放入箱式炉700 ℃加热30 min后,在热轧机上进行热轧。
将热压烧结后的WC/Cu复合块体通过线切割加工成一定尺寸的试样,然后用不同目数的SiC砂纸加以打磨、机械磨抛机(MoPao@1B)上抛光,使试样表面呈镜面,便于之后的组织形貌观察和性能检测。使用X射线衍射(XRD,Bruker D8 Focus)对球磨粉末以及热压烧结块体进行物相分析检测; 采用场发射扫描电镜(SEM,FEI Quanta 200F)观察原料、复合粉末和块体试样的微观形貌,分析强化相WC粒子大小及分布形态,此外标准拉伸件拉伸后的断面形貌也是通过其观察分析; 使用透射电子显微镜(TEM,FEI Talos F200X)对试样进行明场或暗场组织形貌观察、物相结构分析。致密度通过阿基米德排水法及专门的天平仪器测量得出; 采用涡流电导仪(7501A)对试样的电导率进行测试; 然后使用维氏硬度计(HVST-1000SZ)在施加0.9807 N载荷、保压15 s下测量试样硬度。每个试样测量5次,取测试的平均值作为电导率和硬度值; 采用激光导热仪测量试样在常温下(30 ℃)的热扩散系数并计算得出导热系数。试样的抗拉强度测试是在万能试验机(E45.105)上进行,横梁移动速度为0.5 mm·min−1,取5次拉伸数据的平均值。
图1(a,b)分别为超细WC粉和电镀Cu粉的SEM原料形貌图像。可以看出,WC粉末颗粒呈不规则等轴晶状,其平均粒径为200~400 nm; 电镀Cu粉颗粒则貌似树枝状,树枝主干由大小不一的等轴状铜微粒组成,其平均尺寸为50~70 μm。图1(c,d)分别为球磨12 h后的1%WC/Cu和2%WC/Cu复合粉末SEM形貌图像。可以看出,球磨12 h后,WC粉末颗粒几乎没有独立零散地分布,而是相对均匀地分散在铜粉颗粒上。同时,Cu粉颗粒的尺寸有所减小,形状由树枝状转为扁平状,表面趋于光滑。
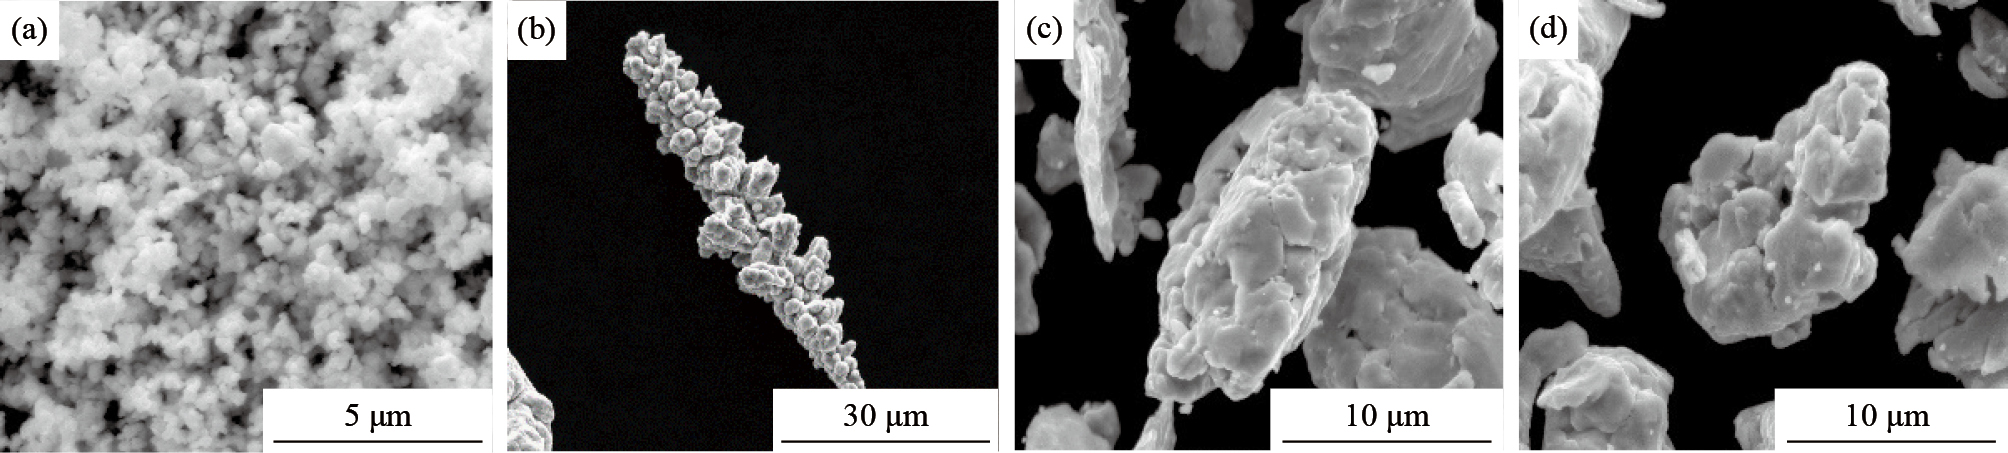
事实上,在球磨过程中,粉末与粉末之间、粉末与磨球、球罐壁之间发生着剧烈碰撞。由于Cu颗粒相对较软且延展性好,在磨球的高速冲击挤压下,树枝状主干不断发生着加工硬化,进而断裂破碎、扁平化,主干上的细小等轴Cu晶则在不断挤压中发生焊合而致使表面光滑。这种Cu颗粒间的断裂与焊合在整个球磨阶段不断重复,且随着球磨时间的延长逐渐趋于某种平衡,宏观上表现为Cu晶粒整体扁平化、尺寸减小且表面趋于平滑。而少量的WC粉末颗粒则因高强度和高硬度特性不断嵌入较软的Cu基体上,并随着球磨的进行越来越均匀地弥散分布于铜颗粒表面。综上所述,经过12 h的球磨,增强体在复合粉末中的均匀混合得以较好实现。
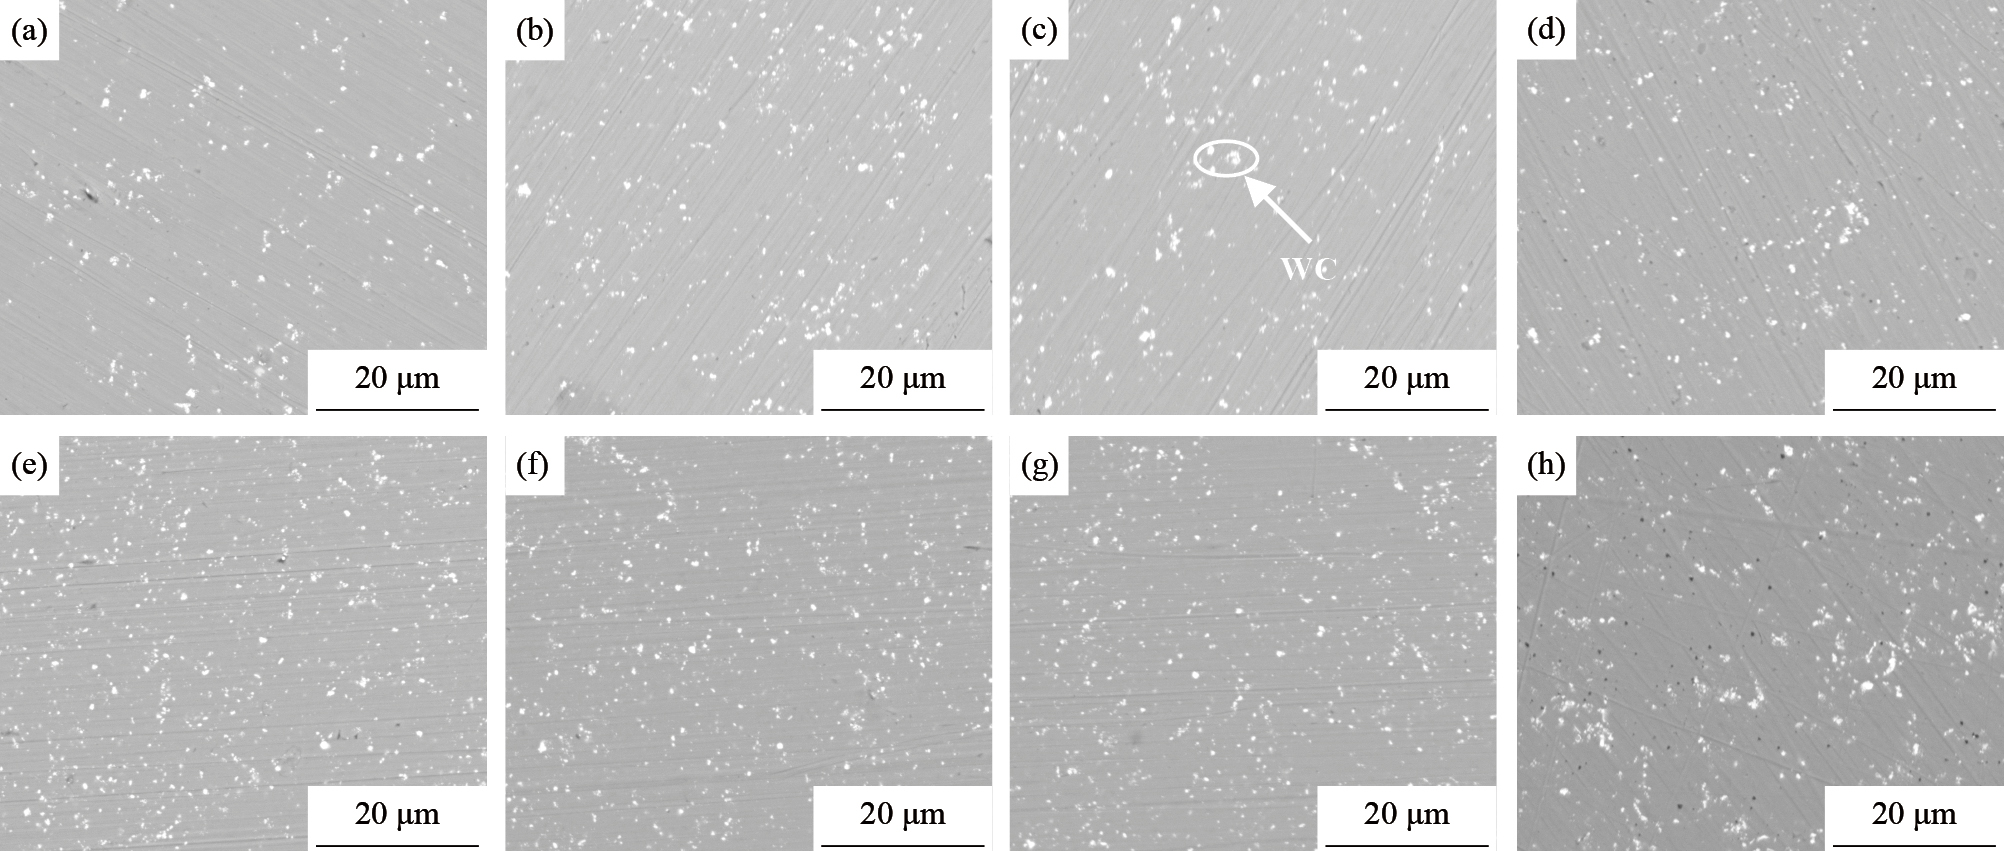
图2为不同烧结温度下1%WC/Cu和2%WC/Cu复合材料块体的SEM微观形貌图像。可以看出,1%WC/Cu和2%WC/Cu复合材料烧结块体的显微组织由强化相WC颗粒(白色颗粒)和基体凝固组织(Cu,灰色基体)组成。WC颗粒弥散分布均匀,且均匀性并不随烧结温度的升高而发生明显改变。事实上,包嵌着WC颗粒的铜颗粒在热压烧结作用下由原始点或面接触逐渐彼此粘结,形成原子层面上的晶体结合变成铜基体。由于烧结温度较低,远远低于WC的熔点,甚至低于Cu的熔点,Cu基体基本不发生液相熔融或流动变形,所以,烧结后WC颗粒在Cu基体上的分布很大程度上仍然取决于球磨后WC颗粒在Cu颗粒上的分布。
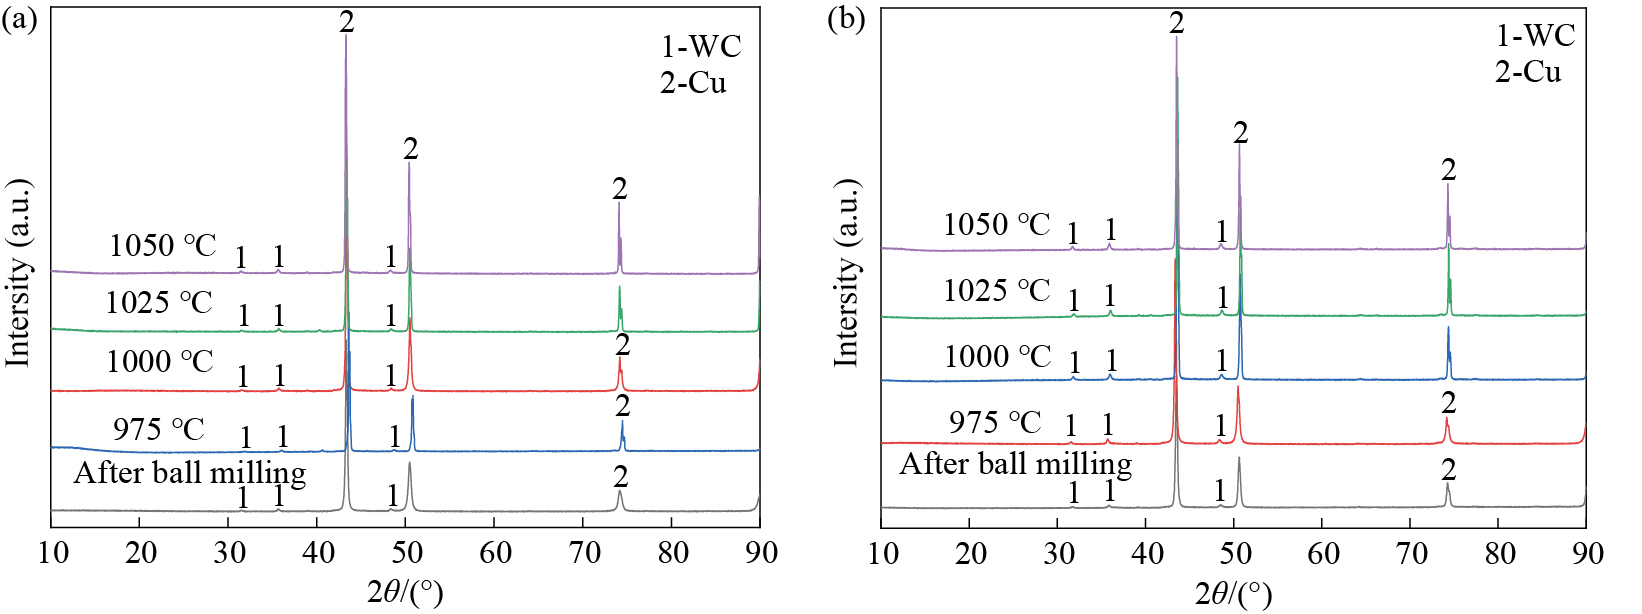
图3为在不同的热压烧结温度下制备了1%WC/Cu和2%WC/Cu复合材料试样的XRD图谱。结果表明:不管是球磨复合粉末还是烧结块体,都只存在Cu峰和WC峰,即在整个工艺过程中,1%WC/Cu和2%WC/Cu复合材料始终由WC相和Cu相组成,且复合相不随烧结温度的升高而发生相变。
1050 ℃热压烧结制备的1%WC/Cu复合材料的TEM形貌图像和元素分析分析结果如图4所示。由图4(a)的明场像可见,黑色不规则颗粒为WC颗粒,嵌入在灰白色的铜基体中,基本无生长和团聚现象,且WC与Cu基体界面清晰,WC颗粒旁弥散分布着的黑色条纹为位错条纹。实际上,在热压烧结过程中,热压烧结温度的逐渐升高导致铜基体逐渐变软,而变软的铜基体不断承受着恒定的压力、热应力、模具壁的抵抗力而发生宏观上的变形,而WC作为硬质相,对变形具有钉扎和阻碍效应,表现在复合材料微观形貌上就是一条条位错条纹围绕着WC颗粒不断地生成。图4(c~e)为Cu,C和W的元素能谱分布图,显然可以看出W和C元素分布位置相对统一,一定程度上镶嵌在满分布的Cu基体元素中
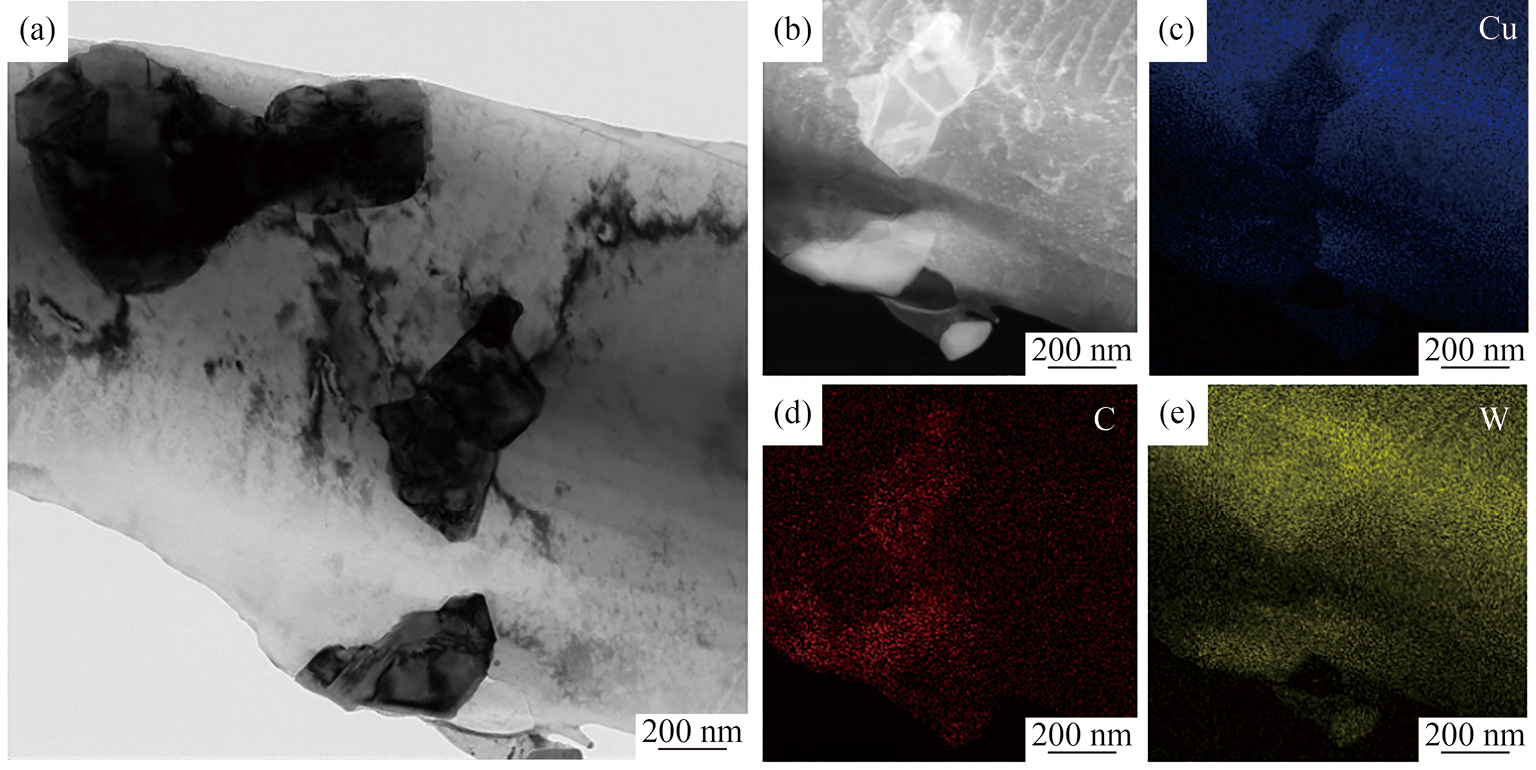
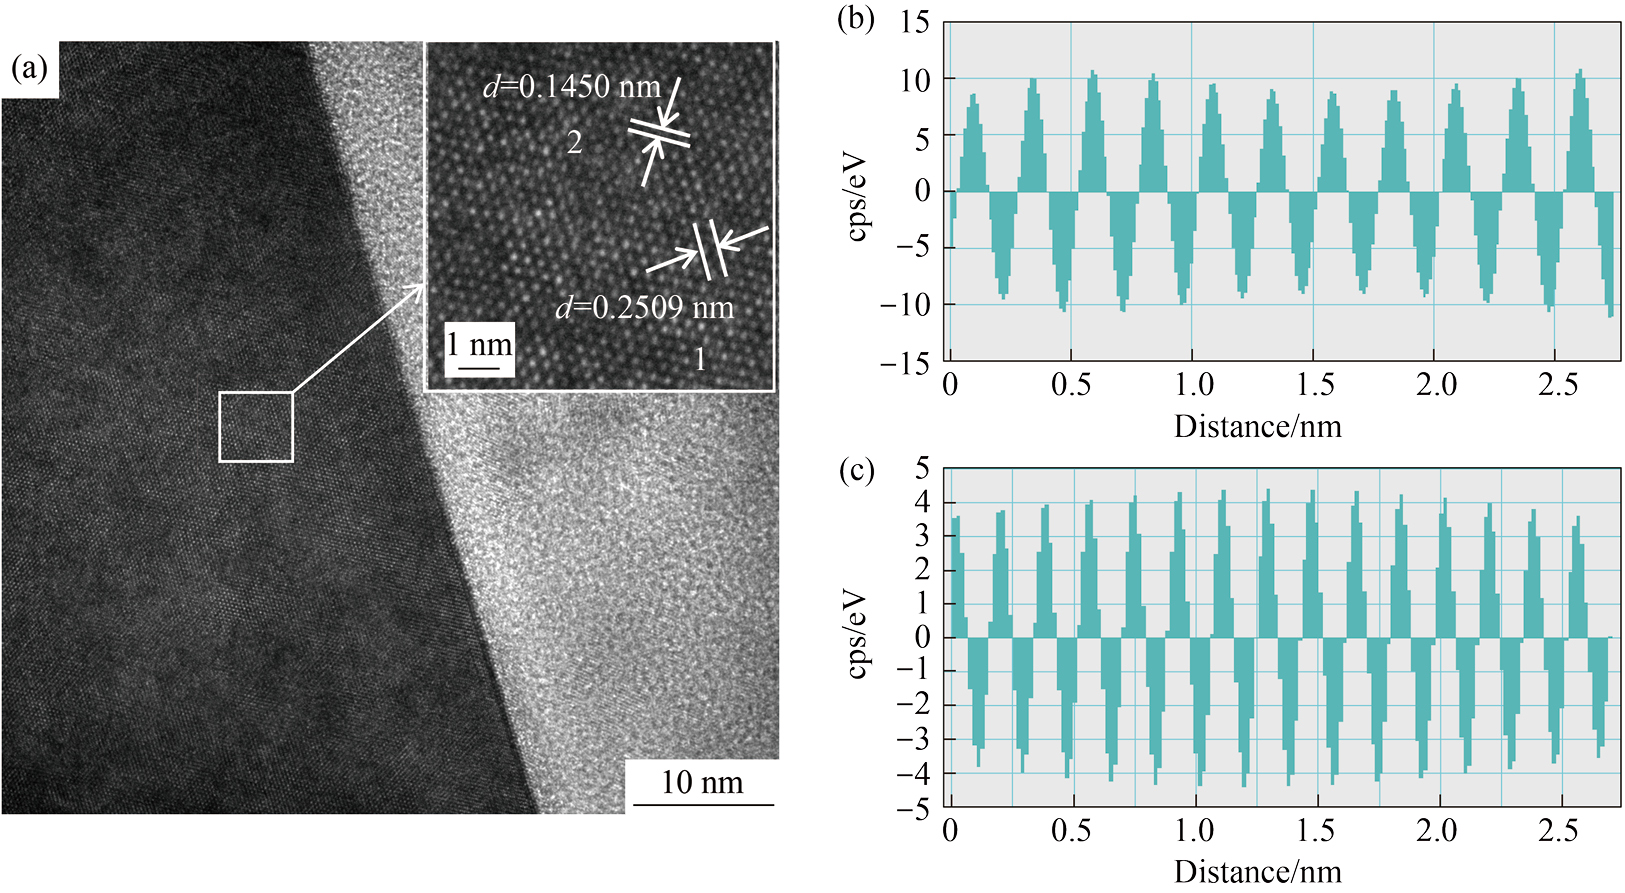
图5是1050 ℃热压烧结制备的1%WC/Cu复合材料的高分辨率TEM形貌图像及晶格条纹测量图。通过Digital Micrograph 软件计算出1%WC/Cu试样某相晶粒的晶面间距分别为0.1450和0.2509 nm(图5(a)插图),这与WC标准PDF卡片(卡号:96-210-0649)上WC[010]=0.251 nm和WC[110]=0.145 nm高度吻合。因此可判定该颗粒为WC颗粒。结合图4和图5结果,可以确定最终的复合材料为WC/Cu复合材料。
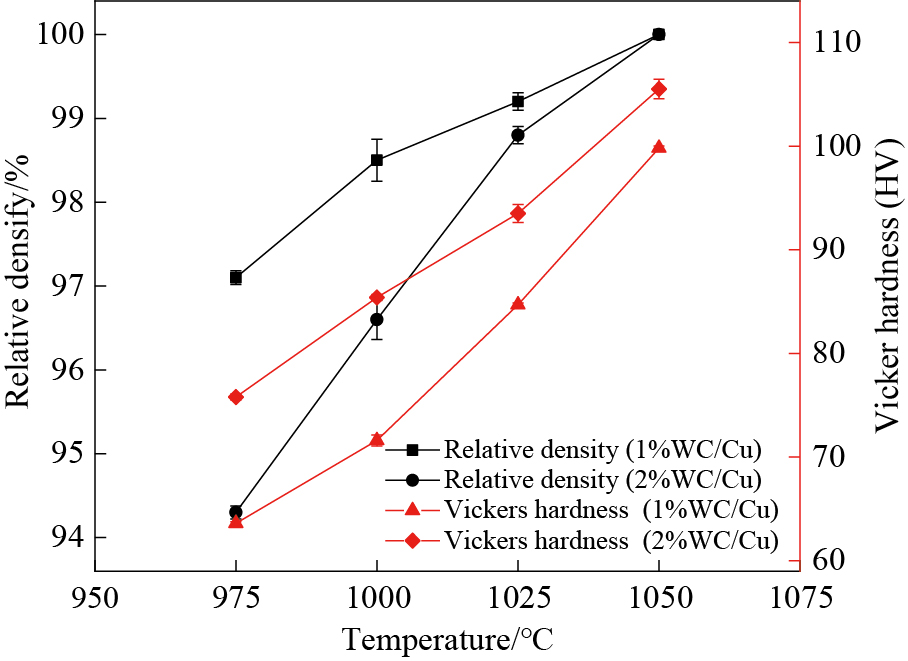
用实验密度和理论密度的比值来定量衡量复合材料的致密化程度,即相对密度。图6为1%WC/Cu和2%WC/Cu复合材料的相对密度和维氏硬度随不同烧结温度的变化。可以看出,当烧结温度从975 ℃增加到1050 ℃时,1%WC/Cu复合材料的相对密度从97.1%增长到全致密(100%),其维氏硬度从HV 63.8增加到HV 99.7; 2%WC/Cu复合材料的相对密度也能从94.3%增长到全致密(100%),其维氏硬度从HV 76.1增加到HV 105.7。结果表明,热压烧结温度的提高很大程度上驱动着微量WC增强Cu基复合材料的致密化程度和表面硬度相应地增大,且维氏硬度与相对密度的变化呈一定的同步性。事实上,添加的WC颗粒本身就少,加之真空热压烧结的特殊固结方式,使得烧结体本身的孔隙在恒定挤压力和烧结温度的双重因素的作用下,其尺寸和数目逐渐趋于减少甚至消失,宏观上表现为相对密度随热压温度的升高逐渐增大至全致密。而且,复合材料相对密度的提高意味着自身更加紧密结合,承受力薄弱微区相应减少,加之烧结温度的提高使之烧结体中晶粒间的粘性结合越来越牢固,综合表现为硬度逐渐增大。此外,对比2%WC/Cu和1%WC/Cu复合材料的维氏硬度可知,WC作为硬质相,其含量增多,弥散分布Cu基体越均匀,基体硬度也相应增大。
图7为1%WC/Cu和2%WC/Cu复合材料的电导率以及导热系数随不同热压烧结温度的变化情况。可以看出,随着烧结温度从975 ℃升高到1050 ℃,烧结试样电导率和导热系数均逐渐增大。其中1%WC/Cu复合材料的电导率从98.3%IACS(国际退火铜标准电阻率)增加到100%IACS,其常温下的导热系数则从334.1 W·m−1·K−1增大到358.6 W·m−1·K−1; 2%WC/Cu复合材料的电导率从92.2%IACS也增加到100%IACS,其常温下的导热系数则从306.8 W·m−1·K−1增大到373.6 W·m−1·K−1。
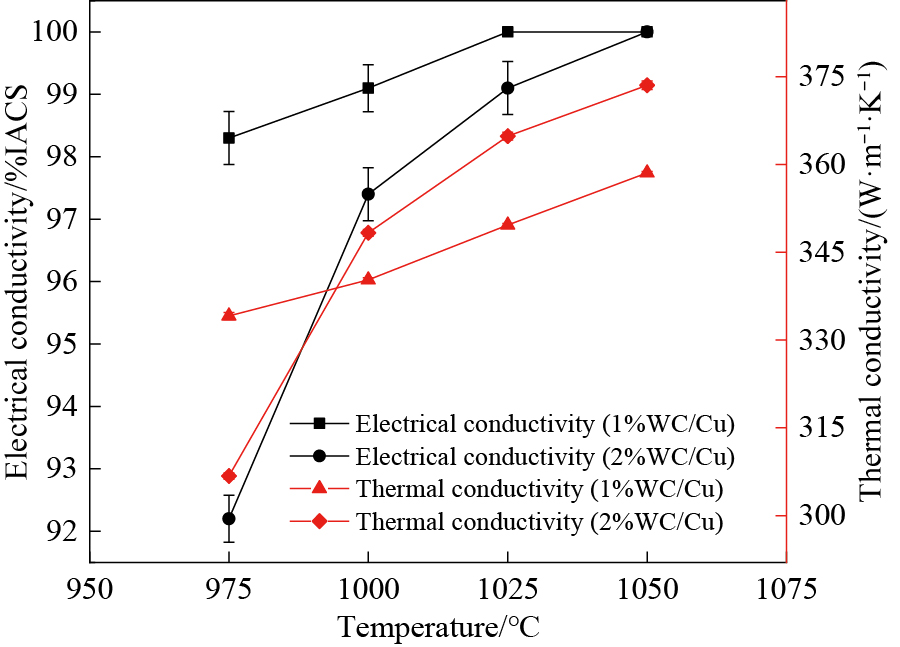
实际上,烧结温度是通过控制相对密度的变化来间接影响电导率的变化。当烧结温度升至1050 ℃时,1%WC/Cu和2%WC/Cu复合材料相对密度均达到全致密,电导率也能达到Cu基体的标准值。全致密意味着复合材料的孔隙数进一步减少甚至消失,而孔隙作为晶格缺陷的主要来源,它的减少甚至消失必然伴随着自由电子在传输过程中几乎不会受到来自孔隙的散射,换句话说,自由电子传递路径相应增加,甚至因为复合材料中WC含量极少,且导电性较好,而忽略到WC对电子传输的阻碍,因此,该烧结试样电导率可达到国际退火铜标准。此外,复合材料导热系数的变化趋势与电导率的变化近乎一致,图7中2%WC/Cu复合材料烧结体的导热系数与电导率随热压烧结温度的变化表现尤其明显,这其实符合金属的导热系数与电导率在常温下呈线性比例的魏德曼-弗兰兹定律。
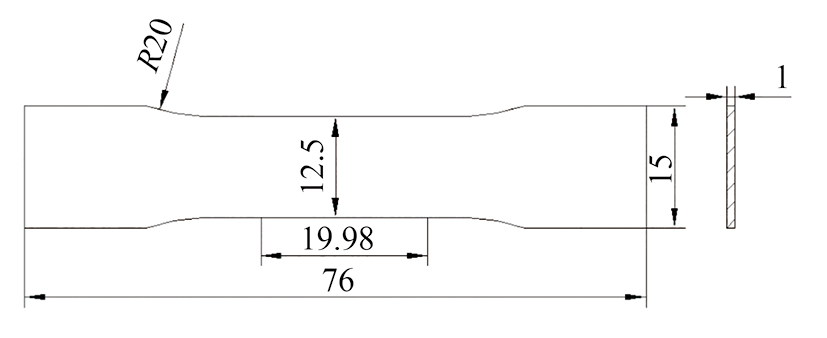
对1050 ℃烧结块体制备标准拉伸件(GB/T 34505-2017),拉伸件的尺寸如图8所示。1050 ℃热压烧结下1%WC/Cu和2%WC/Cu复合材料试样的抗拉强度-横梁移动距离曲线如图9所示。可以看出,微量WC增强铜基复合材料热轧前的拉伸曲线大致分为3个阶段:弹性阶段、塑性应变硬化阶段以及缩颈断裂阶段。热轧后的拉伸曲线则经历小应变下的弹性阶段和滞弹性阶段后直接进入缩颈断裂阶段。在万能试验机上测得1%WC/Cu复合材料试样的极限抗拉强度为250.49 MPa,伸长率为59.13%; 2%WC/Cu复合材料试样的极限抗拉强度为253.80 MPa,伸长率为50.98%。因复合块体中WC颗粒含量少,Cu基体塑性较好,所以在箱式炉700 ℃下保温30 min,立即拿出后在轧机上进行单向轧制,轧制压下率为45%时,再次制成标准拉伸件,测得1%WC/Cu复合材料试样的极限抗拉强度增大至406.72 MPa,维氏硬度也增大到HV 126.6; 2%WC/Cu复合材料试样的极限抗拉强度为405.12 MPa,维氏硬度增大到HV 124.1。
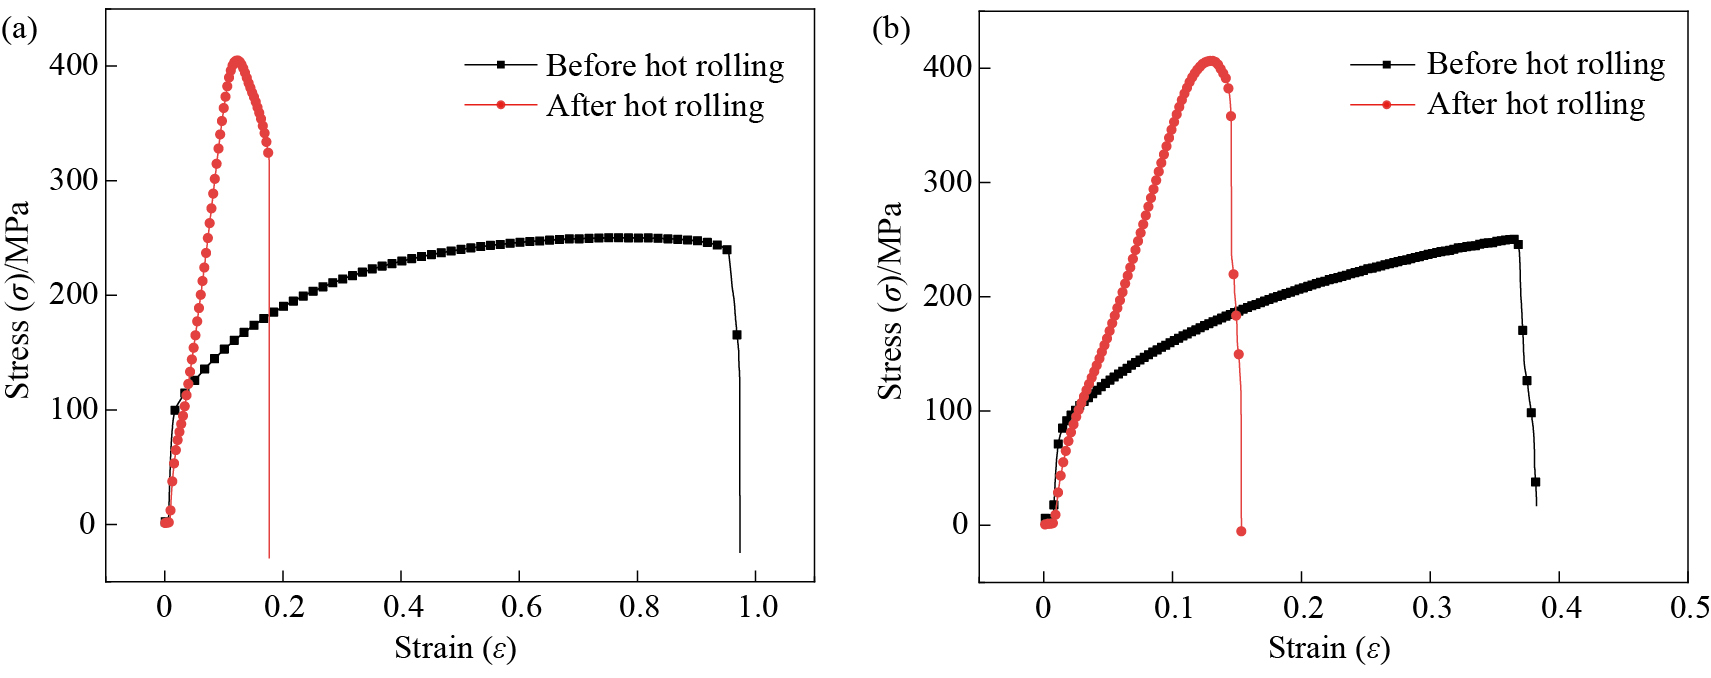
此外,又分别测量了轧制后试样的相对密度和电导率。结果显示:1%WC/Cu复合材料试样的相对密度达到101.3%,电导率仍能达到99.1%IASC; 2%WC/Cu复合材料试样的相对密度达到100.5%,电导率仍达到99.1%IASC。对比分析可知,不管是热压态还是热轧态,1%WC/Cu和2%WC/Cu复合材料试样的各项性能都极为相近,这是因为在添加的WC含量相对较少时,Cu基试样的相对密度对试样的各项性能起着决定性的影响。
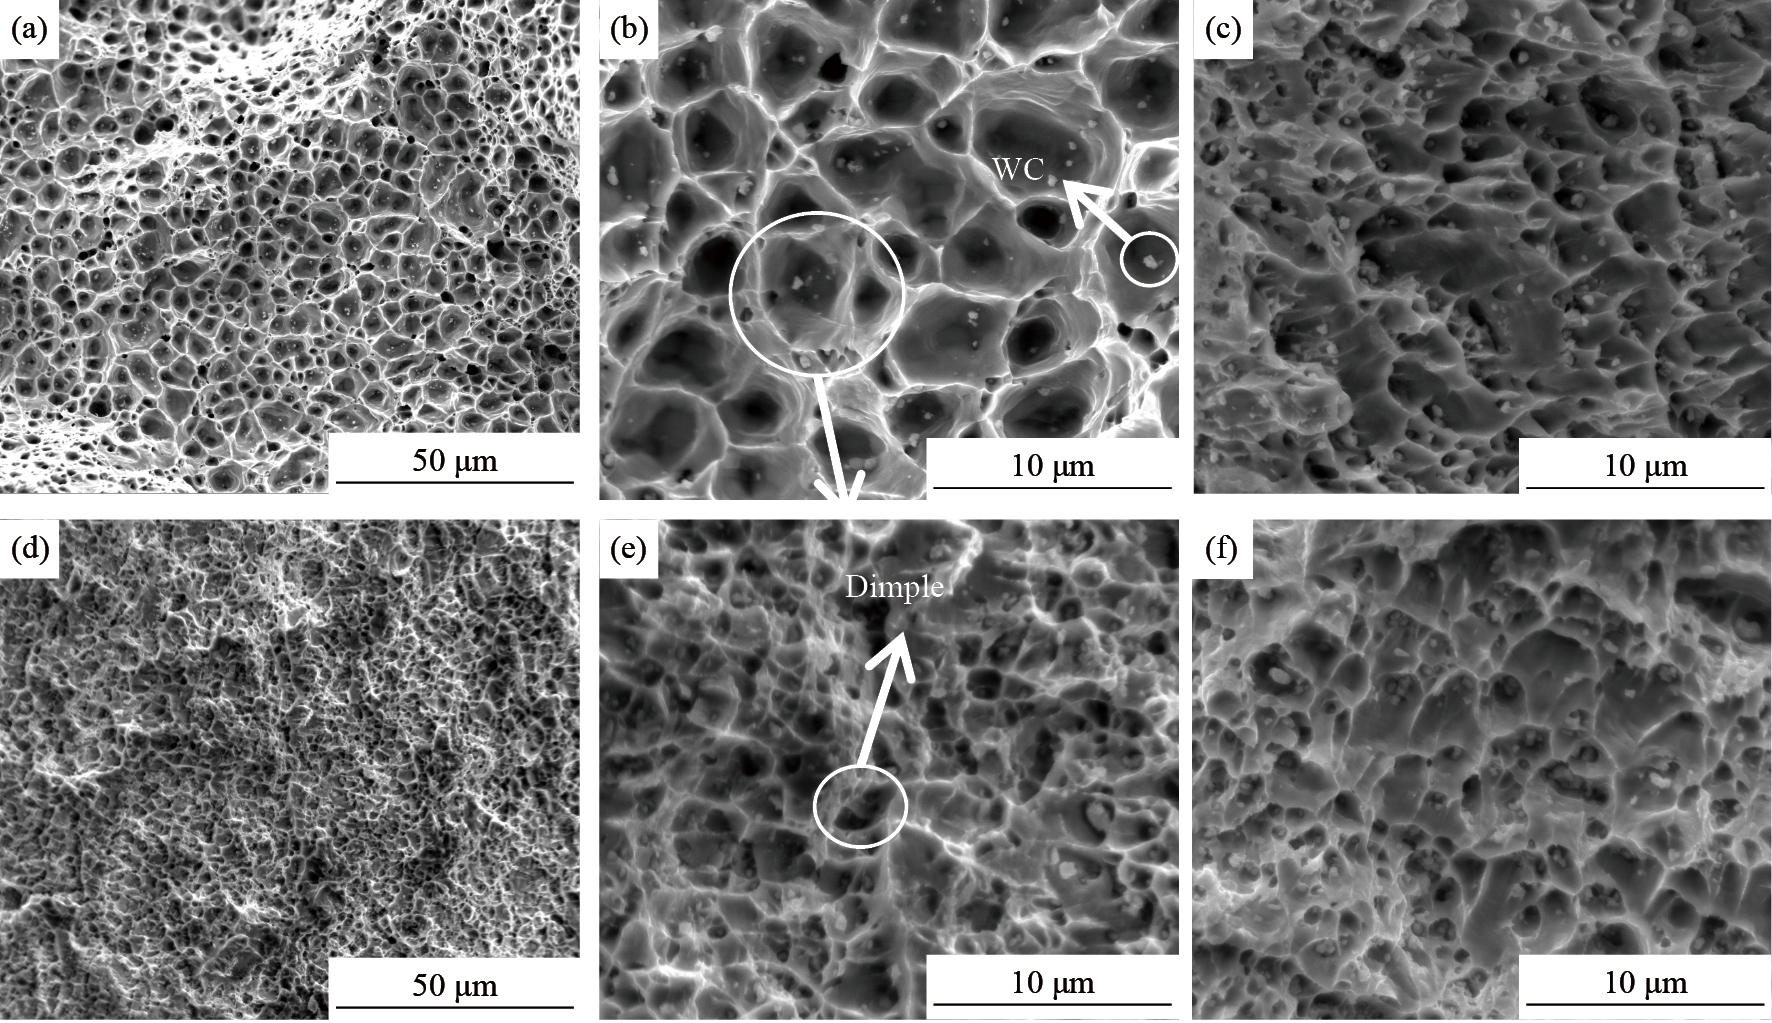
图10是1050 ℃下热压烧结制备的1%WC/Cu和2%WC/Cu复合材料试样的热轧前后的拉伸断面SEM形貌图像。可以看出,1%WC/Cu复合材料试样热轧前的拉伸断面呈明显的韧窝特征,且大面积分布,WC颗粒大都弥散分布于韧窝中央(图10(a,b))。2%WC/Cu复合材料试样的韧窝尺寸与面积明显减少,这说明WC颗粒的增多对铜晶粒的延性变形起到一定的抑制作用(图10(d,e))。结合图9的拉伸曲线,可判断热轧前试样呈塑性断裂模型。这表明WC/Cu界面结合良好,而Cu晶粒间的应力集中区域成为断裂的起始和源头,因此热轧前复合材料的拉伸性能更多的是由Cu基体的本身强度决定,可惜的是Cu基体本身强度并不高。图10(c,f)是1%WC/Cu和2%WC/Cu复合材料试样热轧后的SEM断面形貌图像,从中可观察到,韧窝特征不明显,但WC颗粒大都弥散分布于断面上或铜晶粒边界处。结合9的拉伸曲线,可判断热轧后试样呈脆性断裂模型。这表明WC/Cu界面更多的作为断裂裂纹的源头,因此热轧后复合材料的拉伸性能更多的是由增强体/基体的界面强度决定。
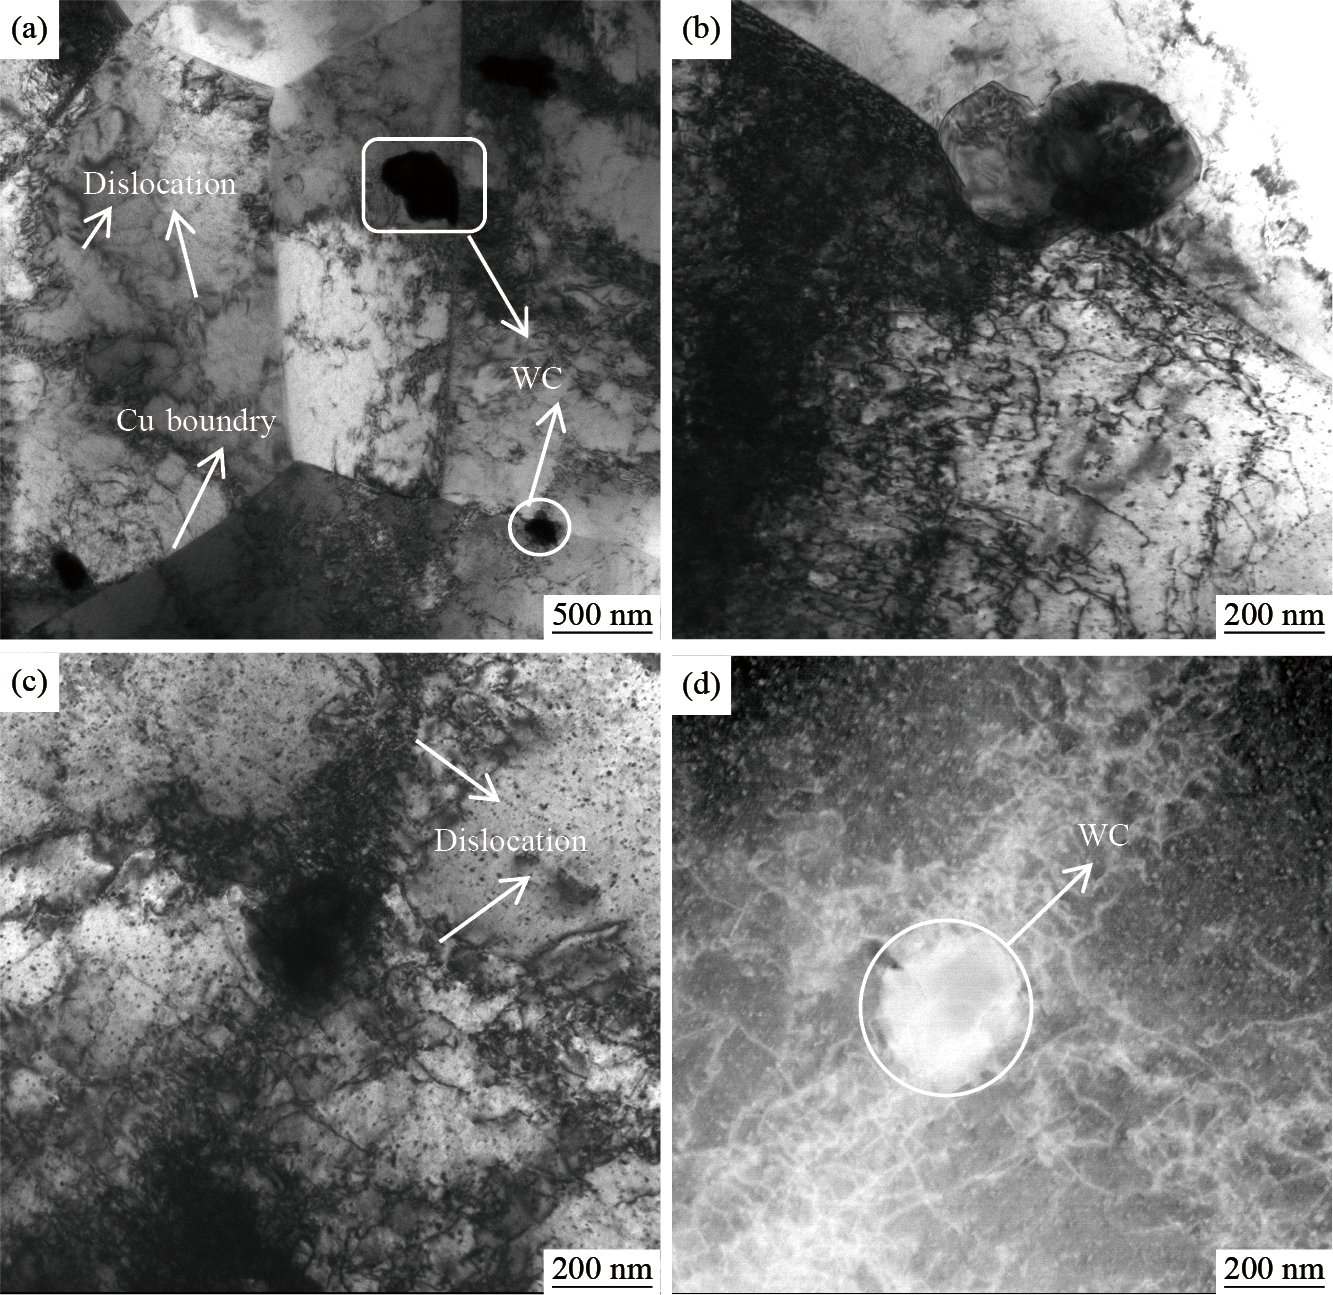
事实上,微量超细WC/Cu基复合材料的强化机制主要是由Orowan机制中位错塞积效应来增强复合材料的。图11(a)是1050 ℃热压烧结制备的2%WC/Cu复合材料试样热轧前的TEM形貌图像,可看出,位错条纹大多分布于Cu晶粒上,少数分布于WC颗粒旁,这是由于复合材料在受到拉伸变形的力载荷时,软的Cu基体发生变形,微观形貌上表现为Cu晶粒上出现位错条纹,随着载荷的增大,变形程度的加重,位错不断增多,且同时由Cu晶粒向增强相粒子运动,但由于Cu相较软,位错不断塞积,导致Cu晶粒的缺陷部位在应力不断集中发生断裂。其实质是热轧前Orowan机制并没能完全发挥强化作用,断裂就已发生。图11(b~d)是1050 ℃热压烧结制备的2%WC/Cu复合材料试样热轧后再拉伸后的TEM形貌图像,可明显看到,大量位错包围着WC粒子形成塞积,这是Orowan机制强化基体的典型特征。在试样热轧后,Cu基体因Cu晶粒破碎、位错塞积得以强化,此时试样在承受拉力载荷时,Cu基体上的位错通过界面剪应力将载荷传递到增强颗粒WC上,紧密的超细WC粒子对位错运动的钉扎和阻碍效应使得位错围绕着其不断塞积,Orowan机制得以发挥作用强化Cu基体,从而提高了复合材料的抗拉强度。
1. 通过机械合金化结合真空热压烧结方式,最终在20~50 MPa压力,1050 ℃热压烧结下,制备了超细WC颗粒均匀弥散在Cu基体上的复合块体,其相对密度甚至达到全致密。当烧结温度从975 ℃增加到1050 ℃时,1%WC/Cu复合材料的电导率从98%IACS增加到100%IACS,导热系数从334.1 W·m−1·K−1增加到358.6 W·m−1·K−1,维氏硬度从HV 63.8增加到HV 99.7; 2%WC/Cu复合材料的电导率从92%IACS增加到100%IACS,导热系数从306.8 W·m−1·K−1增大到373.6 W·m−1·K−1,维氏硬度从HV 76.1增加到HV 105.7。
2. 较高的热压烧结温度可以提高复合材料的致密化水平。且随着热压烧结温度的升高,电导率、导热系数的变化值与相对密度的变化值呈一定的同步性。
3. 在1050 ℃热压烧结并热轧复合制备的1%WC/Cu和2%WC/Cu复合材料不仅具有优异的拉伸强度(406.72和405.12 MPa)和高硬度(HV 126.6和HV 124.1),而且均具有高导电率(99.1%IACS)。
4. 超细WC/Cu基复合材料的强化机制主要是由Orowan机制中的位错塞积效应来增强复合材料的。热轧后复合材料的拉伸性能更多的是由增强体/基体的界面强度决定。
Ke J G,Xie Z M,Liu R,Gao R,Wang X P,Wu X B,Jing K,Wang L,Zhao B L,Fang Q F. Strengthening of copper with homogeneous dispersion of nanoscale tungsten particles fabricated by spark plasma sintering[J].Materials Science and Engineering:A,2021,818:141438.
Han L,Wang J,Chen Y Y,Huang Y,Liu Y C,Wang Z M. Fabrication and mechanical properties of WC nanoparticle dispersion-strengthened copper[J].Materials Science and Engineering:A,2021,817:141274.
Zhou W W,Hong L K,Wang Y J,Ye N,Tang J C. Effect of sintering temperature on microstructure and properties of nano-WC particle reinforced copper matrix composites prepared by hot-pressing sintering[J].Materials Research Express,2020,7(12):126520.
Yan Z Q,Chen F,Ye F X,Zhang D P,Cai Y X. Microstructures and properties of Al2O3 dispersion-strengthened copper alloys prepared through different methods[J].International Journal of Minerals,Metallurgy,and Materials,2016,23(12):1437.
Zhang X H,Li X X,Chen H,Li T B,Wei S,Guo S D. Investigation on microstructure and properties of Cu-Al2O3 composites fabricated by a novel in-situ reactive synthesis[J].Materials & Design,2016,92:58.
Zhuo H O,Tang J C,Ye N. A novel approach for strengthening Cu-Y2O3 composites by in situ reaction at liquidus temperature[J].Materials Science and Engineering:A,2013,584:1.
Liang Y H,Han Z W,Lin Z H,Ren L Q. Study on the reaction behavior of self-propagating high-temperature synthesis of TiC ceramic in the Cu-Ti-C system[J].International Journal of Refractory Metals and Hard Materials,2012,35:221.
Bagheri G H A. The effect of reinforcement percentages on properties of copper matrix composites reinforced with TiC particles[J].Journal of Alloys and Compounds,2016,676:120.
Hu Z J,Shen P,Jiang Q C. Developing high-performance laminated Cu/TiC composites through melt infiltration of Ni-doped freeze-cast preforms[J].Ceramics International,2019,45(9):11686.
Liang S H,Li W Z,Jiang Y H,Cao F,Dong G Z,Xiao P. Microstructures and properties of hybrid copper matrix composites reinforced by TiB whiskers and TiB2 particles[J].Journal of Alloys and Compounds,2019,797:589.
Pan S H,Zheng T Q,Yao G C,Chi Y T,Rosa I D,Li X C. High-strength and high-conductivity in situ Cu-TiB2 nanocomposites[J].Materials Science and Engineering:A,2022,831:141952.
Zhao Y C,Tang J C,Ye N,Zhou W W,Wei C L,Liu D J. Influence of additives and concentration of WC nanoparticles on properties of WC-Cu composite prepared by electroplating[J].Transactions of Nonferrous Metals Society of China,2020,30(6):1594.
 顶部