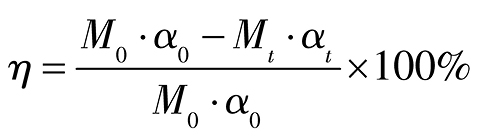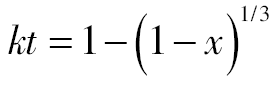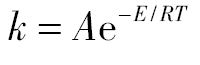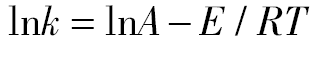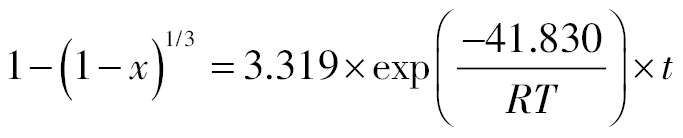目录图表
硒因优异的理化特性被广泛应用于冶金、制药、太阳能、饲料等众多领域[1]。约九成的硒是采用湿法或火法工艺从粗铜电解精炼过程的副产物铜阳极泥中提取的[1–3]。湿法包括酸性浸出法[4–6]、碱性浸出法[7]、复合浸出法[8]等;火法包括卡尔多炉法[9]、苏打焙烧法[10]、氧化焙烧法[11–12]和硫酸化焙烧法[13–18]等。上述工艺中硫酸化焙烧蒸硒因工艺简单、硒回收率高,因而被广泛应用于从铜阳极泥中回收硒的生产。随着环保和节能要求日趋严格,传统硫酸化焙烧铜阳极泥蒸硒能耗大、污染重的弊端愈加明显,因此需对传统硫酸化焙烧铜阳极泥蒸硒工艺进行优化。而微波加热具有选择性加热、加热速度快、加热效率高、均匀性好等优点,能够降低升温时间、升温过程能耗和升温过程中由于硒挥发造成的误差,如今微波加热技术已在冶金领域得到了应用。
目前对铜阳极泥蒸硒的研究多集中在常规电炉加热硫酸化焙烧,微波加热硫酸化焙烧蒸硒的报道较少。王凯徽等[17]和张辛未等[18]研究了工艺参数对硫酸化焙烧蒸硒的影响,确定了空气流速对蒸硒过程影响较小,得到较优空气流速为200 L·h−1;李华健[15]在热分析技术的基础上对微波硫酸化焙烧铜阳极泥蒸硒进行动力学分析,采用Flynn-Wall-Ozawa积分法直接计算出蒸硒过程的平均表观活化能为76.72 kJ·mol−1,但并未说明蒸硒过程动力学机制,可能会产生较大的误差。为优化微波蒸硒过程的工艺条件,本文对铜阳极泥微波加热硫酸化焙烧蒸硒过程的规律和动力学进行更深入的研究。采用脱砷锑铜阳极泥为原料,固定空气流速为200 L·h−1,采用500 W微波功率进行加热,在微波加热条件下进行硫酸化焙烧蒸硒,考察蒸硒过程中焙烧温度、焙烧时间和酸矿比对硒挥发率的影响,确定影响硒挥发速度的控制性环节及其动力学方程,为工业化生产提供理论基础。
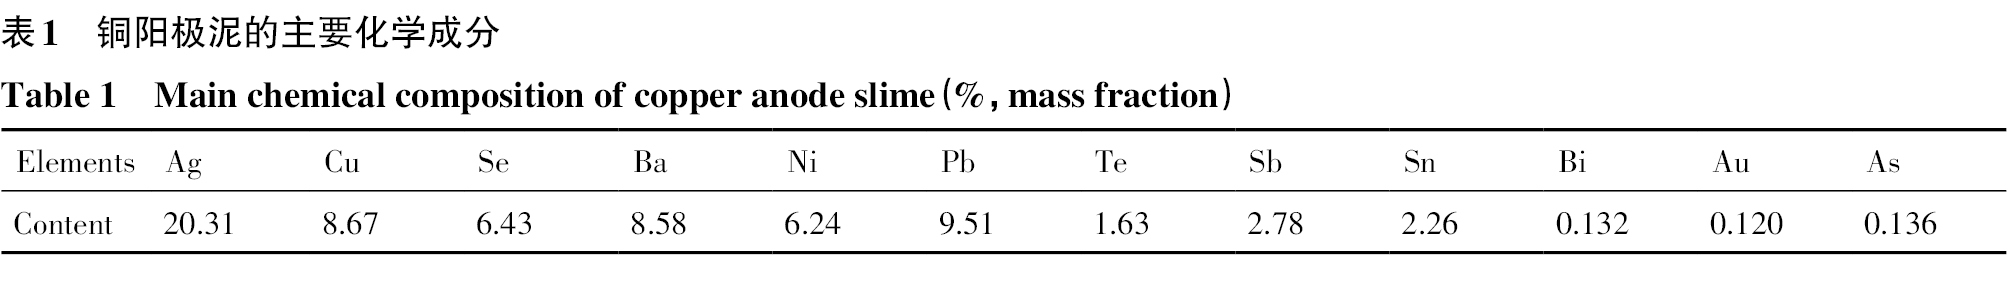
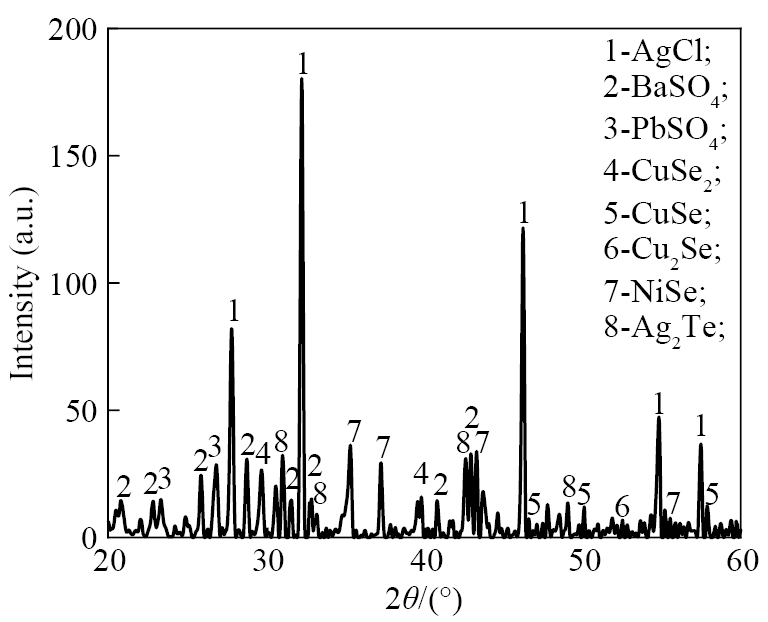
在硫酸化焙烧铜阳极泥硒蒸前,通过选择性浸出脱除其中的砷和锑后[17–18],得到的脱砷锑铜阳极泥(以下简称铜阳极泥),利用电感耦合等离子体原子发射光谱法(ICP-AES)分析铜阳极泥的主要成分,结果如表1所示,X射线衍射(XRD)图谱如图1所示。由表1可知,铜阳极泥的主要成分有Ag,Cu,Se,Ba,Ni,Pb,Te,Au等,其中含Ag 20.31%,Au 0.120%,Se 6.43%,回收经济效益高。由图1可知,Se主要以CuSe2,CuSe,Cu2Se和NiSe化合物等形式存在,Ag,Ba,Pb主要以AgCl,BaSO4和PbSO4等化合物形式存在。
取10 g的铜阳极泥与分析纯浓硫酸以一定酸矿比混合均匀,在烘箱内于393 K下烘干1 h后放入微波管式焙烧炉内,密封后控制空气以200 L·h−1的流速通入,固定微波的功率为500 W进行加热,微波功率过高会导致实验温度与设置温度上下波动太大,增加误差。在一定温度下进行硫酸化焙烧,焙烧反应生成的SeO2在高温下易挥发,通入空气使挥发出来的SeO2及时从微波炉内排出,利用饱和亚硫酸钠溶液吸收并还原为Se。蒸硒渣称重、制样并送分析检测其中的硒含量,得到硒含量代入式(1)计算得挥发率:(1)式中,η为硒挥发率,%;M0为原料阳极泥质量,g;α0为原料阳极泥中硒含量,%;Mt为蒸硒渣质量,g;αt为蒸硒渣中硒含量,%。
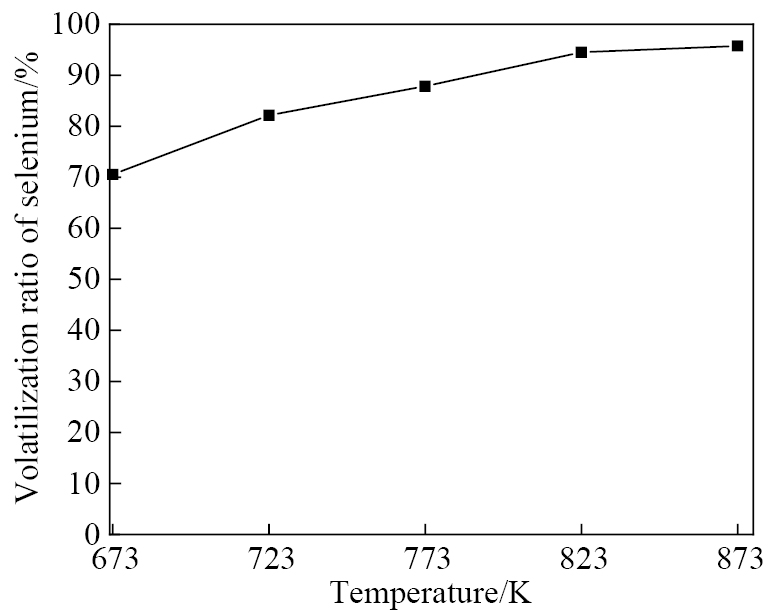
固定空气流速为200 L·h−1,微波加热功率为500 W,在焙烧时间为45 min和酸矿比为0.75的条件下,研究焙烧温度对蒸硒效果的影响,结果如图2所示。可以看出,焙烧温度对硒的挥发率影响明显。在焙烧温度为673~823 K时,硒化物与浓硫酸反应生成SeO2及SeO2挥发速率随温度升高而加快,因此硒的挥发率随焙烧温度的升高而明显增加;在焙烧温度为823~873 K的范围内,硒化物生成SeO2的反应和SeO2的挥发比较彻底,所以温度继续升高而硒挥发率增加不明显。因此,较优焙烧温度以823 K为宜,在此条件下,硒挥发率为94.49%,蒸硒渣中含硒0.30%。
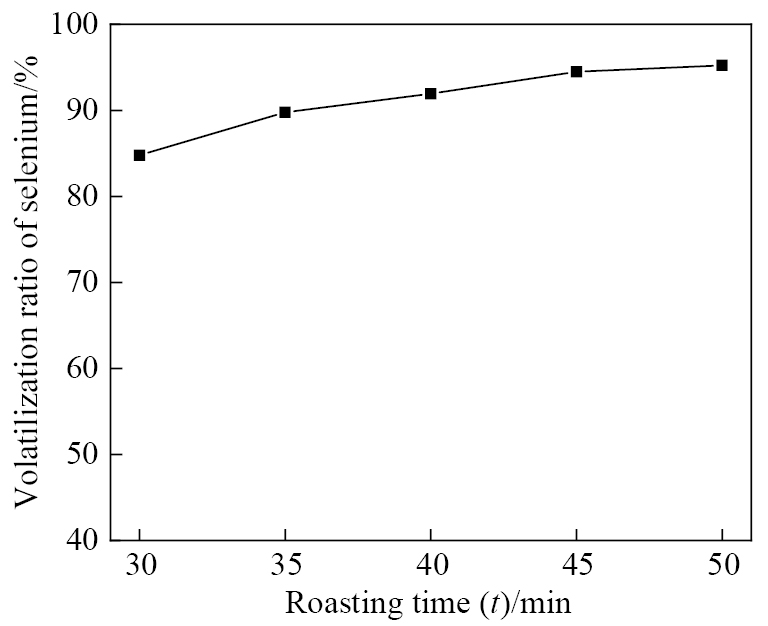
固定空气流速为200 L·h−1,微波加热功率为500 W,在焙烧温度为823 K和酸矿比为0.75的条件下,研究焙烧时间对蒸硒效果的影响,结果如图3所示。可以看出,焙烧时间在30~45 min时,生成的SeO2大量挥发,使硒的挥发率上升较快;焙烧时间在45~50 min时,SeO2的挥发比较彻底,因此挥发率变化不大。故较优焙烧时间取45 min,在此条件下,硒挥发率为94.49%,蒸硒渣中含硒0.30%。
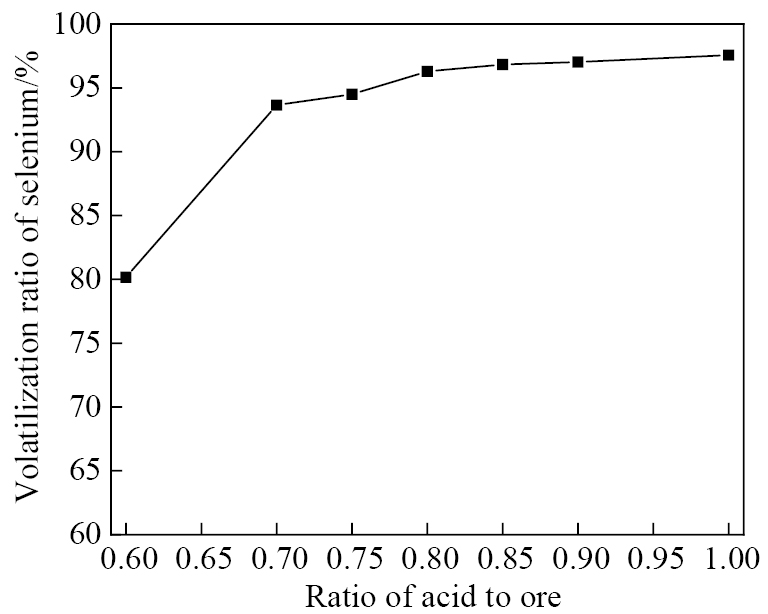
固定空气流速为200 L·h−1,微波加热功率为500 W,在焙烧温度为823 K和焙烧时间为45 min的条件下,研究酸矿比对硒挥发率的影响,结果如图4所示。可以看出,在酸矿比为0.60~0.85范围内,随酸矿比增加,硒挥发率上升速度较快,这是因为生成SeO2的反应随着酸矿比的增加不断加快;酸矿比在0.85~1.00范围内时硒挥发率上升趋于平缓,这是因为当酸矿比达0.85时,足够的浓硫酸使生成SeO2的反应较为彻底,挥发较为彻底,所以再增加酸矿比硒挥发增加不明显。考虑到酸用量过大成本较高且对设备腐蚀危害严重,故较优酸矿比取0.85,在此条件下,硒挥发率为96.83%,蒸硒渣中含硒0.17%。
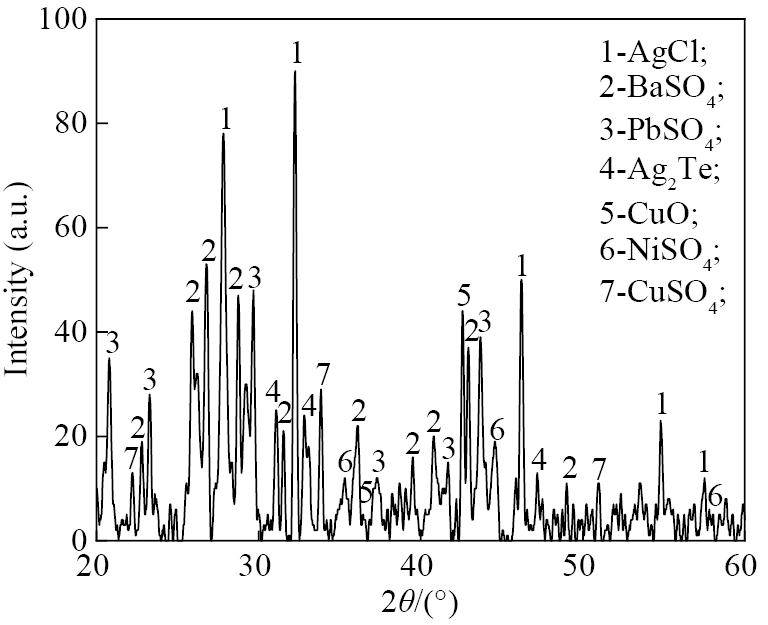
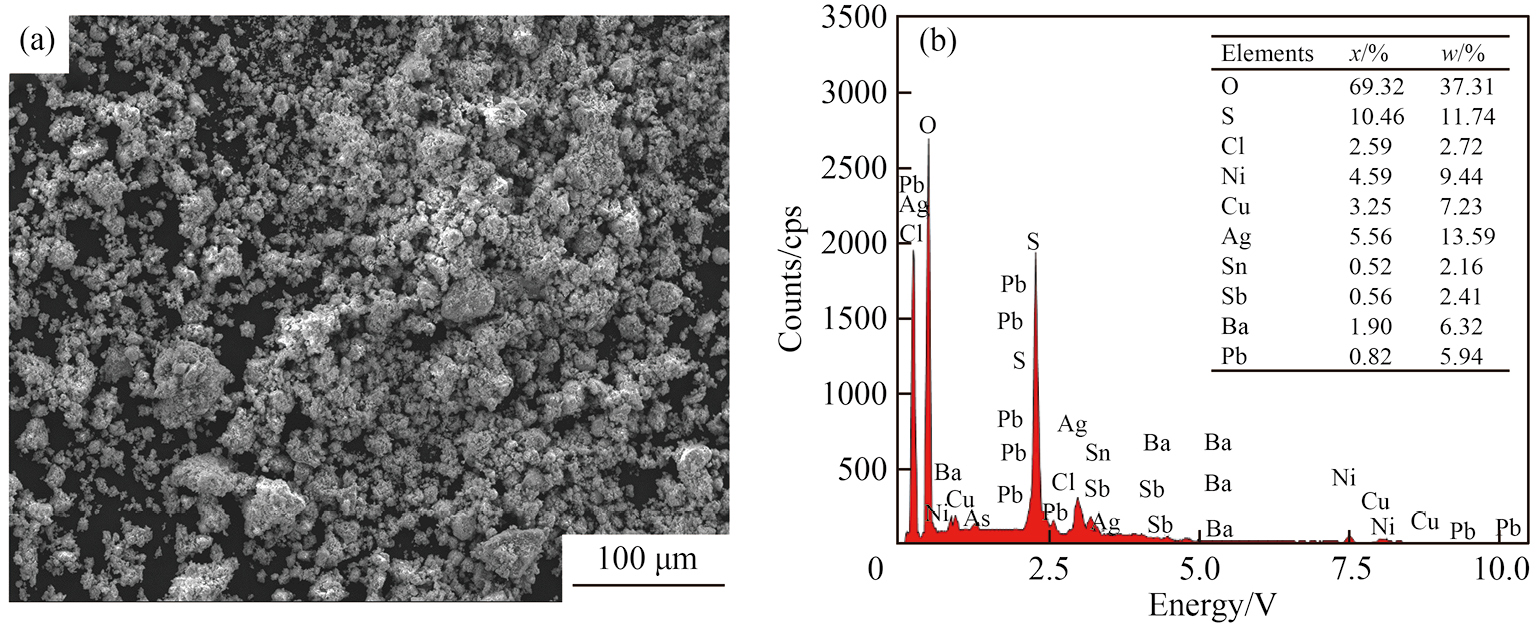
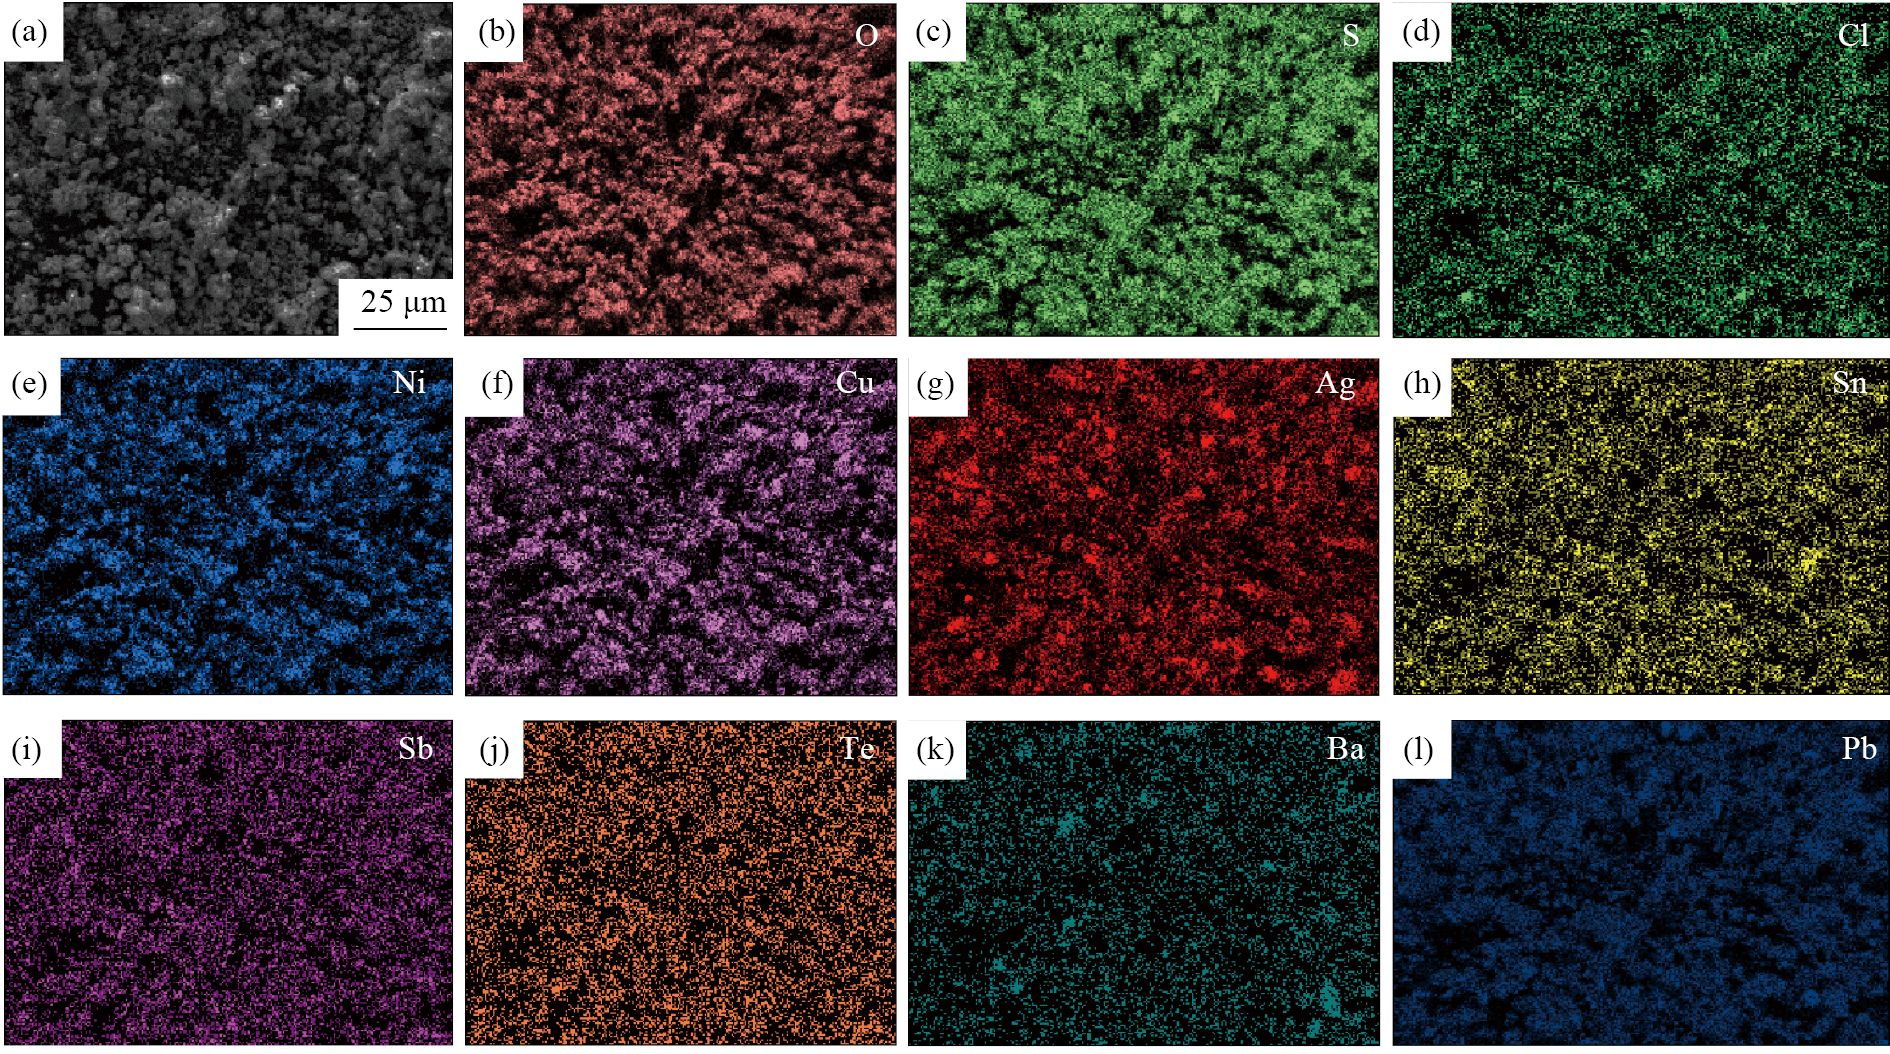
综上所述,在固定空气流速为200 L·h−1,微波加热功率为500 W时,铜阳极泥微波加热硫酸化焙烧蒸硒的较优条件为:焙烧温度为823 K,焙烧时间为45 min和酸矿比为0.85,在此较优条件下,蒸硒渣含硒量降低至0.17%,蒸硒率达96.83%。图5~7分别为此条件下的XRD图谱、SEM-EDS图像以及元素分布图。由图5可知,蒸硒渣中未观察到含硒化合物的特征峰,主要由AgCl,BaSO4,PbSO4,CuO,CuSO4,NiSO4等化合物组成。由图6可见,硒挥发的较为彻底,含量低于可观测值。由图7可知,Ag与Cl分布基本一致,表明Ag主要以AgCl形态存在;Ba,Pb,Cu,Ni与S和O分布基本一致,表明Ba,Pb,Cu和Ni主要以BaSO4,PbSO4,CuSO4,NiSO4等硫酸盐以及CuO形态存在。可见,蒸硒渣的元素分布与XRD分析结果相符合。
微波加热条件下,硫酸化焙烧铜阳极泥蒸硒过程属于气-固相反应,蒸硒反应过程的控制性环节为化学反应,可采用收缩性未反应核模型进行描述,动力学方程式为[17–19]:(2)式中,k为反应速率常数;t为焙烧时间,min;x为硒挥发率,%。
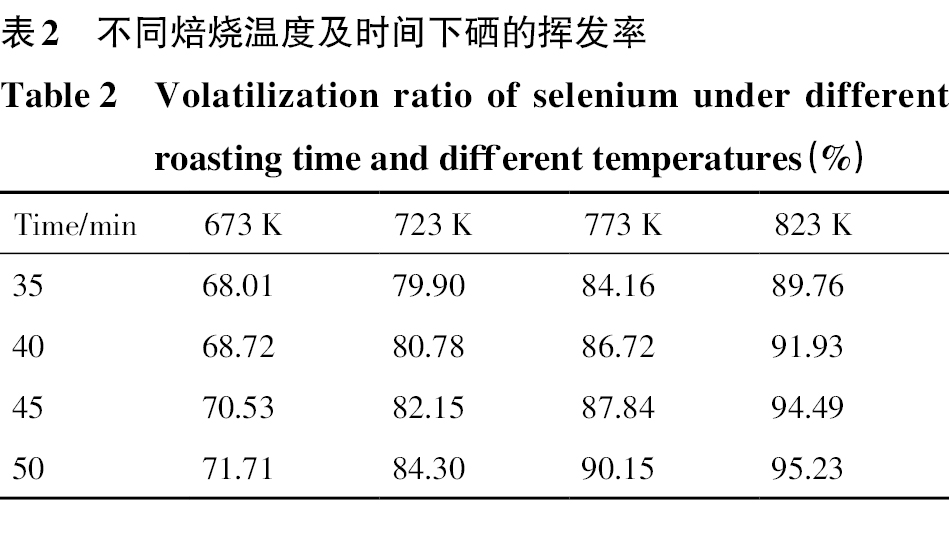
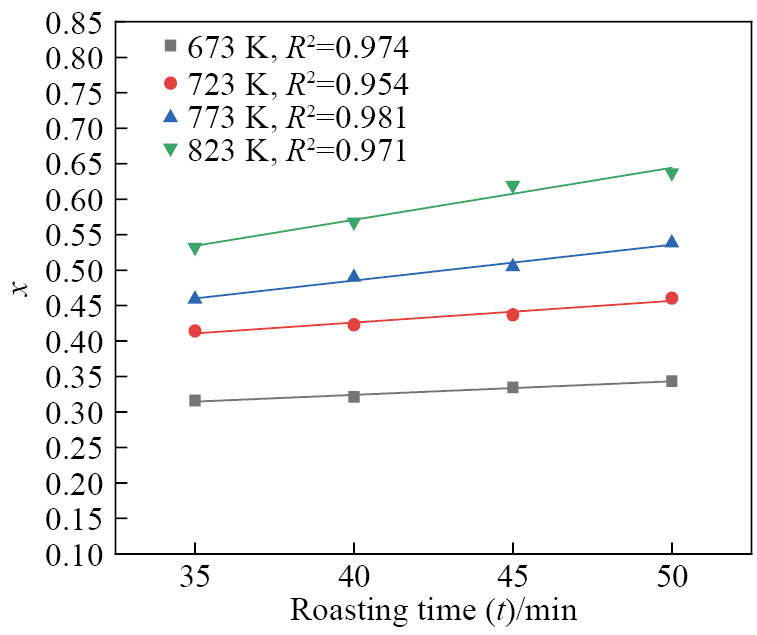
在微波加热条件下,铜阳极泥焙烧硫酸化焙烧蒸硒温度分别为673,723,773和823 K时,焙烧时间对硒挥发率的影响如表2所示。将在焙烧温度为673~823 K和焙烧时间为35~50 min时得到的硒挥发率带入式(2)作图,可以得到1–(1–x)1/3与焙烧时间t的关系图,结果如图8所示。可知,各直线的线性拟合相关系数(R2)的值接近于1,表明铜阳极泥微波加热硫酸化焙烧蒸硒过程反应与式(2)模型符合。
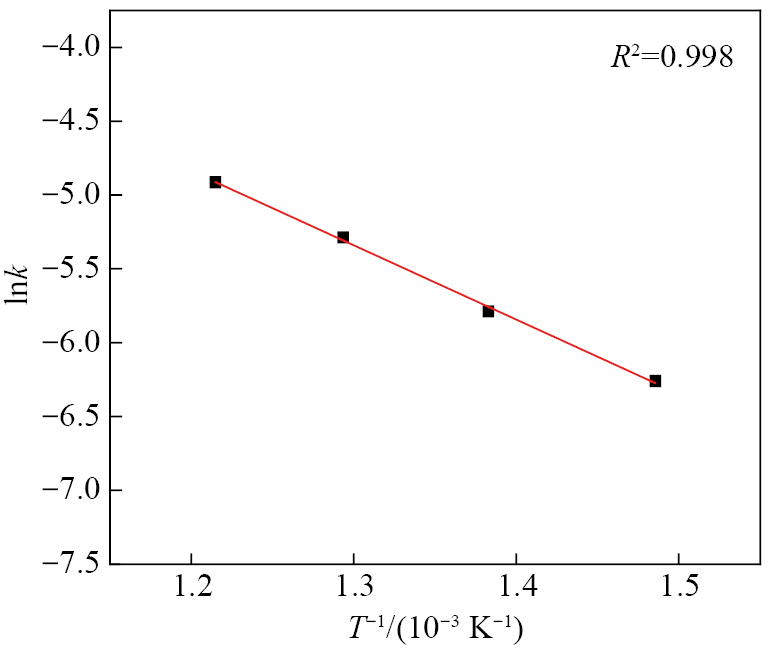
根据图8中各拟合直线的斜率与温度作图,绘制出式(2)在不同温度下的lnk与1000/T关系图,如图9所示。根据阿伦尼乌斯公式可以计算出式(2)的表观活化能(E):(3)
等价代换后:(4)式中,k为速率常数;E为表观活化能,kJ∙mol−1;R为气体常数,取值8.314 J·K−1∙mol−1;T为温度,K;A为指前因子。
由图9可知,拟合直线的R2为0.998,说明与反应模型匹配良好;拟合直线斜率为-5.03132,截距为1.19971,带入式(4)可以计算得到表观活化能E=41.830 kJ∙mol−1,指前因子A为3.319。在动力学研究过程中,化学反应控制的活化能一般大于40 kJ∙mol-1[20],说明铜阳极泥微波加热硫酸化焙烧蒸硒过程的限制性环节为化学反应控制,蒸硒反应的动力学方程式为:(5)
Yang Z H,Chen W L,Zhang D,Zeng Y L,Liao C F. Study on selective leaching of arsenic and antimony from copper anode slime by response surface methodology [J].Nonferrous Metals Engineering,2020,10(9):41.
Hait J,Jana R K,Kumar V,Sanyal S K. Some studies on sulfuric acid leaching of anode slime with additives [J].Ind. Eng. Chem. Res.,2002,(41):6593.
Yang H Y,Li X J,Tong L L,Jin Z N. Leaching kinetics of selenium from copper anode slimes by nitric acid-sulfuric acid mixture [J].Transactions of Nonferrous Metals Society of China (English Edition),2018,28(1):186.
Dehghanpoor M H,Zivdar M,Torabi M. Extraction of copper and gold from anode slime of Sarcheshmeh Copper Complex [J].Journal of the Southern African Institute of Mining and Metallurgy,2016,116(12):1153.
Liu W F,Yang T Z,Zhang D C,Chen L,Liu Y N. Pretreatment of copper anode slime with alkaline pressure oxidative leaching [J].International Journal of Mineral Processing,2014,128(10):48.
Zeng Y L,Zou J B,Liao C F. Selective separation and recovery of selenium from copper anode slime by compound leaching followed by sulfate roasting [J].Minerals Engineering,2022,186:107749.
Lu D K,Chang Y F,Yang H Y,Xie F. Sequential removal of selenium and tellurium from copper anode slime with high nickel content [J].Transactions of Nonferrous Metals Society of China,2015,(4):1307.
Ndue K,Eric A,Seit S,Frederic D,Sebastien D,Fabrice D,Jacques Y. Thermochemical route for extraction and recycling of critical,strategic and high value elements from by-products and end-of-life materials. Part I:treatment of a copper by-product in air atmosphere [J].Materials,2019,12(10):1625.
Misagh K,Fereshteh R,Mojtaba S. A modified sulfation-roasting-leaching process for recovering Se,Cu,and Ag from copper anode slimes at a lower temperature [J].Journal of Environmental Management,2019,235:303.
Hait J,Jana R K,Sanyal S K. Processing of copper electrorefining anode slime:a review [J].Mineral Processing and Extractive Metallurgy,2009,118(4):240.
 顶部