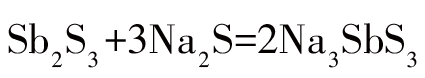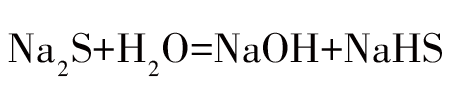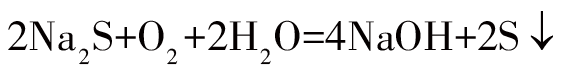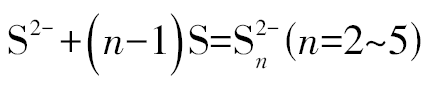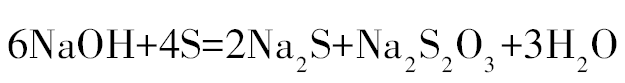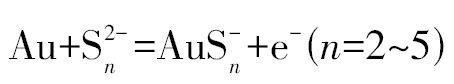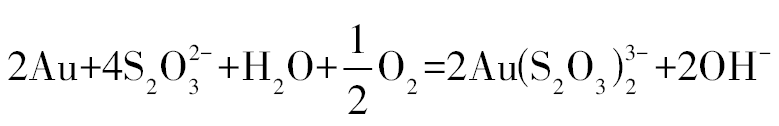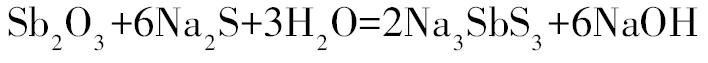目录图表
含As,Sb难处理金精矿是目前黄金生产的主要原料之一[1]。在湿法氰化提金过程中,此类含As,Sb难处理金矿中除了毒砂外均可与氰化物中的OH−,O2,CN−相互作用,在金表面生成薄而致密的膜,从而阻碍了CN−和O2向金粒的表面扩散,影响浸出效率[2–3]。针对这一问题,目前国内常将该类金精矿与铜精矿或者镍精矿混合配入火法熔炼系统处理[4–5]。然而,在对该类含As,Sb金精矿进行造锍铺金熔炼时,由于Sb较难脱除,大量锑化物会严重影响炉衬寿命;且对后续阳极泥中有价金属回收也会持续产生不良的影响[6–7]。所以,需对该类金精矿中的Sb进行预脱除。常见的预处理方法主要有浮选法[1]、焙烧法[8–9]、生物氧化法[10]、化学浸出法[11–14]、强化法[15]、微波法[16]等。其中化学浸出法中的碱性硫化钠体系具有反应快、污染小、生产成本低等优点而备受关注;然而用碱性硫化钠浸出含As,Sb金矿时,由于其易氧化水解生成多硫化物和硫代硫酸盐[17],易与矿物中的Au发生反应,使得部分金溶解,既影响后续浸出液的净化和Sb的电积,又造成Au的损失[18–19]。为了抑制硫化钠的氧化,众多科研工作者曾对金属还原剂做过深入研究[20–24],Fe,Al,Zn和Mg等都是常用的还原剂,重点关注的是各个金属在浸出中作为还原剂的作用。Wu等[23]通过对反应过程的阳极极化曲线进行检测发现,Fe粉的加入可以有效降低硫化钠氧化过程中的极化电流峰值和电流密度。借鉴上述电化学反应机制,可利用还原剂,来实现抑制Au伴随浸出的效果。为此,本文提出含Sb金矿在碱性浸出过程中加入金属Mn粉来有效抑制硫化钠的氧化水解,考察工艺技术参数对Au,Sb浸出率的影响,研究金属Mn在含Sb金矿碱性浸出过程中对Au伴随浸出的抑制行为及机制,降低碱性硫化钠浸出过程中Au的溶解,实现有价金属的综合回收。
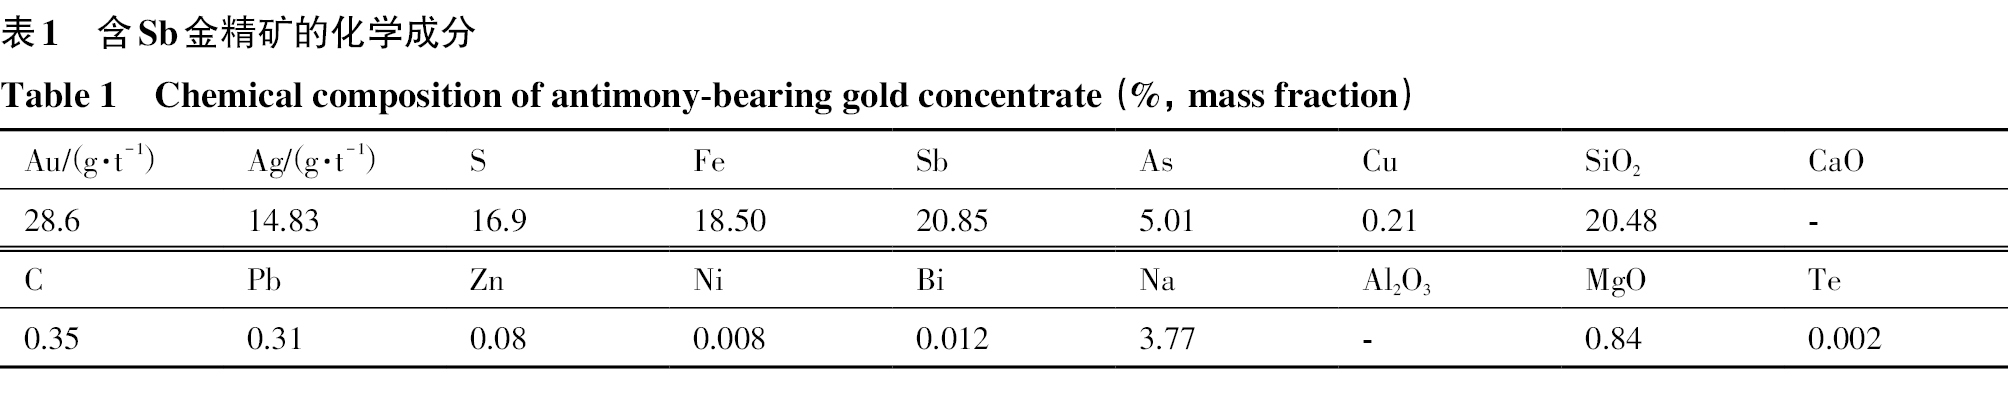
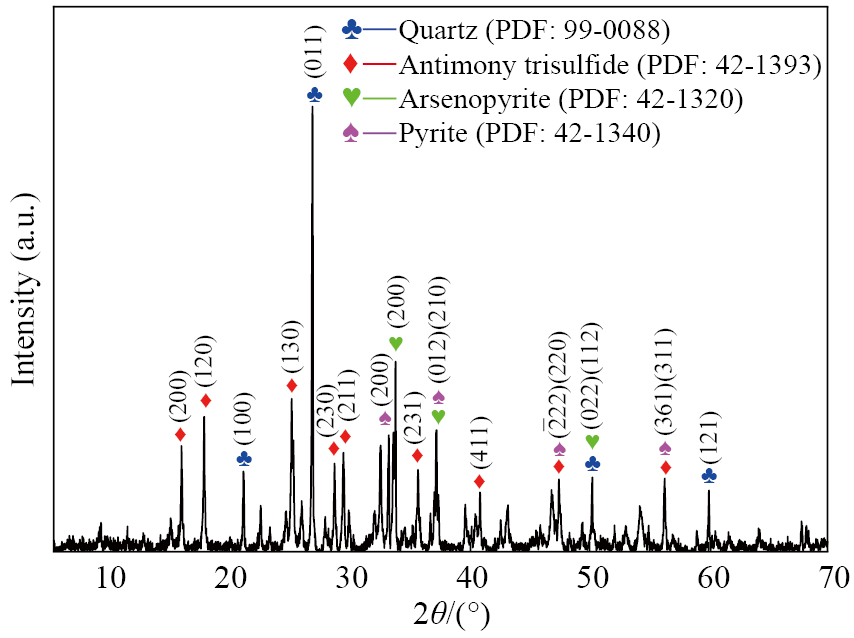
实验原料是国外某地的高品位含Sb难处理金矿,该矿在经研磨、干燥后过0.074 mm筛,分别采用化学滴定法、X射线衍射(XRD)、扫描电子显微镜-能谱(SEM-EDS)等分析手段对其化学成分、物相组成、微观形貌等进行表征,结果如表1和图1~4所示。由表1可知,低品位含Sb金矿中含Au量为28.6 g·t−1,含Sb量为20.85%,含As量为5.01%,并含有少量Ag,Pb和Zn等有价元素,其余伴生金属元素含量较少。所用溶液为分析纯硫化钠(西陇科学股份有限公司,九水硫化钠含量≥98.0%)与氢氧化钠(上海沃凯生物技术,≥96.0%AR(分析纯)按照一定比例配制而成。
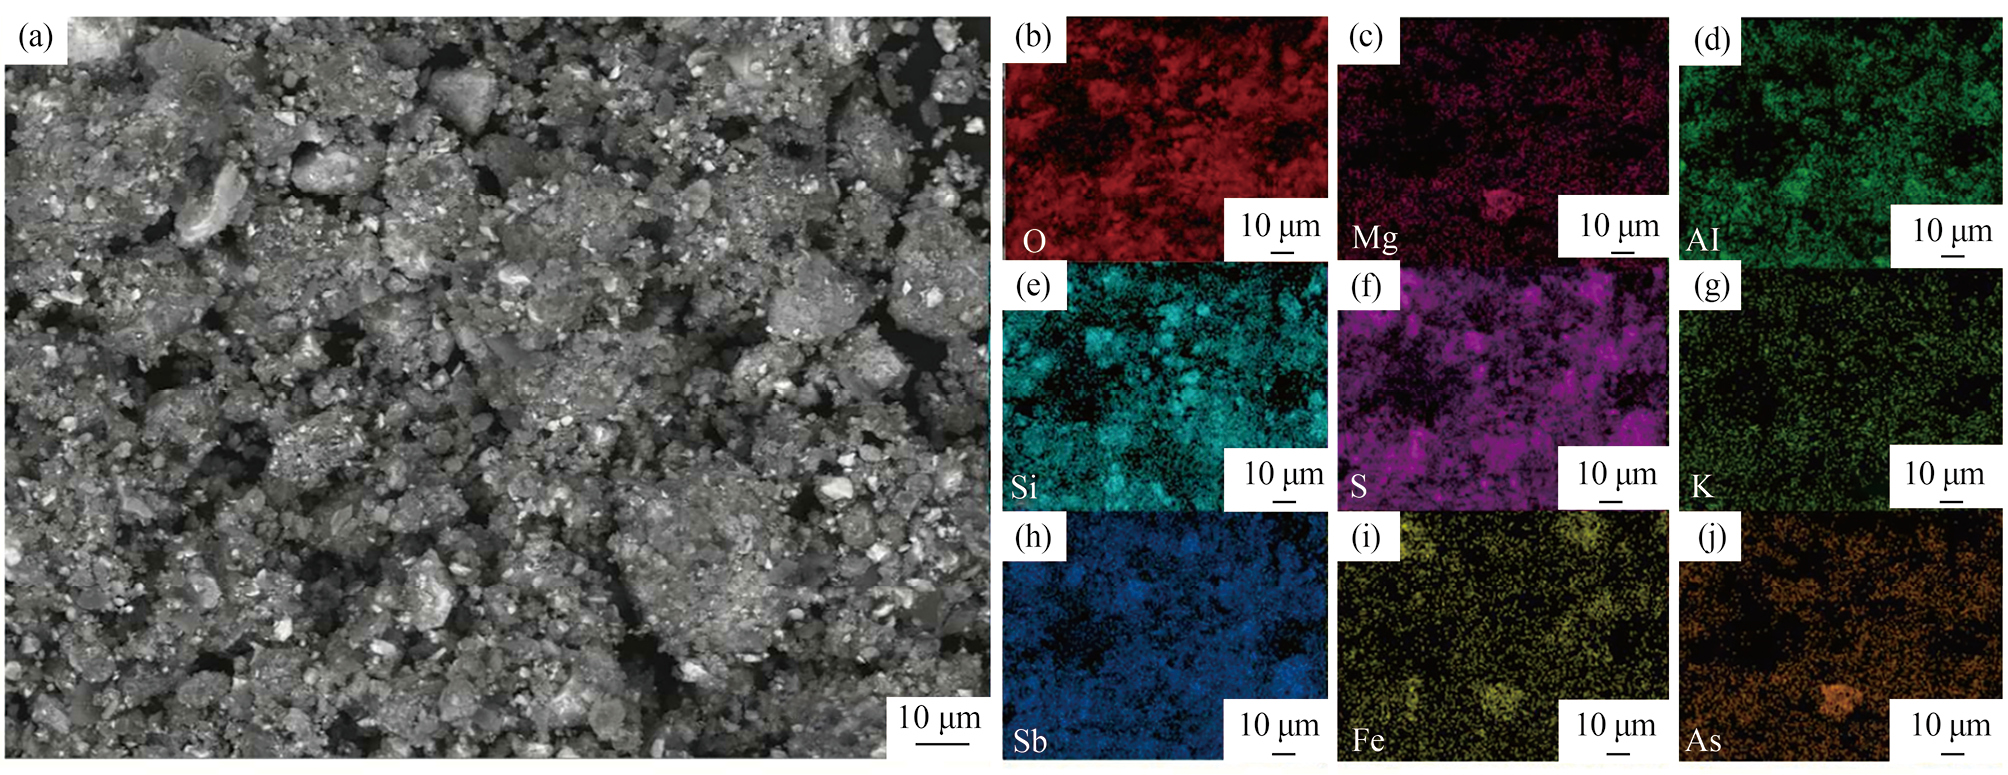
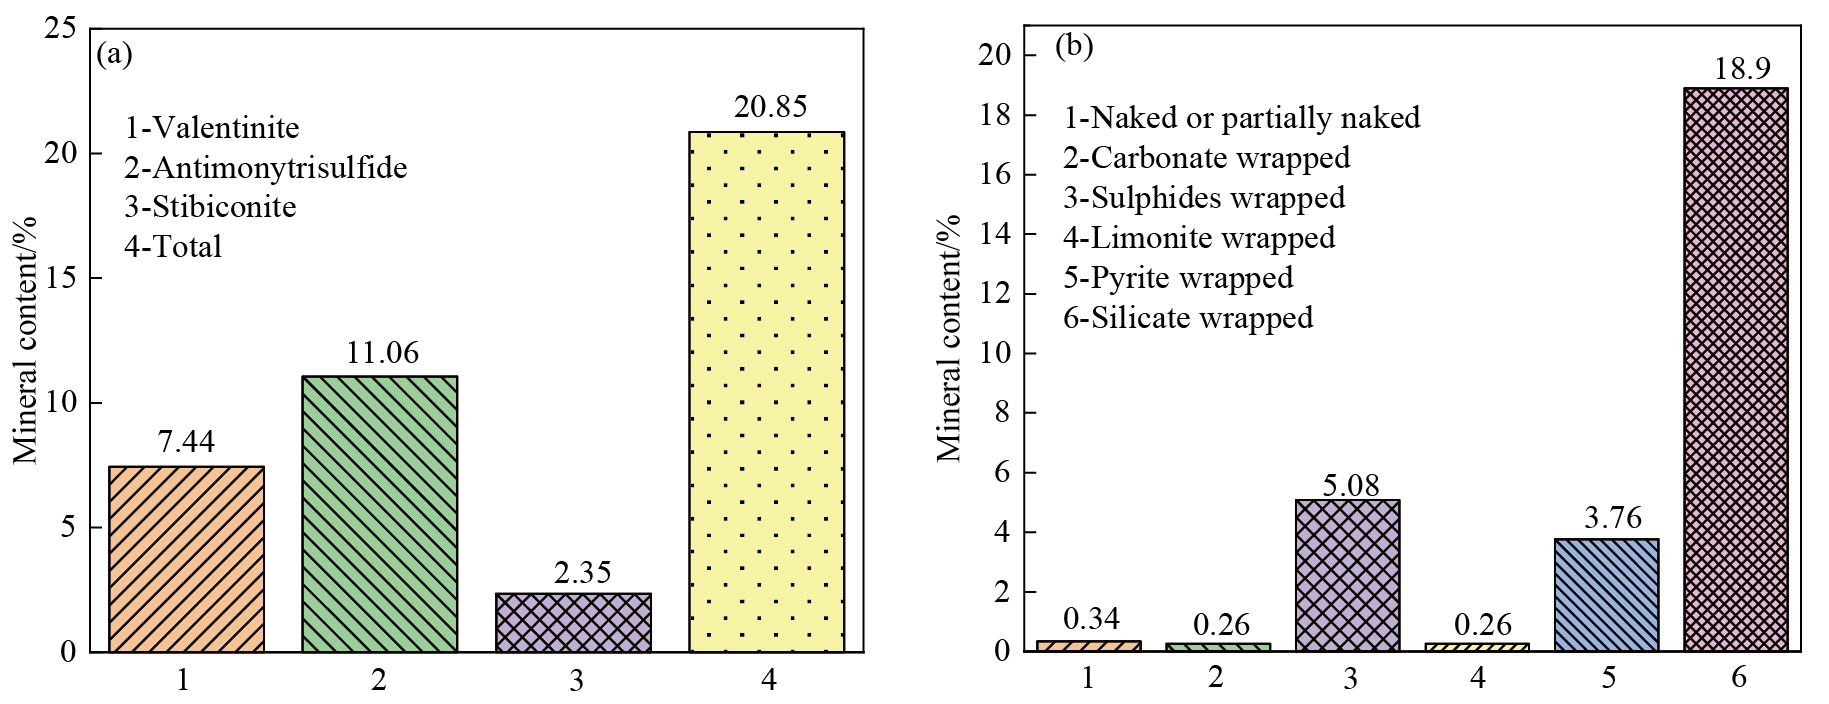
由图1和图2可知,含Sb金精矿形貌十分不规则(絮状、棒状、球状),主要由石英(SiO2)、辉锑矿(Sb2S3)、毒砂(FeAsS)、黄铁矿(FeS2)等组成,Sb除了以硫化物的形式存在以外,还可能以氧化物形式存在。由于原矿中Au含量较低,XRD和SEM均未检测出其存在形式,并且部分Sb以氧化物形式存在,所以进一步对Au,Sb进行矿相分析,结果如图3所示。由图3(a)可知,矿物中53%的Sb以Sb2S3的形式存在,但还有47%以氧化物的形式存在,其中多数以Sb2O3形式存在,少数黄锑华及锑酸盐(Sb2O4)形式存在,且以絮状形式与黄铁矿、毒砂等物质共存;其中Sb5+在碱性环境下较为稳定,需要优先被还原为Sb3+才可有效溶解,这使得Sb在浸出过程中会有极少量残留在浸出渣中,降低其浸出率。由图3(b)可知,矿物中的Au只有极少量以裸露或者半裸露形式存在,大部分被硅酸盐和硫化物所包裹,极少部分Au则是被碳酸盐、褐铁矿、黄铁矿等包裹,结合XRD及SEM-EDS可知,其中被硫化物所包裹的部分主要为Sb2S3包裹,在浸出过程中有损失的风险。
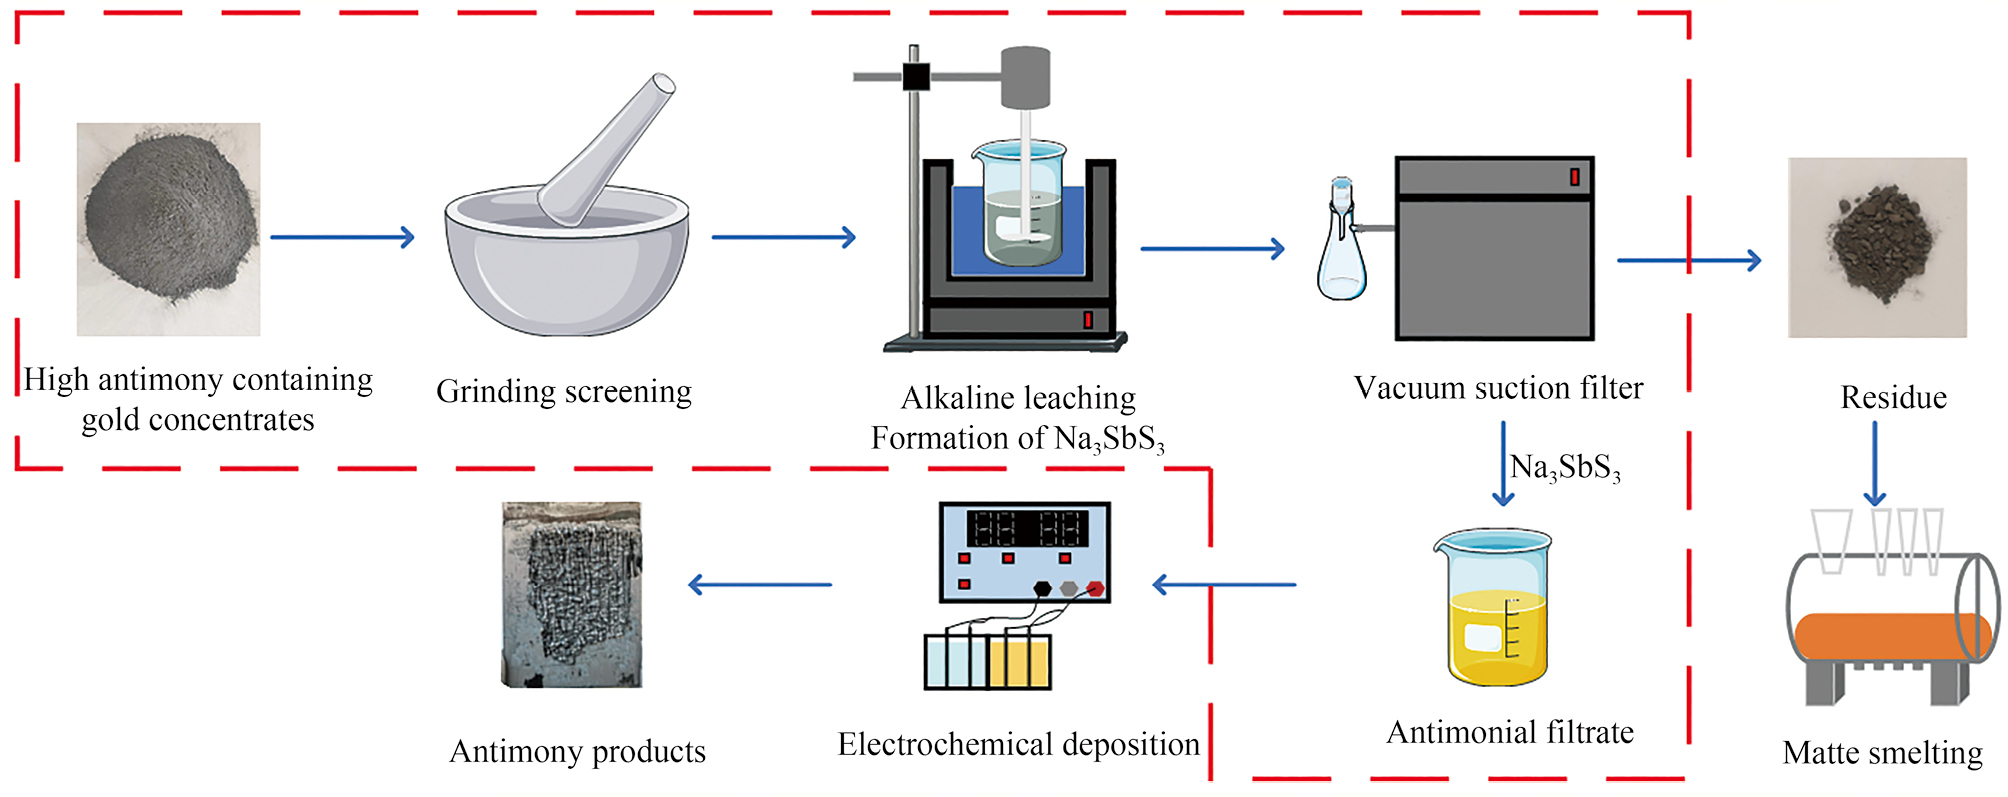
含Sb金矿碱性浸出的工艺流程如图4所示。按要求配置一定浓度的硫化钠和氢氧化钠的混合溶液,并将其放置在配有HW30顶置搅拌器的HH-4数显恒温电热水浴锅中,设定实验所需温度控制温度和搅拌速度为350 r·min−1,洗水比(水体积(L)与固体质量(kg)之比)为3.0。当浸出液加热到目标温度时,将100 g的含Sb金精矿加入烧杯。待浸出实验结束后,对烧杯中的液体进行真空过滤,收集滤液并记录其体积,再对其中各元素进行分析。浸出渣用300 ml热的去离子水洗涤,以去除可溶性的盐和游离碱,所得滤饼在100 ℃的101-2A电热鼓风干燥箱中干燥,称重、研磨和混匀,并对其进行分析表征。
含Sb金精矿及浸出渣中的Au,Ag含量采用GB/T7739.1-2019《金精矿化学分析方法-火试金重量法》测量,Sb含量采用GB/T7739.1-2019《金精矿化学分析方法-锑量的测定》检测;含Sb金精矿及浸出渣、浸出液中其他元素含量采用化学滴定法及电感耦合等离子体发射光谱仪(ICP-OES/MS,安捷伦5110,功率为1150 W,样品冲洗时间为20 s)分析测定(由于火试金和ICP测试方法的差异,渣中测试结果可能和液体测试结果存在微小差异)[25]。采用XRD(帕纳科X’Pert PRO,测试电压为45 kV,电流为40 mA,扫描条件为2 (°)·min−1)分析含Sb金精矿、浸出渣中主要物相组成。利用SEM(TESCAN MIRA LMS3,捷克,15 kV)和EDS(Xplore 30,英国)对矿物及浸出渣中的元素分布、形貌特征进行表征。采用化学分析方法对Au,Sb元素可能存在的物相进行表征及定量分析。
为了研究含Sb金矿在硫化钠浸出过程中各离子与pH的关系及抑制剂的作用原理[27–28],利用HSC6.0软件绘制了S-H2O系Mn-S-H2O系的电位(Eh)-pH关系图,如图5所示,体系内主反应式为:(1)(2)(3)
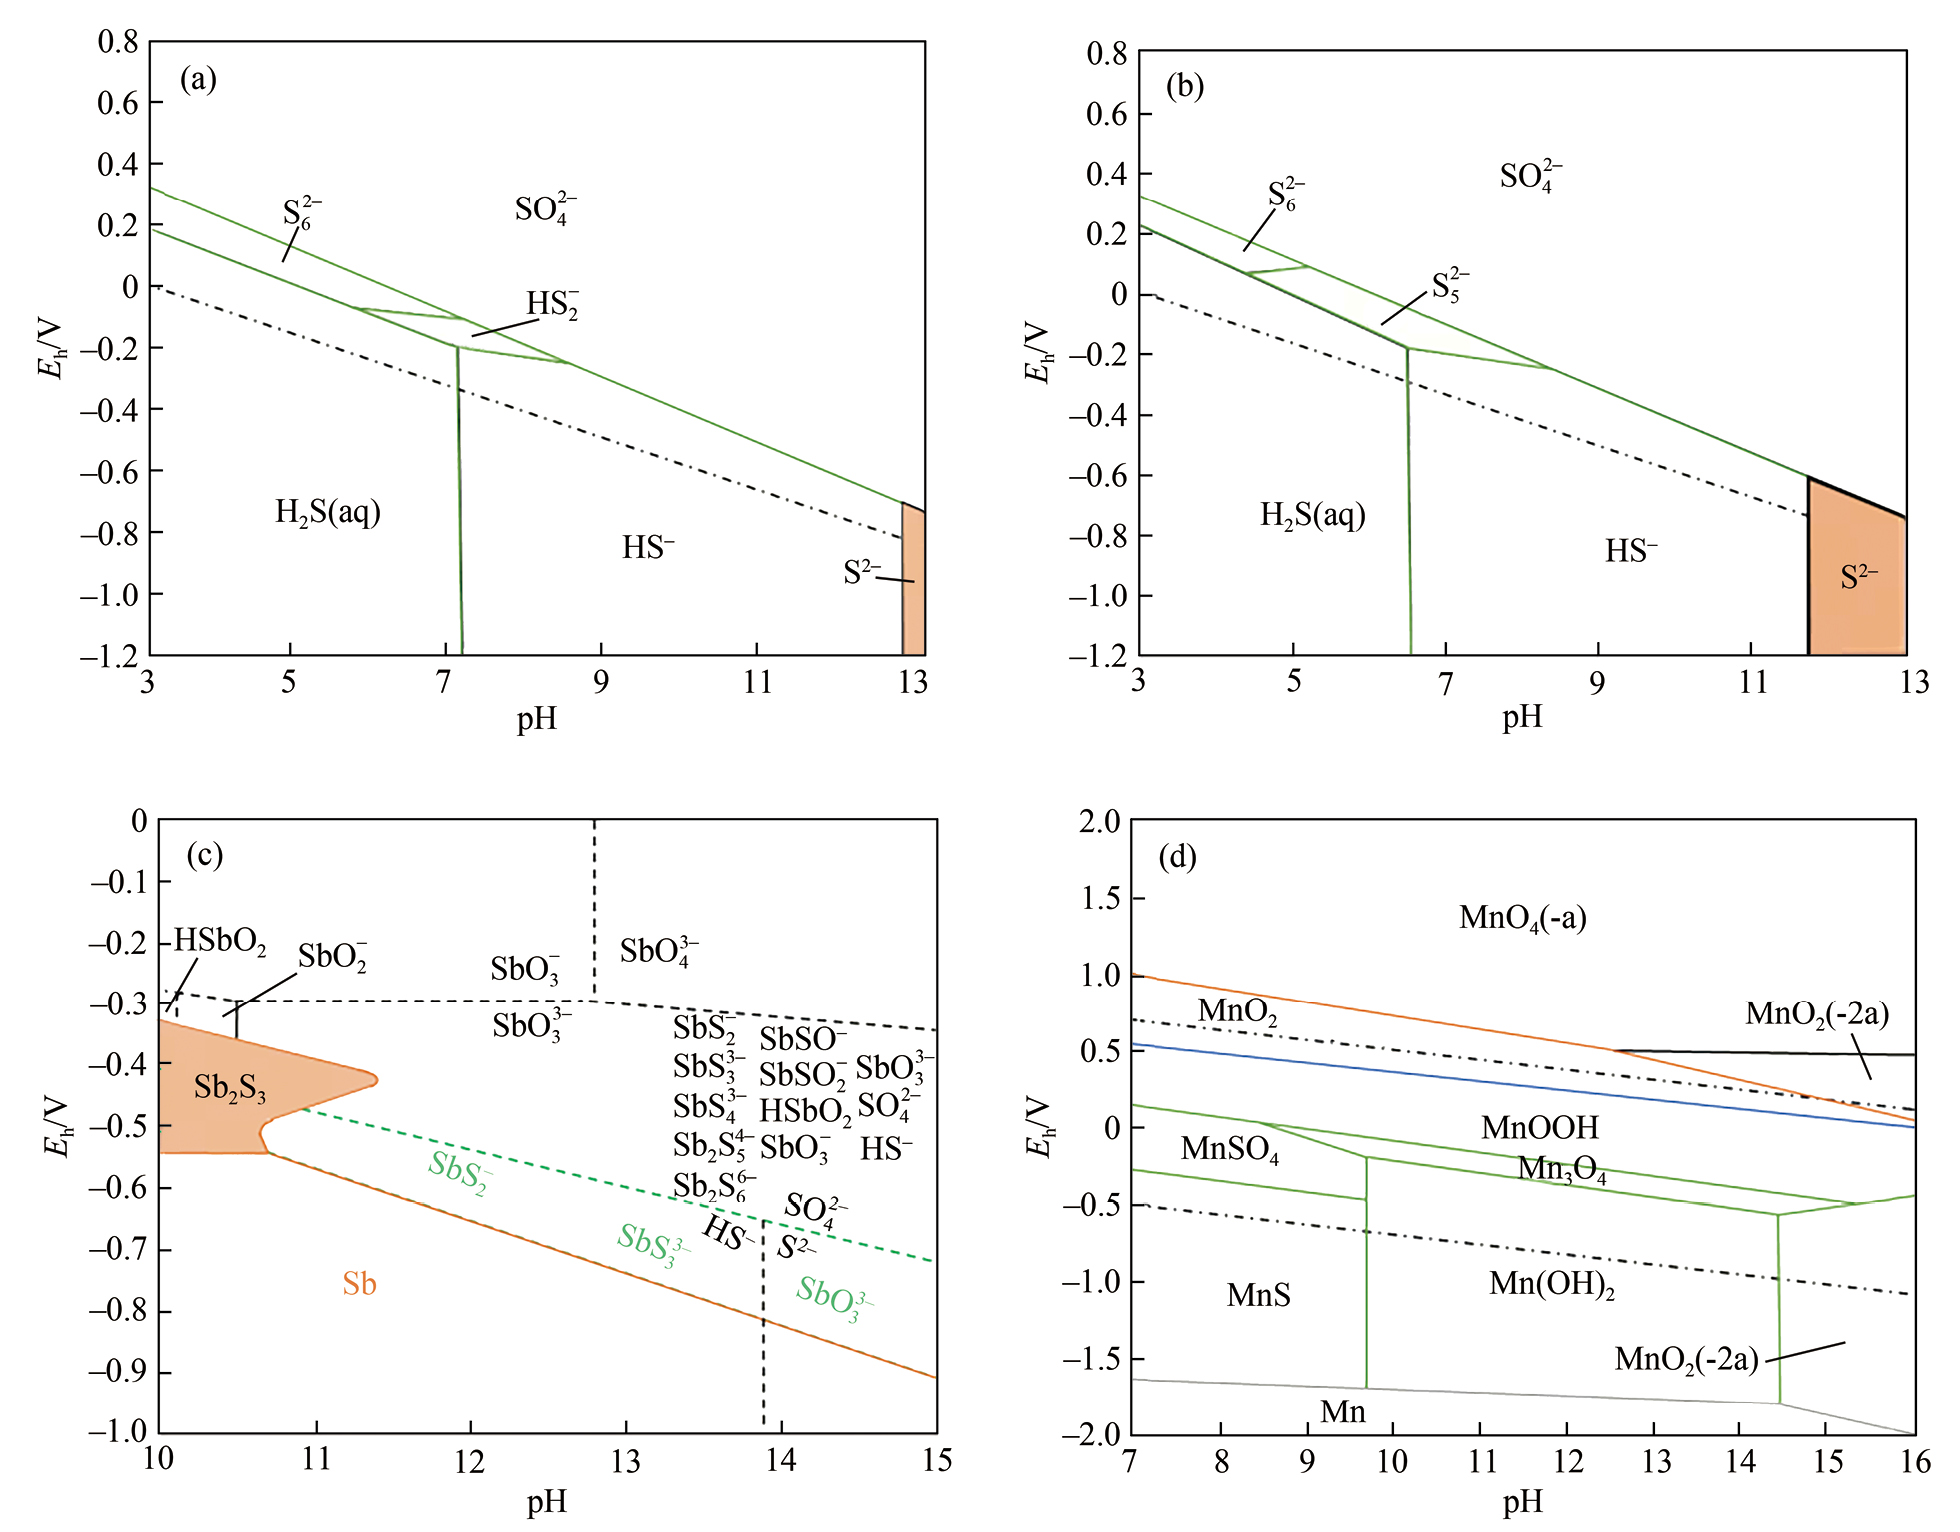
由图5(a,b)可以看出,相比较而言,在较低的氧化还原电位下,S2−的稳定存在区域较小,但在较高温度下,其稳定存在区更大,这说明在低温下需要更多的OH−离子来保证S2−的稳定,从而保证反应式(1)的顺利进行。由图5(c)Sb-S-H2O系的Eh-pH关系图可知,在碱性溶液中,Sb2S3稳定存在区域较小,随着pH升高,电势向负方向移动,Sb的硫化物逐渐以Sb的配离子(SbS2−,SbS3−)形式存在[27–28],Sb以NaSbS3形式进入溶液,并且随着电位和pH不断升高,Sb的配合阴离子中的S又会逐渐被O所取代,直到最后全部被氧取代为SbO43−,SbO33−等离子[27–28];浸出液中的硫化钠易被氧化,生成单质S(反应式(3)),所以通常会在硫化钠溶液中添加氢氧化钠来对这一过程进行抑制[23]。但是,NaOH的作用有限,单质S的生成不可避免,溶液中的S2−又会与单质S发生反应产生多硫化物和硫代硫酸根离子,使得含Sb金精矿中的Au会与多硫化物与硫代硫酸根离子反应,并伴随Sb一起浸出:(4)(5)(6)(7)
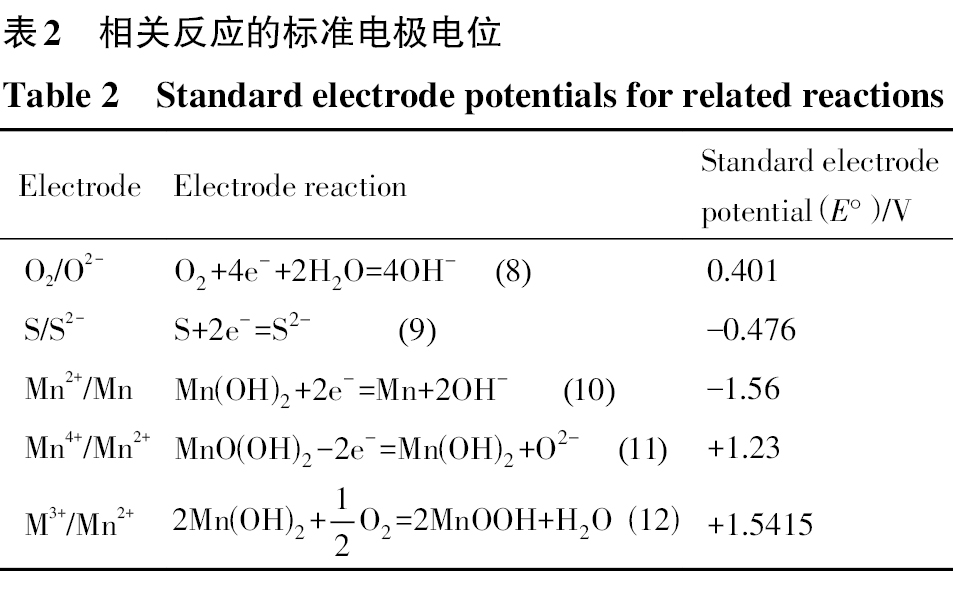
而浸出过程中部分离子标准电极电位如表2所示[29]。在碱性溶液下,硫化钠和金属Mn被氧化的标准电极电位为:E1=E°(8)–E°(9)=0.877 V;E2=E°(8)–E°(10)=1.961 V。由于E2>E1,可知Mn被氧化的标准电极电位远高于硫化钠,浸出过程中金属Mn会优先于硫化钠氧化。所以,在浸出液中添加金属Mn粉可以消耗溶液中的溶解氧,从而在反应过程中有效减少S2−的氧化分解,增加其稳定性,进而减少多硫化物和硫代硫酸钠的生成,抑制矿物中Au的浸出。
Na2S+NaOH浓度、浸出温度和液固比(L/S)是影响Au,Sb浸出的重要因素,不同工艺参数变化度浸出的影响如图6所示。控制NaOH浓度为60 g·L−1,L/S为3∶1,75 ℃下浸出30 min的结果如图6(a)所示,在Na2S浓度在100 g·L−1之前,Sb的浸出率保持较快的上升,浸出率由78.97%提高到93.618%,之后逐渐趋于平稳,这是因为高Sb金矿中除了硫化锑以外,还有锑华和锑酸盐,氧化物的浸出如反应式(13)所示,需消耗更多的Na2S。而Au的浸出率随Na2S浓度增加而增大,从反应式(4~7)可以看出,随着溶液中S2−增多,S2−氧化导致相应的S2O32−和Sn2−含量增加,Au的浸出率会升高。为此,Na2S浓度选择100g·L−1较为合理。(13)
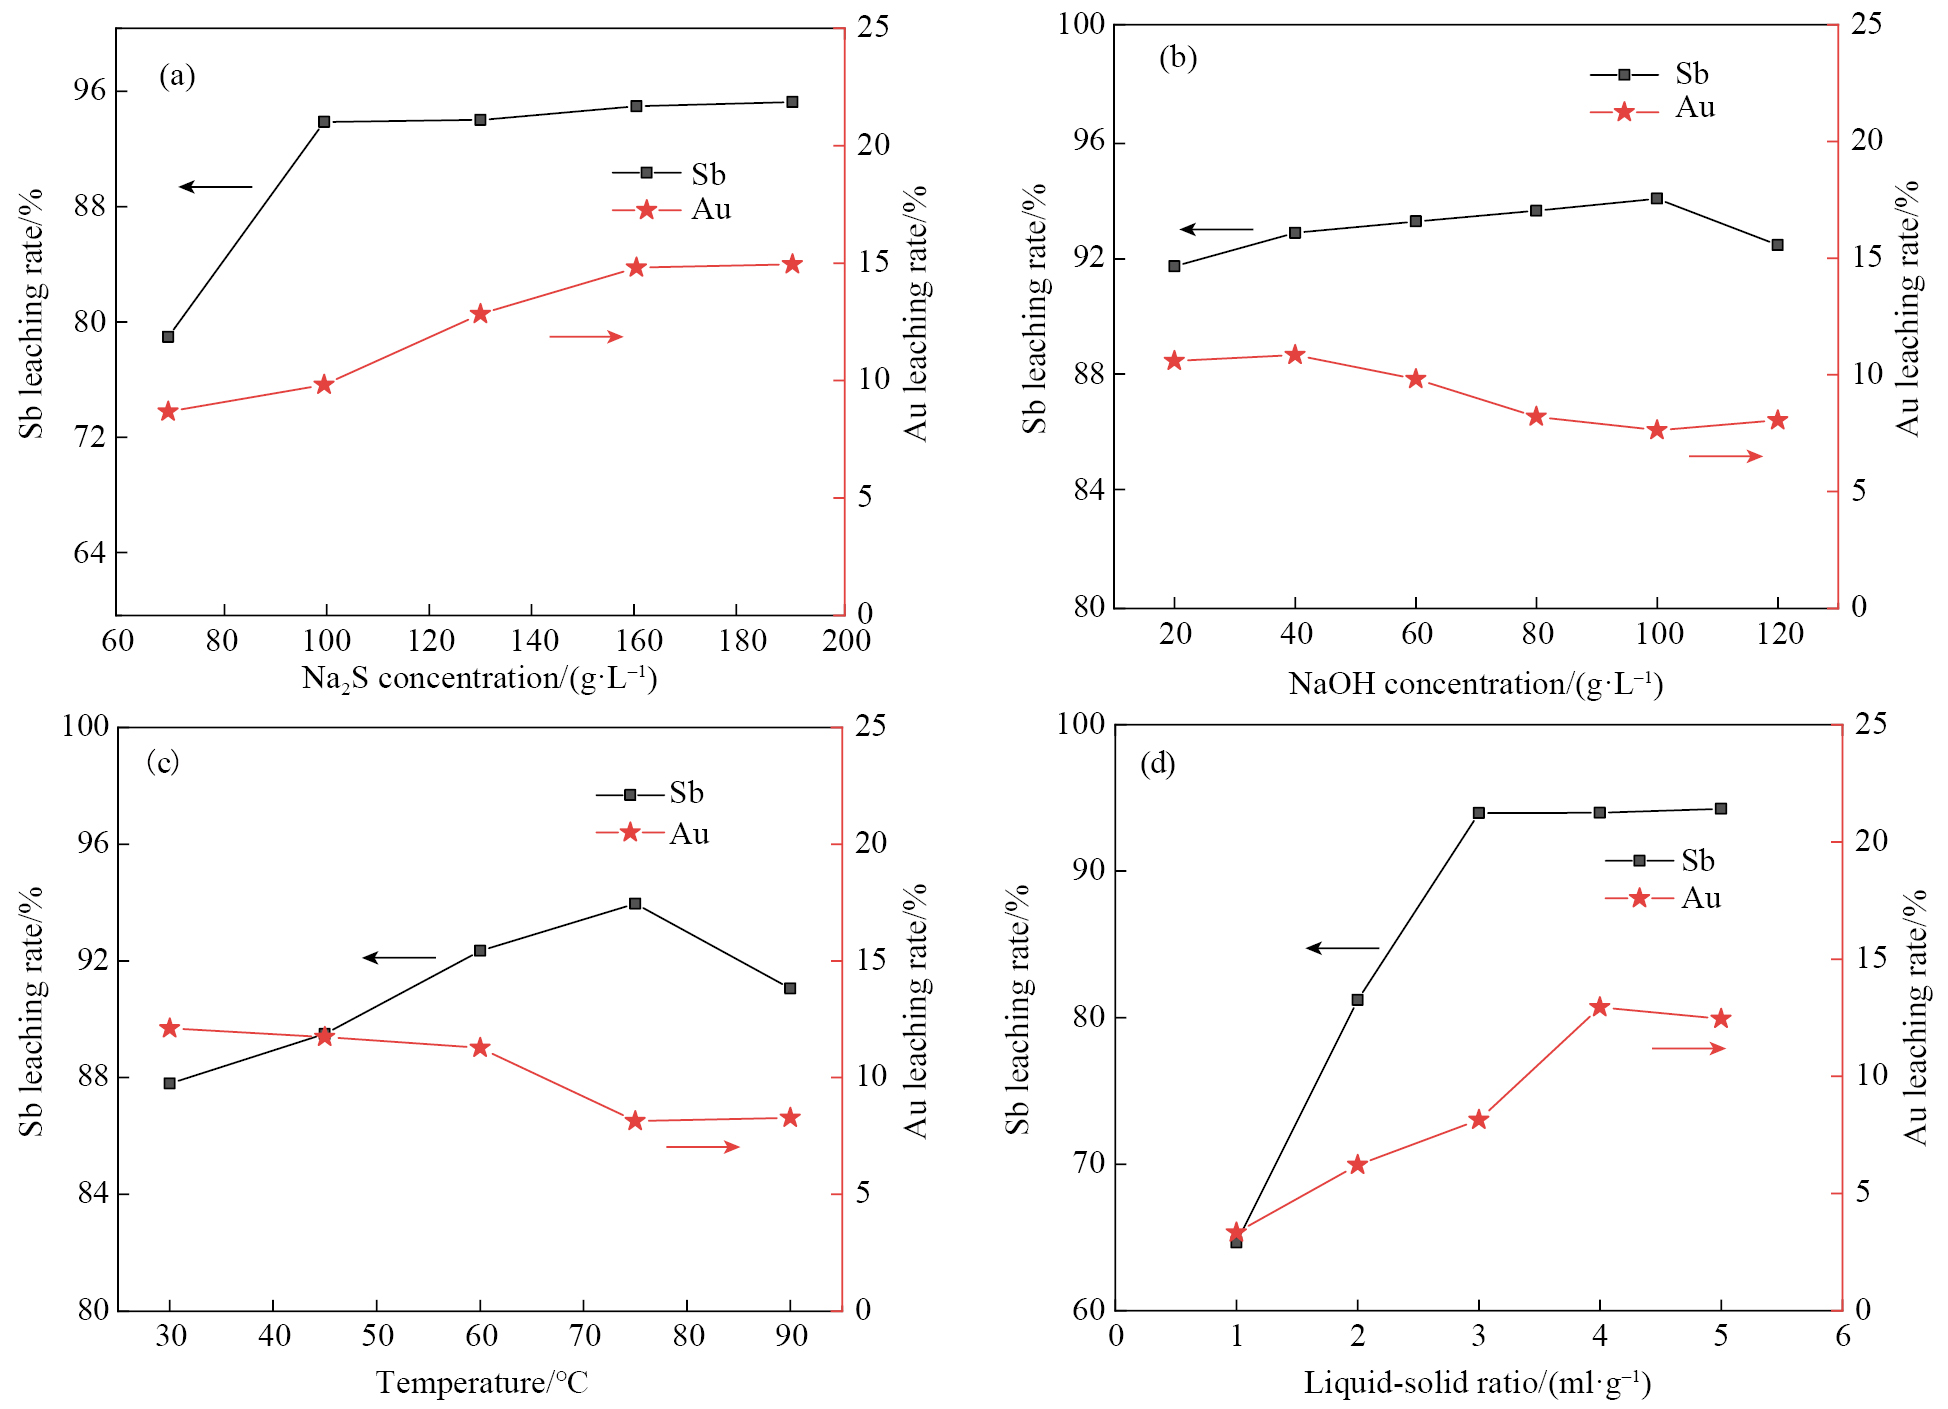
L/S为3∶1,Na2S浓度为100 g·L−1下,75 ℃下浸出30 min,NaOH浓度对浸出的影响规律如图6(b)所示,其浓度增加对Au有明显的抑制效果。这是因为适当NaOH有利于抑制硫化钠水解,从而降低浸出液中Sn2−和S2O32−离子浓度;但过量NaOH又会促进反应式(5)向右进行,从而使得Na2S氧化生成单质S的速率增加[27]。相比之下,Sb的浸出率变化较小,适量可确保反应顺利进行;然而由反应式(8)可见,过高NaOH也会抑制辉锑矿和氧化锑的溶解和传质,从而降低辉锑矿的浸出速率[29]。所以综合考虑,在Na2S浓度100 g·L−1下,NaOH浓度选择100 g·L−1较合理。
图6(c)为Na2S 100 g·L−1+NaOH 100 g·L−1,L/S为3∶1条件下浸出30 min,浸出温度对Au,Sb浸出率的影响。由图5(a)可知,在常温下保持一定的pH就可使辉锑矿溶解;研究表明,随温度升高,反应物分子的碰撞频率和扩散系数都会增大,同时活化能随着温度的升高而减小,促进Sb的浸出率有所提升[30];而当温度达到在90 ℃时,Na2S的氧化分解会加剧,从而降低了Sb的浸出率。但对Au而言,升高温度可有效消除溶液中溶解氧含量,从而抑制矿物中Au的浸出。因此,适当提高温度对含Sb金矿的浸出有利。但过高的温度会导致碱性溶液严重挥发,生产过程中操作环境变差,所以综合考虑,温度选择75 ℃较为适宜。
图6(d)显示了为Na2S 100 g·L−1+NaOH 100 g·L−1,温度为75 ℃条件下浸出30 min,L/S变化对Au,Sb浸出率的影响。当L/S为1∶1时,由于溶液中Na2S总量较低且粘度过大,使Sb的浸出率较低;但随着L/S的提高,Sb的浸出率迅速升高并趋于稳定。相比较而言,L/S对Au的浸出率影响较大,这是因为增大L/S可以显著增加溶液中氧含量,导致多硫化钠和硫代硫酸根离子增加,使Au的浸出率随之增大;而且过高的L/S也会导致溶液中Sb浓度降低,影响后续浸出液中Sb的回收。所以综合考虑之下,液固比选择在3∶1比较合理。
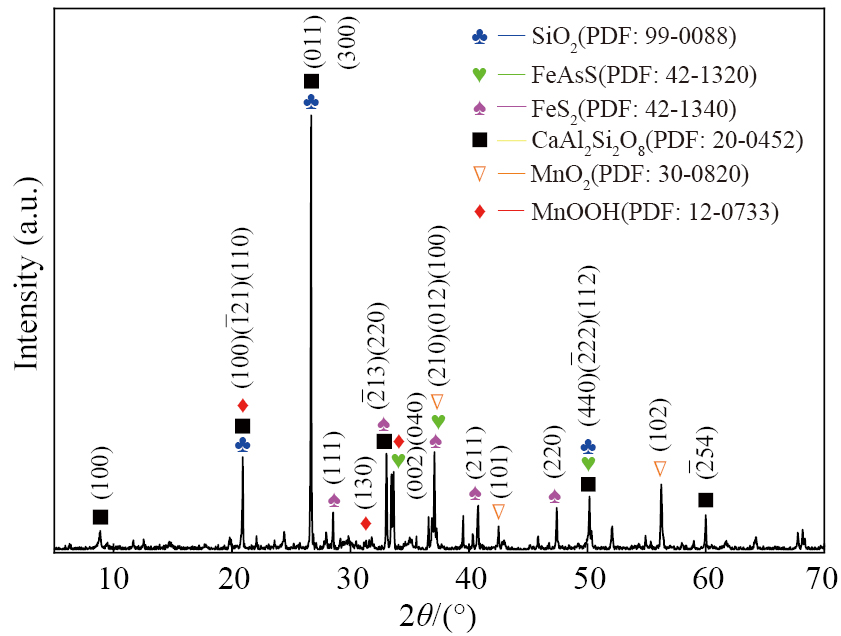
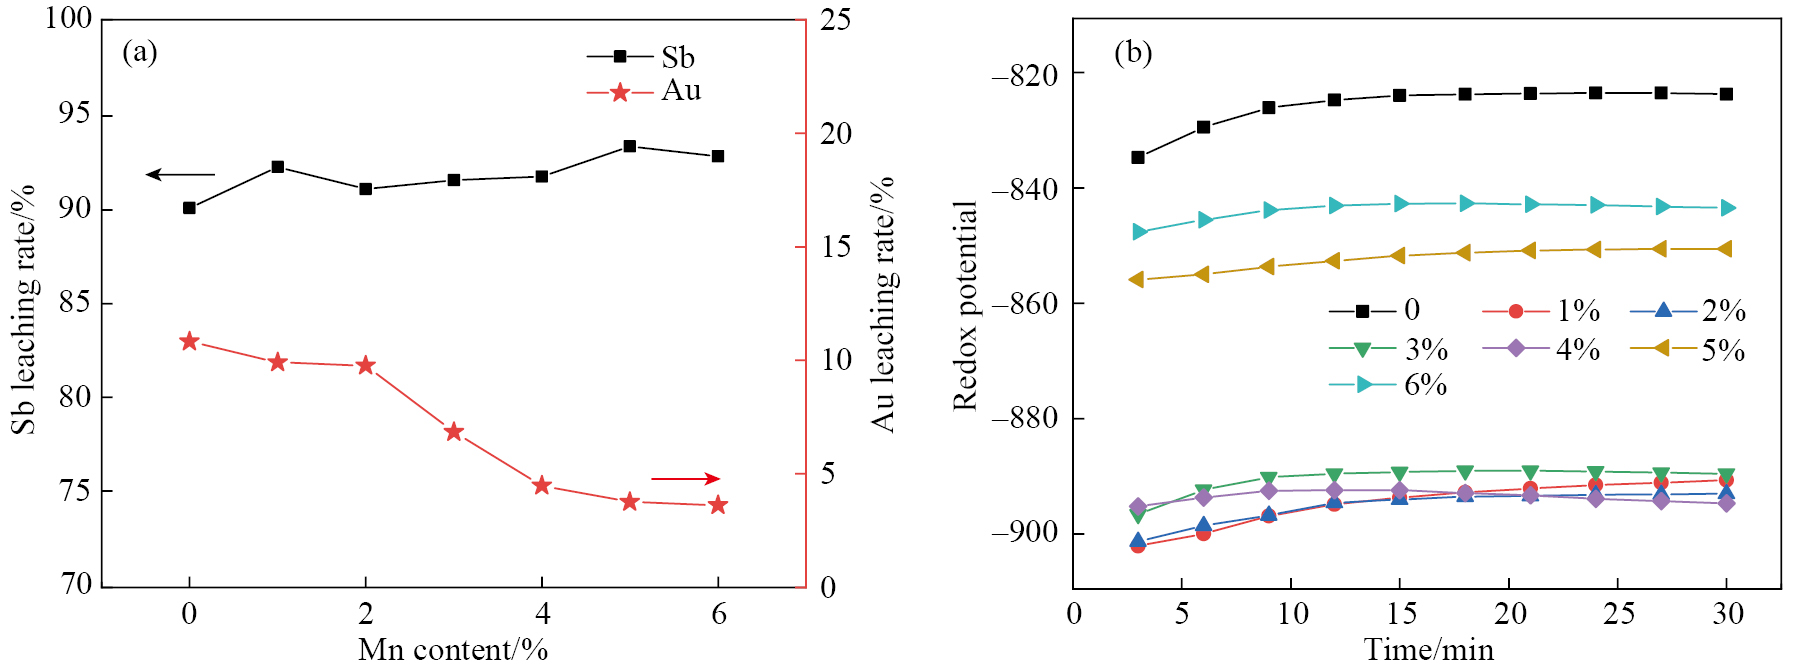
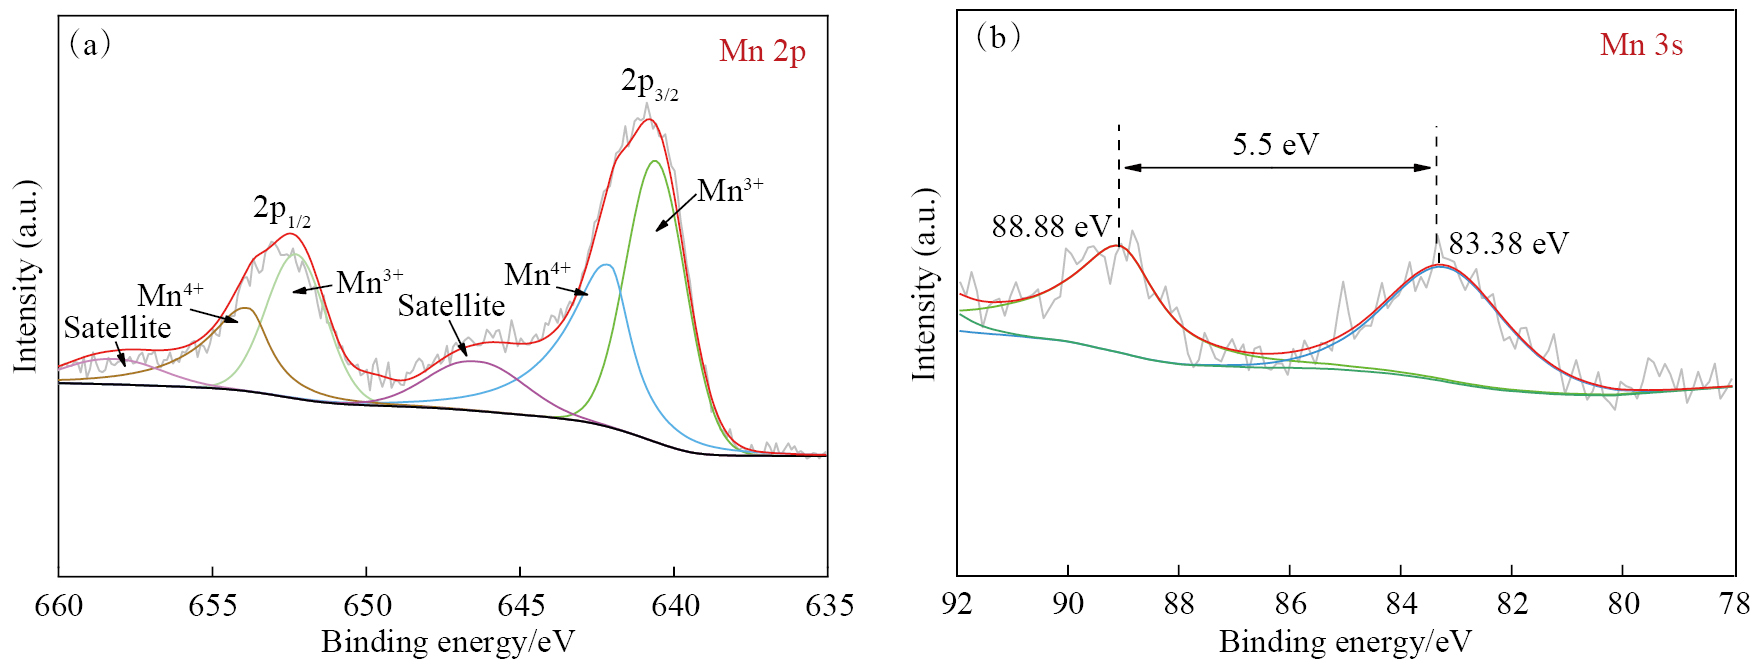
含Sb金矿中的Au在浸出时主要被生成的多硫化物浸出,为减少Au的浸出损失,提高脱Sb后渣中Au的含量,需改变浸出体系氧化还原电位来抑制多硫化物的生成。由图5(a,b)的S-H2O系Eh-pH关系图可知,升高体系的pH或降低体系的氧化还原电位可以抑制多硫化物的生成。为此,通过添加金属Mn还原剂来降低溶液氧化还原电位,从而抑制Au的浸出。在Na2S 100 g·L−1+NaOH 100 g·L−1,L/S为3∶1,75 ℃条件下浸出30 min,浸出体系中添加不同量Mn粉对Au,Sb浸出率的影响如图7(a)所示,金属Mn粉的添加量下反应过程中体系氧化还原电位的变化规律如图7(b)所示。可知,金属Mn粉的引入及其加入量的变化对Sb的浸出率几乎没有影响,其添加量在0~6%(添加剂与原料质量比)的范围内,Sb的浸出率均保持在90%以上;但对Au的浸出率影响显著,不添加金属Mn粉时Au的浸出率为10.83%,Mn粉加入量≤2%时电位降低幅度最大,但抑制结果较差;但随着金属Mn粉添加量的增加,溶液的氧化还原电位逐渐回升,Au的浸出率显著减少;说明较低的氧化还原电位减少了S2−的氧化,从而抑制了多硫化物的生成,达到抑制Au浸出的效果。当Mn粉加入量为5%时,Au的浸出率降低至3.754%。为了进一步探究Mn粉的抑制机制,对浸出渣(Mn粉添加量为5%)进行了XPS和XRD分析,结果如图8和9所示。由图8可知,浸出渣中的Mn存在多种价态,643.2和653.8 eV处是Mn4+在2p3/2和2p1/2轨道上的峰,641.3和653.8 eV处是Mn2+或Mn3+在2p3/2和2p1/2轨道上的峰,在646.2和657.5 eV处有Mn的卫星峰。由于Mn2+和Mn3+峰位相近,需对其3s轨道进行进一步分析,位于88.88和83.38 eV处出现两个明显的衍射峰,其结合能相差5.5 eV,证明浸出渣中Mn为Mn3+。结合图9的XRD分析中探测到的MnO2和MnOOH的物相,说明添加的金属Mn粉在浸出中转化为MnO2和MnOOH。
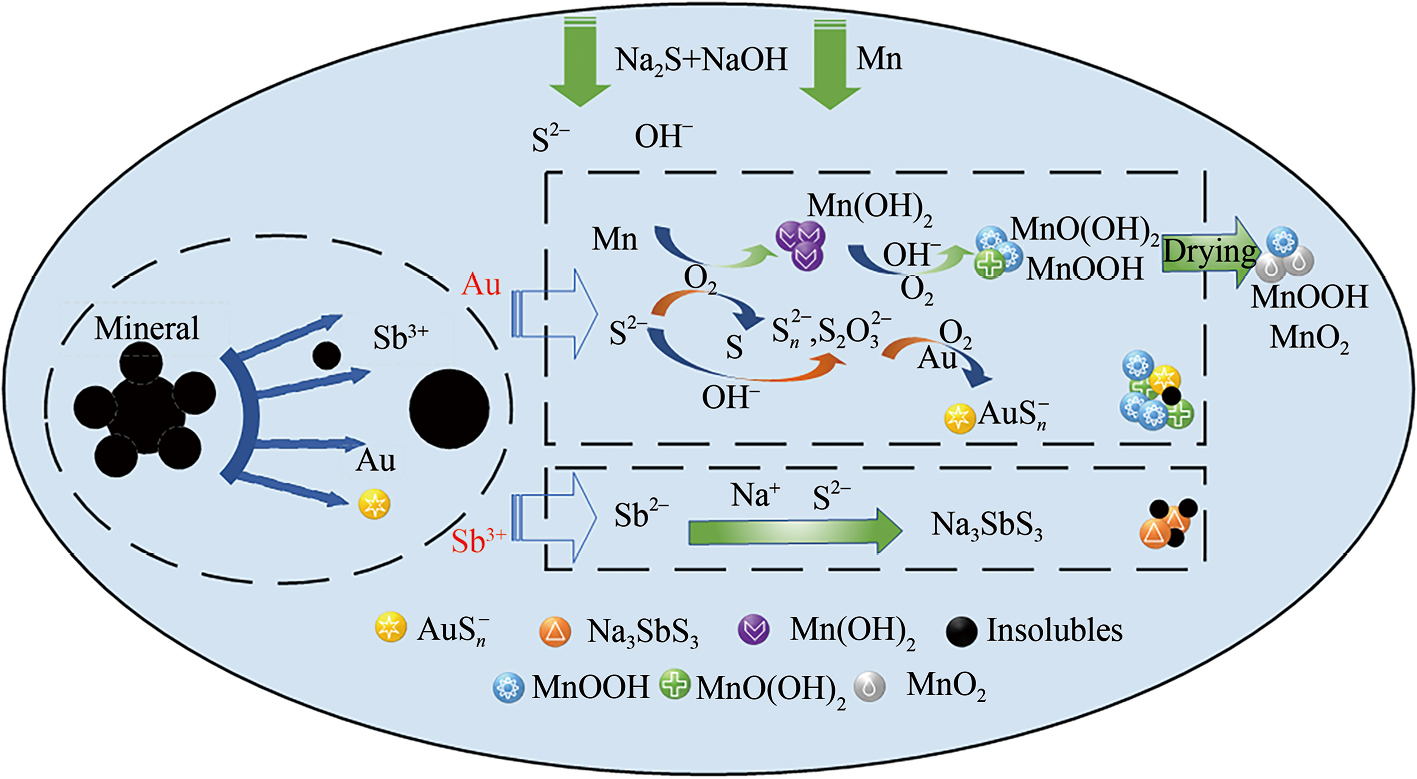
由于浸出过程中氧化还原电位变化显著,推测金属Mn粉的氧化可能存在多个步骤。由图5(c,d)的Mn-S-H2O系Eh-pH关系图可知,在75 ℃,pH为14的条件下,Mn粉在溶液中可能以Mn(OH)2,MnOOH或MnO2几种形式存在[31]。由表2可计算出Mn粉被氧化后的标准电极电位分别为E2=E°(8)-E°(10)=1.961 V,E3=E°(8)-E°(11)=–0.829 V,E4=E°(8)-E°(12)=–1.1405 V,可以看出,E2>E3>E4,为此,绘制在浸出过程中Mn作为抑制剂参与反应的机制示意图如图10所示,其顺序及机制可描述为:Mn粉优先氧化为Mn2+,所以在添加量少量时溶液的氧化还原电位较低;随着Mn粉加入量提升,碱性溶液中部分Mn2+逐渐转化为MnOOH和MnO(OH)2沉淀,导致氧化还原电位逐渐升高,这进一步加速了Mn粉氧化,抑制了溶液中S2−氧化成多硫化物的反应,从而达到抑制Au浸出的效果。而MnO(OH)2在后续烘干过程中逐步脱水转化为MnO2。
Mn抑制剂加入量为5%条件下,经过硫化钠碱性浸出后,高As,Sb金矿中的Sb得到高效预脱除,浸出液中Sb,Au的含量分别为65.9 g·L−1和0.31 mg·L−1,所得浸出渣的渣率为79.36%,渣中残留Sb(1.75%),Sb浸出率达到93.3%;而有价金属在浸出渣中得到高效的富集,浸出渣中富集Au(34.6 g·t−1),Au富集率达到96%以上。经固液平衡计算,渣中和液体中Au,Sb含量基本吻合,预脱除Sb后浸出渣可进入火法冶炼过程进一步高效回收其中的有价元素,浸出液中的Sb可采用电积回收。
在含Sb金矿在碱性浸出过程中加入Mn粉来有效抑制硫化钠的氧化水解,探讨其对Au浸出的抑制行为及机制,实现Sb的预脱除及Au的有效富集。结论如下:
1. 矿相分析表明,高As,Sb金矿中含Sb 20.85%,Au 28.6 g·t−1,As 5.01%,其中Sb主要以辉锑矿(Sb2S3)和锑华(Sb2O3+Sb2O5)形式存在,Au主要镶嵌于硫化物和硅酸盐中,此外还有石英(SiO2)、毒砂(FeAsS)和黄铁矿(FeS2)等。
2. 高As,Sb金矿碱性浸出中,Na2S,NaOH浓度、液固比及浸出温度对Sb,Au浸出率影响显著。溶液中过多S2−氧化会导致S2O32−和Sn2−含量增大,Au的浸出率会升高;适当NaOH有利于抑制Na2S水解;但过高NaOH会降低S2−氧化成单质S的速率增加,也会抑制辉锑矿和氧化锑的溶解和传质;综合考虑,对高As,Sb金精矿选择碱性体系Na2S 100 g·L−1+NaOH 100 g·L−1较适宜。
3. 提高碱度和降低溶液电位均可以减少硫化钠的氧化。在较高的pH条件下,加入Mn粉作为抑制剂可有效增加Na2S的稳定性;Mn粉优先氧化为Mn2+,碱性溶液中部分Mn2+逐渐转化为MnOOH和MnO(OH)2沉淀,导致氧化还原电位逐渐升高,防止Na2S的氧化水解生成多硫化物和硫代硫酸根,从而达到抑制Au溶解的目的。
4. 控制Na2S浓度为100 g·L−1,NaOH浓度为100 g·L−1,L/S为3∶1,金属Mn粉加入量为5%,搅拌速度350 r·min−1,洗水比为3.0,反应温度为75 ℃下浸出30 min,浸出渣中金含量为34.6 g·t−1,Sb含量为1.75%,此时Sb的预脱除率为93.3%,Au的富集率达到96%,得到较好的富集。
Rusalev R E,Grokhovskii S V,Rogozhnikov D A,Naboichenko S S. Investigation and development of the technology of processing gold-antimony flotation concentrates[J].Journal of Siberian Federal University Chemistry,2018,11(1):110.
Oktay C. Effect of flotation and potassium hydroxide pretreatment of an antimonial refractory ore on the extraction of silver by cyanidation[J].Minerals Engineering,2021,172(1):107171.
Avarmaa K,Johto H,Taskinen P. Distribution of precious metals (Ag,Au,Pd,Pt,and Rh) between copper matte and iron silicate slag[J].Metallurgical and Materials Transactions,2016,47(1):244.
Artzer A,Moats M,Bender J. Heavy Metals - Antimony;New Antimony Findings from Matic Research Center Discussed (Removal of Antimony and Bismuth from Copper Electrorefining Electrolyte:Part I-A Review) [N].Resource Week,2018. 1393.
Selivanov E N,Novikov D O,Belyaev V V. Distribution of antimony in copper-zinc concentrate metallurgical processing products[J].Metallurgist,2019,63(5–6):627.
Qin H,Guo X Y,Tian Q H,Yu D W,Zhang L. Recovery of gold from sulfide refractory gold ore:oxidation roasting pretreatment and gold extraction[J].Minerals Engineering,2021,164(1):106822.
Zhang X W,Song Y H,Wu L,Dong P,Zhou M,Liu G. Improvement of the leach efficiency of carbonaceous gold concentrates using reduction roasting pretreatment technology[J].Advanced Powder Technology,2022,33(2):103387.
James M,Omid M,Rina K,Ahmad G. Gold extraction from refractory sulfide gold concentrates:a comparison of bio-oxidation and neutral atmospheric pre-treatment and economic implications[J].Journal of Sustainable Metallurgy,2021,7(3):1354.
Spasova I,Nicolova M,Georgiev P,Groudev S. Comparative variants of microbial pretreatment and subsequent chemical leaching of a gold-bearing sulphide concentrate[J].Solid State Phenomena,2017,4532:189.
Ye L G,Ouyang Z,Chen Y M,Chen Y F. Ferric chloride leaching of antimony from stibnite[J].Hydrometallurgy,2019,186:210.
Pak K S,Zhang T A,Kim C S,Kim G H. Research on chlorination leaching of pressure-oxidized refractory gold concentrate[J].Hydrometallurgy,2020,194:105325.
Zhang G W,Wang S X,Zhang L B,Peng J H. Ultrasound-intensified leaching of gold from a refractory ore[J].ISIJ International,2016,56(4):714.
Gui Q H,Hu Y T,Wang S X,Zhang L B. Mechanism of synergistic pretreatment with ultrasound and ozone to improve gold and silver leaching percentage[J].Applied Surface Science,2022,576(1):151726.
Celep O,Alp İ,Deveci H. Improved gold and silver extraction from a refractory antimony ore by pretreatment with alkaline sulphide leach[J].Hydrometallurgy,2010,105(3):234.
Stefanowicz T,Osińska M,Napieralska-Zagozda S. Copper recovery by the cementation method[J].Hydrometallurgy,1997,47(1):69.
Wu H,Feng Y L,Li H R,Liao S D,Wang H J. Basic theory and optimization of gold containing antimony concentrate leaching by alkaline sulfide[J].Physicochemical Problems of Mineral Processing,2019,55(1):248.
Upadhyaya G S. Gupta C.K.Chemical metallurgy:principles and practice[J].Science of Sintering,2004,36(3):217.
Li H X,Wang Y,Cang D Q. Zinc leaching from electric arc furnace dust in alkaline medium[J].Journal of Central South University of Technology,2010,17(5):967.
 顶部