目录图表
锂作为重要的战略金属,已经被广泛地应用于锂离子电池[1–2]、润滑脂[3]、特种玻璃陶瓷[4]、超轻合金[5–6] 等关键领域。锂资源主要赋存在盐湖和锂矿石中,而铁锂云母是具有工业开采价值的锂矿石之一。目前处理锂云母精矿的工艺有硫酸盐焙烧法[7–9]、硫酸熟化法[10–13]、高压碱浸法[14–15]、石灰石烧结法[16]、氯化焙烧法[17]等,其中硫酸盐焙烧法和石灰石烧结法在锂云母提锂的工业生产中得到了一定的应用。石灰石烧结法是以碳酸钙作为焙烧添加剂,与锂云母混匀后在1000 ℃下焙烧,该工艺曾被广泛用于处理锂云母,但由于焙烧温度过高、物料量大,现已被淘汰。硫酸盐焙烧法是当前处理锂云母的主流方法,该方法是以硫酸盐(K2SO4,Na2SO4,CaSO4)作为焙烧添加剂与锂云母混匀后在850 ℃焙烧,但是焙烧温度仍旧较高,且铷铯的回收率较低仅为30%左右。因此如何降低锂云母的处理温度是当前扩大锂冶金规模、降低能耗、提高经济效益的重点和难点。
本文研究了低温碱焙烧-水浸处理铁锂云母的工艺,通过实验获取了适宜的工艺参数,并对焙烧-浸出机制进行了探讨,新工艺有利于实现锂冶金的节能减排、资源综合利用,对精矿提锂新技术开发具有重要意义。
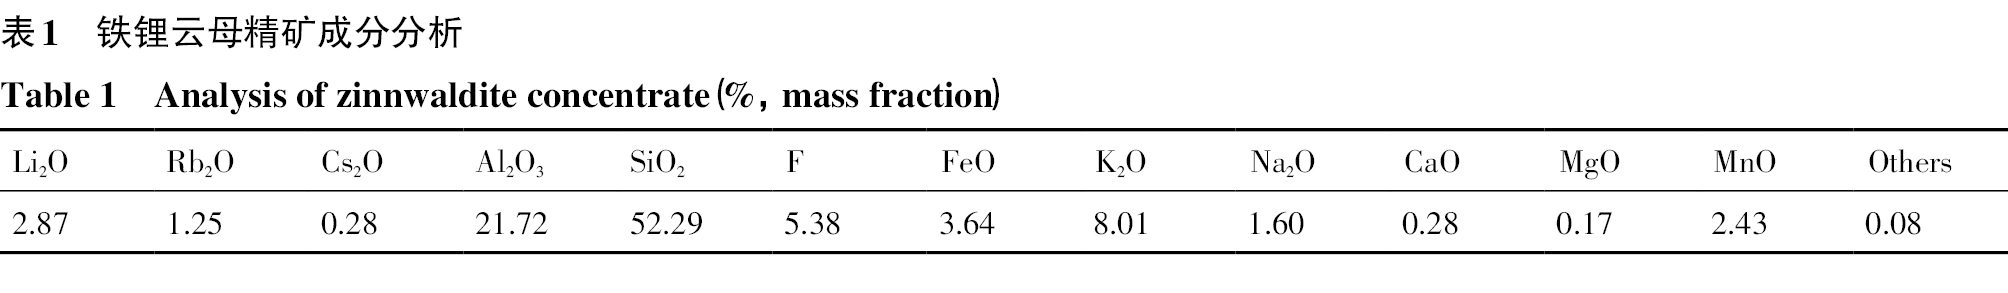
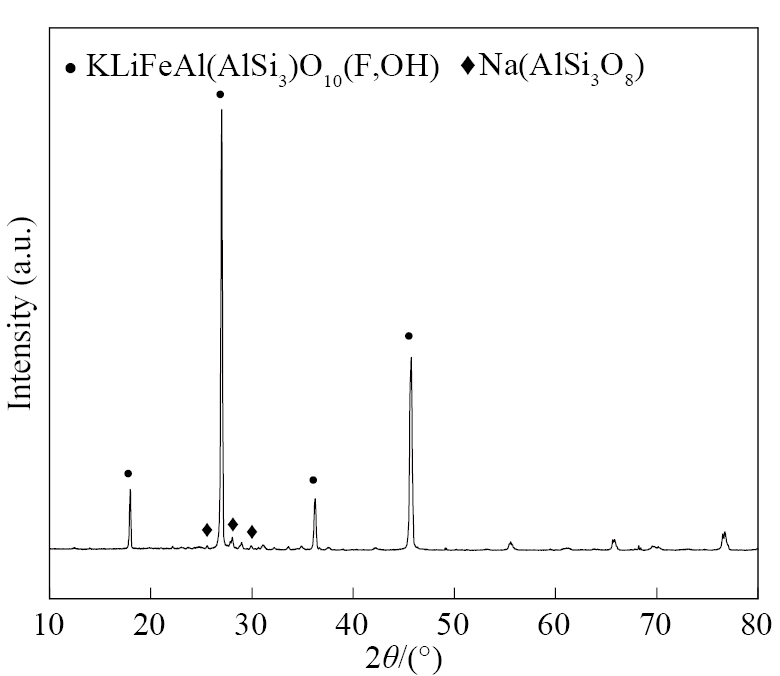
实验所用原料为来自河北承德铁锂云母精矿。精矿的成分如表1所示,Li含量为1.34%,并含少量的Rb,Cs;精矿主要物相如图1所示,主要物相为铁锂云母-KLiFeAl(AlSi3)O10(F,OH)和钠长石-Na(AlSi3O8)。实验所用NaOH购自北京化工厂,CaO购自西陇科学股份有限公司,纯度均为分析纯(AR)级。
铁锂云母为铝硅酸盐矿物,硅含量较高接近酸性岩矿物,锂易在酸性岩中富集,添加CaO调整物料的酸碱度,使其向基性岩转变,有利于锂从矿物中的解离,同时Ca也能在850 ℃以上的温度条件与Li发生类质同象取代,实现Li的脱出[18];而NaOH提供碱性的环境促进了Li的提取。
Li,Al,Si等主要元素在铁锂云母中的赋存状态均为氧化态,因此可使用这些元素的氧化物来分析铁锂云母同CaO,NaOH在焙烧过程中可能发生的化学反应。各组分可能发生的反应式为:[empty formula](1)[empty formula](2)[empty formula](3)[empty formula](4)[empty formula](5)[empty formula](6)[empty formula](7)[empty formula](8)
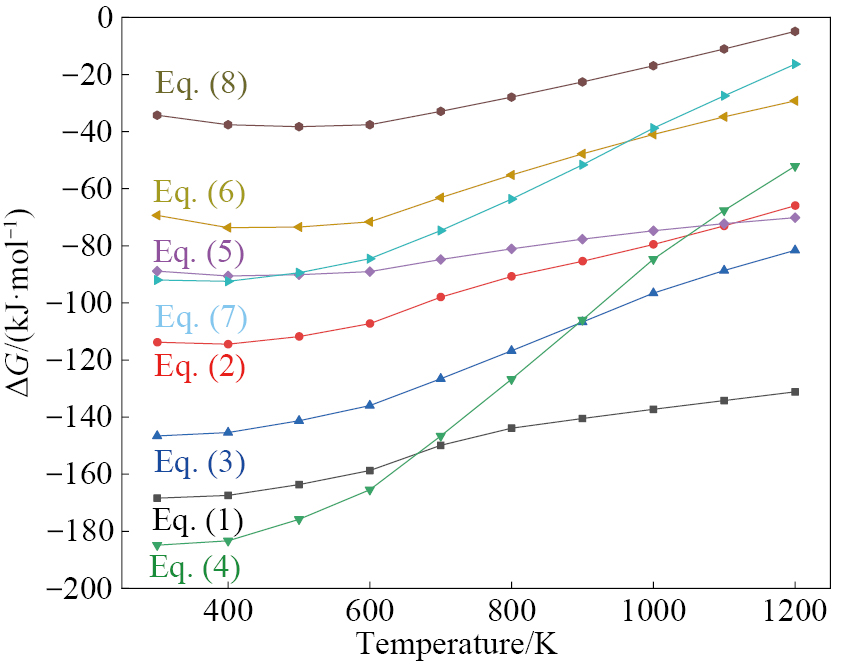
铁锂云母主要组分与NaOH,CaO反应的标准吉布斯自由能随温度(ΔG-T)的变化关系如图2所示。可以看出:Li,Al,Si的氧化物与NaOH,CaO反应的标准吉布斯自由能均为负值,为此采用NaOH和CaO共同对铁锂云母精矿进行碱焙烧分解矿物中的[Si-O]结构和[Al-O]结构即与SiO2和Al2O3反应,在热力学上是可行的。式(4)和式(7)的ΔG-T关系表明,NaOH和CaO可以与Al2O3和SiO2发生交互反应,生成铝酸盐和硅酸盐,从而破坏铁锂云母的矿物结构以便释放Li,Rb,Cs;对比式(4)和式(5)可知,在温度1100 K以下,NaOH和CaO共同与SiO2反应的趋势比NaOH单独与SiO2反应的趋势更大;对比式(7)和式(8)可知,NaOH和CaO共同与Al2O3反应的趋势比NaOH单独与Al2O3反应的趋势更大。由此说明使用NaOH和CaO共同作为焙烧添加剂可以在更低的焙烧温度下有效地分解铁锂云母。
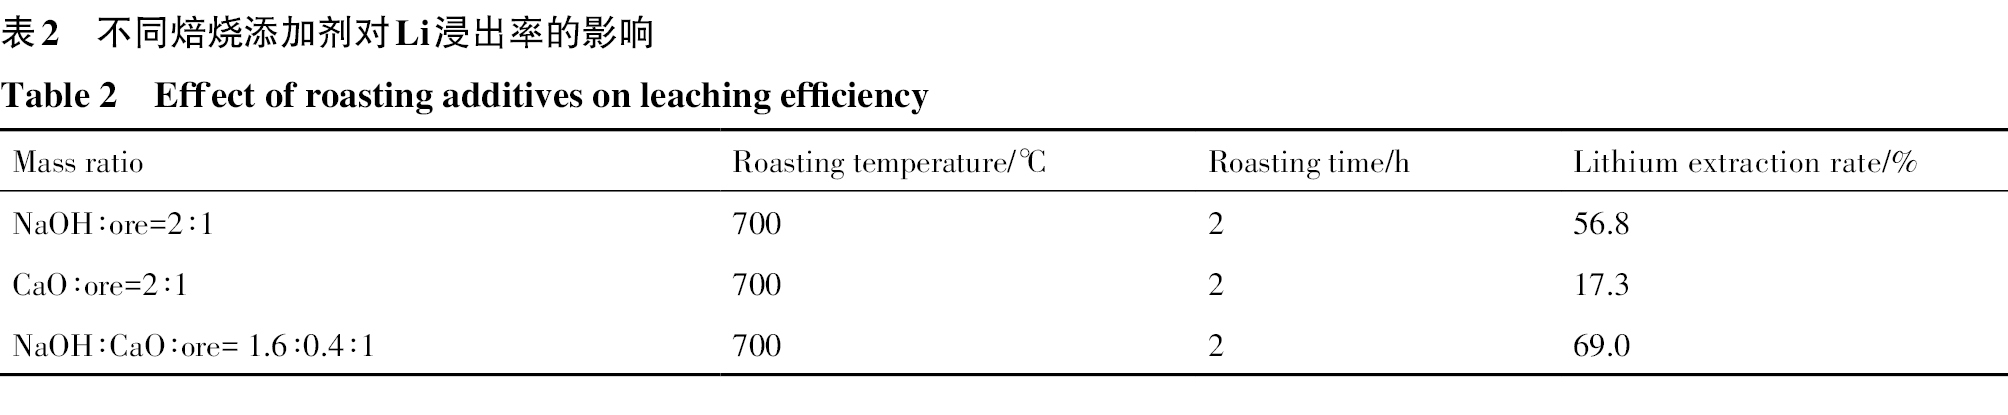
由式(4,7)热力学计算结果可知,在焙烧过程中,NaOH,CaO等添加剂可与铝硅酸盐发生反应,有助于铁锂云母的分解。按照式(4,7)的理论配比将NaOH,CaO和铁锂云母精矿混合焙烧。铁锂云母精矿与不同添加剂在较低焙烧温度下锂得浸出效果如表2所示。可知,单独使用NaOH或CaO处理铁锂云母的效果较差,Li的浸出率较低;而同时添加NaOH和CaO对Li的浸出率有明显的提升,达到69.0%,因此在后续的焙烧实验中选择NaOH和CaO共同作为焙烧添加剂。
在CaO/精矿的质量比为0.4,焙烧温度为650 ℃,焙烧时间为1.5 h的条件下,考察不同NaOH与精矿质量比对浸出率的影响并对焙砂进行了XRD分析,结果如图3(a,b)所示。
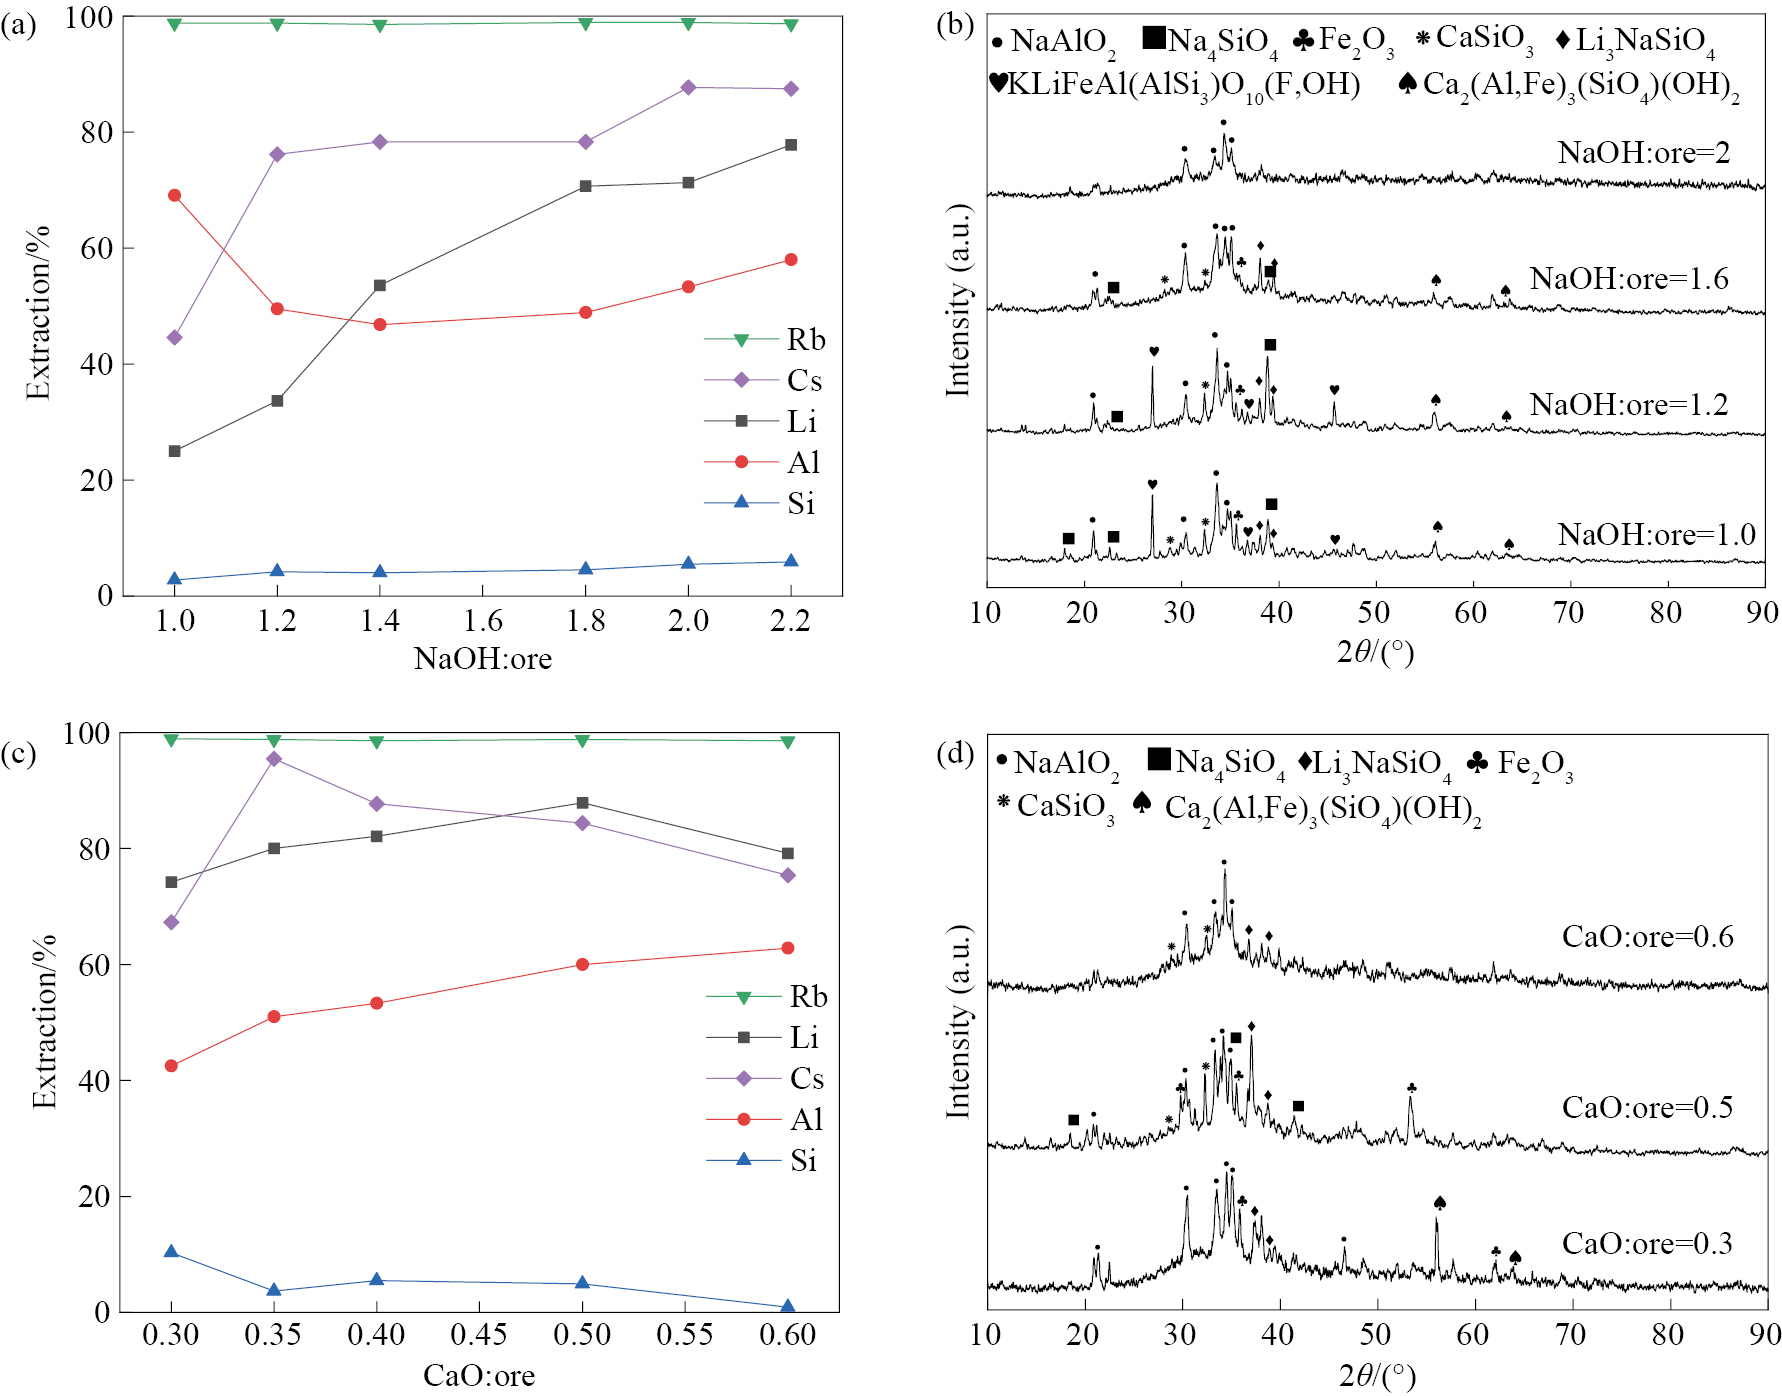
由图3(a)可知,当NaOH∶精矿质量比为1.0时,Li和Cs的浸出率很低,分别为25.0%和44.6%,Rb的浸出率为98.8%,Al的浸出率为69.1%,Si的浸出率为2.8%;随着NaOH添加量的逐渐增加,Li的浸出率逐步提高,Rb和Si的浸出率基本保持不变,Cs的浸出率也保持在80%左右,而Al的浸出率在NaOH/精矿质量比为1.4时降至最低为46.8%。由此可知,NaOH的添加量对Li和Cs的浸出效果影响最大,Rb,Si的浸出效果随NaOH添加量改变的影响较小。因此较优的NaOH∶精矿质量比为2.0,此时Li,Rb,Cs,Al,Si的浸出率分别为71.3%,98.9%,87.7%,53.3%,5.5%。由图3(b)可知,当NaOH∶精矿质量比较低时,铁锂云母分解不完全;当NaOH∶精矿质量比增加到1.6时。铁锂云母的物相消失,主要的焙烧产物为NaAlO2,Na4SiO4,Fe2O3和可溶于水的Li3NaSiO4,铁锂云母分解为硅酸盐和铝酸盐,Li,Rb,Cs被解离的同时,Fe2+ 被氧化为Fe2O3;当NaOH/精矿质量比增加到2.0时,物料完全反应,仅能检测到NaAlO2的衍射峰,表明铁锂云母已被完全分解,[Si–O]结构也被完全破坏,Fe和Si以非晶态硅铁混合物的形式存在。
在NaOH∶精矿质量比为2.0,焙烧温度为650 ℃,焙烧时间为1.5 h的条件下,考察不同CaO∶精矿质量比对浸出率的影响并对焙砂进行了XRD分析,结果如图3(c,d)所示。由图3(c)可知,随着CaO∶精矿质量比的增加,Li和Cs的浸出率分别在CaO∶精矿质量比为0.35和0.50时达到最大,Al的浸出率逐渐升高,Rb的浸出率几乎保持不变,Si的浸出率缓慢下降,若继续添加CaO,Li的浸出率出现下降趋势,实验中发现CaO∶精矿质量比大于0.5时,在焙烧过程中刚玉坩埚出现腐蚀;考虑到精矿中Cs含量低,因此较优的CaO∶精矿质量比为0.5,此条件下,Li的浸出率为87.9%,Rb的浸出率为98.8%,Cs的浸出率为84.4%,Al的浸出率为60.0%,Si的浸出率为4.9%。由图3(d)可知,当CaO∶精矿质量比为0.3时,焙砂的主要组分为NaAlO2,Fe2O3和Li3NaSiO4;当CaO∶精矿质量比增加到0.5时铝硅酸盐矿物的衍射峰消失,表明铁锂云母完全分解。结合XRD结果及热力学计算中式(7,8)的ΔGθ-T关系曲线,分析可知添加足量CaO比单独使用NaOH能更高效地破坏[Al-O]和[Si-O]结构,提高Li,Rb,Cs的浸出效果。
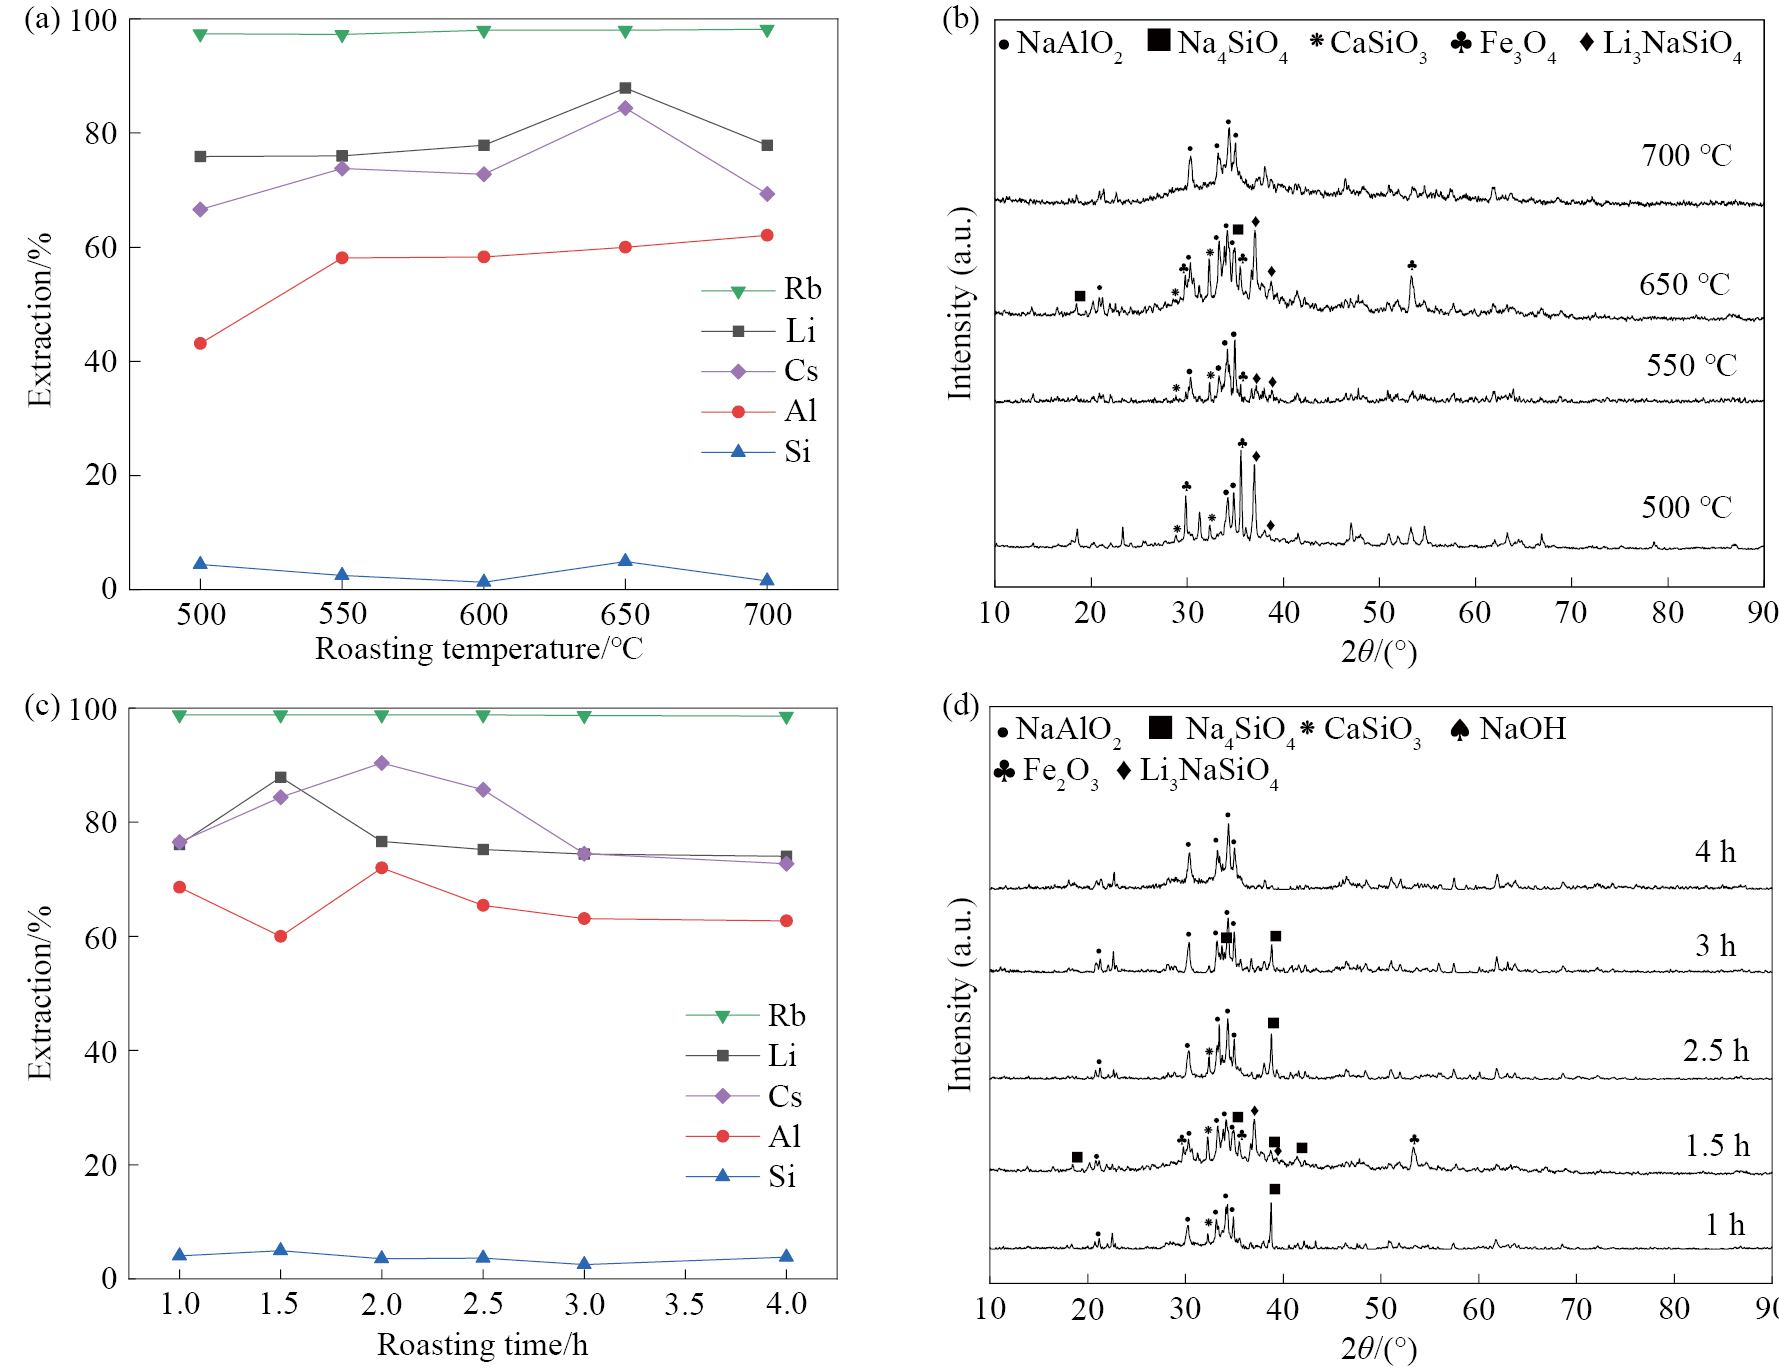
在NaOH∶CaO∶精矿质量比为2∶0.5∶1,焙烧时间为1.5 h的条件下考察不同焙烧温度对浸出率的影响并对焙砂进行了XRD分析,结果如图4(a,b)所示。由图4(a)可知,随着焙烧温度的升高,Li和Cs的浸出率均呈现出缓慢增长后降低的趋势,在650 ℃时达到最大值分别为87.9%和84.4%,Al的浸出率60%。随着温度进一步升高超过650 ℃时,Al的浸出率基本保持不变而Li和Cs的浸出率呈现下降趋势,这与此时式(3)逐渐成为体系中的主要反应,体系的碱浓度降低有关。因此适宜的焙烧温度为650 ℃。由图4(b)可知,当焙烧温度为500 ℃时,主要的焙烧产物为NaAlO2,CaSiO3,Fe2O3以及Li3NaSiO4,表明Li已从矿物结构中解离;当温度升高至650 ℃时,NaAlO2和Li3NaSiO4的衍射峰增强,铁锂云母中[Al-O]和[Si-O]结构的分解更加充分。
在NaOH∶CaO∶精矿质量比为2∶0.5∶1,焙烧温度为650 ℃的条件下,考察不同焙烧时间对浸出率的影响并对焙砂进行了XRD分析,结果如图4(c,d)所示。由图4(c)可知,Li的浸出率在焙烧时间为1.5 h时达到最大为87.9%,Rb的浸出率为98.8%,Cs的浸出率在焙烧时间为2.0 h时达到最大为90.4%;Rb和Si的浸出率基本保持不变,Al的浸出率保持在70%左右。因此选择焙烧时间为1.5 h。由图4(d)可知,在实验焙烧时间内铁锂云母的主要分解产物为NaAlO2,Na4SiO4,而焙烧时间为1.5 h时的主要分解产物为NaAlO2,Fe2O3和Li3NaSiO4,此时Li的浸出效果最好。
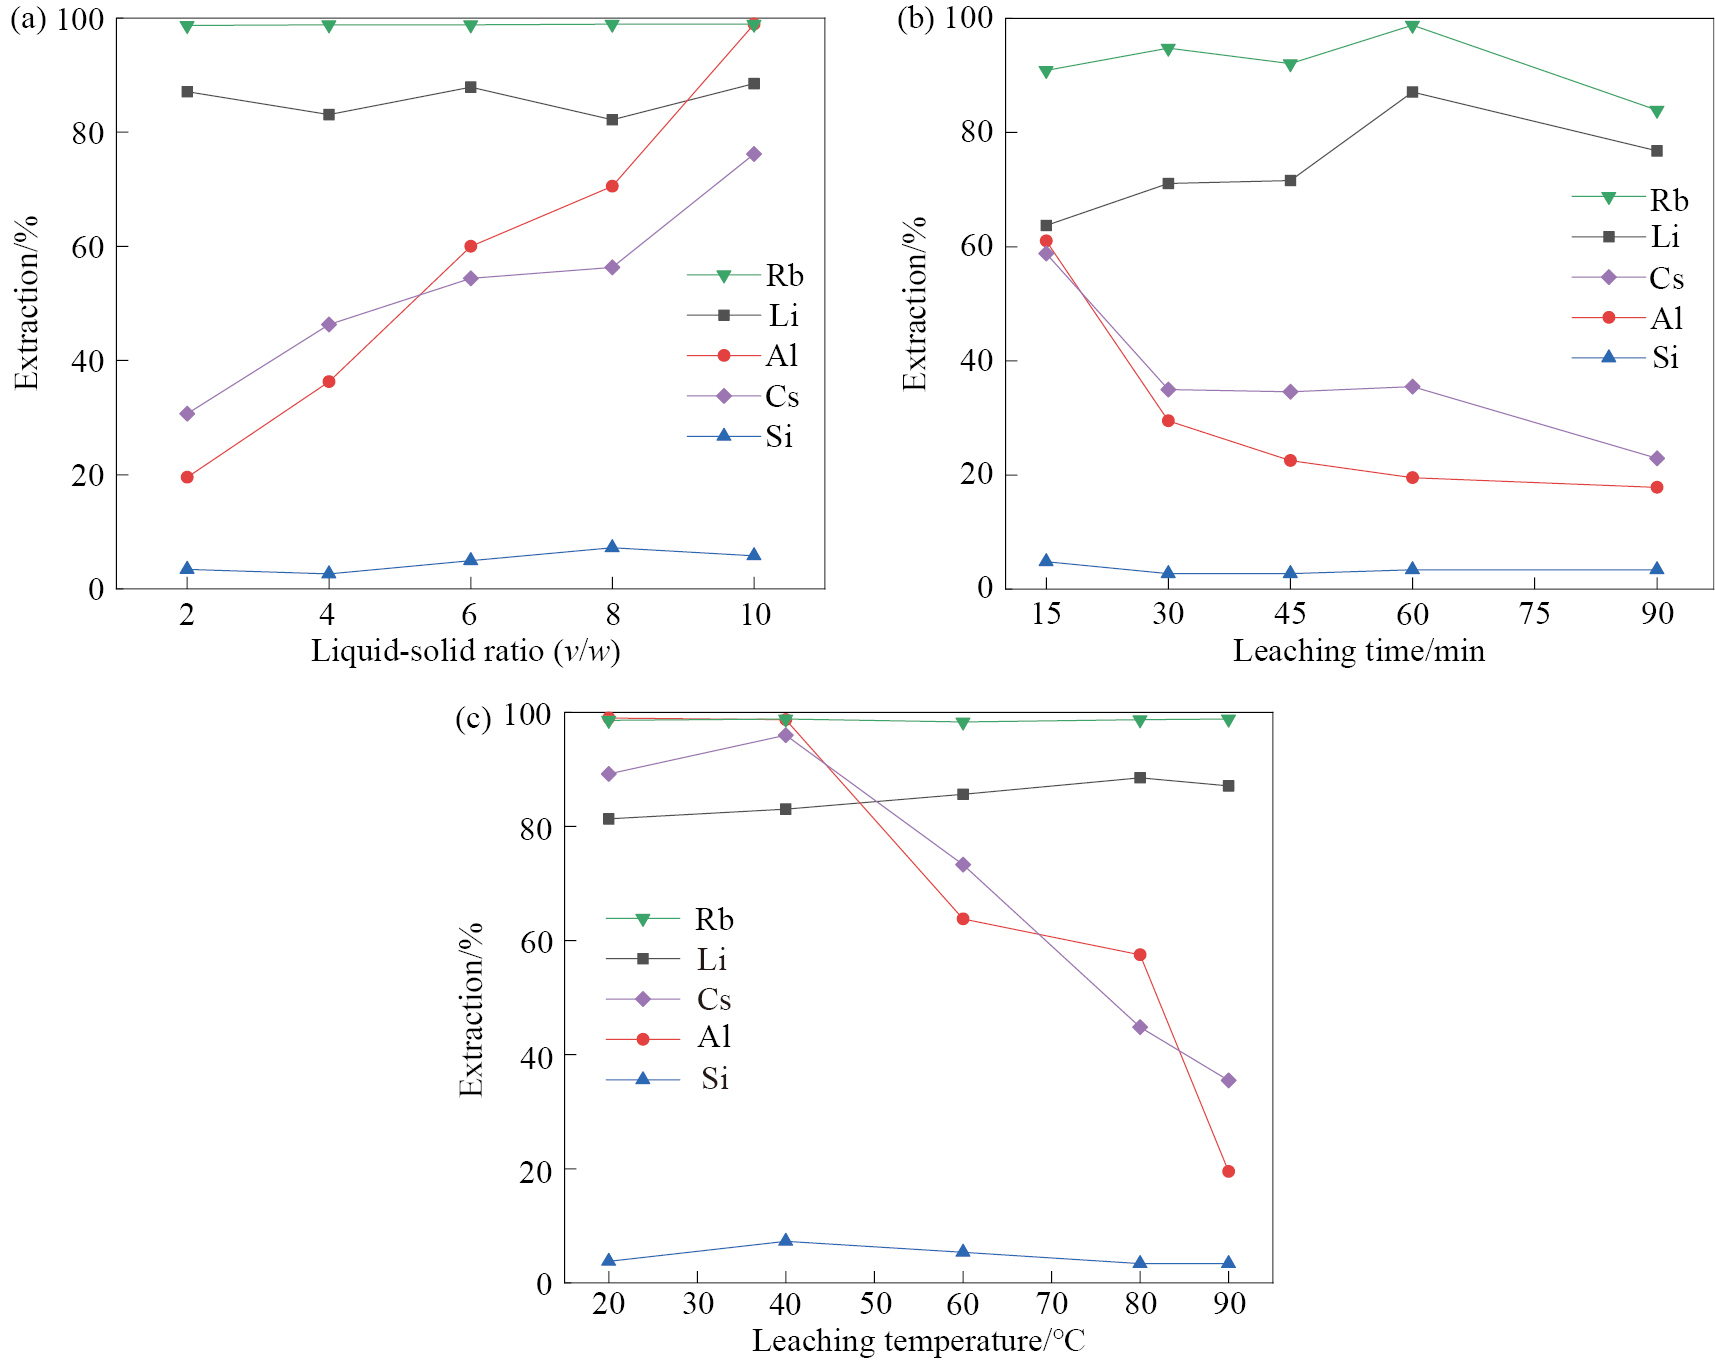
在浸出时间为60 min,浸出温度为90 ℃的条件下,考察不同浸出液固比对浸出率的影响,结果如图5(a)所示。可知,在选定的液固比范围内,Li的浸出率保持在85%左右,Si的浸出率不超过10%,但是随着液固比的增加,Al的浸出率随液固比的增加呈现明显的增加趋势,当液固比从2增加到4时,Al的浸出率从19.5%增加到了36.3%,当液固比增加到10时,Al的浸出率达到了98.9%,因此较低的浸出液固比可以有效减少Al的浸出,但与此同时Cs的浸出率也大幅降低。鉴于铁锂云母精矿中Cs含量较低,同时综合考虑后续溶液除铝难度和蒸发浓缩效率,选择合适的浸出液固比为2,此时Li,Rb,Cs,Al和Si的浸出率分别为87.1%,98.6%,30.7%,19.5%和3.4%。
在浸出液固比为2,浸出温度为90 ℃的条件下,考察不同浸出时间对浸出率的影响,结果如图5(b)所示。可知,当浸出时间为15 min时,Li的浸出率仅为63.7%,Al的浸出率为61.0%,随着浸出时间的延长,Li的浸出率明显上升,而Al和Cs的浸出率大幅度下降,当浸出时间延长到90 min时,Li的浸出率出现较大的下降。由此可见,较长的浸出时间可提高Li浸出率,同时抑制Al的浸出,但过长的浸出时间会导致Li浸出率的降低;而Rb和Si的浸出始终分别保持较高和较低水平,受浸出时间变化的影响不大,因此选取60 min作为合适的浸出时间。
在浸出液固比为2,浸出时间为60 min的条件下,考察不同浸出温度对浸出率的影响,结果如图5(c)所示。可知,浸出温度对Li的浸出率影响有限,当浸出温度从20 ℃增加到90 ℃时,Li浸出率仅有略微的提升;但是浸出温度对Al的浸出率有很大影响,物料中的Al在浸出温度为40 ℃以下时完全浸出,随着温度的提高,Al的浸出率迅速下降,当浸出温度达到90 ℃时,Al的浸出率仅为19.5%,由此可见较高的浸出温度可以抑制Al的浸出。因此选合适的浸出温度为90 ℃。
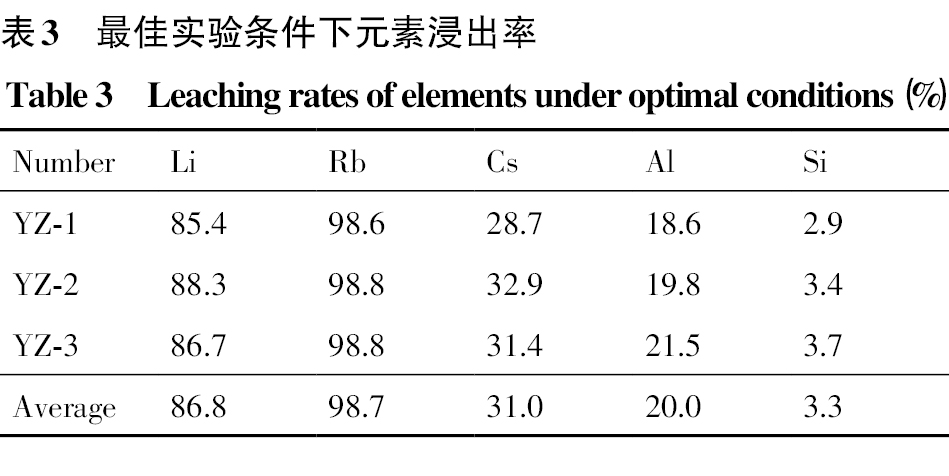
根据上述条件实验的结果,确定铁锂云母的碱焙烧-浸出的最佳工艺条件为:NaOH∶CaO∶精矿质量比为2∶0.5∶1,焙烧温度为650 ℃,焙烧时间1.5 h,浸出液固比为2,浸出时间为60 min,浸出温度为90 ℃。在此条件下进行验证实验,结果如表3所示。可知,3组实验的Li,Rb,Cs,Al和Si的浸出率平均值分别为86.8%,98.7%,31.0%,20.0%和3.3%。表明该工艺条件下的实验结果可靠,重复性较好。
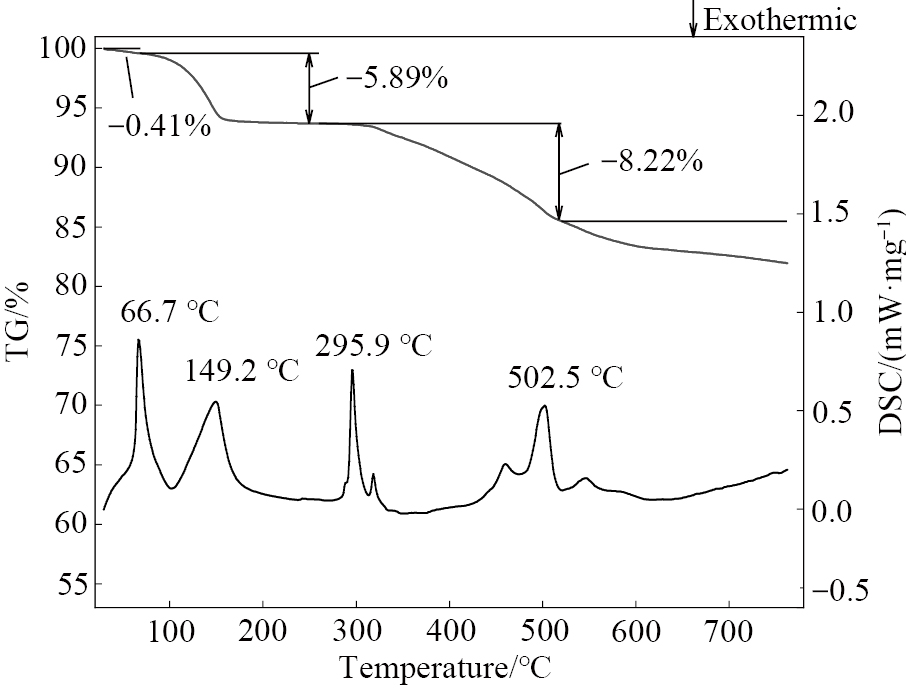
为研究铁锂云母精矿与焙烧添加剂在焙烧过程中各反应的温度效应,对焙烧物料进行热重(TG)分析和差热分析(空气氛围,升温速率为10 K·min−1),结果如图6所示。可知,焙烧物料在200 ℃以下时存在两个吸热峰以及6.3%的失重,这是由于物料吸热脱水导致的;在约300 ℃出现一个强烈的吸热峰,这是NaOH熔化吸热导致的;随后在310 ℃和500 ℃开始出现两段下降速率明显不同的失重曲线,这是NaOH和CaO分解铁锂云母中的[Al-O]结构和[Si-O]结构生成对应的盐和H2O造成的;根据差示扫描量热(DSC)曲线可知,在500 ℃左右还发生了二次反应。
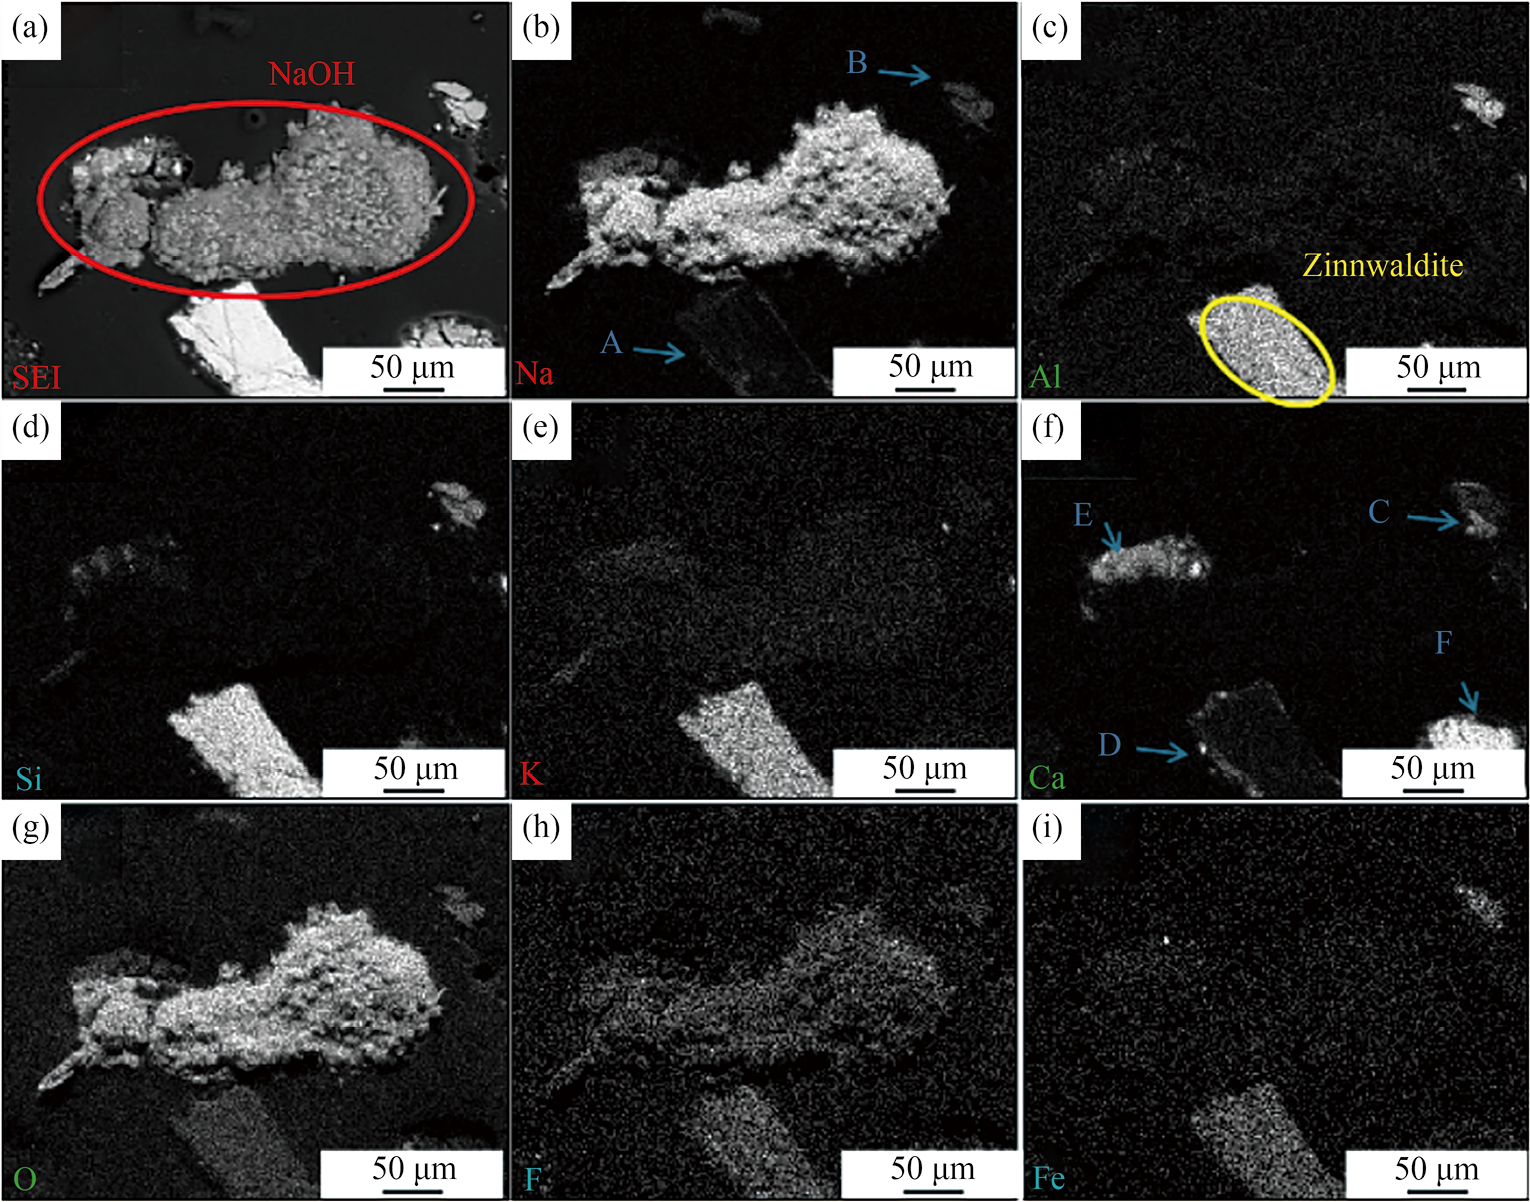
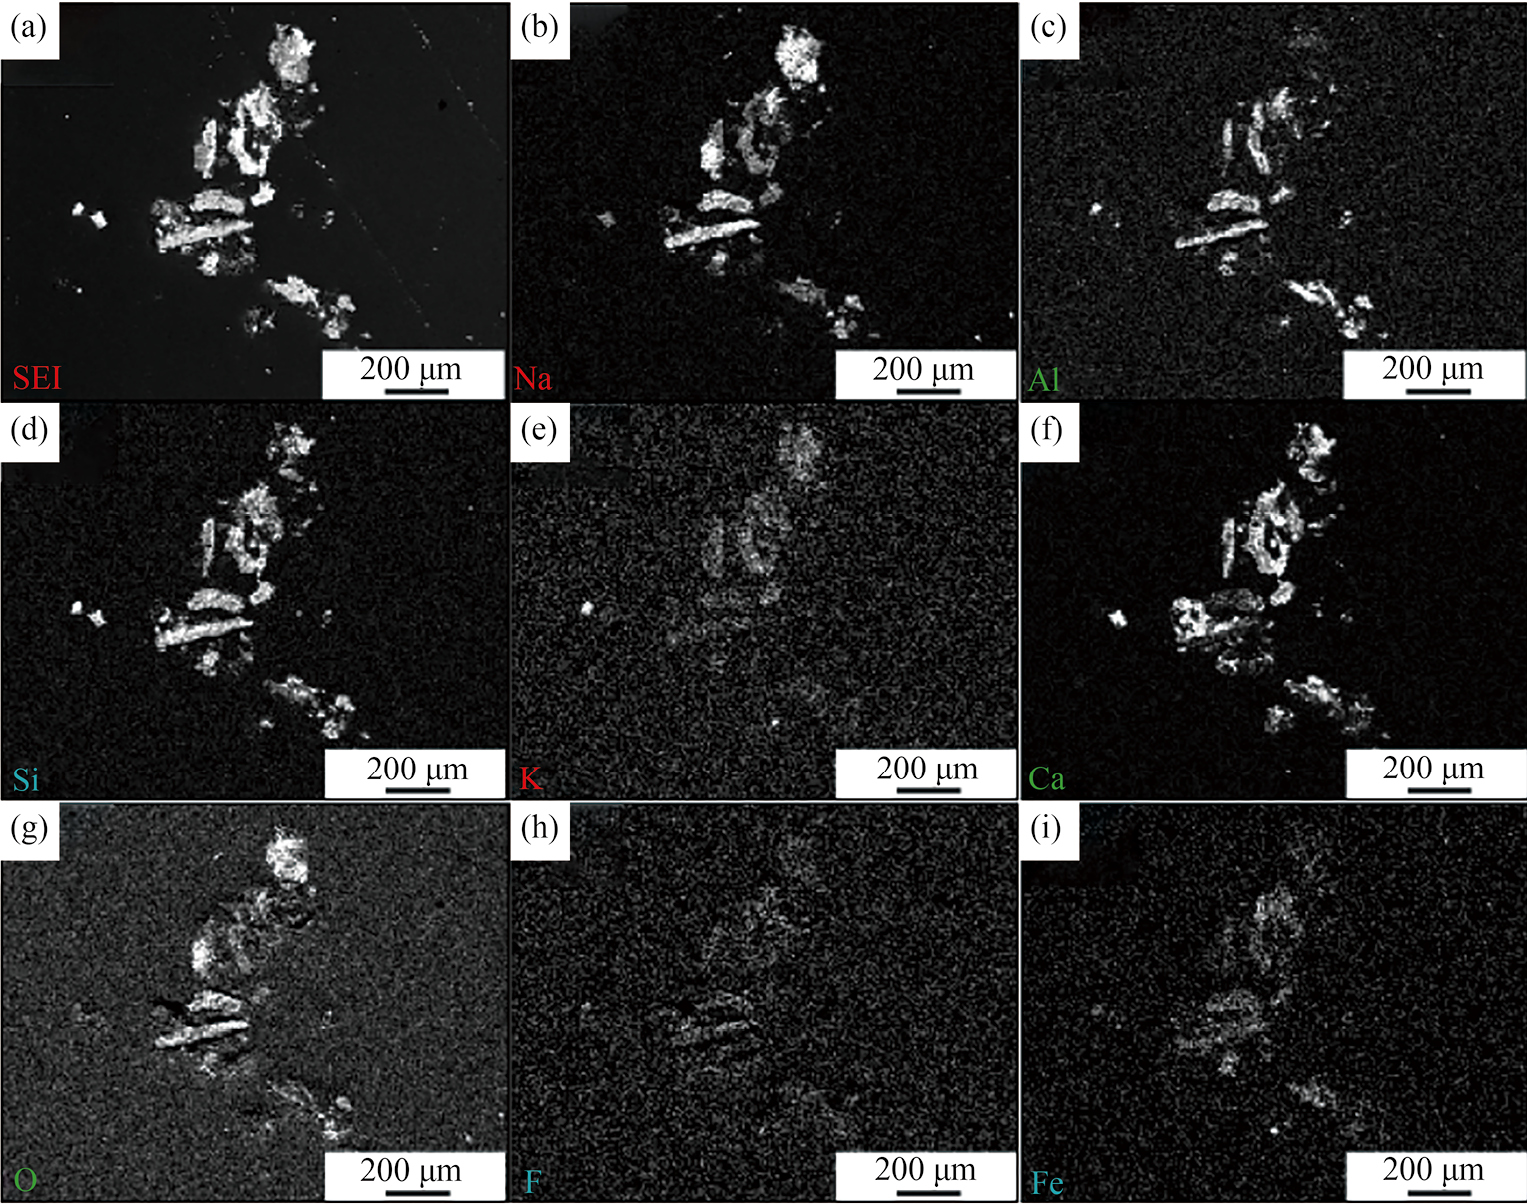
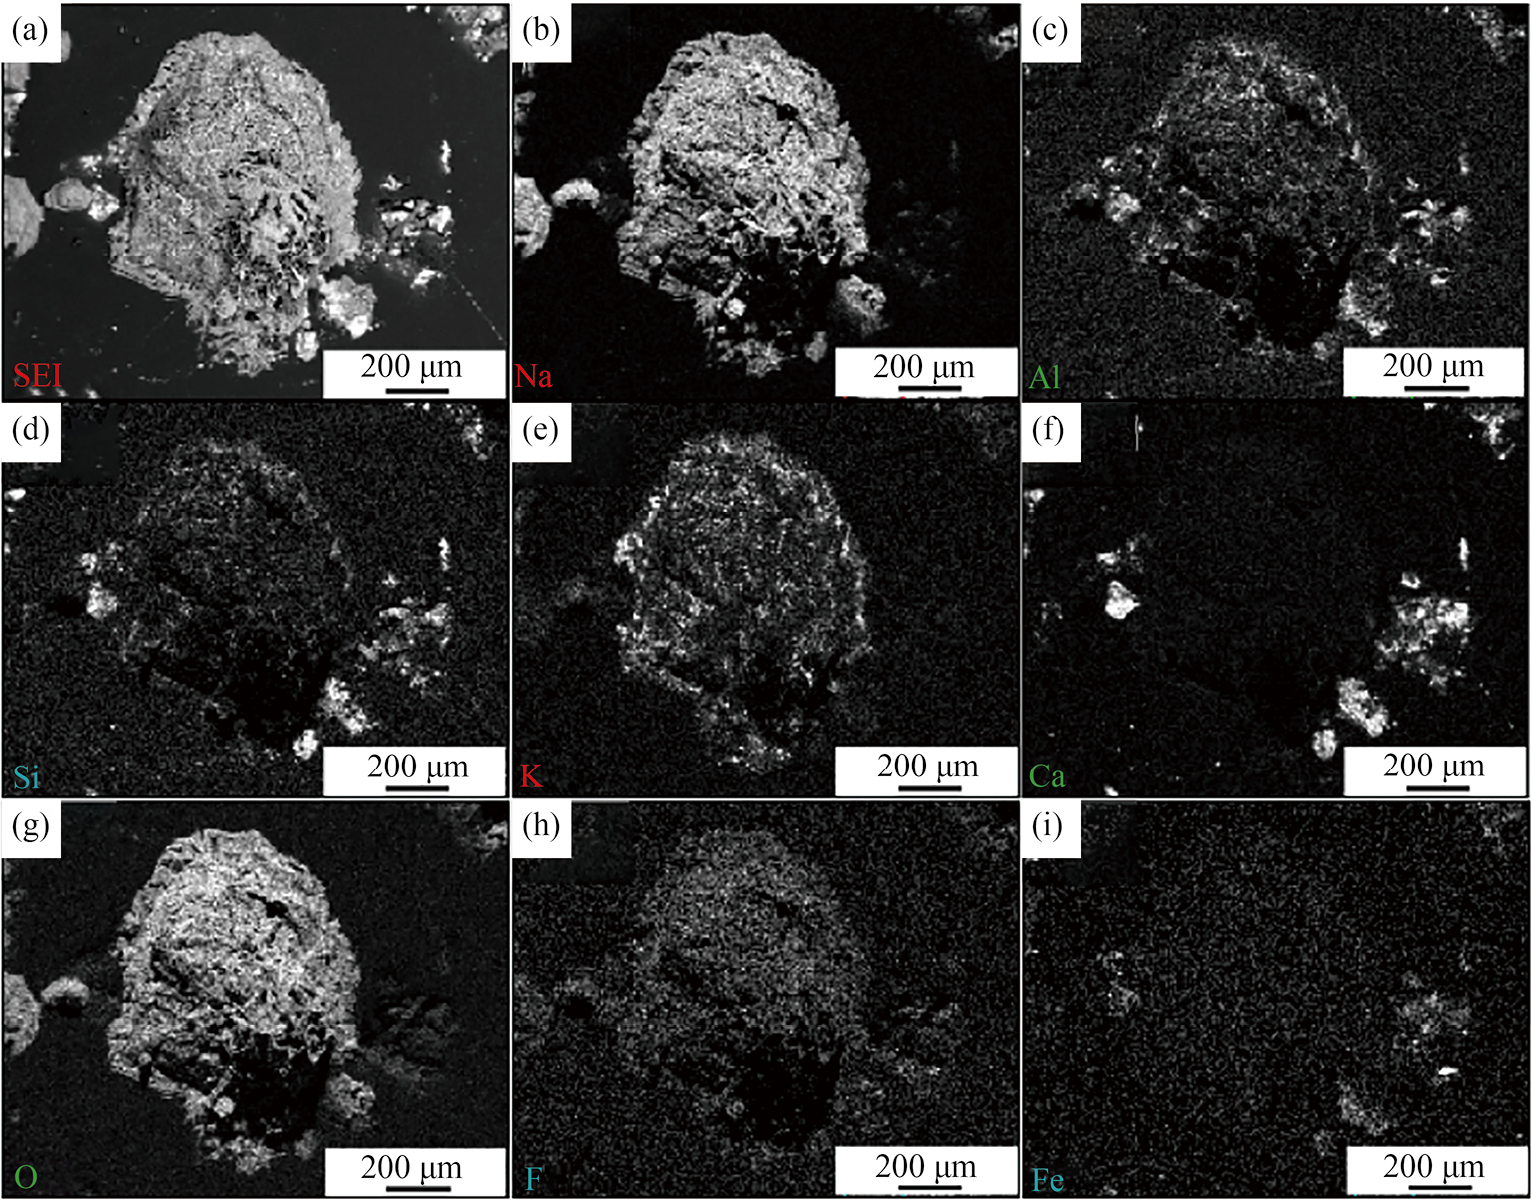
为确定焙砂中各主要元素在焙烧过程中的迁移行为,分别对铁锂云母精矿以及450,500和650 ℃处理的焙砂颗粒抛光并进行SEM-EDS分析,结果如图7~10所示。
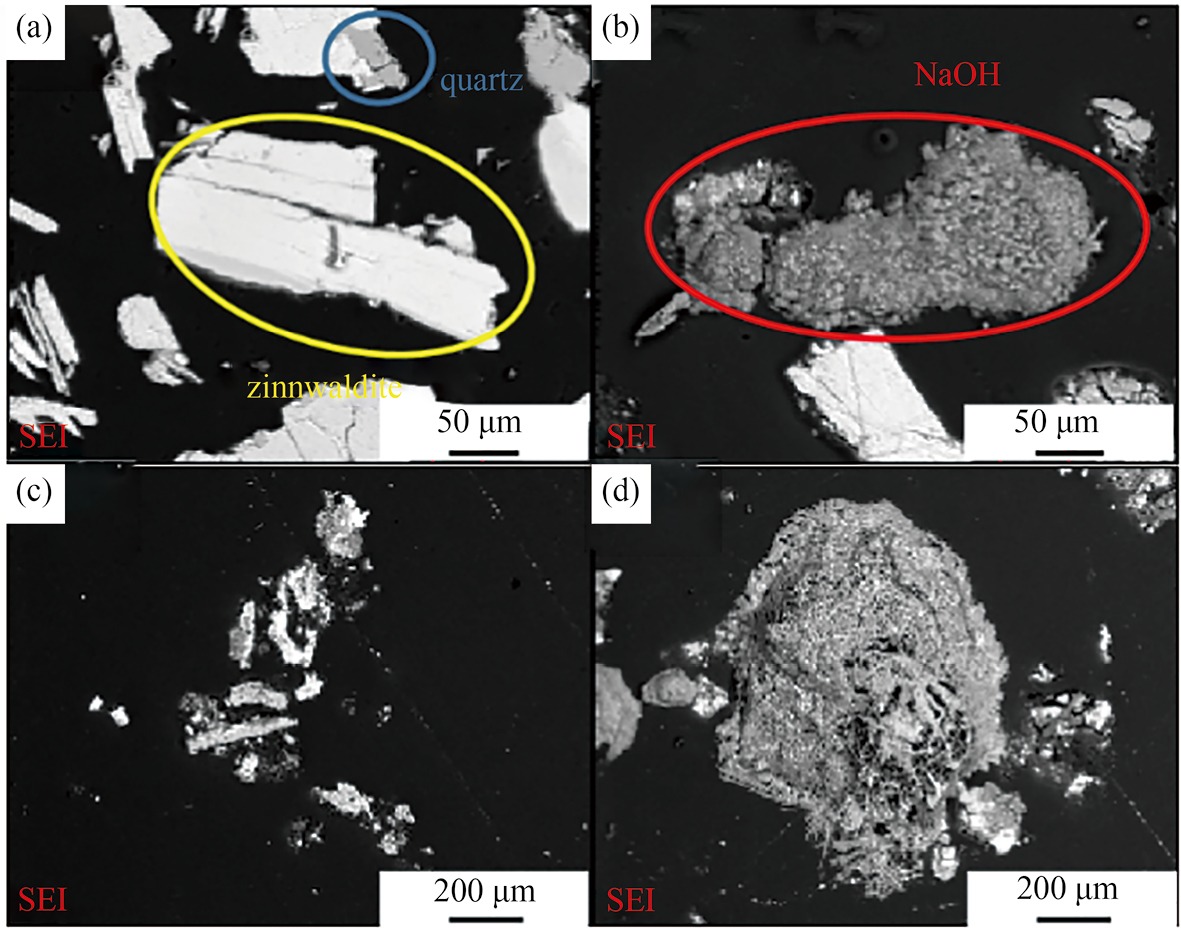
由图7(a)可知,铁锂云母表面光滑平整,有少量的石英与铁锂云母共生;由图7(b)可知,当焙烧温度为450 ℃时,NaOH熔融并发生团聚,在该温度下熔融NaOH的黏度较高,流动性较差,尚未与铁锂云母表面充分接触反应;由图7(c)可知,焙烧温度升高至500 ℃时,熔融NaOH的团聚现象消失;由图7(d)可知,焙烧温度为650 ℃时,铁锂云母矿相完全消失。
由图8(b)和图8(f)中的区域E,F可以看出熔融NaOH和CaO发生团聚;但是由图8(b)中的区域A,B和图8(f)中的区域D可以看出,仍有部分的Na和Ca富集在了铁锂云母精矿颗粒表面;由图8(f)中的区域C可以看出,部分精矿分解为细小颗粒,Na和Ca通过扩散进入铁锂云母内部,表明在此温度下,CaO对铁锂云母发挥着主要的分解作用;有少量的Al已从铁锂云母解离,但Si,F,Fe依然存在于矿物结构中,结合热分析曲线和XRD结果可确定物料在310 ℃开始的失重是由铁锂云母中[Al–O]结构的分解引起的。
由图9可知,在500 ℃时精矿已经与NaOH和CaO发生反应并分解,Al,Si,Ca,Na,O的分布相关性很好,结合图4的XRD分析可知,在此温度下精矿已经分解为相应的盐,结合热分析曲线可确定物料在500 ℃的失重是由铁锂云母中[Si-O]结构的分解引起的;此外Fe和O的分布相关性较高,F与Na分布相关性较高,此结果与XRD分析一致,在此温度下Fe被氧化生成了氧化铁,F与NaOH反应生成了相应的钠盐。
由图10可知,铁锂云母经650 ℃焙烧形成的焙砂表面附着有少量Na4SiO4,K,Na,Al的分布区域一致,表明铁锂云母已经分解为NaAlO2和KAlO2;而Si从铁锂云母中解离形成了CaSiO3。
综上所述,由于NaOH熔点较低,在310 ℃左右即可开始以熔融态与铁锂云母发生液固反应,并通过NaOH和CaO与铝硅酸盐反应及扩散破坏铁锂云母结构的。当焙烧温度为650 ℃时,熔融NaOH的流动性提高,并进一步破坏铁锂云母的[Si–O]结构,并使Li,Rb,Cs,Al形成可溶性的盐,实现了铁锂云母的低温分解。
在整个工艺流程中存在的杂质除矿石本身含有的Al,K,F,Si,Fe外,还通过焙烧添加剂引入了大量的Na,Ca,这些杂质会对后续制备锂铷铯产品以及NaOH的回收利用造成较大的影响,因此需明确这些杂质的走向并尽可能地减少这些元素的浸出。
由不同焙烧条件下焙砂的XRD可知,焙烧添加剂和锂精矿的主要反应产物为NaAlO2和少量Na4SiO4,因此Na,Al,K以可溶性盐的形式进入浸出液,Rb作为铁锂云母中K的替换元素,同样在水浸过程中完全浸出;铁锂云母中Si和F的含量虽然高,但是由于焙烧添加剂中含有Ca,在水浸过程中可与Si和F生成硅酸钙和氟化钙沉淀,因此绝大部分的Ca,Si,F存在于浸出渣。铁锂云母精矿中的Fe在焙烧过程中被氧化为Fe3O4进入浸出渣。通过比较水浸实验中Al的浸出率变化,发现水浸条件的改变对Al浸出率的影响程度更大,通过改变液固比、浸出时间和浸出温度条件可以将Al的浸出率显著降低至20%~40%。
在焙砂中Al主要以NaAlO2的形式存在,浸出过程中形成NaAl(OH)4发生水解,生成氢氧化铝沉淀 [15]:[empty formula](10)
大的液固比可以使更多的Al以的形式留在浸出液中,使Al的浸出率升高。延长浸出时间可使NaAl(OH)4的水解更彻底;浸出温度的升高促进了NaAl(OH)4的水解,这与图5中Al浸出率曲线的变化趋势基本一致。由此可确定:低的液固比、较长的浸出时间以及高的浸出温度有利于降低Al的浸出。而Cs的浸出机制尚不明确,为何同Al的浸出率变化趋势基本一致还需深入研究。
1.铁锂云母焙烧过程中,以NaOH和CaO作为焙烧添加剂可有效降低焙烧温度至650 ℃,该方法与主流的锂云母硫酸盐焙烧法(>850 ℃)提锂相比,焙烧过程的反应温度降低了约200 ℃。
2.在NaOH∶CaO∶精矿质量比为2∶0.5∶1,焙烧温度为650 ℃,焙烧时间为1.5 h,浸出液固比为2,浸出时间为60 min,浸出温度为90 ℃时,Li,Rb,Cs,Al和Si的浸出率分别为86.8%,98.7%,31.0%,20.0%和3.3%。
3.在焙砂浸出阶段,Al和Li的浸出率变化规律差异较大。初步认为,这是因为焙砂中的Al主要以NaAlO2的形式存在在浸出过程中易水解为Al(OH)3。通过调整浸出液固比、浸出时间以及浸出温度抑制Al溶出,有效降低浸出液中的Al含量,有利于后续溶液的净化工作。
Zhao T,Qin Y,Wu T,Wang B,Yang J F. Effect of particle size on the sintering behavior,microstructure and flexural strength of lithium disilicate glass-ceramics[J].Rare Metal Materials and Engineering,2014,43(s1):24.
Luong V T,Kang D J,An J W,Kim M J,Tran T. Factors affecting the extraction of lithium from lepidolite[J].Hydrometallurgy,2013,134-135:54.
Vieceli N,Nogueira C,Pereira M,Durão F,Guimarães C,Margarido F. Optimization of lithium extraction from lepidolite by roasting using sodium and calcium sulfates[J].Mineral Processing and Extractive Metallurgy Review,2017,38(1):62.
Lajoie-Leroux F,Dessemond C,Soucy G,Laroche N,Magnan J. Impact of the impurities on lithium extraction from β-spodumene in the sulfuric acid process[J].Minerals Engineering,2018,129:1.
Salakjani N K,Singh P, Nikoloski A N. Acid roasting of spodumene:microwave vs. conventional heating[J].Minerals Engineering,2019,138:161.
Zhang X F,Tan X M,Li C,Yi Y J,Liu W Z,Zhang L Z. Energy-efficient and simultaneous extraction of lithium,rubidium and cesium from lepidolite concentrate via sulfuric acid baking and water leaching[J].Hydrometallurgy,2019,185:244.
Chen Y,Tian Q Q,Chen B Z,Shi X C,Liao T. Preparation of lithium carbonate from spodumene by a sodium carbonate autoclave process[J]. Hydrometallurgy,2011,109(1):43.
Song Y F,Zhao T Y,He L H,Zhao Z W,Liu X H. A promising approach for directly extracting lithium from α-spodumene by alkaline digestion and precipitation as phosphate[J].Hydrometallurgy,2019,189:105141.
Vu H,Bernardi J,Jandová J,Vaculíková L,Goliáš V. Lithium and rubidium extraction from zinnwaldite by alkali digestion process:sintering mechanism and leaching kinetics[J].International Journal of Mineral Processing,2013,123:9.
 顶部