目录图表
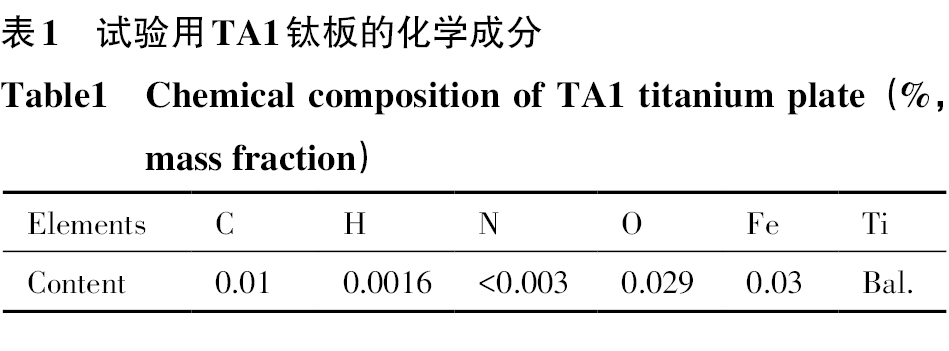
铜箔是制造覆铜板(CCL)以及印制电路板(PCB)的重要材料之一[1–4]。铜箔生产目前有两大类方法,一是压延,二是电解。其中电解法生产铜箔是近年发展起来的一种高效生产方法[5–7],即通过采用匀速缓慢旋转的辊式阴极连续生产出一定宽幅的电解铜箔,该技术具有两个显著优势,一是效率高,二是成本低。阴极辊作为电解铜箔成套设备的核心关键零部件,其质量决定着铜箔的档次和品质。阴极辊表面钛筒套制造有“旋压”和“焊接”两种成形制造方法,使用“焊接”生产阴极辊虽然有很多优点,如生产成本较低、效率高且钛筒套不受直径影响,但该工艺还存在着一个必须攻克的难题,即在制造过程中,钛筒套表面不可避免存在一条纵向焊缝,由于该焊缝组织晶粒度与基体差异很大,导致电解铜箔表面相应位置存在一条光斑或亮带,严重影响了铜箔的品质。因此,焊接阴极辊生产需要攻克的关键核心技术是采用合适方法调控焊缝及其热影响区组织,获得尽可能与基材晶粒度相近的显微组织。
为了获得与基材接近的焊缝区组织,国内外相关研究工作者进行了大量研究。任利娜等[7]报道了日本主要通过改变生产工艺流程来解决该问题,即对焊缝进行整体压弯再压回原状,然后进行热处理,通过该方法,可以使焊缝处晶粒尺寸与基体大体相当。但这种方法程序复杂,且体积大的辊筒难以实施。王平和袁智斌[8]报道了美国尝试在焊缝中加入氧化钇细化晶粒,但该方法一方面成本高、另一方面均匀性难以保障。国内宝钛集团等开展了对焊缝区采用变形+退火处理细化焊缝区晶粒的研究[9–10],该方法虽然在一定程度上细化了焊缝区晶粒,但仍与基体组织存在较大差异。综上所述,有必要进一步探索能有效调控钛板焊缝区显微组织的创新方法。
本文拟探索退火及喷砂复合处理调控TA1钛板焊缝区和热影响区显微组织,旨在有效细化晶粒,获得与基材相近的显微组织,从而为“焊接”制造阴极辊表面钛筒套提供技术基础。
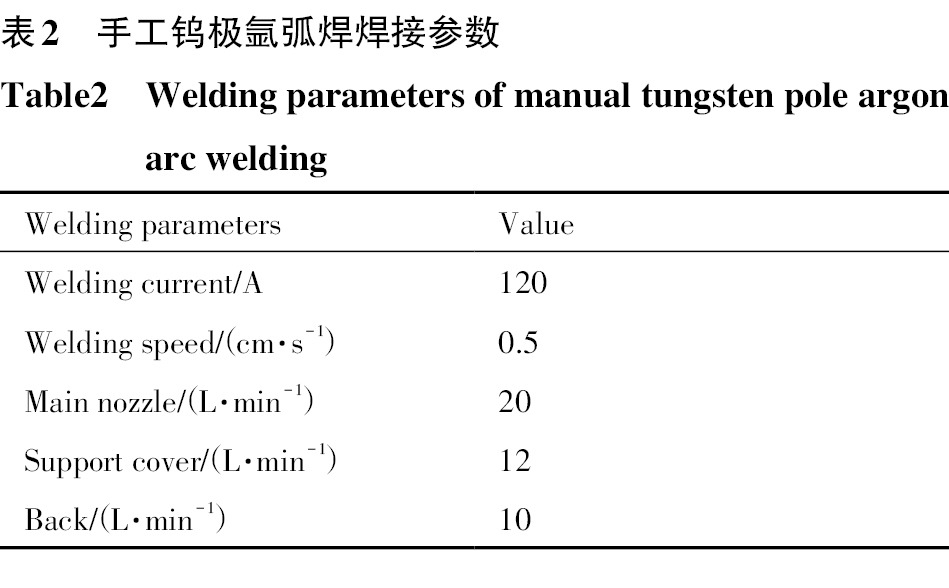
采用手工钨极氩弧焊对钛板进行焊接,焊接参数如表2所示。采用温度为550~700 ℃,保温2 h工艺对焊板进行真空退火。采用BA600D 标准型密闭式喷砂机进行喷砂处理,喷砂压力为0.6 MPa,喷砂时间为25 min。采用DMI-3000M型光学显微镜(OM)观察焊后各区域的显微组织,腐蚀液为:HF∶HNO3∶H2O=2∶1∶40(体积比)。最后,使用焊接钛筒套制备了电解铜箔,并用肉眼观察其表面是否存在明显亮带。
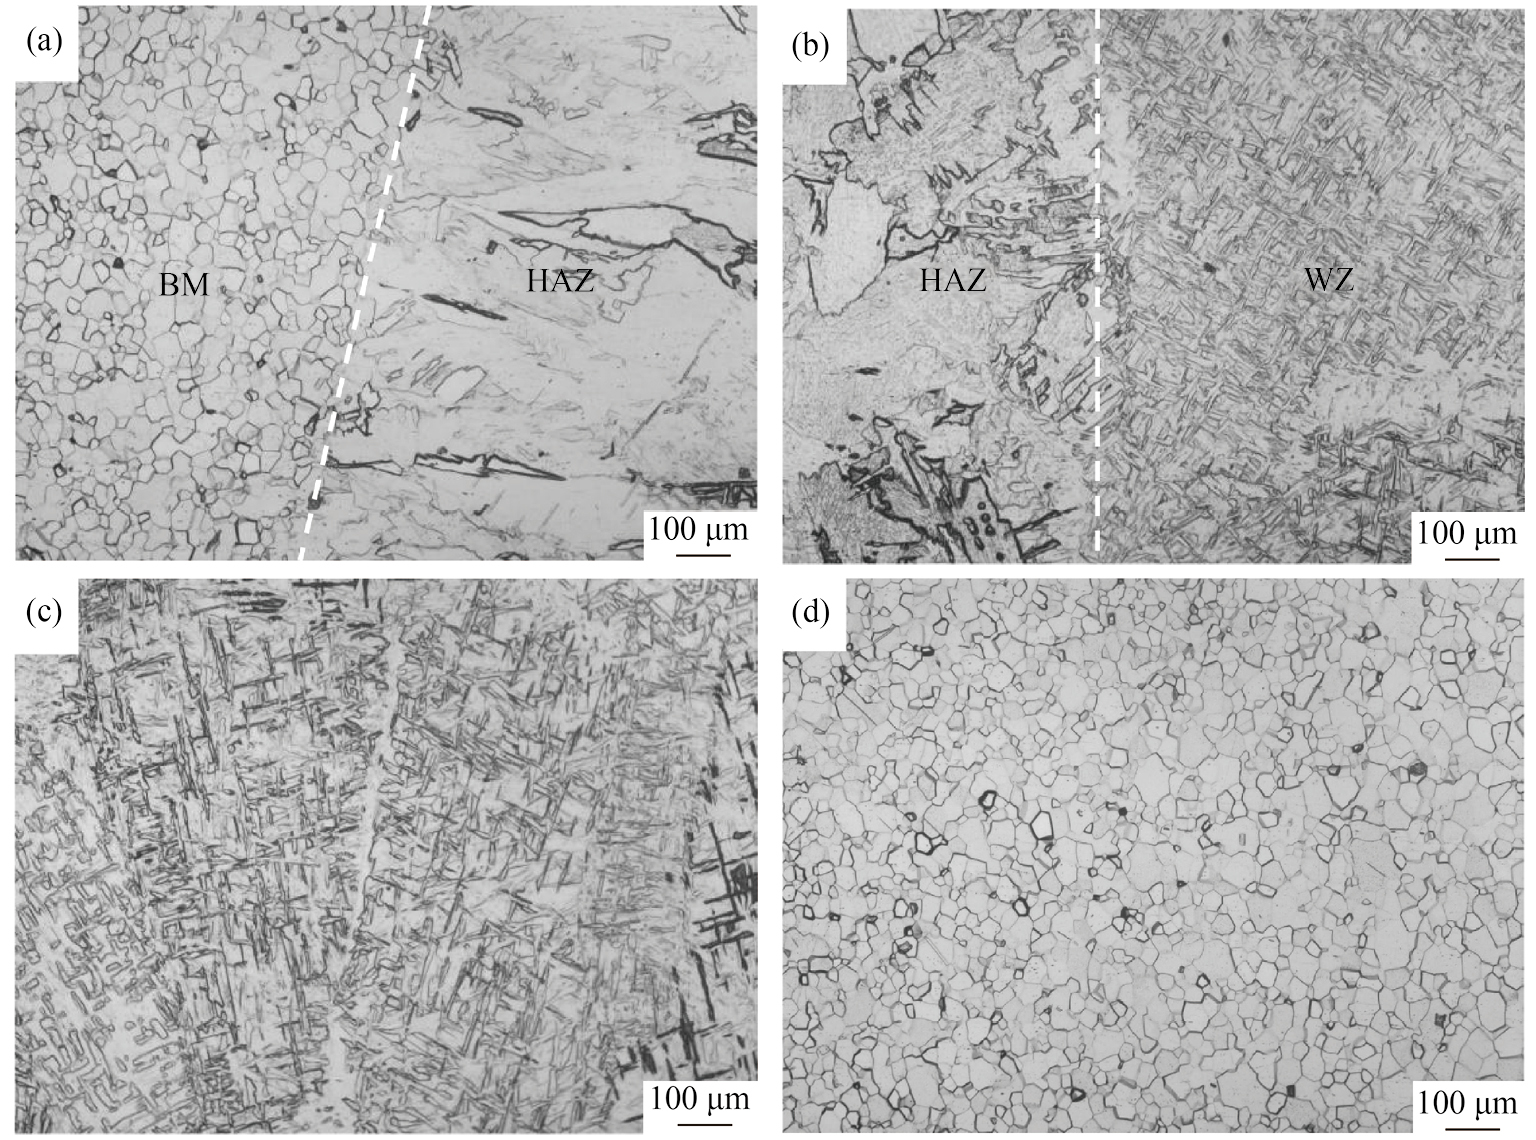
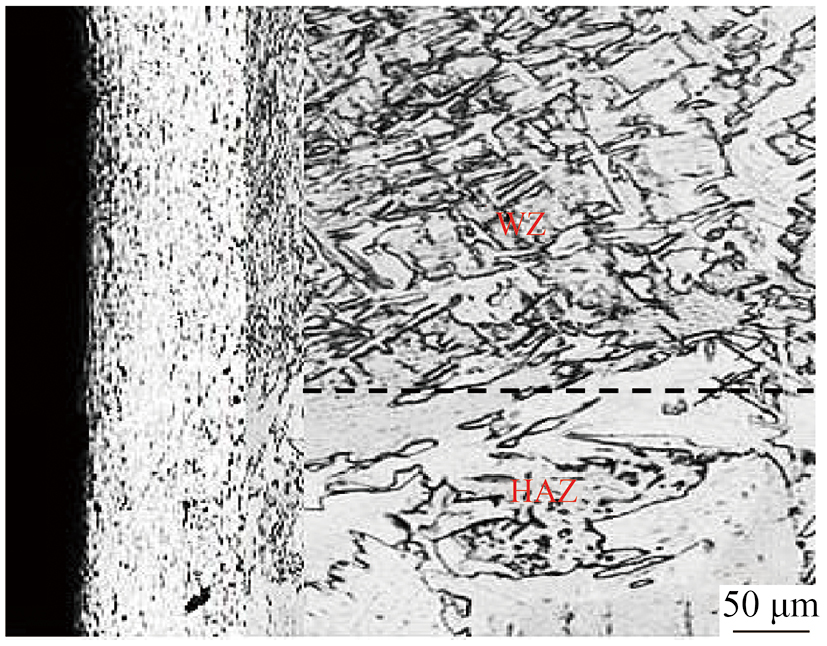
钛板进行焊接后,对各区域显微组织进行了系统观察分析。包括焊缝区(WZ)、热影响区(HAZ)与焊缝界面、热影响区与母材界面、母材(BM),各区域显微组织如图1所示。可以发现,焊缝区显微组织与母材有很大不同。焊缝区组织是一种典型的焊接组织,主要由粗大的柱状β相和少量的针状α相组成,同时有许多不规则的交叉片状和针状组织,与母材相比,晶粒比较粗大;母材的显微组织完全由等轴状α相组成,而热影响区的组织同时受焊缝区和母材的影响,因此由初始α相和转变β相的混合组织组成[11–14]。
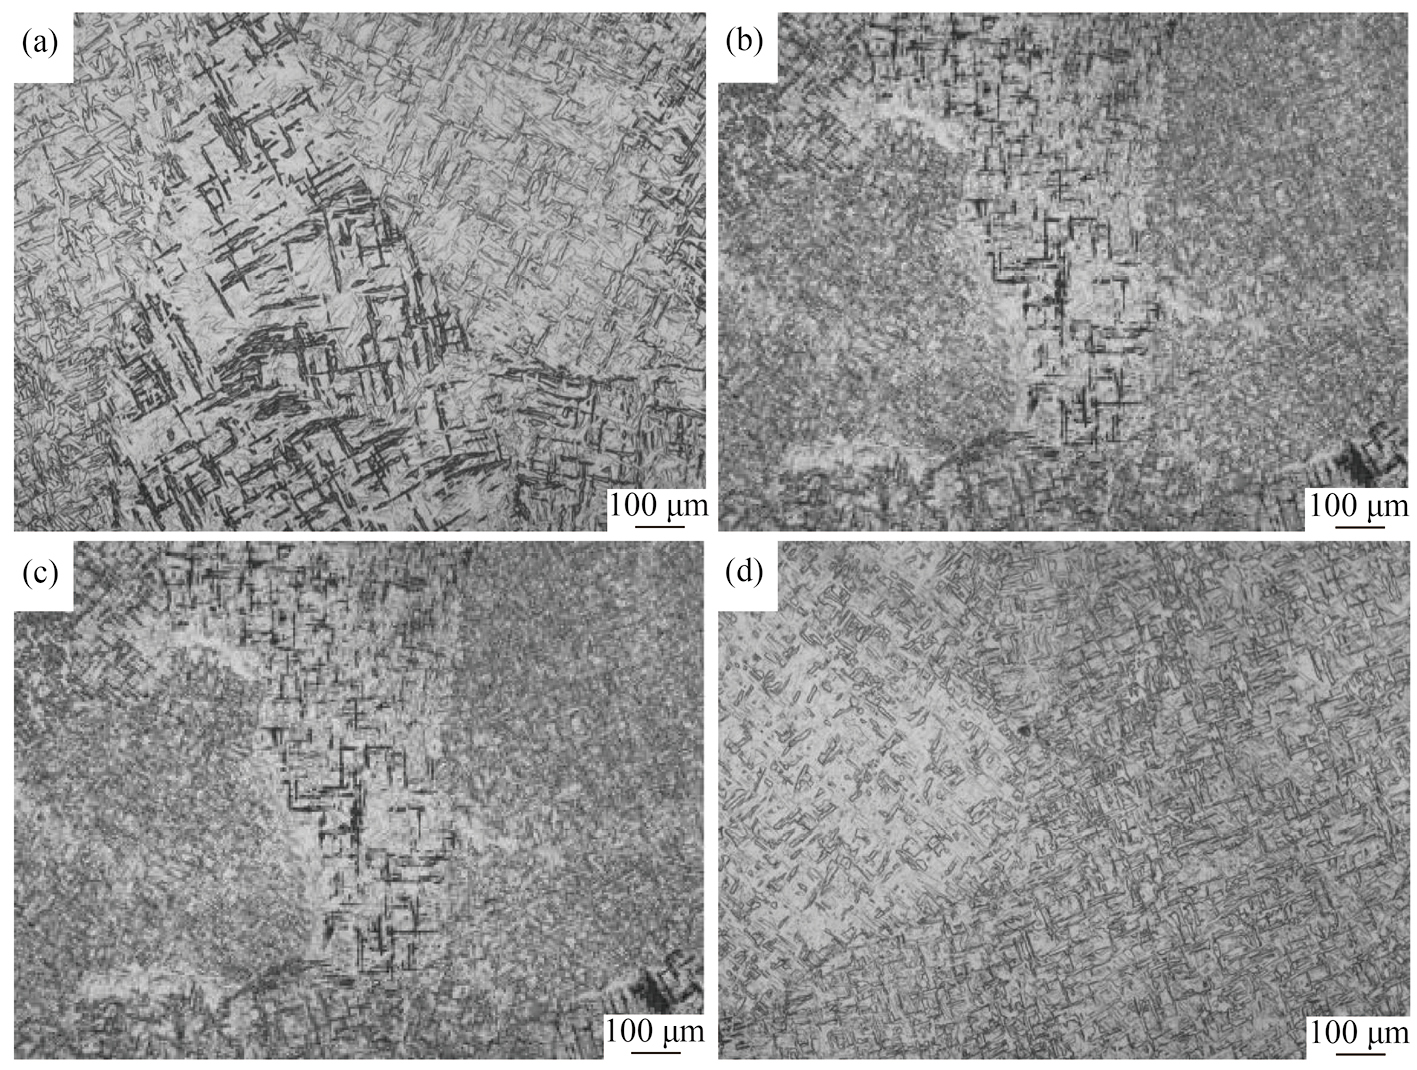
采用温度为550~700 ℃,保温2 h对焊板进行真空退火处理,并对不同区域的显微组织进行了观察分析。不同温度退火后焊缝区显微组织OM图像如图2所示。可以看出,在一定温度范围内,随着退火温度的提高,首先焊缝区原本针状的次生α相会在形态上发生一定变化,即会由原本的针状向片状转变,从而和母材越来越相近。其次在高温缓冷过程中,焊缝区原本粗大的β相会再转变为较为细小的α相[15–17],最后焊缝区组织为α相和α+β两相混合物,越来越接近母材组织。
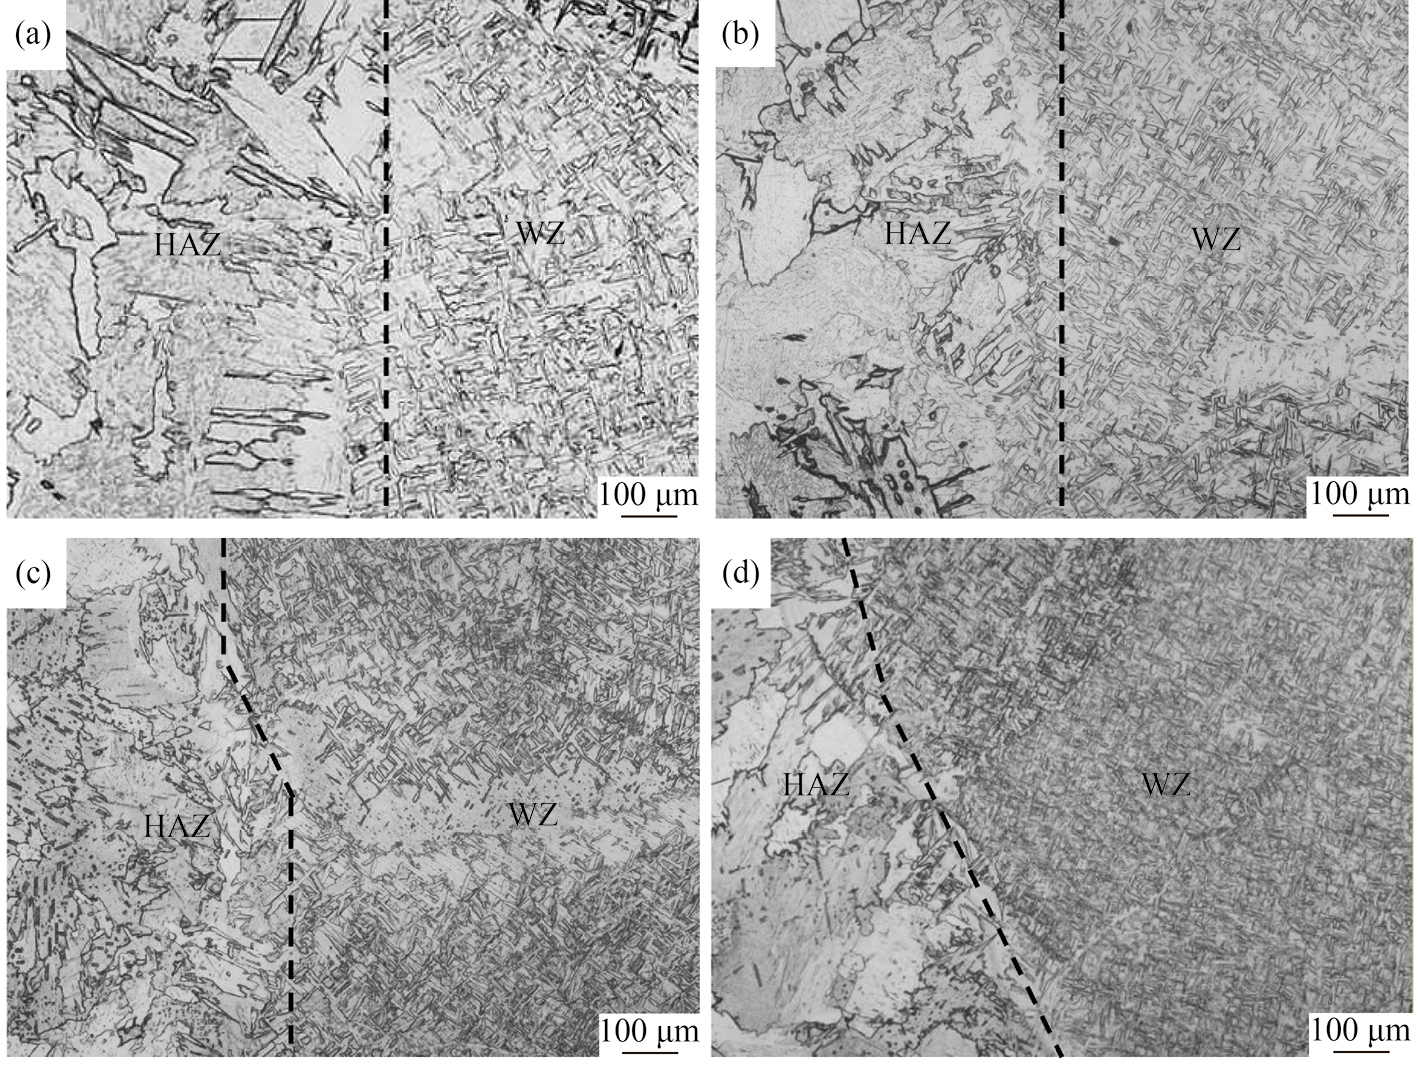
不同温度退火后热影响区与焊缝界面显微组织OM图像如图3所示。可以看出,随着退火温度的升高,过渡区和焊缝区粗大的α相和针状的次生α相虽然没有发生相变,但其晶粒尺寸均有细化的趋势。
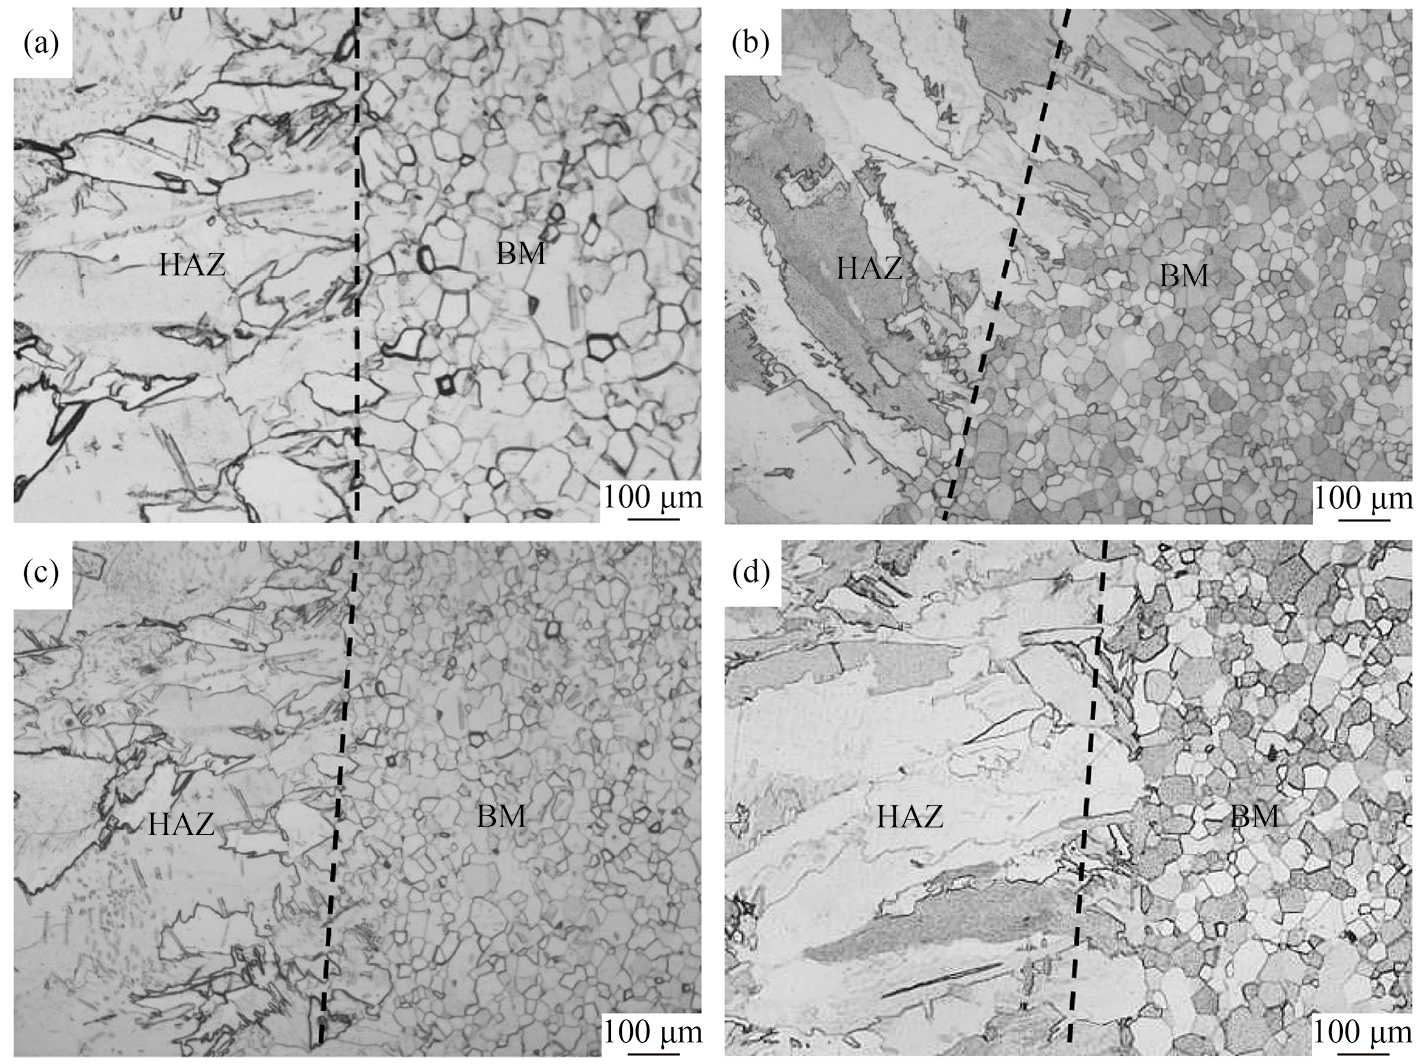
不同温度退火后热影响区与母材界面显微组织OM图像如图4所示。可见,随着退火温度的升高,热影响区组织得到了一定细化。通过对热处理后焊缝组织的观察,可以看出,焊后热处理对焊缝各区域显微组织有着明显影响。随着退火温度的升高,焊缝各区域组织均得到了一定程度地细化。这是因为,在较高温度退火过程中,焊缝区原本粗大的β相会再转变为较细小的α相[18–20]。最后通过实验可以证明,焊后热处理可有效细化焊缝区组织,其中650 ℃退火晶粒细化效果最好,可有效降低焊缝与母材组织的差异。
真空退火焊板再进行喷砂,各工艺条件下对应的焊缝区显微组织OM图像如图5所示,同时与焊接后未热处理、直接进行喷砂处理试样进行了对比(图5(i))。可以看出,热处理后再经喷砂处理,表层焊缝区显微组织都得到了一定程度的细化。原因是喷砂为试样表层提供了高应变条件,使表层产生大量位错。位错密度随变形的增加而不断增加,高密度位错逐渐形成位错墙,即亚晶界;随应变量继续增大,源源不断地生成新的位错,再演变为新的亚晶界,同时先形成的亚晶界演变为晶界,从而使晶粒得到细化。因此,喷砂后焊接各区域显微组织均得到了一定程度地细化,从而进一步减少焊缝区组织和基材组织的差异。
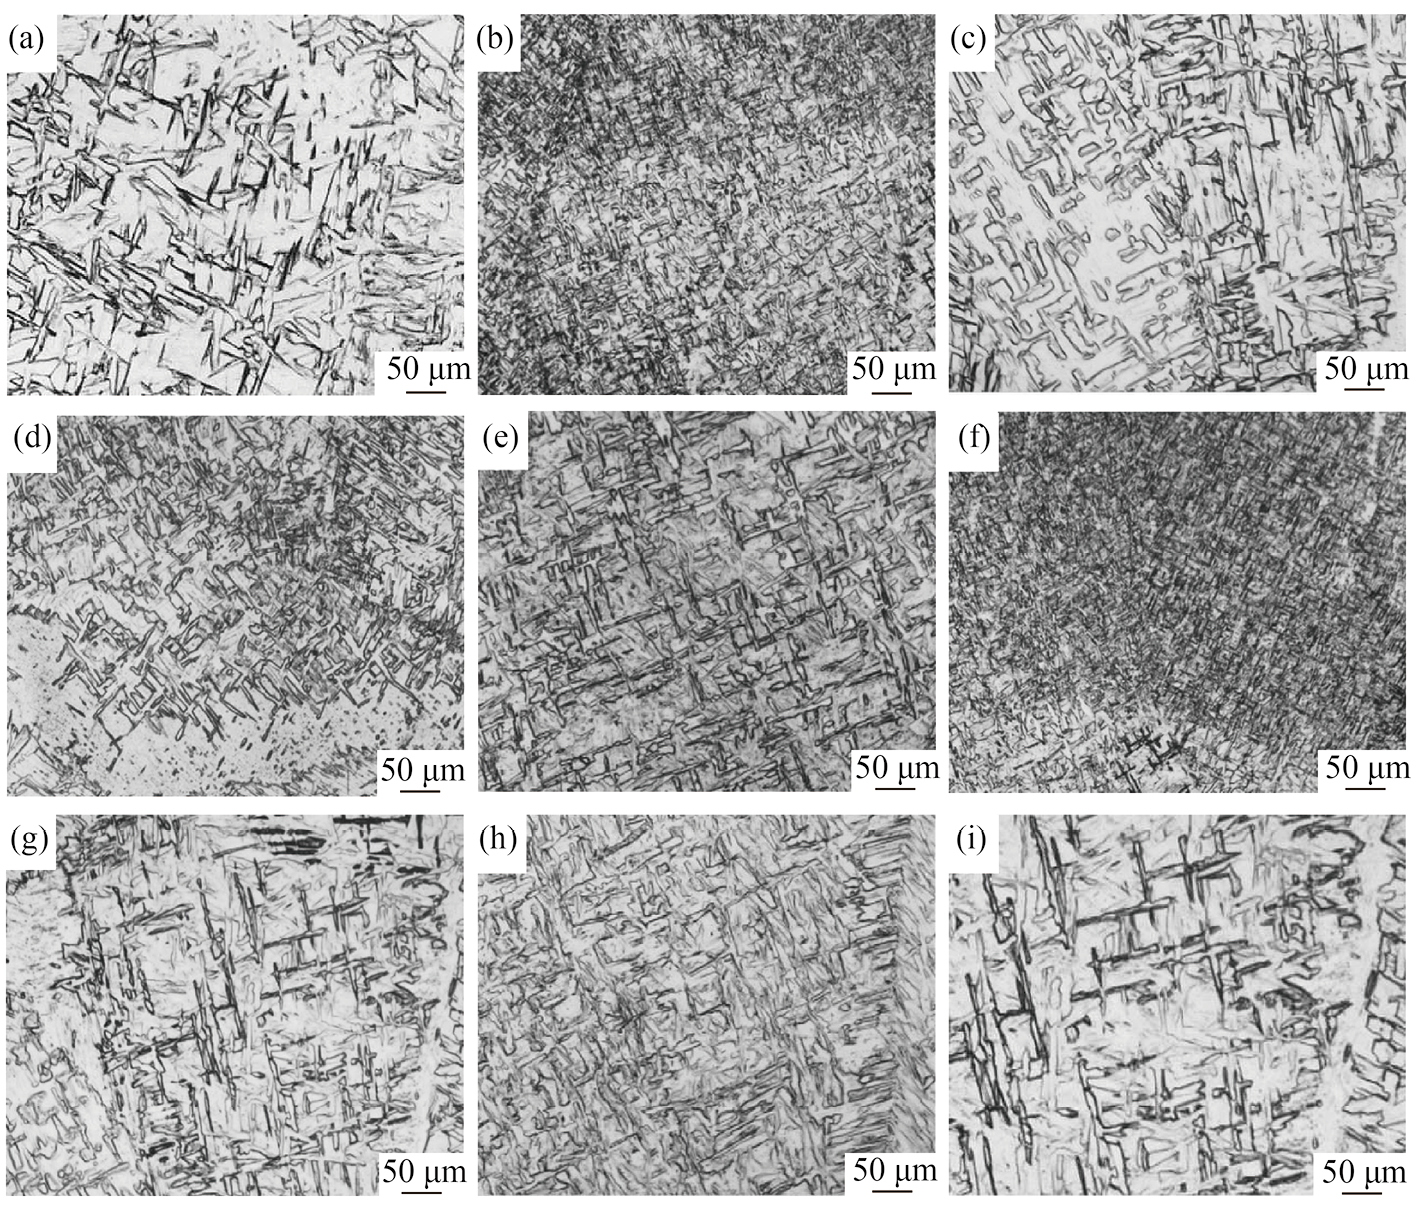
图6为焊板经650 ℃/2 h真空退火后再进行喷砂处理后试样的截面显微组织OM图像。可见,其截面显微组织根据变形程度可分为3个部分:剧烈塑性变形层、晶粒拉长变形层和基体。其中,变形层(剧烈塑性变形层+晶粒拉长变形层)厚度约为120 μm,该变形层组织得到明显细化。因为影响铜箔质量的关键是焊接钛筒的表层晶粒尺寸,所以喷砂产生的表层晶粒细化效果可以带来良好效果。
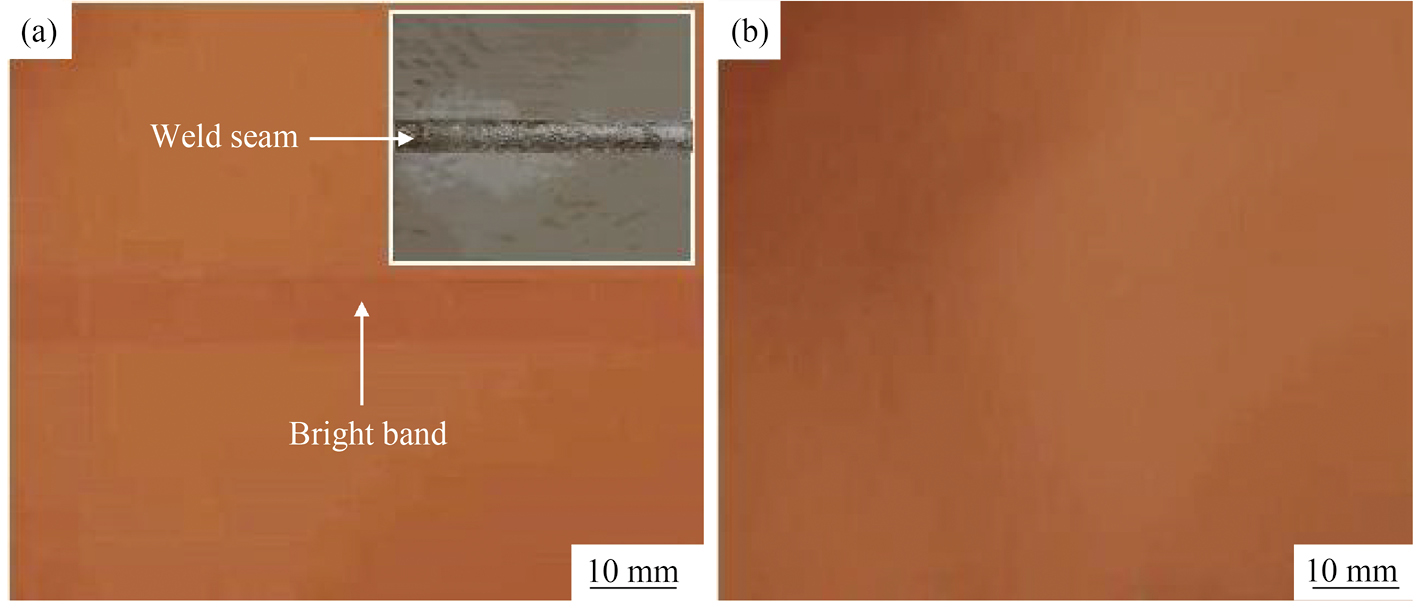
图7为是否经过创新复合处理TA1焊接钛筒套制备的电解铜箔形貌。可以看出,未采用创新复合处理钛筒套制备的电解铜箔表面存在明显亮带;而采用创新复合处理钛筒套制备的电解铜箔表面没有可见亮带。由此表明采用创新复合处理可大大提高电解铜箔质量。换言之,焊接钛筒套纵向焊缝对电解铜箔质量的不利影响可以通过采用创新复合处理予以有效解决。
Michael B,Elena V P,Chris H J. Effect of orientation and temperature on the mechanical properties of commercially pure titanium[J].Advanced Materials Research,2007,15(17):941.
Smirnov B N,Kozhanov V N. Specific features of crystal structure and surface topography of copper electrolytic foils for printed-circuit boards[J].Russian Journal of Applied Chemistry,2001,74(11):1821.
Murty K L,Kishore R,Yan J,Scattergood R O,Helsel A W. Effect of annealing temperature on texture and creep anisotropy in Ti3Al2.5V alloy[J].Materials Science Forum,2005,16(45):495.
Bayona-Carrillo N,Bozzolo N,Fundenberger J J,Thomas B,Camelin P,Lenarduzzi E,Wagner F. Effect ofrecrystallization on tensile behavior texture and anisotropy of Ti-3Al-2.5V cold pilgered tubes[J].Advanced Engineering Materials,2011,13(5):383.
Wagner F,Bozzolo N,Landuyt O V,Grosdidier T. Evolution of recrystallisation texture and microstructure in low alloyed titanium sheets[J].Acta Materialia,2002,50:1245.
Bozzolo N,Dewobroto N,Grosdidier T,Wagner F. Texture evolution during grain growthin recrystallized commercially pure titanium[J].Materials Science and Engineering A,2005,397:346.
Gerspach F,Bozzolo N,Wagner F. About texture stability during primary recrystallization of cold-rolled low alloyed zirconium[J].Scripta Materialia,2009,60:203.
Hiwarkar V D,Sahoo S K,Samajdar I,Satpathy A,Mani Krishna K V,Dey G K,Srivastav D,Tewari R,Banarjee S. Defining recrystallization in pilgered Zircaloy-4:from preferred nucleation to growthinhibition[J].Journal of Nuclear Materials,2011,412:287.
Yoshihara S,Yamamoto H,Manabe K. Formability enhancement in magnesium alloy deep drawing by local heating and cooling technique[J].Journal of Materials Processing Technology,2003,14(3):612.
Qi Y L,Deng J,Hong Q. Electron beam welding,laser beam welding and gas tungsten are welding of titanium sheet[J].Materials Science and Engineering A,2000,28(10):177.
 顶部