目录图表
随着科技的发展,工程应用中对光学器件的精度要求日益提高,而传统的光学器件体积大,制作工艺复杂。因此,制备高效率的光学器件成为了研究的热点问题。光栅作为一种重要的光学器件[1],有许多优异的特性,如分束[2]、偏振[3]、色散[4]、相位[5]等,并在光谱分析、光通信、集成光学等领域中得到了广泛应用[6]。基于此,研究学者们对光栅的加工工艺及其所用材料展开了一系列研究。经过长期研究,多种类型的光栅制备技术被提出并得以发展,主要包括全息离子束刻蚀、激光干涉光刻、数字掩膜光刻、微纳压印技术等。本文将对上述典型光栅制备技术进行介绍。
光栅材料一方面要求其成形质量好,性能稳定,另一方面要具有优异的光学特性,即高折射率和低损耗。光栅材料通常基于金、铝、镍等金属材料或非金属聚合物、玻璃、硅、GaN、氧化铪等材料,这些材料要么缺乏理想的性能,要么工艺复杂,难以大规模生产。非晶合金具有短程有序、长程无序的特点,并且没有晶界、位错等缺陷[7]。这就使得非晶合金有许多优异的性能,如高强度、高硬度、高弹性、耐磨性、电学性能、超导性、超疏水性等[8–9]。因此,非晶合金在医疗[10]、航空航天[11]、船舶领域[12],特别是在光学、电磁及涂层方面都有很大的应用潜力[7]。在制备光学器件方面,与其他传统材料相比,非晶合金特有的较高的表面光洁度及反射率能够大幅提升光栅的表面质量和性能。此外,光学光栅需要精确的几何尺寸,从几十微米到纳米大小。而非晶合金在这种微观尺度范围内表现出优异的形成能力,其在过冷液相区内(玻璃化转变温度(Tg)~晶化温度(Tx))具有超塑性及较低成型阻力,这使得通过二次加工实现非晶合金的净成型成为可能[13],也为在过冷液相区中利用非晶合金制备光栅提供了新的思路,在Zr基、Pt基、Pd基、Gd基非晶合金表面更易成形光栅结构。
近年来,科技工作者在不断的探索中已经开发出了较成熟的光栅制备技术,非晶合金因为其独特的性能为新型光栅的制备注入了新的血液。本文介绍了几种常用的光栅制备技术,同时对非晶合金制备光栅的研究进展进行了阐述为推动非晶合金在微机电系统(micro-electro-mechanical system,MEMS)领域的应用提供了理论支持。
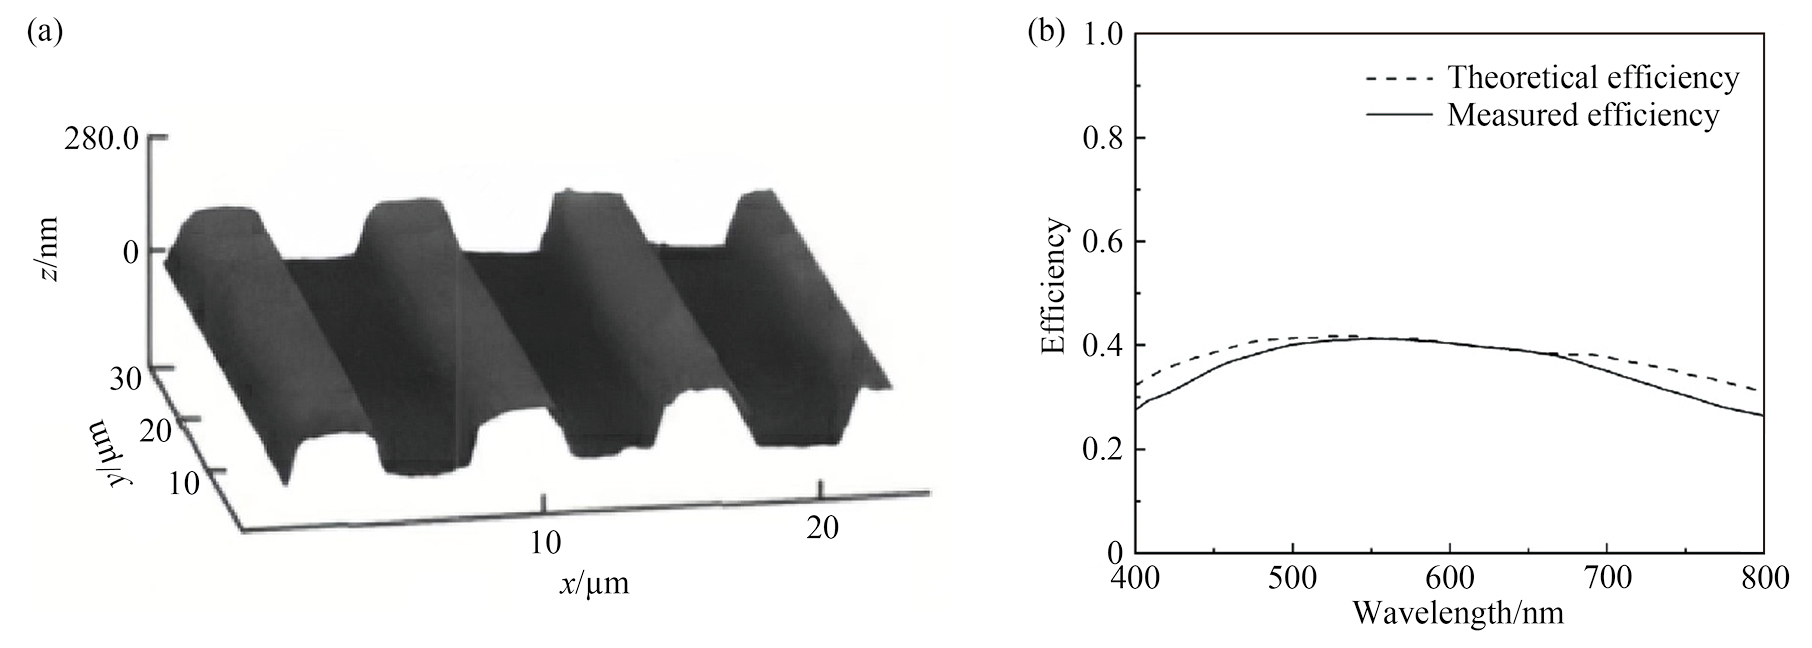
全息技术是根据干涉原理获取目标光波信息,并依照衍射原理进行再现[14]。既定波面形状的两束光束干涉,在记录平面上形成明暗相间的干涉条纹,并用全息记录介质记录下来,加工后得到全息光栅[14]。波面形状、全息记录介质以及制备技术的不同会得到不同的全息光栅。20世纪70年代,随着固体器件向亚微米级线宽方向的发展,一种超精细加工技术,即离子束刻蚀技术也随之兴起[15],全息离子束刻蚀是利用全息光刻制作出光栅掩模,再经离子束刻蚀形成光栅[16]。日本学者Aoyagi和Namba[17]在20世纪70年代通过氩离子刻蚀技术成功制备了尺寸为20 mm×20 mm的闪耀全息光栅。几乎同一时期,Johnson[18]采用同样的方法,成功得到了GaAs为基底材料的闪耀光栅,并且发现使用不同的离子束可以改变刻蚀选择比,从而制备出更优异的光栅。2012年,刘玉娟等[19]利用全息技术设计并成功制备出了凸面光栅,其原子力显微镜三维形貌(AFM)图像如图1(a)所示,槽深为150 nm,占宽比为0.5,周期是6.65 µm。对该光栅的衍射效率进行分析,结果如图1(b)所示(横坐标代表波长,纵坐标代表衍射效率),可以看出,在整个波长区间(400~800 nm)内,衍射效率的理论值均高于30%,且实际效率在与理论值相差不大,特别是在540~680 nm内,实际效率与理论效率完全吻合。因此将其应用于便携式凸面光栅光谱仪中,发现由该光谱仪所测得的光谱分辨率、谱线弯曲和色畸变均满足了设计要求。进一步使用该凸面光栅成像光谱仪对室外花卉健康状况进行检测,得到了理想的成像光谱数据。2019年,郑衍畅等[20]采用离子束刻蚀技术获得了周期为1 µm的硅光栅,光栅的侧面光滑且陡直,整体质量较为理想。但是在刻蚀过程中所得到的掩膜占宽较小,为0.29,这就使得制备的硅光栅占宽比也很小,影响光栅质量。后续通过在刻蚀过程中增加热压增大掩膜占宽比技术,将光栅的占宽比提高到了0.6,几乎增大了一倍。
尽管离子束刻蚀技术已经得到了广泛的应用,但是影响这种制备技术因素较多,如基材的预处理、温度和时间的控制、两相干光强的平衡性和曝光量、显影过程中显影液的浓度和温度、显影时间和搅动程度、镀膜条件等的变化[16]。且该项技术成本较高,制作难度大,限制了图形转移精度,不利于加工高深宽比的光栅。
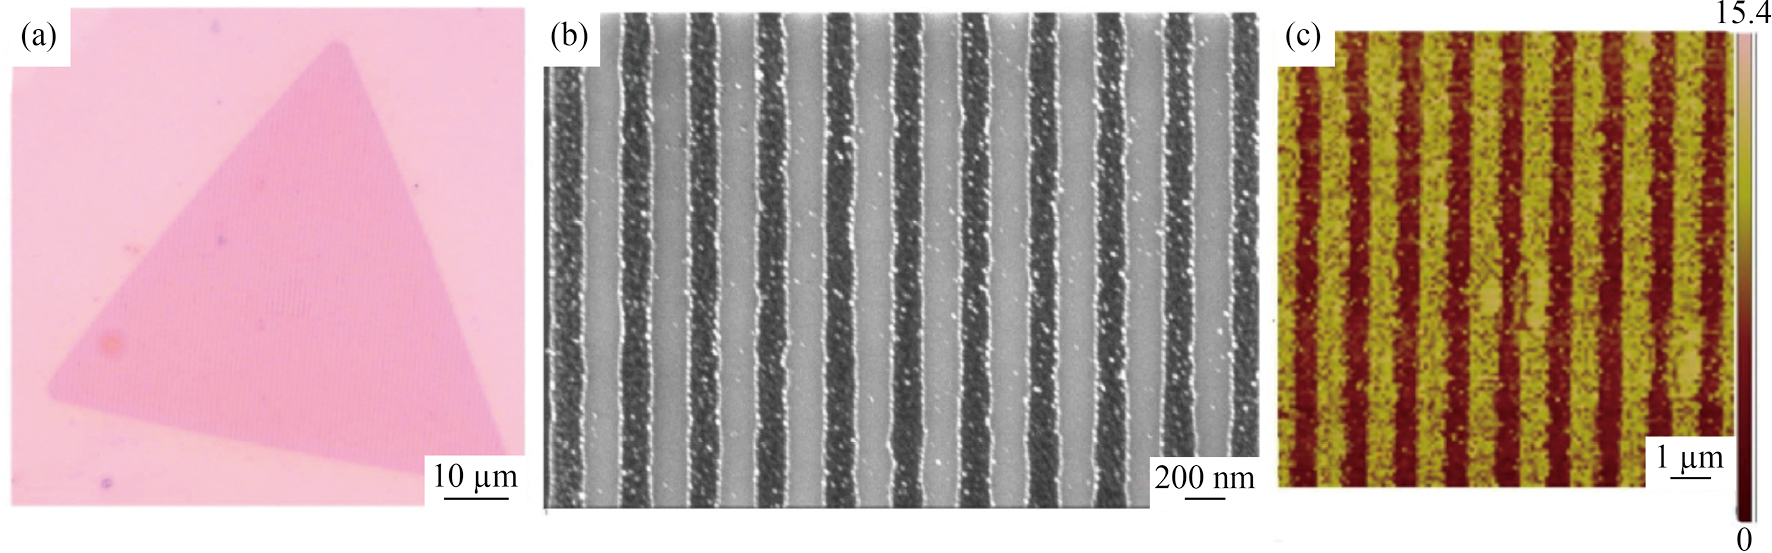
激光干涉光刻技术是使两束及两束以上的光束互相作用形成明暗相间的干涉区域,在其区域的光强分布呈现周期性,由此形成干涉图案。再通过显影等制备技术,将图案转移到衬底上。由于在激光干涉光刻过程中并未使用到掩模版,因此生产成本较低。2011年,Du等[21]通过使用激光干涉光刻技术,成功地在玻璃衬底上制备出了均匀的孔、光栅和柱状图案阵列,图案的周期不等,为200 nm~1 μm,其表面积可以达到几平方厘米,且几乎观察不到机械裂纹和分层现象。2017年,白云峰等[22]基于此技术,制备了应用于分布反馈式(DFB)激光器的光栅。发现光栅的耦合效率受占空比的影响,因此为了改善占空比,在周期固定的情况下,研究了不同曝光时间下光栅的条宽。当曝光时间为45 s时,光栅的条宽较大,曝光时间不足。当曝光时间延长到55 s时,光栅的条宽有一定的减小,图形清楚,曝光时间适宜。进一步延长曝光时间到65 s时,此时光栅的条宽进一步变窄,曝光过度。可见,随着曝光时间的延长,线宽变窄,占空比也变小。其中曝光时间为55 s时,所得光栅表面质量较好,其周期为300 nm,占空比约为0.4,槽深100 nm。2018年,德国的Koch等[23]使用双光束干涉光刻制备出中心波长为1030 nm的1700 L·mm−1光栅。经验证,在1030 nm处实现了96%以上的衍射效率,在1010 nm处甚至达到了98%。这就证明了采用此种工艺加工的光栅的衍射效率较为理想。值得注意的是,在此之前,相关论文中所提及的熔融二氧化硅光栅的效率都没有达到此值。2020年,Yang等[24]利用该技术制备了单层(monolayer,ML)MoS2纳米光栅结构,如图2所示。图2(a)是所制备的ML MoS2纳米光栅的光学显微镜(OM)图像,观察到通过高能激光功率的激光烧蚀,并在单脉冲激光曝光后,整个MoS2三角畴上形成了均匀的光栅。从图2(b)的扫描电镜(SEM)图像中可以看出,ML MoS2完全蚀刻到SiO2衬底。图2(c)中的AFM图像显示了其光栅参数,其中单个光栅的残余MoS2宽度和周期分别约为267 nm和600 nm,表明通过单脉冲纳秒激光干涉光刻技术在ML MoS2薄膜上成功制造了均匀的纳米光栅结构。从理论上研究了ML MoS2纳米光栅中增强散射效率的内在物理机制,这为二维(2D)材料上光学元件的小型化提供了机会。
激光干涉光刻技术日渐成熟,相较于其他制备技术,其成本较低,制备出的光栅分辨率较好。近些年,随着工业生产水平的不断提高,对于微纳器件的精度提出了更高的要求。然而光刻条纹密度较低,只能制备周期性图案[25],难以实现高精度的微纳制造[26]。
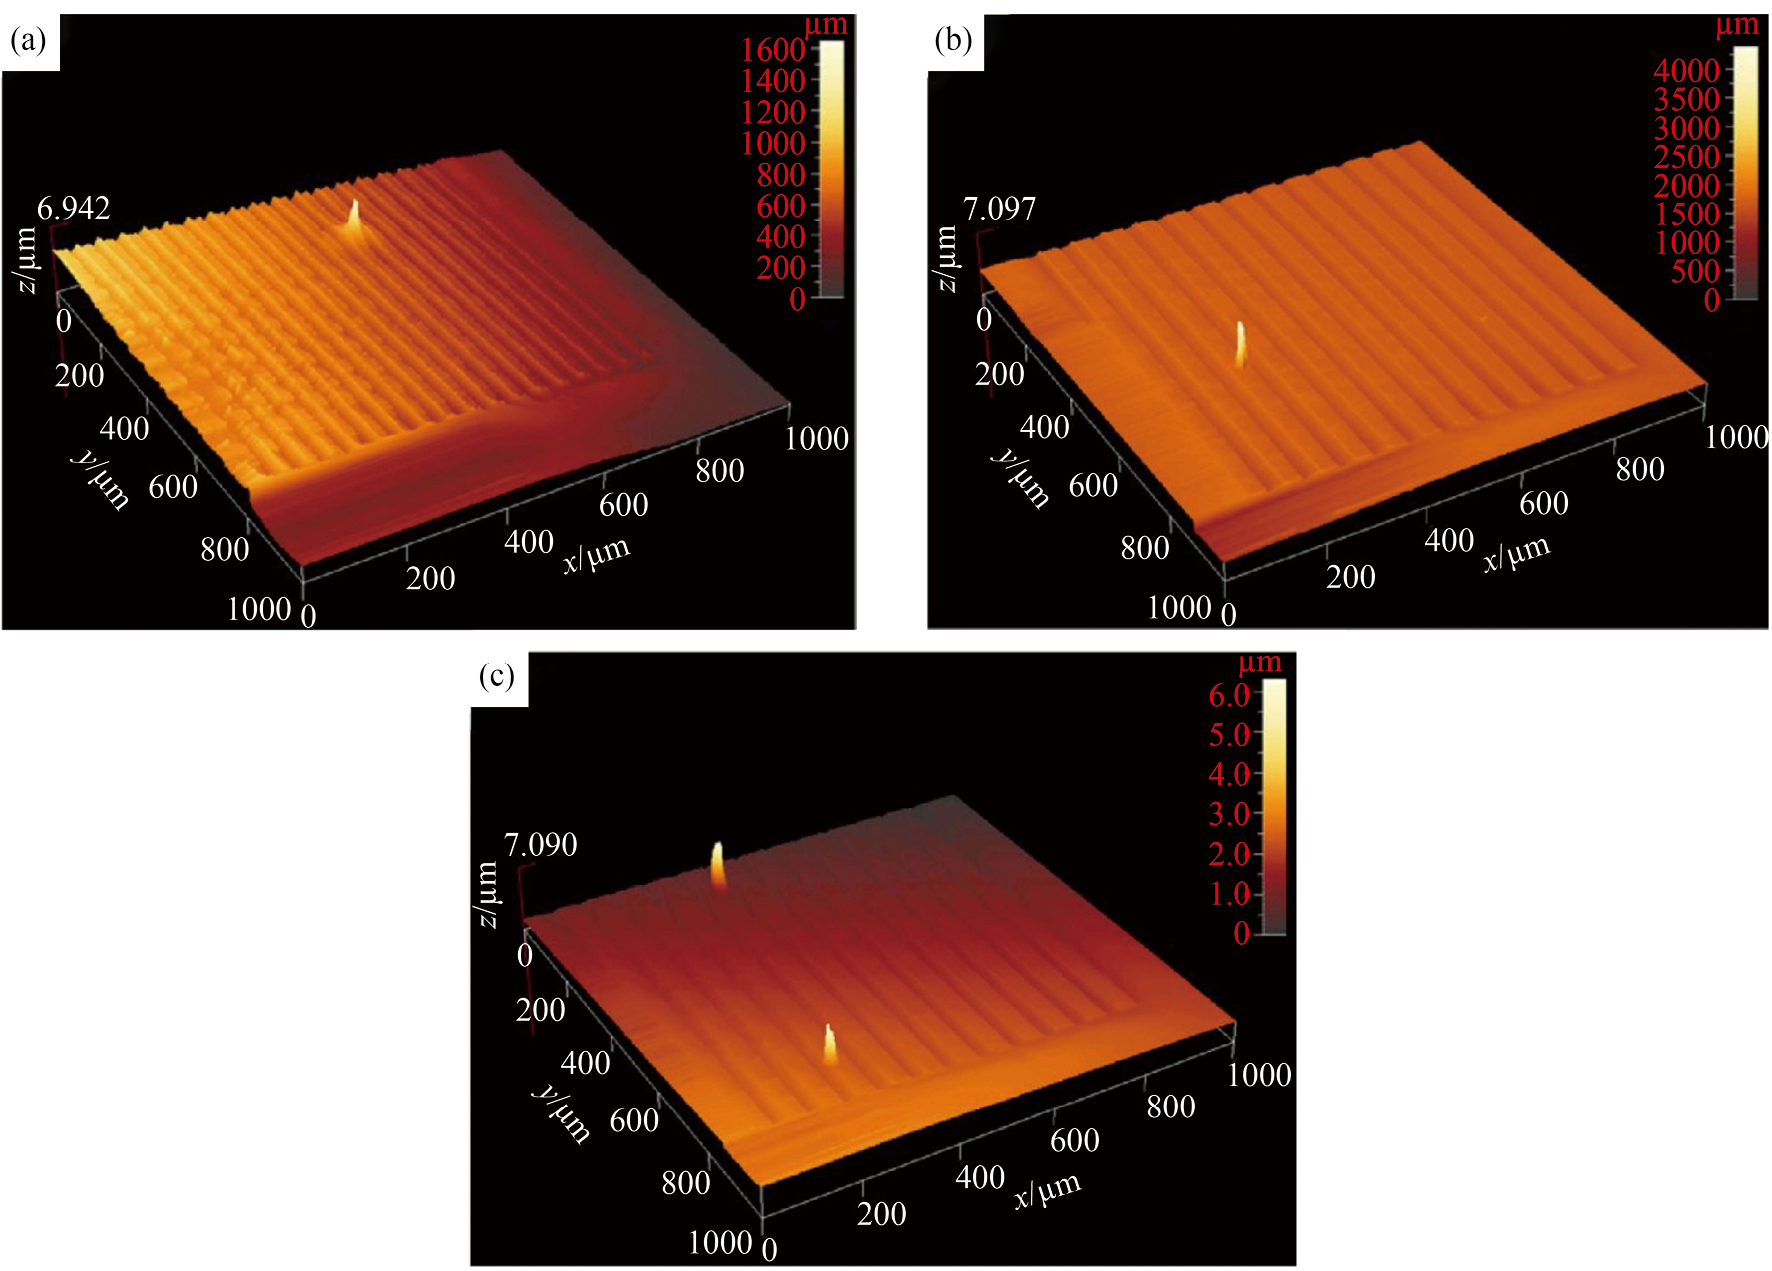
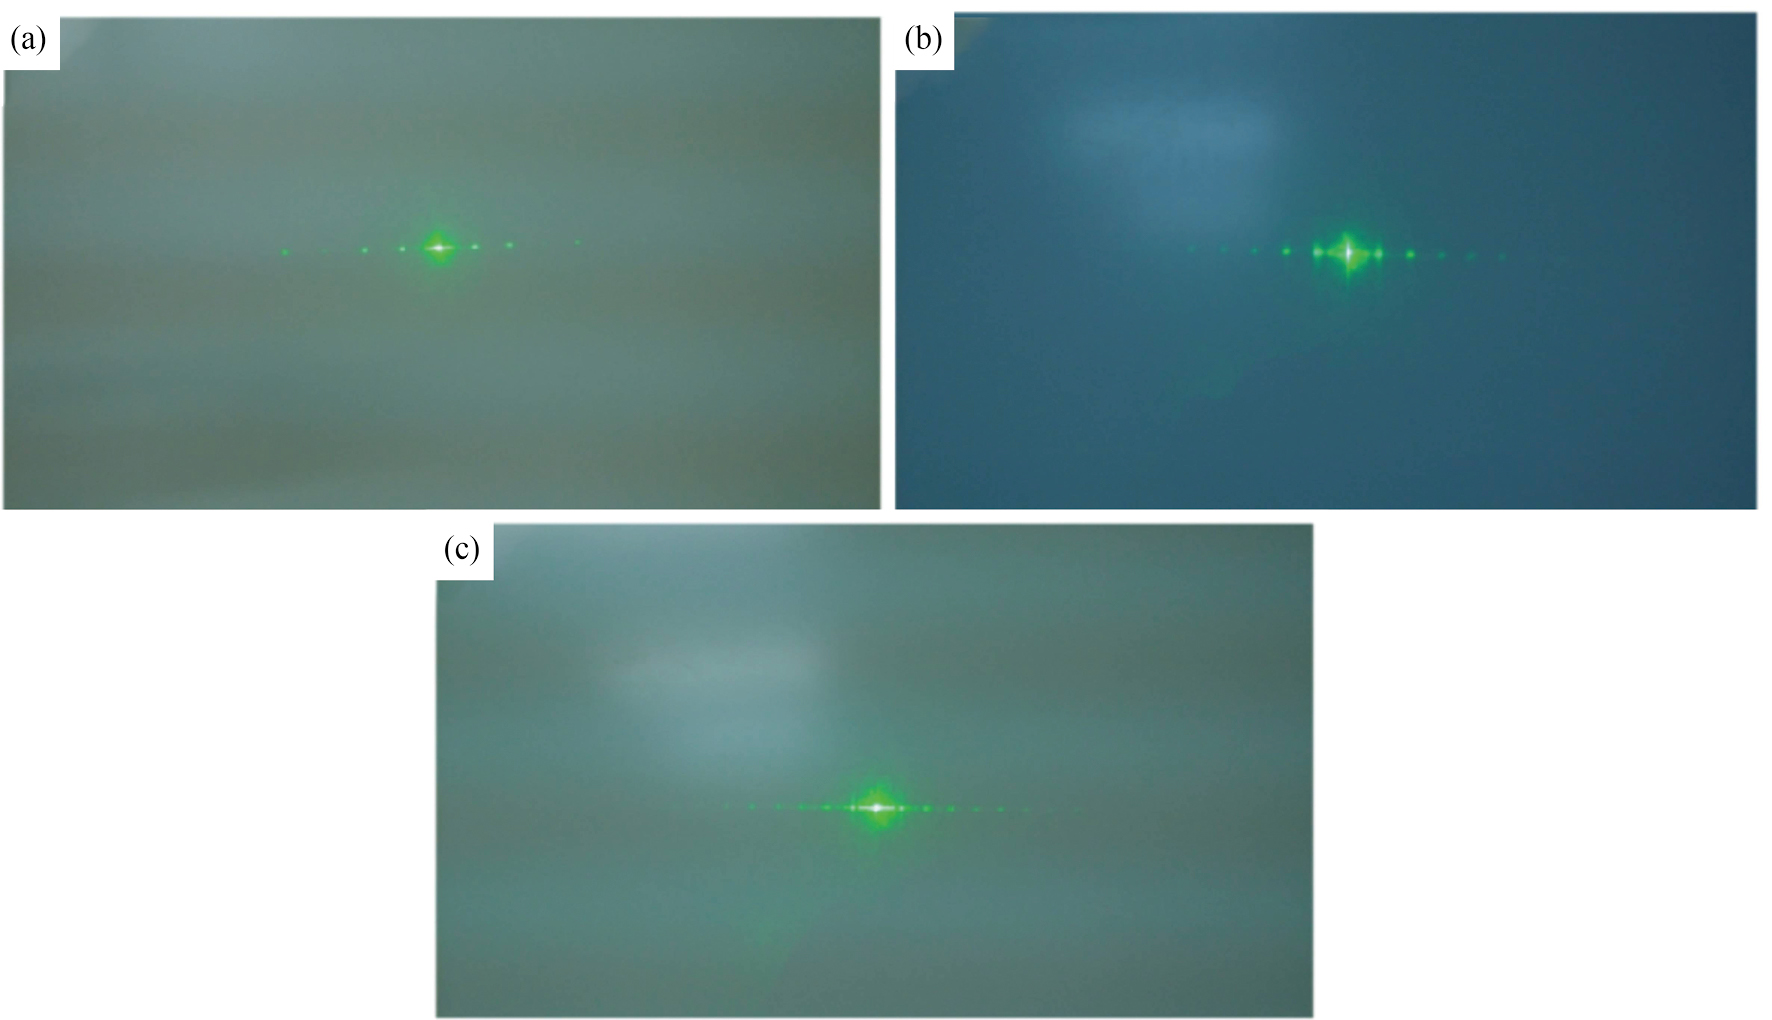
数字掩模光刻技术与传统的有掩膜光刻技术不同,是一种无掩膜光刻技术[27]。即它不需要掩模版进行光刻[28],而是被照明系统准直匀化后的曝光光源的出射光以一定的入射角度,经过数字微镜装置(DMD)调制后形成特定的掩模图案并投射到投影系统上,并将来自DMD的具有“数字掩模”信息的光束减少,通过投影系统投射到涂有光刻胶的衬底表面,最后通过显影、烘培等方式完成光刻[29]。利用数字灰度掩模技术,可依据目标微光学器件的折射率分布对曝光剂量进行灵活的设计。综上,在利用聚合物制作光学器件或是其他的微结构时,数字灰阶掩模光刻技术要比传统的光刻技术更具优势[30]。数字灰阶掩模的优点是制作速度快,在成本较低的情况下又能保证效率,因此得到了众多研究学者的青睐。2015年,崔晓峰[31]提出用数字掩膜技术制作聚合物二元相位光栅,其三维视图如图3所示,周期分别为40,60和80 μm,光栅表面形貌良好,线条均匀且清晰。但同时也在其表面观察到了一些柱状的凸起,这可能是在制作过程中混入了杂质。后续对其衍性能进行分析,结果如图4所示,明显看到了二元光栅衍射的级数光点,结果较为理想。而后,况国文[27]基于数字光刻技术使用SU-8光刻胶制作了平面二元相位光栅。所得两种光栅的周期分别是6.455和4.364 μm,光栅深度分别是916和102.3 nm。发现所得光栅和所使用的掩模(周期分别为6和4 μm)有微小差距,这可能是因为过程中曝光计量和曝光度的影响。对光栅进行衍射性质的测试,结果发现,在两种周期不同的光栅中均明显观察到了不同级次的衍射斑点。2019年,Dinh等[32]进行了二维(2D)和三维(3D)紫外线(ultraviolet,UV)光刻的无掩模光刻图案化,成功得到了简单的线性光栅图案,并通过对工艺参数进行适当调整,获得了3.36 μm宽的线性光栅。同年,Zheng等[33]使用基于DMD的无掩模光刻和光固化树脂制造达曼光栅的方法,快速成型了亚微米级精度和最小特征尺寸为1.5 μm的光学元件。通过设计和制造的不断改进,达曼光栅的衍射效率和光斑阵列的均匀性也得到了改善。光栅的衍射效率可达50.33%,均匀性优于20%。这为纳米结构和二元光学元件的制造产生巨大影响。
综上所述,使用该技术虽然制作周期较短,但是过程中影响因素较多,掩膜板的制作工艺较为复杂,且成本较高,不适用于大批量生产。
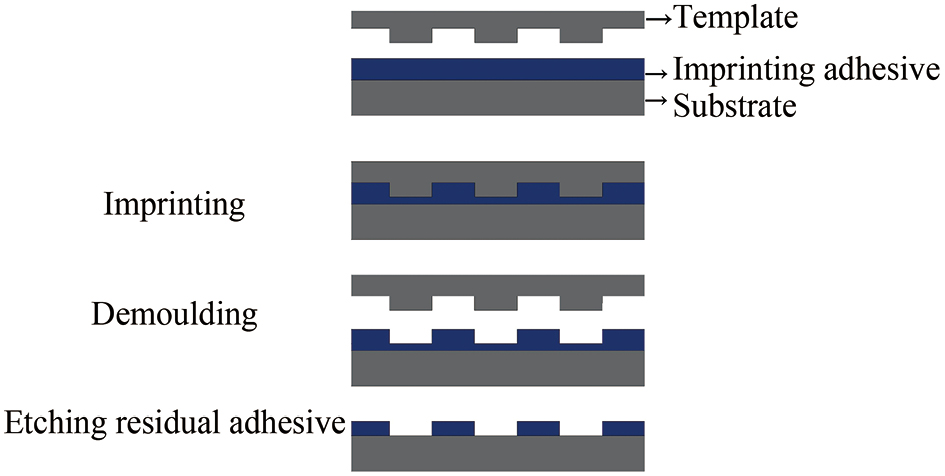
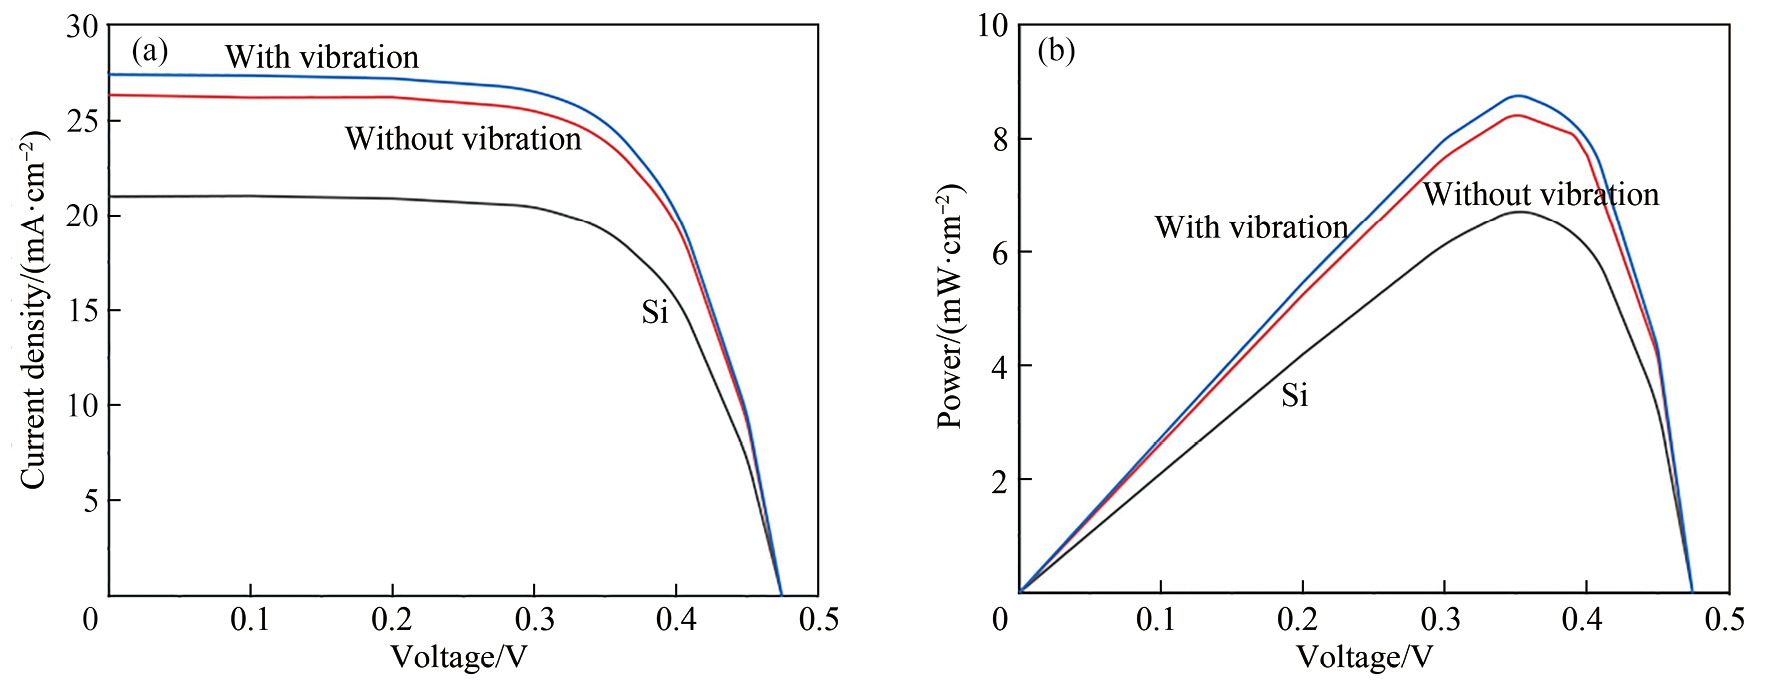
纳米压印技术主要包括3个过程,分别是压印准备、压印和脱膜。在压印开始前应选择好合适的压印模板,再将压印胶或其他材料涂在基材上。接着,施加机械力在压印胶上压入压模。待模板被完全充满,再经过加热后冷却或者紫外曝光产生图案。最后,去除压力并拿走压模,图案转移至压印胶上。在此基础上结合等离子体刻蚀等加工工艺完成图案向衬底的转移。该项技术不使用光学曝光,与衍射没有关系,分辨率只和模板有关。因此,相较于其他制备技术,使用纳米压印技术过程中影响因素较少,制得的光栅往往有较高的分辨率。有报道指出,使用纳米压印技术加工光栅,其分辨率可达5 nm[34]。自从纳米压印技术提出以来,研究学者们就对其进行了一系列探索。随着该技术在制备光栅中的广泛应用,学者们又进一步完善了纳米压印技术。在热压印技术[35]出现后,又提出了基于纳米压印技术的新方法,如紫外固化压印技术[36]、软刻蚀[37]以及闪光压印技术等。现如今,更为新型且高效的方法如超声辅助纳米压印、反向压印已经、微接触压印等方法已经被广泛应用于制备表面质量良好,性能优异的各类光栅。关于纳米压印的流程图如图5所示[38]。2017年,褚金奎等[39]将柔性纳米压印与垂直金属热蒸镀工艺相结合,在硅基底上制备了中红外双层金属纳米光栅,光栅周期为200 nm,金属层厚为40 nm,深宽比为1∶1。随后,使用红外傅里叶光谱仪对其光学性质进行了检测,发现在2.5~5 μm 波段中,光栅的TM偏振(transverse magnetic,电矢量垂直于光栅方向)透射率大于70%,TE偏振(transverse electric,电矢量平行于光栅方向)透射率小于0.17%,其消光比在2.7~5 μm 波段中大于30 dB,在2.72~3.93 μm波段大于35 dB,有了一定幅度的提高,具有优异的偏振特性。该研究在红外偏振传感等方面的重要实用价值。2019年,王明洋[38]提出通过纳米压印技术制备微纳结构,其中就包括了光栅的制备。该光栅为二氧化硅基透射光栅,周期为140 nm,线宽为70 nm,凹槽深度50 nm,分辨率较高。2020年,Kasztelanic等[40]合成了一种聚合物——硅酸铋软玻璃,这种聚合物在0.5~3.5 μm的区间内透射率较高,可用于镍垫片的热挤压。通过对热压过程中工艺参数的优化,获得了与原本镍压印深度几乎一致的光栅结构。对衍射光栅进行了光学性能测试。记录了在633,850和1500 nm及2.75 μm光照下由单个光栅产生的衍射图案,并与理想光栅的数值结果进行了比较。测量的性能与基于玻璃复制衍射光栅的测量轮廓的理论预测相似。2022年,Gu等[41]将振动辅助UV纳米压印用于制造周期性光栅结构,并阐述了振动的引入对光栅结构的影响,无振动光栅的平均宽度仅为1284 nm,光栅宽度为1384 nm,与没有振动的光栅相比,增加了7.8%。其次,进一步分析得未施加振动时光栅的平均高度仅为474 nm。施加振动后,光栅的平均高度可以达到约593 nm,平均填充高度增加约25%。为了验证所得光栅的实用性,比较了太阳模拟器在阳光下测量的带有和不带有光栅防反射膜的太阳能电池的电流密度(Jsc)和电压曲线(Voc),如图6所示。光栅抗反射膜将太阳能电池的Jsc从21.06 mA·cm−2增加到26.33 mA·cm−2,增加了25%;而填充因子(FF)和Voc有小幅增加。此外,与裸硅太阳能电池相比,功率转换效率(power conversion efficiency,PCE)增加了25%。与传统的纳米压印相比,振动辅助UV纳米压印制作的光栅的PCE提高了4%。结果表明,振动辅助纳米压印可以高效、准确地制造周期性光栅结构,从而提高硅太阳能电池性能。
纳米压印技术的工艺流程较为简单,成本较低,适合生产大批量微纳器件,同时可以制作复杂结构的微零件,生产效率高。采用该技术制备的微纳器件在各个方面都具有优异的性能,能够应用于实际生产和生活中。
综上所述,虽然光栅的加工已经有了较为成熟的方法,在一定范围内可以加工各种尺度和形状的光栅。但是一方面,传统的光栅制备技术可使用的材料范围是有限的,另一方面,加工耗时长、成本高、精度低,因此限制了光栅的大批量生产。探索开发适用于光栅制备的新材料及新型的制备技术成为了当下研究的关键问题。
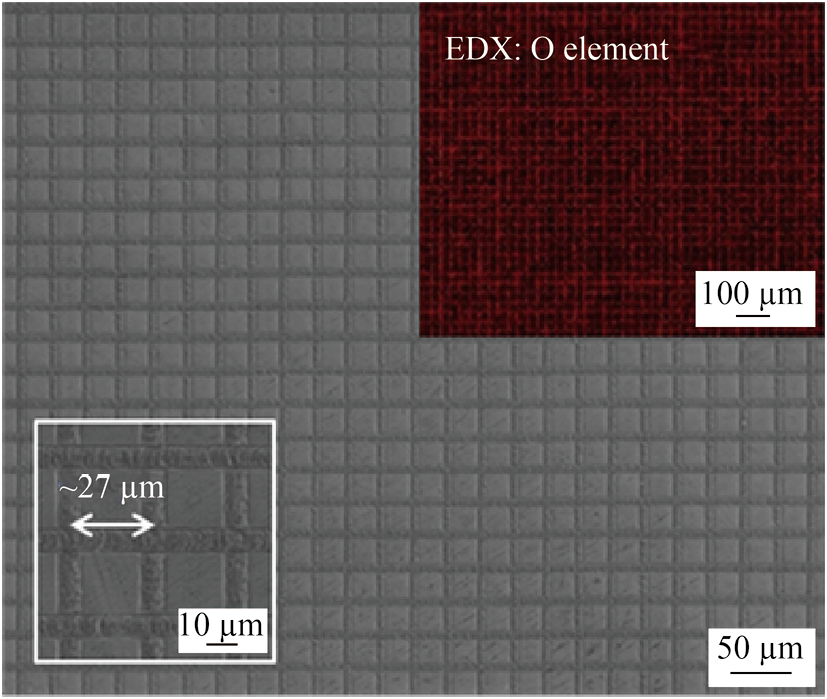
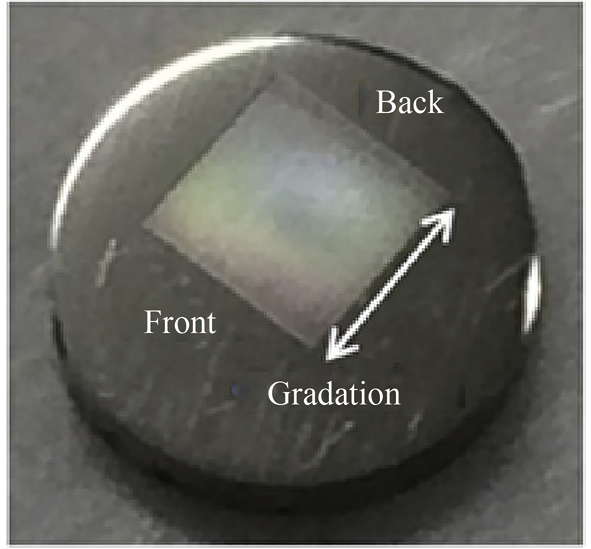
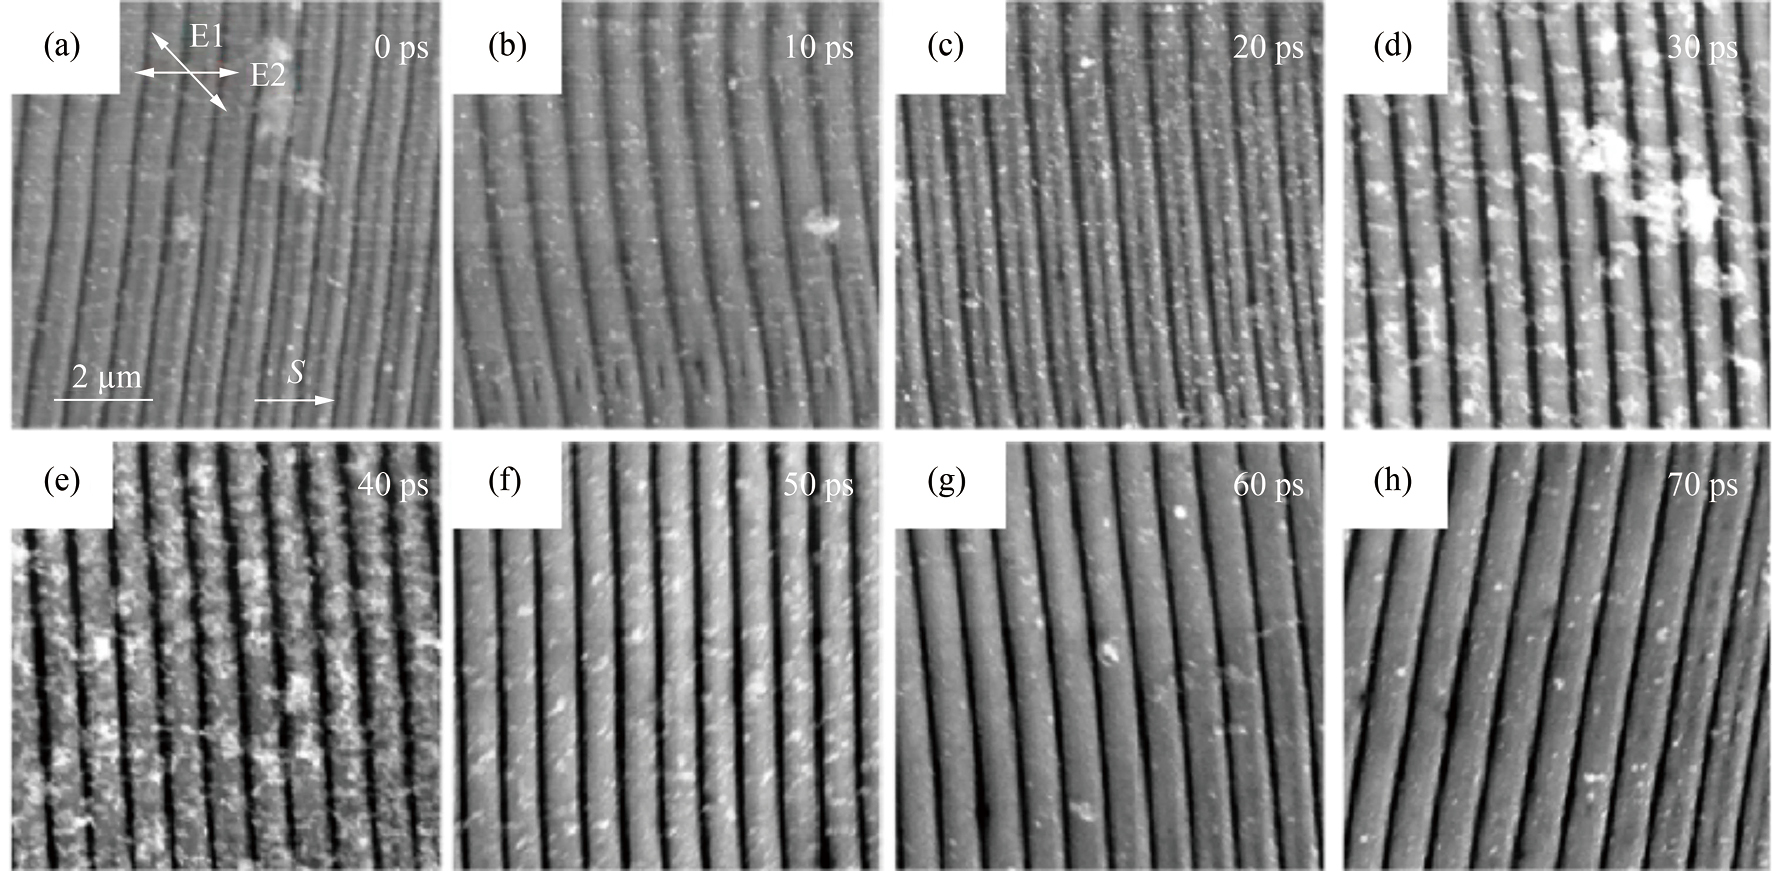
非晶合金的优异性能使其在MEMS领域有极大的应用潜力,这为非晶合金在光栅方面的研究提供了依据。激光照射是设计非晶合金特性的一种简单、快速、廉价的方法。20世纪60年代,有关于激光辐射材料被提出,所谓激光辐照材料,就是在材料表面制得周期性结构的方法[42]。这一现象最早是在半导体中被发现的。而在对激光技术的深入研究和进一步使用后,研究学者们发现激光诱导制备周期性结构的现象不仅仅在半导体中存在,还存在于其他材料中,如聚合物、电介质以及金属等[43]。基于此,研究者们对激光辐照技术展开进一步探索,飞秒激光由此进入人们的视野。飞秒激光持续的时间很短,一般只有几个飞秒[44]。其较短的作用时间能最大的降低对材料的影响。因此,飞秒激光技术加工速率高,耗时短且精度高。近年期,人们对激光技术在非晶合金研究中的应用进行了深入研究[45]。有学者主要针对其表面改性[46]、机械加工[47]、焊接[48–49]和机械性能进行了研究[46,50–51]。2018年,Yamada等[52]采用激光照射Zr基非晶合金表面图案化制作了光栅。在圆盘样品的表面上制作了间隔几十微米的网格,如图7所示。通过精确控制台的移动,平行线和垂直线都制作得很精美。底部插图显示了网格的放大图像,网格间隔约为27 μm。为了检测图案化表面是否可以用作光栅,对其光学特性进行了研究。图8显示了在一定角度下,在荧光灯照射下,拍摄的表面有细网格的圆盘样品照片[52]。可以观察到,在几平方毫米的图案化区域中,明显存在因为可见光干涉而导致的色阶。这就说明使用激光照射在非晶合金表面制造光栅是可行的。这项发现为光学器件和传感器技术的实际应用提供了重要信息。2020年,Lei等[53]使用飞秒激光脉冲在大块Fe基块体非晶合金上形成高度均匀的亚波长光栅结构。并且进一步分析了不同时间延迟(Δt)下所制备的光栅的表面结构,结果如图9所示。可以看出,在时间延迟为0,10和20 ps条件下,可以观察到光栅状结构的分裂现象,使得空间规则性较差(图9(a~c))。当时间延迟从30 ps增加到70 ps,结构形态的均匀性更好(图9(d~h))。因此,通过调整时间延迟,可以获得较为理想的光栅结构,其空间周期和调制深度分别为722 nm和115 nm。2023年,Cui等[54]基于激光扫描技术,在Zr基非晶合金表面制备了一系列具有不同光学衍射效果的图案。当峰值激光功率强度为5.5×10¹¹ W·m−2时,可以在非晶合金表面产生质量良好的图案。凸起的高度约为910 nm,宽度约为98 µm。使用单向多线模式并通过调整扫描间隔(SI),在MG表面上引入了周期性光栅图案。条纹周期与SI近似相等;当SI从50 µm增加到300 µm时,图案的高度分别从300 nm增加到600 nm。利用激光照射,可以快速制备微纳结构,除了纳米光栅结构外,还可以制备多种不同的纳米级表面微结构,如纳米乳突、纳米颗粒等。但是,在实际应用中,由于加工过程的稳定性并不能得到有效保证,从而导致了所制备的结构会出现一定程度的缺陷,降低了生产效率。此外,使用该技术的成本的较高,这也在一定程度上限制了该方法的大范围使用。
由于非晶合金易加工的特点,因此可以使其在新型的设备和系统中的使用可能性多样化。这可以通过将非晶合金在室温下比晶体金属合金更高的强度与聚合物在其过冷液体区域中的易变形性相结合来实现。所谓热塑性成形(thermoplastic forming,TPF),即利用塑性加工的方式制备微纳米尺度的微型零部件的方法[55],当加热到其过冷液相区,非晶合金的粘度随着温度的升高而迅速下降,促进了其向塑料行为的转变。因此,可以将不同种类和尺寸的非晶合金,转化为更复杂的几何结构。现如今,已经产生了诸多的TPF制备技术,如热压缩、热注塑、挤出成型、吹塑成型和热轧成型等[56],这极大的增加了网状几何形状的类型[57],包括一些以前任何金属制备技术都无法实现的形状[58–59]。
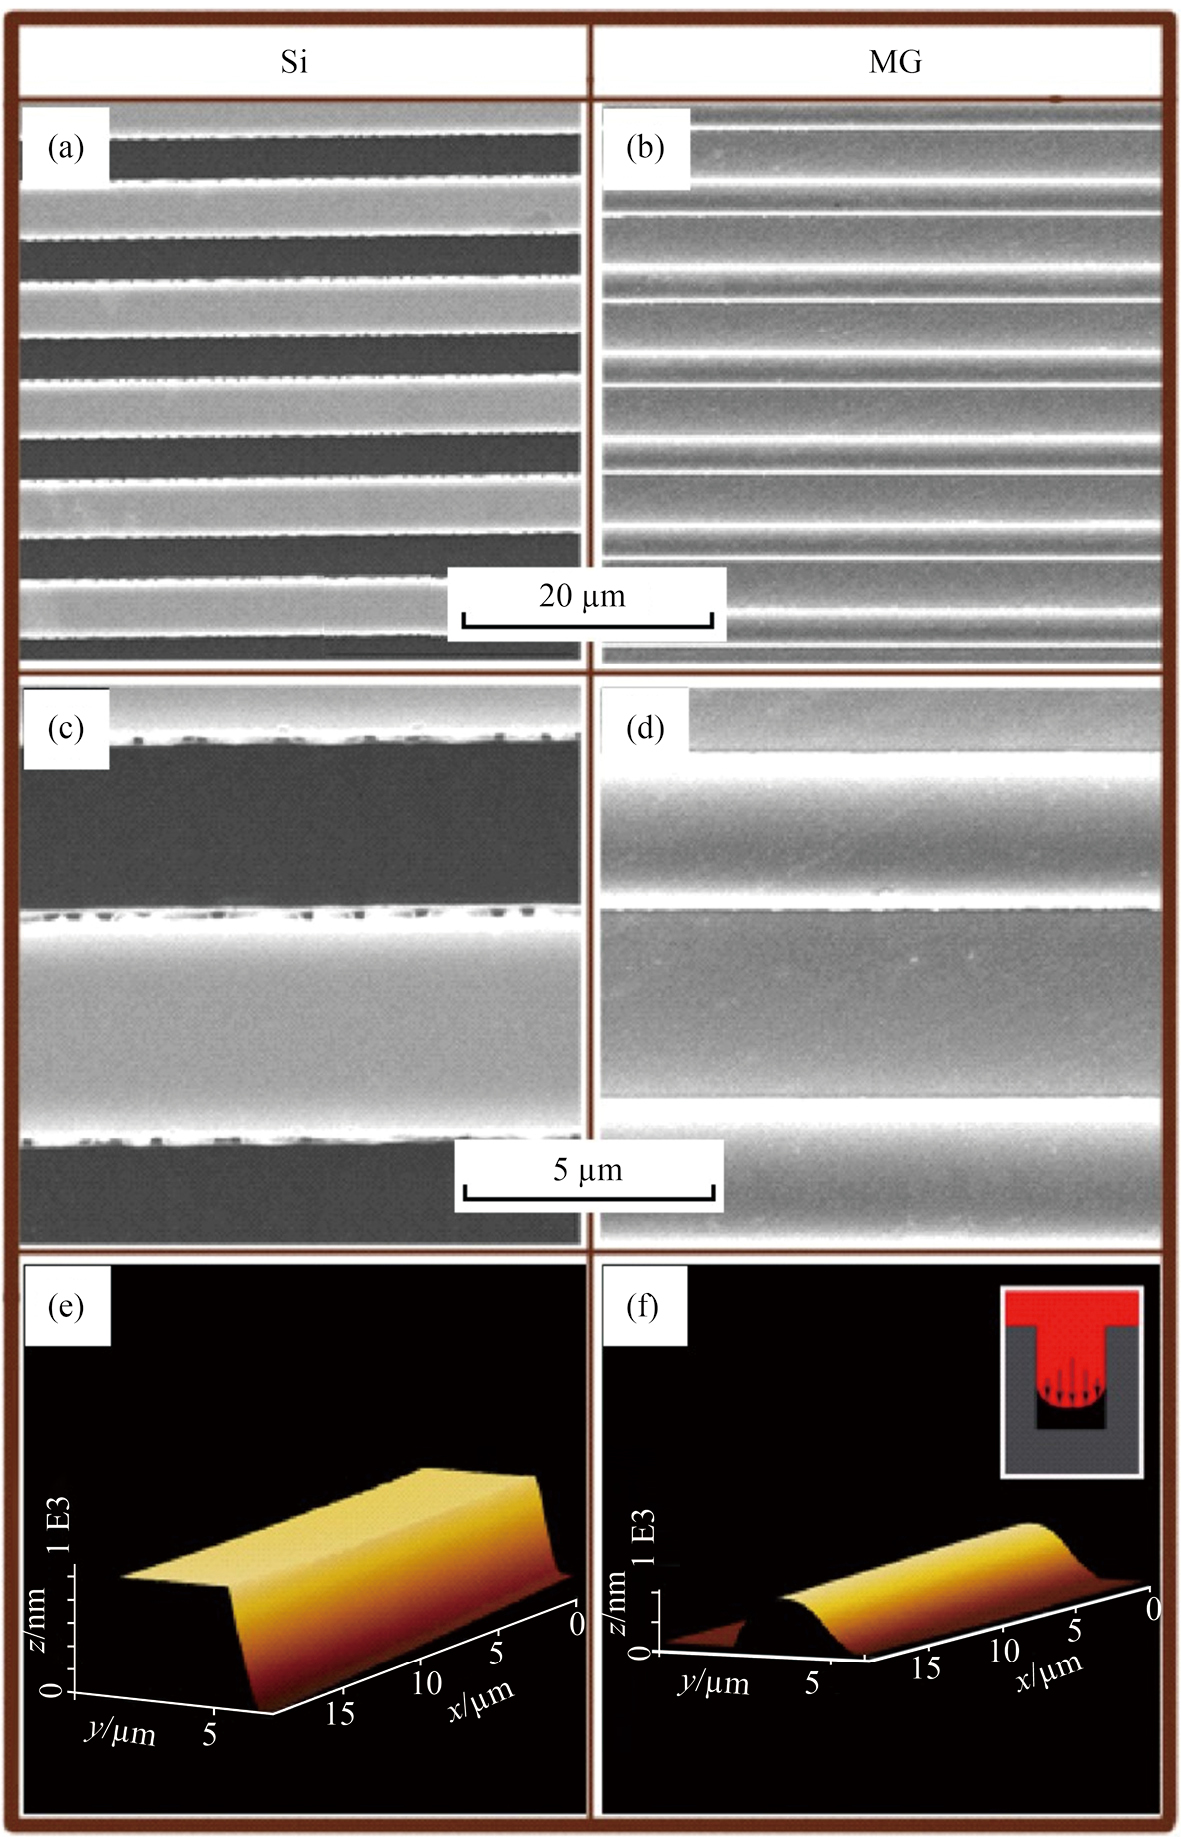
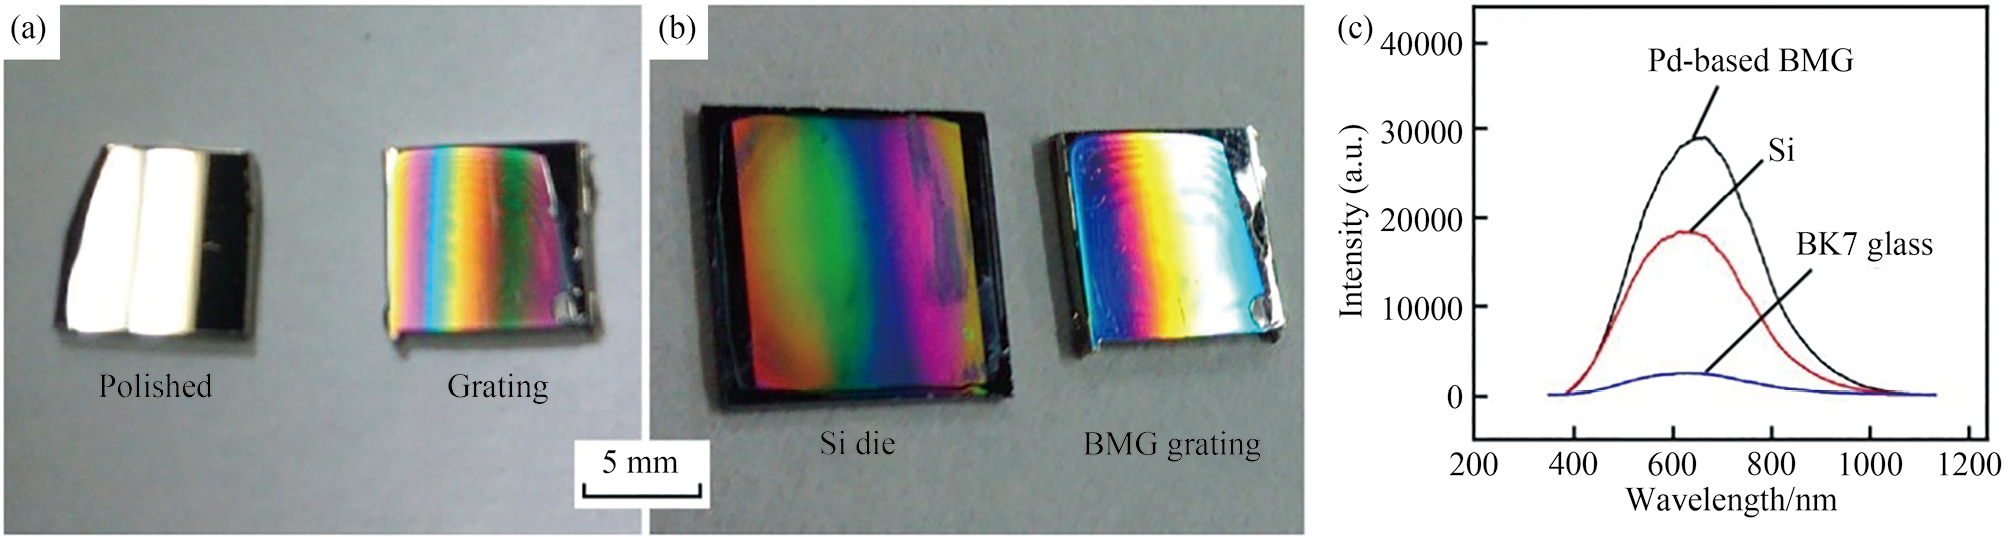
近年来,由于非晶合金结构的均匀性以及可以在多个长度尺度上的容易加工的特点,非晶合金的TPF特别关注于微观和纳米级应用[60–63]。2007年,Chu等[64]以周期分别为600和1500 nm的Si模具作为母模,利用热压印技术在Pd40Ni40P20非晶合金表面制备了光栅结构。结果表明,非晶合金光栅条纹相当光滑,说明光栅结构的周期性得到了较高程度的复制。与周期为600 nm的光栅相比,周期为1500 nm的光栅中的压印条纹具有更好的表面光洁度。并将非晶合金光栅进一步用作制造第二代聚甲基丙烯酸甲酯(PMMA)光栅的模具时,PMMA复制品也表现出与原始Si母模相似的特征。为了进行光学性能评估,用白光光源照射光栅。它们都呈现出从蓝色到绿色到红色的发光彩色光谱。在光栅周期为1500 nm的情况下,非晶合金和PMMA都显示出良好的彩色光谱。但总体而言,非晶合金光栅的光谱质量优于PMMA。同一时期,Saotome等[65]采用镍电铸工艺制作模具,进而利用超塑性纳米成形技术制备了间隔1 μm的衍射光栅,证明了超塑性纳米成形技术在非晶合金光学元件批量生产方面的优势。2012年,Ma等[66]采用热压印的方法制备了成分为Pd40Cu30P20Ni10的非晶合金的光栅结构,并将热压后的非晶合金与硅模做对比,发现硅模的脊宽度为4.2 μm,光栅空心为3.8 μm,刻蚀深度为15 μm。非晶合金光栅的脊宽为3.5 μm,光栅空心为4.4 μm,填充深度为2.2 μm。再使用荧光灯照射,对其光学性能进行检测并与未加工的非晶合金对比发现,通过热压制造的光栅结构的非晶合金具有彩虹形状,而未处理的非晶试样与仅具有金属光泽。这为集成光学元件的制造提供了一种新的思路。2014年,Yashiro等[67]选择Pd42.5Ni7.5Cu30P20并使用热压印技术成功地制备了一个间距为8 μm,厚度为10 μm的非晶合金光栅。为了检查其整体性能,使用非晶合金光栅构建了X射线光栅干涉仪进行X射线相位成像,成功获得了聚甲醛(polyformaldehyde,POM)球体的微分相位图像,使得非晶合金光栅在干涉仪上成功应用。2016年,Sadeghilaridjani等[68]利用等时压印技术制备了高纵横比的Gd基非晶合金光栅,并应用于中子相位成像。在100 MPa的应力和低加热速率下制得的光栅最大高度仅为4 mm左右,而Gd含量小于60%(原子分数)时,用于成像的Gd基光栅至少需16 mm的高度,因此,调整实验参数,将加热速率提高至10 K·s−1并保持应力不变的条件下,成功地制作了深度约为30 mm,间距为9 mm的Gd60Cu25Al15和Gd60Cu25Al13B2光栅。将Gd60Cu25Al15合金光栅应用于中子相位成像,对直径为5 mm的Al棒进行中子吸收和微分相位检测,反映样品中子折射的微分相位像更理想,能更好地定义样品的边缘,这表明基于Talbot-Lau干涉仪的中子相位成像在Gd60Cu25Al15合金光栅上成功实现。2017年,Seki等[69]采用压印技术,即在硅模上施加100 MPa的压力,在加热速率为10 K·s−1的条件下加热至723 K,成功制备了Gd60Cu25Al15非晶合金光栅。通过SEM观察制备的Gd基非晶合金光栅的横截面图,得到其填充深度约为23 µm。将其作为分析仪使用发现,该光栅在0.5 nm波长处的干涉成像具有68%的高可见度。同年,Yang等[70]采用超塑成形法制备了Pd基非晶合金光栅,其SEM和AFM图像如图10所示。由图10(d)可以看出,抛光痕迹只存在于超塑成形制备的光栅中,光栅常数从Si模的8.0 μm缩小到非晶合金光栅的7.9 μm,有约1.25%轻微缩小,表明由超塑成形制备的光栅尺寸精度较好。AFM测量结果(图10(e,f))表明,非晶合金光栅的表面粗糙度小于3 nm,表面质量优异。图11(a,b)为经荧光灯照射的非晶合金。与抛光后只有金属光泽的非晶合金相比,加工后具有光栅结构的非晶合金具有五彩彩虹状(图11(a)),此外,与硅光栅相比,非晶合金光栅也更加明亮(图11(b))。图11(c)为Pd基非晶合金、硅和BK7玻璃的反射光谱,发现非晶合金的反射率比硅更高,这说明非晶合金光栅的衍射效率要比硅光栅更好。2022年,Sun等[71]首先利用线宽和深度为10 µm的栅纹Si模板作为母模在Zr55Cu30Ni5Al10非晶合金表面热成形光栅结构。并在高于结晶温度(Tx)的高温下使结构非晶合金完全结晶30 min后,作为模具来热成形光学玻璃。实验发现,通过热压获得的结晶后合金的光栅结构精确复制了Si模板的结构。Si模板的槽深为8.82 μm,而非晶合金光栅的槽深是8.81 μm,这意味着复制精度可以高达99%。此外,非晶合金的整体表面粗糙度为5.95 nm,局部粗糙度为4.80 nm。完全结晶后合金的整体表面粗糙度为7.43 nm,局部粗糙度为5.11 nm。即在避免氧化的情况下,结晶后的表面粗糙度仅比非晶合金增加1~2 nm。证明了该光栅结构可以用作光学元件的制备模具。最后利用获得的结晶后合金模具,在光学玻璃上成功制备均匀光滑的光栅结构。玻璃上光栅的线宽与模具保持一致,这表明该模具在光学玻璃成形中的高度适用性。
总而言之,TPF是一种高效、高通量的非晶合金成形方法,通过对加工流程和非晶合金成分的调整,使过冷液相区粘度加以优化,同时控制了材料在玻璃化转变过程中的牛顿粘性流行为,实现各种非晶合金的成形。
精密光学器件的制造一直是研究的热点问题,但传统的制备技术一方面精度差、效率低,且成本高,不适合于大规模生产。此外,光学器件工作过程中结构的变化也会导致其性能的不稳定,因此,探索不同材料和相应的制备工艺以提高光学器件的稳定性也至关重要。
在材料研究方面,极低的剪切粘度和脆性,以及无晶粒和其它缺陷赋予非晶合金独特的机械、热和化学性能。同时,非晶合金在过冷液相区中易变形性进一步增加了设备适用范围[72]。此外,非晶合金表面光滑且带有光泽,这使其有望制备比普通金属(例如纯镍等)表面质量及性能更高的光栅结构。同时,与传统材料(如聚二甲基硅氧烷和PMMA)相比,非晶合金独特的力学性能和物理性能提高了光栅质量。基于此,非晶合金在光栅制作领域具有特殊的优越性。
在加工工艺方面,现有的非晶合金光栅制备技术处于起步阶段。大量实验研究表明,利用TPF技术能够加工更复杂的几何形状,这为在过冷液相区非晶合金光栅的成形提供了思路。但是,该技术也存在一些不足之处。微纳器件的表面光洁度要求较高,所以在热塑性成形工艺中,需要高质量的模具,而目前的模具加工工艺很难保证其精度。因此,为了达到成形要求,必须改进模具的制造工艺。其次,热塑成形过程中的模具与非晶合金的黏附也是生产中的关键问题之一。常用的脱模方法如机械分离、化学溶剂溶解等会损伤非晶合金器件或模具。因此,探索非晶合金与模具间的附着机制从而选择合适的模具材料,进而改进脱模方法,也是未来发展中的至关重要的一步。
综上所述,随着对光学器件质量要求不断提高,微纳尺度的光栅的选材和制备工艺显得尤为重要。非晶合金在光栅制备中扮演着重要的角色,但相关研究仍处于起步阶段,只有对非晶合金光栅加工过程中的模具材料和制备工艺进行深入探索研究,才能使其在光学等领域得到更广泛的应用。
Sun P,Zhou C H,Jia W,Wang J,Xiang C C,Xie Y F,Zhao D. Self-referenced refractive index sensor based on hybrid mode resonances in 2D metal-dielectric grating[J].Journal of Physics D-Applied Physics,2020,53(14):1.
Gong B W,Wen H Y,Li H T. Polarization-independent two-layer grating with five-port splitting output under normal incidence[J].IEEE Photonics Journal,2020,12(2):1.
Zhan T,Xiong J H,Tan G J,Wu S T. Absorption-based polarization gratings[J].Optics Express,2020,28(9):13907.
Zou F,Liu Y Q,Mou C B,Zhu S. Optimization of refractive index sensitivity in nanofilm-coated long-period fiber gratings near the dispersion turning point[J].Journal of Lightwave Technology,2020,38(4):889.
Ma W Q,Zhang P Q,Zhou W J,Qi Q Y,Wu Z H,Wang L L,Zhang W,Song B A,Dai S X. Femtosecond-laser direct-writing volume phase gratings inside Ge-As-S chalcogenide glass[J].Ceramics International,2020,46(11):17599.
Khan M M,Deen K M,Haider W. Combinatorial development and assessment of a Zr-based metallic glass for prospective biomedical applications[J].Journal of Non-Crystalline Solids,2019,523,119544.
Ismagilov F R,Papini L,Vavilov V E,Gusakov D V. Design and performance of a high-speed permanent magnet generator with amorphous alloy magnetic core for aerospace applications[J].IEEE Transactions on Industrial Electronics,2020,67(3):1750.
Magagnosc D J,Ehrbar R,Kumar G,He M R,Schroers J,Gianola D S. Tunable tensile ductility in metallic glasses[J].Scientific Reports,2013,3(1):1.
Aoyagi Y,Namba S. Blazed ion-etched holographic gratings[J].Optica Acta:International Journal of Optics,1976,23(9):701.
Johnson L F. Evolution of grating profiles under ion-beam erosion[J].Applied Optics,1979,18(15):2559.
Du K,Wathuthanthri I,Mao W,Xu W,Choi C H. Large-area pattern transfer of metallic nanostructures on glass substrates via interference lithography[J].Nanotechnology,2011,22(28):285306.
Koch F,Lehr D,Schönbrodt O,Glaser T,Fechner R,Frost F. Manufacturing of highly-dispersive,high-efficiency transmission gratings by laser interference lithography and dry etching[J].Microelectronic Engineering,2018,191:60.
Yang G F,Gu Y,Zhang X M,Ding Y,Hua B,Gu X. Fabrication of monolayer MoS2 nanogratings via single-pulse nanosecond laser interference lithography[J].Materials Letters,2020,262:127171.
Dinh D H,Chien H L,Lee Y C. Maskless lithography based on digital micromirror device (DMD) and double sided microlens and spatial filter array[J].Optics & Laser Technology,2019,113:407.
Zheng Q,Zhou J Y,Chen Q M,Lei L,Wen K H,Hu Y M. Rapid prototyping of a dammann grating in DMD-based maskless lithography[J].IEEE Photonics Journal,2019,11(6):1.
Oda H,Ohtake T,Takaoka T,Nakagawa M. Photoreactive chemisorbed monolayer suppressing polymer dewetting in thermal nanoimprint lithography[J].Langmuir,2009,25(12):6604.
Lan H B,Liu H Z. UV-nanoimprint lithography:structure,materials and fabrication of flexible molds[J].Journal of Nanoscience and Nanotechnology,2013,13(5):3145.
Qian F,He Z,Thelen M P,Li Y. A microfluidic microbial fuel cell fabricated by soft lithography[J].Bioresource Technology,2011,102(10):5836.
Kasztelanic R,Kujawa I,Stepien R,Waddie A J,Taghizadeh M R,Buczynski R. Development of diffraction binary grating using hot embossing processing with electroformed nickel mold for broadband IR optics[J].Infrared Physics & Technology,2020,107,103293.
Gu Y,Xu J C,Lin J Q,Ma H H,Zhao H B,Zhang Y S,Sun B Y. The fabrication of anti-reflection grating structures film for solar cells using vibration-assisted UV nanoimprint lithography[J].Solar Energy,2022,241:172.
Williams E,Lavery N. Laser processing of bulk metallic glass:a review[J].Journal of Materials Processing Technology,2017,247:73.
Fornell J,Pellicer E,Garcia-Lecina E,Nieto D,Suriñach S,Baró M D,Sort J. Structural and mechanical modifications induced on Cu47.5Zr47.5Al5 metallic glass by surface laser treatments[J].Applied Surface Science,2014,290:188.
Lin H K,Lee C J,Hu T T,Li C H,Huang J C. Pulsed laser micromachining of Mg-Cu-Gd bulk metallic glass[J].Optics and Lasers in Engineering,2012,50(6):883.
Chen B,Shi T L,Li M,Yang F,Yan F,Liao G L. Laser welding of annealed Zr55Cu30Ni5Al10 bulk metallic glass[J].Intermetallics,2014,46:111.
Shao L,Datye A,Huang J,Ketkaew J,Woo S S,Zhao S F,Wu S J,Zhang Y M,Schwarz U,Schroers J. Pulsed laser beam welding of Pd43Cu27Ni10P20 bulk metallic glass[J]. Scientific Reports,2017,7(1):1.
Chen B Q,Pang S J,Han P P,Li Y,Yavari A R,Vaughan G,Zhang T. Improvement in mechanical properties of a Zr-based bulk metallic glass by laser surface treatment[J].Journal of Alloys and Compounds,2010,504(S1):S45.
Wei Y P,Xu G Y,Zhang K,Yang Z,Guo Y C,Huang C G,Wei B C. Anomalous shear band characteristics and extra-deep shock-affected zone in Zr-based bulk metallic glass treated with nanosecond laser peening[J].Scientific Reports,2017,7(1):43948.
Yamada R,Nomura N,Saida J,Kawasaki A. Fabrication of optical gratings through surface patterning of zirconium-based metallic glass by laser irradiation[J].Intermetallics,2018,93:377.
Lei Y H,Yang J J,Cong C,Guo C L. Fabrication of homogenous subwavelength grating structures on metallic glass using double-pulsed femtosecond lasers[J].Optics and Lasers in Engineering,2020,134,106273.
Cui M,Huang H,Zhang L,Yan J. Nanosecond laser “pulling” patterning of micro-nano structures on Zr‐based metallic glass[J].Small,2023,19(4):2206516.
Schroers J,Pham Q,Peker A,Paton N,Curtis R V. Blow molding of bulk metallic glass[J].Scripta Materialia,2007,57(4):341.
Sarac B,Kumar G,Hodges T,Ding S,Desai A,Schroers J. Three-dimensional shell fabrication using blow molding of bulk metallic glass[J].Journal of Microelectromechanical Systems,2011,20(1):28.
Hasan M,Schroers J,Kumar G. Functionalization of metallic glasses through hierarchical patterning[J].Nano Letters,2015,15(2):963.
Chen Z,Xie Y,Datye A,Thornton J,Schroers J,Cha J J,Schwarz U D. Angstrom-scale replication of surfaces with crystallized bulk metallic glasses[J].Materials Today Nano,2021,16:100145.
Xiang J X,Wang Y X,Wu Y P,Peng Q,Shui L Q,Ouyang W G,Ding T,Liu, Z. Superplastic nanomolding of highly ordered metallic sub-micrometer pillars arrays for surface enhanced Raman scattering[J].Advanced Materials Technologies,2022,7(3),2100891.
Cox L M,Martinez A M,Blevins A K,Sowan N,Ding Y,Bowman C N. Nanoimprint lithography:emergent materials and methods of actuation[J].Nano Today,2020,31,100838.
Chu J P,Wijaya H,Wu C W,Tsai T R,Wei C S,Nieh T G,Wadsworth J. Nanoimprint of gratings on a bulk metallic glass[J].Applied Physics Letters,2007,90(3):034101.
Saotome Y,Fukuda Y,Yamaguchi I,Inoue A. Superplastic nanoforming of optical components of Pt-based metallic glass[J].Journal of Alloys and Compounds,2007,434:97.
Ma J,Yi J,Zhao D Q,Pan M X,Wang W H. Large size metallic glass gratings by embossing[J].Journal of Applied Physics,2012,112(6):064505.
Yashiro W,Noda D,Hattori T,Hayashi K,Momose A,Kato H. A metallic glass grating for X-ray grating interferometers fabricated by imprinting[J].Applied Physics Express,2014,7(3):032521.
Sadeghilaridjani M,Kato K,Shinohara T,Yashiro W,Momose A,Kato H. High aspect ratio grating by isochronal imprinting of less viscous workable Gd-based metallic glass for neutron phase imaging[J].Intermetallics,2016,78:55.
Seki Y,Shinohara T,Parker J D,Yashiro W,Momose A,Kato K,Kato H,Sadeghilaridjani M,Otake Y,Kiyanagi Y. Development of multi-colored neutron talbot–lau interferometer with absorption grating fabricated by imprinting method of metallic glass[J].Journal of the Physical Society of Japan,2017,86(4):044001.
Yang C,Lu L M,Zhao Z W,Li J.H,Gong F,Ma J. Micro thermoplastic forming of a Pd-based metallic glass:theory and applications[J].Journal of Iron and Steel Research International,2017,24(4):378.
Sun F,Yang J,Fu J N,Wang B,Ma J,Shen J. Hierarchical macro to nano press molding of optical glasses by using metallic glasses [J].Journal of Non-Crystalline Solids,2022,594:121821.
 顶部