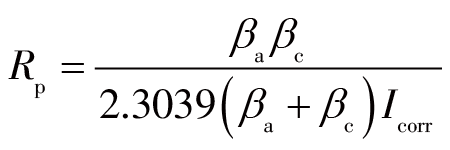目录图表
7075铝合金因其高比强度、低比重和良好的加工特性而被广泛应用于航空航天、船舶舰艇、装甲装备等领域[1–3]。近年来,随着建设海洋强国战略的提出,7075铝合金在海洋船舶中的应用愈发广泛,用作汽缸体、泵、高压阀门、变速箱壳体、涡轮叶片等。但在海洋环境下,7075铝合金易发生点蚀、晶间腐蚀、剥落等失效行为,严重影响安全性和使用寿命,亦由此制约了其在海洋工程领域的规模化应用[4–6]。
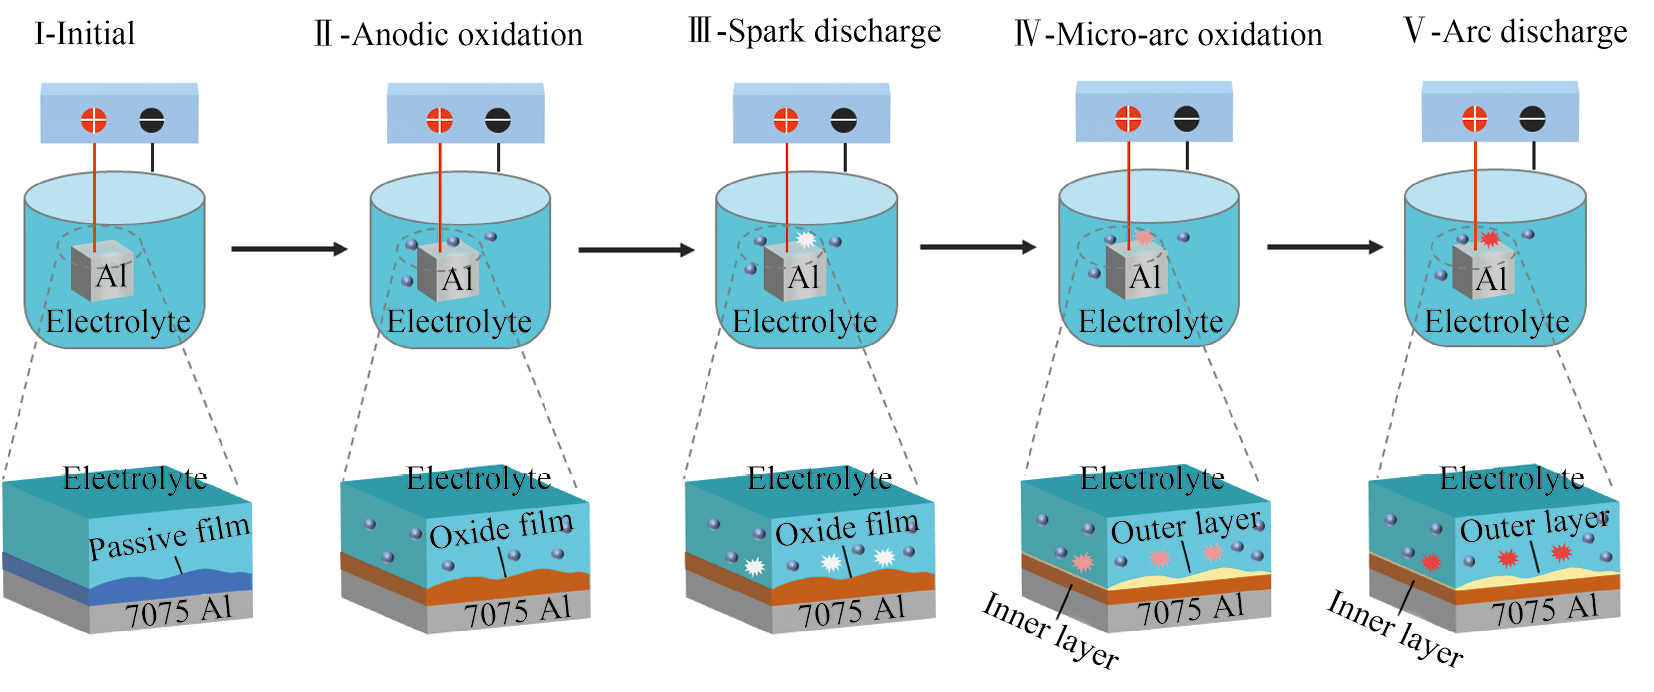
表面改性是提升铝合金耐蚀性能的有效措施之一[4–5]。微弧氧化(MAO)作为一种环保高效的表面处理技术,能够在铝合金表面原位生成陶瓷氧化膜,从而有效提高其耐腐蚀性能和耐磨损性能[7]。微弧氧化过程通常可分为阳极氧化、火花放电、微弧氧化和弧光放电4个阶段,如图1所示,其放电特性和膜层质量受电解液成分、电工艺参数及基体材料等因素影响[8–9]。
为满足绿色环保要求,当前微弧氧化用电解液通常呈碱性,一般采用硅酸盐、磷酸盐、铝酸盐和硼酸盐等作为基础电解液,同时辅以添加剂用于改变微弧氧化的放电过程、提高陶瓷涂层的质量并供给某些特定元素。彭振军[10]探究了硅酸盐、铝酸盐和磷酸盐等基础电解液中铝合金微弧氧化层生长行为及相关性能变化规律,发现氧化膜结构组成与电解液成分密切相关。陈庚等[11]探究了铝酸钠对铝合金微弧氧化层性能的影响,结果表明,NaAlO2浓度为16 g·L−1时,微弧氧化层综合性能最佳。
除电解液成分外,电解液pH是影响微弧氧化膜层结构及性能的另一主要因素。通常在微弧氧化溶液中需加入一定量pH调节剂,其主要作用是通过改变电解液酸碱度来调节放电特性、膜层质量及电化学行为[12]。Rocca等[13]利用KOH浓度调节电解液pH,探究了锌在不同pH电解液中微弧氧化行为,结果表明电解液中KOH浓度对微弧氧化电压范围及氧化层成分起着控制作用。Mojtaba等[14]探究了电解液化学参数对6061铝合金表面微弧氧化膜层耐腐蚀性能的影响,结果表明一定范围内KOH含量的升高能够促进膜层生长,但过高的KOH浓度使得电解液电导率和pH急剧增加,从而导致氧化膜受损。李均明[15]的研究表明电解液pH大小对LY12铝合金表面满足起弧条件的高阻抗膜的形成有显著影响,pH的增大能够促进膜层的生长,但过高的pH将加剧氧化膜溶解。尽管现有研究已表明铝合金表面微弧氧化膜层结构与电解液pH密切相关,但针对7075铝合金在不同pH电解液中生成微弧氧化膜层性能的研究较少,对微弧氧化层耐腐蚀性能影响的研究则更是近乎空白。
本文探究了7075铝合金在不同pH电解液中微弧氧化膜层结构演变规律,利用电化学腐蚀试验和腐蚀形貌系统分析了电解液pH对微弧氧化膜层腐蚀特性的影响,评估了微弧氧化膜层抗腐蚀性能与微观结构间内在关系,旨在为7075铝合金表面防护涂层制备及实际应用提供理论依据。
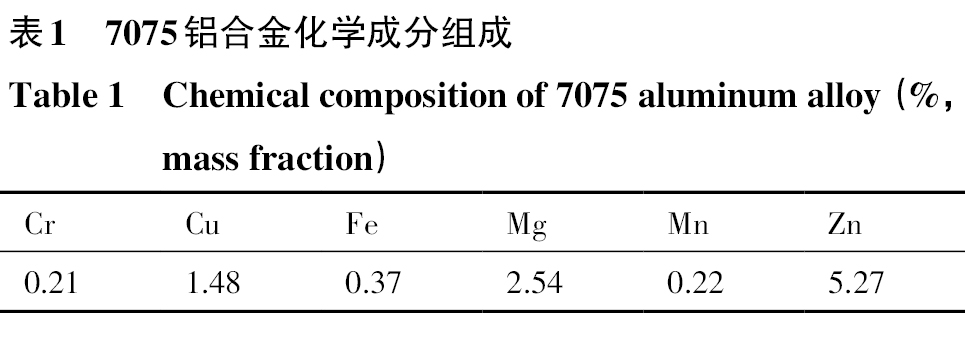
实验原料为7075铝合金,化学成分如表1所示。微弧氧化处理前,首先采用240#,400#,800#和1200#水磨砂纸将7075铝合金表面打磨光亮,然后依次浸入无水乙醇和去离子水中超声清洗各15 min进行净化处理。微弧氧化电解液主要成分为NaSiO3·9H2O 10~15 g·L−1,NaWO4 2~4 g·L−1,(NaPO3)6 2~4 g·L−1,Na3PO4·12H2O 6~10 g·L−1。利用KOH调节溶液酸碱度,pH分别控制在12.4,12.5,12.6,12.7和12.8,对应的样品编号分别为M1,M2,M3,M4和M5。实验过程中通入压缩洁净空气进行搅拌,利用循环制冷装备将电解液温度控制在(25±5) ℃,控制频率为400 Hz,占空比为60%,氧化时间为15 min。微弧氧化处理后,样品再次浸入去离子水中进行清洗,而后使用热风吹干。
采用扫描电子显微镜(SEM,EM30AX+)观察样品的表面微观形貌,并利用Image-J图像法分析微弧氧化膜层表面状态,计算孔洞分布及孔隙率。采用显微镜法检测微弧氧化膜层厚度。采用维氏显微硬度计测量微弧氧化层硬度,载荷为0.49 N,保载时间为10 s,在样品表面不同区域取10个点进行测量,以保证数据的准确性。采用电化学工作站在室温3.5% NaCl(质量分数)溶液中对7075铝合金及表面微弧氧化膜层进行电化学腐蚀测试。电化学测试前,样品在开路电位下稳定30 min,随后测试电位极化(PDP)和电化学阻抗谱(EIS)曲线并进行拟合分析。采用共聚焦激光扫描显微镜(LEXT OLS5100)及SEM对腐蚀后表面形貌进行表征分析。
图2为不同pH电解液中制备7075铝合金微弧氧化膜层表面形貌及孔隙分布图。可以看出,膜层呈典型的多孔结构特征,微孔周围分布着扁平的熔体,这主要是在微弧氧化过程中,火花放电产生局部高温,熔融氧化物遇冷凝固形成[16]。此外,随pH增加,火山口状特征尺寸趋于减小。电解液pH为12.4时,膜层表面较为粗糙,存在大量长条状产物及微孔,微孔边缘不规则,孔径差异较大,部分微孔发生熔合,并有较大孔洞生成(图2(a))。pH增加至12.5时,膜层表面仍呈圆孔状与长条状微孔共存状态,大孔洞消失,但微孔直径及分布仍不均(图2(b))。pH继续增加至12.7时,膜层孔径形状及大小变得均匀,长条状熔融物基本消失(图2(d))。分析认为,微弧氧化过程中击穿电压随电解液pH的增加而降低,产生更加细密的放电火花,导致膜层孔径减小[17]。但当pH进一步增加至12.8时,电解液碱度过高,微弧氧化过程中火花放电程度更为剧烈;另一方面,在硬火花的作用下,氧化膜受损[12,14],导致膜层内大孔隙的形成(图2(e))。
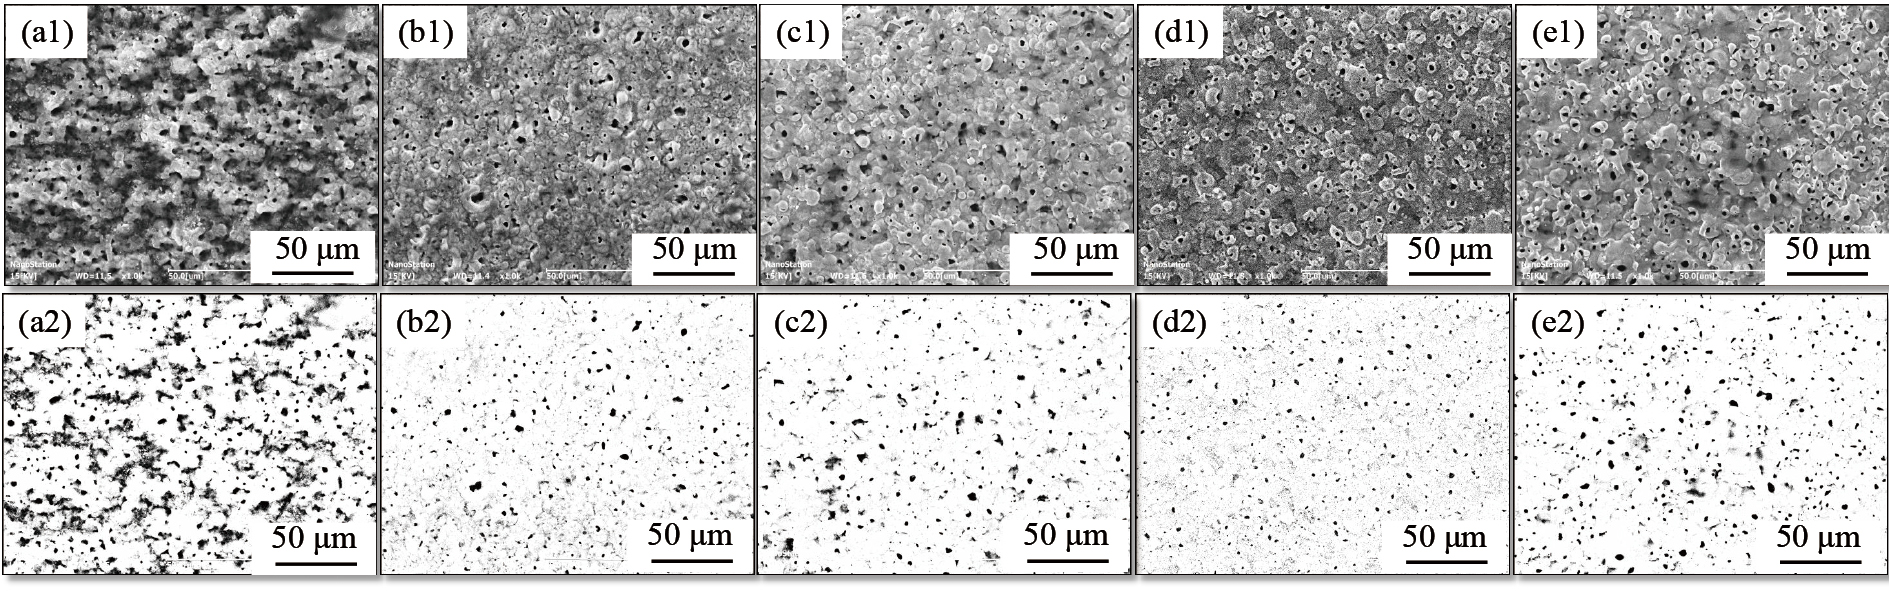
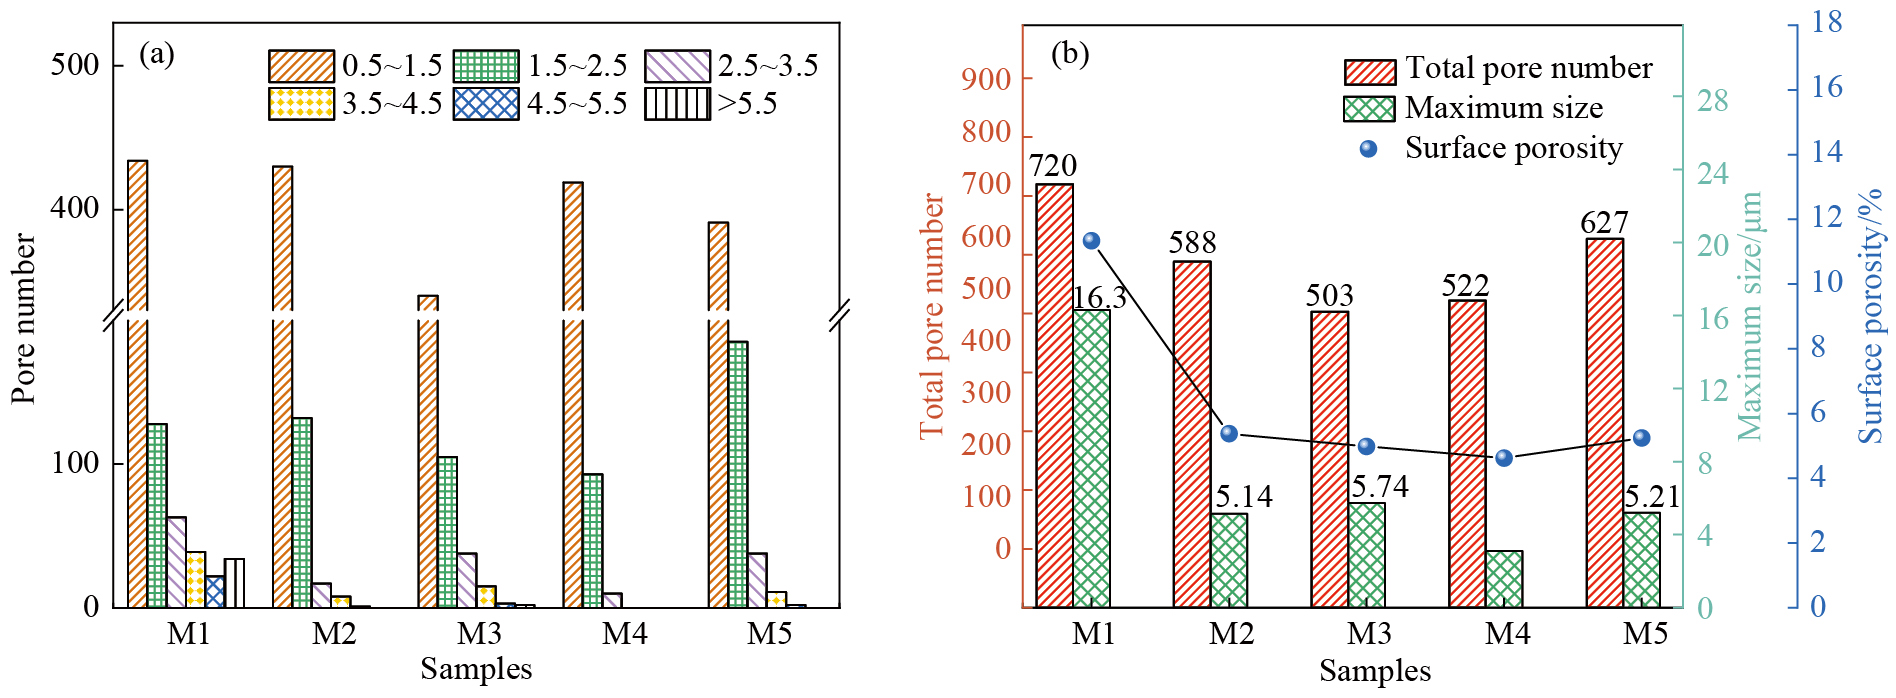
图3为利用Image-J软件分析得出的不同pH电解液中制备7075铝合金微弧氧化层内微孔孔径分布及孔隙率变化趋势。从图3(a)可以发现,小孔径(0.5~1.5和1.5~2.5 μm)范围内微孔数量相差不大,随pH增加,大尺寸微孔(>2.5 μm)数量或微孔总数量有所减少。此外,图3(b)显示膜层孔隙率随pH变化存在明显差异,pH从12.4增加至12.7时,孔隙率从11.34降低至4.63;pH进一步增加至12.8时,膜层表面孔隙率开始增加。结合图2的表面孔隙分布图可以看出,表面微孔数量增加是导致孔隙率升高的主要原因,但膜层仍具有良好的均匀性
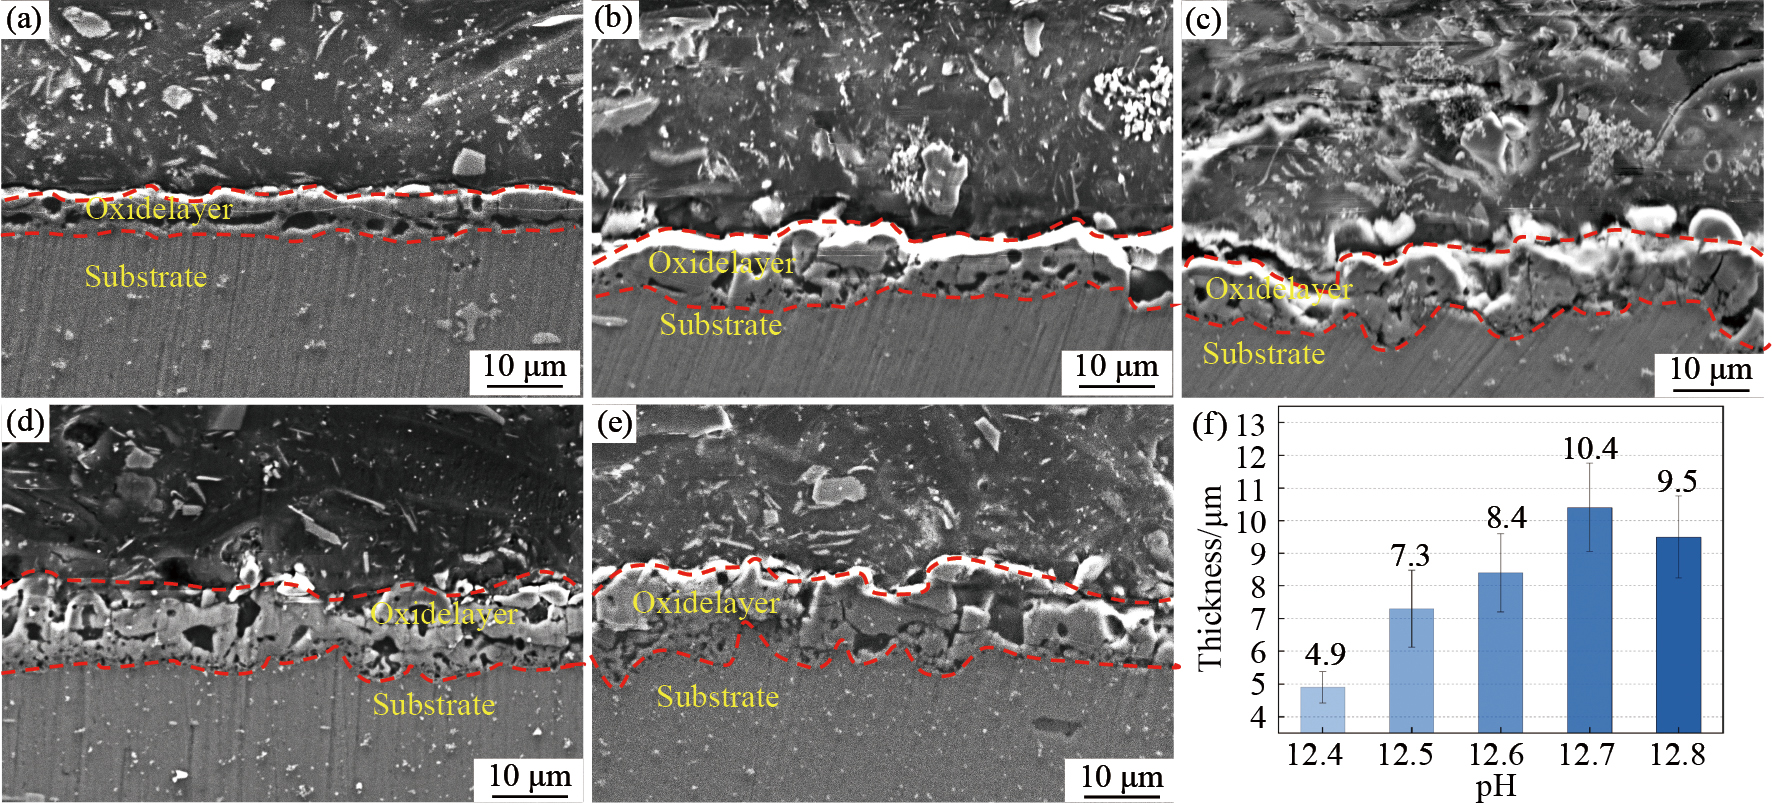
采用显微镜法测定不同pH电解液中制备微弧氧化膜层截面形貌及厚度变化,结果如图4所示。可以看出,电解液pH为12.4时,膜层存在较多大尺寸横向孔洞,孔隙率较大,但表层仍存在一层连续性的氧化层,因此仍具有一定的防护作用;随pH不断增加,膜层厚度整体呈增加趋势,膜层表面不够完整,存在少量的纵向贯穿性孔洞,但横向的大尺寸孔洞消失;pH达12.7时,膜层厚度较为均匀,虽然膜层内部也存在大量微孔,但贯穿性孔洞消失;随pH进一步增加至12.8时,膜层表面孔隙率增加,且内部产生较大的贯穿性孔洞。此外,可以发现,随pH增加,膜层厚度整体呈增加趋势。然而,当pH由12.7增大至12.8时,过高的pH易造成膜层溶解加剧,氧化膜也难以稳定形成[15],膜层平均厚度由10.4 μm略微降低至9.5 μm。
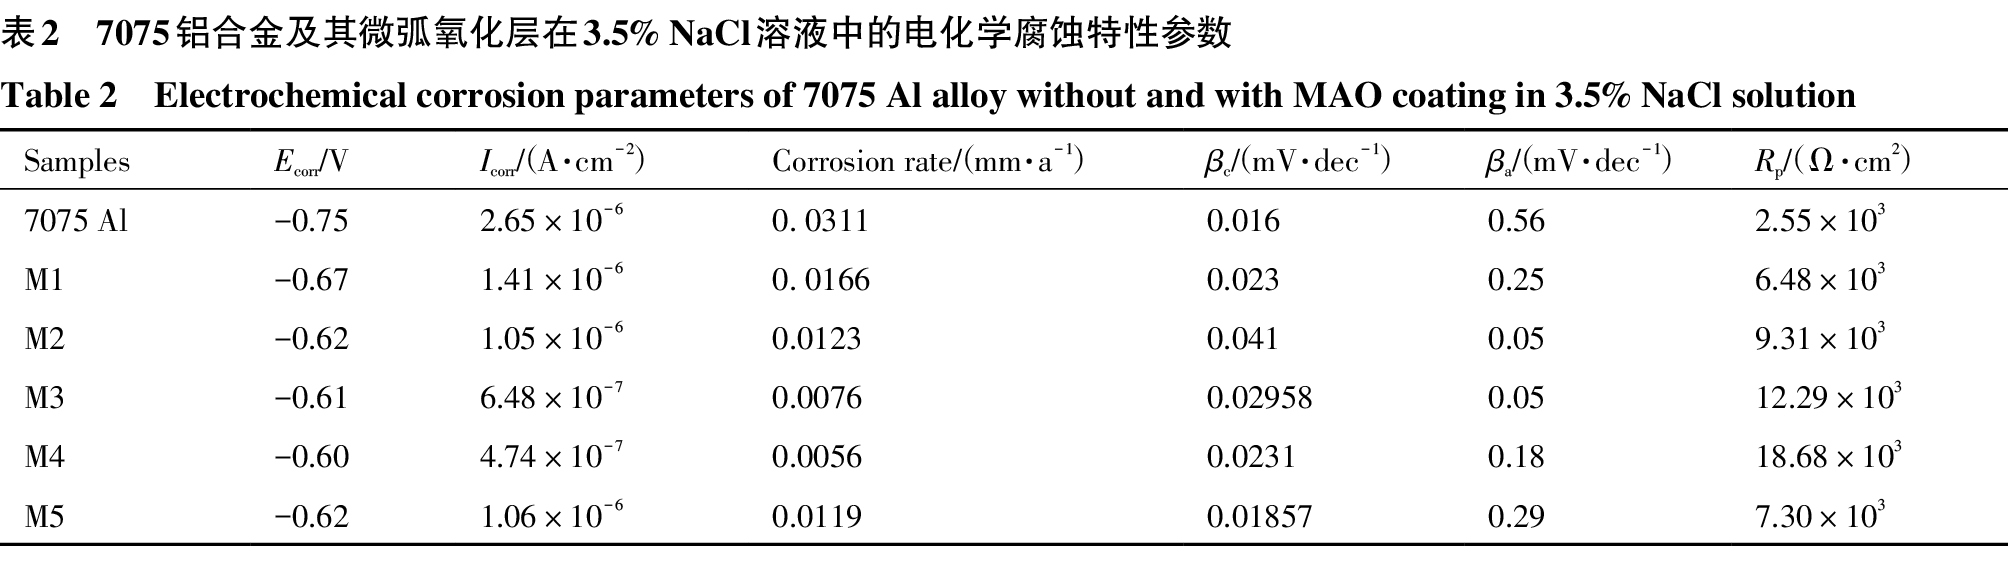
图5为微弧氧化处理前后7075铝合金在3.5%NaCl溶液中的动电位极化曲线。可以看出,6组样品极化曲线特征相同,电流在腐蚀电位附近平滑变化。通过Tafel拟合方法获得相应的自腐蚀电压(Ecorr)、自腐蚀电流(Icorr)、腐蚀速率及阴/阳极极化曲线斜率(βa/βc)等重要参数等电化学参数,用以定量分析微弧氧化处理前后7075铝合金腐蚀性能变化情况,结果如表2所示。
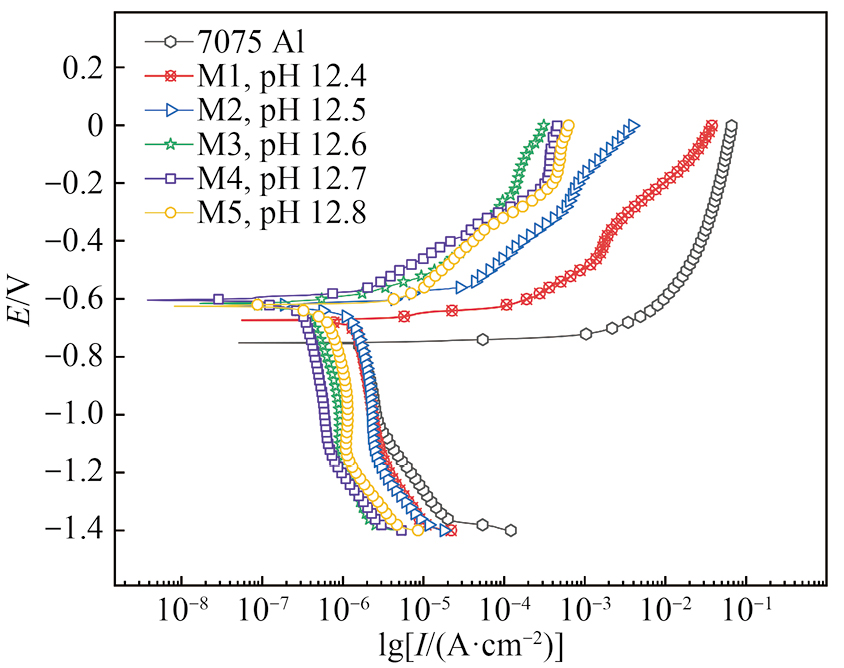
结合图5和表2可以看出,不同电解液pH下制备的微弧氧化层极化曲线较基体的极化曲线存在明显的左移,证明微弧氧化处理能够不同程度提高7075铝合金的耐蚀性。未经微弧氧化处理的7075铝合金自腐蚀电压约为-0.75 V(vs. SCE),自腐蚀电流为2.65×10⁻⁶ A·cm−2,腐蚀速率为0.0311 mm·a−1。经微弧氧化处理的的试样自腐蚀电流均有明显降低,随pH的增加,自腐蚀电流及腐蚀速率呈先减小后增加的趋势,自腐蚀电压变化趋势则与之相反。当pH为12.7时,微弧氧化膜层自腐蚀电位为-0.60 V,较7075铝合金提升0.15 V,自腐蚀电流和腐蚀速率均达最低值,较7075铝合金降低约一个量级。自腐蚀电压越大,自腐蚀电流越小,耐腐蚀性越强[18]。换言之,7075铝合金经微弧氧化处理后其耐腐蚀性能得到显著提升,耐腐蚀性能随pH的增加先上升后降低。此外,极化电阻(Rp)也是评价材料耐腐蚀性能的重要参量。极化电阻可通过式(1)获得[19]:(1)式中,βa和βc分别为利用Tafel外推法拟合出的极化曲线阴/阳极斜率值。如表2所示,微弧氧化后样品极化电阻Rp值均大于7075铝合金极化电阻值(Rp=2.55 Ω·cm2),表明微弧氧化膜层能够有效提高样品的耐腐蚀性。此外,随pH增加,极化电阻值持续增加,在pH为12.7时达到最大值(18.7×10³ Ω·cm2),结合膜层孔径、孔隙分布(图2)、孔隙率(图3)及截面形貌(图4)分析可知,在pH为12.7时,7075铝合金表面微弧氧化膜层孔隙率最小,膜层完整性更好。膜层内存在大量微孔,但并非连续贯通,能够阻挡腐蚀物质的侵入,因此表现出较好的耐腐蚀性能。Mojtaba等[14]研究发现类似现象,KOH含量对6061铝合金表面耐腐蚀性能有显著影响,微弧氧化膜层耐蚀性随KOH含量的升高呈先增加后降低的趋势。
图6(a,b)为微弧氧化处理前后7075铝合金在3.5%NaCl溶液中的EIS图谱和Bode图,图6(c,d)为其对应的阻抗等效电路图,其中,R0为溶液电阻,C1和R1共同描述微弧氧化膜层的电化学特性,R1为溶液离子从膜层外表面扩散进入内表面的电阻;C2和R3共同描述膜层内表面上电荷转移特点,R3表示内表面中电荷迁移电阻;R2与L共同描述内表面上的腐蚀形核反应,R2为内表面上腐蚀形核区电荷迁移电阻。从图6(a)可以看出,不同电解液pH下EIS曲线形状相近,表明腐蚀机制不随时间变化。容抗弧半径越大,材料的耐蚀性能越好[18,20]。7075铝合金容抗弧半径最小,说明微弧氧化膜层能够显著提升基体耐蚀性能。当pH从12.4增加到12.7时,阻抗弧半径持续增大;当pH进一步增大时,容抗弧半径开始下降。从图6(b)可以看出,Bode图中0.01 Hz频率下微弧氧化样品的阻抗模值|Z|明显大于7075铝合金基体(8.36×10³ Ω·cm2),随着电解液pH的增加,阻抗模值|Z|不断增大,在pH为12.7时达到最大值(1.03×10⁵ Ω·cm2),该结果与图6(a)趋势相同,表明此时微弧氧化样品耐蚀性最好。继续增大电解液pH,阻抗模值下降,容抗弧半径变小,微弧氧化层耐腐蚀性能变差。结合图5和图6(a,b)可知,微弧氧化膜层能够改善7075铝合金的耐腐蚀性能。随电解液pH增加,电解液击穿电位降低,微弧氧化膜层内微孔的孔径及孔隙率降低,进而改善膜层耐腐蚀性能。但当电解液pH过高时,涂层生长速率减缓,膜层变薄,抗腐蚀性能下降[14–15,21]。
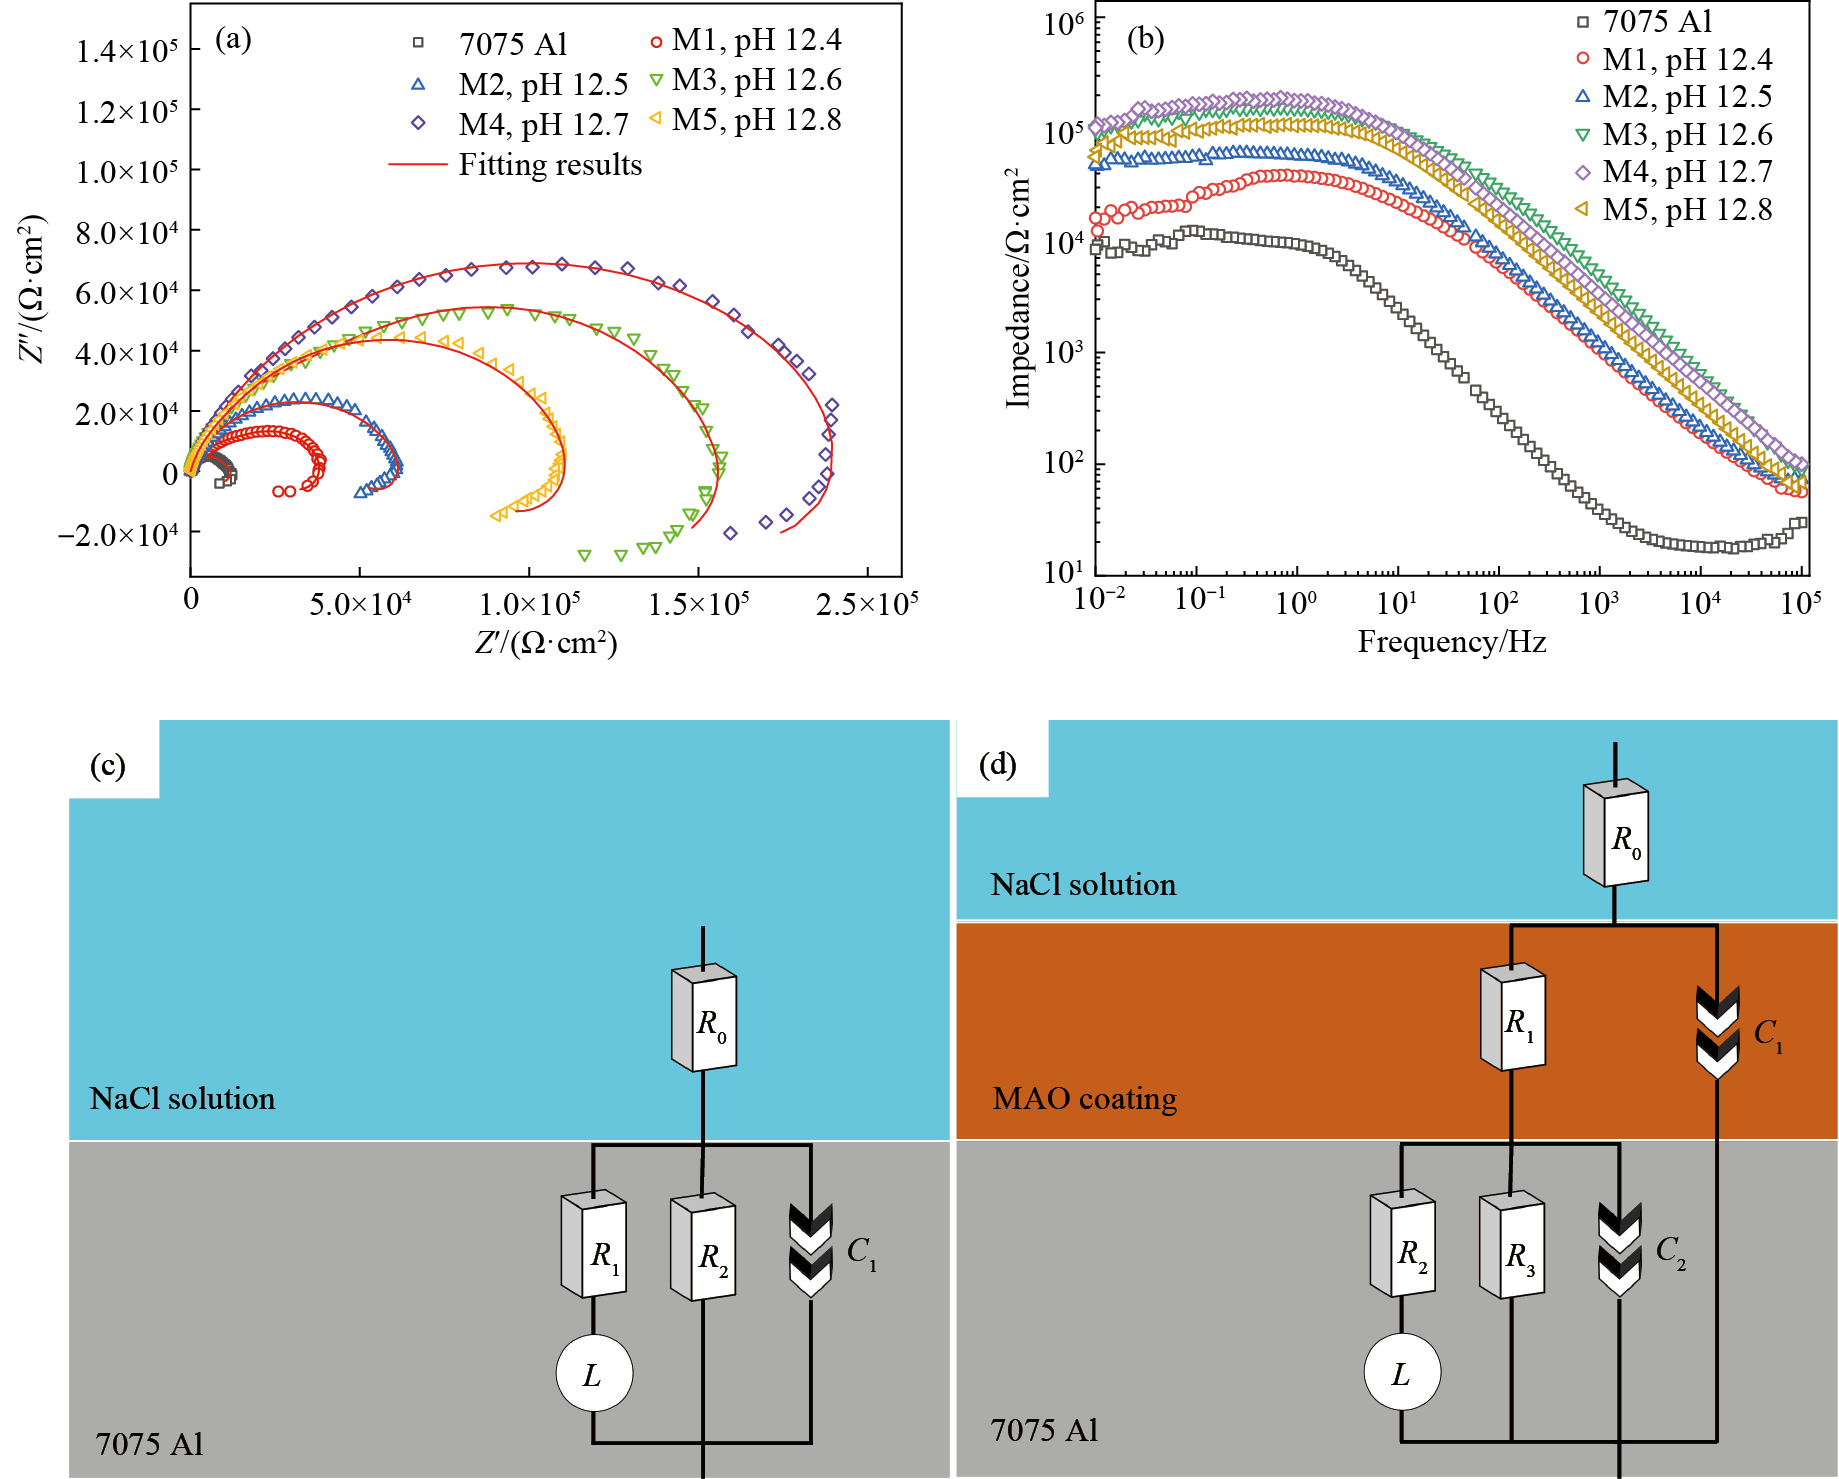
图7为微弧氧化处理前后7075铝合金的腐蚀形貌。可以看出,未经处理的7075铝合金基体腐蚀严重,表面发生明显的点蚀。在点蚀坑内腐蚀产物产生的横向力与浸入基体的腐蚀溶液共同作用下,点蚀边缘处生成大量裂纹,部分腐蚀产物脱落,留下较深点蚀坑。经微弧氧化处理后,7075铝合金耐腐蚀性显著提升,膜层尽管保持着典型的微孔结构特征,但表面伴随有不同程度的点蚀现象。这主要是因为Cl−通过微弧氧化层微孔进入膜层内部,阴极发生吸氧反应,在膜层与NaCl溶液间形成氧浓差电池,Cl−在膜层内部不断积累,孔内金属离子发生水解,膜层逐渐发生点蚀[22]。当pH为12.4时,微弧氧化膜表面形成有大量点蚀坑,且大小不一,点蚀坑间呈相互聚合的趋势。随pH持续增加,腐蚀现象逐渐减弱。当pH大于12.6时,点蚀坑基本消失,表面仅存有少量白色腐蚀痕迹。分析认为,pH增加12.7时,微弧氧化膜层平均孔径和孔隙率的降低使得样品耐蚀性能得到提升。随pH进一步增加,表面孔隙率的增加及贯穿性孔洞的存在使其耐腐蚀性能下降。
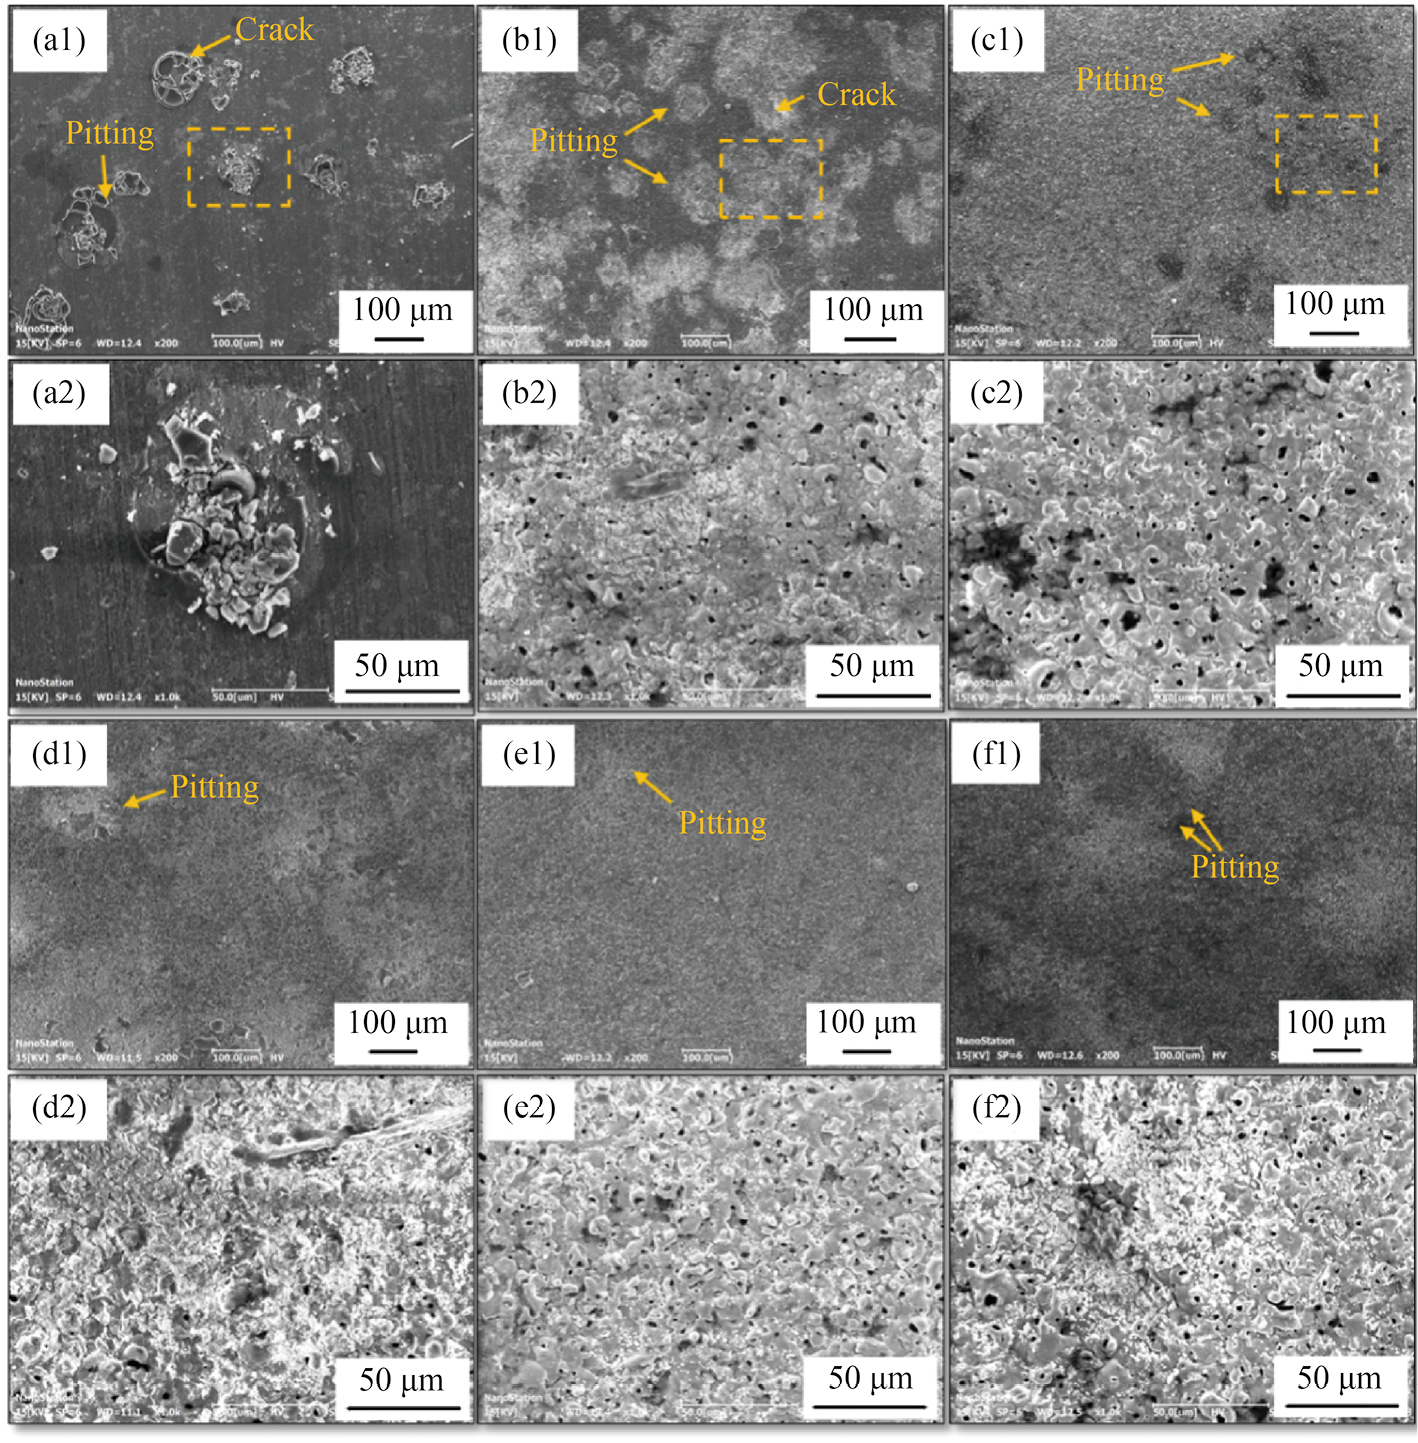
图8(a1,a2)为7075铝合金腐蚀表面三维形貌。可以看出,7075铝合金表面发生严重腐蚀,产生较深的腐蚀坑及较多的腐蚀产物。这是由于在腐蚀过程中7075铝合金同腐蚀溶液直接接触,铝合金发生氧化反应所致,反应过程如式(2,3)所示[5]。7075铝合金表面存在的自然形成氧化膜具有正表面电荷,在库伦作用而易于吸附Cl−,Cl−通过氧空位渗透氧化膜从而腐蚀基体并产生H+,H+使表面局部pH降低并加速7075铝基体的溶解,如式(4,5)所示[5,23]:[empty formula](2)[empty formula](3)[empty formula](4)[empty formula](5)
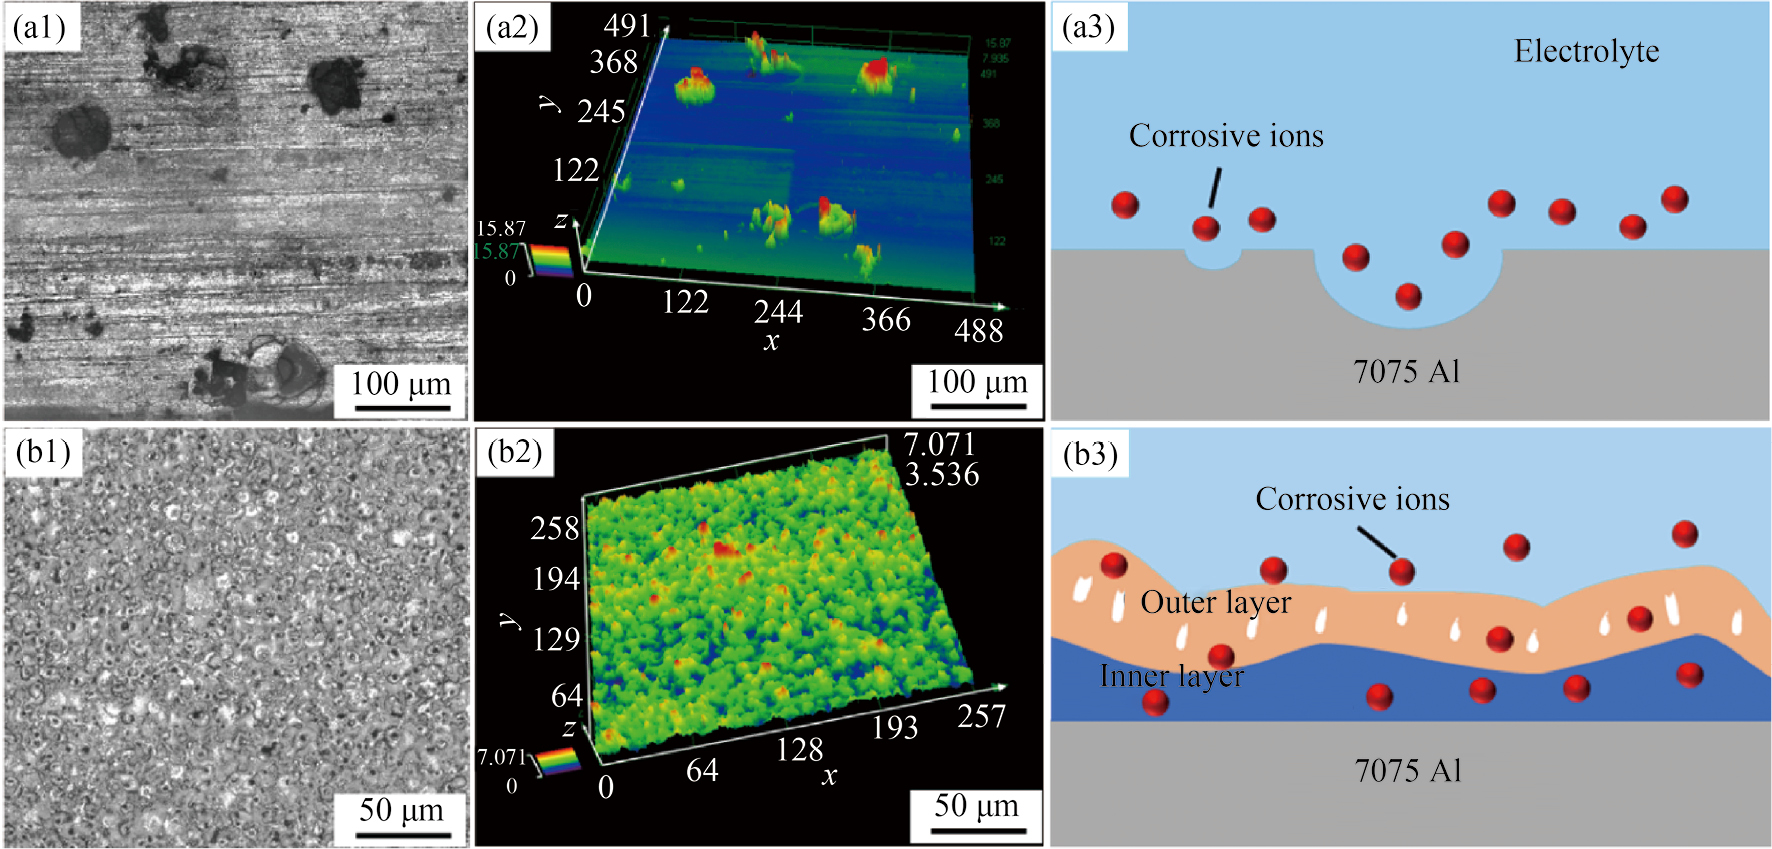
图8(b1,b2)为微弧氧化处理后(pH为12.7)7075铝合金表面三维形貌,可见微弧氧化层对7075铝合金基体起到了良好的防护效果,膜层表面仅有轻微的腐蚀痕迹,仍保留完整的典型微孔形貌。这是因为致密且孔隙较少的微弧氧化膜层能够充当保护屏障,使7075铝合金免于直接接触腐蚀溶液,从而增强电化学耐腐蚀性能[5,24]。
Songur F,Arslan E,Dikici B. Taguchi optimization of PEO process parameters for corrosion protection of AA7075 alloy [J].Surface and Coatings Technology,2022,434:128202.
Wang S N,Gu Y H,Geng Y L,Liang J,Zhao J,Kang J. Investigating local corrosion behavior and mechanism of MAO coated 7075 aluminum alloy [J].Journal of Alloys and Compounds,2020,826:153976.
Rakoch A G,Gladkova A A,Linn Z,Strekalina D M. The evidence of cathodic micro-discharges during plasma electrolytic oxidation of light metallic alloys and micro-discharge intensity depending on pH of the electrolyte [J].Surface and Coatings Technology,2015,269:138.
Rocca E,Veys-Renaux D,Guessoum K. Electrochemical behavior of zinc in KOH media at high voltage:micro-arc oxidation of zinc [J].Journal of Electroanalytical Chemistry,2015,754:125.
Mojtaba V A,Arash F A,Mohsen K K. Optimizing the electrolyte chemistry parameters of PEO coating on 6061 Al alloy by corrosion rate measurement:response surface methodology [J].Measurement,2018,124:252.
Kaseem M,Lee Y H,Ko Y G. Incorporation of MoO2 and ZrO2 particles into the oxide film formed on 7075 Al alloy via micro-arc oxidation [J].Materials Letters,2016,182:260.
Arash F A,Mojtaba V A,Mohsen K K. Influence of concentrations of KOH and Na2SiO3 electrolytes on the electrochemical behavior of ceramic coatings on 6061 Al alloy processed by plasma electrolytic oxidation [J].Acta Metallurgica Sinica (English Letters),2016,29(3):274.
Mahshid S J,Arash F A. Effect of KOH concentration on the electrochemical behavior of coatings formed by pulsed DC micro-arc oxidation (MAO) on AZ31B Mg alloy [J].Journal of Alloys and Compounds,2016,661:237.
Peng C,Liu Y W,Guo M X,Gu T Z,Wang C,Wang Z Y,Sun C. Corrosion and pitting behavior of pure aluminum 1060 exposed to Nansha Islands tropical marine atmosphere [J].Transactions of Nonferrous Metals Society of China,2022,32(2):448.
 顶部