目录图表
钨铼合金因具有高熔点、出色的高温强度、较低的韧脆转变温度和优异的抗辐射性能使其在国防军工、航空航天、核工业和高端医疗装备等领域有广泛且重要的应用[1–3]。然而,受钨铼合金自身特性和传统粉末冶金制备工艺的限制[4],钨铼合金的制备和加工面临着严峻的挑战,一些复杂结构如薄壁、曲面、多孔等零部件很难通过传统的粉末冶金工艺来制备,这限制了其更广泛的应用[5–7]。选区激光熔化(SLM)技术是金属材料增材制造中一种重要的技术途径,SLM的发展为钨铼合金复杂结构零部件一体化近净成形提供了有效的制备方法[8–9]。不过,与制备其他材料一样,SLM制备复杂结构钨铼合金零部件也需要高品质球形钨铼合金粉末为原料,其粉末性能也很大程度上影响着零部件的表面质量、致密度、微观组织和力学性能[10–14]。
目前,球形难熔合金粉末的制备方法主要有还原法、等离子旋转电极法、等离子球化法、等离子雾化法等。Lai等[15]以偏钨酸铵和高纯铼酸铵为原料,结合喷雾造粒和还原工艺获得了近球形钨铼合金粉末,但所制粉末不密实、内部孔隙多; 卢志辉等[16]以难熔合金棒材为原料,采用等离子旋转电极法制备多组分球形难熔合金粉末,但粒径适合于SLM的粉末收得率较低; Yu等[17]和O’Dell等[18]分别采用“高能球磨+等离子球化”、“混合造粒+等离子球化”工艺制备出球形钨钽合金粉末和钨铼合金粉末,但制备工艺均比较繁琐,成本也较高; 至于等离子雾化法,它是将高温超音速等离子弧作用到难熔合金丝材上,使其快速熔融并雾化形成细小液滴,随后冷却获得球形合金粉末的。目前据报道可知,仅General Electric Company (GE)公司在生产,且对此技术严密封锁[19]。
丝电爆法是将脉冲大电流导入金属丝完成电爆炸来制备金属粉末的[20],常用于纳米级球形粉末的制备[21–24],具有体积小、能耗低、制备的球形金属粉末性能优良等特点[25]。本文拟采用丝电爆法来制备微米级球形W-25%Re(质量分数)合金粉末,以期为SLM用球形难熔合金粉末的高效制备开辟一条新途径。
粉末截面试样在SAPHIR 250 AI-ECO自动磨样机上制备,并以3 g赤血盐、2 g苛性钠和25 ml水为比例配制的腐蚀液进行金相腐蚀。利用FEI Nova Nano SEM450场发射扫描电镜(SEM)观察粉末表面和内部形貌、Mastersizer 2000型激光粒度仪测试粉末的激光粒度及粒度分布; 采用松装密度及流动性测定仪测试粉末的松装密度和流动性,振实密度在MT-1000粉体综合特性测试仪上进行测试。另外,采用Leco TC600氧氮分析仪分析丝材和粉末的氧含量、电感耦合等离子体发射光谱仪(ICP-OES)分析其铼含量。最后,采用Cu靶Bruker D8 Focus X射线衍射仪(XRD)对粉末的物相组成进行分析。
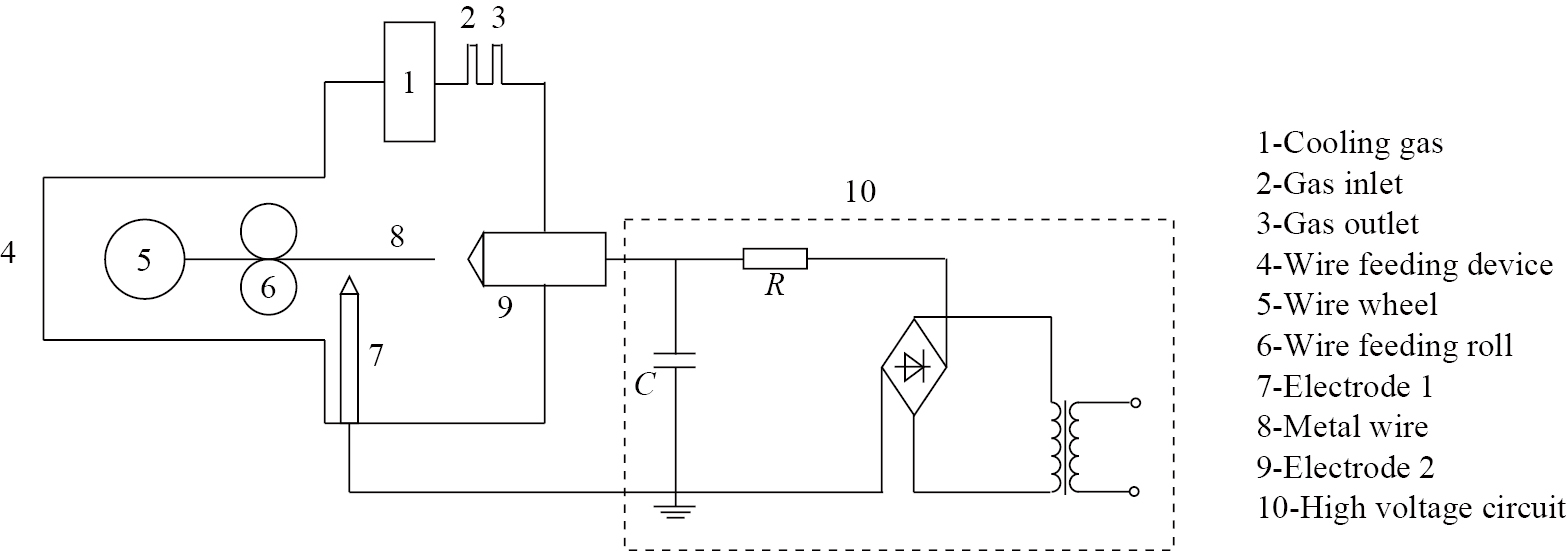
丝电爆法是将金属丝送至两电极之间,在高压电场作用下将电极端部与金属丝之间的气隙击穿,将脉冲大电流导入金属丝,在极短时间内,电能转化为热能、辐射能和冲击波,使金属丝快速发生固态、液态、气态和等离子体的转变而获得金属粉末的[26–27]。图1为丝电爆法制备W-25%Re合金粉末原理示意图(R为电阻,C为电容)。
丝爆过程中,爆炸产物的相态(主要是金属熔融粒子和金属蒸汽的混合物)与沉积在丝材上的能量密度密切相关,通过控制沉积在金属丝上的能量密度可调控爆炸产物中各相态产物所占的比例,制备出所需要的目标粉末。影响丝爆过程及粉末性能的因素很多,主要包括电参数(如初始电压、电阻、电感)、金属丝参数(如材质、长度、直径)和环境介质参数(如物理性质、压强)等。
在电参数方面,当初始电压低于丝材发生爆炸的临界初始电压时,沉积在丝材上的能量密度不足,难以发生丝爆现象; 当提高初始电压使其高于丝爆临界初始电压时,便发生丝爆现象并产生金属粉末,且随初始电压的增大,导致沉积在丝材上的能量密度增大,使所制备粉末的平均粒径随之减小; 不过,若初始电压过高时,金属丝会发生沿面放电现象,阻碍金属丝上的能量沉积,又会影响丝爆结果[28–30]。另外,尽可能减小放电回路的电感,以便将储能电容存储的能量尽可能多的沉积在丝材上[31–32]。
在金属丝参数方面,对于W-25%Re合金来说,影响粉末制备的主要因素是丝材长度和直径。若丝材长度不断减小,沉积在丝材上的能量密度将逐渐增大,制备的粉末粒径逐渐减小; 但当丝材长度过短时,丝爆过程中在丝材径向上的等离子分布过于分散且很不稳定,导致能量不能完全沉积到丝材上,可能造成丝爆过程不能发生[33–34]。至于丝材直径的影响,相较于粗直径的丝材,丝材直径较细时,其能量沉积速度明显增加,丝材能量沉积密度较大,气化较为充分,由于此时气态的金属形核速度大于长大速度,所制备的粉末粒径也较小[35–36]。增大丝材直径会导致丝爆过程中丝材的沉积能量密度减少,此时产生的气化粒子减小,而大粒径熔融颗粒增加; 同时由于沉积能量密度较少,丝爆过程中气相颗粒形核速度小于长大速度,因而导致所制备的粉末粒径较大[37–38]。当然,若丝材直径太大,在丝爆时既不能获得大冲击电流的快速加热作用,又可能引起很强的趋肤效应使丝材加热不均匀,也会严重影响丝爆的效果[39]。
此外,丝爆过程中,环境介质对粉末制备也有较大的影响。丝材爆炸后,爆炸产物飞溅到到周围的环境介质中。导热系数小的环境介质热导率较低,爆炸产物降温慢,凝固所需时间长,有利于颗粒的碰撞熔融长大,制备的粉末粒径较大,如Ar[40]。同时,在一定环境介质压强范围内,环境介质压强增大,爆炸产物飞溅的扩散受到约束增大,扩散范围减小,导致爆炸产物浓度增高,相互碰撞的机率增大,也有利于形成粒径更大的粉末[41–43]。另外,为了控制粉末的氧化,爆炸腔内氧含量应控制在200×10−6以下。
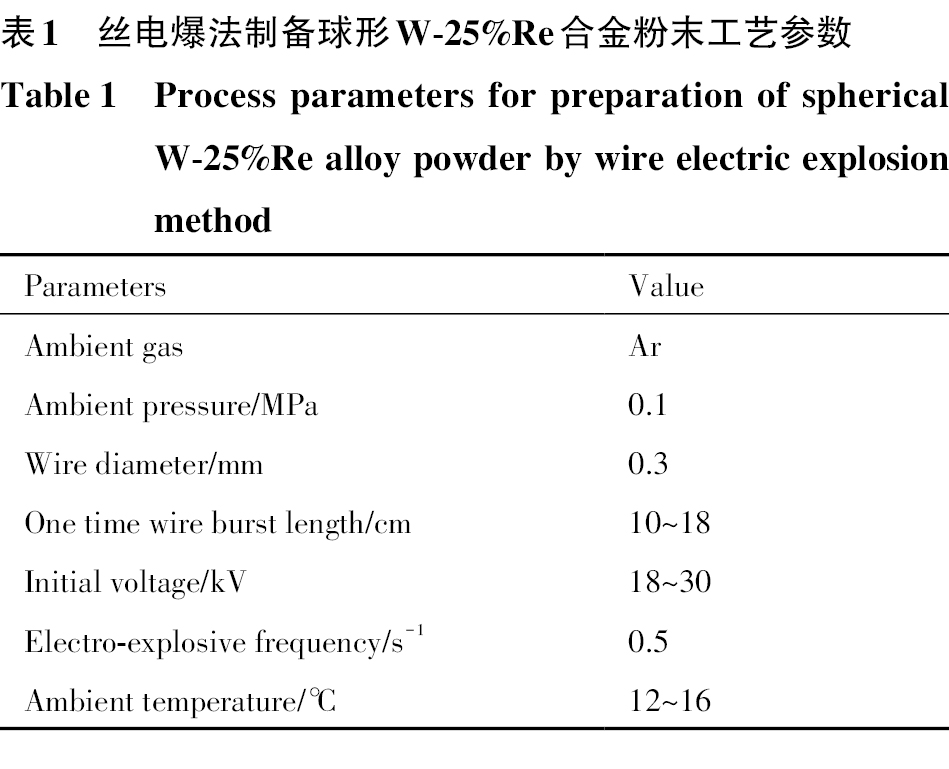
综上所述,丝爆过程中电参数、金属丝参数和环境介质对粉末制备有重要的影响。依据前期实验基础,为了获得满足SLM用的高品质粉末,本实验选择直径为0.3 mm的W-25%Re合金丝为原料来制备微米级球形W-25%Re合金粉末,具体工艺参数如表1所示。
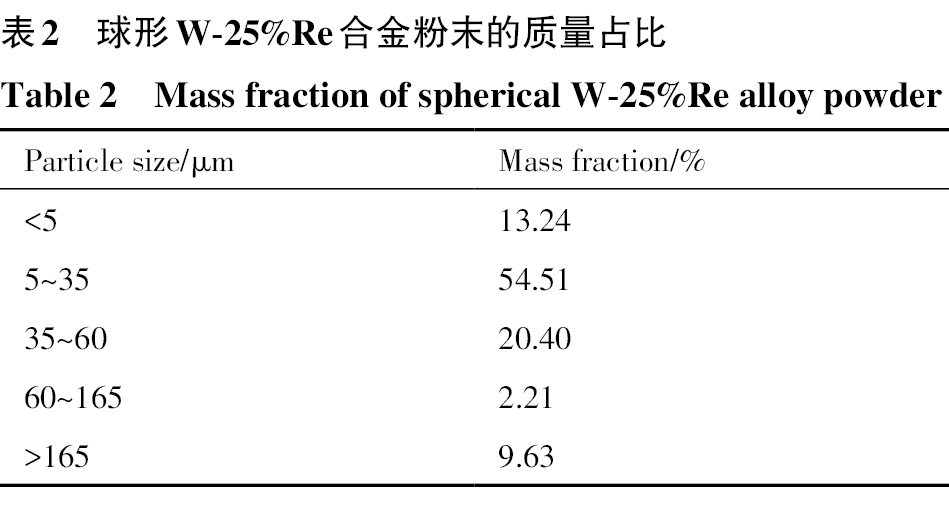
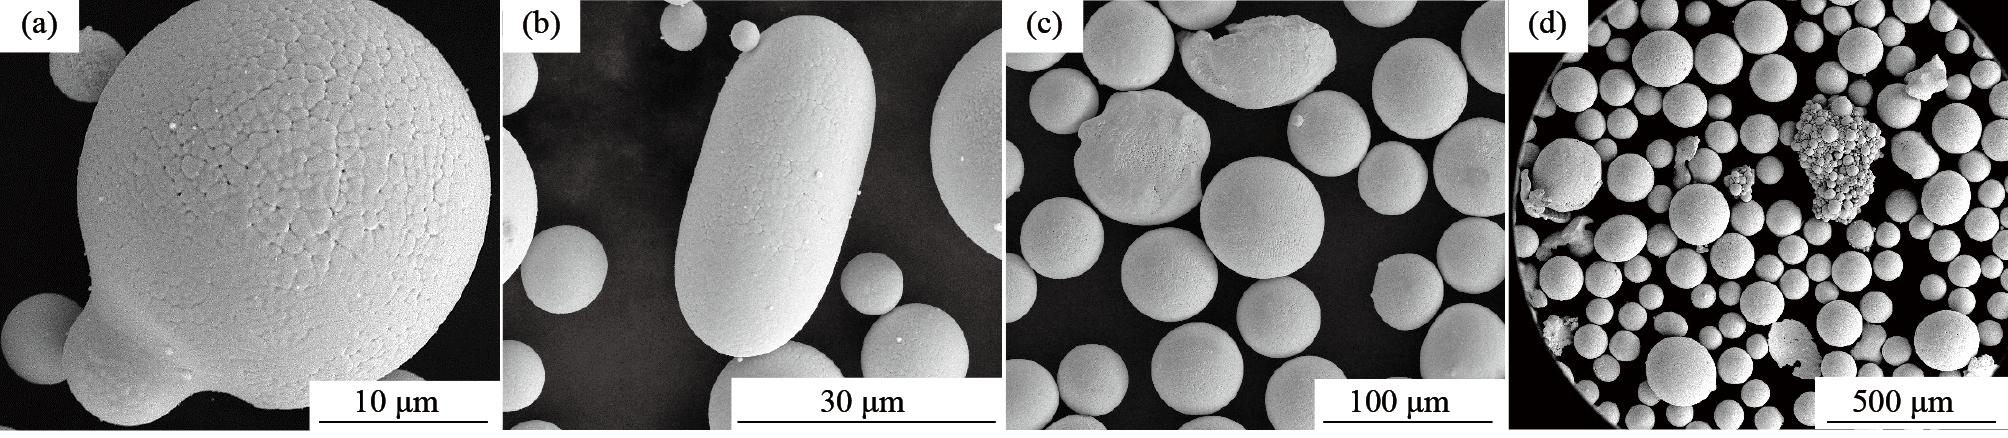
实验所制备的球形W-25%Re合金粉末通过气流分级获得的粒径<5,5~35,35~60,60~165和>165 μm粒度范围的质量占比如表2所示,其粉末形貌如图2所示。可以看出,由于直径为0.3 mm的W-25%Re合金丝在实验条件下瞬间发生爆炸,金属丝快速发生固态、液态、气态、甚至等离子态的转变。因此,随后冷却时,在表面张力的作用下由丝爆获得的W-25%Re合金粉末球化率几乎可达100%。不过,对于粒径<5 μm的W-25%Re合金粉末,由于比表面积大,粉末颗粒间存在较强的范德华力,颗粒团聚现象严重(图2(a,b))。
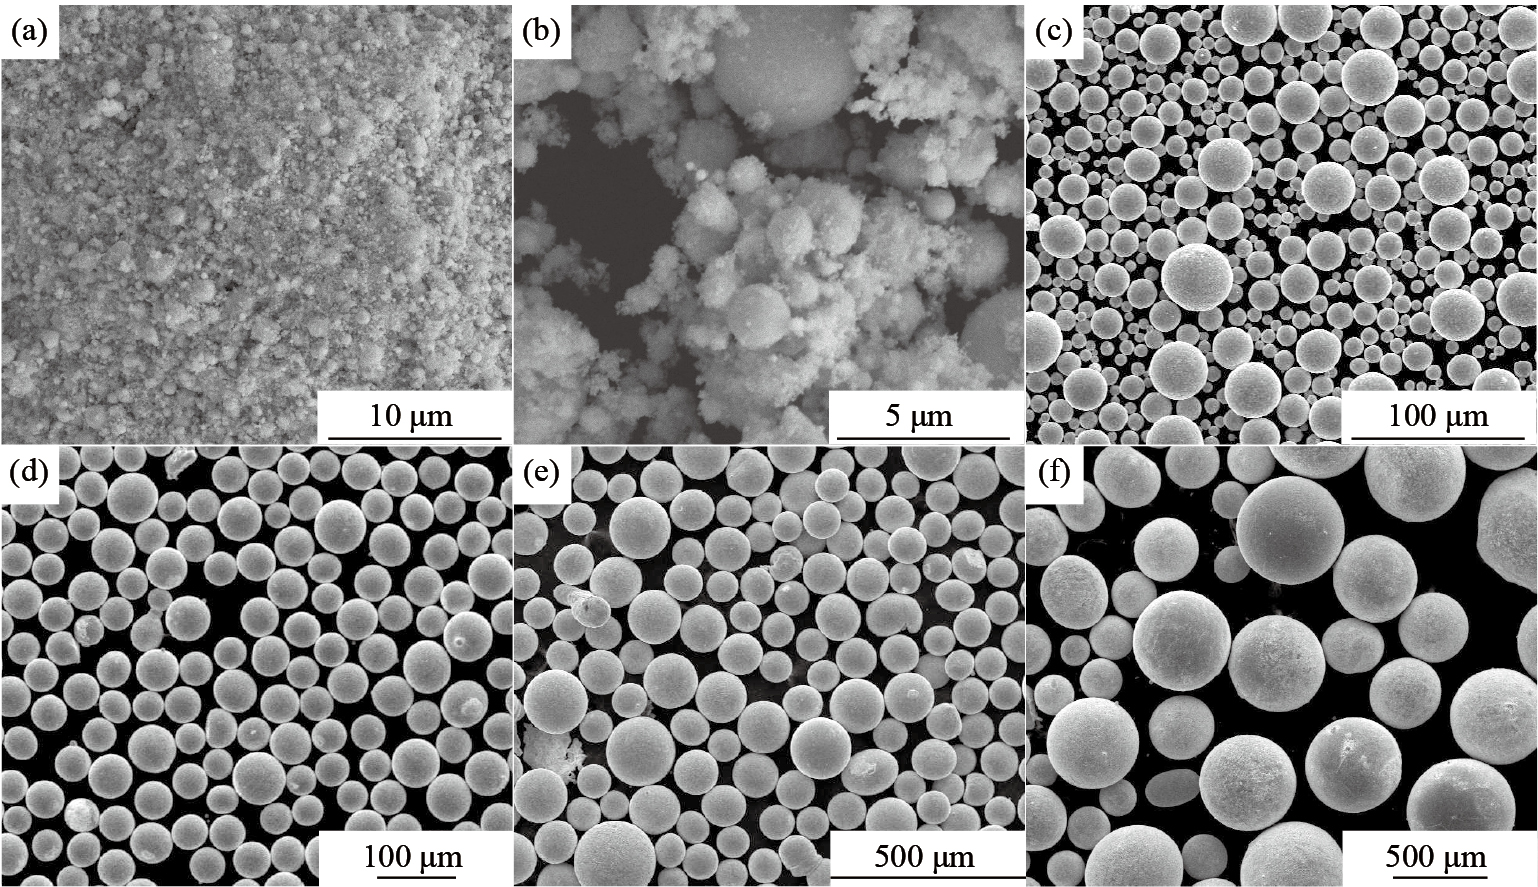
此外,由于丝爆过程中存在少量尚未完全凝固的粉末在飞行时发生碰撞粘结以及少量长宽比较大的爆炸产物,因此,所制备的W-25%Re合金粉末中存在少量的粘结粉末(图3(a,d))、棒状粉末(图3(b))和低球形度粉末(图3(c))。
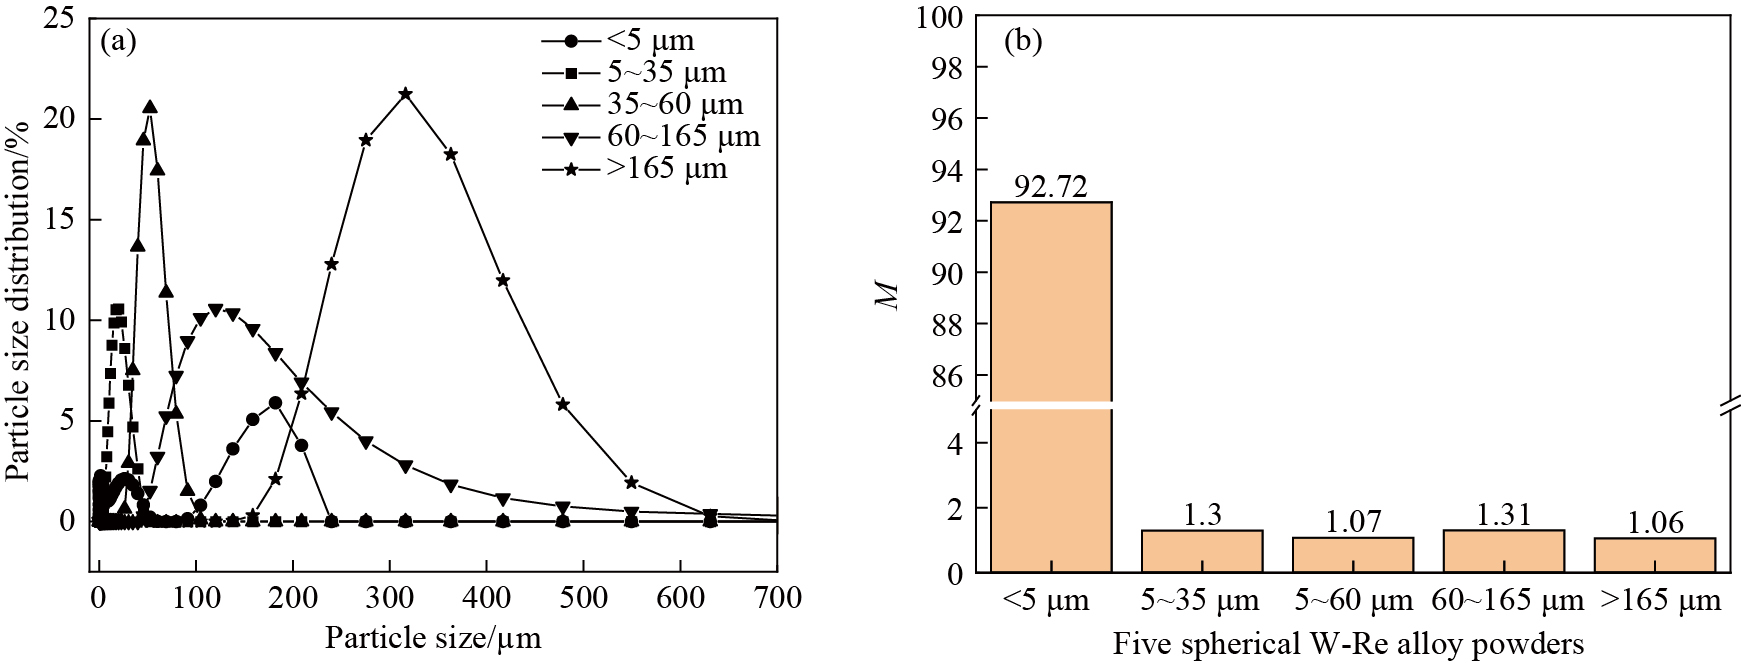
为了更好地分析粉末粒度分布集中度,利用Mastersizer 2000型激光粒度仪对不同粒径的W-25%Re合金的粒度及粒度分布进行测试,并采用粉末粒度分布集中度系数M对粉末粒度分布情况进行了分析。粉末粒度分布集中度系数计算公式为:M=D[4,3]/D[3,2][44],式中,D[4,3]是粉末的体积平均粒径,D[3,2]是粉末的表面积平均粒径。D[4,3]和D[3,2]越接近,即粉末颗粒的形状越规则,粒度分布越集中; 而二者差值越大,粒度分布越宽。
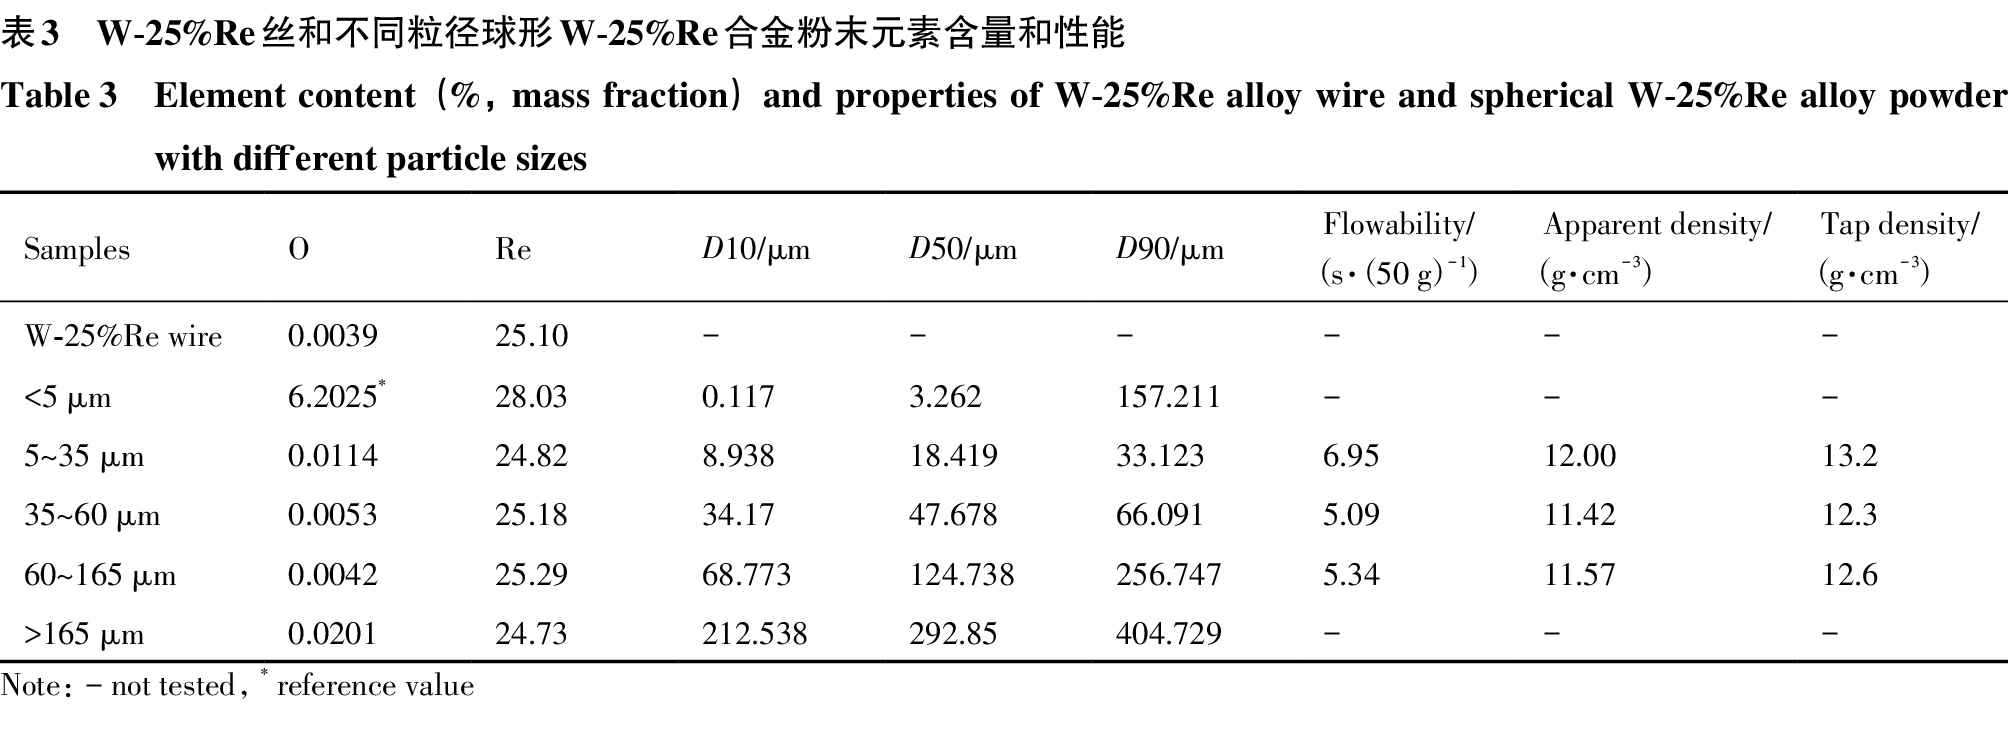
球形W-25%Re合金粉末在粒径<5,5~35,35~60,60~165和>165 μm这5种粒径范围内的激光粒度及粒度分布和粉末粒度分布集中度系数M的结果如图4和表3所示。除粒径<5 μm粉末由于团聚现象严重造成粒度分布范围较宽外,其他4种粉末的粒度分布均较窄,粒度分布集中度系数M均较小,粉末的粒度分布较为集中。
至于粉末的流动性、松装密度和振实密度,从表3可以看出,除粒径<5 μm粉末,由于粒径细小,团聚现象严重,流动性很差,无法测出以及粒径>165 μm粉末是从废渣中分离出来的,实测意义不大外,粒径为5~35,35~60和60~165 μm的球形W-25%Re合金粉末流动性能均良好,分别为6.95,5.09和5.34 s·(50 g)−1; 松装密度分别为12.00,11.42和11.57 g·cm−3; 振实密度分别为13.2,12.3和12.6 g·cm−3。该粒度范围的粉末松装密度和振实密度,变化不大,说明所制粉末球形度好,也较密实。
对W-25%Re丝和制备的5种不同粒径的球形W-25%Re合金粉末进行氧和铼含量测试,结果如表3所示(D10,D50和D90分别代表样品累计粒度分布数达到10%,50%和90%时所对应的粒径)。除粒径<5 μm粉末因粒径较小、活性较大,粉末原料氧含量明显增大以及粒径>165 μm粉末是从废渣中分离出来的,引入一些其他杂质,导致氧含量相对较高外,其他粒度范围粉末的氧含量均接近W-25%Re合金丝的氧含量,且符合粉末越细、活性越高,氧含量也越高的规律。而粉末中的铼含量,除粒径<5 μm粉末铼含量为28.03%,略高于原料丝材的铼含量外,其他4种粒径段粉末铼含量均接近原料的铼含量。这可能是在丝爆高温条件下,杂质氧易与铼结合形成易挥发的氧化物,冷却时以絮状物形态附着粉末颗粒的表面,粒径<5 μm的粉末比表面积较大,铼的氧化物沉积较多,导致其铼含量也略高于原料丝材铼含量。
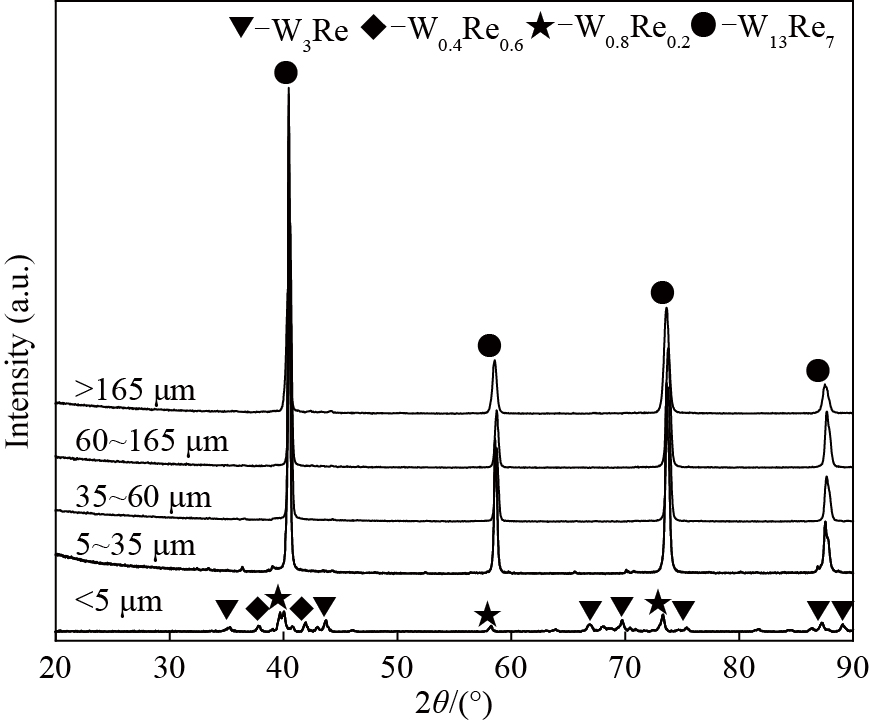
丝电爆法制备的不同粒径的球形W-25%Re合金粉末的XRD图谱如图5所示。除因粒径<5 μm粉末冷却速率快,其物相为四方晶系W0.4Re0.6相、立方晶系W0.8Re0.2和W3Re相外,粒径为5~35,35~60,60~165和>165 μm粉末物相均为立方晶系W13Re7相。
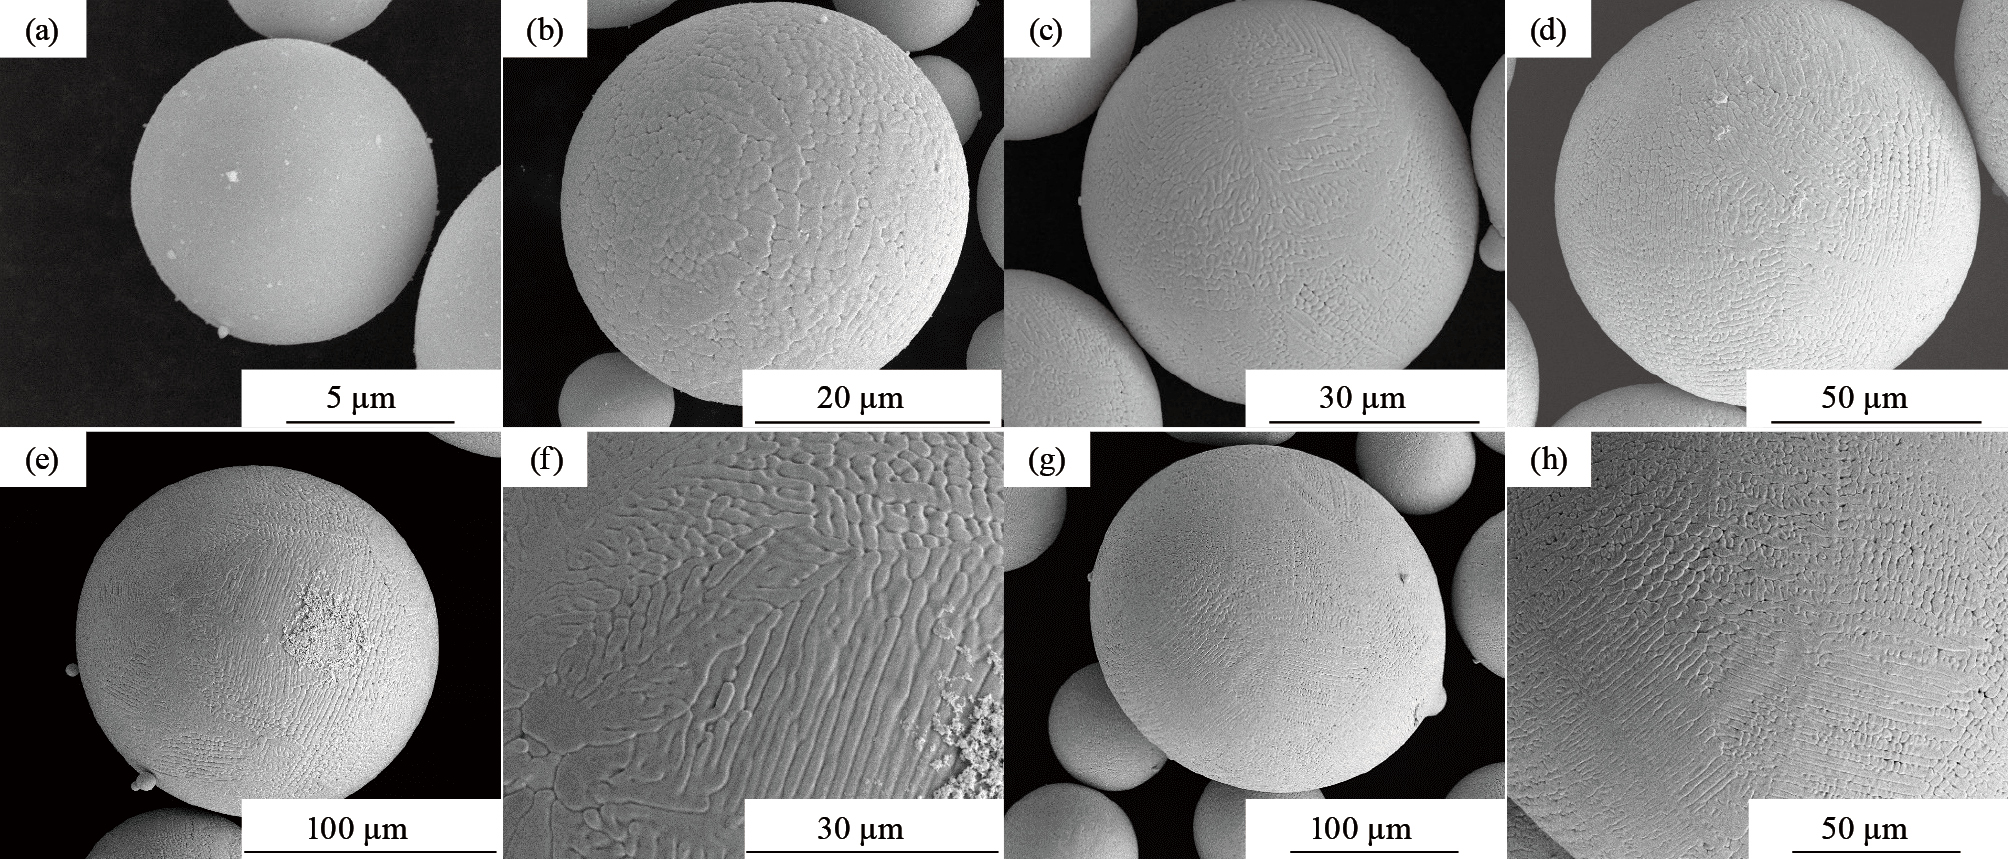
图6为丝电爆法制备的不同粒径球形W-25%Re合金粉末的SEM表面形貌图像。由于球形W-25%Re合金粉末粒径不同,即冷却速率不同,其表面的凝固组织也不同。图6(a)的粉末粒径为8.945 μm,粉末颗粒表面光滑,无明显晶粒形态存在; 图6(b)的粉末粒径为34.74 μm,粉末颗粒表面为胞状晶,未发现明显的树枝晶; 图6(c)的粉末粒径为59.95 μm,表面大多为胞状晶和少数树枝晶; 图6(d)的粉末粒径99.82 μm,表面出现明显的树枝晶,也存在胞状晶。图6(e,f)和图6(g,h)的粉末粒径分别为140.60和217.98 μm,其表面出现明显的放射状树枝晶和少量的胞状晶。综合可知,粒径较小的粉末冷却速率较高,粉末表面的结晶过程受到抑制,粉末表面较为光滑,无明显颗粒形态存在。随着粉末颗粒粒径的增大,冷却速率减小,粉末颗粒表面凝固组织也逐渐从无明显晶态、胞状晶转变为树枝晶。
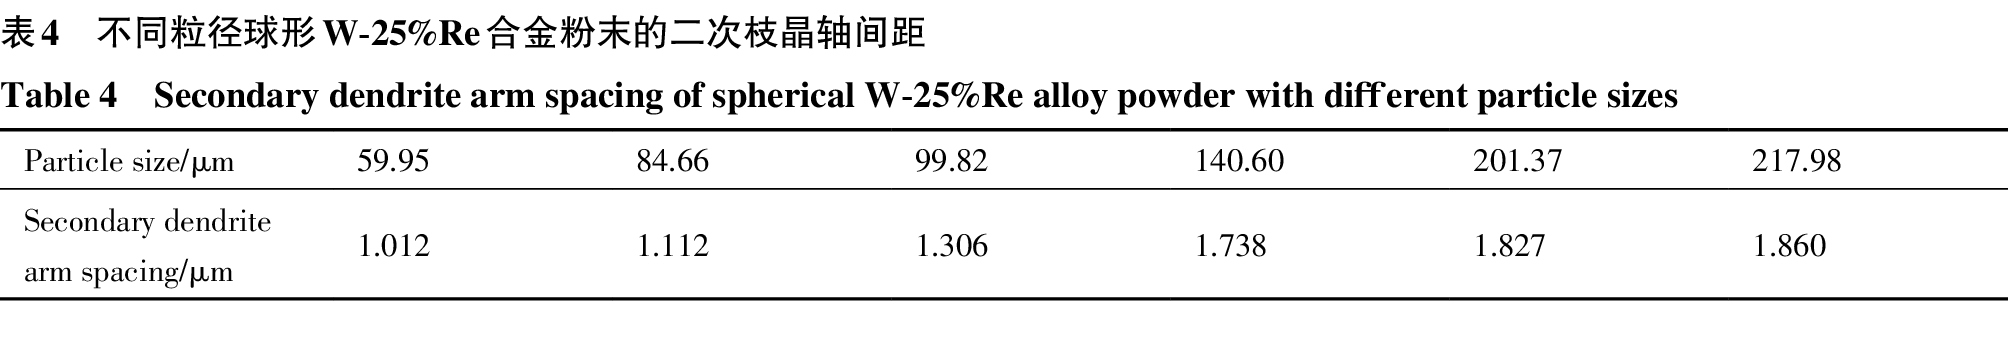
统计出不同粉末粒径d与其对应的二次枝晶轴间距λ,结果如表4所示。将不同粉末粒径d与二次枝晶轴间距λ进行数据拟合,结果如图7所示,得到λ与d之间的关系式为:[empty formula](1)
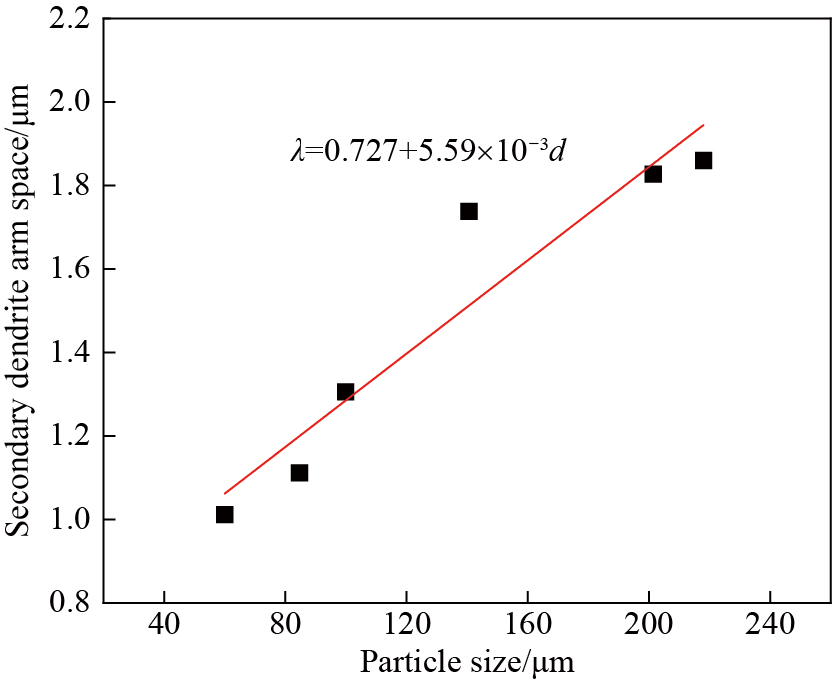
从式(1)可以看出,随着粉末粒径的增大,粉末的冷却速率减慢,二次枝晶轴间距随之增大,二者之间呈线性关系[45]。
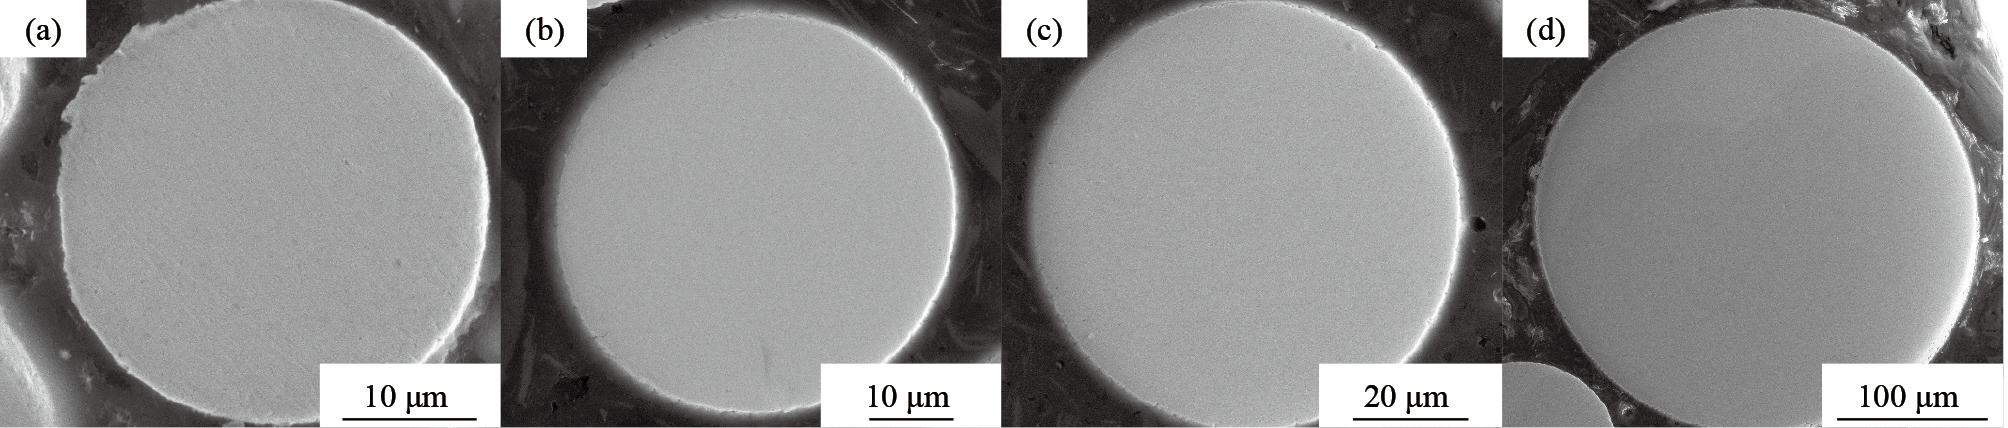
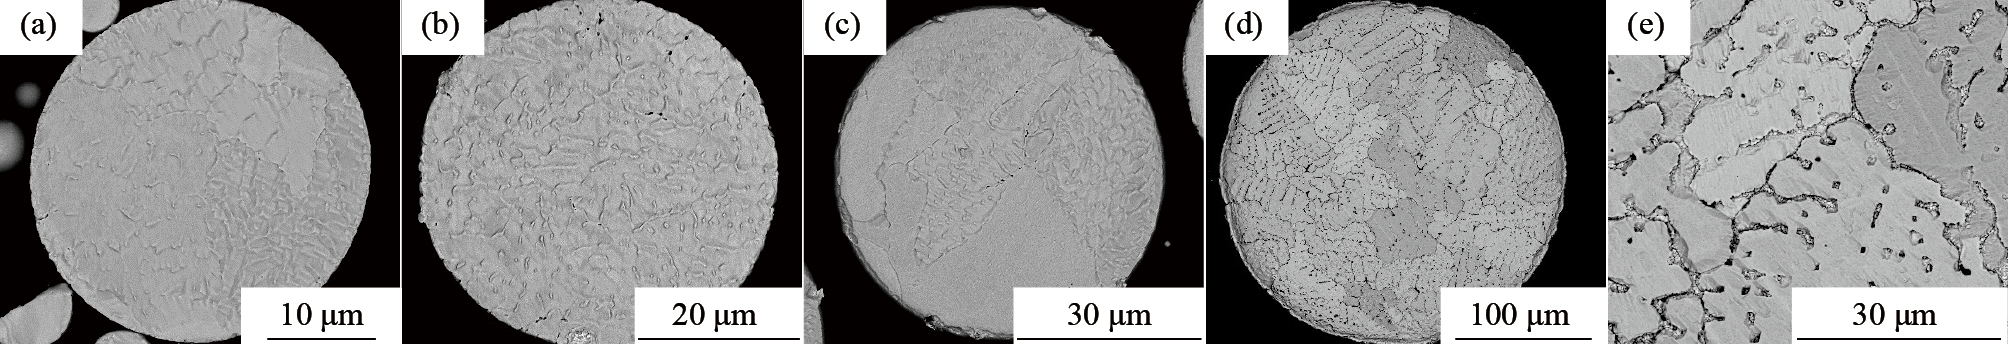
图8为丝电爆法制备的4种不同粒径的球形W-25%Re合金粉末内部截面形貌图像。可知,4种不同粒径的粉末颗粒内部均密实,无明显孔洞缺陷。4种不同粒径的球形W-25%Re合金粉末内部组织形貌如图9所示。随着粉末粒径的增大,凝固界面处的温度梯度减小,粉末颗粒内部晶粒形态由胞状晶向树枝晶转变[46]。粉末颗粒尺寸较大时,粉末颗粒内部易形成树枝晶。
采用丝电爆法制备微米级球形W-25%Re合金粉末,获得的粉末综合性能良好,结论如下:
1. 丝电爆法制备的粒径为5~35,35~60,60~165和>165 μm球形W-25%Re合金粉末颗粒球形度高,球化率几乎可达100%。粒径为5~35,35~60和60~165 μm这3种粉末的流动性分别为6.95,5.09和5.34 s·(50 g)−1; 松装密度分别为12.00,11.42和11.57 g·cm−3; 振实密度分别为13.2,12.3和12.6 g·cm−3; 且这3种粉末流动性能良好,松装密度和振实密度较高。
2. 粒径<5 μm球形W-25%Re合金粉末物相为四方晶系W0.4Re0.6相、立方晶系W0.8Re0.2和W3Re相,粒径为5~35,35~60,60~165和>165 μm粉末物相均为立方晶系W13Re7相。
3. 随着球形W-25%Re合金粉末粒径从8.945 μm增大到217.98 μm,粉末颗粒表面凝固组织也逐渐从无明显晶态、胞状晶转变为树枝晶。粉末粒径d与二次枝晶轴间距λ的关系为:λ=0.727+5.59×10⁻³d。随着粉末粒径的增大,二次枝晶轴间距随之增大。
4. 球形W-25%Re合金粉末颗粒内部较为密实,无明显孔洞缺陷。随着粉末粒径的增加,其内部晶粒形态由胞状晶向树枝晶转变。
5. 丝电爆法制备的粒径为5~35 μm球形W-25%Re合金粉末球形度好、粒度分布集中、氧含量低、流动性好、松装密度和振实密度高,可以很好地满足SLM技术对粉末性能的要求。
Devon B,Jacob B,Ethan K,Paul M,Salvatore D C,Ryan B,Andrea B,Robert L,Austin C,Melissa S,Bradley D. Additive manufacturing of multimaterial composites for radiation shielding and thermal management[J].ACS Appl. Mater. Interfaces,2023,15:35400.
Gu D D,Shi X Y,Poprawe R,David L B,Setchi R,Zhu J H. Material-structure-performance integrated laser-metal additive manufacturing[J].Science,2021,372(932):1.
Zhang J Y,Gu D D,Yang Y,Zhang H M,Chen H Y,Dai D H,Lin K J. Influence of particle size on laser absorption and scanning track formation mechanisms of pure tungsten powder during selective laser melting[J].Engineering,2019,(5):736.
Wang D Z,Yu C F,Zhou X,Ma J,Liu W,Shen Z J. Dense pure tungsten fabricated by selective laser melting[J].Applied Sciences,2017,7(430):1.
Zi X H,Chen C,Wang X J,Wang P W,Zhang X Y,Zhou K C. Spheroidization of tungsten powder by radio frequency plasma for selective laser melting[J].Materials Science and Technology,2017,34(6):735.
Field A C,Carter L N,Adkins N J E,Attallah M M,Gorley M J,Strangwood M. The effect of powder characteristics on build quality of high-purity tungsten produced via laser powder bed fusion (LPBF)[J].Metallurgical and Materials Transaction A,2020,51:1367.
Lai C,Wang J S,Zhou F,Liu W,Miao N H. Reduction,sintering and mechanical properties of rhenium-tungsten compounds[J].Journal of Alloys and Compounds,2018,735(25):2685.
Yu C F,Zhou X,Wang D Z,van Linh N,Liu W. Study on the RF inductively coupled plasma spheroidization of refractory W and W-Ta alloy powders[J].Plasma Science and Technology,2018,20:014019.
O’Dell J S,Schofield E C,Mckechnie T N,Fulmer A. Plasma alloying and spheroidization process and development[J].Journal of Materials Engineering and Performance,2004,13(4):461.
Kim H T,Kim J S,Kwon Y S. Behaviors of ultrafine tungsten powder by electrical explosion of wire[J].Mechanic Development and New Materials,2005. doi:10.1109/KORUS.2005.1507756.
Russkikh A G,Baksht R B,Labetski A Y,Levashov P R,Tkachenko S I,Khishchenko K V,Shishlov A V,Fedyunin A V,Chaikovski S A. Effect of the high-voltage electrode polarity and wire preheating on the energy characteristics of electric explosion of fine tungsten wires in vacuum[J].Plasma Dynamics,2006,32(10):823.
Romanova V M,Ivanenkov G V,Mingaleev A R,Ter-Oganesyan A E,Shelkovenko T A,Pikuz S A. Electric explosion of fine wires:three groups of materials[J].Plasma Physics Reports,2015,41(8):617.
Sarathi R,Sindhu T K,Chakravarthy S R,Archana S,Nagesh K V. Generation and characterization of nano-tungsten particles formed by wire explosion process[J].Journal of Alloys and Compounds,2009,475:658.
Suzuki T,Keawchai K,Jiang W H,Yatsui K. Nanosize Al2O3 powder production by pulsed wire discharge[J].Japanese Journal of Applied Physics,2001,40:1073.
 顶部